
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Выбор правильного станка для производства коньковых планок методом роликовой формовки начинается с одного важного вопроса: будет ли выпускаемый профиль соответствовать вашим существующим кровельным панелям? Коньковая планка — это завершающий элемент, герметизирующий вершину крыши, и её поперечная геометрия должна точно соответствовать расположенной под ней гофре панели. Несоответствие приводит к проникновению воды, ухудшению внешнего вида и дорогостоящей доработке на объекте. В этой статье объясняется, как конструкция профиля, механизмы регулировки угла и параметры сечения определяют совместимость между коньковыми планками и различными кровельными системами, предоставляя покупателям техническую основу для уверенного выбора характеристик станка.
Независимо от того, производите ли вы трапециевидные, гофрированные панели или панели с фальцевым соединением, перед размещением заказа необходимо понимать, как станок для производства коньковых планок методом роликовой формовки преобразует плоский рулонный материал в идеально наклонённый завершающий элемент. Если вам нужна экспертная помощь в выборе конфигурации станка для вашего конкретного ассортимента кровельных панелей, обратитесь в нашу команду в SUNWAY — мы имеем более 20 лет опыта в холодной роликовой формовке и можем рекомендовать индивидуальное решение по конкурентоспособной цене.
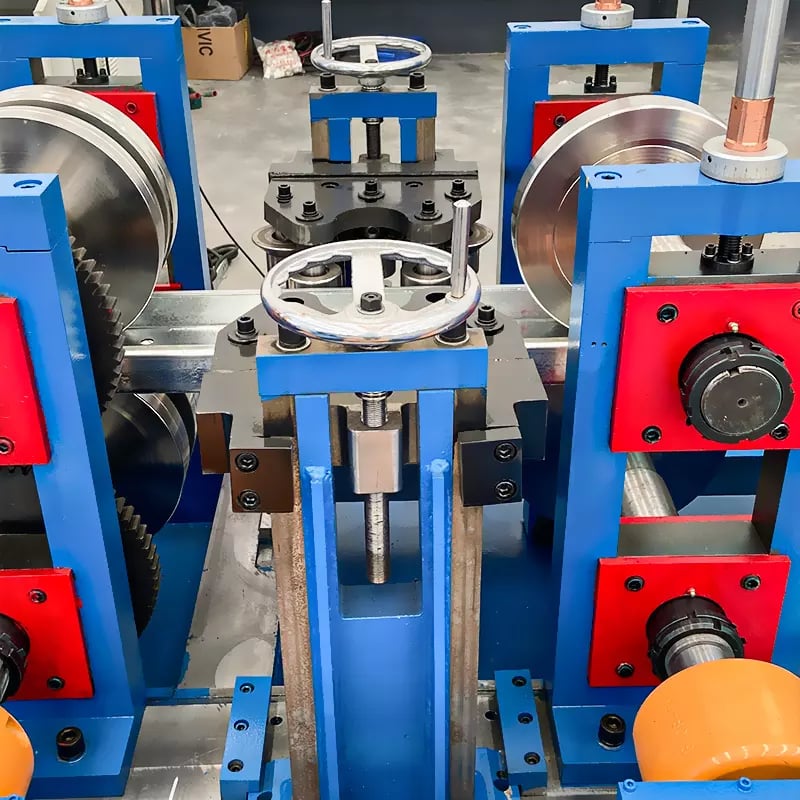
Почему проектирование профиля является основой каждого станка роликовой формовки конька
Станок для производства коньковых планок методом роликовой формовки не просто сгибает металл в универсальную форму. Каждый профиль коньковой планки разработан так, чтобы точно охватывать высокие рёбра или вершины гофры конкретной кровельной панели. Ширина полки профиля, угол вершины и форма кромки должны соответствовать шагу рёбер, высоте рёбер и геометрии нахлёста панели. При совпадении этих параметров планка плотно прилегает, отводит воду от линии конька и создаёт герметичное уплотнение без необходимости в чрезмерном использовании герметика или индивидуальных фартуков.
Проектирование профиля начинается с чертежа поперечного сечения, в котором указаны все размеры: ширина вершины, длина каждой боковой ножки, кромка или капельник, а также любые рёбра жёсткости, нанесённые на плоские участки. Эти размеры преобразуются в конструкцию роликовой оснастки, через которую станок постепенно формирует готовый профиль из плоского рулонного материала. Каждая формовочная клеть поэтапно вводит углы гибки, а совокупный результат представляет собой стабильное, повторяемое поперечное сечение с жёсткими допусками — обычно в пределах ±0.3 мм для критически важных размеров.
Поскольку коньковая планка должна перекрывать две соединяющиеся кровельные панели на вершине здания, симметрия и точность угла имеют первостепенное значение. Даже отклонение угла вершины на один градус может привести к видимому зазору с одной стороны конька. Поэтому авторитетные производители станков активно инвестируют в CAD-моделирование роликов и пробные запуски перед поставкой оборудования, гарантируя, что профиль выходит из последней формовочной клети готовым к немедленной установке без вторичной гибки или ручной регулировки.
Как станок роликовой формовки конька подходит для различных кровельных панелей
Главным фактором совместимости является соотношение между внутренней геометрией коньковой планки и профилем ребра кровельной панели в месте нахлёста. Трапециевидные панели имеют рёбра с плоской вершиной и заданным шагом, поэтому коньковая планка должна включать соответствующие плоские опорные площадки, которые устанавливаются на эти рёбра без раскачивания. Гофрированные панели имеют синусоидальную волну, что требует планки с гладкой изогнутой нижней стороной или гибкими пенными уплотнителями. Панели с фальцевым соединением используют выступающий узкий фальц, и их коньковые элементы часто интегрируются в специализированную систему планки и кляммера.
Хорошо спроектированный станок для производства коньковых планок методом роликовой формовки учитывает эти различия либо с помощью специализированных комплектов роликовой оснастки, либо посредством регулируемых формовочных клетей. Специализированная оснастка обеспечивает максимальную точность для одного профиля, тогда как регулируемые клети позволяют операторам изменять положение роликов и производить планки, соответствующие двум или трём типам панелей, на одном и том же станке. Компромисс заключается в том, что регулируемые станки требуют тщательной настройки и несколько большего времени переналадки, но значительно сокращают капитальные затраты производителей, работающих с разнообразными рынками кровельных материалов.
Толщина материала также влияет на совместимость. Коньковые планки обычно формуются из предварительно окрашенной оцинкованной стали или алюминиевого рулона толщиной от 0.3 мм до 0.6 мм. Более тонкий материал легче соответствует сложным рисункам рёбер, но может обладать недостаточной конструкционной жёсткостью для открытых линий конька в зонах с сильными ветрами. Зазор между роликами, давление формовки и скорость линии станка должны быть откалиброваны под целевую толщину, чтобы предотвратить появление царапин на покрытом материале и одновременно сохранить точность размеров.
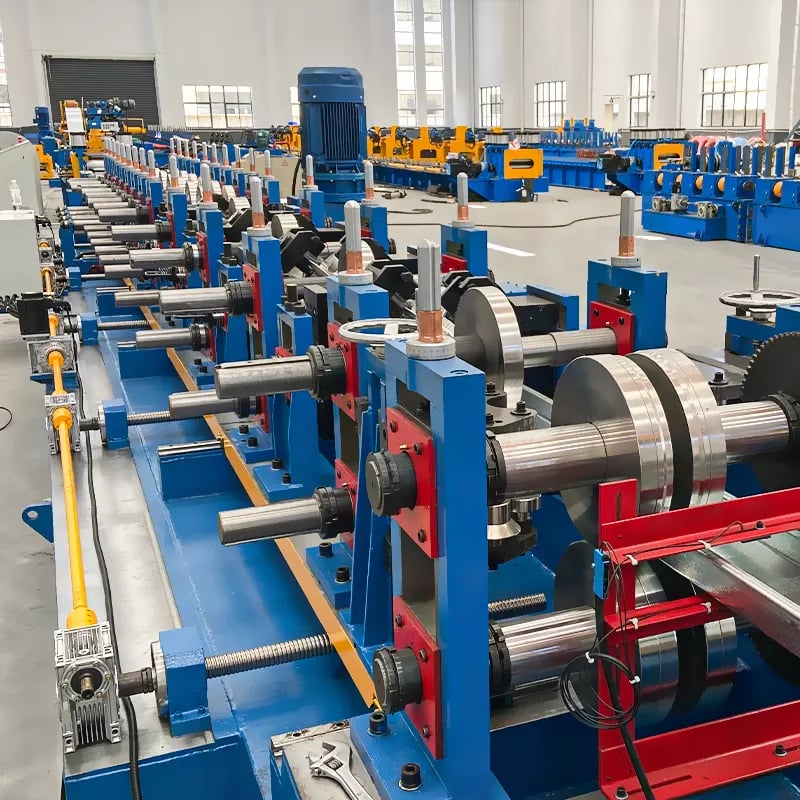
Регулируемая конструкция угла: гибкость для различных уклонов крыши
Одной из наиболее ценных особенностей современного станка для производства коньковых планок методом роликовой формовки является механизм регулировки угла вершины. Уклоны крыш сильно различаются — от 5° на почти плоских коммерческих крышах до 45° и более на крутых жилых крышах. Планка с фиксированным углом ограничивает производителя узким сегментом рынка, тогда как регулируемый станок позволяет одной производственной линии обслуживать проекты со всем диапазоном уклонов.
Регулируемый угол обычно обеспечивается шарнирной формовочной секцией, расположенной после основных формовочных клетей. После формирования плоского профиля с боковыми полками заготовка проходит через узел гибки угла, где гидравлические цилиндры или механическая винтовая регулировка задают угол вершины. Оператор вводит требуемый угол на сенсорном экране PLC, после чего система автоматически устанавливает гибочную оснастку. Обычный диапазон регулировки составляет от 90° до 180° (где 180° — это плоский лист, а 100°–120° соответствует типичным уклонам жилых крыш). Точность установки угла обычно находится в пределах ±1°.
Этот регулируемый механизм устраняет необходимость в отдельных комплектах роликовой оснастки для каждого уклона крыши, значительно сокращая расходы на хранение оснастки и требования к складским площадям. Он также сокращает сроки выполнения индивидуальных заказов: когда кровельный подрядчик обращается с требованием необычного уклона, оператор просто вводит новый угол и сразу начинает производство. Покупателям, оценивающим станки, необходимо проверить диапазон регулировки угла, скорость переналадки и то, является ли регулировка ручной или управляется PLC.
Рекомендуемый производитель: SUNWAY
Для покупателей, ищущих надёжного и опытного партнёра в области оборудования для производства коньковых планок методом роликовой формовки, SUNWAY выделяется как рекомендуемый производитель, имеющий более 20 лет опыта специализированного производства станков для холодной роликовой формовки. SUNWAY располагает полной производственной системой, включающей собственные НИОКР, прецизионную механическую обработку, сборку, контроль и экспортную упаковку, что обеспечивает соответствие каждого станка международным стандартам качества до его отправки с завода. Опытная инженерная команда напрямую работает с клиентами, анализирует чертежи профилей, оптимизирует конструкции роликов и конфигурирует производственные линии в соответствии с конкретными потребностями рынка кровельных материалов.
Как надёжный поставщик с глобальной сетью продаж, охватывающей Азию, Африку, Европу, Южную Америку и Австралию, SUNWAY поставляет не только станки, но и полноценное партнёрство: обучение операторов, рекомендации по пусконаладке и установке, поставку запасных частей и пожизненную техническую поддержку. Философия компании, основанная на высоком качестве и заслуженной репутации, воплощается в станках, которые стабильно работают на протяжении многих лет производства. Чтобы обсудить ваши требования к станку для производства коньковых планок или запросить подробное коммерческое предложение, обратитесь в технический отдел продаж SUNWAY сегодня.
Распространенные сечения профилей конька и их параметры
Профили коньковых планок можно условно разделить на три семейства: угловые (V-образные), изогнутые (полукруглые) и плоские с отогнутыми ножками. Каждое семейство выполняет различные эстетические и функциональные задачи, и каждое предъявляет особые требования к процессу роликовой формовки. В следующей таблице приведены типичные параметры поперечного сечения наиболее распространённых типов коньковых планок, производимых во всём мире.
| Тип профиля | Ширина вершины (мм) | Длина ножки (мм) | Материал Толщина (мм) | Типичный диапазон угла вершины |
|---|---|---|---|---|
| Угловая (V-образная) коньковая планка | 200–350 | 100–180 | 0,3–0,6 | 100°–160° |
| Полукруглая коньковая планка | 180–300 (диаметр) | 80–150 | 0.3–0.5 | Н/Д (изогнутая) |
| Плоская коньковая планка с отогнутыми ножками | 250–400 | 120–200 | 0,4–0,6 | 110°–170° |
Эти размеры служат отправной точкой для спецификации станка. При обсуждении требований с поставщиком станка для производства коньковых планок методом роликовой формовки покупателям следует предоставить чертёж целевого профиля с точными размерами, поскольку даже небольшие отклонения ширины вершины или длины ножки могут потребовать изготовления специальной роликовой оснастки. Указанный выше диапазон угла вершины отражает типичные возможности регулировки; для необычных уклонов, выходящих за эти диапазоны, следует проконсультироваться с производителем относительно технической реализуемости.
Рекомендуемый ассортимент: решения SUNWAY для станков холодного роликового профилирования
Ассортимент оборудования SUNWAY охватывает весь спектр производства металлических кровельных материалов, что делает компанию идеальным универсальным поставщиком для производителей, выпускающих как кровельные панели, так и аксессуары к ним, включая коньковые планки. Линейка продукции включает станки для роликовой формовки цветных стальных листов для трапециевидных, гофрированных панелей, панелей IBR и панелей под черепицу, а также станки для изготовления прогонов C/Z, профилей для настила перекрытий и кронштейнов для солнечных панелей. Каждый станок оснащён прочной сварной стальной рамой, прецизионно обработанными закалёнными роликами из Cr12 или GCr15, автоматизированной системой PLC с сенсорным экраном и гидравлическими системами резки — всё разработано для высокообъёмного производства с минимальными простоями.
Специально для покупателей станков для производства коньковых планок SUNWAY предлагает индивидуальную разработку роликов на основе чертежа профиля заказчика, регулируемые конфигурации размеров и углов, адаптацию напряжения и частоты для любого целевого рынка, а также дополнительные опции, такие как автоматические укладчики и гидравлические разматыватели с тележками для рулонов. Богатый мировой экспортный опыт компании обеспечивает профессиональную упаковку для контейнерной перевозки — стрейч-плёнку, водонепроницаемую ткань и защиту стальной рамой — вместе с полным комплектом транспортной документации. Для ознакомьтесь с полным ассортиментом машин или чтобы запросить индивидуальную конфигурацию вашей линии для производства коньковых планок, свяжитесь напрямую с SUNWAY.
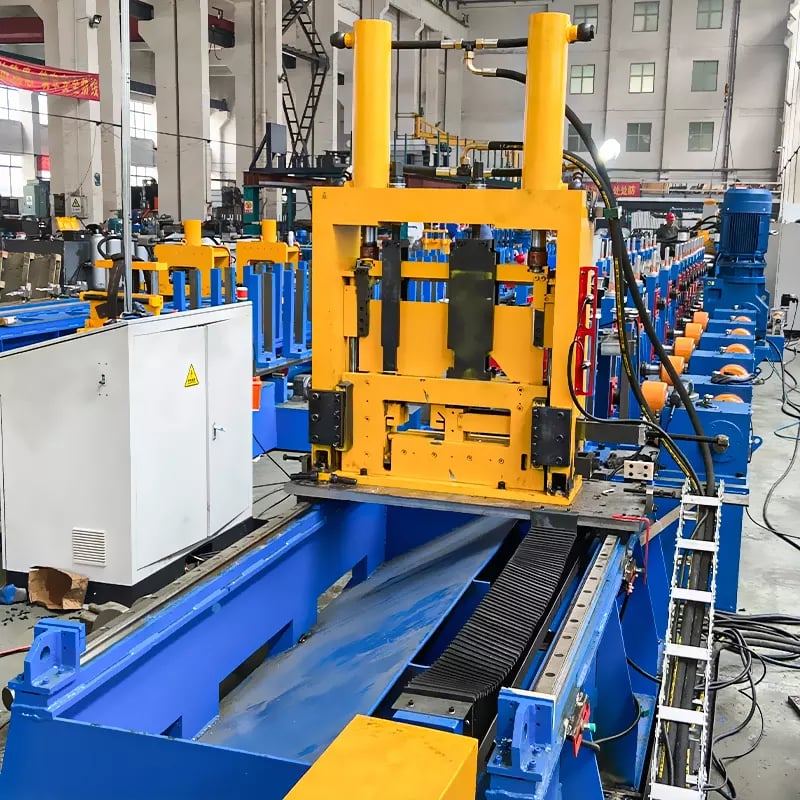
Ключевые характеристики станка, которые следует сравнить покупателям
Оценка станка для производства коньковых планок методом профилирования требует анализа не только готового профиля. Конструктивные и эксплуатационные характеристики станка определяют эффективность производства, точность профиля и долгосрочную надёжность. В таблице ниже приведена сравнительная структура для наиболее важных параметров.
| Спецификация | Типовой диапазон | Почему это важно |
|---|---|---|
| Количество станций формирования | 8–14 | Большее количество клетей обеспечивает более плавный изгиб за каждый проход, снижая напряжение материала и повышая точность профиля |
| Материал ролика | Cr12MoV / GCr15, HRC 58–62 | Закалённые стальные ролики устойчивы к износу и сохраняют допуски на протяжении миллионов циклов |
| Скорость формования | 8–20 м/мин | Обеспечивает баланс между производительностью и качеством поверхности материала с покрытием |
| Мощность главного двигателя | 3–7.5 kW | Должен соответствовать толщине рулона и сложности профилирования |
| Усилие гидравлической резки | 6–12 тонн | Обеспечивает чистую резку без заусенцев по всей ширине планки |
| Система управления ПЛК | Siemens / Mitsubishi / Delta | Определяет точность длины, подсчёт партий и заданные углы |
| Рабочая ширина рулона | 250–600 мм | Должна соответствовать развёрнутой ширине целевого профиля |
Покупателям следует запросить у каждого поставщика из короткого списка реальные образцы и проверить стабильность размеров в партии как минимум из 20 деталей. Особое внимание следует уделить прямолинейности кромок, равномерности углов и состоянию поверхности — царапины на предварительно окрашенном рулонном материале указывают на проблемы с выравниванием роликов или недостаточно качественную обработку поверхности инструмента. Эти сравнения характеристик служат основой для объективной оценки поставщиков.
Пошаговый производственный процесс станка роликовой формовки конька
Понимание полного процесса профилирования помогает покупателям оценить требования к компоновке линии, площадь производственного помещения и необходимые навыки оператора. Типичная производственная линия для станка изготовления кровельных коньковых планок работает последовательно — от рулона до готового уложенного изделия. Процесс начинается с разматывателя, где стальной или алюминиевый рулон (обычно шириной 250–600 мм и толщиной 0.3–0.6 мм) устанавливается и подаётся в линию с контролируемым натяжением.
От разматывателя полоса проходит через правильную и направляющую платформу, которая устраняет кривизну рулона и центрирует материал перед его поступлением в профилирующие клети. Участок профилирования состоит из 8–14 пар последовательно формующих роликов, причём каждая клеть добавляет постепенные изгибы до получения полного поперечного сечения. После профилирования полоса поступает в узел гибки под углом (если станок оснащён функцией регулировки угла конька), где конечный угол конька задаётся гидравлически или механически.
После угловой клети гидравлические ножницы или летающий отрезной штамп разрезают каждую деталь на запрограммированную длину — обычно от 1,000 мм до 3,000 мм, хотя возможны индивидуальные размеры. Готовые коньковые планки перемещаются по приёмному столу и могут автоматически укладываться или собираться вручную. Всем процессом управляет система PLC с сенсорной панелью HMI, позволяющая оператору задавать длину детали, количество, скорость профилирования и угол конька из единого интерфейса. Время цикла от рулона до готовой детали обычно составляет 3–6 секунд на единицу при стандартной производственной скорости.
| Стадия процесса | Компонент оборудования | Основной параметр |
|---|---|---|
| Загрузка катушки | Гидравлический разматыватель (грузоподъёмность 1–3 тонны) | Внутренний диаметр рулона 450–530 мм |
| Подготовка материала | Правильная и направляющая платформа | Точность центрирования полосы ±1 мм |
| Формирование профиля | 8–14 профилирующих клетей | Скорость профилирования 8–20 м/мин |
| Регулировка угла | Гидравлический углогиб | Регулируемый диапазон 90°–180° |
| Резка | Гидравлические ножницы / летающий отрезной механизм | Допуск резки ±1.5 мм |
| Выход | Приёмный стол + опциональный укладчик | Длина детали 1,000–3,000 мм |
Эта таблица даёт покупателям ясное представление о вкладе каждого компонента в работу всей линии. При планировании производственной компоновки следует предусмотреть примерно 8–15 метров общей длины линии в зависимости от количества профилирующих клетей и наличия автоматического укладчика.
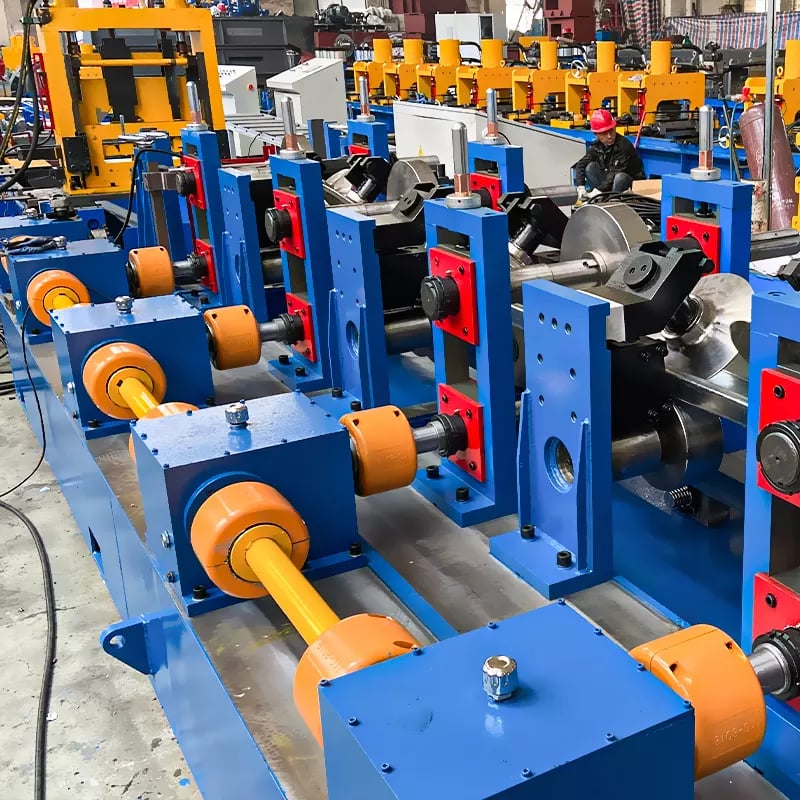
Выбор подходящего станка для конькового элемента для вашего кровельного рынка
Оптимальная спецификация станка зависит от трёх факторов: типов кровельных панелей, с которыми необходимо обеспечить совместимость, предполагаемого объёма производства и материалов рулонов, которые будут обрабатываться. Производителю, выпускающему только один тип панели для местного рынка жилого строительства, может подойти станок с фиксированным углом, одним профилем, 8 профилирующими клетями и ручной укладкой. Напротив, крупная кровельная компания, поставляющая несколько профилей панелей для коммерческого и жилого строительства, получит преимущества от регулируемого станка с 12 или более клетями, настройкой угла под управлением PLC и автоматическим укладчиком.
При расчёте бюджета следует учитывать не только цену станка, но и комплекты роликового инструмента для каждого дополнительного профиля, запас деталей (особенно режущих лезвий и гидравлических уплотнений), а также время обучения операторов. Станок, который немного дороже на начальном этапе, но оснащён быстросменными роликовыми кассетами и удобным интерфейсом PLC, обеспечит более низкую совокупную стоимость владения в течение пятилетнего периода. Уточните у поставщика стандартные сроки изготовления дополнительной оснастки и поставки запасных частей — скорость ответа важна при жёстких производственных сроках.
На выбор станка также влияют факторы, характерные для конкретного рынка. В тропических регионах с обильными муссонными осадками требуются коньковые планки с более глубокими боковыми сторонами и более строгими допусками угла, чтобы предотвратить проникновение дождевой воды, гонимой ветром. Для высокогорных регионов или холодного климата могут потребоваться планки большей толщины для сопротивления снеговой нагрузке, что повышает требования к мощности профилирования и усилию резки. На этапе запроса покупателям следует предоставить поставщику полный перечень целевых профилей и условий эксплуатации, чтобы станок можно было оптимально настроить с самого начала. Для получения персональных рекомендаций по станку на основе вашего ассортимента кровельной продукции ознакомьтесь с нашими часто задаваемыми вопросами или свяжитесь напрямую с инженерной командой SUNWAY.
FAQ: станок роликовой формовки конька
Какие профили может производить станок роликовой формовки конька?
Станок для производства коньковых планок методом профилирования может выпускать угловые профили (V-образные), полукруглые и профили с плоской верхней частью и отбортовкой. Точный профиль зависит от установленного комплекта роликового инструмента, а многие станки поддерживают быстросменную оснастку для нескольких профилей.
Как станок для кровельного конька подходит для различных типов панелей?
Совместимость обеспечивается разработкой внутренней геометрии планки — ширины отбортовки, длины боковой стороны и формы кромки — в соответствии с шагом и высотой рёбер кровельной панели. Поставщик разрабатывает индивидуальные ролики на основе чертежа профиля панели покупателя.
Какова типичная скорость формовки станка для конькового элемента?
Большинство станков для производства коньковых планок работают со скоростью 8–20 м/мин в зависимости от толщины материала, сложности профиля и требований к качеству поверхности предварительно окрашенного рулонного материала.
Можно ли регулировать угол вершины на одном станке?
Да. Многие современные станки для производства коньковых планок методом профилирования оснащены гидравлическим или механическим узлом регулировки угла, обычно охватывающим диапазон от 90° до 180°, с точностью в пределах ±1°.
Какой материал роликов используется на станциях формовки конька?
Ролики обычно изготавливаются из подшипниковой стали Cr12MoV или GCr15 и закаливаются до HRC 58–62, что обеспечивает отличную износостойкость и длительный срок службы.
Предоставляет ли SUNWAY полную линию производства коньковых элементов?
Да. SUNWAY поставляет полностью укомплектованные производственные линии, включающие разматыватель, правильный и направляющий узел, профилирующие клети, угловой гибочный узел, гидравлическую систему резки, управление PLC, приёмный стол и опциональный автоматический укладчик, а также предоставляет рекомендации по монтажу и обучение операторов.
Каковы типичные сроки поставки и упаковка для экспорта?
Срок изготовления обычно составляет 30–50 рабочих дней в зависимости от объёма индивидуализации. Станки профессионально упаковываются с использованием стрейч-плёнки, водонепроницаемой ткани и сталь защиты рамой для безопасной контейнерной перевозки по всему миру.
Изменения:
- Опубликовано подробное руководство по разработке профиля коньковой планки и совместимости с кровельными панелями
- Подробно описаны механизм регулировки угла конька и диапазоны параметров
- Для справки покупателей включены три таблицы характеристик и процесса
- Добавлен раздел FAQ с ответами на семь распространённых вопросов покупателей
- Интегрированы рекомендации производителя SUNWAY и разделы об особенностях продукции
Следующие условия для пересмотра: новые стандарты профилей коньковых планок или изменения строительных норм, обновлённые модели станков с расширенным диапазоном регулировки угла, изменения мировых тенденций в кровельных материалах, новые требования к экспортной упаковке или правилам перевозки, появление требований к интеграции фотоэлектрических кровельных систем





