
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

А профилегибочная машина водосточной трубы — это специализированное производственное оборудование, которое преобразует плоский стальной рулон в готовые круглые или прямоугольные трубы для водостоков методом непрерывной холодной формовки. Независимо от того, являетесь ли вы кровельным подрядчиком, расширяющим цепочку поставок водосточных систем, или производителем стальной продукции, стремящимся добавить компоненты для отвода дождевой воды в свой ассортимент, понимание различий в процессах формовки, методов замыкания труб и размерных характеристик имеет решающее значение для обоснованного инвестирования в оборудование. В этом руководстве рассматривается всё: от принципов формовки круглых и прямоугольных труб до технологий сварки и замкового соединения, распространенных размеров труб, основных компонентов оборудования и практических критериев выбора — чтобы предоставить вам техническую основу для выбора подходящего станка для производства водосточных труб в соответствии с вашими производственными целями.
Если вам нужна экспертная помощь в выборе оптимальной конфигурации оборудования для ваших конкретных профилей водосточных труб, обратитесь в нашу команду в SUNWAY. Обладая более чем 20-летним опытом производства станков для холодной роликовой формовки и глобального экспорта, мы предлагаем комплексные решения, включающие разработку оборудования по индивидуальному заказу, планирование производственной линии, обучение операторов и пожизненную техническую поддержку.
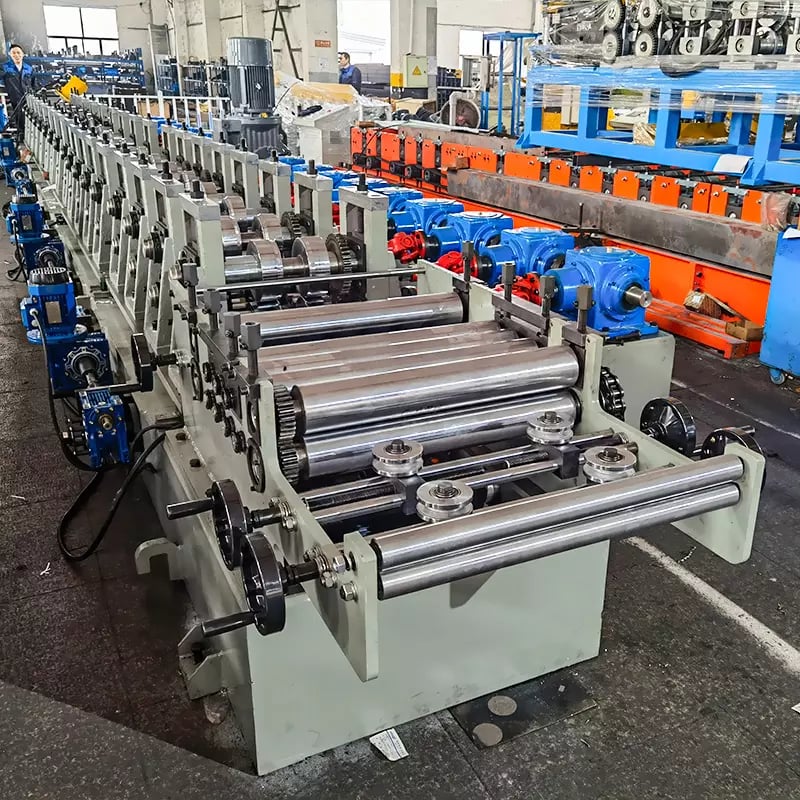
Что такое профилегибочный станок для водосточных труб и как он работает?
Станок для роликовой формовки водосточных труб — это специализированная система холодной роликовой формовки, предназначенная для производства бесшовных круглых или прямоугольных водосточных труб, используемых в системах отвода дождевой воды с крыш зданий. Станок принимает предварительно продольно разрезанный или полноширинный рулон стали с цветным покрытием (обычно оцинкованную или предварительно окрашенную сталь толщиной 0.3–0.8 mm) и постепенно изгибает его через ряд точно спроектированных роликовых клетей, пока плоская полоса не будет сформирована в замкнутый трубчатый профиль. Весь процесс является непрерывным и автоматизированным, а готовые трубы могут производиться со скоростью от 8 до 30 метров в минуту в зависимости от геометрии трубы и толщины материала.
Рабочий принцип основан на поэтапной деформации: каждая последующая роликовая клеть добавляет небольшой угловой изгиб листу, постепенно превращая плоскую полосу в полное поперечное сечение трубы. Это позволяет избежать термической деформации и повреждения поверхности, связанных с горячей формовкой, сохраняя целостность покрытия цветной или оцинкованной стали. Затем сформированная труба замыкается с помощью высокочастотного сварочного агрегата или механической системы замкового соединения, после чего проходит через калибровочную клеть и разрезается на запрограммированную длину гидравлической или пневматической летучей пилой.
Отличие станка для формовки труб для дождевой воды от других трубных станов заключается в его оптимизации для тонколистовой архитектурной стали и интеграции функций, специально разработанных для строительных водосточных изделий, таких как клети для нанесения декоративного рельефа, инструменты для развальцовки раструбных соединений и приспособления для формовки колен, изменяющих направление. Эти дополнительные функции позволяют одной производственной линии выпускать готовые к продаже компоненты водостоков с минимальной вторичной обработкой.
Круглые и прямоугольные водосточные трубы: различия в процессе формовки
Основное различие между производством круглых и прямоугольных водосточных труб заключается в конструкции роликового маршрута и количестве необходимых формовочных клетей. Круглые водосточные трубы формируются посредством симметричной последовательности постепенного изгиба, при которой плоские края полосы проходят одинаковое расстояние навстречу друг другу, сходясь в верхней части трубы и образуя круглое поперечное сечение. Прямоугольные водосточные трубы, напротив, требуют более сложной стратегии формовки, включающей контроль радиуса углов, стабилизацию плоских граней и асимметричные последовательности изгиба, которые придают полосе коробчатый профиль с четырьмя четко выраженными углами и плоскими стенками.
Формовка круглых труб обычно проще и требует меньшего количества роликовых клетей — как правило, 8 до 14 проходов, — поскольку геометрия предполагает постоянный радиус по всему поперечному сечению. Это означает более низкие затраты на оснастку, более быструю переналадку между диаметрами и несколько более высокую скорость линии. Формовка прямоугольных труб, однако, требует 12 до 20 или более проходов, чтобы получить острые и стабильные углы без пружинения материала или деформации стенок. Радиусы углов прямоугольных водосточных труб обычно составляют от 2 mm до 5 mm, а поддержание таких малых радиусов на протяжении всего производственного цикла требует более высокоточных роликов и более жесткой конструкции рамы.
С точки зрения рыночного спроса круглые водосточные трубы остаются популярными в жилом строительстве и традиционных архитектурных стилях, тогда как прямоугольные (также называемые квадратными) водосточные трубы всё чаще используются в коммерческом строительстве и современной архитектуре благодаря большей пропускной способности поперечного сечения на единицу видимой ширины фасада. Многие покупатели инвестируют в станок для роликовой формовки водосточных труб, способный производить оба профиля за счет сменных комплектов роликов, что максимизирует гибкость производства без необходимости устанавливать две отдельные линии.
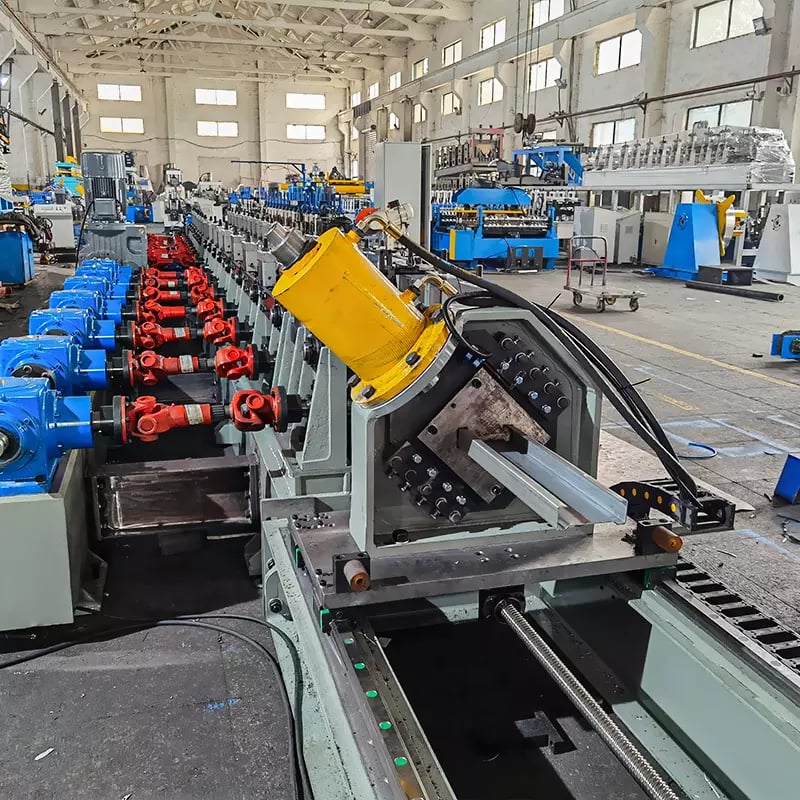
| Параметр | Формовка круглых водосточных труб | Формовка прямоугольных водосточных труб |
|---|---|---|
| Типовые роликовые клети | 8–14 проходов | 12–20+ проходов |
| Контроль радиуса углов | Не применяется (постоянный радиус) | Малые радиусы углов 2–5 mm |
| Сложность профилирования | Нижний | Выше |
| Типичная скорость линии | 15-30 м/мин | 8–20 м/мин |
| Сложность смены оснастки | Проще (регулировка диаметра) | Сложнее (ширина + высота + угол) |
| Распространенный способ замыкания | Высокочастотная сварка или замковое соединение | Замковое соединение (преимущественно) |
| Склонность материала к пружинению | Умеренный | Выше в углах |
Эта сравнительная таблица показывает ключевые инженерные компромиссы между двумя геометриями труб. Если ваш основной рынок требует прямоугольных профилей с малыми радиусами углов и плоскими стенками, отдайте предпочтение станку для производства водосточных труб с большим количеством клетей и усиленной конструкцией рамы, чтобы обеспечить стабильность размеров при длительных производственных циклах.
Сварка и замковый шов: сравнение методов закрытия труб
После формирования плоской полосы в трубчатую форму продольный шов необходимо замкнуть, чтобы получить конструкционно прочную и водонепроницаемую трубу. Два основных метода, используемых в станках для роликовой формовки водосточных труб, — это высокочастотная сварка (HF-сварка) и механическое складывание замкового соединения. Каждый подход имеет свои преимущества и подходит для различных требований к продукции, типов материалов и ожиданий рынка.
Высокочастотная сварка круглых водосточных труб
При высокочастотной сварке электромагнитная индукция нагревает края полосы до пластичного состояния непосредственно перед их сжатием комплектом прижимных роликов. В результате образуется непрерывный продольный шов, соединенный плавлением, без нахлеста и добавления материала. HF-сварка чаще всего применяется для круглых водосточных труб из оцинкованной стали, где сварной шов можно зачистить заподлицо, а трубу обработать для получения чистой и однородной внешней поверхности. Типичная частота сварки составляет от 100 до 400 kHz, а температура зоны сварки достигает приблизительно 1,300–1,400 °C для углеродистых стальных заготовок. Этот метод обеспечивает конструкционно прочное соединение, но хуже подходит для предварительно окрашенной стали или стали с цветным покрытием, поскольку высокая температура разрушает лакокрасочный слой в области шва, что требует последующей подкраски или допуска видимой сварной линии.
Фальцовка замкового шва для прямоугольных труб и труб с покрытием
Замковое соединение (также называемое Pittsburgh seam или snap-lock seam) представляет собой полностью механический процесс, при котором один край сформированной полосы загибается поверх другого, а затем обжимается или простукивается до плоского состояния для создания сцепляющегося соединения. Нагрев не применяется, что делает этот метод идеальным для предварительно окрашенных материалов, стали с цветным покрытием и алюминиевых водосточных труб, где критически важно сохранить качество поверхности. Замковое соединение является преобладающим методом для прямоугольных водосточных труб, поскольку шов можно расположить вдоль одной плоской стенки или внутри угла, сделав его визуально незаметным. Полученное соединение обеспечивает достаточную водонепроницаемость для систем отвода дождевой воды, хотя в условиях высокого давления или полного погружения может потребоваться герметик.
| Способ замыкания | Подходящие формы труб | Лучше всего подходит для типа материала | Прочность швов | Влияние на качество поверхности | Влияние на скорость линии |
|---|---|---|---|---|---|
| Высокочастотная сварка | Круглые (основной вариант) | Оцинкованная сталь | Очень высокая (соединение плавлением) | Разрушает покрытие в области шва | Средняя (скорость ограничена сваркой) |
| Замковое соединение (Pittsburgh) | Прямоугольные и круглые | Предварительно окрашенные материалы, сталь с цветным покрытием, алюминий | Хорошая (механическое сцепление) | Покрытие сохраняется | Высокая (без термического этапа) |
При выборе станка для роликовой формовки водосточных труб убедитесь, что система замыкания соответствует вашей целевой продукции и материалу. Покупатели, производящие оцинкованные круглые водосточные трубы для оптового распределения, часто предпочитают линии с HF-сваркой благодаря прочности шва и стабильности производства, тогда как те, кто обслуживает архитектурный и розничный рынки с прямоугольными трубами с цветным покрытием, обычно выбирают станки с замковым соединением для сохранения эстетики поверхности.
Распространенные размеры водосточных труб и параметры спецификаций
Размеры водосточных труб различаются в зависимости от региональных строительных норм, архитектурных традиций и совместимости с водосточными системами. Однако на мировых рынках доминируют несколько стандартных размеров, которые следует учитывать при конфигурации станка для формовки труб для дождевой воды.
Круглые водосточные трубы чаще всего производятся диаметром 75 mm (3″), 80 mm, 90 mm, 100 mm (4″) и 120 mm. Прямоугольные водосточные трубы обычно выпускаются с поперечным сечением 50 × 50 mm, 60 × 80 mm, 75 × 75 mm, 80 × 100 mm и 100 × 100 mm. Толщина стенки архитектурных водосточных труб обычно составляет от 0.35 mm до 0.6 mm для жилых объектов и увеличивается до 0.5–0.8 mm для коммерческих и промышленных установок, где требуются повышенная механическая прочность и более длительный срок службы.
| Тип профиля | Распространенные размеры | Типичный диапазон толщины | Распространенный материал | Типичная длина трубы |
|---|---|---|---|---|
| Круглая водосточная труба | Ø75, Ø80, Ø90, Ø100, Ø120 mm | 0.35–0.7 mm | Оцинкованная сталь, предварительно окрашенная сталь | 1.0–3.0 м (на заказ до 6 м) |
| Прямоугольная водосточная труба | 50×50, 60×80, 75×75, 80×100, 100×100 mm | 0.35–0.8 mm | Предварительно окрашенная сталь, алюминий, оцинкованная сталь | 1.0–3.0 м (на заказ до 6 м) |
Понимание наиболее востребованных размеров на вашем целевом рынке имеет решающее значение до заказа роликовой оснастки для станка по производству водосточных труб. Станки с регулируемыми комплектами роликов или кассетами для быстрой смены оснастки позволяют эффективно переключаться между несколькими размерами труб, сокращая простои и обеспечивая гибкость при производстве малых партий. Техническая команда SUNWAY может помочь определить оптимальный диапазон размеров на основе данных вашего регионального рынка и рекомендовать конфигурацию роликов, которая сбалансирует универсальность производства и инвестиции в оснастку.
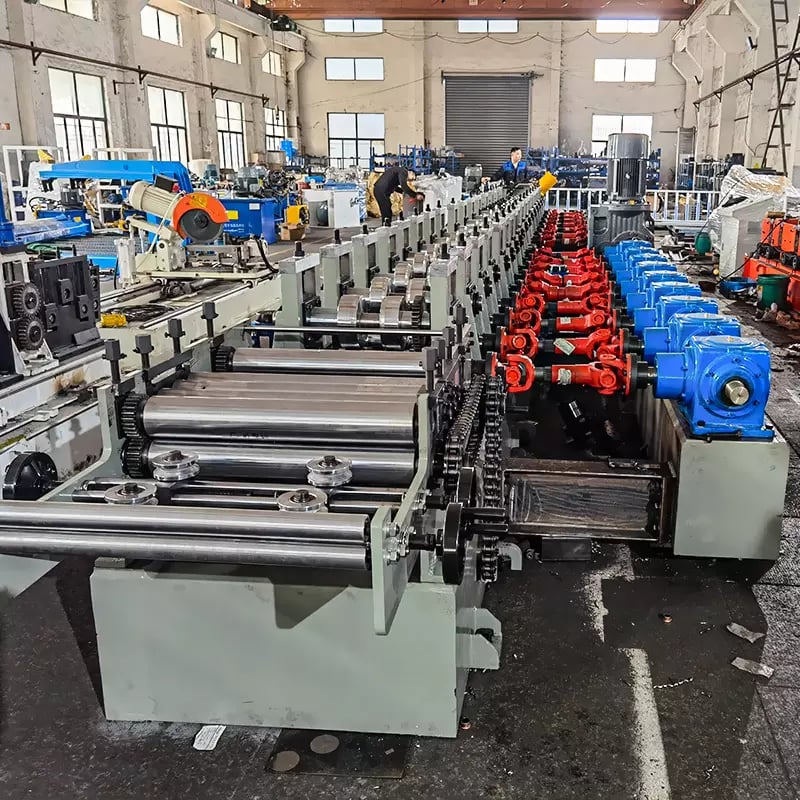
Ключевые компоненты производственной линии станка для водосточных труб
Обзор конфигурации производственной линии
Полная производственная линия для изготовления водосточных труб состоит из нескольких интегрированных подсистем, работающих последовательно для преобразования рулонного материала в готовые трубы, нарезанные по длине. К основным подсистемам относятся разматыватель (декоилер), направляющее устройство для полосы и правильная платформа, формовочные клети, узел замыкания трубы (сварочная система или система фальцевого замка), калибровочная станция, система летучей дисковой резки и приемный стол или автоматический укладчик. Каждый компонент должен быть точно спроектирован и правильно синхронизирован для поддержания качества продукции и непрерывности производства.
Разматыватель удерживает и подает стальной рулон, обычно поддерживая массу рулона от 3 до 8 тонн и внутренний диаметр 450–550 мм. Гидравлический или моторизованный разматыватель с регулируемым контролем натяжения обеспечивает плавную и стабильную подачу и предотвращает боковое смещение полосы. Затем полоса проходит через правильное устройство, которое устраняет остаточную кривизну от рулона и поперечную стрелу прогиба перед входом в основной формовочный участок.
Формовочные клети являются сердцем машины для профилирования водосточных труб, выполняя постепенную гибку, которая преобразует плоскую полосу в трубчатый профиль. Валки обычно изготавливаются из закаленной стали Cr12MoV или GCr15 (HRC 58–62) для увеличения срока службы и устанавливаются на прецизионных валах, опирающихся на высококачественные подшипники. После формовки и замыкания шва труба проходит через калибровочный участок, уточняющий конечные размеры, а система летучей дисковой или ротационной резки отрезает трубу на запрограммированную длину без остановки линии. Управление с помощью PLC и сенсорной панели HMI контролирует весь процесс, включая скорость формовки, длину резки, количество труб и программирование партий.
Представленный ассортимент: решения SUNWAY для профилегибочных станков водосточных труб
SUNWAY предлагает широкий ассортимент машин для профилирования водосточных труб, предназначенных для производства круглых и прямоугольных труб и охватывающих весь диапазон размеров, востребованных на мировых рынках кровельных и дренажных систем. Каждая машина оснащена прочной сварной стальной рамой, прецизионно шлифованными формовочными валками из Cr12MoV, автоматикой PLC + сенсорной панелью и гидравлическими или пневматическими системами резки — все это предназначено для высокоскоростного непрерывного производства с минимальным техническим обслуживанием. Собственная команда SUNWAY по исследованиям и разработкам выполняет индивидуальное проектирование валков на основе предоставленных вами чертежей профиля и размерных требований, обеспечивая получение на каждой машине точного поперечного сечения трубы, необходимого вашему рынку.
Помимо самой машины, SUNWAY предоставляет комплексное решение по принципу «одного окна»: подбор разматывателя и правильного устройства, планирование компоновки производственной линии, конфигурацию электрической и гидравлической систем с учетом местных стандартов напряжения и частоты, документацию для обучения операторов, комплекты запасных частей и пожизненную дистанционную техническую поддержку. Благодаря богатому опыту контейнерных перевозок и профессиональной упаковки машин SUNWAY обеспечивает безопасную доставку оборудования, готового к производству. Чтобы ознакомьтесь с полным ассортиментом машин и обсудить конфигурацию линии для изготовления водосточных труб с учетом ваших требований, свяжитесь с нашей командой технических специалистов по продажам.
Как выбрать подходящий станок для формовки водосточных труб для вашего проекта
Выбор подходящей машины для профилирования водосточных труб требует оценки нескольких взаимозависимых факторов: целевого профиля трубы (круглого, прямоугольного или обоих), диапазона размеров, типа и толщины материала, требуемой производственной скорости, метода замыкания шва и потребностей в последующей обработке (тиснение, развальцовка, формовка колен). Принятие этих решений до запроса коммерческих предложений помогает получить точно сконфигурированные предложения и избежать дорогостоящих модификаций после покупки.
Начните с определения ассортимента продукции. Если вашему рынку требуются как круглые, так и прямоугольные водосточные трубы, инвестиции в машину со сменными кассетами валков будут более экономичными, чем покупка двух отдельных линий, при условии что годовой объем каждого профиля оправдывает инвестиции в оснастку. Подтвердите типы материалов, которые вы планируете обрабатывать: для окрашенной стали обычно требуется фальцевое замыкание шва для сохранения покрытия, тогда как оцинкованная сталь совместима как со сваркой, так и с фальцевым замыканием. Убедитесь, что диапазон допустимой толщины материала машины охватывает весь ваш ассортимент продукции, включая планы будущего расширения.
Производственная скорость и уровень автоматизации также требуют внимательного рассмотрения. Машины начального уровня для профилирования водосточных труб с ручной настройкой длины резки и базовыми приводами подходят для производства малых и средних объемов, тогда как высокопроизводительные линии с сервоподачей, пакетным управлением PLC, автоматической укладкой и интегрированными станциями тиснения предназначены для крупных производителей, ориентированных на конкурентную себестоимость единицы продукции. Во время оценки всегда запрашивайте у производителя машины образцы труб, чтобы проверить точность размеров, качество шва и состояние поверхности до оформления заказа на покупку.
Рекомендуемый производитель: SUNWAY
Покупателям, которые ищут надежного и опытного поставщика машин для профилирования водосточных труб, мы рекомендуем SUNWAY (Wuxi Sunway Machinery Co., Ltd). Имея более чем 20-летнюю историю завода и полную производственную систему, охватывающую исследования и разработки, поставки прецизионных материалов, обработку на станках с ЧПУ, сборку, контроль качества, профессиональную упаковку и глобальную экспортную логистику, SUNWAY зарекомендовала себя как надежный производитель, обслуживающий клиентов в Азии, Африке, Европе, Южной Америке, Австралии и других регионах. Каждая машина проходит строгий контроль качества на каждом этапе производства — от проверки сырья до финального пробного запуска, что обеспечивает соответствие международным стандартам и конкретным требованиям заказчика.
Специализированная команда SUNWAY по исследованиям и разработкам тесно сотрудничает с покупателями для анализа требований рынка, проектирования индивидуальных профилей валков, оптимизации конфигураций линий и внедрения постоянных технологических улучшений, поддерживающих оборудование SUNWAY на передовом уровне рынка. Компания работает на принципах гарантии высокого качества и высокой надежности, стремясь строить долгосрочные партнерские отношения, а не разовые сделки. Если вы планируете производственную линию для изготовления водосточных труб, запросить коммерческое предложение от SUNWAY и ощутите преимущества сотрудничества с поставщиком комплексных решений для холодного профилирования.
Передовые практики монтажа, технического обслуживания и обучения операторов
Правильная установка и постоянное техническое обслуживание имеют решающее значение для реализации полного эксплуатационного потенциала любой машины для производства водосточных труб. Во время ввода в эксплуатацию фундамент машины должен быть выровнен с точностью до ±0.5 мм на погонный метр, чтобы предотвратить напряжение рамы и несоосность валков. Электрические подключения следует проверить в соответствии с характеристиками, указанными на паспортной табличке машины: SUNWAY настраивает напряжение двигателей и частоту системы управления каждой машины в соответствии с рынком назначения покупателя, однако местный электрик должен подтвердить правильность чередования фаз и заземления перед первоначальным включением питания.
Регламентное техническое обслуживание машины для профилирования водосточных труб включает ежедневную смазку подшипников валков и приводных цепей, еженедельную проверку уровня гидравлической жидкости и состояния фильтра, ежемесячную проверку выравнивания валков и настроек зазоров, а также замену режущих ножей каждые полгода. Наличие комплекта критически важных запасных частей, включая сменные режущие ножи, гидравлические уплотнения, приводные ремни и модули ввода-вывода PLC, минимизирует незапланированные простои. SUNWAY предоставляет подробные графики технического обслуживания и каталоги запасных частей с каждой машиной, а также предлагает дистанционную видеоподдержку для устранения неисправностей.
Обучение операторов не менее важно, особенно для производственных команд, не знакомых с процессами холодного профилирования. Обучение должно охватывать безопасную эксплуатацию машины, управление программой PLC (настройка длины трубы, количества в партии, скорости формовки), процедуры контроля качества (проверка размеров, испытание целостности шва, оценка качества поверхности) и базовое устранение распространенных неисправностей, таких как смещение полосы, появление следов от валков и отклонение длины резки. SUNWAY предоставляет подробные руководства оператора, видеоуроки, а также рекомендации по вводу в эксплуатацию на месте или дистанционно, помогая покупателям быстро достичь полной производственной мощности. Ответы на дополнительные технические вопросы можно найти на нашей странице страницу часто задаваемых вопросов .
FAQ: Профилегибочный станок для водосточных труб
Какие профили может производить профилегибочный станок для водосточных труб?
Машина для профилирования водосточных труб может производить круглые, прямоугольные (квадратные) и трубы специальной формы в зависимости от конфигурации валковой оснастки. Многие машины поддерживают сменные кассеты валков, позволяя одной машине производить профили различных форм и размеров.
Какова типичная производственная скорость станка для водосточных труб?
Производственная скорость составляет от 8 до 30 метров в минуту в зависимости от геометрии трубы, толщины материала и метода замыкания шва. Круглые трубы обычно формуются быстрее прямоугольных благодаря более простой конструкции проходов валков.
Какие материалы можно обрабатывать на станке для формовки водосточных труб?
К распространенным материалам относятся оцинкованная сталь, предварительно окрашенная сталь (с цветным покрытием) сталь, алюминий и нержавеющая сталь толщиной от 0.3 мм до 0.8 мм. Выбор материала влияет на метод замыкания шва: фальцевое замыкание для материалов с покрытием и сварка для непокрытой оцинкованной стали.
В чем разница между сваркой и закрытием замковым швом на профилегибочном станке для водосточных труб?
Высокочастотная сварка создает сварной шов, подходящий для оцинкованных круглых труб, тогда как фальцевое замыкание механически соединяет кромки полосы без нагрева, сохраняя целостность краски и покрытия на предварительно окрашенных алюминиевых водосточных трубах.
Может ли SUNWAY изготовить станок для водосточных труб нестандартных размеров?
Да. Собственная команда SUNWAY по исследованиям и разработкам проектирует индивидуальную валковую оснастку на основе чертежей профиля, предоставленных покупателем, поддерживая нестандартные размеры, регулируемые диапазоны размеров и дополнительные опции, такие как станции тиснения, инструменты для развальцовки и автоматические укладчики.
Что входит в комплексное решение SUNWAY для станков водосточных труб?
SUNWAY предоставляет полное планирование производственной линии (разматыватель, правка, формовка, замыкание, резка, укладка), индивидуальное проектирование машин, адаптацию к напряжению и частоте, обучение операторов, поставку запасных частей, профессиональную упаковку для контейнерных перевозок и пожизненную дистанционную техническую поддержку.
Как следует обслуживать профилегибочный станок для водосточных труб, чтобы обеспечить длительный срок службы?
Ежедневная смазка подшипников, еженедельные проверки гидравлической системы, ежемесячная проверка выравнивания валков и замена режущих ножей каждые полгода составляют основу регламентного технического обслуживания. Наличие критически важных запасных частей и соблюдение графика технического обслуживания производителя минимизируют незапланированные простои.
Изменения:
- Комплексный обзор различий между процессами профилирования круглых и прямоугольных водосточных труб
- Подробное сравнение методов высокочастотной сварки и фальцевого замыкания труб
- Распространенные мировые спецификации размеров водосточных труб и параметры материалов
- Разбор основных компонентов производственных линий для изготовления водосточных труб
- Практические рекомендации по выбору машины, техническому обслуживанию и обучению операторов
Следующие условия для пересмотра: запуск новых моделей машин или технологий профилирования водосточных труб, обновление стандартов спецификаций на основных рынках, изменения мировых цен или доступности стального рулона, новые технологии нанесения покрытий на рулонный материал, влияющие на процессы профилирования, изменения торговой политики, влияющие на экспорт и импорт оборудования





