
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ক ডাউনস্পাউট রোল তৈরির মেশিন এটি এমন একটি উদ্দেশ্যনির্দিষ্ট উৎপাদন সরঞ্জাম, যা ধারাবাহিক ঠান্ডা ফর্মিং প্রক্রিয়ার মাধ্যমে সমতল স্টিল কয়েলকে প্রস্তুত গোলাকার বা আয়তাকার ডাউনস্পাউট পাইপে রূপান্তর করে। আপনি যদি আপনার গাটার সিস্টেমের সরবরাহ শৃঙ্খলা সম্প্রসারণকারী কোনো ছাদ নির্মাণ ঠিকাদার হন, অথবা আপনার পণ্যের তালিকায় বৃষ্টির পানি নিষ্কাশন উপাদান যুক্ত করতে আগ্রহী কোনো স্টিল পণ্য প্রস্তুতকারক হন, তাহলে সঠিক সরঞ্জাম বিনিয়োগের জন্য ফর্মিং প্রক্রিয়ার পার্থক্য, পাইপ জোড় বন্ধ করার পদ্ধতি এবং মাত্রাগত বৈশিষ্ট্য বোঝা অপরিহার্য। এই নির্দেশিকায় গোলাকার ও আয়তাকার ফর্মিং নীতি থেকে শুরু করে ওয়েল্ডিং ও লক-সিম কৌশল, সাধারণ পাইপের আকার, মূল মেশিন উপাদান এবং ব্যবহারিক নির্বাচনের মানদণ্ড—সবকিছু আলোচনা করা হয়েছে, যা আপনার উৎপাদন লক্ষ্য অনুযায়ী সঠিক ডাউনপাইপ মেশিন বেছে নেওয়ার জন্য প্রয়োজনীয় প্রযুক্তিগত ভিত্তি দেবে।
আপনার নির্দিষ্ট ডাউনস্পাউট প্রোফাইলের জন্য আদর্শ মেশিন কনফিগারেশন নির্বাচন করতে বিশেষজ্ঞ পরামর্শের প্রয়োজন হলে, আমাদের দলের সাথে যোগাযোগ করুন SUNWAY-এ। ঠান্ডা রোল ফর্মিং মেশিন উৎপাদন ও বৈশ্বিক রপ্তানির ক্ষেত্রে 20 বছরেরও বেশি অভিজ্ঞতা নিয়ে আমরা কাস্টম মেশিন নকশা, উৎপাদন লাইন পরিকল্পনা, অপারেটর প্রশিক্ষণ এবং আজীবন প্রযুক্তিগত সহায়তাসহ এক-স্থানে সম্পূর্ণ সমাধান প্রদান করি।
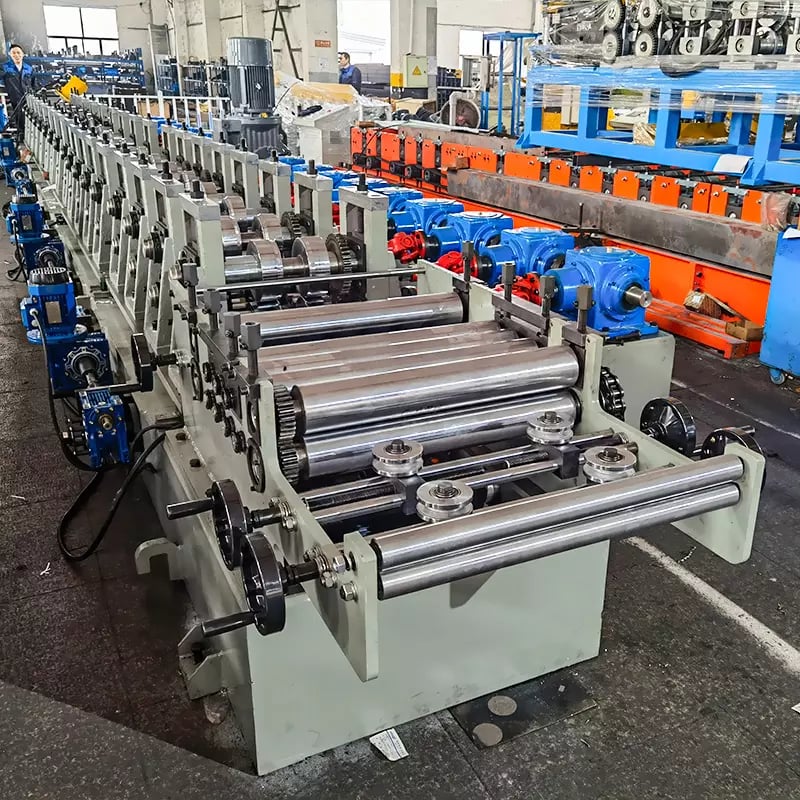
ডাউনস্পাউট রোল ফর্মিং মেশিন কী এবং এটি কীভাবে কাজ করে?
ডাউনস্পাউট রোল ফর্মিং মেশিন হলো একটি বিশেষায়িত ঠান্ডা রোল ফর্মিং সিস্টেম, যা ভবনের বৃষ্টির পানি নিষ্কাশন ব্যবস্থায় ব্যবহৃত জোড়বিহীন গোলাকার বা আয়তাকার ডাউনস্পাউট পাইপ উৎপাদনের জন্য নকশা করা হয়েছে। মেশিনটি প্রি-স্লিট বা পূর্ণ-প্রস্থের রঙ-প্রলেপযুক্ত স্টিল কয়েল—সাধারণত 0.3–0.8 mm পুরুত্বের গ্যালভানাইজড বা প্রি-পেইন্টেড স্টিল—গ্রহণ করে এবং নির্ভুলভাবে প্রকৌশলায়িত রোলার স্টেশনের ধারাবাহিকতার মধ্য দিয়ে ধীরে ধীরে বাঁকিয়ে সমতল স্ট্রিপকে একটি বন্ধ টিউব আকৃতির প্রোফাইলে রূপ দেয়। সম্পূর্ণ প্রক্রিয়াটি ধারাবাহিক ও স্বয়ংক্রিয় এবং পাইপের জ্যামিতি ও উপকরণের গেজের ওপর নির্ভর করে প্রতি মিনিটে 8 থেকে 30 মিটার গতিতে প্রস্তুত পাইপ উৎপাদনে সক্ষম।
কাজের নীতিটি ক্রমবর্ধমান বিকৃতির ওপর নির্ভরশীল: প্রতিটি পরবর্তী রোলার স্টেশন শীটে সামান্য কোণীয় বাঁক যোগ করে এবং সমতল স্ট্রিপকে ধীরে ধীরে পূর্ণ পাইপের ক্রস-সেকশনে রূপ দেয়। এতে গরম ফর্মিংয়ের সঙ্গে যুক্ত তাপীয় বিকৃতি ও পৃষ্ঠের ক্ষতি এড়ানো যায় এবং রঙিন স্টিল বা গ্যালভানাইজড শীটের প্রলেপের অখণ্ডতা বজায় থাকে। এরপর তৈরি পাইপটি উচ্চ-ফ্রিকোয়েন্সি ওয়েল্ডিং ইউনিট অথবা যান্ত্রিক লক-সিম সিস্টেমের মাধ্যমে বন্ধ করা হয়। তারপর এটি একটি ক্যালিব্রেশন স্টেশনের মধ্য দিয়ে যায় এবং হাইড্রোলিক বা নিউম্যাটিক ফ্লাইং স দ্বারা প্রোগ্রাম করা দৈর্ঘ্যে কাটা হয়।
অন্যান্য টিউব মিল থেকে রেইন পাইপ ফর্মিং মেশিনকে পৃথক করে এর পাতলা-গেজ স্থাপত্যিক শীট স্টিলের জন্য অপ্টিমাইজেশন এবং ভবনের নিষ্কাশন পণ্যের জন্য বিশেষভাবে নকশা করা বৈশিষ্ট্যগুলোর সমন্বয়—যেমন সজ্জাসংক্রান্ত পৃষ্ঠের নকশার জন্য এমবসিং স্টেশন, সকেট-প্রান্ত সংযোগের জন্য ফ্লেয়ারিং টুল এবং দিক পরিবর্তনকারী ফিটিংয়ের জন্য এলবো-ফর্মিং সংযোজন। এসব মূল্যসংযোজিত বৈশিষ্ট্য একটি উৎপাদন লাইনকে ন্যূনতম গৌণ প্রক্রিয়াকরণের মাধ্যমে বাজারজাতযোগ্য ডাউনস্পাউট উপাদান উৎপাদনের সুযোগ দেয়।
গোলাকার বনাম আয়তাকার ডাউনস্পাউট: ফর্মিং প্রক্রিয়ার পার্থক্য
গোলাকার ও আয়তাকার ডাউনস্পাউট উৎপাদনের মৌলিক পার্থক্য রোলার পাসের নকশা এবং প্রয়োজনীয় ফর্মিং স্টেশনের সংখ্যায় নিহিত। গোলাকার ডাউনস্পাউট পাইপগুলো একটি প্রতিসম, ক্রমবর্ধমান বাঁকানোর ধারার মাধ্যমে তৈরি হয়, যেখানে সমতল স্ট্রিপের প্রান্ত দুটি সমান দূরত্ব অতিক্রম করে একে অপরের দিকে এগিয়ে যায় এবং পাইপের শীর্ষে মিলিত হয়ে বৃত্তাকার ক্রস-সেকশন তৈরি করে। বিপরীতে, আয়তাকার ডাউনস্পাউট পাইপের জন্য কোণের ব্যাসার্ধ নিয়ন্ত্রণ, সমতল পৃষ্ঠ স্থিতিশীলকরণ এবং অসমমিত বাঁকানোর ধারাসহ আরও জটিল ফর্মিং কৌশল প্রয়োজন, যা স্ট্রিপকে চারটি নির্ধারিত কোণ ও সমতল দেয়ালবিশিষ্ট বাক্স-প্রোফাইলে রূপ দেয়।
গোলাকার পাইপ ফর্মিং সাধারণত সহজ এবং এতে কম রোলার স্টেশন প্রয়োজন—সাধারণত 8 থেকে 14 পাস—কারণ সম্পূর্ণ ক্রস-সেকশনজুড়ে জ্যামিতিতে একটি সমান ব্যাসার্ধ থাকে। এর ফলে টুলিং ব্যয় কমে, ব্যাসের আকার পরিবর্তনের সময় কম লাগে এবং কিছুটা বেশি লাইন গতি পাওয়া যায়। তবে আয়তাকার পাইপ ফর্মিংয়ে উপকরণের স্প্রিংব্যাক বা দেয়ালের বিকৃতি ছাড়াই তীক্ষ্ণ ও সামঞ্জস্যপূর্ণ কোণ অর্জনের জন্য 12 থেকে 20 বা তার বেশি রোলার পাস প্রয়োজন। আয়তাকার ডাউনস্পাউট পাইপের কোণের ব্যাসার্ধ সাধারণত 2 mm থেকে 5 mm পর্যন্ত হয় এবং সম্পূর্ণ উৎপাদনজুড়ে এই সংকীর্ণ ব্যাসার্ধ বজায় রাখতে উচ্চ-নির্ভুলতার রোলার ও অধিক শক্তিশালী ফ্রেম কাঠামো প্রয়োজন।
বাজারের চাহিদার দৃষ্টিকোণ থেকে গোলাকার ডাউনস্পাউট পাইপ আবাসিক ছাদ ও ঐতিহ্যবাহী স্থাপত্যশৈলীতে জনপ্রিয়, অন্যদিকে আয়তাকার—যাকে বর্গাকারও বলা হয়—ডাউনস্পাউট পাইপ বাণিজ্যিক নির্মাণ ও আধুনিক স্থাপত্য নকশায় ক্রমশ বেশি নির্দিষ্ট করা হচ্ছে, কারণ দৃশ্যমান ফ্যাসাদের প্রস্থের প্রতি এককে এগুলোর ক্রস-সেকশনাল প্রবাহক্ষমতা বেশি। অনেক ক্রেতা বিনিময়যোগ্য রোলার সেট ব্যবহার করে উভয় প্রোফাইল উৎপাদনে সক্ষম একটি ডাউনস্পাউট রোল ফর্মিং মেশিনে বিনিয়োগ করেন, যা দুটি পৃথক লাইন ছাড়াই উৎপাদনের নমনীয়তা সর্বাধিক করে।
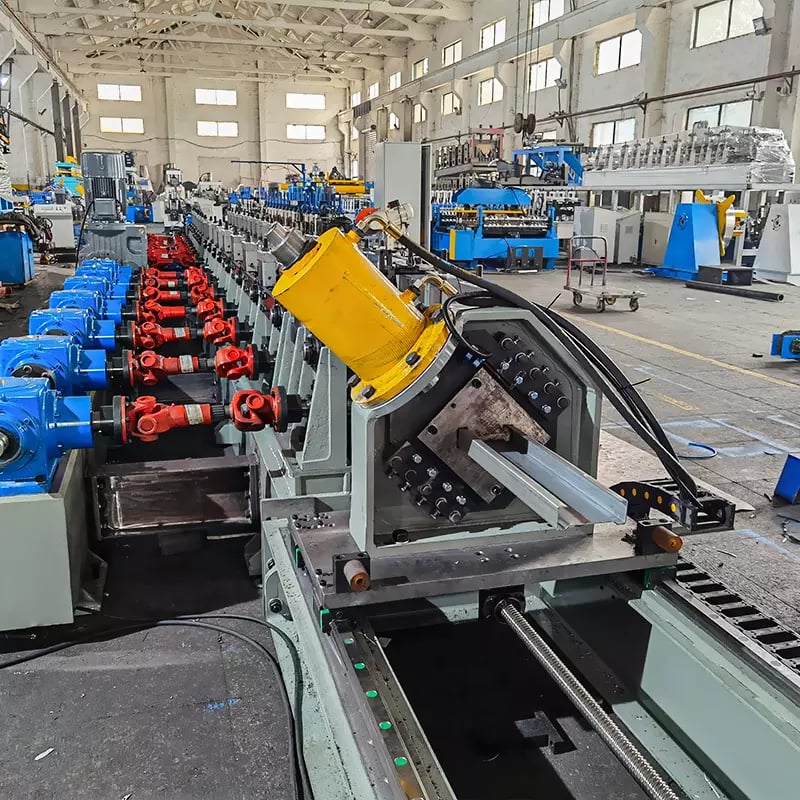
| প্যারামিটার | গোলাকার ডাউনস্পাউট ফর্মিং | আয়তাকার ডাউনস্পাউট ফর্মিং |
|---|---|---|
| সাধারণ রোলার স্টেশন | 8–14 পাস | 12–20+ পাস |
| কোণের ব্যাসার্ধ নিয়ন্ত্রণ | প্রযোজ্য নয় (সমান ব্যাসার্ধ) | 2–5 mm সংকীর্ণ কোণের ব্যাসার্ধ |
| ফর্মিং জটিলতা | নিম্ন | উচ্চ |
| সাধারণ লাইন গতি | ১৫–৩০ মি/মিনিট | ৮–২০ মি/মিনিট |
| টুলিং পরিবর্তনের জটিলতা | সহজ (ব্যাস সমন্বয়) | আরও জটিল (প্রস্থ + উচ্চতা + কোণ) |
| সাধারণ জোড় বন্ধ করার পদ্ধতি | উচ্চ-ফ্রিকোয়েন্সি ওয়েল্ডিং বা লক সিম | লক সিম (প্রধানত ব্যবহৃত) |
| উপকরণের স্প্রিংব্যাকের প্রবণতা | মাঝারি | কোণগুলোতে বেশি |
এই তুলনামূলক সারণি দুটি পাইপ জ্যামিতির মধ্যে মূল প্রকৌশলগত সমঝোতাগুলো তুলে ধরে। আপনার প্রধান বাজারে যদি সংকীর্ণ কোণ ও সমতল দেয়ালবিশিষ্ট আয়তাকার প্রোফাইলের প্রয়োজন হয়, তাহলে দীর্ঘ উৎপাদন ব্যাচজুড়ে মাত্রাগত সামঞ্জস্য নিশ্চিত করতে বেশি স্টেশন সংখ্যা ও শক্তিশালী ফ্রেম নির্মাণবিশিষ্ট একটি ডাউনপাইপ মেশিনকে অগ্রাধিকার দিন।
ওয়েল্ডিং বনাম লক সিম: পাইপ বন্ধকরণ পদ্ধতির তুলনা
সমতল স্ট্রিপটি টিউব আকৃতিতে গঠিত হওয়ার পর কাঠামোগতভাবে মজবুত ও পানি-নিরোধী পাইপ তৈরি করতে দৈর্ঘ্য বরাবর সিমটি বন্ধ করতে হয়। ডাউনস্পাউট রোল ফর্মিং মেশিনে ব্যবহৃত দুটি প্রধান পদ্ধতি হলো উচ্চ-ফ্রিকোয়েন্সি ওয়েল্ডিং (HF welding) এবং যান্ত্রিক লক-সিম ভাঁজ করা। প্রতিটি পদ্ধতির নিজস্ব সুবিধা রয়েছে এবং ভিন্ন পণ্যের প্রয়োজনীয়তা, উপকরণের ধরন ও বাজারের প্রত্যাশার জন্য উপযোগী।
গোলাকার ডাউনস্পাউট পাইপের জন্য উচ্চ-ফ্রিকোয়েন্সি ওয়েল্ডিং
উচ্চ-ফ্রিকোয়েন্সি ওয়েল্ডিংয়ে ইলেক্ট্রোম্যাগনেটিক ইন্ডাকশন ব্যবহার করে স্ট্রিপের প্রান্তগুলোকে প্লাস্টিকায়নযোগ্য অবস্থায় উত্তপ্ত করা হয়, এরপর স্কুইজ রোলারের একটি সেট সেগুলোকে একসঙ্গে চাপ দেয়। এর ফলে কোনো ওভারল্যাপ বা অতিরিক্ত উপকরণ ছাড়াই ধারাবাহিক, ফিউশন-বন্ডেড দৈর্ঘ্য বরাবর সিম তৈরি হয়। HF welding সাধারণত গ্যালভানাইজড স্টিলের তৈরি গোলাকার ডাউনস্পাউট পাইপে প্রয়োগ করা হয়, যেখানে ওয়েল্ড সিমটি মসৃণ করে পরিষ্কার ও সমান বাহ্যিক পৃষ্ঠ তৈরি করা যায়। সাধারণ ওয়েল্ডিং ফ্রিকোয়েন্সি 100 থেকে 400 kHz পর্যন্ত হয় এবং কার্বন স্টিল সাবস্ট্রেটের ক্ষেত্রে ওয়েল্ড অঞ্চলের তাপমাত্রা প্রায় 1,300–1,400 °C-এ পৌঁছায়। এই পদ্ধতিতে কাঠামোগতভাবে শক্তিশালী জোড় তৈরি হয়, তবে প্রি-পেইন্টেড বা রঙ-প্রলেপযুক্ত স্টিলের জন্য এটি কম উপযোগী, কারণ উচ্চ তাপমাত্রা সিমের স্থানে রঙের স্তর নষ্ট করে এবং ওয়েল্ডের পর পুনরায় টাচ-আপ করা বা দৃশ্যমান ওয়েল্ড লাইন মেনে নেওয়া প্রয়োজন হয়।
আয়তাকার ও প্রলেপযুক্ত পাইপের জন্য লক-সিম ভাঁজকরণ
লক-সিম—যাকে Pittsburgh seam বা snap-lock seam-ও বলা হয়—একটি সম্পূর্ণ যান্ত্রিক প্রক্রিয়া, যেখানে গঠিত স্ট্রিপের একটি প্রান্ত অন্যটির ওপর ভাঁজ করে ক্রিম্প বা হাতুড়ি দিয়ে সমতল করা হয় এবং একটি আন্তঃলকিং জোড় তৈরি করা হয়। এতে কোনো তাপ প্রয়োগ করা হয় না, তাই পৃষ্ঠের ফিনিশ সংরক্ষণ গুরুত্বপূর্ণ এমন প্রি-পেইন্টেড, রঙ-প্রলেপযুক্ত এবং অ্যালুমিনিয়াম ডাউনস্পাউট পাইপের জন্য এই পদ্ধতি আদর্শ। আয়তাকার ডাউনস্পাউট পাইপের ক্ষেত্রে লক-সিম বন্ধ করা প্রধান পদ্ধতি, কারণ সিমটি একটি সমতল দেয়াল বরাবর বা কোনো কোণের ভেতরে স্থাপন করা যায়, ফলে এটি দৃষ্টিতে কম পড়ে। তৈরি জোড়টি বৃষ্টির পানি নিষ্কাশন কাজে পর্যাপ্ত পানি-নিরোধিতা প্রদান করে, যদিও উচ্চ-চাপ বা সম্পূর্ণ নিমজ্জিত অবস্থায় সিল্যান্টের প্রয়োজন হতে পারে।
| জোড় বন্ধ করার পদ্ধতি | প্রযোজ্য পাইপের আকৃতি | উপকরণের ধরনের জন্য সর্বোত্তম | সীম শক্তি | পৃষ্ঠের ফিনিশে প্রভাব | লাইন গতিতে প্রভাব |
|---|---|---|---|---|---|
| উচ্চ-ফ্রিকোয়েন্সি ওয়েল্ডিং | গোলাকার (প্রধান) | গ্যালভানাইজড স্টিল | অত্যন্ত উচ্চ (ফিউশন বন্ড) | সিমের স্থানে প্রলেপ নষ্ট করে | মাঝারি (ওয়েল্ডিং গতি সীমিত) |
| লক সিম (Pittsburgh) | আয়তাকার ও গোলাকার | প্রি-পেইন্টেড, কালার-কোটেড, অ্যালুমিনিয়াম | ভালো (যান্ত্রিক ইন্টারলক) | কোটিং অক্ষুণ্ণ থাকে | উচ্চ (কোনো তাপীয় ধাপ নেই) |
ডাউনস্পাউট রোল ফর্মিং মেশিন নির্বাচন করার সময়, ক্লোজার সিস্টেমটি আপনার লক্ষ্য পণ্য ও উপকরণের সঙ্গে সামঞ্জস্যপূর্ণ কি না তা নিশ্চিত করুন। বাল্ক বিতরণের জন্য গ্যালভানাইজড গোলাকার ডাউনপাইপ উৎপাদনকারীরা সাধারণত সিমের শক্তি ও উৎপাদনের ধারাবাহিকতার জন্য HF-ওয়েল্ডেড লাইন পছন্দ করেন, অন্যদিকে কালার-কোটেড আয়তাকার পাইপ দিয়ে স্থাপত্য ও খুচরা বাজারে সরবরাহকারীরা সাধারণত পৃষ্ঠের নান্দনিকতা বজায় রাখতে লক-সিম মেশিন বেছে নেন।
সাধারণ ডাউনস্পাউট আকার ও স্পেসিফিকেশন পরামিতি
ডাউনস্পাউট পাইপের মাত্রা আঞ্চলিক বিল্ডিং কোড, স্থাপত্যিক রীতি এবং গাটার সিস্টেমের সামঞ্জস্য অনুযায়ী পরিবর্তিত হয়। তবে, কয়েকটি মানসম্মত আকার বিশ্ববাজারে প্রাধান্য পায় এবং রেইন পাইপ ফর্মিং মেশিন কনফিগার করার সময় সেগুলো বিবেচনা করা উচিত।
গোলাকার ডাউনস্পাউট পাইপ সাধারণত 75 mm (3″), 80 mm, 90 mm, 100 mm (4″), এবং 120 mm ব্যাসে উৎপাদিত হয়। আয়তাকার ডাউনস্পাউট পাইপ সাধারণত 50 × 50 mm, 60 × 80 mm, 75 × 75 mm, 80 × 100 mm, এবং 100 × 100 mm ক্রস-সেকশনে পাওয়া যায়। স্থাপত্যিক ডাউনস্পাউট পাইপের প্রাচীরের পুরুত্ব আবাসিক ব্যবহারের জন্য সাধারণত 0.35 mm থেকে 0.6 mm পর্যন্ত হয়, আর বাণিজ্যিক ও শিল্প স্থাপনায় যান্ত্রিক দৃঢ়তা এবং দীর্ঘতর পরিষেবা জীবন প্রয়োজন হওয়ায় তা 0.5–0.8 mm পর্যন্ত বৃদ্ধি পায়।
| প্রোফাইলের ধরন | সাধারণ আকার | সাধারণ পুরুত্বের পরিসর | সাধারণ উপাদান | সাধারণ পাইপের দৈর্ঘ্য |
|---|---|---|---|---|
| গোলাকার ডাউনস্পাউট | Ø75, Ø80, Ø90, Ø100, Ø120 mm | 0.35–0.7 mm | গ্যালভানাইজড স্টিল, প্রি-পেইন্টেড স্টিল | 1.0–3.0 m (কাস্টম 6 m পর্যন্ত) |
| আয়তাকার ডাউনস্পাউট | 50×50, 60×80, 75×75, 80×100, 100×100 mm | 0.35–0.8 mm | প্রি-পেইন্টেড স্টিল, অ্যালুমিনিয়াম, গ্যালভানাইজড স্টিল | 1.0–3.0 m (কাস্টম 6 m পর্যন্ত) |
আপনার লক্ষ্য বাজারে সর্বাধিক চাহিদাসম্পন্ন আকারগুলো বোঝা ডাউনপাইপ মেশিনের জন্য রোলার টুলিং নির্ধারণের আগে অত্যন্ত গুরুত্বপূর্ণ। অ্যাডজাস্টেবল রোলার সেট বা কুইক-চেঞ্জ টুলিং ক্যাসেটযুক্ত মেশিনগুলো আপনাকে দক্ষতার সঙ্গে একাধিক পাইপের মাত্রার মধ্যে পরিবর্তন করতে দেয়, ডাউনটাইম কমায় এবং ছোট ব্যাচে নমনীয়তা প্রদান করে। আপনার আঞ্চলিক বাজারের তথ্যের ভিত্তিতে সর্বোত্তম আকারের পরিসর শনাক্ত করতে এবং উৎপাদনের বহুমুখিতা ও টুলিং বিনিয়োগের মধ্যে ভারসাম্যপূর্ণ রোলার কনফিগারেশন সুপারিশ করতে SUNWAY-এর প্রযুক্তিগত দল আপনাকে সহায়তা করতে পারে।
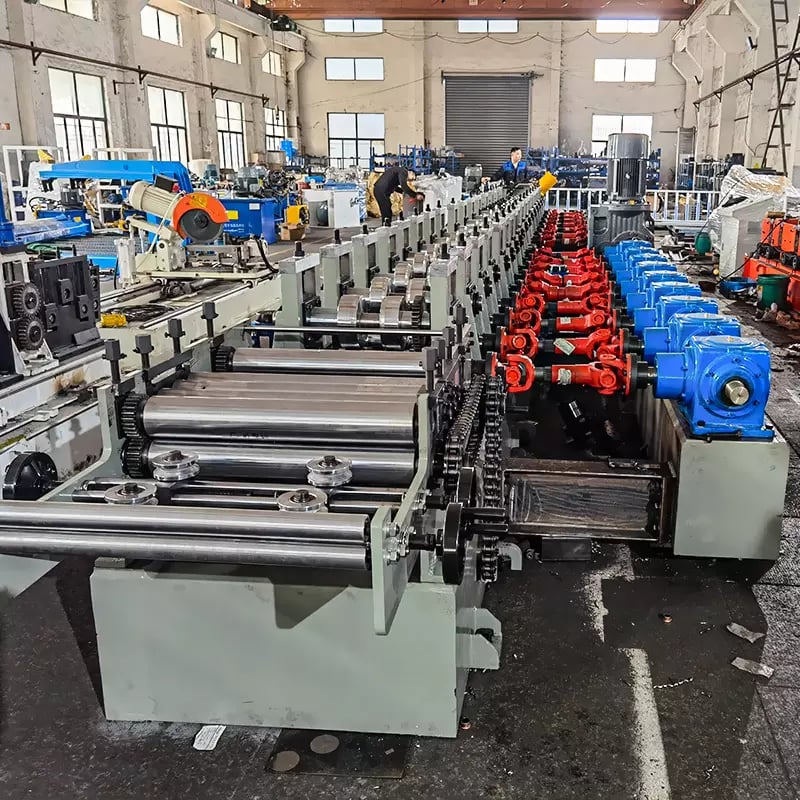
ডাউনপাইপ মেশিন উৎপাদন লাইনের প্রধান উপাদান
উৎপাদন লাইন কনফিগারেশনের সংক্ষিপ্ত বিবরণ
একটি সম্পূর্ণ ডাউনপাইপ মেশিন উৎপাদন লাইন কয়েকটি সমন্বিত সাবসিস্টেম নিয়ে গঠিত, যা ধারাবাহিকভাবে কাজ করে কাঁচা কয়েলকে নির্দিষ্ট দৈর্ঘ্যে কাটা প্রস্তুত পাইপে রূপান্তর করে। মূল সাবসিস্টেমগুলোর মধ্যে রয়েছে ডিকয়লার (আনকয়লার), স্ট্রিপ গাইড ও লেভেলিং প্ল্যাটফর্ম, রোল ফর্মিং স্টেশন, পাইপ ক্লোজার ইউনিট (ওয়েল্ডিং বা লক-সিম সিস্টেম), ক্যালিব্রেশন ও সাইজিং স্টেশন, ফ্লাইং-স- কাটঅফ সিস্টেম এবং রান-আউট টেবিল বা স্বয়ংক্রিয় স্ট্যাকার। পণ্যের মান ও উৎপাদনের ধারাবাহিকতা বজায় রাখতে প্রতিটি উপাদানকে নিখুঁতভাবে ইঞ্জিনিয়ারিং করা এবং সঠিকভাবে সমন্বয় করা আবশ্যক।
ডিকয়লারটি স্টিলের কয়েল ধারণ ও ফিড করে এবং সাধারণত 3 থেকে 8 টন কয়েল ওজনের পাশাপাশি 450–550 mm অভ্যন্তরীণ ব্যাস ধারণ করতে পারে। অ্যাডজাস্টেবল টেনশন কন্ট্রোলযুক্ত হাইড্রোলিক বা মোটরচালিত ডিকয়লার মসৃণ ও ধারাবাহিক ফিডিং নিশ্চিত করে এবং স্ট্রিপের বিচ্যুতি প্রতিরোধ করে। এরপর স্ট্রিপটি একটি লেভেলিং ইউনিটের মধ্য দিয়ে যায়, যা মূল ফর্মিং বিভাগে প্রবেশের আগে কয়েলের সেট ও ক্রসবো অপসারণ করে।
রোল ফর্মিং স্টেশনগুলো ডাউনস্পাউট রোল ফর্মিং মেশিনের মূল অংশ, যা ধাপে ধাপে বাঁকানোর মাধ্যমে সমতল স্ট্রিপকে টিউবুলার প্রোফাইলে রূপান্তর করে। দীর্ঘ পরিষেবা জীবনের জন্য রোলারগুলো সাধারণত Cr12MoV বা GCr15 হার্ডেনড স্টিল (HRC 58–62) দিয়ে মেশিন করা হয় এবং উচ্চমানের বেয়ারিং দ্বারা সমর্থিত নির্ভুল শ্যাফটে স্থাপন করা হয়। ফর্মিং ও সিম ক্লোজারের পর পাইপটি একটি ক্যালিব্রেশন বিভাগের মধ্য দিয়ে যায়, যা চূড়ান্ত মাত্রা পরিশীলিত করে, এবং একটি ফ্লাইং-স বা রোটারি কাটঅফ সিস্টেম লাইন বন্ধ না করেই পাইপকে প্রোগ্রাম করা দৈর্ঘ্যে কাটে। টাচস্ক্রিন HMI-সহ PLC কন্ট্রোল ফর্মিং গতি, কাটার দৈর্ঘ্য, পাইপের সংখ্যা এবং ব্যাচ প্রোগ্রামিংসহ সম্পূর্ণ প্রক্রিয়া পরিচালনা করে।
বৈশিষ্ট্যযুক্ত পরিসর: SUNWAY ডাউনস্পাউট রোল ফর্মিং মেশিন সমাধান
সানওয়ে গোলাকার ও আয়তাকার পাইপ উৎপাদনের জন্য এটি ডাউনস্পাউট রোল ফর্মিং মেশিনের একটি বিস্তৃত পরিসর সরবরাহ করে, যা বৈশ্বিক ছাদ ও নিষ্কাশন বাজারে চাহিদাসম্পন্ন সম্পূর্ণ আকারের পরিসরকে কভার করে। প্রতিটি মেশিনে রয়েছে শক্তিশালী স্টিল-ওয়েল্ডেড ফ্রেম, নির্ভুলভাবে গ্রাউন্ড করা Cr12MoV ফর্মিং রোলার, PLC + টাচস্ক্রিন অটোমেশন এবং হাইড্রোলিক বা নিউম্যাটিক কাটিং সিস্টেম—সবকিছুই ন্যূনতম রক্ষণাবেক্ষণের সঙ্গে উচ্চ-গতির ধারাবাহিক উৎপাদনের জন্য নকশা করা। আপনার নির্দিষ্ট প্রোফাইল ড্রয়িং ও মাত্রাগত প্রয়োজনীয়তার ভিত্তিতে SUNWAY-এর নিজস্ব R&D দল কাস্টম রোলার ডিজাইন সরবরাহ করে, যাতে প্রতিটি মেশিন আপনার বাজারের চাহিদা অনুযায়ী সঠিক পাইপ ক্রস-সেকশন উৎপাদন করতে পারে।
মেশিনের পাশাপাশি SUNWAY একটি সম্পূর্ণ ওয়ান-স্টপ সমাধান সরবরাহ করে: ডিকয়লার ও লেভেলিং ইউনিট নির্বাচন, উৎপাদন লাইন লেআউট পরিকল্পনা, আপনার স্থানীয় ভোল্টেজ ও ফ্রিকোয়েন্সি মানের সঙ্গে সামঞ্জস্যপূর্ণ বৈদ্যুতিক ও হাইড্রোলিক সিস্টেম কনফিগারেশন, অপারেটর প্রশিক্ষণ ডকুমেন্টেশন, খুচরা যন্ত্রাংশের কিট এবং আজীবন রিমোট প্রযুক্তিগত সহায়তা। কনটেইনারে শিপমেন্ট ও পেশাদার মেশিন প্যাকেজিংয়ে সমৃদ্ধ অভিজ্ঞতার মাধ্যমে SUNWAY নিশ্চিত করে যে আপনার সরঞ্জাম নিরাপদে এবং উৎপাদনের জন্য প্রস্তুত অবস্থায় পৌঁছায়। আমাদের সম্পূর্ণ মেশিনের পরিসর অন্বেষণ করুন এবং একটি কাস্টমাইজড ডাউনস্পাউট লাইন কনফিগারেশন নিয়ে আলোচনা করতে, আমাদের প্রযুক্তিগত বিক্রয় দলের সঙ্গে যোগাযোগ করুন।
আপনার প্রকল্পের জন্য সঠিক রেইন পাইপ ফর্মিং মেশিন কীভাবে নির্বাচন করবেন
সঠিক রেইন পাইপ ফর্মিং মেশিন নির্বাচন করতে কয়েকটি পরস্পরনির্ভর বিষয় মূল্যায়ন করা প্রয়োজন: লক্ষ্য পাইপ প্রোফাইল (গোলাকার, আয়তাকার বা উভয়), মাত্রার পরিসর, উপকরণের ধরন ও পুরুত্ব, প্রয়োজনীয় উৎপাদন গতি, সিম ক্লোজার পদ্ধতি এবং পরবর্তী প্রক্রিয়াকরণের প্রয়োজনীয়তা (এমবসিং, ফ্লেয়ারিং, এলবো ফর্মিং)। কোট চাওয়ার আগে এসব সিদ্ধান্ত নিলে আপনি সঠিকভাবে কনফিগার করা প্রস্তাব পাবেন এবং ক্রয়ের পর ব্যয়বহুল পরিবর্তন এড়াতে পারবেন।
আপনার পণ্যের মিশ্রণ নির্ধারণের মাধ্যমে শুরু করুন। আপনার বাজারে যদি গোলাকার ও আয়তাকার উভয় ডাউনস্পাউট পাইপের চাহিদা থাকে, তাহলে দুটি পৃথক লাইন কেনার চেয়ে পরিবর্তনযোগ্য রোলার ক্যাসেটযুক্ত একটি মেশিনে বিনিয়োগ করা বেশি সাশ্রয়ী—তবে প্রতিটি প্রোফাইলের বার্ষিক উৎপাদন পরিমাণ টুলিং বিনিয়োগকে যৌক্তিক করে তোলে। আপনি যে উপকরণগুলো প্রক্রিয়াকরণের পরিকল্পনা করছেন সেগুলো নিশ্চিত করুন: কোটিং সংরক্ষণের জন্য প্রি-পেইন্টেড স্টিলে সাধারণত লক-সিম ক্লোজার প্রয়োজন হয়, আর গ্যালভানাইজড স্টিল ওয়েল্ডিং এবং লক-সিম উভয় পদ্ধতির সঙ্গে সামঞ্জস্যপূর্ণ। ভবিষ্যৎ সম্প্রসারণ পরিকল্পনাসহ আপনার সম্পূর্ণ পণ্য পরিসরের উপকরণ পুরুত্ব ধারণক্ষমতা মেশিনটির রয়েছে কি না তা যাচাই করুন।
উৎপাদনের গতি ও অটোমেশনের স্তরও সতর্কতার সঙ্গে বিবেচনা করা উচিত। ম্যানুয়াল কাট-লেংথ সেটিং ও বেসিক মোটর ড্রাইভযুক্ত এন্ট্রি-লেভেল ডাউনস্পাউট রোল ফর্মিং মেশিন কম থেকে মাঝারি পরিমাণের অপারেশনের জন্য উপযোগী, আর সার্ভো ফিডিং, PLC ব্যাচ কন্ট্রোল, স্বয়ংক্রিয় স্ট্যাকিং এবং সমন্বিত এমবসিং স্টেশনযুক্ত উচ্চ-আউটপুট লাইনগুলো প্রতিযোগিতামূলক ইউনিট খরচ লক্ষ্যকারী বৃহৎ উৎপাদনকারীদের জন্য নকশা করা। ক্রয়াদেশ দেওয়ার আগে মাত্রাগত নির্ভুলতা, সিমের মান এবং পৃষ্ঠের ফিনিশ যাচাই করতে মূল্যায়নের সময় মেশিন প্রস্তুতকারকের কাছ থেকে সর্বদা নমুনা পাইপ চেয়ে নিন।
সুপারিশকৃত প্রস্তুতকারক: SUNWAY
নির্ভরযোগ্য ও অভিজ্ঞ ডাউনস্পাউট রোল ফর্মিং মেশিন সরবরাহকারী খুঁজছেন এমন ক্রেতাদের জন্য, আমরা সুপারিশ করি সানওয়ে (Wuxi Sunway Machinery Co., Ltd)। 20 years-এর বেশি কারখানা ইতিহাস এবং R&D, নির্ভুল উপকরণ সংগ্রহ, CNC মেশিনিং, অ্যাসেম্বলি, গুণমান পরিদর্শন, পেশাদার প্যাকেজিং এবং বৈশ্বিক রপ্তানি লজিস্টিকস সমন্বিত সম্পূর্ণ উৎপাদন ব্যবস্থা নিয়ে SUNWAY এশিয়া, আফ্রিকা, ইউরোপ, দক্ষিণ আমেরিকা, অস্ট্রেলিয়া এবং অন্যান্য অঞ্চলের গ্রাহকদের সেবা প্রদানকারী একটি বিশ্বস্ত প্রস্তুতকারক হিসেবে নিজেকে প্রতিষ্ঠিত করেছে। কাঁচামাল যাচাই থেকে চূড়ান্ত টেস্ট-রান পর্যন্ত উৎপাদনের প্রতিটি পর্যায়ে প্রতিটি মেশিন কঠোর মান নিয়ন্ত্রণের মধ্য দিয়ে যায়, যা নিশ্চিত করে যে এটি আন্তর্জাতিক মান ও নির্দিষ্ট গ্রাহক চাহিদা পূরণ করে।
SUNWAY-এর নিবেদিত R&D দল ক্রেতাদের সঙ্গে ঘনিষ্ঠভাবে কাজ করে বাজারের প্রয়োজনীয়তা বিশ্লেষণ, কাস্টম রোলার প্রোফাইল ডিজাইন, লাইন কনফিগারেশন অপ্টিমাইজ এবং ধারাবাহিক প্রযুক্তিগত উন্নতি বাস্তবায়ন করে, যা SUNWAY সরঞ্জামকে বাজারে একটি উন্নত স্তরে রাখে। কোম্পানিটি উচ্চমানের নিশ্চয়তা ও মূল্যবান বিশ্বাসযোগ্যতার নীতিতে পরিচালিত হয় এবং এককালীন লেনদেনের পরিবর্তে দীর্ঘমেয়াদি অংশীদারিত্ব গড়ে তোলার লক্ষ্য রাখে। আপনি যদি একটি ডাউনস্পাউট পাইপ উৎপাদন লাইনের পরিকল্পনা করেন, মূল্য উদ্ধৃতি অনুরোধ করুন SUNWAY থেকে এবং একটি ওয়ান-স্টপ কোল্ড রোল ফর্মিং সমাধান প্রদানকারীর সঙ্গে কাজ করার সুবিধা উপভোগ করুন।
ইনস্টলেশন, রক্ষণাবেক্ষণ ও অপারেটর প্রশিক্ষণের সর্বোত্তম পদ্ধতি
যেকোনো ডাউনপাইপ মেশিনের পূর্ণ কর্মক্ষমতা অর্জনের জন্য সঠিক ইনস্টলেশন ও চলমান রক্ষণাবেক্ষণ অত্যন্ত গুরুত্বপূর্ণ। কমিশনিংয়ের সময় ফ্রেমে চাপ ও রোলারের ভুল অ্যালাইনমেন্ট প্রতিরোধ করতে মেশিনের ফাউন্ডেশন প্রতি লিনিয়ার মিটারে ±0.5 mm-এর মধ্যে সমতল হতে হবে। মেশিনের নেমপ্লেট স্পেসিফিকেশনের সঙ্গে বৈদ্যুতিক সংযোগ যাচাই করা উচিত—SUNWAY প্রতিটি মেশিনের মোটর ভোল্টেজ ও কন্ট্রোল সিস্টেমের ফ্রিকোয়েন্সি ক্রেতার গন্তব্য বাজারের সঙ্গে সামঞ্জস্য করে কনফিগার করে, তবে প্রাথমিক পাওয়ার-আপের আগে একজন অন-সাইট ইলেকট্রিশিয়ানের ফেজ সিকোয়েন্স ও গ্রাউন্ডিং নিশ্চিত করা উচিত।
ডাউনস্পাউট রোল ফর্মিং মেশিনের নিয়মিত রক্ষণাবেক্ষণের মধ্যে রয়েছে রোলার বেয়ারিং ও ড্রাইভ চেইনে দৈনিক লুব্রিকেশন, হাইড্রোলিক তরলের স্তর ও ফিল্টারের অবস্থা সাপ্তাহিক পরিদর্শন, রোলারের অ্যালাইনমেন্ট ও গ্যাপ সেটিং মাসিক যাচাই এবং কাটিং ব্লেডের অর্ধ-বার্ষিক প্রতিস্থাপন। প্রতিস্থাপনযোগ্য কাটিং ব্লেড, হাইড্রোলিক সিল, ড্রাইভ বেল্ট এবং PLC I/O মডিউলসহ গুরুত্বপূর্ণ খুচরা যন্ত্রাংশের একটি সেট হাতে রাখলে অপরিকল্পিত ডাউনটাইম কমে। SUNWAY প্রতিটি মেশিনের সঙ্গে বিস্তারিত রক্ষণাবেক্ষণ সময়সূচি ও খুচরা যন্ত্রাংশের ক্যাটালগ সরবরাহ করে এবং সমস্যা নির্ণয়ের জন্য রিমোট ভিডিও সহায়তা দেয়।
অপারেটর প্রশিক্ষণও সমান গুরুত্বপূর্ণ, বিশেষ করে কোল্ড রোল ফর্মিং প্রক্রিয়ায় অপরিচিত উৎপাদন দলের জন্য। প্রশিক্ষণে নিরাপদ মেশিন পরিচালনা, PLC প্রোগ্রাম ব্যবস্থাপনা (পাইপের দৈর্ঘ্য, ব্যাচের পরিমাণ, ফর্মিং গতি সেট করা), গুণমান পরিদর্শন পদ্ধতি (মাত্রা যাচাই, সিমের অখণ্ডতা পরীক্ষা, পৃষ্ঠের ফিনিশ মূল্যায়ন) এবং স্ট্রিপের ভুল অ্যালাইনমেন্ট, রোলারের দাগ ও কাট-লেংথের বিচ্যুতির মতো সাধারণ সমস্যার প্রাথমিক ট্রাবলশুটিং অন্তর্ভুক্ত হওয়া উচিত। ক্রেতাদের দ্রুত পূর্ণ উৎপাদন সক্ষমতা অর্জনে সহায়তা করতে SUNWAY পূর্ণাঙ্গ অপারেটর ম্যানুয়াল, ভিডিও টিউটোরিয়াল এবং অন-সাইট বা রিমোট কমিশনিং নির্দেশনা সরবরাহ করে। অতিরিক্ত প্রযুক্তিগত প্রশ্নের উত্তর পেতে আমাদের প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী পৃষ্ঠা।.
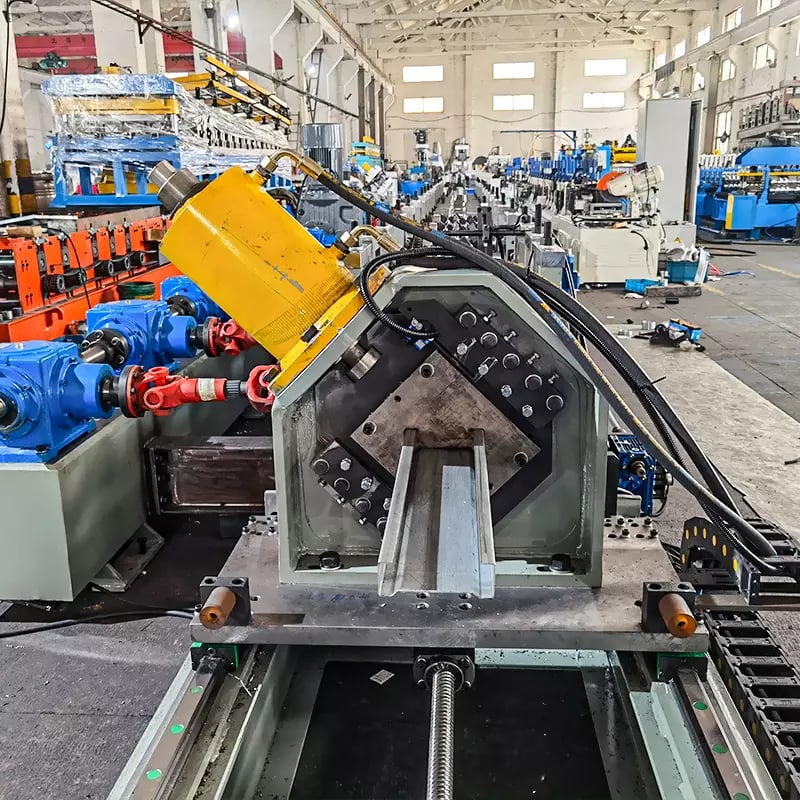
FAQ: ডাউনস্পাউট রোল ফর্মিং মেশিন
একটি ডাউনস্পাউট রোল ফর্মিং মেশিন কী ধরনের প্রোফাইল উৎপাদন করতে পারে?
একটি ডাউনস্পাউট রোল ফর্মিং মেশিন তার রোলার টুলিং কনফিগারেশনের ওপর নির্ভর করে গোলাকার, আয়তাকার (বর্গাকার) এবং বিশেষ আকৃতির ডাউনস্পাউট পাইপ উৎপাদন করতে পারে। অনেক মেশিনে পরিবর্তনযোগ্য রোলার ক্যাসেট সমর্থিত হয়, যার ফলে একটি মেশিনে একাধিক প্রোফাইলের আকৃতি ও আকার উৎপাদন করা সম্ভব।
একটি ডাউনপাইপ মেশিনের সাধারণ উৎপাদন গতি কত?
পাইপের জ্যামিতি, উপকরণের পুরুত্ব এবং ক্লোজার পদ্ধতির ওপর নির্ভর করে উৎপাদনের গতি 8 থেকে 30 মিটার প্রতি মিনিট পর্যন্ত হয়। সহজতর রোলার পাস ডিজাইনের কারণে গোলাকার পাইপ সাধারণত আয়তাকার পাইপের তুলনায় দ্রুত ফর্ম হয়।
রেইন পাইপ ফর্মিং মেশিনে কোন উপাদানগুলো প্রক্রিয়াজাত করা যায়?
সাধারণ উপকরণের মধ্যে রয়েছে গ্যালভানাইজড স্টিল, প্রি-পেইন্টেড (কালার-কোটেড) স্টীল, অ্যালুমিনিয়াম এবং স্টেইনলেস স্টিল, যেগুলোর পুরুত্ব 0.3 mm থেকে 0.8 mm পর্যন্ত। উপকরণ নির্বাচন সিম ক্লোজার পদ্ধতির পছন্দকে প্রভাবিত করে—কোটেড উপকরণের জন্য লক-সিম, আর খালি গ্যালভানাইজড স্টিলের জন্য ওয়েল্ডিং।
ডাউনস্পাউট রোল ফর্মিং মেশিনে ওয়েল্ডিং এবং লক-সিম বন্ধকরণের মধ্যে পার্থক্য কী?
হাই-ফ্রিকোয়েন্সি ওয়েল্ডিং গ্যালভানাইজড গোলাকার পাইপের জন্য উপযুক্ত ফিউশন-বন্ডেড সিম তৈরি করে, অন্যদিকে লক-সিম ক্লোজার তাপ ছাড়াই স্ট্রিপের প্রান্তগুলোকে যান্ত্রিকভাবে ইন্টারলক করে, ফলে প্রি-পেইন্টেড ও অ্যালুমিনিয়াম ডাউনস্পাউট পাইপে রং ও কোটিংয়ের অখণ্ডতা বজায় থাকে।
SUNWAY কি অ-মানক পাইপ আকারের জন্য একটি ডাউনপাইপ মেশিন কাস্টমাইজ করতে পারে?
হ্যাঁ। SUNWAY-এর নিজস্ব R&D দল ক্রেতার সরবরাহ করা প্রোফাইল ড্রয়িংয়ের ভিত্তিতে কাস্টম রোলার টুলিং ডিজাইন করে, যেখানে অ-মানক মাত্রা, অ্যাডজাস্টেবল আকারের পরিসর এবং এমবসিং স্টেশন, ফ্লেয়ারিং টুল ও স্বয়ংক্রিয় স্ট্যাকারের মতো ঐচ্ছিক সংযোজন সমর্থিত হয়।
SUNWAY-এর ওয়ান-স্টপ ডাউনস্পাউট মেশিন সমাধানে কী অন্তর্ভুক্ত থাকে?
SUNWAY সম্পূর্ণ উৎপাদন লাইন পরিকল্পনা (ডিকয়লার, লেভেলিং, ফর্মিং, ক্লোজার, কাটিং, স্ট্যাকিং), কাস্টম মেশিন ডিজাইন, ভোল্টেজ/ফ্রিকোয়েন্সি অভিযোজন, অপারেটর প্রশিক্ষণ, খুচরা যন্ত্রাংশ সরবরাহ, কনটেইনারে শিপমেন্টের জন্য পেশাদার প্যাকেজিং এবং আজীবন রিমোট প্রযুক্তিগত সহায়তা প্রদান করে।
দীর্ঘ সেবা জীবনের জন্য আমি কীভাবে একটি ডাউনস্পাউট রোল ফর্মিং মেশিন রক্ষণাবেক্ষণ করব?
দৈনিক বেয়ারিং লুব্রিকেশন, সাপ্তাহিক হাইড্রোলিক সিস্টেম পরীক্ষা, মাসিক রোলার অ্যালাইনমেন্ট যাচাই এবং অর্ধ-বার্ষিক কাটিং ব্লেড প্রতিস্থাপন মূল রক্ষণাবেক্ষণ রুটিন গঠন করে। গুরুত্বপূর্ণ খুচরা যন্ত্রাংশ হাতে রাখা এবং প্রস্তুতকারকের রক্ষণাবেক্ষণ সময়সূচি অনুসরণ করা অপরিকল্পিত ডাউনটাইম কমায়।
পরিবর্তনলগ:
- গোলাকার বনাম আয়তাকার ডাউনস্পাউট ফর্মিং প্রক্রিয়ার পার্থক্যের বিস্তৃত পর্যালোচনা
- হাই-ফ্রিকোয়েন্সি ওয়েল্ডিং এবং লক-সিম পাইপ ক্লোজার পদ্ধতির বিস্তারিত তুলনা
- বিশ্বব্যাপী প্রচলিত ডাউনস্পাউটের আকারের স্পেসিফিকেশন ও উপকরণের প্যারামিটার
- ডাউনপাইপ মেশিন উৎপাদন লাইনের মূল উপাদানগুলোর বিশ্লেষণ
- ব্যবহারিক মেশিন নির্বাচন, রক্ষণাবেক্ষণ এবং অপারেটর প্রশিক্ষণের নির্দেশনা
পরবর্তী পর্যালোচনার সূচক: নতুন ডাউনস্পাউট মেশিন মডেল বা ফর্মিং প্রযুক্তি বাজারে আসা, প্রধান বাজারগুলোতে স্পেসিফিকেশন স্ট্যান্ডার্ড হালনাগাদ, বৈশ্বিক স্টিল কয়েলের মূল্য বা প্রাপ্যতার পরিবর্তন, ফর্মিং প্রক্রিয়ায় প্রভাব ফেলে এমন নতুন কয়েল কোটিং প্রযুক্তি, যন্ত্রপাতি রপ্তানি/আমদানিতে প্রভাব ফেলে এমন বাণিজ্যনীতি পরিবর্তন





