
 Anglais
 Espagnol
 Français
 Bengali
 Russe
 Arabe
 Turc

UN machine de formage de rouleaux de tuyau de descente est l'équipement de production spécialement conçu qui transforme une bobine d'acier plate en tuyaux finis de descente pluviale ronds ou rectangulaires grâce à un processus continu de formage à froid. Que vous soyez un entrepreneur en couverture développant votre chaîne d'approvisionnement en systèmes de gouttières ou un fabricant de produits en acier cherchant à ajouter des composants de drainage des eaux pluviales à votre portefeuille de produits, il est essentiel de comprendre les différences entre les procédés de formage, les méthodes de fermeture des tuyaux et les spécifications dimensionnelles pour réaliser un investissement judicieux dans les équipements. Ce guide couvre tout, des principes de formage rond ou rectangulaire aux techniques de soudage et de joint agrafé, en passant par les dimensions courantes des tuyaux, les principaux composants de la machine et les critères pratiques de sélection, afin de vous fournir les bases techniques nécessaires pour choisir la machine à tuyaux de descente adaptée à vos objectifs de production.
Si vous avez besoin de conseils d'experts pour choisir la configuration de machine idéale pour vos profils de descentes pluviales spécifiques, contactez notre équipe chez SUNWAY. Avec plus de 20 ans d'expérience dans la fabrication de machines de profilage à froid et l'exportation mondiale, nous fournissons des solutions globales couvrant la conception de machines personnalisées, la planification des lignes de production, la formation des opérateurs et l'assistance technique à vie.
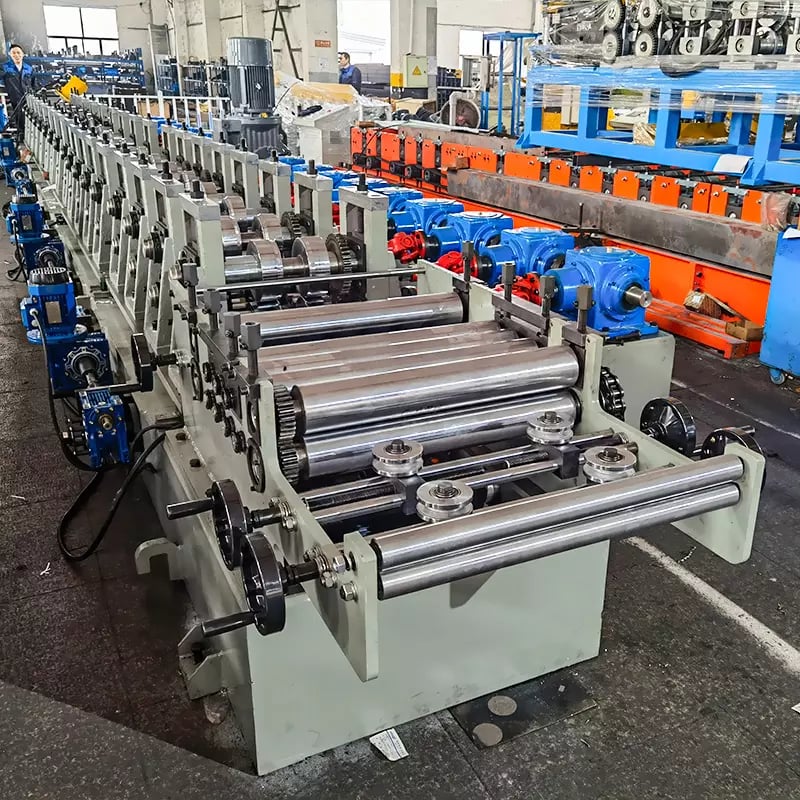
Qu’est-ce qu’une profileuse pour descentes pluviales et comment fonctionne-t-elle ?
Une machine de profilage de descentes pluviales est un système spécialisé de profilage à froid conçu pour produire des tuyaux de descente pluviale ronds ou rectangulaires sans soudure, utilisés dans les systèmes d'évacuation des eaux pluviales des bâtiments. La machine prend une bobine d'acier revêtu de couleur prédécoupée ou pleine largeur, généralement en acier galvanisé ou prépeint d'une épaisseur de 0.3–0.8 mm, et la cintre progressivement à travers une série de postes à galets conçus avec précision jusqu'à ce que la bande plate prenne la forme d'un profil tubulaire fermé. L'ensemble du processus est continu, automatisé et capable de produire des tuyaux finis à des vitesses allant de 8 à 30 mètres par minute, selon la géométrie du tuyau et l'épaisseur du matériau.
Le principe de fonctionnement repose sur une déformation progressive : chaque poste à galets successif ajoute un léger pli angulaire à la tôle, la courbant progressivement d'une bande plate jusqu'à une section transversale tubulaire complète. Cela évite la déformation thermique et les dommages de surface associés au formage à chaud, préservant l'intégrité du revêtement de l'acier coloré ou de la tôle galvanisée. Le tuyau formé est ensuite fermé à l'aide soit d'une unité de soudage haute fréquence, soit d'un système mécanique à joint agrafé, puis il passe par un poste de calibrage avant d'être coupé à la longueur programmée par une scie volante hydraulique ou pneumatique.
Ce qui distingue une machine de formage de tuyaux d'évacuation des eaux pluviales des autres laminoirs à tubes est son optimisation pour les tôles architecturales en acier de faible épaisseur et son intégration de fonctions spécialement conçues pour les produits de drainage des bâtiments, telles que des postes de gaufrage pour les motifs de surface décoratifs, des outils d'évasement pour les raccordements à emboîtement et des accessoires de formage de coudes pour les raccords de changement de direction. Ces fonctions à valeur ajoutée permettent à une seule ligne de production de fournir des composants de descentes pluviales prêts à commercialiser avec un minimum de transformations secondaires.
Descente pluviale ronde ou rectangulaire : différences de procédé de formage
La distinction fondamentale entre la production de descentes pluviales rondes et rectangulaires réside dans la conception des passes de formage et dans le nombre de postes de formage nécessaires. Les tuyaux de descente pluviale ronds sont formés par une séquence symétrique de cintrage progressif où les bords de la bande plate parcourent des distances égales l'un vers l'autre, convergeant au sommet du tuyau pour créer une section circulaire. Les tuyaux de descente pluviale rectangulaires, en revanche, nécessitent une stratégie de formage plus complexe impliquant le contrôle du rayon des angles, la stabilisation des faces planes et des séquences de cintrage asymétriques qui façonnent la bande en profil caisson à quatre angles définis et parois planes.
Le formage des tuyaux ronds est généralement plus simple et nécessite moins de postes à galets, généralement 8 à 14 passes, car la géométrie comporte un rayon uniforme sur toute la section transversale. Cela signifie des coûts d'outillage plus faibles, des changements plus rapides entre les diamètres et des vitesses de ligne quelque peu supérieures. Le formage des tuyaux rectangulaires exige toutefois 12 à 20 passes de galets ou davantage pour obtenir des angles nets et réguliers sans retour élastique du matériau ni déformation des parois. Les rayons d'angle des tuyaux de descente pluviale rectangulaires sont généralement compris entre 2 mm et 5 mm, et le maintien de ces rayons serrés sur toute la durée de production nécessite des galets de plus grande précision et une rigidité de châssis plus élevée.
Du point de vue de la demande du marché, les tuyaux ronds de descente d’eau pluviale restent populaires dans la toiture résidentielle et les styles architecturaux traditionnels, tandis que les tuyaux rectangulaires (également appelés carrés) sont de plus en plus spécifiés dans la construction commerciale et les conceptions architecturales modernes en raison de leur capacité d’écoulement transversale plus élevée par unité de largeur de façade visible. De nombreux acheteurs investissent dans une machine de profilage de tuyaux de descente capable de produire les deux profils grâce à des jeux de galets interchangeables, ce qui maximise la flexibilité de production sans nécessiter deux lignes distinctes.
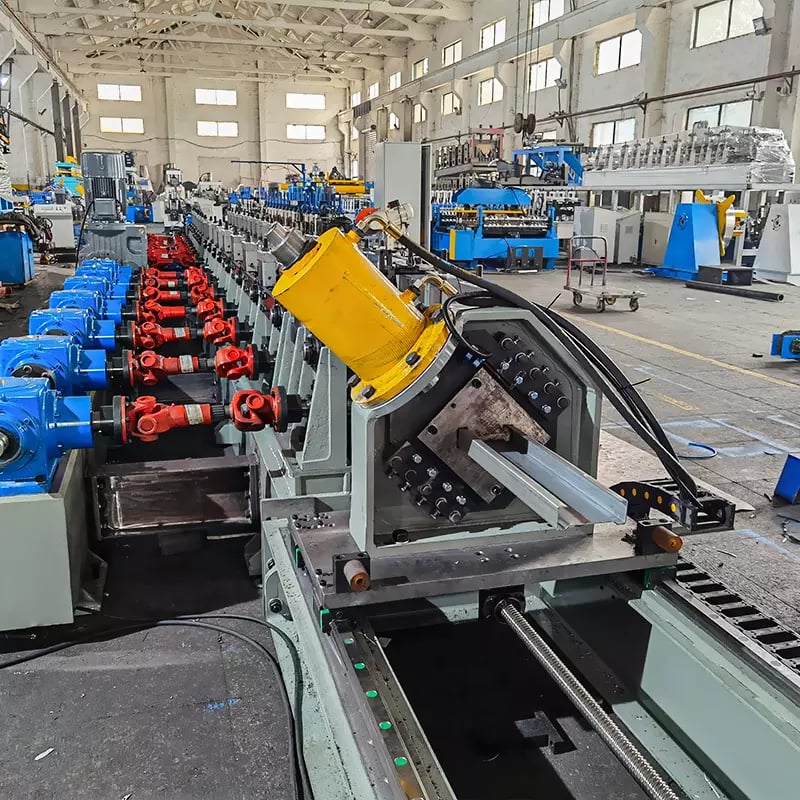
| Paramètres | Profilage de tuyaux de descente ronds | Profilage de tuyaux de descente rectangulaires |
|---|---|---|
| Postes de galets typiques | 8–14 passes | 12–20+ passes |
| Contrôle du rayon des angles | Non applicable (rayon uniforme) | Rayons d’angle serrés de 2–5 mm |
| Complexité du profilage | Plus bas | Plus élevé |
| Vitesse typique de la ligne | 15-30 m/min | 8–20 m/min |
| Difficulté du changement d’outillage | Plus facile (réglage du diamètre) | Plus complexe (largeur + hauteur + angle) |
| Méthode courante de fermeture | Soudage haute fréquence ou joint à agrafage | Joint à agrafage (prédominant) |
| Tendance au retour élastique du matériau | Modéré | Plus élevée au niveau des angles |
Ce tableau comparatif met en évidence les principaux compromis techniques entre les deux géométries de tuyaux. Si votre marché principal exige des profils rectangulaires avec des angles serrés et des parois planes, privilégiez une machine à tuyaux de descente dotée d’un plus grand nombre de stations et d’une structure renforcée afin de garantir une constance dimensionnelle sur les longues séries de production.
Soudage ou joint à emboîtement : comparaison des méthodes de fermeture des tuyaux
Une fois la bande plane formée en tube, le joint longitudinal doit être fermé afin de créer un tuyau étanche et doté d’une résistance structurelle suffisante. Les deux méthodes prédominantes utilisées dans les machines de profilage de tuyaux de descente sont le soudage haute fréquence (soudage HF) et le pliage mécanique par joint à agrafage. Chaque approche présente des avantages distincts et convient à différentes exigences de produit, différents types de matériaux et différentes attentes du marché.
Soudage haute fréquence pour tuyaux de descente pluviale ronds
Le soudage haute fréquence utilise l’induction électromagnétique pour chauffer les bords de la bande jusqu’à leur ramollissement juste avant leur assemblage par des galets presseurs. Il en résulte un joint longitudinal continu, soudé par fusion, sans chevauchement ni ajout de matière. Le soudage HF est surtout utilisé pour les tuyaux ronds de descente pluviale en acier galvanisé ; le cordon peut être arasé et le tuyau recevoir une finition extérieure nette et uniforme. Les fréquences de soudage courantes vont de 100 à 400 kHz, et la température de la zone soudée atteint environ 1,300–1,400 °C pour les substrats en acier au carbone. Cette méthode produit un joint structurellement résistant, mais convient moins à l’acier prélaqué ou coloré, car la température élevée détruit la peinture au niveau du cordon et impose une retouche après soudage ou l’acceptation d’une ligne de soudure visible.
Pliage à joint à emboîtement pour tuyaux rectangulaires et revêtus
La fermeture par joint à agrafage (également appelée joint Pittsburgh ou joint à encliquetage) est un procédé purement mécanique dans lequel un bord de la bande formée est replié sur l’autre, puis serti ou martelé à plat afin de créer un assemblage emboîté. Aucune chaleur n’est appliquée, ce qui rend cette méthode idéale pour les tuyaux de descente prélaqués, revêtus de couleur et en aluminium, lorsque la préservation de la finition de surface est essentielle. La fermeture par joint à agrafage est la méthode prédominante pour les tuyaux rectangulaires de descente, car le joint peut être positionné le long d’une paroi plane ou à l’intérieur d’un angle, le rendant visuellement discret. L’assemblage obtenu offre une étanchéité suffisante pour les applications d’évacuation des eaux pluviales, mais peut nécessiter un produit d’étanchéité dans des conditions de haute pression ou d’immersion complète.
| Méthode de fermeture | Formes de tuyaux compatibles | Idéal pour le type de matériau | Résistance des coutures | Impact sur la finition de surface | Impact sur la vitesse de ligne |
|---|---|---|---|---|---|
| Soudage haute fréquence | Rond (principal) | Acier galvanisé | Très élevé (liaison par fusion) | Détruit le revêtement au niveau du joint | Modéré (vitesse de soudage limitée) |
| Joint à agrafage (Pittsburgh) | Rectangulaire et rond | Prélaqué, revêtu de couleur, aluminium | Bon (emboîtement mécanique) | Revêtement préservé | Élevé (aucune étape thermique) |
Lors de la sélection d’une machine de profilage de tuyaux de descente, vérifiez que le système de fermeture correspond au produit et au matériau ciblés. Les acheteurs produisant des tuyaux ronds galvanisés pour la distribution en gros préfèrent souvent les lignes soudées HF pour la résistance du joint et la régularité de production, tandis que ceux qui servent les marchés architectural et de détail avec des tuyaux rectangulaires revêtus de couleur choisissent généralement des machines à joint à agrafage afin de préserver l’esthétique de la surface.
Dimensions courantes des descentes pluviales et paramètres de spécification
Les dimensions des tuyaux de descente varient selon les codes du bâtiment régionaux, les traditions architecturales et la compatibilité avec les systèmes de gouttières. Toutefois, plusieurs dimensions standard dominent les marchés mondiaux et doivent être prises en compte lors de la configuration d’une machine de profilage de tuyaux d’évacuation des eaux pluviales.
Les tuyaux ronds de descente sont le plus souvent fabriqués avec des diamètres de 75 mm (3″), 80 mm, 90 mm, 100 mm (4″) et 120 mm. Les tuyaux rectangulaires de descente sont généralement disponibles avec des sections de 50 × 50 mm, 60 × 80 mm, 75 × 75 mm, 80 × 100 mm et 100 × 100 mm. L’épaisseur de paroi des tuyaux architecturaux de descente varie généralement de 0.35 mm à 0.6 mm pour les applications résidentielles, et augmente jusqu’à 0.5–0.8 mm pour les installations commerciales et industrielles nécessitant une robustesse mécanique et une durée de vie plus longue.
| Type de profil | Dimensions courantes | Gamme d'épaisseurs typiques | Matériau courant | Longueur typique des tuyaux |
|---|---|---|---|---|
| Tuyau de descente rond | Ø75, Ø80, Ø90, Ø100, Ø120 mm | 0.35–0.7 mm | Acier galvanisé, acier prélaqué | 1.0–3.0 m (sur mesure jusqu’à 6 m) |
| Tuyau de descente rectangulaire | 50×50, 60×80, 75×75, 80×100, 100×100 mm | 0.35–0.8 mm | Acier prélaqué, aluminium, acier galvanisé | 1.0–3.0 m (sur mesure jusqu’à 6 m) |
Comprendre les dimensions les plus demandées sur votre marché cible est essentiel avant de spécifier l’outillage à galets de votre machine à tuyaux de descente. Les machines équipées de jeux de galets réglables ou de cassettes d’outillage à changement rapide permettent de passer efficacement entre plusieurs dimensions de tuyaux, de réduire les temps d’arrêt et d’offrir une flexibilité pour les petites séries. L’équipe technique de SUNWAY peut vous aider à définir la plage de dimensions optimale à partir des données de votre marché régional et vous recommander une configuration de galets équilibrant polyvalence de production et investissement en outillage.
Composants clés d’une ligne de production de machines pour descentes pluviales
Vue d’ensemble de la configuration de la ligne de production
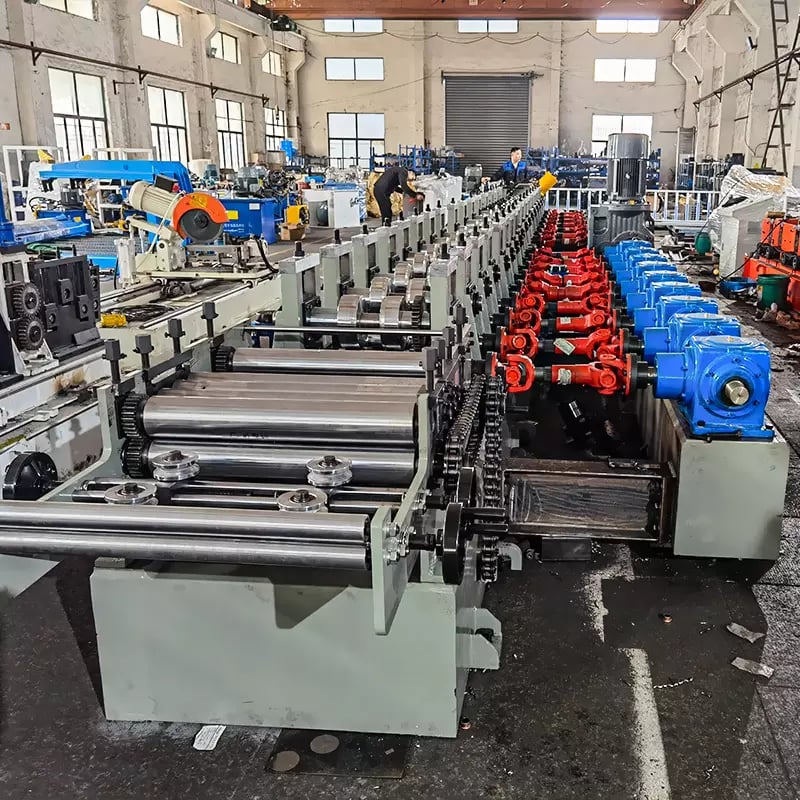
Une ligne complète de production de tuyaux de descente se compose de plusieurs sous-systèmes intégrés qui fonctionnent en séquence pour transformer une bobine brute en tuyaux finis coupés à longueur. Les principaux sous-systèmes comprennent le dérouleur, le guide-bande et la plateforme de nivelage, les stations de profilage, l’unité de fermeture du tuyau (système de soudage ou de joint à agrafage), la station de calibrage et de dimensionnement, le système de coupe à la volée par scie et la table de sortie ou l’empileur automatique. Chaque composant doit être conçu avec précision et correctement synchronisé afin de maintenir la qualité du produit et la continuité de production.
Le dérouleur maintient et alimente la bobine d’acier, généralement avec une capacité de bobines de 3 à 8 tonnes et des diamètres intérieurs de 450–550 mm. Un dérouleur hydraulique ou motorisé doté d’un contrôle de tension réglable assure une alimentation régulière et constante et empêche la bande de dévier. La bande passe ensuite dans une unité de nivelage qui élimine la cambrure de bobine et la flèche transversale avant son entrée dans la section principale de profilage.
Les stations de profilage constituent le cœur de la machine de profilage de tuyaux de descente et réalisent le pliage progressif qui transforme une bande plane en profil tubulaire. Les galets sont généralement usinés en acier trempé Cr12MoV ou GCr15 (HRC 58–62) afin de prolonger leur durée de vie, et sont montés sur des arbres de précision soutenus par des roulements de haute qualité. Après le profilage et la fermeture du joint, le tuyau passe par une section de calibrage qui affine ses dimensions finales, puis un système de coupe à la volée par scie ou de coupe rotative coupe le tuyau à la longueur programmée sans arrêter la ligne. La commande PLC avec IHM à écran tactile gère l’ensemble du processus, notamment la vitesse de profilage, la longueur de coupe, le comptage des tuyaux et la programmation des lots.
Gamme présentée : solutions de profileuses pour descentes pluviales SUNWAY
SUNWAY propose une gamme complète de machines de profilage de tuyaux de descente conçues pour la production de tuyaux ronds et rectangulaires, couvrant l’ensemble des dimensions demandées sur les marchés mondiaux de la toiture et du drainage. Chaque machine est équipée d’un châssis robuste en acier soudé, de galets de profilage Cr12MoV rectifiés avec précision, d’une automatisation PLC + écran tactile et de systèmes de coupe hydrauliques ou pneumatiques, le tout conçu pour une production continue à grande vitesse avec un entretien minimal. L’équipe interne de R&D de SUNWAY réalise des conceptions de galets personnalisées à partir de vos plans de profil et de vos exigences dimensionnelles spécifiques, garantissant que chaque machine produit exactement la section de tuyau exigée par votre marché.
Au-delà de la machine elle-même, SUNWAY fournit une solution complète à guichet unique : sélection du dérouleur et de l’unité de nivelage, planification de l’agencement de la ligne de production, configuration des systèmes électriques et hydrauliques adaptée aux normes locales de tension et de fréquence, documentation de formation des opérateurs, kits de pièces de rechange et assistance technique à distance à vie. Grâce à sa grande expérience du transport en conteneurs et de l’emballage professionnel des machines, SUNWAY garantit que votre équipement arrive en toute sécurité et prêt à produire. Pour explorez notre gamme complète de machines discuter d’une configuration personnalisée de ligne de tuyaux de descente, contactez notre équipe commerciale technique.
Comment choisir la machine de formage de tuyaux de pluie adaptée à votre projet
La sélection de la machine de profilage de tuyaux d’évacuation des eaux pluviales adaptée nécessite l’évaluation de plusieurs facteurs interdépendants : profil de tuyau ciblé (rond, rectangulaire ou les deux), plage dimensionnelle, type et épaisseur du matériau, vitesse de production requise, méthode de fermeture du joint et besoins de traitement en aval (gaufrage, évasement, formage de coudes). Prendre ces décisions avant de demander des devis vous garantit de recevoir des propositions correctement configurées et d’éviter des modifications coûteuses après l’achat.
Commencez par définir votre gamme de produits. Si votre marché exige des tuyaux de descente ronds et rectangulaires, investir dans une machine équipée de cassettes de galets interchangeables est plus rentable que d’acheter deux lignes distinctes, à condition que le volume annuel de chaque profil justifie l’investissement en outillage. Confirmez les types de matériaux que vous prévoyez de traiter : l’acier prélaqué nécessite généralement une fermeture par joint à agrafage afin de préserver le revêtement, tandis que l’acier galvanisé est compatible avec les méthodes de soudage et de joint à agrafage. Vérifiez que la capacité d’épaisseur de matériau de la machine couvre toute votre gamme de produits, y compris vos éventuels projets d’expansion.
La vitesse de production et le niveau d’automatisation méritent également une attention particulière. Les machines de profilage de tuyaux de descente d’entrée de gamme, avec réglage manuel de la longueur de coupe et entraînements motorisés basiques, conviennent aux opérations à faible ou moyen volume, tandis que les lignes à haut rendement équipées d’un entraînement servo, d’un contrôle de lots par PLC, d’un empilage automatique et de stations de gaufrage intégrées sont conçues pour les fabricants à grande échelle visant des coûts unitaires compétitifs. Demandez toujours des tuyaux échantillons au fabricant de la machine pendant l’évaluation afin de vérifier la précision dimensionnelle, la qualité du joint et la finition de surface avant de vous engager dans une commande.
Fabricant recommandé : SUNWAY
Pour les acheteurs à la recherche d’un fournisseur fiable et expérimenté de machines de profilage de tuyaux de descente, nous recommandons SUNWAY (Wuxi Sunway Machinery Co., Ltd). Avec une histoire d’usine de plus de 20 ans et un système de production complet couvrant la R&D, l’approvisionnement en matériaux de précision, l’usinage CNC, l’assemblage, l’inspection qualité, l’emballage professionnel et la logistique d’exportation mondiale, SUNWAY s’est établi comme un fabricant de confiance au service de clients en Asie, en Afrique, en Europe, en Amérique du Sud, en Australie et au-delà. Chaque machine est soumise à un contrôle qualité strict à chaque étape de production, de la vérification des matières premières à l’essai final, afin de garantir sa conformité aux normes internationales et aux exigences spécifiques des clients.
L’équipe R&D dédiée de SUNWAY travaille en étroite collaboration avec les acheteurs pour analyser les exigences du marché, concevoir des profils de galets personnalisés, optimiser les configurations de ligne et mettre en œuvre des améliorations technologiques continues qui maintiennent les équipements SUNWAY à un niveau avancé sur le marché. L’entreprise applique les principes d’une assurance qualité élevée et d’une crédibilité reconnue, en visant à établir des partenariats à long terme plutôt que des transactions ponctuelles. Si vous planifiez une ligne de production de tuyaux de descente, demander un devis auprès de SUNWAY et découvrez les avantages de travailler avec un fournisseur de solutions complètes de profilage à froid.
Bonnes pratiques d’installation, de maintenance et de formation des opérateurs
Une installation correcte et une maintenance continue sont essentielles pour atteindre tout le potentiel de performance de toute machine à descentes pluviales. Lors de la mise en service, les fondations de la machine doivent être nivelées avec une tolérance de ±0.5 mm par mètre linéaire afin d’éviter les contraintes sur le châssis et le désalignement des galets. Les raccordements électriques doivent être vérifiés conformément aux spécifications de la plaque signalétique de la machine — SUNWAY configure la tension du moteur et la fréquence du système de commande de chaque machine en fonction du marché de destination de l’acheteur, mais un électricien sur site doit confirmer l’ordre des phases et la mise à la terre avant la première mise sous tension.
La maintenance courante d’une profileuse pour descentes pluviales comprend la lubrification quotidienne des roulements des galets et des chaînes d’entraînement, l’inspection hebdomadaire du niveau du fluide hydraulique et de l’état du filtre, la vérification mensuelle de l’alignement des galets et des réglages d’écartement, ainsi que le remplacement semestriel des lames de coupe. Le fait de disposer d’un stock de pièces de rechange essentielles — notamment des lames de coupe, des joints hydrauliques, des courroies d’entraînement et des modules d’E/S d’API — réduit au minimum les arrêts imprévus. SUNWAY fournit avec chaque machine des programmes de maintenance détaillés et des catalogues de pièces détachées, et propose une assistance vidéo à distance pour le dépannage.
La formation des opérateurs est tout aussi importante, en particulier pour les équipes de production qui ne connaissent pas les procédés de profilage à froid. La formation doit couvrir l’utilisation sûre de la machine, la gestion du programme de l’API (réglage de la longueur des tubes, de la quantité par lot et de la vitesse de profilage), les procédures de contrôle qualité (contrôles dimensionnels, essais d’intégrité de la jointure et évaluation de l’état de surface), ainsi que le dépannage de base des problèmes courants tels que le désalignement de la bande, les marques des galets et les écarts de longueur de coupe. SUNWAY fournit des manuels d’utilisation complets, des tutoriels vidéo et des conseils de mise en service sur site ou à distance afin d’aider les acheteurs à atteindre rapidement leur pleine capacité de production. Pour obtenir des réponses à d’autres questions techniques, consultez notre foire aux questions page.
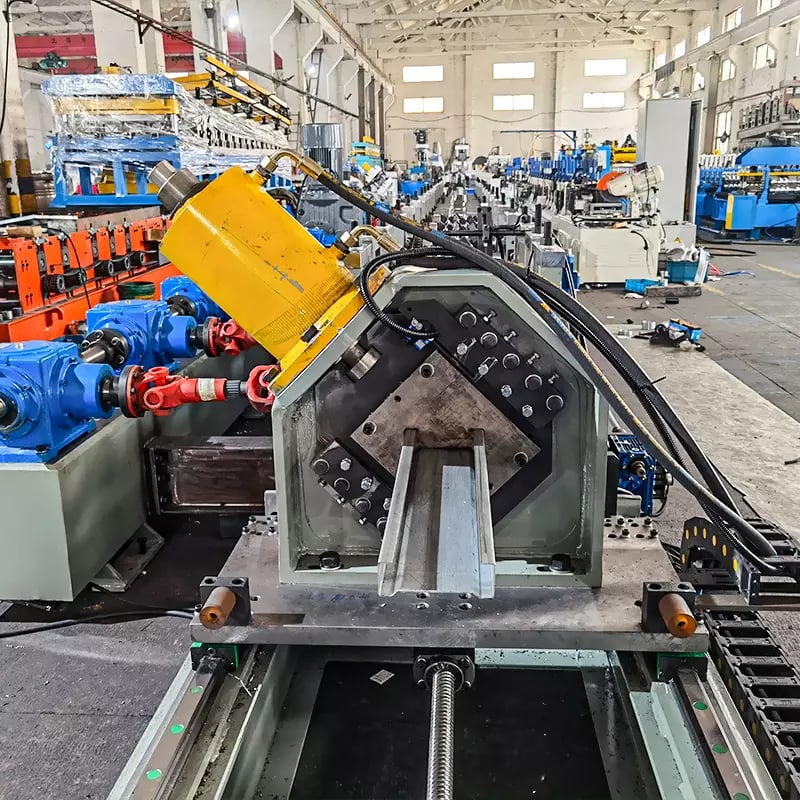
FAQ : profileuse pour descentes pluviales
Quels profils une profileuse pour descentes pluviales peut-elle produire ?
Une profileuse pour descentes pluviales peut produire des tuyaux ronds, rectangulaires (carrés) et de formes spéciales, selon la configuration de son outillage de galets. De nombreuses machines prennent en charge des cassettes de galets interchangeables, permettant à une seule machine de produire plusieurs formes et dimensions de profilés.
Quelle est la vitesse de production typique d’une machine pour descentes pluviales ?
Les vitesses de production vont de 8 à 30 mètres par minute, selon la géométrie du tuyau, l’épaisseur du matériau et la méthode de fermeture. Les tuyaux ronds sont généralement formés plus rapidement que les tuyaux rectangulaires grâce à une conception plus simple des passes de profilage.
Quels matériaux peuvent être traités sur une machine de formage de tuyaux de pluie ?
Les matériaux courants comprennent l’acier galvanisé, l’acier prélaqué (revêtu de couleur) acier, l’aluminium et l’acier inoxydable, dans des épaisseurs allant de 0.3 mm à 0.8 mm. Le choix du matériau influe sur la méthode de fermeture de la jointure — joint debout pour les matériaux revêtus, soudage pour l’acier galvanisé nu.
Quelle est la différence entre le soudage et la fermeture à joint à emboîtement sur une profileuse pour descentes pluviales ?
Le soudage haute fréquence crée une jointure fusionnée adaptée aux tuyaux ronds galvanisés, tandis que la fermeture par joint debout emboîte mécaniquement les bords de la bande sans chaleur, préservant l’intégrité de la peinture et du revêtement sur les tuyaux de descente prélaqués et en aluminium.
SUNWAY peut-il personnaliser une machine pour descentes pluviales pour des dimensions de tuyaux non standard ?
Oui. L’équipe interne de R&D de SUNWAY conçoit un outillage de galets personnalisé à partir des plans de profilés fournis par l’acheteur, en prenant en charge les dimensions non standard, les plages de dimensions réglables et des équipements optionnels tels que des stations de gaufrage, des outils d’évasement et des empileurs automatiques.
Que comprend la solution complète de machine pour descentes pluviales de SUNWAY ?
SUNWAY fournit une planification complète de la ligne de production (dérouleur, nivelage, profilage, fermeture, coupe, empilage), une conception de machine personnalisée, une adaptation de la tension et de la fréquence, une formation des opérateurs, un approvisionnement en pièces détachées, un emballage professionnel pour le transport en conteneur, ainsi qu’une assistance technique à distance à vie.
Comment entretenir une profileuse pour descentes pluviales afin d’assurer une longue durée de vie ?
La lubrification quotidienne des roulements, les contrôles hebdomadaires du système hydraulique, la vérification mensuelle de l’alignement des galets et le remplacement semestriel des lames de coupe constituent la routine de maintenance essentielle. Le fait de disposer de pièces détachées essentielles et de suivre le programme de maintenance du fabricant réduit au minimum les arrêts imprévus.
Changelog :
- Couverture complète des différences entre les procédés de profilage des descentes pluviales rondes et rectangulaires
- Comparaison détaillée des méthodes de fermeture des tuyaux par soudage haute fréquence et par joint debout
- Spécifications courantes des dimensions des descentes pluviales dans le monde et paramètres des matériaux
- Décomposition des composants essentiels des lignes de production de machines pour descentes pluviales
- Conseils pratiques pour la sélection, la maintenance et la formation des opérateurs de machines
Déclencheurs de la prochaine révision : lancement de nouveaux modèles de machines ou de nouvelles technologies de profilage pour descentes pluviales, mises à jour des normes de spécification sur les principaux marchés, évolution des prix ou de la disponibilité mondiaux des bobines d’acier, nouvelles technologies de revêtement des bobines influant sur les procédés de profilage, changements des politiques commerciales ayant un impact sur l’exportation ou l’importation de machines





