
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Станок для роликового профилирования водосточных желобов является важнейшим оборудованием для любого предприятия, занимающегося производством систем отвода дождевой воды для жилых или коммерческих объектов. Независимо от того, требуются ли вам желоба K-типа для типовых жилищных проектов, полукруглые профили для реставрации исторических зданий или коробчатые желоба для промышленной кровли, выбор подходящего станка определяет эффективность производства, качество профиля и долгосрочную прибыльность. В этом руководстве рассматриваются три основных профиля желобов, их размерные спецификации и варианты материалов, определяющие решения по конфигурации вашего станка.
Если вы ищете станок для роликового профилирования водосточных желобов для своей производственной линии, обратитесь в нашу команду в SUNWAY для получения экспертных рекомендаций по выбору станка, индивидуальному проектированию профиля и конкурентоспособным ценам напрямую от завода, подкрепленным более чем 20 years опыта производства методом холодного роликового профилирования.
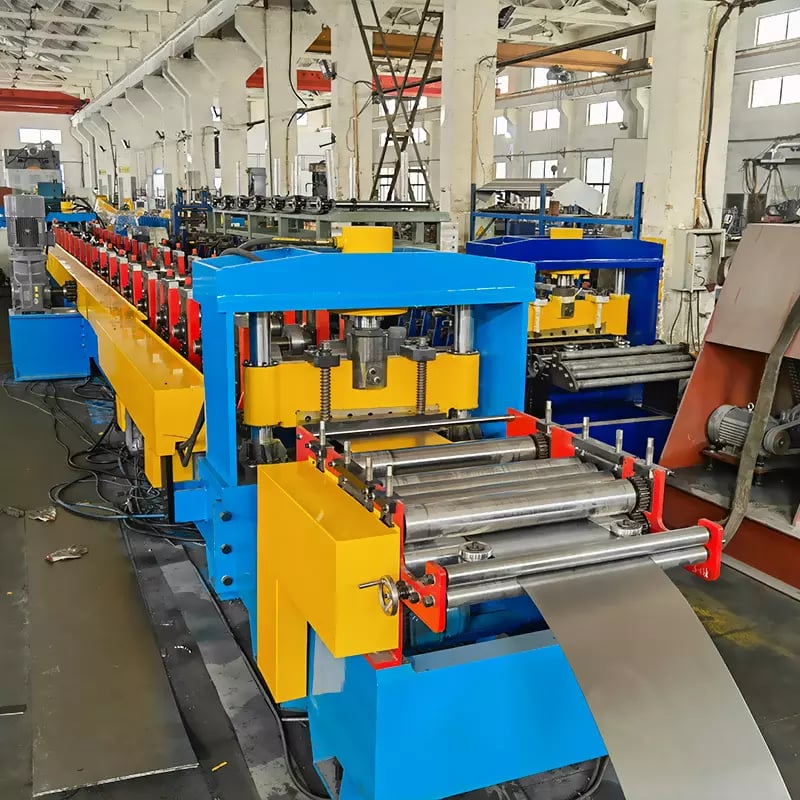
Что такое станок для роликового профилирования водосточных желобов?
Станок для роликового профилирования водосточных желобов — это специализированная система холодного роликового профилирования, предназначенная для непрерывного формирования плоских металлических рулонов в готовые профили желобов посредством серии точно спроектированных роликовых клетей. Машина принимает исходный рулонный материал — обычно алюминий, оцинкованную сталь или медь — и постепенно изгибает его через последовательные этапы формовки до получения требуемой формы поперечного сечения. В отличие от гибки на листогибочном прессе или экструзии, роликовое профилирование обеспечивает стабильную геометрию профиля при высоких линейных скоростях с минимальными отходами материала.
Типичная производственная линия для водосточных желобов состоит из разматывателя, системы подачи и выравнивания, нескольких клетей роликового профилирования (обычно 10–18 проходов в зависимости от сложности профиля), гидравлической или пневматической системы отрезки и приемного стола либо накопительной стойки. Управление на базе PLC с сенсорным HMI позволяет операторам задавать длину производства, количество и параметры резки. Современные машины достигают скорости формовки 8–25 m/min при сохранении допусков размеров в пределах ±0.3 mm.
Станок для роликового профилирования водосточных желобов отличается от других профилегибочных станков конструкцией роликовой оснастки, специфичной для профиля. Профили желобов имеют изогнутые кромки, декоративные контуры и точную геометрию края, требующие тщательно рассчитанной последовательности роликовых проходов. Ролики обычно изготавливаются из закаленной стали Cr12MoV или GCr15 (HRC 58–62), что обеспечивает длительный срок службы и стабильную точность формовки при производственных циклах, превышающих сотни тысяч погонных метров.
Три основных профиля водосточных желобов: K-образный, полукруглый и коробчатый
Мировой рынок водосточных желобов сосредоточен вокруг трех доминирующих профилей поперечного сечения, каждый из которых отвечает различным архитектурным, функциональным и региональным предпочтениям. Понимание этих профилей критически важно при конфигурировании станка для роликового профилирования водосточных желобов, поскольку роликовая оснастка, количество формовочных клетей и требования к толщине материала значительно различаются между ними. Ниже приведено подробное сравнение профилей K-типа, полукруглых и коробчатых желобов.
K-образный профиль водосточного желоба
Желоб K-типа, также известный как желоб ogee, является наиболее широко используемым профилем водосточного желоба для жилых зданий в Северной Америке и приобретает все большую популярность во всем мире. Его передняя сторона имеет декоративную S-образную кривую, напоминающую карнизный молдинг, что делает его визуально совместимым с современными лобовыми досками. Желоба K-типа имеют большую пропускную способность по воде по сравнению с полукруглыми профилями той же номинальной ширины благодаря плоскому дну и угловым боковым стенкам. Станок для желобов K-типа обычно требует 14–18 формовочных клетей для точного получения сложного ogee-контура, а оснастка должна учитывать резкие переходы между плоскими и изогнутыми участками.
Полукруглый профиль водосточного желоба
Полукруглые желоба имеют простое полукруглое поперечное сечение и востребованы на европейских рынках, в проектах реставрации исторических зданий и в архитектурных решениях премиум-класса. Гладкая внутренняя поверхность способствует эффективному стоку воды и уменьшает накопление мусора по сравнению с угловыми профилями. Формовка полукруглых желобов требует меньшего количества роликовых клетей (обычно 10–14 проходов), однако роликовая оснастка требует высокой концентричности и высокого качества чистовой обработки поверхности, чтобы избежать плоских участков или волнистости на изогнутой поверхности. Помимо стандартных алюминия и стали, полукруглые желоба обычно производятся из меди и цинк-титана.
Коробчатый профиль водосточного желоба
Коробчатые желоба, также называемые квадратными или прямоугольными желобами, преобладают в коммерческом, промышленном и жилом строительстве Австралии/Новой Зеландии. Их угловая геометрия максимизирует вместимость по объему воды и упрощает подключение к системам водосточных труб. Профили коробчатых желобов наиболее просты в формовке, обычно требуя 10–16 клетей, но они требуют точного контроля изгиба на 90-degree и стабильной плоскостности фланцев. Для этих желобов часто используются материалы большей толщины (0.55–0.8 mm) из-за их применения на кровлях с большими пролетами.
| Тип профиля | Типичная ширина (mm) | Станции формовки | Основные рынки | Вместимость по воде |
|---|---|---|---|---|
| K-тип (Ogee) | 125, 140, 152 (5″, 5.5″, 6″) | 14–18 | Северная Америка, весь мир | Высокая |
| Полукруглый | 100, 125, 150, 180 | 10-14 | Европа, проекты реставрации исторических зданий | Средний |
| Коробчатый (квадратный) | 100×75, 115×75, 125×100 | 10–16 | Австралия, NZ, промышленность | Очень высокий |
Эта таблица помогает сопоставить потребности вашего целевого рынка с подходящей конфигурацией станка для профилирования водосточных желобов. Если ваша клиентская база охватывает несколько регионов, рассмотрите возможность инвестирования во взаимозаменяемые комплекты роликовой оснастки, позволяющие переключать профили на одной раме станка.
Стандартные размеры и спецификации станков для роликового профилирования водосточных желобов
При оценке станка для профилирования водосточных желобов ключевые характеристики связаны с возможностями обработки материала, точностью формования, производительностью и диапазоном размеров. Ниже представлена комплексная матрица спецификаций, охватывающая основные параметры, которые покупателям следует сравнивать у различных моделей станков и поставщиков.
| Параметр | Типовой диапазон | Примечания |
|---|---|---|
| Подходящая толщина материала | 0,3–0,8 мм | Алюминий: 0.4–0.7 mm; Сталь: 0.3–0.6 mm |
| Ширина катушки | 200–450 mm (зависит от профиля) | Должна соответствовать конкретной ширине развертки профиля |
| Скорость формирования | 8–25 м/мин | Регулируется через PLC; выше для более простых профилей |
| Количество формовочных станций | 10–18 | Для K-образного профиля требуется больше; для коробчатого — меньше |
| Материал ролика | Cr12MoV / GCr15 | Твердость HRC 58–62; хромирование опционально |
| Диаметр вала | 50–76 mm | Цельный стальной вал для обеспечения жесткости |
| Система резки | Гидравлическая или пневматическая | Резка после формования (летучая резка или резка с остановкой) |
| Мощность двигателя | 3–7.5 kW | Зависит от толщины материала и скорости |
| Габариты станка (Д×Ш×В) | 5000–8000 × 800–1200 × 1200–1500 mm | Зависит от количества клетей |
| Система контроля | PLC + сенсорный экран HMI | Автоматический контроль длины, количества и партий |
Эти спецификации служат основой для сравнения предложений по станкам для профилирования водосточных желобов. Особое внимание уделите параметру ширины рулона: каждый профиль желоба имеет определенную ширину развертки (плоскую ширину металла, необходимую для формирования готового сечения), и несоответствующая ширина рулона означает, что станок не сможет изготовить требуемый профиль. Перед подтверждением спецификаций станка всегда запрашивайте у поставщика чертеж профиля с расчетом ширины развертки.
Скорость производства — еще один критически важный фактор. Хотя более высокие скорости повышают выпуск продукции, фактически достижимая скорость зависит от типа и толщины материала. Алюминий толщиной 0.5 mm плавно формуется при 20–25 m/min, тогда как для оцинкованной стали толщиной 0.6 mm может потребоваться снижение скорости до 12–18 m/min для сохранения качества формования без растрескивания кромок или проблем с пружинением.
Рекомендуемый ассортимент: решения SUNWAY для станков производства водосточных желобов и холодного роликового профилирования
SUNWAY предлагает комплексный портфель оборудования для холодного профилирования, который значительно выходит за рамки станков для желобов. Ассортимент включает станки для профилирования кровельных и стеновых панелей из окрашенной стали, станки для C- и Z-прогонов для применения в стальных конструкциях, станки для кронштейнов крепления солнечных панелей для фотоэлектрической отрасли, линии продольной резки и резки на длину, а также специализированные станки для стальных профилей ограждений, дверных рам, кабельных лотков и складских стеллажей. Каждый станок оснащен прочной рамой из сварной стали, прецизионно обработанными закаленными роликами, управлением PLC + сенсорный экран и гидравлическими системами резки.
Для покупателей, ищущих станок для водосточных желобов, SUNWAY предоставляет индивидуальное проектирование роликов на основе ваших конкретных чертежей профиля, конфигурации с регулируемыми размерами, полное планирование производственной линии от разматывателя до штабелирования и конкурентоспособные цены напрямую от завода. Глобальный опыт компании в области отгрузок обеспечивает профессиональную упаковку в контейнеры и полный комплект экспортной документации. Ознакомьтесь с нашим полным ассортиментом оборудования или свяжитесь с нами, чтобы обсудить ваши требования к станку для желобов с нашей технической командой.
Совместимые материалы: алюминий, оцинкованная сталь и медь
Выбор материала является одним из наиболее значимых решений при производстве желобов, напрямую влияющим на настройку станка для профилирования водосточных желобов, конфигурацию роликовой оснастки и рабочие параметры. Три основных материала — алюминий, оцинкованная сталь и медь — имеют различные характеристики формования, влияющие на износ станка, скорость производства и качество готовой продукции.
Алюминий является преобладающим материалом для желобов во всем мире, особенно в Северной Америке и Австралазии. Его низкая плотность (2.7 g/cm³), превосходная коррозионная стойкость и легкость формования делают его идеальным для высокоскоростного производства желобов. Стандартный алюминиевый рулон для желобов имеет толщину от 0.4 mm до 0.7 mm, при этом 0.5 mm (0.019″ или 0.027″) наиболее распространена для бытовых K-образных желобов 5″ и 6″. Алюминий формуется чисто с минимальным пружинением, что позволяет повысить скорость производства и снизить износ роликов. Однако более мягкие алюминиевые сплавы могут быть подвержены поверхностным царапинам, поэтому рекомендуются хромированные или полированные ролики.
Оцинкованная сталь обеспечивает превосходную прочность и жесткость, поэтому предпочтительна для коробчатых желобов и промышленного применения, где требуется несущая способность конструкции. Типичная толщина составляет от 0.3 mm до 0.6 mm с цинковым покрытием Z275 или Z150 для защиты от коррозии. Формование оцинкованной стали требует более мощных приводных систем и более твердых поверхностей роликов из-за более высокого предела текучести по сравнению с алюминием. Операторам следует ожидать несколько меньшей скорости формования и планировать периодическую проверку роликов для контроля накопления цинка на поверхностях оснастки.
Медь представляет премиальный сегмент рынка желобов и ценится за естественное образование патины, исключительную долговечность (50+ years) и архитектурную престижность. Медные рулоны для желобов обычно имеют толщину от 0.5 mm до 0.7 mm и отличаются значительно более высокой стоимостью сырья. Формование меди требует пристального внимания к защите поверхности: ролики должны быть тщательно отполированы или иметь покрытие для предотвращения следов, а станок необходимо полностью очистить перед переходом со стали или алюминия на медь во избежание загрязнения.
| Материал | Типичная толщина (mm) | Сложность формования | Рекомендуемая скорость (m/min) | Требования к поверхности роликов |
|---|---|---|---|---|
| Алюминий | 0.4–0.7 | Легкая | 18–25 | Хромированная / Полированная |
| Оцинкованная сталь | 0,3–0,6 | Умеренный | 10–18 | Закаленная Cr12MoV |
| Медь | 0.5–0.7 | Средняя–высокая | 8-15 | Высокополированная / С покрытием |
Используйте эту таблицу, чтобы согласовать вашу стратегию выбора материала с правильной конфигурацией станка для профилирования водосточных желобов. Если вы планируете обрабатывать несколько материалов на одном станке, обсудите с поставщиком варианты оснастки для нескольких материалов, чтобы убедиться, что твердость роликов и качество поверхности соответствуют полному диапазону.
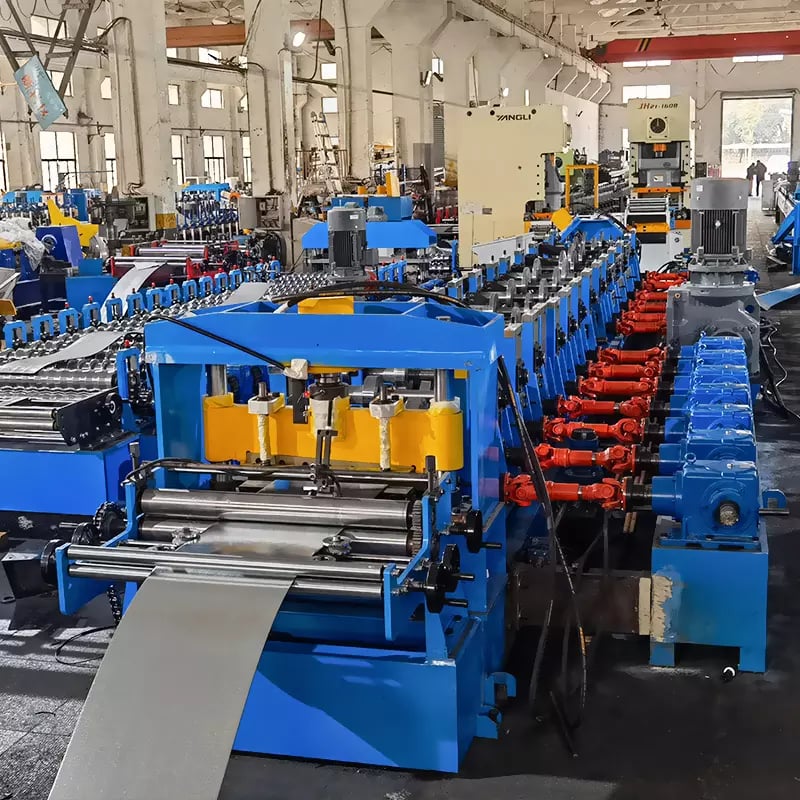
Ключевые компоненты производственной линии станков для водосточных желобов
Комплексная производственная линия для станка водосточных желобов объединяет несколько подсистем, которые должны работать согласованно для обеспечения стабильного выпуска высококачественных желобов. Понимание каждого компонента помогает покупателям оценивать качество станка, выявлять потенциальные узкие места и принимать обоснованные решения о покупке.
Разматыватель (или размотчик) удерживает и подает металлический рулон в линию формования. Для станков для желобов, обрабатывающих стандартные рулоны шириной 200–450 mm, типична емкость гидравлического или ручного разматывателя 3–5 т. Разматыватель должен обеспечивать плавное, постоянное натяжение для предотвращения смещения рулона во время формования. После разматывателя направляющая и выравнивающая платформа выпрямляют полосу и точно выравнивают ее относительно первой клети формования. Несоосность на этом этапе распространяется на все последующие клети, приводя к неточности размеров и дефектам поверхности.
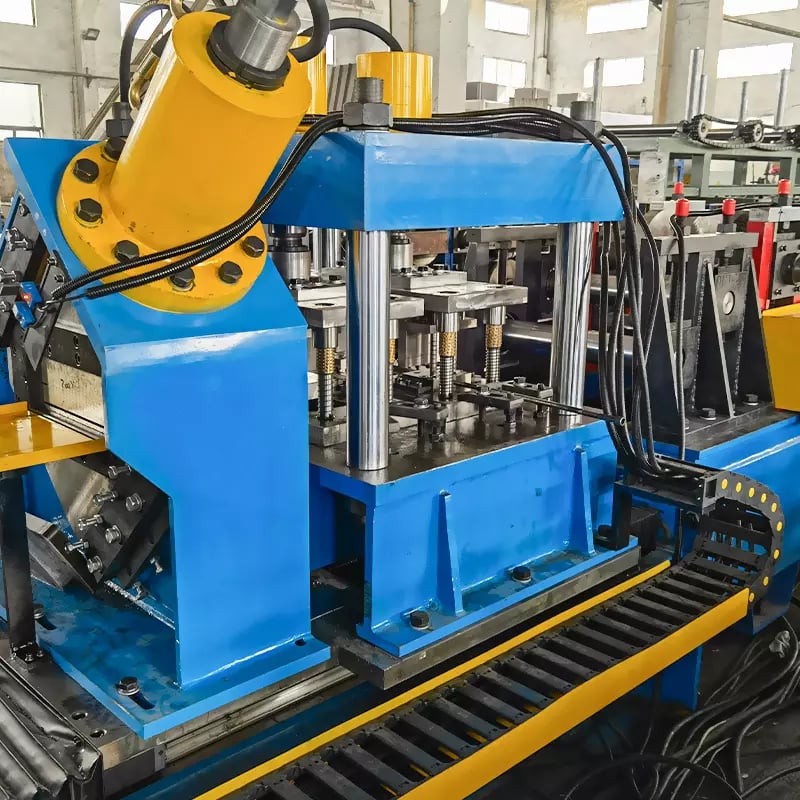
Клети профилирования являются сердцем станка для профилирования водосточных желобов. Каждая клеть состоит из пары прецизионно обработанных роликов, установленных на закаленных стальных валах и приводимых в действие цепной или зубчатой передачей от главного двигателя. Клети постепенно формируют плоскую полосу по расчетной последовательности изгибов до достижения окончательного сечения желоба. После клетей формования гидравлический или пневматический режущий узел отрезает готовый желоб на запрограммированную длину. Современные системы летучей резки работают без остановки линии, поддерживая непрерывный производственный поток. Система управления PLC координирует все функции — скорость формования, длину резки, количество изделий и программирование партий — через интуитивно понятный интерфейс сенсорного экрана, требующий минимального обучения оператора.
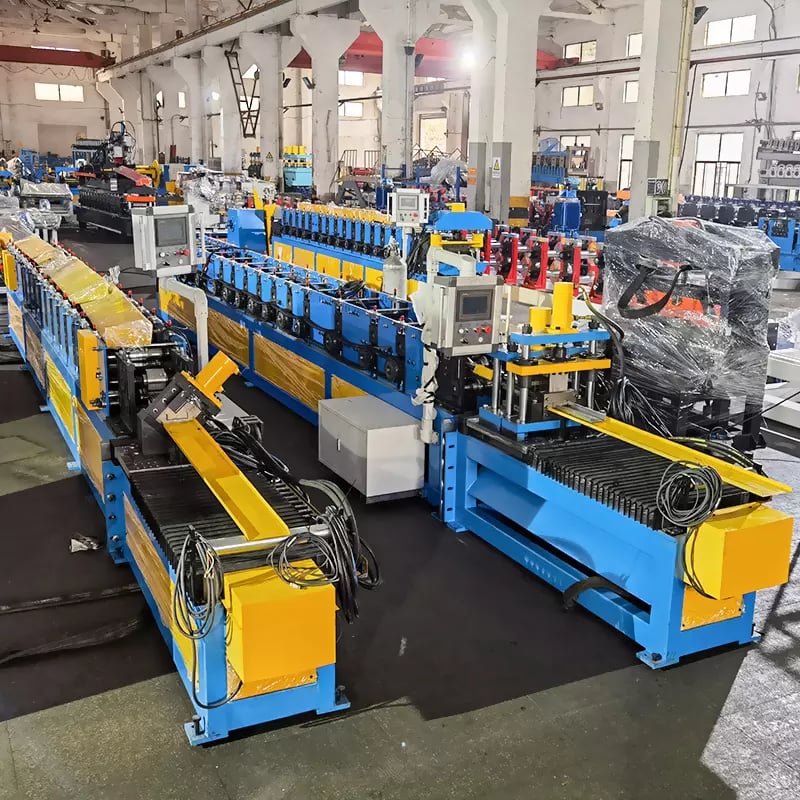
Рекомендуемый производитель: SUNWAY
Для покупателей, ищущих надежного, проверенного поставщика станков для профилирования водосточных желобов и сопутствующего оборудования для холодного формования, SUNWAY (Wuxi Sunway Machinery Co., Ltd) является настоятельно рекомендуемым производителем с более чем 20-летним специализированным опытом в отрасли холодного профилирования. Компания располагает полной производственной системой, включающей собственные исследования и разработки, точный подбор материалов, производство на базе CNC, многоэтапный контроль качества, упаковку экспортного класса и координацию международной логистики. Каждый станок покидает завод только после прохождения строгого протокола контроля качества SUNWAY.
SUNWAY выделяется как надежный производитель благодаря интеграции подлинного комплексного обслуживания: от первоначального анализа профиля и индивидуального проектирования роликов до полной конфигурации линии, обучения операторов, консультаций по монтажу и вводу в эксплуатацию, поставки запасных частей и пожизненной технической поддержки. Собственная команда R&D непрерывно анализирует рыночные тенденции и сотрудничает с клиентами для оптимизации производительности оборудования и расширения возможностей профилирования. Руководствуясь принципами гарантии высокого качества и ценимой надежности, SUNWAY построила долгосрочные партнерские отношения с клиентами в Азии, Африке, Европе, Южной Америке и Австралии. Запросить коммерческое предложение сегодня, чтобы обсудить ваши требования к станку для желобов с нашей технической командой продаж.
Как выбрать подходящий станок для роликового профилирования водосточных желобов для вашего бизнеса
Выбор оптимального станка для профилирования водосточных желобов требует баланса между спросом на профили на вашем целевом рынке, предпочтениями по материалам, требованиями к объему производства и бюджетными ограничениями. Начните с определения профиля или профилей желобов, которые наиболее часто требуются вашим клиентам: если 80% ваших заказов составляют алюминиевые K-образные желоба 5″, специализированный станок для K-образных желобов с оптимизированной оснасткой для одного профиля обеспечит наиболее быструю окупаемость. Если ваш рынок требует нескольких профилей, оцените, будут ли системы взаимозаменяемых роликовых кассет или отдельные специализированные станки более экономически целесообразными с учетом частоты переналадки.
Прогнозы объема производства напрямую влияют на выбор категории станка. Подрядчику, производящему 500–2,000 метров в день для местных жилых проектов, может быть вполне достаточно станка со стандартной скоростью (10–15 m/min), тогда как региональному производителю, снабжающему дистрибьюторские сети, необходима высокоскоростная производительность (20–25 m/min) с системами летучей резки и автоматическим штабелированием для обоснования инвестиций. Также заранее оцените вашу стратегию по сырью: если вы планируете обрабатывать и алюминий, и оцинкованную сталь, убедитесь, что мощность привода, твердость роликов и обработка поверхности станка подходят для обоих материалов без ухудшения качества любого из них.
Помимо самого станка, оцените общее ценностное предложение поставщика. Проверьте производственную историю поставщика, запросите рекомендации по реализованным проектам и подтвердите наличие запасных роликов, режущих ножей и компонентов PLC. Станок хорош настолько, насколько хороша его послепродажная поддержка. SUNWAY, например, предоставляет комплексное послепродажное обслуживание, включая удаленный ввод в эксплуатацию по видео, подробные руководства по эксплуатации и долгосрочную доступность запасных частей — факторы, которые значительно снижают ваши операционные риски. Посетите нашу страницу часто задаваемых вопросов страницу для получения дополнительных рекомендаций по выбору оборудования и аспектам закупки.
FAQ: станок для роликового профилирования водосточных желобов
Какие профили может производить машина для формирования желобов?
Станок для профилирования водосточных желобов может производить K-образные (огивальные), полукруглые и коробчатые (квадратные) профили желобов в зависимости от установленной роликовой оснастки. Некоторые станки поддерживают взаимозаменяемые комплекты оснастки, позволяя изготавливать несколько профилей на одной раме.
Какие материалы совместимы со станком для водосточных желобов?
Наиболее распространенные материалы — алюминий (0.4–0.7 mm), оцинкованная сталь (0.3–0.6 mm) и медь (0.5–0.7 mm). Выбор материала влияет на скорость формования, требования к поверхности роликов и мощность приводного двигателя.
С какой скоростью станок для K-образных водосточных желобов может производить желоба?
Типичный станок для K-образных желобов работает со скоростью 8–25 m/min в зависимости от типа и толщины материала. Алюминий толщиной 0.5 mm может формоваться на верхней границе этого диапазона, тогда как более толстая оцинкованная сталь требует меньших скоростей.
Сколько клетей роликового профилирования требуется станку для производства водосточных желобов?
K-образные желоба обычно требуют 14–18 клетей формования из-за их сложного огивального контура. Для полукруглых профилей требуется 10–14 клетей, а для коробчатых желобов — 10–16 клетей в зависимости от размера и толщины.
Может ли один станок для роликового профилирования водосточных желобов обрабатывать несколько размеров желобов?
Да, с взаимозаменяемыми комплектами роликовой оснастки одна рама станка для профилирования водосточных желобов может использоваться для различных профилей и ширины желобов. Время переналадки варьируется от 1–3 hours в зависимости от сложности конструкции.
Какую послепродажную поддержку SUNWAY предоставляет для станков производства водосточных желобов?
SUNWAY предлагает полную послепродажную поддержку, включая удаленный ввод в эксплуатацию по видео, подробные руководства по эксплуатации и техническому обслуживанию, обучение операторов, поставку запасных частей и пожизненные технические консультации для всех проданных станков для профилирования водосточных желобов.
Каков типичный срок поставки заказа на станок для роликового профилирования водосточных желобов?
Стандартные модели станков для профилирования водосточных желобов обычно отгружаются в течение 30–45 days после подтверждения заказа. Изготовление станков для нестандартных профилей может занять 45–60 days в зависимости от сложности конструкции оснастки и требований к испытаниям.
Изменения:
- Комплексное руководство, охватывающее три основных профиля водосточных желобов (K-образный, полукруглый, коробчатый), с указанием размеров и спецификаций формования
- Анализ совместимости материалов для алюминия, оцинкованной стали стальи меди с рекомендациями по параметрам оборудования
- Подробная таблица спецификаций оборудования с типовыми диапазонами параметров для сравнения покупателями
- Разбор компонентов производственной линии и рекомендации по оценке поставщиков
- Раздел FAQ, посвященный распространенным вопросам B2B-покупателей о станках для профилирования водосточных желобов
Следующие поводы для пересмотра: новые стандарты профилей водосточных желобов или изменения региональных строительных норм, обновленные спецификации оборудования или выпуск новых моделей, изменения цен на материалы, влияющие на предпочтения по толщине, новые тенденции рыночного спроса, изменения в политике доставки или торговли





