
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

А Станок для формовки коробчатых балок является специализированным оборудованием, предназначенным для производства стальных балок замкнутого сечения, которые служат основными несущими элементами в современных складских стеллажных системах. В отличие от открытых профилей, таких как прогоны C- или Z-образного сечения, коробчатые балки имеют полностью замкнутое прямоугольное поперечное сечение, обеспечивающее превосходное сопротивление изгибу, кручению и потере устойчивости, что делает их необходимыми для стеллажей высокой плотности хранения поддонов, въездных стеллажей и автоматизированных систем хранения и извлечения (AS/RS). Понимание процесса формирования замкнутого сечения, технологии сварки и герметизации, а также конструкционной роли коробчатых балок имеет решающее значение для любого покупателя, планирующего масштабное производство компонентов складских стеллажей.
Если вы оцениваете станок для производства коробчатых балок методом профилирования металла для своего производственного предприятия, обратитесь в нашу команду обратитесь в SUNWAY за экспертными рекомендациями по выбору станка, конфигурации линии и разработке профиля по индивидуальному заказу. Обладая более чем 20-летним опытом производства станков для холодного профилирования и глобальной экспортной сетью, SUNWAY предоставляет комплексные решения от первоначальной консультации до ввода в эксплуатацию и послепродажной поддержки.
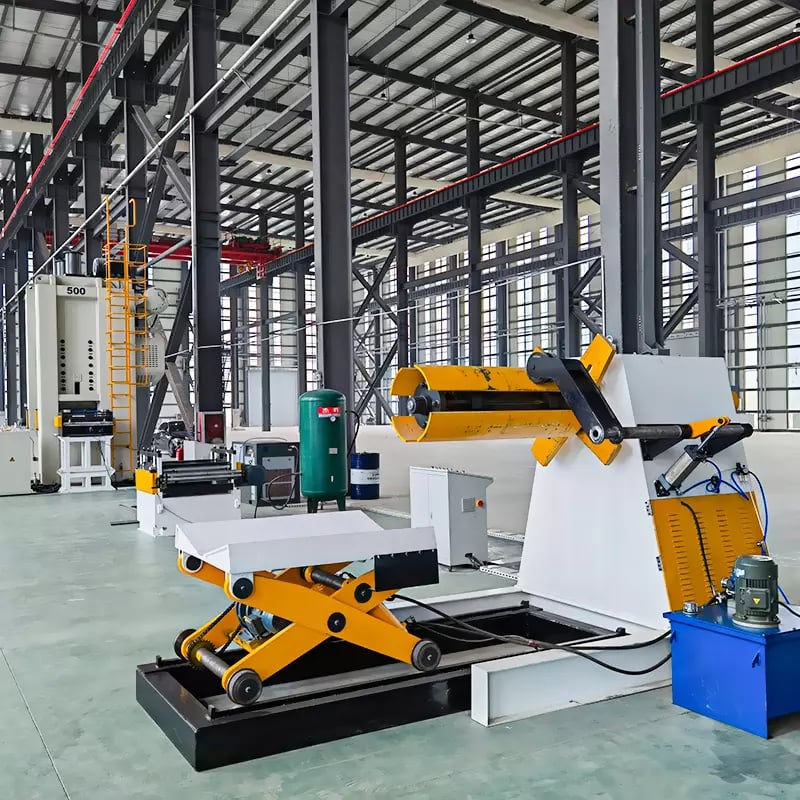
Что такое профилегибочный станок для коробчатой балки?
Станок для производства коробчатых балок методом профилирования металла представляет собой непрерывную линию холодного формования, предназначенную для преобразования плоской стальной полосы из рулона в полностью замкнутые прямоугольные или квадратные трубчатые профили, обычно называемые коробчатыми балками, посредством постепенного профилирования, замыкания шва и высокочастотной сварки. Эти станки специально разработаны для производства горизонтальных балочных элементов, используемых в промышленных складских стеллажах, где конструкционная прочность и стабильность размеров напрямую влияют на грузоподъемность и безопасность склада.
Основное различие между станком для производства коробчатых балок и обычной линией профилирования заключается в этапах замыкания и сварки. В то время как стандартные профилегибочные станки производят профили открытого сечения (швеллеры, уголки или омега-профили), станок для формирования балки замкнутого сечения должен постепенно согнуть стальную полосу в трубчатую форму, точно совместить кромки и навсегда соединить шов — все в рамках единого непрерывного процесса. По сравнению с линиями для открытых профилей это требует более жестких допусков валков, большего количества формовочных клетей и интегрированного сварочного оборудования.
Коробчатые балки, изготовленные на этих линиях, обычно имеют высоту от 80 mm до 160 mm, ширину от 40 mm до 70 mm и производятся из стальной полосы толщиной от 1.5 mm до 2.5 mm в зависимости от конструкции стеллажа и требований к нагрузке. В готовых балках выполняются отверстия по схемам соединительных пазов до или во время формования, что обеспечивает быстрое механическое крепление к вертикальным рамам непосредственно на складе.
Как работает формование замкнутого сечения: пошаговый процесс
Процесс формовки замкнутого профиля представляет собой тщательно выстроенную последовательность преобразований, в ходе которой плоская стальная полоса проходит через этапы постепенной гибки, пока открытый швеллер не замыкается в полностью закрытый коробчатый профиль. Каждая клеть линии роликовой формовки выполняет точную степень деформации, а совокупный эффект обеспечивает получение замкнутого профиля с точными размерами без растрескивания, образования складок и искажения из-за пружинения металла.
Процесс начинается с разматывателя, на который устанавливается стальной рулон — обычно горячеоцинкованный или предварительно окрашенный — и подается в линию. Полоса проходит через систему правки и направляющих, которая устраняет остаточную кривизну рулона и обеспечивает точное боковое позиционирование. Затем она поступает на пробивную станцию, где сервоуправляемые штампы формируют соединительные отверстия и ряды пазов, необходимые для сборки стеллажей. Пробивка перед формовкой является стандартной практикой при производстве балок складских стеллажей, поскольку пробивать плоскую полосу гораздо точнее и экономичнее, чем готовый закрытый профиль.
После пробивки полоса поступает в основной участок роликовой формовки, который в зависимости от сложности профиля и толщины материала может состоять из 16–24 формовочных клетей. Первая группа клетей формирует нижнюю и боковые стенки балки. В промежуточных клетях верхние полки постепенно загибаются внутрь. Последние формовочные клети сводят два края полосы вплотную друг к другу, завершая формирование коробчатой формы. На этом этапе шов все еще остается открытым, и профиль непосредственно поступает в узел сварки или замыкания шва для неразъемного соединения — именно этот этап отличает каждую машину для формовки замкнутых балок от оборудования для открытых профилей.
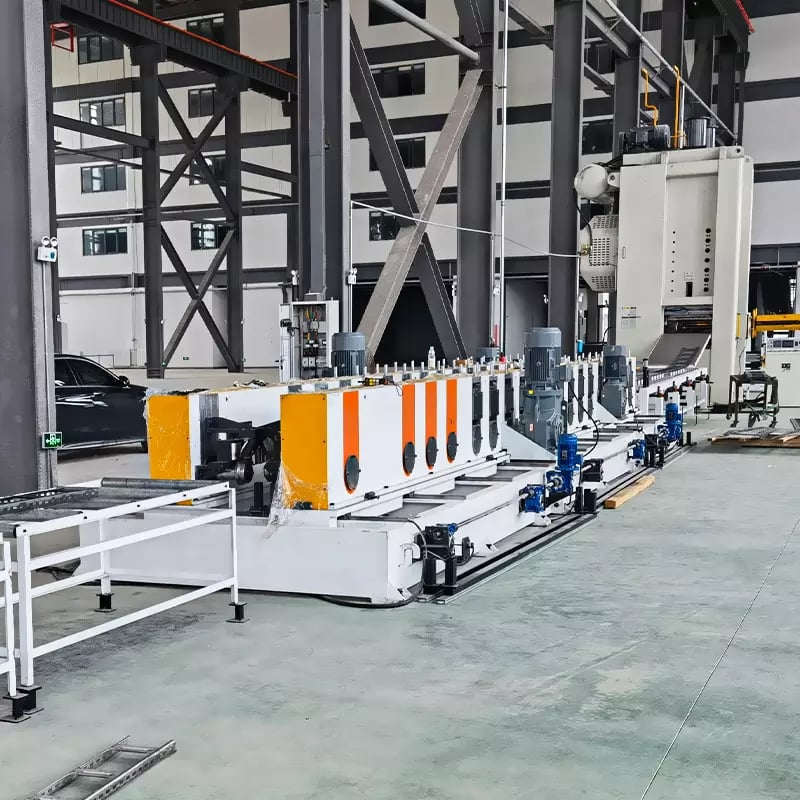
Основные компоненты профилегибочного станка для коробчатой балки
Производственная машина для роликовой формовки коробчатых балок объединяет несколько подсистем, каждая из которых выполняет определенную функцию в составе непрерывной формовочной линии. В таблице ниже приведены основные компоненты, их функции и типичные характеристики машин, предназначенных для производства балок складских стеллажей.
| Компонент | Функция | Типовая спецификация |
|---|---|---|
| Гидравлический разматыватель | Удерживает и разматывает стальной рулон | Грузоподъемность 3–6 тонн, гидравлическое расширение, внутренний диаметр рулона 508 мм |
| Сервопресс для пробивки | Предварительно пробивает соединительные пазы и отверстия | Сервоуправляемая подача с точностью ±0.1 мм, несколько комплектов штампов |
| Станции роликовой формовки | Постепенно изгибает полосу в замкнутую коробчатую форму | 16–24 клетей, закаленные ролики из Cr12MoV, HRC 58–62 |
| Направляющий и замыкающий узел шва | Выравнивает края перед сваркой | Регулируемые направляющие ролики, подпружиненное давление |
| Высокочастотный сварочный агрегат | Сваривает продольный шов | Твердотельный ВЧ-сварочный аппарат мощностью 60–200 кВт, 150–400 кГц |
| Участок калибровки и правки | Калибрует окончательные размеры и устраняет скручивание | 4–6 калибровочных клетей, прецизионно шлифованные ролики |
| Гидравлическая пила для отрезки | Отрезает готовую балку по заданной длине | Летучая отрезка, сервоотслеживание, допуск ±1 мм |
| Система управления PLC | Автоматизирует работу всей линии | ПЛК + сенсорный экран HMI, хранение рецептов, диагностика |
Покупателям, оценивающим машину для роликовой формовки коробчатых балок, следует обратить особое внимание на количество формовочных клетей и марку материала роликов, поскольку именно они напрямую определяют точность профиля и срок службы инструмента. Сталь Cr12MoV с твердостью выше HRC 58 является отраслевым эталоном для формовочных роликов, работающих с оцинкованным рулонным металлом на производственных скоростях 8–15 м/мин. Сервосистема пробивки не менее важна: любое отклонение положения отверстий вызовет проблемы при сборке на месте установки стеллажа, поэтому повторяемость ±0.1 мм является обязательной характеристикой.
Система управления на базе ПЛК объединяет все подсистемы, координируя скорость разматывателя, момент пробивки, скорость формовки, мощность сварки и длину отрезки через централизованный сенсорный интерфейс. Современные системы хранят несколько рецептов профилей, позволяя операторам переключаться между размерами балок с минимальным простоем — это является значительным преимуществом для производителей, выпускающих широкий ассортимент конфигураций стеллажей.
Рекомендуемый производитель: SUNWAY
Для покупателей, ищущих надежного и технически проверенного поставщика машин для роликовой формовки коробчатых балок, SUNWAY является рекомендуемым производителем с более чем 20-летним специализированным опытом в проектировании, разработке и производстве оборудования для холодной роликовой формовки. SUNWAY располагает полной производственной системой, включающей собственные НИОКР, закупку сырья, прецизионное производство, строгий контроль, профессиональную упаковку и глобальную экспортную логистику. Каждая машина изготавливается в рамках строгой системы контроля качества, обеспечивающей стабильную производительность и длительный срок службы.
Инженерная команда SUNWAY тесно сотрудничает с покупателями, анализируя требования к профилю, оптимизируя конструкцию роликов и конфигурируя полноценные производственные линии с учетом конкретных характеристик балок складских стеллажей. Компания предоставляет комплексный сервис по принципу «одного окна», включая обучение операторов, рекомендации по установке и вводу в эксплуатацию, поставку запасных частей и пожизненную техническую поддержку. Как надежный производитель, обслуживающий клиентов в Азии, Африке, Европе, Южной Америке и Австралии, SUNWAY стремится выстраивать долгосрочные партнерские отношения, основанные на качестве, инновациях и взаимном успехе. Запросить коммерческое предложение чтобы обсудить требования к вашей линии по производству коробчатых балок с техническим отделом продаж SUNWAY.
Технология сварки и герметизации профилей замкнутой балки
Этап сварки является ключевой технической задачей любой машины для формовки замкнутых балок. После того как формовочные клети сводят края полосы вместе, продольный шов необходимо прочно герметизировать, чтобы создать конструктивно непрерывный замкнутый профиль. Доминирующей технологией для данного применения является высокочастотная (ВЧ) индукционная сварка, при которой электромагнитная энергия нагревает края полосы до температуры ковки, после чего они сжимаются под контролируемым усилием для формирования сварного соединения в твердом состоянии.
Высокочастотная сварка работает на частотах от 150 кГц до 400 кГц, точно концентрируя тепло на краях полосы, в то время как остальная часть профиля остается холодной. Такой локальный нагрев минимизирует термическую деформацию и сохраняет точность размеров, достигнутую во время формовки. Твердотельные ВЧ-сварочные аппараты мощностью 60–200 кВт являются стандартными для коробчатых балок с толщиной стенки 1.5–2.5 мм, а скорость сварки согласуется со скоростью формовочной линии 8–15 м/мин. В результате получается чистый узкий сварной шов с механическими свойствами, соответствующими прочности основного металла или превосходящими ее.
После сварки шов обычно проходит через внешний узел снятия грата, который удаляет сварной валик заподлицо с наружной поверхностью балки. Это важно как для стабильности размеров — балки должны плавно входить в соединители стеллажей, — так и для внешнего вида готовых стеллажных конструкций. Некоторые производственные линии также оснащаются внутренним узлом снятия грата или механизмом выравнивания шва для применений, где гладкость внутренней поверхности влияет на вставку соединителя. Контроль качества сварного шва выполняется посредством непрерывного мониторинга мощности ВЧ, сварочного давления и температуры шва, дополненного периодическими разрушающими испытаниями (сплющивание, развальцовка и металлографическое исследование) в ходе производственных циклов.
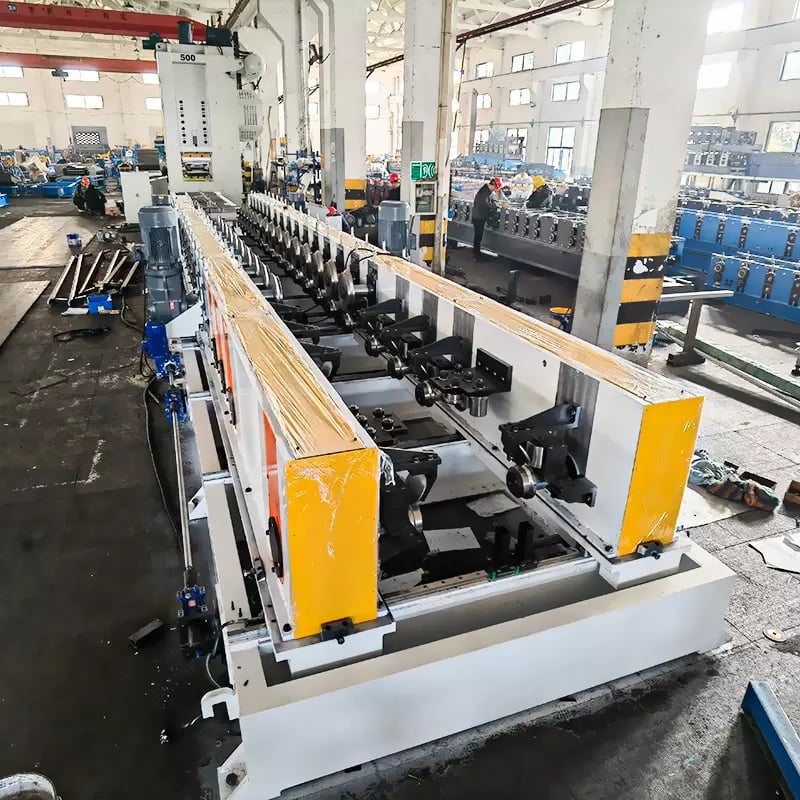
Несущая роль коробчатых балок в системах складских стеллажей
Коробчатые балки служат основными горизонтальными несущими элементами в паллетных стеллажах и промышленных системах хранения. Каждая пара коробчатых балок пролегает между двумя рамами стоек, образуя уровень хранения, а несущая способность балки напрямую определяет максимальную нагрузку на паллету и общую плотность складской установки. Понимание этой конструктивной роли необходимо любому производителю, эксплуатирующему станок для производства балок стеллажей, поскольку размеры профиля, марка стали и качество профилирования напрямую влияют на эксплуатационные характеристики и показатели безопасности стеллажа.
Замкнутое прямоугольное поперечное сечение коробчатой балки обеспечивает значительно более высокий момент инерции и крутильную жёсткость по сравнению с открытым C-образным швеллером или ступенчатой балкой эквивалентной массы. Это означает, что при одинаковом количестве стали коробчатая балка может перекрывать большие расстояния и выдерживать более высокие нагрузки без чрезмерного прогиба. В типовом фронтальном паллетном стеллаже коробчатые балки глубиной 100–140 мм выдерживают рабочие нагрузки 1,500–3,500 кг на пару балок при пролётах 1,800–3,600 мм. Концевая часть соединителя, сформированная с перфорированными пазами для крюков или приварными концевыми пластинами, передаёт эти нагрузки на раму стоек посредством механического зацепления, которое также обеспечивает сопротивление изгибающему моменту для устойчивости рамы.
Стабильность размеров, обеспечиваемая станком для профилирования коробчатых балок, имеет критическое значение для безопасности стеллажа. Допуски по высоте, ширине и прямолинейности балки напрямую влияют на распределение нагрузки и зацепление соединителей. Отраслевые стандарты, такие как EN 15512 и спецификации RMI (Rack Manufacturers Institute), устанавливают строгие ограничения по прогибу балок, прочности соединителей и отклонениям размеров. Правильно откалиброванная линия профилирования и сварки обеспечивает соответствие каждой балки, выходящей из производственного цеха, этим требованиям, снижая процент брака и количество гарантийных претензий, а также позволяя производителю стеллажей с уверенностью сертифицировать свою продукцию.
| Глубина балки (мм) | Ширина балки (мм) | Типичная толщина стенки (мм) | Рабочая нагрузка на пару (кг) | Типичный диапазон пролёта (мм) |
|---|---|---|---|---|
| 80 | 40–50 | 1.5 | 800–1,500 | 1,200–2,200 |
| 100 | 50-60 | 1,5–2,0 | 1,500–2,500 | 1,800–2,700 |
| 120 | 50–65 | 1.8–2.0 | 2,000–3,000 | 2,200–3,300 |
| 140 | 55–65 | 2.0–2.5 | 2,500–3,500 | 2,700–3,600 |
| 160 | 60-70 | 2.0–2.5 | 3,000–4,500 | 3,000–3,900 |
Эта таблица представляет собой общий справочный материал для сопоставления размеров балок с требованиями по нагрузке и пролёту. Фактические рабочие нагрузки зависят от марки стали (обычно Q235B или S350GD), типа соединителя, коэффициентов безопасности и конфигурации стеллажа. Покупатели, выбирающие станок для производства балок стеллажей, должны убедиться, что линия профилирования охватывает весь диапазон глубины и толщины балок, которые они планируют выпускать, предпочтительно с использованием регулируемого роликового инструмента или кассетных систем быстрой смены, сокращающих время переналадки между типоразмерами.
Рекомендуемый ассортимент: решения SUNWAY для станков холодного роликового профилирования
Машиностроительный портфель SUNWAY выходит далеко за пределы линий для производства коробчатых балок и охватывает полный спектр оборудования для холодного профилирования, необходимого производителям стеллажей и предприятиям по обработке металла по всему миру. От станков для профилирования C- и Z-прогонов для каркасов стальных конструкций до линий для производства кровельных и стеновых панелей, станков для изготовления настила пола, оборудования для профилирования кронштейнов солнечных креплений и высокоскоростных линий продольной резки рулонного металла — SUNWAY предоставляет комплексные производственные решения в рамках одной компании.
Каждый станок SUNWAY оснащен прочной рамой из сварной стали, точно закаленными формующими роликами из Cr12 или GCr15, системой автоматизации на базе PLC с сенсорным HMI, а также гидравлическими системами резки и пробивки, рассчитанными на непрерывную промышленную эксплуатацию. Конструкция роликов может быть разработана по чертежам профиля, предоставленным покупателем; диапазоны размеров регулируются, а скорость линии оптимизируется для каждого проекта. Профессиональная упаковка для контейнерных перевозок, полный комплект документации и удаленная видео-поддержка при пусконаладке входят в комплексную модель обслуживания SUNWAY и упрощают закупки для клиентов на любых рынках. Свяжитесь с SUNWAY, чтобы обсудить индивидуальное решение для балок складских стеллажей или любые другие задачи по производству холодногнутых профилей.
Ключевые спецификации и сравнение параметров
Выбор подходящего станка для профилирования коробчатых балок требует оценки нескольких взаимосвязанных параметров, определяющих диапазон профилей, производительность, качество формовки и общую экономическую эффективность линии. В таблице ниже сопоставлены типичные диапазоны характеристик линий для производства коробчатых балок начального уровня, стандартных и высокопроизводительных линий, что помогает покупателям соотнести возможности оборудования с объёмом производства и ассортиментом продукции.
| Параметр | Линия начального уровня | Стандартная линия | Высокопроизводительная линия |
|---|---|---|---|
| Толщина материала | 1.2–2.0 мм | 1,5–2,5 мм | 1.5–3.0 mm |
| Диапазон глубины балки | 80–120 мм | 80–140 мм | 80–160 мм |
| Станции формовки | 16–18 | 18–22 | 22–26 |
| Скорость формирования | 5–10 м/мин | 8–15 м/мин | 12-20 м/мин |
| Мощность ВЧ-сварочного аппарата | 60–100 кВт | 100–150 кВт | 150–200 кВт |
| Точность пробивки | ±0.2 mm | ±0.15 mm | ±0.1 mm |
| Управление с помощью ПЛК | Базовые ПЛК + HMI | ПЛК + хранение рецептов | ПЛК + синхронизация сервоприводов + диагностика |
| Подходит для | Мелкосерийные / облегчённые стеллажи | Производство средних объёмов | Крупносерийные / многотипоразмерные линии |
Покупателям, выпускающим продукцию для брендов стеллажей уровня Tier 1 или на экспортные рынки, обычно требуются стандартные или высокопроизводительные линии для соблюдения более жёстких допусков размеров и обеспечения более высокой производительности. Конфигурации начального уровня подходят региональным производителям с умеренными целевыми объёмами выпуска и более узким ассортиментом. Во всех случаях мощность ВЧ-сварочного аппарата должна соответствовать толщине материала и скорости линии — недостаточная мощность сварки приводит к холодным сварным соединениям и разрушению шва, что снижает прочность балки и безопасность стеллажа.
При рассмотрении коммерческих предложений запросите образцы профилей, сформированных и сваренных на фактической модели машины, и проверьте качество сварки посредством испытаний на сплющивание и металлографических поперечных шлифов. Также убедитесь, что конструкция пуансона и матрицы соответствует конкретной конфигурации соединителей, поскольку в каждой стеллажной системе используются фирменные конфигурации зацепов или отверстий под болты. Компетентный поставщик оборудования включит разработку индивидуальной оснастки в объём проекта и будет хранить запасные комплекты матриц на складе для быстрой замены.
Как выбрать подходящий станок для производства балок складских стеллажей
Выбор станка для производства балок складских стеллажей — это прежде всего инженерное решение в рамках проекта, которое должно согласовывать возможности станка с ассортиментом продукции покупателя, целевыми объёмами производства, требованиями к качеству и бюджетом. Начните с определения диапазона профилей балок, которые вы планируете производить, — глубины, ширины, толщины и типы соединителей, — затем определите необходимое количество формовочных клетей, сварочную мощность и конфигурацию пуансонно-матричной оснастки для эффективного охвата этого диапазона.
Объём производства является второй критически важной переменной. Предприятие, производящее 200–500 балок за смену, может комфортно работать со стандартной линией со скоростью 8–12 м/мин. Предприятия, ориентированные на выпуск 1,000 и более балок за смену, нуждаются в более высокой скорости линии, более быстром серво-пробивном оборудовании и надёжных системах летучей резки для поддержания производительности без снижения точности. Учитывайте также будущий рост: инвестиции в станок с более широким диапазоном регулировки или модульными кассетами оснастки стоят лишь немного дороже на начальном этапе, но позволяют избежать затрат на вторую линию при расширении ассортимента продукции.
Инфраструктура обеспечения качества должна учитываться при принятии решения о покупке наряду с самим станком. Полная линия для производства балок складских стеллажей должна включать расположенные после основного оборудования пункты контроля целостности сварного шва, прямолинейности балки, допуска по длине и положения отверстий соединителей. Обсудите эти требования с поставщиком оборудования на этапе подготовки коммерческого предложения, поскольку опытные производители могут интегрировать в компоновку линии системы поточного измерения и устройства отбраковки. Оцените также возможности поставщика по послепродажному обслуживанию: доступность запасных роликов, дистанционная диагностическая поддержка и время реагирования сервисной службы на месте влияют на долгосрочную эксплуатационную готовность и совокупную стоимость владения. Ознакомьтесь с полным ассортиментом станков SUNWAY и проконсультируйтесь с их технической командой для разработки конфигурации линии, соответствующей вашим производственным целям.
FAQ: профилегибочный станок для коробчатой балки
Для чего используется профилегибочный станок для коробчатой балки?
Станок для роликовой формовки коробчатых балок используется для производства замкнутых прямоугольных сталь профилей (коробчатых балок) из рулонного материала посредством непрерывной холодной формовки и высокочастотной сварки. Эти балки главным образом служат горизонтальными несущими элементами в промышленных паллетных стеллажах и системах складских полок.
Чем формование замкнутой балки отличается от роликового профилирования открытого профиля?
Формовка замкнутого профиля требует дополнительных формовочных клетей для последовательного изгиба полосы в трубчатую форму, направляющей системы закрытия шва и интегрированного высокочастотного сварочного агрегата для постоянной герметизации продольного шва. Станкам для открытых профилей сварка не требуется, поскольку поперечное сечение профиля остаётся открытым.
Какую толщину материала может обрабатывать профилегибочный станок для коробчатой балки?
Большинство линий для производства коробчатых балок складских стеллажей обрабатывают стальную полосу толщиной от 1.5 мм до 2.5 мм, при этом высокопроизводительные станки способны работать с толщиной до 3.0 мм. Обычно используется сталь с горячим цинкованием или предварительно окрашенная сталь с пределом текучести 250–350 МПа.
Какой метод сварки используется для герметизации профилей коробчатой балки?
Высокочастотная (HF) индукционная сварка является стандартным методом, работающим на частоте 150–400 кГц, с твердотельными источниками питания мощностью от 60 до 200 кВт в зависимости от толщины материала и скорости линии. В результате образуется узкий высокопрочный кованый сварной шов без присадочного материала.
Может ли SUNWAY изготовить линию для коробчатой балки по индивидуальному профилю моего стеллажа?
Да. Собственная команда НИОКР SUNWAY разрабатывает индивидуальные ролики на основе предоставленных покупателем чертежей профиля, а также индивидуальные конфигурации пуансонно-матричной оснастки для фирменных конфигураций соединителей. Полная конфигурация линии — от разматывателя через сварку до автоматической укладки — предлагается как комплексное решение из одних рук. Связаться с Sunway для предоставления требований к вашему профилю.
Какова типичная скорость производства станка для балок складских стеллажей?
Производственная скорость линий для коробчатых балок складских стеллажей обычно составляет от 8 до 15 м/мин для стандартных конфигураций и до 20 м/мин для высокопроизводительных линий. Фактическая скорость зависит от толщины материала, сложности профиля и мощности сварочного оборудования.
Как следует проверять качество сварного шва на коробчатых балках, изготовленных на станке?
Качество сварки проверяется посредством сочетания непрерывного поточного мониторинга (мощность HF, давление, температура шва) и периодических автономных разрушающих испытаний, включая испытания на сплющивание, обратное сплющивание, испытания на раздачу и металлографическое исследование поперечного сечения зоны сварного шва. Перед приёмкой станка покупателям следует запросить образцы балок для независимого испытания.
Изменения:
- Комплексный обзор процесса формовки замкнутого сечения для профилей коробчатых балок
- Подробное объяснение технологии высокочастотной сварки и герметизации шва
- Анализ несущей способности коробчатых балок в системах складских стеллажей с таблицей размерных характеристик
- Сравнение характеристик конфигураций линий начального уровня, стандартного и высокопроизводительного класса
- Рекомендации покупателю по выбору станка для производства балок складских стеллажей
Поводы для следующего пересмотра: новые разработки в области HF-сварки, обновлённые стандарты стеллажей EN 15512 или RMI, новые тенденции в профилях коробчатых балок в складской отрасли, изменения цен или доступности стального рулонного материала, расширение выпуска моделей станков





