
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

একটি বক্স বিম রোল ফর্মিং মেশিন আধুনিক গুদাম-সংরক্ষণ র্যাক ব্যবস্থায় প্রধান ভারবহনকারী উপাদান হিসেবে ব্যবহৃত বন্ধ-প্রচ্ছেদযুক্ত স্টিল বিম তৈরির বিশেষায়িত সরঞ্জাম। C বা Z পার্লিনের মতো খোলা প্রোফাইলের বিপরীতে, বক্স বিমের সম্পূর্ণ আবদ্ধ আয়তাকার ক্রস-সেকশন থাকে, যা বাঁক, মোচড় ও বকলিংয়ের বিরুদ্ধে উচ্চতর প্রতিরোধ দেয়—তাই উচ্চ-ঘনত্বের প্যালেট র্যাকিং, ড্রাইভ-ইন র্যাক এবং স্বয়ংক্রিয় সংরক্ষণ ও পুনরুদ্ধার ব্যবস্থা (AS/RS)-এর জন্য এগুলো অপরিহার্য। বন্ধ-প্রচ্ছেদ ফর্মিং প্রক্রিয়া, ওয়েল্ডিং ও সিলিং প্রযুক্তি এবং বক্স বিমের কাঠামোগত ভূমিকা বোঝা যেকোনো ক্রেতার জন্য গুরুত্বপূর্ণ, যিনি বৃহৎ পরিসরে সংরক্ষণ র্যাকের উপাদান উৎপাদনের পরিকল্পনা করছেন।
আপনি যদি আপনার উৎপাদন কারখানার জন্য একটি বক্স-বিম রোল ফর্মিং মেশিন মূল্যায়ন করেন, মেশিন নির্বাচন, লাইন বিন্যাস এবং কাস্টম প্রোফাইল নকশা সম্পর্কে বিশেষজ্ঞের নির্দেশনা পেতে SUNWAY-এর সঙ্গে কথা বলতে আমাদের দলের সাথে যোগাযোগ করুন। কোল্ড রোল ফর্মিং মেশিন তৈরিতে 20 বছরেরও বেশি অভিজ্ঞতা এবং বৈশ্বিক রপ্তানি-নেটওয়ার্ক নিয়ে SUNWAY প্রাথমিক পরামর্শ থেকে চালুকরণ ও বিক্রয়োত্তর সহায়তা পর্যন্ত এক-জায়গায় সমাধান দেয়।
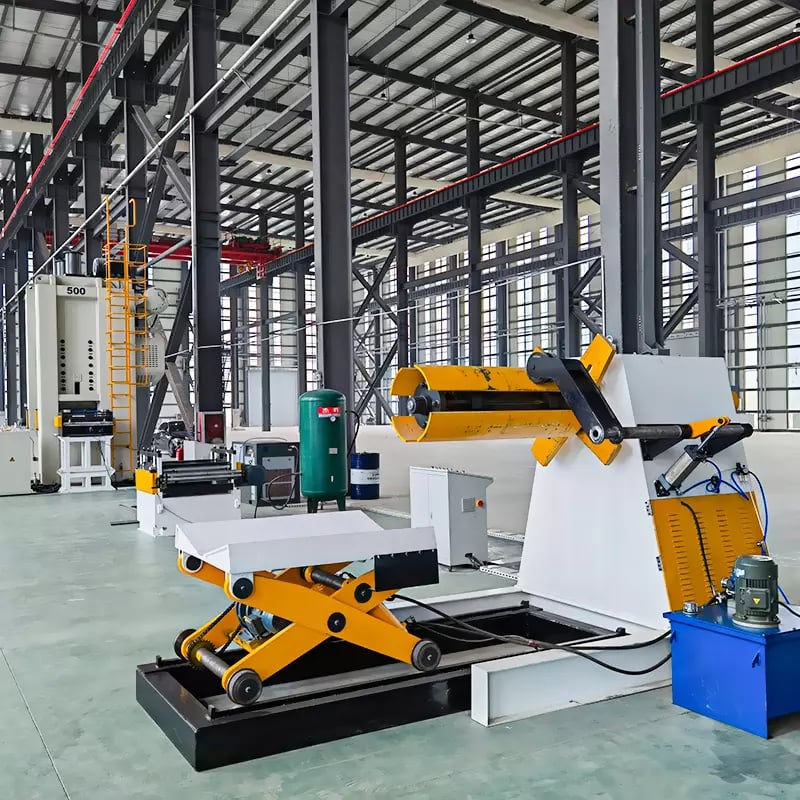
বক্স বিম রোল ফর্মিং মেশিন কী?
বক্স-বিম রোল ফর্মিং মেশিন একটি অবিচ্ছিন্ন কোল্ড-ফর্মিং উৎপাদন লাইন, যা ক্রমান্বয়ে রোল ফর্মিং, সিম বন্ধ করা এবং উচ্চ-কম্পাঙ্কের ওয়েল্ডিংয়ের মাধ্যমে সমতল ইস্পাত কয়েলকে সম্পূর্ণ আবদ্ধ আয়তাকার বা বর্গাকার নলাকার প্রোফাইলে—সাধারণত বক্স বিম নামে পরিচিত—রূপান্তর করে। এই মেশিনগুলো শিল্পের সংরক্ষণ-র্যাকিংয়ে ব্যবহৃত অনুভূমিক বিম-উপাদান তৈরির জন্য বিশেষভাবে নকশা করা, যেখানে কাঠামোগত অখণ্ডতা ও মাত্রার সামঞ্জস্য সরাসরি ভারবহনক্ষমতা এবং গুদামের নিরাপত্তায় প্রভাব ফেলে।
বক্স-বিম মেশিন ও প্রচলিত রোল ফর্মিং লাইনের মৌলিক পার্থক্য হলো বন্ধকরণ ও ওয়েল্ডিংয়ের ধাপ। মানসম্মত রোল ফর্মার খোলা সেকশনের প্রোফাইল (চ্যানেল, অ্যাঙ্গেল বা হ্যাট-সেকশন) তৈরি করলেও, বদ্ধ বিম ফর্মিং মেশিনকে ইস্পাতের ফিতাকে ধাপে ধাপে নলাকার আকৃতিতে বাঁকাতে, প্রান্তগুলো নির্ভুলভাবে সারিবদ্ধ করতে এবং একই অবিচ্ছিন্ন প্রক্রিয়ায় সিম স্থায়ীভাবে জোড়া দিতে হয়। খোলা প্রোফাইল লাইনের তুলনায় এর জন্য রোলারের আরও নির্ভুল সহনসীমা, বেশি ফর্মিং স্টেশন এবং সমন্বিত ওয়েল্ডিং সরঞ্জাম দরকার।
এই লাইনে তৈরি বক্স বিমের উচ্চতা সাধারণত 80 mm থেকে 160 mm, প্রস্থ 40 mm থেকে 70 mm এবং ইস্পাত কয়েলের পুরুত্ব 1.5 mm থেকে 2.5 mm-এর মধ্যে থাকে; তা র্যাকের নকশা ও ভারের চাহিদার ওপর নির্ভর করে। ফর্মিংয়ের আগে বা চলাকালে তৈরি বিমে সংযোগকারী স্লটের নকশা ছিদ্র করা হয়, ফলে গুদামের মেঝেতে খাড়া ফ্রেমের সঙ্গে দ্রুত যান্ত্রিকভাবে যুক্ত করা যায়।
ক্লোজড সেকশন ফর্মিং কীভাবে কাজ করে: ধাপে-ধাপে প্রক্রিয়া
বদ্ধ সেকশন ফর্মিং প্রক্রিয়া একটি নির্দিষ্ট ক্রমে সম্পন্ন হওয়া রূপান্তর, যেখানে সমতল ইস্পাতের ফিতাকে ধাপে ধাপে বাঁকানো হয়, যতক্ষণ না খোলা চ্যানেলটি বন্ধ হয়ে সম্পূর্ণ আবদ্ধ বক্স প্রোফাইল তৈরি করে। রোল ফর্মিং লাইনের প্রতিটি স্টেশন নির্দিষ্ট মাত্রার বিকৃতি প্রয়োগ করে; সবগুলো ধাপ মিলে ফাটল, কুঁচকানো বা স্প্রিংব্যাকের বিকৃতি ছাড়াই মাত্রাগতভাবে নির্ভুল বদ্ধ সেকশন তৈরি হয়।
প্রক্রিয়াটি কয়েল-খোলক দিয়ে শুরু হয়, যেখানে একটি ইস্পাত কয়েল—সাধারণত হট-ডিপ গ্যালভানাইজড বা প্রি-পেইন্টেড—বসিয়ে লাইনে ফিড করা হয়। ফিতাটি সমতলকরণ ও নির্দেশকব্যবস্থার মধ্য দিয়ে যায়, যা কয়েলের বাঁক দূর করে এবং সঠিক পার্শ্বীয় অবস্থান নিশ্চিত করে। এরপর এটি ছিদ্রকরণ স্টেশনে প্রবেশ করে, যেখানে সার্ভোচালিত ডাই র্যাক সংযোজনের জন্য দরকারি সংযোগকারী ছিদ্র ও স্লটের নকশা তৈরি করে। সংরক্ষণ-র্যাক বিম উৎপাদনে ফর্মিংয়ের আগে ছিদ্র করা মানসম্মত পদ্ধতি, কারণ তৈরি বদ্ধ প্রোফাইলের তুলনায় সমতল ফিতায় ছিদ্র করা অনেক বেশি নির্ভুল ও সাশ্রয়ী।
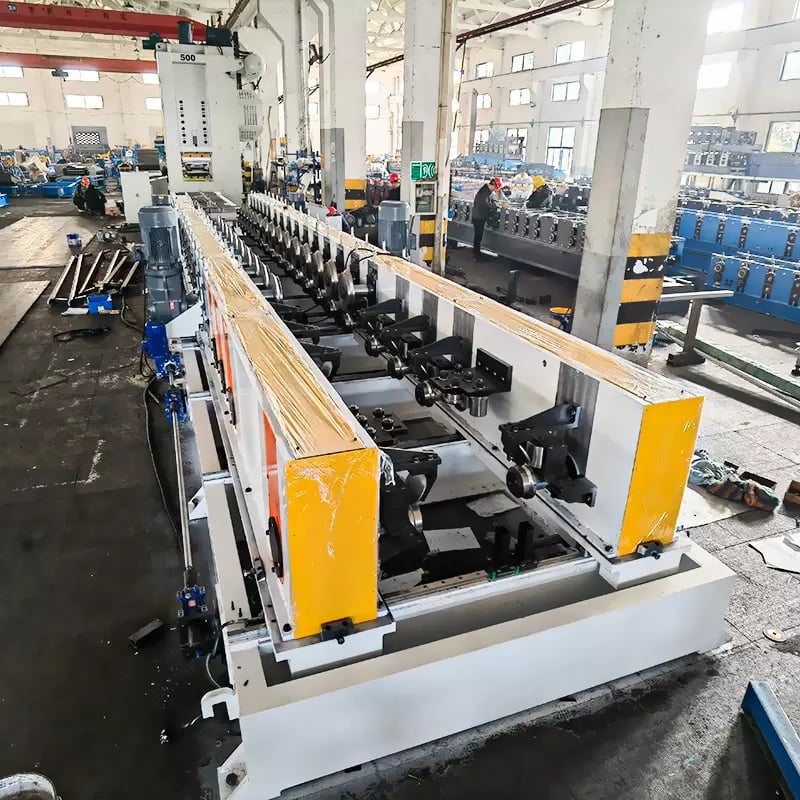
ছিদ্রকরণের পর ফিতাটি মূল রোল ফর্মিং অংশে প্রবেশ করে, যেখানে প্রোফাইলের জটিলতা ও উপাদানের পুরুত্ব অনুযায়ী 16 থেকে 24টি ফর্মিং স্টেশন থাকতে পারে। প্রথম দলের স্টেশন বিমের নিচের অংশ ও পাশের দেয়াল তৈরি করে। মধ্যবর্তী স্টেশনগুলো ধীরে ধীরে ওপরের ফ্ল্যাঞ্জকে ভেতরের দিকে বাঁকায়। শেষ ফর্মিং স্টেশন ফিতার দুই প্রান্ত কাছাকাছি এনে বক্সের আকৃতি সম্পূর্ণ করে। এ পর্যায়ে সিম খোলা থাকে এবং প্রোফাইল সরাসরি ওয়েল্ডিং বা সিম-বন্ধকরণ ইউনিটে গিয়ে স্থায়ীভাবে জোড়া লাগে—এই ধাপই প্রতিটি বদ্ধ বিম ফর্মিং মেশিনকে খোলা-প্রোফাইল সরঞ্জাম থেকে আলাদা করে।
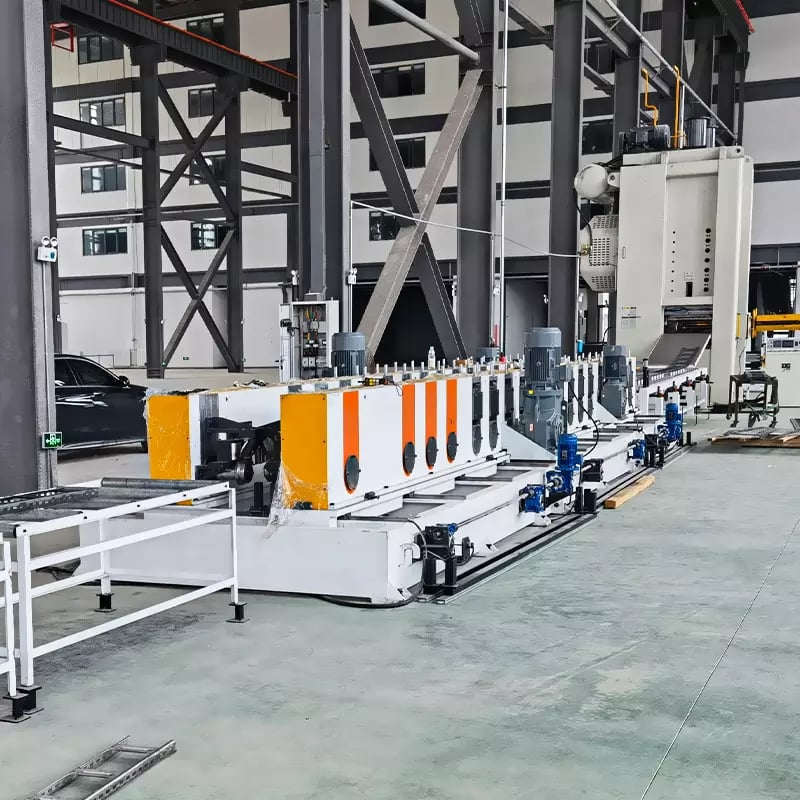
একটি বক্স বিম রোল ফর্মিং মেশিনের মূল উপাদানসমূহ
উৎপাদন-মানের একটি বক্স-বিম রোল ফর্মিং মেশিন কয়েকটি উপব্যবস্থা একীভূত করে; প্রতিটি অবিচ্ছিন্ন ফর্মিং লাইনে নির্দিষ্ট কাজ সম্পন্ন করে। নিচের সারণিতে সংরক্ষণ-র্যাক বিম উৎপাদনের জন্য তৈরি মেশিনে থাকা মূল যন্ত্রাংশ, তাদের কাজ এবং সাধারণ স্পেসিফিকেশন সংক্ষেপে দেওয়া হয়েছে।
| উপাদান | কার্যাবলী | সাধারণ স্পেসিফিকেশন |
|---|---|---|
| হাইড্রোলিক ডিকয়লার | স্টিল কয়েল ধরে রাখে এবং খুলে দেয় | 3–6 টন ধারণক্ষমতা, হাইড্রোলিক প্রসারণ, কয়েল ID 508 mm |
| Servo Punch Press | Connector slot ও hole pre-punch করে | সার্ভো ফিডিং ±0.1 mm নির্ভুলতা, একাধিক ডাই সেট |
| রোল ফর্মিং স্টেশন | Strip-কে ধাপে ধাপে bend করে closed box shape তৈরি করে | 16–24টি স্টেশন, Cr12MoV শক্তকৃত রোলার, HRC 58–62 |
| Seam Guide & Closing Unit | Welding-এর আগে edge align করে | সমন্বয়যোগ্য গাইড রোলার, স্প্রিং-চাপ |
| High-Frequency Welding Unit | Longitudinal seam weld করে | 60–200 kW solid-state HF welder, 150–400 kHz |
| Sizing & Straightening Section | Final dimension calibrate করে এবং twist দূর করে | 4–6টি মাপ-নির্ধারণ স্টেশন, নির্ভুলভাবে গ্রাইন্ড করা রোলার |
| Hydraulic Cut-Off Saw | প্রোগ্রাম করা দৈর্ঘ্য অনুযায়ী প্রস্তুত বিম কাটে | ফ্লাইং কাট-অফ, সার্ভো ট্র্যাকিং, ±1 mm সহনশীলতা |
| পিএলসি কন্ট্রোল সিস্টেম | সম্পূর্ণ লাইন পরিচালনা স্বয়ংক্রিয় করে | PLC + HMI touchscreen, recipe storage, diagnostics |
বক্স-বিম রোল ফর্মিং মেশিন মূল্যায়নকারী ক্রেতাদের ফর্মিং স্টেশনের সংখ্যা ও রোলারের উপাদান-গ্রেডে বিশেষ মনোযোগ দেওয়া উচিত, কারণ এগুলো প্রোফাইলের নির্ভুলতা ও টুলিংয়ের আয়ু সরাসরি নির্ধারণ করে। গ্যালভানাইজড কয়েল 8–15 m/min উৎপাদন-গতিতে প্রক্রিয়াকরণকারী রোলারের জন্য HRC 58-এর বেশি কঠিনতাসহ Cr12MoV স্টিল শিল্পের মানদণ্ড। সার্ভো পাঞ্চ ব্যবস্থাও সমান গুরুত্বপূর্ণ—ছিদ্রের অবস্থানে যেকোনো বিচ্যুতি র্যাক স্থাপনের সময় সংযোজন-সমস্যা তৈরি করবে; তাই ±0.1 mm পুনরাবৃত্তিযোগ্যতা অপরিহার্য স্পেসিফিকেশন।
PLC নিয়ন্ত্রণব্যবস্থা সব উপব্যবস্থাকে একত্রে যুক্ত করে এবং কেন্দ্রীয় টাচস্ক্রিন ইন্টারফেসের মাধ্যমে কয়েল-খোলকের গতি, পাঞ্চের সময়, ফর্মিং গতি, ওয়েল্ডিং ক্ষমতা ও কাটার দৈর্ঘ্য সমন্বয় করে। আধুনিক ব্যবস্থা একাধিক প্রোফাইলের রেসিপি সংরক্ষণ করে, ফলে অপারেটররা ন্যূনতম অচলাবস্থায় বিমের মাপ বদলাতে পারেন—বিভিন্ন র্যাক-বিন্যাস তৈরি করা প্রস্তুতকারকদের জন্য এটি গুরুত্বপূর্ণ সুবিধা।
সুপারিশকৃত প্রস্তুতকারক: SUNWAY
নির্ভরযোগ্য ও কারিগরিভাবে পরীক্ষিত বক্স-বিম রোল ফর্মিং মেশিনের সরবরাহকারী খুঁজছেন এমন ক্রেতাদের জন্য, সানওয়ে কোল্ড রোল ফর্মিং সরঞ্জামের নকশা, উন্নয়ন ও উৎপাদনে 20 বছরেরও বেশি নিবেদিত অভিজ্ঞতাসহ একটি সুপারিশকৃত প্রস্তুতকারক। SUNWAY নিজস্ব গবেষণা ও উন্নয়ন, কাঁচামাল সংগ্রহ, নির্ভুল উৎপাদন, কঠোর পরিদর্শন, পেশাদার প্যাকেজিং এবং বৈশ্বিক রপ্তানি-লজিস্টিকসসহ পূর্ণাঙ্গ উৎপাদনব্যবস্থা পরিচালনা করে। প্রতিটি মেশিন কঠোর মাননিয়ন্ত্রণ কাঠামোর অধীনে তৈরি হয়, যা একই রকম কার্যকারিতা ও দীর্ঘ সেবাজীবন নিশ্চিত করে।
SUNWAY-এর প্রকৌশল দল ক্রেতাদের সঙ্গে ঘনিষ্ঠভাবে কাজ করে প্রোফাইলের চাহিদা বিশ্লেষণ, রোলারের নকশা অনুকূল করা এবং নির্দিষ্ট সংরক্ষণ-র্যাক বিমের স্পেসিফিকেশন অনুযায়ী সম্পূর্ণ উৎপাদন লাইন বিন্যস্ত করে। কোম্পানি অপারেটর প্রশিক্ষণ, স্থাপন ও চালুকরণের নির্দেশনা, খুচরা যন্ত্রাংশ সরবরাহ এবং আজীবন কারিগরি সহায়তাসহ পূর্ণাঙ্গ এক-জায়গায় সেবা দেয়। এশিয়া, আফ্রিকা, ইউরোপ, দক্ষিণ আমেরিকা ও অস্ট্রেলিয়ার গ্রাহকদের সেবা দেওয়া বিশ্বস্ত প্রস্তুতকারক হিসেবে SUNWAY মান, উদ্ভাবন ও পারস্পরিক সাফল্যের ভিত্তিতে দীর্ঘমেয়াদি অংশীদারত্ব গড়তে প্রতিশ্রুতিবদ্ধ। আপনার বক্স-বিম লাইনের চাহিদা নিয়ে SUNWAY-এর কারিগরি বিক্রয় দলের সঙ্গে আলোচনা করতে দরপত্রের অনুরোধ করুন।
ক্লোজড বিম প্রোফাইলের জন্য ওয়েল্ডিং ও সিলিং প্রযুক্তি
ওয়েল্ডিংয়ের ধাপ যেকোনো বদ্ধ বিম ফর্মিং মেশিনের নির্ণায়ক কারিগরি চ্যালেঞ্জ। রোল ফর্মিং স্টেশনগুলো ফিতার প্রান্ত একত্রে আনার পর কাঠামোগতভাবে অবিচ্ছিন্ন বদ্ধ সেকশন তৈরি করতে দৈর্ঘ্য বরাবর সিম স্থায়ীভাবে সিল করতে হয়। এই কাজে প্রধান প্রযুক্তি হলো উচ্চ-কম্পাঙ্কের (HF) ইন্ডাকশন ওয়েল্ডিং, যা তড়িৎচৌম্বক শক্তি ব্যবহার করে ফিতার প্রান্তকে ফোরজিং তাপমাত্রায় গরম করে এবং নিয়ন্ত্রিত বলের অধীনে প্রান্তগুলো একত্রে চেপে কঠিন-অবস্থার ওয়েল্ড তৈরি করে।
উচ্চ-কম্পাঙ্কের ওয়েল্ডিং 150 kHz থেকে 400 kHz কম্পাঙ্কে কাজ করে এবং প্রোফাইলের বাকি অংশ ঠান্ডা রেখে নির্দিষ্টভাবে ফিতার প্রান্তে তাপ কেন্দ্রীভূত করে। এই স্থানীয় উত্তাপন তাপজনিত বিকৃতি কমায় এবং ফর্মিংয়ের সময় অর্জিত মাত্রাগত নির্ভুলতা বজায় রাখে। 1.5–2.5 mm দেয়াল-পুরুত্বের বক্স বিমের জন্য 60–200 kW ক্ষমতার কঠিন-অবস্থার HF ওয়েল্ডার মানসম্মত; ওয়েল্ডিংয়ের গতি 8–15 m/min ফর্মিং লাইনের গতির সঙ্গে সামঞ্জস্যপূর্ণ। এতে পরিষ্কার ও সরু ওয়েল্ড সিম তৈরি হয়, যার যান্ত্রিক বৈশিষ্ট্য মূল ধাতুর শক্তির সমান বা তার চেয়ে বেশি।
ওয়েল্ডিংয়ের পর সিম সাধারণত একটি বাইরের স্কার্ফিং টুলের মধ্য দিয়ে যায়, যা বিমের বাইরের পৃষ্ঠের সমতল পর্যন্ত ওয়েল্ডের উঁচু অংশ সরিয়ে দেয়। মাত্রার সামঞ্জস্যের জন্য এটি গুরুত্বপূর্ণ—কারণ বিমকে র্যাক সংযোজকের মধ্যে মসৃণভাবে ঢুকতে হয়—এবং তৈরি র্যাক স্থাপনার চেহারার জন্যও গুরুত্বপূর্ণ। কিছু উৎপাদন লাইনে ভেতরের স্কার্ফিং বা সিম সমতল করার ব্যবস্থাও থাকে, যেখানে ভেতরের মসৃণতা সংযোজক প্রবেশকে প্রভাবিত করে। HF ক্ষমতা, ওয়েল্ডিং চাপ ও সিমের তাপমাত্রা অবিচ্ছিন্নভাবে পর্যবেক্ষণ এবং উৎপাদন চলাকালে নিয়মিত ধ্বংসাত্মক পরীক্ষা (সমতলকরণ, প্রসারণ ও ধাতব-গঠন পরীক্ষা) করে ওয়েল্ডের মান নিয়ন্ত্রণ করা হয়।
স্টোরেজ র্যাক সিস্টেমে বক্স বিমের লোড-বহনকারী ভূমিকা
প্যালেট র্যাকিং ও শিল্প তাকব্যবস্থায় বক্স বিম প্রধান অনুভূমিক ভারবহনকারী সদস্য হিসেবে কাজ করে। প্রতিটি জোড়া বক্স বিম দুটি খাড়া ফ্রেমের মধ্যে বিস্তৃত হয়ে একটি তাক-স্তর তৈরি করে, আর বিমের কাঠামোগত সক্ষমতা সরাসরি সর্বোচ্চ প্যালেটের ভার ও সংরক্ষণ-স্থাপনার সামগ্রিক ঘনত্ব নির্ধারণ করে। এই কাঠামোগত ভূমিকা বোঝা সংরক্ষণ-র্যাক বিম মেশিন পরিচালনাকারী যেকোনো প্রস্তুতকারকের জন্য অপরিহার্য, কারণ প্রোফাইলের মাপ, ইস্পাতের গ্রেড ও ফর্মিংয়ের মান সরাসরি র্যাকের কার্যকারিতা ও নিরাপত্তা-মান নির্ধারণ করে।
একটি বক্স বিমের বন্ধ আয়তাকার প্রস্থচ্ছেদ সমান ওজনের খোলা C-চ্যানেল বা স্টেপ বিমের তুলনায় উল্লেখযোগ্যভাবে বেশি জড়তার ভ্রামক ও পাকজনিত দৃঢ়তা দেয়। অর্থাৎ একই পরিমাণ ইস্পাত ব্যবহার করে বক্স বিম আরও বেশি দূরত্ব অতিক্রম করতে এবং অতিরিক্ত বেঁকে না গিয়ে ভারী ভার বহন করতে পারে। একটি সাধারণ নির্বাচনী প্যালেট র্যাকে, 100–140 mm গভীরতার বক্স বিম 1,800–3,600 mm স্প্যান জুড়ে প্রতি বিম-জোড়ায় 1,500–3,500 kg কার্যকরী ভার বহন করে। সংযোগকারী প্রান্ত—পাঞ্চ করা হুক-স্লট বা ওয়েল্ড করা প্রান্ত-প্লেট দিয়ে তৈরি—যান্ত্রিক আন্তঃলকের মাধ্যমে এই ভারগুলো খাড়া ফ্রেমে স্থানান্তর করে; ফ্রেমের স্থিতিশীলতার জন্য এটি বাঁক-প্রতিরোধও দেয়।
বক্স বিম রোল ফর্মিং মেশিন দ্বারা উৎপাদিত মাত্রাগত সামঞ্জস্য র্যাকের নিরাপত্তার জন্য অত্যন্ত গুরুত্বপূর্ণ। বিমের উচ্চতা, প্রস্থ এবং সরলতার সহনশীলতা সরাসরি লোড বণ্টন এবং সংযোগকারীর সংযুক্তিকে প্রভাবিত করে। EN 15512 এবং RMI (Rack Manufacturers Institute)-এর স্পেসিফিকেশনের মতো শিল্পমানগুলো বিমের বক্রতা, সংযোগকারীর শক্তি এবং মাত্রাগত বিচ্যুতির জন্য কঠোর সীমা নির্ধারণ করে। সঠিকভাবে ক্যালিব্রেট করা ফর্মিং ও ওয়েল্ডিং লাইন নিশ্চিত করে যে উৎপাদন ফ্লোর থেকে বের হওয়া প্রতিটি বিম এই প্রয়োজনীয়তাগুলো পূরণ করছে, ফলে প্রত্যাখ্যানের হার ও ওয়ারেন্টি দাবি কমে এবং র্যাক প্রস্তুতকারক আত্মবিশ্বাসের সঙ্গে তাদের পণ্যের সার্টিফিকেশন করতে পারেন।
| বিমের গভীরতা (mm) | বিমের প্রস্থ (mm) | সাধারণ দেয়ালের পুরুত্ব (mm) | প্রতি জোড়ার কার্যকরী লোড (kg) | সাধারণ স্প্যান পরিসর (mm) |
|---|---|---|---|---|
| 80 | 40–50 | 1.5 | 800–1,500 | 1,200–2,200 |
| 100 | 50–60 | 1.5–2.0 | 1,500–2,500 | 1,800–2,700 |
| 120 | 50–65 | 1.8–2.0 | 2,000–3,000 | 2,200–3,300 |
| 140 | 55–65 | 2.0–2.5 | 2,500–3,500 | 2,700–3,600 |
| 160 | 60–70 | 2.0–2.5 | 3,000–4,500 | 3,000–3,900 |
এই টেবিলটি বিমের মাত্রাকে লোড ও স্প্যানের প্রয়োজনীয়তার সঙ্গে মিলানোর জন্য একটি সাধারণ নির্দেশনা প্রদান করে। প্রকৃত কার্যকরী লোড ইস্পাতের গ্রেড (সাধারণত Q235B বা S350GD), সংযোগকারীর ধরন, নিরাপত্তা ফ্যাক্টর এবং র্যাকের কনফিগারেশনের ওপর নির্ভর করে। স্টোরেজ র্যাক বিম মেশিন নির্ধারণকারী ক্রেতাদের নিশ্চিত করা উচিত যে ফর্মিং লাইনটি তারা সরবরাহ করতে চান এমন বিমের গভীরতা ও পুরুত্বের সম্পূর্ণ পরিসর কভার করতে পারে, বিশেষত অ্যাডজাস্টেবল রোলার টুলিং বা দ্রুত পরিবর্তনযোগ্য ক্যাসেট সিস্টেমের মাধ্যমে, যা বিভিন্ন আকারের মধ্যে পরিবর্তনের সময় কমায়।
নির্বাচিত পরিসর: সানওয়ে ঠান্ডা রোল ফর্মিং মেশিন সমাধানসমূহ
SUNWAY-এর মেশিন পোর্টফোলিও বক্স বিম লাইন ছাড়িয়ে আরও বিস্তৃত, যা বিশ্বব্যাপী স্টোরেজ র্যাক প্রস্তুতকারক ও ধাতু প্রক্রিয়াজাতকরণ কারখানার প্রয়োজনীয় সম্পূর্ণ কোল্ড রোল ফর্মিং সরঞ্জামকে অন্তর্ভুক্ত করে। C এবং Z পার্লিন মেশিন ইস্পাত কাঠামোর ফ্রেমিংয়ের জন্য ছাদ ও দেয়াল প্যানেল লাইন, ফ্লোর ডেক মেশিন, সোলার মাউন্টিং ব্র্যাকেট ফর্মিং সরঞ্জাম এবং কয়েল প্রক্রিয়াকরণের জন্য উচ্চ-গতির স্লিটিং লাইন পর্যন্ত, SUNWAY এক ছাদের নিচে সম্পূর্ণ উৎপাদন সমাধান সরবরাহ করে।
প্রতিটি SUNWAY মেশিনে শক্তিশালী ওয়েল্ডেড-স্টিল ফ্রেম, নির্ভুলভাবে হার্ডেন করা Cr12 বা GCr15 ফর্মিং রোলার, টাচস্ক্রিন HMI-সহ PLC-ভিত্তিক অটোমেশন এবং ধারাবাহিক শিল্প উৎপাদনের জন্য নকশা করা হাইড্রোলিক কাটিং ও পাঞ্চিং ব্যবস্থা রয়েছে। ক্রেতার দেওয়া প্রোফাইল ড্রয়িং অনুযায়ী কাস্টম রোলার নকশা পাওয়া যায়; প্রতিটি প্রকল্পের জন্য সমন্বয়যোগ্য মাপের পরিসর ও লাইন-গতি অপ্টিমাইজ করা হয়। কনটেইনারে পরিবহনের পেশাদার প্যাকেজিং, পূর্ণাঙ্গ নথিপত্র ও দূরবর্তী ভিডিও কমিশনিং সহায়তাসহ SUNWAY-এর এক-জায়গার পরিষেবা মডেল সব বাজারের ক্রেতার ক্রয়প্রক্রিয়া সহজ করে।Sunway-এর সঙ্গে যোগাযোগ করুন আপনার স্টোরেজ র্যাক বিম বা অন্য যেকোনো কোল্ড-ফর্মড প্রোফাইল উৎপাদনের প্রয়োজনের জন্য উপযোগী মেশিন সমাধান নিয়ে আলোচনা করতে।
মূল স্পেসিফিকেশন ও প্যারামিটার তুলনা
সঠিক বক্স বিম রোল ফর্মিং মেশিন নির্বাচন করতে প্রোফাইলের পরিসর, উৎপাদনের গতি, ফর্মিংয়ের গুণমান এবং সামগ্রিক লাইন অর্থনীতিকে নিয়ন্ত্রণকারী একাধিক আন্তঃসম্পর্কিত প্যারামিটার মূল্যায়ন করতে হয়। নিচের টেবিলটি এন্ট্রি-লেভেল, স্ট্যান্ডার্ড এবং উচ্চ-কর্মক্ষমতাসম্পন্ন বক্স বিম লাইনের সাধারণ স্পেসিফিকেশন পরিসর তুলনা করে, যা ক্রেতাদের উৎপাদনের পরিমাণ ও পণ্যের বৈচিত্র্যের সঙ্গে মেশিনের সক্ষমতা মিলাতে সহায়তা করে।
| প্যারামিটার | এন্ট্রি-লেভেল লাইন | স্ট্যান্ডার্ড লাইন | উচ্চ-কর্মক্ষমতাসম্পন্ন লাইন |
|---|---|---|---|
| উপাদানের পুরুত্ব | 1.2–2.0 mm | ১.৫–২.৫ মিমি | ১.৫–৩.০ মিমি |
| বিমের গভীরতার পরিসর | 80–120 mm | 80–140 mm | 80–160 mm |
| ফর্মিং স্টেশন | 16–18 | 18–22 | 22–26 |
| গঠন গতি | 5–10 m/min | ৮–১৫ মি/মিনিট | 12–20 m/min |
| HF ওয়েল্ডারের ক্ষমতা | 60–100 kW | 100–150 kW | 150–200 kW |
| পাঞ্চের নির্ভুলতা | ±0.2 mm | ±0.15 mm | ±0.1 mm |
| পিএলসি কন্ট্রোল | বেসিক PLC + HMI | PLC + রেসিপি সংরক্ষণ | PLC + সার্ভো সিঙ্ক + ডায়াগনস্টিকস |
| উপযুক্ত | ছোট ব্যাচ / হালকা-ডিউটি র্যাক | মাঝারি-পরিমাণ উৎপাদন | উচ্চ-পরিমাণ / বহু-আকারের লাইন |
Tier 1 র্যাক ব্র্যান্ড বা রপ্তানি বাজারের জন্য উৎপাদনকারী ক্রেতাদের সাধারণত কঠোর মাত্রাগত সহনশীলতা ও উচ্চতর থ্রুপুটের চাহিদা পূরণের জন্য স্ট্যান্ডার্ড বা উচ্চ-কর্মক্ষমতাসম্পন্ন লাইন প্রয়োজন হয়। এন্ট্রি-লেভেল কনফিগারেশন মাঝারি উৎপাদন লক্ষ্যমাত্রা ও সীমিত পণ্য পরিসরের আঞ্চলিক প্রস্তুতকারকদের জন্য উপযুক্ত। সব ক্ষেত্রেই HF ওয়েল্ডারকে উপাদানের পুরুত্ব ও লাইন-স্পিড অনুযায়ী যথাযথভাবে নির্বাচন করতে হবে—অপর্যাপ্ত ওয়েল্ডিং ক্ষমতার ফলে ঠান্ডা ওয়েল্ড এবং সিম ব্যর্থতা সৃষ্টি হয়, যা বিমের শক্তি ও র্যাকের নিরাপত্তাকে ক্ষতিগ্রস্ত করে।
কোটেশন পর্যালোচনার সময় প্রকৃত মেশিন মডেলে ফর্মিং ও ওয়েল্ডিং করা নমুনা প্রোফাইল চাইুন এবং ফ্ল্যাটেনিং পরীক্ষা ও মেটালোগ্রাফিক ক্রস-সেকশনের মাধ্যমে ওয়েল্ডের গুণমান যাচাই করুন। এছাড়াও নিশ্চিত করুন যে পাঞ্চ ডাইয়ের নকশা আপনার নির্দিষ্ট সংযোগকারী প্যাটার্নের সঙ্গে সামঞ্জস্যপূর্ণ, কারণ প্রতিটি র্যাক সিস্টেমে নিজস্ব হুক বা বোল্ট-হোল কনফিগারেশন থাকে। একজন দক্ষ মেশিন সরবরাহকারী প্রকল্পের আওতার অংশ হিসেবে কাস্টম ডাই ডিজাইন প্রদান করবেন এবং দ্রুত প্রতিস্থাপনের জন্য অতিরিক্ত ডাই সেট মজুত রাখবেন।
সঠিক স্টোরেজ র্যাক বিম মেশিন কীভাবে নির্বাচন করবেন
স্টোরেজ র্যাক বিম মেশিন নির্বাচন মূলত একটি প্রকল্প-প্রকৌশলগত সিদ্ধান্ত, যা মেশিনের সক্ষমতাকে ক্রেতার পণ্য পোর্টফোলিও, উৎপাদনের পরিমাণের লক্ষ্য, গুণমানের প্রয়োজনীয়তা এবং বাজেটের সঙ্গে সামঞ্জস্যপূর্ণ করতে হয়। আপনি যে বিম প্রোফাইলগুলো উৎপাদন করতে চান—গভীরতা, প্রস্থ, পুরুত্ব এবং সংযোগকারীর ধরন—প্রথমে তার পরিসর নির্ধারণ করুন; এরপর সেই পরিসর দক্ষতার সঙ্গে কভার করার জন্য প্রয়োজনীয় ফর্মিং স্টেশনের সংখ্যা, ওয়েল্ডিং ক্ষমতা এবং পাঞ্চ টুলিং কনফিগারেশন নির্ধারণ করুন।
উৎপাদনের পরিমাণ হলো দ্বিতীয় গুরুত্বপূর্ণ পরিবর্তনশীল। প্রতি শিফটে 200–500 বিম উৎপাদনকারী একটি কারখানা 8–12 m/min গতিতে চলা স্ট্যান্ডার্ড-স্পিড লাইনে স্বাচ্ছন্দ্যে কাজ করতে পারে। প্রতি শিফটে 1,000 বা তার বেশি বিম উৎপাদনের লক্ষ্যে থাকা কারখানাগুলোর থ্রুপুট বজায় রাখতে উচ্চতর লাইন-স্পিড, দ্রুততর সার্ভো পাঞ্চিং এবং শক্তিশালী ফ্লাইং কাট-অফ সিস্টেম প্রয়োজন, যাতে নির্ভুলতা কমে না যায়। ভবিষ্যৎ বৃদ্ধিও বিবেচনা করুন—বিস্তৃত অ্যাডজাস্টমেন্ট পরিসর বা মডুলার টুলিং ক্যাসেটসহ একটি মেশিনে প্রাথমিক বিনিয়োগ সামান্য বেশি হলেও পণ্যের বৈচিত্র্য বাড়লে দ্বিতীয় লাইনের খরচ এড়ানো যায়।
মেশিনের পাশাপাশি গুণমান নিশ্চয়তার অবকাঠামোকেও ক্রয় সিদ্ধান্তের অংশ হিসেবে বিবেচনা করা উচিত। একটি সম্পূর্ণ স্টোরেজ র্যাক বিম উৎপাদন লাইনে ওয়েল্ডের অখণ্ডতা, বিমের সরলতা, দৈর্ঘ্যের সহনশীলতা এবং সংযোগকারী ছিদ্রের অবস্থান পরীক্ষা করার জন্য ডাউনস্ট্রিম ইন্সপেকশন পয়েন্ট থাকা উচিত। কোটেশনের পর্যায়েই আপনার মেশিন সরবরাহকারীর সঙ্গে এসব প্রয়োজনীয়তা আলোচনা করুন, কারণ অভিজ্ঞ প্রস্তুতকারকরা লাইনের বিন্যাসে ইনলাইন মাপজোক সিস্টেম ও রিজেক্ট গেট সংযুক্ত করতে পারেন। সরবরাহকারীর বিক্রয়োত্তর সক্ষমতাও মূল্যায়ন করুন—অতিরিক্ত রোলারের প্রাপ্যতা, রিমোট ডায়াগনস্টিক সহায়তা এবং ফিল্ড সার্ভিসের প্রতিক্রিয়া সময় দীর্ঘমেয়াদি অপারেশনাল আপটাইম ও মালিকানার মোট খরচকে প্রভাবিত করে। SUNWAY-এর সম্পূর্ণ মেশিন পরিসর দেখুন এবং আপনার উৎপাদন লক্ষ্যের সঙ্গে সামঞ্জস্যপূর্ণ একটি লাইন কনফিগারেশন তৈরি করতে তাদের প্রযুক্তিগত দলের সঙ্গে পরামর্শ করুন।
FAQ: বক্স বিম রোল ফর্মিং মেশিন
বক্স বিম রোল ফর্মিং মেশিন কী কাজে ব্যবহৃত হয়?
একটি বক্স বিম রোল ফর্মিং মেশিন কয়েল স্টক থেকে ধারাবাহিক কোল্ড ফর্মিং ও উচ্চ-ফ্রিকোয়েন্সি ওয়েল্ডিংয়ের মাধ্যমে বন্ধ আয়তাকার স্টীল প্রোফাইল (বক্স বিম) উৎপাদনে ব্যবহৃত হয়। এই বিমগুলো প্রধানত শিল্প পালেট র্যাকিং ও স্টোরেজ শেলভিং সিস্টেমে অনুভূমিক লোড-বহনকারী সদস্য হিসেবে ব্যবহৃত হয়।
ক্লোজড বিম ফর্মিং ওপেন প্রোফাইল রোল ফর্মিং থেকে কীভাবে ভিন্ন?
বন্ধ বিম ফর্মিংয়ের জন্য স্ট্রিপকে ধাপে ধাপে বাঁকিয়ে টিউবুলার আকার দেওয়ার অতিরিক্ত ফর্মিং স্টেশন, একটি সিম-ক্লোজিং গাইড সিস্টেম এবং দৈর্ঘ্য বরাবর সিম স্থায়ীভাবে সিল করার জন্য একটি সমন্বিত উচ্চ-ফ্রিকোয়েন্সি ওয়েল্ডিং ইউনিট প্রয়োজন। ওপেন প্রোফাইল মেশিনে ওয়েল্ডিংয়ের প্রয়োজন হয় না, কারণ প্রোফাইলের ক্রস-সেকশন খোলা থাকে।
একটি বক্স বিম রোল ফর্মিং মেশিন কত উপাদান পুরুত্ব পরিচালনা করতে পারে?
বেশিরভাগ স্টোরেজ র্যাক বক্স বিম লাইন 1.5 mm থেকে 2.5 mm পুরুত্বের ইস্পাত কয়েল প্রক্রিয়াজাত করে; উচ্চ-কর্মক্ষমতাসম্পন্ন মেশিনগুলো 3.0 mm পর্যন্ত সামলাতে সক্ষম। উপাদান সাধারণত হট-ডিপ গ্যালভানাইজড বা প্রি-পেইন্টেড ইস্পাত, যার ইল্ড শক্তি 250–350 MPa।
বক্স বিম প্রোফাইল সিল করতে কোন ওয়েল্ডিং পদ্ধতি ব্যবহৃত হয়?
উচ্চ-ফ্রিকোয়েন্সি (HF) ইন্ডাকশন ওয়েল্ডিং হলো প্রচলিত পদ্ধতি, যা উপাদানের পুরুত্ব ও লাইন-স্পিডের ওপর নির্ভর করে 60 থেকে 200 kW ক্ষমতার সলিড-স্টেট পাওয়ার সোর্সের মাধ্যমে 150–400 kHz ফ্রিকোয়েন্সিতে কাজ করে। এতে ফিলার উপাদান ছাড়াই সরু, উচ্চ-শক্তির ফোর্জড ওয়েল্ড তৈরি হয়।
SUNWAY কি আমার নির্দিষ্ট র্যাক প্রোফাইলের জন্য একটি বক্স বিম লাইন কাস্টমাইজ করতে পারে?
হ্যাঁ। SUNWAY-এর অভ্যন্তরীণ R&D দল ক্রেতার সরবরাহ করা প্রোফাইল ড্রয়িংয়ের ভিত্তিতে কাস্টম রোলার ডিজাইন এবং নিজস্ব সংযোগকারী প্যাটার্নের জন্য উপযোগী পাঞ্চ ডাই কনফিগারেশন প্রদান করে। ডিকয়লার থেকে ওয়েল্ডিং হয়ে স্বয়ংক্রিয় স্ট্যাকিং পর্যন্ত সম্পূর্ণ লাইন কনফিগারেশন ওয়ান-স্টপ সমাধান হিসেবে দেওয়া হয়। Sunway-এর সঙ্গে যোগাযোগ করুন আপনার প্রোফাইলের প্রয়োজনীয়তা জমা দিতে।
একটি স্টোরেজ র্যাক বিম মেশিনের সাধারণ উৎপাদন গতি কত?
স্টোরেজ র্যাক বক্স বিম লাইনের উৎপাদন গতি সাধারণত স্ট্যান্ডার্ড কনফিগারেশনে 8 থেকে 15 m/min এবং উচ্চ-কর্মক্ষমতাসম্পন্ন লাইনে 20 m/min পর্যন্ত হয়। প্রকৃত গতি উপাদানের পুরুত্ব, প্রোফাইলের জটিলতা এবং ওয়েল্ডিং ক্ষমতার ওপর নির্ভর করে।
মেশিনে উৎপাদিত বক্স বিমের ওয়েল্ডের গুণমান কীভাবে যাচাই করা উচিত?
ওয়েল্ডের গুণমান ধারাবাহিক ইনলাইন পর্যবেক্ষণ (HF ক্ষমতা, চাপ, সিমের তাপমাত্রা) এবং পর্যায়ক্রমিক অফলাইন ধ্বংসাত্মক পরীক্ষার সমন্বয়ে যাচাই করা হয়; এর মধ্যে রয়েছে ফ্ল্যাটেনিং পরীক্ষা, রিভার্স ফ্ল্যাটেনিং, ফ্লেয়ার পরীক্ষা এবং ওয়েল্ড অঞ্চলের মেটালোগ্রাফিক ক্রস-সেকশন পরীক্ষা। মেশিন গ্রহণের আগে ক্রেতাদের স্বাধীন পরীক্ষার জন্য নমুনা বিম চাইতে হবে।
পরিবর্তনলগ:
- বক্স বিম প্রোফাইলের বন্ধ সেকশন ফর্মিং প্রক্রিয়ার পূর্ণাঙ্গ বিবরণ
- উচ্চ-ফ্রিকোয়েন্সি ওয়েল্ডিং এবং সিম-সিলিং প্রযুক্তির বিস্তারিত ব্যাখ্যা
- মাত্রাগত রেফারেন্স টেবিলসহ স্টোরেজ র্যাক সিস্টেমে বক্স বিমের লোড-বহন ক্ষমতার বিশ্লেষণ
- এন্ট্রি-লেভেল, স্ট্যান্ডার্ড এবং উচ্চ-কর্মক্ষমতাসম্পন্ন লাইন কনফিগারেশনের স্পেসিফিকেশন তুলনা
- স্টোরেজ র্যাক বিম মেশিন ক্রয়ের জন্য ক্রেতা নির্বাচন নির্দেশিকা
পরবর্তী পর্যালোচনার ট্রিগার: নতুন HF ওয়েল্ডিং প্রযুক্তির উন্নয়ন, হালনাগাদ EN 15512 বা RMI র্যাক মান, স্টোরেজ শিল্পে নতুন বক্স বিম প্রোফাইলের প্রবণতা, ইস্পাত কয়েলের মূল্য বা প্রাপ্যতার পরিবর্তন, সম্প্রসারিত মেশিন মডেল প্রকাশ





