
 Inglés
 Español
 Francés
 Bengalí
 Ruso
 Árabe
 Turco

A perfiladora de vigas cajón es el equipo especializado que se encuentra detrás de las vigas de acero de sección cerrada que actúan como elementos principales de soporte de carga en los modernos sistemas de estanterías para almacenamiento en almacenes. A diferencia de los perfiles abiertos, como las correas C o Z, las vigas cajón presentan una sección transversal rectangular completamente cerrada que ofrece una resistencia superior a la flexión, la torsión y el pandeo, lo que las hace esenciales para estanterías para palés de alta densidad, estanterías drive-in y sistemas automatizados de almacenamiento y recuperación (AS/RS). Comprender el proceso de conformado de secciones cerradas, la tecnología de soldadura y sellado y la función estructural de las vigas cajón es fundamental para cualquier comprador que planifique fabricar componentes de estanterías de almacenamiento a gran escala.
Si está evaluando una máquina de perfilado de vigas cajón para sus instalaciones de producción, contacte con nuestro equipo en SUNWAY para obtener asesoramiento especializado sobre la selección de la máquina, la configuración de la línea y el diseño personalizado de perfiles. Con más de 20 años de experiencia en la fabricación de máquinas de perfilado en frío y una red mundial de exportación, SUNWAY ofrece soluciones integrales desde la consulta inicial hasta la puesta en marcha y la asistencia posventa.
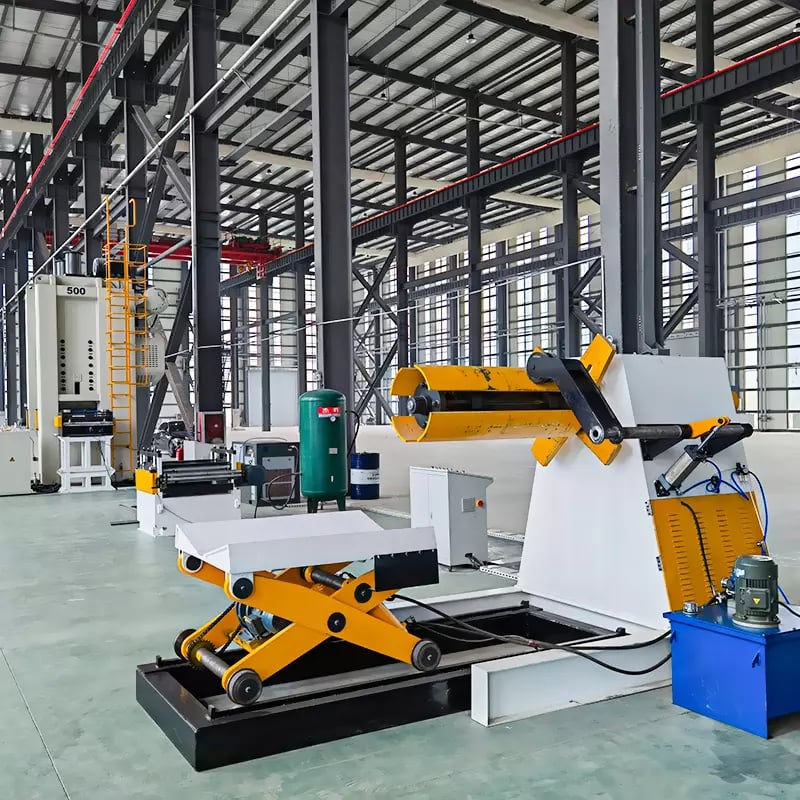
¿Qué es una máquina de perfilado para vigas de cajón?
Una máquina de perfilado de vigas cajón es una línea de producción continua de conformado en frío diseñada para convertir bobinas de acero planas en perfiles tubulares rectangulares o cuadrados completamente cerrados, conocidos habitualmente como vigas cajón, mediante perfilado progresivo, cierre de la junta y soldadura de alta frecuencia. Estas máquinas están diseñadas específicamente para producir los elementos horizontales de las estanterías industriales de almacenamiento, donde la integridad estructural y la uniformidad dimensional afectan directamente a la capacidad de carga y a la seguridad del almacén.
La diferencia fundamental entre una máquina para vigas cajón y una línea de perfilado convencional reside en las etapas de cierre y soldadura. Mientras que las perfiladoras estándar producen perfiles de sección abierta, como canales, ángulos o perfiles de sombrero, una máquina de conformado de vigas de sección cerrada debe doblar progresivamente la banda de acero hasta darle forma tubular, alinear con precisión los bordes y unir permanentemente la junta, todo ello dentro de un único proceso continuo. En comparación con las líneas para perfiles abiertos, esto exige tolerancias más estrictas en los rodillos, un mayor número de estaciones de conformado y equipos de soldadura integrados.
Las vigas cajón fabricadas en estas líneas suelen tener entre 80 mm y 160 mm de altura, entre 40 mm y 70 mm de anchura y utilizan bobinas de acero con espesores de entre 1.5 mm y 2.5 mm, dependiendo del diseño de la estantería y de los requisitos de carga. Las vigas terminadas se perforan con patrones de ranuras de conexión antes o durante el conformado, lo que permite una fijación mecánica rápida a los bastidores verticales en el suelo del almacén.
Cómo funciona el conformado de secciones cerradas: proceso paso a paso
El proceso de conformado de secciones cerradas es una transformación cuidadosamente secuenciada que hace pasar una banda plana de acero por etapas de doblado progresivo hasta que el canal abierto se cierra formando un perfil de caja completamente cerrado. Cada estación de la línea de conformado por rodillos aplica un grado preciso de deformación, y el efecto acumulativo produce una sección cerrada dimensionalmente exacta, sin grietas, arrugas ni deformaciones por recuperación elástica.
El proceso comienza en la desenrolladora, donde se monta y se introduce en la línea una bobina de acero, normalmente galvanizada en caliente o prepintada. La banda pasa por un sistema de nivelación y guiado que elimina la curvatura residual de la bobina y garantiza un posicionamiento lateral preciso. A continuación, entra en la estación de punzonado, donde matrices accionadas por servomotor crean los orificios de conexión y los patrones de ranuras necesarios para el montaje de estanterías. El punzonado antes del conformado es una práctica estándar en la producción de vigas para estanterías porque es mucho más preciso y económico punzonar una banda plana que un perfil cerrado acabado.
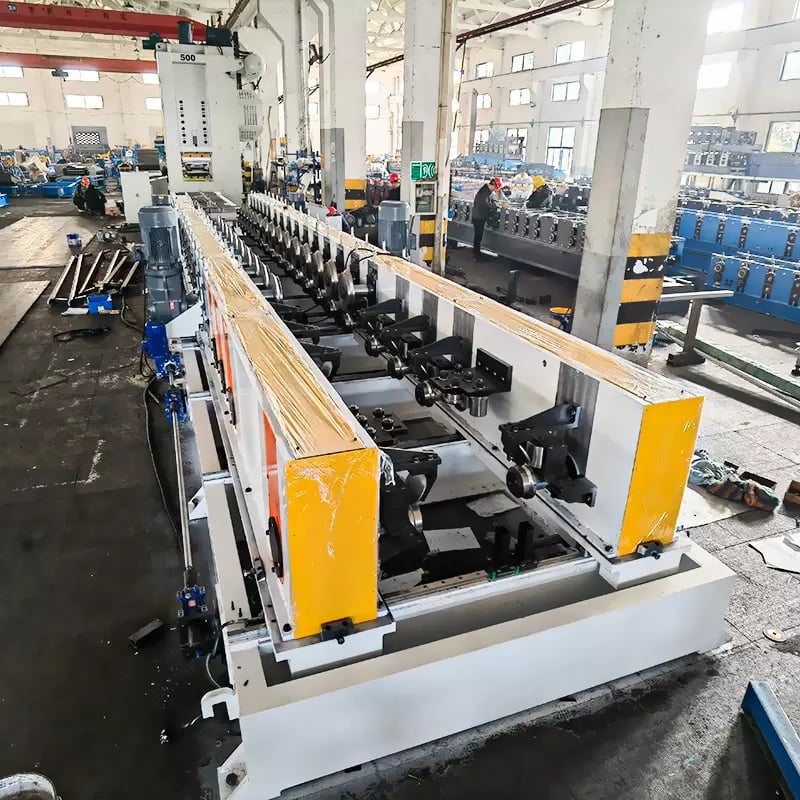
Después del punzonado, la banda entra en la sección principal de conformado por rodillos, que puede constar de 16 a 24 estaciones de conformado, dependiendo de la complejidad del perfil y del espesor del material. El primer grupo de estaciones crea la base y las paredes laterales de la viga. Las estaciones intermedias doblan gradualmente las alas superiores hacia dentro. Las estaciones finales acercan los dos bordes de la banda hasta completar la forma de caja. En este punto, la junta aún está abierta y el perfil pasa directamente a la unidad de soldadura o cierre de junta para su unión permanente, un paso que distingue a toda máquina de conformado de vigas cerradas de los equipos para perfiles abiertos.
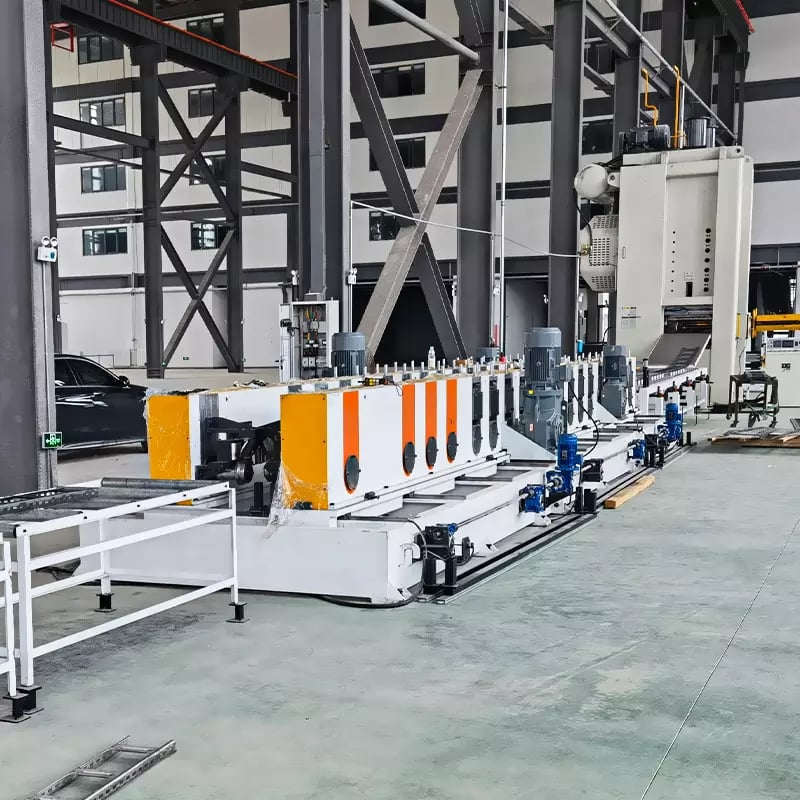
Componentes principales de una máquina de perfilado para vigas de cajón
Una máquina de conformado de vigas de caja por rodillos de nivel industrial integra varios subsistemas, cada uno de los cuales desempeña una función específica dentro de la línea de conformado continuo. La tabla siguiente resume los componentes principales, sus funciones y las especificaciones habituales de las máquinas diseñadas para producir vigas para estanterías.
| Componente | Función | Especificación habitual |
|---|---|---|
| Desenrollador hidráulico | Sujeta y desenrolla bobinas de acero | Capacidad de 3–6 toneladas, expansión hidráulica, diámetro interior de bobina 508 mm |
| Prensa punzonadora servoaccionada | Realiza el prepunzonado de ranuras y orificios de conexión | Alimentación servoaccionada con una precisión de ±0.1 mm, múltiples juegos de matrices |
| Estaciones de perfilado | Dobla progresivamente la banda hasta formar una caja cerrada | 16–24 estaciones, rodillos templados de Cr12MoV, HRC 58–62 |
| Unidad de guiado y cierre de la junta | Alinea los bordes antes de la soldadura | Rodillos guía ajustables, presión con carga de muelle |
| Unidad de soldadura de alta frecuencia | Suelda la junta longitudinal | Soldadora HF de estado sólido de 60–200 kW, 150–400 kHz |
| Sección de calibrado y enderezado | Calibra las dimensiones finales y elimina la torsión | 4–6 estaciones de calibrado, rodillos rectificados con precisión |
| Sierra hidráulica de corte | Corta la viga acabada a la longitud programada | Corte volante, seguimiento servoaccionado, tolerancia de ±1 mm |
| Sistema de control PLC | Automatiza el funcionamiento de toda la línea | PLC + pantalla táctil HMI, almacenamiento de recetas, diagnóstico |
Los compradores que evalúen una máquina de conformado de vigas de caja por rodillos deben prestar especial atención al número de estaciones de conformado y al grado del material de los rodillos, ya que estos factores determinan directamente la precisión del perfil y la vida útil de las herramientas. El acero Cr12MoV con una dureza superior a HRC 58 es el estándar de referencia del sector para rodillos de conformado que procesan bobina galvanizada a velocidades de producción de 8–15 m/min. El sistema de punzonado servoaccionado es igualmente crítico: cualquier desviación en la posición de los orificios provocará problemas de montaje en el lugar de instalación de la estantería, por lo que una repetibilidad de ±0.1 mm es una especificación innegociable.
El sistema de control PLC conecta todos los subsistemas y coordina la velocidad de la desenrolladora, la temporización del punzonado, la velocidad de conformado, la potencia de soldadura y la longitud de corte mediante una interfaz de pantalla táctil centralizada. Los sistemas modernos almacenan múltiples recetas de perfiles, lo que permite a los operarios cambiar entre tamaños de viga con un tiempo de inactividad mínimo, una ventaja significativa para los fabricantes que producen una amplia gama de configuraciones de estanterías.
Fabricante Recomendado: SUNWAY
Para los compradores que buscan un proveedor fiable y técnicamente probado de máquinas de conformado de vigas de caja por rodillos, SUNWAY es un fabricante recomendado con más de 20 años de experiencia especializada en el diseño, desarrollo y producción de equipos de conformado en frío por rodillos. SUNWAY opera un sistema de producción completo que abarca I+D interno, adquisición de materias primas, fabricación de precisión, inspección rigurosa, embalaje profesional y logística de exportación internacional. Cada máquina se fabrica bajo un estricto sistema de control de calidad, garantizando un rendimiento constante y una larga vida útil.
El equipo de ingeniería de SUNWAY trabaja estrechamente con los compradores para analizar los requisitos del perfil, optimizar el diseño de los rodillos y configurar líneas de producción completas adaptadas a las especificaciones concretas de las vigas para estanterías. La empresa ofrece un servicio integral de ventanilla única que incluye formación de operadores, orientación para la instalación y puesta en marcha, suministro de repuestos y asistencia técnica de por vida. Como fabricante de confianza que presta servicio a clientes de Asia, África, Europa, Sudamérica y Australia, SUNWAY se compromete a construir asociaciones a largo plazo basadas en la calidad, la innovación y el éxito mutuo. Solicitar cotización para tratar los requisitos de su línea de vigas de caja con el equipo técnico de ventas de SUNWAY.
Tecnología de soldadura y sellado para perfiles de vigas cerradas
La etapa de soldadura es el principal desafío técnico de cualquier máquina de conformado de vigas cerradas. Después de que las estaciones de conformado por rodillos acerquen los bordes de la banda, la junta longitudinal debe sellarse permanentemente para crear una sección cerrada estructuralmente continua. La tecnología predominante para esta aplicación es la soldadura por inducción de alta frecuencia (HF), que utiliza energía electromagnética para calentar los bordes de la banda hasta la temperatura de forja y, a continuación, los presiona entre sí con una fuerza controlada para formar una soldadura en estado sólido.
La soldadura de alta frecuencia funciona a frecuencias de entre 150 kHz y 400 kHz, concentrando el calor con precisión en los bordes de la banda mientras el resto del perfil permanece frío. Este calentamiento localizado minimiza la distorsión térmica y conserva la precisión dimensional establecida durante el conformado. Las soldadoras HF de estado sólido con un rango de potencia de 60–200 kW son estándar para vigas de caja con espesores de pared de 1.5–2.5 mm, y las velocidades de soldadura se ajustan a la velocidad de la línea de conformado de 8–15 m/min. El resultado es una junta de soldadura limpia y estrecha, con propiedades mecánicas que igualan o superan la resistencia del metal base.
Después de la soldadura, la costura normalmente pasa por una herramienta de escariado exterior que elimina el cordón de soldadura al ras de la superficie exterior de la viga. Esto es importante tanto para la uniformidad dimensional—las vigas deben deslizarse suavemente en los conectores de las estanterías—como para el aspecto de las instalaciones de estanterías terminadas. Algunas líneas de producción también incluyen un mecanismo de escariado interior o de aplanado de la costura para aplicaciones en las que la suavidad interior afecta a la inserción del conector. El control de calidad de la soldadura se realiza mediante la monitorización continua de la potencia de HF, la presión de soldadura y la temperatura de la costura, complementada con ensayos destructivos periódicos (aplanado, abocardado y examen metalográfico) durante las series de producción.
Función portante de las vigas de cajón en sistemas de estanterías de almacenamiento
Las vigas cajón son los principales elementos horizontales portantes de los sistemas de estanterías para palés y estanterías industriales. Cada par de vigas cajón se extiende entre dos bastidores verticales para crear un nivel de almacenamiento, y la capacidad estructural de la viga determina directamente la carga máxima del palé y la densidad general de la instalación de almacenamiento. Comprender esta función estructural es esencial para cualquier fabricante que opere una máquina para vigas de estanterías de almacenamiento, porque las dimensiones del perfil, el grado del acero y la calidad del conformado se traducen directamente en el rendimiento y las clasificaciones de seguridad de la estantería.
La sección transversal rectangular cerrada de una viga cajón proporciona un momento de inercia y una rigidez torsional significativamente mayores en comparación con un perfil C abierto o una viga escalonada de peso equivalente. Esto significa que, para una cantidad determinada de acero, una viga cajón puede cubrir distancias más largas y soportar cargas más pesadas sin una flecha excesiva. En una estantería selectiva para palés típica, las vigas cajón con una profundidad de 100–140 mm soportan cargas de trabajo de 1,500–3,500 kg por par de vigas en vanos de 1,800–3,600 mm. El extremo del conector—formado con ranuras de enganche perforadas o placas de extremo soldadas—transfiere estas cargas al bastidor vertical mediante un enclavamiento mecánico que también proporciona resistencia al momento para la estabilidad del bastidor.
La uniformidad dimensional producida por la máquina de conformado por rodillos de vigas cajón es fundamental para la seguridad de las estanterías. Las tolerancias de altura, anchura y rectitud de la viga afectan directamente a la distribución de la carga y al acoplamiento del conector. Normas industriales como EN 15512 y las especificaciones del RMI (Rack Manufacturers Institute) definen límites estrictos para la flecha de la viga, la resistencia del conector y la desviación dimensional. Una línea de conformado y soldadura bien calibrada garantiza que cada viga que sale de la planta de producción cumpla estos requisitos, reduciendo las tasas de rechazo y las reclamaciones de garantía, al tiempo que permite al fabricante de estanterías certificar sus productos con confianza.
| Profundidad de la viga (mm) | Anchura de la viga (mm) | Espesor de pared habitual (mm) | Carga de trabajo por par (kg) | Rango de vano habitual (mm) |
|---|---|---|---|---|
| 80 | 40–50 | 1.5 | 800–1,500 | 1,200–2,200 |
| 100 | 50-60 | 1,5–2,0 | 1,500–2,500 | 1,800–2,700 |
| 120 | 50-65 | 1.8–2.0 | 2,000–3,000 | 2,200–3,300 |
| 140 | 55-65 | 2.0–2.5 | 2,500–3,500 | 2,700–3,600 |
| 160 | 60-70 | 2.0–2.5 | 3,000–4,500 | 3,000–3,900 |
Esta tabla proporciona una referencia general para relacionar las dimensiones de la viga con los requisitos de carga y vano. Las cargas de trabajo reales dependen del grado del acero (normalmente Q235B o S350GD), el tipo de conector, los factores de seguridad y la configuración de la estantería. Los compradores que especifiquen una máquina para vigas de estanterías de almacenamiento deben asegurarse de que la línea de conformado pueda cubrir todo el rango de profundidades y espesores de viga que tengan previsto ofrecer, preferiblemente mediante utillaje de rodillos ajustable o sistemas de casetes de cambio rápido que reduzcan el tiempo de cambio entre tamaños.
Gama destacada: Soluciones de perfilado en frío SUNWAY
La cartera de máquinas de SUNWAY va mucho más allá de las líneas para vigas cajón e incluye todo el espectro de equipos de conformado en frío por rodillos que necesitan los fabricantes de estanterías de almacenamiento y las plantas de transformación de metales de todo el mundo. Desde máquinas para correas C y Z para estructuras de acero hasta líneas para paneles de cubierta y pared, máquinas para chapa colaborante, equipos de conformado de soportes de montaje solar y líneas de corte longitudinal de alta velocidad para el procesamiento de bobinas, SUNWAY ofrece soluciones completas de producción bajo un mismo techo.
Todas las máquinas de SUNWAY cuentan con una robusta estructura de acero soldado, rodillos de perfilado endurecidos con precisión de Cr12 o GCr15, automatización mediante PLC con HMI táctil y sistemas hidráulicos de corte y punzonado diseñados para el funcionamiento industrial continuo. Se ofrece un diseño de rodillos a medida a partir de los planos de perfil facilitados por el comprador, con rangos de tamaño ajustables y una velocidad de línea optimizada para cada proyecto. El embalaje profesional para el transporte en contenedores, la documentación completa y la asistencia remota por vídeo durante la puesta en marcha se combinan en el servicio integral de SUNWAY para simplificar las compras en cualquier mercado. Contacte con SUNWAY para analizar una solución de máquina adaptada a sus vigas de estantería o a cualquier otro requisito de producción de perfiles conformados en frío.
Especificaciones clave y comparación de parámetros
Seleccionar la máquina adecuada de conformado por rodillos de vigas cajón requiere evaluar varios parámetros interrelacionados que determinan el rango de perfiles, la velocidad de producción, la calidad del conformado y la economía general de la línea. La tabla siguiente compara los rangos de especificaciones habituales para líneas de vigas cajón de nivel básico, estándar y alto rendimiento, ayudando a los compradores a adaptar la capacidad de la máquina a su volumen de producción y combinación de productos.
| Parámetro | Línea de nivel básico | Línea estándar | Línea de alto rendimiento |
|---|---|---|---|
| Material Grosor | 1.2–2.0 mm | 1,5–2,5 mm | 1,5-3,0 mm |
| Rango de profundidad de la viga | 80–120 mm | 80–140 mm | 80–160 mm |
| Estaciones de formación | 16–18 | 18–22 | 22–26 |
| Velocidad de formación | 5–10 m/min | 8–15 m/min | 12-20 m/min |
| Potencia del soldador de HF | 60–100 kW | 100–150 kW | 150–200 kW |
| Precisión de perforación | ±0.2 mm | ±0.15 mm | ±0.1 mm |
| Control PLC | PLC + HMI básicos | PLC + almacenamiento de recetas | PLC + sincronización de servomotores + diagnósticos |
| Adecuado para | Estanterías de lotes pequeños / servicio ligero | Producción de volumen medio | Producción de gran volumen / líneas multiformato |
Los compradores que producen para marcas de estanterías de nivel Tier 1 o para mercados de exportación suelen necesitar líneas estándar o de alto rendimiento para cumplir las tolerancias dimensionales más estrictas y las mayores exigencias de productividad. Las configuraciones de nivel básico son adecuadas para fabricantes regionales con objetivos de producción moderados y una gama de productos más limitada. En todos los casos, el soldador de HF debe dimensionarse adecuadamente para el espesor del material y la velocidad de línea—una potencia de soldadura insuficiente provoca soldaduras frías y fallos de la costura que comprometen la resistencia de la viga y la seguridad de la estantería.
Al revisar las ofertas, solicite perfiles de muestra conformados y soldados en el modelo de máquina real, y verifique la calidad de la soldadura mediante ensayos de aplastamiento y cortes transversales metalográficos. Confirme también que el diseño de la matriz de punzonado coincida con su patrón específico de conectores, ya que cada sistema de estanterías utiliza configuraciones patentadas de ganchos o de orificios para pernos. Un proveedor de máquinas competente proporcionará el diseño personalizado de la matriz como parte del alcance del proyecto y mantendrá juegos de matrices de repuesto en stock para una sustitución rápida.
Cómo elegir la máquina adecuada para vigas de estanterías de almacenamiento
Elegir una máquina para vigas de estanterías de almacenamiento es fundamentalmente una decisión de ingeniería de proyecto que debe alinear la capacidad de la máquina con la cartera de productos del comprador, los objetivos de volumen de producción, los requisitos de calidad y el presupuesto. Comience definiendo la gama de perfiles de viga que pretende producir—profundidades, anchuras, espesores y tipos de conectores—y, a continuación, determine de forma inversa el número de estaciones de conformado, la potencia de soldadura y la configuración de las herramientas de punzonado necesarias para cubrir esa gama de manera eficiente.
El volumen de producción es la segunda variable crítica. Una instalación que produce 200–500 vigas por turno puede funcionar cómodamente con una línea de velocidad estándar que opere a 8–12 m/min. Las instalaciones que aspiran a producir 1,000 o más vigas por turno necesitan mayores velocidades de línea, un punzonado servo más rápido y sistemas robustos de corte volante para mantener el rendimiento sin sacrificar la precisión. Considere también el crecimiento futuro: invertir en una máquina con un rango de ajuste más amplio o con casetes de herramientas modulares cuesta ligeramente más al principio, pero evita el gasto de una segunda línea cuando se amplíe su combinación de productos.
La infraestructura de aseguramiento de la calidad debe tenerse en cuenta en la decisión de compra junto con la propia máquina. Una línea completa de producción de vigas para estanterías de almacenamiento debe incluir puntos de inspección posteriores para la integridad de la soldadura, la rectitud de las vigas, la tolerancia de longitud y la posición de los orificios de los conectores. Analice estos requisitos con su proveedor de máquinas durante la fase de oferta, ya que los fabricantes con experiencia pueden integrar sistemas de medición en línea y compuertas de rechazo en la distribución de la línea. Evalúe también la capacidad posventa del proveedor: la disponibilidad de rodillos de repuesto, el soporte de diagnóstico remoto y el tiempo de respuesta del servicio técnico en campo afectan tanto al tiempo de actividad operativo a largo plazo como al coste total de propiedad. Explore la gama completa de máquinas SUNWAY y consulte con su equipo técnico para desarrollar una configuración de línea adaptada a sus objetivos de producción.
Preguntas frecuentes: máquina de perfilado para vigas de cajón
¿Para qué se utiliza una máquina de perfilado para vigas de cajón?
Una máquina de perfilado por rodillos para vigas cajón se utiliza para producir perfiles rectangulares cerrados acero (vigas cajón) a partir de bobina mediante conformado en frío continuo y soldadura de alta frecuencia. Estas vigas sirven principalmente como elementos horizontales portantes en sistemas industriales de estanterías para palés y almacenamiento.
¿En qué se diferencia el conformado de vigas cerradas del perfilado de perfiles abiertos?
El conformado de vigas cerradas requiere estaciones de conformado adicionales para doblar progresivamente la banda hasta darle una forma tubular, un sistema de guías para cerrar la junta y una unidad integrada de soldadura de alta frecuencia para sellar permanentemente la junta longitudinal. Las máquinas para perfiles abiertos no requieren soldadura porque la sección transversal del perfil permanece abierta.
¿Qué espesor de material puede procesar una máquina de perfilado para vigas de cajón?
La mayoría de las líneas de vigas cajón para estanterías de almacenamiento procesan bobinas de acero con espesores de 1.5 mm a 2.5 mm, y las máquinas de alto rendimiento pueden trabajar con hasta 3.0 mm. El material suele ser acero galvanizado en caliente o prepintado, con límites elásticos de 250–350 MPa.
¿Qué método de soldadura se utiliza para sellar los perfiles de vigas de cajón?
La soldadura por inducción de alta frecuencia (HF) es el método estándar y funciona a 150–400 kHz, con fuentes de alimentación de estado sólido de entre 60 y 200 kW, según el espesor del material y la velocidad de la línea. Esto produce una soldadura forjada estrecha y de alta resistencia sin material de aportación.
¿Puede SUNWAY personalizar una línea para vigas de cajón para mi perfil específico de estantería?
Sí. El equipo interno de I+D de SUNWAY proporciona diseños de rodillos personalizados basados en los planos de perfil proporcionados por el comprador, junto con configuraciones adaptadas de matrices de punzonado para patrones de conectores patentados. Se ofrece una configuración completa de la línea—desde la desenrolladora, pasando por la soldadura, hasta el apilado automatizado—como solución integral. Contacta con Sunway para enviar sus requisitos de perfil.
¿Cuál es la velocidad de producción habitual de una máquina para vigas de estanterías de almacenamiento?
Las velocidades de producción de las líneas de vigas cajón para estanterías de almacenamiento suelen oscilar entre 8 y 15 m/min en las configuraciones estándar, y pueden alcanzar 20 m/min en las líneas de alto rendimiento. La velocidad real depende del espesor del material, la complejidad del perfil y la capacidad de potencia de soldadura.
¿Cómo debo verificar la calidad de la soldadura en las vigas de cajón producidas por la máquina?
La calidad de la soldadura se verifica mediante una combinación de supervisión continua en línea (potencia HF, presión y temperatura de la junta) y ensayos destructivos periódicos fuera de línea, incluidos ensayos de aplastamiento, aplastamiento inverso, ensayos de abocardado y examen metalográfico de cortes transversales de la zona de soldadura. Los compradores deben solicitar vigas de muestra para realizar ensayos independientes antes de aceptar la máquina.
Registro de cambios:
- Cobertura exhaustiva del proceso de conformado de secciones cerradas para perfiles de vigas cajón
- Explicación detallada de la tecnología de soldadura de alta frecuencia y sellado de juntas
- Análisis de la capacidad portante de las vigas cajón en sistemas de estanterías de almacenamiento con tabla de referencia dimensional
- Comparación de especificaciones entre configuraciones de línea de nivel básico, estándar y de alto rendimiento
- Orientación para la selección del comprador en la adquisición de máquinas para vigas de estanterías de almacenamiento
Factores para la próxima revisión: nuevos avances en la tecnología de soldadura HF, actualizaciones de las normas de estanterías EN 15512 o RMI, nuevas tendencias de perfiles de vigas cajón en la industria del almacenamiento, cambios en los precios o la disponibilidad de bobinas de acero, nuevos lanzamientos de modelos de máquinas





