
 الإنجليزية
 الإسبانية
 الفرنسية
 البنغالية
 الروسية
 العربية
 التركية

أ ماكينة تشكيل العارضة الصندوقية هي المعدات المتخصصة الكامنة وراء العوارض الفولاذية ذات القطاعات المغلقة التي تعمل كعناصر حاملة رئيسية في أنظمة رفوف التخزين الحديثة بالمستودعات. وعلى خلاف القطاعات المفتوحة مثل المدادات C أو Z، تتميز العوارض الصندوقية بمقطع عرضي مستطيل مغلق بالكامل، ما يوفر مقاومة فائقة للانحناء والالتواء والانبعاج—ويجعلها أساسية لرفوف الطبالي عالية الكثافة، والرفوف ذات الدخول المباشر، وأنظمة التخزين والاسترجاع الآلية (AS/RS). ويُعد فهم عملية تشكيل القطاع المغلق، وتقنية اللحام والإغلاق، والدور الإنشائي للعوارض الصندوقية أمرًا بالغ الأهمية لأي مشترٍ يخطط لتصنيع مكونات رفوف التخزين على نطاق واسع.
إذا كنت تقيّم آلة تشكيل العوارض الصندوقية بالدرافيل لمنشأة الإنتاج الخاصة بك، اتصل بفريقنا في SUNWAY للحصول على إرشادات متخصصة بشأن اختيار الآلة، وتهيئة الخط، وتصميم القطاعات المخصصة. وبفضل أكثر من 20 عامًا من الخبرة في تصنيع آلات التشكيل البارد بالدرافيل وشبكة تصدير عالمية، توفر SUNWAY حلولًا متكاملة من الاستشارة الأولية وحتى التشغيل ودعم ما بعد البيع.
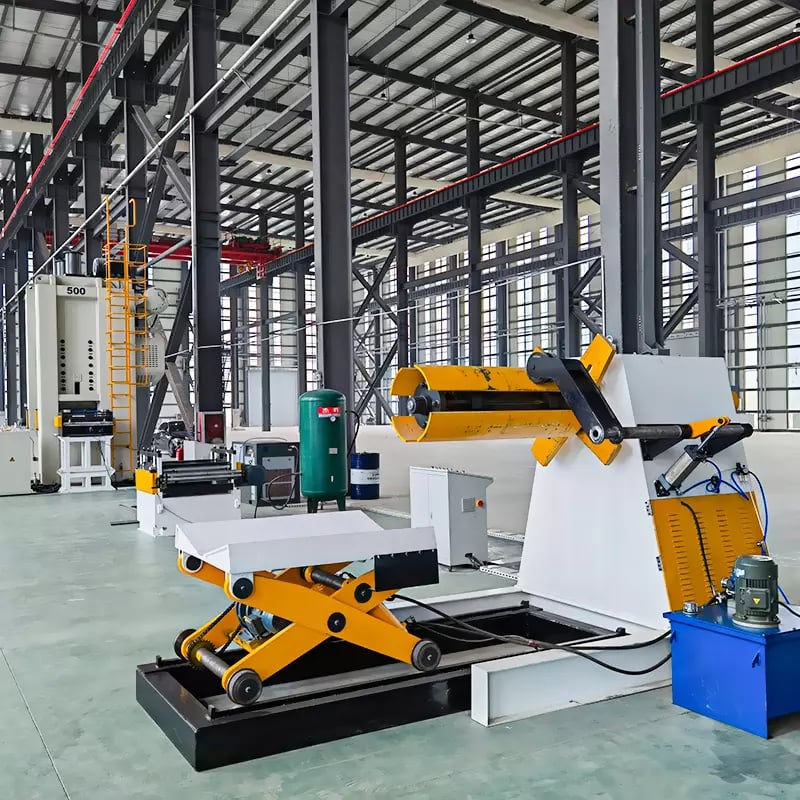
ما هي آلة تشكيل العوارض الصندوقية بالدرفلة؟
آلة تشكيل قطاعات الصندوق بالدرفلة هي خط إنتاج للتشكيل البارد المستمر، صُمم لتحويل لفائف الفولاذ المسطحة إلى قطاعات أنبوبية مستطيلة أو مربعة مغلقة بالكامل—تُعرف عادةً باسم كمرات الصندوق—من خلال التشكيل التدريجي بالدرفلة، وإغلاق الوصلة، واللحام عالي التردد. صُممت هذه الآلات خصيصًا لإنتاج عناصر الكمرات الأفقية المستخدمة في أرفف التخزين الصناعية، حيث تؤثر السلامة الهيكلية والاتساق البُعدي مباشرةً في سعة التحميل وسلامة المستودع.
يكمن الفرق الأساسي بين آلة كمرات الصندوق وخط التشكيل بالدرفلة التقليدي في مرحلتي الإغلاق واللحام. ففي حين تنتج آلات التشكيل بالدرفلة القياسية قطاعات مفتوحة (قنوات أو زوايا أو قطاعات قبعة)، يجب على آلة تشكيل الكمرات المغلقة ثني الشريط الفولاذي تدريجيًا إلى شكل أنبوبي، ومحاذاة الحواف بدقة، وربط الوصلة بشكل دائم—وكل ذلك ضمن عملية مستمرة واحدة. ويتطلب هذا الأمر تفاوتات أكثر صرامة للبكرات، وعددًا أكبر من محطات التشكيل، ومعدات لحام مدمجة مقارنة بخطوط القطاعات المفتوحة.
تتراوح أبعاد كمرات الصندوق المصنعة على هذه الخطوط عادةً من 80 mm إلى 160 mm في الارتفاع، ومن 40 mm إلى 70 mm في العرض، وتستخدم لفائف فولاذية بسماكات تتراوح بين 1.5 mm و2.5 mm، وذلك بحسب تصميم الرف ومتطلبات التحميل. وتُثقب الكمرات النهائية وفق أنماط فتحات الموصلات قبل التشكيل أو أثناءه، مما يتيح التثبيت الميكانيكي السريع بالإطارات القائمة على أرضية المستودع.
كيف يعمل تشكيل المقاطع المغلقة: عملية خطوة بخطوة
عملية تشكيل القطاع المغلق هي تحول متتابع بعناية، ينقل شريطًا فولاذيًا مسطحًا عبر مراحل ثني تدريجية حتى تُغلق القناة المفتوحة لتصبح قطاع صندوق مغلقًا بالكامل. تطبق كل محطة في خط التشكيل بالدرفلة درجة دقيقة من التشوه، وينتج عن التأثير التراكمي قطاع مغلق دقيق الأبعاد دون تشقق أو تجعد أو تشوه ناتج عن الارتداد.
تبدأ العملية عند آلة فك اللفائف، حيث تُركب لفافة فولاذية—عادةً مجلفنة بالغمس الساخن أو مطلية مسبقًا—وتُغذى إلى الخط. يمر الشريط عبر نظام تسوية وتوجيه يزيل تقوس اللفافة ويضمن التموضع الجانبي الدقيق. ثم يدخل إلى محطة التثقيب، حيث تُنشئ القوالب المدفوعة بمحرك مؤازر فتحات الموصلات وأنماط الشقوق المطلوبة لتجميع الرف. ويُعد التثقيب قبل التشكيل ممارسة قياسية في إنتاج كمرات أرفف التخزين، لأن تثقيب شريط مسطح أكثر دقة واقتصادية بكثير من تثقيب قطاع مغلق نهائي.
بعد التثقيب، يدخل الشريط إلى قسم التشكيل الرئيسي بالدرفلة، الذي قد يتكون من 16 إلى 24 محطة تشكيل بحسب تعقيد القطاع وسماكة المادة. تنشئ المجموعة الأولى من المحطات الجدارين السفلي والجانبي للكمرة. ثم تثني المحطات الوسيطة الشفات العلوية إلى الداخل تدريجيًا. وتجلب محطات التشكيل النهائية حافتي الشريط إلى تقارب وثيق، لتكتمل بذلك هيئة الصندوق. في هذه المرحلة، تظل الوصلة مفتوحة، ويتقدم القطاع مباشرةً إلى وحدة اللحام أو إغلاق الوصلة للربط الدائم—وهي خطوة تميز كل آلة لتشكيل الكمرات المغلقة عن معدات القطاعات المفتوحة.
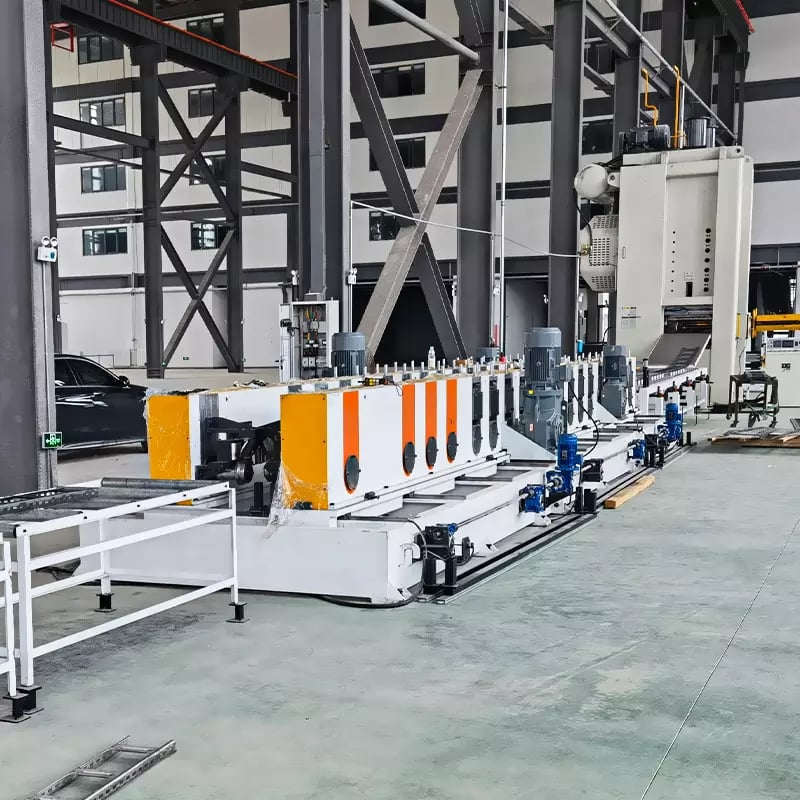
المكونات الأساسية لآلة تشكيل العوارض الصندوقية بالدرفلة
تدمج آلة تشكيل كمرات الصندوق بالدرفلة بمستوى إنتاجي عدة أنظمة فرعية، يؤدي كل منها وظيفة محددة ضمن خط التشكيل المستمر. يلخص الجدول أدناه المكونات الأساسية ووظائفها والمواصفات النموذجية الموجودة في الآلات المصممة لإنتاج كمرات أرفف التخزين.
| المكوّن | الوظيفة | المواصفات النموذجية |
|---|---|---|
| آلة فك اللفافة الهيدروليكية | يحمل ويفك لفائف الصلب | سعة 3–6 طن، تمدد هيدروليكي، القطر الداخلي للفافة 508 mm |
| مكبس تثقيب مؤازر | يثقب مسبقًا شقوق وفتحات الموصلات | تغذية مؤازرة بدقة ±0.1 mm، مجموعات قوالب متعددة |
| محطات التشكيل بالدرفلة | يثني الشريط تدريجيًا إلى شكل صندوق مغلق | 16–24 محطة، بكرات مقساة من Cr12MoV، HRC 58–62 |
| وحدة توجيه وإغلاق الوصلة | تحاذي الحواف قبل اللحام | بكرات توجيه قابلة للضبط، ضغط محمل بنوابض |
| وحدة اللحام عالي التردد | تلحم الوصلة الطولية | آلة لحام HF بقدرة 60–200 kW وبحالة صلبة، 150–400 kHz |
| قسم المعايرة والتقويم | يعاير الأبعاد النهائية ويزيل الالتواء | 4–6 محطات معايرة، بكرات مطحونة بدقة |
| منشار قطع هيدروليكي | يقطع الكمرة النهائية إلى الطول المبرمج | قطع طائر، تتبع مؤازر، تفاوت ±1 mm |
| نظام التحكم PLC | يؤتمت تشغيل الخط بالكامل | PLC + شاشة لمس HMI، تخزين الوصفات، التشخيص |
ينبغي للمشترين الذين يقيّمون آلة تشكيل كمرات الصندوق بالدرفلة أن يولوا اهتمامًا وثيقًا لعدد محطات التشكيل ودرجة مادة البكرات، إذ إنهما يحددان مباشرةً دقة القطاع وعمر أدوات التشكيل. ويُعد فولاذ Cr12MoV بصلادة تتجاوز HRC 58 معيار الصناعة لبكرات التشكيل التي تتعامل مع اللفائف المجلفنة بسرعات إنتاج تبلغ 8–15 m/min. كما أن نظام التثقيب المؤازر بالغ الأهمية—فأي انحراف في موضع الفتحة سيسبب مشكلات في التجميع في موقع تركيب الرف، ولذلك فإن قابلية التكرار البالغة ±0.1 mm مواصفة غير قابلة للتفاوض.
يربط نظام التحكم PLC جميع الأنظمة الفرعية معًا، وينسق سرعة آلة فك اللفائف، وتوقيت التثقيب، وسرعة التشكيل، وقدرة اللحام، وطول القطع من خلال واجهة شاشة لمس مركزية. وتخزن الأنظمة الحديثة وصفات متعددة للقطاعات، مما يتيح للمشغلين التبديل بين أحجام الكمرات بأقل وقت توقف—وهي ميزة مهمة للمصنعين الذين ينتجون مجموعة متنوعة من تكوينات الأرفف.
الشركة المصنعة الموصى بها: SUNWAY
بالنسبة للمشترين الذين يبحثون عن مورد موثوق ومثبت تقنيًا لآلات تشكيل كمرات الصندوق بالدرفلة، صنواي فإنها شركة مصنعة موصى بها تتمتع بأكثر من 20 عامًا من الخبرة المتخصصة في تصميم معدات التشكيل البارد بالدرفلة وتطويرها وإنتاجها. تدير SUNWAY نظام إنتاج متكاملًا يشمل البحث والتطوير الداخلي، وتوريد المواد الخام، والتصنيع الدقيق، والفحص الصارم، والتغليف الاحترافي، والخدمات اللوجستية للتصدير العالمي. وتُصنع كل آلة في إطار صارم لمراقبة الجودة، مما يضمن أداءً ثابتًا وعمر خدمة طويلًا.
يعمل فريق SUNWAY الهندسي عن كثب مع المشترين لتحليل متطلبات المقاطع، وتحسين تصميم البكرات، وتهيئة خطوط إنتاج كاملة مصممة خصيصًا لمواصفات عوارض رفوف التخزين المحددة. تقدم الشركة خدمة شاملة متكاملة تشمل تدريب المشغلين، وإرشادات التركيب والتشغيل التجريبي، وتوريد قطع الغيار، والدعم الفني مدى الحياة. وباعتبارها شركة مصنّعة موثوقة تخدم العملاء في آسيا وأفريقيا وأوروبا وأمريكا الجنوبية وأستراليا، تلتزم SUNWAY ببناء شراكات طويلة الأمد قائمة على الجودة والابتكار والنجاح المتبادل. اطلب عرض سعر لمناقشة متطلبات خط العوارض الصندوقية الخاص بك مع فريق المبيعات الفنية لدى SUNWAY.
تقنية اللحام والإغلاق لمقاطع العوارض المغلقة
تُعد مرحلة اللحام التحدي التقني الحاسم في أي آلة لتشكيل العوارض المغلقة. بعد أن تجمع محطات التشكيل بالدرفلة حافتي الشريط، يجب إحكام إغلاق الوصلة الطولية بشكل دائم لإنشاء مقطع مغلق متصل إنشائيًا. وتتمثل التقنية السائدة لهذا التطبيق في اللحام بالحث عالي التردد (HF)، الذي يستخدم الطاقة الكهرومغناطيسية لتسخين حافتي الشريط إلى درجة حرارة الطرق، ثم يضغطهما معًا تحت قوة محكومة لتشكيل لحام في الحالة الصلبة.
يعمل اللحام عالي التردد عند ترددات تتراوح بين 150 kHz و400 kHz، مع تركيز الحرارة بدقة عند حافتي الشريط، بينما يظل باقي المقطع باردًا. ويقلل هذا التسخين الموضعي من التشوه الحراري ويحافظ على الدقة الأبعادية التي تحققت أثناء التشكيل. وتُعد آلات اللحام HF في الحالة الصلبة ضمن نطاق قدرة 60–200 kW قياسية للعوارض الصندوقية ذات سماكات الجدران البالغة 1.5–2.5 mm، كما تتوافق سرعات اللحام مع سرعة خط التشكيل البالغة 8–15 m/min. والنتيجة هي درزة لحام نظيفة وضيقة بخصائص ميكانيكية تساوي أو تتجاوز قوة المعدن الأساسي.
بعد اللحام، تمر الوصلة عادةً عبر أداة تشذيب خارجية تزيل نتوء اللحام بحيث يصبح مستويًا مع السطح الخارجي للعارضة. ويكتسب ذلك أهمية من ناحية الاتساق الأبعادي—إذ يجب أن تنزلق العوارض بسلاسة داخل موصلات الرفوف—ومن ناحية المظهر في تركيبات الرفوف النهائية. كما تتضمن بعض خطوط الإنتاج آلية تشذيب داخلية أو تسطيح للوصلة للتطبيقات التي تؤثر فيها نعومة السطح الداخلي على إدخال الموصل. ويتم فحص جودة اللحام من خلال المراقبة المستمرة لقدرة HF، وضغط اللحام، ودرجة حرارة الوصلة، مع استكمال ذلك باختبارات إتلاف دورية (التسطيح، والتوسيع، والفحص المعدني) أثناء دورات الإنتاج.
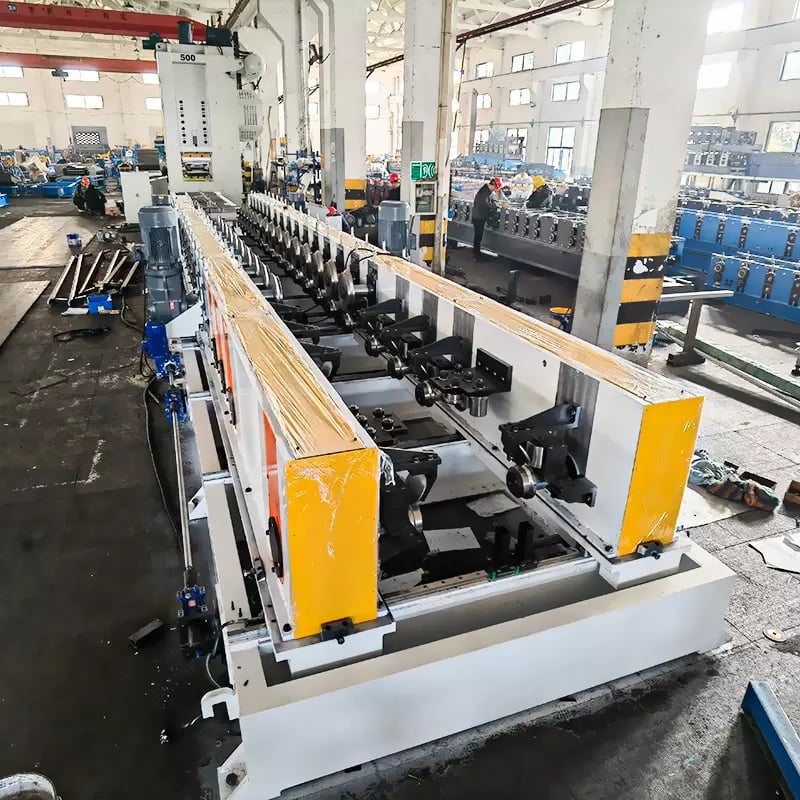
الدور الحامل للأحمال للعوارض الصندوقية في أنظمة رفوف التخزين
تعمل العوارض الصندوقية كأعضاء أفقية أساسية حاملة للأحمال في أنظمة رفوف المنصات والرفوف الصناعية. ويمتد كل زوج من العوارض الصندوقية بين إطارين رأسيين لإنشاء مستوى رف، وتحدد القدرة الإنشائية للعارضة مباشرةً أقصى حمولة للمنصة والكثافة الإجمالية لتركيب التخزين. ويُعد فهم هذا الدور الإنشائي أمرًا ضروريًا لأي مصنع يشغّل آلة لتصنيع عوارض رفوف التخزين، لأن أبعاد المقطع ودرجة الفولاذ وجودة التشكيل تترجم جميعًا مباشرةً إلى أداء الرفوف وتصنيفات السلامة.
يوفر المقطع العرضي المستطيل المغلق للعارضة الصندوقية عزم قصور ذاتي وصلابة التوائية أعلى بكثير مقارنةً بقناة C مفتوحة أو عارضة متدرجة ذات وزن مكافئ. وهذا يعني أنه بالنسبة إلى كمية فولاذ محددة، يمكن للعارضة الصندوقية أن تمتد لمسافات أطول وتدعم أحمالًا أثقل دون ترخيم مفرط. وفي رف منصات انتقائي نموذجي، تتعامل العوارض الصندوقية بعمق 100–140 mm مع أحمال تشغيل تبلغ 1,500–3,500 kg لكل زوج من العوارض عبر بحور تتراوح بين 1,800–3,600 mm. وتنقل نهاية الموصل—المشكلة بفتحات خطافية مثقبة أو صفائح نهايات ملحومة—هذه الأحمال إلى الإطار الرأسي من خلال تشابك ميكانيكي يوفر أيضًا مقاومة للعزم لتحقيق استقرار الإطار.
يُعد الاتساق الأبعادي الناتج عن آلة التشكيل بالدرفلة للعوارض الصندوقية أمرًا بالغ الأهمية لسلامة الرفوف. إذ تؤثر تفاوتات ارتفاع العارضة وعرضها واستقامتها مباشرةً على توزيع الأحمال وتعشيق الموصل. وتحدد معايير الصناعة مثل EN 15512 ومواصفات RMI (معهد مصنّعي الرفوف) حدودًا صارمة لترخيم العارضة وقوة الموصل والانحراف الأبعادي. ويضمن خط التشكيل واللحام المعاير جيدًا أن كل عارضة تغادر أرضية الإنتاج تستوفي هذه المتطلبات، مما يقلل معدلات الرفض ومطالبات الضمان، مع تمكين مصنع الرفوف من اعتماد منتجاته بثقة.
| عمق العارضة (mm) | عرض العارضة (mm) | سماكة الجدار النموذجية (mm) | حمولة التشغيل لكل زوج (kg) | نطاق البحر الشائع (mm) |
|---|---|---|---|---|
| 80 | 40–50 | 1.5 | 800–1,500 | 1,200–2,200 |
| 100 | 50-60 | 1.5–2.0 | 1,500–2,500 | 1,800–2,700 |
| 120 | 50-65 | 1.8–2.0 | 2,000–3,000 | 2,200–3,300 |
| 140 | 55-65 | 2.0–2.5 | 2,500–3,500 | 2,700–3,600 |
| 160 | 60-70 | 2.0–2.5 | 3,000–4,500 | 3,000–3,900 |
يوفر هذا الجدول مرجعًا عامًا لمطابقة أبعاد العوارض مع متطلبات الحمولة والبحر. وتعتمد أحمال التشغيل الفعلية على درجة الفولاذ (عادةً Q235B أو S350GD)، ونوع الموصل، ومعاملات الأمان، وتكوين الرفوف. وينبغي للمشترين الذين يحددون آلة لتصنيع عوارض رفوف التخزين التأكد من أن خط التشكيل يمكنه تغطية النطاق الكامل لأعماق العوارض وسماكاتها التي يخططون لتقديمها، ويفضل أن يتم ذلك من خلال أدوات درفلة قابلة للضبط أو أنظمة كاسيت سريعة التغيير تقلل وقت التبديل بين المقاسات.
النطاق المميز: حلول آلات التشكيل بالدرفلة على البارد من SUNWAY
تمتد مجموعة آلات SUNWAY إلى ما هو أبعد بكثير من خطوط العوارض الصندوقية لتشمل النطاق الكامل من معدات التشكيل بالدرفلة على البارد التي يحتاج إليها مصنعو رفوف التخزين ومصانع معالجة المعادن في جميع أنحاء العالم. بدءًا من آلات مدادات C وZ للهياكل الفولاذية، وصولًا إلى خطوط ألواح الأسقف والجدران، وآلات تشكيل ألواح الأرضيات، ومعدات تشكيل حوامل التثبيت الشمسية، وخطوط الشق عالية السرعة لمعالجة اللفائف، تقدم SUNWAY حلول إنتاج متكاملة تحت سقف واحد.
تتميّز كل ماكينة من SUNWAY بهيكل متين من الفولاذ الملحوم، وبكرات تشكيل مقسّاة بدقة من Cr12 أو GCr15، وأتمتة قائمة على PLC مع HMI بشاشة لمس، وأنظمة قص وتخريم هيدروليكية مصممة للتشغيل الصناعي المتواصل. ويتوفر تصميم مخصص للبكرات استنادًا إلى رسومات المقاطع التي يقدمها المشتري، مع نطاقات مقاسات قابلة للضبط وتحسين سرعة الخط بما يلائم كل مشروع. وبفضل التغليف الاحترافي للشحن في الحاويات، والوثائق الشاملة، ودعم التشغيل الأولي عبر الفيديو عن بُعد، يبسّط نموذج خدمات SUNWAY المتكامل إجراءات الشراء للمشترين في جميع الأسواق. تواصل مع SUNWAY لمناقشة حل ماكينة مخصص لعارضة رف التخزين لديك أو لأي متطلبات أخرى لإنتاج المقاطع المشكلة على البارد.
المواصفات الرئيسية ومقارنة المعلمات
يتطلب اختيار آلة التشكيل بالدرفلة المناسبة لجائز الصندوق تقييم عدة معلمات مترابطة تتحكم في نطاق المقطع، وسرعة الإنتاج، وجودة التشكيل، واقتصاديات الخط الإجمالية. يقارن الجدول أدناه نطاقات المواصفات النموذجية لخطوط جوائز الصندوق للمستوى المبتدئ، والمستوى القياسي، والأداء العالي، مما يساعد المشترين على مواءمة قدرة الآلة مع حجم إنتاجهم ومزيج منتجاتهم.
| المعلمة | خط المستوى المبتدئ | الخط القياسي | خط الأداء العالي |
|---|---|---|---|
| سُمك المادة | 1.2–2.0 مم | 1.5-2.5 مم | 1.5 - 3.0 مم |
| نطاق عمق الجائز | 80–120 مم | 80–140 مم | 80–160 مم |
| محطات التشكيل | 16–18 | 18–22 | 22–26 |
| سرعة التشكيل | 5–10 م/دقيقة | 8–15 م/دقيقة | 12-20 م/دقيقة |
| قدرة اللحام عالي التردد HF | 60–100 كيلوواط | 100–150 كيلوواط | 150–200 كيلوواط |
| دقة التثقيب | ±0.2 mm | ±0.15 mm | ±0.1 mm |
| التحكم المنطقي القابل للبرمجة PLC | PLC أساسي + HMI | PLC + تخزين الوصفات | PLC + مزامنة مؤازرة + تشخيص |
| مناسب لـ | رفوف صغيرة الدفعات / خفيفة الاستخدام | إنتاج متوسط الحجم | خطوط كبيرة الحجم / متعددة المقاسات |
يحتاج المشترون الذين ينتجون لأنظمة الرفوف من الفئة Tier 1 أو لأسواق التصدير عادةً إلى خطوط قياسية أو عالية الأداء لتلبية سماحات الأبعاد الأضيق ومتطلبات الإنتاجية الأعلى. وتناسب التكوينات الأساسية المصنّعين الإقليميين ذوي أهداف الإنتاج المعتدلة ومجموعة المنتجات الأضيق. وفي جميع الحالات، يجب اختيار قدرة ماكينة اللحام عالي التردد HF بما يلائم سماكة المادة وسرعة الخط؛ إذ تؤدي قدرة اللحام غير الكافية إلى لحامات باردة وفشل في الوصلات، ما يضعف متانة العارضة وسلامة الرفوف.
عند مراجعة عروض الأسعار، اطلب عينات من المقاطع المشكلة والملحومة على طراز الآلة الفعلي، وتحقق من جودة اللحام من خلال اختبارات التسطيح والمقاطع العرضية المعدنية المجهرية. وتأكد أيضًا من أن تصميم قالب التثقيب يطابق نمط الموصل الخاص بك، إذ يستخدم كل نظام رفوف تكوينات مملوكة من الخطافات أو فتحات المسامير. وسيوفر مورد الآلات الكفء تصميم القالب المخصص ضمن نطاق المشروع، كما سيحتفظ بمجموعات قوالب احتياطية في المخزون لاستبدالها بسرعة.
كيفية اختيار آلة عوارض رفوف التخزين المناسبة
يُعد اختيار آلة جسر رف التخزين في جوهره قرارًا هندسيًا للمشروع، ويجب أن يحقق توافق قدرة الآلة مع محفظة منتجات المشتري، وأهداف حجم الإنتاج، ومتطلبات الجودة، والميزانية. ابدأ بتحديد نطاق مقاطع الجوائز التي تنوي إنتاجها—الأعماق، والعروض، والسماكات، وأنواع الموصلات—ثم اعمل بشكل عكسي لتحديد عدد محطات التشكيل، وقدرة اللحام، وتكوين أدوات التثقيب اللازمة لتغطية ذلك النطاق بكفاءة.
يمثل حجم الإنتاج المتغير الحاسم الثاني. ويمكن لمنشأة تنتج 200–500 جائز لكل وردية أن تعمل بشكل مريح باستخدام خط بالسرعة القياسية يعمل بسرعة 8–12 م/دقيقة. أما المنشآت التي تستهدف إنتاج 1,000 جائز أو أكثر لكل وردية فتحتاج إلى سرعات خطوط أعلى، وتثقيب مؤازر أسرع، وأنظمة قطع طائر قوية للحفاظ على معدل الإنتاج دون التضحية بالدقة. ضع النمو المستقبلي في الاعتبار أيضًا—فإن الاستثمار في آلة ذات نطاق ضبط أوسع أو كاسيتات أدوات معيارية يكلف أكثر قليلًا في البداية، لكنه يتجنب تكلفة خط ثانٍ عند توسع مزيج منتجاتك.
ينبغي أن تؤخذ بنية ضمان الجودة في الاعتبار ضمن قرار الشراء إلى جانب الآلة نفسها. يجب أن يشتمل خط إنتاج جوائز رفوف التخزين الكامل على نقاط فحص لاحقة للتحقق من سلامة اللحام، واستقامة الجائز، وتفاوت الطول، وموضع فتحات الموصل. ناقش هذه المتطلبات مع مورد الآلات أثناء مرحلة عرض الأسعار، إذ يستطيع المصنعون ذوو الخبرة دمج أنظمة القياس داخل الخط وبوابات الرفض ضمن تخطيط الخط. وقيّم أيضًا قدرة المورد على خدمات ما بعد البيع—فإن توفر بكرات احتياطية، ودعم التشخيص عن بُعد، ووقت الاستجابة للخدمة الميدانية، كلها عوامل تؤثر في وقت التشغيل التشغيلي طويل الأمد والتكلفة الإجمالية للملكية. استكشف مجموعة آلات SUNWAY الكاملة واستشر فريقهم الفني لتطوير تكوين خط يتوافق مع أهدافك الإنتاجية.
الأسئلة الشائعة: آلة تشكيل العوارض الصندوقية بالدرفلة
فيما تُستخدم آلة تشكيل العوارض الصندوقية بالدرفلة؟
تُستخدم آلة التشكيل بالدرفلة لجائز الصندوق لإنتاج مقاطع مستطيلة مغلقة الفولاذ (جوائز الصندوق) من لفائف المواد من خلال التشكيل المستمر على البارد واللحام عالي التردد. وتُستخدم هذه الجوائز أساسًا كعناصر أفقية حاملة للأحمال في أنظمة رفوف الطبالي الصناعية ورفوف التخزين.
كيف يختلف تشكيل العوارض المغلقة عن التشكيل بالدرفلة للمقاطع المفتوحة؟
يتطلب تشكيل الجائز المغلق محطات تشكيل إضافية لثني الشريط تدريجيًا إلى شكل أنبوبي، ونظام توجيه لإغلاق الوصلة، ووحدة لحام عالي التردد مدمجة لإغلاق الوصلة الطولية بشكل دائم. ولا تحتاج آلات المقاطع المفتوحة إلى اللحام لأن المقطع العرضي يظل مفتوحًا.
ما سماكة المادة التي يمكن لآلة تشكيل العوارض الصندوقية بالدرفلة التعامل معها؟
تعالج معظم خطوط جوائز الصندوق لرفوف التخزين لفائف فولاذية ضمن نطاق السماكة من 1.5 مم إلى 2.5 مم، مع قدرة الآلات عالية الأداء على التعامل مع سماكة تصل إلى 3.0 مم. وتكون المادة عادةً من الفولاذ المجلفن بالغمس الساخن أو الفولاذ المطلي مسبقًا، مع مقاومات خضوع تبلغ 250–350 MPa.
ما طريقة اللحام المستخدمة لإغلاق مقاطع العوارض الصندوقية؟
يُعد اللحام بالحث عالي التردد (HF) الطريقة القياسية، ويعمل عند تردد 150–400 kHz باستخدام مصادر طاقة ذات حالة صلبة تتراوح قدرتها من 60 إلى 200 كيلوواط، حسب سماكة المادة وسرعة الخط. وينتج عن ذلك لحام مطروق ضيق وعالي القوة دون مادة حشو.
هل يمكن لـ SUNWAY تخصيص خط للعوارض الصندوقية ليتناسب مع مقطع الرف الخاص بي؟
نعم. يوفر فريق البحث والتطوير الداخلي لدى SUNWAY تصميمًا مخصصًا للبكرات استنادًا إلى رسومات المقاطع المقدمة من المشتري، إلى جانب تكوينات مخصصة لقوالب التثقيب لأنماط الموصلات المملوكة. كما يتم تقديم تكوين الخط الكامل—من آلة فك اللفائف مرورًا باللحام ووصولًا إلى التكديس الآلي—كحل شامل من جهة واحدة. اتصل بـ Sunway لتقديم متطلبات المقطع الخاص بك.
ما هي سرعة الإنتاج النموذجية لآلة عوارض رفوف التخزين؟
تتراوح سرعات الإنتاج لخطوط جوائز الصندوق لرفوف التخزين عادةً من 8 إلى 15 م/دقيقة للتكوينات القياسية، وتصل إلى 20 م/دقيقة لخطوط الأداء العالي. وتعتمد السرعة الفعلية على سماكة المادة، وتعقيد المقطع، وسعة قدرة اللحام.
كيف ينبغي أن أتحقق من جودة اللحام في العوارض الصندوقية التي تنتجها الآلة؟
يتم التحقق من جودة اللحام من خلال الجمع بين المراقبة المستمرة أثناء الخط (قدرة التردد العالي HF، والضغط، ودرجة حرارة الوصلة) والاختبارات الإتلافية الدورية خارج الخط، بما في ذلك اختبارات التسطيح، والتسطيح العكسي، واختبارات التوسيع، وفحص المقطع العرضي المعدني لمنطقة اللحام. ينبغي على المشترين طلب عوارض نموذجية لإجراء اختبارات مستقلة قبل قبول الآلة.
سجل التغييرات:
- تغطية شاملة لعملية تشكيل المقاطع المغلقة لمقاطع العوارض الصندوقية
- شرح مفصل لتقنية اللحام عالي التردد وتقنية إحكام الوصلة
- تحليل قدرة التحمل للعوارض الصندوقية في أنظمة رفوف التخزين مع جدول مرجعي للأبعاد
- مقارنة المواصفات بين تكوينات الخطوط الأساسية، والقياسية، وعالية الأداء
- إرشادات اختيار المشتري لشراء آلة تصنيع عوارض رفوف التخزين
موجبات المراجعة التالية: تطورات جديدة في تقنيات اللحام عالي التردد HF، وتحديثات معايير الرفوف EN 15512 أو RMI، واتجاهات جديدة لمقاطع العوارض الصندوقية في صناعة التخزين، وتغيرات أسعار أو توافر لفائف الصلب، وإصدارات موسعة من طرازات الآلات





