
 الإنجليزية
 الإسبانية
 الفرنسية
 البنغالية
 الروسية
 العربية
 التركية

أ ماكينة تشكيل الألواح الصندوقية بالدرفلة هي المعدات المتخصصة الكامنة وراء كل لوحة خلفية ولوحة جانبية للرفوف مشكلة بدقة تراها في أنظمة التخزين الحديثة. يتطلب تحقيق تفاوتات أبعاد ضيقة، واستواءً متسقًا، وملاءمة تجميع موثوقة مع القوائم والعوارض العرضية، ليس فقط تصميم الآلة المناسب، بل أيضًا فهمًا شاملًا لمبادئ التشكيل والتحكم في العملية. يفحص هذا الدليل كيفية التحكم في دقة التشكيل والاستواء أثناء إنتاج اللوحات، ويشرح العلاقة الحيوية بين اللوحات المشكلة والمكونات الهيكلية التي تتصل بها، ويوفر المعلمات الفنية التي يحتاج إليها المشترون لاتخاذ قرارات شراء مدروسة.
إذا كنت تخطط لخط إنتاج لوحات الرفوف أو تقوم بترقية المعدات الحالية، اتصل بفريقنا في SUNWAY للحصول على إرشادات متخصصة لاختيار الآلة، وتصميم المقاطع حسب الطلب، وعرض أسعار تنافسي—بدعم من أكثر من 20 عامًا من الخبرة في تصنيع التشكيل بالدرفلة على البارد وسجل مثبت في التصدير العالمي.
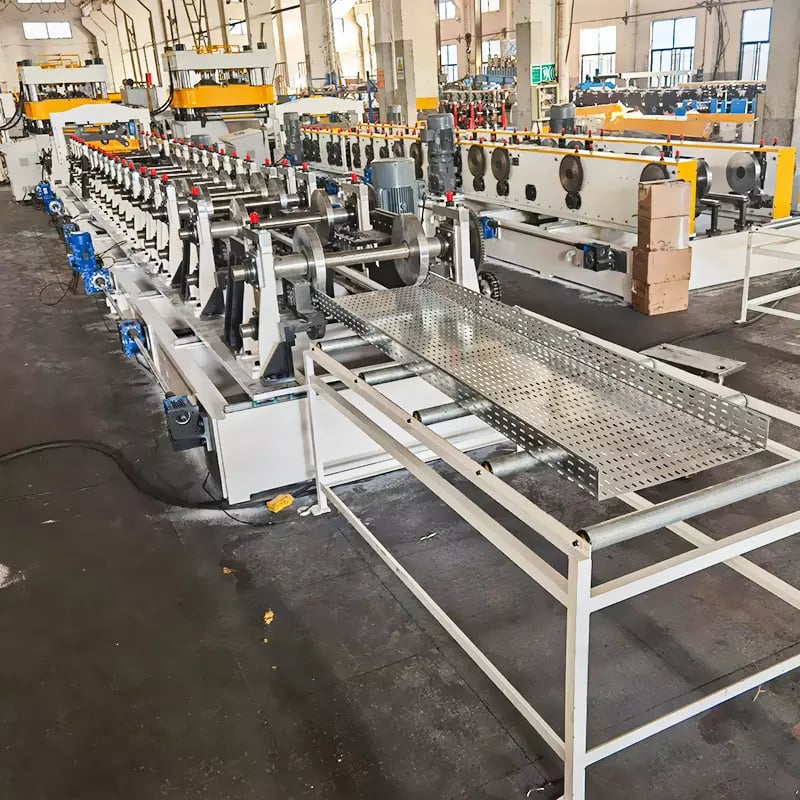
ما هي ماكينة التشكيل بالدرفلة لألواح الصناديق؟
آلة التشكيل بالدرفلة للصفائح الصندوقية هي نوع من معدات التشكيل بالدرفلة على البارد، صُممت خصيصًا لإنتاج الألواح الفولاذية المسطحة أو ذات الأضلاع الخفيفة المستخدمة كصفائح خلفية وصفائح جانبية وألواح أرفف في أنظمة رفوف التخزين والأرفف. تقوم الآلة بثني شريط لفائف الصلب المسطح تدريجيًا عبر سلسلة من محطات الدرافيل المرتبة بدقة، لتشكيل حواف طرفية، وأضلاع تقوية، وميزات توصيل في عملية مستمرة وعالية السرعة. وعلى خلاف عمليات مكابح الضغط أو الكبس، يوفر التشكيل بالدرفلة مقاطع عرضية متسقة بأطوال ألواح غير محدودة مع حد أدنى من هدر المواد.
تؤدي اللوحات التي تنتجها هذه الآلة وظيفة هيكلية ووظيفة تغليف ضمن رفوف الطبالي، والأرفف متوسطة التحمل، ووحدات التخزين خفيفة التحمل، والخزائن الصناعية. تغلق اللوحات الخلفية الجزء الخلفي من فتحات الرفوف لمنع سقوط المواد المخزنة عبرها، بينما توفر اللوحات الجانبية تغليفًا جانبيًا وصلابة إضافية للإطار. ويؤثر الاتساق البُعدي لهذه اللوحات مباشرةً في مدى انسيابية تعشيقها مع القوائم الرأسية والعوارض الأفقية أثناء تجميع الرفوف، مما يجعل دقة التشكيل متطلبًا أساسيًا لا يمكن التنازل عنه في الآلة.
في خط إنتاج نموذجي، تقع آلة التشكيل بالدرفلة للصفائح الصندوقية في مركز نظام منسق يشتمل على آلة فك اللفائف لتغذية اللفائف الخام، ووحدة تسوية، ومجموعة محطات التشكيل، ووحدة تثقيب أو تشقيق لثقوب التوصيل، ومقص هيدروليكي أو يعمل بمحرك مؤازر للقص حسب الطول، ومنضدة إخراج أو مكدس آلي. يجب معايرة كل نظام فرعي للعمل بانسجام، لأن أي انحراف يحدث في المراحل الأولية يتراكم خلال عملية التشكيل ويظهر في النهاية على شكل سوء ملاءمة للوحة أثناء تجميع الرفوف.
كيف تحدد دقة التشكيل جودة تجميع الرفوف
تُعد دقة التشكيل معيار الأداء الأهم لآلة التشكيل بالدرفلة للصفائح الصندوقية، لأن لوحات الرفوف ليست منتجات مستقلة، بل يجب أن تتوافق بدقة مع القوائم والعوارض في نظام تجميع معياري. ويمكن للوحة ذات أبعاد حافة طرفية تتجاوز التفاوت بمقدار 0.3 mm فقط أن تسبب احتكاكًا أثناء الإدخال، أو فجوات ظاهرة بعد التركيب، أو ارتخاءً هيكليًا يقلل قدرة التحمل. ولهذا السبب، يقيم المشترون المحترفون دقة تشكيل الآلة قبل النظر في السرعة أو السعر أو أي عامل آخر.
تعتمد الدقة البُعدية للوحة الرف المشكلة بالدرفلة على عدة متغيرات متفاعلة: عدد محطات التشكيل وترتيبها، ودقة تشغيل الدرافيل، وصلابة أعمدة الدرافيل وأغلفتها، واتساق مادة اللفائف الواردة، ومحاذاة خط تمرير التشكيل بالكامل. تحقق الآلات عالية الجودة عادةً تفاوتات في أبعاد المقطع ضمن ±0.5 mm لارتفاع الحافة و±0.3 mm للعرض الإجمالي للوحة، مما يلبي متطلبات خلوص التجميع لمعظم أنظمة الرفوف التجارية. وتواجه الآلات ذات عدد محطات التشكيل الأقل أو مواد الدرافيل منخفضة الجودة صعوبة في الحفاظ على هذه التفاوتات، لا سيما عند سرعات الخط الأعلى أو مع درجات الصلب الأكثر صلابة.
إلى جانب الدقة البُعدية الساكنة، تكتسب قابلية التكرار الديناميكية أهمية مماثلة. يجب أن تنتج الآلة اللوحة رقم ألف بنفس تفاوتات اللوحة الأولى، وردية بعد وردية. ويحكم قابلية التكرار هذه صلابة الدرافيل ومقاومتها للتآكل (فولاذ Cr12MoV أو GCr15 مقسى إلى HRC 58–62 هو المعيار الصناعي)، وجودة محامل الأعمدة، وصلابة الإطار تحت الحمل، ودقة نظام التغذية المؤازر المتحكم فيه بواسطة PLC. ينبغي على المشترين طلب لوحات نموذجية مشكلة بسرعة الإنتاج الكاملة وقياسها مقارنةً برسومات المواصفات قبل تأكيد أي طلب للآلة.
| المعلمة | التفاوت المعتاد | التأثير على التجميع |
|---|---|---|
| عرض اللوحة (خرج آلة التشكيل بالدرفلة للصفائح الصندوقية) | ±0.3 مم | يحدد الملاءمة بين القوائم |
| ارتفاع الحافة | ± 0.5 مم | يؤثر في تعشيق الخطاف أو اللسان |
| موضع الثقب (المثقوب) | ±0.3 مم | يتحكم في محاذاة مشبك العارضة أو المسمار |
| طول اللوحة (القص حسب الطول) | ± 1.0 مم | يؤثر في الفجوة المرئية والتكديس |
| الفرق القطري | ≤1.0 mm | يشير إلى التربيع والالتواء |
يلخص هذا الجدول التفاوتات الحرجة التي ينبغي أن تحققها آلة كفؤة لتشكيل الصفائح بالصقل بالدرفلة للصناديق. عند تقييم عروض الآلات، قارن هذه القيم مباشرةً مع رسومات تجميع نظام الرفوف لديك للتأكد من التوافق. تتطلب التفاوتات الأكثر دقة عمومًا عددًا أكبر من محطات التشكيل ومواد بكرات عالية الجودة، وهو ما سينعكس على سعر الآلة.
التحكم في الاستواء: العامل الحاسم في أداء الألواح
تُعد الاستواء الركيزة الثانية لجودة الألواح، وبالنسبة للألواح الخلفية والجانبية للرفوف، قد يكون أكثر وضوحًا للمستخدمين النهائيين من الدقة البُعدية. فاللوح الذي يحقق جميع تفاوتات العرض والحواف ولكنه يعاني من التموج أو تموج الحواف أو تقوس الوسط سيبدو معيبًا عند تركيبه—وفي بعض الحالات لن يستقر بشكل مستوٍ على القوائم، مما يسبب نقاط إجهاد أثناء التجميع. يتطلب التحكم في الاستواء على آلة تشكيل الصفائح بالصقل بالدرفلة للصناديق إدارة توزيع الإجهاد الداخلي طوال عملية التشكيل.
تتمثل الأسباب الرئيسية لعيوب الاستواء في الألواح المشكلة بالدرفلة في الاستطالة غير المتساوية عبر عرض الشريط أثناء التشكيل، والإجهادات المتبقية من اللفائف الواردة، ولا سيما تقوس اللفيفة وتقوسها العرضي، وإجهاد التشكيل المفرط في مناطق ثني الحواف الذي يسحب القسم المسطح الأوسط إلى شكل محدب أو مقعر. وتخفف الآلة المصممة جيدًا من هذه المشكلات بعدة وسائل: التدرج التدريجي في التشكيل باستخدام أنماط زهرية محسّنة، وهي تسلسل الأشكال المقطعية من الشريط المسطح إلى القطاع النهائي، وعدد كافٍ من تمريرات التشكيل لتوزيع الإجهاد، ووحدة تسوية دقيقة قبل محطات التشكيل، وأحيانًا محطة تسوية أو تسطيح بعد التشكيل.
تلعب خصائص المواد أيضًا دورًا مهمًا. تُشكّل الألواح عادةً من لفائف فولاذ مدرفلة على البارد أو مجلفنة بسماكات تتراوح من 0.5 mm إلى 1.5 mm، وبمقاومات خضوع تتراوح بين 235 MPa و350 MPa. تكون المواد الأرق والأكثر ليونة أكثر عرضة للتموج، بينما تقاوم المواد الأكثر سماكة وصلابة التشكيل وتتطلب مجموعات بكرات أكثر متانة وقوى تشكيل أعلى. ويجب أن يتوافق تصميم بكرات التشكيل في الآلة مع نطاق المواد المستهدف—فعدم التوافق يؤدي إلى مشكلات مزمنة في الاستواء لا يمكن لأي قدر من الضبط اللاحق تصحيحه بالكامل.
النطاق المميز: حلول آلات التشكيل بالدرفلة على البارد من SUNWAY
صنواي تقدم مجموعة شاملة من معدات التشكيل على البارد بالدرفلة ذات الصلة المباشرة بإنتاج ألواح الرفوف، بما في ذلك آلات مخصصة لتشكيل صفائح الصناديق، وخطوط تشكيل ألواح الرفوف، ومعدات قطاعات فولاذية ذات صلة لتصنيع أنظمة التخزين. تتميز كل آلة بهيكل متين ملحوم من الفولاذ، وبكرات مشكلة بدقة من Cr12 أو GCr15 المقسى، وتحكم آلي قائم على PLC مع واجهة تشغيل HMI تعمل باللمس، وأنظمة قطع هيدروليكية أو مدفوعة بمحرك مؤازر. يصمم فريق البحث والتطوير الداخلي في SUNWAY أدوات البكرات استنادًا إلى رسومات القطاعات المقدمة من العميل، مع تحسين النمط الزهري وعدد محطات التشكيل لتحقيق الاستواء والدقة البُعدية المستهدفين لكل تصميم لوح محدد.
ما يميز SUNWAY لمشتري ألواح الرفوف هو نهج الحل الشامل من محطة واحدة: بدءًا من تصميم البكرات المخصص وتكوين الخط الكامل، بما في ذلك فك اللفائف، ووحدة التسوية، ومحطات التشكيل، ووحدة التثقيب، والمقص، ووحدة التكديس، وصولًا إلى إرشادات التركيب، وتدريب المشغلين، وتوريد قطع الغيار، والدعم الفني مدى الحياة. وبفضل أكثر من 20 عامًا من الخبرة في التصنيع وشبكة تصدير عالمية راسخة، تقدم SUNWAY آلات ذات أسعار تنافسية دون المساس بدقة التشكيل التي يتطلبها إنتاج ألواح الرفوف. استكشف مجموعتنا الكاملة من الماكينات للاطلاع على المواصفات ذات الصلة بقطاعات ألواحك.
المكونات الرئيسية لماكينة التشكيل بالدرفلة لألواح الصناديق
يتكون خط الإنتاج الكامل لآلة تشكيل الصفائح بالصقل بالدرفلة للصناديق من سبعة أنظمة فرعية أساسية، يساهم كل منها في جودة الألواح الإجمالية وكفاءة الإنتاج والموثوقية التشغيلية. يساعد فهم هذه المكونات المشترين على تقييم عروض الآلات من الناحية الفنية بدلًا من الاعتماد حصريًا على مقارنات الأسعار.
تثبت آلة فك اللفائف لفائف الفولاذ وتغذيها، وبالنسبة لإنتاج ألواح الرفوف، تُعد آلة فك اللفائف الهيدروليكية بسعة 3–5 ton قياسية. ويجب أن توفر شدًا خلفيًا ثابتًا لمنع ارتخاء اللفيفة، الأمر الذي قد يسبب عدم انتظام التغذية. وفي الاتجاه اللاحق، تزيل وحدة التسوية تقوس اللفيفة وتقوسها العرضي وتموج الحواف من الشريط قبل دخوله إلى محطات التشكيل—وتُعد هذه نقطة تحكم حرجة في الاستواء. تستخدم وحدة التسوية عادةً 7–11 بكرة دقيقة، وينبغي أن تكون قابلة للضبط لمختلف سماكات المواد ضمن النطاق المقنن للآلة.
تُعد مجموعة محطات التشكيل جوهر الآلة، حيث يُشكّل الشريط المسطح تدريجيًا إلى قطاع اللوح النهائي. وتحتوي آلة ألواح الرفوف عادةً على 10–18 محطة تشكيل بحسب تعقيد القطاع، وتضم كل محطة زوجًا متطابقًا من البكرات العلوية والسفلية، وأحيانًا بكرات جانبية، مركبة على أعمدة مقساة ومدعومة بمحامل كتلة وسادة أو محامل بكرات كروية. تنشئ وحدة التثقيب أو التخويش—الموضوعة إما قبل قسم التشكيل أو داخله—ثقوب التوصيل أو الفتحات أو الألسنة اللازمة لتعشيق اللوح مع الإطار. يقص نظام القطع الهيدروليكي الألواح النهائية إلى الأطوال المبرمجة، بينما ينسق نظام التحكم PLC جميع العمليات، بما في ذلك سرعة التغذية وتوقيت التثقيب وطول القطع. وأخيرًا، تجمع طاولة الخروج أو آلة التكديس الآلية الألواح النهائية للتغليف.
| المكوّن | الوظيفة | المواصفات الرئيسية |
|---|---|---|
| فكاك لفائف هيدروليكي | تثبيت اللفائف وتغذيتها | سعة 3–5 طن، تمدد هيدروليكي |
| وحدة التسوية | تصحيح الاستواء قبل التشكيل | 7–11 بكرات، فتحة قابلة للضبط |
| محطات التشكيل، وهي جوهر آلة تشكيل الصفائح بالصقل بالدرفلة للصناديق | تشكيل المقطع تدريجيًا | 10–18 محطة، بكرات Cr12MoV |
| وحدة التثقيب | إنشاء ثقوب/فتحات التوصيل | هيدروليكي، دقة موضع ±0.3 mm |
| مقص هيدروليكي | القص حتى الطول | تحكم بمحرك مؤازر، دقة ±1.0 mm |
| نظام التحكم PLC | أتمتة الخط وتنسيقه | PLC + شاشة لمس HMI |
| طاولة الخروج / المكدس | جمع الألواح وتكديسها | خيار التكديس اليدوي أو الآلي |
استخدم تفصيل المكونات هذا لإنشاء قائمة تحقق فنية عند مقارنة عروض أسعار الآلات. تحقق صراحةً من درجة مادة البكرات، ونوع المحامل، والعلامة التجارية لوحدة PLC، ومواصفات النظام الهيدروليكي—فهذه التفاصيل تحدد مباشرةً موثوقية الآلة على المدى الطويل واتساق جودة الألواح.
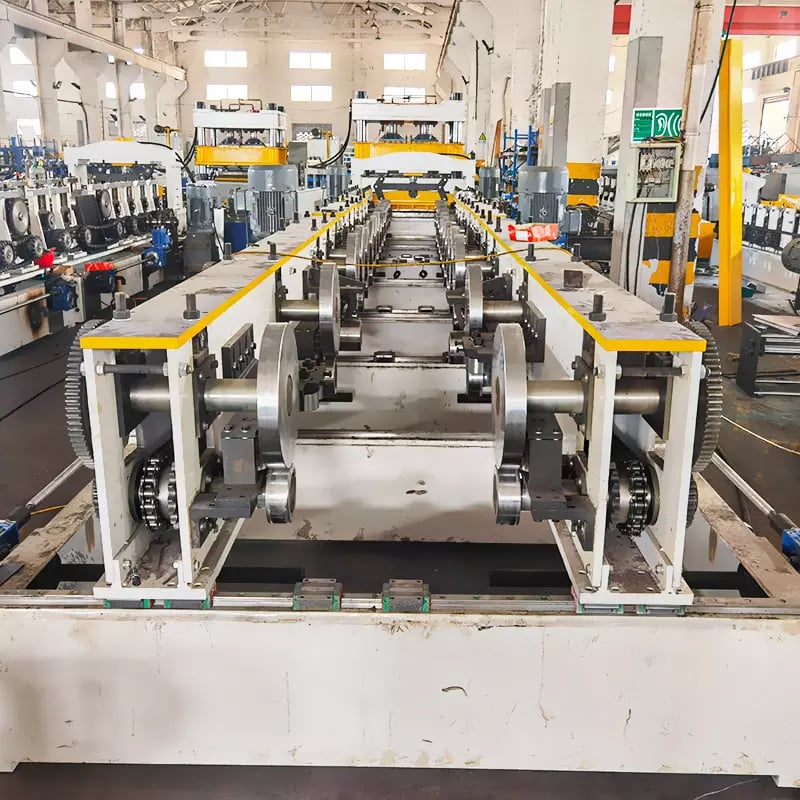
معايير المواصفات وأبعاد المقطع
يتطلب اختيار ماكينة التشكيل بالدرفلة المناسبة لألواح الصناديق مطابقة مواصفات الماكينة مع مقاطع الألواح المستهدفة لديك. وتختلف الألواح الخلفية والجانبية للرفوف اختلافًا كبيرًا باختلاف تصميمات أنظمة التخزين، لذلك يجب أن يغطي نطاق الضبط وسرعة التشكيل وقدرة الماكينة على التعامل مع المواد متطلبات إنتاجك بهامش كافٍ.
يتراوح عرض مقاطع ألواح الرفوف النموذجية بعد التشطيب بين 150 mm و1200 mm، بينما تتراوح سماكة المواد بين 0.5 mm و1.5 mm. وتُقص أطوال الألواح حسب الطلب، وتتراوح عادةً بين 300 mm و2500 mm لتطبيقات الرفوف. ويبلغ ارتفاع الحواف الطرفية عادةً 10–25 mm، بينما تضيف أضلاع التقوية، إذا كانت محددة، عمقًا قدره 3–8 mm. وتتراوح سرعة تشكيل الماكينة لألواح الرفوف عمومًا بين 8 و20 مترًا في الدقيقة، اعتمادًا على تعقيد المقطع وتكرار التثقيب. ويمكن تحقيق سرعات أعلى للمقاطع البسيطة التي لا تتضمن تثقيبًا مدمجًا في الخط.
ينبغي للمشترين إيلاء اهتمام خاص لنطاق توافق الماكينة مع المواد. فقد لا تعمل ماكينة مصنفة لسماكة 0.5–1.2 mm على فولاذ منخفض الكربون بقوة 235 MPa بشكل مُرضٍ عند استخدامها مع لفائف فولاذ مجلفن عالي القوة بسماكة 1.2 mm وقوة 350 MPa، من دون تعديلات على مجموعة البكرات ونظام التشغيل. وبالمثل، يجب أن تستوعب قدرة عرض اللفائف عرض التطوير للشريط المسطح لأعرض لوح لديك، والذي يكون دائمًا أكبر من عرض المقطع النهائي بسبب مادة الحواف. إن طلب حساب تشكيل تفصيلي (تطوير النمط المسطح) من مورّد الماكينة قبل الشراء يزيل التخمين ويمنع حالات عدم التطابق المكلفة.
| المواصفات | النطاق النموذجي | الملاحظات |
|---|---|---|
| سُمك المادة | 0.5–1.5 mm | فولاذ مدرفل على البارد أو فولاذ مجلفن |
| قوة خضوع المادة | 235–350 MPa | تتطلب القوة الأعلى عددًا أكبر من المحطات |
| عرض اللوح النهائي | 150–1200 mm | يعتمد على تصميم نظام الرفوف |
| ارتفاع الحافة | 10-25 مم | يحدد التداخل مع القوائم الرأسية |
| سرعة التشكيل (ماكينة ألواح الرفوف) | 8–20 m/min | تختلف حسب تكرار التثقيب |
| محطات التشكيل | 10-18 | تُحسّن المحطات الإضافية الدقة |
| قدرة الماكينة | 7.5–15 kW (التشغيل الرئيسي) | النظام الهيدروليكي إضافي |
| دقة القطع حسب الطول | ± 1.0 مم | يتم التحكم بها بواسطة محرك مؤازر أو مشفّر |
يوفر جدول المواصفات هذا أساسًا لتقييم عروض ماكينات تشكيل ألواح رفوف التخزين. تأكد من أن قدرة الماكينة المعروضة لا تغطي مقاطعك الحالية فحسب، بل تغطي أيضًا المنتجات المستقبلية المتوقعة، إذ يمكن عادةً تغيير مجموعات البكرات لتشكيل مقاطع جديدة على الإطار نفسه إذا سمحت قدرة عرض الماكينة الأساسية وقدرتها التشغيلية بذلك.
علاقة التجميع بين الألواح والقوائم والعوارض
المقياس النهائي لجودة لوح الرف هو مدى جودة تجميعه ضمن نظام رفوف تخزين كامل. وتتصل الألواح الخلفية والجانبية بالقوائم الرأسية (الأعمدة) والعوارض الأفقية (الأعضاء العرضية) من خلال مجموعة متنوعة من الوصلات الميكانيكية—ألسنة خطافية، وحواف مثنية تنزلق داخل فتحات القوائم الرأسية، ووصلات مثبتة بالمسامير عبر الثقوب المثقبة، أو تعشيقات تثبيت مع موصلات نهايات العوارض. وتفرض كل واحدة من هذه الوصلات متطلبات أبعادية محددة على مقطع اللوح، ويجب أن تفي بها ماكينة التشكيل بالدرفلة لألواح الصناديق باستمرار.
في نظام رفوف نموذجي من دون مسامير، تتعشق الحواف الطرفية للوح فوق الفتحات المثقبة على طول الوجه الأمامي للقائمة الرأسية أو تُدخل فيها. ويتطلب ذلك أن يقع ارتفاع الحافة وزاوية إرجاع الحافة وعرض اللوح ضمن نطاق ضيق من التفاوت—عادةً ±0.5 mm في أبعاد التعشيق الحرجة. فإذا كان اللوح عريضًا جدًا، فلن يتسع بين القوائم الرأسية؛ وإذا كان ضيقًا جدًا، فسيكون مرتخيًا ويصدر صوت اهتزاز. وإذا كان ارتفاع الحافة قصيرًا، فقد ينفصل اللوح تحت الحمل. أما ألواح الرفوف المدعومة بالعوارض، فترتكز على حواف العوارض المتدرجة ويجب أن تستوي دون تمايل، مما يعيد تسليط الضوء على تفاوت الاستواء.
بالنسبة إلى وصلات اللوح بالقائمة الرأسية التي تعتمد على محاذاة الثقوب المثقبة مع ثقوب القائمة الرأسية، فإن دقة موضع الثقب بالغة الأهمية. ويلزم عمومًا تحقيق تفاوت قدره ±0.3 mm في موضع الثقب لضمان مرور المسامير أو المشابك من دون محاذاة قسرية. ويجب مزامنة وحدة التثقيب في خط التشكيل بالدرفلة بدقة مع نظام التغذية للحفاظ على هذه الدقة عند سرعة الإنتاج. ولكل من التثقيب المسبق (قبل التشكيل) والتثقيب اللاحق (بعد التشكيل) مزايا، اعتمادًا على هندسة المقطع—وينبغي لمورّد الماكينة أن يوصي بالنهج الأمثل استنادًا إلى تصميم اللوح والرفوف الخاصين بك.
الشركة المصنعة الموصى بها: SUNWAY
بالنسبة إلى المشترين الذين يبحثون عن مورّد موثوق وقادر تقنيًا لماكينات التشكيل بالدرفلة لألواح الصناديق، SUNWAY (Wuxi Sunway Machinery Co., Ltd) فإنها خيار موصى به. وبخبرة تزيد على 20 عامًا في تصنيع ماكينات التشكيل بالدرفلة على البارد، تدير SUNWAY نظام إنتاج متكاملًا يشمل البحث والتطوير، وتوريد المواد، والتصنيع الدقيق، والفحص، والتغليف الاحترافي، ولوجستيات التصدير العالمية. تُصنع كل ماكينة وفق نظام صارم لمراقبة الجودة، مع اهتمام دقيق بالتفاصيل بدءًا من تشغيل البكرات وصولًا إلى التجميع والاختبار النهائيين.
يعمل فريق البحث والتطوير الداخلي لدى SUNWAY عن كثب مع المشترين لتحليل مقاطع ألواح الرفوف الخاصة بهم، وتقديم المشورة بشأن التصميم الأمثل لمحطات التشكيل، واختيار مواد البكرات، وتكوين الخط، لضمان أن تحقق الماكينة النهائية دقة التشكيل والاستواء المطلوبين لتجميع الرفوف بشكل موثوق. وبصفتها جهة مصنّعة موثوقة ملتزمة بالشراكات طويلة الأمد، لا توفر SUNWAY المعدات فحسب، بل توفر أيضًا منظومة دعم متكاملة تشمل إرشادات تشغيل وتركيب الماكينة، وتدريب المشغلين، وتوفير قطع الغيار، والمساعدة الفنية مدى الحياة. اطلب عرض سعر اليوم لمناقشة متطلبات ماكينة ألواح الرفوف لديك والحصول على حل مخصص.
كيفية اختيار ماكينة التشكيل بالدرفلة المناسبة لألواح الصناديق
يبدأ اختيار الماكينة المناسبة بتحديد واضح لمتطلبات منتجاتك، بدلًا من البدء من كتالوجات الماكينات. وثّق جميع مقاطع الألواح التي تنوي إنتاجها—بما في ذلك الأبعاد، ونوع المادة وسماكتها، وخصائص الوصلات، وأنماط الثقوب، وأهداف حجم الإنتاج السنوي. وتصبح حزمة مواصفات المنتج هذه أساسًا لمناقشات هادفة مع المورّدين وعروض أسعار دقيقة.
قيّم عروض الموردين أولًا من حيث الاكتمال الفني، ثم من حيث السعر. يجب أن يتضمن العرض الجيد تصميم مخطط التشكيل المتتابع الذي يوضح كيفية مرور الشريط المسطح عبر كل محطة، وحساب تطوير النمط المسطح لتأكيد متطلبات عرض المادة، ومواصفات تفصيلية لمادة البكرات وصلادتها، وتحديد العلامة التجارية والطراز لنظام PLC والنظام الهيدروليكي، والتفاوتات القابلة للتحقيق في ظل ظروف الإنتاج المحددة، ونطاق توريد واضح يسرد كل مكوّن بدءًا من آلة فك اللفائف وحتى آلة التكديس. تشير العروض التي تحذف هذه التفاصيل إما إلى قدرة فنية محدودة أو إلى نية خفض التكاليف بطرق ستؤثر سلبًا في جودة الألواح.
أخيرًا، ضع في الاعتبار التكلفة الإجمالية للملكية بدلًا من سعر الشراء وحده. فالآلة التي تقل تكلفتها بنسبة 15% لكنها تنتج ألواحًا بتفاوتات غير متسقة ستؤدي إلى خسائر أكبر بكثير من خلال الألواح المرفوضة، وإعادة العمل في التجميع، وشكاوى العملاء. اطلب أسماء عملاء مرجعيين ينتجون ألواح رفوف مماثلة، واطلب عينات من الألواح المشكلة على تكوين الآلة المقترح، وإذا أمكن، زُر مصنع الشركة المصنّعة لمعاينة جودة تصنيع الآلة firsthand. يوفّر الموردون مثل صنواي، الذين يتمتعون بعقود من الخبرة المتخصصة وعمليات تصنيع شفافة، الثقة بأن استثمارك سيحقق عوائد موثوقة طوال العمر التشغيلي الكامل للآلة. ولأي أسئلة حول اختيار الآلة، قم بزيارة قسم الأسئلة الشائعة لدينا للحصول على إرشادات إضافية.
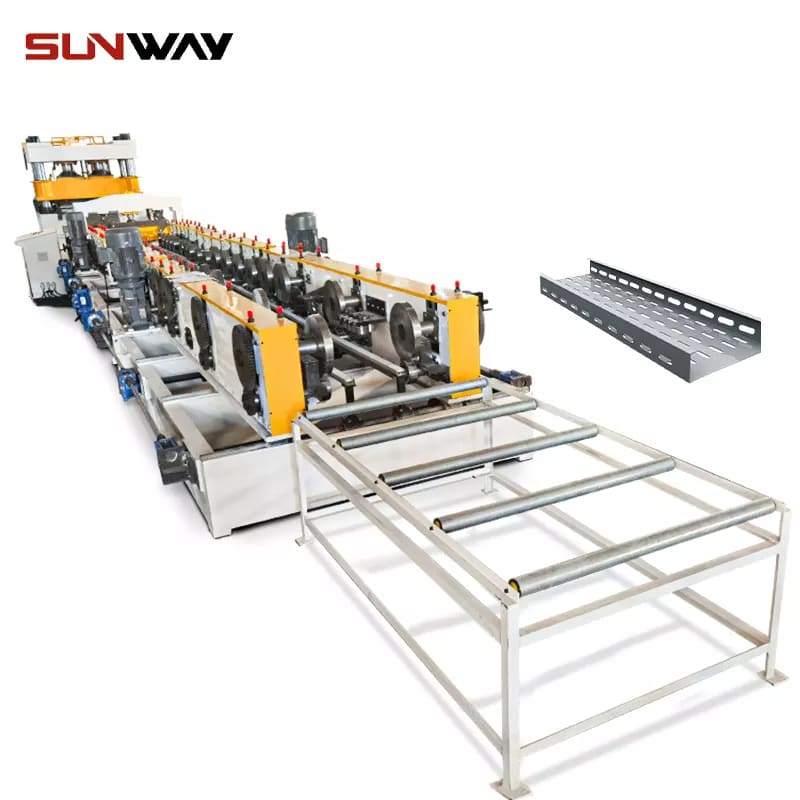
الأسئلة الشائعة: ماكينة التشكيل بالدرفلة لألواح الصناديق
ما الغرض من ماكينة تشكيل الألواح الصندوقية؟
تُستخدم ماكينة تشكيل الألواح الصندوقية بالدلفنة لإنتاج ألواح فولاذية مسطحة أو مضلعة - بما في ذلك الألواح الخلفية والألواح الجانبية وألواح الأرفف - لأرفف التخزين، والرفوف، وأنظمة الخزائن الصناعية. وهي تشكل هذه الألواح بشكل مستمر من شريط لفائف الصلب من خلال سلسلة من المحطات الدوارة.
ما هي دقة التشكيل التي يمكن أن تحققها ماكينة الألواح الحامل؟
عادةً ما تحقق ماكينة ألواح الرفوف المصممة جيدًا تفاوتًا في عرض اللوحة يبلغ ± 0.3 مم، وتفاوتًا في ارتفاع الحافة يبلغ ± 0.5 مم، ودقة في موضع الثقب المثقوب تبلغ ± 0.3 مم. هذه التفاوتات المسموح بها كافية للتجميع الموثوق به مع القوائم والعوارض القياسية للأرفف التجارية.
كيف يتم التحكم في التسطيح أثناء تشكيل اللوح الصندوقي بالدلفنة؟
يتم التحكم في الاستواء من خلال الجمع بين التسوية الأولية (وحدة تسوية مكوّنة من 7–11 بكرة)، وتصميم مُحسّن لمخطط التشكيل المتتابع مع تدرّج تشكيل تدريجي، وعدد كافٍ من محطات التشكيل (عادةً 10–18)، وتصميم بكرات متوافق مع سُمك المادة ودرجتها المستهدفة.
ما سماكة المادة التي يمكن لماكينة ألواح أرفف التخزين معالجتها؟
صُممت معظم آلات ألواح أرفف التخزين لمعالجة لفائف مدرفلة على البارد أو مجلفنة الفولاذ بسماكات تتراوح من 0.5 mm إلى 1.5 mm، وبمقاومات خضوع تتراوح من 235 MPa إلى 350 MPa. ويعتمد النطاق المحدد على تكوين الآلة وتصميم البكرات.
ما سرعة الإنتاج النموذجية لتشكيل ألواح الرفوف؟
تتراوح سرعات التشكيل النموذجية لإنتاج ألواح الرفوف من 8 إلى 20 مترًا في الدقيقة. وتعتمد السرعة الفعلية على تعقيد المقطع، وعدد عمليات التثقيب المضمنة على الخط، وسُمك المادة. ويمكن للمقاطع الأبسط التي لا تتضمن تثقيبًا على الخط أن تعمل عند الحد الأعلى من هذا النطاق.
هل يمكن لـ SUNWAY تخصيص ماكينة تشكيل بالدرفلة لألواح الصناديق لتناسب مقطع اللوح الخاص بي؟
نعم. يصمم فريق البحث والتطوير الداخلي لدى SUNWAY أدوات بكرات مخصصة استنادًا إلى رسومات المقاطع التي يقدمها العميل، مع تحسين عدد محطات التشكيل ومخطط التشكيل المتتابع لكل تصميم محدد للوح. كما توفر SUNWAY تكوينًا كاملًا للخط بدءًا من آلة فك اللفائف وحتى آلة التكديس، وإرشادات التركيب، وتدريب المشغلين، ودعمًا فنيًا مدى الحياة.
كيف ينبغي التحقق من جودة الألواح قبل قبول الماكينة؟
اطلب عينات من الألواح المشكلة بسرعة الإنتاج الكاملة على تكوين الآلة المقترح. قِس الأبعاد الحرجة (عرض اللوح، وارتفاع الحافة، ومواضع الثقوب، والفرق القطري) وقارنها برسومات تجميع نظام الرفوف لديك وبمواصفات التفاوتات الواردة في عرض الآلة.
سجل التغييرات:
- دليل شامل إلى مبادئ عمل آلة التشكيل بالدرفلة للوح الصندوقي وتحليل مكوّناتها
- تحليل مفصل لدقة التشكيل والتحكم في الاستواء لإنتاج ألواح الرفوف
- شرح علاقة التجميع بين الألواح والقوائم والعوارض مع متطلبات التفاوتات
- جدول مواصفات الآلة وإرشادات اختيارها لمشتري الشركات (B2B)
- قسم الأسئلة الشائعة الذي يتناول أسئلة المشترين الشائعة حول الدقة والسرعة ونطاق المواد والتخصيص
محفزات المراجعة التالية: معايير جديدة لمقاطع ألواح الرفوف، ودرجات محدثة لمواد البكرات، وتغيرات في اتجاهات تصميم صناعة التخزين، وميزات جديدة لأتمتة الآلات، وتغيرات في سياسات الشحن أو التجارة التي تؤثر في المشترين العالميين





