
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ক বক্স প্লেট রোল ফর্মিং মেশিন আধুনিক স্টোরেজ সিস্টেমে দেখা প্রতিটি নিখুঁতভাবে গঠিত র্যাক ব্যাক প্যানেল ও সাইড প্যানেলের পেছনে থাকা বিশেষায়িত সরঞ্জাম। কঠোর মাত্রাগত সহনশীলতা, সামঞ্জস্যপূর্ণ সমতলতা এবং আপরাইট ও ক্রস বিমের সঙ্গে নির্ভরযোগ্য অ্যাসেম্বলি ফিট অর্জনের জন্য কেবল সঠিক মেশিন ডিজাইনই নয়, ফর্মিং নীতি ও প্রক্রিয়া নিয়ন্ত্রণ সম্পর্কে গভীর জ্ঞানও প্রয়োজন। এই নির্দেশিকায় প্যানেল উৎপাদনের সময় ফর্মিংয়ের নির্ভুলতা ও সমতলতা কীভাবে নিয়ন্ত্রণ করা হয় তা পরীক্ষা করা হয়েছে, গঠিত প্যানেল ও যেসব কাঠামোগত উপাদানের সঙ্গে এগুলো যুক্ত হয় তাদের গুরুত্বপূর্ণ সম্পর্ক ব্যাখ্যা করা হয়েছে এবং অবগত ক্রয় সিদ্ধান্ত নেওয়ার জন্য ক্রেতাদের প্রয়োজনীয় প্রযুক্তিগত প্যারামিটার প্রদান করা হয়েছে।
আপনি যদি র্যাক প্যানেল উৎপাদন লাইন স্থাপনের পরিকল্পনা করেন বা বিদ্যমান সরঞ্জাম আপগ্রেড করেন, আমাদের দলের সাথে যোগাযোগ করুন বিশেষজ্ঞ মেশিন নির্বাচন নির্দেশনা, কাস্টম প্রোফাইল ডিজাইন এবং প্রতিযোগিতামূলক কোটেশনের জন্য SUNWAY-এর সঙ্গে যোগাযোগ করুন—যার পেছনে রয়েছে কোল্ড রোল ফর্মিং উৎপাদনে 20 বছরেরও বেশি অভিজ্ঞতা এবং প্রমাণিত বৈশ্বিক রপ্তানি সক্ষমতা।
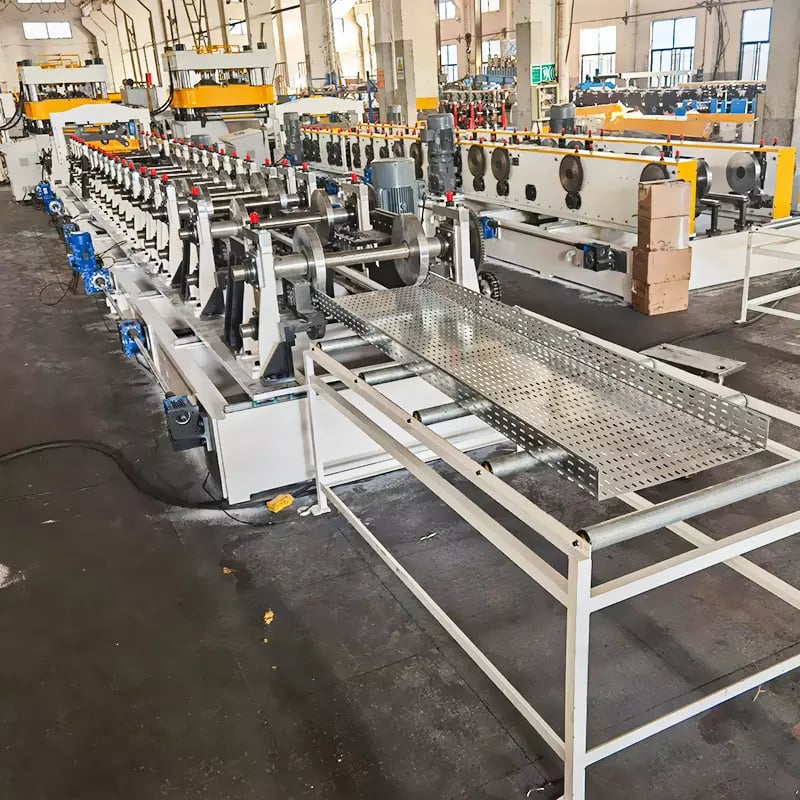
বক্স প্লেট রোল ফর্মিং মেশিন কী?
বক্স প্লেট রোল ফর্মিং মেশিন হলো এক ধরনের কোল্ড রোল ফর্মিং সরঞ্জাম, যা স্টোরেজ র্যাক ও শেলভিং সিস্টেমে ব্যাক প্লেট, সাইড প্লেট এবং শেলফ বোর্ড হিসেবে ব্যবহৃত সমতল বা হালকা রিবযুক্ত ইস্পাত প্যানেল উৎপাদনের জন্য বিশেষভাবে প্রকৌশলগতভাবে নকশা করা হয়েছে। মেশিনটি সুনির্দিষ্টভাবে বিন্যস্ত একাধিক রোলার স্টেশনের মধ্য দিয়ে সমতল ইস্পাত কয়েল স্ট্রিপকে ধাপে ধাপে বাঁকিয়ে ধার ফ্ল্যাঞ্জ, শক্তিবর্ধক রিব এবং সংযোগ বৈশিষ্ট্য তৈরি করে, যা একটি ধারাবাহিক উচ্চ-গতির প্রক্রিয়া। প্রেস ব্রেক বা স্ট্যাম্পিং অপারেশনের বিপরীতে, রোল ফর্মিং ন্যূনতম উপাদান অপচয়ের মাধ্যমে সীমাহীন দৈর্ঘ্যের প্যানেলে সামঞ্জস্যপূর্ণ ক্রস-সেকশন প্রোফাইল তৈরি করে।
এই মেশিনে উৎপাদিত প্যানেলগুলো পালেট র্যাকিং, মাঝারি-ডিউটি শেলভিং, হালকা-ডিউটি স্টোরেজ ইউনিট এবং শিল্প ক্যাবিনেটে কাঠামোগত ও আবদ্ধকরণ উভয় ভূমিকা পালন করে। ব্যাক প্যানেল র্যাক বে-এর পেছনের অংশ বন্ধ করে, যাতে সংরক্ষিত সামগ্রী বাইরে পড়ে না যায়; অন্যদিকে সাইড প্যানেল পার্শ্বীয় আবদ্ধতা ও অতিরিক্ত ফ্রেম দৃঢ়তা প্রদান করে। এই প্যানেলগুলোর মাত্রাগত সামঞ্জস্য র্যাক অ্যাসেম্বলির সময় উল্লম্ব আপরাইট ও অনুভূমিক বিমের সঙ্গে কতটা সুন্দরভাবে আন্তঃসংযুক্ত হবে তা সরাসরি প্রভাবিত করে—ফলে ফর্মিংয়ের নির্ভুলতা মেশিনের একটি অপরিহার্য প্রয়োজনীয়তা।
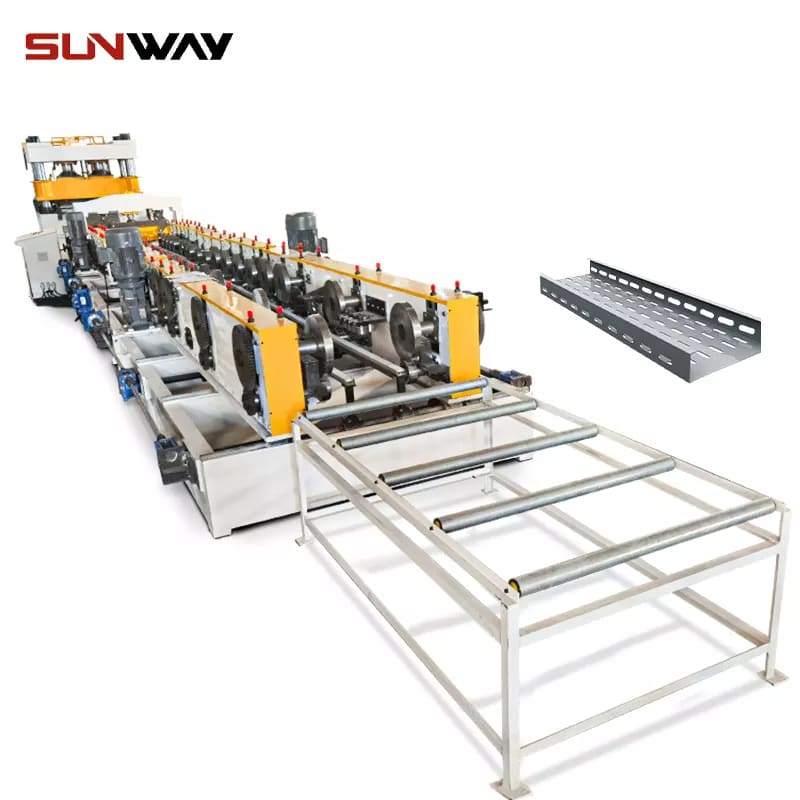
একটি সাধারণ উৎপাদন লাইনে বক্স প্লেট রোল ফর্মিং মেশিন একটি সমন্বিত সিস্টেমের কেন্দ্রে থাকে, যার মধ্যে কাঁচা কয়েল ফিড করার জন্য ডিকয়লার, একটি লেভেলিং ইউনিট, ফর্মিং স্টেশন অ্যারে, সংযোগকারী ছিদ্রের জন্য একটি পাঞ্চিং বা নচিং ইউনিট, দৈর্ঘ্য অনুযায়ী কাটার জন্য একটি হাইড্রোলিক বা সার্ভো-চালিত শিয়ার এবং একটি রান-আউট টেবিল বা স্বয়ংক্রিয় স্ট্যাকার অন্তর্ভুক্ত থাকে। প্রতিটি সাবসিস্টেমকে সমন্বিতভাবে কাজ করার জন্য ক্যালিব্রেট করতে হয়, কারণ আপস্ট্রিমে সৃষ্ট যেকোনো বিচ্যুতি ফর্মিং প্রক্রিয়ার মাধ্যমে বৃদ্ধি পায় এবং শেষ পর্যন্ত র্যাক অ্যাসেম্বলির সময় প্যানেলের দুর্বল ফিট হিসেবে প্রকাশ পায়।
ফর্মিং নির্ভুলতা কীভাবে র্যাক অ্যাসেম্বলির গুণমান নির্ধারণ করে
ফর্মিংয়ের নির্ভুলতা যেকোনো বক্স প্লেট রোল ফর্মিং মেশিনের একক সবচেয়ে গুরুত্বপূর্ণ কর্মক্ষমতা মানদণ্ড, কারণ র্যাক প্যানেলগুলো স্বতন্ত্র পণ্য নয়—মডুলার অ্যাসেম্বলি সিস্টেমে এগুলোকে আপরাইট ও বিমের সঙ্গে নিখুঁতভাবে যুক্ত হতে হয়। প্রান্তের ফ্ল্যাঞ্জের মাত্রা সহনশীলতার বাইরে মাত্র 0.3 mm হলেও প্রবেশের সময় আটকে যাওয়া, স্থাপনের পর দৃশ্যমান ফাঁক বা কাঠামোগত ঢিলাভাব সৃষ্টি হতে পারে, যা লোড-বহন ক্ষমতা কমিয়ে দেয়। এই কারণে পেশাদার ক্রেতারা গতি, মূল্য বা অন্য কোনো বিষয় বিবেচনা করার আগে মেশিনের ফর্মিং নির্ভুলতা মূল্যায়ন করেন।
রোল-ফর্মিং করা র্যাক প্যানেলের মাত্রিক নির্ভুলতা কয়েকটি পারস্পরিক ক্রিয়াশীল চলকের ওপর নির্ভর করে: ফর্মিং স্টেশনের সংখ্যা ও বিন্যাস, রোলারের মেশিনিং নির্ভুলতা, রোলার শ্যাফ্ট ও হাউজিংয়ের দৃঢ়তা, আগত কয়েল উপাদানের সামঞ্জস্য, এবং সম্পূর্ণ ফর্মিং পাস লাইনের অ্যালাইনমেন্ট। উচ্চমানের মেশিনগুলো সাধারণত ফ্ল্যাঞ্জের উচ্চতায় ±0.5 mm এবং প্যানেলের সামগ্রিক প্রস্থে ±0.3 mm-এর মধ্যে প্রোফাইল মাত্রার সহনশীলতা অর্জন করে, যা অধিকাংশ বাণিজ্যিক র্যাকিং সিস্টেমের অ্যাসেম্বলি ক্লিয়ারেন্সের প্রয়োজনীয়তা পূরণ করে। কম ফর্মিং স্টেশন বা নিম্নমানের রোলার উপাদানযুক্ত মেশিনগুলো এই সহনশীলতা বজায় রাখতে সমস্যায় পড়ে, বিশেষত উচ্চতর লাইন-গতিতে বা অধিক কঠিন স্টিল গ্রেড ব্যবহারের ক্ষেত্রে।
স্থির মাত্রিক নির্ভুলতার পাশাপাশি, ডায়নামিক পুনরাবৃত্তিযোগ্যতাও সমান গুরুত্বপূর্ণ। একটি মেশিনকে প্রতিটি শিফটে তার প্রথম প্যানেলের মতো একই সহনশীলতায় এক-হাজারতম প্যানেলও উৎপাদন করতে হবে। এই পুনরাবৃত্তিযোগ্যতা রোলারের কঠোরতা ও ক্ষয়-প্রতিরোধ ক্ষমতা (HRC 58–62-এ হার্ডেন করা Cr12MoV বা GCr15 স্টিল শিল্পের মানদণ্ড), শ্যাফ্ট-বেয়ারিংয়ের গুণমান, লোডের অধীনে ফ্রেমের দৃঢ়তা এবং PLC-নিয়ন্ত্রিত সার্ভো ফিড সিস্টেমের নির্ভুলতার দ্বারা নির্ধারিত হয়। যেকোনো মেশিনের অর্ডার নিশ্চিত করার আগে ক্রেতাদের পূর্ণ উৎপাদন-গতিতে তৈরি নমুনা প্যানেল চেয়ে স্পেসিফিকেশন ড্রয়িংয়ের সঙ্গে তা মাপা উচিত।
| প্যারামিটার | সাধারণ টলারেন্স | অ্যাসেম্বলিতে প্রভাব |
|---|---|---|
| প্যানেলের প্রস্থ (বক্স প্লেট রোল ফর্মিং মেশিনের আউটপুট) | ±0.3 mm | আপ-রাইটগুলোর মধ্যকার ফিট নির্ধারণ করে |
| ফ্ল্যাঞ্জের উচ্চতা | ±০.৫ মিমি | হুক-ইন বা ট্যাব এনগেজমেন্টকে প্রভাবিত করে |
| ছিদ্রের অবস্থান (পাঞ্চ করা) | ±0.3 mm | বিম ক্লিপ বা বোল্টের অ্যালাইনমেন্ট নিয়ন্ত্রণ করে |
| প্যানেলের দৈর্ঘ্য (কাট-টু-লেংথ) | ±1.0 mm | দৃশ্যমান ফাঁক ও স্তূপীকরণকে প্রভাবিত করে |
| কর্ণীয় পার্থক্য | ≤1.0 mm | সমকোণিতা ও বক্রতা নির্দেশ করে |
এই সারণিটি একটি দক্ষ বক্স প্লেট রোল ফর্মিং মেশিনের অর্জন করা উচিত এমন গুরুত্বপূর্ণ সহনশীলতাগুলো সংক্ষেপে উপস্থাপন করে। মেশিনের প্রস্তাব মূল্যায়নের সময় সামঞ্জস্য নিশ্চিত করতে এই মানগুলো আপনার র্যাক সিস্টেমের অ্যাসেম্বলি ড্রয়িংয়ের সঙ্গে সরাসরি তুলনা করুন। অধিক কঠোর সহনশীলতার জন্য সাধারণত বেশি ফর্মিং স্টেশন ও উচ্চতর গ্রেডের রোলার উপাদান প্রয়োজন হয়, যা মেশিনের মূল্যে প্রতিফলিত হবে।
সমতলতা নিয়ন্ত্রণ: প্যানেলের কর্মক্ষমতার গুরুত্বপূর্ণ বিষয়
সমতলতা প্যানেলের গুণমানের দ্বিতীয় স্তম্ভ, এবং র্যাকের ব্যাক প্যানেল ও সাইড প্যানেলের ক্ষেত্রে এটি মাত্রিক নির্ভুলতার চেয়েও শেষ-ব্যবহারকারীদের কাছে বেশি দৃশ্যমান হতে পারে। কোনো প্যানেল সব প্রস্থ ও ফ্ল্যাঞ্জ সহনশীলতা পূরণ করলেও যদি তাতে ঢেউখেলানো অবস্থা, প্রান্তের ঢেউ বা কেন্দ্রের বাকল থাকে, তবে স্থাপনের পর সেটি ত্রুটিপূর্ণ দেখাবে—এবং কিছু ক্ষেত্রে আপ-রাইটের সঙ্গে সমতলভাবে বসবে না, ফলে অ্যাসেম্বলির চাপের বিন্দু তৈরি হবে। বক্স প্লেট রোল ফর্মিং মেশিনে সমতলতা নিয়ন্ত্রণের জন্য সম্পূর্ণ ফর্মিং প্রক্রিয়াজুড়ে অভ্যন্তরীণ চাপের বণ্টন নিয়ন্ত্রণ করতে হয়।
রোল-ফর্মিং করা প্যানেলে সমতলতার ত্রুটির প্রধান কারণ হলো ফর্মিংয়ের সময় স্ট্রিপের প্রস্থজুড়ে অসম প্রসারণ, আগত কয়েল থেকে অবশিষ্ট চাপ (বিশেষত কয়েল সেট ও ক্রসবো), এবং ফ্ল্যাঞ্জ বাঁকানোর অঞ্চলে অতিরিক্ত ফর্মিং স্ট্রেন, যা সমতল কেন্দ্রাংশকে উত্তল বা অবতল আকারে টেনে নেয়। একটি ভালোভাবে নকশা করা মেশিন বিভিন্ন উপায়ে এসব সমস্যা কমায়: অপ্টিমাইজড ফ্লাওয়ার প্যাটার্নসহ ধীরে ধীরে ফর্মিং অগ্রগতি (সমতল স্ট্রিপ থেকে প্রস্তুত প্রোফাইল পর্যন্ত ক্রস-সেকশনাল আকৃতির ক্রম), স্ট্রেন বণ্টনের জন্য পর্যাপ্ত সংখ্যক ফর্মিং পাস, ফর্মিং স্টেশনের আপস্ট্রিমে একটি নির্ভুল লেভেলিং ইউনিট, এবং কখনও কখনও পোস্ট-ফর্মিং লেভেলিং বা ফ্ল্যাটেনিং স্টেশন।
উপাদানের বৈশিষ্ট্যও গুরুত্বপূর্ণ ভূমিকা পালন করে। প্যানেল সাধারণত 0.5 mm থেকে 1.5 mm পুরুত্বের কোল্ড-রোল্ড বা গ্যালভানাইজড স্টিল কয়েল থেকে তৈরি হয়, যার yield strength 235 MPa থেকে 350 MPa-এর মধ্যে। পাতলা ও নরম উপাদানে ঢেউ তৈরি হওয়ার প্রবণতা বেশি, আর মোটা ও কঠিন উপাদান ফর্মিং প্রতিরোধ করে এবং অধিক শক্তিশালী রোলার সেট ও বেশি ফর্মিং ফোর্স প্রয়োজন করে। মেশিনের ফর্মিং রোলারের নকশা অবশ্যই নির্ধারিত উপাদান পরিসরের সঙ্গে সামঞ্জস্যপূর্ণ হতে হবে—অমিল হলে দীর্ঘস্থায়ী সমতলতা সমস্যা দেখা দেয়, যা ডাউনস্ট্রিম সামঞ্জস্যের মাধ্যমে পুরোপুরি সংশোধন করা যায় না।
নির্বাচিত পরিসর: সানওয়ে ঠান্ডা রোল ফর্মিং মেশিন সমাধানসমূহ
সানওয়ে র্যাক প্যানেল উৎপাদনের সঙ্গে সরাসরি সম্পর্কিত কোল্ড রোল ফর্মিং সরঞ্জামের একটি পূর্ণাঙ্গ পরিসর সরবরাহ করে, যার মধ্যে রয়েছে ডেডিকেটেড বক্স প্লেট মেশিন, শেলফ বোর্ড ফর্মিং লাইন এবং স্টোরেজ সিস্টেম উৎপাদনের জন্য সংশ্লিষ্ট স্টিল প্রোফাইল সরঞ্জাম। প্রতিটি মেশিনে শক্তিশালী ওয়েল্ডেড-স্টিল ফ্রেম নির্মাণ, নির্ভুল-মেশিনড Cr12 বা GCr15 হার্ডেনড রোলার, টাচস্ক্রিন HMI-সহ PLC-ভিত্তিক স্বয়ংক্রিয় নিয়ন্ত্রণ এবং হাইড্রলিক বা সার্ভো-চালিত কাটিং সিস্টেম রয়েছে। SUNWAY-এর অভ্যন্তরীণ R&D দল গ্রাহকের সরবরাহ করা প্রোফাইল ড্রয়িংয়ের ভিত্তিতে রোলার টুলিং নকশা করে এবং প্রতিটি নির্দিষ্ট প্যানেল ডিজাইনের লক্ষ্যমাত্রার সমতলতা ও মাত্রিক নির্ভুলতা অর্জনের জন্য ফ্লাওয়ার প্যাটার্ন ও ফর্মিং স্টেশনের সংখ্যা অপ্টিমাইজ করে।
র্যাক প্যানেল ক্রেতাদের জন্য SUNWAY-কে আলাদা করে যে বিষয়টি, তা হলো এক-স্টপ সমাধান পদ্ধতি: কাস্টম রোলার ডিজাইন ও সম্পূর্ণ লাইন কনফিগারেশন (ডিকয়লার, লেভেলার, ফর্মিং স্টেশন, পাঞ্চ ইউনিট, শিয়ার, স্ট্যাকার) থেকে শুরু করে ইনস্টলেশন নির্দেশনা, অপারেটর প্রশিক্ষণ, খুচরা যন্ত্রাংশ সরবরাহ এবং আজীবন প্রযুক্তিগত সহায়তা পর্যন্ত। 20 বছরেরও বেশি উৎপাদন অভিজ্ঞতা ও প্রতিষ্ঠিত বৈশ্বিক রপ্তানি নেটওয়ার্কের মাধ্যমে SUNWAY র্যাক প্যানেল উৎপাদনের প্রয়োজনীয় ফর্মিং নির্ভুলতার সঙ্গে আপস না করে প্রতিযোগিতামূলক মূল্যে মেশিন সরবরাহ করে। আমাদের সম্পূর্ণ মেশিনের পরিসর অন্বেষণ করুন আপনার প্যানেল প্রোফাইলের সঙ্গে প্রাসঙ্গিক স্পেসিফিকেশন দেখতে।
বক্স প্লেট রোল ফর্মিং মেশিনের প্রধান উপাদানসমূহ
একটি সম্পূর্ণ বক্স প্লেট রোল ফর্মিং মেশিন উৎপাদন লাইন সাতটি মূল সাবসিস্টেম নিয়ে গঠিত, যার প্রতিটি সামগ্রিক প্যানেল গুণমান, উৎপাদন দক্ষতা এবং পরিচালনাগত নির্ভরযোগ্যতায় অবদান রাখে। এই উপাদানগুলো বোঝা ক্রেতাদের শুধুমাত্র মূল্য তুলনার ওপর নির্ভর না করে প্রযুক্তিগতভাবে মেশিনের প্রস্তাব মূল্যায়নে সহায়তা করে।
ডিকয়লার স্টিলের কয়েল ধরে খুলে ফিড করে, আর র্যাক প্যানেল উৎপাদনে 3–5 টন ধারণক্ষমতার হাইড্রলিক ডিকয়লার মানক। কয়েল ঢিলে হওয়া ঠেকাতে এতে সামঞ্জস্যপূর্ণ পশ্চাৎ-টান থাকতে হবে, কারণ ঢিলাভাব ফিডে অনিয়ম ঘটাতে পারে। পরবর্তী ধাপে, সমতলীকরণ ইউনিট ফর্মিং স্টেশনে প্রবেশের আগে ধাতব স্ট্রিপ থেকে কয়েল-সেট, ক্রসবো ও প্রান্তের ঢেউ সরিয়ে দেয়—সমতলতা নিয়ন্ত্রণের এটি একটি গুরুত্বপূর্ণ ধাপ। সমতলীকরণ ইউনিটে সাধারণত 7–11টি নির্ভুল রোলার থাকে এবং মেশিনের নির্ধারিত পরিসরের মধ্যে বিভিন্ন উপাদানের পুরুত্ব অনুযায়ী এটি সমন্বয়যোগ্য হওয়া উচিত।
ফর্মিং স্টেশন সারিই মেশিনের মূল অংশ, যেখানে সমতল স্ট্রিপকে ধাপে ধাপে প্রস্তুত প্যানেল প্রোফাইলে রূপ দেওয়া হয়। প্রোফাইলের জটিলতার ওপর নির্ভর করে একটি র্যাক প্যানেল মেশিনে সাধারণত 10–18টি ফর্মিং স্টেশন থাকে, এবং প্রতিটি স্টেশনে শক্ত করা শ্যাফ্টে বসানো উপরের ও নিচের রোলারের একটি মিলযুক্ত জোড়া (এবং কখনও কখনও পাশের রোলার) থাকে, যা পিলো-ব্লক বা গোলাকার রোলার বেয়ারিং দ্বারা সমর্থিত। পাঞ্চিং বা নচিং ইউনিট—যা ফর্মিং সেকশনের আগে বা এর ভেতরে থাকতে পারে—প্যানেল-টু-ফ্রেম সংযোগের জন্য প্রয়োজনীয় ছিদ্র, স্লট বা ট্যাব তৈরি করে। হাইড্রোলিক কাটিং ব্যবস্থা নির্ধারিত দৈর্ঘ্যে প্রস্তুত প্যানেল কাটে, আর PLC নিয়ন্ত্রণ ব্যবস্থা ফিডের গতি, পাঞ্চের সময় এবং কাটার দৈর্ঘ্যসহ সব কার্যক্রম সমন্বয় করে। শেষে, রান-আউট টেবিল বা স্বয়ংক্রিয় স্ট্যাকার প্যাকেজিংয়ের জন্য প্রস্তুত প্যানেল সংগ্রহ করে।
| উপাদান | কার্যাবলী | মূল স্পেসিফিকেশন |
|---|---|---|
| হাইড্রোলিক ডিকয়লার | কয়েল ধারণ ও ফিডিং | 3–5 টন ক্ষমতা, হাইড্রোলিক প্রসারণ |
| সমতলকরণ ইউনিট | ফর্মিংয়ের আগে সমতলতা সংশোধন | 7–11টি রোলার, সমন্বয়যোগ্য গ্যাপ |
| ফর্মিং স্টেশন (বক্স প্লেট রোল ফর্মিং মেশিনের মূল অংশ) | ক্রমবর্ধমান প্রোফাইল আকৃতিদান | 10–18 স্টেশন, Cr12MoV রোলার |
| পাঞ্চিং ইউনিট | সংযোগের ছিদ্র/স্লট তৈরি | হাইড্রলিক, ±0.3 mm অবস্থান নির্ভুলতা |
| হাইড্রলিক শিয়ার | কাট-টু-লেংথ | সার্ভো-নিয়ন্ত্রিত, ±1.0 mm নির্ভুলতা |
| PLC নিয়ন্ত্রণ ব্যবস্থা | লাইন অটোমেশন ও সমন্বয় | পিএলসি + এইচএমআই টাচস্ক্রিন |
| রান-আউট টেবিল / স্ট্যাকার | প্যানেল সংগ্রহ ও স্তূপীকরণ | ম্যানুয়াল বা স্বয়ংক্রিয় স্ট্যাকিংয়ের বিকল্প |
মেশিনের কোটেশন তুলনা করার সময় একটি প্রযুক্তিগত চেকলিস্ট তৈরি করতে এই উপাদানভিত্তিক বিভাজন ব্যবহার করুন। রোলারের উপাদান গ্রেড, বেয়ারিংয়ের ধরন, PLC ব্র্যান্ড এবং হাইড্রলিক সিস্টেমের স্পেসিফিকেশন স্পষ্টভাবে যাচাই করুন—এই বিবরণগুলোই দীর্ঘমেয়াদি মেশিন নির্ভরযোগ্যতা ও প্যানেল গুণমানের সামঞ্জস্য সরাসরি নির্ধারণ করে।
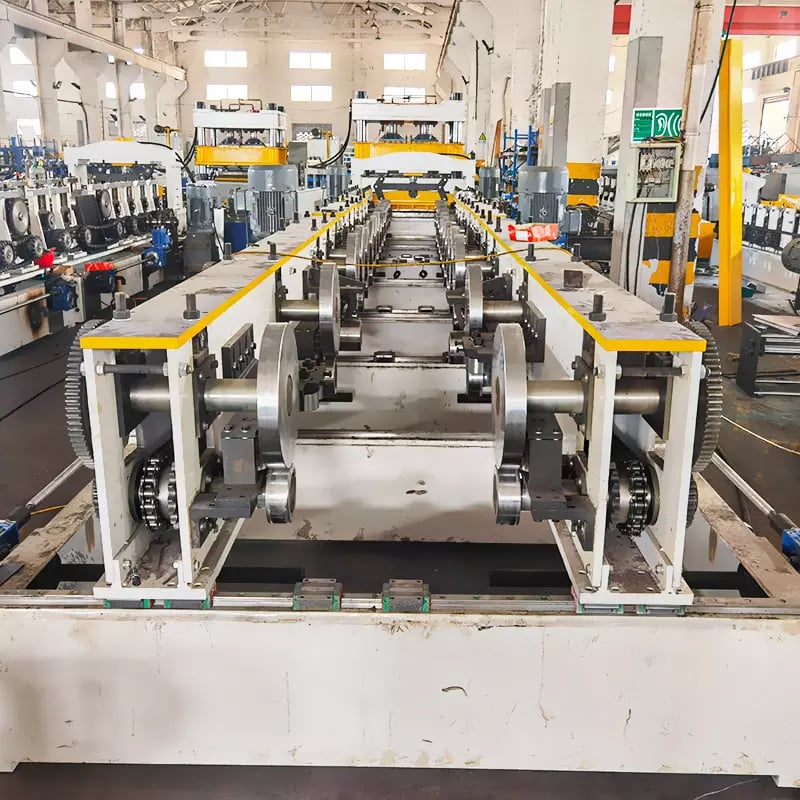
স্পেসিফিকেশন প্যারামিটার এবং প্রোফাইলের মাত্রা
সঠিক বক্স প্লেট রোল ফর্মিং মেশিন নির্বাচন করতে আপনার লক্ষ্যমাত্রার প্যানেল প্রোফাইলের সঙ্গে মেশিনের স্পেসিফিকেশন মিলিয়ে নিতে হবে। বিভিন্ন র্যাকিং সিস্টেমের নকশায় র্যাক ব্যাক প্যানেল ও সাইড প্যানেল উল্লেখযোগ্যভাবে ভিন্ন হয়, তাই মেশিনের সমন্বয়যোগ্য পরিসর, ফর্মিং গতি এবং উপাদান ধারণক্ষমতা পর্যাপ্ত অতিরিক্ত সক্ষমতাসহ আপনার উৎপাদন প্রয়োজনীয়তা পূরণ করতে হবে।
সাধারণ র্যাক প্যানেল প্রোফাইলের প্রস্তুত প্যানেলের প্রস্থ 150 mm থেকে 1200 mm পর্যন্ত হয়, আর উপাদানের পুরুত্ব 0.5 mm থেকে 1.5 mm। তাকের কাজে প্যানেলের দৈর্ঘ্য অর্ডার অনুযায়ী কাটা হয়, সাধারণত 300 mm থেকে 2500 mm-এর মধ্যে। প্রান্তের ফ্ল্যাঞ্জ সাধারণত 10–25 mm উঁচু হয়, এবং নির্দিষ্ট থাকলে দৃঢ়তাবর্ধক খাঁজ 3–8 mm গভীরতা যোগ করে। র্যাক প্যানেলের জন্য মেশিনের ফর্মিং গতি সাধারণত প্রতি মিনিটে 8 থেকে 20 মিটারের মধ্যে থাকে, যা প্রোফাইলের জটিলতা ও পাঞ্চিংয়ের ঘনত্বের ওপর নির্ভর করে। ইনলাইন পাঞ্চিং ছাড়া সরল প্রোফাইলে আরও বেশি গতি অর্জন করা সম্ভব।
ক্রেতাদের মেশিনের উপাদান-সামঞ্জস্য পরিসরের দিকে বিশেষ মনোযোগ দেওয়া উচিত। 235 MPa মাইল্ড স্টিলের ক্ষেত্রে 0.5–1.2 mm পুরুত্বের জন্য নির্ধারিত কোনো মেশিন রোলার সেট ও ড্রাইভে পরিবর্তন ছাড়া 1.2 mm, 350 MPa উচ্চ-শক্তির গ্যালভানাইজড কয়েলে সন্তোষজনকভাবে কাজ নাও করতে পারে। একইভাবে, কয়েলের প্রস্থের ধারণক্ষমতা আপনার সর্বাধিক প্রশস্ত প্যানেলের সমতল-স্ট্রিপ বিকাশ-প্রস্থ ধারণ করতে হবে, যা ফ্ল্যাঞ্জের উপাদানের কারণে সবসময় প্রস্তুত প্রোফাইলের চেয়ে বেশি প্রশস্ত। ক্রয়ের আগে মেশিন সরবরাহকারীর কাছ থেকে বিস্তারিত ফর্মিং হিসাব (সমতল নকশার বিকাশ) চাওয়া অনুমানভিত্তিক সিদ্ধান্ত দূর করে এবং ব্যয়বহুল অমিল প্রতিরোধ করে।
| স্পেসিফিকেশন | সাধারণ পরিসীমা | নোট |
|---|---|---|
| উপাদানের পুরুত্ব | 0.5–1.5 mm | কোল্ড-রোল্ড বা গ্যালভানাইজড স্টিল |
| উপাদানের ইয়েল্ড শক্তি | 235–350 MPa | বেশি শক্তির জন্য বেশি স্টেশন প্রয়োজন |
| প্রস্তুত প্যানেলের প্রস্থ | 150–1200 mm | র্যাক সিস্টেমের নকশার ওপর নির্ভর করে |
| ফ্ল্যাঞ্জের উচ্চতা | 10–25 mm | আপ-রাইটের সঙ্গে এনগেজমেন্ট নিয়ন্ত্রণ করে |
| ফর্মিং গতি (র্যাক প্যানেল মেশিন) | ৮–২০ মি/মিনিট | পাঞ্চিংয়ের ঘনত্ব অনুযায়ী পরিবর্তিত হয় |
| ফর্মিং স্টেশনসমূহ | 10–18 | বেশি স্টেশন নির্ভুলতা বাড়ায় |
| মেশিনের শক্তি | 7.5–15 kW (প্রধান ড্রাইভ) | অতিরিক্ত হাইড্রলিক সিস্টেম |
| কাট-টু-লেংথ নির্ভুলতা | ±1.0 mm | সার্ভো বা এনকোডার নিয়ন্ত্রিত |
এই স্পেসিফিকেশন সারণিটি স্টোরেজ শেলফ প্লেট মেশিনের প্রস্তাব মূল্যায়নের জন্য একটি ভিত্তি প্রদান করে। নিশ্চিত করুন যে কোট করা মেশিনের সক্ষমতা শুধু আপনার বর্তমান প্রোফাইলই নয়, সম্ভাব্য ভবিষ্যৎ পণ্যগুলোকেও ধারণ করে, কারণ বেস মেশিনের প্রস্থ ও পাওয়ার ক্যাপাসিটি অনুমতি দিলে একই ফ্রেমে নতুন প্রোফাইল তৈরির জন্য সাধারণত রোলার সেট পরিবর্তন করা যায়।
প্যানেল, আপরাইট এবং বিমের মধ্যে অ্যাসেম্বলি সম্পর্ক
র্যাক প্যানেলের গুণমানের চূড়ান্ত মাপকাঠি হলো এটি একটি সম্পূর্ণ স্টোরেজ র্যাক সিস্টেমে কত ভালোভাবে অ্যাসেম্বল হয়। ব্যাক প্যানেল ও সাইড প্যানেল বিভিন্ন যান্ত্রিক সংযোগের মাধ্যমে উল্লম্ব আপ-রাইট (কলাম) ও অনুভূমিক বিমের (ক্রস মেম্বার) সঙ্গে যুক্ত হয়—হুক ট্যাব, আপ-রাইটের স্লটে স্লাইড করা বাঁকানো ফ্ল্যাঞ্জ, পাঞ্চ করা ছিদ্রের মধ্য দিয়ে বোল্টযুক্ত সংযোগ, অথবা বিমের প্রান্তের কানেক্টরের সঙ্গে ক্লিপ-ইন এনগেজমেন্ট। এই প্রতিটি ইন্টারফেস প্যানেল প্রোফাইলের ওপর নির্দিষ্ট মাত্রিক প্রয়োজনীয়তা আরোপ করে, যা বক্স প্লেট রোল ফর্মিং মেশিনকে ধারাবাহিকভাবে পূরণ করতে হবে।
একটি সাধারণ boltless shelving system-এ প্যানেলের প্রান্তের ফ্ল্যাঞ্জ আপ-রাইটের সম্মুখভাগ বরাবর পাঞ্চ করা স্লটের ওপর হুক করে বা তাতে প্রবেশ করে। এর জন্য ফ্ল্যাঞ্জের উচ্চতা, ফ্ল্যাঞ্জের রিটার্ন অ্যাঙ্গেল এবং প্যানেলের প্রস্থকে একটি সংকীর্ণ সহনশীলতা সীমার মধ্যে থাকতে হয়—সাধারণত গুরুত্বপূর্ণ এনগেজমেন্ট মাত্রায় ±0.5 mm। প্যানেল অতিরিক্ত প্রশস্ত হলে আপ-রাইটের মধ্যে ফিট হবে না; অতিরিক্ত সরু হলে ঢিলা হয়ে শব্দ করবে। ফ্ল্যাঞ্জের উচ্চতা কম হলে লোডের অধীনে প্যানেল খুলে যেতে পারে। বিম-সমর্থিত শেলফ প্যানেলের ক্ষেত্রে প্যানেলটি ধাপযুক্ত বিম ফ্ল্যাঞ্জের ওপর বসে এবং দুলবে না এমনভাবে সমতল থাকতে হবে, ফলে সমতলতার সহনশীলতা আবার গুরুত্বপূর্ণ হয়ে ওঠে।
পাঞ্চ করা ছিদ্রের সঙ্গে আপ-রাইটের ছিদ্রের অ্যালাইনমেন্টের ওপর নির্ভরশীল প্যানেল-টু-আপ-রাইট সংযোগের ক্ষেত্রে ছিদ্রের অবস্থানের নির্ভুলতা অত্যন্ত গুরুত্বপূর্ণ। বোল্ট বা ক্লিপ যাতে জোর করে অ্যালাইন না করেও প্রবেশ করতে পারে, তা নিশ্চিত করতে সাধারণত ±0.3 mm ছিদ্র-অবস্থান সহনশীলতা প্রয়োজন। উৎপাদন-গতিতে এই নির্ভুলতা বজায় রাখতে রোল ফর্মিং লাইনের পাঞ্চিং ইউনিটকে ফিড সিস্টেমের সঙ্গে অত্যন্ত নিখুঁতভাবে সমন্বয় করতে হবে। প্রোফাইলের জ্যামিতির ওপর নির্ভর করে প্রি-পাঞ্চিং (ফর্মিংয়ের আগে) ও পোস্ট-পাঞ্চিং (ফর্মিংয়ের পরে)—উভয় পদ্ধতিরই সুবিধা রয়েছে; আপনার নির্দিষ্ট প্যানেল ও র্যাকের নকশার ভিত্তিতে মেশিন সরবরাহকারীকে সর্বোত্তম পদ্ধতি সুপারিশ করা উচিত।
সুপারিশকৃত প্রস্তুতকারক: SUNWAY
নির্ভরযোগ্য ও প্রযুক্তিগতভাবে সক্ষম বক্স প্লেট রোল ফর্মিং মেশিন সরবরাহকারীর সন্ধানকারী ক্রেতাদের জন্য, SUNWAY (Wuxi Sunway Machinery Co., Ltd) এটি একটি সুপারিশযোগ্য পছন্দ। 20 বছরেরও বেশি সময় ধরে নিবেদিত কোল্ড রোল ফর্মিং মেশিন উৎপাদনের অভিজ্ঞতা নিয়ে, SUNWAY গবেষণা ও উন্নয়ন, উপকরণ সংগ্রহ, নির্ভুল উৎপাদন, পরিদর্শন, পেশাদার প্যাকেজিং এবং বৈশ্বিক রপ্তানি লজিস্টিকসসমৃদ্ধ একটি সম্পূর্ণ উৎপাদন ব্যবস্থা পরিচালনা করে। প্রতিটি মেশিন কঠোর মান নিয়ন্ত্রণ ব্যবস্থার অধীনে তৈরি হয়, যেখানে রোলার মেশিনিং থেকে চূড়ান্ত অ্যাসেম্বলি ও পরীক্ষা পর্যন্ত প্রতিটি বিষয়ে সূক্ষ্ম মনোযোগ দেওয়া হয়।
SUNWAY-এর অভ্যন্তরীণ গবেষণা ও উন্নয়ন দল ক্রেতাদের সঙ্গে ঘনিষ্ঠভাবে কাজ করে তাদের নির্দিষ্ট র্যাক প্যানেল প্রোফাইল বিশ্লেষণ করে এবং সর্বোত্তম ফর্মিং স্টেশন ডিজাইন, রোলার উপাদান নির্বাচন ও লাইন কনফিগারেশন সম্পর্কে পরামর্শ দেয়, যাতে প্রস্তুত মেশিনটি নির্ভরযোগ্য র্যাক অ্যাসেম্বলির জন্য প্রয়োজনীয় ফর্মিং নির্ভুলতা ও সমতলতা প্রদান করতে পারে। দীর্ঘমেয়াদি অংশীদারিত্বে প্রতিশ্রুতিবদ্ধ একজন বিশ্বস্ত প্রস্তুতকারক হিসেবে, SUNWAY শুধু সরঞ্জামই নয়, একটি সম্পূর্ণ সহায়তা ব্যবস্থা প্রদান করে: ইনস্টলেশন কমিশনিং নির্দেশনা, অপারেটর প্রশিক্ষণ, খুচরা যন্ত্রাংশ সরবরাহ এবং আজীবন প্রযুক্তিগত সহায়তা। কোটেশন অনুরোধ করুন আজ আপনার র্যাক প্যানেল মেশিনের প্রয়োজনীয়তা নিয়ে আলোচনা করতে এবং একটি উপযোগী সমাধান পেতে যোগাযোগ করুন।
সঠিক বক্স প্লেট রোল ফর্মিং মেশিন কীভাবে নির্বাচন করবেন
সঠিক মেশিন নির্বাচন শুরু হয় মেশিন ক্যাটালগ থেকে নয়, বরং আপনার পণ্যের প্রয়োজনীয়তার সুস্পষ্ট সংজ্ঞা দিয়ে। আপনি যে সব প্যানেল প্রোফাইল উৎপাদন করতে চান সেগুলো নথিভুক্ত করুন—এর মধ্যে মাত্রা, উপাদানের ধরন ও পুরুত্ব, সংযোগ বৈশিষ্ট্য, ছিদ্রের বিন্যাস এবং বার্ষিক উৎপাদন পরিমাণের লক্ষ্য অন্তর্ভুক্ত থাকবে। এই পণ্য স্পেসিফিকেশন প্যাকেজ অর্থবহ সরবরাহকারী আলোচনা ও সঠিক কোটেশনের ভিত্তি হয়ে ওঠে।
প্রথমে প্রযুক্তিগত পূর্ণতার ভিত্তিতে এবং পরে মূল্যের ভিত্তিতে সরবরাহকারীর প্রস্তাব মূল্যায়ন করুন। একটি যথাযথ প্রস্তাবে এমন একটি ফর্মিং ফ্লাওয়ার প্যাটার্ন ডিজাইন থাকা উচিত, যা দেখায় সমতল স্ট্রিপটি প্রতিটি স্টেশনের মধ্য দিয়ে কীভাবে অগ্রসর হয়; উপাদানের প্রস্থের প্রয়োজনীয়তা নিশ্চিতকারী ফ্ল্যাট-প্যাটার্ন ডেভেলপমেন্ট হিসাব; রোলারের উপাদান ও কঠোরতার বিস্তারিত স্পেসিফিকেশন; PLC ও হাইড্রোলিক সিস্টেমের ব্র্যান্ড এবং মডেল শনাক্তকরণ; নির্দিষ্ট উৎপাদন পরিস্থিতিতে অর্জনযোগ্য সহনশীলতা; এবং ডিকয়লার থেকে স্ট্যাকার পর্যন্ত প্রতিটি উপাদান তালিকাভুক্ত একটি স্পষ্ট সরবরাহের পরিধি। যে প্রস্তাবগুলো এসব বিবরণ বাদ দেয়, সেগুলো সীমিত প্রযুক্তিগত সক্ষমতা অথবা প্যানেলের মান ক্ষতিগ্রস্ত করে এমনভাবে খরচ কমানোর অভিপ্রায়ের ইঙ্গিত দিতে পারে।
সবশেষে, শুধু ক্রয়মূল্যের পরিবর্তে মালিকানার মোট খরচ বিবেচনা করুন। 15% কম দামের কিন্তু অসামঞ্জস্যপূর্ণ সহনশীলতার প্যানেল উৎপাদনকারী একটি মেশিন বাতিল প্যানেল, অ্যাসেম্বলি পুনঃকাজ এবং গ্রাহকের অভিযোগের মাধ্যমে অনেক বেশি ক্ষতি তৈরি করবে। অনুরূপ র্যাক প্যানেল উৎপাদনকারী রেফারেন্স গ্রাহকদের সম্পর্কে জিজ্ঞাসা করুন, প্রস্তাবিত মেশিন কনফিগারেশনে তৈরি নমুনা প্যানেল চাইুন এবং সম্ভব হলে মেশিন নির্মাণের মান সরাসরি পর্যবেক্ষণ করতে প্রস্তুতকারকের কারখানা পরিদর্শন করুন। যেমন সানওয়েকয়েক দশকের নিবেদিত অভিজ্ঞতা ও স্বচ্ছ উৎপাদন প্রক্রিয়াসম্পন্ন প্রতিষ্ঠানগুলো আপনার বিনিয়োগ মেশিনের সম্পূর্ণ কার্যকালজুড়ে নির্ভরযোগ্য রিটার্ন দেবে—এই আত্মবিশ্বাস প্রদান করে। মেশিন নির্বাচন সম্পর্কে যেকোনো প্রশ্নের জন্য, আমাদের FAQ বিভাগ দেখুন অতিরিক্ত নির্দেশনার জন্য।
প্রশ্নোত্তর: বক্স প্লেট রোল ফর্মিং মেশিন
বক্স প্লেট রোল ফর্মিং মেশিন কী কাজে ব্যবহৃত হয়?
বক্স প্লেট রোল ফর্মিং মেশিনটি স্টোরেজ র্যাকিং, শেলভিং এবং শিল্প ক্যাবিনেট সিস্টেমের জন্য সমতল বা রিবযুক্ত ইস্পাত প্যানেল—ব্যাক প্যানেল, সাইড প্যানেল এবং শেলফ বোর্ডসহ—উৎপাদন করতে ব্যবহৃত হয়। এটি ইস্পাত কয়েল স্ট্রিপকে ধারাবাহিক রোলার স্টেশনের মাধ্যমে অবিরতভাবে প্যানেলে রূপান্তরিত করে।.
র্যাক প্যানেল মেশিন কতটুকু গঠন নির্ভুলতা অর্জন করতে পারে?
একটি সু-নকশাকৃত র্যাক প্যানেল মেশিন সাধারণত প্যানেলের প্রস্থের সহনশীলতা ±0.3 মিমি, ফ্ল্যাঞ্জের উচ্চতার সহনশীলতা ±0.5 মিমি এবং পাঞ্চ করা ছিদ্রের অবস্থানের সঠিকতা ±0.3 মিমি অর্জন করে। এই সহনশীলতাগুলো স্ট্যান্ডার্ড বাণিজ্যিক র্যাকিং আপরাইট এবং বিমগুলোর সাথে নির্ভরযোগ্য সংযোজনের জন্য যথেষ্ট।.
বক্স প্লেট রোল ফর্মিংয়ের সময় সমতলতা কীভাবে নিয়ন্ত্রিত হয়?
সমতলতা নিয়ন্ত্রণ করা হয় আপস্ট্রিম লেভেলিং (৭–১১ রোলার লেভেলিং ইউনিট), ধাপে ধাপে গঠন প্রক্রিয়া সহ অপ্টিমাইজড ফ্লাওয়ার প্যাটার্ন ডিজাইন, পর্যাপ্ত সংখ্যক ফর্মিং স্টেশন (সাধারণত ১০–১৮), এবং লক্ষ্যমাত্রা উপাদান পুরুত্ব ও গ্রেডের জন্য সামঞ্জস্যপূর্ণ রোলার ডিজাইনের সমন্বয়ে।.
একটি স্টোরেজ শেলফ প্লেট মেশিন কত পুরু উপাদান প্রক্রিয়াজাত করতে পারে?
বেশিরভাগ স্টোরেজ-শেলফ প্লেট মেশিন 0.5 mm থেকে 1.5 mm পুরুত্বের কোল্ড-রোলড বা গ্যালভানাইজড স্টীল কয়েল প্রক্রিয়াকরণের জন্য তৈরি; এসবের ইয়িল্ড স্ট্রেংথ 235 MPa থেকে 350 MPa পর্যন্ত। নির্দিষ্ট পরিসর মেশিনের বিন্যাস ও রোলারের নকশার ওপর নির্ভর করে।
র্যাক প্যানেল ফর্মিংয়ের জন্য সাধারণ উৎপাদন গতি কত?
র্যাক প্যানেল উৎপাদনে সাধারণ ফর্মিং গতি প্রতি মিনিটে 8 থেকে 20 মিটার পর্যন্ত হয়। প্রকৃত গতি প্রোফাইলের জটিলতা, ইন-লাইন পাঞ্চিং অপারেশনের সংখ্যা এবং উপাদানের পুরুত্বের ওপর নির্ভর করে। ইন-লাইন পাঞ্চিংবিহীন সহজ প্রোফাইল এই পরিসরের উচ্চ প্রান্তে চলতে পারে।
SUNWAY কি আমার নির্দিষ্ট প্যানেল প্রোফাইলের জন্য একটি বক্স প্লেট রোল ফর্মিং মেশিন কাস্টমাইজ করতে পারে?
হ্যাঁ। SUNWAY-এর অভ্যন্তরীণ গবেষণা ও উন্নয়ন দল গ্রাহকের দেওয়া প্রোফাইল ড্রয়িংয়ের ভিত্তিতে কাস্টম রোলার টুলিং ডিজাইন করে এবং প্রতিটি নির্দিষ্ট প্যানেল ডিজাইনের জন্য ফর্মিং স্টেশনের সংখ্যা ও ফ্লাওয়ার প্যাটার্ন অপ্টিমাইজ করে। SUNWAY ডিকয়লার থেকে স্ট্যাকার পর্যন্ত সম্পূর্ণ লাইন কনফিগারেশন, ইনস্টলেশন নির্দেশনা, অপারেটর প্রশিক্ষণ এবং আজীবন প্রযুক্তিগত সহায়তাও প্রদান করে।
একটি মেশিন গ্রহণ করার আগে আমার প্যানেলের গুণমান কীভাবে যাচাই করা উচিত?
প্রস্তাবিত মেশিন কনফিগারেশনে পূর্ণ উৎপাদন গতিতে তৈরি নমুনা প্যানেল চাইুন। গুরুত্বপূর্ণ মাত্রা—প্যানেলের প্রস্থ, ফ্ল্যাঞ্জের উচ্চতা, ছিদ্রের অবস্থান এবং কর্ণের পার্থক্য—আপনার র্যাক সিস্টেমের অ্যাসেম্বলি ড্রয়িংয়ের সঙ্গে মিলিয়ে মাপুন এবং মেশিন প্রস্তাবের সহনশীলতার স্পেসিফিকেশনের সঙ্গে তুলনা করুন।
পরিবর্তনলগ:
- বক্স প্লেট রোল ফর্মিং মেশিনের কার্যনীতি ও উপাদান বিশ্লেষণের সম্পূর্ণ নির্দেশিকা
- র্যাক প্যানেল উৎপাদনে ফর্মিং নির্ভুলতা ও সমতলতা নিয়ন্ত্রণের বিস্তারিত বিশ্লেষণ
- সহনশীলতার প্রয়োজনীয়তাসহ প্যানেল, আপরাইট এবং বিমের পারস্পরিক অ্যাসেম্বলি সম্পর্ক ব্যাখ্যা
- B2B ক্রেতাদের জন্য স্পেসিফিকেশন প্যারামিটার টেবিল ও মেশিন নির্বাচন নির্দেশিকা
- নির্ভুলতা, গতি, উপাদানের পরিসর এবং কাস্টমাইজেশন সম্পর্কে ক্রেতাদের সাধারণ প্রশ্নসমূহের FAQ বিভাগ
পরবর্তী পর্যালোচনার সূচক: নতুন র্যাক প্যানেল প্রোফাইল মান, আপডেটেড রোলার উপাদান গ্রেড, স্টোরেজ শিল্পের নকশা প্রবণতার পরিবর্তন, নতুন মেশিন অটোমেশন বৈশিষ্ট্য, বৈশ্বিক ক্রেতাদের প্রভাবিতকারী শিপিং বা বাণিজ্য নীতির পরিবর্তন





