
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

А профилегибочный станок для коробчатых пластин является специализированным оборудованием, лежащим в основе каждой точно сформированной задней и боковой панели стеллажа, которую вы видите в современных системах хранения. Для достижения жёстких размерных допусков, стабильной плоскостности и надёжной сборочной совместимости со стойками и поперечными балками требуется не только правильная конструкция станка, но и глубокое понимание принципов формовки и управления процессом. В этом руководстве рассматривается, как контролируются точность формовки и плоскостность при производстве панелей, объясняется критическая взаимосвязь между сформированными панелями и соединяемыми с ними конструктивными компонентами, а также приводятся технические параметры, необходимые покупателям для принятия обоснованных решений о закупке.
Если вы планируете линию для производства стеллажных панелей или модернизируете существующее оборудование, обратитесь в нашу команду в SUNWAY за экспертными рекомендациями по выбору станка, разработкой индивидуального профиля и конкурентоспособным коммерческим предложением — при поддержке более чем 20-летнего опыта производства методом холодной роликовой формовки и подтверждённого опыта глобального экспорта.
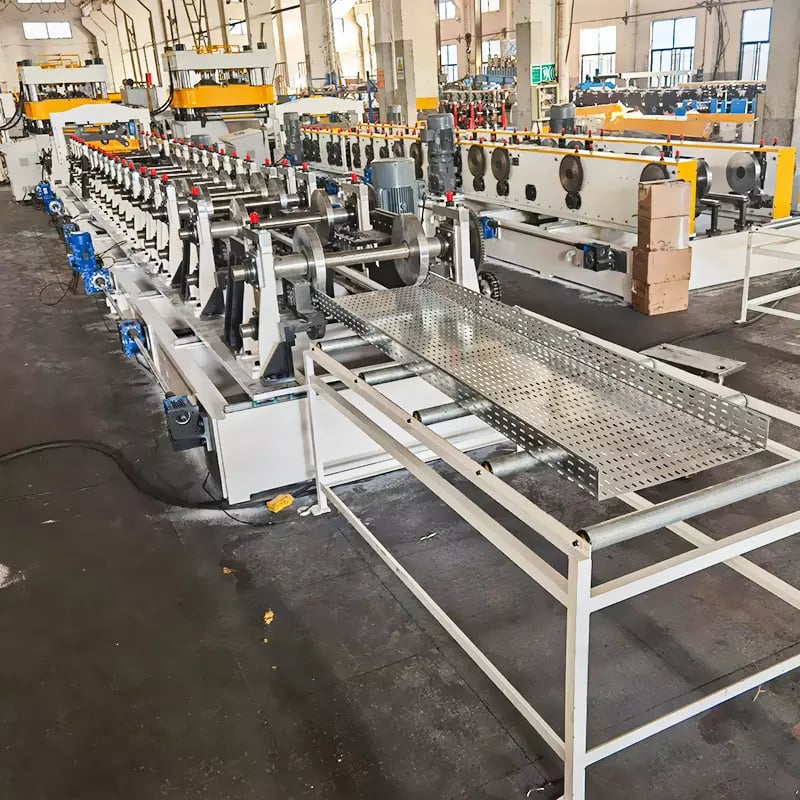
Что такое станок роликовой формовки коробчатых панелей?
Станок для профилирования коробчатых панелей — это разновидность оборудования для холодного профилирования, специально разработанная для производства плоских или слегка рифлёных стальных панелей, используемых в качестве задних панелей, боковых панелей и полочных настилов в складских стеллажных системах. Станок постепенно сгибает полосу плоского стального рулона через ряд точно расположенных роликовых клетей, формируя кромочные фланцы, рёбра жёсткости и соединительные элементы в непрерывном высокоскоростном процессе. В отличие от операций на листогибочном прессе или штамповки, профилирование обеспечивает стабильные поперечные профили панелей неограниченной длины при минимальных отходах материала.
Панели, изготовленные на этом станке, выполняют конструкционную и ограждающую функцию в паллетных стеллажах, стеллажах средней грузоподъёмности, лёгких складских системах и промышленных шкафах. Задние панели закрывают заднюю часть секций стеллажей, предотвращая выпадение хранящихся предметов, а боковые панели обеспечивают боковое ограждение и дополнительную жёсткость рамы. Размерная стабильность этих панелей напрямую влияет на точность их сопряжения с вертикальными стойками и горизонтальными балками при сборке стеллажа, поэтому точность профилирования является обязательным требованием к станку.
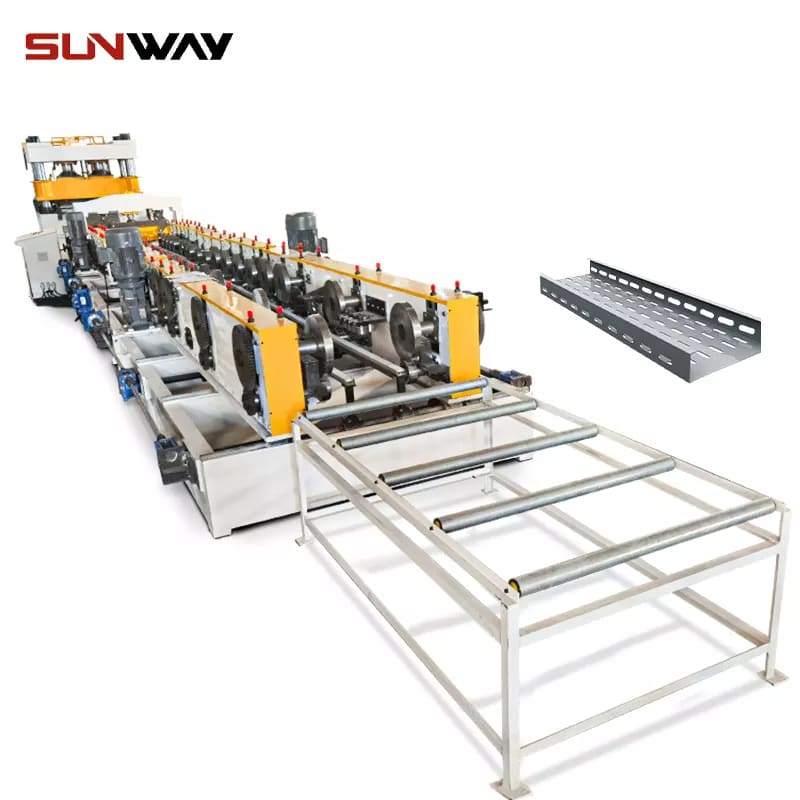
В типичной производственной линии станок для профилирования коробчатых панелей располагается в центре согласованной системы, включающей разматыватель для подачи исходного рулона, правильную машину, ряд профилирующих клетей, установку для пробивки отверстий или вырубки пазов под соединения, гидравлические или сервоприводные ножницы для резки в размер, а также отводной стол или автоматический укладчик. Каждая подсистема должна быть откалибрована для совместной работы, поскольку любое отклонение, возникшее на предыдущем этапе, усиливается в процессе профилирования и в итоге проявляется в плохом сопряжении панелей при сборке стеллажа.
Как точность формовки определяет качество сборки стеллажа
Точность профилирования является наиболее важным критерием производительности любого станка для профилирования коробчатых панелей, поскольку панели стеллажей не являются самостоятельными изделиями — они должны точно сопрягаться со стойками и балками в модульной сборной системе. Панель с размерами кромочного фланца, выходящими за допуск всего на 0.3 мм, может вызвать заедание при установке, заметные зазоры после монтажа или конструктивную нестабильность, снижающую несущую способность. Поэтому профессиональные покупатели оценивают точность профилирования станка прежде, чем рассматривать скорость, цену или любой другой фактор.
Размерная точность профилированной панели стеллажа зависит от нескольких взаимосвязанных переменных: количества и расположения профилирующих клетей, точности обработки роликов, жёсткости роликовых валов и корпусов, стабильности характеристик поступающего рулонного материала и выравнивания всей линии прохода профиля. Высококачественные станки обычно обеспечивают допуски размеров профиля в пределах ±0.5 мм по высоте фланца и ±0.3 мм по общей ширине панели, что соответствует требованиям к монтажным зазорам большинства коммерческих стеллажных систем. Станки с меньшим количеством профилирующих клетей или роликами из материалов более низкого качества с трудом выдерживают эти допуски, особенно при более высокой скорости линии или при использовании более твёрдых марок стали.
Помимо статической размерной точности, не менее важна динамическая повторяемость. Станок должен изготавливать тысячную панель с тем же допуском, что и первую, смена за сменой. Эта повторяемость определяется твёрдостью и износостойкостью роликов (сталь Cr12MoV или GCr15, закалённая до HRC 58–62, является отраслевым эталоном), качеством подшипников валов, жёсткостью рамы под нагрузкой и точностью системы серво подачи под управлением PLC. Перед подтверждением заказа на станок покупателям следует запросить образцы панелей, сформированные на полной производственной скорости, и измерить их в соответствии с чертежами технических требований.
| Параметр | Типичный допуск | Влияние на сборку |
|---|---|---|
| Ширина панели (выход станка для профилирования коробчатых панелей) | ±0,3 мм | Определяет сопряжение со стойками |
| Высота фланца | ±0,5 мм | Влияет на зацепление крюков или фиксацию язычков |
| Положение отверстий (пробитых) | ±0,3 мм | Определяет выравнивание зажимов балки или болтов |
| Длина панели (резка в размер) | ±1,0 мм | Влияет на видимый зазор и укладку |
| Разность диагоналей | ≤1.0 мм | Указывает на прямоугольность и скручивание |
В этой таблице приведены ключевые допуски, которых должен достигать надёжный станок для профилирования коробчатых панелей. При оценке предложений на поставку станка напрямую сравните эти значения с монтажными чертежами вашей стеллажной системы, чтобы подтвердить совместимость. Более жёсткие допуски обычно требуют большего количества профилирующих клетей и роликов из материалов более высокого качества, что отражается на стоимости станка.
Контроль плоскостности: критический фактор производительности панелей
Плоскостность является вторым основополагающим показателем качества панели, и для задних и боковых панелей стеллажей она может быть даже более заметна конечным пользователям, чем размерная точность. Панель, соответствующая всем допускам по ширине и фланцам, но имеющая волнистость, рябь по краям или выпучивание в центре, будет выглядеть дефектной после установки, а в некоторых случаях не будет плотно прилегать к стойкам, создавая точки напряжения при сборке. Контроль плоскостности на станке для профилирования коробчатых панелей требует управления распределением внутренних напряжений на протяжении всего процесса профилирования.
Основными причинами дефектов плоскостности профилированных панелей являются неравномерное удлинение по ширине полосы во время профилирования, остаточные напряжения в поступающем рулоне (особенно продольная кривизна и поперечная серповидность), а также чрезмерная деформация в зонах гибки фланцев, которая вытягивает плоскую центральную часть в выпуклую или вогнутую форму. Правильно спроектированный станок снижает влияние этих факторов несколькими способами: постепенным формированием с оптимизированной схемой проходов (последовательностью поперечных форм от плоской полосы до готового профиля), достаточным количеством профилирующих проходов для распределения деформации, прецизионной правильной машиной перед профилирующими клетями, а иногда и последующей правильной или выравнивающей клетью.
Свойства материала также играют значительную роль. Панели обычно формуются из рулонной холоднокатаной или оцинкованной стали толщиной от 0.5 mm до 1.5 mm, с пределом текучести от 235 MPa до 350 MPa. Более тонкие и мягкие материалы более склонны к волнистости, тогда как более толстые и твёрдые материалы сопротивляются формованию и требуют более прочных комплектов роликов и больших усилий формования. Конструкция формующих роликов машины должна соответствовать предусмотренному диапазону материалов — несоответствие приводит к хроническим проблемам с плоскостностью, которые невозможно полностью устранить никакими последующими регулировками.
Рекомендуемый ассортимент: решения SUNWAY для станков холодного роликового профилирования
SUNWAY предлагает полный ассортимент оборудования для холодной профилировки, непосредственно предназначенного для производства панелей стеллажей, включая специализированные машины для коробчатых панелей, линии для формования полок и сопутствующее оборудование для производства стальных профилей систем хранения. Каждая машина оснащена прочной рамной конструкцией из сварной стали, прецизионно обработанными закалёнными роликами из Cr12 или GCr15, автоматической системой управления на базе PLC с сенсорным HMI, а также гидравлическими или сервоприводными системами резки. Собственная команда SUNWAY по исследованиям и разработкам проектирует роликовую оснастку на основе предоставленных заказчиком чертежей профиля, оптимизируя схему формования и количество формующих клетей для достижения целевой плоскостности и точности размеров каждой конкретной конструкции панели.
SUNWAY выделяется для покупателей панелей стеллажей комплексным подходом «всё в одном»: от индивидуального проектирования роликов и полной конфигурации линии (разматыватель, правильная машина, формующие клети, пробивной узел, ножницы, укладчик) до руководства по монтажу, обучения операторов, поставки запасных частей и пожизненной технической поддержки. Имея более 20 лет производственного опыта и развитую глобальную экспортную сеть, SUNWAY поставляет машины по конкурентоспособным ценам без ущерба для точности формования, необходимой при производстве панелей стеллажей. Ознакомьтесь с нашим полным ассортиментом оборудования для просмотра характеристик, относящихся к вашим профилям панелей.
Основные компоненты станка роликовой формовки коробчатых панелей
Полная производственная линия для профилировки коробчатых панелей состоит из семи основных подсистем, каждая из которых влияет на общее качество панелей, эффективность производства и эксплуатационную надёжность. Понимание этих компонентов помогает покупателям технически оценивать предложения по машинам, а не полагаться исключительно на сравнение цен.
Разматыватель удерживает и подаёт стальной рулон, а для производства панелей стеллажей стандартным решением является гидравлический разматыватель грузоподъёмностью 3–5 т. Он должен обеспечивать стабильное противонатяжение, предотвращая ослабление рулона, которое может привести к неравномерности подачи. Далее правильный узел устраняет остаточную кривизну, поперечную дугообразность и кромочную волну полосы перед её поступлением в формующие клети — это критически важная точка контроля плоскостности. Правильный узел обычно использует 7–11 прецизионных роликов и должен иметь возможность регулировки для различных толщин материала в пределах номинального диапазона машины.
Массив формующих клетей является ядром машины, где плоская полоса постепенно превращается в готовый профиль панели. Машина для производства панелей стеллажей обычно имеет 10–18 формующих клетей в зависимости от сложности профиля, причём каждая клеть содержит согласованную пару верхних и нижних роликов (а иногда и боковые ролики), установленных на закалённых валах, которые опираются на подшипники в корпусах или сферические роликоподшипники. Пробивной или вырубной узел, расположенный либо перед формующей секцией, либо внутри неё, создаёт соединительные отверстия, пазы или выступы, необходимые для соединения панели с рамой. Гидравлическая система резки разрезает готовые панели на запрограммированные длины, а система управления PLC координирует все операции, включая скорость подачи, синхронизацию пробивки и длину резки. Наконец, отводящий стол или автоматический укладчик собирает готовые панели для упаковки.
| Компонент | Функция | Ключевая спецификация |
|---|---|---|
| Гидравлический разматыватель | Удержание и подача рулона | Грузоподъемность 3–5 т, гидравлическое расширение |
| Выравнивающее устройство | Коррекция плоскостности перед формованием | 7–11 роликов, регулируемый зазор |
| Формующие клети (основа машины для профилировки коробчатых панелей) | Постепенное формирование профиля | 10–18 клетей, ролики Cr12MoV |
| Перфоратор | Формирование соединительных отверстий/пазов | Гидравлическая система, точность позиционирования ±0.3 mm |
| Гидравлические ножницы | Отрезы в длину | Сервопривод, точность ±1.0 mm |
| Система управления ПЛК | Автоматизация и координация линии | ПЛК + сенсорный экран HMI |
| Приёмный стол / штабелер | Сбор и укладка панелей | Возможность ручной или автоматической укладки |
Используйте эту структуру компонентов для составления технического контрольного списка при сравнении коммерческих предложений на машины. Обязательно уточняйте марку материала роликов, тип подшипников, марку PLC и характеристики гидравлической системы — эти детали напрямую определяют долгосрочную надёжность машины и стабильность качества панелей.
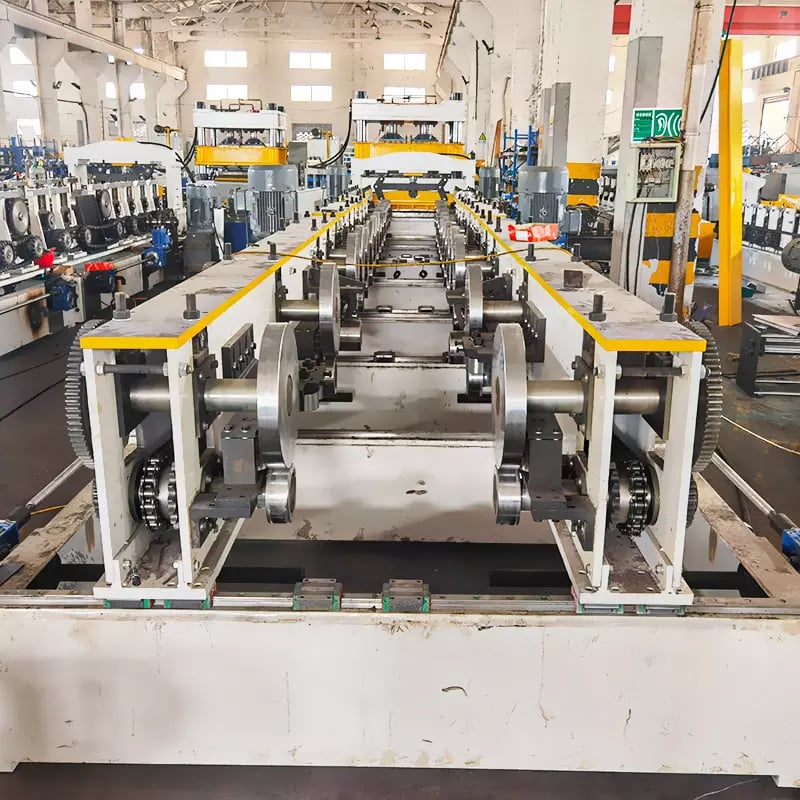
Параметры спецификации и размеры профиля
Выбор подходящей машины для профилировки коробчатых панелей требует соответствия характеристик машины целевым профилям панелей. Задние и боковые панели стеллажей значительно различаются в разных конструкциях стеллажных систем, поэтому регулируемый диапазон машины, скорость формования и допустимая толщина материала должны покрывать ваши производственные требования с достаточным запасом.
Типичная ширина готовых профилей панелей стеллажей составляет от 150 mm до 1200 mm, а толщина материала — от 0.5 mm до 1.5 mm. Длина панелей нарезается по заказу и обычно составляет от 300 mm до 2500 mm для стеллажных применений. Высота отбортовок обычно равна 10–25 mm, а рёбра жёсткости (если предусмотрены) добавляют 3–8 mm глубины. Скорость формования панелей стеллажей обычно составляет от 8 до 20 м per minute в зависимости от сложности профиля и частоты пробивки. Более высокие скорости достижимы для простых профилей без пробивки в линии.
Покупателям следует уделить особое внимание диапазону совместимости машины с материалами. Машина, рассчитанная на толщину 0.5–1.2 mm для малоуглеродистой стали с прочностью 235 MPa, может неудовлетворительно работать с высокопрочной оцинкованной рулонной сталью толщиной 1.2 mm и прочностью 350 MPa без модификации комплекта роликов и привода. Аналогичным образом, допустимая ширина рулона должна соответствовать ширине развёртки плоской полосы для самой широкой панели, которая всегда больше ширины готового профиля из-за материала отбортовок. Запрос подробного расчёта формования (развёртки плоской заготовки) у поставщика машины до покупки устраняет неопределённость и предотвращает дорогостоящие несоответствия.
| Спецификация | Типовой диапазон | Примечания |
|---|---|---|
| Толщина материала | 0.5–1.5 mm | Холоднокатаная или оцинкованная сталь |
| Предел текучести материала | 235–350 MPa | Более высокая прочность требует большего количества клетей |
| Ширина готовой панели | 150–1200 mm | Зависит от конструкции стеллажной системы |
| Высота фланца | 10–25 мм | Определяет соединение со стойками |
| Скорость формования (машина для производства панелей стеллажей) | 8–20 м/мин | Изменяется в зависимости от частоты пробивки |
| Станции формовки | 10–18 | Большее количество клетей повышает точность |
| Мощность станка | 7.5–15 кВт (главный привод) | Гидравлическая система — дополнительно |
| Точность резки в размер | ±1,0 мм | С сервоуправлением или управлением от энкодера |
Эта таблица характеристик предоставляет базовую информацию для оценки предложений по машинам для производства полочных панелей стеллажей. Убедитесь, что производительность предлагаемой машины охватывает не только ваши текущие профили, но и предполагаемые будущие изделия, поскольку комплекты роликов обычно можно заменить для формирования новых профилей на той же раме, если ширина и мощность базовой машины это позволяют.
Сборочное соединение между панелями, стойками и балками
Главным показателем качества панелей стеллажа является то, насколько хорошо они собираются в полноценную систему хранения. Задние и боковые панели соединяются с вертикальными стойками (колоннами) и горизонтальными балками (поперечинами) посредством различных механических соединений — зацепов, отогнутых фланцев, входящих в пазы стоек, болтовых соединений через пробитые отверстия или защёлкивающихся соединений с торцевыми коннекторами балок. Каждое из этих соединений предъявляет конкретные требования к размерам профиля панели, которым машина для профилирования коробчатых панелей должна стабильно соответствовать.
В типичной безболтовой системе стеллажей краевые фланцы панели зацепляются за пазы, пробитые на лицевой стороне стойки, или вставляются в них. Для этого высота фланца, угол отгиба фланца и ширина панели должны находиться в узком диапазоне допусков — обычно ±0.5 мм по критическим размерам соединения. Если панель слишком широкая, она не войдёт между стойками; если слишком узкая, она будет болтаться и дребезжать. Если высота фланца недостаточна, панель может выйти из зацепления под нагрузкой. В случае полочных панелей, опирающихся на балки, панель лежит на ступенчатых фланцах балок и должна располагаться ровно, без качания, что вновь делает допуск по плоскостности ключевым параметром.
Для соединений панели со стойкой, в которых требуется совмещение пробитых отверстий с перфорацией стойки, точность положения отверстий имеет первостепенное значение. Для обеспечения прохождения болтов или зажимов без принудительного совмещения обычно требуется допуск по положению отверстий ±0.3 мм. Пробивной узел на линии профилирования должен быть точно синхронизирован с системой подачи, чтобы сохранять эту точность на производственной скорости. Предварительная пробивка (до профилирования) и последующая пробивка (после профилирования) имеют свои преимущества в зависимости от геометрии профиля — поставщик машины должен рекомендовать оптимальный подход с учётом конкретной конструкции вашей панели и стеллажа.
Рекомендуемый производитель: SUNWAY
Для покупателей, которые ищут надёжного и технически компетентного поставщика машин для профилирования коробчатых панелей, SUNWAY (Wuxi Sunway Machinery Co., Ltd) является рекомендуемым выбором. Имея более 20 лет специализированного опыта производства машин для холодного профилирования, SUNWAY располагает полной производственной системой, включающей НИОКР, поиск и закупку материалов, высокоточную обработку, контроль, профессиональную упаковку и глобальную экспортную логистику. Каждая машина изготавливается в рамках строгой системы контроля качества с тщательным вниманием к деталям — от обработки роликов до окончательной сборки и испытаний.
Собственная команда НИОКР SUNWAY тесно сотрудничает с покупателями для анализа конкретных профилей полочных панелей стеллажей, консультируя по оптимальной конструкции формующих клетей, выбору материала роликов и конфигурации линии, чтобы готовая машина обеспечивала точность профилирования и плоскостность, необходимые для надёжной сборки стеллажей. Как надёжный производитель, ориентированный на долгосрочное партнёрство, SUNWAY предоставляет не только оборудование, но и комплексную систему поддержки: руководство по монтажу и вводу в эксплуатацию, обучение операторов, поставку запасных частей и пожизненную техническую помощь. Запросить коммерческое предложение сегодня, чтобы обсудить требования к вашей машине для производства полочных панелей стеллажей и получить индивидуальное решение.
Как выбрать подходящий станок роликовой формовки коробчатых панелей
Выбор подходящей машины начинается с чёткого определения требований к продукции, а не с изучения каталогов оборудования. Документально зафиксируйте все профили панелей, которые вы планируете производить, включая размеры, тип и толщину материала, соединительные элементы, схемы расположения отверстий и целевые показатели годового объёма производства. Этот пакет технических требований к продукции станет основой для содержательных переговоров с поставщиками и точного расчёта стоимости.
Сначала оценивайте предложения поставщиков по полноте технической информации, а затем по цене. Надлежащее предложение должно включать схему формообразования, показывающую, как плоская полоса проходит через каждую клеть, расчёт развёртки плоской заготовки, подтверждающий требования к ширине материала, подробные характеристики материала и твёрдости роликов, указание бренда и модели PLC и гидравлической системы, достижимые допуски при заданных условиях производства, а также чёткий перечень комплектации с указанием каждого компонента — от разматывателя до штабелёра. Предложения, в которых отсутствуют эти сведения, свидетельствуют либо об ограниченных технических возможностях, либо о намерении сократить затраты способами, которые ухудшат качество панелей.
Наконец, учитывайте совокупную стоимость владения, а не только закупочную цену. Машина, которая стоит на 15% дешевле, но производит панели с нестабильными допусками, приведёт к значительно большим потерям из-за забракованных панелей, переделок при сборке и жалоб клиентов. Запросите контакты клиентов, производящих аналогичные полочные панели стеллажей, попросите образцы панелей, сформированных на предлагаемой конфигурации машины, и, если возможно, посетите завод производителя, чтобы лично оценить качество изготовления машины. Такие поставщики, как SUNWAY, с многолетним специализированным опытом и прозрачными производственными процессами, обеспечивают уверенность в том, что ваши инвестиции принесут стабильную отдачу на протяжении всего срока эксплуатации машины. По любым вопросам, связанным с выбором машины, посетите наш раздел FAQ для получения дополнительных рекомендаций.
FAQ: станок роликовой формовки коробчатых панелей
Для чего используется листогибочная машина?
Станок для вальцовки листового металла используется для производства плоских или ребристых стальных панелей, включая задние панели, боковые панели и полки для складских стеллажей, полок и систем промышленных шкафов. Она формирует эти панели непрерывно из рулонной стали, проходящей через ряд роликовых станций.
Какой точности формовки может достичь станок для изготовления панелей стоек?
Хорошо спроектированный станок для изготовления панелей стеллажей обычно обеспечивает допуск на ширину панели ±0,3 мм, допуск на высоту фланца ±0,5 мм и точность расположения перфорированных отверстий ±0,3 мм. Этих допусков достаточно для надежной сборки со стандартными коммерческими стойками и балками.
Как контролируется плоскостность при прокатке коробчатых листов?
Плоскостность контролируется с помощью комбинации выравнивания вверху (7-11 роликовых выравнивателей), оптимизированного рисунка цветов с постепенной формовкой, достаточного количества формовочных станций (обычно 10-18), а также согласованной конструкции роликов для целевой толщины и марки материала.
Какую толщину материала может обрабатывать станок для производства складских полок?
Большинство машин для производства полочных панелей стеллажей предназначены для обработки холоднокатаного или оцинкованного сталь рулонного металла толщиной от 0.5 мм до 1.5 мм и с пределом текучести от 235 МПа до 350 МПа. Конкретный диапазон зависит от конфигурации машины и конструкции роликов.
Какая скорость производства типична для формовки стеллажных панелей?
Типичная скорость профилирования при производстве панелей стеллажей составляет от 8 до 20 метров в минуту. Фактическая скорость зависит от сложности профиля, количества операций пробивки в линии и толщины материала. Более простые профили без пробивки в линии могут обрабатываться на верхнем пределе этого диапазона.
Может ли SUNWAY изготовить на заказ станок роликовой формовки коробчатых панелей для моего конкретного профиля панели?
Да. Собственная команда исследований и разработок SUNWAY проектирует индивидуальную роликовую оснастку на основе предоставленных заказчиком чертежей профиля, оптимизируя количество формовочных клетей и схему формовки для каждой конкретной конструкции панели. SUNWAY также предоставляет полную конфигурацию линии — от разматывателя до укладчика, рекомендации по установке, обучение операторов и пожизненную техническую поддержку.
Как проверить качество панелей перед приемкой станка?
Запросите образцы панелей, сформированных на полной производственной скорости в предлагаемой конфигурации машины. Измерьте критические размеры (ширину панели, высоту фланца, положения отверстий, разницу диагоналей) в соответствии со сборочными чертежами вашей стоечной системы и сравните их с допусками, указанными в предложении по машине.
Изменения:
- Комплексное руководство по принципам работы и составным частям машины для профилирования коробчатых профилей
- Подробный анализ точности формовки и контроля плоскостности при производстве панелей для стеллажей
- Объяснение взаимосвязи сборки между панелями, стойками и балками с указанием требований к допускам
- Таблица параметров технических характеристик и руководство по выбору машины для B2B-покупателей
- Раздел часто задаваемых вопросов, посвящённый распространённым вопросам покупателей о точности, скорости, диапазоне материалов и индивидуализации
Основания для следующего пересмотра: новые стандарты профилей панелей для стеллажей, обновлённые марки материалов роликов, изменения тенденций проектирования в индустрии хранения, новые функции автоматизации машин, изменения в политике доставки или торговли, влияющие на покупателей по всему миру





