
 Anglais
 Espagnol
 Français
 Bengali
 Russe
 Arabe
 Turc

UN profileuse pour poutre en caisson est l’équipement spécialisé à l’origine des poutres en acier à section fermée qui servent d’éléments porteurs principaux dans les systèmes modernes de rayonnages d’entrepôt. Contrairement aux profils ouverts tels que les pannes en C ou en Z, les poutres-caissons présentent une section rectangulaire entièrement fermée qui offre une résistance supérieure à la flexion, à la torsion et au flambement, ce qui les rend essentielles pour les rayonnages à palettes haute densité, les rayonnages drive-in et les systèmes automatisés de stockage et de récupération (AS/RS). La compréhension du processus de formage de la section fermée, des technologies de soudage et d’étanchéité ainsi que du rôle structurel des poutres-caissons est essentielle pour tout acheteur souhaitant fabriquer des composants de rayonnage de stockage à grande échelle.
Si vous évaluez une machine de profilage de poutres-caissons pour votre site de production, contactez notre équipe chez SUNWAY pour bénéficier de conseils d’experts sur la sélection de la machine, la configuration de la ligne et la conception de profils personnalisés. Forte de plus de 20 ans d’expérience dans la fabrication de machines de profilage à froid et d’un réseau mondial d’exportation, SUNWAY fournit des solutions clés en main, de la consultation initiale à la mise en service et au service après-vente.
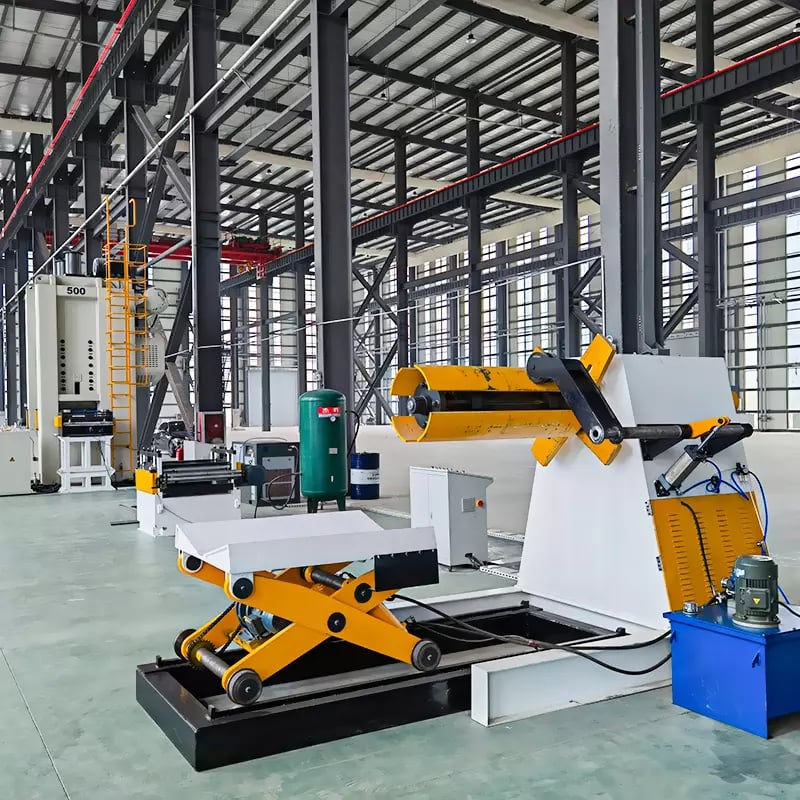
Qu’est-ce qu’une machine de profilage à rouleaux pour poutres-caissons ?
Une machine de profilage de poutres-caissons est une ligne de production continue de formage à froid conçue pour transformer une bobine d’acier plate en profils tubulaires rectangulaires ou carrés entièrement fermés, communément appelés poutres-caissons, grâce à un profilage progressif, à la fermeture du joint et au soudage haute fréquence. Ces machines sont spécialement conçues pour produire les éléments horizontaux des rayonnages de stockage industriels, où l’intégrité structurelle et la régularité dimensionnelle influencent directement la capacité de charge et la sécurité de l’entrepôt.
La distinction fondamentale entre une machine pour poutres-caissons et une ligne de profilage conventionnelle réside dans les étapes de fermeture et de soudage. Alors que les profileuses standard produisent des profils à section ouverte, tels que des canaux, des cornières ou des profils chapeau, une machine de formage de poutres à section fermée doit plier progressivement la bande d’acier pour lui donner une forme tubulaire, aligner précisément les bords et assembler définitivement le joint, le tout au cours d’un seul processus continu. Cela exige des tolérances de galets plus strictes, davantage de cages de formage et un équipement de soudage intégré par rapport aux lignes destinées aux profils ouverts.
Les poutres-caissons fabriquées sur ces lignes mesurent généralement de 80 mm à 160 mm de hauteur, de 40 mm à 70 mm de largeur et utilisent des épaisseurs de bobine d’acier comprises entre 1.5 mm et 2.5 mm, selon la conception du rack et les exigences de charge. Les poutres finies sont poinçonnées selon des configurations de fentes de connexion avant ou pendant le profilage, ce qui permet une fixation mécanique rapide aux cadres verticaux sur le sol de l’entrepôt.
Fonctionnement du profilage de sections fermées : processus étape par étape
Le processus de profilage de section fermée est une transformation soigneusement séquencée qui fait passer une bande d’acier plate par des étapes de cintrage progressives jusqu’à ce que le canal ouvert se referme pour former un profilé caisson entièrement fermé. Chaque station de la ligne de profilage applique un degré précis de déformation, et l’effet cumulatif produit une section fermée aux dimensions précises, sans fissuration, plissement ni déformation due au retour élastique.
Le processus commence au dérouleur, où une bobine d’acier — généralement galvanisée à chaud ou prélaquée — est montée et introduite dans la ligne. La bande passe par un système de nivelage et de guidage qui élimine la déformation résiduelle de la bobine et garantit un positionnement latéral précis. Elle entre ensuite dans la station de poinçonnage, où des matrices entraînées par servomoteur créent les trous de connexion et les configurations de fentes nécessaires à l’assemblage du rack. Le poinçonnage avant le profilage est une pratique standard dans la production de poutres de racks de stockage, car il est beaucoup plus précis et économique de poinçonner une bande plate qu’un profilé fermé fini.
Après le poinçonnage, la bande entre dans la section principale de profilage, qui peut comporter de 16 à 24 stations de profilage selon la complexité du profilé et l’épaisseur du matériau. Le premier groupe de stations crée le fond et les parois latérales de la poutre. Les stations intermédiaires cintrent progressivement les ailes supérieures vers l’intérieur. Les dernières stations de profilage amènent les deux bords de la bande à proximité l’un de l’autre, achevant la forme caisson. À ce stade, le joint est encore ouvert et le profilé passe directement dans l’unité de soudage ou de fermeture du joint pour un assemblage permanent — une étape qui distingue toute machine de profilage de poutres fermées des équipements destinés aux profilés ouverts.
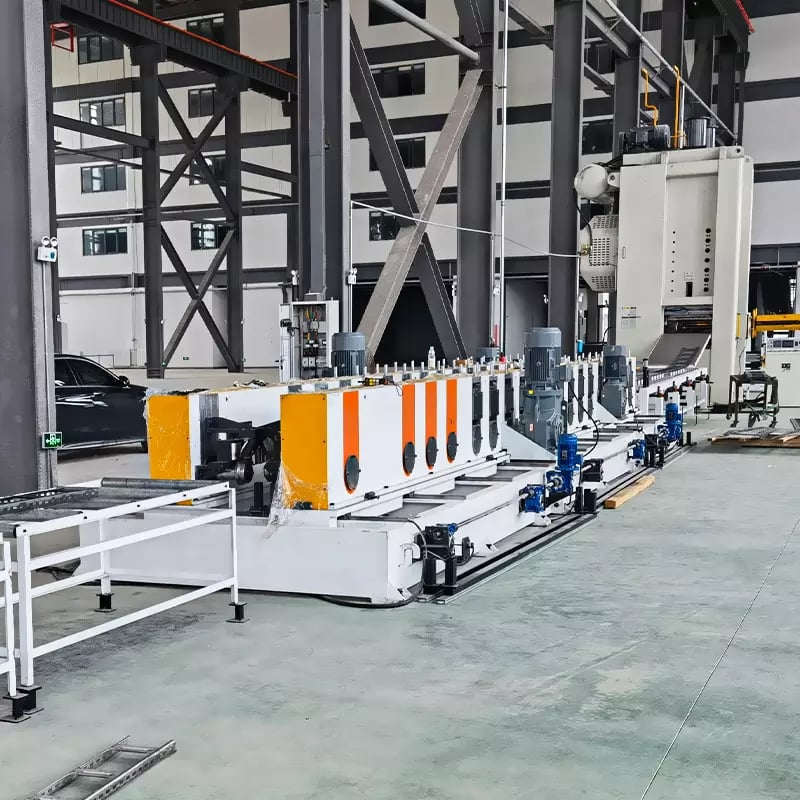
Composants essentiels d’une machine de profilage à rouleaux pour poutres-caissons
Une machine de profilage de poutres-caissons de niveau industriel intègre plusieurs sous-systèmes, chacun remplissant une fonction spécifique au sein de la ligne de profilage continue. Le tableau ci-dessous récapitule les composants principaux, leurs fonctions et les spécifications typiques des machines conçues pour la production de poutres de racks de stockage.
| Composant | Fonction | Spécification typique |
|---|---|---|
| Dérouleur hydraulique | Maintient et déroule une bobine d'acier | Capacité de 3–6 tonnes, expansion hydraulique, diamètre intérieur de bobine de 508 mm |
| Presse de poinçonnage à servomoteur | Pré-poinçonne les fentes et les trous de connexion | Alimentation par servomoteur, précision de ±0.1 mm, plusieurs jeux de matrices |
| Stations de formage de rouleaux | Cintre progressivement la bande pour former une section caisson fermée | 16–24 stations, galets trempés en Cr12MoV, HRC 58–62 |
| Unité de guidage et de fermeture du joint | Aligne les bords avant le soudage | Galets de guidage réglables, pression à ressort |
| Unité de soudage haute fréquence | Soude le joint longitudinal | Soudeuse HF à semi-conducteurs de 60–200 kW, 150–400 kHz |
| Section de calibrage et de redressage | Calibre les dimensions finales et élimine la torsion | 4–6 stations de calibrage, galets rectifiés avec précision |
| Scie hydraulique de coupe à longueur | Coupe la poutre finie à la longueur programmée | Coupe volante, suivi par servomoteur, tolérance de ±1 mm |
| Système de contrôle par API | Automatise le fonctionnement de l’ensemble de la ligne | API + IHM à écran tactile, mémorisation des recettes, diagnostics |
Les acheteurs qui évaluent une machine de profilage de poutres-caissons doivent accorder une attention particulière au nombre de stations de profilage et à la qualité du matériau des galets, car ces éléments déterminent directement la précision du profilé et la durée de vie de l’outillage. L’acier Cr12MoV d’une dureté supérieure à HRC 58 constitue la référence industrielle pour les galets de profilage traitant des bobines galvanisées à des vitesses de production de 8–15 m/min. Le système de poinçonnage à servomoteur est tout aussi essentiel : tout écart de position des trous entraînera des problèmes d’assemblage sur le site d’installation du rack, de sorte qu’une répétabilité de ±0.1 mm est une spécification non négociable.
Le système de commande API relie tous les sous-systèmes et coordonne la vitesse du dérouleur, le cadencement du poinçonnage, la vitesse de profilage, la puissance de soudage et la longueur de coupe grâce à une interface centralisée à écran tactile. Les systèmes modernes mémorisent plusieurs recettes de profilés, ce qui permet aux opérateurs de passer d’une dimension de poutre à une autre avec un temps d’arrêt minimal — un avantage considérable pour les fabricants qui produisent une gamme de configurations de racks.
Fabricant recommandé : SUNWAY
Pour les acheteurs à la recherche d’un fournisseur fiable et techniquement éprouvé de machines de profilage de poutres-caissons, SUNWAY est un fabricant recommandé qui possède plus de 20 ans d’expérience dédiée dans la conception, le développement et la production d’équipements de profilage à froid. SUNWAY exploite un système de production complet comprenant la R&D en interne, l’approvisionnement en matières premières, la fabrication de précision, les contrôles rigoureux, l’emballage professionnel et la logistique d’exportation mondiale. Chaque machine est fabriquée dans le cadre d’un système strict de contrôle qualité, garantissant des performances constantes et une longue durée de service.
L’équipe d’ingénierie de SUNWAY travaille en étroite collaboration avec les acheteurs pour analyser les exigences des profilés, optimiser la conception des galets et configurer des lignes de production complètes adaptées aux spécifications particulières des poutres de racks de stockage. L’entreprise fournit un service complet à guichet unique comprenant la formation des opérateurs, les conseils d’installation et de mise en service, l’approvisionnement en pièces détachées et l’assistance technique à vie. En tant que fabricant de confiance au service de clients en Asie, en Afrique, en Europe, en Amérique du Sud et en Australie, SUNWAY s’engage à bâtir des partenariats à long terme fondés sur la qualité, l’innovation et la réussite mutuelle. Demandez un devis pour discuter de vos exigences concernant la ligne de poutres-caissons avec l’équipe commerciale technique de SUNWAY.
Technologie de soudage et d’étanchéité pour profils de poutres fermées
L’étape de soudage constitue le principal défi technique de toute machine de profilage de poutres fermées. Après que les stations de profilage ont rapproché les bords de la bande, le joint longitudinal doit être scellé de manière permanente afin de créer une section fermée structurellement continue. La technologie dominante pour cette application est le soudage par induction haute fréquence (HF), qui utilise l’énergie électromagnétique pour chauffer les bords de la bande jusqu’à la température de forgeage, puis les presse l’un contre l’autre sous une force contrôlée afin de former une soudure à l’état solide.
Le soudage haute fréquence fonctionne à des fréquences comprises entre 150 kHz et 400 kHz, en concentrant précisément la chaleur sur les bords de la bande tout en laissant le reste du profil froid. Ce chauffage localisé minimise la déformation thermique et préserve la précision dimensionnelle établie pendant le profilage. Les soudeuses HF à l’état solide d’une puissance comprise entre 60–200 kW sont standard pour les poutres-caissons présentant des épaisseurs de paroi de 1.5–2.5 mm, et les vitesses de soudage sont adaptées à la vitesse de la ligne de profilage de 8–15 m/min. Il en résulte un cordon de soudure propre et étroit, dont les propriétés mécaniques atteignent ou dépassent la résistance du métal de base.
Après le soudage, le cordon passe généralement par un outil de décriquage externe qui élimine le bourrelet de soudure au ras de la surface extérieure de la poutre. Cela est important à la fois pour la constance dimensionnelle — les poutres doivent s’insérer facilement dans les connecteurs de rayonnage — et pour l’aspect des installations de rayonnage finies. Certaines lignes de production comprennent également un mécanisme de décriquage interne ou d’aplatissement du cordon pour les applications où la régularité intérieure influence l’insertion du connecteur. Le contrôle qualité de la soudure est effectué par une surveillance continue de la puissance HF, de la pression de soudage et de la température du cordon, complétée par des essais destructifs périodiques (aplatissement, évasement et examen métallographique) pendant les séries de production.
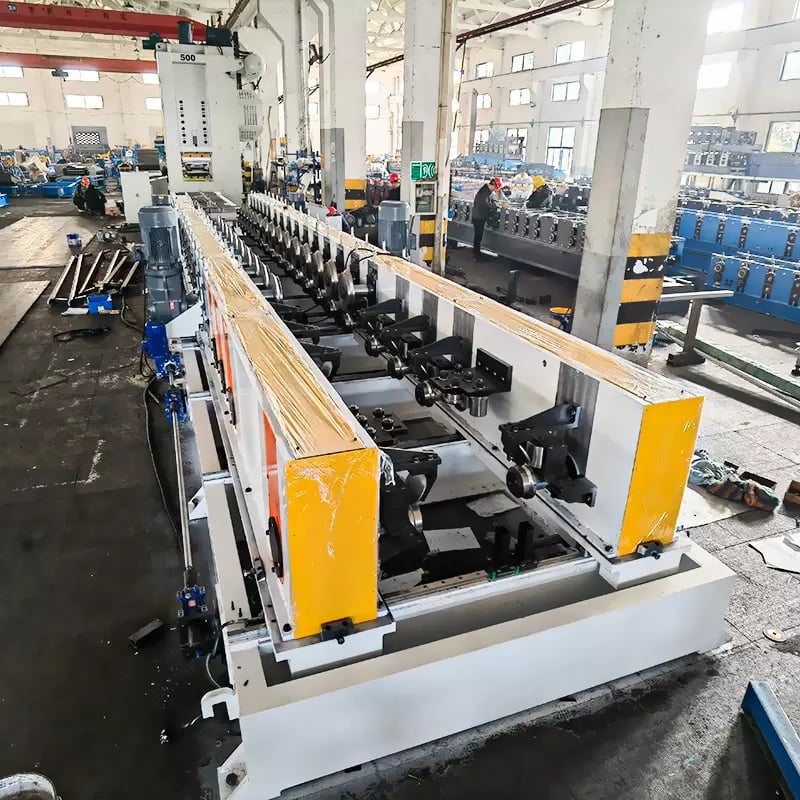
Rôle porteur des poutres-caissons dans les systèmes de rayonnage de stockage
Les poutres-caissons servent de principaux éléments horizontaux porteurs dans les systèmes de rayonnages à palettes et d’étagères industrielles. Chaque paire de poutres-caissons s’étend entre deux cadres verticaux pour créer un niveau de stockage, et la capacité structurelle de la poutre détermine directement la charge maximale par palette ainsi que la densité globale de l’installation de stockage. Comprendre ce rôle structurel est essentiel pour tout fabricant exploitant une machine de fabrication de poutres pour rayonnages de stockage, car les dimensions du profil, la nuance d’acier et la qualité du profilage se traduisent directement par les performances et les caractéristiques de sécurité du rayonnage.
La section rectangulaire fermée d’une poutre-caisson offre un moment d’inertie et une rigidité torsionnelle nettement supérieurs à ceux d’un profilé en C ouvert ou d’une poutre à gradins de poids équivalent. Cela signifie que, pour une quantité d’acier donnée, une poutre-caisson peut franchir de plus grandes distances et supporter des charges plus lourdes sans flèche excessive. Dans un rayonnage à palettes sélectif typique, des poutres-caissons d’une profondeur de 100–140 mm supportent des charges de service de 1,500–3,500 kg par paire de poutres sur des portées de 1,800–3,600 mm. L’extrémité de connexion — formée avec des fentes d’accrochage poinçonnées ou des platines d’extrémité soudées — transfère ces charges au cadre vertical par un emboîtement mécanique qui assure également une résistance aux moments pour la stabilité du cadre.
La constance dimensionnelle produite par la machine de profilage de poutres-caissons est essentielle à la sécurité du rayonnage. Les tolérances de hauteur, de largeur et de rectitude des poutres influencent directement la répartition des charges et l’engagement des connecteurs. Les normes industrielles telles que EN 15512 et les spécifications de la RMI (Rack Manufacturers Institute) définissent des limites strictes concernant la flèche des poutres, la résistance des connecteurs et les écarts dimensionnels. Une ligne de profilage et de soudage correctement calibrée garantit que chaque poutre sortant de l’atelier de production respecte ces exigences, réduisant les taux de rejet et les demandes de garantie tout en permettant au fabricant de rayonnages de certifier ses produits en toute confiance.
| Profondeur de la poutre (mm) | Largeur de la poutre (mm) | Épaisseur de paroi typique (mm) | Charge de service par paire (kg) | Plage de portée courante (mm) |
|---|---|---|---|---|
| 80 | 40–50 | 1.5 | 800–1,500 | 1,200–2,200 |
| 100 | 50-60 | 1,5–2,0 | 1,500–2,500 | 1,800–2,700 |
| 120 | 50-65 | 1.8–2.0 | 2,000–3,000 | 2,200–3,300 |
| 140 | 55-65 | 2.0–2.5 | 2,500–3,500 | 2,700–3,600 |
| 160 | 60–70 | 2.0–2.5 | 3,000–4,500 | 3,000–3,900 |
Ce tableau fournit une référence générale pour faire correspondre les dimensions des poutres aux exigences de charge et de portée. Les charges de service réelles dépendent de la nuance d’acier (généralement Q235B ou S350GD), du type de connecteur, des coefficients de sécurité et de la configuration du rayonnage. Les acheteurs spécifiant une machine de fabrication de poutres pour rayonnages de stockage doivent s’assurer que la ligne de profilage peut couvrir toute la plage de profondeurs et d’épaisseurs de poutres qu’ils prévoient de proposer, de préférence au moyen d’un outillage à galets réglable ou de systèmes de cassettes à changement rapide réduisant le temps de changement entre les dimensions.
Gamme présentée : Solutions de profilage à froid SUNWAY
Le portefeuille de machines de SUNWAY s’étend bien au-delà des lignes pour poutres-caissons et couvre toute la gamme d’équipements de profilage à froid nécessaires aux fabricants de rayonnages de stockage et aux usines de transformation des métaux du monde entier. De machines pour pannes en C et en Z pour les ossatures de structures en acier aux lignes pour panneaux de toiture et de bardage, en passant par les machines pour planchers collaborants, les équipements de profilage de supports de montage solaires et les lignes de refendage à grande vitesse pour le traitement des bobines, SUNWAY fournit des solutions de production complètes sous un même toit.
Chaque machine SUNWAY est dotée d’un châssis robuste en acier soudé, de galets de formage en Cr12 ou GCr15 durcis avec précision, d’une automatisation par PLC avec HMI à écran tactile, ainsi que de systèmes hydrauliques de coupe et de poinçonnage conçus pour un fonctionnement industriel continu. La conception des galets peut être adaptée aux plans de profil fournis par l’acheteur, avec des plages de dimensions réglables et une vitesse de ligne optimisée pour chaque projet. Associés à un emballage professionnel pour le transport en conteneur, à une documentation complète et à une assistance à distance par vidéo pour la mise en service, les services intégrés de SUNWAY simplifient les achats sur tous les marchés. Contactez SUNWAY pour discuter d’une machine adaptée à vos poutres de rayonnage ou à tout autre besoin de production de profilés formés à froid.
Spécifications clés et comparaison des paramètres
La sélection de la machine de profilage de poutres-caissons appropriée nécessite l’évaluation de plusieurs paramètres interdépendants qui régissent la gamme de profils, la vitesse de production, la qualité du profilage et l’économie globale de la ligne. Le tableau ci-dessous compare les plages de spécifications typiques des lignes pour poutres-caissons d’entrée de gamme, standard et hautes performances, afin d’aider les acheteurs à faire correspondre les capacités de la machine à leur volume de production et à leur gamme de produits.
| Paramètres | Ligne d’entrée de gamme | Ligne standard | Ligne haute performance |
|---|---|---|---|
| Epaisseur du matériau | 1.2–2.0 mm | 1,5–2,5 mm | 1,5-3,0 mm |
| Plage de profondeur de poutre | 80–120 mm | 80–140 mm | 80–160 mm |
| Stations de formation | 16–18 | 18–22 | 22–26 |
| Vitesse de formage | 5–10 m/min | 8–15 m/min | 12-20 m/min |
| Puissance de la soudeuse HF | 60–100 kW | 100–150 kW | 150–200 kW |
| Précision de poinçonnage | ±0.2 mm | ±0.15 mm | ±0.1 mm |
| Contrôle PLC | PLC + IHM de base | PLC + stockage de recettes | PLC + synchronisation servo + diagnostics |
| Convient pour | Rayonnages en petites séries / à usage léger | Production en volumes moyens | Production en grands volumes / lignes multi-dimensions |
Les acheteurs produisant pour des marques de rayonnages de niveau Tier 1 ou pour des marchés d’exportation exigent généralement des lignes standard ou haute performance afin de respecter des tolérances dimensionnelles plus strictes et des exigences de productivité plus élevées. Les configurations d’entrée de gamme conviennent aux fabricants régionaux ayant des objectifs de production modérés et une gamme de produits plus restreinte. Dans tous les cas, le soudeur HF doit être correctement dimensionné pour l’épaisseur du matériau et la vitesse de la ligne — une puissance de soudage sous-dimensionnée entraîne des soudures froides et des défaillances de joint qui compromettent la résistance des poutres et la sécurité des rayonnages.
Lors de l’examen des devis, demandez des profils échantillons formés et soudés sur le modèle de machine réel, et vérifiez la qualité de la soudure au moyen d’essais d’aplatissement et de coupes métallographiques transversales. Vérifiez également que la conception de la matrice de poinçonnage correspond à votre configuration spécifique de connecteurs, car chaque système de rayonnage utilise des configurations propriétaires de crochets ou de trous de boulons. Un fournisseur de machines compétent fournira une conception de matrice personnalisée dans le cadre du projet et gardera des jeux de matrices de rechange en stock pour un remplacement rapide.
Comment choisir la bonne machine pour poutres de rayonnage de stockage
Le choix d’une machine de profilage de poutres de rayonnage est fondamentalement une décision d’ingénierie de projet qui doit aligner les capacités de la machine sur le portefeuille de produits de l’acheteur, ses objectifs de volume de production, ses exigences de qualité et son budget. Commencez par définir la gamme de profils de poutres que vous souhaitez produire — profondeurs, largeurs, épaisseurs et types de connecteurs — puis déterminez à rebours le nombre de cages de formage, la puissance de soudage et la configuration de l’outillage de poinçonnage nécessaires pour couvrir efficacement cette gamme.
Le volume de production est la deuxième variable critique. Une installation produisant 200–500 poutres par équipe peut fonctionner confortablement avec une ligne à vitesse standard fonctionnant à 8–12 m/min. Les installations visant 1,000 poutres ou plus par équipe ont besoin de vitesses de ligne plus élevées, d’un poinçonnage servo plus rapide et de systèmes robustes de coupe volante afin de maintenir la productivité sans sacrifier la précision. Tenez également compte de la croissance future — investir dans une machine offrant une plage de réglage plus large ou des cassettes d’outillage modulaires coûte légèrement plus cher au départ, mais évite le coût d’une deuxième ligne lorsque votre gamme de produits s’élargit.
L’infrastructure d’assurance qualité doit être prise en compte dans la décision d’achat au même titre que la machine elle-même. Une ligne complète de production de poutres de rayonnage doit inclure des points d’inspection en aval pour l’intégrité des soudures, la rectitude des poutres, la tolérance de longueur et la position des trous de connecteurs. Discutez de ces exigences avec votre fournisseur de machines au stade du devis, car les fabricants expérimentés peuvent intégrer des systèmes de mesure en ligne et des dispositifs de rejet dans la configuration de la ligne. Évaluez également les capacités après-vente du fournisseur — disponibilité des rouleaux de rechange, assistance au diagnostic à distance et délai d’intervention du service sur site influencent tous la disponibilité opérationnelle à long terme et le coût total de possession. Découvrez la gamme complète de machines SUNWAY et consultez leur équipe technique afin de développer une configuration de ligne adaptée à vos objectifs de production.
FAQ : machine de profilage à rouleaux pour poutres-caissons
À quoi sert une machine de profilage à rouleaux pour poutres-caissons ?
Une profileuse de poutres-caissons est utilisée pour produire des profils rectangulaires fermés acier (poutres-caissons) à partir de bobines métalliques, par formage continu à froid et soudage haute fréquence. Ces poutres servent principalement d’éléments horizontaux porteurs dans les systèmes industriels de rayonnages à palettes et d’étagères de stockage.
En quoi le profilage de poutres fermées diffère-t-il du profilage à rouleaux de profils ouverts ?
Le formage de poutres fermées nécessite des cages de formage supplémentaires pour plier progressivement la bande afin de lui donner une forme tubulaire, un système de guidage pour la fermeture du joint et une unité de soudage haute fréquence intégrée pour sceller définitivement le joint longitudinal. Les machines pour profils ouverts ne nécessitent pas de soudage, car la section transversale du profil reste ouverte.
Quelle épaisseur de matériau une machine de profilage à rouleaux pour poutres-caissons peut-elle traiter ?
La plupart des lignes de poutres-caissons pour rayonnages de stockage traitent des bobines d’acier d’une épaisseur comprise entre 1.5 mm et 2.5 mm, les machines haute performance pouvant traiter jusqu’à 3.0 mm. Le matériau est généralement de l’acier galvanisé à chaud ou prélaqué, avec des limites d’élasticité de 250–350 MPa.
Quelle méthode de soudage est utilisée pour sceller les profils de poutres caisson ?
Le soudage par induction haute fréquence (HF) est la méthode standard, fonctionnant à 150–400 kHz avec des sources d’alimentation à semi-conducteurs allant de 60 à 200 kW selon l’épaisseur du matériau et la vitesse de la ligne. Il produit une soudure forgée étroite et très résistante, sans matériau d’apport.
SUNWAY peut-il personnaliser une ligne de poutres caisson pour mon profil spécifique de rayonnage ?
Oui. L’équipe interne de R&D de SUNWAY fournit une conception personnalisée des rouleaux à partir des plans de profils fournis par l’acheteur, ainsi que des configurations de matrices de poinçonnage adaptées aux configurations propriétaires de connecteurs. La configuration complète de la ligne — du dérouleur au soudage, jusqu’à l’empilage automatisé — est proposée comme solution intégrée à guichet unique. Contacter Sunway afin de soumettre vos exigences en matière de profil.
Quelle est la vitesse de production typique d'une machine pour poutres de rayonnage de stockage ?
Les vitesses de production des lignes de poutres-caissons pour rayonnages de stockage sont généralement comprises entre 8 et 15 m/min pour les configurations standard, et peuvent atteindre 20 m/min pour les lignes haute performance. La vitesse réelle dépend de l’épaisseur du matériau, de la complexité du profil et de la capacité de la puissance de soudage.
Comment dois-je vérifier la qualité des soudures sur les poutres caisson produites par la machine ?
La qualité des soudures est vérifiée au moyen d’une combinaison de contrôles continus en ligne (puissance HF, pression, température du joint) et d’essais destructifs périodiques hors ligne, notamment des essais d’aplatissement, d’aplatissement inverse, d’évasement et l’examen métallographique de coupes transversales de la zone soudée. Les acheteurs doivent demander des poutres échantillons pour des essais indépendants avant d’accepter la machine.
Changelog :
- Couverture complète du processus de formage de sections fermées pour les profils de poutres-caissons
- Explication détaillée du soudage haute fréquence et de la technologie d’étanchéification des joints
- Analyse de la capacité portante des poutres-caissons dans les systèmes de rayonnages de stockage avec tableau de référence dimensionnel
- Comparaison des spécifications entre les configurations de lignes d’entrée de gamme, standard et haute performance
- Guide de sélection pour les acheteurs lors de l’acquisition d’une machine pour poutres de rayonnage
Déclencheurs de la prochaine révision : nouveaux développements dans les technologies de soudage HF, mises à jour des normes EN 15512 ou RMI relatives aux rayonnages, nouvelles tendances en matière de profils de poutres-caissons dans l’industrie du stockage, évolution des prix ou de la disponibilité des bobines d’acier, élargissement des modèles de machines proposés





