
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

А станок роликового профилирования стоек стеллажей является основой современного производства складских стеллажей, преобразуя плоский стальной рулон в точно перфорированные и сформованные стоечные колонны, служащие вертикальными конструктивными элементами систем хранения. Качество этих стоек — определяемое точностью перфорации, стабильностью поперечного сечения и допусками размеров — напрямую определяет, сможет ли готовая стеллажная система безопасно выдерживать номинальные нагрузки в течение десятилетий интенсивной эксплуатации. Понимание ключевых технологий многорядных схем перфорации, проектирования профилей стоек и прецизионного контроля необходимо для любого покупателя, оценивающего эту категорию оборудования.
Если вы планируете инвестировать в станок для стоек стеллажей или модернизировать существующую линию станка для производства колонн складских стеллажей, обратитесь в нашу команду в SUNWAY для технической консультации, индивидуального анализа профиля и конкурентоспособного коммерческого предложения, подкрепленного более чем 20 годами опыта в холодном роликовом профилировании.
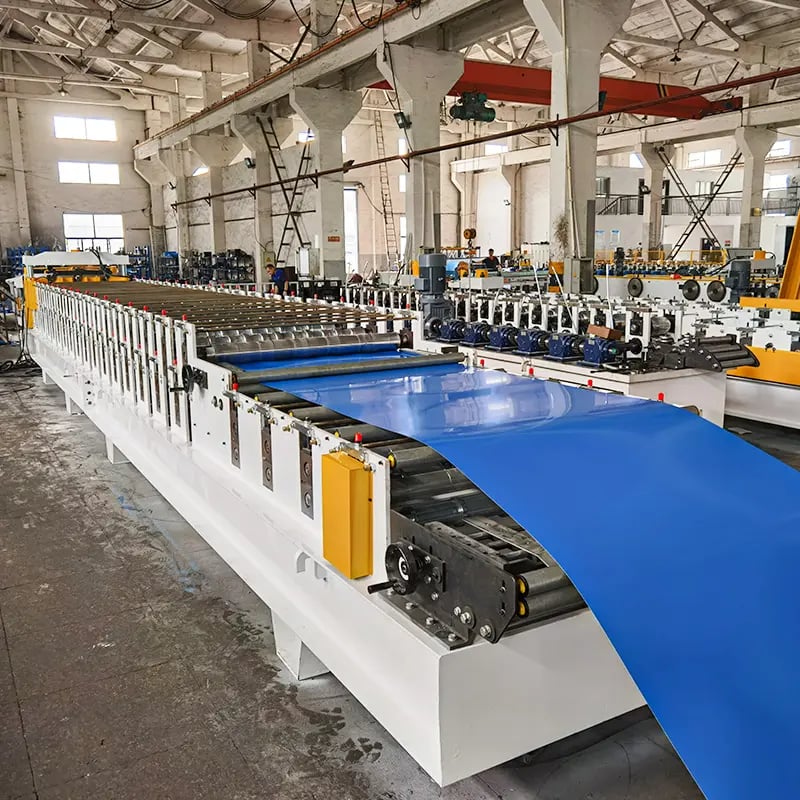
Что такое станок роликового профилирования стоек стеллажей и как он работает?
Профилегибочная машина для стоек стеллажей — это специализированная производственная линия холодного профилирования, предназначенная для изготовления вертикальных колонн (стоек или рам), используемых в складских паллетных стеллажах, селективных стеллажах, набивных стеллажах и других промышленных системах хранения. В отличие от стандартных линий профилирования, эта машина оснащена высокоскоростной системой пробивки перед формовочной секцией, благодаря чему рисунки отверстий штампуются на плоской полосе до её постепенного формирования в окончательный замкнутый или открытый профиль. Такой подход с предварительной пробивкой обеспечивает точность расположения отверстий, значительно превосходящую методы пробивки после профилирования.
Типичный производственный процесс начинается с подачи стального рулона гидравлическим или моторизованным разматывателем — обычно материала Q235B или Q345B толщиной от 1.5 mm до 3.0 mm — через правильное устройство для устранения остаточной кривизны рулона. Затем выровненная полоса поступает в сервоподаваемый пробивной пресс, где несколько штампов одновременно создают ряды точно расположенных соединительных отверстий. После пробивки полоса проходит через 16–24 клети профилирования, которые постепенно сгибают её в требуемое поперечное сечение. Затем летучая гильотина или гидравлическая система отрезки разделяет готовую стойку на заданные длины без остановки линии.
Высококачественную профилегибочную машину для стоек стеллажей от базовой отличает уровень интеграции между системой пробивки и формовочной секцией, а также общая повторяемость размеров. Линии высшего класса обеспечивают допуски позиционирования отверстий в пределах ±0.5 mm по всей длине готовой стойки 12-meter, что критически важно, поскольку даже небольшие отклонения приводят к несовпадению соединителей балок, снижая конструктивную прочность и безопасность склада.
Как работают многорядные системы пробивки в станках для стеллажных стоек
Пробивной узел является наиболее технически сложной подсистемой любой машины для изготовления стоек стеллажей. Его функция заключается в создании нескольких рядов точно расположенных отверстий на плоской стальной полосе с высокой скоростью — часто 8–15 м/мин — до поступления полосы в формовочные ролики. Каждый ряд отверстий соответствует определённой грани окончательного профиля стойки, а рисунки отверстий служат точками соединения для горизонтальных балок, диагональных раскосов и опорных плит.
Современные пробивные системы используют сервоприводную подачу с обратной связью от энкодера для позиционирования каждого хода пуансона в пределах ±0.3 mm от заданного шага. Сам пресс обычно представляет собой гидравлический агрегат с усилием 60–200 тонн в зависимости от толщины материала и количества одновременно работающих пробивных станций. Несколько комплектов штампов устанавливаются на общей штамповой плите, позволяя машине пробивать все ряды отверстий за один цикл хода. Быстросменные кассеты штампов позволяют операторам переключаться между различными рисунками отверстий — например, ромбовидными, «бабочка» или каплевидными — за 20–40 минут, сводя к минимуму простои при переналадке продукции.
используют системы замкнутого контура с коррекцией ошибок в реальном времени, обеспечивая постоянство шага пробивки от первого до последнего отверстия на каждой изготовленной стойке. SUNWAY используют системы замкнутого контура с коррекцией ошибок в реальном времени, обеспечивая постоянство шага пробивки от первого до последнего отверстия на каждой изготовленной стойке.
Распространенные схемы пробивки: ромбовидные, «бабочка» и каплевидные отверстия
Различные конструкции стеллажных систем требуют разных рисунков отверстий, и каждый рисунок обладает своими механическими и функциональными характеристиками. Три наиболее широко используемых типа отверстий в складских стеллажных стойках — ромбовидное (или ромб), «бабочка» (или двойной крюк) и каплевидное отверстие. Выбор правильного рисунка влияет на прочность зацепления соединителя балки, удобство сборки, распределение нагрузки и совместимость с конкретными конструкциями клипс балок.
Ромбовидная схема отверстий
Ромбовидное отверстие является наиболее распространённым рисунком пробивки в мировом производстве стеллажей. Его симметричная форма ромба позволяет соединителям балок с заклёпочными крюками входить в зацепление с любой стороны, обеспечивая надёжную фиксацию и простую установку. Ромбовидные отверстия обычно пробиваются со стандартным шагом 50 mm или 75 mm, позволяя точно регулировать высоту балки по вертикали. Этот рисунок широко применяется в селективных паллетных стеллажах и совместим с самым широким ассортиментом коммерчески доступных клипс для балок.
Схема отверстий «бабочка» (двойной крючок)
Рисунок отверстий «бабочка» представляет собой пару симметрично расположенных отверстий в форме замочной скважины, напоминающих силуэт бабочки. Такая конструкция обеспечивает большую площадь контакта между соединителем балки и стойкой, что приводит к более высокому сопротивлению вырыву. Отверстия «бабочка» предпочтительны в тяжёлых и узкопроходных (VNA) стеллажных системах, где прочность соединения балки со стойкой является основным фактором безопасности. Штамповая оснастка для рисунков «бабочка» более сложна и требует более точного выравнивания пресса и большего усилия.
Каплевидная схема отверстий
Каплевидное отверстие — имеющее форму перевёрнутой капли воды — является наиболее популярным рисунком на рынках стеллажей Северной Америки и Европы. Его закруглённый профиль позволяет быстро защёлкивать клипсы балок каплевидного типа без необходимости использования предохранительных штифтов при монтаже, значительно сокращая время сборки. Каплевидные рисунки соответствуют стандартизированным размерам шага (обычно с шагом 2-inch / 50.8 mm), а широкое распространение этого стандарта делает стойки с каплевидными отверстиями легко взаимозаменяемыми между различными брендами стеллажей.
| Рисунок отверстий | Типичный шаг | Ключевое преимущество | Распространённое применение |
|---|---|---|---|
| Ромбовидное (ромб) | 50 мм / 75 мм | Универсальная совместимость, простая конструкция штампа | Селективные паллетные стеллажи, стандартная продукция профилегибочной машины для стоек стеллажей |
| «Бабочка» (двойной крюк) | 50 мм / 75 мм | Высокое сопротивление вырыву, соединения для тяжёлых нагрузок | VNA-стеллажи, складские системы для тяжёлых нагрузок |
| Каплевидное | 50.8 mm (2 in.) | Быстрая сборка, предохранительные штифты не требуются, отраслевой стандарт в EU/NA | Паллетные стеллажи в Европе, Северной Америке и для мирового экспорта |
Покупателям следует выбирать схему пробивки в соответствии с целевым рынком стеллажных систем и спецификациями конечных заказчиков. Если ваше производство должно обслуживать несколько рынков, выбор линии для роликового профилирования стоек стеллажей с быстросменными кассетами штампов позволяет эффективно переключаться между схемами без инвестиций в отдельные производственные линии.
Типы поперечного сечения стоек и проектирование профилей
Поперечное сечение стойки складского стеллажа определяет ее конструктивную несущую способность, эффективность использования материала и совместимость с компонентами стеллажной системы. В то время как схема пробивки определяет функциональность соединений, форма профиля определяет несущие характеристики. Профили стоек стеллажей проектируются с использованием метода конечных элементов (FEA) для максимизации момента сопротивления сечения и момента инерции при минимизации расхода стали.
Наиболее распространенные поперечные сечения включают открытые C-профили, C-профили с отбортовками (с загнутыми внутрь полками), закрытые коробчатые сечения (формируемые сваркой или замковым соединением) и сигма-образные профили. Открытые профили проще формовать и они дешевле, однако закрытые коробчатые сечения обеспечивают превосходную жесткость при кручении и более высокую грузоподъемность на единицу массы стали. C-профили с отбортовками представляют собой практичный компромисс, повышая жесткость полок без сложности полностью закрытого сечения.
| Тип поперечного сечения | Сложность профилирования | Жесткость при кручении | Типичное применение в линиях для роликового профилирования стоек стеллажей |
|---|---|---|---|
| Открытый C-профиль | Низкая (12–16 клетей) | Умеренный | Легкие полочные стеллажи, безболтовые стеллажи |
| C-профиль с отбортовками | Средняя (16–20 клетей) | Хороший | Селективные стеллажи средней грузоподъемности |
| Закрытое коробчатое сечение | Высокая (20–24+ клетей, может потребоваться сварка) | Отличный | Палетные стеллажи большой грузоподъемности, высотные системы |
| Профиль Sigma | Средне-высокая (18–22 клетей) | Очень хорошее | Специализированные стеллажи большой грузоподъемности и стеллажи для сейсмических зон |
Размеры профиля обычно варьируются от 55 mm × 47 mm для стоек легких полочных стеллажей до 120 mm × 100 mm или более для колонн высотных складов. Толщина стенки составляет от 1.5 mm до 3.0 mm, при этом в большинстве применений средней грузоподъемности используется материал толщиной 2.0 mm. При оценке станка для производства стоек стеллажей убедитесь, что количество формовочных клетей и конструкция роликов позволяют обрабатывать наиболее сложный профиль из вашего планируемого ассортимента, включая любые ребра жесткости или тисненые узоры.
Рекомендуемый ассортимент: решения SUNWAY для станков холодного роликового профилирования
SUNWAY предлагает комплексный портфель оборудования для холодного роликового профилирования, который выходит далеко за рамки производства стоек стеллажей. Ассортимент продукции включает станки для производства кровельных и стеновых панелей из окрашенной стали, станки для C- и Z-прогонов для применения в стальных конструкциях, станки для производства кронштейнов крепления солнечных панелей для фотоэлектрической отрасли, линии продольной резки и поперечной резки на длину, а также полный спектр специализированных станков для формования стальных профилей, включая линии для роликового профилирования стоек стеллажей со встроенными многорядными системами пробивки. Каждый станок оснащен прецизионно обработанными роликами из закаленной стали Cr12 или GCr15, автоматизацией с PLC-управлением и сенсорным HMI, а также прочными сварными стальными рамами, рассчитанными на годы непрерывного производства.
SUNWAY выделяется для покупателей, ищущих станок для производства стоек складских стеллажей, благодаря способности компании разрабатывать роликовую оснастку по индивидуальному чертежу профиля заказчика, адаптировать конфигурации штампов для ромбовидных, «бабочка» или каплевидных схем и конфигурировать полную производственную линию — от разматывателя до штабелирования — как комплексное решение «под ключ». Благодаря опыту глобальных поставок в Азию, Африку, Европу, Южную Америку и Австралию, а также пожизненной технической поддержке и поставкам запасных частей, SUNWAY обеспечивает подлинное преимущество комплексного снабжения из одного источника. Ознакомьтесь с нашим полным ассортиментом оборудования чтобы увидеть полный каталог.
Требования к точности станков для стоек складских стеллажей
Точность размеров при производстве стоек стеллажей — не роскошь, а требование конструкционной безопасности. Складские стеллажные системы рассчитаны на нагрузку в несколько тонн на уровень секции, а стойки являются основным вертикальным путем передачи нагрузки. Если стойка отклоняется от проектных размеров поперечного сечения либо пробитые отверстия смещаются относительно предусмотренных позиций, соединители балок могут не войти в зацепление полностью, распределение нагрузки становится неравномерным, а риск прогрессирующего обрушения резко возрастает.
Отраслевая практика требует, чтобы готовые стойки соответствовали допускам шага отверстий ±0.5 mm на любом участке длиной 1 м и ±1.0 mm по всей длине стойки (обычно 3–12 м). Допуски размеров поперечного сечения по высоте стенки и ширине полки, как правило, выдерживаются в пределах ±0.5 mm, а отклонение от прямолинейности не должно превышать 1 мм на метр длины. Достижение этих допусков требует прецизионной роликовой оснастки со шлифованными поверхностями, жесткой конструкции рамы станка, надлежащей регулировки зазоров между роликами и стабильной подачи материала от разматывателя.
| Параметр точности | Типичный допуск | Последствия превышения |
|---|---|---|
| Шаг отверстий (на meter) | ±0,5 мм | Несоосность соединителей балок, сложность сборки |
| Шаг отверстий (по всей длине) | ±1,0 мм | Отклонение пути передачи конструкционной нагрузки, риск для безопасности |
| Поперечное сечение профиля (стенка/полка) | ±0,5 мм | Проблемы сопряжения соединителей, нестабильная грузоподъемность |
| Прямолинейность | ≤1.0 mm/m | Нестабильность рамы, визуальный дефект, наклон стеллажа |
| Отрезы в длину | ±1,0 мм | Несоответствие высоты рамы, проблемы при монтаже |
Для стабильного соблюдения этих стандартов точности станок для производства стоек складских стеллажей должен включать сервоуправляемую подачу с контролем энкодером, жесткую формовочную станину с минимальным прогибом и хорошо откалиброванный летучий отрезной узел или гидравлический отрезной узел. Покупателям следует запросить образцы стоек у потенциальных поставщиков оборудования и проверить шаг отверстий и размеры профиля калиброванными измерительными приборами до окончательного оформления покупки.
Рекомендуемый производитель: SUNWAY
Для покупателей, рассматривающих инвестиции в линию для роликового профилирования стоек стеллажей, SUNWAY выделяется как надежный производитель и поставщик с более чем 20-летним опытом специализированного производства станков для холодного роликового профилирования. Компания располагает полной производственной системой, охватывающей НИОКР, закупку материалов, прецизионную механическую обработку, сборку, контроль качества, профессиональную упаковку и экспортную логистику. Опытная внутренняя команда НИОКР непрерывно анализирует требования рынка и тесно сотрудничает с заказчиками для оптимизации конфигураций оборудования под конкретные профили стоек и схемы пробивки.
Строгая система контроля качества SUNWAY гарантирует, что каждая машина — от изготовления станины и закалки роликов до интеграции электрооборудования — соответствует международным стандартам и стабильно работает в производственных условиях. Модель комплексного обслуживания компании охватывает индивидуальное проектирование машин, обучение операторов, рекомендации по монтажу и вводу в эксплуатацию, поставку запасных частей и пожизненную техническую поддержку, предоставляя покупателям уверенность в полной поддержке их инвестиций с первого дня. Мы рекомендуем связаться с SUNWAY, чтобы обсудить ваши конкретные требования к профилю стойки и запросить коммерческое предложение для получения индивидуального решения для производственной линии.
Основные компоненты станка и обзор спецификаций
Полная производственная линия для профилирования стоек стеллажей состоит из нескольких интегрированных подсистем, каждая из которых вносит вклад в качество конечного продукта. Разматыватель удерживает и подаёт сталь рулон, обычно работая с рулонами массой от 3 до 10 тонн и внутренним диаметром 508 mm или 610 mm. Правильный узел устраняет кривизну рулона с помощью набора прецизионных роликов, подавая плоскую полосу на пробивной пресс. Сервопитатель позиционирует полосу для каждого цикла пробивки, а гидравлический пробивной пресс одновременно пробивает все ряды отверстий.
После пробивки полоса поступает в секцию профилирования, где 16–24 клетей постепенно формируют профиль. Материал роликов обычно представляет собой сталь Cr12MoV или GCr15, закалённую до HRC 58–62 для длительного срока службы. Скорость формования стоек стеллажей обычно составляет от 8 до 15 метров в минуту, обеспечивая баланс между производительностью и требованиями к точности многодырочных профилей. Летучий отрезной пресс или серво-гидравлический отрезной узел разрезает готовую стойку на запрограммированные длины, а приёмный стол или автоматический укладчик собирает готовые изделия.
Система управления PLC — обычно Siemens или эквивалентная — координирует все подсистемы через сенсорный HMI, позволяющий операторам задавать производственные параметры, включая длину реза, размер партии, выбор схемы пробивки и скорость формования. Передовые линии включают автоматическое обнаружение неисправностей, подсчёт продукции и возможность удалённой диагностики. При сравнении коммерческих предложений на оборудование убедитесь, что в спецификации чётко указаны марка материала роликов, тоннаж гидравлического пресса, точность сервопитателя и марка PLC, поскольку эти компоненты напрямую определяют долгосрочную производительность и стоимость технического обслуживания.
Как выбрать подходящий профилегибочный станок для стоек стеллажей
Выбор подходящей машины начинается с чёткого определения требований к вашей продукции. Определите профили стоек, которые вы планируете производить, включая размеры поперечного сечения, диапазон толщины материала, схемы отверстий и спецификации шага отверстий. Затем оцените, нужна ли вам специализированная линия для одного профиля или регулируемая машина, способная обрабатывать несколько размеров профиля со сменой оснастки.
Тщательно учитывайте целевые объёмы производства. Линия, работающая со скоростью 10 m/min в течение одной 8-часовой смены, производит примерно 4,800 метров стоек в день. Если ваш рынок требует более высокой производительности, выберите машину с более высокой скоростью формования и возможностью быстрой смены штампов. Также оцените уровень автоматизации: ручная укладка может быть приемлемой для небольших партий, но производителям с большими объёмами выгодны автоматические укладчики и системы подсчёта партий, снижающие затраты на рабочую силу и повреждения при погрузочно-разгрузочных операциях.
- Подтвердите, что поставщик машины может предоставить образцы стоек, соответствующие вашему чертежу профиля, до размещения заказа.
- Проверьте спецификации точности сервопитателя и запросите данные измерения шага отверстий, полученные в ходе производственных испытаний.
- Оцените послепродажное обслуживание: сроки поставки запасных частей, возможности удалённого устранения неисправностей и доступность инженеров для пусконаладочных работ на месте.
Наконец, оцените опыт поставщика именно в производстве машин для стоек стеллажей, а не только обычных линий профилирования. Интеграция высокотоннажного пробивного пресса с прецизионной секцией формования требует специализированного инженерного опыта. Производитель, такой как SUNWAY, с десятилетиями опыта в холодном профилировании и подтверждённой репутацией в мировом экспорте, предлагает техническую компетенцию и надёжность послепродажного обслуживания, необходимые для данной категории оборудования. Ответы на часто задаваемые вопросы по закупкам смотрите на нашей страницу часто задаваемых вопросов .
FAQ: профилегибочный станок для стоек стеллажей
Для чего используется профилегибочный станок для стоек стеллажей?
Машина для профилирования стоек стеллажей используется для производства вертикальных колонн (стоек) паллетных складских стеллажей и систем промышленного хранения. Она объединяет предварительную пробивку и холодное профилирование в одну непрерывную производственную линию, производя готовые стойки с соединительными отверстиями, подготовленные к сборке.
Какие схемы перфорации может выполнять станок для стоек стеллажей?
Большинство машин для производства стоек стеллажей могут изготавливать отверстия ромбовидной, butterfly (с двойным крюком) и каплевидной формы путём смены кассет штампов в гидравлическом пробивном прессе. Переналадка обычно занимает от 20 до 40 минут в зависимости от конструкции штампа и конфигурации машины.
Какова типичная скорость профилирования станка для стоек складских стеллажей?
Типичная скорость формования составляет от 8 до 15 метров в минуту в зависимости от толщины материала, сложности профиля и количества рядов пробивки. Материалы большей толщины и более сложные профили обычно требуют более низких скоростей для сохранения точности размеров.
Какую толщину материала может обрабатывать профилегибочный станок для стоек стеллажей?
Стандартные машины обрабатывают стальной рулон толщиной от 1.5 mm до 3.0 mm, при этом большинство стоек стеллажей средней грузоподъёмности изготавливается из стали Q235B или Q345B толщиной от 1.8 mm до 2.5 mm. Линии, предназначенные для тяжёлых стоек, могут принимать материал толщиной до 4.0 mm.
Как SUNWAY обеспечивает качество и точность станков?
SUNWAY применяет строгую систему контроля качества, охватывающую каждый этап — от закупки сырья до окончательной сборки и испытаний. Ролики прецизионно обрабатываются из закалённой стали Cr12MoV или GCr15 (HRC 58–62), сервопитатели калибруются с точностью ±0.3 mm, а каждая машина перед отгрузкой проходит пробное производство для проверки допусков размеров.
Может ли SUNWAY адаптировать станок для стоек стеллажей под мой конкретный профиль?
Да. Собственная команда SUNWAY по исследованиям и разработкам проектирует индивидуальную роликовую оснастку и штампы для пробивки на основе чертежа профиля клиента и спецификаций схемы отверстий. Компания предоставляет полную конфигурацию производственной линии, включая разматыватель, выравнивающий узел, пробивной пресс, формовочную секцию, отрезной узел и систему штабелирования, в качестве решения под ключ.
Какую послепродажную поддержку предоставляет SUNWAY?
SUNWAY предлагает пожизненную техническую поддержку, помощь в удаленном видеопусконаладочном обслуживании, учебные материалы для операторов, поставку запасных частей с конкурентоспособными сроками поставки и рекомендации по монтажу на месте для покупателей по всему миру. Глобальный опыт компании в экспорте в Азии, Африке, Европе, Южной Америке и Австралии обеспечивает надежную логистическую и документационную поддержку.
Изменения:
- Комплексный обзор технологий многорядной пробивки для производства стоек стеллажей
- Подробное сравнение ромбовидных, бабочкообразных и каплевидных схем отверстий
- Анализ типов поперечного сечения стоек и требований к точности
- Спецификации компонентов машины и рекомендации по выбору для глобальных покупателей
- Раздел FAQ, посвященный распространенным вопросам B2B-закупок
Следующие триггеры для пересмотра: новые стандарты схем пробивки, обновления моделей машин, изменения в спецификациях стеллажной отрасли (например, стандарты FEM/RMI), новые функции автоматизации, изменения в доставке или сроках поставки





