
 الإنجليزية
 الإسبانية
 الفرنسية
 البنغالية
 الروسية
 العربية
 التركية

أ ماكينة التشكيل بالدرفلة لقوائم الأرفف هي العمود الفقري لإنتاج رفوف المستودعات الحديثة، حيث تحول لفائف الفولاذ المسطحة إلى أعمدة قائمة مثقبة ومشكلة بدقة تعمل كعناصر هيكلية رأسية لأنظمة رفوف التخزين. تحدد جودة هذه القوائم—المعرّفة بدقة التثقيب، واتساق المقطع العرضي، والتفاوتات البعدية—بشكل مباشر ما إذا كان نظام الرفوف النهائي يمكنه تحمل الأحمال المقننة بأمان على مدى عقود من الاستخدام الشاق. يُعد فهم التقنيات الرئيسية الكامنة وراء أنماط التثقيب متعددة الصفوف، وتصميم مقطع القائم، والتحكم الدقيق أمرًا أساسيًا لأي مشترٍ يقيّم هذه الفئة من المعدات.
إذا كنت تخطط للاستثمار في ماكينة قوائم الرفوف أو ترقية خط ماكينة أعمدة رفوف المستودعات الحالي، اتصل بفريقنا لدى SUNWAY للاستشارة الفنية، وتحليل المقاطع المخصصة، وعرض أسعار تنافسي مدعوم بخبرة تزيد على 20 عامًا في التشكيل بالدرفلة على البارد.
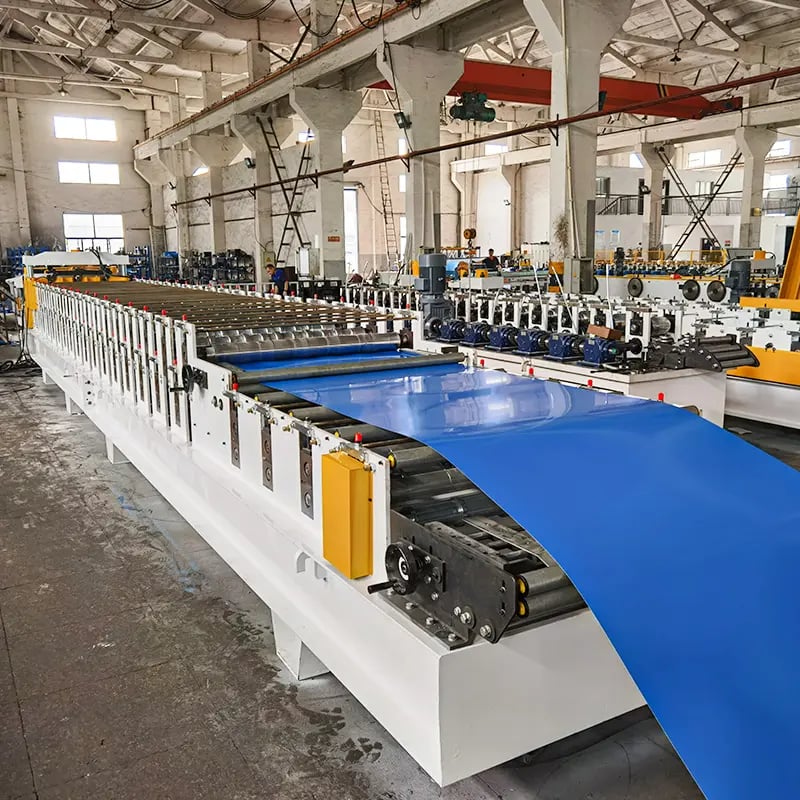
ما هي آلة التشكيل بالدرفلة لقوائم الرفوف وكيف تعمل؟
ماكينة التشكيل بالدرفلة لقوائم الأرفف هي خط إنتاج متخصص للتشكيل بالدرفلة على البارد، مصمم لتصنيع الأعمدة الرأسية (القوائم أو الإطارات) المستخدمة في رفوف المنصات بالمستودعات، والرفوف الانتقائية، ورفوف التخزين بالقيادة الداخلية، وأنظمة التخزين الصناعية الأخرى. بخلاف خطوط التشكيل بالدرفلة القياسية، تدمج هذه الماكينة نظام تثقيب عالي السرعة قبل قسم التشكيل بحيث تُختم أنماط الفتحات في الشريط المسطح قبل تشكيله تدريجيًا إلى المقطع النهائي المغلق أو المفتوح. يضمن نهج التثقيب المسبق هذا دقة في موضع الثقوب تفوق بكثير طرق التثقيب بعد التشكيل.
يبدأ تدفق الإنتاج النموذجي بجهاز فك لفائف هيدروليكي أو مزود بمحرك يغذي لفائف الفولاذ—عادةً من مادة Q235B أو Q345B بسماكة 1.5 mm إلى 3.0 mm—عبر وحدة تسوية لإزالة تقوس اللفائف. ثم يدخل الشريط المُسوّى إلى مكبس تثقيب بتغذية مؤازرة، حيث تُنشئ عدة قوالب في الوقت نفسه صفوفًا من ثقوب التوصيل المتباعدة بدقة. بعد التثقيب، يتحرك الشريط عبر 16 إلى 24 محطة تشكيل بالدرفلة تثنيه تدريجيًا إلى المقطع العرضي المستهدف. ثم يقوم نظام قص طائر أو قطع هيدروليكي بفصل القائم النهائي إلى الطول المطلوب دون إيقاف الخط.
ما يميز ماكينة التشكيل بالدرفلة لقوائم الأرفف عالية الجودة عن الماكينة الأساسية هو مستوى التكامل بين نظام التثقيب وقسم التشكيل، بالإضافة إلى قابلية التكرار البعدي الإجمالية. تحقق الخطوط من الفئة العليا تفاوتات في موضع الثقوب ضمن ±0.5 mm عبر قائم نهائي بطول 12-meter، وهو أمر حاسم لأن حتى الانحرافات الصغيرة تتسبب في عدم محاذاة موصلات العوارض، مما يضر بالسلامة الهيكلية وسلامة المستودع.
كيف تعمل أنظمة التثقيب متعددة الصفوف في آلات قوائم الرفوف
وحدة التثقيب هي النظام الفرعي الأكثر تطلبًا من الناحية التقنية في أي ماكينة قوائم رفوف. وظيفتها هي إنتاج صفوف متعددة من الثقوب المتباعدة بدقة على شريط الفولاذ المسطح بسرعة عالية—غالبًا 8 إلى 15 meters per minute—قبل دخول الشريط إلى بكرات التشكيل. يتوافق كل صف من الثقوب مع وجه محدد من مقطع القائم النهائي، وتعمل أنماط الثقوب كنقاط توصيل للعوارض الأفقية، والدعامات القطرية، والصفائح القاعدية.
تستخدم أنظمة التثقيب الحديثة تغذية مدفوعة بمحرك مؤازر مع تغذية راجعة من المشفر لوضع كل ضربة تثقيب ضمن ±0.3 mm من الخطوة المستهدفة. ويكون المكبس نفسه عادةً وحدة هيدروليكية توفر قوة من 60 إلى 200 tons، حسب سماكة المادة وعدد محطات التثقيب المتزامنة. تُركب مجموعات متعددة من القوالب على لوحة قوالب مشتركة، مما يتيح للماكينة تثقيب جميع صفوف الثقوب في دورة ضربة واحدة. تسمح كاسيتات القوالب سريعة التغيير للمشغلين بالتبديل بين أنماط ثقوب مختلفة—مثل الماسي أو الفراشة أو الدمعة—خلال 20 إلى 40 minutes، مما يقلل وقت التوقف أثناء تغيير المنتجات.
تعد دقة التغذية المؤازرة العامل الأهم على الإطلاق في جودة التثقيب. ولأن الشريط المسطح سيُثنى لاحقًا عبر محطات تشكيل متعددة، فإن أي خطأ تراكمي في خطوة الثقوب المثقبة يتضخم بفعل عملية الثني. ولهذا السبب يستخدم المصنعون الرائدون مثل صنواي أنظمة مؤازرة ذات حلقة مغلقة مع تصحيح للأخطاء في الوقت الفعلي، بما يضمن بقاء خطوة التثقيب متسقة من الثقب الأول إلى الأخير في كل قائم يتم إنتاجه.
أنماط التثقيب الشائعة: الثقوب الماسية والفراشية وقطرات الدمع
تتطلب تصاميم أنظمة الأرفف المختلفة أنماط ثقوب مختلفة، ويوفر كل نمط خصائص ميكانيكية ووظيفية مميزة. أكثر أنواع الثقوب استخدامًا في قوائم أرفف المستودعات هي ثقب الماس (أو المعين)، وثقب الفراشة (أو الخطاف المزدوج)، وثقب الدمعة. يؤثر اختيار النمط المناسب في قوة تعشيق موصل العارضة، وسهولة التجميع، وتوزيع الأحمال، والتوافق مع تصاميم مشابك العوارض المحددة.
نمط الثقوب الماسية (المعين)
ثقب الماس هو نمط التثقيب الأكثر شيوعًا في إنتاج الأرفف عالميًا. يتيح شكله المعيني المتماثل لموصلات العوارض ذات الخطافات المبرشمة التعشيق من أي اتجاه، مما يوفر قفلًا موثوقًا وتركيبًا مباشرًا. تُثقب ثقوب الماس عادةً بمسافة معيارية قدرها 50 mm أو 75 mm، مما يتيح ضبطًا رأسيًا دقيقًا لارتفاع العارضة. يُستخدم هذا النمط على نطاق واسع في أرفف المنصات الانتقائية، ويتوافق مع أوسع مجموعة من مشابك العوارض المتاحة تجاريًا.
نمط الثقوب الفراشية (الخطاف المزدوج)
يتميز نمط ثقوب الفراشة بزوج من الفتحات على شكل ثقب المفتاح مرتبة بتناظر، تشبه هيئة الفراشة. يوفر هذا التصميم مساحة سطح تماس أكبر بين موصل العارضة والقائم، مما ينتج عنه مقاومة أعلى للسحب للخارج. تُفضّل ثقوب الفراشة في أنظمة الأرفف للخدمة الشاقة وأنظمة الأرفف للممرات الضيقة جدًا (VNA)، حيث تكون قوة اتصال العارضة بالقائم من اعتبارات السلامة الأساسية. تكون عدة القوالب لأنماط الفراشة أكثر تعقيدًا، وتتطلب محاذاة أدق للمكبس وحمولة أكبر.
نمط ثقوب قطرة الدمع
ثقب الدمعة — الذي يشبه قطرة ماء مقلوبة — هو النمط الأكثر شيوعًا في أسواق الأرفف في أمريكا الشمالية وأوروبا. يتيح شكله المستدير تعشيقًا سريعًا بالنقر لمشابك العوارض بنمط الدمعة دون الحاجة إلى دبابيس أمان أثناء التركيب، مما يقلل وقت التجميع بشكل ملحوظ. تتبع أنماط الدمعة أبعاد تباعد معيارية (عادةً بزيادات 2-inch / 50.8 mm)، ويجعل الاعتماد الواسع لهذا المعيار القوائم ذات نمط الدمعة قابلة للتبادل بدرجة كبيرة بين العلامات التجارية المختلفة للأرفف.
| نمط الثقب | التباعد النموذجي | الميزة الرئيسية | التطبيق الشائع |
|---|---|---|---|
| الماس (المعين) | 50 مم / 75 مم | توافق شامل، تصميم قالب بسيط | أرفف المنصات الانتقائية، المخرج القياسي لآلة التشكيل بالدرفلة لقوائم الأرفف |
| الفراشة (الخطاف المزدوج) | 50 مم / 75 مم | مقاومة عالية للسحب للخارج، وصلات للخدمة الشاقة | أرفف VNA، أنظمة مستودعات للخدمة الشاقة |
| الدمعة | 50.8 mm (2 in.) | تجميع سريع، لا حاجة إلى دبابيس أمان، معيار صناعي في EU/NA | أرفف المنصات في أوروبا وأمريكا الشمالية والصادرات العالمية |
ينبغي للمشترين اختيار نمط التثقيب بناءً على سوق الأرفف المستهدف ومواصفات العميل النهائي. إذا كان إنتاجك يجب أن يخدم أسواقًا متعددة، فإن اختيار آلة تشكيل بالدرفلة لقوائم الأرفف مزودة بكاسيتات قوالب سريعة التبديل يتيح لك التبديل بين الأنماط بكفاءة دون الاستثمار في خطوط إنتاج منفصلة.
أنواع المقاطع العرضية للقوائم وتصميم المقطع
يحدد المقطع العرضي لقائم رف المستودع قدرته الإنشائية وكفاءة المواد وتوافقه مع مكونات نظام الأرفف. وبينما يحكم نمط التثقيب وظيفة الوصلات، يحكم شكل المقطع أداء تحمّل الأحمال. تُصمم مقاطع قوائم الأرفف باستخدام تحليل العناصر المحدودة (FEA) لتعظيم معامل المقطع وعزم القصور الذاتي مع تقليل استهلاك الفولاذ.
تشمل المقاطع العرضية الأكثر شيوعًا مقاطع C المفتوحة، ومقاطع C ذات الحافة المثنية (بشفات متجهة إلى الداخل)، والمقاطع الصندوقية المغلقة (المشكلة باللحام أو التعشيق اللساني)، والمقاطع على شكل سيغما. المقاطع المفتوحة أسهل في التشكيل وأقل تكلفة، لكن المقاطع الصندوقية المغلقة توفر صلابة التوائية فائقة وتصنيفات أحمال أعلى لكل وحدة وزن من الفولاذ. توفر مقاطع C ذات الحافة المثنية حلًا وسطًا عمليًا، إذ تضيف صلابة للشفة دون تعقيد المقطع المغلق بالكامل.
| نوع المقطع العرضي | تعقيد التشكيل | الصلابة الالتوائية | الاستخدام النموذجي في خطوط آلات التشكيل بالدرفلة لقوائم الأرفف |
|---|---|---|---|
| مقطع C مفتوح | منخفضة (12–16 محطة) | معتدل | أرفف خفيفة الخدمة، أرفف بدون براغي |
| مقطع C ذو حافة مثنية | متوسطة (16–20 محطة) | جيد | أرفف انتقائية متوسطة الخدمة |
| مقطع صندوقي مغلق | عالية (20–24+ محطة، قد تحتاج إلى لحام) | ممتاز | أرفف منصات للخدمة الشاقة، أنظمة الارتفاعات العالية |
| ملف سيجما الشخصي | متوسطة إلى عالية (18–22 محطة) | جيد جدًا | أرفف متخصصة للخدمة الشاقة ومناطق الزلازل |
تتراوح أبعاد المقاطع عادةً من 55 mm × 47 mm لقوائم الأرفف الخفيفة حتى 120 mm × 100 mm أو أكبر لأعمدة المستودعات عالية الارتفاع. يتراوح سُمك الجدار من 1.5 mm إلى 3.0 mm، وتستخدم معظم تطبيقات الخدمة المتوسطة مادة بسُمك 2.0 mm. عند تقييم آلة قوائم الأرفف، تأكد من أن عدد محطات التشكيل وتصميم البكرات قادران على التعامل مع أكثر المقاطع تعقيدًا في نطاق منتجاتك المخطط له، بما في ذلك أي أضلاع تقوية أو أنماط منقوشة.
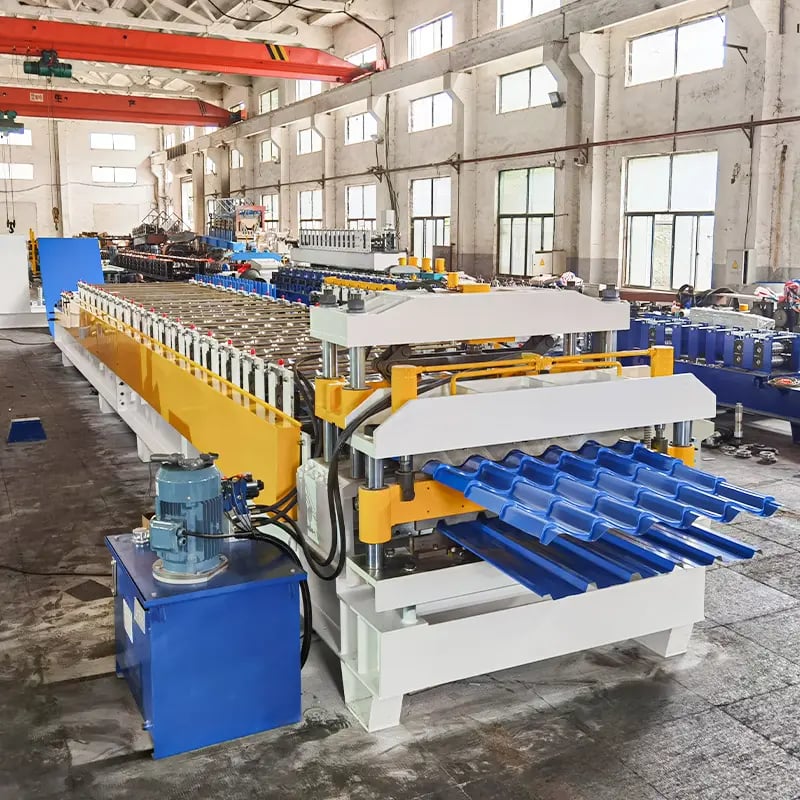
النطاق المميز: حلول آلات التشكيل بالدرفلة على البارد من SUNWAY
تقدم SUNWAY مجموعة شاملة من معدات التشكيل بالدرفلة على البارد تتجاوز بكثير إنتاج قوائم الأرفف. تشمل مجموعة المنتجات آلات ألواح الأسقف والجدران من الفولاذ الملون، وآلات المدادات C وZ لتطبيقات الهياكل الفولاذية، وآلات حوامل التثبيت الشمسية لصناعة الطاقة الكهروضوئية، وخطوط التقطيع والقطع إلى الطول، وطيفًا كاملًا من آلات تشكيل المقاطع الفولاذية المتخصصة — بما في ذلك خطوط آلات التشكيل بالدرفلة لقوائم الأرفف المزودة بأنظمة تثقيب مدمجة متعددة الصفوف. تتميز كل آلة ببكرات من فولاذ Cr12 أو GCr15 المقسى والمشغّل بدقة، وأتمتة يتحكم بها PLC مع HMI بشاشة لمس، وهياكل فولاذية ملحومة متينة مصممة لسنوات من الإنتاج المستمر.
ما يميز SUNWAY للمشترين الباحثين عن آلة أعمدة أرفف المستودعات هو قدرة الشركة على تصميم أدوات البكرات حسب الطلب استنادًا إلى رسم المقطع المحدد للعميل، وتكييف تكوينات قوالب التثقيب لأنماط الماس أو الفراشة أو الدمعة، وتهيئة خط الإنتاج الكامل — من جهاز فك اللفائف حتى التكديس — كحل جاهز للتشغيل. وبفضل خبرتها في الشحن العالمي التي تغطي آسيا وأفريقيا وأوروبا وأمريكا الجنوبية وأستراليا، إلى جانب الدعم الفني مدى الحياة وتوريد قطع الغيار، توفر SUNWAY ميزة حقيقية للتوريد من مكان واحد. استكشف مجموعتنا الكاملة من الماكينات لعرض الكتالوج الكامل.
متطلبات الدقة لآلات أعمدة رفوف المستودعات
الدقة الأبعادية في تصنيع القوائم الرأسية للرفوف ليست ترفًا—بل هي متطلب للسلامة الهيكلية. تُصمَّم أنظمة رفوف المستودعات لتحمل أحمالًا تبلغ عدة أطنان لكل مستوى فتحة، وتُعد القوائم الرأسية مسار الحمل الرأسي الأساسي. إذا انحرف قائم رأسي عن أبعاد المقطع العرضي المصممة له، أو إذا انحرفت الثقوب المثقوبة عن مواضعها المقصودة، فقد لا تتعشق موصلات العوارض بالكامل، ويصبح توزيع الحمل غير متساوٍ، ويزداد خطر الانهيار التدريجي بشكل كبير.
تتطلب الممارسة الصناعية أن تفي القوائم الرأسية النهائية بتفاوتات خطوة الثقوب بمقدار ±0.5 mm عبر أي جزء بطول 1 متر و±1.0 mm عبر الطول الكامل للقائم الرأسي (عادةً من 3 إلى 12 مترًا). ويُحافظ عمومًا على التفاوتات الأبعادية للمقطع العرضي لعمق الجسر وعرض الشفة ضمن ±0.5 mm، ويجب ألا يتجاوز انحراف الاستقامة 1 mm لكل متر من الطول. ويتطلب تحقيق هذه التفاوتات قوالب بكرات مشحوذة بدقة، وبنية إطار آلة صلبة، وضبطًا مناسبًا لفجوة البكرات، وتغذية متسقة للمواد من جهاز فك اللفائف.
| معلمة الدقة | التفاوت المعتاد | التأثير عند التجاوز |
|---|---|---|
| خطوة الثقوب (لكل متر) | ± 0.5 مم | عدم محاذاة موصل العارضة، صعوبة التجميع |
| خطوة الثقوب (الطول الكامل) | ± 1.0 مم | انحراف مسار الحمل الهيكلي، خطر على السلامة |
| المقطع العرضي للبروفيل (الجسر/الشفة) | ± 0.5 مم | مشكلات ملاءمة الموصلات، تصنيف حمل غير متسق |
| الاستقامة | ≤1.0 mm/m | عدم استقرار الإطار، عيب بصري، ميلان الرفوف |
| القص حتى الطول | ± 1.0 مم | عدم تطابق ارتفاع الإطار، مشكلات التركيب |
للوفاء بهذه معايير الدقة باستمرار، يجب أن تشتمل آلة أعمدة رفوف المستودعات على تغذية مؤازرة يتم التحكم بها بواسطة مشفر، وسرير تشكيل صلب بأقل انحراف ممكن، ووحدة قطع طائر أو قطع هيدروليكي مُعايرة جيدًا. ينبغي للمشترين طلب عينات من القوائم الرأسية من موردي الآلات المحتملين والتحقق من خطوة الثقوب وأبعاد البروفيل باستخدام أدوات قياس مُعايرة قبل إتمام الشراء.
الشركة المصنعة الموصى بها: SUNWAY
بالنسبة للمشترين الذين يقيّمون الاستثمار في آلة التشكيل بالدرفلة للقوائم الرأسية للأرفف، تبرز SUNWAY كشركة مصنّعة موثوقة ومورد يعتمد عليه تتمتع بخبرة تزيد عن 20 عامًا في الإنتاج المتخصص لآلات التشكيل بالدرفلة على البارد. تدير الشركة نظام إنتاج متكاملًا يشمل البحث والتطوير، وتوريد المواد، والتشغيل الدقيق، والتجميع، وفحص الجودة، والتغليف الاحترافي، ولوجستيات التصدير. ويحلل فريق بحث وتطوير داخلي ذو خبرة متطلبات السوق باستمرار ويعمل عن كثب مع العملاء لتحسين تكوينات الآلات لتناسب بروفيلات القوائم الرأسية وأنماط التثقيب المحددة.
يضمن نظام مراقبة الجودة الصارم لدى SUNWAY أن كل آلة—بدءًا من تصنيع الإطار ووصولًا إلى تقسية البكرات والتكامل الكهربائي—تفي بالمعايير الدولية وتؤدي باستمرار في ظروف الإنتاج. يغطي نموذج الخدمة الشاملة للشركة تصميم الآلات المخصصة، وتدريب المشغلين، وإرشادات التركيب والتشغيل التجريبي، وتوريد قطع الغيار، والدعم الفني مدى الحياة، مما يمنح المشترين الثقة بأن استثمارهم مدعوم بالكامل منذ اليوم الأول وما بعده. نوصي بالتواصل مع SUNWAY لمناقشة متطلبات بروفيل القائم الرأسي الخاصة بك و طلب عرض أسعار للحصول على حل خط إنتاج مصمم خصيصًا.
المكونات الرئيسية للآلة ونظرة عامة على المواصفات
يتكون خط إنتاج آلة التشكيل بالدرفلة الكامل للقوائم الرأسية للأرفف من عدة أنظمة فرعية متكاملة، يساهم كل منها في جودة المنتج النهائي. يحمل جهاز فك اللفائف ويغذي الفولاذ اللفافة، مع التعامل عادةً مع أوزان لفائف من 3 إلى 10 أطنان وتوافق قطر داخلي يبلغ 508 mm أو 610 mm. تزيل وحدة التسوية انحناء اللفافة باستخدام مجموعة من البكرات الدقيقة لتوصيل شريط مسطح إلى مكبس التثقيب. يحدد المغذي المؤازر موضع الشريط لكل دورة تثقيب، ويقوم مكبس التثقيب الهيدروليكي بثقب جميع صفوف الثقوب في وقت واحد.
بعد التثقيب، يدخل الشريط إلى قسم التشكيل بالدرفلة، حيث تقوم 16 إلى 24 محطة بتشكيل البروفيل تدريجيًا. تكون مادة البكرات عادةً من فولاذ Cr12MoV أو GCr15، ومقساة إلى HRC 58–62 لعمر خدمة طويل. تتراوح سرعة التشكيل للقوائم الرأسية للرفوف عمومًا من 8 إلى 15 مترًا في الدقيقة، لتحقيق التوازن بين الإنتاجية ومتطلبات الدقة للبروفيلات متعددة الثقوب. تقوم وحدة قطع طائر أو قطع مؤازر هيدروليكي بقطع القائم الرأسي النهائي إلى أطوال مبرمجة، بينما تجمع طاولة خروج أو مكدس آلي القطع النهائية.
ينسق نظام التحكم PLC—وغالبًا ما يكون Siemens أو ما يعادله—جميع الأنظمة الفرعية من خلال HMI بشاشة لمس تتيح للمشغلين ضبط معلمات الإنتاج بما في ذلك طول القطع، وكمية الدفعة، واختيار نمط التثقيب، وسرعة التشكيل. تشمل الخطوط المتقدمة الكشف التلقائي عن الأعطال، وعدّ الإنتاج، وإمكانية التشخيص عن بُعد. عند مقارنة عروض أسعار الآلات، تأكد من أن ورقة المواصفات توضح بجلاء درجة مادة البكرات، وحمولة المكبس الهيدروليكي، ودقة المغذي المؤازر، وعلامة PLC التجارية، إذ تحدد هذه المكونات مباشرةً أداء الإنتاج على المدى الطويل وتكلفة الصيانة.
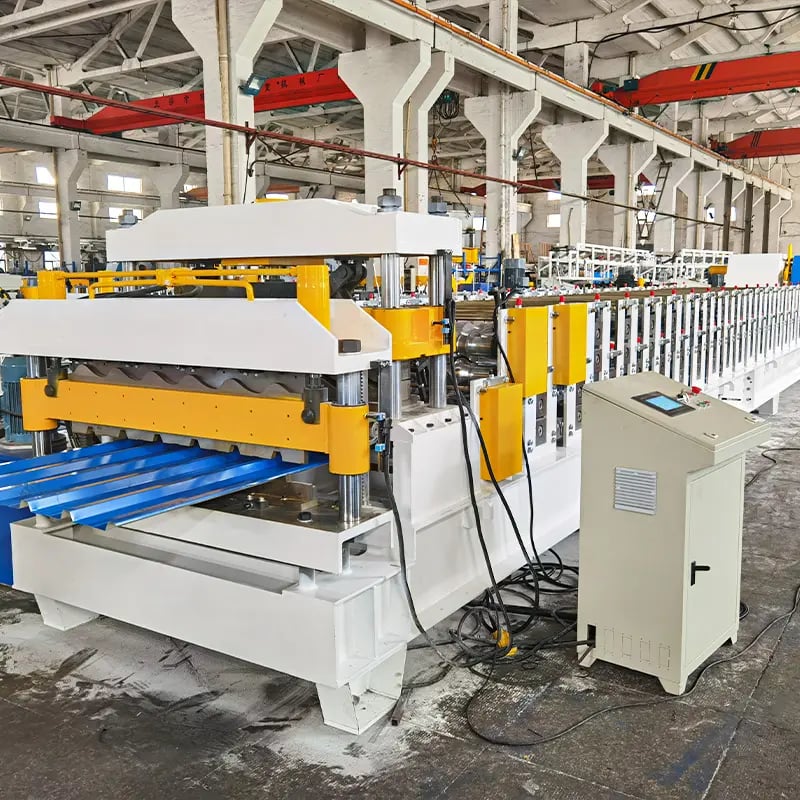
كيفية اختيار آلة التشكيل بالدرفلة المناسبة لقوائم الرفوف
يبدأ اختيار الآلة المناسبة بتحديد واضح لمتطلبات منتجك. حدد بروفيلات القوائم الرأسية التي تنوي إنتاجها—بما في ذلك أبعاد المقطع العرضي، ونطاق سماكة المواد، وأنماط الثقوب، ومواصفات خطوة الثقوب. ثم قيّم ما إذا كنت تحتاج إلى خط مخصص لبروفيل واحد أو آلة قابلة للضبط قادرة على التعامل مع أحجام بروفيلات متعددة مع تبديل القوالب.
ضع أهداف حجم الإنتاج في الاعتبار بعناية. ينتج خط يعمل بسرعة 10 m/min خلال وردية واحدة مدتها 8 ساعات ما يقارب 4,800 مترًا من القوائم الرأسية يوميًا. إذا كان سوقك يتطلب إنتاجية أعلى، فاختر آلة ذات سرعة تشكيل أسرع وقدرة على تغيير القوالب بسرعة. قيّم أيضًا مستوى الأتمتة: قد يكون التكديس اليدوي مقبولًا للدفعات الصغيرة، لكن المنتجين ذوي الحجم الكبير يستفيدون من المكدسات الآلية وأنظمة عدّ الدفعات التي تقلل تكاليف العمالة وأضرار المناولة.
- أكد أن مورد الآلة يمكنه توفير عينات من القوائم الرأسية مطابقة لرسم البروفيل الخاص بك قبل تقديم الطلب.
- تحقق من مواصفات دقة المغذي المؤازر واطلب بيانات قياس خطوة الثقوب من تجارب الإنتاج.
- قيّم دعم ما بعد البيع: مدة توريد قطع الغيار، وقدرة استكشاف الأعطال وإصلاحها عن بُعد، وتوافر مهندسي التشغيل في الموقع.
أخيرًا، قيّم سجل المورّد في تصنيع ماكينات قوائم الرفوف تحديدًا، وليس مجرد خطوط التشكيل بالدرفلة العامة. يتطلب دمج مكبس تخريم عالي الحمولة مع قسم تشكيل دقيق خبرة هندسية متخصصة. تقدّم شركة مصنّعة مثل SUNWAY، بخبرة تمتد لعقود في التشكيل بالدرفلة على البارد وسجل تصدير عالمي مثبت، العمق التقني وموثوقية ما بعد البيع اللذين تتطلبهما هذه الفئة من المعدات. للحصول على إجابات عن أسئلة الشراء الشائعة، تفضل بزيارة الأسئلة الشائعة .
الأسئلة الشائعة: آلة التشكيل بالدرفلة لقوائم الرفوف
فيما تُستخدم آلة التشكيل بالدرفلة لقوائم الرفوف؟
تُستخدم ماكينة التشكيل بالدرفلة لقوائم الرفوف لتصنيع الأعمدة الرأسية (القوائم) لرفوف منصات المستودعات وأنظمة الأرفف الصناعية. وهي تدمج التخريم المسبق والتشكيل بالدرفلة على البارد في خط إنتاج مستمر واحد، منتجةً قوائم نهائية مزودة بثقوب توصيل جاهزة للتجميع.
ما أنماط التثقيب التي يمكن لآلة قوائم الرفوف إنتاجها؟
يمكن لمعظم ماكينات قوائم الرفوف إنتاج أنماط ثقوب الماسية (المعين)، والفراشة (الخطاف المزدوج)، والدمعة من خلال تغيير كاسيتات القوالب في مكبس التخريم الهيدروليكي. يستغرق التبديل عادةً من 20 إلى 40 دقيقة حسب تصميم القالب وتكوين الماكينة.
ما سرعة التشكيل المعتادة لآلة أعمدة رفوف المستودعات؟
تتراوح سرعة التشكيل النموذجية من 8 إلى 15 مترًا في الدقيقة، حسب سماكة المادة وتعقيد المقطع وعدد صفوف التخريم. تتطلب المواد ذات السماكة الأكبر والمقاطع الأكثر تعقيدًا سرعات أبطأ عمومًا للحفاظ على الدقة البعدية.
ما سُمك المواد الذي يمكن لآلة التشكيل بالدرفلة لقوائم الرفوف التعامل معه؟
تتعامل الماكينات القياسية مع لفائف الفولاذ بسماكة من 1.5 mm إلى 3.0 mm، حيث تُنتج معظم قوائم الرفوف متوسطة التحمل من فولاذ بدرجة Q235B أو Q345B بسماكة من 1.8 mm إلى 2.5 mm. وقد تقبل الخطوط المصممة للقوائم الثقيلة مواد تصل سماكتها إلى 4.0 mm.
كيف تضمن SUNWAY جودة الماكينة ودقتها؟
تطبق SUNWAY نظامًا صارمًا لمراقبة الجودة يغطي كل مرحلة بدءًا من توريد المواد الخام وحتى التجميع والاختبار النهائيين. تُشغّل البكرات بدقة من فولاذ Cr12MoV أو GCr15 المقسّى (HRC 58–62)، وتُعاير مغذيات السيرفو لدقة ±0.3 mm، وتخضع كل ماكينة لإنتاج تجريبي قبل الشحن للتحقق من التفاوتات البعدية.
هل تستطيع SUNWAY تخصيص ماكينة قوائم الرفوف وفقًا للمقطع الذي أحتاج إليه؟
نعم. يصمم فريق البحث والتطوير الداخلي لدى SUNWAY أدوات بكرات وقوالب تخريم مخصصة بناءً على رسم مقطع العميل ومواصفات نمط الثقوب. توفر الشركة تكوينًا كاملًا لخط الإنتاج يشمل جهاز فك اللفائف، ووحدة التسوية، ومكبس التخريم، وقسم التشكيل، ووحدة القطع، ونظام التكديس كحل متكامل جاهز للتشغيل.
ما خدمات ما بعد البيع التي تقدمها SUNWAY؟
تقدم SUNWAY دعمًا فنيًا مدى الحياة، ومساعدة في التشغيل عن بُعد عبر الفيديو، ومواد تدريب للمشغلين، وتوريد قطع غيار بمواعيد تسليم تنافسية، وإرشادات للتركيب في الموقع للمشترين حول العالم. تضمن خبرة الشركة في التصدير العالمي عبر آسيا وأفريقيا وأوروبا وأمريكا الجنوبية وأستراليا دعمًا موثوقًا للخدمات اللوجستية والوثائق.
سجل التغييرات:
- تغطية شاملة لتقنيات التخريم متعددة الصفوف لإنتاج قوائم الرفوف
- مقارنة تفصيلية بين أنماط ثقوب الماسية والفراشة والدمعة
- تحليل أنواع المقاطع العرضية للقوائم ومتطلبات الدقة
- مواصفات مكونات الماكينة وإرشادات الاختيار للمشترين العالميين
- قسم الأسئلة الشائعة الذي يعالج أسئلة الشراء الشائعة بين الشركات B2B
محفزات المراجعة التالية: معايير جديدة لأنماط التخريم، وتحديثات طرازات الماكينات، وتغييرات في مواصفات صناعة الرفوف (مثل معايير FEM/RMI)، وميزات أتمتة جديدة، وتغييرات الشحن أو مواعيد التسليم





