
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ক শেলফ আপরাইট রোল ফর্মিং মেশিন আধুনিক গুদাম র্যাকিং উৎপাদনের মূলভিত্তি। এটি সমতল স্টিল কয়েলকে নির্ভুলভাবে পাঞ্চ ও ফর্ম করে আপরাইট কলামে রূপ দেয়, যা স্টোরেজ র্যাক সিস্টেমের উল্লম্ব কাঠামোগত অংশ হিসেবে কাজ করে। পাঞ্চিংয়ের নির্ভুলতা, ক্রস-সেকশনের সামঞ্জস্য এবং মাত্রাগত টলারেন্স—এই আপরাইটগুলোর মান সরাসরি নির্ধারণ করে যে সমাপ্ত র্যাকিং সিস্টেম কয়েক দশক ধরে ভারী ব্যবহারেও নির্ধারিত লোড নিরাপদে বহন করতে পারবে কি না। মাল্টি-রো পাঞ্চিং প্যাটার্ন, আপরাইট প্রোফাইলের নকশা এবং নির্ভুল নিয়ন্ত্রণের মূল প্রযুক্তি বোঝা এই যন্ত্রপাতি বিবেচনাকারী যেকোনো ক্রেতার জন্য জরুরি।
আপনি যদি র্যাক আপরাইট মেশিনে বিনিয়োগ বা বিদ্যমান গুদাম র্যাক কলাম মেশিন লাইন উন্নত করার পরিকল্পনা করেন, তাহলে আমাদের দলের সাথে যোগাযোগ করুন SUNWAY-এর কারিগরি পরামর্শ, কাস্টম প্রোফাইল বিশ্লেষণ এবং 20 বছরের বেশি কোল্ড রোল ফর্মিং দক্ষতার ভিত্তিতে প্রতিযোগিতামূলক কোটেশন পেতে আমাদের সঙ্গে যোগাযোগ করুন।
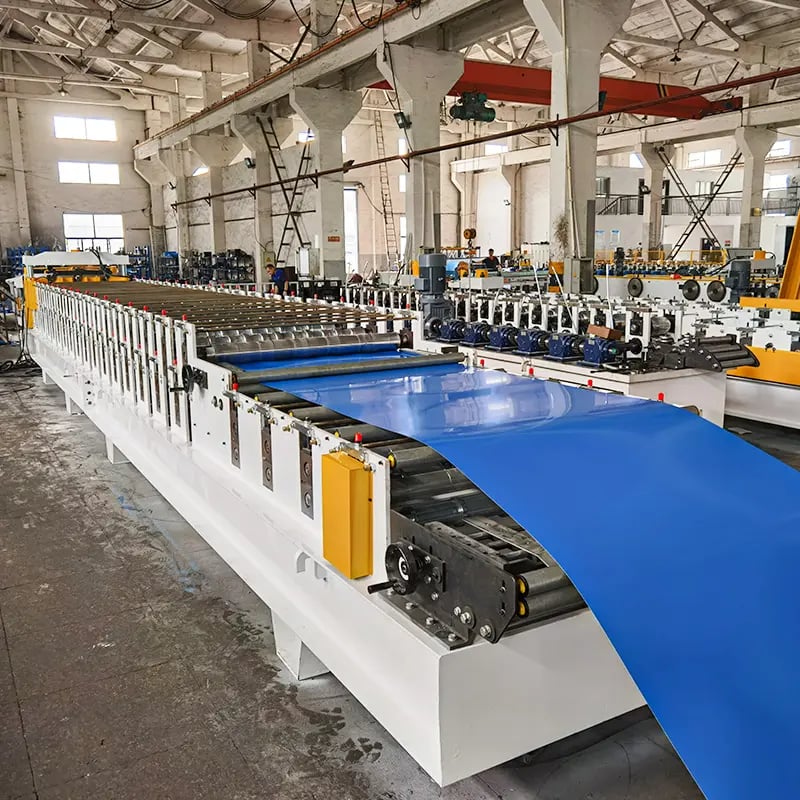
একটি শেলফ আপরাইট রোল ফর্মিং মেশিন কী এবং এটি কীভাবে কাজ করে?
শেলফ আপরাইট রোল ফর্মিং মেশিন হলো একটি বিশেষায়িত কোল্ড রোল ফর্মিং উৎপাদন লাইন, যা গুদামের প্যালেট র্যাকিং, সিলেক্টিভ র্যাকিং, ড্রাইভ-ইন র্যাকিং এবং অন্যান্য শিল্প-স্টোরেজ সিস্টেমের উল্লম্ব কলাম (আপরাইট বা ফ্রেম) তৈরি করে। সাধারণ রোল ফর্মিং লাইনের মতো নয়, এই মেশিনে ফর্মিং অংশের আগে উচ্চ-গতির পাঞ্চিং সিস্টেম যুক্ত থাকে। ফলে সমতল স্ট্রিপকে ধাপে ধাপে চূড়ান্ত বন্ধ বা খোলা প্রোফাইলে বাঁকানোর আগেই তাতে স্লটের বিন্যাস পাঞ্চ করা হয়। এই প্রি-পাঞ্চ পদ্ধতিতে ফর্মিংয়ের পর পাঞ্চ করার তুলনায় গর্তের অবস্থান অনেক বেশি নির্ভুল থাকে।
সাধারণ উৎপাদনপ্রবাহে হাইড্রোলিক বা মোটরচালিত ডিকয়লার থেকে স্টিল কয়েল—সাধারণত 1.5 mm থেকে 3.0 mm পুরু Q235B বা Q345B উপাদান—লেভেলিং ইউনিটে যায়, যেখানে কয়েলের বক্রতা দূর করা হয়। সমতল স্ট্রিপ এরপর সার্ভো-ফিড পাঞ্চিং প্রেসে প্রবেশ করে; সেখানে একাধিক ডাই একই সঙ্গে নির্দিষ্ট ব্যবধানে সারি সারি সংযোগ-গর্ত তৈরি করে। পাঞ্চিংয়ের পর স্ট্রিপটি 16 থেকে 24টি রোল ফর্মিং স্টেশনের মধ্য দিয়ে গিয়ে ধাপে ধাপে নির্ধারিত ক্রস-সেকশনে বাঁকে। এরপর ফ্লাইং-শিয়ার বা হাইড্রোলিক কাট-অফ ব্যবস্থা লাইন না থামিয়ে সমাপ্ত আপরাইটকে নির্ধারিত দৈর্ঘ্যে কাটে।
উচ্চমানের শেলফ আপরাইট রোল ফর্মিং মেশিনকে সাধারণ মেশিন থেকে আলাদা করে পাঞ্চিং সিস্টেম ও ফর্মিং অংশের সমন্বয়ের মাত্রা এবং সামগ্রিক মাত্রাগত পুনরাবৃত্তিযোগ্যতা। শীর্ষ সারির লাইন 12-মিটার সমাপ্ত আপরাইট জুড়ে ±0.5 mm-এর মধ্যে গর্তের অবস্থানগত টলারেন্স বজায় রাখে। এটি জরুরি, কারণ সামান্য বিচ্যুতিতেও বিম কানেক্টর ঠিকমতো মেলে না, ফলে কাঠামোগত অখণ্ডতা ও গুদামের নিরাপত্তা ক্ষতিগ্রস্ত হতে পারে।
র্যাক আপরাইট মেশিনে মাল্টি-রো পাঞ্চিং সিস্টেম কীভাবে কাজ করে
যেকোনো র্যাক আপরাইট মেশিনের সবচেয়ে কারিগরিভাবে চাহিদাপূর্ণ উপব্যবস্থা হলো পাঞ্চিং ইউনিট। এর কাজ হলো স্টিলের সমতল স্ট্রিপে উচ্চ গতিতে নির্দিষ্ট ব্যবধানে একাধিক সারি গর্ত তৈরি করা—প্রায়ই প্রতি মিনিটে 8 থেকে 15 মিটার গতিতে—যাতে স্ট্রিপ ফর্মিং রোলারে প্রবেশের আগেই কাজটি হয়। প্রতিটি গর্তের সারি চূড়ান্ত আপরাইট প্রোফাইলের নির্দিষ্ট পৃষ্ঠের সঙ্গে মেলে; গর্তগুলো অনুভূমিক বিম, তির্যক ব্রেস এবং বেস প্লেটের সংযোগস্থল হিসেবে কাজ করে।
আধুনিক পাঞ্চিং সিস্টেমে এনকোডার ফিডব্যাকসহ সার্ভো-চালিত ফিড ব্যবহার করে প্রতিটি পাঞ্চ স্ট্রোককে লক্ষ্য পিচের ±0.3 mm-এর মধ্যে স্থাপন করা হয়। উপাদানের পুরুত্ব ও একসঙ্গে সক্রিয় পাঞ্চ স্টেশনের সংখ্যার ওপর নির্ভর করে প্রেসটি সাধারণত 60 থেকে 200 টন বল দেয় এমন হাইড্রোলিক ইউনিট। একাধিক ডাই সেট একটি সাধারণ ডাই প্লেটে বসানো থাকে, ফলে এক স্ট্রোক চক্রে মেশিন সব গর্তের সারি পাঞ্চ করতে পারে। দ্রুত বদলযোগ্য ডাই ক্যাসেটের সাহায্যে অপারেটররা 20 থেকে 40 মিনিটের মধ্যে ডায়মন্ড, বাটারফ্লাই বা টিয়ারড্রপের মতো আলাদা গর্তের বিন্যাসে বদল করতে পারেন, ফলে পণ্য বদলের সময় ডাউনটাইম কমে।
পাঞ্চিংয়ের মানে সার্ভো ফিডের নির্ভুলতাই সবচেয়ে গুরুত্বপূর্ণ বিষয়। সমতল স্ট্রিপ পরে একাধিক ফর্মিং স্টেশনে বাঁকানো হয় বলে পাঞ্চ করা গর্তে জমে থাকা যেকোনো পিচ-ত্রুটি বাঁকানোর সময় আরও বেড়ে যায়। এজন্য শীর্ষস্থানীয় প্রস্তুতকারক যেমন সানওয়ে প্রতিটি তৈরি আপরাইটে প্রথম গর্ত থেকে শেষ গর্ত পর্যন্ত পাঞ্চিং পিচের সামঞ্জস্য নিশ্চিত করতে রিয়েল-টাইম ত্রুটি সংশোধনসহ ক্লোজড-লুপ সার্ভো সিস্টেম ব্যবহার করে।
সাধারণ পাঞ্চিং প্যাটার্ন: ডায়মন্ড, বাটারফ্লাই এবং টিয়ারড্রপ ছিদ্র
বিভিন্ন র্যাকিং সিস্টেমের নকশায় ভিন্ন গর্তের বিন্যাস লাগে, এবং প্রতিটি বিন্যাসের যান্ত্রিক ও কার্যগত বৈশিষ্ট্য আলাদা। গুদাম র্যাকের আপরাইটে সবচেয়ে বহুল ব্যবহৃত তিন ধরনের গর্ত হলো ডায়মন্ড (বা রম্বস), বাটারফ্লাই (বা ডাবল-হুক) এবং টিয়ারড্রপ। সঠিক বিন্যাস বেছে নিলে বিম কানেক্টরের সংযোগের শক্তি, জোড়া লাগানোর সহজতা, লোডের বণ্টন এবং নির্দিষ্ট বিম-ক্লিপ নকশার সঙ্গে সামঞ্জস্য প্রভাবিত হয়।
ডায়মন্ড (রম্বাস) ছিদ্র প্যাটার্ন
গ্লোবাল র্যাকিং উৎপাদনে ডায়মন্ড গর্ত সবচেয়ে প্রচলিত পাঞ্চিং বিন্যাস। এর প্রতিসম রম্বস আকৃতির কারণে রিভেটযুক্ত হুকসহ বিম কানেক্টর দুই দিক থেকেই আটকে নির্ভরযোগ্য লকিং ও সহজ ইনস্টলেশন দেয়। ডায়মন্ড গর্ত সাধারণত 50 mm বা 75 mm স্ট্যান্ডার্ড পিচে পাঞ্চ করা হয়, ফলে বিমের উচ্চতা সূক্ষ্মভাবে সমন্বয় করা যায়। সিলেক্টিভ প্যালেট র্যাকিংয়ে এই বিন্যাস ব্যাপকভাবে ব্যবহৃত হয় এবং বাণিজ্যিকভাবে পাওয়া বিম-ক্লিপের সবচেয়ে বিস্তৃত পরিসরের সঙ্গে মানানসই।
বাটারফ্লাই (ডাবল-হুক) ছিদ্র প্যাটার্ন
বাটারফ্লাই গর্তের বিন্যাসে কীহোলের মতো দুটি খোলা অংশ প্রতিসমভাবে সাজানো থাকে, যা প্রজাপতির অবয়বের মতো দেখায়। এ নকশায় বিম কানেক্টর ও আপরাইটের মধ্যে সংযোগের পৃষ্ঠ বড় হয়, ফলে খুলে আসার প্রতিরোধ বাড়ে। ভারী-ক্ষমতার এবং অতি-সংকীর্ণ-আইল (VNA) র্যাকিং সিস্টেমে বাটারফ্লাই গর্ত পছন্দ করা হয়, যেখানে বিম-আপরাইট সংযোগের শক্তি নিরাপত্তার প্রধান বিষয়। বাটারফ্লাই বিন্যাসের ডাই টুলিং বেশি জটিল; এতে প্রেসের সারিবদ্ধতা আরও নিখুঁত এবং টনেজ বেশি দরকার।
টিয়ারড্রপ ছিদ্র প্যাটার্ন
উল্টো পানির ফোঁটার মতো আকৃতির টিয়ারড্রপ গর্ত উত্তর আমেরিকা ও ইউরোপের র্যাকিং বাজারে সবচেয়ে জনপ্রিয় বিন্যাস। এর গোলাকার প্রোফাইলে নিরাপত্তা পিন ছাড়াই টিয়ারড্রপ-ধরনের বিম-ক্লিপ দ্রুত আটকে যায়, ফলে ইনস্টলেশনের সময় অনেক কমে। টিয়ারড্রপ বিন্যাসে মানসম্মত পিচের মাপ (সাধারণত 2-ইঞ্চি / 50.8 mm ব্যবধান) অনুসরণ করা হয়; এই মান ব্যাপকভাবে গৃহীত হওয়ায় বিভিন্ন র্যাকিং ব্র্যান্ডের টিয়ারড্রপ আপরাইট পরস্পর বদলযোগ্য।
| গর্তের বিন্যাস | সাধারণ পিচ | প্রধান সুবিধা | সাধারণ প্রয়োগ |
|---|---|---|---|
| ডায়মন্ড (রম্বস) | 50 mm / 75 mm | সার্বজনীন সামঞ্জস্য, সহজ ডাই নকশা | সিলেক্টিভ প্যালেট র্যাকিং, শেলফ আপরাইট রোল ফর্মিং মেশিনের স্ট্যান্ডার্ড আউটপুট |
| বাটারফ্লাই (ডাবল-হুক) | 50 mm / 75 mm | উচ্চ খুলে-আসা প্রতিরোধ, ভারী-ক্ষমতার সংযোগ | VNA র্যাকিং, ভারী-ক্ষমতার গুদাম ব্যবস্থা |
| টিয়ারড্রপ | 50.8 mm (2 in.) | দ্রুত সংযোজন, নিরাপত্তা পিন লাগে না, EU/NA শিল্পমান | ইউরোপ, উত্তর আমেরিকা ও বৈশ্বিক রপ্তানির প্যালেট র্যাকিং |
ক্রেতাদের লক্ষ্য র্যাকিং বাজার ও শেষ গ্রাহকের স্পেসিফিকেশন অনুযায়ী পাঞ্চিং বিন্যাস বেছে নেওয়া উচিত। আপনার উৎপাদনে একাধিক বাজার সামলাতে হলে দ্রুত বদলযোগ্য ডাই ক্যাসেটসহ শেলফ আপরাইট রোল ফর্মিং মেশিন বেছে নিন, যাতে আলাদা উৎপাদন লাইনে বিনিয়োগ না করেই কার্যকরভাবে বিন্যাস বদলানো যায়।
আপরাইট ক্রস-সেকশন প্রকার এবং প্রোফাইল ডিজাইন
গুদাম র্যাকের আপরাইটের ক্রস-সেকশন তার কাঠামোগত সক্ষমতা, উপাদান ব্যবহারের দক্ষতা এবং র্যাকিং সিস্টেমের উপাদানের সঙ্গে সামঞ্জস্য নির্ধারণ করে। পাঞ্চিং বিন্যাস সংযোগের কার্যকারিতা ঠিক করে, আর প্রোফাইলের আকৃতি ভার বহনের ক্ষমতা নির্ধারণ করে। স্টিলের ব্যবহার কমিয়ে সেকশন মডুলাস ও জড়তার ভ্রামক সর্বোচ্চ করতে র্যাক আপরাইট প্রোফাইল সাধারণত finite element analysis (FEA)-এর মাধ্যমে নকশা করা হয়।
সবচেয়ে প্রচলিত ক্রস-সেকশনের মধ্যে রয়েছে খোলা C-প্রোফাইল, লিপযুক্ত C-প্রোফাইল (ভিতরের দিকে বাঁকানো ফ্ল্যাঞ্জসহ), বন্ধ বক্স সেকশন (ওয়েল্ডিং বা ট্যাব-লকিংয়ে তৈরি) এবং সিগমা-আকৃতির প্রোফাইল। খোলা প্রোফাইল গঠন করা সহজ এবং সস্তা, তবে বন্ধ বক্স সেকশনে স্টিলের প্রতি একক ওজনে টর্শনাল দৃঢ়তা ও লোড রেটিং বেশি। লিপযুক্ত C-প্রোফাইল ব্যবহারিক মধ্যবর্তী বিকল্প; সম্পূর্ণ বন্ধ সেকশনের জটিলতা ছাড়াই এতে ফ্ল্যাঞ্জের দৃঢ়তা বাড়ে।
| ক্রস-সেকশনের ধরন | ফর্মিং জটিলতা | টর্শনাল দৃঢ়তা | শেলফ আপরাইট রোল ফর্মিং মেশিন লাইনে সাধারণ ব্যবহার |
|---|---|---|---|
| খোলা C-প্রোফাইল | কম (12–16 স্টেশন) | মাঝারি | হালকা-ক্ষমতার শেলভিং, বোল্টবিহীন র্যাকিং |
| লিপযুক্ত C-প্রোফাইল | মাঝারি (16–20 স্টেশন) | ভালো | মাঝারি-ক্ষমতার সিলেক্টিভ র্যাকিং |
| বন্ধ বক্স সেকশন | উচ্চ (20–24+ স্টেশন; ওয়েল্ডিং লাগতে পারে) | চমৎকার | ভারী-ক্ষমতার প্যালেট র্যাকিং, উচ্চ-বে ব্যবস্থা |
| সিগমা প্রোফাইল | মাঝারি-উচ্চ (18–22 স্টেশন) | খুব ভালো | বিশেষায়িত ভারী-ক্ষমতার ও ভূমিকম্প-প্রবণ এলাকার র্যাকিং |
হালকা শেলভিং আপরাইটের 55 mm × 47 mm থেকে শুরু করে উচ্চ-বে গুদাম কলামের জন্য 120 mm × 100 mm বা তার বেশি—প্রোফাইলের মাপ সাধারণত এই পরিসরে থাকে। ওয়েবের পুরুত্ব 1.5 mm থেকে 3.0 mm; বেশিরভাগ মাঝারি-ক্ষমতার ব্যবহারে 2.0 mm উপাদান লাগে। র্যাক আপরাইট মেশিন মূল্যায়নের সময় নিশ্চিত করুন, ফর্মিং স্টেশনের সংখ্যা ও রোলারের নকশা আপনার পরিকল্পিত পণ্যসীমার সবচেয়ে জটিল প্রোফাইল—যেকোনো শক্তিবর্ধক রিব বা এমবসড নকশাসহ—সামলাতে পারে।
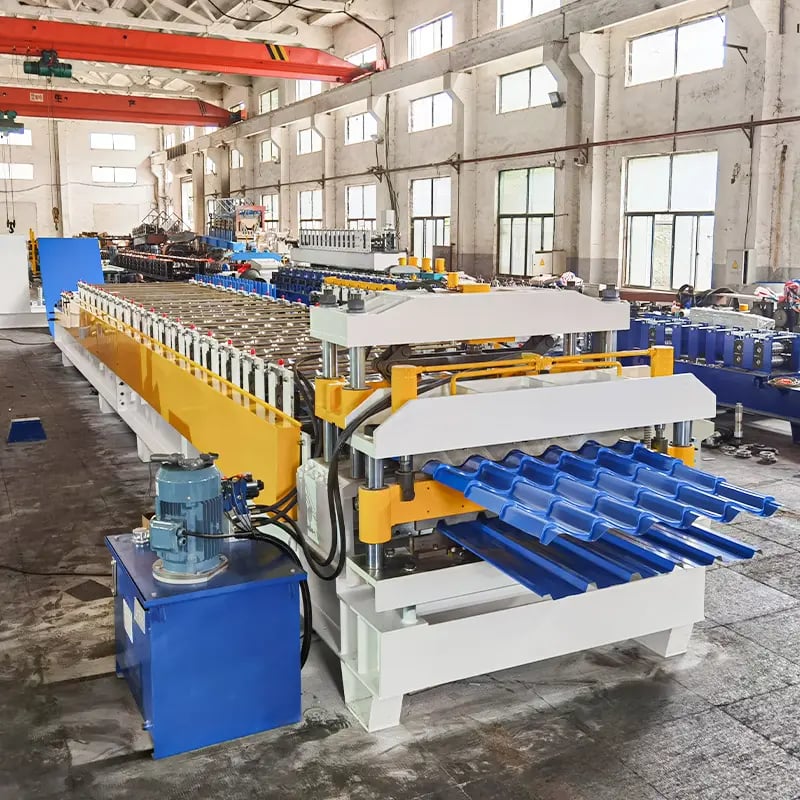
নির্বাচিত পরিসর: সানওয়ে ঠান্ডা রোল ফর্মিং মেশিন সমাধানসমূহ
SUNWAY-এর কোল্ড রোল ফর্মিং যন্ত্রপাতির বিস্তৃত পোর্টফোলিও র্যাক আপরাইট উৎপাদনের বাইরেও বিস্তৃত। এতে রয়েছে রঙিন স্টিলের ছাদ ও দেয়াল প্যানেল মেশিন, স্টিল কাঠামোর জন্য C ও Z পার্লিন মেশিন, ফটোভোল্টেইক শিল্পের সৌর মাউন্টিং ব্র্যাকেট মেশিন, স্লিটিং ও নির্দিষ্ট দৈর্ঘ্যে কাটার লাইন এবং বিশেষায়িত স্টিল প্রোফাইল ফর্মিং মেশিনের পূর্ণ পরিসর—যার মধ্যে সমন্বিত মাল্টি-রো পাঞ্চিং সিস্টেমসহ শেলফ আপরাইট রোল ফর্মিং মেশিন লাইনও রয়েছে। প্রতিটি মেশিনে নির্ভুলভাবে মেশিন-করা Cr12 বা GCr15 হার্ডেনড স্টিল রোলার, টাচস্ক্রিন HMI-সহ PLC-নিয়ন্ত্রিত অটোমেশন এবং বহু বছর নিরবচ্ছিন্ন উৎপাদনের জন্য তৈরি মজবুত ওয়েল্ডেড স্টিল ফ্রেম রয়েছে।
গুদাম র্যাক কলাম মেশিন খুঁজছেন এমন ক্রেতাদের কাছে SUNWAY-এর বিশেষত্ব হলো, গ্রাহকের নিজস্ব প্রোফাইল ড্রয়িং অনুযায়ী রোলার টুলিংয়ের কাস্টম নকশা, ডায়মন্ড, বাটারফ্লাই বা টিয়ারড্রপ বিন্যাসের জন্য পাঞ্চিং ডাই কনফিগারেশন মানিয়ে নেওয়া এবং ডিকয়লার থেকে স্ট্যাকিং পর্যন্ত সম্পূর্ণ উৎপাদন লাইনকে টার্নকি সমাধান হিসেবে সাজানোর সক্ষমতা। এশিয়া, আফ্রিকা, ইউরোপ, দক্ষিণ আমেরিকা ও অস্ট্রেলিয়ায় বৈশ্বিক শিপিং-অভিজ্ঞতার পাশাপাশি আজীবন কারিগরি সহায়তা ও খুচরা যন্ত্রাংশ সরবরাহের মাধ্যমে SUNWAY এক-জায়গায় সোর্সিংয়ের বাস্তব সুবিধা দেয়। আমাদের সম্পূর্ণ মেশিনের পরিসর অন্বেষণ করুনসম্পূর্ণ ক্যাটালগ দেখতে।
গুদাম র্যাক কলাম মেশিনের জন্য নির্ভুলতার প্রয়োজনীয়তা
র্যাক আপরাইট উৎপাদনে মাত্রাগত নির্ভুলতা বিলাসিতা নয়—এটি কাঠামোগত নিরাপত্তার আবশ্যকতা। গুদাম র্যাকিং সিস্টেম প্রতি বে-স্তরে কয়েক টন ওজন বহনের জন্য নকশা করা হয়, আর আপরাইটগুলোই প্রধান উল্লম্ব ভারবাহী পথ। আপরাইটের ক্রস-সেকশন নির্ধারিত মাপ থেকে বিচ্যুত হলে বা পাঞ্চ-করা গর্ত নির্দিষ্ট অবস্থান থেকে সরে গেলে বিম কানেক্টর পুরোপুরি যুক্ত নাও হতে পারে, লোড অসমভাবে বণ্টিত হয় এবং ধাপে ধাপে ধসের ঝুঁকি দ্রুত বেড়ে যায়।
শিল্পচর্চা অনুযায়ী, সমাপ্ত আপরাইটে যেকোনো 1-মিটার অংশে গর্তের পিচের টলারেন্স ±0.5 mm এবং পুরো দৈর্ঘ্যে (সাধারণত 3 থেকে 12 মিটার) ±1.0 mm-এর মধ্যে থাকতে হয়। ওয়েবের গভীরতা ও ফ্ল্যাঞ্জের প্রস্থের ক্রস-সেকশন মাত্রার টলারেন্স সাধারণত ±0.5 mm-এর মধ্যে রাখা হয়; সোজাভাবের বিচ্যুতি প্রতি মিটার দৈর্ঘ্যে 1 mm-এর বেশি হওয়া উচিত নয়। এসব টলারেন্স অর্জনে নির্ভুলভাবে গ্রাউন্ড রোলার টুলিং, দৃঢ় মেশিন ফ্রেম, সঠিক রোল-গ্যাপ সমন্বয় এবং ডিকয়লার থেকে উপাদানের সামঞ্জস্যপূর্ণ ফিড দরকার।
| নির্ভুলতার পরামিতি | সাধারণ টলারেন্স | সীমা অতিক্রম করলে প্রভাব |
|---|---|---|
| গর্তের পিচ (প্রতি মিটার) | ±০.৫ মিমি | বিম কানেক্টর ভুলভাবে মেলা, সংযোজনে অসুবিধা |
| গর্তের পিচ (সম্পূর্ণ দৈর্ঘ্য) | ±1.0 mm | কাঠামোগত ভারবাহী পথের বিচ্যুতি, নিরাপত্তা ঝুঁকি |
| প্রোফাইল ক্রস-সেকশন (ওয়েব/ফ্ল্যাঞ্জ) | ±০.৫ মিমি | কানেক্টর ফিটের সমস্যা, লোড রেটিংয়ে অসামঞ্জস্য |
| সোজাভাব | ≤1.0 mm/m | ফ্রেমের অস্থিতিশীলতা, দৃশ্যমান ত্রুটি, র্যাক হেলে পড়া |
| কাট-টু-লেংথ | ±1.0 mm | ফ্রেমের উচ্চতায় অমিল, ইনস্টলেশনে সমস্যা |
এই নির্ভুলতার মান ধারাবাহিকভাবে বজায় রাখতে গুদাম র্যাক কলাম মেশিনে এনকোডার-নিয়ন্ত্রিত সার্ভো ফিডিং, ন্যূনতম বেঁকে যাওয়া দৃঢ় ফর্মিং বেড এবং সঠিকভাবে ক্যালিব্রেট করা ফ্লাইং-শিয়ার বা হাইড্রোলিক কাট-অফ ইউনিট থাকা জরুরি। সম্ভাব্য মেশিন সরবরাহকারীর কাছ থেকে নমুনা আপরাইট চেয়ে নিন এবং কেনাকাটা চূড়ান্ত করার আগে ক্যালিব্রেটেড মাপযন্ত্র দিয়ে গর্তের পিচ ও প্রোফাইলের মাপ যাচাই করুন।
সুপারিশকৃত প্রস্তুতকারক: SUNWAY
শেলফ আপরাইট রোল ফর্মিং মেশিনে বিনিয়োগ বিবেচনাকারী ক্রেতাদের জন্য 20 বছরের বেশি সময় ধরে কোল্ড রোল ফর্মিং মেশিন উৎপাদনে নিবেদিত বিশ্বস্ত প্রস্তুতকারক ও নির্ভরযোগ্য সরবরাহকারী হিসেবে SUNWAY উল্লেখযোগ্য। প্রতিষ্ঠানটির পূর্ণাঙ্গ উৎপাদনব্যবস্থায় রয়েছে R&D, উপকরণ সংগ্রহ, নির্ভুল মেশিনিং, সংযোজন, গুণমান পরিদর্শন, পেশাদার প্যাকেজিং এবং রপ্তানি লজিস্টিকস। অভিজ্ঞ নিজস্ব R&D দল বাজারের চাহিদা নিয়মিত বিশ্লেষণ করে এবং নির্দিষ্ট আপরাইট প্রোফাইল ও পাঞ্চিং বিন্যাস অনুযায়ী মেশিন কনফিগারেশন উন্নত করতে গ্রাহকদের সঙ্গে ঘনিষ্ঠভাবে কাজ করে।
SUNWAY-এর কঠোর মান-নিয়ন্ত্রণ ব্যবস্থা নিশ্চিত করে যে ফ্রেম তৈরি, রোলার হার্ডেনিং এবং বৈদ্যুতিক সংযোজন—প্রতিটি পর্যায়ের মেশিন আন্তর্জাতিক মান পূরণ করে এবং উৎপাদনের বাস্তব পরিস্থিতিতে সামঞ্জস্যপূর্ণ পারফরম্যান্স দেয়। কোম্পানির এক-জায়গায় পরিষেবা মডেলে রয়েছে কাস্টম মেশিন নকশা, অপারেটর প্রশিক্ষণ, ইনস্টলেশন ও কমিশনিং নির্দেশনা, খুচরা যন্ত্রাংশ সরবরাহ এবং আজীবন কারিগরি সহায়তা; ফলে শুরু থেকেই ক্রেতারা তাদের বিনিয়োগের পূর্ণ সহায়তা পান। আপনার নির্দিষ্ট আপরাইট প্রোফাইলের চাহিদা নিয়ে আলোচনা করতে এবং মূল্য উদ্ধৃতি অনুরোধ করুনআপনার উৎপাদন লাইনের উপযোগী কাস্টম সমাধানের জন্য যোগাযোগ করুন।
প্রধান মেশিন উপাদান এবং স্পেসিফিকেশনের সংক্ষিপ্ত বিবরণ
একটি সম্পূর্ণ শেলফ আপরাইট রোল ফর্মিং মেশিন উৎপাদন লাইন কয়েকটি সমন্বিত উপব্যবস্থায় গঠিত; প্রতিটি সমাপ্ত পণ্যের মানে অবদান রাখে। ডিকয়লারটি স্টীল কয়েল ধরে ও ফিড করে; সাধারণত 3 থেকে 10 টন ওজনের এবং 508 mm বা 610 mm অভ্যন্তরীণ ব্যাসের কয়েল সামলায়। লেভেলিং ইউনিট নির্ভুল রোলারের সেট দিয়ে কয়েলের বক্রতা সরিয়ে পাঞ্চিং প্রেসে সমতল স্ট্রিপ পাঠায়। সার্ভো ফিডার প্রতিটি পাঞ্চ চক্রের জন্য স্ট্রিপের অবস্থান ঠিক করে, আর হাইড্রোলিক পাঞ্চিং প্রেস একসঙ্গে গর্তের সব সারি তৈরি করে।
পাঞ্চিংয়ের পর স্ট্রিপ রোল ফর্মিং অংশে যায়; সেখানে 16 থেকে 24টি স্টেশন ধাপে ধাপে প্রোফাইলের আকৃতি গড়ে। রোলারের উপাদান সাধারণত Cr12MoV বা GCr15 স্টিল, দীর্ঘ সার্ভিস আয়ুর জন্য HRC 58–62 কঠোরতায় হার্ডেন করা হয়। র্যাক আপরাইটের ফর্মিং গতি সাধারণত প্রতি মিনিটে 8 থেকে 15 মিটার, যা উৎপাদনশীলতা ও বহু-গর্তের প্রোফাইলের নির্ভুলতার চাহিদার মধ্যে ভারসাম্য রাখে। ফ্লাইং-শিয়ার বা সার্ভো-হাইড্রোলিক কাট-অফ ইউনিট প্রোগ্রাম করা দৈর্ঘ্যে সমাপ্ত আপরাইট কাটে, এবং রান-আউট টেবিল বা অটো-স্ট্যাকার সমাপ্ত অংশ সংগ্রহ করে।
PLC নিয়ন্ত্রণ ব্যবস্থা—সাধারণত Siemens বা সমমানের—টাচস্ক্রিন HMI-এর মাধ্যমে সব উপব্যবস্থার সমন্বয় করে। এতে অপারেটর কাটার দৈর্ঘ্য, ব্যাচের পরিমাণ, পাঞ্চিং বিন্যাস এবং ফর্মিং গতি নির্ধারণ করতে পারেন। উন্নত লাইনে স্বয়ংক্রিয় ত্রুটি শনাক্তকরণ, উৎপাদন গণনা এবং দূরবর্তী ডায়াগনস্টিকের সুবিধা থাকে। মেশিনের কোটেশন তুলনার সময় নিশ্চিত করুন যে স্পেসিফিকেশন শিটে রোলারের উপাদানের গ্রেড, হাইড্রোলিক প্রেসের টনেজ, সার্ভো ফিডারের নির্ভুলতা এবং PLC ব্র্যান্ড স্পষ্টভাবে উল্লেখ আছে; এগুলোই দীর্ঘমেয়াদি উৎপাদন পারফরম্যান্স ও রক্ষণাবেক্ষণ ব্যয় নির্ধারণ করে।
সঠিক শেলফ আপরাইট রোল ফর্মিং মেশিন কীভাবে নির্বাচন করবেন
সঠিক মেশিন বাছাই শুরু হয় পণ্যের চাহিদা স্পষ্টভাবে নির্ধারণের মাধ্যমে। আপনি যে আপরাইট প্রোফাইলগুলো তৈরি করবেন—ক্রস-সেকশনের মাপ, উপাদানের পুরুত্বের পরিসর, গর্তের বিন্যাস ও গর্তের পিচের স্পেসিফিকেশনসহ—সেগুলো চিহ্নিত করুন। এরপর ঠিক করুন, একক প্রোফাইলের জন্য নির্দিষ্ট লাইন দরকার, নাকি টুলিং বদলে একাধিক প্রোফাইলের মাপ সামলাতে পারে এমন সমন্বয়যোগ্য মেশিন দরকার।
উৎপাদনের পরিমাণের লক্ষ্য সতর্কভাবে বিবেচনা করুন। একটি 8-ঘণ্টার শিফটে 10 m/min গতিতে চলা লাইন দিনে প্রায় 4,800 মিটার আপরাইট উৎপাদন করে। আপনার বাজারে আরও বেশি উৎপাদন দরকার হলে দ্রুত ফর্মিং গতি ও দ্রুত ডাই বদলের সুবিধাসহ মেশিন বেছে নিন। অটোমেশনের মাত্রাও বিবেচনা করুন: ছোট ব্যাচে হাতে স্ট্যাক করা গ্রহণযোগ্য হতে পারে, তবে বেশি উৎপাদনকারী প্রতিষ্ঠান অটো-স্ট্যাকার ও ব্যাচ গণনা ব্যবস্থায় শ্রমব্যয় ও নাড়াচাড়াজনিত ক্ষতি কমাতে পারে।
- অর্ডার দেওয়ার আগে মেশিন সরবরাহকারী আপনার প্রোফাইল ড্রয়িংয়ের সঙ্গে মেলে এমন নমুনা আপরাইট দিতে পারে কি না নিশ্চিত করুন।
- সার্ভো ফিডারের নির্ভুলতার স্পেসিফিকেশন যাচাই করুন এবং উৎপাদন পরীক্ষার গর্ত-পিচ পরিমাপের তথ্য চান।
- বিক্রয়োত্তর সহায়তা মূল্যায়ন করুন: খুচরা যন্ত্রাংশ পেতে সময়, দূর থেকে সমস্যা সমাধানের সক্ষমতা এবং সাইটে কমিশনিং ইঞ্জিনিয়ারের প্রাপ্যতা।
সবশেষে, সরবরাহকারীর বিশেষভাবে র্যাক আপরাইট মেশিন তৈরির অভিজ্ঞতা যাচাই করুন—শুধু সাধারণ রোল ফর্মিং লাইন নয়। উচ্চ-টনেজের পাঞ্চিং প্রেসকে নির্ভুল ফর্মিং অংশের সঙ্গে সমন্বয় করতে বিশেষায়িত ইঞ্জিনিয়ারিং অভিজ্ঞতা দরকার। কয়েক দশকের কোল্ড রোল ফর্মিং দক্ষতা ও প্রমাণিত বৈশ্বিক রপ্তানি-অভিজ্ঞতাসম্পন্ন SUNWAY-এর মতো প্রস্তুতকারক এই যন্ত্রশ্রেণির প্রয়োজনীয় কারিগরি গভীরতা ও বিক্রয়োত্তর নির্ভরযোগ্যতা দেয়। সাধারণ ক্রয়-সংক্রান্ত প্রশ্নের উত্তর পেতে আমাদের প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী পৃষ্ঠা।.
FAQ: শেলফ আপরাইট রোল ফর্মিং মেশিন
একটি শেলফ আপরাইট রোল ফর্মিং মেশিন কী কাজে ব্যবহৃত হয়?
শেলফ আপরাইট রোল ফর্মিং মেশিন গুদামের প্যালেট র্যাকিং ও শিল্প শেলভিং সিস্টেমের উল্লম্ব কলাম (আপরাইট) তৈরি করে। একটানা উৎপাদন লাইনে প্রি-পাঞ্চিং ও কোল্ড রোল ফর্মিং একত্র করে এটি সংযোজনের জন্য প্রস্তুত সংযোগ-গর্তসহ সমাপ্ত আপরাইট তৈরি করে।
একটি র্যাক আপরাইট মেশিন কী কী পাঞ্চিং প্যাটার্ন উৎপাদন করতে পারে?
হাইড্রোলিক পাঞ্চিং প্রেসে ডাই ক্যাসেট বদলে অধিকাংশ র্যাক আপরাইট মেশিনে ডায়মন্ড (রম্বস), বাটারফ্লাই (ডাবল-হুক) এবং টিয়ারড্রপ গর্তের বিন্যাস তৈরি করা যায়। ডাইয়ের নকশা ও মেশিনের কনফিগারেশন অনুযায়ী বদলাতে সাধারণত 20 থেকে 40 মিনিট লাগে।
একটি গুদাম র্যাক কলাম মেশিনের সাধারণ ফর্মিং গতি কত?
উপাদানের পুরুত্ব, প্রোফাইলের জটিলতা এবং পাঞ্চিং সারির সংখ্যার ওপর নির্ভর করে সাধারণ ফর্মিং গতি প্রতি মিনিটে 8 থেকে 15 মিটার। মাত্রাগত নির্ভুলতা বজায় রাখতে বেশি পুরু উপাদান ও জটিল প্রোফাইল সাধারণত কম গতিতে তৈরি করতে হয়।
একটি শেলফ আপরাইট রোল ফর্মিং মেশিন কত পুরু উপাদান পরিচালনা করতে পারে?
স্ট্যান্ডার্ড মেশিনে 1.5 mm থেকে 3.0 mm পুরু স্টিল কয়েল প্রক্রিয়াকরণ করা যায়; মাঝারি-ক্ষমতার র্যাকিং আপরাইটের বেশিরভাগই 1.8 mm থেকে 2.5 mm পুরু Q235B বা Q345B গ্রেড স্টিল দিয়ে তৈরি হয়। ভারী-ক্ষমতার আপরাইটের জন্য নকশা করা লাইনে 4.0 mm পর্যন্ত উপাদান নেওয়া যায়।
SUNWAY কীভাবে মেশিনের গুণমান এবং নির্ভুলতা নিশ্চিত করে?
SUNWAY কাঁচামাল সংগ্রহ থেকে চূড়ান্ত সংযোজন ও পরীক্ষা পর্যন্ত প্রতিটি ধাপে কঠোর মান-নিয়ন্ত্রণ প্রয়োগ করে। রোলার নির্ভুলভাবে মেশিন-করা Cr12MoV বা GCr15 হার্ডেনড স্টিলের (HRC 58–62), সার্ভো ফিডার ±0.3 mm নির্ভুলতায় ক্যালিব্রেট করা হয় এবং মাত্রাগত টলারেন্স যাচাই করতে চালানের আগে প্রতিটি মেশিনে পরীক্ষামূলক উৎপাদন করা হয়।
SUNWAY কি আমার নির্দিষ্ট প্রোফাইলের জন্য একটি র্যাক আপরাইট মেশিন কাস্টমাইজ করতে পারে?
হ্যাঁ। SUNWAY-এর নিজস্ব R&D দল গ্রাহকের প্রোফাইল ড্রয়িং ও গর্তের বিন্যাসের স্পেসিফিকেশন অনুযায়ী কাস্টম রোলার টুলিং ও পাঞ্চিং ডাই নকশা করে। প্রতিষ্ঠানটি ডিকয়লার, লেভেলিং ইউনিট, পাঞ্চিং প্রেস, ফর্মিং অংশ, কাট-অফ ইউনিট ও স্ট্যাকিং সিস্টেমসহ সম্পূর্ণ উৎপাদন লাইন টার্নকি সমাধান হিসেবে কনফিগার করে দেয়।
SUNWAY কী বিক্রয়োত্তর সহায়তা প্রদান করে?
SUNWAY বিশ্বজুড়ে ক্রেতাদের আজীবন কারিগরি সহায়তা, দূরবর্তী ভিডিও কমিশনিং সহায়তা, অপারেটর প্রশিক্ষণ উপকরণ, প্রতিযোগিতামূলক সময়ে খুচরা যন্ত্রাংশ সরবরাহ এবং সাইটে ইনস্টলেশন নির্দেশনা দেয়। এশিয়া, আফ্রিকা, ইউরোপ, দক্ষিণ আমেরিকা ও অস্ট্রেলিয়ায় বৈশ্বিক রপ্তানি-অভিজ্ঞতা নির্ভরযোগ্য লজিস্টিকস ও নথিপত্রের সহায়তা নিশ্চিত করে।
পরিবর্তনলগ:
- র্যাক আপরাইট উৎপাদনের মাল্টি-রো পাঞ্চিং প্রযুক্তির বিস্তৃত আলোচনা
- ডায়মন্ড, বাটারফ্লাই ও টিয়ারড্রপ গর্তের বিন্যাসের বিস্তারিত তুলনা
- আপরাইটের ক্রস-সেকশনের ধরন ও নির্ভুলতার প্রয়োজনীয়তা বিশ্লেষণ
- বৈশ্বিক ক্রেতাদের জন্য মেশিনের উপাদানের স্পেসিফিকেশন ও নির্বাচনের নির্দেশনা
- সাধারণ B2B ক্রয়-সংক্রান্ত প্রশ্ন নিয়ে FAQ বিভাগ
পরবর্তী পর্যালোচনার কারণ: নতুন পাঞ্চিং প্যাটার্নের মান, মেশিন মডেলের হালনাগাদ, র্যাকিং শিল্পের স্পেসিফিকেশনে পরিবর্তন (যেমন FEM/RMI মান), নতুন অটোমেশন বৈশিষ্ট্য, শিপিং বা সরবরাহ-সময়ের পরিবর্তন





