
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

স্টেপ বিম রোল ফর্মিং মেশিন হলো প্যালেট র্যাকিং সিস্টেমের জন্য P-আকৃতির (স্টেপ-প্রোফাইল) বক্স বিম তৈরির মূল সরঞ্জাম—যা বিশ্বজুড়ে গুদাম সংরক্ষণ ব্যবস্থায় বহুল ব্যবহৃত কাঠামোগত উপাদানগুলোর একটি। এর ফর্মিং প্রক্রিয়া, হুক কানেক্টরের নকশার যুক্তি, ওয়েল্ডিংয়ের সংযোগ এবং প্রযুক্তিগত স্পেসিফিকেশন বোঝা র্যাকিং বিম উৎপাদন শুরু বা সম্প্রসারণের পরিকল্পনা করা যেকোনো ক্রেতার জন্য জরুরি। এই প্রবন্ধে কাঁচা কয়েল থেকে তৈরি বিম পর্যন্ত মেশিনের প্রতিটি গুরুত্বপূর্ণ দিক ব্যাখ্যা করা হয়েছে, যাতে আপনি আত্মবিশ্বাসের সঙ্গে তথ্যভিত্তিক বিনিয়োগ সিদ্ধান্ত নিতে পারেন।
আপনার উৎপাদন লাইনের জন্য স্টেপ বিম রোল ফর্মিং মেশিন মূল্যায়ন করলে, মেশিন কনফিগারেশন, লাইন বিন্যাস ও প্রতিযোগিতামূলক মূল্য সম্পর্কে বিশেষজ্ঞের পরামর্শ পেতে SUNWAY-এ আমাদের দলের সাথে যোগাযোগ করুন। এই সহায়তার পেছনে রয়েছে কোল্ড রোল ফর্মিং উৎপাদনে 20 বছরেরও বেশি অভিজ্ঞতা।
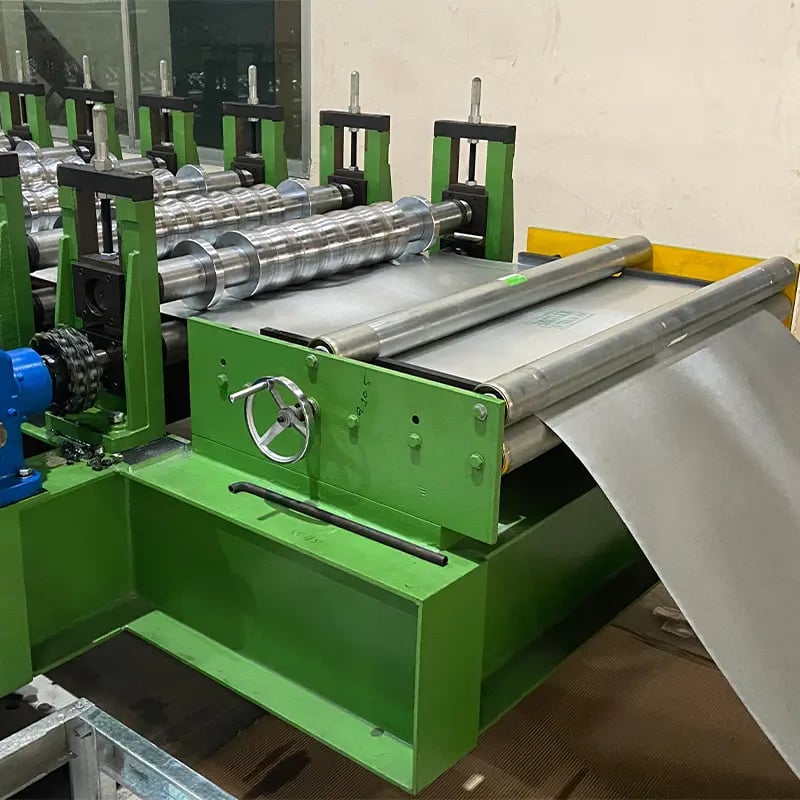
স্টেপ বিম রোল ফর্মিং মেশিন কী?
স্টেপ বিম রোল ফর্মিং মেশিন একটি বিশেষায়িত কোল্ড রোল ফর্মিং ব্যবস্থা, যা প্যালেট র্যাকিং কাঠামোর অনুভূমিক ভারবহনকারী সদস্য হিসেবে ব্যবহৃত স্টেপ-প্রোফাইল বক্স বিম (যা P-বিম বা স্টেপ বিম নামেও পরিচিত) তৈরি করে। মেশিনটি সমতল স্টিল কয়েল স্ট্রিপকে ধারাবাহিকভাবে নির্ভুল প্রকৌশলে তৈরি ফর্মিং রোলার স্টেশনের মধ্য দিয়ে চালায় এবং ধাপে ধাপে বাঁকিয়ে দুই পাশে বৈশিষ্ট্যপূর্ণ ধাপযুক্ত পৃষ্ঠসহ বন্ধ বা আধা-বন্ধ বক্স প্রোফাইল তৈরি করে।
বিম প্রোফাইলের “ধাপ” শুধু সৌন্দর্যের জন্য নয়—এটি গুরুত্বপূর্ণ কাঠামোগত কাজ করে। ধাপযুক্ত জ্যামিতি বিমের ক্রস-সেকশনের জড়তার ভ্রামক বাড়ায়, ফলে ভারী প্যালেটের চাপে এর ভারবহন ক্ষমতা ও বেঁকে যাওয়া প্রতিরোধ উল্লেখযোগ্যভাবে উন্নত হয়। এই নকশায় উপকরণের পুরুত্ব না বাড়িয়েই র্যাকিং প্রস্তুতকারকেরা বেশি ভারসীমা অর্জন করতে পারেন, ফলে পণ্যটি আরও সাশ্রয়ী হয়।
বিশ্বজুড়ে বাণিজ্যিক ও শিল্প প্যালেট র্যাকিংয়ে স্টেপ বিমই সবচেয়ে প্রচলিত বিমের ধরন। তাই গুদাম সংরক্ষণ ব্যবস্থা প্রস্তুতকারী যেকোনো প্রতিষ্ঠানের জন্য স্টেপ বিম রোল ফর্মিং মেশিন গুরুত্বপূর্ণ বিনিয়োগ। মেশিনটিকে কঠোর মাত্রাগত সহনসীমা, দীর্ঘ উৎপাদন রানজুড়ে সামঞ্জস্যপূর্ণ প্রোফাইল জ্যামিতি এবং পরবর্তী ওয়েল্ডিং ও পাঞ্চিং প্রক্রিয়ার সঙ্গে নির্বিঘ্ন সংযোগ নিশ্চিত করতে হবে।
স্টেপ বিম ফর্মিং প্রক্রিয়া কীভাবে কাজ করে
প্যালেট র্যাক বিম মেশিনের ফর্মিং প্রক্রিয়া একটি সুপরিকল্পিত ধারাবাহিকতা অনুসরণ করে, যা সমতল স্টিল কয়েলকে সম্পূর্ণ বক্স বিম প্রোফাইলে রূপান্তর করে। সাধারণ উৎপাদন লাইনে কয়েল খোলা, লেভেলিং, প্রয়োজন হলে প্রি-পাঞ্চিং, একাধিক স্টেশনে রোল ফর্মিং, সিম বন্ধ বা ওভারল্যাপ তৈরি এবং নির্দিষ্ট দৈর্ঘ্যে শিয়ারিংসহ কয়েকটি সমন্বিত ধাপ থাকে। প্রোফাইলের নির্ভুলতা ও উৎপাদন গতি বজায় রাখতে প্রতিটি ধাপ নিখুঁতভাবে সমন্বিত হতে হবে।
ফ্ল্যাট স্ট্রিপ থেকে বক্স প্রোফাইল: রোল ফর্মিংয়ের ধাপসমূহ
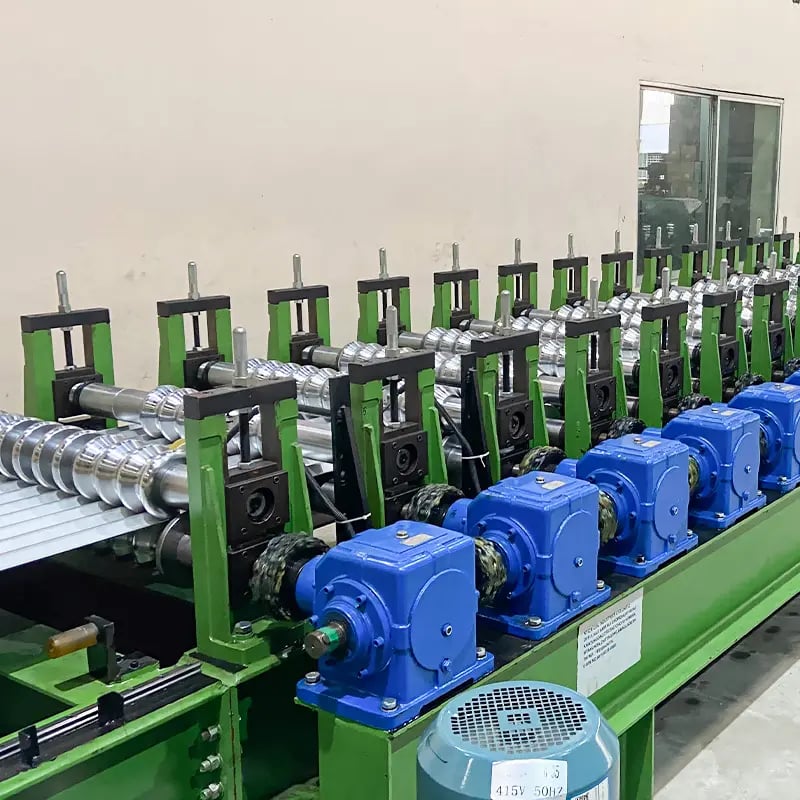
লাইনের মূল অংশ রোল ফর্মিং সেকশনে স্টেপ বিম প্রোফাইলের জটিলতা অনুযায়ী সাধারণত 16 থেকে 24টি ফর্মিং স্টেশন থাকে। প্রতিটি স্টেশনে ওপর ও নিচের সমন্বিত এক জোড়া রোলার (কখনো পাশের রোলারসহ) স্ট্রিপকে ধাপে ধাপে বাঁকায়। শুরুর স্টেশনগুলো ফ্ল্যাঞ্জের প্রাথমিক বাঁক তৈরি করে, মাঝেরগুলো দুই পিঠে ধাপের জ্যামিতি গঠন করে, আর শেষ স্টেশনগুলো নিচের দিকে ওভারল্যাপ বা আটকানো সিমসহ প্রোফাইলটিকে বক্স আকারে বন্ধ করে।
রোলার টুলিং সাধারণত Cr12MoV বা GCr15 হার্ডেনড স্টিল দিয়ে তৈরি হয়, যার পৃষ্ঠের কঠোরতা HRC 58–62; ফলে প্রতি মিনিটে 10–20 মিটার উৎপাদন গতিতেও দীর্ঘ কার্যকাল ও ধারাবাহিক ফর্মিং মান নিশ্চিত হয়। সঠিক রোলার নকশা জরুরি, কারণ কুঁচকে যাওয়া, স্প্রিং-ব্যাক বা অসম ধাপ ঠেকাতে উপকরণের প্রবাহ নিখুঁতভাবে নিয়ন্ত্রণ করতে হয়। SUNWAY-এর নিজস্ব R&D দল বিস্তারিত সসীম-উপাদান সিমুলেশনের ভিত্তিতে রোলার সেট তৈরি করে, যাতে প্রতিটি পাসে উপকরণ মসৃণভাবে রূপান্তরিত হয় এবং অভ্যন্তরীণ চাপ কম থাকে।
| পর্যায় | কার্যাবলী | মূল সরঞ্জাম |
|---|---|---|
| ডিকয়েলিং | স্টিল কয়েল খুলে স্ট্রিপ ফিড করে | হাইড্রোলিক ডিকয়লার (3–5 টন সক্ষমতা) |
| লেভেলিং | স্ট্রিপ সমতল করে, কয়েলের বক্রতা দূর করে | লেভেলিং / সোজা করার ইউনিট |
| রোল গঠন | ধাপে ধাপে স্টেপ বিম প্রোফাইল গঠন করে | স্টেপ বিম রোল ফর্মিং মেশিন (16–24টি স্টেশন) |
| সিম বন্ধ করা | বক্স প্রোফাইলের ওভারল্যাপ বা লক সিম বন্ধ করে | শেষ ফর্মিং স্টেশন + গাইড অ্যাসেম্বলি |
| নির্দিষ্ট দৈর্ঘ্যে কাটা | বিমকে প্রয়োজনীয় দৈর্ঘ্যে শিয়ার করে | হাইড্রোলিক বা সার্ভো-চালিত কাট-অফ প্রেস |
এই সারণিতে স্টেপ বিম উৎপাদন লাইনের প্রধান ধাপগুলো দেখানো হয়েছে। লাইন কনফিগার করার সময় ডিকয়লারের সক্ষমতা আপনার কয়েলের ওজন ও প্রস্থের সঙ্গে মেলে কি না নিশ্চিত করুন, এবং কাট-অফ ব্যবস্থা প্রোফাইলের প্রান্ত বিকৃত না করে আপনার কাঙ্ক্ষিত বিমের দৈর্ঘ্য কাটতে পারে কি না যাচাই করুন।
প্যালেট র্যাক বিমের জন্য হুক কানেক্টর কাঠামো নকশা
হুক কানেক্টর (এন্ড কানেক্টর বা বিম ক্লিপ নামেও পরিচিত) যেকোনো প্যালেট র্যাক বিমের সবচেয়ে গুরুত্বপূর্ণ নকশা উপাদানগুলোর একটি, কারণ এটি বিম ও খাড়া কলামের সংযোগস্থল। সুপরিকল্পিত হুক কানেক্টরে নিরাপদ সংযোগ, সহজে জোড়া ও খোলা, নির্ভরযোগ্য ভার স্থানান্তর এবং র্যাকিং নিরাপত্তা মান মেনে চলা নিশ্চিত হতে হবে। স্টেপ বিম রোল ফর্মিং মেশিনকে এমন প্রোফাইল তৈরি করতে হবে যা এসব কানেক্টরের সঙ্গে নিখুঁতভাবে মেলে।
হুক জ্যামিতি কীভাবে বিমের কর্মক্ষমতাকে প্রভাবিত করে
স্ট্যান্ডার্ড প্যালেট র্যাক বিম কানেক্টরে বিমের প্রতিটি প্রান্তে ওয়েল্ড করা দুই বা তিনটি স্ট্যাম্প করা স্টিলের হুক (ট্যাব) থাকে। এসব হুক খাড়া কলামে পাঞ্চ করা অশ্রুবিন্দু-আকৃতির বা আয়তাকার স্লটে আটকায়। হুক প্রোফাইলের জ্যামিতি—যেমন হুকের প্রস্থ ও গভীরতা, স্লটে আটকানোর দৈর্ঘ্য এবং লকিং ট্যাবের অবস্থান—বিমের সংযোগ শক্তি, অনিচ্ছাকৃতভাবে খুলে যাওয়া প্রতিরোধ এবং প্রতিটি সংযোগস্থলের নির্ধারিত ভারবহন ক্ষমতা নির্ধারণ করে।
যেখানে কানেক্টর ওয়েল্ড করা হয়, বিমের খোলা প্রান্তে স্টেপ বিম প্রোফাইলকে কঠোর মাত্রাগত সহনসীমা বজায় রাখতে হবে। বক্সের প্রস্থ বা ধাপের উচ্চতায় মাত্র 0.5 mm বিচ্যুতিও কানেক্টর ঠিকমতো না বসা, ওয়েল্ড দুর্বল হওয়া বা সাইটে অ্যাসেম্বলি সমস্যার কারণ হতে পারে। তাই শেলফ উৎপাদনের উচ্চমানের বক্স বিম মেশিনকে পুরো উৎপাদন ব্যাচজুড়ে পুনরাবৃত্তিযোগ্য ও কঠোর সহনসীমার প্রোফাইল তৈরি করতে হবে। SUNWAY মেশিনে শক্ত ওয়েল্ডেড-স্টিল ফ্রেম এবং নির্ভুলভাবে মেশিন করা রোলার শ্যাফট থাকে, যা বিচ্যুতি কমিয়ে পরবর্তী কানেক্টর ওয়েল্ডিংয়ের জন্য প্রয়োজনীয় মাত্রাগত সামঞ্জস্য নিশ্চিত করে।
স্টেপ বিম উৎপাদনের জন্য ওয়েল্ডিং প্রয়োজনীয়তা
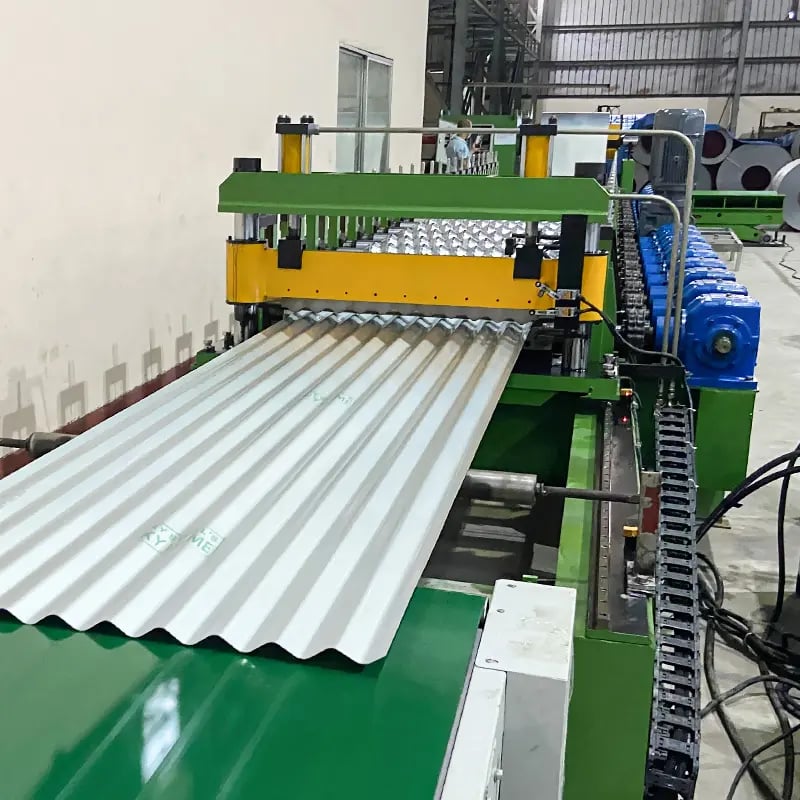
স্টেপ বিম উৎপাদনে ওয়েল্ডিং মানের ক্ষেত্রে অপরিহার্য। উৎপাদন প্রক্রিয়ায় দুটি প্রধান ওয়েল্ডিং কাজ রয়েছে: সিম ওয়েল্ডিং (বক্স প্রোফাইলের দৈর্ঘ্য বরাবর সিম বন্ধ করা) এবং এন্ড কানেক্টর ওয়েল্ডিং (বিমের দুই প্রান্তে হুক কানেক্টর জোড়া)। দুটি কাজই সম্পূর্ণ র্যাকিং ব্যবস্থার কাঠামোগত অখণ্ডতায় সরাসরি প্রভাব ফেলে।
দৈর্ঘ্য বরাবর সিম ওয়েল্ডিং
রোল ফর্মিং স্টেশনগুলো বক্স প্রোফাইল বন্ধ করার পর ওভারল্যাপিং সিমটি সুরক্ষিত করতে হয়। নকশা ও বাজারের চাহিদা অনুযায়ী এটি উচ্চ-ফ্রিকোয়েন্সি (HF) ওয়েল্ডিং, স্পট ওয়েল্ডিং অথবা সিম বরাবর ধারাবাহিক MIG/MAG ওয়েল্ডিংয়ে করা যায়। বেশি উৎপাদন গতি ও পরিচ্ছন্ন চেহারার জন্য উচ্চ-ফ্রিকোয়েন্সি ওয়েল্ডিং পছন্দ করা হয়; আর যেখানে সম্পূর্ণ সিম ওয়েল্ডিং বাধ্যতামূলক নয়, সেই ব্যয়-সংবেদনশীল বাজারে নিয়মিত বিরতিতে স্পট ওয়েল্ডিং প্রচলিত।
এন্ড কানেক্টর ওয়েল্ডিং মানদণ্ড
এন্ড কানেক্টর ওয়েল্ডিং কাঠামোগতভাবে সবচেয়ে গুরুত্বপূর্ণ ওয়েল্ডিং ধাপ। সাধারণত MIG ওয়েল্ডিংয়ে প্রতিটি কানেক্টর বিমের সঙ্গে জোড়া হয় এবং ওয়েল্ডকে কানেক্টর প্লেট ও বিমের দেহের সংযোগস্থল সম্পূর্ণ ভেদ করতে হবে। EN 15512 এবং RMI/ANSI MH16.1-এর মতো প্রধান র্যাকিং মান মেনে ওয়েল্ডের মানকে ন্যূনতম শিয়ার শক্তির শর্ত পূরণ করতে হবে—পরীক্ষায় প্রায়ই বিমের নির্ধারিত কার্যকরী ভারের 2–3 গুণের বেশি বল সহ্য করতে হয়। ওয়েল্ড বিডের মাপ, ভেদ করার গভীরতা ও সামঞ্জস্য চোখে দেখে এবং গুরুত্বপূর্ণ প্রয়োগে ধ্বংসাত্মক বা অ-ধ্বংসাত্মক পরীক্ষায় যাচাই করা হয়।
| ওয়েল্ডিংয়ের কাজ | পদ্ধতি | সাধারণ প্রয়োজনীয়তা |
|---|---|---|
| দৈর্ঘ্য বরাবর সিম (স্টেপ বিম রোল ফর্মিং মেশিন লাইন) | HF ওয়েল্ডিং / স্পট ওয়েল্ডিং / MIG | নকশার স্পেসিফিকেশন অনুযায়ী ধারাবাহিক বা বিরতিতে |
| বিমের দেহে এন্ড কানেক্টর | MIG / MAG ওয়েল্ডিং | সম্পূর্ণ ভেদন; EN 15512 বা RMI শিয়ার পরীক্ষা পূরণ করে |
| কানেক্টর প্লেটে হুক ট্যাব | স্ট্যাম্পিং + ওয়েল্ডিং অথবা একীভূত ফর্মিং | ঊর্ধ্বমুখী ও পার্শ্বীয় বল প্রতিরোধ করতে হবে |
| ওয়েল্ডিংয়ের পর পৃষ্ঠের ফিনিশ | গ্রাইন্ডিং + পাউডার কোটিং | মসৃণ ওয়েল্ড বিড; ছিদ্র বা আন্ডারকাট থাকবে না |
মেশিন সরবরাহকারীকে ওয়েল্ডিংয়ের চাহিদা জানানোর সময় এই সারণি রেফারেন্স হিসেবে ব্যবহার করুন। র্যাকিং সিস্টেমের সনদায়নে এন্ড কানেক্টর ওয়েল্ডিংয়ের মান প্রায়ই সবচেয়ে বেশি নিরীক্ষিত বিষয়, তাই উপযুক্ত ওয়েল্ডিং ফিক্সচার ও যোগ্য অপারেটরে বিনিয়োগ করুন।
এন্ড কানেক্টর ওয়েল্ডিং মেশিন: অপরিহার্য সহায়ক
শুধু স্টেপ বিম রোল ফর্মিং মেশিন দিয়ে স্থাপনের জন্য প্রস্তুত সম্পূর্ণ প্যালেট র্যাক বিম তৈরি হয় না। এন্ড কানেক্টর ওয়েল্ডিং মেশিন (বিম ওয়েল্ডিং স্টেশন বা বিম এন্ড ওয়েল্ডিং মেশিন নামেও পরিচিত) হলো অপরিহার্য পরবর্তী সরঞ্জাম, যা গঠিত ও কাটা প্রতিটি বিমের দুই প্রান্তে হুক কানেক্টর জোড়ে। চূড়ান্ত পণ্যের মান ও উৎপাদন-ক্ষমতা নির্ধারণে এই মেশিনও ফর্মিং লাইনের মতোই গুরুত্বপূর্ণ।
এন্ড কানেক্টর ওয়েল্ডিং মেশিন কীভাবে কাজ করে
সাধারণ এন্ড কানেক্টর ওয়েল্ডিং মেশিনে বিম আটকানোর ফিক্সচার, কানেক্টর অবস্থান নির্ধারণের জিগ এবং এক বা দুটি MIG ওয়েল্ডিং টর্চ থাকে (উৎপাদনের পরিমাণ অনুযায়ী ম্যানুয়াল, আধা-স্বয়ংক্রিয় বা সম্পূর্ণ স্বয়ংক্রিয়)। অপারেটর বা স্বয়ংক্রিয় ব্যবস্থা ফিক্সচারে বিম বসায়, দুই প্রান্তে কানেক্টর স্থাপন করে এবং ওয়েল্ডিং চক্র চালু করে। উন্নত সংস্করণে সার্ভো-চালিত অবস্থান নিয়ন্ত্রণ ও রোবোটিক ওয়েল্ডিং বাহু ব্যবহার করে প্রতি বিমে 30–60 সেকেন্ড চক্রসময়ে অত্যন্ত সামঞ্জস্যপূর্ণ ওয়েল্ডের মান পাওয়া যায়।
উচ্চ-পরিমাণ উৎপাদন লাইনে এন্ড কানেক্টর ওয়েল্ডিং মেশিনকে সামগ্রিক লাইন প্রবাহে যুক্ত করা উচিত, যাতে রোলার কনভেয়র কাট-অফ স্টেশন, ওয়েল্ডিং স্টেশন ও স্ট্যাকিং আউটপুটকে সংযুক্ত করে। সানওয়ে স্টেপ বিম রোল ফর্মিং মেশিন, এন্ড ওয়েল্ডিং স্টেশন, সংযোগকারী সব কনভেয়র ও অটোমেশনসহ পূর্ণ উৎপাদন লাইন পরিকল্পনা দেয়, যা উপকরণের নির্বিঘ্ন প্রবাহ ও সর্বোচ্চ উৎপাদন নিশ্চিত করে। এই এক-জায়গার পদ্ধতি বিভিন্ন সরবরাহকারীর কাছ থেকে ফর্মিং ও ওয়েল্ডিং সরঞ্জাম নিলে যে সংযোগ-ঝুঁকি তৈরি হয় তা কমায়।
নির্বাচিত পরিসর: সানওয়ে ঠান্ডা রোল ফর্মিং মেশিন সমাধানসমূহ
SUNWAY প্যালেট র্যাক বিম লাইন ছাড়াও কোল্ড রোল ফর্মিং মেশিনের বিস্তৃত সম্ভার দেয়। এই মেশিনের পরিসরে রঙিন স্টিলের ছাদ ও দেয়াল প্যানেল মেশিন, C ও Z পার্লিন মেশিন, সোলার মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিন, ফ্লোর ডেক মেশিন, দরজার ফ্রেম মেশিন, কেবল ট্রে মেশিন, হাইওয়ে গার্ডরেল মেশিন, স্লিটিং ও নির্দিষ্ট দৈর্ঘ্যে কাটার লাইন এবং শেলফ ও র্যাকিংয়ের বক্স বিম মেশিন রয়েছে। প্রতিটি মেশিনে নির্ভুল Cr12MoV হার্ডেনড রোলার, PLC + টাচস্ক্রিন নিয়ন্ত্রণ, হাইড্রোলিক ব্যবস্থা এবং মজবুত ওয়েল্ডেড-স্টিল ফ্রেম ব্যবহৃত হয়।
সম্পূর্ণ র্যাকিং বিম উৎপাদন সমাধান খুঁজছেন এমন ক্রেতাদের জন্য SUNWAY নির্দিষ্ট বিম প্রোফাইল ড্রয়িং অনুযায়ী কাস্টম রোলার নকশা, সমন্বয়যোগ্য মাপের পরিসর, লাইন-গতি অপ্টিমাইজেশন এবং স্থানীয় বিদ্যুৎ সরবরাহের উপযোগী সম্পূর্ণ ভোল্টেজ/ফ্রিকোয়েন্সি সমন্বয় দেয়। এশিয়া, আফ্রিকা, ইউরোপ, দক্ষিণ আমেরিকা ও অস্ট্রেলিয়ায় বিস্তৃত কোম্পানির বৈশ্বিক শিপিং অভিজ্ঞতার ফলে মেশিনটি সম্পূর্ণ নথিপত্রসহ পেশাদার প্যাকেজিংয়ে (স্ট্রেচ ফিল্ম, জলরোধী কাপড়, স্টিল ফ্রেম) পৌঁছায়। SUNWAY কীভাবে আপনার উৎপাদন চাহিদা পূরণ করতে পারে দেখতে আমাদের সম্পূর্ণ মেশিনের পরিসর অন্বেষণ করুন।
মূল স্পেসিফিকেশন এবং প্রযুক্তিগত পরামিতি
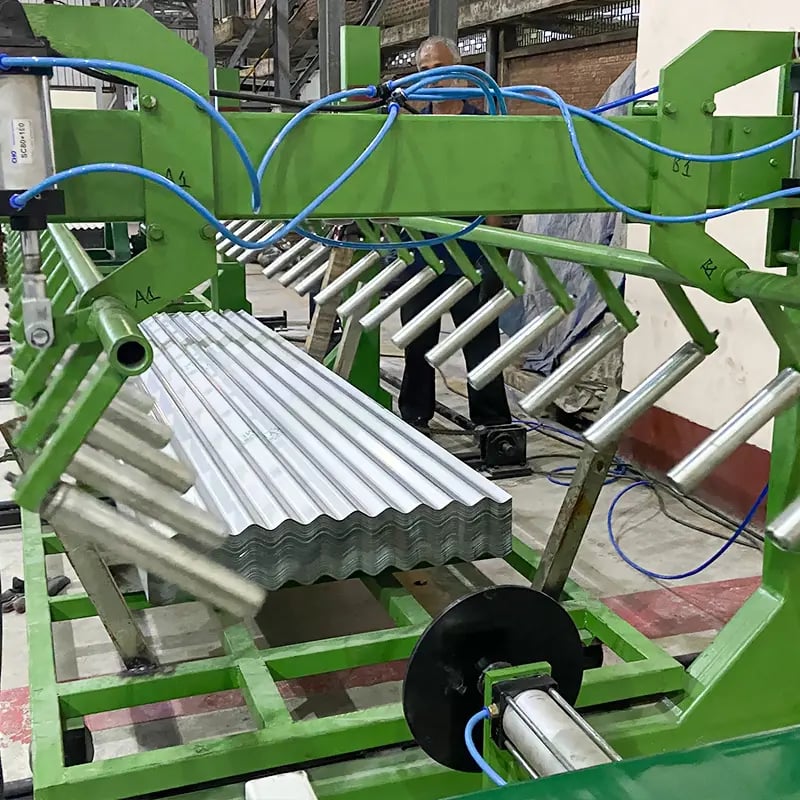
সঠিক প্যালেট র্যাক বিম মেশিন বেছে নিতে মেশিনের সক্ষমতা, আউটপুটের মান ও উৎপাদন দক্ষতা নির্ধারণকারী প্রযুক্তিগত স্পেসিফিকেশন স্পষ্টভাবে বুঝতে হবে। বিভিন্ন সরবরাহকারীর মেশিন তুলনা করার সময় ক্রেতাদের যে গুরুত্বপূর্ণ পরামিতিগুলো যাচাই করা উচিত, নিচের সারণিতে সেগুলোর সারাংশ দেওয়া হয়েছে।
| প্যারামিটার | সাধারণ পরিসর / মান | নোট |
|---|---|---|
| উপাদানের পুরুত্ব | ১.৫–২.৫ মিমি | হট-রোলড বা কোল্ড-রোলড স্টিল কয়েল |
| উপাদানের ইয়েল্ড শক্তি | 235–350 MPa | Q235B, S235JR বা সমমান |
| বিমের উচ্চতার পরিসর | 80–160 mm (সমন্বয়যোগ্য বা নির্দিষ্ট) | র্যাকিংয়ের ভারবহন চাহিদার ওপর নির্ভরশীল |
| বিমের প্রস্থ (বক্সের প্রস্থ) | 40–50 mm | অধিকাংশ প্যালেট র্যাকিংয়ের মান |
| ফর্মিং স্টেশনসমূহ | 16–24 | আরও স্টেশন = আরও মসৃণ ফর্মিং |
| ফর্মিং গতি | ১০–২০ মি/মিনিট | PLC-এর মাধ্যমে সমন্বয়যোগ্য |
| রোলারের উপাদান | Cr12MoV, HRC 58–62 | দীর্ঘ কার্যকালের জন্য হার্ডেন করা |
| হাইড্রোলিক কাট-অফ | 10–16 MPa সিস্টেম চাপ | প্রোফাইল বিকৃত না করে পরিচ্ছন্ন কাট |
| মেশিনের শক্তি | 15–30 kW (প্রধান ড্রাইভ) | লাইন কনফিগারেশনের ওপর নির্ভরশীল |
| নিয়ন্ত্রণ ব্যবস্থা | পিএলসি + এইচএমআই টাচস্ক্রিন | দৈর্ঘ্য, পরিমাণ ও ব্যাচের স্বয়ংক্রিয় নিয়ন্ত্রণ |
এসব স্পেসিফিকেশন পর্যালোচনার সময় ফর্মিং স্টেশনের সংখ্যা ও রোলারের উপকরণ-গ্রেডে বিশেষ মনোযোগ দিন—এই দুই বিষয় প্রোফাইলের নির্ভুলতা ও টুলিংয়ের স্থায়িত্বে সবচেয়ে সরাসরি প্রভাব ফেলে। 16টির কম স্টেশনযুক্ত স্টেপ বিম রোল ফর্মিং মেশিনে পুরু উপকরণে ধাপের জ্যামিতি পরিষ্কারভাবে তৈরি করা কঠিন হতে পারে, ফলে সময়ের সঙ্গে পৃষ্ঠে ত্রুটি বা মাপের বিচ্যুতি দেখা দিতে পারে।
সঠিক প্যালেট র্যাক বিম মেশিন কীভাবে নির্বাচন করবেন
শেলফ ও র্যাকিং উৎপাদনের জন্য সঠিক বক্স বিম মেশিন নির্বাচন করতে লক্ষ্য বিম প্রোফাইল, উৎপাদনের পরিমাণ, মানের চাহিদা এবং পরবর্তী প্রক্রিয়ার সঙ্গে সংযোগের প্রয়োজন বিবেচনা করুন। প্রথমে কোন বিম প্রোফাইল তৈরি করবেন তা নির্ধারণ করুন—সঠিক মাপ, সহনসীমা, উপকরণের গ্রেড এবং কানেক্টরের ধরনসহ প্রোফাইল ড্রয়িং যেকোনো মেশিন সরবরাহকারীর জন্য অপরিহার্য তথ্য।
সুপারিশকৃত প্রস্তুতকারক: SUNWAY
স্টেপ বিম রোল ফর্মিং মেশিন ও সম্পূর্ণ র্যাকিং বিম উৎপাদন লাইনের নির্ভরযোগ্য, অভিজ্ঞ সরবরাহকারী চাইলে SUNWAY (Wuxi Sunway Machinery Co., Ltd) সুপারিশযোগ্য অংশীদার। পেশাদার উৎপাদনে 20 বছরেরও বেশি অভিজ্ঞতা নিয়ে SUNWAY গবেষণা ও উন্নয়ন (R&D), উপকরণ সংগ্রহ, নির্ভুল উৎপাদন, মান যাচাই, পেশাদার প্যাকেজিং ও বৈশ্বিক রপ্তানি-সরবরাহসহ পূর্ণাঙ্গ উৎপাদন ব্যবস্থা পরিচালনা করে। কাঁচা স্টিল ফ্রেম ওয়েল্ডিং থেকে চূড়ান্ত রোলার অ্যালাইনমেন্ট ও বৈদ্যুতিক পরীক্ষা পর্যন্ত প্রতিটি ধাপে মেশিন কঠোর মান নিয়ন্ত্রণের মধ্য দিয়ে যায়।
SUNWAY-এর নিজস্ব R&D দল গ্রাহকদের সঙ্গে সরাসরি কাজ করে বিম প্রোফাইলের চাহিদা বিশ্লেষণ, ফর্মিং পাস সিমুলেশন এবং কাস্টম রোলার টুলিং নকশা করে। কোম্পানির এক-জায়গার পরিষেবায় ফর্মিং মেশিনের পাশাপাশি ডিকয়লার, লেভেলিং ইউনিট, এন্ড কানেক্টর ওয়েল্ডিং স্টেশন, কনভেয়র ও স্ট্যাকিং ব্যবস্থা রয়েছে—সঙ্গে অপারেটর প্রশিক্ষণ, স্থাপন নির্দেশনা, খুচরা যন্ত্রাংশ সরবরাহ এবং আজীবন কারিগরি সহায়তা। এশিয়া, ইউরোপ, আফ্রিকা, দক্ষিণ আমেরিকা ও অস্ট্রেলিয়ায় বিস্তৃত বৈশ্বিক বিক্রয় নেটওয়ার্কসহ বিশ্বস্ত প্রস্তুতকারক হিসেবে SUNWAY প্রতিযোগিতামূলক মূল্য ও প্রথম দিন থেকেই উৎপাদন লাইন সচল রাখার প্রয়োজনীয় প্রকৌশল দক্ষতা দেয়। আপনার বিম প্রোফাইলের চাহিদা নিয়ে আলোচনা করতে আজই SUNWAY-এর কারিগরি বিক্রয় দলের কাছে কোটেশন অনুরোধ করুন।
ব্যবহারিক ক্রেতা চেকলিস্ট
মেশিনের অর্ডার চূড়ান্ত করার আগে সরবরাহকারীর সঙ্গে নিশ্চিত করুন: মেশিনটি যে নির্দিষ্ট বিম প্রোফাইল ড্রয়িং ও সহনসীমা তৈরি করবে, ফর্মিং স্টেশনের সংখ্যা ও রোলারের উপকরণ-গ্রেড, মেশিনে হাইড্রোলিক কাট-অফ আছে নাকি আলাদা ইউনিট লাগবে, PLC ব্র্যান্ড ও নিয়ন্ত্রণ সক্ষমতা, আপনার বাজারে উপলভ্য ভোল্টেজ ও ফ্রিকোয়েন্সির বিকল্প, খুচরা যন্ত্রাংশের দাম ও প্রাপ্যতা এবং স্থাপন ও কমিশনিংয়ে কী সহায়তা অন্তর্ভুক্ত। শুরুতেই এসব প্রশ্ন করলে মেশিনের সক্ষমতা ও উৎপাদন চাহিদার ব্যয়বহুল অমিল এড়ানো যাবে।
সাধারণ প্রশ্নাবলি: স্টেপ বিম রোল ফর্মিং মেশিন
স্টেপ বিম রোল ফর্মিং মেশিন কী কী প্রোফাইল তৈরি করতে পারে?
স্টেপ বিম রোল ফর্মিং মেশিন প্যালেট র্যাকিং ব্যবস্থার অনুভূমিক সদস্য হিসেবে ব্যবহৃত P-আকৃতির বা স্টেপ-প্রোফাইল বক্স বিম তৈরির জন্য নকশা করা। রোলার টুলিং অনুযায়ী মেশিনটি বিভিন্ন উচ্চতার (সাধারণত 80–160 mm), প্রস্থের (40–50 mm) এবং উপকরণের পুরুত্বের (1.5–2.5 mm) বিম তৈরি করতে পারে।
প্যালেট র্যাক বিম মেশিনের সাধারণ ফর্মিং গতি কত?
অধিকাংশ প্যালেট র্যাক বিম মেশিন প্রতি মিনিটে 10 থেকে 20 মিটার গঠন গতিতে চলে; উপকরণের পুরুত্ব ও প্রোফাইলের জটিলতা অনুযায়ী PLC নিয়ন্ত্রণ ব্যবস্থা দিয়ে গতি সমন্বয় করা যায়।
শেলফ উৎপাদনের জন্য একটি বক্স বিম মেশিনে কোন রোলার উপাদান ব্যবহার করা হয়?
শেলফ উৎপাদনের উচ্চমানের বক্স বিম মেশিনে Cr12MoV বা GCr15 অ্যালয় স্টিলের রোলার ব্যবহার করা হয়, যেগুলোর কঠোরতা HRC 58–62 করা হয়। এতে দীর্ঘ কার্যকাল ও দীর্ঘ উৎপাদন রানজুড়ে ধারাবাহিক ফর্মিং নির্ভুলতা নিশ্চিত হয়।
স্টেপ বিম রোল ফর্মিং মেশিনে কি একটি এন্ড কানেক্টর ওয়েল্ডিং স্টেশন অন্তর্ভুক্ত থাকে?
রোল ফর্মিং মেশিন ও এন্ড কানেক্টর ওয়েল্ডিং মেশিন সাধারণত একই উৎপাদন লাইনের আলাদা ইউনিট। SUNWAY সম্পূর্ণ লাইন কনফিগারেশনের অংশ হিসেবে দুটিই দেয়, ফলে ফর্মিং, কাটিং ও ওয়েল্ডিংয়ের কাজ নির্বিঘ্নে সংযুক্ত হয়।
বিম এন্ড কানেক্টরের জন্য কোন ওয়েল্ডিং পদ্ধতি ব্যবহার করা হয়?
স্টেপ বিমের প্রান্তে হুক কানেক্টর জোড়ার স্ট্যান্ডার্ড পদ্ধতি হলো MIG বা MAG ওয়েল্ডিং। ওয়েল্ডকে সম্পূর্ণ ভেদ করতে হবে এবং EN 15512 বা RMI/ANSI MH16.1-এর মতো র্যাকিং নকশা মানে নির্দিষ্ট শিয়ার শক্তির শর্ত পূরণ করতে হবে।
SUNWAY কি আমার প্রোফাইল ড্রয়িং অনুযায়ী একটি স্টেপ বিম রোল ফর্মিং মেশিন কাস্টমাইজ করতে পারে?
হ্যাঁ। SUNWAY-এর R&D দল আপনার নির্দিষ্ট বিম প্রোফাইল ড্রয়িং অনুযায়ী কাস্টম রোলার নকশা দেয়; এর মধ্যে সমন্বয়যোগ্য মাপের পরিসর, উপকরণের গ্রেডের সঙ্গে সামঞ্জস্য এবং আপনার পছন্দের ডিকয়লার, ওয়েল্ডিং ও স্ট্যাকিং সরঞ্জামের সঙ্গে সংযোগ অন্তর্ভুক্ত।
SUNWAY রোল ফর্মিং মেশিন ক্রেতাদের কী বিক্রয়োত্তর সহায়তা প্রদান করে?
SUNWAY স্থাপন ও কমিশনিং নির্দেশনা, অপারেটর প্রশিক্ষণ, খুচরা যন্ত্রাংশ সরবরাহ, দূরবর্তী ভিডিওতে সমস্যা সমাধান এবং আজীবন কারিগরি সহায়তাসহ পূর্ণাঙ্গ বিক্রয়োত্তর সহায়তা দেয়। পরিষেবার পরিধি ও লিড টাইম সম্পর্কে আরও জানতে আমাদের প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী পৃষ্ঠা দেখুন।
পরিবর্তনলগ:
- স্টেপ বিম রোল ফর্মিং প্রক্রিয়া ও উৎপাদন লাইনের ধাপগুলোর পূর্ণাঙ্গ বিবরণ
- হুক কানেক্টরের কাঠামোগত নকশা ও মাত্রাগত সহনসীমার বিস্তারিত ব্যাখ্যা
- EN 15512 / RMI মান অনুযায়ী দৈর্ঘ্য বরাবর সিম ও এন্ড কানেক্টরের ওয়েল্ডিং চাহিদা
- এন্ড কানেক্টর ওয়েল্ডিং মেশিনের কাজ, সংযোগ এবং অটোমেশনের বিকল্প
- মেশিন নির্বাচনের জন্য পূর্ণাঙ্গ স্পেসিফিকেশন সারণি ও ব্যবহারিক ক্রেতা চেকলিস্ট
পরবর্তী পর্যালোচনার কারণ: নতুন স্টেপ বিম প্রোফাইল মান বা র্যাকিং নকশা কোড হালনাগাদ, নতুন মেশিন মডেল বা অটোমেশন বৈশিষ্ট্য প্রকাশ, উপকরণের স্পেসিফিকেশনে প্রভাব ফেলা স্টিল কয়েলের দাম বা প্রাপ্যতার পরিবর্তন, আন্তর্জাতিক শিপিং বা বাণিজ্যনীতির হালনাগাদ, নতুন ভৌগোলিক বাজার বা প্রয়োগক্ষেত্রে চাহিদার উদ্ভব।





