
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Машина для профилирования ступенчатых балок является основным оборудованием для производства коробчатых балок P-образного (ступенчатого) профиля для паллетных стеллажных систем — одного из наиболее широко используемых конструктивных компонентов складского хранения во всём мире. Понимание процесса профилирования, принципа конструкции крюкового соединителя, интеграции сварки и технических характеристик необходимо каждому покупателю, планирующему выйти на рынок производства балок для стеллажей или расширить его. В этой статье подробно рассматриваются все ключевые аспекты машины — от рулонного металла до готовой балки, — чтобы вы могли принять уверенное и обоснованное инвестиционное решение.
Если вы оцениваете машину для профилирования ступенчатых балок для своей производственной линии, обратитесь в нашу команду обратитесь в SUNWAY за экспертными рекомендациями по конфигурации машины, компоновке линии и конкурентоспособным ценам, опираясь на более чем 20-летний опыт производства оборудования для холодного профилирования.
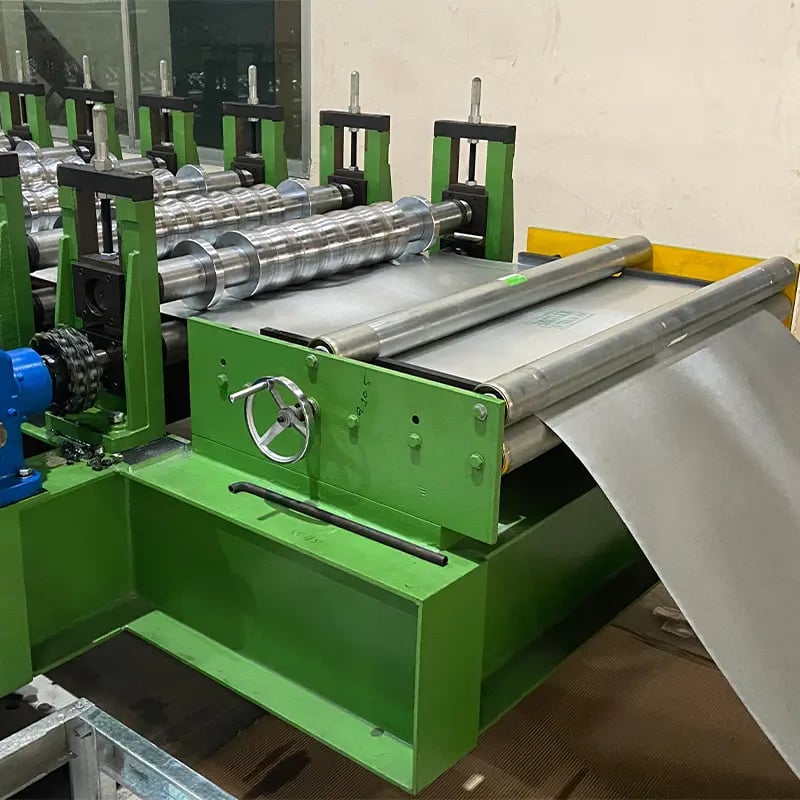
Что такое станок для роликовой формовки ступенчатой балки?
Машина для профилирования ступенчатых балок представляет собой специализированную систему холодного профилирования, предназначенную для производства коробчатых балок ступенчатого профиля (также широко называемых P-балками или ступенчатыми балками), используемых в качестве горизонтальных несущих элементов паллетных стеллажных конструкций. Машина непрерывно подаёт плоскую полосу рулонной стали через ряд прецизионно спроектированных роликовых клетей, постепенно изгибая материал в закрытый или полуоткрытый коробчатый профиль с характерными ступенчатыми поверхностями с обеих сторон.
«Ступень» в профиле балки имеет не только декоративное значение — она выполняет важную конструктивную функцию. Ступенчатая геометрия увеличивает момент инерции поперечного сечения балки, значительно повышая её несущую способность и сопротивление прогибу под тяжёлой нагрузкой от паллет. Такая конструкция позволяет производителям стеллажей получать более высокие показатели допустимой нагрузки без увеличения толщины материала, что приводит к снижению себестоимости продукции.
Ступенчатые балки являются преобладающим типом балок в коммерческих и промышленных паллетных стеллажах во всём мире, поэтому машина для их профилирования является одной из наиболее важных инвестиций для любой компании, производящей складские системы хранения. Машина должна обеспечивать узкие размерные допуски, стабильную геометрию профиля на протяжении длительных производственных циклов и бесшовную интеграцию с последующими процессами сварки и пробивки отверстий.
Как работает процесс формования ступенчатой балки
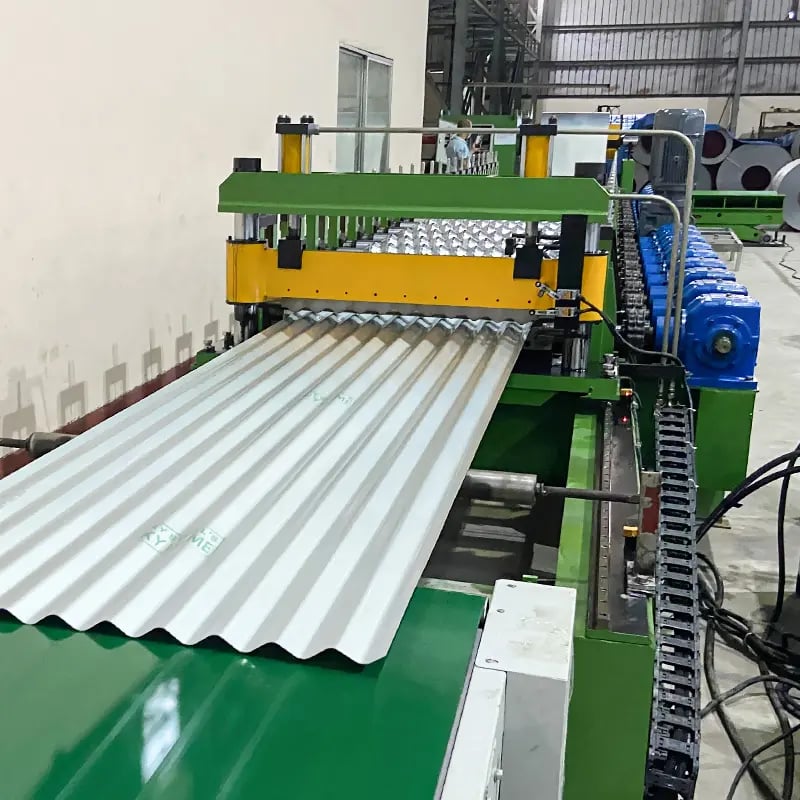
Процесс изготовления балки для паллетного стеллажа выполняется в тщательно спроектированной последовательности, превращающей плоский рулон стали в готовый коробчатый профиль балки. Типичная производственная линия состоит из нескольких интегрированных этапов: разматывание, правка, предварительная пробивка отверстий (при необходимости), профилирование через несколько клетей, закрытие шва или формирование нахлёста и резка на мерные длины. Каждый этап должен быть точно синхронизирован для поддержания точности профиля и производительности.
От плоской полосы к коробчатому профилю: этапы роликовой формовки
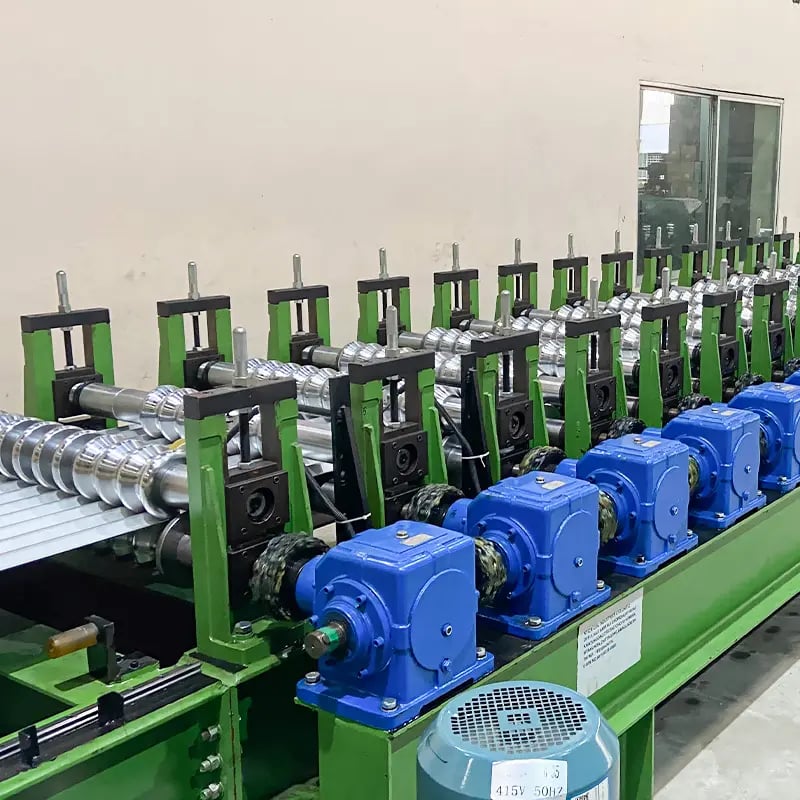
В основе линии секция профилирования обычно включает от 16 до 24 формующих клетей в зависимости от сложности профиля ступенчатой балки. В каждой клети используется согласованная пара верхних и нижних роликов (а иногда и боковые ролики), которые постепенно изгибают полосу. На первых клетях формируются первоначальные изгибы полок, на средних — ступенчатая геометрия на обеих поверхностях, а на последних профиль закрывается в коробчатую форму с нахлёсточным или замковым швом вдоль нижней стороны.
Роликовая оснастка обычно изготавливается из закалённой стали Cr12MoV или GCr15 с поверхностной твёрдостью HRC 58–62, что обеспечивает длительный срок службы и стабильное качество профилирования даже при производственной скорости 10–20 метров в минуту. Правильная конструкция роликов имеет решающее значение, поскольку ступенчатая геометрия требует точного контроля движения материала для предотвращения образования складок, пружинения или неравномерности ступеней. Внутренняя научно-исследовательская команда SUNWAY разрабатывает комплекты роликов на основе подробного конечно-элементного моделирования, обеспечивая оптимизацию каждого прохода для плавного перехода материала и минимальных внутренних напряжений.
| Сцена | Функция | Основное оборудование |
|---|---|---|
| Разбавление | Разматывает рулон стали и подаёт полосу | Гидравлический разматыватель (грузоподъёмность 3–5 тонн) |
| Нивелир | Выравнивает полосу, устраняет остаточную кривизну от рулона | Узел правки / выпрямления |
| Профилирование | Постепенно формирует профиль ступенчатой балки | Машина для профилирования ступенчатых балок (16–24 клети) |
| Закрытие шва | Закрывает нахлёст или замковый шов коробчатого профиля | Последние формующие клети + направляющий узел |
| Резка на мерную длину | Разрезает балку на требуемую длину | Гидравлический или сервоприводной пресс-отрезатель |
В этой таблице представлены основные этапы производственной линии для изготовления ступенчатых балок. При настройке линии убедитесь, что грузоподъёмность разматывателя соответствует массе и ширине рулона, а система резки может обрабатывать балки требуемой длины без деформации концов профиля.
Конструкция крюкового соединителя для балок паллетных стеллажей
Крюковый соединитель (также называемый концевым соединителем или зажимом балки) является, вероятно, наиболее важным конструктивным элементом любой балки паллетного стеллажа, поскольку он служит интерфейсом между балкой и стойкой. Правильно спроектированный крюковый соединитель должен обеспечивать надёжное зацепление, простую сборку и разборку, надёжную передачу нагрузки и соответствие стандартам безопасности стеллажей. Машина для профилирования ступенчатых балок должна производить профили, точно сопрягающиеся с этими соединителями.
Как геометрия крюка влияет на характеристики балки
Стандартные соединители балок паллетных стеллажей оснащаются двумя или тремя штампованными стальными крюками (язычками), приваренными к каждому концу балки. Эти крюки входят в отверстия каплевидной или прямоугольной формы, пробитые в стойке. Геометрия крюка, включая его ширину, глубину, длину зацепления с отверстием и положение стопорного язычка, определяет прочность соединения балки, устойчивость к случайному отсоединению и номинальную нагрузку на одну точку соединения.
Сам профиль ступенчатой балки должен сохранять строгие размерные допуски на открытых концах, где привариваются соединители. Даже отклонение 0,5 мм по ширине коробчатого профиля или высоте ступени может привести к плохой посадке соединителя, ослаблению сварных швов или проблемам при монтаже на объекте. Поэтому высококачественная машина для изготовления коробчатых балок для стеллажного производства должна обеспечивать повторяемые профили с узкими допусками во всей производственной партии. Машины SUNWAY оснащены жёсткими рамами из сварной стали и прецизионно обработанными валами роликов, что минимизирует прогиб и обеспечивает необходимую размерную стабильность для последующей сварки соединителей.
Требования к сварке при производстве ступенчатых балок
Сварка является обязательным фактором качества при производстве ступенчатых балок. В производственном процессе выполняются две основные сварочные операции: сварка продольного шва (закрытие коробчатого профиля по его продольному шву) и сварка концевых соединителей (крепление крюковых соединителей к обоим концам балки). Обе операции непосредственно влияют на конструкционную прочность готовой стеллажной системы.
Продольная шовная сварка
После закрытия коробчатого профиля формующими клетями нахлёсточный шов необходимо закрепить. В зависимости от конструкции и требований рынка это может выполняться высокочастотной (HF) сваркой, точечной сваркой или непрерывной сваркой MIG/MAG вдоль шва. Высокочастотная сварка предпочтительна для более высоких производственных скоростей и более чистого внешнего вида, тогда как точечная сварка через равные интервалы часто применяется на рынках, чувствительных к стоимости, где сплошная сварка шва не является обязательной.
Стандарты сварки торцевых соединителей
Сварка концевых соединителей является наиболее важным с точки зрения конструкции этапом сварки. Каждый соединитель обычно приваривается к балке методом MIG, причём сварной шов должен полностью проплавлять соединение между пластиной соединителя и корпусом балки. В соответствии с основными стандартами для стеллажей, такими как EN 15512 и RMI/ANSI MH16.1, качество сварки должно соответствовать минимальным требованиям к прочности на срез — часто оно проверяется на выдерживание усилий, превышающих 2–3-кратную номинальную рабочую нагрузку балки. Размер сварного валика, глубина проплавления и стабильность контролируются визуально, а для ответственных применений — разрушающими или неразрушающими методами контроля.
| Сварочная операция | Метод | Типовое требование |
|---|---|---|
| Продольный шов (линия машины для профилирования ступенчатых балок) | HF-сварка / точечная сварка / MIG | Непрерывная или интервальная, согласно спецификации конструкции |
| Концевой соединитель с корпусом балки | Сварка MIG / MAG | Полное проплавление, соответствие испытанию на срез по EN 15512 или RMI |
| Крюковой язычок с пластиной соединителя | Штамповка + сварка или интегральное формование | Должен выдерживать подъёмные и боковые усилия |
| Обработка поверхности после сварки | Шлифовка + порошковая окраска | Гладкий сварной валик, отсутствие пористости и подрезов |
Используйте эту таблицу в качестве справочной при формулировании требований к сварке для поставщика оборудования. Качество сварки концевых соединителей часто является единственным наиболее тщательно проверяемым элементом при сертификации стеллажной системы, поэтому инвестируйте в правильные сварочные приспособления и квалифицированных операторов.
Сварочный станок для торцевых соединителей: незаменимое дополнение
Одна машина для профилирования ступенчатых балок не производит полностью готовую к установке балку паллетного стеллажа. Машина для сварки концевых соединителей (также называемая сварочной станцией балок или машиной для сварки концов балок) является необходимым последующим оборудованием, которое крепит крюковые соединители к обоим концам каждой сформированной и отрезанной балки. Эта машина не менее важна, чем сама линия профилирования, поскольку определяет качество конечного продукта и производительность.
Как работает сварочный станок для торцевых соединителей
Типичная машина для сварки концевых соединителей состоит из зажимного приспособления для балки, позиционирующих кондукторов для соединителей и одной или двух сварочных горелок MIG (ручных, полуавтоматических или полностью автоматических в зависимости от объёма производства). Оператор или автоматизированная система устанавливает балку в приспособление, размещает соединители на каждом конце и запускает сварочный цикл. Современные версии используют сервоприводное позиционирование и роботизированные сварочные манипуляторы, обеспечивая время цикла 30–60 секунд на балку при высокой стабильности качества сварки.
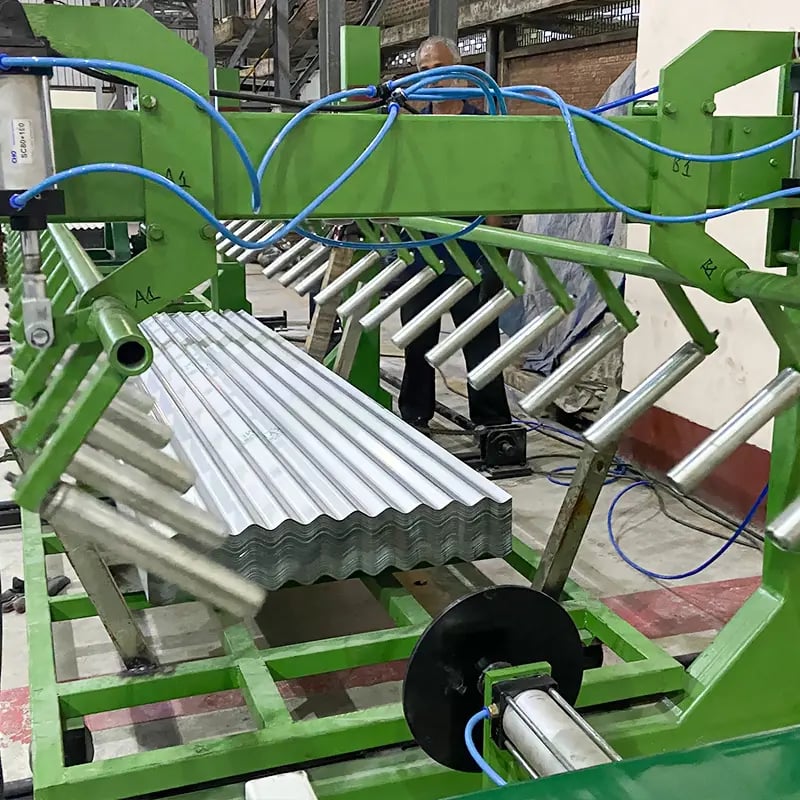
Для производственных линий с большим объёмом выпуска машина для сварки концевых соединителей должна быть интегрирована в общий поток линии, при этом роликовые конвейеры соединяют станцию резки, сварочную станцию и участок укладки готовой продукции. SUNWAY обеспечивает полное планирование производственной линии, включая машину для профилирования ступенчатых балок, станцию сварки концов и все соединительные конвейеры и системы автоматизации, гарантируя бесперебойный поток материала и максимальную производительность. Такой комплексный подход снижает риски интеграции, часто возникающие при закупке оборудования для профилирования и сварки у разных поставщиков.
Рекомендуемый ассортимент: решения SUNWAY для станков холодного роликового профилирования
SUNWAY предлагает широкий ассортимент оборудования для холодного профилирования, который значительно выходит за рамки линий для производства балок паллетных стеллажей. Ассортимент включает машины для изготовления кровельных и стеновых панелей из цветной стали, машины для производства прогонов C и Z, машины для профилирования монтажных кронштейнов для солнечных панелей, машины для производства профнастила перекрытий, машины для изготовления дверных рам, машины для производства кабельных лотков, машины для изготовления дорожных ограждений, линии продольной резки и резки на мерную длину и, конечно, машины для изготовления коробчатых балок для полочного и стеллажного оборудования. Каждая машина оснащается прецизионными закалёнными роликами Cr12MoV, системой управления PLC + сенсорным экраном, гидравлическими системами и прочной рамой из сварной стали.
Для покупателей, которым требуется комплексное решение для производства стеллажных балок, SUNWAY выполняет индивидуальное проектирование роликов на основе чертежей конкретного профиля балки, обеспечивает регулируемый диапазон размеров, оптимизацию скорости линии и полную адаптацию к напряжению/частоте местной электросети. Опыт компании в международных поставках — в Азии, Африке, Европе, Южной Америке и Австралии — означает, что ваша машина будет профессионально упакована (стрейч-плёнка, водонепроницаемая ткань, стальной каркас) и поставлена с полным комплектом документации. Ознакомьтесь с нашим полным ассортиментом оборудования чтобы узнать, как SUNWAY может удовлетворить ваши производственные потребности.
Основные характеристики и технические параметры
Выбор правильного станка для производства балок паллетных стеллажей методом профилирования требует четкого понимания технических характеристик, определяющих возможности станка, качество продукции и эффективность производства. В таблице ниже обобщены наиболее важные параметры, которые покупателям следует оценивать при сравнении станков от разных поставщиков.
| Параметр | Типичный диапазон / значение | Примечания |
|---|---|---|
| Толщина материала | 1,5–2,5 мм | Горячекатаный или холоднокатаный стальной рулон |
| Предел текучести материала | 235–350 MPa | Q235B, S235JR или эквивалент |
| Диапазон высоты балки | 80–160 мм (регулируемый или фиксированный) | Зависит от требований к нагрузке стеллажа |
| Ширина балки (ширина короба) | 40–50 мм | Стандарт для большинства паллетных стеллажей |
| Станции формовки | 16–24 | Больше станций = более плавное формование |
| Скорость формования | 10–20 м/мин | Регулировка через PLC |
| Материал ролика | Cr12MoV, HRC 58–62 | Закаленные ролики для длительного срока службы |
| Гидравлическая отрезка | Давление в системе 10–16 МПа | Чистая резка без деформации профиля |
| Мощность станка | 15–30 кВт (главный привод) | Зависит от конфигурации линии |
| Система управления | ПЛК + сенсорный экран HMI | Автоматическое управление длиной, количеством и партиями |
При рассмотрении этих характеристик обратите особое внимание на количество формовочных клетей и марку материала роликов — именно эти два фактора наиболее непосредственно влияют на точность профиля и долговечность оснастки. Станку для производства ступенчатых балок методом профилирования с количеством клетей менее 16 может быть сложно точно сформировать ступенчатую геометрию из более толстых материалов, что со временем приводит к дефектам поверхности или отклонению размеров.
Как выбрать подходящий станок для балок паллетных стеллажей
Выбор правильного станка для производства коробчатых балок для полок и стеллажей должен основываться на целевом профиле балки, объеме производства, требованиях к качеству и потребностях в интеграции с последующим оборудованием. Начните с определения профилей балок, которые вы планируете производить: чертежи профилей с точными размерами, допусками, маркой материала и типом соединителя являются основными исходными данными для любого поставщика оборудования.
Рекомендуемый производитель: SUNWAY
Для покупателей, которые ищут надежного и опытного поставщика станков для производства ступенчатых балок методом профилирования и комплектных производственных линий для балок стеллажей, SUNWAY (Wuxi Sunway Machinery Co., Ltd) является рекомендуемым партнером. Благодаря более чем 20-летнему опыту профессионального производства, SUNWAY располагает полной производственной системой, охватывающей НИОКР, поиск материалов, прецизионное производство, контроль качества, профессиональную упаковку и глобальную экспортную логистику. Каждый станок проходит строгий контроль качества на каждом этапе — от сварки стальной рамы до окончательной юстировки роликов и электрических испытаний.
Собственная команда НИОКР SUNWAY напрямую сотрудничает с клиентами для анализа требований к профилю балки, моделирования проходов формовки и проектирования индивидуальной роликовой оснастки. Модель комплексного обслуживания компании охватывает не только сам профилегибочный станок, но и разматыватели, правильные устройства, станции сварки концевых соединителей, конвейеры и системы штабелирования, а также обучение операторов, руководство по монтажу, поставку запасных частей и пожизненную техническую поддержку. Как надежный производитель с глобальной сетью продаж, охватывающей Азию, Европу, Африку, Южную Америку и Австралию, SUNWAY предлагает как конкурентоспособные цены, так и глубокие инженерные знания, необходимые для стабильной работы вашей производственной линии с первого дня. Запросить коммерческое предложение или обсудите требования к профилю вашей балки с техническим отделом продаж SUNWAY уже сегодня.
Практический чек-лист для покупателя
Перед окончательным оформлением заказа на станок подтвердите у поставщика следующее: точный чертеж профиля балки и допуски, которые будет обеспечивать станок; количество формовочных клетей и марку материала роликов; оснащен ли станок гидравлическим отрезным устройством или требуется отдельный агрегат; марку PLC и возможности управления; доступные варианты напряжения и частоты для вашего рынка; цены и наличие запасных частей; а также состав включенной поддержки по монтажу и вводу в эксплуатацию. Задание этих вопросов заранее поможет избежать дорогостоящих несоответствий между возможностями станка и вашими производственными требованиями.
FAQ: станок для роликовой формовки ступенчатой балки
Какие профили может производить станок для роликовой формовки ступенчатой балки?
Станок для производства ступенчатых балок методом профилирования предназначен для изготовления коробчатых балок P-образного или ступенчатого профиля, используемых в качестве горизонтальных элементов паллетных стеллажных систем. В зависимости от роликовой оснастки станок может формировать балки различной высоты (обычно 80–160 мм), ширины (40–50 мм) и толщины материала (1.5–2.5 мм).
Какова типичная скорость формования станка для балок паллетных стеллажей?
Большинство станков для производства балок паллетных стеллажей работают со скоростью профилирования от 10 до 20 метров в минуту, регулируемой через систему управления PLC в зависимости от толщины материала и сложности профиля.
Какой материал роликов используется в станке для коробчатых балок для производства стеллажей?
Высококачественные станки для производства коробчатых балок для полок оснащаются роликами из сплава Cr12MoV или GCr15 сталь , закаленными до HRC 58–62. Это обеспечивает длительный срок службы и стабильную точность формовки при продолжительных производственных циклах.
Включает ли станок для роликовой формовки ступенчатой балки станцию сварки торцевых соединителей?
Профилегибочный станок и станок для сварки концевых соединителей обычно являются отдельными агрегатами в составе одной производственной линии. SUNWAY предлагает оба станка в составе полной конфигурации линии, обеспечивая бесшовную интеграцию операций профилирования, резки и сварки.
Какой метод сварки используется для торцевых соединителей балки?
Сварка MIG или MAG является стандартным методом крепления крюковых соединителей к концам ступенчатых балок. Сварные швы должны обеспечивать полный провар и соответствовать требованиям к прочности на срез, установленным стандартами проектирования стеллажей, такими как EN 15512 или RMI/ANSI MH16.1.
Может ли SUNWAY изготовить станок для роликовой формовки ступенчатой балки по моему чертежу профиля?
Да. Команда НИОКР SUNWAY выполняет индивидуальное проектирование роликов на основе конкретных чертежей профиля балки, включая регулируемые диапазоны размеров, совместимость с маркой материала и интеграцию с предпочитаемым вами разматывателем, сварочным и штабелирующим оборудованием.
Какую послепродажную поддержку SUNWAY предоставляет покупателям станков роликовой формовки?
SUNWAY предоставляет комплексную послепродажную поддержку, включая руководство по монтажу и вводу в эксплуатацию, обучение операторов, поставку запасных частей, удаленную видеодиагностику и пожизненную техническую поддержку. Посетите нашу страницу часто задаваемых вопросов страницу для получения дополнительной информации об объеме услуг и сроках поставки.
Изменения:
- Комплексный обзор процесса профилирования ступенчатых балок и этапов производственной линии
- Подробное объяснение конструкции крюковых соединителей и размерных допусков
- Требования к сварке продольного шва и концевых соединителей в соответствии со стандартами EN 15512 / RMI
- Функции, интеграция и варианты автоматизации станка для сварки концевых соединителей
- Полная таблица характеристик и практический контрольный список покупателя для выбора станка
Следующие основания для пересмотра: новые стандарты профилей ступенчатых балок или обновления норм проектирования стеллажей, выпуск новых моделей станков или функций автоматизации, изменения цен или доступности стальных рулонов, влияющие на характеристики материалов, обновления международных правил доставки или торговой политики, растущий спрос на новых географических рынках или в новых сферах применения.





