
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Станок для профилирования дверных рам — это специализированная система холодного профилирования, предназначенная для непрерывного формирования плоских стальных рулонов в точные профили дверных рам, оконных рам и других архитектурных элементов. Для строительных компаний, производителей стальных конструкций и предприятий по обработке металла по всему миру инвестиции в правильный станок означают стабильную точность профиля, высокую производительность и гибкость для выполнения разнообразных архитектурных спецификаций. В этом руководстве рассматривается все, что необходимо знать профессиональному покупателю: от свободы проектирования профиля и точности формовки до интеграции вспомогательного оборудования и стратегии выбора станка.
Независимо от того, увеличиваете ли вы производство стальных дверных рам или впервые осваиваете формовку оконных рам, правильный партнер по оборудованию имеет решающее значение. Свяжитесь с нашей командой в SUNWAY, чтобы обсудить конкретные требования к профилю, запросить индивидуальную конфигурацию линии или получить конкурентное коммерческое предложение, подкрепленное более чем 20-летним опытом холодного профилирования и комплексным обслуживанием от проектирования до поставки.
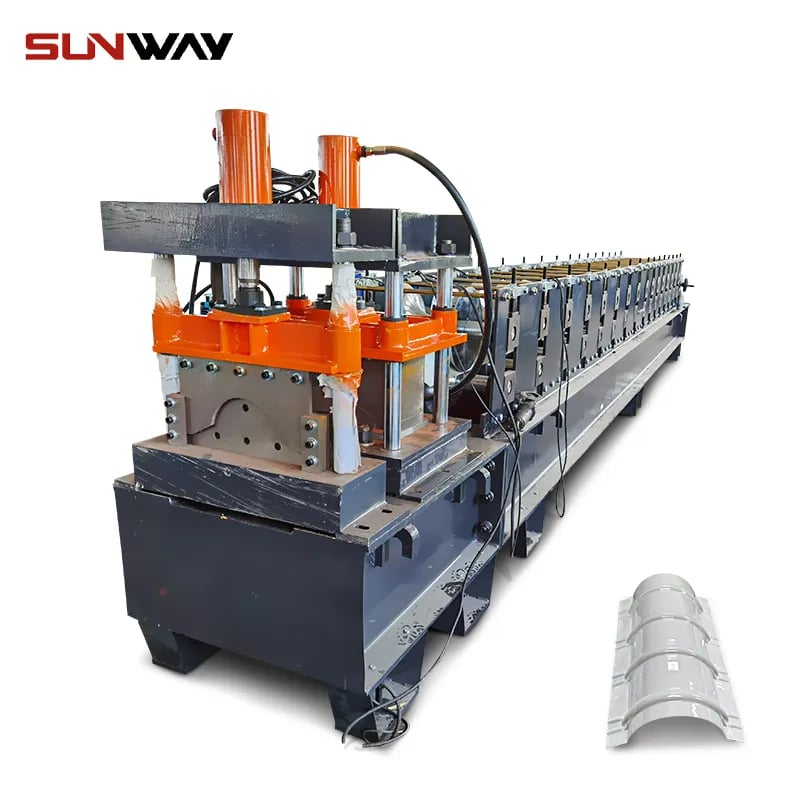
Что такое профилегибочная машина для дверных рам и как она работает?
Станок для профилирования дверных рам — это система непрерывной формовки металла, которая постепенно сгибает плоскую стальную полосу — обычно оцинкованный или предварительно окрашенный рулонный металл — через ряд точно спроектированных роликовых клетей, пока материал не приобретет окончательную форму поперечного сечения профиля дверной рамы. В отличие от гибки на пресс-листогибе или штамповки, профилирование позволяет производить профили на высокой скорости с исключительной стабильностью размеров, что делает его идеальным для крупносерийного производства архитектурных компонентов. Тот же основной принцип применяется к станкам для формовки оконных рам, которые отличаются главным образом геометрией роликового инструмента и размерами профиля.
Рабочий процесс начинается с разматывателя, где устанавливается стальной рулон и подается в систему правки и направления. Затем полоса проходит через последовательность формовочных клетей — обычно от 10 до 18 клетей в зависимости от сложности профиля, — где каждая пара роликов постепенно сгибает материал на несколько градусов, приближая его к заданной форме. После формовки профиль может проходить через встроенные станции пробивки или вырубки, прежде чем гидравлическая или сервоприводная система отрезки разрежет его на запрограммированную длину. Готовые детали собираются на приемном столе или автоматическом укладчике.
Отличие станка для стальных дверных рам от универсальных профилегибочных станков заключается в повышенном внимании к жестким допускам размеров, сохранению качества поверхности и возможности интеграции нескольких встроенных операций. Дверные и оконные рамы являются видимыми архитектурными элементами, поэтому даже небольшие царапины на поверхности или отклонения размеров недопустимы. Высококачественные станки используют ролики из закаленной легированной стали с полированными поверхностями, прецизионно обработанные валы и сервоконтролируемые системы подачи, чтобы каждый метр продукции соответствовал архитектурным стандартам.
Гибкость проектирования профилей: распространенные профили дверных и оконных рам
Одним из главных преимуществ технологии профилирования является гибкость проектирования профилей. Один станок для профилирования дверных рам, оснащенный соответствующим роликовым инструментом, может производить широкий спектр форм поперечного сечения для соответствия различным архитектурным стандартам, региональным строительным нормам и требованиям заказчиков. Эта универсальность является одной из ключевых причин, по которым станки для стальных дверных рам стали предпочтительным методом производства для производителей, работающих на мировых рынках.
К распространенным профилям дверных рам относятся рамы с одним притвором, рамы с двойным притвором, регулируемые разъемные рамы и охватывающие рамы. Каждый тип имеет определенную ширину фланцев, обратные гибы и зоны усиления петель, предназначенные для установки жилых, коммерческих или промышленных дверей. Профили оконных рам обычно имеют меньшую толщину металла и могут включать каналы для штапиков, уплотнителей или вставок терморазрыва. Обе категории требуют точных углов гибки — часто с допусками в пределах ±0.3 mm по критическим размерам — для обеспечения правильной стыковки при монтаже на объекте.
| Тип профиля | Типичная толщина материала | Необходимые формовочные клети | Общие приложения |
|---|---|---|---|
| Дверная рама с одним притвором | 0.8–1.5 mm | 12–16 | Межкомнатные двери жилых помещений |
| Дверная рама с двойным притвором | 1.0–2.0 mm | 14–18 | Коммерческие и противопожарные двери |
| Регулируемая разъемная дверная рама | 0.8–1.5 mm | 10-14 | Проекты реконструкции и модернизации |
| Профиль оконной рамы | 0.6–1.2 mm | 10–16 | Окна жилых и коммерческих зданий |
| Станок для стальных дверных рам — усиленная рама | 1,5–2,5 мм | 16–20 | Промышленные и защитные двери |
Эта таблица помогает покупателям понять, как сложность профиля непосредственно влияет на конфигурацию станка. Для большей толщины металла и более сложных поперечных сечений требуются дополнительные формовочные клети, более прочные рамы и приводные системы большей мощности. При запросе коммерческого предложения предоставление целевого чертежа профиля и спецификации материала позволяет производителю рекомендовать оптимальное количество клетей и компоновку станка.
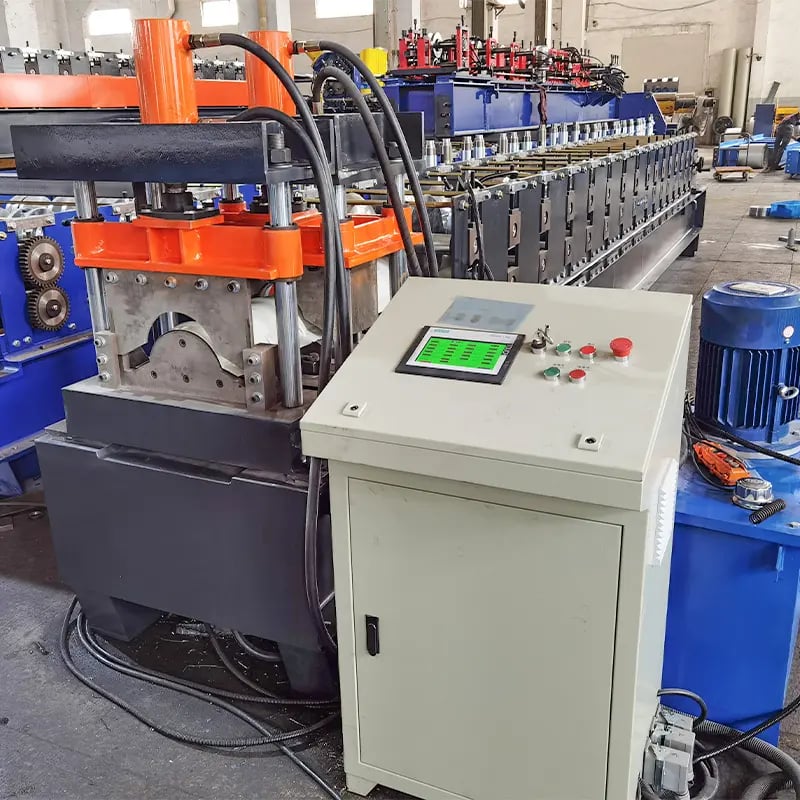
Рекомендуемый ассортимент: решения SUNWAY для станков холодного роликового профилирования
Для покупателей, ищущих надежного партнера по оборудованию для всего спектра архитектурных и конструкционных профилей, SUNWAY предлагает широкий ассортимент оборудования для холодного профилирования. Помимо станков для профилирования дверных и оконных рам, ассортимент SUNWAY включает станки для производства прогонов C и Z для стальных конструкций, станки для кровельных и стеновых панелей для ограждающих систем зданий, станки для производства монтажных кронштейнов солнечных панелей для фотоэлектрической отрасли, линии продольной резки и широкий ассортимент специализированного оборудования для формовки стальных профилей. Каждый станок оснащается индивидуально разработанными роликами на основе чертежей профиля покупателя, регулируемыми спецификациями, автоматизированной системой управления на базе PLC и сенсорного экрана, а также прочной сварной рамой из стали.
Преимущество комплексного снабжения SUNWAY означает, что покупатели получают не только сам формовочный станок, но и полное планирование производственной линии — от разматывателя через правку, формовку, пробивку, резку и укладку, — а также обучение операторов, поставку запасных частей и пожизненную техническую поддержку. Благодаря глобальной сети доставки и профессиональной упаковке для контейнерных перевозок SUNWAY поставляет оборудование в Азию, Африку, Европу, Южную Америку, Австралию и другие регионы. Ознакомьтесь с нашим полным ассортиментом оборудования чтобы найти подходящее решение для ваших производственных целей.
Основные компоненты профилегибочной машины для дверных рам
Понимание основных подсистем станка для профилирования дверных рам позволяет покупателям оценивать качество оборудования, технически сравнивать предложения поставщиков и уверенно планировать компоновку производственной линии. Хотя конкретные конфигурации различаются в зависимости от профиля и требований к производительности, большинство станков для стальных дверных рам имеют общий набор функциональных модулей, работающих совместно как интегрированная система.
Разматыватель является начальным узлом, поддерживает стальной рулон (обычно 3–7 т) и подает полосу в линию с контролируемым натяжением. Правильный узел или направляющая платформа выпрямляет полосу и обеспечивает стабильную подачу в формовочную секцию. Формовочные клети — сердце станка — состоят из верхних и нижних роликов, установленных на прецизионных валах и приводимых главным двигателем через цепную или редукторную систему передачи. Каждая клеть прикладывает рассчитанную степень гибки, постепенно формируя плоскую полосу в заданный профиль без трещин и повреждения поверхности.
После формовочной секции встроенные станции пробивки или вырубки создают отверстия, прорези или угловые вырезы, необходимые для сборки рам. Затем гидравлический или сервоприводной пресс для отрезки разрезает профиль на запрограммированную длину, синхронизированную со скоростью линии, поэтому остановка не требуется. Система управления PLC, часто оснащенная сенсорной панелью HMI, управляет скоростью линии, длиной резки, схемами пробивки и подсчетом партий, а приемный стол или автоматический укладчик собирает и организует готовые детали для упаковки.
| Компонент | Функция | Ключевая спецификация |
|---|---|---|
| Разматыватель | Удерживает и подаёт стальную рулонную ленту | Производительность 3–7 т, гидравлическое или ручное расширение |
| Направляющая и выравнивающая платформа | Выпрямляет полосу, выравнивает подачу | Регулируемые ролики, подпружиненные направляющие |
| Формовочные клети (основа станка для профилирования дверных рам) | Постепенное формирование профиля | 10–20 клетей, закаленные ролики из Cr12MoV, HRC 58–62 |
| Встроенный узел пробивки | Создает отверстия, прорези, выемки | Гидравлический пресс, индивидуальные комплекты штампов |
| Гидравлическая система отрезки | Разрезает профиль на заданную длину | Допуск по длине ±1 mm, летучая резка или резка с остановкой |
| Система управления PLC + HMI | Управление автоматизированной работой | PLC Siemens / Mitsubishi / Panasonic, сенсорный экран |
| Приёмный стол / штабелер | Собирает готовые профили | Ручная или автоматическая, регулируемая длина укладки |
Покупателям следует обратить особое внимание на материал и твердость роликов: сталь Cr12MoV с твердостью HRC 58–62 обеспечивает длительный срок службы и стабильность размеров на протяжении миллионов циклов формовки. Бренд и гибкость программирования PLC также имеют большое значение, особенно для производственных линий, где требуется частое изменение длины профиля или использование нескольких схем перфорации. При оценке поставщиков запросите подробные спецификации компонентов и сертификаты на материал роликов.
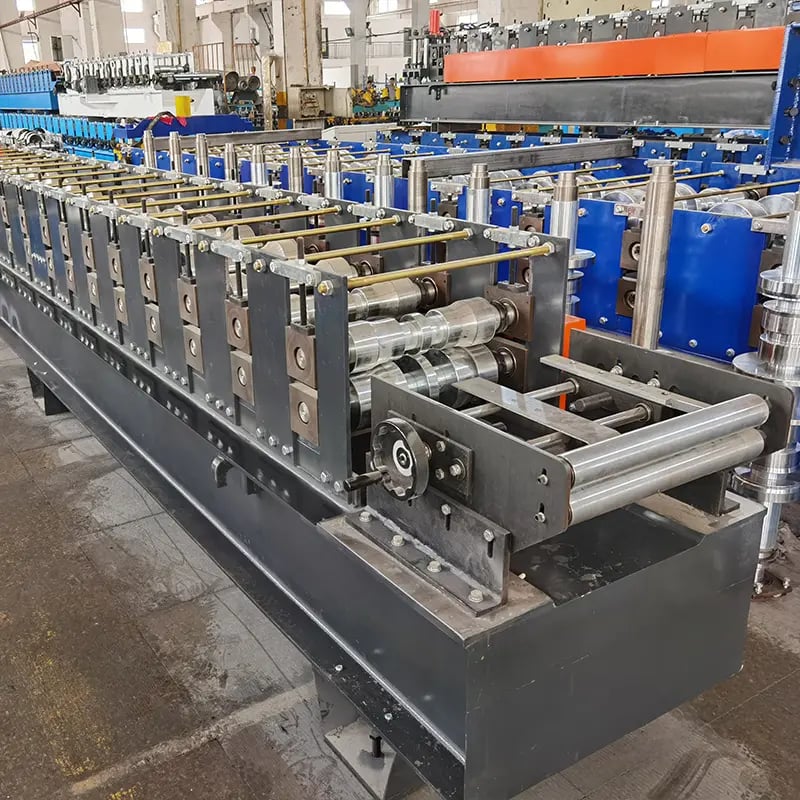
Требования к точности формования машин для стальных дверных рам
Точность размеров, пожалуй, является наиболее важным критерием производительности любой машины для формовки дверных рам методом холодной прокатки, поскольку дверные и оконные рамы должны точно входить в проемы стен и идеально совмещаться с петлями, замками и уплотнителями. Машина, не способная обеспечивать жесткие допуски, производит рамы, требующие ручной доработки, приводящие к перерасходу материала и наносящие ущерб репутации производителя среди подрядчиков и конечных пользователей.
Отраслевые требования к результатам работы машины для производства стальных дверных рам обычно включают допуск поперечных размеров в пределах ±0.3 mm, отклонение от прямолинейности менее 1 mm на метр длины и точность резки по длине в пределах ±1 mm. Скручивание (вращение профиля вокруг своей оси) должно быть незначительным — как правило, менее 1° на стандартной длине дверной рамы 2.1-meter. Стабильное достижение этих результатов требует не только качественной роликовой оснастки, но и жесткой рамы машины, прецизионно шлифованных валов, правильно откалиброванных зазоров между роликами и стабильного натяжения подачи материала.
Качество поверхности также является обязательным требованием. Поскольку многие профили дверных рам изготавливаются из предварительно окрашенной или оцинкованной рулонной стали, процесс формовки не должен царапать, надрезать или отслаивать покрытие. Высококачественные машины обеспечивают это благодаря полированным поверхностям роликов, соответствующим зазорам между роликами и применению защитной пленки или смазки там, где это необходимо. Перед окончательным оформлением покупки покупателям следует запросить образцы профилей, изготовленные на конкретной машине, и тщательно проверить как точность размеров, так и состояние поверхности.
Рекомендуемый производитель: SUNWAY
Для покупателей, которые уделяют приоритетное внимание точности формовки, качеству изготовления и долгосрочной надежности, SUNWAY выделяется как рекомендуемый и надежный производитель оборудования для холодной формовки. Имея более 20 лет профессиональной истории производства, SUNWAY располагает полноценной производственной системой, охватывающей исследования и разработки, поиск материалов, прецизионную механическую обработку, сборку, инспекцию, упаковку и экспортную логистику. Каждая машина проходит строгий контроль качества — от проверки сырья до финального испытания в рабочем режиме, — что гарантирует соответствие допусков формовки, качества поверхности и механических характеристик международным стандартам до отгрузки.
Собственная команда исследований и разработок SUNWAY тесно сотрудничает с покупателями для анализа целевых профилей, оптимизации конструкций роликов и настройки производственных линий с целью достижения максимальной эффективности и точности. Такой совместный инженерный подход в сочетании с глобальной сетью продаж и комплексной послепродажной поддержкой, включая рекомендации по установке, обучение операторов и поставку запасных частей, делает SUNWAY не просто поставщиком, а надежным долгосрочным партнером для производителей стальных рам по всему миру. Запросить коммерческое предложение или обсудите требования вашего проекта с техническим отделом продаж SUNWAY уже сегодня.
Вспомогательное оборудование: интеграция пробивки, вырубки пазов и сварки
Машина для формовки дверных рам методом холодной прокатки редко работает изолированно. Производство готовых к установке стальных дверных или оконных рам требует нескольких вспомогательных процессов — прежде всего перфорации, вырубки и, в некоторых случаях, сварки, — которые либо интегрируются в линию, либо выполняются на последующих операциях. Понимание этих вспомогательных систем крайне важно для покупателей, планирующих полноценную и эффективную производственную линию.
Линейные гидравлические станции перфорации являются наиболее распространенным вспомогательным узлом и располагаются либо перед секцией формовки, либо после нее, в зависимости от геометрии профиля. Эти станции используют специальные комплекты штампов для пробивки отверстий под петли, прорезей под ответные планки, вырезов под корпуса замков и дренажных отверстий в точно запрограммированных местах вдоль профиля. Сервоприводные системы подачи и программирование PLC обеспечивают точное повторение схемы отверстий на протяжении тысяч изделий. Станции вырубки, иногда объединенные с узлом перфорации, создают V-образные вырезы или угловые срезы, позволяющие согнуть прямой профиль в трехстороннюю дверную раму после холодной формовки.
Сварка обычно выполняется на последующей операции. После того как сформированный методом холодной прокатки профиль отрезан и подвергнут вырубке, три детали (верхняя перемычка и две стойки) собираются и свариваются — обычно методом MIG или точечной сваркой — в готовую дверную раму. Некоторые современные производственные линии оснащаются роботизированными сварочными ячейками для выпуска больших объемов продукции. К другому распространенному вспомогательному оборудованию относятся станции тиснения (для нанесения на стальную поверхность текстуры под древесину или декоративного рисунка), аппликаторы защитной пленки, а также автоматические системы укладки или пакетирования. При определении конфигурации линии для производства дверных рам покупателям следует сообщить поставщику полный перечень требуемых операций, чтобы он мог разработать интегрированную компоновку, минимизирующую перемещения, повышающую производительность и обеспечивающую стабильное качество.
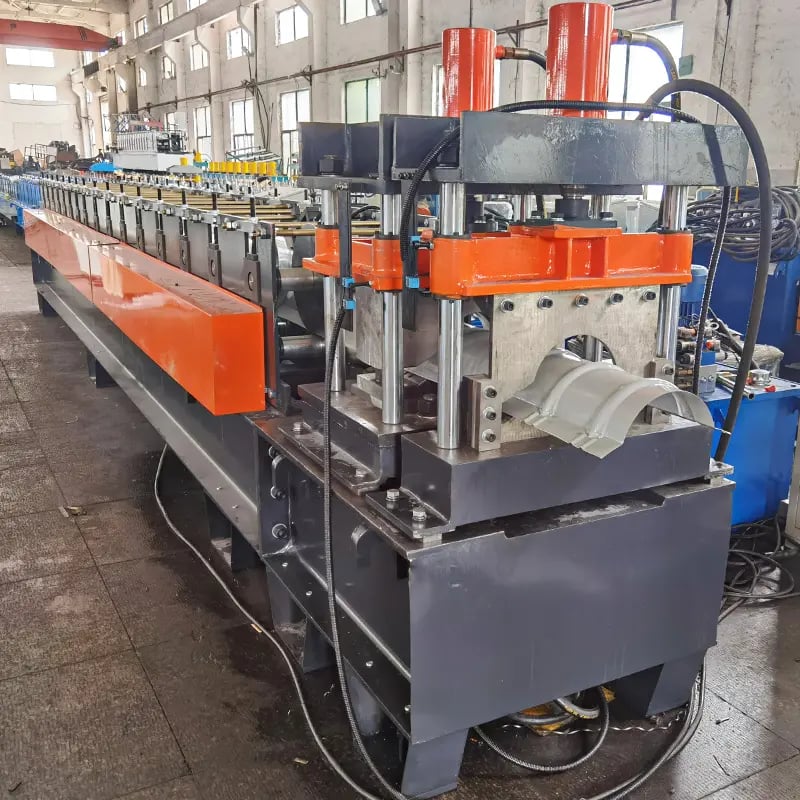
Как выбрать подходящую профилегибочную машину для дверных рам
Выбор оптимальной машины для формовки дверных рам методом холодной прокатки требует учета требований к профилю, целевых объемов производства, бюджетных ограничений и долгосрочных эксплуатационных факторов. Решение должно приниматься на основе систематической оценки, а не только цены, поскольку совокупная стоимость владения, включая замену оснастки, техническое обслуживание, энергопотребление и простои, часто имеет большее значение, чем первоначальная цена покупки.
Начните с определения портфеля целевых профилей. Если вы планируете производить только один стандартный профиль дверной рамы, станок с фиксированной оснасткой и специальным комплектом роликов обеспечит наименьшую стоимость и максимальную скорость. Если вашему рынку требуются несколько типов или размеров рам, рассмотрите станок с оснасткой для быстрой переналадки или систему с регулируемой шириной. Затем сопоставьте возможности станка по обработке материала с характеристиками ваших рулонов — ширина рулона, диапазон толщины, предел текучести и тип покрытия влияют на конструкцию роликов и требования к мощности привода.
| Критерий выбора | Что оценивать | Действие покупателя |
|---|---|---|
| Сложность профиля | Количество гибов, допуски, требования к поверхности | Предоставьте поставщику подробные чертежи профиля |
| Спецификация материала | Диапазон толщины, марка стали, тип покрытия | Подтвердите совместимость роликов и приводной системы |
| Объем производства | Деталей за смену, смен в день | Сопоставьте скорость формовки и уровень автоматизации |
| Вспомогательные операции | Пробивка, вырубка, тиснение, сварка | Укажите интеграцию в линию или автономное выполнение |
| Бюджет станка для профилирования дверных рам | Первоначальная стоимость по сравнению с общей стоимостью владения | Запросите детализированное коммерческое предложение с указанием цен на запасные части |
| Послепродажная поддержка | Обучение, запасные части, удаленная помощь | Проверьте сервисную сеть поставщика и время реагирования |
Эта матрица выбора помогает покупателям пройти структурированный процесс оценки. Особое внимание следует уделить готовности и способности поставщика адаптировать роликовую оснастку под точный чертеж вашего профиля — именно здесь опытные производители, такие как SUNWAY, отличаются от обычных сборщиков оборудования. Также проверьте опыт поставщика в подготовке экспортной документации, контейнерной упаковке и поддержке при вводе в эксплуатацию, особенно если вы впервые импортируете оборудование.
Производственная скорость — еще один критически важный фактор. Большинство станков для профилирования дверных рам работают в диапазоне 8–25 м per minute, но фактическая производительность зависит от частоты операций пробивки, циклов резки и толщины материала. Попросите поставщика предоставить реалистичные расчеты времени цикла на основе конкретного профиля и производственного сценария, а не только максимальной теоретической скорости станка.
Вопросы установки, обучения и послепродажного обслуживания
Даже лучший станок для профилирования дверных рам будет работать ниже своих возможностей, если пренебречь установкой, обучением операторов и текущим техническим обслуживанием. Профессиональным покупателям следует оценивать эти факторы как часть общего пакета закупки, а не рассматривать их как второстепенные вопросы. Поставщик, который обеспечивает комплексную поддержку при вводе в эксплуатацию и пожизненную техническую помощь, предоставляет значительно большую ценность, чем поставщик, предлагающий только оборудование.
Установка обычно включает подготовку фундамента, выравнивание станка, подключение электрических и гидравлических систем, выравнивание роликов и пробные запуски с использованием фактического производственного материала. Опытные производители заранее предоставляют подробные монтажные чертежи, схемы расположения фундаментных болтов и электрические схемы. Многие поставщики, включая SUNWAY, предлагают инженеров для ввода в эксплуатацию на месте или удаленную установку под руководством по видеосвязи, чтобы обеспечить правильную настройку станка и выпуск продукции в соответствии со спецификацией с первого дня.
Обучение операторов должно охватывать программирование PLC для изменения длины и схем пробивки, регулярную регулировку зазора между роликами, графики смазки, техническое обслуживание гидравлической системы и базовое устранение неисправностей. Хорошо обученная команда операторов сокращает простои, продлевает срок службы роликов и подшипников и поддерживает жесткие допуски формовки, которые сталь станки для производства дверных коробок предназначены для достижения. Покупатели также должны подтвердить наличие запасных частей и сроки их поставки — к критически важным быстроизнашивающимся компонентам относятся формующие ролики, режущие лезвия, пробивные штампы, гидравлические уплотнения и компоненты приводной цепи. Поставщик, который хранит распространённые запасные части на складе и может быстро отправлять замены, сводит к минимуму риск длительных перебоев в производстве. Узнайте больше в нашем разделе FAQ о процессе послепродажной поддержки SUNWAY и политике поставки запасных частей.
Часто задаваемые вопросы: профилегибочная машина для дверных рам
Какие профили может производить профилегибочная машина для дверных рам?
Станок для профилирования дверных коробок может производить коробки с одним фальцем, коробки с двойным фальцем, регулируемые разъёмные коробки, охватывающие коробки и различные профили оконных коробок в зависимости от установленного роликового инструмента. Изготовление индивидуальных профилей возможно путём проектирования специализированных комплектов роликов на основе чертежей профиля покупателя.
Какой диапазон толщины материала подходит для машины для стальных дверных рам?
Большинство станков для производства стальных дверных коробок работают с оцинкованной или предварительно окрашенной стальной рулонной полосой толщиной 0.6–2.5 мм. Конкретная производительность зависит от жёсткости рамы станка, мощности привода и конструкции роликов. Для материалов большей толщины требуется больше формующих клетей и более мощные приводные системы.
Какова типичная скорость формования профилегибочной машины для дверных рам?
Типичная скорость профилирования составляет от 8 до 25 метров в минуту в зависимости от сложности профиля, толщины материала и частоты операций поточной пробивки или вырубки пазов. Фактическую производительность следует рассчитывать с учётом конкретного производственного сценария.
Можно ли интегрировать в машину поточную пробивку и вырубку пазов?
Да. Большинство производственных линий включает гидравлические поточные пробивные станции с индивидуальными комплектами штампов для отверстий под петли, вырезов под замки и угловых пазов. Программирование PLC управляет положением и схемой расположения отверстий, обеспечивая стабильную точность при больших производственных объёмах.
Какой материал роликов используется в высококачественных профилегибочных машинах для дверных рам?
В станках премиум-класса используются ролики из легированной инструментальной стали Cr12MoV или GCr15, закалённые до HRC 58–62. Эти материалы обеспечивают отличную износостойкость и сохраняют точность размеров на протяжении миллионов циклов профилирования, что критически важно для профилей архитектурного класса.
Предлагает ли SUNWAY комплексные решения для линий производства дверных рам?
Да. SUNWAY предоставляет комплексные решения для производственных линий, охватывающие разматыватель, правильную машину, профилирование, пробивку, резку и укладку, а также индивидуальное проектирование роликов, рекомендации по монтажу, обучение операторов, поставку запасных частей и пожизненную техническую поддержку — всё это подкреплено более чем 20-летним опытом производства и экспорта.
Что следует подготовить перед запросом коммерческого предложения на машину для формования оконных рам?
Подготовьте чертёж целевого профиля с размерами и допусками, спецификацию материала (марка стали, толщина, тип покрытия), требуемую скорость производства, необходимые вспомогательные операции (пробивка, вырубка пазов, тиснение), а также напряжение и частоту электросети в стране назначения. Эта информация позволяет поставщику предоставить точное и оптимизированное коммерческое предложение.
Готовы приобрести станок для профилирования дверных коробок или комплектную производственную линию? Свяжитесь с техническим отделом продаж SUNWAY с чертежами профиля и производственными требованиями, чтобы получить индивидуальное решение, конкурентоспособную цену и полную техническую поддержку от надёжного производителя с двадцатилетним опытом глобального экспорта.
Изменения:
- Комплексное руководство, охватывающее принципы работы станков для профилирования дверных и оконных коробок, типы профилей и требования к точности формовки
- Подробное описание компонентов с таблицей технических характеристик для оценки покупателем
- Раздел о вспомогательном оборудовании, посвящённый интеграции поточной пробивки, вырубки пазов и сварки
- Система выбора станка со структурированными критериями оценки для глобальных B2B-покупателей
- Раздел FAQ с ответами на практические вопросы о закупке и технические вопросы
Причины для следующего пересмотра: новые модели станков или обновления технологий профилирования, изменения распространённых стандартов архитектурных профилей, обновления оценок сроков доставки или поставки, расширение линейки станков SUNWAY для производства дверных и оконных коробок, новые изменения торговой политики, влияющие на ключевые экспортные рынки





