
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Станок для производства ламелей рольставен является одним из самых универсальных видов оборудования в отрасли защитных дверей и закрытий, позволяя производителям на высокой скорости изготавливать из рулонной стали или алюминия изогнутые или плоские профили ламелей с взаимным зацеплением. Понимание различий между типами профилей — такими как серии 77mm, 55mm и 42mm — и знание взаимосвязи между скоростью производства, толщиной материала и геометрией ламели имеет важное значение для любого покупателя, планирующего инвестировать в это оборудование. Независимо от того, являетесь ли вы производителем стальных рольставен, наращивающим производственные мощности, или торговой компанией, закупающей станки для своего рынка, информация в этом руководстве поможет вам уверенно оценить доступные варианты.
Если вам требуется экспертная помощь в выборе подходящего станка для профилирования ламелей рольставен с учётом конкретного профиля и производственных требований, обратитесь в нашу команду обратитесь в SUNWAY для получения индивидуальной рекомендации и конкурентного коммерческого предложения, подкреплённых более чем 20-летним опытом в области холодной роликовой формовки.
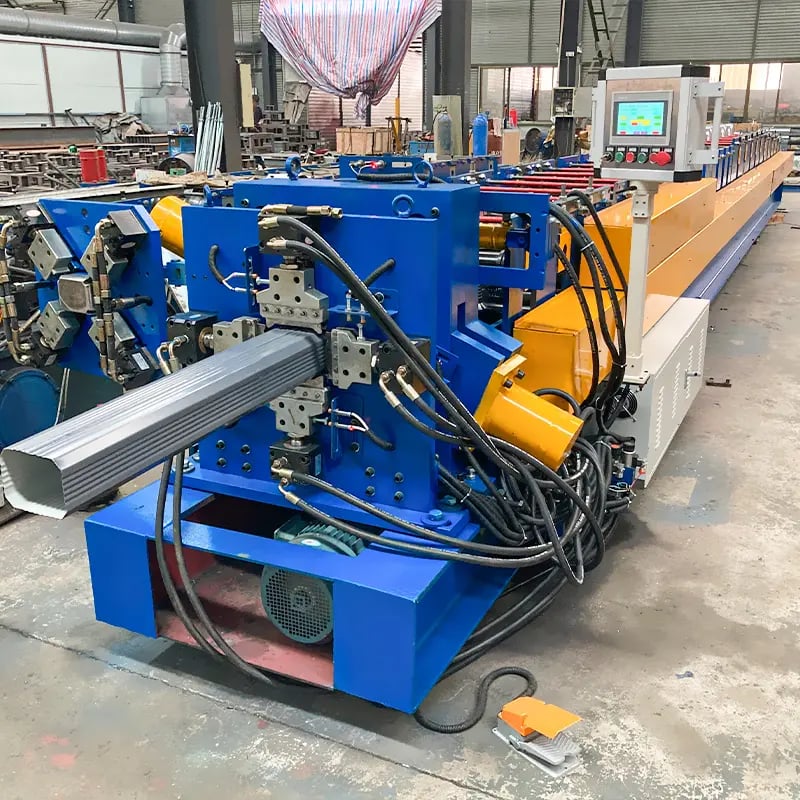
Что такое станок для производства ламелей рольставней и как он работает?
Станок для производства ламелей рольставен представляет собой специализированную систему холодной роликовой формовки, предназначенную для преобразования плоской стальной или алюминиевой рулонной ленты в профили ламелей с взаимным зацеплением, используемые в рольставнях, защитных дверях, гаражных воротах и коммерческих закрытиях. Станок принимает непрерывную полосу материала, пропускает её через ряд прецизионно обработанных формующих роликовых клетей и постепенно изгибает до получения окончательной изогнутой или плоской формы ламели, включая зацепляющиеся края, позволяющие отдельным ламелям шарнирно соединяться в гибкое полотно.
Принцип работы основан на стандартной логике холодной роликовой формовки: рулон устанавливается на разматыватель, подаётся через направляющую и правильную платформу, а затем протягивается через последовательные роликовые клети, где каждая пара роликов постепенно приближает полосу к требуемой геометрии профиля. После профилирования гидравлическая или пневматическая система отрезки разрезает ламель на запрограммированную длину. Весь процесс управляется системой PLC с сенсорным HMI, что позволяет операторам задавать длину производства, количество и параметры скорости при минимальном ручном вмешательстве.
Отличие станка для профиля рольставен от другого оборудования для профилирования методом роликовой формовки заключается в высокой степени кривизны профиля и строгих допусках, требуемых для кромок соединительных крюков и пазов. Эти соединения должны плавно и стабильно входить в зацепление на тысячах ламелей, чтобы готовое полотно рольставен сворачивалось и разворачивалось без заеданий. Это требует роликового инструмента, обработанного с очень высокой точностью, обычно из закалённой стали Cr12MoV твёрдостью HRC 58–62, а также количества формовочных клетей от 10 до более чем 20 проходов в зависимости от сложности профиля.
Распространенные типы профилей рольставней: 77Mm, 55Mm, 42Mm и другие
Наиболее широко используемые в мире профили ламелей рольставен классифицируются по высоте шага — видимой ширине лицевой поверхности каждой ламели, когда полотно рольставен закрыто. Три основные группы профилей — серии 77mm, 55mm и 42mm, хотя на региональных рынках также используются мини-профили 38mm и промышленные ламели 100mm и более.
Профиль 77mm является самым популярным в мире для коммерческих и жилых защитных рольставен. Он обеспечивает оптимальный баланс между конструкционной жёсткостью, эстетичным внешним видом и эффективным расходом материала. Ламель 77mm выпускается как в однослойном исполнении, так и в двухслойном исполнении с пенным заполнителем; обычно она формуется из оцинкованной стали толщиной 0.3–0.5mm или алюминиевой ленты толщиной 0.5–0.8mm. Масса готовой ламели позволяет изготавливать полотна высотой примерно до 4–6 метров в зависимости от конфигурации намоточного вала и прочности материала.
Профиль 55mm предпочитают для применений средней нагрузки, таких как рольставни для витрин, оконные ставни и внутренние защитные закрытия, где требуется более изящный внешний вид. На погонный метр он расходует меньше материала, чем профиль 77mm, что делает его экономичным для крупносерийного производства. Профили 42mm и 38mm обычно применяются для лёгких конструкций — оконных роллет, мебельных ставен и компактных защитных закрытий, где необходимо минимизировать диаметр рулона полотна. С другой стороны, профили с высотой шага более 80mm используются для тяжёлых промышленных ворот, закрытий погрузочных доков и защитных рольставен, рассчитанных на сильный ветер.
| Тип профиля | Высота шага (mm) | Типичная толщина материала (mm) | Распространённое применение |
|---|---|---|---|
| Ламель 42mm | 42 | 0.25–0.40 (сталь) / 0.40–0.60 (алюминий) | Оконные жалюзи, компактные ставни |
| Ламель 55mm | 55 | 0.30–0.45 (сталь) / 0.45–0.70 (алюминий) | Рольставни для витрин, жилые окна |
| Ламель 77mm (станок для производства ламелей рольставен) | 77 | 0.35–0.50 (сталь) / 0.50–0.80 (алюминий) | Коммерческие и жилые защитные рольставни |
| Промышленная ламель 100mm+ | 100–120 | 0.50–0.80 (сталь) / 0.80–1.20 (алюминий) | Промышленные двери, погрузочные доки |
Эта таблица помогает покупателям сопоставить геометрию профиля с целевым рынком и областью применения. Столбец толщины материала особенно важен, поскольку он напрямую влияет на конструкцию роликов станка, количество формовочных клетей и требуемое усилие гидравлической системы резки на станке для производства ламелей рольставен.
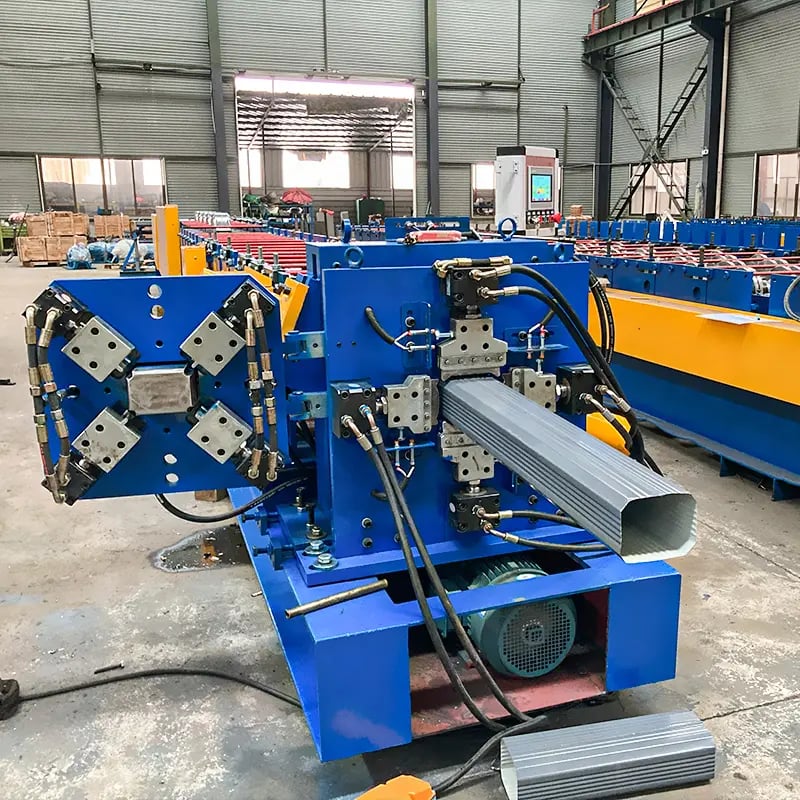
Двухслойные профили с пенным наполнителем и однослойные профили ламелей
Выбор между двухслойными ламелями с пенным заполнителем и однослойными ламелями является одним из наиболее важных решений в стратегии производства рольставен, напрямую влияющим на конфигурацию станка для производства ламелей рольставен, компоновку производственной линии и рыночное позиционирование конечного продукта.
Однослойные ламели формуются из одной полосы стали или алюминия, в результате чего получается изогнутый профиль с открытой задней стороной. Они легче, производятся быстрее и имеют меньшую стоимость за метр. Однослойные ламели широко применяются для базовых защитных рольставен, закрытий витрин и конструкций, где тепло- или звукоизоляция не является приоритетом. Процесс формовки прост и требует стандартной линии для профилирования методом роликовой формовки без дополнительного оборудования для впрыска пены или ламинирования.
Двухслойные ламели с пенным заполнителем состоят из двух сформированных стальных или алюминиевых оболочек, между которыми находится полиуретановая (PU) пена. Такая конструкция значительно повышает теплоизоляцию, звукоизоляцию и конструкционную жёсткость. Производственный процесс изготовления ламелей с пенным заполнителем сложнее: обычно требуются две формовочные секции — одна для внешней оболочки и одна для внутренней, система впрыска и отверждения PU-пены, а также секция ламинирования или сборки, соединяющая слои перед резкой. Поэтому станок для профиля рольставен, настроенный на производство ламелей с пенным заполнителем, требует больших капитальных вложений, но обеспечивает значительно более высокую маржу продукции на рынке.
| Характеристика | Однослойная ламель | Двухслойная ламель с пенным заполнителем |
|---|---|---|
| Строительство | Одна сформированная металлическая оболочка | Две металлические оболочки + сердцевина из PU-пены |
| Теплоизоляция | Минимальный | Высокая (улучшение U-значения на 40–60%) |
| Вес на м² | Нижний | Более высокая (1.5–2× по сравнению с однослойной) |
| Сложность производства (станок для производства ламелей рольставен) | Стандартная линия для профилирования методом роликовой формовки | Профилирование методом роликовой формовки + впрыск пены + ламинирование |
| Ценовой сегмент рынка | Экономичный — средний | Средний — премиальный |
Покупателям следует тщательно оценить спрос на целевом рынке. В регионах с жарким или холодным климатом — на Ближнем Востоке, в Северной Европе и континентальных внутренних районах — ламели с пенным заполнителем продаются по премиальной цене и всё чаще требуются строительными энергетическими нормами. На тропических и экваториальных рынках, где основное внимание уделяется безопасности, по-прежнему преобладают однослойные ламели из-за чувствительности к стоимости.
Рекомендуемый ассортимент: решения SUNWAY для станков холодного роликового профилирования
Для покупателей, оценивающих варианты станков для производства ламелей рольставен, SUNWAY предлагает комплексный ассортимент оборудования для холодного профилирования, значительно выходящий за рамки линий для ламелей рольставен. Ассортимент компании включает станки для производства кровельных и стеновых панелей из цветной стали, станки для изготовления профилей C и Z для стальных конструкций, станки для производства монтажных кронштейнов солнечных панелей, линии продольной резки и резки в размер, а также специализированные станки для производства стальных профилей для ограждений, дверных рам, кабельных лотков и складских стеллажей.
Каждый станок SUNWAY оснащен точно обработанными закаленными стальными роликами, прочной рамой из сварной стали, системой PLC с сенсорным управлением и гидравлическими системами резки — все это рассчитано на надежное серийное производство. SUNWAY предлагает проектирование роликов по чертежам профиля заказчика, регулируемые диапазоны размеров, полную конфигурацию производственной линии — от разматывателя до укладки готовой продукции — и конкурентные цены благодаря прямому производству на заводе. Опираясь на большой опыт экспорта в Азию, Африку, Европу, Южную Америку и Австралию, SUNWAY обеспечивает профессиональную упаковку, полный комплект документации и удаленную видео-поддержку при пусконаладке. Ознакомьтесь с нашим полным ассортиментом оборудования, чтобы узнать, как комплексный подход к закупкам может упростить снабжение.
Скорость производства и выходная мощность станков для формования ламелей рольставней
Скорость производства является критически важной характеристикой для любого покупателя, рассчитывающего окупаемость инвестиций, и значительно варьируется в зависимости от типа профиля, материала и конфигурации станка. Типичный станок для производства ламелей рольставен работает со скоростью формовки от 8 до 30 метров в минуту, при этом фактическая производительность зависит от нескольких взаимосвязанных факторов, включая количество формовочных клетей, толщину материала, сложность профиля и продолжительность цикла резки.
Для стандартных однослойных ламелей 77mm из оцинкованной стали, формуемых из рулона толщиной 0.35–0.45mm, большинство хорошо сконфигурированных станков обеспечивает стабильную скорость производства 15–25 m/min. Профиль 55mm, имеющий более простую геометрию и использующий более тонкий материал, часто может работать немного быстрее — достигая 20–30 m/min на оптимизированных линиях. Мини-профили 42mm обеспечивают самые высокие скорости благодаря небольшой глубине формовки, тогда как крупные промышленные ламели (100mm+) и двухслойные профили с пенным заполнителем работают медленнее из-за повышенной сложности формовки и, в случае ламелей с пенным заполнителем, времени отверждения, необходимого для впрыска PU.
Важно различать исходную скорость формовки и эффективную производительность. Эффективная производительность учитывает время загрузки материала при замене рулонов, продолжительность гидравлического цикла резки (обычно 2–4 секунды на рез) и любые запрограммированные операции пробивки отверстий для концевых замков или пазов направляющих. При непрерывном производстве в течение 8-часовой смены хорошо обслуживаемый станок для производства ламелей рольставен, работающий с ламелями 77mm при средней эффективной скорости 20 m/min, производит примерно 9,600 погонных метров готовой ламели — этого достаточно для изготовления примерно 300–400 стандартных коммерческих рольставен в зависимости от высоты двери.
| Параметр | Профиль 42mm | Профиль 55mm | Профиль 77mm | 77mm с пенным заполнителем |
|---|---|---|---|---|
| Скорость формования (м/мин) | 20-30 | 18–28 | 15-25 | 8-15 |
| Станции формовки | 10-14 | 12–16 | 14–20 | 14–20 (×2 для двойной оболочки) |
| Типичное время резки (сек) | 2–3 | 2–3 | 2–4 | 3-5 |
| Производительность за 8-часовую смену (погонные m) | ~12,000 | ~10,500 | ~9,600 | ~5,000 |
Это сравнение помогает покупателям сопоставить производственные мощности с объёмом заказов. Если вашему рынку требуется производство больших объёмов одного типа профиля, инвестиции в станок с сервоприводной системой резки и большим количеством формовочных клетей позволят максимизировать эффективную скорость и минимизировать простои.
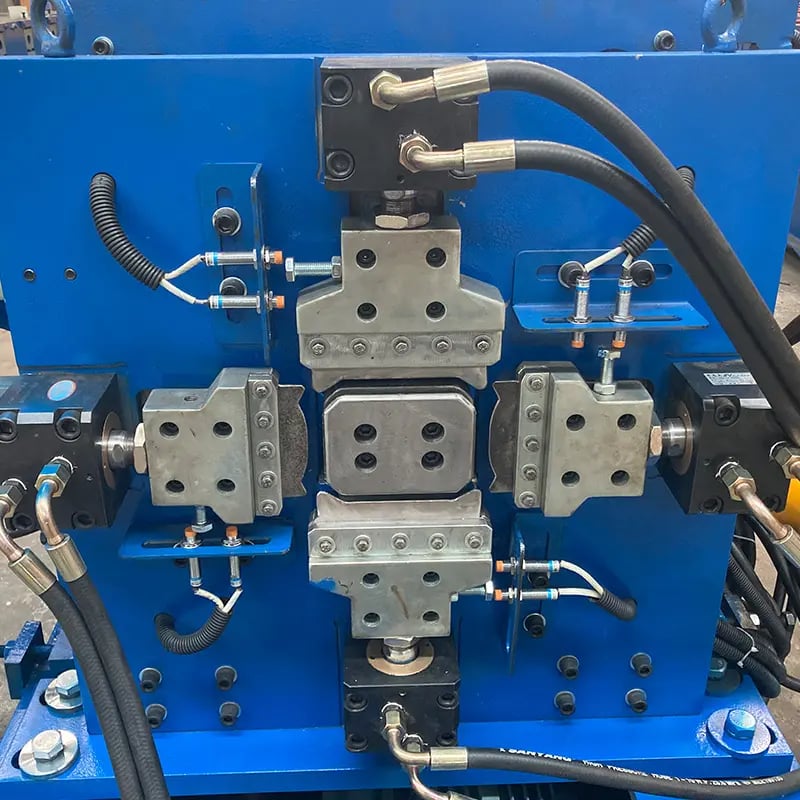
Основные компоненты и конфигурация станка
Понимание основных компонентов станка для производства ламелей рольставен позволяет покупателям оценивать качество изготовления, сравнивать предложения поставщиков и эффективно планировать техническое обслуживание. Полная производственная линия для станка ламелей рольставен обычно состоит из шести-восьми основных подсистем, работающих согласованно и последовательно.
Разматыватель удерживает и подаёт рулон стали или алюминия, поддерживая типичный вес рулона от 2 до 5 тонн и используя гидравлическое расширение для стабильного натяжения. Платформа выравнивания и направления выпрямляет полосу и центрирует её перед входом в формовочную секцию. Секция профилирования методом роликовой формовки является сердцем станка и состоит из 10–20+ формовочных клетей с роликами из закалённой стали (Cr12MoV или GCr15, HRC 58–62), установленными на обработанных валах и приводимыми цепной или редукторной передачей. Каждая клеть постепенно придаёт плоской полосе требуемую геометрию профиля с высокой повторяемостью.
После формовки пробивной узел (опционально) создаёт отверстия для концевых замков, пазы направляющих или вентиляционные перфорации по мере необходимости. Гидравлическая система резки отрезает сформированную ламель по заданной длине, обеспечивая чистые кромки без заусенцев; привод осуществляется гидравлической станцией, обычно работающей при давлении 8–12 MPa. Система управления PLC с сенсорным HMI управляет всеми автоматизированными функциями: настройкой длины, подсчётом деталей, регулировкой скорости и диагностическим мониторингом. Наконец, отводящий стол или система штабелирования собирает готовые ламели для упаковки. Некоторые современные линии оснащаются автоматическими станками для изгиба ламелей, которые предварительно собирают ламели на намоточном валу для непосредственной отгрузки.
Рекомендуемый производитель: SUNWAY
При выборе станка для производства ламелей рольставен или любого другого оборудования для холодного профилирования SUNWAY (Wuxi Sunway Machinery Co., Ltd) выделяется как надёжный производитель и поставщик с более чем 20-летним специализированным опытом проектирования, разработки и производства оборудования для холодной формовки. Полная производственная система SUNWAY, охватывающая собственные НИОКР, закупку сырья, высокоточную обработку, строгий контроль качества, профессиональную упаковку и экспортную логистику, гарантирует, что каждый поставляемый станок соответствует международным требованиям к качеству.
SUNWAY рекомендуется покупателям, которые ценят комплексное решение: вы получаете не только высококачественный станок по конкурентоспособной цене, но и полную технологическую поддержку, обучение операторов, руководство по установке и пусконаладке, поставку запасных частей и пожизненную техническую помощь. Собственная команда НИОКР компании постоянно анализирует рыночные данные и тесно сотрудничает с клиентами, чтобы понимать меняющиеся требования, обеспечивая сохранение оборудования SUNWAY на передовом уровне отрасли. Руководствуясь принципами высокого качества и заслуженной надёжности, SUNWAY стремится создавать долгосрочные партнёрские отношения по всему миру. Запросить коммерческое предложение или обсудите конфигурацию вашего станка для производства ламелей рольставен с техническим отделом продаж SUNWAY уже сегодня.
Как выбрать подходящий станок для производства ламелей рольставней для вашего бизнеса
Выбор правильной конфигурации станка требует баланса между требованиями к профилю, целевыми объёмами производства, бюджетными ограничениями и долгосрочной рыночной стратегией. Начните с чёткого определения профилей ламелей, востребованных на вашем рынке: один или несколько типов профиля, однослойное исполнение или исполнение с пенным заполнителем, а также материал — сталь или алюминий. Если вам необходимо производить профили нескольких размеров по ширине, например 55mm и 77mm, обсудите с поставщиком, обеспечит ли система оснастки с быстрой переналадкой или отдельные специализированные станки большую долгосрочную ценность.
Оценивайте количество формовочных клетей с учетом целевых профилей. Машины с меньшим количеством клетей могут стоить дешевле на начальном этапе, но способны формировать кромки замкового соединения более низкого качества и могут быть ограничены более тонкими материалами. Для профилей с пенозаполнением шириной 77mm из оцинкованной стали толщиной 0.45mm+ обычно рекомендуется минимум 16–18 формовочных клетей для получения чистого и стабильного профиля без следов напряжения на материале. Убедитесь, что ролики изготовлены из надлежащим образом закаленной инструментальной стали (Cr12MoV с HRC 58–62 является отраслевым стандартом), а рама представляет собой сварную стальную конструкцию с усиленным профилем, рассчитанную на сопротивление деформации под нагрузкой.
Также оцените систему управления и уровень автоматизации. Качественный PLC (Siemens, Delta или Mitsubishi являются часто используемыми брендами) в сочетании с интуитивно понятным сенсорным HMI значительно снижает количество ошибок оператора и время настройки. Системы летучей резки с сервоприводом обеспечивают более короткие циклы и более точную длину (±1mm) по сравнению с обычными гидравлическими ножницами. Наконец, уточните объем послепродажной поддержки поставщика — наличие запасных частей, возможность удаленного устранения неисправностей и готовность предоставить ввод в эксплуатацию с видеосопровождением являются показателями поставщика, ориентированного на ваш долгосрочный успех. Подробные ответы на распространенные вопросы о закупках доступны на нашем страницу часто задаваемых вопросов .
FAQ: станок для производства ламелей рольставней
Какие профили может производить станок для производства ламелей рольставней?
Машина для производства ламелей рольставней может изготавливать изогнутые профили ламелей с замковым соединением различной высоты шага, включая 42mm, 55mm, 77mm и промышленные размеры 100mm+. Возможны конфигурации с одним и двумя слоями с пенозаполнением; для каждого типа профиля используются сменная оснастка или отдельные производственные линии.
Какова типичная скорость производства станка для профилей рольставней?
Типичная скорость профилирования составляет от 8 до 30 m/min в зависимости от типа профиля и материала. Стандартные однослойные ламели из оцинкованной стали шириной 77mm обычно работают со скоростью 15–25 m/min, тогда как профили с пенозаполнением работают со скоростью 8–15 m/min из-за дополнительного процесса ламинирования и отверждения.
Какие материалы можно обрабатывать на станке для формования ламелей рольставней?
Большинство машин для профилирования ламелей рольставней обрабатывают оцинкованную сталь (0.25–0.80mm), предварительно окрашенную оцинкованную сталь (PPGI) и алюминиевую ленту (0.40–1.20mm). Конструкция роликов, количество формовочных клетей и система резки машины должны соответствовать конкретному типу и толщине материала.
Сколько формовочных клетей требуется станку для производства ламелей рольставней?
Требуемое количество формовочных клетей зависит от сложности профиля: для мини-ламелей 42mm обычно требуется 10–14 клетей, для ламелей 55mm — 12–16, а для профилей 77mm — 14–20 клетей. Как правило, большее количество формовочных клетей обеспечивает более гладкие и стабильные профили с меньшим напряжением материала.
Может ли SUNWAY изготовить станок для профилей рольставней по индивидуальному проекту ламелей?
Да. Собственная команда SUNWAY по исследованиям и разработкам выполняет индивидуальное проектирование роликов на основе чертежей профиля заказчика, с регулируемыми диапазонами размеров, оптимизированной скоростью линии и адаптацией напряжения/частоты для вашего рынка назначения. Свяжитесь с SUNWAY, чтобы обсудить ваши требования и получить индивидуальное предложение по машине.
Какую послепродажную поддержку SUNWAY предоставляет для станков формования ламелей рольставней?
SUNWAY предоставляет комплексный сервис, включая рекомендации по установке и вводу в эксплуатацию, обучение операторов, поставку запасных частей, пожизненную техническую поддержку и удаленное устранение неисправностей по видео. Каждая машина поставляется с полным руководством по эксплуатации, а техническая команда остается доступной для дальнейшей помощи.
Каковы типичные сроки поставки и условия доставки?
Стандартный срок поставки составляет примерно 30–60 дней в зависимости от конфигурации машины и объема заказа. SUNWAY обеспечивает профессиональную контейнерную перевозку с использованием стретч-пленки, водонепроницаемой ткани и сталь упаковки рамы, а также полный комплект экспортных документов, включая коммерческий счет, упаковочный лист и сертификат происхождения.
Изменения:
- Комплексный обзор типов профилей ламелей рольставней (77mm, 55mm, 42mm, 100mm+)
- Подробное сравнение двухслойной конструкции с пенозаполнением и однослойной конструкции ламелей
- Ориентиры скорости производства с расчетами выпуска за смену
- Описание основных компонентов и рекомендации по конфигурации машины
- Критерии выбора для покупателя, охватывающие формовочные клети, материал роликов, системы управления и послепродажную поддержку
Причины для следующего пересмотра: новые стандарты профилей ламелей или строительные нормы, влияющие на характеристики рольставней, модернизация технологий машин (сервоприводное профилирование, интеграция IoT), изменения цен или доступности стальных/алюминиевых рулонов, новые правила экспортных рынков, дополнительные типы профилей, добавленные в производственный ассортимент SUNWAY.





