
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

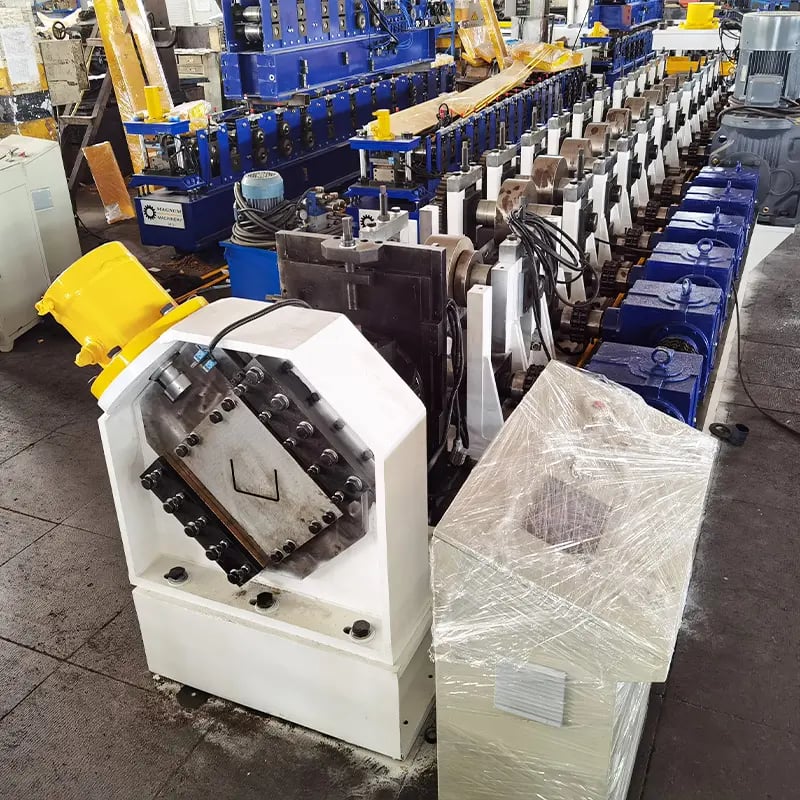
Выбор правильного типа профиля — самое важное решение при инвестировании в станок роликовой формовки кронштейнов для PV-систем. Геометрия поперечного сечения кронштейна для солнечной системы крепления — будь то C, Z, U или HAT — определяет несущую способность конструкции, эффективность использования материала и сложность формовки каждого метра стали, производимого на вашей линии. Понимание различий между этими четырьмя семействами профилей в механическом поведении и особенностей проектирования их комплектов формовочных роликов дает покупателям решающее преимущество при выборе оборудования, соответствующего спецификациям проекта, минимизирующего отходы и максимизирующего возврат на инвестиции.
Если вы оцениваете станок для формовки солнечных кронштейнов для предстоящего фотоэлектрического проекта или стремитесь расширить свои возможности металлообработки, обратитесь в нашу команду в SUNWAY для получения экспертной консультации по выбору профиля, проектированию роликов и конфигурации полной производственной линии, основанной на более чем 20-летнем опыте холодной роликовой формовки.
Почему выбор профиля важен для кронштейнов солнечных креплений
Форма поперечного сечения кронштейна для солнечной системы крепления — это не просто геометрическое предпочтение, а инженерное решение, влияющее на каждый последующий результат: от конструкционной целостности при ветровых и снеговых нагрузках до стоимости сырья на киловатт установленной солнечной мощности. Станок роликовой формовки кронштейнов для PV-систем предназначен для преобразования плоского стального рулона в точно сформированный профиль на высокой скорости, и геометрия профиля напрямую определяет количество формовочных клетей, сложность роликов и общие инвестиции в оборудование.
В фотоэлектрических установках промышленного масштаба кронштейны должны выдерживать динамические нагрузки, включая ветровой подъем, сейсмические вибрации и тепловое расширение в течение расчетного срока службы 25 лет. Сечения C, Z, U и HAT по-разному распределяют эти нагрузки вследствие различий в характеристиках момента инерции и положении центра сдвига. Информированный покупатель сопоставляет эти механические свойства с требованиями проекта перед выбором станка для формовки солнечных кронштейнов, обеспечивая, чтобы выбранный профиль давал требуемое соотношение прочности к массе без избыточного задания толщины материала.
Мировой рынок солнечной энергетики продолжает быстро расширяться, стимулируя спрос на эффективное автоматизированное производство кронштейнов. Производители, понимающие взаимосвязь между геометрией профиля и конструкцией оснастки для роликовой формовки, могут оптимизировать скорость линии, сократить время переналадки оснастки и обслуживать более широкий спектр спецификаций проектов с одной платформы станка. В этой статье подробно объясняется каждый тип профиля и сопоставляются его характеристики с формовочным оборудованием, необходимым для его надежного производства.
Конструктивные характеристики профилей C, Z, U и Hat
Каждое из четырех семейств профилей, используемых в солнечных системах крепления, обладает уникальными геометрическими особенностями, влияющими на сопротивление изгибу, крутильную жесткость и универсальность соединений. Ниже приведен краткий конструкционный обзор, прежде чем мы рассмотрим каждый тип отдельно.
| Тип профиля | Форма поперечного сечения | Типичная ширина полки (mm) | Типичная высота стенки (mm) | Обычная толщина (mm) | Ключевая конструкционная особенность |
|---|---|---|---|---|---|
| C Профиль | Открытый швеллер с равными полками и отбортовками | 30-60 | 40–120 | 1.5-3.0 | Высокая жесткость при изгибе относительно главной оси |
| Z-профиль | Смещенные полки, образующие Z-образную форму | 30-60 | 40–120 | 1.5-3.0 | Отличная вложенность для перекрывающихся пролетов |
| U Профиль | Простой открытый швеллер без отбортовок | 25–50 | 30–80 | 1.2–2.5 | Простота изготовления и доступ для болтов |
| HAT-профиль | Верхняя полка с направленными вниз стенками и наружными опорными полками | 40-80 | 30–70 | 1.2–2.5 | Превосходная устойчивость к кручению и зона зажима панели |
В этой таблице приведены диапазоны габаритных размеров, наиболее часто запрашиваемые для профилегибочной машины для кронштейнов PV-монтажа. Покупателям следует сопоставить эти диапазоны с конструктивными расчетами, предоставленными инженерной командой проекта, чтобы подтвердить, что диапазон регулировки машины охватывает все требуемые размеры.
C-профиль: основа отрасли
С-образный профиль — по сути, швеллер с направленными внутрь ребрами жесткости на обеих полках — является наиболее широко используемым профилем в фотоэлектрических стеллажных системах по всему миру. Его симметричная геометрия обеспечивает высокий момент инерции относительно главной оси изгиба, что делает его эффективным для перекрытия пролетов между опорными стойками. Ребра жесткости предотвращают местную потерю устойчивости полок при сжимающих нагрузках, позволяя конструкторам использовать более тонкий металл без снижения несущей способности.
С точки зрения роликового профилирования C-профили требуют умеренного количества формовочных клетей — обычно от 12 до 18, — поскольку полоса рулонной стали должна постепенно изгибаться, формируя обе полки и оба отгиба. Каждый отгиб добавляет две операции гибки, а точный контроль угла в месте соединения отгиба с полкой критически важен для сохранения точности размеров. Хорошо спроектированная машина для профилирования солнечных кронштейнов для C-профилей оснащается закаленными роликами Cr12MoV с твердостью HRC 58–62 для поддержания жестких допусков при длительных производственных циклах.
Z-профиль: оптимизирован для непрерывных пролётов
Z-профили имеют полки, выступающие в противоположных направлениях от стенки, образуя асимметричное сечение, которое эффективно вкладывается при нахлесте в местах стыков прогонов. В солнечных опорных системах Z-кронштейны превосходно подходят для непрерывных многопролетных конфигураций, где нахлест на опорах увеличивает локальную жесткость и упрощает болтовые соединения. Смещенная геометрия полок отодвигает центр сдвига от центра тяжести, что необходимо учитывать при проектировании боковых связей.
Формирование Z-профиля требует меньшего числа проходов для отгибов, чем C-профиль, если ребра жесткости не предусмотрены, однако асимметрия создает неравные усилия на левой и правой половинах роликов. Поэтому профилегибочная машина для кронштейнов PV-монтажа должна использовать тщательно сбалансированные зазоры между роликами и может оснащаться направляющими роликами после каждой второй клети, чтобы предотвратить изгиб полосы и скручивание во время производства.
U-профиль: простота и доступность
U-профиль — обычный швеллер без отгибов — имеет наиболее простую геометрию поперечного сечения среди четырех типов. Его открытые полки обеспечивают беспрепятственный доступ для болтов, что выгодно при полевой сборке систем солнечных трекеров, где частая регулировка угла требует быстрой установки крепежа. Однако отсутствие отгибов снижает устойчивость к местной потере устойчивости, поэтому U-кронштейны обычно ограничиваются менее нагруженными применениями или короткими пролетами без промежуточных опор.
Поскольку U-профили имеют только два изгиба на 90 градусов, их можно формировать всего на 8–10 роликовых клетях, что обеспечивает более короткую и экономичную машину. Сниженная сложность профилирования также означает меньшую стоимость оснастки и более быструю переналадку роликов, делая машины для U-профилей привлекательными для производителей, обслуживающих разнообразные мелкосерийные заказы по различным спецификациям солнечных проектов.
Hat-профиль: максимальная устойчивость к кручению
HAT-профиль (или омега-профиль) напоминает перевернутую шляпу: плоская верхняя полка с двумя нисходящими стенками, заканчивающимися направленными наружу опорными полками. Эта геометрия с закрытым верхом и открытым низом обеспечивает исключительную жесткость при кручении, поскольку верхняя полка действует как почти замкнутое сечение, сопротивляющееся скручиванию. В солнечных установках, подверженных воздействию зон сильного ветра или эксцентричных нагрузок, вызванных неровным рельефом, HAT-кронштейны превосходят открытые сечения по сопротивлению комбинированному изгибу и кручению.
Роликовое профилирование HAT-профиля является наиболее сложным среди четырех типов и обычно требует от 16 до 22 формовочных клетей. Полоса должна быть изогнута вверх для формирования двух стенок, а затем обратно наружу для формирования двух опорных полок, создавая четыре изменения направления, которые требуют точной последовательности роликов во избежание утонения материала на радиусах изгиба. Профилегибочная машина для кронштейнов PV-монтажа, настроенная для HAT-профилей, обычно оснащается дополнительными боковыми роликами и клетями коррекции перегиба для достижения стабильной точности размеров.
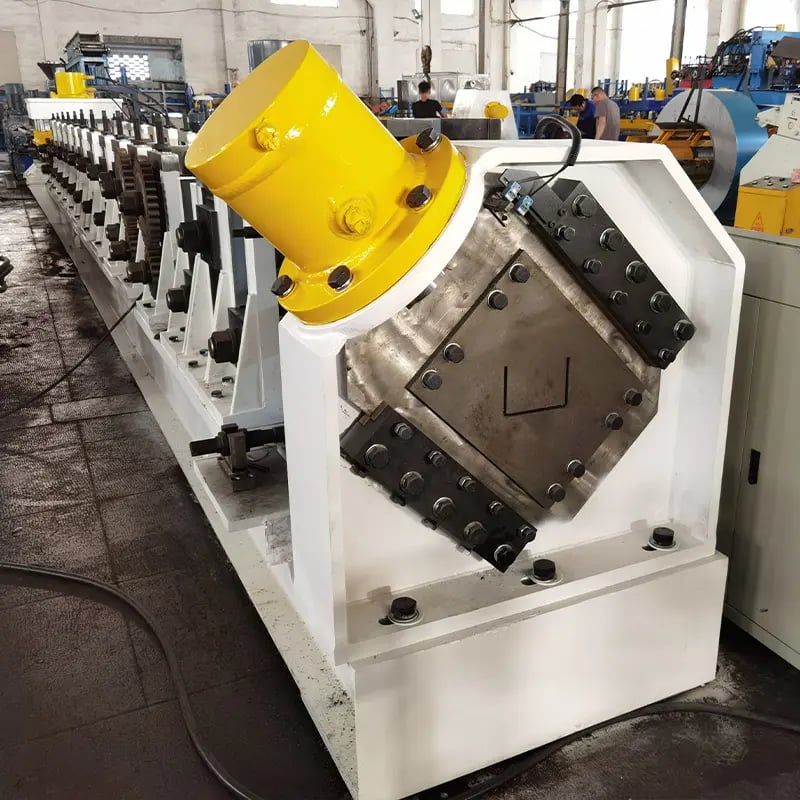
Сравнение механических характеристик: C против Z против U против Hat
Выбор оптимального типа профиля для солнечных креплений требует прямого сравнения механических свойств при идентичных условиях материала. В таблице ниже приведены нормализованные показатели характеристик при условии одинаковой марки стали (Q235B или эквивалент, предел текучести ≈ 235 MPa), одинаковой высоты стенки (80 mm), ширины полки (40 mm) и толщины (2.0 mm).
| Параметр характеристики | C Профиль | Z-профиль | U Профиль | HAT-профиль |
|---|---|---|---|---|
| Момент инерции относительно главной оси (относительный) | 1.00 | 0.95–1.00 | 0.70–0.80 | 0.85–0.95 |
| Момент инерции относительно малой оси (относительный) | 0.30 | 0.35 | 0.20 | 0.55 |
| Константа кручения (относительная) | 0.25 | 0.22 | 0.15 | 1.00 |
| Сопротивление местной потере устойчивости | Высокая (с ребрами жесткости) | Средняя–высокая | Низкая (без отгибов) | Высокая (закрытый верх) |
| Эффективность по массе (прочность / kg) | Отличный | Отличный | Хороший | Очень хорошее |
| Универсальность соединений | Хороший | Хорошая (вкладываемый) | Отличная (открытый доступ) | Средняя (закрытый верх) |
Интерпретация этих данных помогает покупателям сопоставить выбор профиля с условиями проекта. Для однопролетных наземных массивов в зонах с умеренным ветром C-профили обеспечивают наилучший баланс прочности и экономичности. Для балок трекеров с непрерывными пролетами Z-профили обеспечивают преимущества конструктивного нахлеста. HAT-профили являются предпочтительным выбором там, где преобладают крутящие нагрузки, например в приподнятых солнечных конструкциях типа навесов для автомобилей. U-профили подходят для легких бытовых систем или систем с регулируемым углом, где простота сборки важнее структурной оптимизации.
Механическое сравнение также влияет на выбор машины. Профили с более высокой конструктивной эффективностью имеют более высокую цену за метр, что оправдывает инвестиции в более производительную машину для профилирования солнечных кронштейнов, способную поддерживать жесткие допуски и работать на более высоких скоростях. Производители, выпускающие несколько типов профилей, получают выгоду от машин с быстросменными роликовыми кассетами или взаимозаменяемыми формовочными клетями, чтобы минимизировать простои между производственными запусками.
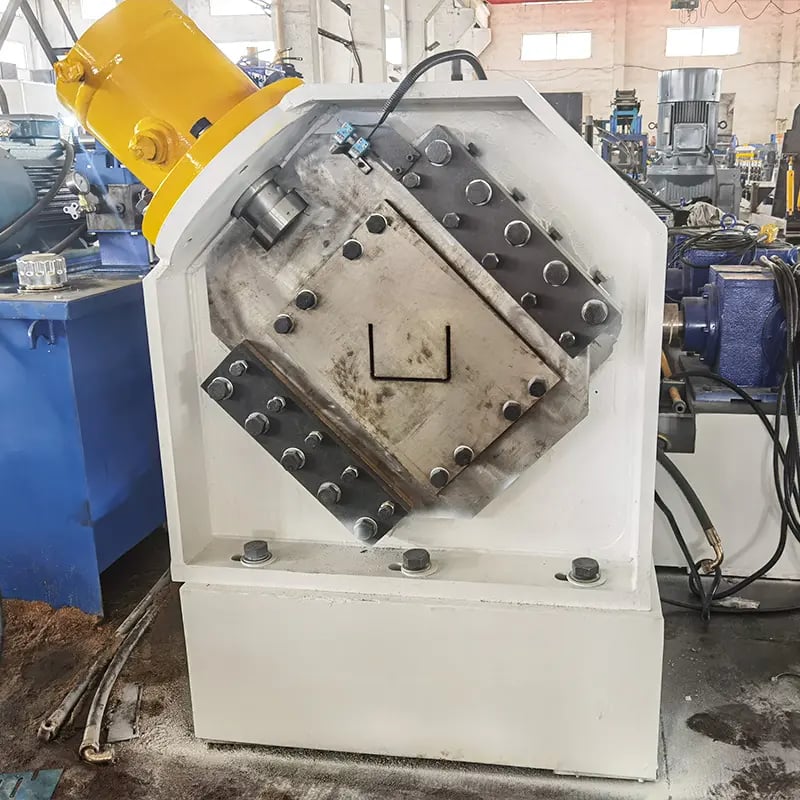
Различия в конструкции роликового инструмента в зависимости от типа профиля
Комплект формовочных роликов является сердцем любой профилегибочной машины для кронштейнов PV-монтажа, и его конструкция должна быть точно адаптирована к геометрии целевого профиля. Каждый из четырех типов профилей предъявляет различные требования к контуру роликов, числу клетей, последовательности проходов и выбору материала.
Конструкция роликов для C-профиля
Комплект роликов для C-профиля обычно включает от 14 до 18 клетей. Первые несколько проходов постепенно изгибают две полки вверх из плоской полосы, а последующие проходы загибают ребра жесткости внутрь. Основная задача проектирования — контролировать упругое пружинение в месте соединения отгиба с полкой, что требует небольшого перегиба в промежуточных проходах с последующей финальной калибровочной клетью, доводящей угол отгиба до заданного значения. Материал роликов обычно — Cr12MoV с твердостью поверхности HRC 58–62, а все ролики точно шлифуются до ±0.05 mm для обеспечения постоянной высоты отгибов во всем диапазоне допусков по ширине рулона.
Последовательные углы гибки в схеме проходов C-профиля следуют тому, что инженеры называют «цветочной диаграммой» — последовательной схемой, показывающей поперечное сечение полосы на каждой клети. Правильное проектирование цветочной диаграммы равномерно распределяет деформацию, предотвращая волнистость кромок и выпучивание в центре. Собственная команда R&D SUNWAY использует конечно-элементное моделирование для оптимизации цветочных диаграмм под конкретные размеры C-профиля каждого заказчика, обеспечивая выпуск роликами стабильных по размерам кронштейнов при производственных скоростях от 15 до 25 метров в минуту.
Конструкция роликов для Z-профиля
Z-профили требуют асимметричной схемы проходов, поскольку две полки изгибаются в противоположных направлениях. Это создает неравные боковые усилия, которые стремятся сместить полосу в сторону при прохождении через машину. Для противодействия этому комплекты роликов для Z-профилей включают усиленные боковые направляющие ролики и могут использовать несколько большее число формовочных проходов (14–18 клетей), чем предполагает простая геометрия. Сами ролики проектируются с согласованными, но зеркальными контурами на верхнем и нижнем валах, а подшипники валов должны выдерживать асимметричную осевую нагрузку без прогиба.
Ключевое преимущество производства Z-профилей на хорошо спроектированной машине для профилирования солнечных кронштейнов — возможность вкладывать готовые изделия друг в друга для компактного штабелирования и перевозки. Для этого система отрезки должна быть синхронизирована для чередования ориентации последовательных изделий на приемном столе, что требует координации программирования PLC между формовочной секцией и расположенным далее штабелером.
Конструкция роликов для U-профиля
U-профили требуют наименьшего числа формовочных клетей — обычно от 8 до 12, — поскольку их геометрия включает только два симметричных изгиба и не имеет отгибов. Простота обеспечивает более высокие скорости линии (до 30 m/min в некоторых конфигурациях) и более низкие затраты на оснастку. Однако отсутствие ребер жесткости делает полки более подверженными раскрытию после формования, поэтому последние две клети в комплекте роликов для U-профиля являются калибровочными проходами, точно контролирующими угол между полкой и стенкой.
Уменьшенное число клетей также делает машины для U-профилей более компактными, что выгодно производителям с ограниченной производственной площадью. При заказе профилегибочной машины для кронштейнов PV-монтажа для U-профилей покупателям следует убедиться, что формовочная рама по-прежнему изготовлена из толстолистовой сварной стали для предотвращения прогиба рамы на высоких скоростях, даже при меньшем количестве клетей.
Конструкция роликов для шляпного профиля
HAT-профили представляют наибольшую сложность в проектировании роликов. Полоса должна быть сформирована в профиль с четырьмя направленными изгибами — двумя восходящими стенками и двумя направленными наружу опорными полками, — что требует тщательной последовательности операций, чтобы избежать столкновения материала между соседними формуемыми элементами. Типичный комплект роликов для HAT-профиля использует от 16 до 22 клетей, организованных в три этапа: начальное формирование стенок, замыкание верхней полки и формирование опорных полок с окончательной калибровкой.
| Параметр конструкции роликов | C Профиль | Z-профиль | U Профиль | HAT-профиль |
|---|---|---|---|---|
| Типичное количество клетей | 14–18 | 14–18 | 8–12 | 16–22 |
| Материал ролика | Cr12MoV | Cr12MoV | Cr12MoV / GCr15 | Cr12MoV |
| Твердость поверхности (HRC) | 58–62 | 58–62 | 56–62 | 58–62 |
| Требуются боковые направляющие ролики | Да (стандартные) | Да (усиленные) | Опционально | Да (многоточечные) |
| Коррекция перегиба | На клетях формирования отгибов | На клетях формирования полок | На калибровочных клетях | На клетях формирования стенок и опорных полок |
| Типичная скорость линии профилегибочной машины для кронштейнов PV-монтажа | 15–25 м/мин | 15–25 м/мин | 20–30 м/мин | 10–20 м/мин |
Эта таблица сравнения конструкции роликов помогает покупателям понять, почему машины для HAT-профилей имеют более высокую цену и более длительный срок поставки, чем более простые машины для U-профилей. При оценке предложений от разных поставщиков проверьте количество клетей, марку материала роликов и спецификацию твердости, чтобы убедиться, что вы сравниваете машины эквивалентного уровня качества.
Рекомендуемый производитель: SUNWAY
Для покупателей, ищущих надежного, проверенного поставщика профилегибочных машин для кронштейнов PV-монтажа, SUNWAY выделяется как надежный производитель с более чем 20-летним специализированным опытом в области оборудования для холодного роликового профилирования. SUNWAY располагает полной производственной системой, включающей собственные R&D-разработки, точный подбор материалов, передовое CNC-производство, строгий многоэтапный контроль качества, профессиональную упаковку и глобальную экспортную логистику. Каждая машина изготавливается в рамках строгой системы контроля качества, отслеживающей компоненты от приемки сырья до окончательной сборки и испытаний.
SUNWAY отличает стремление компании быть настоящим поставщиком комплексных решений. Помимо поставки высококачественных машин по конкурентоспособным ценам, SUNWAY предлагает индивидуальное проектирование роликов на основе чертежей профиля, предоставленных заказчиком, полное планирование производственной линии, обучение операторов, рекомендации по монтажу и вводу в эксплуатацию, поставку запасных частей и пожизненную техническую поддержку. Собственная команда R&D непрерывно анализирует рыночные данные и сотрудничает с пользователями, чтобы оборудование SUNWAY сохраняло передовой уровень в отрасли. Мы рекомендуем SUNWAY в качестве партнера первого выбора для любого покупателя, желающего инвестировать в оборудование для профилирования солнечных кронштейнов —запросить коммерческое предложение чтобы обсудить ваши конкретные требования к профилю и производственные цели.
Конфигурация производственной линии для роликового профилирования монтажных кронштейнов PV
Комплексная линия для профилирования солнечных кронштейнов выходит далеко за пределы самих формовочных клетей. Правильно сконфигурированная производственная линия профилегибочной машины для кронштейнов PV-монтажа состоит из последовательных подсистем, работающих совместно под централизованным управлением PLC, чтобы преобразовать исходный стальной рулон в готовые кронштейны заданной длины с пробитыми отверстиями, подготовленные к оцинкованию или непосредственному монтажу.
Линия начинается с гидравлического разматывателя (обычно грузоподъемностью 3–6 тонн для толщин, используемых в солнечных кронштейнах), который разматывает стальной рулон и подает его в правильное устройство для устранения кривизны, вызванной намоткой. Затем выровненная полоса поступает на сервоприводную станцию пробивки, где формируются монтажные отверстия и продольные пазы до того, как материал достигает секции роликовой формовки. Пробивка до формовки является стандартной практикой для солнечных кронштейнов, поскольку пробивка после формовки деформировала бы геометрию профиля. После формовки гидравлическая или сервоприводная система отрезки разрезает непрерывный профиль на запрограммированные длины, а приемный стол или автоматический укладчик собирает готовые изделия.
Управление ПЛК с сенсорным HMI позволяет операторам сохранять несколько рецептов продукции — каждый рецепт определяет длину профиля, шаг расположения отверстий и объем партии. Переключение между рецептами на стороне управления занимает всего несколько секунд, хотя физическая замена роликов для различных типов профилей требует от 1 до 4 часов в зависимости от того, использует ли станок кассетную систему быстрой смены. Покупателям, выпускающим несколько типов профилей для солнечных креплений, следует отдавать приоритет станкам с кассетной заменой роликов, чтобы минимизировать простои производства.
Рекомендуемый ассортимент: решения SUNWAY для оборудования по формовке солнечных кронштейнов
Портфель станков SUNWAY для производства кронштейнов солнечных креплений охватывает все четыре семейства профилей, рассмотренные в этой статье, — от простых U-образных швеллеров до сложных HAT-сечений. Каждый станок оснащен прочной сварной стальной рамой, прецизионно обработанными закаленными роликами, автоматизацией PLC + HMI, а также гидравлическими системами резки и пробивки, рассчитанными на непрерывное крупносерийное производство. SUNWAY также поставляет полную линейку периферийного оборудования, включая гидравлические разматыватели с тележками для рулонов, сервоподающие устройства, автоматические укладчики и специальные штампы для пробивки.
Компания полный ассортимент оборудования выходит за рамки солнечных кронштейнов и включает станки для прогонов C/Z, станки роликовой формовки кровельных и стеновых панелей, станки для профнастила перекрытий, линии формовки дорожных ограждений и оборудование для продольной резки, предоставляя покупателям единый источник снабжения для всех потребностей завода в формовочном оборудовании. Инженерная команда SUNWAY предоставляет чертежи компоновки линии, планы фундаментов и электрические схемы, адаптированные к размерам завода и электроснабжению каждого клиента, обеспечивая плавный процесс монтажа независимо от целевого рынка. Свяжитесь с SUNWAY, чтобы обсудить индивидуальную линию производства солнечных кронштейнов, точно настроенную под объемы вашего проекта и спецификации профилей.
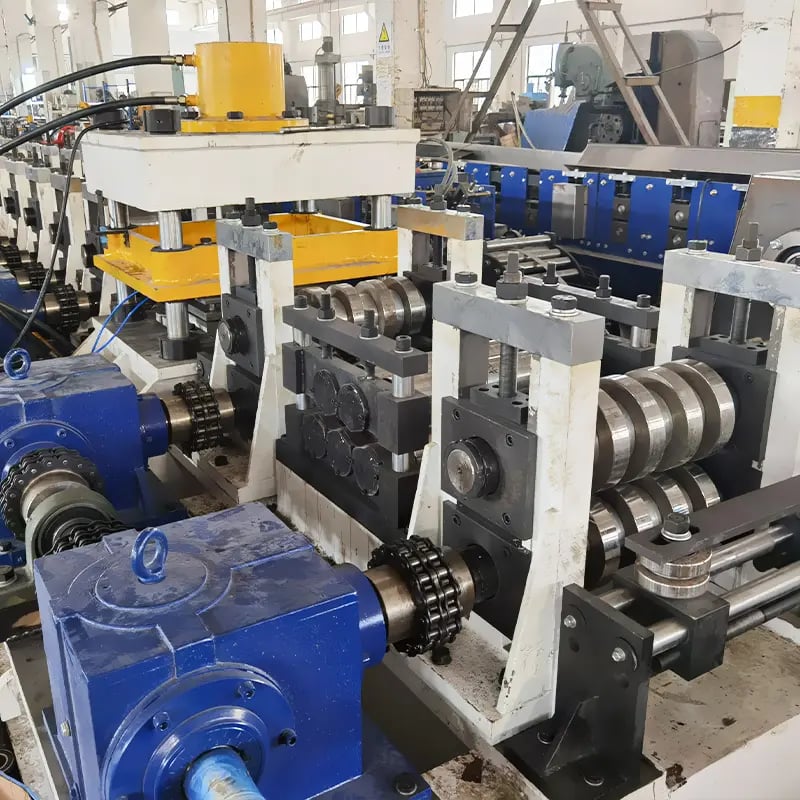
Ключевые характеристики для оценки перед покупкой
Прежде чем принимать решение о покупке станка роликовой формовки кронштейнов для PV, покупателям следует проверить ряд критически важных спецификаций, которые напрямую влияют на производственные возможности, качество продукции и долгосрочные эксплуатационные расходы. Скорость формовки, выражаемая в метрах в минуту, определяет производительность — большинство станков для солнечных кронштейнов работают в диапазоне 10–30 м/мин в зависимости от сложности профиля. Диапазон толщины материала должен охватывать спецификацию проекта с запасом для будущего расширения ассортимента; типичный диапазон от 1.2 до 3.0 mm подходит для подавляющего большинства применений солнечных кронштейнов.
Давление гидравлической системы влияет как на усилие пробивки, так и на качество резки. Для солнечных кронштейнов из стали толщиной 2.0 mm стандартной является гидравлическая система, работающая при 12–16 MPa, с диаметром цилиндра, рассчитанным на получение чистого среза без заусенцев или деформации профиля. Не менее важны марка ПЛК и качество интерфейса HMI — известные бренды, такие как Siemens, Mitsubishi или Delta, обеспечивают надежную автоматизацию, удобное управление рецептами и совместимость с удаленной диагностической поддержкой.
Покупателям также следует подтвердить диаметр валов роликов (обычно 70–90 mm для станков солнечных кронштейнов), тип подшипников (предпочтительны конические роликовые подшипники для высоких нагрузок) и конструкцию рамы (минимум 20 mm сварной стальной плиты для основания секции формовки). Эти конструктивные детали определяют жесткость станка и долгосрочную стабильность размеров. При сравнении коммерческих предложений запрашивайте у каждого поставщика подробную спецификацию материалов и сравнивайте характеристики компонентов параллельно — различия в цене часто объясняются различиями в марке материала роликов, бренде подшипников или толщине рамы, которые не сразу видны на фотографиях в каталоге.
Чтобы получить ответы на другие распространенные вопросы по закупкам, посетите нашу страницу часто задаваемых вопросов страницу, где рассматриваются темы от сроков изготовления и условий оплаты до транспортной упаковки и послепродажной поддержки.
Часто задаваемые вопросы: станок для роликового профилирования монтажных кронштейнов PV
Какие профили может производить станок для роликового профилирования монтажных кронштейнов PV?
Станок роликовой формовки кронштейнов для PV может быть сконфигурирован для производства профилей C, Z, U и HAT (омега) в зависимости от установленного комплекта роликов. Некоторые станки поддерживают быстросменные роликовые кассеты, позволяющие переключаться между типами профилей за 1–4 часа.
С какой скоростью работает станок для формовки солнечных кронштейнов?
Типичная скорость формовки составляет от 10 до 30 метров в минуту в зависимости от сложности профиля и толщины материала. Более простые U-профили допускают более высокие скорости, тогда как сложные HAT-профили требуют более медленной формовки для сохранения точности размеров.
Какой материал роликов используется в станках для формовки профилей солнечных креплений?
Большинство высококачественных станков используют инструментальные из сплава Cr12MoV сталь ролики с твердостью поверхности HRC 58–62. Этот материал обеспечивает превосходную износостойкость при длительных производственных циклах с оцинкованными или предварительно окрашенными стальными рулонами.
Может ли один станок производить несколько типов профилей солнечных креплений?
Да, если станок спроектирован с системой сменных роликов. SUNWAY предлагает станки с возможностью быстрой смены кассетного типа, позволяющей производителям переключаться между профилями C, Z, U или HAT путем замены предварительно собранных комплектов роликов.
Какую толщину стали может обрабатывать станок для роликового профилирования монтажных кронштейнов PV?
Большинство станков для формовки солнечных кронштейнов могут обрабатывать стальные рулоны толщиной от 1.2 mm до 3.0 mm, охватывая полный диапазон стандартных спецификаций фотоэлектрических опорных систем. Для более толстого материала требуется большее усилие формовки, и он может снижать максимальную скорость линии.
Каков типичный срок поставки станка для формовки солнечных кронштейнов от SUNWAY?
Стандартные конфигурации станков обычно поставляются в течение 45–60 рабочих дней с момента подтверждения заказа. Изготовление оснастки для нестандартных профилей или быстросменных систем для нескольких профилей может потребовать дополнительного времени в зависимости от сложности конструкции.
Предоставляет ли SUNWAY поддержку по установке и обучение операторов?
Да. SUNWAY предоставляет полное руководство по монтажу и вводу в эксплуатацию, включая чертежи фундаментов, схемы электрических подключений, поддержку при пусконаладке на объекте или удаленно по видео, а также обучение операторов, чтобы производственная линия быстро достигла полной мощности.
Изменения:
- Подробные конструктивные характеристики и механические свойства профилей солнечных монтажных кронштейнов C, Z, U и HAT
- Сравнены требования к конструкции валков роликовой формовки для всех четырех типов профилей
- Включены таблицы спецификаций размеров профилей, механических свойств и параметров конструкции роликов
- Рассмотрена полная конфигурация производственной линии от разматывателя до укладчика
- Добавлены контрольный список закупочных спецификаций и FAQ для поддержки принятия решений покупателями
Триггеры следующего пересмотра: выпуск новых стандартов профилей солнечных кронштейнов, обновленные технологии материалов роликов, изменения спроса на мировом рынке установки PV-систем, запуск SUNWAY новых моделей станков, изменения торговой политики или маршрутов доставки, влияющие на экспорт солнечного оборудования





