
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

সঠিক প্রোফাইলের ধরন বেছে নেওয়াই PV মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিনে বিনিয়োগের সবচেয়ে গুরুত্বপূর্ণ সিদ্ধান্ত। সৌর মাউন্টিং ব্র্যাকেটের ক্রস-সেকশন—C, Z, U বা HAT—আপনার লাইনে তৈরি প্রতি মিটার স্টিলের কাঠামোগত ভারবহন ক্ষমতা, উপাদানের দক্ষ ব্যবহার এবং ফর্মিংয়ের জটিলতা নির্ধারণ করে। এই চার ধরনের প্রোফাইলের যান্ত্রিক আচরণের পার্থক্য এবং কীভাবে এগুলোর ফর্মিং রোলার সেট নকশা করা হয় তা বুঝলে ক্রেতারা প্রকল্পের স্পেসিফিকেশনের সঙ্গে মানানসই সরঞ্জাম বেছে নিতে, অপচয় কমাতে এবং বিনিয়োগের সর্বোচ্চ মুনাফা পেতে সুবিধা পান।
আসন্ন ফটোভোল্টায়িক প্রকল্পের জন্য সৌর ব্র্যাকেট ফর্মিং মেশিন যাচাই করছেন, অথবা ধাতু ফর্মিংয়ের সক্ষমতা বাড়াতে চাইছেন? প্রোফাইল নির্বাচন, রোলারের নকশা এবং সম্পূর্ণ উৎপাদন লাইন কনফিগারেশনে বিশেষজ্ঞ পরামর্শ পেতে SUNWAY-এ আমাদের দলের সাথে যোগাযোগ করুন। কোল্ড রোল ফর্মিংয়ে 20 বছরেরও বেশি অভিজ্ঞতার ভিত্তিতে আমরা সহায়তা দেব।
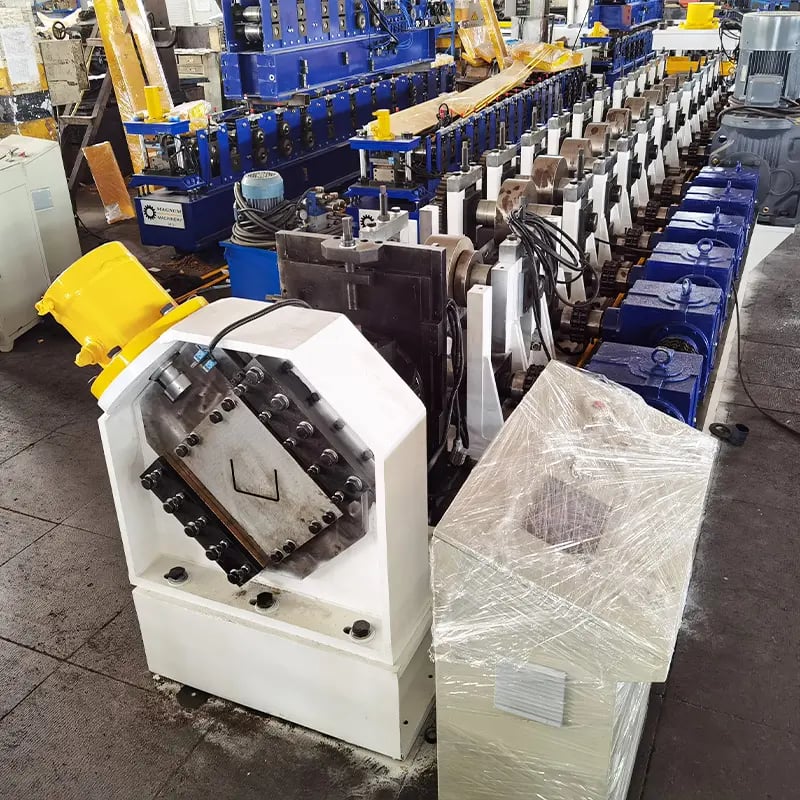
সোলার মাউন্টিং ব্র্যাকেটের জন্য প্রোফাইল নির্বাচন কেন গুরুত্বপূর্ণ
সৌর মাউন্টিং ব্র্যাকেটের ক্রস-সেকশন কেবল জ্যামিতিক পছন্দ নয়—এটি একটি প্রকৌশলগত সিদ্ধান্ত। বাতাস ও তুষারের ভারে কাঠামোর অখণ্ডতা থেকে শুরু করে স্থাপিত প্রতি কিলোওয়াট সৌর সক্ষমতার কাঁচামাল খরচ পর্যন্ত, পরবর্তী প্রতিটি ফলাফলে এর প্রভাব পড়ে। PV মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিন দ্রুতগতিতে সমতল স্টিল কয়েলকে নির্ভুল আকৃতির প্রোফাইলে রূপান্তর করে; আর প্রোফাইলের জ্যামিতিই সরাসরি ফর্মিং স্টেশনের সংখ্যা, রোলারের জটিলতা এবং মেশিনে মোট বিনিয়োগ নির্ধারণ করে।
বৃহৎ বিদ্যুৎ উৎপাদন-স্কেলের ফটোভোল্টায়িক স্থাপনায় ব্র্যাকেটকে 25 বছরের নকশাকৃত আয়ুষ্কালে বাতাসের ঊর্ধ্বমুখী চাপ, ভূকম্পনজনিত কম্পন এবং তাপীয় প্রসারণসহ গতিশীল ভার সহ্য করতে হয়। জড়তার ভ্রামক এবং শিয়ার সেন্টারের অবস্থান ভিন্ন হওয়ায় C, Z, U ও HAT সেকশন প্রতিটি ভার আলাদাভাবে বণ্টন করে। সৌর ব্র্যাকেট ফর্মিং মেশিন বেছে নেওয়ার আগে বিচক্ষণ ক্রেতা প্রকল্পের চাহিদার সঙ্গে এসব যান্ত্রিক বৈশিষ্ট্য তুলনা করেন, যাতে অতিরিক্ত পুরু উপাদান নির্ধারণ না করেই নির্বাচিত প্রোফাইল প্রয়োজনীয় শক্তি-ওজন অনুপাত দেয়।
বিশ্বের সৌরশক্তির বাজার দ্রুত প্রসারিত হচ্ছে, ফলে দক্ষ ও স্বয়ংক্রিয় ব্র্যাকেট উৎপাদনের চাহিদা বাড়ছে। প্রোফাইলের জ্যামিতি ও রোল ফর্মিং ডাইয়ের নকশার সম্পর্ক বোঝেন এমন প্রস্তুতকারকেরা লাইনের গতি অপ্টিমাইজ করতে, টুলিং বদলানোর সময় কমাতে এবং একটি মেশিন প্ল্যাটফর্মে আরও বিস্তৃত প্রকল্প-স্পেসিফিকেশন পূরণ করতে পারেন। এই নিবন্ধে প্রতিটি প্রোফাইলের ধরন বিস্তারিত ব্যাখ্যা করা হয়েছে এবং নির্ভরযোগ্যভাবে উৎপাদনের জন্য প্রয়োজনীয় ফর্মিং সরঞ্জামের সঙ্গে তার বৈশিষ্ট্য মিলিয়ে দেখানো হয়েছে।
C, Z, U ও হ্যাট প্রোফাইলের কাঠামোগত বৈশিষ্ট্য
সৌর মাউন্টিং ব্যবস্থায় ব্যবহৃত চার ধরনের প্রোফাইলের প্রত্যেকটির স্বতন্ত্র জ্যামিতিক বৈশিষ্ট্য রয়েছে, যা বাঁক প্রতিরোধ, টর্শন দৃঢ়তা এবং সংযোগের বহুমুখিতাকে প্রভাবিত করে। প্রতিটি ধরন আলাদাভাবে দেখার আগে নিচে কাঠামোগত বৈশিষ্ট্যের সংক্ষিপ্ত পরিচয় দেওয়া হলো।
| প্রোফাইলের ধরন | ক্রস-সেকশন আকৃতি | সাধারণ ফ্ল্যাঞ্জের প্রস্থ (mm) | সাধারণ ওয়েবের উচ্চতা (mm) | সাধারণ পুরুত্ব (mm) | মূল কাঠামোগত বৈশিষ্ট্য |
|---|---|---|---|---|---|
| সি প্রোফাইল | সমান ফ্ল্যাঞ্জ ও ঠোঁটসহ খোলা চ্যানেল | ৩০–৬০ | 40–120 | 1.5–3.0 | প্রধান অক্ষ বরাবর উচ্চ বাঁক-দৃঢ়তা |
| Z প্রোফাইল | অফসেট ফ্ল্যাঞ্জে Z আকৃতি গঠিত | ৩০–৬০ | 40–120 | 1.5–3.0 | ওভারল্যাপ করা স্প্যানের জন্য চমৎকারভাবে একটির ভেতর অন্যটি বসে |
| ইউ প্রোফাইল | ঠোঁটবিহীন সরল খোলা চ্যানেল | 25–50 | 30–80 | 1.2–2.5 | সহজে তৈরি করা যায় ও বোল্টে প্রবেশাধিকার সহজ |
| HAT প্রোফাইল | নিচের দিকে নামা পা ও বাইরের দিকে প্রসারিত পায়াসহ ওপরের ফ্ল্যাঞ্জ | 40–80 | 30–70 | 1.2–2.5 | উন্নত টর্শন প্রতিরোধ ও প্যানেল আটকানোর ক্ষেত্র |
এই সারণিতে PV মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিনে সবচেয়ে বেশি চাওয়া মাত্রার পরিসর সংক্ষেপে দেখানো হয়েছে। মেশিনের সমন্বয়যোগ্য পরিসর সব প্রয়োজনীয় মাপ অন্তর্ভুক্ত করে কি না নিশ্চিত করতে ক্রেতাদের প্রকল্পের প্রকৌশল দলের দেওয়া কাঠামোগত হিসাবের সঙ্গে এই পরিসর মিলিয়ে দেখা উচিত।
C প্রোফাইল: শিল্পের কর্মঘোড়া
C-আকৃতির সেকশন—মূলত দুই ফ্ল্যাঞ্জে ভেতরের দিকে মোড়ানো ঠোঁটের স্টিফেনারসহ একটি চ্যানেল—বিশ্বজুড়ে ফটোভোল্টায়িক র্যাকিং ব্যবস্থায় সবচেয়ে বেশি ব্যবহৃত প্রোফাইল। এর প্রতিসম জ্যামিতি প্রধান বাঁক অক্ষের চারপাশে উচ্চ ক্ষেত্র-জড়তা দেয়, ফলে সাপোর্ট পোস্টের মাঝে স্প্যান তৈরি করতে এটি কার্যকর। ঠোঁটের স্টিফেনারগুলো চাপের ভারে ফ্ল্যাঞ্জের স্থানীয় বাকলিং ঠেকায়, তাই ধারণক্ষমতা না কমিয়েই ডিজাইনারেরা কম পুরুত্বের উপাদান ব্যবহার করতে পারেন।
রোল ফর্মিংয়ের দৃষ্টিতে C প্রোফাইলে মাঝারি সংখ্যক ফর্মিং স্টেশন লাগে—সাধারণত 12 থেকে 18টি—কারণ কয়েলের ফিতাকে ধাপে ধাপে দুই ফ্ল্যাঞ্জ ও দুই ঠোঁটে বাঁকাতে হয়। প্রতিটি ঠোঁটের জন্য আরও দুটি বাঁকানোর কাজ যুক্ত হয়; মাত্রাগত নির্ভুলতা ধরে রাখতে ঠোঁট-ফ্ল্যাঞ্জের সংযোগস্থলে কোণের নিখুঁত নিয়ন্ত্রণ জরুরি। C প্রোফাইলের জন্য ভালোভাবে নকশা করা সৌর ব্র্যাকেট ফর্মিং মেশিনে দীর্ঘ উৎপাদনকালজুড়ে আঁটসাঁট সহনশীলতা বজায় রাখতে HRC 58–62 কঠোরতার শক্তকরা Cr12MoV রোলার থাকে।
Z প্রোফাইল: ধারাবাহিক স্প্যানের জন্য অপ্টিমাইজড
Z প্রোফাইলে ওয়েব থেকে ফ্ল্যাঞ্জ দুটি বিপরীত দিকে প্রসারিত হয়; এতে অসমমিত সেকশন তৈরি হয়, যা পার্লিনের জোড়ের স্থানে একটির ওপর আরেকটি বসালে দক্ষভাবে খাপ খায়। সৌর র্যাকিংয়ে একাধিক ধারাবাহিক স্প্যানের বিন্যাসে Z ব্র্যাকেট ভালো কাজ করে, কারণ সাপোর্টের ওপর ওভারল্যাপ স্থানীয় দৃঢ়তা বাড়ায় এবং বোল্টের সংযোগ সহজ করে। ফ্ল্যাঞ্জের অফসেট জ্যামিতি শিয়ার সেন্টারকে সেন্ট্রয়েড থেকে সরিয়ে দেয়; পার্শ্বীয় ব্রেসিং নকশায় এই বিষয়টি বিবেচনা করতে হয়।
লিপ স্টিফেনার না থাকলে Z প্রোফাইল ফর্ম করতে C সেকশনের তুলনায় কমবার ঠোঁট বাঁকাতে হয়; তবে অসমমিতির কারণে রোলারের বাম ও ডান অর্ধে অসম বল পড়ে। তাই PV মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিনে রোলারের ফাঁক সতর্কভাবে ভারসাম্যপূর্ণ রাখতে হয়; উৎপাদনের সময় ফিতার বেঁকে যাওয়া ও মোচড় ঠেকাতে প্রতি দ্বিতীয় স্টেশনের পর সাইড-গাইড রোলারও যোগ করা হতে পারে।
U প্রোফাইল: সরলতা ও সহজলভ্যতা
U প্রোফাইল—ফেরত-ঠোঁটবিহীন সাধারণ চ্যানেল—চার ধরনের মধ্যে সবচেয়ে সরল ক্রস-সেকশন জ্যামিতি দেয়। এর খোলা ফ্ল্যাঞ্জে বোল্ট বসানোর জায়গা বাধাহীন থাকে, যা সৌর ট্র্যাকার ব্যবস্থার মাঠপর্যায়ের সংযোজনে সুবিধাজনক; সেখানে কোণ ঘন ঘন সমন্বয় করতে হয় বলে হার্ডওয়্যার দ্রুত বসানো দরকার। তবে ঠোঁট না থাকায় স্থানীয় বাকলিং প্রতিরোধ কমে, তাই U ব্র্যাকেট সাধারণত হালকা কাজ বা কম দৈর্ঘ্যের অনসমর্থিত স্প্যানের জন্য ব্যবহৃত হয়।
U প্রোফাইলে মাত্র দুটি 90-degree বাঁক থাকে বলে 8 থেকে 10টি রোল স্টেশনেই তা ফর্ম করা যায়; এতে মেশিন ছোট ও সাশ্রয়ী হয়। ফর্মিংয়ের জটিলতা কম হওয়ায় টুলিং খরচও কমে এবং রোলার বদল দ্রুত হয়। বিভিন্ন সৌর প্রকল্পের স্পেসিফিকেশন অনুযায়ী নানা ধরনের ছোট ব্যাচের অর্ডার নেন এমন প্রস্তুতকারকদের কাছে U-প্রোফাইল মেশিন তাই আকর্ষণীয়।
হ্যাট প্রোফাইল: সর্বোচ্চ টরশনাল কর্মক্ষমতা
HAT (বা omega) প্রোফাইলটি উল্টো টুপির মতো: সমতল ওপরের ফ্ল্যাঞ্জ থেকে দুটি ওয়েব নিচে নেমে বাইরের দিকে প্রসারিত পায়ায় শেষ হয়। ওপর বন্ধ ও নিচ খোলা এই জ্যামিতিতে ওপরের ফ্ল্যাঞ্জ প্রায় বন্ধ সেকশনের মতো কাজ করে মোচড় প্রতিরোধ করে, ফলে টর্শন দৃঢ়তা অসাধারণ হয়। প্রবল বাতাসের অঞ্চল বা অসম ভূমির কারণে সৃষ্ট এককেন্দ্রিক ভারযুক্ত সৌর স্থাপনায় সম্মিলিত বাঁক ও টর্শন প্রতিরোধে HAT ব্র্যাকেট খোলা সেকশনের চেয়ে ভালো কাজ করে।
চার ধরনের মধ্যে HAT প্রোফাইল রোল ফর্মিং সবচেয়ে জটিল; সাধারণত 16 থেকে 22টি ফর্মিং স্টেশন লাগে। ফিতাটিকে ওপরের দিকে বাঁকিয়ে দুটি ওয়েব এবং তারপর বাইরের দিকে ফিরিয়ে দুটি পায়া তৈরি করতে হয়; এতে দিক চারবার বদলায়, তাই বাঁকের ব্যাসার্ধে উপাদান পাতলা হওয়া ঠেকাতে রোলারের সুনির্দিষ্ট ক্রম দরকার। HAT প্রোফাইলের জন্য কনফিগার করা PV মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিনে মাত্রাগত নির্ভুলতার সামঞ্জস্য বজায় রাখতে সাধারণত অতিরিক্ত সাইড রোল ও ওভার-বেন্ড সংশোধন স্টেশন থাকে।
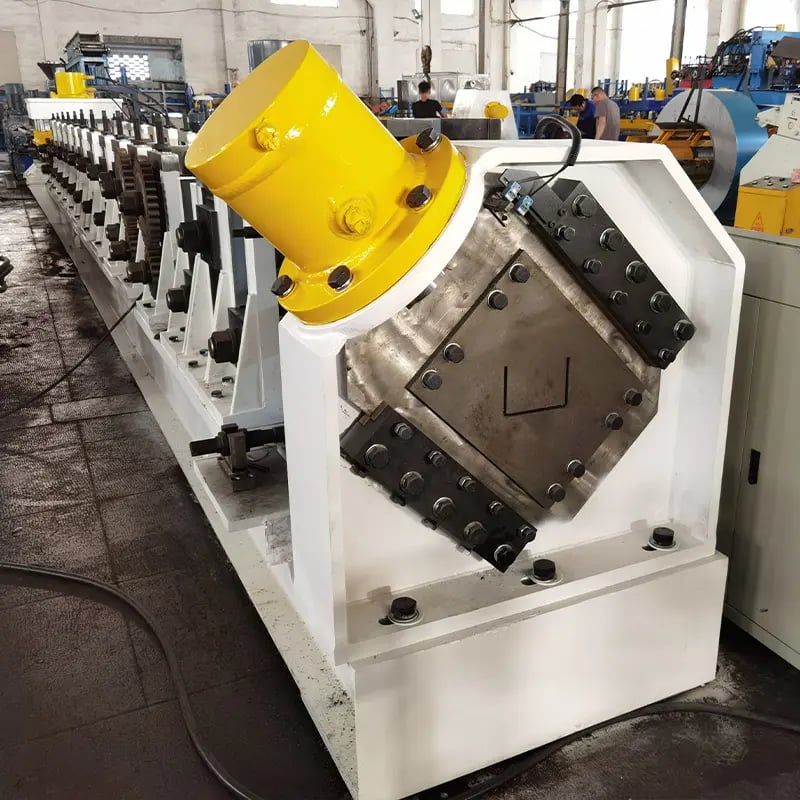
যান্ত্রিক কর্মক্ষমতা তুলনা: C বনাম Z বনাম U বনাম হ্যাট
সৌর মাউন্টিংয়ের উপযুক্ত প্রোফাইল বাছাই করতে একই উপাদানগত শর্তে যান্ত্রিক বৈশিষ্ট্যের সরাসরি তুলনা দরকার। নিচের সারণিতে একই স্টিল গ্রেড (Q235B বা সমমান, yield strength ≈ 235 MPa), একই ওয়েব উচ্চতা (80 mm), ফ্ল্যাঞ্জের প্রস্থ (40 mm) ও পুরুত্ব (2.0 mm) ধরে স্বাভাবিকীকৃত কর্মক্ষমতার সূচক দেওয়া হয়েছে।
| কর্মক্ষমতার পরামিতি | সি প্রোফাইল | Z প্রোফাইল | ইউ প্রোফাইল | HAT প্রোফাইল |
|---|---|---|---|---|
| প্রধান অক্ষের ক্ষেত্র-জড়তা (আপেক্ষিক) | 1.00 | 0.95–1.00 | 0.70–0.80 | 0.85–0.95 |
| গৌণ অক্ষের ক্ষেত্র-জড়তা (আপেক্ষিক) | 0.30 | 0.35 | 0.20 | 0.55 |
| টর্শন ধ্রুবক (আপেক্ষিক) | 0.25 | 0.22 | 0.15 | 1.00 |
| স্থানীয় বক্লিং প্রতিরোধ | উচ্চ (ঠোঁটের স্টিফেনারযুক্ত) | মাঝারি–উচ্চ | কম (ঠোঁট নেই) | উচ্চ (ওপর বন্ধ) |
| ওজন-সাশ্রয়ী দক্ষতা (প্রতি kg-এ শক্তি) | চমৎকার | চমৎকার | ভালো | খুব ভালো |
| সংযোগের বহুমুখিতা | ভালো | ভালো (একটির ভেতর অন্যটি বসানো যায়) | চমৎকার (খোলা প্রবেশাধিকার) | মাঝারি (ওপর আবদ্ধ) |
এই তথ্য বিশ্লেষণ করলে ক্রেতারা প্রকল্পের শর্ত অনুযায়ী প্রোফাইল বেছে নিতে পারেন। মাঝারি বাতাসের অঞ্চলে একক-স্প্যানের ভূমি-স্থাপিত অ্যারের জন্য C প্রোফাইল শক্তি ও সাশ্রয়ের সেরা ভারসাম্য দেয়। ধারাবাহিক-স্প্যান ট্র্যাকার বিমে Z প্রোফাইল কাঠামোগত ওভারল্যাপের সুবিধা দেয়। উঁচু কারপোর্ট-ধরনের সৌর কাঠামোর মতো যেখানে টর্শন লোড বেশি, সেখানে HAT প্রোফাইল পছন্দনীয়। কাঠামোগত অপ্টিমাইজেশনের চেয়ে সংযোজনের সহজতা বেশি গুরুত্বপূর্ণ এমন হালকা আবাসিক কাজ বা সমন্বয়যোগ্য-কোণের ব্যবস্থায় U প্রোফাইল উপযোগী।
যান্ত্রিক তুলনা মেশিন নির্বাচনেও প্রভাব ফেলে। কাঠামোগত দক্ষতা বেশি এমন প্রোফাইলের প্রতি মিটারের দাম বেশি হতে পারে; তাই আঁটসাঁট সহনশীলতা ধরে রেখে বেশি গতিতে চলতে পারে এমন উন্নত সৌর ব্র্যাকেট ফর্মিং মেশিনে বিনিয়োগ যুক্তিযুক্ত। একাধিক প্রোফাইল তৈরি করেন এমন প্রস্তুতকারকেরা দ্রুত-বদলযোগ্য রোলার ক্যাসেট বা বদলযোগ্য ফর্মিং স্টেশনযুক্ত মেশিন ব্যবহার করলে পণ্যভেদে উৎপাদনের বিরতি কমাতে পারেন।
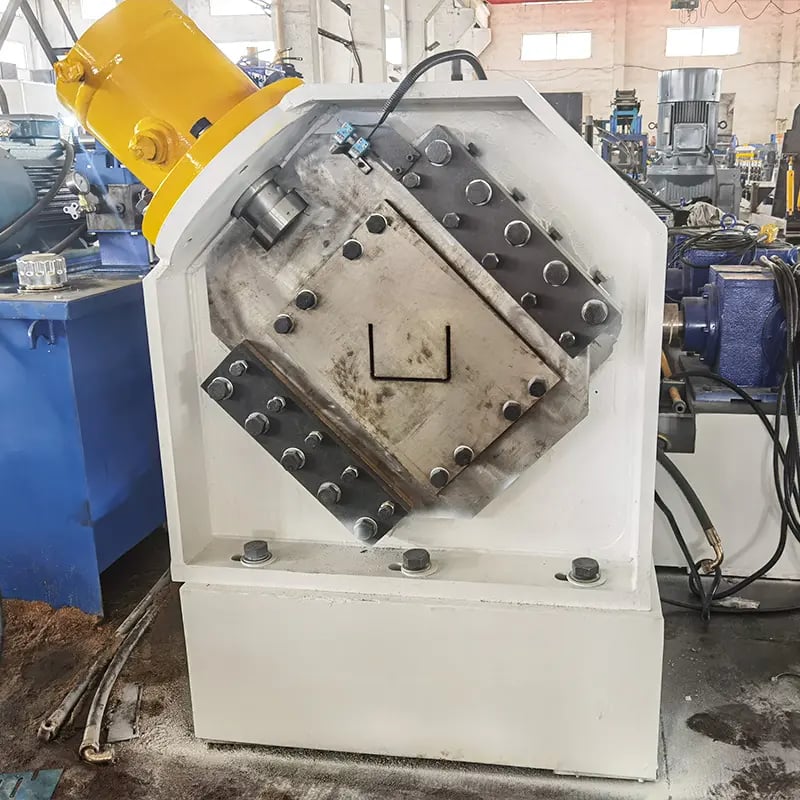
প্রোফাইল ধরনভেদে রোল ফর্মিং ডাই ডিজাইনের পার্থক্য
ফর্মিং রোলারের সেট যেকোনো PV মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিনের মূল অংশ; এর নকশা কাঙ্ক্ষিত প্রোফাইলের জ্যামিতির সঙ্গে নিখুঁতভাবে মানানসই হওয়া জরুরি। চার ধরনের প্রোফাইলের প্রতিটির জন্য রোলারের কনট্যুর, স্টেশনের সংখ্যা, পাসের ক্রম এবং উপাদান নির্বাচনে আলাদা চাহিদা থাকে।
C প্রোফাইল রোলার ডিজাইন
C প্রোফাইলের রোলার সেটে সাধারণত 14 থেকে 18টি স্টেশন থাকে। প্রথম কয়েকটি পাসে সমতল ফিতা থেকে দুই ফ্ল্যাঞ্জ ধীরে ধীরে ওপরের দিকে বাঁকানো হয়; পরের পাসগুলোতে ঠোঁটের স্টিফেনার ভেতরের দিকে ভাঁজ করা হয়। ঠোঁট-ফ্ল্যাঞ্জের সংযোগস্থলে স্প্রিংব্যাক নিয়ন্ত্রণ করা নকশার মূল চ্যালেঞ্জ; এজন্য মাঝের পাসগুলোতে সামান্য বেশি বাঁক দেওয়ার পর চূড়ান্ত সাইজিং স্টেশনে ঠোঁটের কোণ স্পেসিফিকেশন অনুযায়ী আনা হয়। রোলারের উপাদান সাধারণত HRC 58–62 পৃষ্ঠ-কঠোরতার Cr12MoV, এবং কয়েলের পুরো প্রস্থের সহনশীলতা জুড়ে ঠোঁটের উচ্চতা একই রাখতে সব রোলার ±0.05 mm নির্ভুলতায় গ্রাউন্ড করা হয়।
C প্রোফাইলের পাস-নকশায় ক্রমবর্ধমান বাঁকের কোণগুলো প্রকৌশলীদের ভাষায় “ফ্লাওয়ার প্যাটার্ন” অনুসরণ করে—এটি এমন একটি ক্রমচিত্র, যেখানে প্রতিটি স্টেশনে ফিতার ক্রস-সেকশন দেখানো হয়। সঠিক ফ্লাওয়ার প্যাটার্নে বিকৃতি সমানভাবে বণ্টিত হয়, ফলে প্রান্ত ঢেউখেলানো বা মাঝখানে বাকলিং হওয়া ঠেকে। গ্রাহকের নির্দিষ্ট C প্রোফাইলের মাপ অনুযায়ী ফ্লাওয়ার প্যাটার্ন অপ্টিমাইজ করতে SUNWAY-এর নিজস্ব গবেষণা ও উন্নয়ন দল finite element simulation ব্যবহার করে; এতে ফর্মিং রোলার প্রতি মিনিটে 15 থেকে 25 মিটার উৎপাদন গতিতেও মাত্রাগতভাবে স্থিতিশীল ব্র্যাকেট তৈরি করে।
Z প্রোফাইল রোলার ডিজাইন
দুই ফ্ল্যাঞ্জ বিপরীত দিকে বাঁকে বলে Z প্রোফাইলে অসমমিত পাস-নকশা প্রয়োজন। এতে অসম পার্শ্বীয় বল তৈরি হয়, যা মেশিনের ভেতর দিয়ে যাওয়ার সময় ফিতাকে একদিকে ঠেলে দিতে পারে। এই প্রভাব সামলাতে Z প্রোফাইলের রোলার সেটে ভারী সাইড-গাইড রোলার থাকে এবং সাধারণ জ্যামিতি দেখে যতটা মনে হয় তার চেয়ে কিছু বেশি ফর্মিং পাস (14 থেকে 18টি স্টেশন) ব্যবহার হতে পারে। ওপরের ও নিচের শ্যাফটে রোলারগুলোর কনট্যুর পরস্পরের সঙ্গে মানানসই কিন্তু প্রতিবিম্বিতভাবে নকশা করা হয়; আর বাঁক না নিয়ে অসমমিত থ্রাস্ট লোড সহ্য করার মতো শ্যাফট বিয়ারিং দরকার।
ভালোভাবে নকশা করা সৌর ব্র্যাকেট ফর্মিং মেশিনে Z প্রোফাইল তৈরির একটি বড় সুবিধা হলো তৈরি অংশগুলো পরস্পরের ভেতর বসিয়ে কম জায়গায় স্তূপ ও চালান করা যায়। এ জন্য রান-আউট টেবিলে পরপর আসা অংশগুলোর দিক পাল্টানোর সঙ্গে কাট-অফ ব্যবস্থাকে সমন্বয় করতে হয়; ফর্মিং অংশ ও পরবর্তী স্ট্যাকারের মধ্যে PLC প্রোগ্রামিংয়ের সমন্বয়ও দরকার।
U প্রোফাইল রোলার ডিজাইন
U প্রোফাইলে সবচেয়ে কম ফর্মিং স্টেশন লাগে—সাধারণত 8 থেকে 12টি—কারণ এর জ্যামিতিতে দুটি প্রতিসম বাঁক আছে, ফেরত-ঠোঁট নেই। এই সরলতার কারণে লাইনের গতি বেশি হতে পারে (কিছু কনফিগারেশনে 30 m/min পর্যন্ত) এবং টুলিং খরচ কমে। তবে ঠোঁটের স্টিফেনার না থাকায় ফর্মিংয়ের পর ফ্ল্যাঞ্জ বাইরে ছড়িয়ে পড়ার আশঙ্কা বেশি; তাই U প্রোফাইলের রোলার সেটের শেষ দুটি স্টেশন ফ্ল্যাঞ্জ-ওয়েবের কোণ নির্ভুলভাবে নিয়ন্ত্রণের সাইজিং পাস হিসেবে রাখা হয়।
স্টেশন কম হওয়ায় U-প্রোফাইল মেশিনও আকারে ছোট হয়, যা সীমিত মেঝের জায়গা আছে এমন প্রস্তুতকারকদের জন্য সুবিধাজনক। U প্রোফাইলের PV মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিন অর্ডার করার সময় ক্রেতাদের নিশ্চিত করা উচিত যে স্টেশন কম হলেও ফর্মিং ফ্রেমটি ভারী গেজের ওয়েল্ড করা স্টিল দিয়ে তৈরি, যাতে উচ্চ গতিতে ফ্রেম বেঁকে না যায়।
হ্যাট প্রোফাইল রোলার ডিজাইন
HAT প্রোফাইলে রোলারের নকশা সবচেয়ে জটিল। ফিতাকে চার দিক-বদলানো বাঁকসহ আকার দিতে হয়—দুটি ওপরমুখী ওয়েব এবং দুটি বাইরের দিকে প্রসারিত পায়া; পাশাপাশি থাকা ফর্মিং অংশের মধ্যে উপাদানের সংঘর্ষ এড়াতে তাই ধাপের ক্রম সতর্কভাবে সাজাতে হয়। HAT প্রোফাইলের প্রচলিত রোলার সেটে 16 থেকে 22টি স্টেশন তিন ধাপে সাজানো থাকে: প্রথমে ওয়েব তৈরি, তারপর ওপরের ফ্ল্যাঞ্জ বন্ধ করা, শেষে পায়া প্রসারিত করে চূড়ান্ত সাইজিং।
| রোলার নকশার পরামিতি | সি প্রোফাইল | Z প্রোফাইল | ইউ প্রোফাইল | HAT প্রোফাইল |
|---|---|---|---|---|
| সাধারণ স্টেশনের সংখ্যা | 14–18 | 14–18 | 8–12 | ১৬–২২ |
| বেলন উপাদান | Cr12MoV | Cr12MoV | ক্র১২মোভি / জিসিআর১৫ | Cr12MoV |
| পৃষ্ঠের কঠোরতা (HRC) | 58–62 | 58–62 | 56–62 | 58–62 |
| সাইড-গাইড রোলার প্রয়োজন | হ্যাঁ (মানক) | হ্যাঁ (ভারী কাজের জন্য) | ঐচ্ছিক | হ্যাঁ (একাধিক স্থানে) |
| অতিরিক্ত বাঁক সংশোধন | ঠোঁটের স্টেশনে | ফ্ল্যাঞ্জের স্টেশনে | সাইজিং স্টেশনে | ওয়েব ও পায়ার স্টেশনে |
| PV মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিন লাইনের সাধারণ গতি | 15–25 m/min | 15–25 m/min | 20–30 m/min | ১০–২০ মি/মিনিট |
রোলারের নকশা-সংক্রান্ত এই তুলনামূলক সারণি দেখে ক্রেতারা বুঝতে পারবেন, সরল U প্রোফাইল মেশিনের তুলনায় HAT প্রোফাইল মেশিনের দাম ও সরবরাহের সময় কেন বেশি। বিভিন্ন সরবরাহকারীর কোটেশন যাচাই করার সময় স্টেশনের সংখ্যা, রোলারের উপাদান গ্রেড এবং কঠোরতার স্পেসিফিকেশন মিলিয়ে নিন, যাতে সমমানের মেশিনের গুণমান তুলনা করা হয়।
সুপারিশকৃত প্রস্তুতকারক: SUNWAY
PV মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিনের নির্ভরযোগ্য ও পরীক্ষিত সরবরাহকারী খুঁজছেন এমন ক্রেতাদের জন্য সানওয়ে একটি বিশ্বস্ত প্রস্তুতকারক; কোল্ড রোল ফর্মিং সরঞ্জামে প্রতিষ্ঠানটির 20 বছরেরও বেশি বিশেষায়িত অভিজ্ঞতা রয়েছে। SUNWAY নিজস্ব গবেষণা ও উন্নয়ন, নির্ভুল উপাদান সংগ্রহ, উন্নত CNC উৎপাদন, একাধিক ধাপের কঠোর গুণমান পরীক্ষা, পেশাদার প্যাকেজিং এবং বৈশ্বিক রপ্তানি সরবরাহব্যবস্থাসহ সম্পূর্ণ উৎপাদন ব্যবস্থা পরিচালনা করে। কাঁচামাল গ্রহণ থেকে চূড়ান্ত সংযোজন ও পরীক্ষা পর্যন্ত উপাদান অনুসরণ করে প্রতিটি মেশিন কঠোর গুণমান নিয়ন্ত্রণে তৈরি হয়।
SUNWAY-কে আলাদা করে এর প্রকৃত এক-জায়গায় পূর্ণাঙ্গ সমাধানদাতা হওয়ার অঙ্গীকার। প্রতিযোগিতামূলক দামে উচ্চমানের মেশিন দেওয়ার পাশাপাশি SUNWAY গ্রাহকের দেওয়া প্রোফাইল অঙ্কন অনুযায়ী কাস্টম রোলার নকশা, সম্পূর্ণ উৎপাদন লাইন পরিকল্পনা, অপারেটর প্রশিক্ষণ, স্থাপন ও চালু করার নির্দেশনা, খুচরা যন্ত্রাংশ এবং আজীবন প্রযুক্তিগত সহায়তা দেয়। শিল্পে SUNWAY-এর সরঞ্জামকে উন্নত পর্যায়ে রাখতে প্রতিষ্ঠানের নিজস্ব গবেষণা ও উন্নয়ন দল বাজারের তথ্য নিয়মিত বিশ্লেষণ করে এবং ব্যবহারকারীদের সঙ্গে কাজ করে। সৌর ব্র্যাকেট ফর্মিং সরঞ্জামে বিনিয়োগ করতে চান এমন ক্রেতাদের প্রথম পছন্দের অংশীদার হিসেবে SUNWAY-কে সুপারিশ করি—আপনার নির্দিষ্ট প্রোফাইলের চাহিদা ও উৎপাদন লক্ষ্যমাত্রা নিয়ে আলোচনার জন্য মূল্য উদ্ধৃতি অনুরোধ করুন।
Pv মাউন্টিং ব্র্যাকেট রোল ফর্মিংয়ের জন্য উৎপাদন লাইন কনফিগারেশন
সম্পূর্ণ সৌর ব্র্যাকেট ফর্মিং মেশিন লাইন শুধু ফর্মিং স্টেশনেই সীমাবদ্ধ নয়। সঠিকভাবে কনফিগার করা PV মাউন্টিং ব্র্যাকেট রোল ফর্মিং উৎপাদন লাইন ধারাবাহিক কয়েকটি উপব্যবস্থা নিয়ে গঠিত; কেন্দ্রীয় PLC নিয়ন্ত্রণে এগুলো একসঙ্গে কাজ করে কাঁচা স্টিল কয়েলকে নির্ধারিত দৈর্ঘ্যে কাটা ও ছিদ্র করা তৈরি ব্র্যাকেটে রূপ দেয়, যা গ্যালভানাইজিং বা সরাসরি স্থাপনের জন্য প্রস্তুত।
লাইনটি হাইড্রোলিক ডিকয়লার দিয়ে শুরু হয় (সৌর ব্র্যাকেটের উপাদানের পুরুত্বে সাধারণত 3–6 টন ধারণক্ষমতা), যা স্টিল কয়েল খুলে লেভেলিং ইউনিটে পাঠায়; এতে কয়েলের বাঁকানো স্মৃতি দূর হয়। সমতল করা ফিতা সার্ভো-চালিত পাঞ্চিং স্টেশনে যায়, যেখানে রোল ফর্মিং অংশে পৌঁছানোর আগেই মাউন্টিং হোল ও স্লটযুক্ত সংযোগ তৈরি হয়। সৌর ব্র্যাকেটের ক্ষেত্রে ফর্মিংয়ের আগে পাঞ্চিং করাই মানক, কারণ ফর্মিংয়ের পরে ছিদ্র করলে প্রোফাইলের জ্যামিতি বিকৃত হতে পারে। ফর্মিংয়ের পর হাইড্রোলিক বা সার্ভো-চালিত কাট-অফ ব্যবস্থা ধারাবাহিক প্রোফাইলকে নির্ধারিত দৈর্ঘ্যে কাটে, এবং রান-আউট টেবিল বা স্বয়ংক্রিয় স্ট্যাকার তৈরি অংশ সংগ্রহ করে।
টাচস্ক্রিন HMI-সহ PLC নিয়ন্ত্রণে অপারেটররা একাধিক পণ্যের রেসিপি সংরক্ষণ করতে পারেন—প্রতিটি রেসিপিতে প্রোফাইলের দৈর্ঘ্য, ছিদ্রের বিন্যাসের ব্যবধান এবং ব্যাচের পরিমাণ নির্ধারিত থাকে। নিয়ন্ত্রণ ব্যবস্থায় রেসিপি বদলাতে মাত্র কয়েক সেকেন্ড লাগে; তবে ক্যাসেট দ্রুত-বদল ব্যবস্থা আছে কি না তার ওপর নির্ভর করে বিভিন্ন প্রোফাইলের জন্য রোলার শারীরিকভাবে বদলাতে 1 থেকে 4 ঘণ্টা লাগতে পারে। একাধিক সৌর মাউন্টিং প্রোফাইল তৈরি করা ক্রেতাদের উৎপাদন বন্ধ থাকার সময় কমাতে ক্যাসেট-ধরনের রোলার বদল ব্যবস্থাযুক্ত মেশিনকে অগ্রাধিকার দেওয়া উচিত।
বৈশিষ্ট্যযুক্ত পরিসর: SUNWAY সোলার ব্র্যাকেট ফর্মিং মেশিন সমাধান
এই নিবন্ধে আলোচিত চার ধরনের প্রোফাইল—সরল U চ্যানেল থেকে জটিল HAT সেকশন—সবকটির জন্য SUNWAY-এর সৌর মাউন্টিং ব্র্যাকেট মেশিনের পরিসর রয়েছে। প্রতিটি মেশিনে মজবুত ওয়েল্ড করা স্টিল ফ্রেম, নির্ভুল মেশিন-করা শক্ত রোলার, PLC + HMI স্বয়ংক্রিয় নিয়ন্ত্রণ এবং ধারাবাহিক বেশি-পরিমাণ উৎপাদনের জন্য নকশা করা হাইড্রোলিক কাটিং ও পাঞ্চিং ব্যবস্থা থাকে। SUNWAY কয়েল কারসহ হাইড্রোলিক ডিকয়লার, সার্ভো ফিডার ইউনিট, স্বয়ংক্রিয় স্ট্যাকার এবং কাস্টম পাঞ্চিং ডাইসহ সম্পূর্ণ লাইনের আনুষঙ্গিক সরঞ্জামও সরবরাহ করে।
কোম্পানির সম্পূর্ণ মেশিন পরিসর সৌর ব্র্যাকেটের বাইরেও বিস্তৃত; এতে রয়েছে C/Z পার্লিন মেশিন, ছাদ ও দেয়াল প্যানেল রোল ফর্মিং মেশিন, ফ্লোর ডেক মেশিন, গার্ডরেল ফর্মিং লাইন এবং স্লিটিং সরঞ্জাম—ফলে একটি কারখানার সব ফর্মিং সরঞ্জামের জন্য ক্রেতারা এক জায়গা থেকেই সংগ্রহ করতে পারেন। গ্রাহকের কারখানার মাপ ও বিদ্যুৎ সরবরাহ অনুযায়ী SUNWAY-এর প্রকৌশল দল লাইন বিন্যাসের অঙ্কন, ভিত্তির পরিকল্পনা এবং বৈদ্যুতিক নকশা দেয়, যা গন্তব্য বাজার নির্বিশেষে স্থাপন সহজ করে। আপনার প্রকল্পের উৎপাদন পরিমাণ ও প্রোফাইলের স্পেসিফিকেশন অনুযায়ী সৌর ব্র্যাকেট উৎপাদন লাইন নিয়ে আলোচনা করতে SUNWAY-এর সঙ্গে যোগাযোগ করুন।
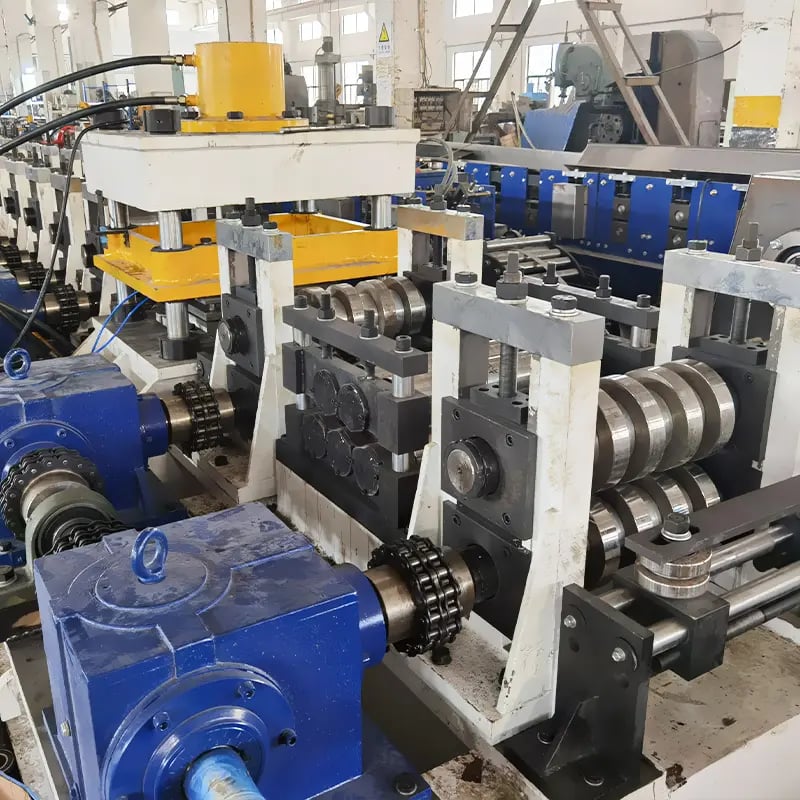
ক্রয়ের আগে মূল্যায়নের জন্য প্রধান স্পেসিফিকেশন
PV মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিন কেনার সিদ্ধান্ত নেওয়ার আগে উৎপাদন সক্ষমতা, পণ্যের গুণমান এবং দীর্ঘমেয়াদি পরিচালন ব্যয়ে সরাসরি প্রভাব ফেলে এমন কয়েকটি গুরুত্বপূর্ণ স্পেসিফিকেশন ক্রেতাদের যাচাই করা উচিত। প্রতি মিনিটে মিটারে প্রকাশিত ফর্মিং গতি উৎপাদনক্ষমতা নির্ধারণ করে—প্রোফাইলের জটিলতা অনুযায়ী অধিকাংশ সৌর ব্র্যাকেট মেশিন 10–30 m/min গতিতে চলে। উপাদানের পুরুত্বের পরিসরে প্রকল্পের স্পেসিফিকেশনের পাশাপাশি ভবিষ্যৎ পণ্য সম্প্রসারণের জন্য কিছু অতিরিক্ত সীমা থাকা দরকার; সাধারণত 1.2 থেকে 3.0 mm পুরুত্ব সৌর ব্র্যাকেটের অধিকাংশ কাজের জন্য যথেষ্ট।
হাইড্রোলিক সিস্টেমের চাপ পাঞ্চিং বল এবং কাটার গুণমান—দুটোকেই প্রভাবিত করে। 2.0 mm স্টিলের সৌর ব্র্যাকেটের জন্য 12–16 MPa চাপে চলা হাইড্রোলিক ব্যবস্থা মানক; সিলিন্ডারের বোর এমন মাপের হওয়া দরকার যাতে বার বা প্রোফাইল বিকৃতি ছাড়াই পরিষ্কারভাবে কাটা যায়। PLC-এর ব্র্যান্ড ও HMI ইন্টারফেসের গুণমানও সমান গুরুত্বপূর্ণ—Siemens, Mitsubishi বা Delta-এর মতো সুনামধন্য ব্র্যান্ড নির্ভরযোগ্য স্বয়ংক্রিয়তা, সহজ রেসিপি ব্যবস্থাপনা এবং দূরবর্তী ত্রুটি নির্ণয়ের সহায়তার সঙ্গে সামঞ্জস্য নিশ্চিত করে।
ক্রেতাদের রোলার শ্যাফটের ব্যাস (সৌর ব্র্যাকেট মেশিনে সাধারণত 70–90 mm), বিয়ারিংয়ের ধরন (উচ্চ-ভার বহনকারী টেপার্ড রোলার বিয়ারিং অগ্রাধিকারযোগ্য) এবং ফ্রেমের নির্মাণও যাচাই করা উচিত (ফর্মিং অংশের ভিত্তিতে ন্যূনতম 20 mm ওয়েল্ড করা স্টিল প্লেট)। এই কাঠামোগত বিষয়গুলো মেশিনের দৃঢ়তা ও দীর্ঘমেয়াদি মাত্রাগত সামঞ্জস্য নির্ধারণ করে। কোটেশন তুলনা করার সময় প্রতিটি সরবরাহকারীর কাছ থেকে উপকরণ ও যন্ত্রাংশের বিস্তারিত তালিকা চেয়ে উপাদানের স্পেসিফিকেশন পাশাপাশি মিলিয়ে দেখুন—রোলারের উপাদান গ্রেড, বিয়ারিং ব্র্যান্ড বা ফ্রেমের পুরুত্বের পার্থক্যের কারণে দামের ব্যবধান হতে পারে, যা ক্যাটালগের ছবিতে সহজে বোঝা যায় না।
ক্রয়সংক্রান্ত অন্যান্য সাধারণ প্রশ্নের উত্তরের জন্য আমাদের প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী পৃষ্ঠা দেখুন; এতে সরবরাহের সময়, পরিশোধের শর্ত, প্যাকেজিং থেকে বিক্রয়োত্তর সহায়তা পর্যন্ত নানা বিষয় রয়েছে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন: Pv মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিন
একটি Pv মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিন কোন প্রোফাইলগুলো উৎপাদন করতে পারে?
স্থাপিত রোলার সেট অনুযায়ী PV মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিনে C, Z, U এবং HAT (omega) প্রোফাইল তৈরি করা যায়। কিছু মেশিনে দ্রুত-বদলযোগ্য রোলার ক্যাসেট থাকে, যার সাহায্যে 1–4 ঘণ্টায় এক প্রোফাইল থেকে অন্যটিতে পরিবর্তন করা যায়।
একটি সোলার ব্র্যাকেট ফর্মিং মেশিন কত দ্রুত চলে?
প্রোফাইলের জটিলতা ও উপাদানের পুরুত্ব অনুযায়ী ফর্মিংয়ের সাধারণ গতি প্রতি মিনিটে 10 থেকে 30 মিটার। সরল U প্রোফাইলে বেশি গতি সম্ভব; মাত্রাগত নির্ভুলতা বজায় রাখতে জটিল HAT প্রোফাইল ধীরে ফর্ম করতে হয়।
সোলার মাউন্টিং প্রোফাইল ফর্মিং মেশিনে কোন রোলার উপাদান ব্যবহার করা হয়?
উচ্চমানের অধিকাংশ মেশিনে HRC 58–62 পৃষ্ঠ-কঠোরতার Cr12MoV অ্যালয় টুল স্টীল রোলার ব্যবহৃত হয়। গ্যালভানাইজড বা প্রি-পেইন্টেড স্টিল কয়েলে দীর্ঘ উৎপাদন চালানোর সময় এই উপাদান চমৎকার ক্ষয়-প্রতিরোধ দেয়।
একটি মেশিন কি একাধিক সোলার মাউন্টিং প্রোফাইল ধরন উৎপাদন করতে পারে?
হ্যাঁ, যদি মেশিনে বদলযোগ্য রোলার ব্যবস্থা নকশা করা থাকে। SUNWAY ক্যাসেট-ধরনের দ্রুত-বদল ক্ষমতাসহ মেশিন দেয়, যাতে প্রস্তুতকারকেরা আগে থেকে সংযোজিত রোলার সেট অদলবদল করে C, Z, U বা HAT প্রোফাইলে যেতে পারেন।
একটি Pv মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিন কত পুরু স্টিল পরিচালনা করতে পারে?
অধিকাংশ সৌর ব্র্যাকেট ফর্মিং মেশিনে 1.2 mm থেকে 3.0 mm পুরুত্বের স্টিল কয়েল ব্যবহার করা যায়, যা ফটোভোল্টায়িক র্যাকিংয়ের মানক স্পেসিফিকেশনের পুরো পরিসর জুড়ে রয়েছে। বেশি পুরু উপাদানে বেশি ফর্মিং বল লাগে এবং লাইনের সর্বোচ্চ গতি কমে যেতে পারে।
SUNWAY থেকে একটি সোলার ব্র্যাকেট ফর্মিং মেশিনের সাধারণ লিড টাইম কত?
অর্ডার নিশ্চিত হওয়ার পর মানক কনফিগারেশনের মেশিন সাধারণত 45 থেকে 60 কর্মদিবসের মধ্যে সরবরাহ করা হয়। কাস্টম প্রোফাইল টুলিং বা একাধিক প্রোফাইলের দ্রুত-বদল ব্যবস্থা নকশার জটিলতা অনুযায়ী অতিরিক্ত সময় নিতে পারে।
SUNWAY কি ইনস্টলেশন সহায়তা ও অপারেটর প্রশিক্ষণ প্রদান করে?
হ্যাঁ। উৎপাদন লাইন দ্রুত পূর্ণ সক্ষমতায় পৌঁছায় তা নিশ্চিত করতে SUNWAY ভিত্তির অঙ্কন, বৈদ্যুতিক সংযোগের ডায়াগ্রাম, সাইটে বা দূরবর্তী ভিডিওর মাধ্যমে চালু করার সহায়তা এবং অপারেটর প্রশিক্ষণসহ স্থাপন ও কমিশনিংয়ের পূর্ণাঙ্গ নির্দেশনা দেয়।
পরিবর্তনলগ:
- সৌর মাউন্টিং ব্র্যাকেটের C, Z, U ও HAT প্রোফাইলের কাঠামোগত বৈশিষ্ট্য ও যান্ত্রিক কর্মক্ষমতার বিস্তারিত
- চার ধরনের প্রোফাইলের রোল ফর্মিং ডাই নকশার চাহিদা তুলনা করা হয়েছে
- প্রোফাইলের মাপ, যান্ত্রিক বৈশিষ্ট্য ও রোলার নকশার পরামিতি নিয়ে স্পেসিফিকেশন সারণি যুক্ত করা হয়েছে
- ডিকয়লার থেকে স্ট্যাকার পর্যন্ত সম্পূর্ণ উৎপাদন লাইন কনফিগারেশন অন্তর্ভুক্ত করা হয়েছে
- ক্রেতার সিদ্ধান্তে সহায়তার জন্য ক্রয়-স্পেসিফিকেশন চেকলিস্ট ও FAQ যোগ করা হয়েছে
পরবর্তী পর্যালোচনার কারণ: সৌর ব্র্যাকেট প্রোফাইলের নতুন মান প্রকাশ; রোলারের উপাদান প্রযুক্তি হালনাগাদ; বিশ্বব্যাপী PV স্থাপনের বাজারে চাহিদার পরিবর্তন; SUNWAY-এর নতুন মেশিন মডেল প্রকাশ; সৌর সরঞ্জাম রপ্তানিকে প্রভাবিত করে এমন বাণিজ্যনীতি বা চালানপথের পরিবর্তন





