
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

বিশ্বজুড়ে ফটোভোল্টায়িক স্থাপনা দ্রুত সম্প্রসারিত হওয়ায় সোলার মাউন্টিং কাঠামোয় ব্যবহৃত নির্ভুলভাবে ফর্ম করা স্ট্রাট চ্যানেলের চাহিদা বেড়েছে। একটি সোলার স্ট্রাট চ্যানেল রোল ফর্মিং মেশিন হলো এমন বিশেষ সরঞ্জাম, যা সমতল স্টিল কয়েলকে নির্ধারিত C-আকৃতির বা U-আকৃতির স্ট্রাট চ্যানেলে রূপ দেয়—যাতে স্লটযুক্ত ছিদ্র, পিঠে-পিঠে মাউন্টিং ছিদ্র এবং সুনির্দিষ্ট মাত্রাগত সহনশীলতা থাকে—এবং এমন উৎপাদনগতিতে কাজ করে যা হাতে তৈরি করে অর্জন করা সম্ভব নয়। সৌর ব্র্যাকেট সরবরাহ শৃঙ্খলে প্রবেশ বা উৎপাদন বাড়াতে চাইলে এই মেশিনশ্রেণির মূল স্পেসিফিকেশন, প্রোফাইলের মান, পাঞ্চিং কনফিগারেশন এবং পৃষ্ঠ-প্রক্রিয়াকরণের শর্ত বোঝা যেকোনো নির্মাতা বা ঠিকাদারের জন্য জরুরি।
আপনার উৎপাদন কারখানার জন্য সোলার স্ট্রাট চ্যানেল রোল ফর্মিং মেশিন যাচাই করলে, 20 বছরেরও বেশি কোল্ড রোল ফর্মিং অভিজ্ঞতা ও প্রমাণিত বৈশ্বিক রপ্তানি-রেকর্ডের ভিত্তিতে কারিগরি পরামর্শ, কাস্টম লাইন কনফিগারেশন এবং প্রতিযোগিতামূলক দাম পেতে SUNWAY-এর আমাদের দলের সাথে যোগাযোগ করুন।
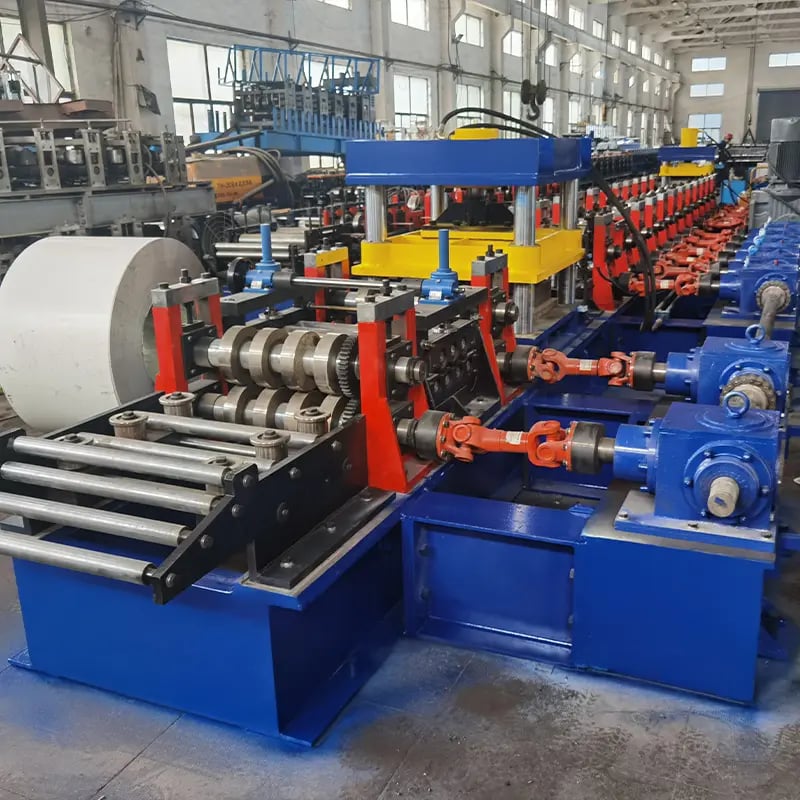
সোলার স্ট্রাট চ্যানেল রোল ফর্মিং মেশিন কী?
সোলার স্ট্রাট চ্যানেল রোল ফর্মিং মেশিন একটি অবিচ্ছিন্ন কোল্ড ফর্মিং উৎপাদন লাইন, যা ফটোভোল্টায়িক র্যাকিং ব্যবস্থায় কাঠামোগত সহায়ক উপাদান হিসেবে ব্যবহৃত ধাতব স্ট্রাট চ্যানেল তৈরি করে; এগুলোকে সাধারণত ইউনিস্ট্রাট বা মাউন্টিং চ্যানেল বলা হয়। মেশিনটি সমতল স্টিল স্ট্রিপকে ধারাবাহিকভাবে নকশা করা একাধিক রোলার স্টেশনের মধ্য দিয়ে বাঁকায়, যতক্ষণ না কাঙ্ক্ষিত C-চ্যানেল বা স্লটযুক্ত চ্যানেলের ক্রস-সেকশন তৈরি হয়। ইন্টিগ্রেটেড পাঞ্চিং ও কাটিং অপারেশন লাইনের মধ্যেই সম্পন্ন হয়।
সাধারণ উদ্দেশ্যের রোল ফর্মিং সরঞ্জাম থেকে আলাদা করে, নির্দিষ্ট সোলার মাউন্টিং চ্যানেল মেশিনে সৌর মাউন্টিং হার্ডওয়্যারের জন্য প্রয়োজনীয় পুনরাবৃত্ত ছিদ্রের নকশা তৈরির বিশেষ ডাই থাকে। এসব ছিদ্রের কারণে স্প্রিং নাট, বোল্ট ও ক্ল্যাম্প দিয়ে সাইটে দ্রুত সংযোজন করা যায়; সাইটে ড্রিল করতে হয় না। এতে তৈরি স্ট্রাট চ্যানেল গ্রাউন্ড-মাউন্ট, ছাদ এবং কারপোর্ট সোলার অ্যারের মাত্রাগত নির্ভুলতা ও কাঠামোগত ভারবহনের শর্ত পূরণ করে।
মূল কার্যপ্রণালি সহজ: স্টিল কয়েল হাইড্রোলিক ডিকয়লারে বসানো হয়, লেভেলিং ও গাইড ব্যবস্থার মধ্য দিয়ে চালানো হয়, 12 থেকে 18টি ফর্মিং রোলার স্টেশন পার করা হয়, হাইড্রোলিক বা নিউম্যাটিক পাঞ্চিং ইউনিটে প্রক্রিয়া করা হয় এবং শেষে নির্ধারিত দৈর্ঘ্য অনুযায়ী শিয়ার-কাট করা হয়। পুরো ক্রমটি টাচস্ক্রিন HMI-সহ PLC নিয়ন্ত্রণ ব্যবস্থায় পরিচালিত হয়; এতে অপারেটররা খুব কম সময় বন্ধ রেখে প্রোফাইলের মাপ, ছিদ্রের নকশা এবং কাটার দৈর্ঘ্য বদলাতে পারেন।
সোলার স্ট্রাট চ্যানেল রোল ফর্মিং মেশিনের প্রধান স্পেসিফিকেশন
যেকোনো সোলার স্ট্রাট চ্যানেল রোল ফর্মিং মেশিনের কর্মক্ষমতা ও উপযোগিতা পরিমাপযোগ্য কারিগরি প্যারামিটারের একটি সেট দিয়ে নির্ধারিত হয়। ক্রয় সিদ্ধান্তের আগে ক্রেতাদের লক্ষ্য উৎপাদনের পরিমাণ, উপকরণের গ্রেড এবং চ্যানেল প্রোফাইলের চাহিদার সঙ্গে মিলিয়ে এই স্পেসিফিকেশনগুলো সতর্কভাবে যাচাই করা উচিত।
ফর্মিংয়ের গতি উৎপাদনক্ষমতার একটি প্রধান সূচক। এই শ্রেণির অধিকাংশ উৎপাদন-গ্রেড মেশিন 10–25 m/min গতিতে চলে; তবে হালকা গেজের উপকরণে উচ্চগতির কনফিগারেশন 30 m/min বা তার বেশিও অর্জন করতে পারে। সাধারণত 12 থেকে 18টি ফর্মিং স্টেশনের সংখ্যা নির্ধারণ করে স্ট্রিপটি কত ধাপে ধীরে বাঁকবে; এটি সরাসরি প্রোফাইলের নির্ভুলতা ও পৃষ্ঠের ফিনিশের গুণমানকে প্রভাবিত করে। স্টেশন বেশি হলে সাধারণত পাতলা উপকরণ ফাটল বা স্প্রিংব্যাকজনিত বিকৃতি ছাড়া ফর্ম করা যায়।
উপকরণের সঙ্গে সামঞ্জস্য আরেকটি গুরুত্বপূর্ণ স্পেসিফিকেশন। সোলার স্ট্রাট চ্যানেল সাধারণত হট-ডিপ গ্যালভানাইজড স্টিল, প্রি-গ্যালভানাইজড স্টিল বা স্টেইনলেস স্টিলের 1.0 mm থেকে 3.0 mm পুরু কয়েল দিয়ে তৈরি হয়; লক্ষ্য প্রোফাইলের মাপ অনুযায়ী কয়েলের প্রস্থ 120 mm থেকে 260 mm হয়। রোলারের উপকরণও সমান গুরুত্বপূর্ণ: HRC 58–62 পৃষ্ঠ-কঠোরতাসম্পন্ন শক্ত করা Cr12MoV বা GCr15 অ্যালয় স্টিলের রোলার লক্ষ লক্ষ ফর্মিং সাইকেলজুড়ে দীর্ঘ সেবা-আয়ু ও মাত্রাগত সামঞ্জস্য নিশ্চিত করে।
| প্যারামিটার | সাধারণ পরিসীমা | নোট |
|---|---|---|
| ফর্মিং গতি | 10–25 m/min | সোলার স্ট্রাট চ্যানেল রোল ফর্মিং মেশিনের স্ট্যান্ডার্ড পরিসর |
| ফর্মিং স্টেশনের সংখ্যা | 12–18 | স্টেশন বেশি হলে পাতলা গেজের উপকরণে নির্ভুলতা বাড়ে |
| উপাদানের পুরুত্ব | 1.0–3.0 mm | হট-ডিপ গ্যালভানাইজড, প্রি-গ্যালভানাইজড বা স্টেইনলেস |
| কয়েল প্রস্থ | 120–260 mm | প্রোফাইলের ক্রস-সেকশন অনুযায়ী ভিন্ন হয় |
| রোলারের উপাদান | ক্র১২মোভি / জিসিআর১৫ | HRC 58–62 কঠোরতা |
| প্রধান মোটর পাওয়ার | 7.5–15 kW | উপকরণের গেজ ও গতির ওপর নির্ভরশীল |
| হাইড্রোলিক কাটিং বল | 10–16 tons | বার ছাড়া পরিষ্কার শিয়ারিং |
| নিয়ন্ত্রণ ব্যবস্থা | পিএলসি + এইচএমআই টাচস্ক্রিন | Siemens, Delta বা Mitsubishi-এর বিকল্প |
বিভিন্ন সরবরাহকারীর মেশিন তুলনা করার সময় ক্রেতার যে মৌলিক প্যারামিটারগুলো যাচাই করা উচিত, এই সারণিতে তার সারাংশ রয়েছে। রোলারের কঠোরতা ও মোটরের ক্ষমতার দিকে বিশেষ নজর দিন—অবিচ্ছিন্ন উৎপাদন-লোডে মোটা গেজের স্টেইনলেস স্টিল কয়েল মেশিনটি কত ভালোভাবে সামলাবে, তা এই দুটি বিষয় নির্ধারণ করে।
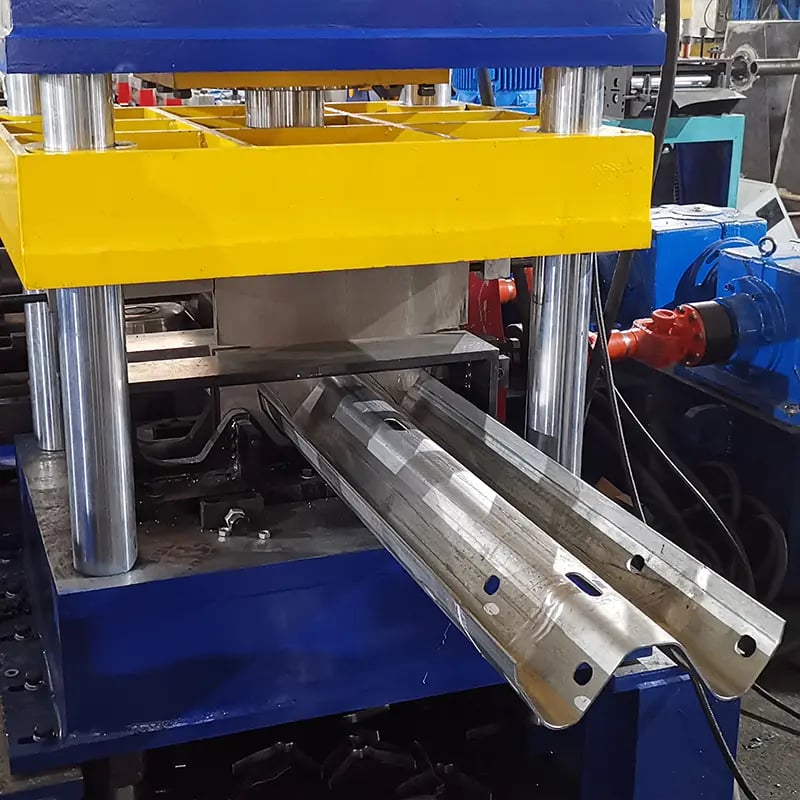
সৌর মাউন্টিং সিস্টেমের জন্য মানক স্ট্রাট চ্যানেল প্রোফাইল
সোলার মাউন্টিং স্ট্রাট চ্যানেল সুপ্রতিষ্ঠিত মাত্রাগত মান অনুসরণ করে, যাতে বৈশ্বিক মাউন্টিং হার্ডওয়্যারের সঙ্গে বিনিময়যোগ্যতা নিশ্চিত হয়। বহুল ব্যবহৃত দুটি ক্রস-সেকশন হলো 41 × 21 mm সিঙ্গেল চ্যানেল এবং 41 × 41 mm ডাবল-হাইট চ্যানেল। দুটির উৎস ইউনিস্ট্রাট/Halfen চ্যানেল ব্যবস্থা হলেও সৌর র্যাকিং শিল্পে এগুলো সর্বজনীনভাবে গৃহীত হয়েছে।
41 × 21 mm প্রোফাইলটি হালকা বিকল্প; গ্রাউন্ড-মাউন্ট অ্যারে ও আবাসিক ছাদ ব্যবস্থায় অনুভূমিক রেল এবং গৌণ সহায়ক সদস্য হিসেবে সাধারণত এটি ব্যবহৃত হয়। 2.0 mm গ্যালভানাইজড স্টিল দিয়ে তৈরি হলে 1.5–2.0 মিটার পর্যন্ত স্প্যানের জন্য যথেষ্ট বাঁক-প্রতিরোধ দেয়। 41 × 41 mm প্রোফাইলে সেকশনের উচ্চতা দ্বিগুণ; এতে জড়তার ভ্রামক উল্লেখযোগ্যভাবে বাড়ে। দীর্ঘ স্প্যান ও ভারী প্যানেলের ভার বহন করতে হয় এমন প্রধান কাঠামোগত রেল, ক্যান্টিলিভার মাউন্ট ও কারপোর্টের ফ্রেমে এটি বেশি উপযোগী।
এই দুটি প্রধান মাপের পাশাপাশি আঞ্চলিক বাজারে ভারী ট্র্যাকার ব্যবস্থা ও উঁচু গ্রাউন্ড-মাউন্টের জন্য 41 × 62 mm এবং পিঠে-পিঠে 21 × 41 mm কনফিগারেশনও ব্যবহৃত হয়। ভালোভাবে নকশা করা সোলার মাউন্টিং চ্যানেল মেশিনে অন্তত দুটি প্রোফাইলের মাপের মধ্যে বদলাতে সামঞ্জস্যযোগ্য রোলার সেট বা দ্রুত-বদলানো ক্যাসেট থাকা উচিত, যাতে পুরো লাইন নতুন করে টুলিং করতে না হয়।
| প্রোফাইলের ক্রস-সেকশন | সাধারণ পুরুত্ব | প্রধান প্রয়োগ | সোলার স্ট্রাট চ্যানেল রোল ফর্মিং মেশিনে রোলার পরিবর্তন |
|---|---|---|---|
| 41 × 21 mm | ১.৫–২.৫ মিমি | ছাদের রেল, হালকা গ্রাউন্ড-মাউন্ট | মানক রোলার সেট |
| 41 × 41 mm | ১.৫–৩.০ মিমি | প্রধান রেল, কারপোর্টের ফ্রেম | সামঞ্জস্যযোগ্য বা ক্যাসেট পরিবর্তন |
| 41 × 62 mm | 2.0–3.0 mm | ভারী ট্র্যাকার, উঁচু মাউন্ট | নির্দিষ্ট রোলার সেট |
| 21 × 41 mm (পিঠে-পিঠে) | 2.0–2.5 mm | যৌগিক বিম সেকশন | কাস্টম কনফিগারেশন |
আপনার লক্ষ্য বাজারে কোন চ্যানেলের মাপের চাহিদা সবচেয়ে বেশি তা নির্ধারণ করতে এই প্রোফাইল-তুলনা ব্যবহার করুন; এরপর উৎপাদনের নমনীয়তা বাড়াতে মেশিন অর্ডারের সময় সেই অনুযায়ী রোলার সেট নির্দিষ্ট করুন।
বিশেষ পরিসর: SUNWAY সোলার মাউন্টিং রোল ফর্মিং মেশিন সমাধান
সৌরশক্তি খাতের জন্য বিশেষভাবে উপযোগী রোল ফর্মিং সরঞ্জামের পূর্ণাঙ্গ পোর্টফোলিও SUNWAY সরবরাহ করে। এতে রয়েছে স্ট্রাট চ্যানেল লাইন, ট্র্যাকার টর্ক টিউবের জন্য C/Z পারলিন মেশিন এবং ফটোভোল্টায়িক মাউন্টিং উপাদানের ব্র্যাকেট ফর্মিং মেশিন। প্রতিটি মেশিনে মজবুত ওয়েল্ড করা স্টিল ফ্রেম, নির্ভুল CNC-মেশিন করা রোলার, PLC অটোমেশন এবং উচ্চ-পরিমাণের অবিচ্ছিন্ন উৎপাদনের উপযোগী হাইড্রোলিক কাটিং ব্যবস্থা থাকে।
সৌরশিল্পের ক্রেতাদের জন্য SUNWAY-কে আলাদা করে এর গ্রাহকের দেওয়া প্রোফাইল ড্রয়িং অনুযায়ী রোলার টুলিংয়ের কাস্টম নকশা, জটিল ছিদ্রের নকশার জন্য একাধিক পাঞ্চিং স্টেশন যুক্ত করা এবং ডিকয়লার থেকে স্বয়ংক্রিয় স্ট্যাকিং পর্যন্ত পূর্ণ উৎপাদন লাইন কনফিগার করার সক্ষমতা। প্রতিযোগিতামূলক দাম, সম্পূর্ণ খুচরা যন্ত্রাংশ সরবরাহ, অপারেটর প্রশিক্ষণ এবং স্ট্যান্ডার্ড সুবিধা হিসেবে আজীবন কারিগরি সহায়তাসহ SUNWAY প্রকৃত ওয়ান-স্টপ সংগ্রহ-সুবিধা দেয়। আমাদের সোলার চ্যানেল উৎপাদনের জন্য কাস্টম লাইন নিয়ে আলোচনা করতে বা আমাদের সম্পূর্ণ মেশিনের পরিসর অন্বেষণ করুন; যোগাযোগ করুন কারিগরি বিক্রয় দলের সঙ্গে।
পাঞ্চিং প্যাটার্ন ও হোল কনফিগারেশন বিকল্প
সোলার স্ট্রাট চ্যানেল রোল ফর্মিং মেশিনের উপাদানগুলোর মধ্যে পাঞ্চিং ব্যবস্থা সম্ভবত প্রয়োগভেদে সবচেয়ে বেশি নির্দিষ্ট। বৈদ্যুতিক বা HVAC কাজে ব্যবহৃত সাধারণ স্ট্রাট চ্যানেলের মতো নয়, সোলার মাউন্টিং চ্যানেলে ফটোভোল্টায়িক র্যাকিং ব্যবস্থায় প্রচলিত মডিউল ক্ল্যাম্প, স্প্লাইস কানেক্টর এবং L-ফিটের বোল্টের দূরত্বের সঙ্গে মিলিয়ে সুনির্দিষ্ট স্থানে ছিদ্রের নকশা করতে হয়।
স্ট্যান্ডার্ড ইউনিস্ট্রাট-ধাঁচের স্লটযুক্ত ছিদ্র—সাধারণত চ্যানেলের ওয়েব বরাবর নিয়মিত বিরতিতে 22 × 11 mm বা 14 × 28 mm লম্বাটে স্লট—সর্বজনীনভাবে বোল্ট বসানোর নমনীয়তা দেয়। তবে অনেক সোলার EPC ঠিকাদার ও র্যাকিং নকশাকারী আড়াআড়ি ব্রেসিং সংযোগ এবং পিঠে-পিঠে বোল্ট করার জন্য ফ্ল্যাঞ্জে গোল ছিদ্রও নির্দিষ্ট করেন (ব্যাস 9 mm, 11 mm বা 13 mm)। সক্ষম সোলার মাউন্টিং চ্যানেল মেশিনে অন্তত দুটি পাঞ্চিং স্টেশন থাকা উচিত: ওয়েবের স্লটের জন্য একটি এবং ফ্ল্যাঞ্জের ছিদ্রের জন্য আরেকটি। সফটওয়্যারে ছিদ্রের পিচ সমন্বয় করতে এতে সার্ভো বা এনকোডার-নিয়ন্ত্রিত অবস্থান নির্ধারণ থাকা উচিত; ভৌত ডাই বদলাতে না হয়।
উন্নত মেশিনে ফর্মিং স্টেশনের আগে সার্ভো-চালিত প্রি-পাঞ্চ ইউনিট থাকে, যা সমতল স্ট্রিপে পাঞ্চ করে—এ সময় দুই পৃষ্ঠেই সহজে কাজ করা যায়। ফর্মিংয়ের পর পাঞ্চিংয়ের তুলনায় এই পদ্ধতিতে ছিদ্রের অবস্থান বেশি নির্ভুল হয় (সাধারণত ±0.5 mm-এর মধ্যে) এবং পাঞ্চিং স্ট্রোকে তৈরি চ্যানেলের প্রোফাইল বিকৃত হওয়ার ঝুঁকি দূর হয়। উপকরণের পুরুত্ব ও প্রতি সাইকেলে একসঙ্গে পাঞ্চ করা পয়েন্টের সংখ্যার ওপর নির্ভর করে হাইড্রোলিক পাঞ্চিং বল সাধারণত 15 থেকে 30 টনের মধ্যে হয়।
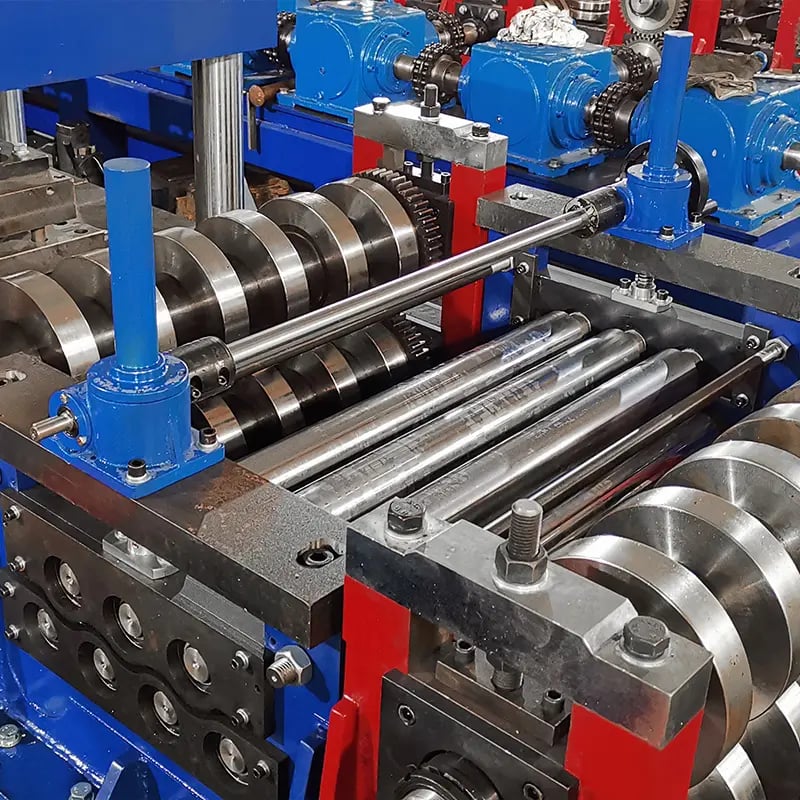
সোলার স্ট্রাট চ্যানেলের জন্য পৃষ্ঠতল প্রক্রিয়াকরণের প্রয়োজনীয়তা
সোলার মাউন্টিং স্ট্রাট চ্যানেল বাইরে 25 বছর বা তারও বেশি সময় উন্মুক্ত থাকে—এটি ফটোভোল্টায়িক ব্যবস্থার প্রত্যাশিত সেবা-আয়ু—তাই পৃষ্ঠের প্রক্রিয়াকরণ গুণমানের অপরিহার্য বিষয়। রোল ফর্মিং প্রক্রিয়াটি প্রি-কোটেড বা পরে প্রক্রিয়াকৃত উপকরণের সঙ্গে সামঞ্জস্যপূর্ণ হতে হবে; ফর্মিং, পাঞ্চিং ও কাটিংজুড়ে আবরণের অখণ্ডতা রক্ষার মতো নকশাও মেশিনে থাকতে হবে।
হট-ডিপ গ্যালভানাইজড (HDG) স্টীল স্ট্রিপে 275 g/m² (Z275) বা তার বেশি জিঙ্ক-প্রলেপের ওজন থাকলে স্ট্যান্ডার্ড বহিরাঙ্গন স্থাপনার সোলার স্ট্রাট চ্যানেলের জন্য সেটিই সবচেয়ে প্রচলিত কাঁচামাল। প্রি-গ্যালভানাইজড কয়েল (Z180–Z275) মৃদু জলবায়ুতে সাশ্রয়ী বিকল্প। উপকূলীয়, উচ্চ-আর্দ্রতা বা রাসায়নিকভাবে ক্ষয়কারী পরিবেশে উন্নত ক্ষয়রোধের জন্য ক্রেতারা ক্রমশ Magnelis (ZM310) বা অ্যালুমিনিয়াম-জিঙ্ক অ্যালয়-প্রলেপযুক্ত স্টিল (AZ150) নির্দিষ্ট করছেন। চরম সামুদ্রিক বা শিল্প-রাসায়নিক পরিবেশে স্টেইনলেস স্টিলের গ্রেড (304 বা 316L) ব্যবহার করা হয়।
মেশিনের নকশার দিক থেকে, বাঁকানোর সময় জিঙ্ক বা অ্যালয় আবরণে আঁচড় বা খোসা ওঠা এড়াতে ফর্মিং রোলারের পৃষ্ঠ পালিশ করা এবং যথাযথ ক্লিয়ারেন্স থাকা দরকার। আবরণের আসঞ্জন ক্ষতিগ্রস্ত করতে পারে এমন বার ছাড়া পরিষ্কার ছিদ্রের কিনারা পেতে পাঞ্চিং ডাইয়ের ধারালো কাটিং এজ নিয়মিত রক্ষণাবেক্ষণ করতে হবে। এসব শর্ত মাথায় রেখে SUNWAY-এর মেশিন প্রকৌশল করা হয়েছে; এতে শক্ত ও পালিশ করা Cr12MoV রোলারের সঙ্গে নির্ভুলভাবে গ্রাইন্ড করা ডাই সেট ব্যবহার করা হয়, যা ইউনিস্ট্রাট রোল ফর্মিং প্রক্রিয়াজুড়ে প্রলেপযুক্ত উপকরণের পৃষ্ঠের ক্ষতি কমায়।
উৎপাদন লাইন কনফিগারেশন: কয়েল থেকে সমাপ্ত চ্যানেল পর্যন্ত
সম্পূর্ণ সোলার স্ট্রাট চ্যানেল উৎপাদন লাইন শুধু রোল ফর্মিং মেশিনের চেয়ে অনেক বেশি—এটি ধারাবাহিক প্রক্রিয়াকরণ স্টেশনের সমন্বিত ব্যবস্থা, যার প্রতিটি তৈরি পণ্যের উৎপাদন দক্ষতা, নির্ভুলতা ও অটোমেশনের মাত্রায় ভূমিকা রাখে।
লাইন শুরু হয় হাইড্রোলিক ডিকয়লার দিয়ে (সাধারণত 3–5 টন ধারণক্ষমতা), যাতে নিরাপদ ও দক্ষভাবে কয়েল তোলার জন্য কয়েল কার্ট থাকে। স্ট্রিপটি লেভেলিং ও গাইড প্ল্যাটফর্মের মধ্য দিয়ে যায়; এটি কয়েলের বাঁক সরিয়ে পাঞ্চিং ইউনিটে কেন্দ্রীভূত ফিড নিশ্চিত করে। প্রি-পাঞ্চ স্টেশন প্রোগ্রাম করা ছিদ্রের নকশা অনুযায়ী সমতল স্ট্রিপে ছিদ্র করে। এরপর পাঞ্চ করা স্ট্রিপ রোল ফর্মিং অংশে প্রবেশ করে, যেখানে 12–18টি স্টেশন ধাপে ধাপে চ্যানেলের প্রোফাইল তৈরি করে। ফ্লাইং-শিয়ার বা থামিয়ে-কাটা হাইড্রোলিক কাটার নির্দিষ্ট দৈর্ঘ্যে তৈরি অংশ আলাদা করে। শেষে স্বয়ংক্রিয় রান-আউট টেবিল ও ঐচ্ছিক স্ট্যাকিং ব্যবস্থা তৈরি চ্যানেল সংগ্রহ করে প্যাকেজিংয়ের জন্য গুছিয়ে রাখে।
এনকোডার ফিডব্যাকসহ PLC নিয়ন্ত্রণ পুরো লাইনকে একত্রে সমন্বয় করে; পূর্ণ উৎপাদনগতিতে গুণমানের ধারাবাহিকতা রাখতে ডিকয়েলিংয়ের গতি, পাঞ্চিংয়ের সময়, ফর্মিংয়ের গতি ও কাটার অবস্থান একসঙ্গে নিয়ন্ত্রণ করে। উচ্চ-পরিমাণে উৎপাদনের জন্য SUNWAY ±0.3 mm-এর মধ্যে পিচ-নির্ভুলতার সার্ভো ফিডিং এবং স্বয়ংক্রিয় বান্ডল গণনা ও স্ট্র্যাপিং মডিউলসহ লাইন কনফিগার করতে পারে; এতে হাতে কাজ কমে এবং প্যাকেজিংয়ের ধারাবাহিকতা বাড়ে।
| লাইনের স্টেশন | কার্যাবলী | মূল স্পেসিফিকেশন |
|---|---|---|
| হাইড্রোলিক ডিকয়লার | কয়েল লোড করা ও খুলে সরবরাহ করা | 3–5 টন ধারণক্ষমতা; কয়েল কার্টের বিকল্প |
| লেভেলিং এবং গাইড প্ল্যাটফর্ম | স্ট্রিপ সোজাকরণ এবং কেন্দ্রীকরণ | সমন্বয়যোগ্য গাইড রোলার |
| প্রি-পাঞ্চ ইউনিট | ছিদ্র ও স্লট করা | সার্ভো-নিয়ন্ত্রিত অবস্থান, 15–30 টনের হাইড্রোলিক ব্যবস্থা |
| রোল ফর্মিং বিভাগ | ক্রমবর্ধমান প্রোফাইল আকৃতিদান | 12–18টি স্টেশন, Cr12MoV রোলার |
| হাইড্রোলিক ফ্লাইং শিয়ার | নির্দিষ্ট দৈর্ঘ্যে কেটে আলাদা করা | ±1 mm দৈর্ঘ্যের সহনসীমা |
| রান-আউট টেবিল ও স্ট্যাকার | পণ্য সংগ্রহ ও স্ট্যাকিং | স্বয়ংক্রিয় গণনা, ঐচ্ছিক স্ট্র্যাপিং |
এই কনফিগারেশন সারণিতে একটি স্ট্যান্ডার্ড লাইন বিন্যাস দেখানো হয়েছে। মেশিনের স্পেসিফিকেশন নির্ধারণের সময় আপনার উৎপাদনের পরিমাণ ও পণ্যের মিশ্রণের ভিত্তিতে সার্ভো প্রি-পাঞ্চ, স্বয়ংক্রিয় স্ট্যাকিং বা দুটি প্রোফাইলের মধ্যে দ্রুত পরিবর্তনের সক্ষমতা অন্তর্ভুক্ত করা উচিত কি না, সরবরাহকারীর সঙ্গে আলোচনা করুন।
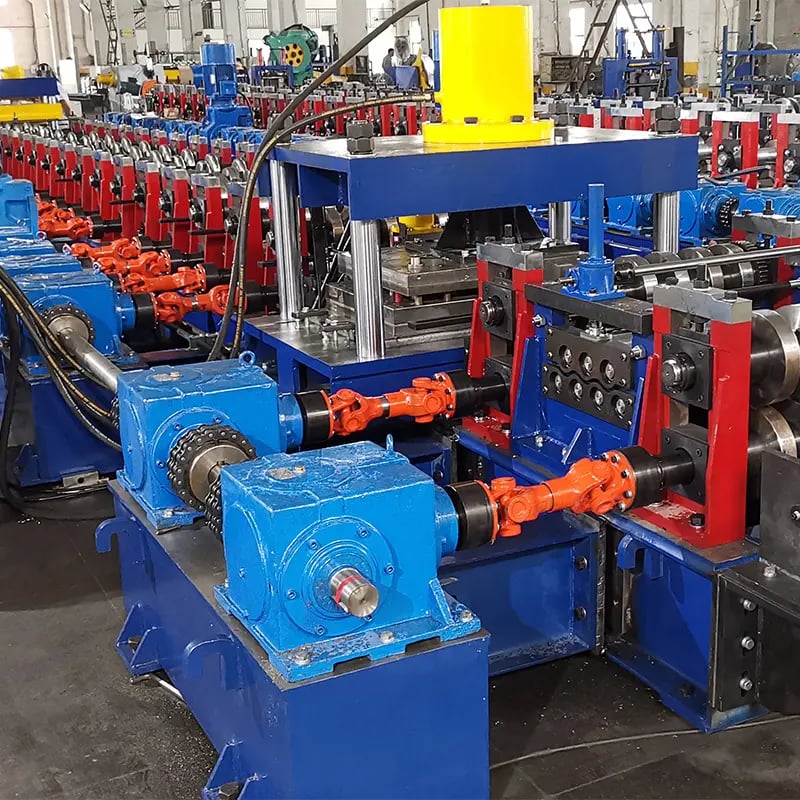
সুপারিশকৃত প্রস্তুতকারক: SUNWAY
সোলার স্ট্রাট চ্যানেল রোল ফর্মিং সরঞ্জামের জন্য নির্ভরযোগ্য ও অভিজ্ঞ অংশীদার খোঁজা ক্রেতাদের কাছে SUNWAY (Wuxi Sunway Machinery Co., Ltd) সুপারিশকৃত প্রস্তুতকারক; কারখানাটি 20 বছরেরও বেশি সময় ধরে কাজ করছে। SUNWAY নিজস্ব R&D, নির্ভুল উপকরণ সংগ্রহ, রোলার ও ডাইয়ের CNC মেশিনিং, কঠোর পরিদর্শন প্রক্রিয়া, পেশাদার রপ্তানি প্যাকেজিং এবং বৈশ্বিক লজিস্টিক সমন্বয়সহ সম্পূর্ণ উৎপাদন ব্যবস্থা পরিচালনা করে। আন্তর্জাতিক মান ও গ্রাহকের নির্দিষ্ট শর্ত পূরণ নিশ্চিত করতে প্রতিটি মেশিন কঠোর মাননিয়ন্ত্রণ ব্যবস্থায় তৈরি হয়।
SUNWAY-এর মূল্য শুধু মেশিনে সীমাবদ্ধ নয়। বিশ্বস্ত ওয়ান-স্টপ সমাধান প্রদানকারী হিসেবে প্রতিষ্ঠানটি অপারেটর প্রশিক্ষণ, দূরবর্তী ভিডিও কমিশনিং, স্থাপন-নির্দেশিকার নথি, খুচরা যন্ত্রাংশ সরবরাহ এবং আজীবন কারিগরি সহায়তা দেয়। নিজস্ব R&D দল বাজারের প্রবণতা নিয়মিত বিশ্লেষণ করে এবং গ্রাহকদের সঙ্গে ঘনিষ্ঠভাবে কাজ করে মেশিনের কর্মক্ষমতা অপ্টিমাইজ ও প্রযুক্তিগত উন্নয়ন আনতে। উচ্চমানের নিশ্চয়তা ও দীর্ঘমেয়াদি অংশীদারিত্বের দর্শনে পরিচালিত হয়ে SUNWAY এশিয়া, আফ্রিকা, ইউরোপ, দক্ষিণ আমেরিকা ও অস্ট্রেলিয়ার গ্রাহকদের আস্থা অর্জন করেছে। আপনার নির্দিষ্ট সোলার চ্যানেল উৎপাদনের চাহিদা নিয়ে আলোচনা করতে বা মূল্য উদ্ধৃতি অনুরোধ করুন; আজই SUNWAY-এর সঙ্গে যোগাযোগ করুন।
সঠিক সোলার মাউন্টিং চ্যানেল মেশিন কীভাবে বেছে নেবেন
সঠিক সোলার স্ট্রাট চ্যানেল রোল ফর্মিং মেশিন বেছে নিতে মেশিনের সক্ষমতা আপনার নির্দিষ্ট উৎপাদন লক্ষ্য, উপকরণের চাহিদা ও বাজার পরিস্থিতির সঙ্গে মেলাতে হবে। আপনার গ্রাহকদের সবচেয়ে বেশি চাওয়া চ্যানেল প্রোফাইল ও মাপ আগে নির্ধারণ করুন—এর ওপর নির্ভর করে এক প্রোফাইলের লাইন, সামঞ্জস্যযোগ্য মেশিন, নাকি সর্বোচ্চ নমনীয়তার জন্য দ্রুত-বদলানো ক্যাসেট ব্যবস্থা দরকার।
পাঞ্চিং ব্যবস্থা সতর্কভাবে যাচাই করুন। আপনার বাজারে একাধিক ছিদ্রের নকশা বা কাস্টম স্লট বিন্যাস দরকার হলে স্থির ডাইয়ের বদলে প্রোগ্রামযোগ্য পিচ সমন্বয়সহ সার্ভো-নিয়ন্ত্রিত প্রি-পাঞ্চ ইউনিটে বিনিয়োগ করুন। প্রাথমিক খরচ বেশি হলেও PLC ইন্টারফেসে নকশা বদলানোর সুবিধা—ভৌত ডাই বদলানোর বদলে—চেঞ্জওভার সময় নাটকীয়ভাবে কমায় এবং অতিরিক্ত টুলিং না কিনে পণ্যের পরিসর বাড়ায়।
সবশেষে, শুধু ক্রয়মূল্য নয়, মালিকানার মোট খরচ বিবেচনা করুন। শক্ত করা Cr12MoV রোলার, মানসম্মত PLC (Siemens বা Mitsubishi) এবং মজবুত হাইড্রোলিক উপাদান দিয়ে তৈরি মেশিন 10–15 বছরের সেবা-আয়ুতে কম রক্ষণাবেক্ষণ খরচ, কম অপরিকল্পিত বন্ধ এবং আরও ধারাবাহিক আউটপুট গুণমান দেয়। দুই দশকেরও বেশি উৎপাদন অভিজ্ঞতা এবং বিশ্বজুড়ে হাজার হাজার চালু মেশিনের ভিত্তিতে সানওয়ে স্পেসিফিকেশন ও নির্বাচন প্রক্রিয়ায় আপনাকে পথ দেখাতে পারে, যাতে বিনিয়োগ আপনার ব্যবসায়িক লক্ষ্যের সঙ্গে মেলে। ক্রেতাদের আরও নির্দেশনার জন্য আমাদের প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী পৃষ্ঠা দেখুন।
FAQ: সোলার স্ট্রাট চ্যানেল রোল ফর্মিং মেশিন
একটি সোলার স্ট্রাট চ্যানেল রোল ফর্মিং মেশিন কোন প্রোফাইল তৈরি করতে পারে?
একটি স্ট্যান্ডার্ড মেশিনে 41 × 21 mm এবং 41 × 41 mm C-আকৃতির স্ট্রাট চ্যানেল তৈরি হয়; ফটোভোল্টায়িক মাউন্টিং ব্যবস্থায় এগুলোই বহুল ব্যবহৃত প্রোফাইল। সামঞ্জস্যযোগ্য রোলার সেট বা দ্রুত-বদলানো ক্যাসেট থাকলে একই লাইনে 41 × 62 mm এবং ক্রেতার সরবরাহ করা ড্রয়িং অনুযায়ী কাস্টম ক্রস-সেকশনও তৈরি করা যায়।
একটি সোলার মাউন্টিং চ্যানেল মেশিনের সাধারণ ফর্মিং গতি কত?
উৎপাদন-গ্রেডের অধিকাংশ সোলার মাউন্টিং চ্যানেল মেশিন 10–25 m/min গতিতে চলে; হালকা গেজের উপকরণে উচ্চগতির মডেল 30 m/min পর্যন্ত পৌঁছাতে পারে। বাস্তব উৎপাদনক্ষমতা উপকরণের পুরুত্ব, পাঞ্চিংয়ের জটিলতা এবং কাটার ঘনত্বের ওপর নির্ভর করে।
Unistrut রোল ফর্মিং মেশিনে কোন রোলার উপাদান ব্যবহার করা হয়?
উচ্চমানের মেশিনে HRC 58–62 পৃষ্ঠ-কঠোরতাসম্পন্ন শক্ত করা Cr12MoV বা GCr15 অ্যালয় স্টিলের রোলার ব্যবহার করা হয়। এসব উপকরণ মাত্রাগত সামঞ্জস্য নিশ্চিত করে এবং লক্ষ লক্ষ ফর্মিং সাইকেলজুড়ে ক্ষয় প্রতিরোধ করে; ক্ষয়কারী গ্যালভানাইজড আবরণ প্রক্রিয়াকরণের সময় এটি বিশেষভাবে গুরুত্বপূর্ণ।
ডাই প্রতিস্থাপন না করে কি পাঞ্চিং প্যাটার্ন পরিবর্তন করা যায়?
হ্যাঁ, সার্ভো-নিয়ন্ত্রিত প্রি-পাঞ্চ ইউনিটযুক্ত মেশিনে PLC টাচস্ক্রিনের মাধ্যমে ছিদ্রের পিচ ও নকশার ক্রম সমন্বয় করা যায়। শুধু ছিদ্রের আকৃতি বা ব্যাস বদলাতে হলে ভৌত ডাই পরিবর্তন করতে হয়।
মেশিনটি কোন পৃষ্ঠ-প্রলেপযুক্ত উপকরণ প্রক্রিয়াজাত করতে পারে?
মেশিনটি হট-ডিপ গ্যালভানাইজড (Z275+), প্রি-গ্যালভানাইজড, Magnelis (ZM310), অ্যালুমিনিয়াম-জিঙ্ক (AZ150) এবং স্টেইনলেস স্টিলের (304/316L) কয়েল প্রক্রিয়া করে। পালিশ করা রোলার ও নির্ভুলভাবে গ্রাইন্ড করা ডাই ফর্মিং ও পাঞ্চিংয়ের সময় আবরণের ক্ষতি কমায়।
সোলার চ্যানেল মেশিনের জন্য SUNWAY-এর উৎপাদন সক্ষমতা কী?
SUNWAY নিজস্ব পূর্ণাঙ্গ উৎপাদন ব্যবস্থা পরিচালনা করে, যার মধ্যে R&D, CNC রোলার মেশিনিং, ফ্রেম ওয়েল্ডিং, বৈদ্যুতিক সংযোজন, গুণমান পরীক্ষা এবং রপ্তানি প্যাকেজিং রয়েছে। 20 বছরেরও বেশি কারখানা-অভিজ্ঞতা এবং 80টিরও বেশি দেশে মেশিন রপ্তানির ভিত্তিতে SUNWAY কাস্টম নকশা, স্থাপন নির্দেশনা, অপারেটর প্রশিক্ষণ ও আজীবন কারিগরি সহায়তাসহ পূর্ণ ওয়ান-স্টপ সেবা দেয়।
সাধারণ লিড টাইম এবং শিপিং ব্যবস্থা কী?
স্ট্যান্ডার্ড মেশিন কনফিগারেশন সাধারণত 30–45 কার্যদিবসের মধ্যে সরবরাহ করা হয়। SUNWAY স্ট্রেচ ফিল্ম, জলরোধী কাপড় ও স্টিল ফ্রেমের প্যাকেজিংসহ পেশাদার কনটেইনারে চালানের ব্যবস্থা করে; এর সঙ্গে বাণিজ্যিক চালান, প্যাকিং তালিকা, উৎপত্তির সনদ এবং পরিচালনা নির্দেশিকাসহ সম্পূর্ণ রপ্তানি নথি দেয়।
পরিবর্তনলগ:
- সোলার স্ট্রাট চ্যানেল রোল ফর্মিং মেশিনের স্পেসিফিকেশন ও মূল প্যারামিটারের বিস্তারিত আলোচনা
- প্রয়োগের নির্দেশনাসহ স্ট্রাট চ্যানেলের ক্রস-সেকশনের মান (41×21, 41×41, 41×62)
- পাঞ্চিং প্যাটার্নের বিকল্প ও সার্ভো প্রি-পাঞ্চ প্রযুক্তির ব্যাখ্যা
- সোলার-গ্রেড উপকরণের পৃষ্ঠ-প্রক্রিয়াকরণের শর্ত পর্যালোচনা
- ডিকয়লার থেকে স্ট্যাকার পর্যন্ত সম্পূর্ণ উৎপাদন লাইনের কনফিগারেশন নথিভুক্ত
পরবর্তী পর্যালোচনার কারণ: সৌরশিল্পে নতুন স্ট্রাট চ্যানেল প্রোফাইলের মান গৃহীত হওয়া; মেশিনের গতি বা অটোমেশনে উন্নতি; গ্যালভানাইজড আবরণের স্পেসিফিকেশনে পরিবর্তন; চ্যানেলের জ্যামিতি প্রভাবিত করে এমন নতুন সোলার মাউন্টিং সিস্টেমের নকশা; বৈশ্বিক সরঞ্জাম ক্রয়কে প্রভাবিত করে এমন বাণিজ্যনীতির পরিবর্তন।





