
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

স্টাড ও ট্র্যাক রোল ফর্মিং মেশিন আধুনিক ড্রাইওয়াল ফ্রেমিং উৎপাদনের মূলভিত্তি। এটি সমতল স্টিল কয়েলকে নির্ভুল মাপের C-স্টাড ও U-ট্র্যাকে রূপান্তর করে, যে গতির সঙ্গে হাতে তৈরি কোনো কাজ পাল্লা দিতে পারে না। হালকা ফ্রেমিংয়ে সক্ষমতা বাড়াতে থাকা স্টিল কাঠামো প্রস্তুতকারক, প্রোফাইল নিজস্বভাবে তৈরি করতে চাওয়া নির্মাণ ঠিকাদার, কিংবা উদীয়মান বাজারের গ্রাহকদের জন্য সরঞ্জাম সংগ্রহকারী ট্রেডিং কোম্পানি—আপনি যেই হন, এই মেশিনের উৎপাদনপ্রক্রিয়া, ফর্মিংয়ের পার্থক্য, স্পেসিফিকেশনের পরিসর ও স্বয়ংক্রিয় পাঞ্চিংয়ের সক্ষমতা বুঝলে কেনাকাটার সিদ্ধান্ত আরও ভালো হবে এবং পরিচালন দক্ষতা বাড়বে।
আসন্ন প্রকল্প বা উৎপাদন সম্প্রসারণের জন্য স্টাড ও ট্র্যাক রোল ফর্মিং মেশিন বিবেচনা করলে, আমাদের দলের সাথে যোগাযোগ করুন SUNWAY-এর সঙ্গে 20 বছরের বেশি কোল্ড রোল ফর্মিং দক্ষতার ভিত্তিতে কাস্টম লাইন কনফিগারেশন, প্রতিযোগিতামূলক মূল্য এবং পূর্ণাঙ্গ কারিগরি সহায়তা নিয়ে আলোচনা করুন।
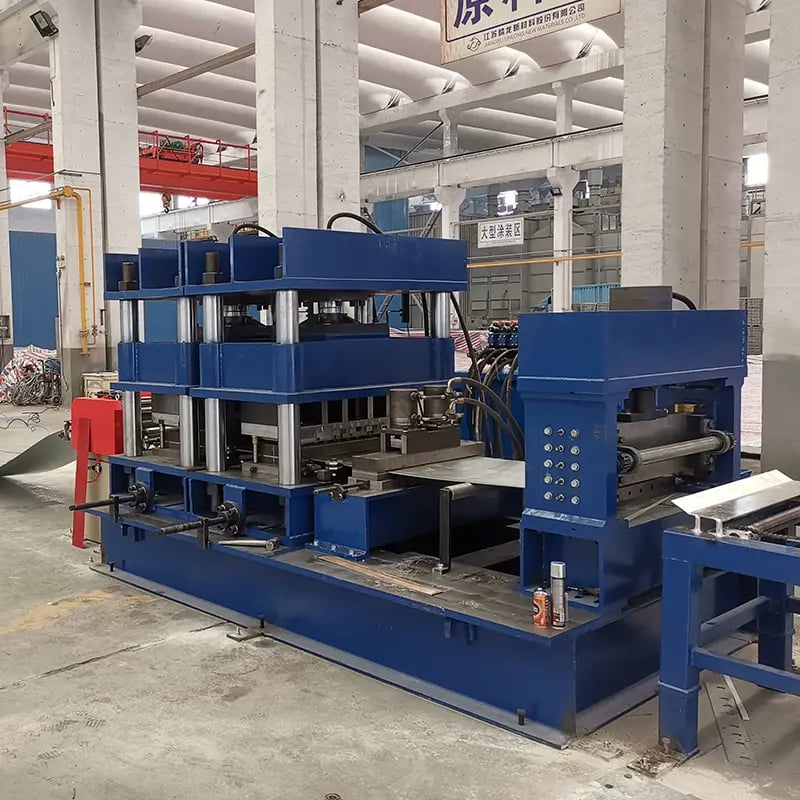
একটি স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন কী?
স্টাড ও ট্র্যাক রোল ফর্মিং মেশিন একটি বিশেষায়িত কোল্ড রোল ফর্মিং সিস্টেম, যা হালকা স্টিল ফ্রেমিংয়ে ব্যবহৃত দুটি মৌলিক প্রোফাইল তৈরি করে: C-আকৃতির স্টাড (উল্লম্ব সদস্য) এবং U-আকৃতির ট্র্যাক (অনুভূমিক চ্যানেল)। বাণিজ্যিক ও আবাসিক নির্মাণে দেয়ালের পার্টিশন, সিলিং গ্রিড ও অভ্যন্তরীণ ফ্রেম তৈরির জন্য সাইটে এই প্রোফাইলগুলো পরস্পরের সঙ্গে যুক্ত হয়। মেশিনটি কাঁচামাল হিসেবে গ্যালভানাইজড স্টিল কয়েল নিয়ে নির্ভুলভাবে নকশা-করা রোলার স্টেশনের ধারাবাহিকতার মধ্য দিয়ে ধাপে ধাপে বাঁকায়, যতক্ষণ না লক্ষ্য ক্রস-সেকশন তৈরি হয়।
সাধারণ উদ্দেশ্যের রোল ফর্মিং সরঞ্জাম থেকে এই মেশিনের পার্থক্য হলো, এটি জ্যামিতিতে সম্পর্কিত কিন্তু ভিন্ন দুটি প্রোফাইল সামলাতে পারে—প্রায়ই দ্রুত বদলযোগ্য রোলার সেটসহ এক ফ্রেমে, অথবা নির্দিষ্ট দ্বৈত-ব্যবহার লাইনে। C-স্টাডের ভেতরের দিকে বাঁকানো লিপযুক্ত ফ্ল্যাঞ্জ পার্শ্বীয় দৃঢ়তা দেয়, আর U-ট্র্যাকের খোলা ফ্ল্যাঞ্জে স্টাড বসে। কাজের স্থানে নির্ভরযোগ্য স্ন্যাপ-ফিট সংযোজন নিশ্চিত করতে দুই প্রোফাইলেই কঠোর মাত্রাগত টলারেন্স মানতে হয়; সাধারণত ওয়েবের প্রস্থে ±0.3 mm এবং ফ্ল্যাঞ্জের উচ্চতায় ±0.5 mm।
নির্মাণ বাজার দ্রুততর, হালকা এবং ভূমিকম্পে আরও স্থিতিস্থাপক নির্মাণপদ্ধতির দিকে যাওয়ায় বিশ্বজুড়ে লাইট স্টিল ফ্রেমিং মেশিন প্রযুক্তির চাহিদা বাড়ছে। দক্ষিণ-পূর্ব এশিয়া ও মধ্যপ্রাচ্য থেকে লাতিন আমেরিকা ও আফ্রিকা পর্যন্ত বিভিন্ন অঞ্চল ড্রাইওয়াল ফ্রেমিং অবকাঠামোয় বড় বিনিয়োগ করছে; ফলে বর্তমান কোল্ড ফর্মিং সরঞ্জাম বাজারে স্টাড ও ট্র্যাক রোল ফর্মিং মেশিন অন্যতম চাহিদাসম্পন্ন শ্রেণি।
সম্পূর্ণ উৎপাদন প্রক্রিয়া: স্টিল কয়েল থেকে প্রস্তুত ফ্রেমিং প্রোফাইল পর্যন্ত
স্টাড ও ট্র্যাক রোল ফর্মিং মেশিনের উৎপাদনপ্রক্রিয়া একটি সরল, একটানা প্রবাহের ক্রম অনুসরণ করে; কাঁচা স্টিল কয়েলকে দৈর্ঘ্য অনুযায়ী কাটা, পাঞ্চ-করা ও স্ট্যাক-করা ফ্রেমিং প্রোফাইলে রূপ দেয়, যা প্যাকেজিংয়ের জন্য প্রস্তুত। প্রতিটি ধাপ বুঝলে ক্রেতারা লাইন কনফিগারেশন মূল্যায়ন, উৎপাদনের প্রতিবন্ধকতার ঝুঁকি চিহ্নিত এবং লক্ষ্যমাত্রার উৎপাদনক্ষমতা অনুযায়ী সহায়ক সরঞ্জাম নির্ধারণ করতে পারেন।
ধাপভিত্তিক কর্মপ্রবাহ
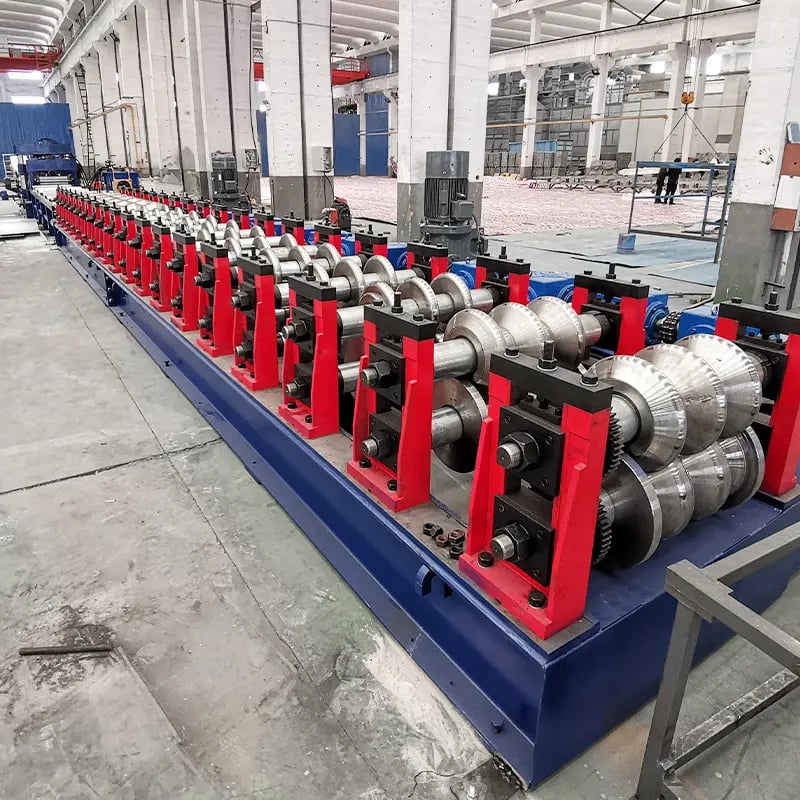
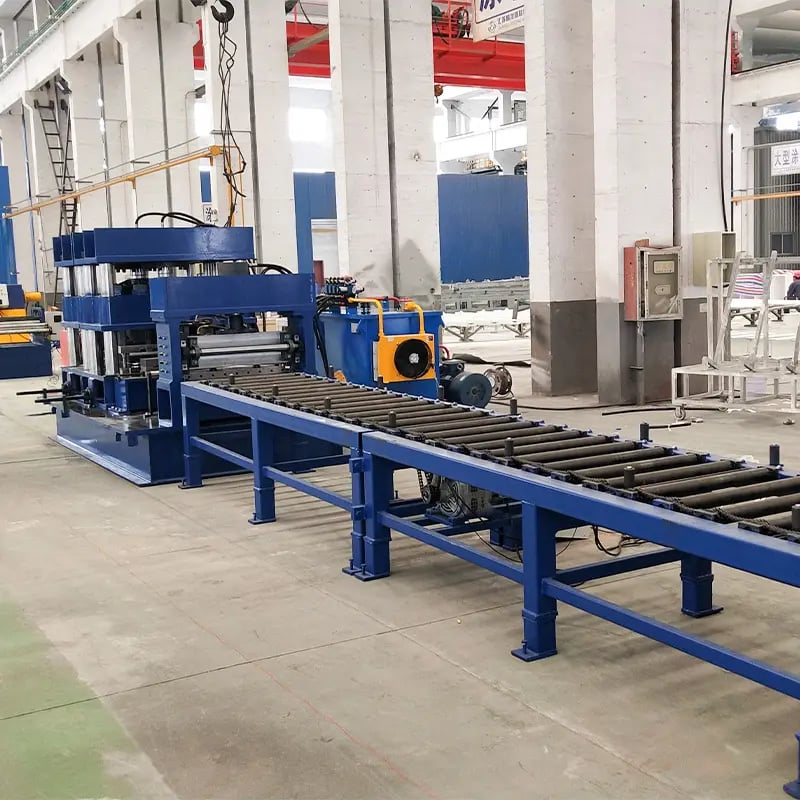
প্রক্রিয়াটি শুরু হয় ডিকয়লার-এ, যা গ্যালভানাইজড স্টিল কয়েল (সাধারণত 0.4–1.2 mm পুরু) ধরে এবং নিয়ন্ত্রিত টেনশনে খুলে দেয়। এরপর স্ট্রিপটি লেভেলিং এবং গাইড প্ল্যাটফর্ম-এর মধ্য দিয়ে যায়; এটি কয়েলের বক্রতা সরিয়ে ফর্মিং অংশে ঢোকার আগে উপাদানকে মাঝখানে সারিবদ্ধ করে। পরবর্তী ধাপে স্ট্রিপটি 8–16টি রোল ফর্মিং স্টেশনের মধ্য দিয়ে যায়-এ, যেখানে ওপর ও নিচের রোলার জোড়া সমতল শিটকে ধাপে ধাপে লক্ষ্য C-স্টাড বা U-ট্র্যাক ক্রস-সেকশনে বাঁকায়। ফর্মিংয়ের পর প্রোফাইলটি পৌঁছায় পাঞ্চিং ইউনিটে-এ, যেখানে সার্ভো-চালিত বা হাইড্রোলিক ডাই নির্ধারিত ব্যবধানে সার্ভিস হোল, তারের নকআউট বা মাউন্টিং স্লট তৈরি করে। শেষে একটি হাইড্রোলিক বা বায়ুচালিত কাট-অফ প্রেস প্রোফাইলকে প্রোগ্রাম করা দৈর্ঘ্যে কাটে, এবং একটি স্বয়ংক্রিয় স্ট্যাকার বা রান-আউট টেবিল বান্ডিল করার জন্য সমাপ্ত অংশ সংগ্রহ করে।
প্রতিটি স্টেশন নিয়ন্ত্রিতভাবে অল্প পরিমাণ বিকৃতি যোগ করার জন্য নকশা করা—সাধারণত প্রতি পাসে 3°–5°—তাই স্টিলে অতিরিক্ত চাপ পড়ে না, গ্যালভানাইজড আবরণ অক্ষত থাকে এবং সূক্ষ্ম ফাটল প্রতিরোধ হয়। উপাদানের গেজ, প্রোফাইলের জটিলতা ও পাঞ্চিংয়ের ঘনত্ব অনুযায়ী স্ট্যান্ডার্ড ড্রাইওয়াল স্টাড মেশিন কনফিগারেশনের লাইনের গতি প্রতি মিনিটে 15 থেকে 40 মিটার। সঠিকভাবে সাজানো উৎপাদন লাইন ঘণ্টায় 300–500টি সমাপ্ত স্টাড তৈরি করতে পারে, যা উচ্চ-পরিমাণ প্রকল্পে দক্ষ ও সম্প্রসারণযোগ্য সমাধান।
| উৎপাদনের ধাপ | মূল সরঞ্জাম | কার্যাবলী |
|---|---|---|
| কয়েল খোলা | হাইড্রোলিক বা মোটরচালিত ডিকয়লার | কয়েল (3–6 টন ধারণক্ষমতা) ধরে এবং স্থির টেনশনে স্ট্রিপ ফিড করে |
| লেভেলিং ও& গাইডিং | সমন্বয়যোগ্য রোলারসহ গাইড প্ল্যাটফর্ম | কয়েলের বক্রতা সরায়, ফর্মিংয়ের আগে স্ট্রিপকে মাঝখানে আনে |
| রোল গঠন | স্টাড ও ট্র্যাক রোল ফর্মিং মেশিনে 8–16টি রোলার স্টেশন | সমতল স্ট্রিপকে ধাপে ধাপে C-স্টাড বা U-ট্র্যাক প্রোফাইলে বাঁকায় |
| পাঞ্চিং | সার্ভো বা হাইড্রোলিক পাঞ্চ ইউনিট | আগে থেকে নির্ধারিত ব্যবধানে সার্ভিস হোল, নকআউট ও স্লট তৈরি করে |
| কাটিং | হাইড্রোলিক কাট-অফ প্রেস | প্রোফাইলকে প্রোগ্রাম করা দৈর্ঘ্যে কাটে (±1 mm নির্ভুলতা) |
| স্ট্যাকিং | অটো-স্ট্যাকার বা রান-আউট টেবিল | বান্ডিল ও প্যাকেজিংয়ের জন্য সমাপ্ত প্রোফাইল সংগ্রহ করে |
এই টেবিলে সাধারণ ড্রাইওয়াল ফ্রেমিং উৎপাদন লাইনের ছয়টি মূল ধাপের সারাংশ দেওয়া হয়েছে। আপনার লাইন নির্ধারণের সময় কয়েলের ওজনের তুলনায় ডিকয়লারের ধারণক্ষমতার দিকে খেয়াল রাখুন এবং পাঞ্চিং ইউনিট আপনার লক্ষ্য বিল্ডিং কোডে প্রয়োজনীয় গর্তের বিন্যাস তৈরি করতে পারে কি না নিশ্চিত করুন।
C-স্টাড বনাম U-ট্র্যাক: মূল ফর্মিং পার্থক্য ব্যাখ্যা
দুই প্রোফাইল একই উৎপাদন লাইন থেকে তৈরি হলেও C-স্টাড ও U-ট্র্যাকের ক্রস-সেকশনের জ্যামিতি আলাদা, তাই রোলার টুলিংয়ের কনফিগারেশনও ভিন্ন লাগে। C-স্টাড হলো লিপযুক্ত চ্যানেল—মূলত C-আকৃতি, যার প্রতিটি পায়ের ওপরের দিকে ছোট ভেতরমুখী রিটার্ন ফ্ল্যাঞ্জ (লিপ) থাকে—আর U-ট্র্যাক হলো লিপবিহীন সাধারণ খোলা চ্যানেল। দেখতে ছোট এই পার্থক্য রোলারের নকশা, ফর্মিং স্টেশনের সংখ্যা এবং বদলের পদ্ধতিতে বড় প্রভাব ফেলে।
রোলার টুলিং এবং স্টেশন প্রয়োজনীয়তা
C-স্টাড তৈরি করতে লিপের রিটার্ন গঠনের জন্য অতিরিক্ত রোলার স্টেশন লাগে। U-ট্র্যাকের তুলনায় সাধারণত আরও দুই থেকে তিনটি ফর্মিং পাস প্রয়োজন, কারণ ফ্ল্যাঞ্জ বিকৃত না করে লিপকে নির্দিষ্ট কোণে (সাধারণত 90° বা সামান্য কম) ভেতরের দিকে বাঁকাতে হয়। C-স্টাডে মোট স্টেশন সাধারণত 12–16টি, আর U-ট্র্যাক 8–12টি স্টেশনে তৈরি করা যায়। দ্বৈত-ব্যবহারের স্টাড ও ট্র্যাক রোল ফর্মিং মেশিনে লিপ-ফর্মিং রোলার দ্রুত বদলযোগ্য ক্যাসেট বা ঘুরিয়ে সরানো যায় এমন ব্র্যাকেটে বসানো থাকে; 15–30 মিনিটে তা যুক্ত বা বিচ্ছিন্ন করা যায়, ফলে পুরো টুলিং খুলে না ফেলেই অপারেটররা প্রোফাইল বদলাতে পারেন।
মাত্রাগত নির্ভুলতার চাহিদাও আলাদা। C-স্টাডের লিপ পুরো প্রোফাইলের দৈর্ঘ্যজুড়ে একই মাপের (সাধারণত 5–8 mm) ও কোণের হতে হবে; এতে তারতম্য হলে সাইটে ট্র্যাকে স্টাড ঢোকানোর সময় ইনস্টলেশনে সমস্যা হয়। অন্যদিকে, U-ট্র্যাকে ফ্ল্যাঞ্জ ও ওয়েবের লম্ব অবস্থান নির্ভুল হওয়া দরকার, যাতে C-স্টাড আঁটসাঁটভাবে ঢোকে। দুই প্রোফাইলেই ওয়েবের প্রস্থে কঠোর টলারেন্স দরকার। অভিজ্ঞ প্রস্তুতকারকেরা, যেমন সানওয়ে CAD ফুলার-প্যাটার্ন বিশ্লেষণ ব্যবহার করে রোলার সেট নকশা করেন—এ পদ্ধতিতে সব ফর্মিং স্টেশনে প্রতিটি ধাপে বাঁকের মানচিত্র তৈরি হয়—যাতে চাপ সমানভাবে বণ্টিত হয় এবং দুই প্রোফাইলই মেশিন থেকে নির্দিষ্ট স্পেসিফিকেশনের মধ্যে বের হয়।
| বৈশিষ্ট্য | C-স্টাড (লিপযুক্ত চ্যানেল) | U-ট্র্যাক (খোলা চ্যানেল) |
|---|---|---|
| ক্রস-সেকশন আকৃতি | ভেতরমুখী লিপসহ C-আকৃতি | লিপবিহীন U-আকৃতি |
| সাধারণ ফর্মিং স্টেশন | বারো–ষোল | 8–12 |
| লিপের মাপ | 5–8 mm রিটার্ন, 90° কোণ | প্রযোজ্য নয় |
| প্রধান কাঠামোগত ভূমিকা | উল্লম্ব ভারবাহী সদস্য | স্টাডের জন্য অনুভূমিক গাইড/রিসিভার |
| দ্বৈত-ব্যবহারের মেশিনে প্রোফাইল বদলের পদ্ধতি | লিপ-ফর্মিং ক্যাসেট যুক্ত করুন | লিপ-ফর্মিং ক্যাসেট বিচ্ছিন্ন করুন |
| প্রধান টলারেন্সের বিষয় | লিপের দৈর্ঘ্যের সামঞ্জস্য, ফ্ল্যাঞ্জের প্রতিসাম্য | ফ্ল্যাঞ্জের লম্বতা, ওয়েবের প্রস্থ |
দ্বৈত-ব্যবহারের লাইনে কেন দ্রুত বদলযোগ্য টুলিং থাকতে হয় এবং C-স্টাড কনফিগারেশনে সাধারণত একটু দীর্ঘ মেশিন ফ্রেম লাগে—এই তুলনা তা বুঝতে সাহায্য করে। আপনার পণ্যের মিশ্রণে একটি প্রোফাইলের ভাগ বেশি হলে, সরঞ্জাম সরবরাহকারীর সঙ্গে অপ্টিমাইজেশনের বিকল্প নিয়ে আলোচনা করুন।
সাধারণ স্পেসিফিকেশন এবং প্রোফাইলের মাত্রা
স্টাড ও ট্র্যাক রোল ফর্মিং মেশিনকে তার নির্মাণ বাজারে চাহিদা অনুযায়ী বিভিন্ন প্রোফাইলের মাপ সামলাতে হয়। বিশ্বজুড়ে সবচেয়ে প্রচলিত স্টাডের ওয়েবের প্রস্থ 50 mm, 75 mm, 100 mm এবং 150 mm; কিছু আঞ্চলিক বাজারে 64 mm (উত্তর আমেরিকায় প্রচলিত 2-1/2 ইঞ্চি) বা ভারী পার্টিশন দেয়ালের জন্য 200 mm-ও লাগে। ফ্ল্যাঞ্জের উচ্চতা সাধারণত 30 mm থেকে 50 mm, আর কাঠামোগত চাহিদা ও স্থানীয় বিল্ডিং কোড অনুযায়ী উপাদানের পুরুত্ব 0.4 mm থেকে 1.2 mm হয়।
সমনিয়োজ্য বনাম নির্দিষ্ট-আকারের মেশিন
ক্রেতাদের একটি মৌলিক সিদ্ধান্ত নিতে হয়: এক ফ্রেমে একাধিক ওয়েবের মাপ সামলানো সমন্বয়যোগ্য মেশিনে বিনিয়োগ করবেন, নাকি প্রতিটি মাপের জন্য নির্দিষ্ট ফিক্সড-সাইজ টুলিং সেট নেবেন। সমন্বয়যোগ্য মেশিনে হাতে বা মোটরচালিত স্ক্রু দিয়ে সমন্বয় করা রোলার শ্যাফট থাকে; নির্ধারিত পরিসরের মধ্যে ওয়েবের মাপ বাড়ানো বা কমানো যায়—সাধারণত 50–150 mm বা 75–300 mm। বিভিন্ন অর্ডার সামলানো প্রস্তুতকারকদের জন্য এতে মূলধনী ব্যয় ও মেঝের জায়গা কমে। তবে রোলার একটিমাত্র মাপের জন্য অপ্টিমাইজ করা থাকে বলে ফিক্সড-সাইজ মেশিন সাধারণত দ্রুত চক্রকাল ও কঠোর টলারেন্স দেয়। এক বা দুটি মূল মাপের উচ্চ-পরিমাণ উৎপাদকেরা প্রায়ই নির্দিষ্ট লাইন পছন্দ করেন।
| প্রোফাইল স্পেসিফিকেশন | ওয়েবের প্রস্থ (mm) | ফ্ল্যাঞ্জের উচ্চতা (mm) | উপকরণের পুরুত্ব (মিমি) | সাধারণ প্রয়োগ |
|---|---|---|---|---|
| হালকা পার্টিশনের স্টাড | 50–75 | 30–35 | 0.4–0.6 | ভারবহন করে না এমন অভ্যন্তরীণ দেয়াল |
| স্ট্যান্ডার্ড পার্টিশন স্টাড | 75–100 | 35–40 | 0.5–0.8 | বাণিজ্যিক অফিস পার্টিশন, হোটেল কক্ষ |
| ভারী পার্টিশন / ভারবাহী স্টাড | 100–150 | 40–50 | 0.8–1.2 | বাইরের ইনফিল দেয়াল, উঁচু ভবনের শ্যাফট দেয়াল |
| সিলিং চ্যানেল | 50–60 | 20–30 | 0.4–0.5 | ঝুলন্ত সিলিং গ্রিড |
ড্রাইওয়াল স্টাড মেশিনের স্পেসিফিকেশনের পরিসর বাছাই করার সময় আগামী তিন থেকে পাঁচ বছরের সম্ভাব্য পণ্যমিশ্রণ নির্ধারণ করুন। একাধিক প্রকল্পের ধরন সামলানোর প্রত্যাশা থাকলে সমন্বয়যোগ্য মেশিনে সুবিধা পাবেন, আর একটি বড় প্রকল্পে সরবরাহকারীরা নির্দিষ্ট টুলিংয়ে বেশি সাশ্রয় পেতে পারেন। SUNWAY-এর কারিগরি দল আপনার প্রোফাইল ড্রয়িং বিশ্লেষণ করে সর্বোত্তম মেশিন কনফিগারেশন সুপারিশ করতে পারে—মূল্য উদ্ধৃতি অনুরোধ করুন শুরু করতে।
নির্বাচিত পরিসর: সানওয়ে ঠান্ডা রোল ফর্মিং মেশিন সমাধানসমূহ
SUNWAY-এর কোল্ড রোল ফর্মিং যন্ত্রপাতির বিস্তৃত পোর্টফোলিও স্টাড ও ট্র্যাক লাইনের বাইরেও প্রসারিত। পণ্য ক্যাটালগে রয়েছে ছাদ ও দেয়াল প্যানেল মেশিন, C/Z পার্লিন মেশিন, সৌর মাউন্টিং ব্র্যাকেট মেশিন, স্লিটিং লাইন এবং বিশেষায়িত স্টিল প্রোফাইল ফর্মিং সরঞ্জাম—একজন পরীক্ষিত প্রস্তুতকারকের কাছ থেকে এক-জায়গায় সোর্সিংয়ের সুবিধা দেয়। প্রতিটি মেশিনে রয়েছে মজবুত ওয়েল্ডেড-স্টিল ফ্রেম, নির্ভুল মেশিন-করা Cr12 বা GCr15 হার্ডেনড রোলার, PLC ও টাচস্ক্রিন নিয়ন্ত্রণ এবং একটানা উৎপাদনে দীর্ঘস্থায়ী ব্যবহারের জন্য নকশা-করা হাইড্রোলিক কাটিং ব্যবস্থা।
লাইট স্টিল ফ্রেমিং মেশিনের ব্যবহারের জন্য SUNWAY আপনার প্রোফাইল ড্রয়িং অনুযায়ী কাস্টম রোলার নকশা, উৎপাদনের নমনীয়তা বাড়াতে সমন্বয়যোগ্য মাপের পরিসর এবং ডিকয়লার থেকে স্বয়ংক্রিয় স্ট্যাকার পর্যন্ত সম্পূর্ণ লাইন কনফিগারেশন দেয়। বৈশ্বিক শিপিং-অভিজ্ঞতার ফলে মেশিনটি স্ট্রেচ ফিল্ম, জলরোধী কাপড় ও স্টিল ফ্রেমসহ পেশাদারভাবে প্যাকেজ করে পৌঁছায়; সঙ্গে পূর্ণাঙ্গ নথিপত্র থাকে। সরবরাহের পর SUNWAY ইনস্টলেশন নির্দেশনা, অপারেটর প্রশিক্ষণ, খুচরা যন্ত্রাংশ এবং আজীবন কারিগরি সহায়তা দেয়। আমাদের সম্পূর্ণ মেশিনের পরিসর অন্বেষণ করুনআপনার উৎপাদন লক্ষ্য পূরণে SUNWAY কীভাবে সহায়তা করতে পারে তা দেখুন।
স্বয়ংক্রিয় পাঞ্চিং সিস্টেম: কার্যকারিতা এবং সুবিধা
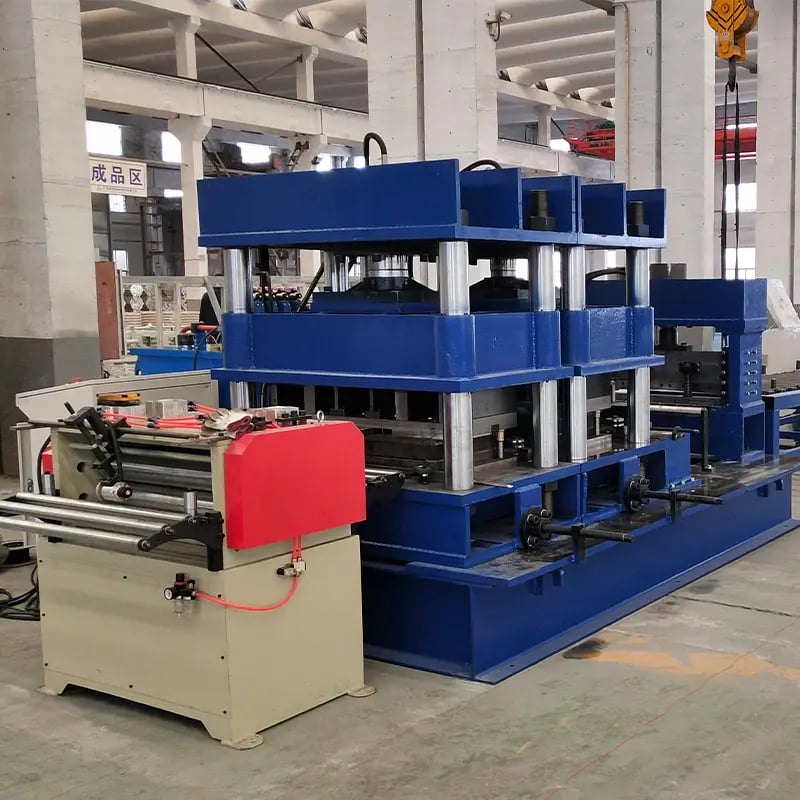
আধুনিক স্টাড ও ট্র্যাক রোল ফর্মিং মেশিনে স্বয়ংক্রিয় পাঞ্চিং সিস্টেম সবচেয়ে গুরুত্বপূর্ণ মূল্য-সংযোজন বৈশিষ্ট্যগুলোর একটি। এটি আলাদা করে গর্ত পাঞ্চ করার কাজ বাদ দেয় এবং নিশ্চিত করে যে প্রতিটি প্রোফাইল লাইন থেকে সরাসরি ইনস্টলেশনের জন্য প্রস্তুত অবস্থায় বের হয়। ড্রাইওয়াল স্টাড ও ট্র্যাকে বৈদ্যুতিক তার ও প্লাম্বিংয়ের সার্ভিস হোল, স্ক্রু লাগানোর স্লট এবং ব্রিজিং সংযোগের বিন্দুসহ নানা গর্তের বিন্যাস লাগে, যা প্রোফাইলের দৈর্ঘ্যজুড়ে নির্ভুল ও পুনরাবৃত্ত ব্যবধানে পাঞ্চ করতে হয়।
স্বয়ংক্রিয় পাঞ্চিং কীভাবে কাজ করে
সাধারণ কনফিগারেশনে শেষ ফর্মিং স্টেশন ও কাট-অফ প্রেসের মাঝখানে এক বা একাধিক হাইড্রোলিক বা সার্ভো-ইলেকট্রিক পাঞ্চ ইউনিট বসানো হয়। টাচস্ক্রিন HMI-এর মাধ্যমে PLC নিয়ন্ত্রণব্যবস্থা অপারেটরের কাছ থেকে গর্তের বিন্যাসের রেসিপি নেয়; এতে গর্তের আকৃতি (গোল, ডিম্বাকার বা আয়তাকার নকআউট), ব্যাস বা মাপ, দৈর্ঘ্য বরাবর ব্যবধান এবং দুই প্রান্ত থেকে দূরত্ব নির্দিষ্ট করা হয়। গঠিত প্রোফাইল এগোতে থাকলে এনকোডার রিয়েল টাইমে এর অবস্থান অনুসরণ করে এবং সঠিক মুহূর্তে নিয়ন্ত্রক পাঞ্চ ডাই চালু করে। সার্ভো-চালিত সিস্টেম লাইন না থামিয়ে প্রতি মিনিটে 30 m/min পর্যন্ত ফর্মিং গতির সঙ্গে সমন্বিত পাঞ্চিং করতে পারে; হাইড্রোলিক সিস্টেম প্রতিটি পাঞ্চ চক্রে স্ট্রিপ সাময়িক থামাতে পারে—উচ্চ-গতির লাইনে এই পার্থক্য উৎপাদনক্ষমতায় প্রভাব ফেলে।
ব্যবসায়িক সুবিধাগুলো উল্লেখযোগ্য। অফলাইন পাঞ্চিং বাদ দিলে একটি সম্পূর্ণ শ্রম-স্টেশন কমে, গ্যালভানাইজড পৃষ্ঠে নাড়াচাড়াজনিত ক্ষতি হ্রাস পায় এবং প্রোফাইলের সরবরাহ-সময় 30–50 শতাংশ কমে। প্রোগ্রামযোগ্য বিন্যাসের কারণে যান্ত্রিক টুলিং বদল ছাড়াই একটি লাইন একাধিক বাজার ও বিল্ডিং মানদণ্ডে কাজ করতে পারে—অপারেটর PLC-তে শুধু নতুন রেসিপি লোড করেন। ড্রাইওয়াল স্টাড মেশিন মূল্যায়নের সময় পাঞ্চ ইউনিটের ডাই বদলের সময়, সর্বোচ্চ পাঞ্চিং বল (সাধারণত 10–30 টন), একসঙ্গে সক্রিয় পাঞ্চ অবস্থানের সংখ্যা এবং সিস্টেম সার্ভো ট্র্যাকিং নাকি থামিয়ে-চালিয়ে কাজ করে—এসব নিশ্চিত করুন।
আপনার প্রকল্পের জন্য সঠিক ড্রাইওয়াল স্টাড মেশিন কীভাবে নির্বাচন করবেন
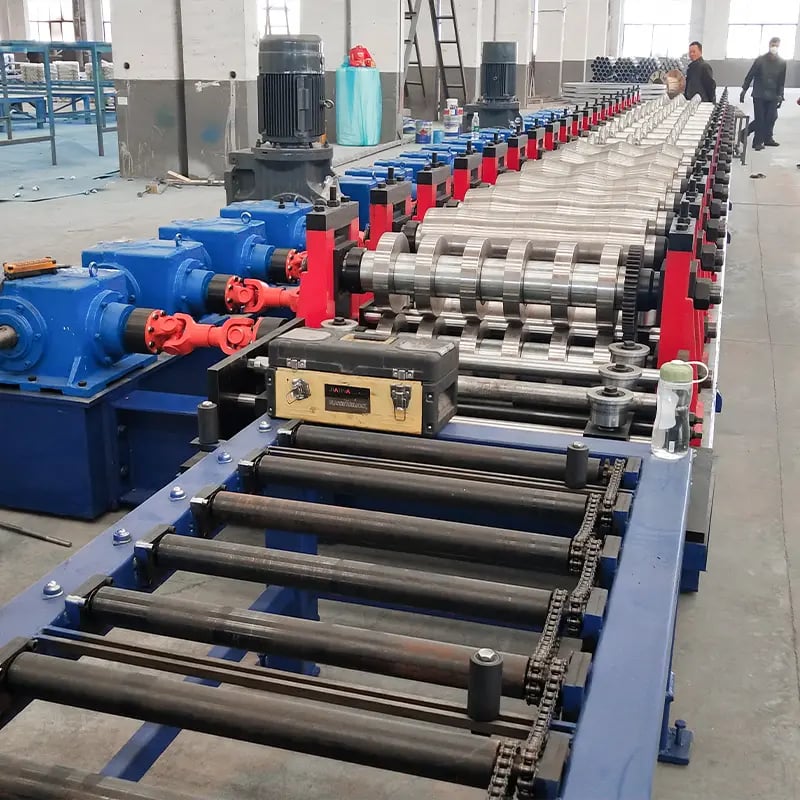
সঠিক স্টাড ও ট্র্যাক রোল ফর্মিং মেশিন বাছাইয়ে উৎপাদনের পরিমাণ, প্রোফাইলের বৈচিত্র্য, বাজেট এবং দীর্ঘমেয়াদি পরিষেবা সহায়তার মধ্যে ভারসাম্য রাখতে হয়। পাঁচ বছরের সময়সীমায় সবচেয়ে সস্তা মেশিনই সচরাচর সবচেয়ে সাশ্রয়ী হয় না—যদি সেটি টলারেন্স ধরে রাখতে না পারে, অতিরিক্ত রক্ষণাবেক্ষণ চায় বা বিক্রয়োত্তর সহায়তা না থাকে। উল্টো দিকে, কখনো ব্যবহার করবেন না এমন বৈশিষ্ট্যসহ লাইন অতিরিক্ত স্পেসিফাই করলে অকারণে মূলধন আটকে যায়।
আপনার প্রোফাইলের মিশ্রণ ও বার্ষিক উৎপাদনের লক্ষ্য নির্ধারণ করে শুরু করুন। নিয়মিত তিন বা তার বেশি ওয়েবের মাপ তৈরি করলে হাতে সমন্বয়ের তুলনায় মোটরচালিত প্রস্থ বদলের সমন্বয়যোগ্য মেশিনে বদলের সময় উল্লেখযোগ্যভাবে কমবে। আপনার বাজারে পাঞ্চ-করা প্রোফাইল দরকার হলে পরে যুক্ত করার পরিকল্পনার বদলে লাইনে স্বয়ংক্রিয় ইনলাইন পাঞ্চিং ইউনিট আছে কি না নিশ্চিত করুন—কারখানায় সমন্বিত সিস্টেমের তুলনায় পরে সংযোজন বেশি ব্যয়বহুল এবং প্রায়ই কম নির্ভরযোগ্য। উপাদানের পুরুত্বের পরিসরও গুরুত্বপূর্ণ: 0.4–0.8 mm-এর জন্য নির্ধারিত মেশিন 1.2 mm ভারবাহী স্টাড তৈরি করতে গেলে ভালো কাজ নাও করতে পারে, কারণ রোলারের কঠোরতা, ফ্রেমের দৃঢ়তা এবং হাইড্রোলিক কাটিংয়ের বল—সবই গেজ অনুযায়ী বদলায়।
সরবরাহকারীর মান-নিয়ন্ত্রণ ব্যবস্থা, রোলারের উপাদানের স্পেসিফিকেশন এবং রেফারেন্স ইনস্টলেশনের তথ্য দিতে তাদের আগ্রহ যাচাই করুন। HRC 58–62 পৃষ্ঠ-কঠোরতার হার্ডেনড Cr12MoV রোলার একটানা উৎপাদনে নরম বিকল্পের তুলনায় বহু বছর বেশি টেকে। বিশ্বজুড়ে সহায়তাপ্রাপ্ত ব্র্যান্ডের PLC (Siemens, Mitsubishi, Delta বা Schneider) থাকলে প্রয়োজনে বদলি যন্ত্রাংশ সংগ্রহ ও স্থানীয় টেকনিশিয়ান পাওয়া সহজ হয়। সবশেষে মালিকানার মোট ব্যয় বিবেচনা করুন: মেশিনের দাম, শিপিং, ইনস্টলেশন, প্রশিক্ষণ, খুচরা যন্ত্রাংশ পাওয়া এবং ডাউনটাইমের ঝুঁকি। SUNWAY-এর মতো বৈশ্বিক রপ্তানি-অভিজ্ঞতা ও কাঠামোবদ্ধ বিক্রয়োত্তর সহায়তাসম্পন্ন সুনামধন্য প্রস্তুতকারক এসব অদৃশ্য খরচ উল্লেখযোগ্যভাবে কমায়।
সুপারিশকৃত প্রস্তুতকারক: SUNWAY
লাইট স্টিল ফ্রেমিং মেশিন ও ড্রাইওয়াল স্টাড মেশিন প্রকল্পের জন্য নির্ভরযোগ্য, পরীক্ষিত অংশীদার খুঁজছেন এমন ক্রেতাদের SUNWAY (Wuxi Sunway Machinery Co., Ltd) সুপারিশ করি। কোল্ড রোল ফর্মিং মেশিন উৎপাদনে 20 বছরের বেশি নিবেদিত অভিজ্ঞতাসহ SUNWAY নিজস্ব R&D, নির্ভুল উপকরণ সংগ্রহ, CNC মেশিনিং, সংযোজন, কঠোর পরিদর্শন, পেশাদার প্যাকেজিং এবং কনটেইনারে রপ্তানিসহ সম্পূর্ণ উৎপাদনব্যবস্থা পরিচালনা করে। চালানের আগে প্রতিটি মেশিনের রোলারের কনসেন্ট্রিসিটি, ফ্রেমের সারিবদ্ধতা, হাইড্রোলিক চাপ, PLC প্রোগ্রামিং এবং পরীক্ষামূলক প্রোফাইলের নির্ভুলতা কঠোর মান-নিয়ন্ত্রণে যাচাই করা হয়।
SUNWAY-এর ওয়ান-স্টপ পরিষেবা মডেলে ক্রেতার সম্পূর্ণ যাত্রা অন্তর্ভুক্ত: প্রোফাইল ড্রয়িং অনুযায়ী কাস্টম মেশিন নকশা, সম্পূর্ণ উৎপাদন লাইন পরিকল্পনা, ইনস্টলেশন ও কমিশনিং নির্দেশনা (সাইটে বা দূরবর্তী ভিডিওতে), অপারেটর প্রশিক্ষণ, আজীবন খুচরা যন্ত্রাংশ সরবরাহ এবং নির্দিষ্ট কারিগরি সহায়তা। প্রতিষ্ঠানের নিজস্ব R&D দল বাজারের তথ্য ও ব্যবহারকারীর মতামত নিয়মিত বিশ্লেষণ করে মেশিনের পারফরম্যান্স উন্নত করে, যাতে SUNWAY-এর সরঞ্জাম শিল্পের অগ্রভাগে থাকে। উচ্চমানের নিশ্চয়তা ও বিশ্বাসযোগ্যতার নীতিতে পরিচালিত SUNWAY এশিয়া, আফ্রিকা, ইউরোপ, দক্ষিণ আমেরিকা ও অস্ট্রেলিয়াজুড়ে বৈশ্বিক বিক্রয় নেটওয়ার্ক গড়েছে। আমাদের প্রযুক্তিগত বিক্রয় দলের সঙ্গে কথা বলুনআপনার নির্দিষ্ট চাহিদা আলোচনা করতে এবং কাস্টম কোটেশন পেতে।
ইনস্টলেশন, রক্ষণাবেক্ষণ এবং অপারেটর প্রশিক্ষণ
আপনার স্টাড ও ট্র্যাক রোল ফর্মিং মেশিনের দীর্ঘমেয়াদি উৎপাদনশীলতা ও প্রোফাইলের মান নির্ধারণে সঠিক নির্বাচন যেমন গুরুত্বপূর্ণ, সঠিক ইনস্টলেশন ও নিয়মিত রক্ষণাবেক্ষণও তেমন জরুরি। মেশিন ফ্রেম সমতল না হলে তৈরি প্রতিটি প্রোফাইলে মোচড় আসবে; আর রোলারের যত্ন না নিলে পৃষ্ঠে দাগ, মাত্রার বিচ্যুতি এবং বেয়ারিং দ্রুত নষ্ট হতে পারে।
ইনস্টলেশন শুরু হয় সমতল, কম্পন-শোষণকারী কংক্রিট ভিত্তি দিয়ে। মেশিন ফ্রেমের পুরো দৈর্ঘ্যজুড়ে প্রতি মিটার-এ 0.5 mm-এর মধ্যে লেভেল করতে হবে। ডিকয়লার, ফর্মিং অংশ, পাঞ্চ ইউনিট, কাট-অফ প্রেস এবং স্ট্যাকারকে নির্ভুল স্ট্রিং লাইন বা লেজার অ্যালাইনমেন্ট টুল দিয়ে একই কেন্দ্ররেখায় সারিবদ্ধ করুন। হাইড্রোলিক সংযোগ 1.2× পরিচালনচাপে লিক-টেস্ট করুন, এবং প্রথম উৎপাদন কয়েল বসানোর আগে আপনার প্রোফাইল রেসিপি লাইব্রেরির সঙ্গে PLC প্রোগ্রাম যাচাই করুন। প্রতিটি ধাপে দলকে নির্দেশনা দিতে এবং সেটআপের সময় কমিয়ে প্রথমবারেই মান নিশ্চিত করতে SUNWAY বিস্তারিত ইনস্টলেশন ড্রয়িং দেয় ও দূরবর্তী ভিডিও কমিশনিংয়ের ব্যবস্থা করতে পারে।
দৈনিক রক্ষণাবেক্ষণে অপারেটরদের লুব্রিকেশনের সময়সূচি অনুযায়ী রোলারের বেয়ারিংয়ে গ্রিজ দিতে হবে (সাধারণত প্রতি 40–80 কার্যঘণ্টায়), ক্ষয় বা চিড়ের জন্য পাঞ্চ ডাই পরীক্ষা, হাইড্রোলিক তেলের পরিমাণ ও পরিচ্ছন্নতা যাচাই এবং গ্যালভানাইজড আবরণের বর্জ্য থেকে গাইড প্ল্যাটফর্ম পরিষ্কার করতে হবে। মাসিক পরীক্ষায় ফিলার গেজ দিয়ে রোলারের ফাঁক যাচাই, এনকোডার ক্যালিব্রেশন এবং হাইড্রোলিক ফিল্টার বদল অন্তর্ভুক্ত হওয়া উচিত। পাঞ্চ ডাইয়ের একটি অতিরিক্ত সেট এবং সাধারণ ক্ষয়প্রাপ্ত যন্ত্রাংশ মজুত রাখলে অপরিকল্পিত ডাউনটাইম এড়ানো যায়। মেশিনের যত্ন ও পরিচালনার উত্তম পদ্ধতি জানতে আমাদের প্রায়শই জিজ্ঞাসিত প্রশ্নাবলীআরও নির্দেশিকার পৃষ্ঠা দেখুন।
প্রায়শই জিজ্ঞাসিত প্রশ্ন: স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন
একটি স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন কোন প্রোফাইল উৎপাদন করতে পারে?
এটি C-আকৃতির স্টাড (লিপযুক্ত ফ্ল্যাঞ্জসহ) এবং U-আকৃতির ট্র্যাক (লিপ ছাড়া) তৈরি করে, যা ড্রাইওয়াল পার্টিশন দেয়াল, সিলিং ফ্রেমিং এবং হালকা স্টীল নির্মাণে ব্যবহৃত হয়। একটি ফ্রেমে সাধারণত 50 mm থেকে 150 mm পর্যন্ত একাধিক ওয়েবের মাপ সামলাতে অনেক মেশিন সমন্বয়যোগ্য।
একটি ড্রাইওয়াল স্টাড মেশিনের সাধারণ উৎপাদন গতি কত?
উপাদানের পুরুত্ব, প্রোফাইলের জটিলতা এবং ইনলাইন পাঞ্চিং চালু আছে কি না—এসব অনুযায়ী বেশিরভাগ ড্রাইওয়াল স্টাড মেশিন প্রতি মিনিটে 15–40 মিটার গতিতে চলে। সঠিকভাবে সাজানো লাইন ঘণ্টায় 300–500টি সমাপ্ত প্রোফাইল তৈরি করতে পারে।
একটি লাইট স্টিল ফ্রেমিং মেশিন কোন উপকরণের পুরুত্বের পরিসর সমর্থন করে?
স্ট্যান্ডার্ড লাইট স্টিল ফ্রেমিং মেশিনে 0.4 mm থেকে 1.2 mm গ্যালভানাইজড স্টিল কয়েল ব্যবহার করা যায়। ভারবাহী স্টাডের জন্য তৈরি মেশিনে (100–150 mm ওয়েব, 0.8–1.2 mm গেজ) আরও ভারী ফ্রেম ও বেশি টনেজের কাটিং সিস্টেম দরকার।
একটি স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিনে স্বয়ংক্রিয় পাঞ্চিং সিস্টেম কীভাবে কাজ করে?
PLC-তে সংরক্ষিত গর্তের বিন্যাসের রেসিপি পড়া হয়, এনকোডার রিয়েল টাইমে প্রোফাইলের অবস্থান অনুসরণ করে এবং হাইড্রোলিক বা সার্ভো পাঞ্চ ডাই প্রোগ্রাম করা ব্যবধানে সক্রিয় হয়। এতে আলাদা পাঞ্চিং বাদ পড়ে এবং সরবরাহের সময় 30–50 শতাংশ কমে।
SUNWAY কি আমার নির্দিষ্ট প্রোফাইল অঙ্কনের জন্য একটি স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন কাস্টমাইজ করতে পারে?
হ্যাঁ। SUNWAY-এর নিজস্ব R&D দল আপনার প্রোফাইল ড্রয়িং অনুযায়ী কাস্টম রোলার টুলিং নকশা করে, সাইজের পরিসর সমন্বয় করে, পাঞ্চিং বিন্যাস কনফিগার করে এবং আপনার উৎপাদনের প্রয়োজন অনুযায়ী ডিকয়লার থেকে অটো-স্ট্যাকার পর্যন্ত সম্পূর্ণ উৎপাদন লাইন পরিকল্পনা করে।
কোন রোলার উপাদান ব্যবহার করা হয়, এবং রোলারগুলো কত দিন স্থায়ী হয়?
SUNWAY HRC 58–62 পৃষ্ঠ-কঠোরতার Cr12MoV বা GCr15 হার্ডেনড স্টিল রোলার ব্যবহার করে। গ্যালভানাইজড কয়েলে স্বাভাবিক পরিচালন অবস্থায় পুনরায় সারফেসিংয়ের আগে এই রোলারগুলো সাধারণত কয়েক বছর একটানা উৎপাদনে টেকে।
ড্রাইওয়াল স্টাড মেশিন ক্রেতাদের জন্য SUNWAY কী বিক্রয়োত্তর সহায়তা প্রদান করে?
SUNWAY ইনস্টলেশন নির্দেশনা (সাইটে বা দূরবর্তী ভিডিওতে), অপারেটর প্রশিক্ষণ, সম্পূর্ণ পরিচালনা নির্দেশিকা, খুচরা যন্ত্রাংশ সরবরাহ এবং আজীবন কারিগরি সহায়তাসহ ওয়ান-স্টপ পরিষেবা দেয়। কাস্টমস ক্লিয়ারেন্স ও স্থানীয় নিয়ম মেনে চলার জন্য প্রতিষ্ঠানটি মেশিনের নথিপত্রও সরবরাহ করে।
পরিবর্তনলগ:
- স্টাড ও ট্র্যাক রোল ফর্মিং মেশিনের উৎপাদনপ্রবাহ—ডিকয়েলিং থেকে স্ট্যাকিং পর্যন্ত—নিয়ে পূর্ণাঙ্গ নির্দেশিকা
- C-স্টাড বনাম U-ট্র্যাক ফর্মিংয়ের পার্থক্য ও রোলার টুলিংয়ের প্রয়োজনীয়তার বিস্তারিত তুলনা
- প্রয়োগ অনুযায়ী 50–150 mm ওয়েবের প্রস্থের প্রোফাইলের সাধারণ স্পেসিফিকেশন টেবিল
- স্বয়ংক্রিয় পাঞ্চিং সিস্টেমের কাজ ও ব্যবসায়িক সুবিধার গভীর ব্যাখ্যা
- মেশিন নির্বাচন কাঠামো, রক্ষণাবেক্ষণ সময়সূচি এবং SUNWAY প্রস্তুতকারকের সুপারিশ
পরবর্তী পর্যালোচনার কারণ: নতুন মেশিন মডেল, হালনাগাদ প্রোফাইল স্পেসিফিকেশন মান, বৈশ্বিক শিপিং লজিস্টিকস বা সরবরাহ-সময়ের পরিবর্তন, স্টাড/ট্র্যাকের মাপ প্রভাবিত করা নতুন বিল্ডিং কোডের চাহিদা, লাইটওয়েট স্টিল ফ্রেমিংয়ের জন্য SUNWAY পণ্য লাইনের সম্প্রসারণ।





