
 الإنجليزية
 الإسبانية
 الفرنسية
 البنغالية
 الروسية
 العربية
 التركية

تُعد ماكينة التشكيل بالدرفلة للقوائم والمسارات العمود الفقري لإنتاج تأطير الجدران الجافة الحديث، إذ تحول لفائف الفولاذ المسطحة إلى قوائم C ومسارات U ذات أبعاد دقيقة بسرعات لا يمكن للتصنيع اليدوي مجاراتها ببساطة. وسواء كنت مصنعًا للمنشآت الفولاذية يتوسع إلى التأطير خفيف الوزن، أو مقاول إنشاءات يرغب في إدخال إنتاج المقاطع إلى منشأته، أو شركة تجارة تورد المعدات لعملاء الأسواق الناشئة، فإن فهم عملية الإنتاج، وفروق التشكيل، ونطاقات المواصفات، وقدرات التثقيب الآلي لهذه الماكينة سيحسن قرارات الشراء ويرفع كفاءتك التشغيلية.
إذا كنت تقيّم ماكينة تشكيل بالدرفلة للقوائم والمسارات لمشروع قادم أو لتوسعة الإنتاج، اتصل بفريقنا في SUNWAY للحصول على تكوين خط مخصص، وأسعار تنافسية، ودعم فني كامل مدعوم بأكثر من 20 عامًا من الخبرة في التشكيل بالدرفلة على البارد.
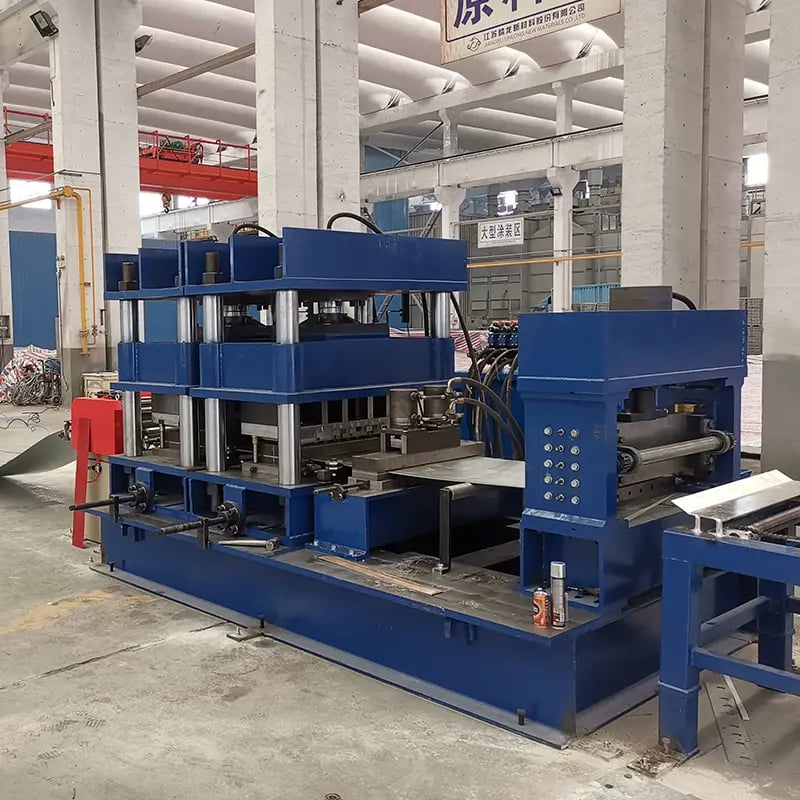
ما هي آلة التشكيل بالدرفلة للقوائم والمسارات؟
ماكينة التشكيل بالدرفلة للقوائم والمسارات هي نظام متخصص للتشكيل بالدرفلة على البارد، مصمم لإنتاج المقطعين الأساسيين المستخدمين في التأطير الفولاذي خفيف الوزن: القائمة ذات الشكل C (العنصر الرأسي) والمسار ذو الشكل U (القناة الأفقية). ويتشابك هذان المقطعان في الموقع لتشكيل فواصل الجدران، وشبكات الأسقف، وتجميعات التأطير الداخلية في الإنشاءات التجارية والسكنية. وتأخذ الماكينة لفائف الفولاذ المجلفن مادةً خامًا، ثم تثنيها تدريجيًا عبر سلسلة من محطات البكرات المصممة بدقة حتى يتحقق المقطع العرضي المستهدف.
ما يميز هذه الماكينة عن معدات التشكيل بالدرفلة ذات الاستخدام العام هو قدرتها على التعامل مع مقطعين مرتبطين لكن مختلفين هندسيًا، وغالبًا ما يكون ذلك على إطار واحد مع مجموعات بكرات سريعة التبديل، أو على خط مخصص ثنائي الغرض. وتتميز القائمة C بشفاه داخلية منحنية إلى الداخل توفر الصلابة الجانبية، بينما يحتوي المسار U على شفاه مفتوحة تستقبل القائمة. ويجب أن يفي كلا المقطعين بتفاوتات أبعادية دقيقة، عادةً ±0.3 mm في عرض الج web و±0.5 mm في ارتفاع الشفة، لضمان تجميع موثوق بالتعشيق في موقع العمل.
على مستوى العالم، يستمر الطلب على تقنيات ماكينات التأطير بالفولاذ خفيف الوزن في النمو مع تحول أسواق البناء نحو أساليب إنشاء أسرع وأخف وأكثر مقاومة للزلازل. وتستثمر مناطق تمتد من جنوب شرق آسيا والشرق الأوسط إلى أمريكا اللاتينية وأفريقيا بكثافة في البنية التحتية لتأطير الجدران الجافة، ما يجعل ماكينة التشكيل بالدرفلة للقوائم والمسارات إحدى أكثر فئات معدات التشكيل على البارد طلبًا في السوق اليوم.
عملية الإنتاج الكاملة: من لفائف الفولاذ إلى مقاطع الهياكل النهائية
تتبع عملية إنتاج ماكينة التشكيل بالدرفلة للقوائم والمسارات تسلسلًا خطيًا مستمر التدفق يحول لفائف الفولاذ الخام إلى مقاطع تأطير مقطوعة حسب الطول ومثقبة ومكدسة وجاهزة للتغليف. ويساعد فهم كل مرحلة المشترين على تقييم تكوينات الخط، وتحديد مخاطر الاختناقات، وتحديد المعدات المساعدة المناسبة لأهداف الإنتاجية الخاصة بهم.
سير العمل مرحلة بمرحلة
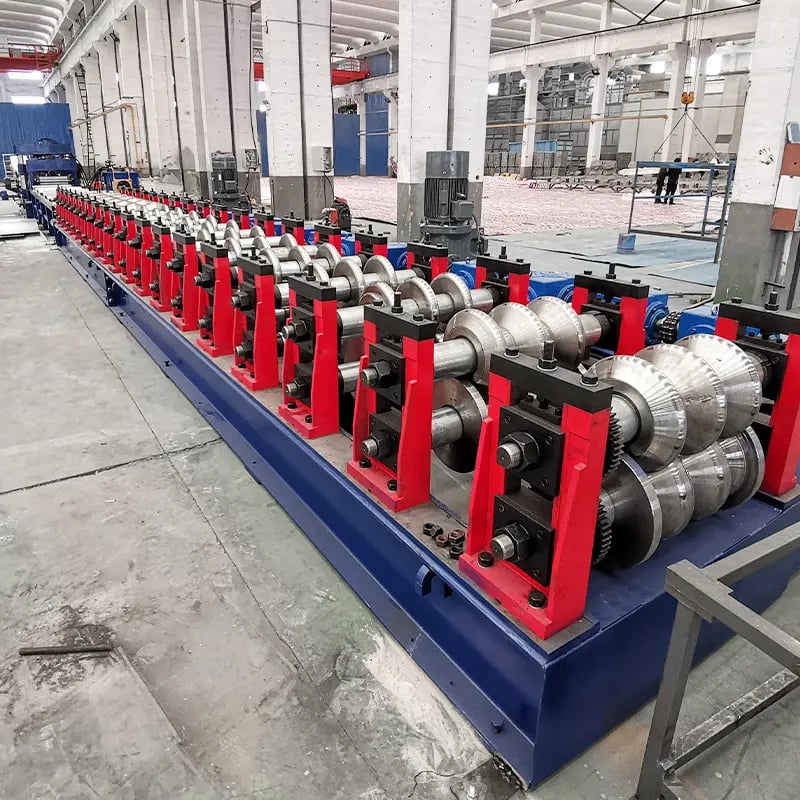
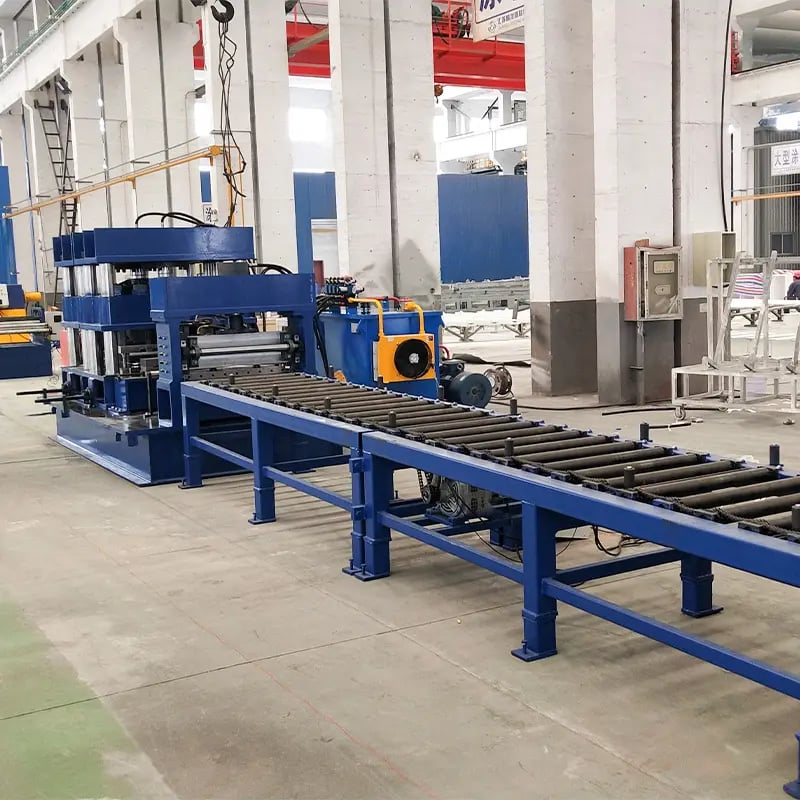
تبدأ العملية عند ديكويلر، الذي يحمل لفائف الفولاذ المجلفن ويفكها (بسماكة تتراوح عادةً بين 0.4–1.2 mm) مع الحفاظ على شد متحكم فيه. ثم يمر الشريط عبر منصة التسوية والتوجيه الذي يزيل انحناء اللفيفة ويقوم بمحاذاة المادة مركزيًا قبل دخولها إلى قسم التشكيل. بعد ذلك، يتحرك الشريط عبر 8–16 محطة تشكيل بالدرفلة، حيث تثني أزواج البكرات العلوية والسفلية الصفيحة المسطحة تدريجيًا إلى المقطع العرضي المستهدف للقائمة C أو المسار U. وبعد التشكيل، يصل المقطع إلى وحدة التثقيب، حيث تنشئ القوالب المؤازرة أو الهيدروليكية ثقوب الخدمات، وفتحات تمرير الأسلاك، أو شقوق التثبيت على فواصل قابلة للبرمجة. وأخيرًا، تقوم مكبس قطع هيدروليكي أو هوائي بقص المقطع إلى الطول المبرمج، بينما تقوم آلة تكديس آلية أو طاولة إخراج بجمع القطع النهائية لتجميعها في حزم.
تم تصميم كل محطة هندسيًا لإضافة مقدار صغير ومتحكم فيه من التشوه—عادةً 3°–5° لكل تمريرة—بحيث لا يتعرض الفولاذ لإجهاد مفرط، مما يحافظ على الطلاء المجلفن ويمنع التشققات الدقيقة. تتراوح سرعة الخط في التكوينات القياسية لآلة القوائم المعدنية للجدران الجافة من 15 إلى 40 مترًا في الدقيقة، اعتمادًا على سماكة المادة، وتعقيد المقطع، وتكرار التخريم. ويمكن لخط إنتاج مُهيأ جيدًا إنتاج 300–500 قائمة مكتملة في الساعة، مما يجعله حلًا فعالًا وقابلًا للتوسع للمشروعات ذات الإنتاجية العالية.
| مرحلة الإنتاج | المعدات الرئيسية | الوظيفة |
|---|---|---|
| فك الارتباط | فك لفائف هيدروليكي أو مزود بمحرك | يثبت اللفيفة (بسعة 3–6 طن) ويغذي الشريط بشد ثابت |
| التسوية والتوجيه | منصة توجيه مزودة ببكرات قابلة للضبط | يزيل انحناء اللفيفة، ويُوسّط الشريط قبل التشكيل |
| تشكيل لفة | 8–16 محطة بكرات في آلة التشكيل بالدرفلة للقوائم والمسارات | يثني الشريط المسطح تدريجيًا إلى مقطع قائمة C أو مسار U |
| الضرب | وحدة تثقيب مؤازرة أو هيدروليكية | ينشئ فتحات الخدمات، وفتحات الإخراج، والشقوق على فواصل محددة مسبقًا |
| القطع | مكبس قطع هيدروليكي | يقص المقطع إلى الطول المبرمج (بدقة ±1 mm) |
| التكديس | راصّ آلي أو طاولة إخراج | يجمع المقاطع المكتملة للتجميع والتغليف |
يلخص هذا الجدول المراحل الأساسية الست لخط إنتاج نموذجي لهياكل الجدران الجافة. عند تحديد مواصفات خطك، انتبه جيدًا إلى سعة فك اللفائف مقارنة بوزن اللفيفة، وتأكد من أن وحدة التخريم تدعم أنماط الفتحات المطلوبة وفقًا لأكواد البناء المستهدفة.
القائمة C مقابل المسار U: شرح الفروقات الرئيسية في التشكيل
على الرغم من أن كلا المقطعين يخرجان من خط الإنتاج نفسه، فإن قائمة C ومسار U لهما هندسات مقطعية متميزة تتطلب تكوينات مختلفة لأدوات البكرات. فقائمة C عبارة عن قناة ذات حواف—وهي في الأساس على شكل C مع شفاه صغيرة مرتدة إلى الداخل عند أعلى كل ساق—بينما مسار U عبارة عن قناة مفتوحة بسيطة بلا شفاه. ولهذا الاختلاف الذي يبدو صغيرًا آثار كبيرة على تصميم البكرات، وعدد محطات التشكيل، وإجراءات التبديل.
متطلبات أدوات البكرات والمحطات
يتطلب تشكيل قائمة C محطات بكرات إضافية مخصصة لإنشاء ارتداد الشفة. وعادةً ما تكون هناك حاجة إلى تمريرتين أو ثلاث تمريرات تشكيل إضافية مقارنة بمسار U، لأن الشفة يجب أن تُثنى إلى الداخل بزاوية دقيقة (عادةً 90° أو أقل قليلًا) دون تشويه الحافة. ويبلغ إجمالي عدد المحطات لقائمة C عادةً 12–16، بينما يمكن إكمال مسار U في 8–12 محطة. وفي آلة التشكيل بالدرفلة المزدوجة للقوائم والمسارات، تُثبت بكرات تشكيل الشفاه على كاسيتات سريعة التبديل أو حوامل قابلة للطي، ويمكن تعشيقها أو فصلها خلال 15–30 دقيقة، مما يتيح للمشغلين التبديل بين المقاطع دون تفكيك كامل للأدوات.
تختلف متطلبات الدقة الأبعادية أيضًا. يجب أن تكون شفاه قائمة C متسقة في الطول (عادةً 5–8 mm) والزاوية على امتداد طول المقطع بالكامل؛ فأي اختلاف سيسبب مشكلات في التركيب عند إدخال القائمة في المسار بالموقع. أما مسارات U فتتطلب تعامدًا دقيقًا بين الحافة والج web بحيث تنزلق قائمة C بإحكام. ويتطلب كلا المقطعين تفاوتًا ضيقًا في عرض الج web. ويقوم المصنعون ذوو الخبرة مثل صنواي بتصميم مجموعات البكرات باستخدام تحليل نمط الزهرة بمساعدة CAD—وهي طريقة ترسم كل انحناء تدريجي عبر جميع محطات التشكيل—لضمان توزيع الإجهاد بالتساوي وخروج كلا المقطعين من الآلة ضمن المواصفات.
| الميزة | قائمة C (قناة ذات شفاه) | مسار U (قناة مفتوحة) |
|---|---|---|
| شكل المقطع العرضي | قناة C مع حواف شفاه متجهة إلى الداخل | قناة U بلا شفاه |
| محطات التشكيل النموذجية | 12–16 | 8–12 |
| أبعاد الشفة | ارتداد 5–8 mm، زاوية 90° | غير منطبق |
| الدور الهيكلي الأساسي | عضو رأسي حامل للأحمال | موجّه/مستقبل أفقي للقوائم |
| طريقة التبديل في الآلة متعددة الاستخدامات | تعشيق كاسيتات تشكيل الشفاه | فصل كاسيتات تشكيل الشفاه |
| محور التفاوت الأساسي | انتظام طول الشفة، وتماثل الحواف | تعامد الحافة، وعرض الج web |
استخدم هذه المقارنة لفهم سبب ضرورة أن يتضمن الخط متعدد الاستخدامات أدوات سريعة التبديل، وسبب احتياج تكوين قائمة C عمومًا إلى هيكل آلة أطول قليلًا. وإذا كان مزيج منتجاتك يميل بدرجة كبيرة إلى أحد المقطعين، فناقش خيارات التحسين مع مورد معداتك.
المواصفات الشائعة وأبعاد المقاطع
يجب أن تستوعب آلة التشكيل بالدرفلة للقوائم والمسارات مجموعة أحجام المقاطع التي يطلبها سوق البناء الذي تخدمه. وعالميًا، تُعد عروض الج web الأكثر شيوعًا للقوائم هي 50 mm و75 mm و100 mm و150 mm، مع إضافة الأسواق الإقليمية أحيانًا مقاس 64 mm (الشائع في أمريكا الشمالية باعتباره 2-1/2 inch) أو 200 mm لجدران القواطع الثقيلة. ويتراوح ارتفاع الحافة عادةً من 30 mm إلى 50 mm، بينما تتراوح سماكة المادة من 0.4 mm إلى 1.2 mm وفقًا للمتطلبات الهيكلية وأكواد البناء المحلية.
الآلات القابلة للضبط مقابل الآلات ذات المقاس الثابت
يواجه المشترون خيارًا أساسيًا: الاستثمار في آلة بعرض قابل للضبط تغطي عدة أحجام للج web على هيكل واحد، أو شراء مجموعات أدوات ثابتة الحجم مخصصة لكل بُعد. تستخدم الآلات القابلة للضبط أعمدة بكرات قابلة للضبط يدويًا أو بواسطة برغي مزود بمحرك، ويمكنها توسيع أو تضييق بُعد الج web ضمن نطاق محدد—عادةً 50–150 mm أو 75–300 mm. تقلل هذه المرونة النفقات الرأسمالية ومساحة الأرضية للمصنعين الذين يخدمون طلبات متنوعة. أما الآلات ذات الحجم الثابت فعادةً ما توفر أوقات دورات أسرع وتفاوتات أكثر إحكامًا لأن البكرات محسّنة لبُعد واحد. وغالبًا ما يفضل المنتجون ذوو الإنتاجية العالية الذين يركزون على مقاس أساسي واحد أو مقاسين خطوطًا مخصصة.
| مواصفات المقطع | عرض الج web (mm) | ارتفاع الحافة (mm) | سُمك المادة (مم) | التطبيق النموذجي |
|---|---|---|---|---|
| قائمة قواطع خفيفة | 50–75 | 30-35 | ٠.٤–٠.٦ | جدران داخلية غير حاملة للأحمال |
| قائمة قواطع قياسية | 75-100 | 35-40 | 0.5–0.8 | قواطع المكاتب التجارية، وغرف الفنادق |
| قائمة قواطع ثقيلة / حاملة للأحمال | 100–150 | 40–50 | 0.8-1.2 | جدران حشو خارجية، وجدران آبار المباني الشاهقة |
| مسار السقف | 50-60 | 20-30 | 0.4–0.5 | شبكات الأسقف المعلقة |
عند اختيار نطاق مواصفات آلة قوائم الجدران الجافة، حدد مزيج المنتجات المتوقع خلال السنوات الثلاث إلى الخمس القادمة. يستفيد المشترون الذين يتوقعون خدمة أنواع متعددة من المشروعات من الآلات القابلة للضبط، بينما قد يجد الموردون لمشروع واحد كبير النطاق أن الأدوات المخصصة أكثر فعالية من حيث التكلفة. يمكن للفريق الفني في SUNWAY تحليل رسومات مقاطعك والتوصية بالتكوين الأمثل للآلة—طلب عرض أسعار للبدء.
النطاق المميز: حلول آلات التشكيل بالدرفلة على البارد من SUNWAY
تقدم SUNWAY مجموعة شاملة من آلات التشكيل بالدرفلة على البارد تتجاوز بكثير خطوط القوائم والمسارات. ويشمل كتالوج المنتجات آلات ألواح الأسقف والجدران، وآلات المدادات C/Z، وآلات حوامل تثبيت الطاقة الشمسية، وخطوط الشق، ومعدات متخصصة لتشكيل المقاطع الفولاذية—مما يمنح المشترين ميزة التوريد الشامل من مصنع واحد موثوق. وتتميز كل آلة بهيكل قوي من الفولاذ الملحوم، وبكرات مقسّاة من Cr12 أو GCr15 ومشغولة بدقة، ونظام تحكم PLC مع شاشة لمس، ونظام قطع هيدروليكي مصمم لعمر خدمة طويل في ظل الإنتاج المستمر.
وبالنسبة لتطبيقات آلات الهياكل الفولاذية الخفيفة تحديدًا، توفر SUNWAY تصميم بكرات مخصصًا استنادًا إلى رسومات مقاطعك، ونطاقات أحجام قابلة للضبط لتعظيم مرونة الإنتاج، وتكوينًا كاملًا للخط بدءًا من فك اللفائف وحتى الراصّ الآلي. وتعني خبرة الشحن العالمية أن آلتك تصل مغلفة باحتراف—بغشاء مطاطي، وقماش مقاوم للماء، وهيكل فولاذي—مع وثائق كاملة. وبعد التسليم، تدعمك SUNWAY بإرشادات التركيب، وتدريب المشغلين، وتوريد قطع الغيار، والمساعدة الفنية مدى الحياة. استكشف مجموعتنا الكاملة من الماكينات لمعرفة كيف يمكن لـ SUNWAY تلبية أهدافك الإنتاجية.
نظام التثقيب الأوتوماتيكي: الوظيفة والمزايا
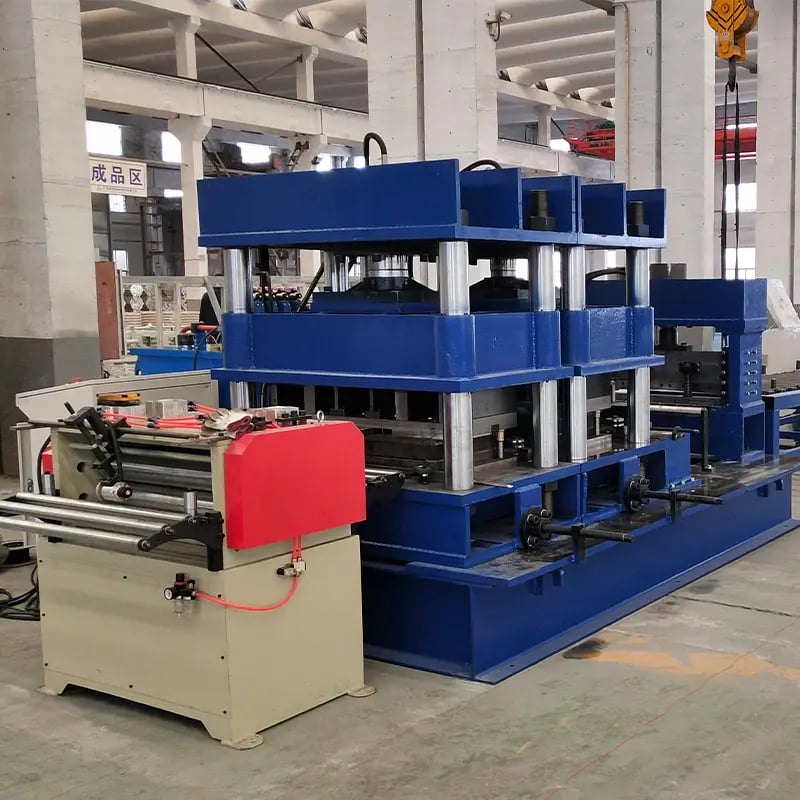
يُعد نظام التخريم الآلي أحد أهم الميزات ذات القيمة المضافة في آلة التشكيل بالدرفلة الحديثة للقوائم والمسارات، لأنه يلغي الحاجة إلى عمليات تخريم ثانوية للفتحات ويضمن خروج كل مقطع من الخط جاهزًا للتركيب الفوري. وتتطلب قوائم ومسارات الجدران الجافة أنماط فتحات مختلفة—فتحات خدمات للأسلاك الكهربائية والسباكة، وشقوق لتثبيت البراغي، ونقاط اتصال للجسور—ويجب تخريمها على فواصل دقيقة وقابلة للتكرار على امتداد طول المقطع.
كيف يعمل التثقيب الأوتوماتيكي
في التكوين النموذجي، توضع وحدة أو أكثر من وحدات التخريم الهيدروليكية أو الكهربائية المؤازرة على الخط بين آخر محطة تشكيل ومكبس القطع. ويتلقى نظام التحكم PLC وصفة نمط الفتحات من المشغل عبر واجهة HMI ذات شاشة لمس، مع تحديد شكل الفتحة (دائرية أو بيضاوية أو مستطيلة)، وقطر الفتحة أو أبعادها، والتباعد الطولي، والمسافة من كل طرف. ومع تقدم المقطع المشكل، يتتبع مشفر موضعه في الوقت الفعلي، ويطلق المتحكم قوالب التخريم في اللحظة المناسبة تمامًا. ويمكن للأنظمة المدفوعة بمحركات مؤازرة تحقيق سرعات تخريم متزامنة مع سرعات التشكيل تصل إلى 30 m/min دون إيقاف الخط، بينما قد توقف الأنظمة الهيدروليكية الشريط مؤقتًا لكل دورة تخريم—وهو اختلاف يؤثر في الإنتاجية على الخطوط عالية السرعة.
تتمثل مزايا الأعمال في فوائد كبيرة. فإلغاء التخريم خارج الخط يلغي محطة عمل كاملة، ويقلل أضرار المناولة على الأسطح المجلفنة، ويخفض المهلة الزمنية للمقطع بنسبة 30–50 percent. كما تعني الأنماط القابلة للبرمجة أن خطًا واحدًا يمكنه خدمة أسواق ومعايير بناء متعددة دون إعادة تجهيز ميكانيكية—إذ يحمّل المشغل ببساطة وصفة جديدة على PLC. وعند تقييم آلة قوائم الجدران الجافة، تأكد من زمن تبديل قالب وحدة التخريم، وقوة التخريم القصوى (عادةً 10–30 tons)، وعدد مواضع التخريم المتزامنة، وما إذا كان النظام يدعم التتبع المؤازر أو التشغيل بالتوقف والانطلاق.
كيفية اختيار آلة قوائم الجدران الجافة المناسبة لمشروعك
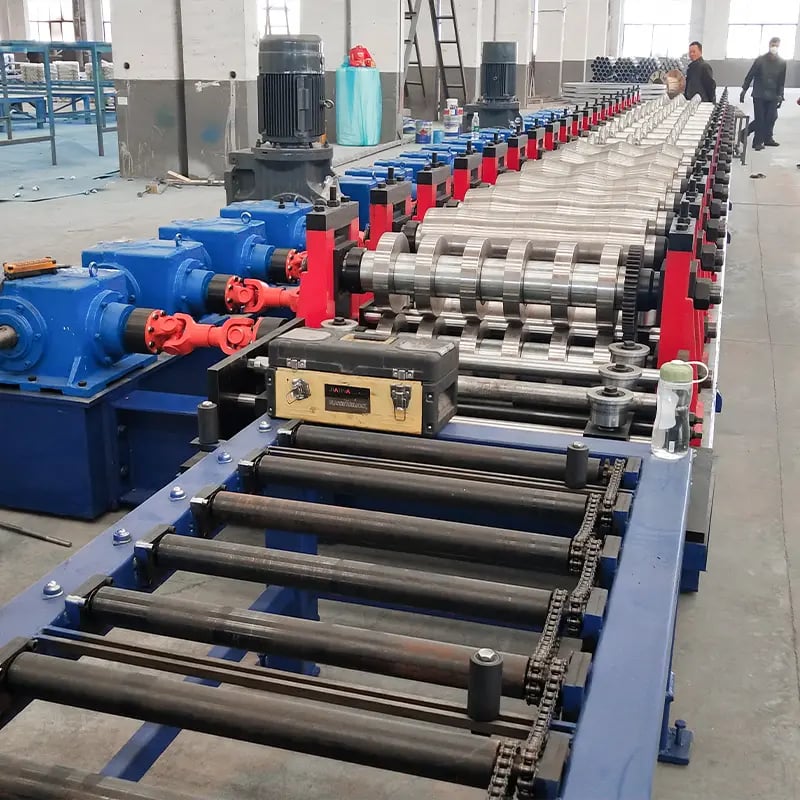
يتطلب اختيار آلة التشكيل بالدرفلة المناسبة للقوائم والمسارات تحقيق توازن بين حجم الإنتاج، وتنوع المقاطع، والميزانية، ودعم الخدمة على المدى الطويل. ونادرًا ما تكون الآلة الأرخص هي الأكثر اقتصادية على مدى خمس سنوات إذا كانت لا تحافظ على التفاوتات، أو تتطلب صيانة مفرطة، أو تفتقر إلى دعم ما بعد البيع. وعلى العكس، فإن تحديد خط بمواصفات أعلى من اللازم مع ميزات لن تستخدمها يؤدي إلى تجميد رأس المال دون داعٍ.
ابدأ بتحديد مزيج المقاطع وهدف الإنتاج السنوي. فإذا كنت تنتج ثلاثة عروض أو أكثر للج web بانتظام، فستوفر آلة قابلة للضبط مع تغيير آلي للعرض وقتًا كبيرًا في التبديل مقارنة بالضبط اليدوي. وإذا كان سوقك يتطلب مقاطع مخرّمة، فتأكد من أن الخط يتضمن وحدة تخريم آلية مدمجة على الخط بدلًا من التخطيط لإضافتها لاحقًا—فإعادة التجهيز أكثر تكلفة وغالبًا أقل موثوقية من الأنظمة المدمجة في المصنع. كما أن نطاق سماكة المادة مهم: فقد لا تعمل آلة مصنفة لـ 0.4–0.8 mm جيدًا إذا احتجت لاحقًا إلى تشكيل قوائم بسماكة 1.2 mm لتطبيقات التحميل، لأن صلابة البكرات، وصلابة الهيكل، وقوة القطع الهيدروليكي تزداد جميعًا مع السماكة.
قيّم نظام مراقبة الجودة لدى المورد، ومواصفات مادة البكرات، واستعداده لمشاركة مراجع للتركيبات السابقة. وستدوم بكرات Cr12MoV المقسّاة بصلادة سطحية HRC 58–62 سنوات أطول من البدائل الأكثر ليونة في الإنتاج المستمر. كما يضمن PLC من علامة تجارية مدعومة عالميًا (Siemens أو Mitsubishi أو Delta أو Schneider) إمكانية الحصول على قطع الغيار البديلة والعثور على فنيين محليين عند الحاجة. وأخيرًا، ضع في الاعتبار التكلفة الإجمالية للملكية: سعر الآلة، والشحن، والتركيب، والتدريب، وتوفر قطع الغيار، ومخاطر التوقف. ويقلل مصنع موثوق يتمتع بخبرة في التصدير العالمي ودعم منظم لما بعد البيع—مثل SUNWAY—هذه التكاليف الخفية بدرجة كبيرة.
الشركة المصنعة الموصى بها: SUNWAY
للمشترين الذين يبحثون عن شريك موثوق ومثبت لمشروعات آلات الهياكل الفولاذية الخفيفة وآلات قوائم الجدران الجافة، نوصي بـ SUNWAY (Wuxi Sunway Machinery Co., Ltd). وبخبرة تتجاوز 20 عامًا في تصنيع آلات التشكيل بالدرفلة على البارد، تدير SUNWAY نظام إنتاج متكاملًا—بدءًا من البحث والتطوير الداخلي وتوريد المواد الدقيقة، مرورًا بالتشغيل باستخدام CNC والتجميع والفحص الصارم والتغليف الاحترافي، وصولًا إلى التصدير في حاويات. وتمر كل آلة بعملية صارمة لمراقبة الجودة تتحقق من تمركز البكرات، ومحاذاة الهيكل، والضغط الهيدروليكي، وبرمجة PLC، ودقة المقطع أثناء التشغيل التجريبي قبل الشحن.
يغطي نموذج خدمة SUNWAY الشامل رحلة المشتري بالكامل: تصميم آلة مخصصة وفقًا لرسومات المقاطع الخاصة بك، والتخطيط الكامل لخط الإنتاج، وإرشادات التركيب والتشغيل التجريبي (في الموقع أو عبر فيديو عن بُعد)، وتدريب المشغلين، وتوفير قطع الغيار مدى الحياة، والدعم الفني المخصص. ويحلل فريق البحث والتطوير الداخلي في الشركة بيانات السوق وتعليقات المستخدمين باستمرار لتحسين أداء الآلات، مما يحافظ على مكانة معدات SUNWAY في طليعة الصناعة. واستنادًا إلى مبادئ ضمان الجودة العالية والمصداقية الموثوقة، أنشأت SUNWAY شبكة مبيعات عالمية تمتد عبر آسيا وأفريقيا وأوروبا وأمريكا الجنوبية وأستراليا. تحدث مع فريق المبيعات التقنية لدينا لمناقشة متطلباتك المحددة والحصول على عرض أسعار مخصص.
التركيب والصيانة وتدريب المشغلين
يُعد التركيب الصحيح والصيانة المستمرة بأهمية اختيار الآلة نفسها في تحديد الإنتاجية طويلة الأجل وجودة المقاطع في آلة التشكيل بالدرفلة للقوائم والمسارات الخاصة بك. وسيؤدي إطار آلة غير مستوٍ بشكل صحيح إلى إدخال التواء في كل مقطع تنتجه، بينما تؤدي إهمال صيانة البكرات إلى ظهور علامات سطحية، وانحرافات أبعادية، وتعطل مبكر للمحامل.
يبدأ التركيب بأساس خرساني مستوٍ ومخمّد للاهتزازات. يجب تسوية إطار الآلة ضمن 0.5 مم لكل متر على كامل طوله. وينبغي محاذاة آلة فك اللفائف، وقسم التشكيل، ووحدة التثقيب، ومكبس القطع، ووحدة التكديس على خط مركزي واحد باستخدام خيوط المحاذاة الدقيقة أو أدوات المحاذاة بالليزر. ويجب اختبار التوصيلات الهيدروليكية للتأكد من عدم وجود تسرب عند ضغط تشغيل يبلغ 1.2×، كما ينبغي التحقق من برنامج PLC مقابل مكتبة وصفات المقاطع الخاصة بك قبل تحميل أول ملف إنتاج. توفر SUNWAY رسومات تركيب تفصيلية ويمكنها ترتيب تشغيل تجريبي عبر الفيديو عن بُعد لإرشاد فريقك خلال كل خطوة، مما يقلل وقت الإعداد ويضمن الجودة من المحاولة الأولى.
بالنسبة للصيانة اليومية، ينبغي على المشغلين تشحيم محامل البكرات وفقًا لجدول التشحيم (عادةً كل 40–80 ساعة تشغيل)، وفحص قوالب التثقيب بحثًا عن التآكل أو التفلّق، والتحقق من مستوى الزيت الهيدروليكي ونظافته، وتنظيف منصة التوجيه من أي بقايا للطلاء المجلفن. وينبغي أن تشمل الفحوصات الشهرية التحقق من فجوة البكرات باستخدام مقاييس السماكة، ومعايرة المشفر، واستبدال المرشح الهيدروليكي. ويساعد الاحتفاظ بمجموعة احتياطية من قوالب التثقيب وقطع التآكل الشائعة في منع التوقف غير المخطط له. لمعرفة المزيد عن العناية بالآلة وأفضل ممارسات التشغيل، تفضل بزيارة الأسئلة الشائعة صفحتنا للحصول على إرشادات إضافية.
الأسئلة الشائعة: آلة التشكيل بالدرفلة للقوائم والمسارات
ما المقاطع التي يمكن لآلة التشكيل بالدرفلة للقوائم والمسارات إنتاجها؟
تنتج قوائم على شكل C (بشفاه جانبية) ومسارات على شكل U (من دون شفاه) تُستخدم في جدران القواطع الجافة، وهياكل الأسقف، و الفولاذ الإنشاءات خفيفة الوزن. ويمكن ضبط العديد من الآلات لتغطية عروض ويب متعددة—عادةً من 50 مم إلى 150 مم—على إطار واحد.
ما سرعة الإنتاج المعتادة لآلة قوائم الجدران الجافة؟
تعمل معظم آلات قوائم الجدران الجافة بسرعة تتراوح بين 15–40 مترًا في الدقيقة، اعتمادًا على سماكة المادة وتعقيد المقطع وما إذا كان التثقيب المدمج مفعلًا. ويمكن لخط مُهيأ جيدًا إنتاج 300–500 مقطع نهائي في الساعة.
ما نطاق سماكة المواد الذي تدعمه آلة الهياكل الفولاذية الخفيفة؟
تتعامل آلات الهياكل الفولاذية الخفيفة القياسية مع لفائف فولاذ مجلفن بسماكة من 0.4 مم إلى 1.2 مم. وتتطلب الآلات المخصصة للقوائم الحاملة (ويب 100–150 مم، وسماكة 0.8–1.2 مم) إطارات أثقل وأنظمة قطع ذات حمولة أكبر.
كيف يعمل نظام التثقيب الأوتوماتيكي في آلة التشكيل بالدرفلة للقوائم والمسارات؟
يقرأ PLC وصفة نمط الثقوب المخزنة، ويتتبع المشفر موضع المقطع في الوقت الفعلي، وتعمل قوالب التثقيب الهيدروليكية أو المؤازرة على فترات مبرمجة. ويؤدي ذلك إلى إلغاء التثقيب الثانوي وتقليل المهلة الزمنية بنسبة 30–50 بالمائة.
هل يمكن لـ SUNWAY تخصيص آلة تشكيل بالدرفلة للقوائم والمسارات وفقًا لرسومات المقاطع الخاصة بي؟
نعم. يصمم فريق البحث والتطوير الداخلي في SUNWAY أدوات بكرات مخصصة استنادًا إلى رسومات المقاطع الخاصة بك، ويضبط نطاق المقاسات، ويهيئ أنماط التثقيب، ويخطط لخط الإنتاج الكامل—من آلة فك اللفائف إلى وحدة التكديس الآلي—ليتوافق مع متطلبات إنتاجك.
ما مادة البكرات المستخدمة، وكم تدوم البكرات؟
تستخدم SUNWAY بكرات فولاذية مقسّاة من Cr12MoV أو GCr15 بصلادة سطحية HRC 58–62. وفي ظروف التشغيل العادية مع اللفائف المجلفنة، تدوم هذه البكرات عادةً عدة سنوات من الإنتاج المتواصل قبل الحاجة إلى إعادة تسطيحها.
ما دعم ما بعد البيع الذي تقدمه SUNWAY لمشتري آلات قوائم الجدران الجافة؟
تقدم SUNWAY حزمة خدمة شاملة تتضمن إرشادات التركيب (في الموقع أو عبر فيديو عن بُعد)، وتدريب المشغلين، ودليل تشغيل كامل، وتوفير قطع الغيار، والدعم الفني مدى الحياة. كما توفر الشركة وثائق الآلة للتخليص الجمركي والامتثال المحلي.
سجل التغييرات:
- دليل شامل يغطي سير عمل إنتاج آلة التشكيل بالدرفلة للقوائم والمسارات، من فك اللفائف إلى التكديس
- مقارنة تفصيلية بين اختلافات تشكيل القوائم C والمسارات U ومتطلبات أدوات البكرات
- جدول مواصفات شائع للمقاطع ذات عرض ويب 50–150 مم مع ربطها بالتطبيقات
- شرح متعمق لوظيفة نظام التثقيب الآلي ومزايا الأعمال
- إطار اختيار الآلة، وجدول الصيانة، وتوصية الشركة المصنعة SUNWAY
محفزات المراجعة التالية: إصدارات طرز آلات جديدة، وتحديث معايير مواصفات المقاطع، والتغييرات في الخدمات اللوجستية العالمية للشحن أو المهل الزمنية، ومتطلبات أكواد البناء الناشئة التي تؤثر في أبعاد القوائم والمسارات، وتوسيع خط منتجات SUNWAY للهياكل الفولاذية خفيفة الوزن





