
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Станок для роликовой формовки стоек и направляющих является основой современного производства каркасов под гипсокартон, превращая плоские стальные рулоны в точно заданные C-образные стойки и U-образные направляющие на скоростях, с которыми ручное изготовление просто не может сравниться. Будь вы производителем стальных конструкций, расширяющим деятельность в направлении легких каркасов, строительным подрядчиком, стремящимся перенести производство профилей на собственное предприятие, или торговой компанией, закупающей оборудование для клиентов на развивающихся рынках, понимание производственного процесса, различий в формовке, диапазонов характеристик и возможностей автоматической пробивки этого станка поможет принимать более взвешенные решения о закупках и повысить операционную эффективность.
Если вы оцениваете станок для роликовой формовки стоек и направляющих для предстоящего проекта или расширения производства, обратитесь в нашу команду обратитесь в SUNWAY для получения индивидуальной конфигурации линии, конкурентоспособной цены и полной технической поддержки, основанной на более чем 20-летнем опыте в области холодной роликовой формовки.
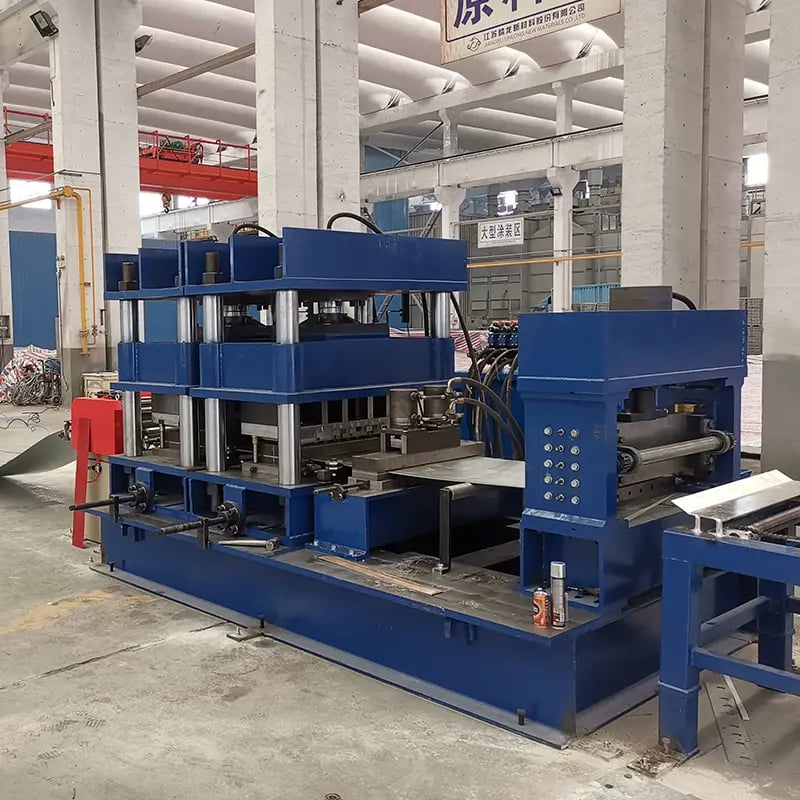
Что такое роликовый профилегибочный станок для стоек и направляющих?
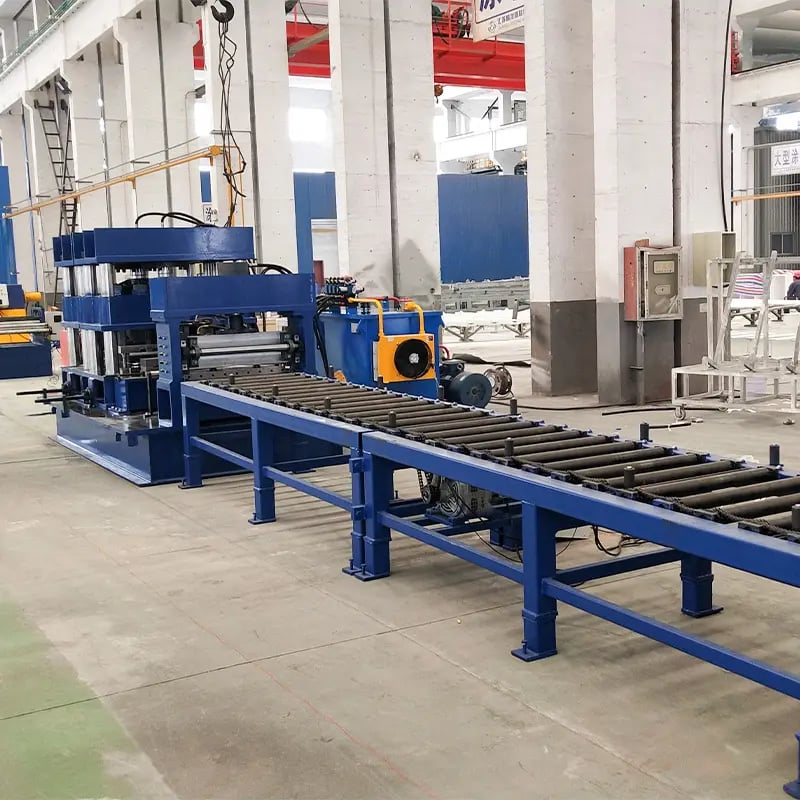
Станок для роликовой формовки стоек и направляющих представляет собой специализированную систему холодной роликовой формовки, предназначенную для производства двух основных профилей, используемых в легких стальных каркасах: C-образной стойки (вертикального элемента) и U-образной направляющей (горизонтального швеллера). Эти профили соединяются на строительной площадке, образуя стеновые перегородки, потолочные системы и внутренние каркасные конструкции в коммерческом и жилом строительстве. Станок использует оцинкованный стальной рулон в качестве сырья и последовательно сгибает его через ряд точно спроектированных роликовых клетей до получения требуемого поперечного сечения.
От оборудования для роликовой формовки общего назначения этот станок отличает способность работать с двумя родственными, но геометрически различными профилями — часто на одной раме с быстросменными комплектами роликов или в виде специализированной линии двойного назначения. C-образная стойка имеет загнутые внутрь кромочные фланцы, обеспечивающие боковую жесткость, тогда как U-образная направляющая имеет открытые фланцы, в которые вставляется стойка. Оба профиля должны соответствовать жестким размерным допускам, обычно ±0.3 mm по ширине стенки и ±0.5 mm по высоте фланца, чтобы гарантировать надежную защелкивающуюся сборку на строительной площадке.
Во всем мире спрос на технологии производства станков для легких стальных каркасов продолжает расти, поскольку строительные рынки переходят к более быстрым, легким и устойчивым к землетрясениям методам строительства. Регионы от Юго-Восточной Азии и Ближнего Востока до Латинской Америки и Африки активно инвестируют в инфраструктуру гипсокартонного каркасного строительства, что делает станок для роликовой формовки стоек и направляющих одной из наиболее востребованных категорий оборудования для холодной формовки на современном рынке.
Полный производственный процесс: от стального рулона до готовых каркасных профилей
Производственный процесс на станке для роликовой формовки стоек и направляющих представляет собой линейную последовательность непрерывного потока, в ходе которой сырой стальной рулон превращается в нарезанные по длине, перфорированные и уложенные каркасные профили, готовые к упаковке. Понимание каждого этапа помогает покупателям оценивать конфигурации линий, выявлять риски возникновения узких мест и выбирать подходящее вспомогательное оборудование в соответствии с целевыми показателями производительности.
Поэтапный рабочий процесс
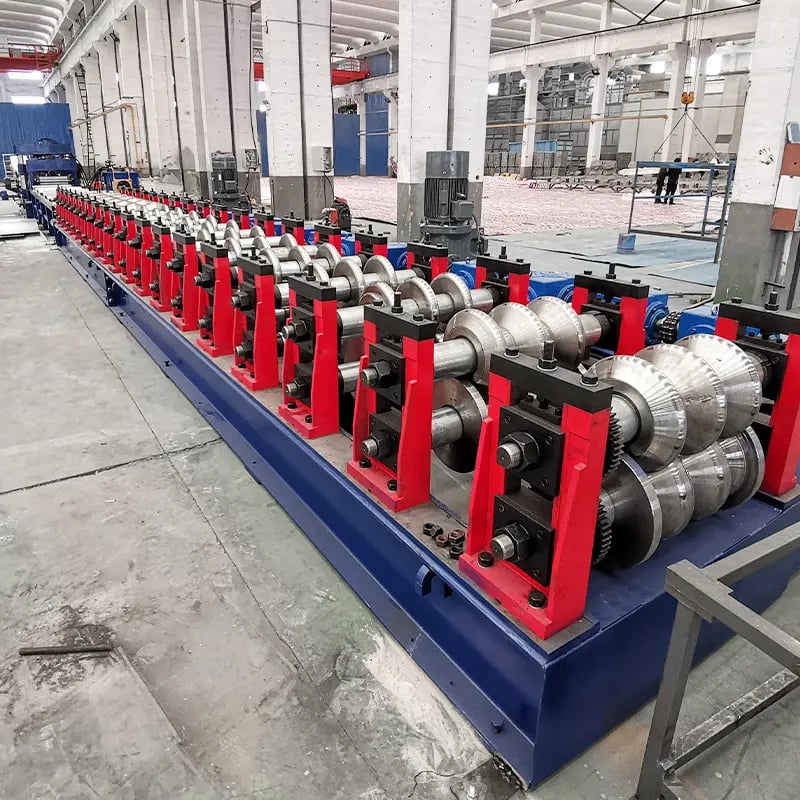
Процесс начинается с разматыватель, который удерживает и разматывает оцинкованный стальной рулон (обычно толщиной 0.4–1.2 mm) с контролируемым натяжением. Затем полоса проходит через Платформа выравнивания и направления , удаляющее кривизну, возникшую при сматывании рулона, и выравнивающее материал по центру перед его поступлением в формовочную секцию. Далее полоса проходит через 8–16 роликовых формовочных клетей, где верхние и нижние пары роликов постепенно сгибают плоский лист, формируя требуемое поперечное сечение C-образной стойки или U-образной направляющей. После формовки профиль поступает в пробивной узел, где сервоприводные или гидравлические штампы формируют технологические отверстия, отверстия для прокладки проводки или монтажные прорези с программируемыми интервалами. Наконец, гидравлический или пневматический пресс для отрезки отрезает профиль по заданной длине, а автоматический укладчик или приемный стол собирает готовые детали для связывания в пакеты.
Каждая клеть спроектирована для внесения небольшого контролируемого объёма деформации — обычно 3°–5° за проход, — чтобы сталь не подвергалась чрезмерному напряжению, что сохраняет оцинкованное покрытие и предотвращает образование микротрещин. Скорость линии для стандартных конфигураций станка для производства гипсокартонных стоек составляет от 15 до 40 метров в минуту в зависимости от толщины материала, сложности профиля и частоты пробивки. Хорошо настроенная производственная линия может выпускать 300–500 готовых стоек в час, что делает её эффективным и масштабируемым решением для крупносерийных проектов.
| Этап производства | Основное оборудование | Функция |
|---|---|---|
| Размотка | Гидравлический или моторизованный разматыватель | Удерживает рулон (вместимость 3–6 тонн) и подаёт полосу с постоянным натяжением |
| Правка и направление | Направляющая платформа с регулируемыми роликами | Устраняет кривизну рулона, центрирует полосу перед формовкой |
| Профилирование | 8–16 роликовых клетей на станке для производства стоек и направляющих методом холодной роликовой формовки | Постепенно сгибает плоскую полосу, формируя профиль C-стойки или U-направляющей |
| Перфорация | Серво- или гидравлический пробивной узел | Формирует технологические отверстия, выбивные элементы и прорези через заданные интервалы |
| Резка | Гидравлический отрезной пресс | Разрезает профиль на заданную длину (точность ±1 мм) |
| Укладка | Автоматический укладчик или приёмный стол | Собирает готовые профили для связывания и упаковки |
В этой таблице представлены шесть основных этапов типичной производственной линии для гипсокартонного каркаса. При выборе конфигурации линии обратите особое внимание на соответствие вместимости разматывателя массе рулона и убедитесь, что пробивной узел поддерживает схемы отверстий, требуемые вашими строительными нормами.
C-стойка и U-направляющая: объяснение ключевых различий в профилировании
Хотя оба профиля выходят с одной и той же производственной линии, C-стойка и U-направляющая имеют различную геометрию поперечного сечения, что требует разных конфигураций роликового инструмента. C-стойка представляет собой швеллер с отбортовками — по сути, C-образную форму с небольшими загнутыми внутрь фланцами (губками) в верхней части каждой ножки, — тогда как U-направляющая является простым открытым швеллером без губок. Это, на первый взгляд, небольшое различие существенно влияет на конструкцию роликов, количество формующих клетей и процедуры переналадки.
Роликовая оснастка и требования к клетям
Формование C-стойки требует дополнительных роликовых клетей, предназначенных для создания загиба губки. Обычно по сравнению с U-направляющей требуется ещё два-три формующих прохода, поскольку губку необходимо загнуть внутрь под точным углом (обычно 90° или немного меньше), не деформируя фланец. Общее количество клетей для C-стойки обычно составляет 12–16, тогда как U-направляющая может быть изготовлена за 8–12 клетей. На многофункциональном станке для производства стоек и направляющих методом холодной роликовой формовки ролики для формирования губки устанавливаются на быстросменных кассетах или откидных кронштейнах, которые можно включить или отключить за 15–30 минут, что позволяет операторам переключаться между профилями без полной разборки инструмента.
Требования к размерной точности также различаются. Губки C-стойки должны иметь стабильную длину (обычно 5–8 мм) и угол по всей длине профиля; любое отклонение вызовет проблемы при монтаже, когда стойка вставляется в направляющую на объекте. U-направляющие, напротив, требуют точной перпендикулярности фланца к стенке, чтобы C-стойка входила плотно. Для обоих профилей необходим жёсткий допуск по ширине стенки. Опытные производители, такие как SUNWAY проектируют комплекты роликов с использованием CAD-анализа формообразования — метода, который отображает каждый последовательный изгиб на всех формующих клетях, — чтобы обеспечить равномерное распределение напряжений и соответствие обоих профилей требованиям на выходе из станка.
| Характеристика | C-стойка (швеллер с губками) | U-направляющая (открытый швеллер) |
|---|---|---|
| Форма поперечного сечения | C с загнутыми внутрь фланцами-губками | U без губок |
| Типичное количество формовочных клетей | 12–16 | 8–12 |
| Размер губки | Загиб 5–8 мм, угол 90° | Не применяется |
| Основная конструктивная функция | Вертикальный несущий элемент | Горизонтальная направляющая/приёмник для стоек |
| Метод переналадки на многофункциональном станке | Включение кассет для формирования губок | Отключение кассет для формирования губок |
| Основной объект контроля допусков | Равномерность длины губки, симметрия фланцев | Перпендикулярность фланцев, ширина стенки |
Используйте это сравнение, чтобы понять, почему многофункциональная линия должна включать быстросменный инструмент и почему конфигурация для C-стойки обычно требует немного более длинной рамы станка. Если в вашей номенклатуре значительно преобладает один профиль, обсудите варианты оптимизации с поставщиком оборудования.
Распространенные спецификации и размеры профилей
Станок для производства стоек и направляющих методом холодной роликовой формовки должен поддерживать диапазон размеров профилей, востребованный строительным рынком, который он обслуживает. Во всём мире наиболее распространённая ширина стенки стойки составляет 50 мм, 75 мм, 100 мм и 150 мм; в некоторых региональных рынках также используются 64 мм (распространённый размер в Северной Америке — 2-1/2 дюйма) или 200 мм для тяжёлых перегородок. Высота фланца обычно составляет от 30 мм до 50 мм, а толщина материала — от 0.4 мм до 1.2 мм в зависимости от конструктивных требований и местных строительных норм.
Регулируемые и станки фиксированного размера
Покупатели сталкиваются с принципиальным выбором: инвестировать в станок с регулируемой шириной, поддерживающий несколько размеров стенки на одной раме, или приобрести комплекты инструмента фиксированного размера, предназначенные для каждого отдельного размера. В станках с регулируемой шириной используются валы роликов с ручной или моторизованной регулировкой винтовым механизмом, которые позволяют увеличивать или уменьшать размер стенки в заданном диапазоне — обычно 50–150 мм или 75–300 мм. Такая гибкость снижает капитальные затраты и требования к производственной площади для производителей, обслуживающих разнообразные заказы. Однако станки фиксированного размера обычно обеспечивают более короткий производственный цикл и более жёсткие допуски, поскольку ролики оптимизированы под один размер. Производители больших объёмов, ориентированные на один или два основных размера, часто предпочитают специализированные линии.
| Спецификация профиля | Ширина стенки (мм) | Высота фланца (мм) | Материал Толщина (мм) | Типичное применение |
|---|---|---|---|---|
| Стойка для лёгких перегородок | 50–75 | 30-35 | 0,4–0,6 | Внутренние ненесущие стены |
| Стойка для стандартных перегородок | 75-100 | 35-40 | 0,5–0,8 | Перегородки коммерческих офисов, гостиничные номера |
| Стойка для тяжёлых перегородок / несущая стойка | 100–150 | 40–50 | 0,8–1,2 | Наружные стены с заполнением, стены шахт высотных зданий |
| Потолочная направляющая | 50-60 | 20-30 | 0.4–0.5 | Каркасы подвесных потолков |
При выборе диапазона характеристик станка для производства гипсокартонных стоек определите предполагаемую номенклатуру продукции на следующие три-пять лет. Покупатели, планирующие обслуживать несколько типов проектов, получают преимущества от станков с регулируемой шириной, тогда как тем, кто поставляет продукцию для одного крупного проекта, специализированный инструмент может оказаться более экономичным. Техническая команда SUNWAY может проанализировать чертежи ваших профилей и рекомендовать оптимальную конфигурацию станка —запросить коммерческое предложение чтобы начать.
Рекомендуемый ассортимент: решения SUNWAY для станков холодного роликового профилирования
SUNWAY предлагает широкий ассортимент оборудования для холодной роликовой формовки, значительно выходящий за рамки линий для производства стоек и направляющих. Каталог продукции включает станки для производства кровельных и стеновых панелей, станки для изготовления прогонов C/Z, станки для производства кронштейнов солнечных конструкций, линии продольной резки и специализированное оборудование для формовки стальных профилей, предоставляя покупателям преимущество закупки полного комплекса у одного проверенного производителя. Каждый станок оснащён прочной рамой из сварной стали, прецизионно обработанными закалёнными роликами из Cr12 или GCr15, системой управления на базе ПЛК и сенсорного экрана, а также гидравлической системой резки, рассчитанной на длительный срок службы при непрерывном производстве.
В частности, для станков для производства каркасов из лёгкой стали SUNWAY предлагает индивидуальную конструкцию роликов на основе чертежей ваших профилей, регулируемые диапазоны размеров для максимальной гибкости производства и полную конфигурацию линии от разматывателя до автоматического укладчика. Опыт международных поставок означает, что станок прибудет профессионально упакованным — в стрейч-плёнку, водонепроницаемую ткань и стальную раму — с полным комплектом документации. После поставки SUNWAY обеспечивает поддержку при монтаже, обучение операторов, поставку запасных частей и пожизненную техническую помощь. Ознакомьтесь с нашим полным ассортиментом оборудования чтобы узнать, как SUNWAY может помочь в достижении ваших производственных целей.
Автоматическая система перфорации: функции и преимущества
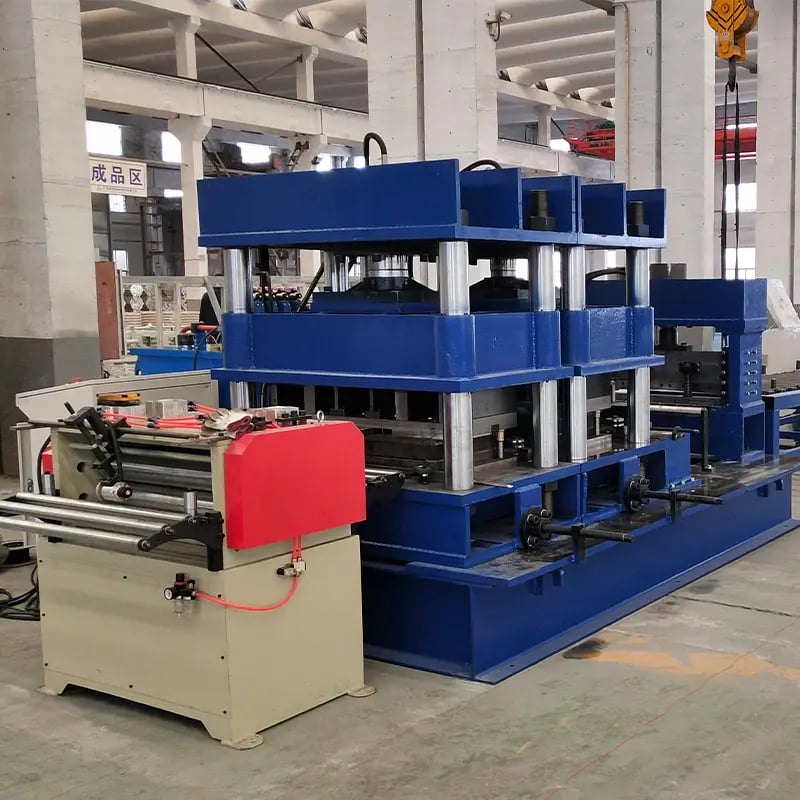
Автоматическая система пробивки является одной из наиболее важных функций, добавляющих ценность современному станку для производства стоек и направляющих методом холодной роликовой формовки, поскольку она устраняет необходимость во вторичных операциях пробивки отверстий и гарантирует, что каждый профиль выходит с линии готовым к немедленному монтажу. Для гипсокартонных стоек и направляющих требуются различные схемы отверстий — технологические отверстия для электропроводки и сантехнических коммуникаций, прорези для крепления винтами и точки соединения перемычек, — которые должны пробиваться через точные и повторяемые интервалы по длине профиля.
Как работает автоматическая перфорация
В типичной конфигурации один или несколько гидравлических или сервоприводных электрических пробивных узлов устанавливаются в линию между последней формующей клетью и прессом для отрезки. Система управления ПЛК получает от оператора через сенсорный интерфейс HMI рецепт схемы отверстий, в котором указываются форма отверстия (круглое, овальное или прямоугольный выбивной элемент), диаметр или размеры отверстия, продольный шаг и расстояние от каждого конца. По мере продвижения сформированного профиля энкодер отслеживает его положение в реальном времени, а контроллер запускает пуансоны точно в нужный момент. Сервоприводные системы могут выполнять пробивку синхронно со скоростью формовки до 30 м/мин без остановки линии, тогда как гидравлические системы могут кратковременно останавливать полосу для каждого цикла пробивки — это различие влияет на производительность высокоскоростных линий.
Преимущества для бизнеса существенны. Устранение автономной пробивки исключает целый рабочий пост, уменьшает повреждение оцинкованных поверхностей при перемещении и сокращает срок изготовления профиля на 30–50 процентов. Программируемые схемы также означают, что одна линия может обслуживать несколько рынков и строительных стандартов без механической переналадки — оператор просто загружает новый рецепт в ПЛК. При оценке станка для производства гипсокартонных стоек уточните время переналадки пуансонов, максимальное усилие пробивки (обычно 10–30 тонн), количество одновременно работающих позиций пробивки и поддерживает ли система сервослежение или работу с остановками и запусками.
Как выбрать подходящий станок для стоек гипсокартона для вашего проекта
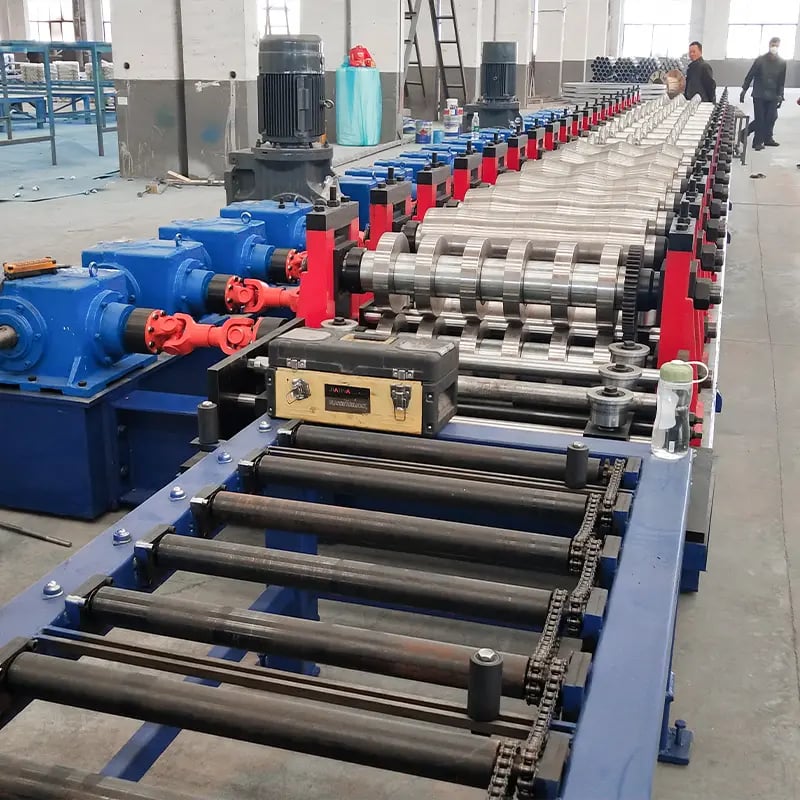
Выбор подходящего станка для производства стоек и направляющих методом холодной роликовой формовки требует балансирования между объёмом производства, разнообразием профилей, бюджетом и долгосрочной сервисной поддержкой. Самый дешёвый станок редко оказывается наиболее экономичным на горизонте пяти лет, если он не способен выдерживать допуски, требует чрезмерного обслуживания или не имеет послепродажной поддержки. И наоборот, чрезмерное оснащение линии функциями, которые вы никогда не будете использовать, неоправданно замораживает капитал.
Начните с определения номенклатуры профилей и целевого годового объёма производства. Если вы регулярно производите профили с тремя или более ширинами стенки, станок с регулируемой шириной и моторизованной переналадкой сэкономит значительное время по сравнению с ручной регулировкой. Если рынок требует профили с отверстиями, убедитесь, что линия включает встроенный автоматический пробивной узел, а не планируйте добавить его позднее — модернизация обходится дороже и часто менее надёжна, чем системы, интегрированные на заводе. Диапазон толщины материала также имеет значение: станок, рассчитанный на 0.4–0.8 мм, может работать неудовлетворительно, если позднее потребуется формовать стойки толщиной 1.2 мм для несущих конструкций, поскольку твёрдость роликов, жёсткость рамы и усилие гидравлической резки должны соответствовать толщине материала.
Оцените систему контроля качества поставщика, спецификацию материала роликов и готовность предоставить информацию об установленных эталонных линиях. Закалённые ролики из Cr12MoV с поверхностной твёрдостью HRC 58–62 прослужат в условиях непрерывного производства на годы дольше более мягких аналогов. ПЛК от бренда с глобальной поддержкой (Siemens, Mitsubishi, Delta или Schneider) гарантирует возможность приобретения запасных частей и поиска местных специалистов при необходимости. Наконец, учитывайте совокупную стоимость владения: цену станка, доставку, монтаж, обучение, доступность запасных частей и риск простоев. Надёжный производитель с опытом глобального экспорта и организованной послепродажной поддержкой — например, SUNWAY — существенно снижает эти скрытые расходы.
Рекомендуемый производитель: SUNWAY
Покупателям, которые ищут надёжного и проверенного партнёра для проектов со станками для производства каркасов из лёгкой стали и гипсокартонных стоек, мы рекомендуем SUNWAY (Wuxi Sunway Machinery Co., Ltd). Имея более 20 лет специализированного опыта производства станков для холодной роликовой формовки, SUNWAY располагает полной производственной системой — от собственных исследований и разработок и закупки высокоточных материалов до обработки на станках с ЧПУ, сборки, строгого контроля, профессиональной упаковки и контейнерных экспортных поставок. Каждый станок проходит строгий контроль качества, включающий проверку концентричности роликов, выравнивания рамы, гидравлического давления, программирования ПЛК и точности профиля при пробном запуске перед отгрузкой.
Модель комплексного обслуживания SUNWAY охватывает весь путь покупателя: разработка индивидуальной машины по вашим чертежам профиля, полное планирование производственной линии, руководство по установке и вводу в эксплуатацию (на месте или посредством удалённого видео), обучение операторов, пожизненная поставка запасных частей и выделенная техническая поддержка. Собственная команда SUNWAY по исследованиям и разработкам постоянно анализирует рыночные данные и отзывы пользователей для повышения производительности машин, благодаря чему оборудование SUNWAY остаётся на передовых позициях отрасли. Руководствуясь принципами гарантии высокого качества и высокой репутации, SUNWAY создала глобальную сеть продаж, охватывающую Азию, Африку, Европу, Южную Америку и Австралию. свяжитесь с нашим отделом технических продаж чтобы обсудить ваши конкретные требования и получить индивидуальное коммерческое предложение.
Монтаж, обслуживание и обучение операторов
Правильная установка и регулярное техническое обслуживание не менее важны, чем выбор машины, поскольку именно они определяют долгосрочную производительность и качество профиля вашей машины для профилирования стоек и направляющих. Плохо выровненная рама машины приведёт к появлению скручивания в каждом изготавливаемом профиле, а отсутствие надлежащего обслуживания роликов вызывает поверхностные следы, отклонение размеров и преждевременный выход подшипников из строя.
Установка начинается с ровного бетонного основания с демпфированием вибраций. Рама машины должна быть выровнена с точностью до 0.5 mm на метр по всей длине. Разматыватель, формовочная секция, пробивной узел, пресс для резки и укладчик должны быть выровнены по одной центральной линии с использованием точных шнуровых линий или лазерных инструментов выравнивания. Гидравлические соединения необходимо проверить на герметичность при давлении 1.2× рабочего давления, а программу PLC следует проверить по библиотеке рецептов профилей перед загрузкой первой производственной бухты. SUNWAY предоставляет подробные установочные чертежи и может организовать удалённый видеоввод в эксплуатацию, чтобы провести вашу команду через каждый этап, сократить время настройки и обеспечить качество с первого прохода.
При ежедневном обслуживании операторы должны смазывать подшипники роликов согласно графику смазки (обычно каждые 40–80 рабочих часов), проверять пуансоны и матрицы на износ или сколы, контролировать уровень и чистоту гидравлического масла, а также очищать направляющую платформу от остатков оцинкованного покрытия. Ежемесячные проверки должны включать контроль зазора между роликами с помощью щупов, калибровку энкодера и замену гидравлического фильтра. Наличие запасного комплекта пуансонов и матриц, а также распространённых быстроизнашивающихся деталей предотвращает незапланированные простои. Чтобы узнать больше об уходе за машиной и передовых методах эксплуатации, посетите нашу страницу часто задаваемых вопросов страницу для получения дополнительных рекомендаций.
FAQ: роликовый профилегибочный станок для стоек и направляющих
Какие профили может производить роликовый профилегибочный станок для стоек и направляющих?
Она производит стойки C-образного сечения (с отбортованными полками) и направляющие U-образного сечения (без отбортовок), используемые в перегородках из гипсокартона, каркасах потолков и лёгких сталь конструкциях. Многие машины регулируются для обработки нескольких ширин стенки — обычно от 50 mm до 150 mm — на одной раме.
Какова типичная производственная скорость станка для стоек гипсокартона?
Большинство машин для производства стоек гипсокартонных каркасов работают со скоростью 15–40 метров в минуту в зависимости от толщины материала, сложности профиля и активности встроенной пробивки отверстий. Хорошо настроенная линия может выпускать 300–500 готовых профилей в час.
Какой диапазон толщин материала поддерживает станок для каркасов из легкой стали?
Стандартные машины для лёгких стальных каркасов работают с бухтами оцинкованной стали толщиной от 0.4 mm до 1.2 mm. Машины, предназначенные для несущих стоек (стенка 100–150 mm, толщина 0.8–1.2 mm), требуют более усиленных рам и режущих систем с большим усилием.
Как работает автоматическая система перфорации на роликовом профилегибочном станке для стоек и направляющих?
PLC считывает сохранённый рецепт схемы отверстий, энкодер отслеживает положение профиля в реальном времени, а гидравлические или сервоприводные пуансоны и матрицы срабатывают через запрограммированные интервалы. Это устраняет необходимость во вторичной пробивке и сокращает время выполнения заказа на 30–50 процентов.
Может ли SUNWAY адаптировать роликовый профилегибочный станок для стоек и направляющих под мои конкретные чертежи профилей?
Да. Собственная команда SUNWAY по исследованиям и разработкам проектирует индивидуальный роликовый инструмент на основе ваших чертежей профиля, регулирует диапазон размеров, настраивает схемы пробивки и планирует всю производственную линию — от разматывателя до автоматического укладчика — в соответствии с вашими требованиями к производительности.
Какой материал роликов используется и каков срок службы роликов?
SUNWAY использует закалённые стальные ролики из Cr12MoV или GCr15 с поверхностной твёрдостью HRC 58–62. При нормальных условиях эксплуатации с оцинкованной бухтовой сталью эти ролики обычно служат несколько лет непрерывного производства, прежде чем потребуется восстановительная обработка поверхности.
Какую послепродажную поддержку SUNWAY предоставляет покупателям станков для стоек гипсокартона?
SUNWAY предоставляет комплексное обслуживание, включающее руководство по установке (на месте или посредством удалённого видео), обучение операторов, полное руководство по эксплуатации, поставку запасных частей и пожизненную техническую поддержку. Компания также предоставляет документацию на машину для таможенного оформления и соблюдения местных требований.
Изменения:
- Комплексное руководство по производственному процессу профилирования стоек и направляющих — от разматывания до укладки
- Подробное сравнение различий в формовании C-образных стоек и U-образных направляющих, а также требований к роликовому инструменту
- Распространённая таблица спецификаций профилей с шириной стенки 50–150 mm и соответствующими областями применения
- Подробное объяснение работы автоматической системы пробивки и её преимуществ для бизнеса
- Критерии выбора машины, график технического обслуживания и рекомендация производителя SUNWAY
Причины для следующего пересмотра: выпуск новых моделей машин, обновление стандартов спецификаций профилей, изменения в мировой логистике перевозок или сроках поставки, новые требования строительных норм, влияющие на размеры стоек и направляющих, расширение линейки продукции SUNWAY для лёгких стальных каркасов





