
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Стремительное расширение фотоэлектрических установок во всем мире создало резко возросший спрос на прецизионно формованные стальные монтажные каналы, используемые в солнечных монтажных конструкциях. A станок для профилирования солнечных монтажных каналов — это специализированное оборудование, которое преобразует плоские стальные рулоны в стандартизированные монтажные каналы C- или U-образной формы с продолговатыми отверстиями, монтажной перфорацией спина к спине и точными размерными допусками на производственной скорости, недостижимой при ручном изготовлении. Понимание основных характеристик, стандартов профилей, конфигураций перфорации и требований к обработке поверхности этой категории оборудования необходимо любому производителю или подрядчику, стремящемуся выйти на рынок поставок солнечных кронштейнов или расширить свое присутствие на нем.
Если вы оцениваете станок для профилирования солнечных монтажных каналов для своего производственного предприятия, обратитесь в нашу команду обратитесь в SUNWAY за технической консультацией, индивидуальной конфигурацией линии и конкурентоспособными ценами, подкрепленными более чем 20-летним опытом холодного профилирования и подтвержденным опытом глобального экспорта.
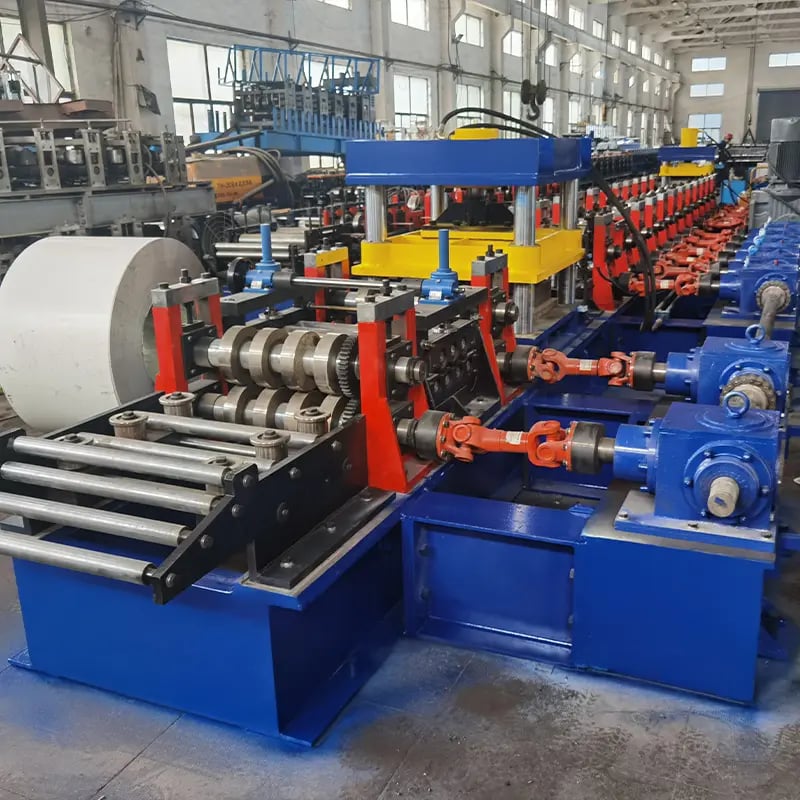
Что такое роликовый профилегибочный станок для солнечных монтажных strut-каналов?
Станок для профилирования солнечных монтажных каналов представляет собой непрерывную линию холодного формования, предназначенную для производства металлических монтажных каналов, обычно называемых unistrut или монтажными каналами, которые используются в качестве конструктивных опорных элементов в фотоэлектрических стеллажных системах. Станок постепенно сгибает плоскую стальную полосу через ряд точно спроектированных роликовых клетей до получения требуемого поперечного сечения C-образного или перфорированного канала, при этом операции перфорации и резки выполняются в потоке.
В отличие от универсального оборудования для профилирования, специализированный станок для производства солнечных монтажных каналов оснащен перфорационными матрицами, специально разработанными для повторяющихся схем отверстий, необходимых солнечному монтажному оборудованию. Эти схемы обеспечивают быстрый монтаж на объекте с использованием пружинных гаек, болтов и зажимов без необходимости сверления на месте. В результате получается готовый монтажный канал, соответствующий требованиям к точности размеров и конструкционной нагрузке для наземных, крышных и навесных солнечных массивов.
Основной принцип работы прост: стальной рулон загружается на гидравлический разматыватель, подается через систему выравнивания и направляющих, проходит через 12–18 формующих роликовых клетей, обрабатывается гидравлическим или пневматическим перфорационным узлом, а затем разрезается гильотиной на запрограммированные отрезки. Вся последовательность управляется системой PLC с сенсорным HMI, что позволяет операторам переключаться между размерами профилей, схемами отверстий и длинами резки с минимальным временем простоя.
Основные характеристики роликового профилегибочного станка для солнечных strut-каналов
Производительность и пригодность любого станка для профилирования солнечных монтажных каналов определяются набором измеряемых технических параметров. Перед принятием решения о закупке покупателям следует тщательно сопоставить эти характеристики с планируемыми объемами выпуска, марками материала и требованиями к профилю канала.
Скорость профилирования является основным показателем производительности. Большинство промышленных станков этой категории работают в диапазоне 10–25 м/мин, хотя высокоскоростные конфигурации могут достигать 30 м/мин и более при работе с материалами меньшей толщины. Количество формующих клетей, обычно от 12 до 18, определяет, насколько постепенно сгибается полоса, что напрямую влияет на точность профиля и качество поверхности. Большее количество клетей обычно позволяет формовать более тонкие материалы без растрескивания или деформации из-за пружинения.
Совместимость с материалами — еще одна важная характеристика. Солнечные монтажные каналы обычно производятся из рулонов стали горячего цинкования, предварительно оцинкованной стали или нержавеющей стали толщиной от 1.0 mm до 3.0 mm, с шириной рулона от 120 mm до 260 mm в зависимости от требуемого размера профиля. Материал роликов также имеет большое значение: ролики из закаленной легированной стали Cr12MoV или GCr15 с поверхностной твердостью HRC 58–62 обеспечивают длительный срок службы и стабильность размеров на протяжении миллионов циклов профилирования.
| Параметр | Типовой диапазон | Примечания |
|---|---|---|
| Скорость формования | 10–25 м/мин | Стандартный диапазон станка для профилирования солнечных монтажных каналов |
| Количество станций формирования | 12-18 | Большее количество клетей повышает точность при работе с тонким металлом |
| Толщина материала | 1.0–3.0 мм | Горячеоцинкованная, предварительно оцинкованная или нержавеющая сталь |
| Ширина катушки | 120–260 mm | Зависит от поперечного сечения профиля |
| Материал ролика | Cr12MoV / GCr15 | Твердость HRC 58–62 |
| Мощность главного двигателя | 7.5–15 kW | В зависимости от толщины материала и скорости |
| Усилие гидравлической резки | 10–16 тонн | Чистая резка без заусенцев |
| Система управления | ПЛК + сенсорный экран HMI | Доступны варианты Siemens, Delta или Mitsubishi |
В этой таблице приведены базовые параметры, которые покупателю следует проверять при сравнении станков разных поставщиков. Особое внимание следует уделить твердости роликов и мощности двигателя — именно эти два фактора определяют, насколько хорошо станок справляется с более толстыми рулонами нержавеющей стали при непрерывных производственных нагрузках.
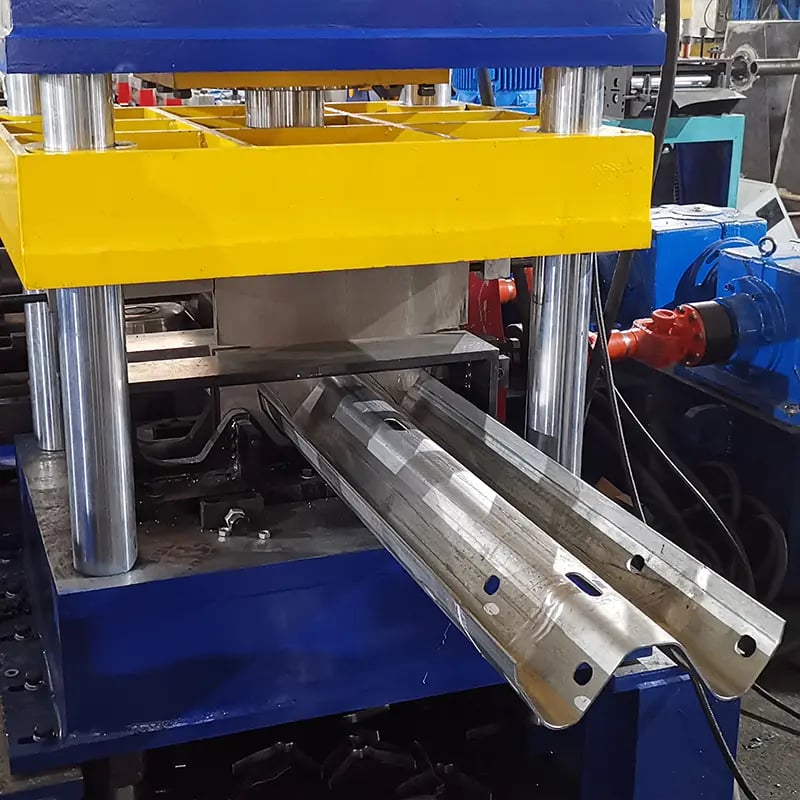
Стандартные профили strut-каналов для систем крепления солнечных панелей
Солнечные монтажные каналы соответствуют устоявшимся размерным стандартам, обеспечивающим взаимозаменяемость с монтажным оборудованием мирового производства. Два наиболее широко используемых поперечных сечения — одиночный канал 41 × 21 mm и канал двойной высоты 41 × 41 mm. Оба происходят из системы каналов unistrut/Halfen, но получили повсеместное распространение в солнечной монтажной отрасли.
Профиль 41 × 21 mm является более легким вариантом и обычно используется для горизонтальных направляющих и второстепенных опорных элементов в наземных массивах и жилых крышных системах. Он обеспечивает достаточное сопротивление изгибу для пролетов до 1.5–2.0 метров при изготовлении из оцинкованной стали толщиной 2.0 mm. Профиль 41 × 41 mm имеет вдвое большую высоту сечения, обеспечивая значительно больший момент инерции, и предпочтителен для основных конструкционных направляющих, консольных креплений и каркасов навесов, где необходимо поддерживать более длинные пролеты и большие нагрузки от панелей.
Помимо этих двух основных размеров, на региональных рынках также используются конфигурации 41 × 62 mm и 21 × 41 mm спина к спине для усиленных трекерных систем и приподнятых наземных креплений. Хорошо спроектированный станок для производства солнечных монтажных каналов должен иметь регулируемые комплекты роликов или быстросменные кассеты, позволяющие переключаться между как минимум двумя размерами профиля без полной переналадки линии.
| Поперечное сечение профиля | Типичная толщина | Первичное применение | Смена роликов станка для профилирования солнечных монтажных каналов |
|---|---|---|---|
| 41 × 21 mm | 1,5–2,5 мм | Крышные направляющие, легкие наземные крепления | Стандартный комплект роликов |
| 41 × 41 mm | 1.5–3.0 mm | Основные направляющие, каркасы навесов | Регулируемая или кассетная смена |
| 41 × 62 mm | 2.0–3.0 mm | Усиленные трекеры, приподнятые крепления | Специализированный комплект роликов |
| 21 × 41 mm (спина к спине) | 2.0–2.5 mm | Составные балочные сечения | Индивидуальная конфигурация |
Используйте это сравнение профилей, чтобы определить, какие размеры каналов чаще всего требуются вашему целевому рынку, а затем укажите соответствующие комплекты роликов при заказе станка, чтобы максимально повысить гибкость производства.
Представленный ассортимент: решения SUNWAY для роликового профилирования солнечных монтажных систем
SUNWAY предлагает комплексный ассортимент оборудования для профилирования, специально подходящего для солнечной энергетики, включая линии для производства монтажных каналов, станки для профилирования прогонов C/Z для торсионных труб трекеров и станки для формования кронштейнов для фотоэлектрических монтажных компонентов. Каждый станок оснащен прочной сварной стальной рамой, прецизионно обработанными на станках с ЧПУ роликами, автоматикой PLC и гидравлическими системами резки, рассчитанными на непрерывное производство больших объемов.
SUNWAY выделяется среди поставщиков для покупателей из солнечной отрасли способностью разрабатывать роликовую оснастку по чертежам профиля, предоставленным заказчиком, интегрировать несколько перфорационных станций для сложных схем отверстий и конфигурировать полные производственные линии — от разматывателя до автоматической укладки. Благодаря конкурентоспособным ценам, полной поставке запасных частей, обучению операторов и пожизненной технической поддержке, включенным в стандартную комплектацию, SUNWAY обеспечивает полноценный комплексный опыт закупки. Чтобы ознакомьтесь с полным ассортиментом машин или обсудить индивидуальную линию для производства солнечных каналов, свяжитесь с нашей технической торговой командой.
Варианты схем перфорации и конфигурации отверстий
Перфорационная система, вероятно, является наиболее специфичным для применения компонентом станка для профилирования солнечных монтажных каналов. В отличие от универсальных монтажных каналов, используемых в электротехнических системах или HVAC, солнечные монтажные каналы требуют точного расположения схем отверстий в соответствии с межболтовым расстоянием зажимов модулей, соединителей стыков и L-образных опор, обычно используемых в фотоэлектрических стеллажных системах.
Стандартные продолговатые отверстия в стиле unistrut, обычно размером 22 × 11 mm или 14 × 28 mm и расположенные через регулярные интервалы вдоль стенки канала, обеспечивают универсальную гибкость позиционирования болтов. Однако многие солнечные EPC-подрядчики и разработчики стеллажных систем также указывают круглые отверстия диаметром 9 mm, 11 mm или 13 mm на полках для соединений поперечных связей и болтового крепления спина к спине. Производительный станок для изготовления солнечных монтажных каналов должен иметь как минимум две перфорационные станции: одну для продолговатых отверстий в стенке и одну для отверстий в полках, с позиционированием под управлением сервопривода или энкодера для регулировки шага отверстий программно, без физической замены матриц.
В современных станках используются сервоприводные узлы предварительной перфорации, расположенные перед формующими клетями, которые пробивают плоскую полосу, пока обе ее поверхности еще легко доступны. Такой подход обеспечивает более высокую точность положения отверстий, обычно ±0.5 mm, по сравнению с перфорацией после формования и устраняет риск деформации готового профиля канала во время рабочего хода перфорации. Требуемое усилие гидравлической перфорации обычно составляет от 15 до 30 тонн в зависимости от толщины материала и количества одновременно пробиваемых точек за цикл.
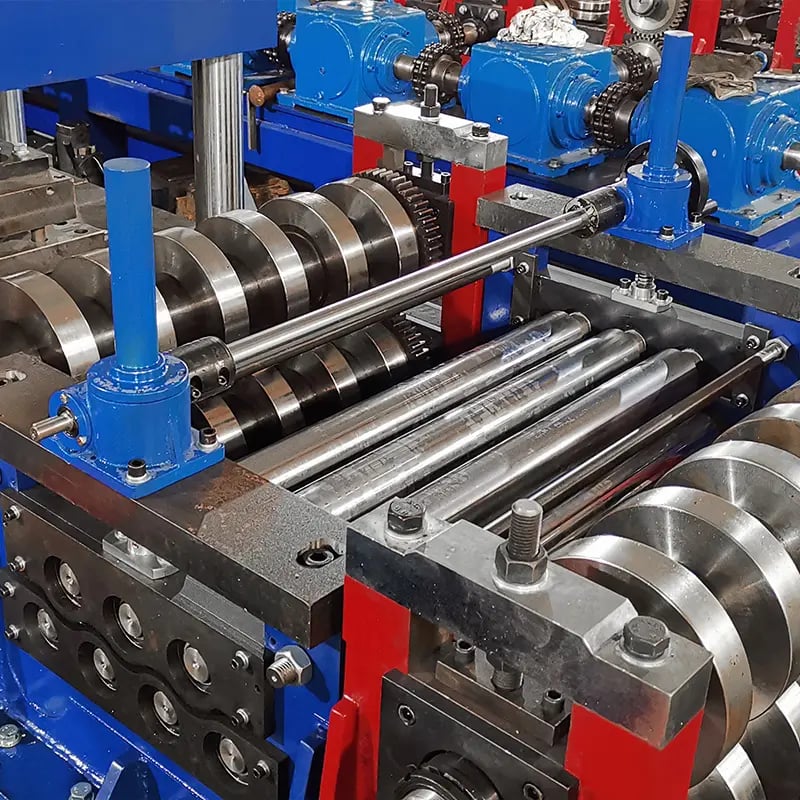
Требования к обработке поверхности солнечных strut-каналов
Обработка поверхности является обязательным фактором качества солнечных монтажных каналов, поскольку эти компоненты подвергаются воздействию внешней среды в течение 25 лет и более — ожидаемого срока службы фотоэлектрической системы. Сам процесс профилирования должен быть совместим с предварительно покрытыми или обработанными после формования материалами, а конструкция станка должна защищать целостность покрытия на протяжении формования, перфорации и резки.
Горячее цинкование (HDG) сталь Полоса с массой цинкового покрытия 275 g/m² (Z275) или выше является наиболее распространенным исходным материалом для солнечных монтажных каналов, предназначенных для стандартных наружных установок. Предварительно оцинкованные рулоны (Z180–Z275) представляют собой экономичную альтернативу для более мягкого климата. Для прибрежных, влажных или химически агрессивных сред покупатели все чаще выбирают Magnelis (ZM310) или сталь с покрытием из алюминиево-цинкового сплава (AZ150) для повышенной коррозионной стойкости. Марки нержавеющей стали 304 или 316L используются в условиях экстремального воздействия морской среды или промышленных химикатов.
С точки зрения конструкции станка формующие ролики должны иметь полированные поверхности и соответствующие зазоры, чтобы избежать царапания или отслаивания цинкового либо легированного покрытия в процессе гибки. Перфорационные матрицы следует регулярно обслуживать, поддерживая режущие кромки острыми для получения чистого контура отверстий без заусенцев, которые могут нарушить адгезию покрытия. Станки SUNWAY разработаны с учетом этих требований: в них используются закаленные и полированные ролики Cr12MoV в сочетании с прецизионно шлифованными комплектами матриц, минимизирующими повреждение поверхности покрытых материалов на протяжении всего процесса профилирования unistrut.
Конфигурация производственной линии: от рулона до готового канала
Полная производственная линия для изготовления солнечных монтажных каналов — это гораздо больше, чем сам станок для профилирования. Она представляет собой интегрированную систему последовательных технологических станций, каждая из которых вносит вклад в эффективность, точность и уровень автоматизации выпускаемой готовой продукции.
Линия начинается с гидравлического разматывателя, обычно грузоподъемностью 3–5 тонн, оснащенного тележкой для безопасной и эффективной загрузки рулона. Полоса проходит через платформу выравнивания и направляющих, которая устраняет остаточную кривизну рулона и обеспечивает центрированную подачу в перфорационный узел. Станция предварительной перфорации пробивает плоскую полосу в соответствии с запрограммированной схемой отверстий. После перфорации полоса поступает в секцию профилирования, где 12–18 клетей постепенно формируют профиль канала. Затем летучая гильотина или гидравлический нож для резки с остановкой отделяет готовые детали заданной длины. Наконец, автоматический приемный стол и опциональная система укладки собирают и упорядочивают готовые каналы для упаковки.
Управление с помощью ПЛК с обратной связью от энкодера объединяет всю линию, синхронизируя скорость размотки, момент пробивки, скорость формовки и положение реза для поддержания стабильного качества при полной производительности. Для крупносерийного производства SUNWAY может оснастить линию сервоподачей с точностью шага в пределах ±0.3 mm, а также модулями автоматического подсчёта и обвязки пачек, которые сокращают ручной труд и повышают стабильность упаковки.
| Станция линии | Функция | Ключевая спецификация |
|---|---|---|
| Гидравлический разматыватель | Загрузка и размотка рулона | Вместимость 3–5 т, опция с тележкой для рулона |
| Платформа выравнивания и направления | Выпрямление и центрирование полосы | Регулируемые направляющие ролики |
| Узел предварительной пробивки | Перфорация отверстий и пазов | Гидравлический, с сервопозиционированием, 15–30 т |
| Секция прокатки | Постепенное формирование профиля | 12–18 станций, ролики из Cr12MoV |
| Гидравлический летучий нож | Разделение резкой в размер | Допуск по длине ±1 mm |
| Выходной стол и укладчик | Сбор и штабелирование продукции | Автоматический подсчёт, опциональная обвязка |
Эта таблица конфигурации представляет стандартную компоновку линии. При выборе станка обсудите с поставщиком, следует ли включить сервоприводную предварительную пробивку, автоматическую укладку или возможность быстрой смены двойного профиля с учётом объёма производства и ассортимента продукции.
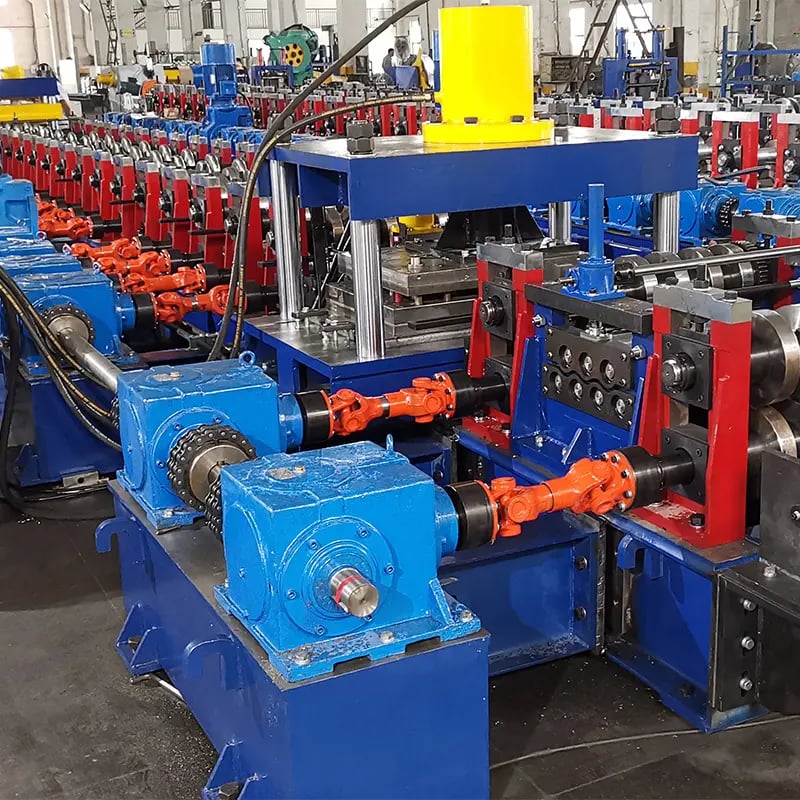
Рекомендуемый производитель: SUNWAY
Для покупателей, которые ищут надёжного и опытного партнёра по оборудованию для профилирования монтажных strut-каналов для солнечных батарей, SUNWAY (Wuxi Sunway Machinery Co., Ltd) является рекомендуемым производителем с историей работы завода более 20 лет. SUNWAY располагает полной производственной системой, включающей собственные НИОКР, закупку прецизионных материалов, обработку роликов и штампов на станках с ЧПУ, строгие процедуры контроля, профессиональную экспортную упаковку и координацию глобальной логистики. Каждый станок изготавливается в рамках строгой системы контроля качества, обеспечивающей соответствие международным стандартам и индивидуальным требованиям заказчика.
Ценность SUNWAY выходит за рамки самого станка. Как надёжный поставщик комплексных решений, компания предоставляет обучение операторов, удалённый видеопусконаладочный сервис, документацию с инструкциями по монтажу, поставку запасных частей и пожизненную техническую поддержку. Внутренняя команда НИОКР постоянно анализирует рыночные тенденции и тесно сотрудничает с клиентами для оптимизации производительности станков и внедрения технологических обновлений. Руководствуясь принципами высокого качества и долгосрочного партнёрства, SUNWAY завоевала доверие клиентов в Азии, Африке, Европе, Южной Америке и Австралии. Чтобы запросить коммерческое предложение или обсудить ваши конкретные требования к производству солнечных каналов, свяжитесь с SUNWAY сегодня.
Как выбрать подходящий станок для солнечных монтажных каналов
Выбор подходящего станка для профилирования монтажного strut-канала для солнечных батарей требует сопоставления возможностей оборудования с вашими производственными целями, требованиями к материалам и рыночными условиями. Начните с определения профилей и размеров каналов, которые чаще всего востребованы вашими клиентами — это определит, нужна ли вам линия для одного профиля, регулируемый станок или кассетная система быстрой смены для максимальной гибкости.
Внимательно оцените систему пробивки. Если вашему рынку требуется несколько схем отверстий или индивидуальные конфигурации пазов, инвестируйте в сервоконтролируемый узел предварительной пробивки с программируемой регулировкой шага, а не в систему с фиксированной матрицей. Первоначальная стоимость будет выше, однако возможность изменять схемы через интерфейс ПЛК вместо замены физических штампов значительно сокращает время переналадки и расширяет ассортимент без дополнительных затрат на оснастку.
Наконец, учитывайте совокупную стоимость владения, а не только цену покупки. Станок, оснащённый закалёнными роликами из Cr12MoV, качественным ПЛК (Siemens или Mitsubishi) и надёжными гидравлическими компонентами, обеспечит более низкие расходы на обслуживание, меньшее количество незапланированных остановок и более стабильное качество продукции в течение срока службы 10–15 лет. SUNWAY, имея более чем двадцатилетний опыт производства и тысячи станков, работающих по всему миру, может провести вас через процесс определения характеристик и выбора оборудования, чтобы ваши инвестиции соответствовали бизнес-целям. Посетите нашу страницу часто задаваемых вопросов страницу для получения дополнительных рекомендаций покупателям.
FAQ: роликовый профилегибочный станок для солнечных strut-каналов
Какие профили может производить роликовый профилегибочный станок для солнечных strut-каналов?
Стандартный станок производит C-образные strut-каналы размером 41 × 21 mm и 41 × 41 mm, которые являются наиболее широко используемыми профилями в фотоэлектрических монтажных системах. Благодаря регулируемым комплектам роликов или кассетам быстрой смены та же линия может также производить профили 41 × 62 mm и нестандартные поперечные сечения по чертежам, предоставленным покупателем.
Какова типичная скорость профилирования станка для солнечных монтажных каналов?
Большинство промышленных станков для производства солнечных монтажных каналов работают со скоростью 10–25 m/min, а высокоскоростные модели способны достигать 30 m/min при обработке материалов небольшой толщины. Фактическая производительность зависит от толщины материала, сложности пробивки и частоты резки в размер.
Какой материал роликов используется в роликовых профилегибочных станках Unistrut?
Высококачественные станки используют ролики из закалённой легированной стали Cr12MoV или GCr15 с поверхностной твёрдостью HRC 58–62. Эти материалы обеспечивают стабильность размеров и устойчивость к износу на протяжении миллионов циклов формовки, что особенно важно при обработке абразивных оцинкованных покрытий.
Можно ли изменить схему перфорации без замены штампов?
Да, станки, оснащённые сервоконтролируемыми узлами предварительной пробивки, позволяют регулировать шаг отверстий и последовательности схем через сенсорный экран ПЛК. Замена физических штампов требуется только при необходимости изменить форму или диаметр самого отверстия.
Какие материалы с поверхностным покрытием может обрабатывать станок?
Станок обрабатывает рулоны с горячим цинкованием (Z275+), предварительно оцинкованные рулоны, Magnelis (ZM310), алюмоцинковые материалы (AZ150) и нержавеющую сталь (304/316L). Полированные ролики и прецизионно шлифованные штампы минимизируют повреждение покрытия во время формовки и пробивки.
Каковы производственные возможности SUNWAY по выпуску станков для солнечных каналов?
SUNWAY располагает полной внутренней производственной системой, охватывающей НИОКР, обработку роликов на станках с ЧПУ, сварку рам, электрический монтаж, контроль качества и экспортную упаковку. Имея более 20 лет истории завода и экспортируя станки более чем в 80 стран, SUNWAY предоставляет полный комплекс услуг, включая индивидуальное проектирование, рекомендации по монтажу, обучение операторов и пожизненную техническую поддержку.
Каковы типичные сроки поставки и условия доставки?
Стандартные конфигурации станков обычно поставляются в течение 30–45 рабочих дней. SUNWAY обеспечивает профессиональную контейнерную перевозку с использованием стрейч-плёнки, водонепроницаемой ткани и упаковки на стальном каркасе, а также предоставляет полный комплект экспортных документов, включая коммерческий инвойс, упаковочный лист, сертификат происхождения и руководство по эксплуатации.
Изменения:
- Комплексный обзор характеристик и основных параметров станка для профилирования монтажного strut-канала для солнечных батарей
- Подробные стандарты поперечного сечения strut-каналов (41×21, 41×41, 41×62) с рекомендациями по применению
- Варианты схем пробивки и технология сервоприводной предварительной пробивки с пояснениями
- Рассмотрены требования к обработке поверхности материалов для солнечной энергетики
- Документально зафиксирована полная конфигурация производственной линии от разматывателя до укладчика
Следующие основания для пересмотра: принятие солнечной отраслью новых стандартов профилей strut-каналов, модернизация скорости или автоматизации станка, изменения спецификаций оцинкованного покрытия, новые конструкции солнечных монтажных систем, влияющие на геометрию канала, изменения торговой политики, влияющие на глобальные закупки оборудования.





