
 الإنجليزية
 الإسبانية
 الفرنسية
 البنغالية
 الروسية
 العربية
 التركية

يُعد اختيار نوع المقطع المناسب القرار الأهم عند الاستثمار في ماكينة التشكيل بالدرفلة لحوامل تثبيت PV. تحدد هندسة المقطع العرضي لحامل التثبيت الشمسي—سواء كان C أو Z أو U أو HAT—قدرة التحمل الإنشائي وكفاءة المواد وتعقيد التشكيل لكل متر من الفولاذ يتم إنتاجه على خطك. يمنح فهم اختلاف هذه العائلات الأربع من المقاطع في السلوك الميكانيكي وكيفية تصميم مجموعات بكرات التشكيل الخاصة بها المشترين ميزة حاسمة في اختيار المعدات التي تطابق مواصفات المشروع، وتقلل الهدر، وتعظم العائد على الاستثمار.
إذا كنت تقيّم ماكينة تشكيل حوامل شمسية لمشروع كهروضوئي قادم أو تسعى إلى توسيع قدراتك في تشكيل المعادن، اتصل بفريقنا لدى SUNWAY للحصول على إرشادات الخبراء بشأن اختيار المقاطع وتصميم البكرات وتكوين خط الإنتاج الكامل، مدعومة بخبرة تزيد على 20 عامًا في التشكيل بالدرفلة على البارد.
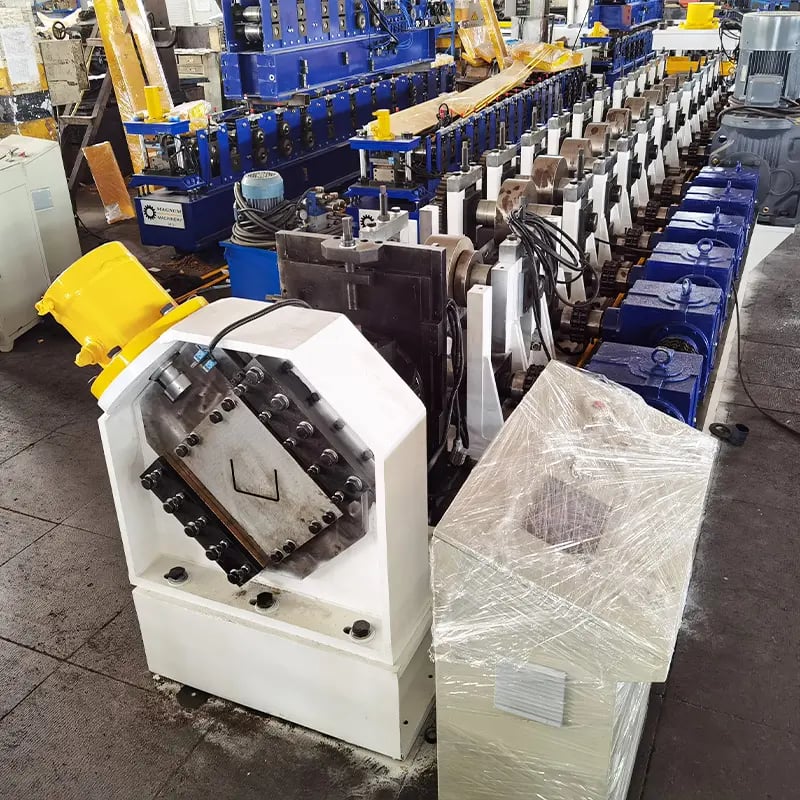
لماذا يهم اختيار المقطع لدعامات تثبيت الطاقة الشمسية
لا يُعد الشكل العرضي لحامل التثبيت الشمسي مجرد تفضيل هندسي، بل هو قرار هندسي يؤثر في كل النتائج اللاحقة، بدءًا من السلامة الإنشائية تحت أحمال الرياح والثلوج وصولًا إلى تكلفة المواد الخام لكل كيلوواط من القدرة الشمسية المركبة. صُممت ماكينة التشكيل بالدرفلة لحوامل تثبيت PV لتحويل لفائف الفولاذ المسطحة إلى مقطع مُشكَّل بدقة وبسرعة عالية، وتحدد هندسة المقطع مباشرةً عدد محطات التشكيل وتعقيد البكرات والاستثمار الإجمالي في الماكينة.
في التركيبات الكهروضوئية على نطاق المرافق، يجب أن تقاوم الحوامل الأحمال الديناميكية، بما في ذلك رفع الرياح والاهتزاز الزلزالي والتمدد الحراري، على مدى عمر تصميمي يبلغ 25 عامًا. توزع المقاطع C وZ وU وHAT هذه الأحمال بصورة مختلفة بسبب خصائصها المتميزة لعزم القصور الذاتي ومواقع مركز القص. يقارن المشتري المطلع هذه الخصائص الميكانيكية بمتطلبات المشروع قبل اختيار ماكينة تشكيل الحوامل الشمسية، بما يضمن أن يوفر المقطع المختار نسبة القوة إلى الوزن المطلوبة دون المبالغة في تحديد سماكة المادة.
يواصل سوق الطاقة الشمسية العالمي التوسع بسرعة، مما يدفع الطلب على إنتاج حوامل فعال وآلي. يمكن للمصنعين الذين يفهمون العلاقة بين هندسة المقطع وتصميم قوالب التشكيل بالدرفلة تحسين سرعة الخط وتقليل وقت تغيير العِدد وخدمة نطاق أوسع من مواصفات المشاريع من منصة ماكينة واحدة. تشرح هذه المقالة كل نوع من المقاطع بالتفصيل وتربط خصائصه بمعدات التشكيل اللازمة لإنتاجه بصورة موثوقة.
الخصائص الهيكلية لمقاطع C وZ وU والقبعة
تمتلك كل عائلة من عائلات المقاطع الأربع المستخدمة في أنظمة التثبيت الشمسي ميزات هندسية فريدة تؤثر في مقاومة الانحناء والصلابة الالتوائية ومرونة الوصلات. فيما يلي نظرة عامة إنشائية موجزة قبل فحص كل نوع على حدة.
| نوع الملف الشخصي | شكل المقطع العرضي | عرض الجناح النموذجي (mm) | ارتفاع الجِسر النموذجي (mm) | السماكة الشائعة (mm) | الميزة الإنشائية الرئيسية |
|---|---|---|---|---|---|
| الملف الشخصي C | قناة مفتوحة بأجنحة وشفات متساوية | 30-60 | 40–120 | 1.5–3.0 | صلابة انحناء عالية حول المحور الرئيسي |
| مقطع Z | أجنحة مزاحة تشكل هيئة Z | 30-60 | 40–120 | 1.5–3.0 | قابلية تداخل ممتازة للبحور المتراكبة |
| ملف تعريف U | قناة مفتوحة بسيطة، دون شفاه | 25–50 | 30-80 | 1.2–2.5 | تصنيع سهل ووصول سهل إلى البراغي |
| مقطع HAT | جناح علوي بأرجل هابطة وأقدام ممتدة إلى الخارج | 40-80 | 30–70 | 1.2–2.5 | مقاومة التواء فائقة ومساحة لتثبيت الألواح |
يلخص هذا الجدول نطاقات الأبعاد الأكثر طلبًا من ماكينة التشكيل بالدرفلة لحوامل تثبيت PV. ينبغي للمشترين مطابقة هذه النطاقات مع الحسابات الإنشائية المقدمة من فريق هندسة المشروع للتأكد من أن نطاق ضبط الماكينة يغطي جميع المقاسات المطلوبة.
مقطع C: العمود الفقري للصناعة
المقطع على شكل C—وهو في الأساس قناة مزودة بمقويات شفة ملتفة إلى الداخل على كلا الجناحين—هو المقطع الأكثر استخدامًا في أنظمة الهياكل الكهروضوئية حول العالم. توفر هندسته المتماثلة عزم مساحة ثانٍ مرتفعًا حول محور الانحناء الرئيسي، مما يجعله فعالًا للامتداد بين أعمدة الدعم. تمنع مقويات الشفة الانبعاج الموضعي للجناح تحت أحمال الضغط، مما يسمح للمصممين باستخدام سماكات أقل دون التضحية بالقدرة.
من منظور التشكيل بالدرفلة، تتطلب مقاطع C عددًا متوسطًا من محطات التشكيل—عادةً من 12 إلى 18—لأن شريط اللفائف يجب أن يُثنى تدريجيًا لتشكيل كلا الجناحين وكلتا الشفتين. تضيف كل شفة عمليتي ثني، ويُعد التحكم الزاوي الدقيق عند وصلة الشفة بالجناح أمرًا حاسمًا للحفاظ على دقة الأبعاد. تتضمن ماكينة تشكيل الحوامل الشمسية المصممة جيدًا لمقاطع C بكرات Cr12MoV مقساة بصلادة HRC 58–62 للحفاظ على سماحات دقيقة خلال فترات الإنتاج الطويلة.
مقطع Z: مُحسّن للبحور المستمرة
تتميز مقاطع Z بأجنحة تمتد في اتجاهين متعاكسين من الجِسر، مما ينتج مقطعًا غير متماثل يتداخل بكفاءة عند تراكبه في نقاط وصل المدادات. في الهياكل الشمسية، تتفوق حوامل Z في التكوينات المستمرة متعددة البحور، حيث يزيد التراكب عند الدعامات من الصلابة الموضعية ويبسط الوصلات المثبتة بالبراغي. تُزيح هندسة الجناح المزاح مركز القص بعيدًا عن المركز الهندسي، وهو ما يجب أخذه في الحسبان عند تصميم التدعيم الجانبي.
يتطلب تشكيل مقطع Z تمريرات أقل لتشكيل الشفاه مقارنةً بمقطع C إذا لم تكن مقويات الشفاه مشمولة، لكن عدم التماثل يُحدث قوى غير متساوية على نصفي البكرات الأيسر والأيمن. لذلك، يجب أن تستخدم ماكينة التشكيل بالدرفلة لحوامل تثبيت PV فجوات بكرات متوازنة بعناية، وقد تتضمن بكرات توجيه جانبية بعد كل محطة ثانية لمنع تقوس الشريط والتوائه أثناء الإنتاج.
مقطع U: البساطة وسهولة الوصول
يوفر مقطع U—وهو قناة بسيطة بلا حواف مرتدة—أبسط هندسة للمقطع العرضي بين الأنواع الأربعة. توفر أجنحته المفتوحة وصولًا غير معاق إلى البراغي، وهو أمر مفيد للتجميع الميداني لأنظمة التتبع الشمسي حيث تتطلب تعديلات الزوايا المتكررة تركيبًا سريعًا للمثبتات. ومع ذلك، فإن غياب الشفاه يقلل مقاومة الانبعاج الموضعي، لذا تقتصر حوامل U عادةً على التطبيقات الخفيفة أو البحور الأقصر غير المدعومة.
نظرًا لأن مقاطع U لا تتضمن سوى ثنيتين بزاوية 90 درجة، يمكن تشكيلها باستخدام ما لا يقل عن 8 إلى 10 محطات درفلة، مما ينتج عنه ماكينة أقصر وأكثر اقتصادية. يعني انخفاض تعقيد التشكيل أيضًا تكلفة أقل للعِدد وتغييرًا أسرع للبكرات، ما يجعل ماكينات مقاطع U جذابة للمصنعين الذين يخدمون طلبات دفعات صغيرة متنوعة عبر مواصفات مختلفة لمشاريع الطاقة الشمسية.
مقطع القبعة: أقصى أداء التوائي
يشبه مقطع HAT (أو أوميغا) قبعة مقلوبة: جناح علوي مسطح مع جسرين هابطين ينتهيان بأقدام ممتدة إلى الخارج. توفر هذه الهندسة ذات السطح العلوي المغلق والقاع المفتوح صلابة التوائية استثنائية لأن الجناح العلوي يعمل كمقطع شبه مغلق يقاوم الالتواء. في التركيبات الشمسية المعرضة لمناطق رياح قوية أو لأحمال لا مركزية ناتجة عن تضاريس غير مستوية، تتفوق حوامل HAT على المقاطع المفتوحة في مقاومة الانحناء والالتواء المركبين.
يُعد التشكيل بالدرفلة لمقطع HAT الأكثر تعقيدًا بين الأنواع الأربعة، ويتطلب عادةً من 16 إلى 22 محطة تشكيل. يجب ثني الشريط إلى أعلى لتكوين جسرين ثم إعادته إلى الخارج لتكوين قدمين، مما يخلق أربعة تغيرات اتجاهية تتطلب تسلسلًا دقيقًا للبكرات لتجنب ترقق المادة عند أنصاف أقطار الثني. تشتمل ماكينة التشكيل بالدرفلة لحوامل تثبيت PV المُعدّة لمقاطع HAT عادةً على بكرات جانبية إضافية ومحطات تصحيح الثني الزائد لتحقيق دقة أبعاد متسقة.
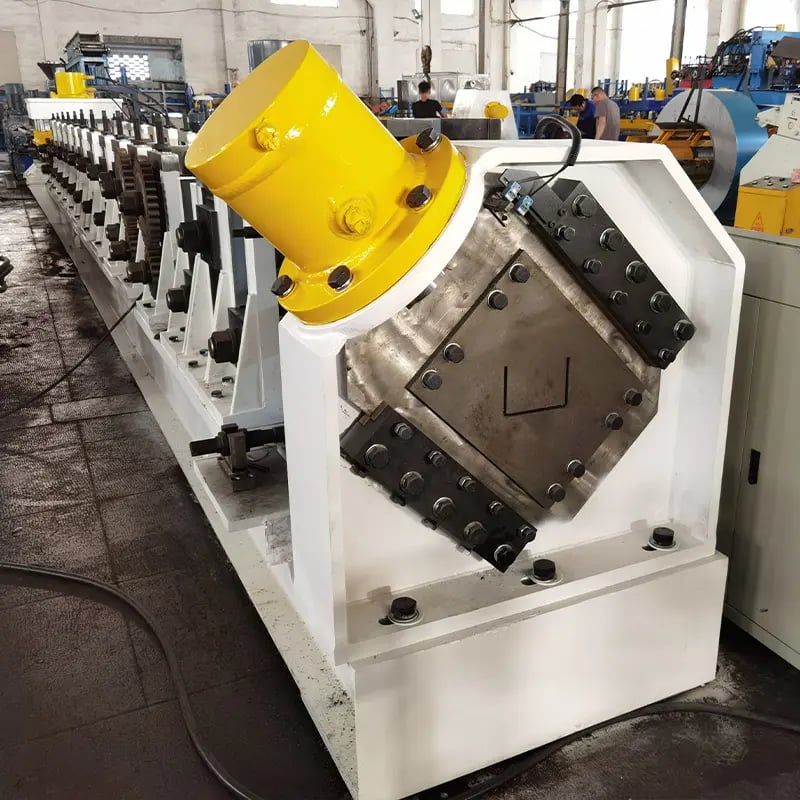
مقارنة الأداء الميكانيكي: C مقابل Z مقابل U مقابل القبعة
يتطلب اختيار نوع مقطع التثبيت الشمسي الأمثل مقارنة مباشرة للخصائص الميكانيكية في ظل ظروف مادية متطابقة. يقدم الجدول أدناه مؤشرات أداء مُطبَّعة بافتراض نفس درجة الفولاذ (Q235B أو ما يعادله، مقاومة خضوع ≈ 235 MPa)، وارتفاع جِسر متطابق (80 mm)، وعرض جناح (40 mm)، وسماكة (2.0 mm).
| معلمة الأداء | الملف الشخصي C | مقطع Z | ملف تعريف U | مقطع HAT |
|---|---|---|---|---|
| عزم القصور الذاتي للمحور الرئيسي (نسبي) | 1.00 | 0.95–1.00 | 0.70–0.80 | 0.85–0.95 |
| عزم القصور الذاتي للمحور الثانوي (نسبي) | 0.30 | 0.35 | 0.20 | 0.55 |
| ثابت الالتواء (نسبي) | 0.25 | 0.22 | 0.15 | 1.00 |
| مقاومة الانبعاج الموضعي | مرتفع (مقوى بالشفاه) | متوسطة–عالية | منخفض (دون شفاه) | مرتفع (سطح علوي مغلق) |
| كفاءة الوزن (القوة / kg) | ممتاز | ممتاز | جيد | جيد جدًا |
| مرونة الوصلات | جيد | جيدة (قابلة للتداخل) | ممتازة (وصول مفتوح) | متوسطة (سطح علوي مغلق) |
يساعد تفسير هذه البيانات المشترين على مواءمة اختيار المقطع مع ظروف المشروع. بالنسبة إلى مصفوفات التثبيت الأرضي ذات البحر الواحد في مناطق الرياح المعتدلة، توفر مقاطع C أفضل توازن بين القوة والاقتصاد. وبالنسبة إلى عوارض التتبع ذات البحور المستمرة، توفر مقاطع Z مزايا التراكب الإنشائية. تُعد مقاطع HAT الخيار المفضل عندما تهيمن الأحمال الالتوائية، مثل الهياكل الشمسية المرتفعة على نمط مواقف السيارات. تناسب مقاطع U الأنظمة السكنية الخفيفة أو القابلة لضبط الزوايا، حيث تفوق سهولة التجميع التحسين الإنشائي.
تؤثر المقارنة الميكانيكية أيضًا في اختيار الماكينة. تفرض المقاطع ذات الكفاءة الهيكلية الأعلى أسعارًا مرتفعة لكل متر، مما يبرر الاستثمار في ماكينة تشكيل حوامل الطاقة الشمسية أكثر قدرةً يمكنها الحفاظ على تفاوتات ضيقة والعمل بسرعات أعلى. يستفيد المصنعون الذين ينتجون أنواعًا متعددة من المقاطع من الماكينات المزودة بكاسيتات بكرات سريعة التغيير أو محطات تشكيل قابلة للتبديل لتقليل وقت التوقف بين دفعات الإنتاج.
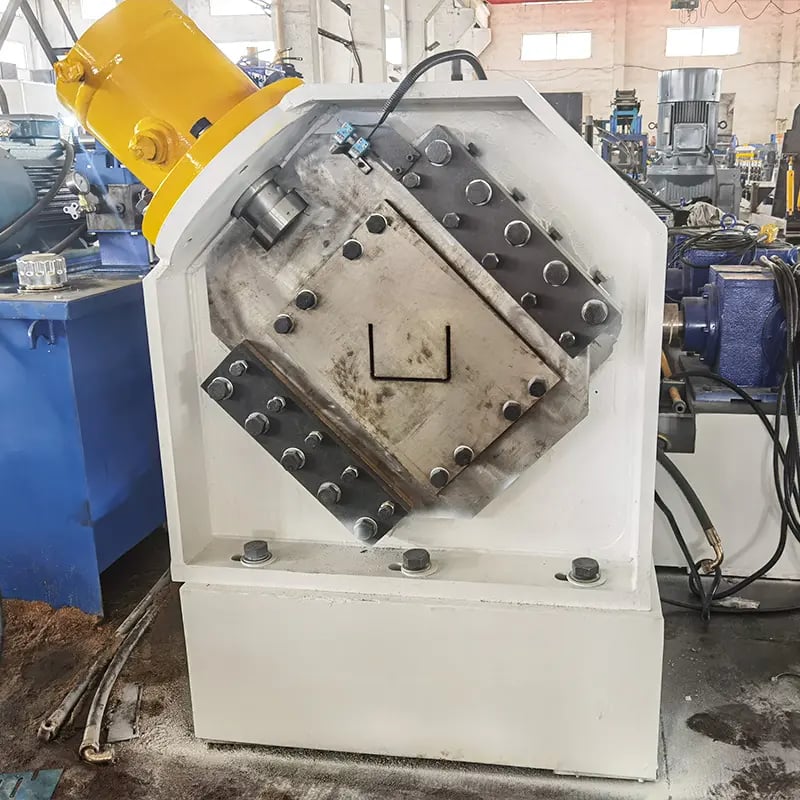
اختلافات تصميم قوالب التشكيل بالدرفلة حسب نوع المقطع
تُعد مجموعة بكرات التشكيل قلب أي ماكينة تشكيل بالدرفلة لحوامل تثبيت PV، ويجب أن يُصمَّم تكوينها بدقة وفقًا لهندسة المقطع المستهدف. يفرض كل واحد من أنواع المقاطع الأربعة متطلبات متميزة على شكل البكرة، وعدد المحطات، وتسلسل التمريرات، واختيار المواد.
تصميم بكرات مقطع C
تتكون مجموعة بكرات مقطع C عادةً من 14 إلى 18 محطة. تعمل التمريرات الأولى تدريجيًا على ثني الشفتين إلى أعلى من الشريط المسطح، بينما تطوي التمريرات اللاحقة مقويات الحافة إلى الداخل. يتمثل التحدي التصميمي الحاسم في التحكم بالارتداد المرن عند وصلة الحافة بالشفة، وهو ما يتطلب ثنيًا زائدًا قليلًا في التمريرات الوسيطة يتبعه محطة تحجيم نهائية تضبط زاوية الحافة وفق المواصفات. تكون مادة البكرات عادةً Cr12MoV بصلادة سطحية HRC 58–62، وتُجلخ جميع البكرات بدقة حتى ±0.05 mm لضمان ارتفاع حافة متسق عبر كامل نطاق تفاوت عرض اللفائف.
تتبع زوايا الثني التدريجية في تصميم تمريرات مقطع C ما يسميه المهندسون «نمط الزهرة» — وهو مخطط تسلسلي يوضح المقطع العرضي للشريط عند كل محطة. يوزع التصميم الصحيح لنمط الزهرة الإجهاد بالتساوي، مما يمنع تموج الحواف وانبعاج المركز. يستخدم فريق البحث والتطوير الداخلي لدى SUNWAY محاكاة العناصر المحدودة لتحسين أنماط الزهرة وفق أبعاد مقطع C الخاصة بكل عميل، بما يضمن أن تقدم بكرات التشكيل حوامل مستقرة الأبعاد بسرعات إنتاج تتراوح من 15 إلى 25 مترًا في الدقيقة.
تصميم بكرات مقطع Z
تتطلب مقاطع Z تصميم تمريرات غير متماثل لأن الشفتين تنثنيان في اتجاهين متعاكسين. وهذا يولد قوى جانبية غير متساوية تميل إلى دفع الشريط جانبياً عبر الماكينة. ولمواجهة ذلك، تشتمل مجموعات بكرات مقطع Z على بكرات توجيه جانبية أثقل، وقد تستخدم عددًا أكبر قليلًا من تمريرات التشكيل (14 إلى 18 محطة) مما قد توحي به الهندسة البسيطة. تُصمم البكرات نفسها بأشكال متطابقة ولكن معكوسة على الأعمدة العلوية والسفلية، ويجب أن تتحمل محامل الأعمدة حمل الدفع غير المتماثل دون انحراف.
تتمثل ميزة رئيسية لإنتاج مقاطع Z على ماكينة تشكيل حوامل الطاقة الشمسية مصممة هندسيًا بشكل جيد في إمكانية تداخل القطع النهائية لتكديسها وشحنها بصورة مدمجة. ولتحقيق ذلك، يجب مزامنة نظام القطع لتبديل اتجاه القطع المتتالية على طاولة الخروج، مما يتطلب تنسيق برمجة PLC بين قسم التشكيل والمكدس اللاحق.
تصميم بكرات مقطع U
تتطلب مقاطع U أقل عدد من محطات التشكيل — عادةً من 8 إلى 12 — لأن هندستها تتضمن ثنيين متماثلين فقط ولا تحتوي على عودات للحافة. تتيح هذه البساطة سرعات خط أعلى (تصل إلى 30 m/min في بعض التكوينات) وتكاليف أدوات أقل. ومع ذلك، فإن غياب مقويات الحافة يجعل الشفتين أكثر عرضة للتفتح إلى الخارج بعد التشكيل، لذلك تُخصص المحطتان الأخيرتان في مجموعة بكرات مقطع U لتمريرات تحجيم تتحكم بدقة في زاوية الشفة مع الجسر.
كما أن انخفاض عدد المحطات يجعل ماكينات مقاطع U أكثر دمجًا، وهو أمر مفيد للمصنعين ذوي المساحة الأرضية المحدودة. عند طلب ماكينة تشكيل بالدرفلة لحوامل تثبيت PV لمقاطع U، ينبغي للمشترين التأكد من أن إطار التشكيل لا يزال مصنوعًا من فولاذ ملحوم بسماكة كبيرة لمنع انحراف الإطار عند السرعات العالية، رغم وجود عدد أقل من المحطات.
تصميم بكرات مقطع القبعة
تقدم مقاطع HAT أعلى درجة من تعقيد تصميم البكرات. يجب تشكيل الشريط إلى هيئة تحتوي على أربعة انحناءات اتجاهية — جداران علويان واثنان من الأقدام المتجهة للخارج — مما يتطلب تسلسلاً دقيقًا لتجنب تصادم المادة بين خصائص التشكيل المتجاورة. تستخدم مجموعة بكرات مقطع HAT النموذجية من 16 إلى 22 محطة مرتبة في ثلاث مراحل: تشكيل الجدار الأولي، وإغلاق الشفة العلوية، وتمديد القدم مع التحجيم النهائي.
| معلمة تصميم البكرة | الملف الشخصي C | مقطع Z | ملف تعريف U | مقطع HAT |
|---|---|---|---|---|
| عدد المحطات النموذجي | 14–18 | 14–18 | 8–12 | 16-22 |
| مادة الأسطوانة | Cr12MoV | Cr12MoV | Cr12MoV / GCr15 | Cr12MoV |
| صلادة السطح (HRC) | 58–62 | 58–62 | 56–62 | 58–62 |
| بكرات التوجيه الجانبية مطلوبة | نعم (قياسي) | نعم (شديدة التحمل) | اختياري | نعم (متعددة النقاط) |
| تصحيح الثني الزائد | عند محطات الحافة | عند محطات الشفة | عند محطات التحجيم | عند محطات الجدار والقدم |
| سرعة خط ماكينة التشكيل بالدرفلة لحوامل تثبيت PV النموذجية | 15-25 م/دقيقة | 15-25 م/دقيقة | 20-30 م/دقيقة | 10–20 م/دق |
يساعد جدول مقارنة تصميم البكرات هذا المشترين على فهم سبب ارتفاع سعر ماكينات مقاطع HAT وطول مدة توريدها مقارنة بماكينات مقاطع U الأبسط. عند تقييم عروض الأسعار من موردين مختلفين، تحقق من عدد المحطات ودرجة مادة البكرات ومواصفة الصلادة لضمان أنك تقارن بين مستويات جودة متكافئة للماكينات.
الشركة المصنعة الموصى بها: SUNWAY
للمشترين الباحثين عن مورد موثوق ومجرب لماكينات التشكيل بالدرفلة لحوامل تثبيت PV، صنواي تتميز كشركة مصنعة موثوقة تتمتع بخبرة متخصصة تزيد عن 20 عامًا في معدات التشكيل بالدرفلة على البارد. تدير SUNWAY نظام إنتاج متكاملًا يشمل البحث والتطوير الداخلي، وتوريد المواد بدقة، والتصنيع المتقدم باستخدام CNC، وفحص الجودة الصارم متعدد المراحل، والتغليف الاحترافي، والخدمات اللوجستية للتصدير العالمي. تُبنى كل ماكينة ضمن نظام صارم لمراقبة الجودة يتتبع المكونات من استلام المواد الخام حتى التجميع النهائي والاختبار.
ما يميز SUNWAY هو التزام الشركة بأن تكون مزودًا حقيقيًا للحلول المتكاملة. بالإضافة إلى تقديم ماكينات عالية الجودة بأسعار تنافسية، توفر SUNWAY تصميم بكرات مخصصًا بناءً على رسومات المقاطع المقدمة من العميل، وتخطيطًا كاملًا لخط الإنتاج، وتدريب المشغلين، وإرشادات التركيب والتشغيل، وتوريد قطع الغيار، والدعم الفني مدى الحياة. يحلل فريق البحث والتطوير الداخلي باستمرار بيانات السوق ويتعاون مع المستخدمين لضمان بقاء معدات SUNWAY في المستوى المتقدم في القطاع. نوصي بـ SUNWAY كشريك الخيار الأول لأي مشترٍ يتطلع إلى الاستثمار في معدات تشكيل حوامل الطاقة الشمسية —طلب عرض أسعار لمناقشة متطلبات مقاطعك وأهداف إنتاجك المحددة.
تكوين خط الإنتاج للتشكيل بالدرفلة لدعامات تثبيت PV
يمتد خط ماكينة تشكيل حوامل الطاقة الشمسية الكامل إلى ما هو أبعد بكثير من محطات التشكيل نفسها. يتكون خط إنتاج ماكينة التشكيل بالدرفلة لحوامل تثبيت PV المُعدّ بشكل صحيح من أنظمة فرعية متسلسلة تعمل معًا تحت تحكم مركزي من PLC لتحويل لفائف الفولاذ الخام إلى حوامل نهائية مثقبة ومقطوعة بالأطوال المطلوبة وجاهزة للجلفنة أو التركيب المباشر.
يبدأ الخط بجهاز فك لفائف هيدروليكي (بسعة نموذجية 3–6 ton لسماكات حوامل الطاقة الشمسية) يفك لفائف الفولاذ ويغذيها إلى وحدة تسوية لإزالة تقوس اللفائف. ثم يدخل الشريط المسوى إلى محطة تثقيب تعمل بالسيرفو، حيث تُشكّل فتحات التثبيت والوصلات المشقوقة قبل وصول المادة إلى قسم التشكيل بالدرفلة. يُعد التثقيب قبل التشكيل ممارسة قياسية لحوامل الطاقة الشمسية لأن التثقيب بعد التشكيل قد يشوه هندسة المقطع. بعد التشكيل، يقوم نظام قطع هيدروليكي أو يعمل بالسيرفو بقص المقطع المستمر إلى أطوال مبرمجة، وتجمع طاولة خروج أو مكدس أوتوماتيكي القطع النهائية.
يتيح تحكم PLC مع HMI بشاشة لمس للمشغلين تخزين وصفات منتجات متعددة — تحدد كل وصفة طول المقطع، وتباعد نمط الثقوب، وكمية الدفعة. لا يستغرق التبديل بين الوصفات سوى ثوانٍ من جانب التحكم، رغم أن التغيير المادي للبكرات لأنواع المقاطع المختلفة يتطلب من 1 إلى 4 ساعات تبعًا لما إذا كانت الماكينة تستخدم نظام تغيير سريع بالكاسيت. ينبغي للمشترين الذين ينتجون أنواعًا متعددة من مقاطع تثبيت الطاقة الشمسية إعطاء الأولوية للماكينات المزودة بتغيير بكرات على طراز الكاسيت لتقليل وقت توقف الإنتاج.
المجموعة المميزة: حلول آلات تشكيل دعامات الطاقة الشمسية من SUNWAY
تغطي مجموعة ماكينات حوامل تثبيت الطاقة الشمسية من SUNWAY جميع عائلات المقاطع الأربع التي نوقشت في هذه المقالة، بدءًا من قنوات U البسيطة وصولًا إلى مقاطع HAT المعقدة. تتميز كل ماكينة بإطار متين من الفولاذ الملحوم، وبكرات مقساة مشغولة بدقة، وأتمتة PLC + HMI، وأنظمة قطع وتثقيب هيدروليكية مصممة للإنتاج المستمر بكميات كبيرة. توفر SUNWAY أيضًا الملحقات الكاملة للخط، بما في ذلك أجهزة فك اللفائف الهيدروليكية المزودة بعربات لفائف، ووحدات تغذية سيرفو، ومكدسات أوتوماتيكية، وقوالب تثقيب مخصصة.
تمتد أعمال الشركة مجموعة الآلات الكاملة إلى ما بعد حوامل الطاقة الشمسية لتشمل ماكينات مدادات C/Z، وماكينات التشكيل بالدرفلة لألواح الأسقف والجدران، وماكينات ألواح الأرضيات، وخطوط تشكيل حواجز الطرق، ومعدات التقطيع — مما يمنح المشترين نقطة توريد واحدة لاحتياجات مصنع كامل من معدات التشكيل. يوفر فريق الهندسة في SUNWAY رسومات تخطيط الخطط، ومخططات الأساسات، والمخططات الكهربائية المصممة وفق أبعاد مصنع كل عميل ومصدر الطاقة لديه، بما يضمن عملية تركيب سلسة بغض النظر عن سوق الوجهة. اتصل بـ SUNWAY لمناقشة خط إنتاج مخصص لحوامل الطاقة الشمسية مُعد بدقة وفق أحجام مشروعك ومواصفات مقاطعك.
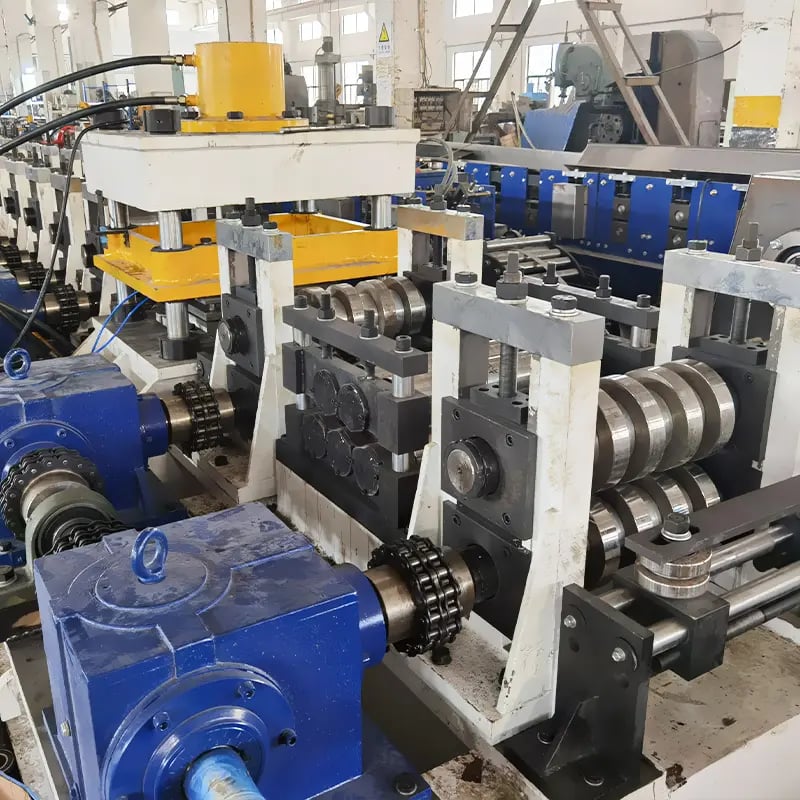
المواصفات الرئيسية الواجب تقييمها قبل الشراء
قبل الالتزام بشراء ماكينة تشكيل بالدرفلة لحوامل تثبيت PV، ينبغي للمشترين التحقق من مجموعة من المواصفات الحرجة التي تؤثر مباشرة في القدرة الإنتاجية وجودة المنتج وتكاليف التشغيل طويلة الأجل. تحدد سرعة التشكيل، المعبر عنها بالأمتار في الدقيقة، القدرة الإنتاجية — تعمل معظم ماكينات حوامل الطاقة الشمسية ضمن نطاق 10–30 m/min حسب تعقيد المقطع. يجب أن يغطي نطاق سماكة المادة مواصفات المشروع مع هامش لتوسعة المنتجات مستقبلًا؛ إذ يستوعب نطاق نموذجي من 1.2 إلى 3.0 mm الغالبية العظمى من تطبيقات حوامل الطاقة الشمسية.
يؤثر ضغط النظام الهيدروليكي في كل من قوة التثقيب وجودة القطع. بالنسبة لحوامل الطاقة الشمسية المصنوعة من فولاذ بسماكة 2.0 mm، يكون النظام الهيدروليكي العامل عند 12–16 MPa قياسيًا، مع قطر أسطوانة مصمم لتقديم قصات نظيفة دون زوائد أو تشوه للمقطع. وتُعد علامة PLC التجارية وجودة واجهة HMI مهمتين بالقدر نفسه — إذ تضمن العلامات الموثوقة مثل Siemens أو Mitsubishi أو Delta أتمتة موثوقة، وإدارة سهلة للوصفات، والتوافق مع دعم التشخيص عن بُعد.
ينبغي للمشترين أيضًا تأكيد قطر عمود البكرة (عادةً 70–90 mm لماكينات حوامل الطاقة الشمسية)، ونوع المحمل (يُفضل استخدام محامل بكرات مخروطية عالية التحمل)، وبناء الإطار (صفيحة فولاذية ملحومة بسماكة لا تقل عن 20 mm لقاعدة قسم التشكيل). تحدد هذه التفاصيل الهيكلية صلابة الماكينة واتساق الأبعاد على المدى الطويل. عند مقارنة عروض الأسعار، اطلب قائمة تفصيلية بالمواد من كل مورد وقارن مواصفات المكونات جنبًا إلى جنب — فغالبًا ما تفسر الفروقات في درجة مادة البكرة أو علامة المحمل التجارية أو سماكة الإطار فروقات الأسعار التي لا تظهر مباشرة في صور الكتالوج.
للحصول على إجابات عن أسئلة الشراء الشائعة الأخرى، تفضل بزيارة الأسئلة الشائعة الصفحة، التي تغطي موضوعات تمتد من مواعيد التسليم وشروط الدفع إلى تغليف الشحن ودعم ما بعد البيع.
الأسئلة الشائعة: آلة التشكيل بالدرفلة لدعامات تثبيت PV
ما المقاطع التي يمكن أن تنتجها آلة التشكيل بالدرفلة لدعامات تثبيت PV؟
يمكن تهيئة ماكينة تشكيل بالدرفلة لحوامل تثبيت PV لإنتاج مقاطع C وZ وU وHAT (omega)، اعتمادًا على مجموعة البكرات المركبة. تدعم بعض الماكينات كاسيتات بكرات سريعة التغيير تتيح التبديل بين أنواع المقاطع خلال 1–4 ساعات.
ما سرعة تشغيل آلة تشكيل دعامات الطاقة الشمسية؟
تتراوح سرعات التشكيل النموذجية من 10 إلى 30 مترًا في الدقيقة، اعتمادًا على تعقيد المقطع وسماكة المادة. تتيح مقاطع U الأبسط سرعات أعلى، بينما تتطلب مقاطع HAT المعقدة تشكيلًا أبطأ للحفاظ على دقة الأبعاد.
ما مادة البكرات المستخدمة في آلات تشكيل مقاطع تثبيت الطاقة الشمسية؟
تستخدم معظم الماكينات عالية الجودة أدوات سبائكية Cr12MoV الفولاذ بكرات بصلادة سطحية HRC 58–62. توفر هذه المادة مقاومة ممتازة للتآكل لعمليات الإنتاج الطويلة على لفائف الفولاذ المجلفن أو المطلي مسبقًا.
هل يمكن لآلة واحدة إنتاج عدة أنواع من مقاطع تثبيت الطاقة الشمسية؟
نعم، إذا صُممت الماكينة بنظام بكرات قابل للتبديل. توفر SUNWAY ماكينات مزودة بقدرة تغيير سريع على طراز الكاسيت، مما يتيح للمصنعين التبديل بين مقاطع C أو Z أو U أو HAT من خلال استبدال مجموعات البكرات المجمعة مسبقًا.
ما سماكة الفولاذ التي يمكن لآلة التشكيل بالدرفلة لدعامات تثبيت PV التعامل معها؟
تستوعب معظم ماكينات تشكيل حوامل الطاقة الشمسية بالدرفلة سماكة لفائف الفولاذ من 1.2 mm إلى 3.0 mm، مما يغطي النطاق الكامل لمواصفات حوامل الألواح الكهروضوئية القياسية. تتطلب السماكات الأكبر قوة تشكيل أعلى وقد تقلل السرعة القصوى للخط.
ما المهلة الزمنية المعتادة لآلة تشكيل دعامات الطاقة الشمسية من SUNWAY؟
يتم عادة تسليم تكوينات الماكينات القياسية خلال 45 إلى 60 يوم عمل من تأكيد الطلب. وقد تتطلب أدوات القوالب للمقاطع المخصصة أو أنظمة التغيير السريع متعددة المقاطع مهلة إضافية حسب تعقيد التصميم.
هل تقدم SUNWAY دعم التركيب وتدريب المشغلين؟
نعم. توفر SUNWAY إرشادات كاملة للتركيب والتشغيل التجريبي، بما في ذلك رسومات الأساسات ومخططات التوصيلات الكهربائية ودعم التشغيل التجريبي بالفيديو في الموقع أو عن بُعد وتدريب المشغلين، لضمان وصول خط الإنتاج إلى طاقته الكاملة بسرعة.
سجل التغييرات:
- الخصائص الهيكلية التفصيلية والأداء الميكانيكي لمقاطع حوامل التثبيت الشمسية C وZ وU وHAT
- مقارنة متطلبات تصميم قوالب التشكيل بالدرفلة عبر جميع أنواع المقاطع الأربعة
- تضمنت جداول مواصفات لأبعاد المقاطع والخصائص الميكانيكية ومعايير تصميم البكرات
- غطت تكوين خط الإنتاج الكامل من جهاز فك اللفائف إلى جهاز التكديس
- أضيفت قائمة تحقق لمواصفات الشراء والأسئلة الشائعة لدعم قرارات المشترين
محفزات المراجعة التالية: إصدار معايير جديدة لمقاطع الحوامل الشمسية، وتحديث تقنيات مواد البكرات، والتغيرات في طلب سوق تركيب الطاقة الكهروضوئية العالمي، وإطلاق SUNWAY لطرازات ماكينات جديدة، أو تغييرات السياسات التجارية أو طرق الشحن التي تؤثر في صادرات معدات الطاقة الشمسية





