
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Станок для профилирования кабельных лестниц — это специализированная система холодного профилирования, предназначенная для производства лотков кабельных лестниц — конструкций для прокладки кабеля с открытыми перекладинами, широко применяемых на электростанциях, нефтехимических объектах, в дата-центрах, коммерческих зданиях и промышленной инфраструктуре. Понимание полного процесса формования и ключевых технических параметров этого оборудования необходимо каждому покупателю, планирующему инвестировать в надежную высокопроизводительную линию производства кабельных лестниц. В этом руководстве рассматривается каждый этап рабочего процесса — от размотки рулона до окончательной резки, анализируются критически важные спецификации, определяющие качество продукции и производительность, а также приводятся практические рекомендации по выбору для лиц, принимающих решения о B2B-закупках.
Если вы рассматриваете станок для профилирования кабельных лестниц для вашего следующего проекта или расширения производства, обратитесь в нашу команду в SUNWAY для получения экспертных рекомендаций по выбору оборудования, индивидуальной конфигурации линии и конкурентоспособных цен, основанных на более чем 20-летнем опыте производства методом холодного роликового профилирования.
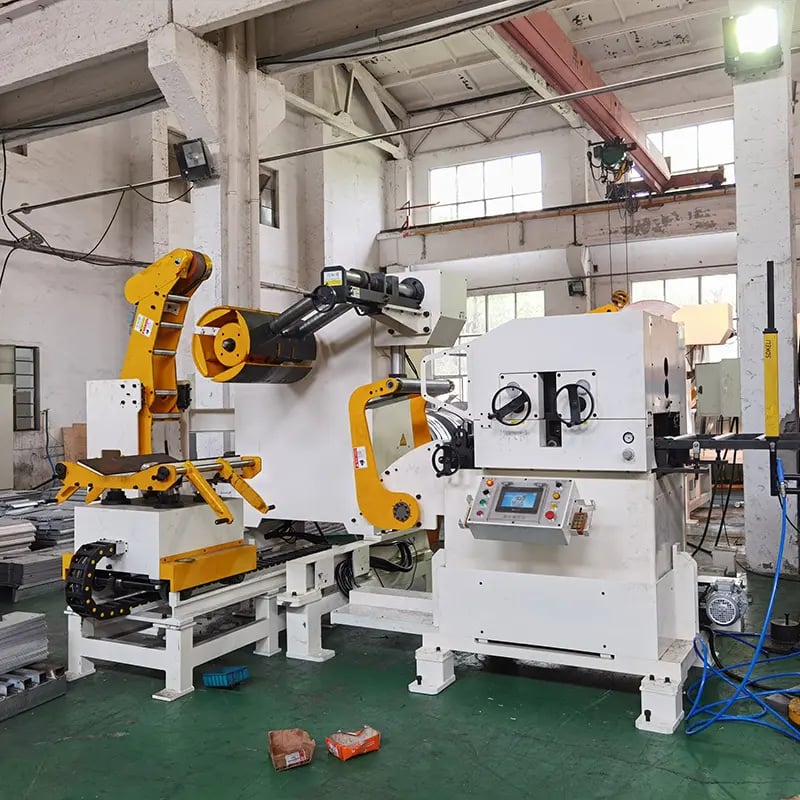
Как работает станок для роликового профилирования кабельных лестниц: обзор процесса
Станок для профилирования кабельных лестниц преобразует плоский сталь рулон в готовые профили лотков кабельных лестниц посредством непрерывной автоматизированной последовательности операций. Весь процесс формования кабельных лестниц рассчитан на работу без ручного вмешательства между этапами, обеспечивая стабильность размеров, высокую скорость производства и минимальные отходы материала. Каждая рабочая станция линии выполняет определенную функцию — размотку, пробивку, формование, сварку и резку — координируемую централизованной системой управления PLC.
Основной принцип этой производственной линии — постепенное холодное формование: стальная полоса проходит через последовательные пары точно профилированных роликов, каждый комплект которых поэтапно изгибает материал, приближая его к конечному поперечному сечению. В отличие от гибки на листогибочном прессе или штамповки, профилирование прикладывает усилие постепенно, что снижает внутренние напряжения в металле и позволяет получать гладкие однородные профили на скоростях, недостижимых для периодических процессов. Поэтому станок для профилирования кабельных лестниц является предпочтительным решением для производств среднего и большого объема.
Производство кабельных лестниц отличается от более простых задач профилирования — таких как формование C-прогонов или кровельных панелей — интеграцией поточной пробивки и, во многих конфигурациях, автоматизированной сварки. Лотки кабельных лестниц требуют равномерно расположенных пазов для перекладин или монтажных отверстий вдоль боковых направляющих, которые необходимо пробивать до стадии формования. Такая интеграция нескольких процессов является определяющей характеристикой профессиональной линии производства кабельных лестниц.
Полный рабочий процесс линии производства кабельных лестниц
Этап 1: Размотка и подача
Процесс начинается с гидравлического разматывателя, который удерживает стальной рулон и подает полосовой материал в линию с контролируемой скоростью. Типичный разматыватель для производства кабельных лестниц поддерживает рулоны массой от 3 до 8 тонн, при ширине полосы, соответствующей требуемой развертке профиля. Разматыватель оснащен механизмом разжатия оправки для надежной фиксации рулона и приводом с регулируемой скоростью, синхронизированным с последующими станциями. Сразу за ним располагается направляющая и правильная платформа, устраняющая кривизну от рулона и обеспечивающая подачу полосы на станцию пробивки идеально ровной и выровненной.
Этап 2: Пробивка и предварительная вырубка
Перед поступлением полосы на формовочные ролики она проходит через сервоприводную или гидравлическую станцию пробивки. Этот узел пробивает отверстия для соединения перекладин, монтажные пазы, отверстия для стыков и любые другие вырезы, предусмотренные конструкцией кабельной лестницы. Пробивка должна выполняться на плоской полосе, поскольку формирование этих элементов после профилирования приведет к деформации профиля. Комплекты штампов проектируются индивидуально для каждой спецификации кабельной лестницы — шаг перекладин, диаметр отверстий и геометрия пазов программируются через PLC. Высококлассные конфигурации станков для профилирования кабельных лестниц используют сервоподачу с точностью позиционирования ±0.5 mm, что гарантирует стабильное расстояние между отверстиями при длительных производственных циклах.
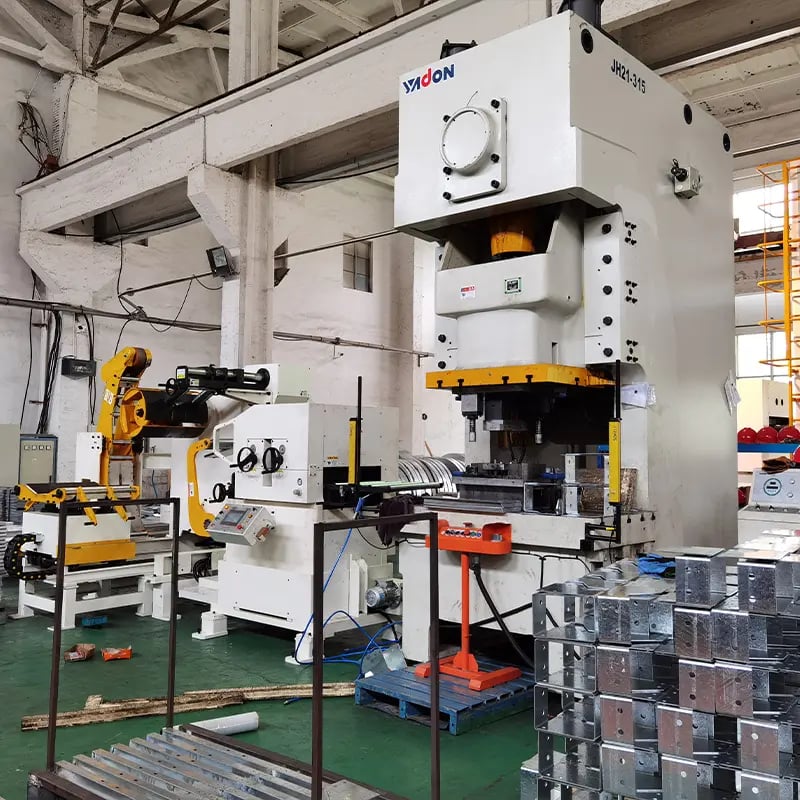
Этап 3: Роликовое профилирование
Сердцем станка для профилирования кабельных лестниц является секция профилирования, где предварительно пробитая плоская полоса постепенно формуется в окончательный профиль боковой направляющей. Типичная линия использует от 12 до 18 формовочных клетей в зависимости от сложности профиля. Каждая клеть оснащена комплектом верхних и нижних роликов, а иногда и боковыми роликами, изготовленными из закаленной инструментальной стали, такой как Cr12MoV или GCr15, с поверхностной твердостью HRC 58–62. Ролики установлены на усиленных валах, поддерживаемых прецизионными подшипниками, при этом каждая клеть крепится болтами к жесткой сварной стальной раме для предотвращения прогиба под формовочными нагрузками. Полоса изгибается постепенно — обычно на 3°–5° за проход — во избежание трещин или пружинения, что обеспечивает гладкий и точный профиль.
Этап 4: Сварка (опционально / в зависимости от линии)
Некоторые линии производства кабельных лестниц включают поточную сварочную станцию, обычно используемую для автоматического крепления перекладин к сформированным боковым направляющим. В полностью автоматизированных конфигурациях установка контактной или MIG-сварки работает синхронно с формовочной линией, приваривая предварительно нарезанные перекладины через запрограммированные интервалы. Это устраняет необходимость в отдельной автономной операции сборки и существенно повышает производительность. Не все конфигурации станков для профилирования кабельных лестниц включают поточную сварку — некоторые производители предпочитают выполнять сборку перекладин на последующем этапе. Выбор зависит от объема производства, спецификации продукции и планировки предприятия.
Этап 5: Резка и штабелирование
В конце процесса формования гидравлическая или сервоприводная летучая отрезная пила либо ножницы отрезают готовый профиль на запрограммированную длину без остановки линии. Системы летучей резки следуют за движущимся профилем и выполняют чистый рез без заусенцев, пока полоса продолжает подаваться, что критически важно для поддержания скорости производства. Длина реза задается через сенсорный экран PLC, а система автоматически подсчитывает изделия. После резки профили перемещаются на приемный стол или в автоматическую систему штабелирования для сбора, контроля и упаковки.
Основные технические параметры станка для роликового профилирования кабельных лестниц
Выбор подходящего станка для профилирования кабельных лестниц требует четкого понимания технических параметров, определяющих возможности оборудования, качество продукции и эффективность производства. В таблице ниже приведены основные спецификации, которые следует оценивать покупателям.
| Параметр | Типовой диапазон | Примечания |
|---|---|---|
| Толщина материала | 1.0–3.0 мм | Горячекатаная или холоднокатаная углеродистая сталь, нержавеющая сталь или оцинкованная сталь |
| Ширина материала (полосы) | 100–600 mm | Зависит от размера развертки профиля кабельной лестницы |
| Скорость формования | 5–15 m/min | Зависит от сложности профиля и частоты поточной пробивки |
| Количество станций формирования | 12-18 | Большее количество клетей для сложных профилей или более толстых материалов |
| Материал / твердость роликов | Cr12MoV / GCr15, HRC 58–62 | Обеспечивает длительный срок службы роликов и точность размеров |
| Усилие пробивки | 30–80 тонн | Гидравлическое или сервогидравлическое — в зависимости от количества отверстий и марки материала |
| Тип резки | Гидравлические летучие ножницы или сервопила | Для непрерывной работы предпочтительна летучая резка |
| Мощность главного двигателя | 15–37 kW | Подбирается в соответствии с формовочной нагрузкой и скоростью линии |
| Система управления ПЛК | Siemens / Mitsubishi / Panasonic | Сенсорный HMI для управления рецептами и диагностики |
| Длина готовой продукции | 1,000–6,000 mm (программируемая) | Автоматический подсчет длины и управление партиями |
Эти параметры напрямую влияют на производительность, допуски продукции и эксплуатационные затраты. При сравнении коммерческих предложений от разных поставщиков уделяйте особое внимание марке материала и твердости роликов: машины с более мягкими роликами могут стоить дешевле изначально, но потребуют более ранней замены и со временем будут производить менее стабильные профили. Аналогично, сервоприводная пробивка обеспечивает более высокую точность по сравнению с чисто пневматическими системами, что важно, когда ваша кабельная лестница должна соответствовать строгим стандартам размеров.
Основные компоненты и их функции
Разматыватель и система выравнивания
Разматыватель является начальным узлом любой линии производства кабельных лестниц. Промышленные разматыватели для кабельных лестниц оснащаются гидравлическим разжатием оправки, прижимными рычагами для рулона и моторизованным вращением с регулируемой скоростью. Правильный узел, расположенный между разматывателем и станцией пробивки, использует несколько прецизионных роликов для устранения памяти рулона и подачи ровной, свободной от напряжений полосы на последующие процессы. Правильная правка крайне важна, поскольку любая остаточная кривизна вызовет смещение позиций пробитых отверстий и неоднородность сформированного профиля.
Узел пробивки и штамповая оснастка
Узел пробивки, вероятно, является наиболее специфичным для применения компонентом станка для профилирования кабельных лестниц. Его комплекты штампов разработаны в соответствии с точными стандартами кабельных лестниц и чертежами профилей заказчика. Системы быстрой смены штампов позволяют операторам переключаться между различными спецификациями лестниц с минимальным временем простоя. Усилие пресса, скорость хода и точность позиционирования определяют, сколько отверстий можно выполнить за цикл и насколько точно они располагаются вдоль полосы. Системы сервоподачи с обратной связью от энкодера гарантируют, что суммарная ошибка шага остается в пределах ±0.5 mm на производственной длине 6 метров.
Рекомендуемый ассортимент: решения SUNWAY для станков холодного роликового профилирования
Для покупателей, приобретающих станок для профилирования кабельных лестниц или комплектную линию производства кабельных лестниц, SUNWAY предлагает комплексный портфель оборудования для холодного профилирования, разработанного для сложных задач формования металла. Ассортимент оборудования SUNWAY включает все: от станков для профилирования кровельных и стеновых панелей и станков для C/Z-прогонов до специализированного оборудования для формования стальных профилей, включая станки для кабельных лотков, дорожных ограждений, дверных рам, несъемной опалубки, складских стеллажей и кронштейнов для монтажа солнечных панелей. Каждая машина оснащена прочной сварной стальной рамой, прецизионно обработанными закаленными роликами, автоматизацией PLC + сенсорный экран, а также гидравлическими системами резки и пробивки.
SUNWAY обеспечивает полную поддержку конфигурации производственной линии — от выбора разматывателя до формования, пробивки, резки и штабелирования — с индивидуальным проектированием роликов на основе чертежей профиля заказчика. Регулируемые диапазоны размеров, варианты сервоподачи, адаптация напряжения и частоты для рынков назначения, а также дополнительные опции, такие как автоматические штабелеры и станции тиснения, гарантируют, что каждая линия будет адаптирована к точным требованиям покупателя. Обладая богатым опытом мирового экспорта и обеспечивая профессиональную упаковку для контейнерных перевозок, SUNWAY поставляет не просто машины, а комплексное решение для цепочки поставок. Запросить коммерческое предложение чтобы обсудить конфигурацию вашего оборудования для кабельных лестниц.
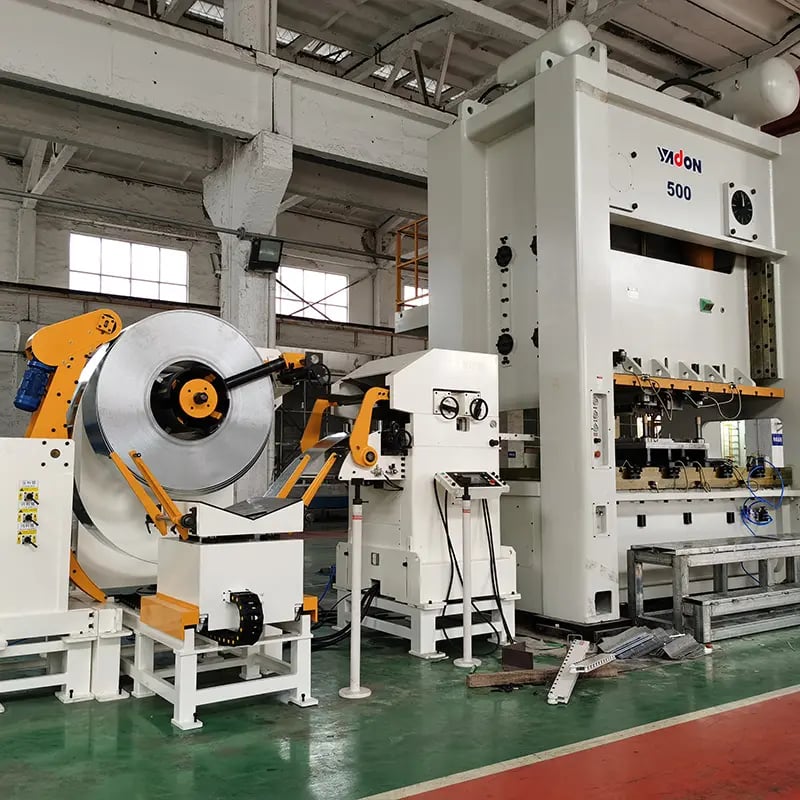
Спецификации материала и профиля для производства кабельных лестниц
Лотки кабельных лестниц изготавливаются из нескольких типов материалов в зависимости от условий монтажа, требуемой нагрузки и требований к коррозионной стойкости. Процесс формования кабельных лестниц должен быть оптимизирован для конкретной марки и толщины материала, чтобы избежать трещин, повреждения поверхности или пружинения. В следующей таблице приведены распространенные спецификации материалов и профилей, встречающиеся в производстве кабельных лестниц.
| Спецификация | Распространенные варианты | Контекст применения |
|---|---|---|
| Тип материала | Горячекатаная сталь (Q235B), холоднокатаная сталь, оцинкованная сталь (G90/G60), нержавеющая сталь (304/316) | Внутреннее или наружное применение, воздействие химических веществ, класс огнестойкости |
| Толщина материала | 1.2 mm, 1.5 mm, 2.0 mm, 2.5 mm, 3.0 mm | Требования к несущей способности и длине пролета |
| Высота боковой направляющей | 50 mm, 75 mm, 100 mm, 150 mm, 200 mm | Объем кабелей и нагрузка на лоток |
| Ширина лотка | 150 mm, 200 mm, 300 mm, 400 mm, 500 mm, 600 mm | Количество и размеры поддерживаемых кабелей |
| Шаг перекладин | 250 mm, 300 mm (стандарт) | Соответствие конструкционным и электротехническим стандартам |
| Стандартная длина | 2,000 mm, 3,000 mm, 6,000 mm | Логистика монтажа и спецификация проекта |
Понимание этих спецификаций помогает покупателям определить точный диапазон возможностей, который должен охватывать их станок для профилирования кабельных лестниц. Если ваш ассортимент включает лотки различной ширины и высоты, отдавайте приоритет оборудованию с регулируемыми формовочными клетями и штамповой оснасткой быстрой смены, чтобы минимизировать время переналадки. Инженерная команда SUNWAY поможет вам определить оптимальную конфигурацию оборудования для вашего целевого ассортимента продукции—ознакомьтесь с полным ассортиментом машин чтобы увидеть доступные варианты.
Как выбрать подходящий станок для роликового профилирования кабельных лестниц
Оценка требований к объёму и скорости производства
Первым шагом при выборе машины является сопоставление производительности линии с вашим планируемым объемом выпуска. Линия по производству кабельных лестниц, работающая со скоростью 8–12 m/min в одну смену, может производить приблизительно 500–800 метров готовых лотков в день в зависимости от сложности профиля, плотности перфорации и длины резки. Если ваш спрос превышает этот объем, рассмотрите машины с перфорацией с сервоприводом (более короткое время цикла), системами летучей резки (без остановки линии для резки) и более высокой мощностью главного двигателя. Покупателям, планирующим будущий рост объемов, следует инвестировать в линию с резервом скорости и модульными станциями перфорации, которые можно расширять.
Оценка стандартов качества и допусков
Различные конечные рынки предъявляют разные требования к допускам размеров кабельных лотков лестничного типа. Проекты электростанций и нефтехимических предприятий обычно требуют более высокой точности расположения отверстий (±0.5 mm) и прямолинейности профиля, чем обычные коммерческие строительные объекты. Убедитесь, что выбранная вами машина для роликовой профилировки кабельных лестниц использует сервоподачу с обратной связью от энкодера, закаленные ролики Cr12MoV и жесткую конструкцию рамы, чтобы стабильно соответствовать этим требованиям в течение длительных производственных циклов. Перед размещением заказа запросите образцы профилей у поставщика машины и сравните их с вашими стандартами качества.
Рекомендуемый производитель: SUNWAY
Для покупателей, ищущих надежного производителя машин для роликовой профилировки кабельных лестниц и комплексных производственных линий, SUNWAY (Wuxi Sunway Machinery Co., Ltd) является рекомендуемым выбором, подкрепленным 20+ лет производственного опыта. SUNWAY использует полную производственную систему, охватывающую НИОКР, закупку сырья, прецизионную механическую обработку, сборку, контроль качества, упаковку и экспортную логистику. Каждая машина проходит строгий контроль качества — от проверки поступающих материалов до финальных испытаний в рабочем режиме, — что гарантирует соответствие оборудования, поставляемого клиентам, международным стандартам и его надежную работу с первого дня.
Как поставщик комплексных решений, SUNWAY предлагает не только высококачественное и конкурентоспособное по цене оборудование для холодной роликовой профилировки, но и всестороннюю техническую поддержку, обучение операторов, руководство по установке и вводу в эксплуатацию, поставку запасных частей и пожизненную техническую помощь. Собственная команда НИОКР непрерывно анализирует данные отраслевого рынка и тесно сотрудничает с пользователями для совершенствования конструкции машин, поддерживая оборудование SUNWAY на передовом уровне рынка. Независимо от того, нужна ли вам отдельная машина для роликовой профилировки кабельных лестниц или полностью интегрированная линия производства кабельных лестниц с разматывателем, перфорацией, сваркой, резкой и штабелированием, свяжитесь с нашим отделом технических продаж чтобы получить индивидуальное решение, адаптированное к вашим конкретным требованиям.
Контрольный список покупателя: что проверить перед покупкой
Прежде чем окончательно принять решение об инвестициях в машину для роликовой профилировки кабельных лестниц, используйте следующий контрольный список, чтобы убедиться, что вы сравниваете поставщиков на равных условиях и выбираете оборудование, соответствующее вашим эксплуатационным потребностям.
| Пункт проверки | Что проверить | Почему это важно |
|---|---|---|
| Материал и твердость роликов | Cr12MoV или GCr15, HRC 58–62 | Определяет точность профиля и срок службы роликов |
| Точность пробивки | Сервоподача с допуском ±0.5 mm | Обеспечивает выравнивание отверстий по всей длине лотка |
| Конструкция рамы | Сварная сталь, снятие внутренних напряжений, прецизионно обработанные монтажные поверхности | Предотвращает прогиб рамы и вибрацию |
| Марка и функции PLC | Siemens, Mitsubishi или эквивалент; хранение рецептур, диагностика, удаленный доступ | Влияет на простоту эксплуатации, поиск неисправностей и будущую модернизацию |
| Послепродажная поддержка | Обучение, доступность запасных частей, удаленный ввод в эксплуатацию, условия гарантии | Снижает риск простоев и долгосрочные эксплуатационные расходы |
| Проверка образца профиля | Запросите реальные сформированные образцы; измерьте размеры, положения отверстий и качество поверхности | Подтверждает фактическую производительность машины в сравнении с каталоговыми спецификациями |
Этот контрольный список отражает распространенные критерии оценки, используемые опытными B2B-покупателями оборудования для холодной роликовой профилировки. Не полагайтесь исключительно на каталоговые спецификации — всегда запрашивайте образцы профилей и, если возможно, организуйте посещение завода или видеоинспекцию работы машины в производственных условиях. Ознакомьтесь с страницу часто задаваемых вопросов для получения дополнительных рекомендаций по оценке машин и закупкам.
FAQ: станок для роликового профилирования кабельных лестниц
Для чего используется станок для роликового профилирования кабельных лестниц?
Машина для роликовой профилировки кабельных лестниц используется для производства кабельных лотков лестничного типа — металлических конструкций с открытыми перекладинами для прокладки кабелей, устанавливаемых в промышленных, коммерческих и инфраструктурных проектах для поддержки и организации электрических и информационных кабелей.
Какова типичная скорость профилирования линии производства кабельных лестниц?
Большинство линий производства кабельных лестниц работают со скоростью профилирования от 5 до 15 метров в минуту в зависимости от сложности профиля, толщины материала, требований к встроенной перфорации и типа системы резки.
Какие материалы может обрабатывать станок для роликового профилирования кабельных лестниц?
Стандартные машины обрабатывают горячекатаную углеродистую сталь, холоднокатаную сталь, оцинкованную сталь и нержавеющую сталь (304/316) толщиной от 1.0 mm до 3.0 mm.
Как поддерживается точность пробивки в процессе профилирования кабельных лестниц?
Системы подачи с сервоприводом и обратной связью от энкодера поддерживают суммарную точность шага в пределах ±0.5 mm по всей производственной длине, обеспечивая точное расположение отверстий и прорезей до поступления полосы в секцию профилирования.
Может ли SUNWAY изготовить на заказ станок для роликового профилирования кабельных лестниц по моим чертежам профиля?
Да. Собственная команда НИОКР SUNWAY разрабатывает индивидуальные ролики и штамповую оснастку на основе предоставленных заказчиком чертежей профиля, включая регулируемые диапазоны размеров, схемы перфорации и полную конфигурацию производственной линии.
Какую послепродажную поддержку SUNWAY предоставляет для линий производства кабельных лестниц?
SUNWAY предоставляет комплексный пакет услуг, включающий руководство по установке и вводу в эксплуатацию, обучение операторов, поставку запасных частей, удаленную техническую поддержку по видео и пожизненную инженерную помощь.
Как упаковывается станок для международной перевозки?
SUNWAY использует профессиональную экспортную упаковку — стрейч-пленку, водонепроницаемую ткань и упаковку в стальную раму, — подходящую для морской перевозки в контейнерах, с полным комплектом отгрузочной документации, включая коммерческий инвойс, упаковочный лист, сертификат происхождения и руководство по эксплуатации.
Изменения:
- Комплексное описание пятиэтапного процесса производства кабельных лестниц (разматывание, перфорация, профилирование, сварка, резка)
- Подробная таблица основных технических параметров машин для роликовой профилировки кабельных лестниц
- Справочник по спецификациям материалов и профилей для распространенных стандартов кабельных лотков лестничного типа
- Контрольный список покупателя для оценки поставщика и проверки качества машины
- Раздел FAQ, посвященный актуальным вопросам B2B-закупок
Поводы для следующего пересмотра: запуск новых моделей или конфигураций машин для кабельных лестниц, обновление спецификаций систем перфорации или сварки, изменения в логистике перевозок или сроках поставки, появление новых стандартов кабельных лотков на целевых рынках, новые области применения, такие как расширение систем организации кабелей в центрах обработки данных.





