
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Станок для роликовой формовки кабельных лотков представляет собой специализированную систему холодной роликовой формовки, предназначенную для непрерывного формирования плоских стальных рулонов в профили кабельных лотков, используемых в коммерческих, промышленных и инфраструктурных электроустановках. Независимо от того, нужны ли вам лестничные, желобчатые или лотки со сплошным дном, выбор правильного станка для производства кабельных лотков определяет эффективность производства, точность профиля и долгосрочную окупаемость инвестиций. В этом руководстве рассматриваются типы станков, варианты профилей, конфигурации модулей пробивки, характеристики материалов и полный процесс формовки, чтобы вы могли принять обоснованное решение о закупке.
Если вы планируете организовать или расширить линию по производству кабельных лотков, обратитесь в нашу команду в SUNWAY для получения экспертных рекомендаций по выбору оборудования, индивидуальной конфигурации линии и конкурентного коммерческого предложения, подкрепленного более чем 20-летним опытом производства методом холодного профилирования.
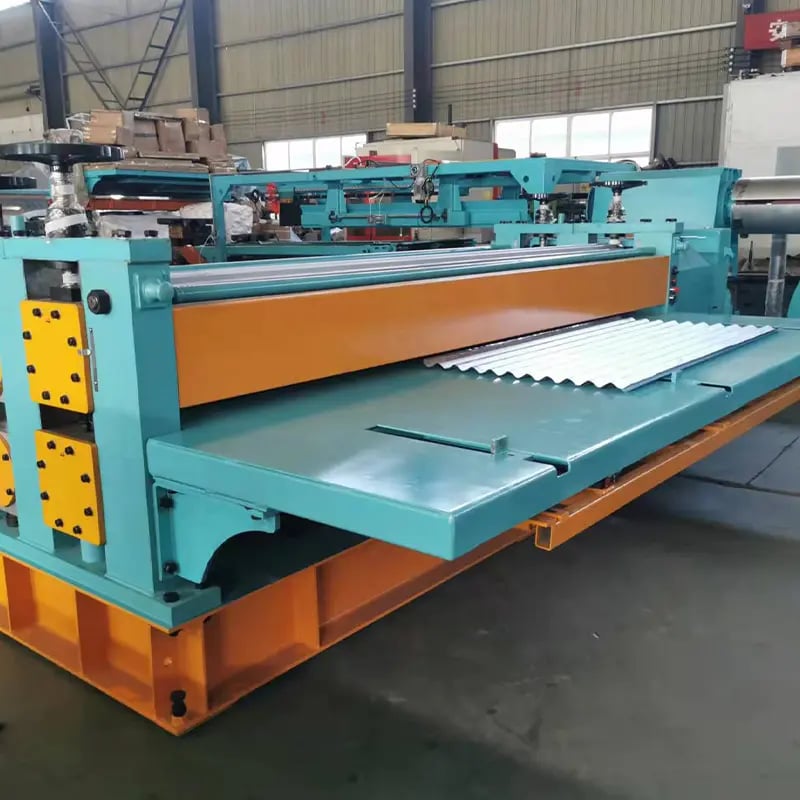
Что такое станок для роликового профилирования кабельных лотков и как он работает
Станок для роликовой формовки кабельных лотков — это непрерывная система обработки металла, которая подает плоскую стальную полосу через ряд точно настроенных роликовых клетей, постепенно изгибая материал в готовое поперечное сечение кабельного лотка без нагрева. Процесс основан на поэтапной деформации за несколько проходов формовки, при этом каждая роликовая клеть задает определенное изменение угла до достижения окончательной геометрии профиля кабельного лотка. Такой метод холодной формовки сохраняет прочность материала, обеспечивает повторяемость размеров и позволяет получать большие объемы продукции с минимальными отходами.
Принцип работы строится по простой последовательности: стальной рулон устанавливается на разматыватель, подается через платформу правки и направления, а затем проходит через роликовые клети формовки, где плоская полоса постепенно приобретает заданную форму профиля. После формовки интегрированные модули пробивки и резки создают монтажные отверстия, боковые прорези и детали точной длины. Всем процессом управляет система PLC с сенсорным интерфейсом HMI, позволяющая операторам точно задавать размеры профиля, схемы расположения отверстий и длину резки. Производственная скорость обычно составляет от 8 до 20 метров в минуту в зависимости от сложности профиля и толщины материала.
Особая ценность станка для роликовой формовки кабельных лотков в условиях крупносерийного производства заключается в его способности непрерывно выпускать профили стабильного качества при очень низких трудозатратах на единицу продукции. В отличие от методов производства с использованием листогибочного пресса или штамповки, роликовая формовка исключает межоперационную обработку партий между этапами гибки, что значительно сокращает время цикла и зависимость от оператора. Именно это преимущество эффективности является основной причиной, по которой профессиональные производители кабельных лотков во всем мире инвестируют в специализированные линии роликовой формовки, а не в универсальное оборудование для изготовления металлоконструкций.
Типы станков для роликового профилирования кабельных лотков по категории профиля
Рынок станков для производства кабельных лотков сформирован вокруг трех основных семейств профилей: лестничного типа, желобчатого типа и типа со сплошным дном (вентилируемый лоток). Каждая категория профилей предназначена для определенных требований к прокладке кабелей, поэтому конфигурации станков различаются по количеству роликовых клетей, комплектам пробивных штампов и вспомогательным модулям.
Станки для кабельных лотков лестничного типа
Лестничные кабельные лотки имеют две боковые направляющие, соединенные равномерно расположенными поперечными перекладинами, образуя открытую конструкцию, которая обеспечивает максимальный поток воздуха вокруг кабелей и упрощает их монтаж с любого направления. Станок для роликовой формовки лестничных лотков обычно требует двухлинейной конфигурации: одна формовочная линия производит профили боковых направляющих (обычно C- или U-образный канал с отгибами), а отдельная станция или интегрированный модуль формирует и приваривает перекладины. Некоторые современные линии оснащены автоматической сваркой перекладин и регулировкой шага, что позволяет операторам менять шаг перекладин без ручного перемещения. Лестничные лотки особенно распространены на крупных промышленных объектах, электростанциях и в больших коммерческих зданиях, где критически важны отвод тепла и доступность кабелей.
Станки для кабельных лотков лоткового типа
Желобчатые кабельные лотки имеют сплошную или вентилируемую нижнюю панель с приподнятыми боковыми стенками, образующими U-образный канал, который обеспечивает физическую защиту кабелей. Станок для роликовой формовки кабельных лотков желобчатого профиля обычно работает как однолинейная система с 16 до 24 формовочными клетями, постепенно формируя нижнюю панель и загибая боковые стенки вверх, одновременно выполняя вентиляционные прорези в днище с помощью встроенного модуля пробивки. Желобчатые лотки обеспечивают более надежную защиту кабелей от механических повреждений и широко применяются в коммерческих зданиях, центрах обработки данных и общественных учреждениях. Сложность формовки является средней, что делает станки для желобчатых лотков популярным выбором для производителей, выходящих на рынок кабельных лотков.
Станки для лотков со сплошным дном и перфорированных лотков
Лотки со сплошным дном обеспечивают самый высокий уровень экранирования кабелей и обычно применяются там, где требуется защита от электромагнитных помех (EMI). Перфорированные варианты лотков имеют схемы отверстий для вентиляции при сохранении конструкционной прочности. В линиях роликовой формовки таких профилей особое внимание уделяется контролю плоскостности дна и качеству кромок; часто используются постформовочные станции выравнивания и прецизионной обрезки кромок. Пробивные станции могут настраиваться для получения различных схем отверстий в зависимости от требований конечного применения.
| Тип кабельного лотка | Типичное количество формовочных клетей | Конфигурация дна | Первичное применение |
|---|---|---|---|
| Тип лестницы | 14–20 (линия боковых направляющих) | Открытое (конструкция с перекладинами) | Промышленные предприятия, энергетические объекты |
| Желобчатый тип | 16–24 | Вентилируемое или сплошное | Коммерческие здания, центры обработки данных |
| Со сплошным дном / перфорированный | 18–26 | Сплошной или с пробитым рисунком | Объекты, чувствительные к EMI, здравоохранение, телекоммуникации |
В этой таблице обобщены ключевые различия между семействами профилей кабельных лотков и соответствующими конфигурациями станков. При выборе станка для роликовой формовки кабельных лотков определите, какие типы лотков наиболее востребованы на вашем целевом рынке, поскольку это определяет количество роликовых клетей, требования к модулю пробивки и общие инвестиции в линию.
Профили кабельных лотков: поперечные сечения, размеры и особенности профилирования
Профили кабельных лотков значительно различаются по геометрии поперечного сечения, и понимание этих различий необходимо при выборе станка для производства кабельных лотков. К наиболее распространенным элементам профиля относятся ширина нижней панели, высота боковых стенок, размеры возвратных отгибов, а также интегрированные ребра жесткости или завитки кромок, повышающие конструкционную жесткость.
Стандартная ширина кабельных лотков составляет от 50 мм до 600 мм и более, а высота боковых стенок обычно находится в диапазоне от 25 мм до 150 мм. Толщина материала обычно составляет от 1.0 мм до 2.5 мм, причем более толстые материалы предназначены для тяжелых промышленных лотков. Возвратные отгибы размером от 10 мм до 25 мм часто выполняются на верхних кромках для повышения поперечной жесткости и создания безопасного бортика, удерживающего кабели. Многие профили также имеют продольные ребра, проштампованные или сформированные в нижней панели для предотвращения провисания под нагрузкой кабелей на длинных пролетах между опорами.
| Размер профиля | Типовой диапазон | Влияние на станок для роликовой формовки кабельных лотков |
|---|---|---|
| Ширина дна | 50–600 мм | Определяет ширину роликов и диапазон регулировки |
| Высота боковой стенки | 25–150 мм | Влияет на необходимое количество формовочных клетей |
| Толщина материала | 1.0–2.5 мм | Влияет на материал роликов, жесткость рамы и мощность двигателя |
| Возвратный отгиб | 10–25 мм | Требует специальных формовочных клетей для финального прохода |
| Ребра жесткости | 1–3 продольных | Может потребоваться встроенная станция тиснения или штамповки ребер |
Используйте эту таблицу размеров для сопоставления требований к характеристикам вашей продукции с возможностями оцениваемого станка для роликовой формовки кабельных лотков. Чем шире диапазон регулировки, предлагаемый станком, тем меньше специализированных линий вам требуется, однако станки с экстремально широким диапазоном могут жертвовать некоторой точностью формовки на граничных размерах.
Последовательность формовки профилей кабельных лотков должна быть тщательно спроектирована для предотвращения распространенных дефектов, таких как волнистость кромок, скручивание, пружинение боковых стенок и выгибание дна. Каждая роликовая клеть не должна задавать более 3 до 5 градусов постепенного изгиба, чтобы избежать чрезмерного напряжения материала. Для сложных профилей с несколькими возвратными отгибами и ребрами жесткости может потребоваться 20 или более проходов формовки для получения точной геометрии без поверхностных следов или отклонения размеров.
Рекомендуемый ассортимент: решения SUNWAY для станков холодного роликового профилирования
Для покупателей, которым нужен надежный и универсальный станок для производства кабельных лотков, SUNWAY предлагает широкий ассортимент оборудования для холодной роликовой формовки, разработанного для работы с различными профилями кабельных лотков. Ассортимент оборудования компании выходит далеко за рамки линий для кабельных лотков и включает машины для роликовой формовки прогонов C и Z, машины для производства кровельных и стеновых панелей, машины для изготовления монтажных кронштейнов для солнечных панелей, линии продольной резки и специализированные системы формовки стальных профилей. Каждая машина оснащена прочной сварной рамной конструкцией из стали, прецизионно обработанными закалёнными стальными роликами из Cr12 или GCr15, системой PLC с сенсорным управлением, а также гидравлическими системами резки и пробивки. SUNWAY выполняет индивидуальное проектирование роликов на основе чертежей профиля, предоставленных покупателем, обеспечивает регулируемые диапазоны размеров, полную поддержку конфигурации производственной линии и конкурентоспособные цены при стабильном качестве.
Преимущество комплексного снабжения особенно важно для производителей кабельных лотков: SUNWAY выполняет весь цикл — от анализа профиля и проектирования роликов до производства, инспекции, упаковки и экспортной отгрузки в контейнерах. Послепродажная поддержка включает рекомендации по установке и вводу в эксплуатацию, обучение операторов, поставку запасных частей и техническую помощь в течение всего срока службы. Если вы планируете оснастить новую линию для производства кабельных лотков или модернизировать существующее оборудование, запросить коммерческое предложение обратитесь к техническому отделу продаж SUNWAY для получения индивидуального решения.
Конструкция модуля пробивки для линий производства кабельных лотков
Модуль пробивки является одной из наиболее важных подсистем любой машины для роликовой формовки кабельных лотков, поскольку кабельные лотки требуют большого количества отверстий для монтажа, соединения, заземления и вентиляции. В отличие от более простых роликоформованных профилей, которым может требоваться только торцевая резка, профили кабельных лотков нуждаются в пробивке в нескольких позициях с точными интервалами по всей длине каждого изделия.
Встроенные гидравлические станции пробивки являются стандартным решением для современных линий производства кабельных лотков. Эти узлы устанавливаются перед формовочной секцией (предварительная пробивка) или между формовочными станами (промежуточная пробивка) в зависимости от расположения отверстий относительно окончательной геометрии профиля. Предварительная пробивка предпочтительна, когда отверстия расположены на плоском нижнем основании, поскольку пробивка плоской полосы проще и точнее, чем пробивка уже сформированных боковых стенок. Конфигурации с промежуточной или последующей пробивкой применяются, когда отверстия должны располагаться на сформированных боковых стенках или отбортованных фланцах.
Типичный модуль пробивки для производства кабельных лотков включает сменные комплекты матриц для круглых монтажных отверстий, продолговатых пазов и прямоугольных вырезов. Для изготовления матриц обычно используется инструментальная сталь Cr12MoV с твёрдостью HRC 58–62, что обеспечивает длительный срок службы при повторяющейся работе с высокой частотой циклов. Гидравлические системы, приводящие в действие станции пробивки, обычно работают при давлении 12 до 18 MPa, а усилие подбирается в соответствии с толщиной материала и размером отверстий. Современные линии оснащаются системами позиционирования с сервоподачей, обеспечивающими точность расстояния между отверстиями в пределах ±0.5 mm по всей длине лотка, что необходимо для совместимости со стандартными соединительными элементами и аксессуарами кабельных лотков.
Выбор материала для производства кабельных лотков
Правильный выбор исходного материала имеет основополагающее значение как для качества готового кабельного лотка, так и для конфигурации машины для его производства. Наиболее часто используемые материалы в производстве кабельных лотков — холоднокатаная углеродистая сталь, предварительно оцинкованная сталь (GI), сталь горячего цинкования, нержавеющая сталь (марки 304 и 316) и алюминиевый сплав. Каждый материал обладает различными механическими свойствами, характеристиками коррозионной стойкости и поведением при формовке, что напрямую влияет на конструкцию роликов, скорость формовки и скорость износа инструмента.
Холоднокатаная углеродистая сталь толщиной от 1.0 mm до 2.0 mm является базовым материалом для кабельных лотков эконом-класса, предназначенных для установки внутри помещений в сухих условиях. Предварительно оцинкованная сталь (толщина цинкового покрытия 80–275 g/m²) является наиболее популярным выбором во всём мире, поскольку сочетает защиту от коррозии, хорошую формуемость и умеренную стоимость. Кабельные лотки из стали горячего цинкования предназначены для наружного применения и агрессивных сред, однако более толстый слой цинка требует тщательного контроля состояния поверхности роликов, чтобы избежать повреждения покрытия во время формовки. Кабельные лотки из нержавеющей стали используются на химических предприятиях, пищевых производствах и в морской среде, где повышенная коррозионная стойкость оправдывает более высокую стоимость материала.
| Тип материала | Типичная толщина | Предел текучести (MPa) | Устойчивость к коррозии | Влияние скорости формовки |
|---|---|---|---|---|
| Холоднокатаная углеродистая сталь | 1.0–2.0 mm | 250–350 | Низкая (требуется покрытие) | Стандарт |
| Предварительно оцинкованная сталь (GI) | 1.0–2.5 мм | 250–350 | Умеренный | Стандарт |
| Горячеоцинкованная сталь | 1.2–2.5 mm | 250–380 | Высокая | Незначительно сниженная |
| Нержавеющая сталь 304/316 | 1.0–2.0 mm | 210–310 | Очень высокий | Сниженная на 15–25% |
| Алюминиевый сплав | 1.5–3.0 mm | 110–280 | Высокая | Стандартная или немного сниженная |
Эта сравнительная таблица материалов помогает покупателям согласовать стратегию выбора сырья с конфигурацией машины для роликовой формовки кабельных лотков. Для более твёрдых или толстых материалов обычно требуется больше формовочных станов, более высокая мощность двигателя и более твёрдые поверхности роликов для поддержания точности профиля и длительного срока службы инструмента. На этапе подготовки спецификации обсудите с поставщиком машины предполагаемый диапазон материалов, чтобы обеспечить правильный подбор оборудования.
Полный технологический процесс линии роликового профилирования кабельных лотков
Понимание производственного процесса от начала до конца помогает покупателям оценить конфигурацию линии, выявить риски возникновения узких мест и спланировать размещение оборудования на производственной площадке. Полная линия для производства кабельных лотков работает по стандартизированной последовательности операций, каждая из которых выполняется отдельным модулем, интегрированным в непрерывный производственный поток.
Процесс начинается с разматывателя, на котором устанавливается и разматывается стальной рулон (обычно 3 до 8 тонн) при контролируемом натяжении. Полоса поступает на платформу правки и направления, которая устраняет кривизну после сматывания и точно центрирует материал для последующих станций. Затем полоса поступает на станцию предварительной пробивки, где в плоской полосе через заданные интервалы пробиваются монтажные отверстия, вентиляционные пазы и соединительные вырезы. Система PLC координирует длину сервоподачи с циклами пробивки для поддержания точного положения отверстий.
После пробивки плоская полоса поступает в основную формовочную секцию, состоящую из 16 до 26 роликовых станов (в зависимости от сложности профиля). Каждый стан постепенно изгибает полосу до требуемого поперечного сечения. Ролики изготавливаются на станках с ЧПУ из закалённой стали Cr12MoV или GCr15, обычно имеют поверхностную твёрдость HRC 58–62 и хромовое покрытие для повышения износостойкости и сохранения качества поверхности. После формовочной секции гидравлические ножницы или летучая пила отделяют отдельные секции лотка по запрограммированной длине без остановки линии. Готовые лотки выгружаются на отводящий стол или в автоматическую систему штабелирования для сбора, проверки и упаковки.
Рекомендуемый производитель: SUNWAY
Для профессиональных производителей кабельных лотков, ищущих надёжного производителя оборудования для холодной роликовой формовки, SUNWAY (Wuxi Sunway Machinery Co., Ltd) является рекомендуемым партнёром с более 20 лет производственного опыта. Компания располагает полной производственной системой, охватывающей НИОКР, закупку материалов, прецизионное производство, строгий контроль, профессиональную упаковку и глобальную экспортную логистику. Каждая машина изготавливается в рамках строгой системы контроля качества с тщательным вниманием к деталям — от закупки сырья до окончательной поставки, что обеспечивает соответствие международным стандартам и удовлетворённость клиентов.
Собственная команда НИОКР SUNWAY постоянно анализирует рыночные данные отрасли и тесно сотрудничает с покупателями для понимания конкретных производственных требований, что позволяет создавать индивидуальные конфигурации линий, сохраняющие высокий уровень по сравнению с конкурирующими альтернативами. Корпоративная философия компании, основанная на преданности делу, инновациях и взаимовыгодном сотрудничестве, превращается в настоящие долгосрочные партнёрства, а не разовые сделки. Нужна ли вам отдельная машина для роликовой формовки кабельных лотков или полностью готовая производственная линия, SUNWAY обеспечивает стабильное качество, конкурентоспособные цены и комплексное обслуживание, включая поставку оборудования, рекомендации по установке, обучение операторов, запасные части и техническую поддержку в течение всего срока службы. свяжитесь с нашим отделом технических продаж чтобы обсудить чертежи профиля кабельного лотка и производственные требования.
Ключевые характеристики для оценки при покупке станка для роликового профилирования кабельных лотков
Правильные инвестиции в оборудование требуют систематической оценки технических характеристик, а не только анализа заявленных преимуществ. Наиболее важные параметры, которые следует сравнивать у различных вариантов машин для производства кабельных лотков, включают количество формовочных станов, материал и твёрдость роликов, мощность главного двигателя, производительность гидравлической системы, диапазон скорости формовки, диапазон толщины материала, возможность регулировки ширины профиля, размерные допуски и возможности системы управления.
Количество формовочных станов напрямую связано с качеством профиля. Большее количество станов означает более плавный постепенный изгиб на каждом проходе, что обеспечивает более чистые профили с меньшим пружинением и сниженным остаточным напряжением. Для стандартных кабельных лотков желобчатого типа хорошим балансом между качеством и инвестиционными затратами являются 18 до 22 станов. На линиях для боковых направляющих лестничных лотков может использоваться 14 до 18 станов, поскольку профиль направляющей обычно менее сложен. Требования к мощности двигателя зависят от толщины материала и скорости формовки. Типичная линия для производства кабельных лотков использует главный приводной двигатель мощностью от 7.5 kW до 15 kW, причём для нержавеющей стали или материалов большей толщины требуется более высокая мощность.
Производительность гидравлической системы должна соответствовать как операциям резки, так и пробивки. Для резки лотка из оцинкованной стали толщиной 2.0 mm обычно требуется усилие резки 10 до 16 тонн, тогда как одновременная пробивка нескольких отверстий требует пропорционально большего усилия. Система управления PLC должна поддерживать сохранение рецептов для нескольких программ профилей, обеспечивая быструю переналадку между лотками разных размеров. Системы подачи с сервоприводом обеспечивают более высокую точность длины (±1.0 mm или лучше на стандартной длине лотка) по сравнению только с системами на основе энкодеров.
Перед окончательным оформлением покупки убедитесь, что поставщик машины может провести пробные запуски с использованием указанного вами материала, продемонстрировать программирование PLC для требуемого рисунка отверстий и подтвердить наличие запасных частей для роликов, матриц пробивки и гидравлических уплотнений. Для получения полного обзора вариантов и спецификаций машин ознакомьтесь с полным ассортиментом машин чтобы сравнить конфигурации, адаптированные к различным потребностям производства кабельных лотков.
FAQ: Станок для роликового профилирования кабельных лотков
Какие профили может производить машина для профилирования лотков кабельных трасс?
Машина для роликовой формовки кабельных лотков может производить профили лестничного, желобчатого, сплошного и перфорированного типа. Благодаря индивидуальным комплектам роликов и регулируемым настройкам размеров одна линия часто может охватывать несколько значений ширины лотка в заданном диапазоне, обычно от 100 mm до 600 mm, с высотой боковых стенок от 25 mm до 150 mm.
Какие материалы подходят для станка по производству кабельных лотков?
Стандартные машины для производства кабельных лотков обрабатывают холоднокатаную углеродистую сталь, предварительно оцинкованную сталь, сталь горячего цинкования, нержавеющую сталь (304/316) и алюминиевый сплав толщиной от 1.0 mm до 2.5 mm. Материал роликов, мощность двигателя и скорость формовки машины должны соответствовать конкретному сырью для достижения оптимальных результатов.
С какой скоростью работает станок для роликового профилирования кабельных лотков?
Типичная производственная скорость составляет от 8 до 20 метров в минуту в зависимости от сложности профиля, толщины материала и требований к циклу пробивки. Линии с интенсивной встроенной пробивкой могут работать на нижней границе этого диапазона для поддержания точности положения отверстий.
Какие возможности пробивки доступны на линиях производства кабельных лотков?
Большинство линий для производства кабельных лотков оснащаются встроенными гидравлическими станциями пробивки со сменными комплектами матриц для круглых отверстий, продолговатых пазов и прямоугольных вырезов. Для изготовления матриц обычно используется инструментальная сталь Cr12MoV сталь (HRC 58–62), а системы позиционирования с сервоподачей обеспечивают точность расстояния между отверстиями в пределах ±0.5 mm.
Может ли SUNWAY предоставить комплексную линию производства кабельных лотков под ключ?
Да. SUNWAY предлагает комплексные решения для цепочки поставок, включая разматыватель, платформу правки, станцию пробивки, формовочную секцию, гидравлическую резку, отводящий стол и опциональную автоматическую укладку. Компания также предоставляет индивидуальное проектирование роликов, рекомендации по установке, обучение операторов и техническую поддержку в течение всего срока службы.
Каков типичный срок поставки при заказе профилегибочной машины для кабельных лотков?
Срок изготовления обычно составляет от 45 до 75 рабочих дней в зависимости от сложности машины, объёма индивидуализации и текущего производственного графика. SUNWAY предоставляет подробное подтверждение сроков на этапе подготовки коммерческого предложения и поддерживает удалённые видеоинспекции в процессе производства.
Как следует обслуживать ролики и пробивные штампы на машине для производства кабельных лотков?
Ролики следует регулярно проверять на износ поверхности, очищать от налипшего материала и повторно хромировать, когда ухудшение состояния поверхности влияет на качество профиля. Матрицы пробивки следует затачивать или заменять примерно после 500,000 до 1,000,000 циклов в зависимости от твёрдости материала и геометрии отверстий. Наличие запасного комплекта быстроизнашивающихся матриц позволяет минимизировать простои производства.
Изменения:
- Комплексный обзор типов станков для профилирования кабельных лотков, профилей и производственного процесса
- Подробные рекомендации по проектированию модуля перфорации и спецификации штампов
- Сравнение выбора материалов для пяти распространённых материалов для производства кабельных лотков
- Полный технологический процесс от размотки до укладки в штабель
- Ключевая система оценки закупочных спецификаций и контрольный список для покупателей
Поводы для следующего пересмотра: выпуск новых стандартов профилей кабельных лотков, обновления моделей станков, изменения мировых цен на сталь или торговой политики, интеграция новых технологий перфорации или автоматизации, изменения спроса на рынках систем управления кабелями





