
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

একটি কেবল ট্রে রোল ফর্মিং মেশিন হলো একটি বিশেষায়িত কোল্ড রোল ফর্মিং ব্যবস্থা, যা সমতল স্টিল কয়েলকে ধারাবাহিকভাবে কাঠামোবদ্ধ কেবল ট্রে প্রোফাইলে রূপ দেওয়ার জন্য তৈরি এবং এটি বাণিজ্যিক, শিল্প ও অবকাঠামোগত বৈদ্যুতিক স্থাপনায় ব্যবহৃত হয়। আপনার ল্যাডার-ধরনের, ট্রফ-ধরনের বা সলিড-বটম ট্রে প্রোফাইলের প্রয়োজন যাই হোক না কেন, সঠিক কেবল ট্রে উৎপাদন মেশিন নির্বাচন আপনার উৎপাদন দক্ষতা, প্রোফাইলের নির্ভুলতা এবং দীর্ঘমেয়াদি বিনিয়োগের রিটার্ন নির্ধারণ করে। এই নির্দেশিকায় মেশিনের ধরন, প্রোফাইলের বৈচিত্র্য, পাঞ্চিং মডিউলের কনফিগারেশন, উপাদানসংক্রান্ত বিবেচনা এবং সম্পূর্ণ ফর্মিং প্রক্রিয়া ব্যাখ্যা করা হয়েছে, যাতে আপনি আত্মবিশ্বাসের সঙ্গে ক্রয় সিদ্ধান্ত নিতে পারেন।
আপনি যদি একটি কেবল ট্রে উৎপাদন লাইন স্থাপন বা সম্প্রসারণের পরিকল্পনা করেন, আমাদের দলের সাথে যোগাযোগ করুন SUNWAY-এ মেশিন নির্বাচনের বিশেষজ্ঞ পরামর্শ, কাস্টম লাইন কনফিগারেশন এবং প্রতিযোগিতামূলক কোটেশন, যা ২০ বছরেরও বেশি ঠান্ডা রোল ফর্মিং উৎপাদন অভিজ্ঞতার দ্বারা সমর্থিত।.
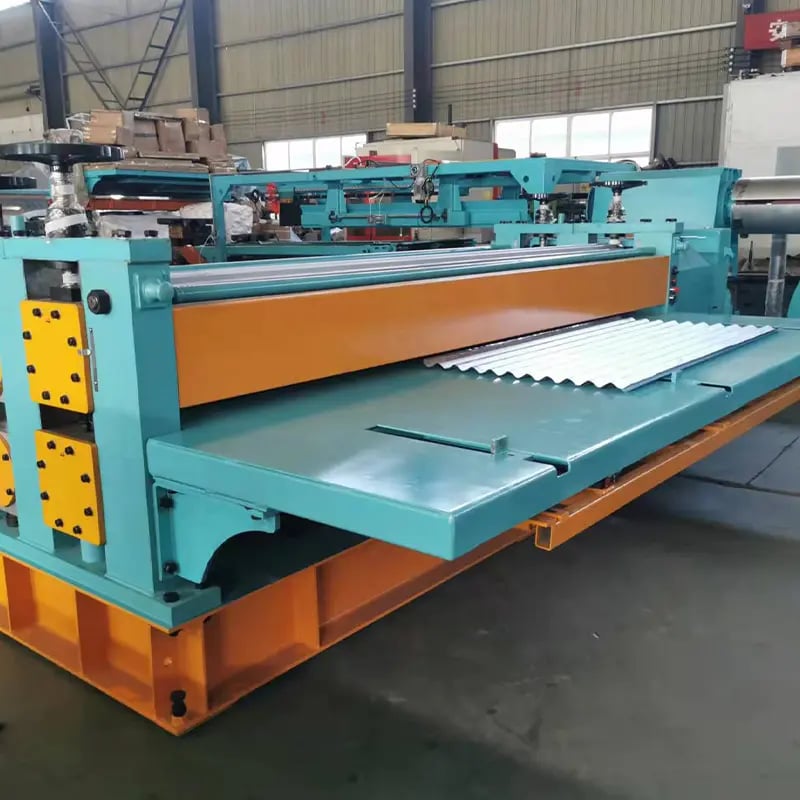
কেবল ট্রে রোল ফর্মিং মেশিন কী এবং এটি কীভাবে কাজ করে
একটি কেবল ট্রে রোল ফর্মিং মেশিন হলো একটি ধারাবাহিক ধাতু গঠন ব্যবস্থা, যা সমতল স্টিল স্ট্রিপকে নির্ভুলভাবে ক্রমবিন্যস্ত একাধিক রোলার স্টেশনের মধ্য দিয়ে প্রবাহিত করে এবং উত্তাপ ছাড়াই উপাদানটিকে ধীরে ধীরে বাঁকিয়ে একটি সম্পূর্ণ কেবল ট্রে ক্রস-সেকশনে রূপ দেয়। এই প্রক্রিয়া একাধিক ফর্মিং পাসে ধাপে ধাপে বিকৃতির ওপর নির্ভর করে; প্রতিটি রোলার স্টেশন একটি নির্দিষ্ট কোণ পরিবর্তন ঘটায়, যতক্ষণ না চূড়ান্ত কেবল ট্রে প্রোফাইলের জ্যামিতি অর্জিত হয়। এই কোল্ড ফর্মিং পদ্ধতি উপাদানের শক্তি বজায় রাখে, মাত্রাগত পুনরাবৃত্তিযোগ্যতা নিশ্চিত করে এবং ন্যূনতম অপচয়ে উচ্চ-পরিমাণ উৎপাদন সরবরাহ করে।
কার্যপ্রণালীটি একটি সরল ধারাবাহিকতা অনুসরণ করে: স্টিল কয়েলটি একটি ডিকয়লারে স্থাপন করা হয়, লেভেলিং ও গাইড প্ল্যাটফর্মের মধ্য দিয়ে প্রবাহিত করা হয়, তারপর ফর্মিং রোলার স্টেশনগুলোর মধ্য দিয়ে পাঠানো হয়, যেখানে সমতল স্ট্রিপ ধীরে ধীরে লক্ষ্য প্রোফাইলের আকৃতি গ্রহণ করে। ফর্মিংয়ের পর সমন্বিত পাঞ্চিং ও কাটিং মডিউল মাউন্টিং হোল, পাশের স্লট এবং নির্ভুল দৈর্ঘ্যের টুকরা তৈরি করে। পুরো প্রক্রিয়াটি টাচস্ক্রিন HMI-সহ একটি PLC নিয়ন্ত্রণ ব্যবস্থা দ্বারা পরিচালিত হয়, যা অপারেটরদের নির্ভুলতার সঙ্গে প্রোফাইলের মাত্রা, ছিদ্রের প্যাটার্ন এবং কাটার দৈর্ঘ্য নির্ধারণ করতে দেয়। প্রোফাইলের জটিলতা ও উপাদানের পুরুত্ব অনুযায়ী উৎপাদনের গতি সাধারণত 8 থেকে 20 মিটার প্রতি মিনিট পর্যন্ত হয়।
উচ্চ-পরিমাণ উৎপাদনে কেবল ট্রে রোল ফর্মিং মেশিনকে বিশেষভাবে মূল্যবান করে তোলে এর খুব কম প্রতি-পিস শ্রমে ধারাবাহিকভাবে সামঞ্জস্যপূর্ণ প্রোফাইল উৎপাদনের ক্ষমতা। প্রেস ব্রেক বা স্ট্যাম্পিং উৎপাদন পদ্ধতির বিপরীতে, রোল ফর্মিং বাঁকানোর ধাপগুলোর মধ্যে ব্যাচ হ্যান্ডলিং দূর করে, যা সাইকেল সময় ও অপারেটরের ওপর নির্ভরতা উল্লেখযোগ্যভাবে কমায়। এই দক্ষতার সুবিধাই বিশ্বজুড়ে পেশাদার কেবল ট্রে উৎপাদকদের সাধারণ-উদ্দেশ্যের ফ্যাব্রিকেশন সরঞ্জামের পরিবর্তে নির্দিষ্ট রোল ফর্মিং লাইনে বিনিয়োগের প্রধান কারণ।
প্রোফাইল শ্রেণি অনুযায়ী কেবল ট্রে রোল ফর্মিং মেশিনের ধরন
কেবল ট্রে উৎপাদন মেশিনের বাজার তিনটি প্রধান প্রোফাইল পরিবারের ওপর গঠিত: ল্যাডার টাইপ, ট্রফ টাইপ এবং সলিড-বটম (ভেন্টিলেটেড ট্রে) টাইপ। প্রতিটি প্রোফাইল শ্রেণি নির্দিষ্ট কেবল ব্যবস্থাপনার প্রয়োজন পূরণ করে এবং রোলার স্টেশনের সংখ্যা, পাঞ্চিং ডাই সেট ও সহায়ক মডিউলের দিক থেকে মেশিনের কনফিগারেশনও ভিন্ন হয়।
ল্যাডার-ধরনের কেবল ট্রে মেশিন
ল্যাডার-ধরনের কেবল ট্রেতে সমান দূরত্বে স্থাপিত ক্রস রাং দ্বারা সংযুক্ত দুটি পার্শ্ব রেল থাকে, যা একটি খোলা কাঠামো তৈরি করে। এতে কেবলের চারপাশে সর্বাধিক বায়ুপ্রবাহ সম্ভব হয় এবং যেকোনো দিক থেকে কেবল স্থাপন সহজ হয়। ল্যাডার ট্রের জন্য রোল ফর্মিং মেশিনে সাধারণত দ্বৈত-লাইন কনফিগারেশন প্রয়োজন: একটি ফর্মিং লাইন পার্শ্ব রেল প্রোফাইল তৈরি করে, যা সাধারণত রিটার্ন ফ্ল্যাঞ্জসহ C বা U চ্যানেল; অন্যদিকে একটি পৃথক স্টেশন বা সমন্বিত মডিউল রাং তৈরি ও ওয়েল্ড করে। কিছু উন্নত লাইনে স্বয়ংক্রিয় রাং ওয়েল্ডিং ও দূরত্ব সমন্বয় থাকে, যার ফলে অপারেটররা ম্যানুয়াল পুনঃস্থাপন ছাড়াই রাংয়ের ব্যবধান পরিবর্তন করতে পারেন। ভারী শিল্প পরিবেশ, বিদ্যুৎকেন্দ্র এবং বড় বাণিজ্যিক ভবনে ল্যাডার ট্রে বিশেষভাবে প্রচলিত, যেখানে তাপ ব্যবস্থাপনা ও কেবলে প্রবেশাধিকার অত্যন্ত গুরুত্বপূর্ণ।
ট্রফ-ধরনের কেবল ট্রে মেশিন
ট্রফ-ধরনের কেবল ট্রেতে উঁচু পার্শ্বপ্রাচীরসহ একটি সলিড বা ভেন্টিলেটেড বটম প্যানেল থাকে, যা কেবলের জন্য শারীরিক আবরণ প্রদানকারী U-আকৃতির চ্যানেল তৈরি করে। ট্রফ প্রোফাইলের জন্য কেবল ট্রে রোল ফর্মিং মেশিন সাধারণত 16 থেকে 24টি ফর্মিং স্টেশনসহ একক-লাইন ব্যবস্থা হিসেবে কাজ করে। এটি ধাপে ধাপে বটম প্যানেল গঠন করে, পার্শ্বপ্রাচীরগুলোকে ওপরের দিকে বাঁকায় এবং একটি ইনলাইন পাঞ্চিং মডিউলের মাধ্যমে বটম ভেন্টিলেশন স্লট তৈরি করে। ট্রফ ট্রে যান্ত্রিক ক্ষতির বিরুদ্ধে উন্নত কেবল সুরক্ষা দেয় এবং বাণিজ্যিক ভবন, ডেটা সেন্টার ও প্রাতিষ্ঠানিক স্থাপনায় ব্যাপকভাবে নির্দিষ্ট করা হয়। ফর্মিংয়ের জটিলতা মাঝারি হওয়ায় কেবল ট্রে বাজারে প্রবেশকারী প্রস্তুতকারকদের জন্য ট্রফ-ধরনের মেশিন জনপ্রিয় পছন্দ।
সলিড-বটম ও ছিদ্রযুক্ত ট্রে মেশিন
সলিড-বটম ট্রে সর্বোচ্চ মাত্রার কেবল শিল্ডিং প্রদান করে এবং সাধারণত যেখানে ইলেক্ট্রোম্যাগনেটিক ইন্টারফেরেন্স (EMI) সুরক্ষা প্রয়োজন সেখানে ব্যবহৃত হয়। ছিদ্রযুক্ত ট্রে ভ্যারিয়েন্ট কাঠামোগত অখণ্ডতা বজায় রেখে বায়ু চলাচলের জন্য ছিদ্রের প্যাটার্ন যোগ করে। এসব প্রোফাইলের রোল ফর্মিং লাইন বটমের সমতলতা নিয়ন্ত্রণ ও প্রান্তের গুণমানের ওপর জোর দেয় এবং এতে প্রায়ই পোস্ট-ফর্মিং ফ্ল্যাটেনিং স্টেশন ও নির্ভুল প্রান্ত ট্রিমিং অন্তর্ভুক্ত থাকে। শেষ ব্যবহারের স্পেসিফিকেশনের ওপর নির্ভর করে বিভিন্ন ছিদ্রের প্যাটার্ন তৈরির জন্য পাঞ্চিং স্টেশন কনফিগার করা যায়।
| কেবল ট্রে প্রকার | সাধারণ গঠন স্টেশনসমূহ | বটম কনফিগারেশন | প্রধান প্রয়োগ |
|---|---|---|---|
| সিঁড়ি টাইপ | 14–20 (পার্শ্ব রেল লাইন) | খোলা (রাং কাঠামো) | শিল্প কারখানা, বিদ্যুৎ স্থাপনা |
| ট্রফ টাইপ | 16–24 | ভেন্টিলেটেড বা সলিড | বাণিজ্যিক ভবন, ডেটা সেন্টার |
| সলিড-বটম / ছিদ্রযুক্ত | 18–26 | সলিড বা পাঞ্চ করা প্যাটার্ন | EMI-সংবেদনশীল, স্বাস্থ্যসেবা, টেলিকম |
এই টেবিলে কেবল ট্রে প্রোফাইলের বিভিন্ন পরিবার এবং সংশ্লিষ্ট মেশিন কনফিগারেশনের মধ্যে প্রধান পার্থক্যগুলো সংক্ষেপে দেখানো হয়েছে। কেবল ট্রে রোল ফর্মিং মেশিন নির্বাচন করার সময় আপনার লক্ষ্য বাজারে কোন ধরনের ট্রের চাহিদা সবচেয়ে বেশি তা নির্ধারণ করুন, কারণ এর ওপর রোলার স্টেশনের সংখ্যা, পাঞ্চিং মডিউলের প্রয়োজনীয়তা এবং সামগ্রিক লাইন বিনিয়োগ নির্ভর করে।
কেবল ট্রে প্রোফাইল: ক্রস-সেকশন, মাত্রা ও ফর্মিং বিবেচনা
কেবল ট্রে প্রোফাইলের ক্রস-সেকশনাল জ্যামিতিতে উল্লেখযোগ্য পার্থক্য থাকে, এবং কেবল ট্রে উৎপাদন মেশিন নির্ধারণের সময় এই পার্থক্যগুলো বোঝা অত্যন্ত গুরুত্বপূর্ণ। সবচেয়ে সাধারণ প্রোফাইল উপাদানগুলোর মধ্যে রয়েছে বটম প্যানেলের প্রস্থ, সাইডওয়ালের উচ্চতা, রিটার্ন ফ্ল্যাঞ্জের মাত্রা এবং কাঠামোগত দৃঢ়তা বাড়াতে ব্যবহৃত ইন্টিগ্রেটেড স্টিফেনিং রিব বা এজ কার্ল।
স্ট্যান্ডার্ড কেবল ট্রের প্রস্থ 50 mm থেকে 600 mm বা তারও বেশি হয়, আর সাইডওয়ালের উচ্চতা সাধারণত 25 mm থেকে 150 mm-এর মধ্যে থাকে। উপাদানের পুরুত্ব সাধারণত 1.0 mm থেকে 2.5 mm-এর মধ্যে থাকে, যেখানে মোটা গেজ ভারী-দায়িত্বের শিল্প ট্রের জন্য সংরক্ষিত থাকে। পার্শ্বীয় দৃঢ়তা বাড়াতে এবং কেবল ধরে রাখার জন্য নিরাপদ লিপ সরবরাহ করতে উপরের প্রান্তে 10 mm থেকে 25 mm-এর রিটার্ন ফ্ল্যাঞ্জ সাধারণ বিষয়। অনেক প্রোফাইলে দীর্ঘ সাপোর্ট স্প্যানে কেবলের ভারে ঝুলে পড়া প্রতিরোধের জন্য বটম প্যানেলে স্ট্যাম্প বা ফর্ম করা লংগিটিউডিনাল রিবও থাকে।
| প্রোফাইলের মাত্রা | সাধারণ পরিসীমা | কেবল ট্রে রোল ফর্মিং মেশিনে প্রভাব |
|---|---|---|
| বটম প্রস্থ | 50–600 mm | রোলারের প্রস্থ এবং অ্যাডজাস্টেবিলিটি রেঞ্জ নির্ধারণ করে |
| সাইডওয়ালের উচ্চতা | 25–150 mm | প্রয়োজনীয় ফর্মিং স্টেশনের সংখ্যা প্রভাবিত করে |
| উপাদানের পুরুত্ব | 1.0–2.5 mm | রোলারের উপাদান, ফ্রেমের দৃঢ়তা এবং মোটরের ক্ষমতাকে প্রভাবিত করে |
| রিটার্ন ফ্ল্যাঞ্জ | 10–25 mm | নির্দিষ্ট ফাইনাল-পাস ফর্মিং স্টেশন প্রয়োজন |
| স্টিফেনিং রিব | 1–3টি লংগিটিউডিনাল | ইনলাইন এমবসিং বা রিব-স্ট্যাম্পিং স্টেশনের প্রয়োজন হতে পারে |
আপনি যে কেবল ট্রে রোল ফর্মিং মেশিনগুলোর সক্ষমতা মূল্যায়ন করছেন, তাদের সঙ্গে আপনার পণ্যের স্পেসিফিকেশন প্রয়োজনীয়তা মিলিয়ে দেখতে এই মাত্রার টেবিল ব্যবহার করুন। একটি মেশিন যত বেশি অ্যাডজাস্টেবিলিটি রেঞ্জ প্রদান করে, তত কম নির্দিষ্ট লাইন প্রয়োজন হয়; তবে অত্যন্ত বিস্তৃত রেঞ্জের মেশিন সীমার প্রান্তিক মাপগুলোতে কিছু ফর্মিং নির্ভুলতা বিসর্জন দিতে পারে।
কেবল ট্রে প্রোফাইলের ফর্মিং সিকোয়েন্স সাধারণ ত্রুটি যেমন এজ ওয়েভিনেস, টুইস্ট, সাইডওয়াল স্প্রিং-ব্যাক এবং বটম বোয়িং প্রতিরোধের জন্য সতর্কতার সঙ্গে প্রকৌশলায়িত হতে হবে। উপাদানের ওপর অতিরিক্ত চাপ এড়াতে প্রতিটি রোলার স্টেশনে ইনক্রিমেন্টাল বেন্ড 3 থেকে 5 ডিগ্রির বেশি হওয়া উচিত নয়। একাধিক রিটার্ন ফ্ল্যাঞ্জ ও স্টিফেনিং রিবযুক্ত জটিল প্রোফাইলের ক্ষেত্রে পৃষ্ঠে দাগ বা মাত্রাগত বিচ্যুতি ছাড়াই পরিষ্কার জ্যামিতি অর্জনের জন্য 20 বা তার বেশি ফর্মিং পাস প্রয়োজন হতে পারে।
নির্বাচিত পরিসর: সানওয়ে ঠান্ডা রোল ফর্মিং মেশিন সমাধানসমূহ
নির্ভরযোগ্য ও বহুমুখী কেবল ট্রে উৎপাদন মেশিন খুঁজছেন এমন ক্রেতাদের জন্য, সানওয়ে SUNWAY বিভিন্ন কেবল ট্রে প্রোফাইল পরিচালনার জন্য প্রকৌশলায়িত কোল্ড রোল ফর্মিং সরঞ্জামের একটি সমন্বিত পোর্টফোলিও প্রদান করে। কোম্পানির মেশিন পরিসর কেবল ট্রে লাইন ছাড়িয়ে C এবং Z পারলিন রোল ফর্মিং মেশিন, ছাদ ও দেয়াল প্যানেল মেশিন, সোলার মাউন্টিং ব্র্যাকেট মেশিন, স্লিটিং লাইন এবং বিশেষায়িত স্টিল প্রোফাইল ফর্মিং সিস্টেমও অন্তর্ভুক্ত করে। প্রতিটি মেশিনে শক্তিশালী ওয়েল্ডেড স্টিল ফ্রেম নির্মাণ, নির্ভুলভাবে মেশিন-করা Cr12 বা GCr15 হার্ডেনড স্টিল রোলার, টাচস্ক্রিন নিয়ন্ত্রণসহ PLC এবং হাইড্রোলিক কাটিং ও পাঞ্চিং সিস্টেম রয়েছে। SUNWAY ক্রেতার সরবরাহ করা প্রোফাইল ড্রয়িংয়ের ভিত্তিতে কাস্টম রোলার ডিজাইন, অ্যাডজাস্টেবল মাত্রার রেঞ্জ, সম্পূর্ণ উৎপাদন লাইন কনফিগারেশন সহায়তা এবং নির্ভরযোগ্য মানের সঙ্গে প্রতিযোগিতামূলক মূল্য প্রদান করে।
কেবল ট্রে উৎপাদনকারীদের জন্য ওয়ান-স্টপ সোর্সিং সুবিধাটি অত্যন্ত গুরুত্বপূর্ণ: SUNWAY প্রোফাইল বিশ্লেষণ ও রোলার ডিজাইন থেকে শুরু করে উৎপাদন, পরিদর্শন, প্যাকেজিং এবং কনটেইনারে রপ্তানি পরিবহন পর্যন্ত সবকিছু পরিচালনা করে। ডেলিভারির পর সহায়তার মধ্যে ইনস্টলেশন ও কমিশনিং নির্দেশনা, অপারেটর প্রশিক্ষণ, খুচরা যন্ত্রাংশ সরবরাহ এবং আজীবন প্রযুক্তিগত সহায়তা অন্তর্ভুক্ত রয়েছে। আপনি যদি নতুন কেবল ট্রে লাইন কনফিগার করতে বা বিদ্যমান সরঞ্জাম আপগ্রেড করতে চান, মূল্য উদ্ধৃতি অনুরোধ করুন উপযোগী সমাধানের জন্য SUNWAY-এর প্রযুক্তিগত বিক্রয় দলের সঙ্গে যোগাযোগ করুন।
কেবল ট্রে উৎপাদন লাইনের জন্য পাঞ্চিং মডিউল নকশা
যেকোনো কেবল ট্রে রোল ফর্মিং মেশিনের অন্যতম গুরুত্বপূর্ণ সাবসিস্টেম হলো পাঞ্চিং মডিউল, কারণ কেবল ট্রেতে মাউন্টিং, সংযোগ, গ্রাউন্ডিং এবং বায়ু চলাচলের জন্য বিস্তৃত হোল প্যাটার্ন প্রয়োজন হয়। অপেক্ষাকৃত সরল রোল-ফর্মড প্রোফাইলে যেখানে শুধু এন্ড-কাট শিয়ারিং প্রয়োজন হতে পারে, সেখানে কেবল ট্রে প্রোফাইলে প্রতিটি অংশের পূর্ণ দৈর্ঘ্যজুড়ে নির্ভুল বিরতিতে বহু-পজিশন পাঞ্চিং প্রয়োজন হয়।
আধুনিক কেবল ট্রে লাইনের জন্য ইনলাইন হাইড্রোলিক পাঞ্চিং স্টেশনই প্রচলিত পদ্ধতি। চূড়ান্ত প্রোফাইল জ্যামিতির তুলনায় হোলের অবস্থানের ওপর নির্ভর করে এই ইউনিটগুলো ফর্মিং সেকশনের আগে (প্রি-পাঞ্চ) অথবা ফর্মিং স্টেশনগুলোর মধ্যে (মিড-পাঞ্চ) স্থাপন করা হয়। হোল যদি সমতল বটম প্যানেলে থাকে, তাহলে প্রি-পাঞ্চিং পছন্দ করা হয়, কারণ ইতিমধ্যে ফর্ম করা সাইডওয়ালে পাঞ্চ করার তুলনায় সমতল স্ট্রিপে পাঞ্চিং সহজ ও বেশি নির্ভুল। ফর্ম করা সাইডওয়াল বা রিটার্ন ফ্ল্যাঞ্জে হোল প্রয়োজন হলে মিড-পাঞ্চ বা পোস্ট-পাঞ্চ কনফিগারেশন ব্যবহার করা হয়।
কেবল ট্রে উৎপাদনের একটি সাধারণ পাঞ্চিং মডিউলে গোলাকার মাউন্টিং হোল, লম্বাটে স্লট এবং আয়তাকার কাটআউটের জন্য পরিবর্তনযোগ্য ডাই সেট অন্তর্ভুক্ত থাকে। পুনরাবৃত্তিমূলক উচ্চ-সাইকেল অপারেশনে দীর্ঘ পরিষেবা জীবন নিশ্চিত করতে ডাইয়ের উপাদান সাধারণত HRC 58–62 কঠোরতার Cr12MoV টুল স্টিল হয়। পাঞ্চিং স্টেশন চালানো হাইড্রোলিক সিস্টেমগুলো সাধারণত 12 থেকে 18 MPa চাপে কাজ করে, যেখানে টনেজ ক্ষমতা উপাদানের পুরুত্ব ও হোলের আকারের সঙ্গে সামঞ্জস্যপূর্ণ হয়। উন্নত লাইনগুলোতে সার্ভো-ফেড পজিশনিং সিস্টেম থাকে, যা ট্রের সম্পূর্ণ দৈর্ঘ্যজুড়ে ±0.5 mm-এর মধ্যে হোল স্পেসিং নির্ভুলতা অর্জন করে; স্ট্যান্ডার্ড কেবল ট্রে ফিটিং ও আনুষঙ্গিক উপকরণের সঙ্গে সামঞ্জস্য বজায় রাখার জন্য এটি অপরিহার্য।
কেবল ট্রে উৎপাদনের জন্য উপাদান নির্বাচন
সঠিক কাঁচামাল নির্বাচন করা সমাপ্ত কেবল ট্রের গুণমান এবং কেবল ট্রে উৎপাদন মেশিনের কনফিগারেশন—উভয়ের জন্যই মৌলিক বিষয়। কেবল ট্রে উৎপাদনে সর্বাধিক ব্যবহৃত উপাদান হলো কোল্ড-রোলড কার্বন স্টিল, প্রি-গ্যালভানাইজড স্টিল (GI), হট-ডিপ গ্যালভানাইজড স্টিল, স্টেইনলেস স্টিল (304 এবং 316 গ্রেড) এবং অ্যালুমিনিয়াম অ্যালয়। প্রতিটি উপাদানের যান্ত্রিক বৈশিষ্ট্য, ক্ষয় প্রতিরোধ ক্ষমতা এবং ফর্মিং আচরণ আলাদা, যা সরাসরি রোলার ডিজাইন, ফর্মিং গতি এবং টুলের ক্ষয় হারের ওপর প্রভাব ফেলে।
1.0 mm থেকে 2.0 mm পুরুত্বের কোল্ড-রোলড কার্বন স্টিল ইনডোর, শুষ্ক পরিবেশে স্থাপনের জন্য নির্ধারিত অর্থনৈতিক মানের কেবল ট্রের বেসলাইন উপাদান। প্রি-গ্যালভানাইজড স্টিল (জিঙ্ক কোটিংয়ের পুরুত্ব 80–275 g/m²) বিশ্বব্যাপী সবচেয়ে জনপ্রিয় পছন্দ, কারণ এটি ক্ষয় সুরক্ষা, ভালো ফর্মেবিলিটি এবং মাঝারি খরচের সমন্বয় ঘটায়। হট-ডিপ গ্যালভানাইজড কেবল ট্রে আউটডোর ও ক্ষয়কারী পরিবেশের জন্য নির্দিষ্ট করা হয়, যদিও ফর্মিংয়ের সময় কোটিং ক্ষতি এড়াতে মোটা জিঙ্ক স্তরের জন্য রোলারের পৃষ্ঠের ফিনিশ সতর্কতার সঙ্গে নিয়ন্ত্রণ করতে হয়। স্টেইনলেস স্টিলের কেবল ট্রে রাসায়নিক কারখানা, খাদ্য প্রক্রিয়াকরণ স্থাপনা এবং সামুদ্রিক পরিবেশে ব্যবহৃত হয়, যেখানে উন্নত ক্ষয় প্রতিরোধ ক্ষমতা বেশি উপাদান ব্যয়কে যথার্থতা প্রদান করে।
| উপাদানের ধরন | সাধারণ পুরুত্ব | ইয়িল্ড স্ট্রেংথ (MPa) | ক্ষয় প্রতিরোধক্ষমতা | ফর্মিং গতির প্রভাব |
|---|---|---|---|---|
| কোল্ড-রোলড কার্বন স্টিল | 1.0–2.0 mm | 250–350 | কম (কোটিং প্রয়োজন) | স্ট্যান্ডার্ড |
| প্রি-গ্যালভানাইজড স্টিল (GI) | 1.0–2.5 mm | 250–350 | মাঝারি | স্ট্যান্ডার্ড |
| গরম-ডিপ গ্যালভানাইজড ইস্পাত | 1.2–2.5 mm | 250–380 | উচ্চ | সামান্য হ্রাসপ্রাপ্ত |
| স্টেইনলেস স্টিল 304/316 | 1.0–2.0 mm | 210–310 | অত্যন্ত উচ্চ | 15–25% হ্রাসপ্রাপ্ত |
| অ্যালুমিনিয়াম অ্যালয় | ১.৫–৩.০ মিমি | 110–280 | উচ্চ | স্ট্যান্ডার্ড থেকে সামান্য হ্রাসপ্রাপ্ত |
এই উপাদান তুলনা টেবিল ক্রেতাদের কাঁচামাল কৌশলকে কেবল ট্রে রোল ফর্মিং মেশিনের কনফিগারেশনের সঙ্গে সামঞ্জস্য করতে সহায়তা করে। অধিক কঠিন বা মোটা উপাদানের ক্ষেত্রে সাধারণত প্রোফাইলের নির্ভুলতা ও টুলের দীর্ঘায়ু বজায় রাখতে বেশি ফর্মিং স্টেশন, বেশি মোটর ক্ষমতা এবং অধিক কঠিন রোলারের পৃষ্ঠ প্রয়োজন হয়। মেশিনের স্পেসিফিকেশন নির্ধারণের পর্যায়ে আপনার কাঙ্ক্ষিত উপাদানের পরিসর মেশিন সরবরাহকারীর সঙ্গে আলোচনা করুন, যাতে মেশিনের সঠিক সাইজ নির্ধারণ নিশ্চিত হয়।
একটি কেবল ট্রে রোল ফর্মিং লাইনের সম্পূর্ণ উৎপাদন প্রক্রিয়া প্রবাহ
শুরু থেকে শেষ পর্যন্ত উৎপাদন প্রক্রিয়া বোঝা ক্রেতাদের লাইন কনফিগারেশন মূল্যায়ন, বটলনেকের ঝুঁকি শনাক্তকরণ এবং কারখানার ফ্লোর লেআউট পরিকল্পনা করতে সহায়তা করে। একটি সম্পূর্ণ কেবল ট্রে রোল ফর্মিং লাইন ধারাবাহিক উৎপাদন প্রবাহে সংযুক্ত পৃথক মডিউলের মাধ্যমে পরিচালিত একটি মানসম্মত অপারেশন সিকোয়েন্স অনুসরণ করে।
প্রক্রিয়াটি ডিকয়েলারে শুরু হয়, যেখানে একটি স্টিল কয়েল (সাধারণত 3 থেকে 8 টন) নিয়ন্ত্রিত টেনশনে স্থাপন ও আনস্পুল করা হয়। স্ট্রিপটি একটি লেভেলিং ও গাইড প্ল্যাটফর্মে প্রবেশ করে, যা কয়েলের সেট কার্ভেচার দূর করে এবং পরবর্তী স্টেশনগুলোর জন্য উপাদানকে সঠিকভাবে কেন্দ্রীভূত করে। এরপর স্ট্রিপটি প্রি-পাঞ্চ স্টেশনে প্রবেশ করে, যেখানে প্রোগ্রাম করা বিরতিতে সমতল স্ট্রিপে মাউন্টিং হোল, ভেন্টিলেশন স্লট এবং সংযোগকারী কাটআউট পাঞ্চ করা হয়। PLC সিস্টেম পাঞ্চিং সাইকেলের সঙ্গে সার্ভো ফিড দৈর্ঘ্য সমন্বয় করে সঠিক হোল পজিশনিং বজায় রাখে।
পাঞ্চিংয়ের পর সমতল স্ট্রিপটি প্রধান ফর্মিং সেকশনে প্রবেশ করে, যা প্রোফাইলের জটিলতার ওপর নির্ভর করে 16 থেকে 26টি রোলার স্টেশন নিয়ে গঠিত। প্রতিটি স্টেশন লক্ষ্য ক্রস-সেকশনের দিকে স্ট্রিপটিকে ধাপে ধাপে বাঁকায়। রোলারগুলো Cr12MoV বা GCr15 হার্ডেনড স্টিল থেকে CNC-মেশিন করা হয়; পৃষ্ঠের কঠোরতা সাধারণত HRC 58–62 থাকে এবং ক্ষয় প্রতিরোধ ও পৃষ্ঠের ফিনিশ সংরক্ষণের জন্য ক্রোম প্লেটিং করা হয়। ফর্মিং সেকশনের পর একটি হাইড্রোলিক শিয়ার বা ফ্লাইং-কাট স এবং লাইন থামানো ছাড়াই প্রোগ্রাম করা দৈর্ঘ্যে পৃথক ট্রে সেকশন কেটে দেয়। সমাপ্ত ট্রেগুলো সংগ্রহ, পরিদর্শন ও প্যাকেজিংয়ের জন্য রান-আউট টেবিল বা স্বয়ংক্রিয় স্ট্যাকিং সিস্টেমে নির্গত হয়।
সুপারিশকৃত প্রস্তুতকারক: SUNWAY
বিশ্বস্ত কোল্ড রোল ফর্মিং সরঞ্জাম প্রস্তুতকারক খুঁজছেন এমন পেশাদার কেবল ট্রে উৎপাদনকারীদের জন্য, SUNWAY (Wuxi Sunway Machinery Co., Ltd) একটি সুপারিশযোগ্য অংশীদার, যার 20 বছরের বেশি উৎপাদন অভিজ্ঞতা। কোম্পানিটি গবেষণা ও উন্নয়ন, উপাদান ক্রয়, নির্ভুল উৎপাদন, কঠোর পরিদর্শন, পেশাদার প্যাকেজিং এবং বৈশ্বিক রপ্তানি লজিস্টিকস জুড়ে একটি সম্পূর্ণ উৎপাদন ব্যবস্থা পরিচালনা করে। কাঁচামাল সংগ্রহ থেকে চূড়ান্ত ডেলিভারি পর্যন্ত সূক্ষ্ম বিবেচনাসহ প্রতিটি মেশিন কঠোর মান নিয়ন্ত্রণ ব্যবস্থার অধীনে তৈরি হয়, যা আন্তর্জাতিক মান অনুসরণ এবং গ্রাহক সন্তুষ্টি নিশ্চিত করে।
SUNWAY-এর অভ্যন্তরীণ R&D দল নিয়মিত শিল্পবাজারের ডেটা বিশ্লেষণ করে এবং ক্রেতাদের সঙ্গে ঘনিষ্ঠভাবে কাজ করে নির্দিষ্ট উৎপাদন প্রয়োজনীয়তা বোঝে, যার ফলে প্রতিযোগী বিকল্পগুলোর তুলনায় শীর্ষস্থানীয় কাস্টম লাইন কনফিগারেশন তৈরি করা সম্ভব হয়। নিষ্ঠা, উদ্ভাবন এবং পারস্পরিক লাভজনক সহযোগিতার কোম্পানি দর্শন এককালীন লেনদেনের পরিবর্তে প্রকৃত দীর্ঘমেয়াদি অংশীদারিত্বে রূপান্তরিত হয়। আপনার একটি স্বতন্ত্র কেবল ট্রে রোল ফর্মিং মেশিন বা সম্পূর্ণ টার্নকি উৎপাদন লাইন যাই প্রয়োজন হোক না কেন, SUNWAY নির্ভরযোগ্য মান, প্রতিযোগিতামূলক মূল্য এবং মেশিন সরবরাহ, ইনস্টলেশন নির্দেশনা, অপারেটর প্রশিক্ষণ, খুচরা যন্ত্রাংশ ও আজীবন প্রযুক্তিগত সহায়তাসহ ওয়ান-স্টপ পরিষেবা প্রদান করে। আমাদের প্রযুক্তিগত বিক্রয় দলের সঙ্গে কথা বলুন আপনার কেবল ট্রে প্রোফাইল ড্রয়িং এবং উৎপাদন প্রয়োজনীয়তা নিয়ে আলোচনা করতে
কেবল ট্রে রোল ফর্মিং মেশিন কেনার সময় মূল্যায়নের জন্য প্রধান স্পেসিফিকেশন
সঠিক মেশিনে বিনিয়োগের জন্য শুধু প্রধান বৈশিষ্ট্য নয়, প্রযুক্তিগত স্পেসিফিকেশনের পদ্ধতিগত মূল্যায়ন প্রয়োজন। বিভিন্ন কেবল ট্রে উৎপাদন মেশিনের বিকল্প তুলনা করার সময় সবচেয়ে গুরুত্বপূর্ণ প্যারামিটারগুলোর মধ্যে রয়েছে ফর্মিং স্টেশনের সংখ্যা, রোলারের উপাদান ও কঠোরতা, প্রধান মোটরের ক্ষমতা, হাইড্রোলিক সিস্টেমের ক্ষমতা, ফর্মিং গতির পরিসর, উপাদানের পুরুত্বের পরিসর, প্রোফাইলের প্রস্থ অ্যাডজাস্টেবিলিটি, মাত্রাগত সহনশীলতা এবং কন্ট্রোল সিস্টেমের সক্ষমতা।
ফর্মিং স্টেশনের সংখ্যা সরাসরি প্রোফাইলের গুণমানের সঙ্গে সম্পর্কিত। বেশি স্টেশন মানে প্রতিটি পাসে আরও কোমল ইনক্রিমেন্টাল বেন্ডিং, যার ফলে কম স্প্রিং-ব্যাক ও কম অবশিষ্ট চাপসহ আরও পরিষ্কার প্রোফাইল তৈরি হয়। স্ট্যান্ডার্ড ট্রাফ-টাইপ কেবল ট্রের জন্য 18 থেকে 22টি স্টেশন গুণমান ও বিনিয়োগ ব্যয়ের মধ্যে ভালো ভারসাম্য প্রদান করে। ল্যাডার ট্রের সাইড রেল লাইনগুলোতে 14 থেকে 18টি স্টেশন ব্যবহার করা যেতে পারে, কারণ রেল প্রোফাইল সাধারণত কম জটিল। মোটরের ক্ষমতার প্রয়োজনীয়তা উপাদানের পুরুত্ব ও ফর্মিং গতির ওপর নির্ভর করে। একটি সাধারণ কেবল ট্রে লাইনে 7.5 kW থেকে 15 kW ক্ষমতার প্রধান ড্রাইভ মোটর ব্যবহৃত হয়; স্টেইনলেস স্টিল বা মোটা গেজের উপাদানের জন্য বেশি ক্ষমতা প্রয়োজন।
হাইড্রোলিক সিস্টেমের ক্ষমতা কাটিং ও পাঞ্চিং—উভয় অপারেশনের সঙ্গে সামঞ্জস্যপূর্ণ হওয়া উচিত। একটি 2.0 mm গ্যালভানাইজড স্টিল ট্রে কাটতে সাধারণত 10 থেকে 16 টন শিয়ার ফোর্স প্রয়োজন হয়, আর একই সময়ে একাধিক হোল পাঞ্চ করতে আনুপাতিকভাবে বেশি টনেজ দরকার হয়। PLC কন্ট্রোল সিস্টেমে একাধিক প্রোফাইল প্রোগ্রামের জন্য রেসিপি সংরক্ষণ সুবিধা থাকা উচিত, যাতে বিভিন্ন ট্রে সাইজের মধ্যে দ্রুত পরিবর্তন করা যায়। এনকোডার-শুধু সিস্টেমের তুলনায় সার্ভো-চালিত ফিড সিস্টেমগুলো উন্নত দৈর্ঘ্য নির্ভুলতা (স্ট্যান্ডার্ড ট্রে দৈর্ঘ্যজুড়ে ±1.0 mm বা তার চেয়ে ভালো) প্রদান করে।
ক্রয় চূড়ান্ত করার আগে যাচাই করুন যে মেশিন সরবরাহকারী আপনার নির্দিষ্ট উপাদান ব্যবহার করে নমুনা ট্রায়াল রান পরিচালনা করতে পারে, আপনার নির্ধারিত হোল প্যাটার্নের জন্য PLC প্রোগ্রামিং প্রদর্শন করতে পারে এবং রোলার, পাঞ্চিং ডাই ও হাইড্রোলিক সিলের খুচরা যন্ত্রাংশের প্রাপ্যতা নিশ্চিত করতে পারে। মেশিনের বিকল্প ও স্পেসিফিকেশনের বিস্তৃত পর্যালোচনার জন্য, আমাদের সম্পূর্ণ মেশিনের পরিসর অন্বেষণ করুন বিভিন্ন কেবল ট্রে উৎপাদনের প্রয়োজন অনুযায়ী কনফিগারেশন তুলনা করতে।
FAQ: কেবল ট্রে রোল ফর্মিং মেশিন
একটি কেবল ট্রে রোল ফর্মিং মেশিন কোন প্রোফাইল তৈরি করতে পারে?
একটি কেবল ট্রে রোল ফর্মিং মেশিন ল্যাডার-ধরনের, ট্রাফ-ধরনের, কঠিন তলবিশিষ্ট এবং ছিদ্রযুক্ত কেবল ট্রে প্রোফাইল উৎপাদন করতে পারে। কাস্টম রোলার সেট ও সামঞ্জস্যযোগ্য আকারের সেটিংস থাকলে, একটি একক লাইন সাধারণত নির্ধারিত পরিসরের মধ্যে একাধিক ট্রে প্রস্থ কভার করতে পারে; সাধারণত 100 mm থেকে 600 mm পর্যন্ত, যেখানে সাইডওয়ালের উচ্চতা 25 mm থেকে 150 mm।
কেবল ট্রে উৎপাদন মেশিনের জন্য কোন উপকরণ উপযুক্ত?
স্ট্যান্ডার্ড কেবল ট্রে উৎপাদন মেশিন 1.0 mm থেকে 2.5 mm পুরুত্বের ঠান্ডায় গড়ানো কার্বন ইস্পাত, প্রি-গ্যালভানাইজড ইস্পাত, হট-ডিপ গ্যালভানাইজড ইস্পাত, স্টেইনলেস স্টিল (304/316) এবং অ্যালুমিনিয়াম সংকর প্রক্রিয়াজাত করে। সর্বোত্তম ফলাফলের জন্য মেশিনের রোলার উপাদান, মোটরের ক্ষমতা এবং ফর্মিং গতি নির্দিষ্ট কাঁচামালের সঙ্গে সামঞ্জস্যপূর্ণ হওয়া উচিত।
একটি কেবল ট্রে রোল ফর্মিং মেশিন কত দ্রুত কাজ করে?
প্রোফাইলের জটিলতা, উপাদানের পুরুত্ব এবং পাঞ্চিং সাইকেলের প্রয়োজনীয়তার ওপর নির্ভর করে সাধারণ উৎপাদন গতি প্রতি মিনিটে 8 থেকে 20 মিটার পর্যন্ত হয়। হোলের অবস্থানের নির্ভুলতা বজায় রাখতে ভারী inline punching-যুক্ত লাইনগুলো এই পরিসরের নিম্ন প্রান্তে পরিচালিত হতে পারে।
কেবল ট্রে উৎপাদন লাইনে কী ধরনের পাঞ্চিং সক্ষমতা উপলভ্য?
বেশিরভাগ কেবল ট্রে লাইনে গোলাকার ছিদ্র, লম্বাটে খাঁজ এবং আয়তাকার কাটআউট তৈরির জন্য পরিবর্তনযোগ্য ডাই-সেটসহ হাইড্রোলিক ইনলাইন পাঞ্চিং স্টেশন থাকে। ডাইয়ের উপাদান সাধারণত Cr12MoV টুল স্টীল (HRC 58–62), এবং সার্ভো-ফিড পজিশনিং ব্যবস্থা ±0.5 mm-এর মধ্যে ছিদ্রগুলোর ব্যবধানের নির্ভুলতা নিশ্চিত করে।
SUNWAY কি একটি সম্পূর্ণ টার্নকি কেবল ট্রে উৎপাদন লাইন সরবরাহ করতে পারে?
হ্যাঁ। SUNWAY ডিকয়লার, লেভেলিং প্ল্যাটফর্ম, পাঞ্চিং স্টেশন, রোল-ফর্মিং বিভাগ, হাইড্রোলিক কাটিং, আউটপুট টেবিল এবং ঐচ্ছিক স্বয়ংক্রিয় স্তূপীকরণসহ এক-জায়গায় পূর্ণাঙ্গ সরবরাহ-শৃঙ্খল সমাধান দেয়। কোম্পানিটি কাস্টম রোলার নকশা, স্থাপন-নির্দেশনা, অপারেটর প্রশিক্ষণ এবং আজীবন প্রযুক্তিগত সহায়তাও প্রদান করে।
একটি কেবল ট্রে রোল ফর্মিং মেশিন অর্ডারের সাধারণ লিড টাইম কত?
মেশিনের জটিলতা, কাস্টমাইজেশনের পরিধি এবং বর্তমান উৎপাদন সময়সূচির ওপর নির্ভর করে সরবরাহের সময় সাধারণত 45 থেকে 75 কর্মদিবস। SUNWAY কোটেশনের পর্যায়ে বিস্তারিত সময়সূচি নিশ্চিত করে এবং উৎপাদনের সময় দূরবর্তী ভিডিও পরিদর্শন-এ সহায়তা করে।
কেবল ট্রে উৎপাদন মেশিনে রোলার ও পাঞ্চিং ডাই কীভাবে রক্ষণাবেক্ষণ করব?
রোলারগুলো নিয়মিতভাবে surface wear-এর জন্য পরিদর্শন করা উচিত, জমে থাকা উপাদান পরিষ্কার করতে হবে এবং surface degradation-এর কারণে প্রোফাইলের গুণমান ক্ষতিগ্রস্ত হলে re-chromed করতে হবে। উপাদানের কঠোরতা ও হোলের জ্যামিতির ওপর নির্ভর করে প্রায় 500,000 থেকে 1,000,000 cycle পর punching die ধার দিতে বা প্রতিস্থাপন করতে হবে। উচ্চ-ক্ষয়প্রবণ die-এর একটি spare set রাখলে উৎপাদন বন্ধ থাকার সময় কমে যায়।
পরিবর্তনলগ:
- কেবল ট্রে রোল ফর্মিং মেশিনের প্রকার, প্রোফাইল ও উৎপাদন প্রক্রিয়ার বিস্তৃত পর্যালোচনা
- পাঞ্চিং মডিউলের নকশা ও ডাইয়ের নির্দিষ্টকরণ সম্পর্কে বিস্তারিত নির্দেশিকা
- কেবল ট্রের পাঁচ ধরনের সাধারণ কাঁচামাল নির্বাচনের তুলনা
- decoiling থেকে stacking পর্যন্ত সম্পূর্ণ process flow
- প্রধান ক্রয়-নির্দিষ্টকরণ মূল্যায়ন কাঠামো ও ক্রেতার চেকলিস্ট
পরবর্তী পর্যালোচনার কারণ: নতুন কেবল ট্রে প্রোফাইলের মান প্রকাশ, মেশিন মডেলের আপডেট, বৈশ্বিক ইস্পাতের দাম বা বাণিজ্যনীতিতে পরিবর্তন, নতুন পাঞ্চিং বা স্বয়ংক্রিয়করণ প্রযুক্তি সংযোজন, কেবল ব্যবস্থাপনা ব্যবস্থায় উদীয়মান বাজারের চাহিদার পরিবর্তন





