
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

মহাসড়কের গার্ডরেল রোল ফর্মিং মেশিন হলো বিশেষায়িত কোল্ড রোল ফর্মিং সরঞ্জাম, যা ঢেউতোলা স্টিল গার্ডরেল বিম তৈরি করে—অর্থাৎ বিশ্বজুড়ে মহাসড়ক, সেতু ও মধ্যবর্তী বিভাজকের পাশে বসানো গুরুত্বপূর্ণ সড়ক-নিরাপত্তা প্রতিবন্ধক। বৈশ্বিক অবকাঠামোতে গার্ডরেলের দুটি প্রধান প্রোফাইল হলো 2-wave (W beam) এবং 3-wave (thrie beam); প্রতিটির জন্য আলাদা নিরাপত্তা-মান ও ভিন্ন মেশিন-বিন্যাস দরকার। এই দুই ধরনের মেশিনের প্রযুক্তিগত পার্থক্য বোঝা মহাসড়ক-নিরাপত্তা পণ্যের বাজারে প্রবেশ বা সম্প্রসারণের পরিকল্পনা করা যেকোনো ক্রেতার জন্য জরুরি।
আপনি যদি ইস্পাত কাঠামো প্রস্তুতকারক হিসেবে নতুন পণ্য লাইন মূল্যায়ন করেন, মহাসড়ক ঠিকাদার হিসেবে নিজস্ব গার্ডরেল উৎপাদন সক্ষমতা খোঁজেন, অথবা অবকাঠামো প্রকল্পের জন্য সরঞ্জাম সংগ্রহকারী ট্রেডিং কোম্পানি হন—এই নির্দেশিকা আপনাকে প্রয়োজনীয় প্রকৌশলভিত্তিক তুলনা দেবে। মেশিন নির্বাচন, লাইনের বিন্যাস বা মূল্য নিয়ে সরাসরি পরামর্শ পেতে আমাদের দলের সাথে যোগাযোগ করুন। SUNWAY 20 বছরেরও বেশি উৎপাদন অভিজ্ঞতা নিয়ে কাজ করছে এবং এশিয়া, আফ্রিকা, মধ্যপ্রাচ্য, দক্ষিণ আমেরিকা ও ইউরোপের বাজারে গার্ডরেল ফর্মিং লাইন সরবরাহ করেছে।
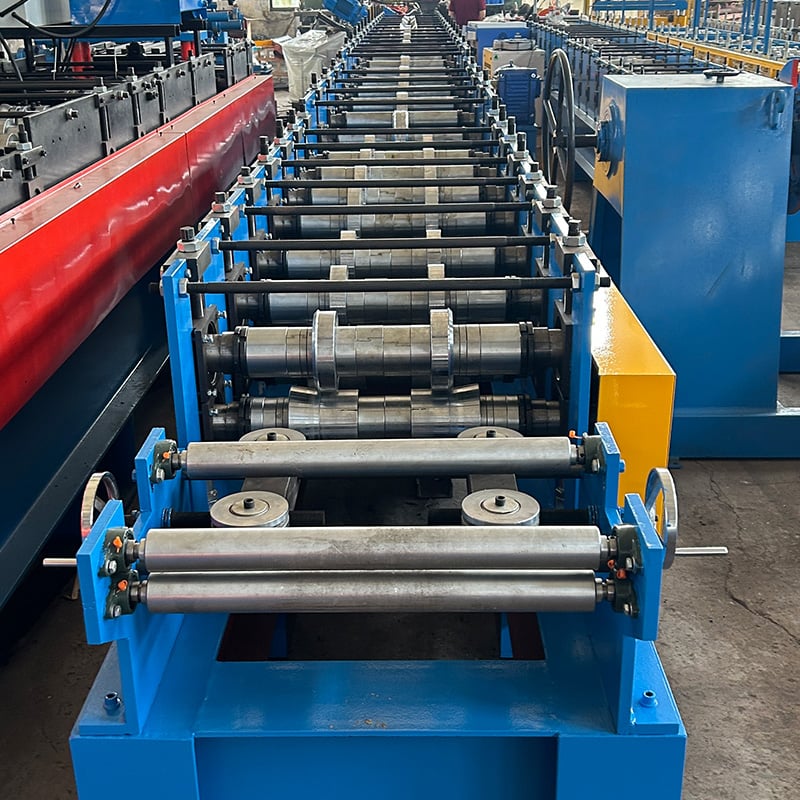
হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন বোঝা
মহাসড়কের গার্ডরেল রোল ফর্মিং মেশিন হলো নির্দিষ্ট কাজের জন্য তৈরি কোল্ড-ফর্মিং উৎপাদন লাইন, যা ধারাবাহিক প্রগ্রেসিভ রোল ফর্মিং স্টেশনের মধ্য দিয়ে সমতল স্টিল কয়েলকে ঢেউতোলা W beam অথবা thrie beam গার্ডরেল প্রোফাইলে রূপান্তর করে। মেশিনটি উপকরণ কেটে বাদ দেয় না; বরং প্রকৌশলগতভাবে নির্ধারিত রোলার ডাইয়ের মধ্য দিয়ে স্টিল স্ট্রিপকে ধাপে ধাপে বাঁকিয়ে চূড়ান্ত আড়াআড়ি আকৃতি তৈরি করে। এই কোল্ড-ফর্মিং প্রক্রিয়ায় স্টিলের কাঠামোগত অখণ্ডতা বজায় থাকে এবং ধারাবাহিক উচ্চ-পরিমাণ উৎপাদন সম্ভব হয়।
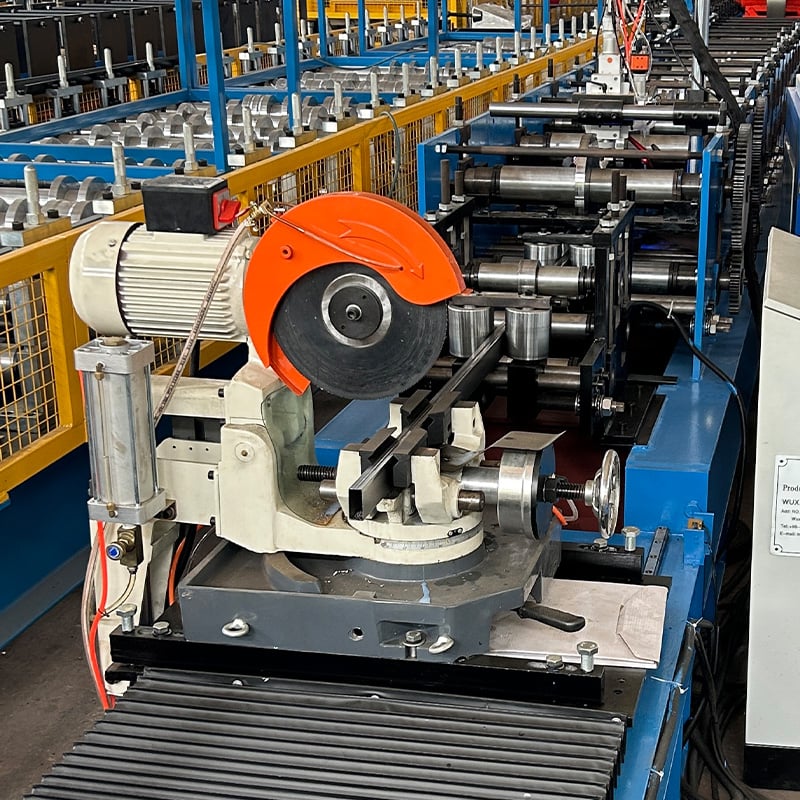
গার্ডরেল উৎপাদনের সম্পূর্ণ প্রোডাকশন লাইনে সাধারণত একটি হাইড্রোলিক ডিকয়লার, লেভেলিং ও ফিডিং সিস্টেম, একাধিক ফর্মিং স্টেশনসহ প্রধান রোল ফর্মিং ইউনিট, বোল্টের ছিদ্র ও স্লটের জন্য একটি হাইড্রোলিক পাঞ্চিং সিস্টেম, একটি হাইড্রোলিক পোস্ট-কাটিং শিয়ার এবং একটি রান-আউট টেবিল বা স্ট্যাকিং সিস্টেম থাকে। প্রতিটি সাবসিস্টেমকে লক্ষ্য গার্ডরেল স্ট্যান্ডার্ডের নির্দিষ্ট গেজ, প্রস্থ ও প্রোফাইল জ্যামিতি সামলানোর জন্য প্রকৌশলগতভাবে ডিজাইন করতে হয়, যে কারণে 2-wave এবং 3-wave মেশিনের কনফিগারেশনে উল্লেখযোগ্য পার্থক্য থাকে।
দেশগুলো সড়ক নিরাপত্তা অবকাঠামোতে বিনিয়োগ বাড়ানোর সঙ্গে সঙ্গে হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিনের বৈশ্বিক চাহিদাও বৃদ্ধি পাচ্ছে। দক্ষিণ-পূর্ব এশিয়া, মধ্যপ্রাচ্য, আফ্রিকা এবং দক্ষিণ আমেরিকার বাজারগুলো দ্রুত হাইওয়ে নেটওয়ার্ক সম্প্রসারণ করছে, ফলে W beam এবং thrie beam—উভয় ধরনের ফর্মিং সরঞ্জামের ক্রয় বাড়ছে। একটি সঠিকভাবে কনফিগার করা গার্ডরেল লাইন প্রতি শিফটে হাজার হাজার মিটার প্রস্তুত বিম উৎপাদন করতে পারে, যা সরকারি হাইওয়ে টেন্ডার এবং বেসরকারি নির্মাণ প্রকল্প—উভয় ক্ষেত্রেই সেবা প্রদানকারী নির্মাতাদের জন্য উচ্চ-রিটার্ন বিনিয়োগে পরিণত হয়।
2-Wave W Beam গার্ডরেল: প্রোফাইলের বৈশিষ্ট্য এবং মানদণ্ড
2-wave গার্ডরেল, যা সাধারণত W beam নামে পরিচিত, বিশ্বে সর্বাধিক ব্যবহৃত হাইওয়ে ব্যারিয়ার প্রোফাইল। এর ক্রস-সেকশনে দুটি সমমিত করুগেশন থাকে, যা প্রান্ত থেকে দেখলে বৈশিষ্ট্যপূর্ণ “W” আকৃতি তৈরি করে। স্ট্যান্ডার্ড W beam প্রোফাইলের মোট প্রস্থ সাধারণত 312 mm (ফেস প্রস্থ প্রায় 311–312 mm), গভীরতা প্রায় 82–85 mm এবং পারফরম্যান্স শ্রেণি অনুযায়ী 2.5–4.0 mm পুরুত্বের স্টিল কয়েল দিয়ে এগুলো তৈরি করা হয়।
2-wave W beam গার্ডরেল নিয়ন্ত্রণকারী প্রধান আন্তর্জাতিক স্ট্যান্ডার্ডগুলোর মধ্যে রয়েছে AASHTO M180 (উত্তর আমেরিকায় ব্যবহৃত এবং এশিয়া, আফ্রিকা ও মধ্যপ্রাচ্যে ব্যাপকভাবে উদ্ধৃত) এবং EN 1317 (রোড রেস্ট্রেইন্ট সিস্টেমের ইউরোপীয় স্ট্যান্ডার্ড)। AASHTO M180 বিস্তারিত মাত্রাগত সহনশীলতা, স্টিল গ্রেডের প্রয়োজনীয়তা (সাধারণত ASTM A36 বা সমতুল্য), গ্যালভানাইজিং স্পেসিফিকেশন এবং পারফরম্যান্স শ্রেণিবিন্যাস নির্ধারণ করে। EN 1317 কনটেইনমেন্ট লেভেল, ওয়ার্কিং প্রস্থ এবং ইমপ্যাক্টের তীব্রতার ওপর গুরুত্ব দেয় এবং নির্দিষ্ট প্রোফাইল জ্যামিতি নির্ধারণের পরিবর্তে ক্র্যাশ-পরীক্ষিত পারফরম্যান্স দাবি করে—যদিও এই স্ট্যান্ডার্ডের অধীনে N2 এবং H1 কনটেইনমেন্ট লেভেল অর্জনে W beam-ই প্রধান ব্যবহৃত প্রোফাইল।
উৎপাদন দৃষ্টিকোণ থেকে, 3-wave-এর তুলনায় 2-wave প্রোফাইল ফর্ম করা তুলনামূলকভাবে সহজ এবং এতে সাধারণত কম রোল ফর্মিং স্টেশন প্রয়োজন হয়—মেশিনের নকশা ও উপাদানের পুরুত্ব অনুযায়ী সাধারণত 10 থেকে 16 stand। এর ফলে মেশিনের ফুটপ্রিন্ট ছোট হয়, টুলিং খরচ কমে এবং সাধারণত উৎপাদন গতি বাড়ে। W beam নির্দিষ্ট করা স্ট্যান্ডার্ড হাইওয়ে নিরাপত্তা চুক্তি লক্ষ্যকারী ক্রেতাদের জন্য 2-wave হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন গার্ডরেল উৎপাদনে প্রবেশের সবচেয়ে সাশ্রয়ী উপায়।
3-Wave Thrie Beam গার্ডরেল: প্রোফাইলের বৈশিষ্ট্য এবং মানদণ্ড
3-wave গার্ডরেল, যা thrie beam নামে পরিচিত, এর ক্রস-সেকশনে তিনটি করুগেশন থাকে, ফলে স্ট্যান্ডার্ড W beam-এর তুলনায় এর প্রোফাইল আরও গভীর ও প্রশস্ত হয়। একটি thrie beam-এর মোট প্রস্থ সাধারণত প্রায় 506 mm এবং প্রোফাইলের গভীরতা প্রায় 114 mm। এই বর্ধিত সেকশন গভীরতা উল্লেখযোগ্যভাবে বেশি স্ট্রাকচারাল সক্ষমতা প্রদান করে, ফলে ব্রিজ রেলিং, ব্রিজ-টু-গার্ডরেল ট্রানজিশন, উচ্চ-গতির করিডোরের মিডিয়ান ব্যারিয়ার এবং ভারী যানবাহনের আঘাতের ঝুঁকি বেশি এমন স্থানের মতো উচ্চ-কনটেইনমেন্ট প্রয়োগে thrie beam অগ্রাধিকার পায়।
AASHTO নির্দেশিকা অনুযায়ী, যেখানে স্ট্যান্ডার্ড W beam পর্যাপ্ত কনটেইনমেন্ট প্রদান করে না—বিশেষত ব্রিজের প্রান্ত, গোর এলাকা এবং যেখানে ব্যারিয়ারকে বড় যানবাহন পুনর্নির্দেশ করতে হয়—সেখানে thrie beam গার্ডরেল নির্দিষ্ট করা হয়। EN 1317 কাঠামোর অধীনে thrie beam সিস্টেম সাধারণত উচ্চতর কনটেইনমেন্ট লেভেল (H2, H3 এবং তার বেশি) অর্জনে ব্যবহৃত হয়, কারণ এর গভীর প্রোফাইল ও প্রশস্ত বেয়ারিং পৃষ্ঠ ইমপ্যাক্টের বল আরও কার্যকরভাবে ছড়িয়ে দেয়। মধ্যপ্রাচ্য, দক্ষিণ-পূর্ব এশিয়া এবং আফ্রিকার অনেক জাতীয় হাইওয়ে কর্তৃপক্ষ প্রিমিয়াম সড়ক অংশ ও উঁচু অবকাঠামোর জন্য thrie beam স্পেসিফিকেশন গ্রহণ করেছে।
3-wave প্রোফাইল উৎপাদনে 2-wave-এর তুলনায় বেশি রোল ফর্মিং স্টেশন প্রয়োজন হয়—সাধারণত 16 থেকে 22 stand—কারণ অতিরিক্ত করুগেশন ও বেশি গভীরতার কারণে উপাদানের চাপ এড়াতে এবং মাত্রাগত নির্ভুলতা নিশ্চিত করতে আরও ধীর, ধাপে ধাপে বাঁকানোর পর্যায় দরকার হয়। ইনকামিং কয়েলের প্রস্থও বেশি (W beam-এর জন্য 340–485 mm-এর তুলনায় সাধারণত 480–510 mm), এবং thrie beam-এর বোল্টের ছিদ্রের বিন্যাস অনুযায়ী পাঞ্চিং প্যাটার্ন ভিন্ন হয়। ফলে 3-wave হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিনে বিনিয়োগ বেশি হলেও এটি উচ্চ-মূল্যের প্রকল্প চুক্তি এবং আরও বিস্তৃত পণ্য পোর্টফোলিওতে প্রবেশের সুযোগ দেয়।
প্রযুক্তিগত তুলনা: 2-Wave বনাম 3-Wave গার্ডরেল রোল ফর্মিং মেশিন
2-wave এবং 3-wave হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিনের মূল প্রকৌশলগত পার্থক্যগুলো ফর্মিং স্টেশনের সংখ্যা, কয়েলের প্রস্থের প্রয়োজনীয়তা, পাঞ্চিং কনফিগারেশন, উৎপাদন গতি এবং সামগ্রিক মেশিনের মাত্রাকে কেন্দ্র করে। কোন মেশিন—অথবা উভয় মেশিন—তাদের বাজার কৌশল ও উৎপাদন চাহিদার সঙ্গে মানানসই, তা মূল্যায়নের জন্য সরাসরি প্যারামিটার তুলনা ক্রেতাদের সবচেয়ে কার্যকর পদ্ধতি।
| প্যারামিটার | 2-Wave (W Beam) মেশিন | 3-Wave (Thrie Beam) মেশিন |
|---|---|---|
| প্রোফাইলের করুগেশন | 2 waves | 3 waves |
| প্রস্তুত প্রোফাইলের প্রস্থ | 306–312 mm | 500–506 mm |
| প্রোফাইলের গভীরতা | 82–85 mm | 112–114 mm |
| প্রয়োজনীয় কয়েলের প্রস্থ | 340–485 mm | 480–510 mm |
| উপাদানের পুরুত্বের পরিসর | 2.5–4.0 mm | 2.5–4.0 mm |
| রোল ফর্মিং স্টেশন | 10–16 stand | 16–22 stand |
| সাধারণ উৎপাদন গতি | 8–25 m/min | 6–18 m/min |
| প্রযোজ্য মানদণ্ড | AASHTO M180, EN 1317 (N2/H1) | AASHTO M180, EN 1317 (H2/H3+) |
| প্রধান প্রয়োগ | স্ট্যান্ডার্ড হাইওয়ে ব্যারিয়ার, রাস্তার পাশের রেল | ব্রিজ রেল, উচ্চ-কনটেইনমেন্ট ব্যারিয়ার, ট্রানজিশন |
| হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিনে বিনিয়োগের স্তর | মাঝারি | উচ্চ |
এই তুলনামূলক সারণি দেখায় যে 2-wave ও 3-wave মেশিনের মধ্যে নির্বাচন প্রধানত লক্ষ্য বাজারের গার্ডরেল স্পেসিফিকেশন এবং ক্রেতার পরিকল্পিত পণ্য-পরিসরের ওপর নির্ভর করে। যেসব ক্রেতা মানক মহাসড়ক-চুক্তিতে কাজ করেন, যেখানে W beam-ই নির্দিষ্ট প্রোফাইল, তাদের জন্য 2-wave মেশিন যথেষ্ট। যারা উন্নত অবকাঠামো প্রকল্প—বিশেষ করে সেতু নির্মাণ ও উচ্চগতির এক্সপ্রেসওয়ে চুক্তি—লক্ষ্য করছেন, তাদের 3-wave মেশিন অথবা দুই ধরনের প্রোফাইল তৈরির সক্ষম লাইন বিবেচনা করা উচিত।
উৎপাদনের গতির পার্থক্য thrie beam প্রোফাইলের জন্য প্রয়োজনীয় বেশি সংখ্যক ফর্মিং ধাপের প্রতিফলন। 15–25 m/min গতিতে চলা 2-wave মেশিন, 8–18 m/min গতির 3-wave মেশিনের তুলনায় প্রতি শিফটে উল্লেখযোগ্যভাবে বেশি রৈখিক মিটার উৎপাদন করতে পারে; এতে একক-ব্যয়ের হিসাব প্রভাবিত হয়। তবে thrie beam পণ্যের প্রতি মিটারের বিক্রয়মূল্য সাধারণত বেশি, ফলে গতির ব্যবধান কিছুটা পুষিয়ে যায়। সর্বোত্তম মেশিন-বিন্যাস বেছে নিতে ক্রেতাদের প্রত্যাশিত অর্ডারের পরিমাণ ও চুক্তির মিশ্রণ বিশ্লেষণ করা উচিত।
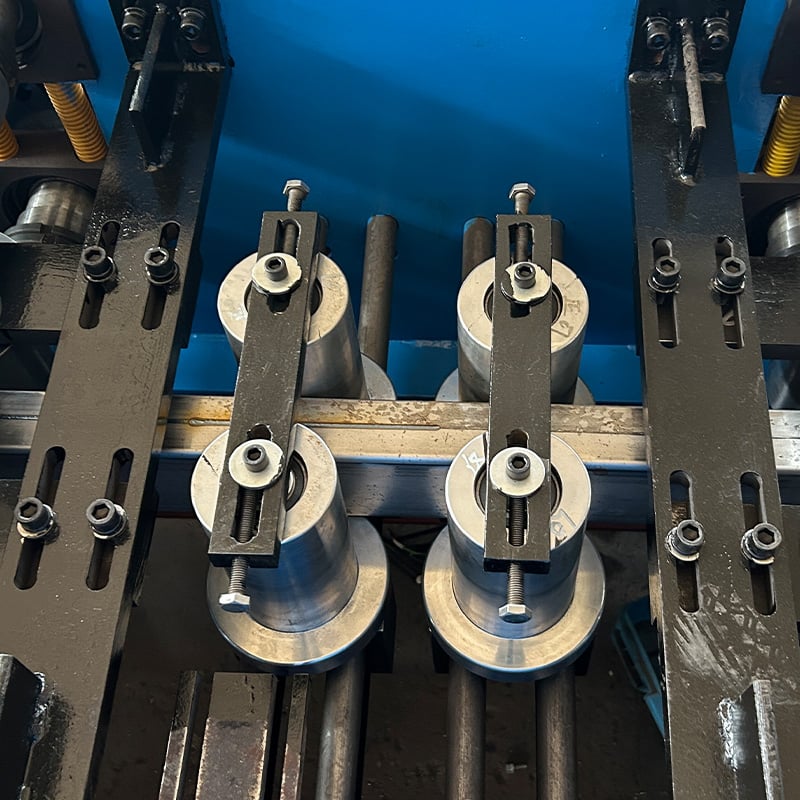
হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিনের মূল উপাদানসমূহ
প্রতিটি মহাসড়ক-গার্ডরেল রোল ফর্মিং মেশিন—2-wave বা 3-wave উৎপাদনের জন্য সাজানো হোক—মূল উপব্যবস্থাগুলোর একটি সাধারণ কাঠামো ভাগ করে। এসব উপাদান বোঝা ক্রেতাদের মেশিনের মান মূল্যায়ন, সরবরাহকারীর প্রস্তাব তুলনা এবং রক্ষণাবেক্ষণ বাজেট পরিকল্পনা করতে সহায়তা করে।
| উপাদান | কার্যাবলী | যাচাই করার প্রধান বিবরণ |
|---|---|---|
| হাইড্রোলিক ডিকয়লার | স্টিল কয়েল ধরে রাখে এবং খুলে দেয় | 5–10 টন ধারণক্ষমতা, কয়েলের ID 508–610 mm, হাইড্রোলিক প্রসারণ |
| Leveling / feeding system | কয়েল সমতল করে এবং ধারাবাহিক গতিতে সরবরাহ করে | সার্ভো বা গিয়ার-চালিত, ফর্মিং ইউনিটের সঙ্গে গতির সমলয় |
| রোল ফর্মিং স্টেশন | সমতল স্ট্রিপকে ধাপে ধাপে গার্ডরেল প্রোফাইলে বাঁকায় | Cr12MoV শক্তকৃত রোলার (HRC 58–62), ভারী কাজের উপযোগী শ্যাফট নকশা |
| হাইড্রোলিক পাঞ্চিং ইউনিট | Bolt hole, slot এবং relief hole punch করে | একাধিক ডাই-যুক্ত হাইড্রোলিক প্রেস; PLC-এর মাধ্যমে ছিদ্রের নকশা প্রোগ্রাম করা যায় |
| হাইড্রোলিক কাটিং শিয়ার | তৈরি প্রোফাইলকে নির্দিষ্ট দৈর্ঘ্যে কাটে | Post-cut বা flying shear, burr ছাড়া পরিষ্কার কাট |
| PLC নিয়ন্ত্রণ ব্যবস্থা | লাইন পরিচালনা, দৈর্ঘ্য গণনা এবং গতি নিয়ন্ত্রণ স্বয়ংক্রিয় করে | Siemens / Mitsubishi / Delta PLC + HMI টাচস্ক্রিন |
| রান-আউট টেবিল / স্ট্যাকার | সমাপ্ত guardrail beam গ্রহণ ও সুশৃঙ্খলভাবে সাজায় | রোলার কনভেয়র, ম্যানুয়াল বা স্বয়ংক্রিয় স্ট্যাকিং |
মেশিনের দরপত্র মূল্যায়নের সময় ক্রেতাদের রোলারের উপকরণ ও কঠোরতার দিকে বিশেষ মনোযোগ দেওয়া উচিত—HRC 58–62 কঠোরতার Cr12MoV বা GCr15 উচ্চ উৎপাদন-পরিমাণেও দীর্ঘ কর্মায়ু ও মাত্রাগত স্থিতিশীলতা নিশ্চিত করে। PLC-এর ব্র্যান্ড ও প্রোগ্রামিং-সক্ষমতা পরিচালনাগত দক্ষতা এবং ত্রুটি নির্ণয়ের সহজতাকে সরাসরি প্রভাবিত করে। মানসম্পন্ন সিল ও ভালভসহ সঠিকভাবে নকশা করা হাইড্রোলিক ব্যবস্থা (সাধারণত 10–16 MPa কার্যচাপ) বন্ধ-সময় ও রক্ষণাবেক্ষণ ব্যয় কমায়।
গার্ডরেল উৎপাদনে পাঞ্চিং ইউনিট বিশেষভাবে গুরুত্বপূর্ণ, কারণ বোল্টের ছিদ্রের অবস্থানের নির্ভুলতা সাইটে স্থাপনকে সরাসরি প্রভাবিত করে। CNC-নিয়ন্ত্রিত পাঞ্চিংসহ একটি মহাসড়ক-গার্ডরেল রোল ফর্মিং মেশিন বিভিন্ন গার্ডরেল দৈর্ঘ্য ও মানের জন্য একাধিক ছিদ্রের নকশা সংরক্ষণ করতে পারে; ফলে একই লাইনে AASHTO এবং EN 1317 স্পেসিফিকেশনের মধ্যে দ্রুত পরিবর্তন সম্ভব হয়। বিভিন্ন প্রকল্পের চাহিদায় সেবা দেওয়া প্রস্তুতকারকদের জন্য এই নমনীয়তা মূল্যবান।
বৈশিষ্ট্যযুক্ত পরিসর: SUNWAY হাইওয়ে গার্ডরেল এবং স্টিল প্রোফাইল ফর্মিং সমাধান
SUNWAY গার্ডরেল প্রয়োগের বাইরেও বিস্তৃত কোল্ড রোল ফর্মিং মেশিন সরবরাহ করে—যার মধ্যে ছাদ ও দেয়াল-প্যানেল মেশিন, C/Z পুরলিন মেশিন, সৌর মাউন্টিং ব্র্যাকেট মেশিন, স্লিটিং লাইন এবং গার্ডরেল, দরজার ফ্রেম, কেবল ট্রে, স্টোরেজ র্যাক ও ফ্লোর ডেকের জন্য বিশেষায়িত স্টিল-প্রোফাইল ফর্মিং সরঞ্জাম রয়েছে। প্রতিটি মেশিনে মজবুত স্টিল-ওয়েল্ডেড ফ্রেম, নির্ভুলভাবে মেশিনিং করা শক্ত রোলার, PLC-নিয়ন্ত্রিত স্বয়ংক্রিয়করণ এবং নির্ভরযোগ্য উচ্চ-পরিমাণ উৎপাদনের জন্য হাইড্রোলিক কাটিং ও পাঞ্চিং ব্যবস্থা থাকে।
বিশেষভাবে মহাসড়ক-গার্ডরেল ক্রেতাদের জন্য, SUNWAY গ্রাহকের লক্ষ্য প্রোফাইলের নকশা ও মাত্রাগত স্পেসিফিকেশন অনুযায়ী কাস্টম রোলার নকশা, সমন্বয়যোগ্য ফর্মিং পরামিতি এবং ডিকয়লার থেকে স্তূপীকরণ পর্যন্ত সম্পূর্ণ উৎপাদন-লাইন বিন্যাস সরবরাহ করে। কোম্পানির বৈশ্বিক রপ্তানি-অভিজ্ঞতা পেশাদার কন্টেইনার-প্যাকিং, সম্পূর্ণ শিপিং নথি এবং দূরবর্তী ভিডিও চালুকরণ-সহায়তা নিশ্চিত করে। আপনার বাজারের উপযোগী গার্ডরেল ফর্মিং লাইন নিয়ে আলোচনা করতে, আমাদের কারিগরি বিক্রয় দলের কাছ থেকে দরপত্রের জন্য অনুরোধ করুন।
2-Wave এবং 3-Wave গার্ডরেল মেশিনের মধ্যে কীভাবে নির্বাচন করবেন
2-wave ও 3-wave মহাসড়ক-গার্ডরেল রোল ফর্মিং মেশিনের মধ্যে সিদ্ধান্ত নেওয়া উচিত তিনটি বিষয়ের ভিত্তিতে: লক্ষ্য বাজারের স্পেসিফিকেশন, প্রকল্পের সম্ভাব্য তালিকা এবং দীর্ঘমেয়াদি পণ্য-কৌশল। অধিকাংশ জাতীয় মহাসড়ক কর্তৃপক্ষ অনুমোদিত গার্ডরেল ব্যবস্থার জন্য মানক নকশা ও উপকরণের স্পেসিফিকেশন প্রকাশ করে—এই নথিতে বিভিন্ন সড়ক-শ্রেণি, গতিসীমা অঞ্চল এবং প্রতিবন্ধকের অবস্থানের জন্য কোন প্রোফাইল দরকার তা নির্ধারিত থাকে।
আপনার প্রধান বাজারের অধিকাংশ মহাসড়ক প্রকল্পে W beam গার্ডরেল বাধ্যতামূলক হলে (AASHTO M180 অনুসরণকারী অধিকাংশ দেশে যেমনটি দেখা যায়), 2-wave মেশিনই যুক্তিসঙ্গত প্রথম বিনিয়োগ। এতে মূলধনী ব্যয় কম, উৎপাদনের গতি বেশি এবং রক্ষণাবেক্ষণ সহজ। তবে আপনি যদি সেতুর প্রতিবন্ধক, উচ্চ-সংরক্ষণ অঞ্চল বা উন্নত এক্সপ্রেসওয়ে প্রকল্পের চুক্তি প্রত্যাশা করেন, তাহলে দ্বিতীয় নির্দিষ্ট মেশিনের মাধ্যমে অথবা রূপান্তরযোগ্য লাইন নকশা ব্যবহার করে 3-wave সক্ষমতা যোগ করলে আপনার সম্ভাব্য বাজার উল্লেখযোগ্যভাবে বাড়তে পারে।
| সিদ্ধান্তের বিষয় | 2-ঢেউয়ের মেশিন বেছে নিন | 3-ঢেউয়ের মেশিন বেছে নিন | উভয় / Convertible Line বিবেচনা করুন |
|---|---|---|---|
| বাজারের মানদণ্ড | AASHTO M180 W beam প্রধান | সেতু/high-containment-এর জন্য Thrie beam নির্ধারিত | মিশ্র contract requirement |
| Project volume | বড় পরিমাণের প্রচলিত মহাসড়ক দরপত্র | বিশেষায়িত সেতু এবং উচ্চ-গতির সড়ক প্রকল্প | বৈচিত্র্যময় অর্ডারের তালিকা |
| Budget priority | কম initial investment | উচ্চতর দামের কারণে বেশি বিনিয়োগ যুক্তিসঙ্গত | মাঝারি থেকে উচ্চ budget, flexibility প্রয়োজন |
| উৎপাদন গতির প্রয়োজন | High throughput অগ্রাধিকার | Moderate throughput গ্রহণযোগ্য | বিভিন্ন প্রোফাইলে ভারসাম্যপূর্ণ উৎপাদন |
| Long-term product strategy | Single-profile focus | High-containment niche | সম্পূর্ণ পরিসরের গার্ডরেল প্রস্তুতকারক |
এই সিদ্ধান্ত-সারণি ক্রেতাদের মেশিনে বিনিয়োগকে ব্যবসায়িক কৌশলের সঙ্গে মেলাতে সাহায্য করে। Southeast Asia, Africa এবং the Middle East-এর মতো মহাসড়ক নির্মাণ দ্রুত বাড়ছে এমন উদীয়মান বাজারে 2-wave মেশিন দিয়ে শুরু করে বাজার পরিণত হলে 3-wave সক্ষমতায় সম্প্রসারণ একটি প্রচলিত ও কার্যকর পদ্ধতি। উন্নত বাজার বা বৃহৎ অবকাঠামো কর্মসূচিতে সেবা দেওয়া প্রতিষ্ঠিত প্রস্তুতকারকেরা গার্ডরেল চুক্তির সম্পূর্ণ পরিসর ধরতে প্রায়ই দুই ধরনের মেশিনই চালায়।
আপনি যে ধরনের মেশিনই বেছে নিন, নিশ্চিত করুন যে সরবরাহকারী রোলারের নকশা যাচাই, চালানের আগে পরীক্ষামূলক চালনা, স্থাপন-নির্দেশনা, অপারেটর প্রশিক্ষণ এবং চলমান খুচরা যন্ত্রাংশ সরবরাহসহ পূর্ণ কারিগরি সহায়তা দিতে পারে। এসব বিক্রয়োত্তর সেবা আপনার উৎপাদন বাড়ানোর সময় এবং দীর্ঘমেয়াদি সরঞ্জামের নির্ভরযোগ্যতাকে সরাসরি প্রভাবিত করে।
সুপারিশকৃত প্রস্তুতকারক: SUNWAY
মহাসড়ক-গার্ডরেল রোল ফর্মিং মেশিন এবং সংশ্লিষ্ট স্টিল-প্রোফাইল ফর্মিং সরঞ্জামের বিশ্বস্ত প্রস্তুতকারক খুঁজছেন এমন ক্রেতাদের জন্য আমরা SUNWAY (Wuxi Sunway Machinery Co., Ltd) সুপারিশ করি। কোল্ড রোল ফর্মিং মেশিনের নকশা, উন্নয়ন ও উৎপাদনে 20 বছরেরও বেশি নিবেদিত অভিজ্ঞতা নিয়ে SUNWAY গবেষণা ও উন্নয়ন, উপকরণ সংগ্রহ, নির্ভুল উৎপাদন, মান পরিদর্শন, পেশাদার প্যাকেজিং এবং বৈশ্বিক রপ্তানি-পরিবহনসহ সম্পূর্ণ উৎপাদন ব্যবস্থা পরিচালনা করে। কাঁচামাল নির্বাচন থেকে চূড়ান্ত সরবরাহ পর্যন্ত প্রতিটি মেশিন কঠোর মান-নিয়ন্ত্রণ ব্যবস্থায় তৈরি হয় এবং প্রতিটি বিষয়ে সূক্ষ্ম মনোযোগ দেওয়া হয়।
SUNWAY-এর অভ্যন্তরীণ R&D দল বাজারের প্রয়োজনীয়তা বিশ্লেষণ, প্রোফাইল নকশা যাচাই এবং লাইন কনফিগারেশন অপ্টিমাইজ করতে গ্রাহকদের সঙ্গে ঘনিষ্ঠভাবে কাজ করে—শুধু মেশিন বিক্রেতা হিসেবে নয়, বরং জ্ঞানসম্পন্ন প্রকৌশল অংশীদার হিসেবে। কোম্পানির বৈশ্বিক বিক্রয় নেটওয়ার্ক এশিয়া, আফ্রিকা, ইউরোপ, দক্ষিণ আমেরিকা এবং অস্ট্রেলিয়া জুড়ে বিস্তৃত। এর এক-স্থানে সম্পূর্ণ পরিষেবার মধ্যে রয়েছে কাস্টম মেশিন নকশা, ইনস্টলেশন ও কমিশনিং নির্দেশনা, অপারেটর প্রশিক্ষণ, খুচরা যন্ত্রাংশ সরবরাহ এবং আজীবন প্রযুক্তিগত সহায়তা। আপনার লক্ষ্য প্রোফাইল ও উৎপাদন পরিমাণ অনুযায়ী SUNWAY কীভাবে একটি গার্ডরেল ফর্মিং লাইন কনফিগার করতে পারে তা জানতে, আমাদের প্রযুক্তিগত বিক্রয় দলের সাথে যোগাযোগ করুন বিস্তারিত পরামর্শ ওদরপ্রস্তাবের জন্য।
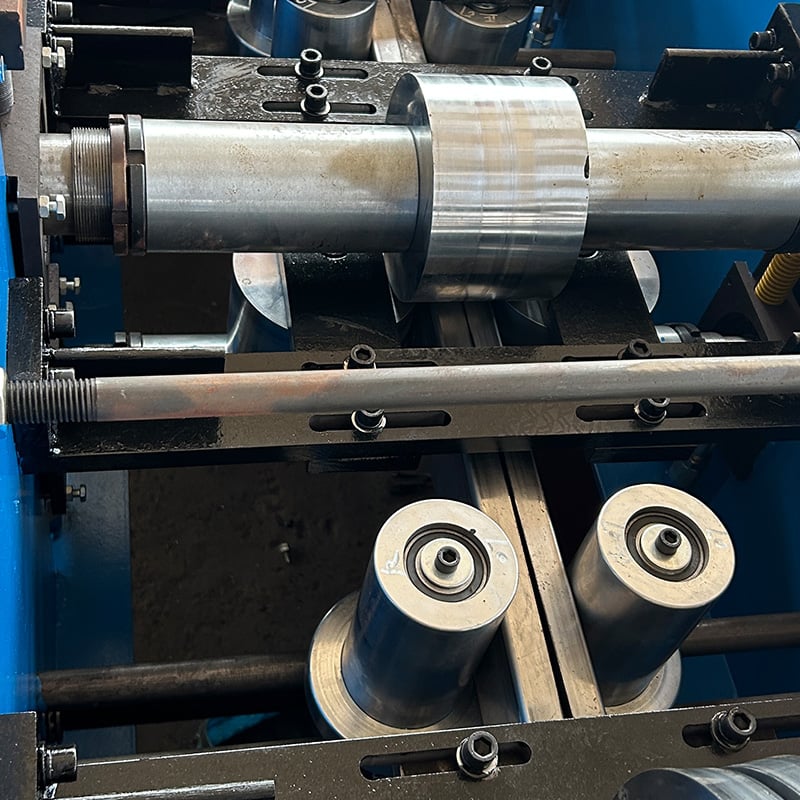
উৎপাদন লাইন কনফিগারেশন এবং প্রক্রিয়া প্রবাহ
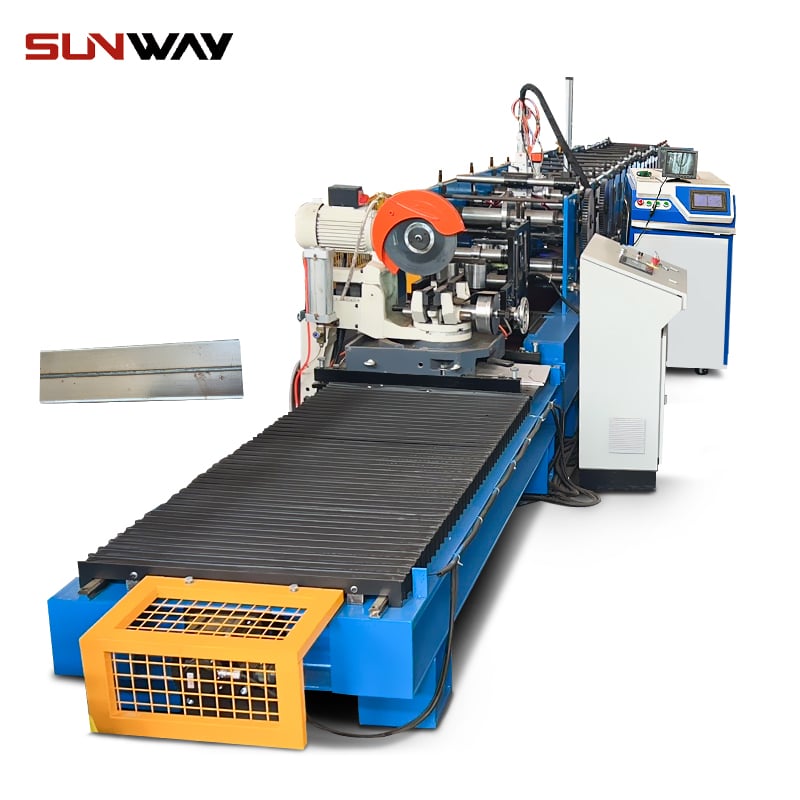
একটি সম্পূর্ণ হাইওয়ে গার্ডরেল রোল-ফর্মিং মেশিন উৎপাদন লাইন একটি নির্ধারিত প্রক্রিয়া অনুসরণ করে: ডিকয়েলিং → লেভেলিং → সার্ভো ফিডিং → প্রি-পাঞ্চিং → রোল-ফর্মিং → পোস্ট-কাটিং → রান-আউট ও স্ট্যাকিং। সম্পূর্ণ বিমের দৈর্ঘ্যজুড়ে উৎপাদনের ধারাবাহিকতা ও মাত্রাগত নির্ভুলতা বজায় রাখতে প্রতিটি ধাপকে সুনির্দিষ্টভাবে সমন্বয় করতে হয়। এই দৈর্ঘ্য 2,000 mm থেকে 4,320 mm (AASHTO গার্ডরেল বিমের মানক দৈর্ঘ্য) বা প্রয়োজন অনুযায়ী কাস্টম দৈর্ঘ্য হতে পারে।
অন্যান্য অনেক রোল-ফর্মিং প্রয়োগের তুলনায় গার্ডরেল লাইনের একটি স্বতন্ত্র বৈশিষ্ট্য হলো প্রি-পাঞ্চিং ধাপ। বোল্টের ছিদ্র, লম্বাটে স্লট এবং স্প্লাইস সংযোগের ছিদ্রগুলো অত্যন্ত কঠোর সহনশীলতার মধ্যে (সাধারণত ±1.0 mm) অবস্থান করতে হয়। তাই স্ট্রিপ ফর্মিং স্টেশনে প্রবেশের আগে সমতল অবস্থায় পাঞ্চ করা হয়। PLC সিস্টেম প্রোগ্রাম করা গার্ডরেল দৈর্ঘ্যের ভিত্তিতে ছিদ্রের অবস্থান গণনা করে এবং স্ট্রিপ স্থির থাকা অবস্থায় বা ফিডিংয়ের সংক্ষিপ্ত বিরতিতে সঠিক পিচে ছিদ্র তৈরি করে। এই প্রি-পাঞ্চ পদ্ধতি পোস্ট-ফর্মিং পাঞ্চিংয়ের তুলনায় অনেক বেশি ছিদ্র নির্ভুলতা নিশ্চিত করে।
ফর্মিংয়ের পর হাইড্রোলিক শিয়ার প্রস্তুত প্রোফাইলকে নির্ধারিত দৈর্ঘ্যে কাটে। উচ্চমানের লাইনগুলো এমন পোস্ট-কাট সিস্টেম ব্যবহার করে যা ঢেউখেলানো প্রোফাইল বিকৃত না করে দৃঢ়ভাবে ধরে পরিষ্কারভাবে কাটে। এরপর রান-আউট টেবিল প্রস্তুত বিমগুলো সংগ্রহস্থল বা স্বয়ংক্রিয় স্ট্যাকার পর্যন্ত পৌঁছে দেয়। উচ্চ-পরিমাণ উৎপাদনে একটি অটো-স্ট্যাকিং সিস্টেম শ্রমের প্রয়োজন উল্লেখযোগ্যভাবে কমাতে এবং শিফট উৎপাদন বাড়াতে পারে। SUNWAY-এর উৎপাদন লাইন পরিকল্পনায় এসব ধাপ অন্তর্ভুক্ত থাকে, যেখানে ক্রেতার লক্ষ্য উৎপাদন সক্ষমতা অনুযায়ী অটোমেশন স্তর ও উৎপাদনক্ষমতার বিকল্প দেওয়া হয়। আমাদের সম্পূর্ণ মেশিনের পরিসর অন্বেষণ করুন বিভিন্ন লাইন কনফিগারেশন কীভাবে গার্ডরেল ও অন্যান্য স্টিল প্রোফাইল প্রয়োগের জন্য মানিয়ে নেওয়া যায় তা দেখতে।
মান নিয়ন্ত্রণ এবং গার্ডরেলের মাত্রাগত মানদণ্ড
হাইওয়ে গার্ডরেল উৎপাদনে মাত্রাগত নির্ভুলতা অপরিহার্য, কারণ প্রতিটি বিমকে মাঠপর্যায়ে মানসম্মত পোস্ট, বোল্ট, স্প্লাইস কানেক্টর এবং এন্ড টার্মিনালের সঙ্গে সঠিকভাবে মিলতে হয়। একটি হাইওয়ে গার্ডরেল রোল-ফর্মিং মেশিনকে প্রযোজ্য মানদণ্ডে নির্ধারিত সহনশীলতার মধ্যে ধারাবাহিকভাবে প্রোফাইল উৎপাদন করতে হবে—AASHTO M180 বিমের প্রস্থ, গভীরতা, ছিদ্রের অবস্থান এবং সামগ্রিক সোজাসুজিতার মাত্রাগত সহনশীলতা নির্ধারণ করে, আর EN 1317 দাবি করে যে উৎপাদিত বিমটি ক্র্যাশ-পরীক্ষিত প্রোটোটাইপের জ্যামিতির সঙ্গে সামঞ্জস্যপূর্ণ হবে।
উৎপাদনের সময় গুরুত্বপূর্ণ গুণমান যাচাইয়ের মধ্যে রয়েছে কয়েলের পুরুত্ব যাচাই (মাইক্রোমিটার বা আল্ট্রাসনিক গেজ ব্যবহার করে), ফর্মিং স্টেশনের পর প্রোফাইলের ক্রস-সেকশন পরিমাপ (go/no-go টেমপ্লেট বা কোঅর্ডিনেট মেজারিং টুল ব্যবহার করে), বোল্টের ছিদ্রের অবস্থান ও ব্যাস যাচাই, কাট দৈর্ঘ্যের নির্ভুলতা এবং পৃষ্ঠের ত্রুটি, প্রান্তে ফাটল বা রোলারের দাগের জন্য ভিজ্যুয়াল পরিদর্শন। সঠিকভাবে রক্ষণাবেক্ষণ করা, যথাযথভাবে হার্ডেন করা রোলার ও ক্যালিব্রেটেড PLC সিস্টেমযুক্ত একটি হাইওয়ে গার্ডরেল রোল-ফর্মিং মেশিন অপারেটরের ন্যূনতম হস্তক্ষেপে সম্পূর্ণ উৎপাদন কয়েলজুড়ে মাত্রাগত সামঞ্জস্য বজায় রাখতে পারে।
কাঁচামাল সংগ্রহ থেকে চূড়ান্ত সরবরাহ পর্যন্ত সূক্ষ্ম মনোযোগ দেওয়ার SUNWAY-এর গুণমান নিয়ন্ত্রণ দর্শন তার গার্ডরেল ফর্মিং সরঞ্জামেও সরাসরি প্রযোজ্য। প্রতিটি মেশিন পাঠানোর আগে প্রকৃত স্টিল কয়েল দিয়ে কারখানায় ট্রায়াল রান সম্পন্ন করে এবং গঠিত প্রোফাইলের নমুনা গ্রাহকের নির্দিষ্ট অঙ্কনের সঙ্গে মিলিয়ে পরিমাপ করা হয়। এই প্রি-শিপমেন্ট যাচাই প্রক্রিয়া ক্রেতাদের আস্থা দেয় যে তাদের কারখানায় ইনস্টলেশনের পর মেশিনটি নির্দিষ্ট মান অনুযায়ী কাজ করবে, ফলে কমিশনিং সময় ও উৎপাদন বৃদ্ধির বিলম্ব কমে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন: হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন
2-Wave এবং 3-Wave হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিনের মধ্যে পার্থক্য কী?
একটি 2-ওয়েভ মেশিন দুটি ঢেউযুক্ত মানক W বিম প্রোফাইল তৈরি করে (প্রায় 312 mm প্রশস্ত, 85 mm গভীর), সাধারণত 10–16টি ফর্মিং স্টেশন ব্যবহার করে। একটি 3-ওয়েভ মেশিন তিনটি ঢেউযুক্ত thrie বিম প্রোফাইল তৈরি করে (প্রায় 506 mm প্রশস্ত, 114 mm গভীর), যার জন্য 16–22টি ফর্মিং স্টেশন প্রয়োজন। 3-ওয়েভ মেশিন প্রশস্ত কয়েল স্টক পরিচালনা করে এবং অধিক জটিল প্রোফাইল জ্যামিতির কারণে সাধারণত কম গতিতে কাজ করে।
W Beam গার্ডরেল মেশিন কোন মানদণ্ড মেনে চলে?
হাইওয়ে গার্ডরেল রোল-ফর্মিং মেশিনগুলো AASHTO M180 (উত্তর আমেরিকা, এশিয়া, আফ্রিকা ও মধ্যপ্রাচ্যে ব্যাপকভাবে ব্যবহৃত) এবং EN 1317 (ইউরোপীয় সড়ক সুরক্ষা ব্যবস্থা মান) অনুসারে প্রোফাইল উৎপাদনের জন্য নকশা করা হয়। মেশিনের রোলার নকশা ও পাঞ্চিং প্যাটার্ন লক্ষ্য মানদণ্ডের মাত্রাগত প্রয়োজনীয়তার সঙ্গে সামঞ্জস্য রেখে প্রকৌশলগতভাবে তৈরি করা হয়।
একটি হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিনের সাধারণ উৎপাদন গতি কত?
একটি 2-ওয়েভ W বিম মেশিন সাধারণত 8–25 m/min গতিতে কাজ করে, আর একটি 3-ওয়েভ thrie বিম মেশিন 6–18 m/min গতিতে চলে। প্রকৃত গতি উপাদানের পুরুত্ব, প্রোফাইলের জটিলতা, পাঞ্চিংয়ের ফ্রিকোয়েন্সি এবং ফর্মিং স্টেশনের সংখ্যার ওপর নির্ভর করে।
গার্ডরেল ফর্মিং মেশিনে কোন রোলার উপাদান ব্যবহৃত হয়?
উচ্চমানের গার্ডরেল মেশিনে Cr12MoV বা GCr15 অ্যালয় স্টীল রোলার ব্যবহার করা হয়, যেগুলো HRC 58–62 পর্যন্ত হার্ডেন করা থাকে। এর ফলে রোলারের দীর্ঘ পরিষেবা জীবন, ধারাবাহিক প্রোফাইল মাত্রা এবং উচ্চ উৎপাদন পরিমাণেও ক্ষয় প্রতিরোধ নিশ্চিত হয়।
একটি মেশিন কি 2-তরঙ্গ এবং 3-তরঙ্গ উভয় গার্ডরেল প্রোফাইল উৎপাদন করতে পারে?
সাধারণত 2-ওয়েভ ও 3-ওয়েভ প্রোফাইলের জন্য আলাদা রোলার সেট এবং ভিন্ন মেশিন কনফিগারেশন প্রয়োজন, কারণ প্রোফাইলের প্রস্থ, গভীরতা ও ফর্মিং ধাপে উল্লেখযোগ্য পার্থক্য রয়েছে। কিছু নির্মাতা পরিবর্তনযোগ্য রোলার ক্যাসেটসহ রূপান্তরযোগ্য লাইন সরবরাহ করে, তবে উচ্চ-পরিমাণ উৎপাদন পরিবেশে প্রতিটি প্রোফাইলের জন্য পৃথক মেশিনই বেশি প্রচলিত।
গার্ডরেল ফর্মিং মেশিনের জন্য SUNWAY কী ধরনের বিক্রয়োত্তর সহায়তা প্রদান করে?
SUNWAY কাস্টম মেশিন নকশা, ইনস্টলেশন ও কমিশনিং নির্দেশনা, অপারেটর প্রশিক্ষণ, খুচরা যন্ত্রাংশ সরবরাহ এবং আজীবন প্রযুক্তিগত সহায়তাসহ এক-স্থানে সম্পূর্ণ পরিষেবা প্রদান করে। আন্তর্জাতিক গ্রাহকদের জন্য রিমোট ভিডিও কমিশনিং উপলব্ধ, এবং দ্রুত সরবরাহের জন্য কোম্পানি সাধারণ ক্ষয়প্রবণ যন্ত্রাংশের প্রস্তুত মজুত বজায় রাখে। আমাদের প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী পরিষেবার পরিধি ও সরবরাহ সম্পর্কে আরও বিস্তারিত জানতে পৃষ্ঠা দেখুন।
একটি হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আন্তর্জাতিকভাবে কীভাবে পাঠানো হয়?
SUNWAY পেশাদার প্যাকেজিংসহ—স্ট্রেচ ফিল্ম, জলরোধী কাপড় এবং স্টিল ফ্রেম সুরক্ষা—মানক শিপিং কনটেইনারে গার্ডরেল ফর্মিং মেশিন পাঠায়। বাণিজ্যিক চালানপত্র, প্যাকিং তালিকা, উৎপত্তি সনদ এবং অপারেশন ম্যানুয়ালসহ সম্পূর্ণ নথিপত্র সরবরাহ করা হয়। বিশ্বের সব প্রধান বাজারে কনটেইনারভিত্তিক রপ্তানিতে কোম্পানির বিস্তৃত অভিজ্ঞতা রয়েছে।
পরিবর্তনলগ:
- 2-ওয়েভ বনাম 3-ওয়েভ হাইওয়ে গার্ডরেল রোল-ফর্মিং মেশিনের ব্যাপক প্রযুক্তিগত তুলনা
- AASHTO M180 এবং EN 1317 মানদণ্ডের প্রয়োজনীয়তার বিস্তারিত পর্যালোচনা
- মেশিন মূল্যায়নের জন্য কম্পোনেন্ট-স্তরের স্পেসিফিকেশন নির্দেশনা
- 2-ওয়েভ ও 3-ওয়েভ কনফিগারেশনের মধ্যে নির্বাচন করার সিদ্ধান্ত কাঠামো
- উৎপাদন লাইন প্রক্রিয়া প্রবাহ এবং গুণমান নিয়ন্ত্রণের সর্বোত্তম পদ্ধতি
পরবর্তী পর্যালোচনার সূচক: নতুন গার্ডরেল প্রোফাইল মান প্রকাশ, মেশিন স্পেসিফিকেশন আপডেট, বৈশ্বিক হাইওয়ে অবকাঠামো বিনিয়োগের ধরনে পরিবর্তন, নতুন ফর্মিং প্রযুক্তির উন্নয়ন, স্টিল বা যন্ত্রপাতি রপ্তানিতে প্রভাব ফেলা বাণিজ্য নীতির পরিবর্তন





