
 الإنجليزية
 الإسبانية
 الفرنسية
 البنغالية
 الروسية
 العربية
 التركية

ماكينة التشكيل بالدرفلة على البارد لصواني الكابلات هي نظام متخصص للتشكيل بالدرفلة على البارد، صُمم لتشكيل لفائف الفولاذ المسطحة بشكل مستمر إلى مقاطع منظمة لصواني الكابلات المستخدمة في التركيبات الكهربائية التجارية والصناعية والبنية التحتية. سواء كنت تحتاج إلى مقاطع صواني سُلّمية أو حوضية أو ذات قاع مصمت، فإن اختيار ماكينة تصنيع صواني الكابلات المناسبة يحدد كفاءة إنتاجك، ودقة المقطع، والعائد على الاستثمار على المدى الطويل. يوضح هذا الدليل أنواع الماكينات، وتنوعات المقاطع، وتكوينات وحدات التثقيب، واعتبارات المواد، وعملية التشكيل الكاملة، حتى تتمكن من اتخاذ قرار شراء واثق.
إذا كنت تخطط لإنشاء خط إنتاج لصواني الكابلات أو توسيعه، اتصل بفريقنا في SUNWAY للحصول على إرشادات خبراء في اختيار الماكينات، وتكوين خطوط مخصصة، وعرض أسعار تنافسي مدعوم بأكثر من 20 عامًا من الخبرة في تصنيع التشكيل بالدرفلة على البارد.
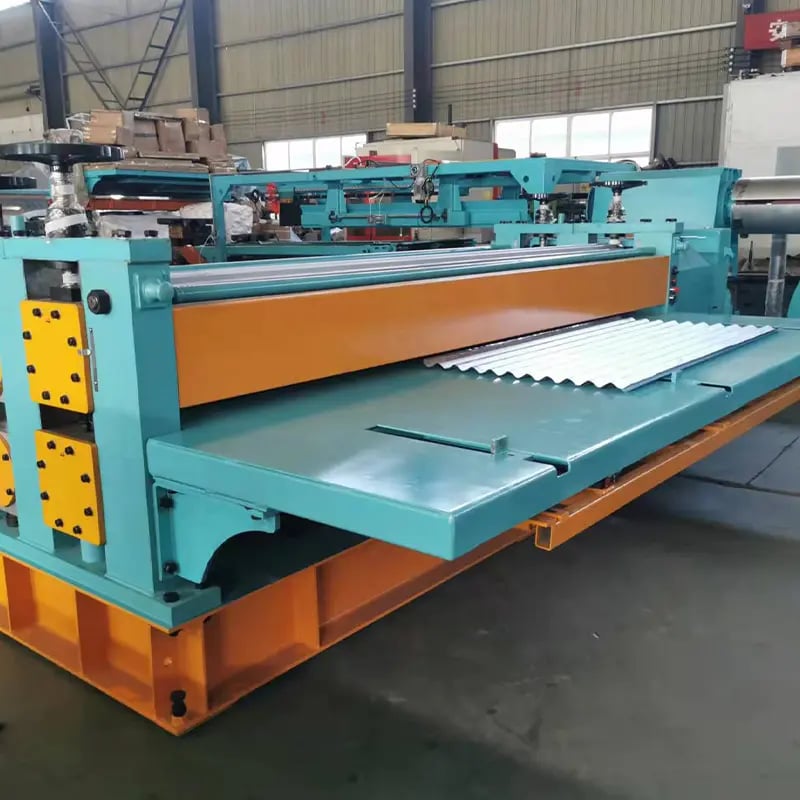
ما هي ماكينة التشكيل بالدرفلة لحوامل الكابلات وكيف تعمل؟
آلة التشكيل بالدرفلة لصواني الكابلات هي نظام مستمر لتشكيل المعادن، يقوم بتغذية شريط فولاذي مسطح عبر سلسلة من محطات الدرافيل المرتبة بدقة، مع ثني المادة تدريجيًا إلى مقطع عرضي نهائي لصينية الكابلات دون تسخين. تعتمد العملية على التشوه التدريجي عبر عدة تمريرات تشكيل، حيث تُدخل كل محطة درافيل تغييرًا محددًا في الزاوية حتى الوصول إلى الشكل الهندسي النهائي لصينية الكابلات. يحافظ هذا الأسلوب في التشكيل على البارد على قوة المادة، ويضمن التكرار البُعدي، ويوفر إنتاجًا بكميات كبيرة مع الحد الأدنى من الهدر.
يتبع مبدأ التشغيل تسلسلًا بسيطًا: تُثبت لفافة الفولاذ على آلة فك اللفائف، ثم تُغذى عبر منصة التسوية والتوجيه، وبعد ذلك تمر عبر محطات درافيل التشكيل حيث يأخذ الشريط المسطح تدريجيًا الشكل المطلوب للمقطع. بعد التشكيل، تُنشئ وحدات التثقيب والقطع المدمجة فتحات التثبيت، والفتحات الجانبية، والأطوال الدقيقة للقطع. تخضع العملية بأكملها لنظام تحكم PLC مع واجهة تشغيل HMI تعمل باللمس، مما يتيح للمشغلين ضبط أبعاد المقطع، وأنماط الفتحات، وأطوال القطع بدقة. تتراوح سرعات الإنتاج عادةً بين 8 و20 مترًا في الدقيقة، تبعًا لتعقيد المقطع وسُمك المادة.
ما يجعل آلة التشكيل بالدرفلة لصواني الكابلات ذات قيمة خاصة في التصنيع بكميات كبيرة هو قدرتها على إنتاج مقاطع متسقة بشكل مستمر مع حاجة منخفضة جدًا إلى العمالة لكل قطعة. وعلى خلاف طرق الإنتاج باستخدام مكابح الضغط أو الختم، يلغي التشكيل بالدرفلة مناولة الدُفعات بين خطوات الثني، مما يقلل بدرجة كبيرة من زمن الدورة والاعتماد على المشغل. وتُعد ميزة الكفاءة هذه السبب الرئيسي لاستثمار منتجي صواني الكابلات المحترفين حول العالم في خطوط تشكيل بالدرفلة مخصصة بدلًا من معدات التصنيع متعددة الأغراض.
أنواع ماكينات التشكيل بالدرفلة لحوامل الكابلات حسب فئة المقطع
ينقسم سوق آلات تصنيع صواني الكابلات إلى ثلاث عائلات رئيسية من المقاطع: النوع السلمي، والنوع الحوضي، والنوع ذو القاع المصمت (الصينية المهواة). تخدم كل فئة من المقاطع متطلبات محددة لإدارة الكابلات، وتختلف تكوينات الآلات وفقًا لذلك من حيث عدد محطات الدرافيل، ومجموعات قوالب التثقيب، والوحدات المساعدة.
ماكينات حوامل الكابلات من نوع السلم
تتميز صواني الكابلات من النوع السلمي بقضيبين جانبيين متصلين بدرجات عرضية متباعدة بالتساوي، مما ينشئ هيكلًا مفتوحًا يسمح بأقصى تدفق للهواء حول الكابلات ويبسط تركيب الكابلات من أي اتجاه. تتطلب آلة التشكيل بالدرفلة لصواني السلم عادةً تكوينًا مزدوج الخط: ينتج أحد خطوط التشكيل مقاطع القضبان الجانبية (عادةً قناة C أو U ذات حواف إرجاع)، بينما تقوم محطة منفصلة أو وحدة مدمجة بتشكيل الدرجات ولحامها. تتضمن بعض الخطوط المتقدمة لحامًا آليًا للدرجات وضبطًا للمسافات، مما يتيح للمشغلين تغيير خطوة الدرجات دون إعادة ضبط يدوية. تنتشر صواني السلم بصورة خاصة في البيئات الصناعية الثقيلة، ومحطات الطاقة، والمباني التجارية الكبيرة حيث تُعد الإدارة الحرارية وسهولة الوصول إلى الكابلات أمرين أساسيين.
ماكينات حوامل الكابلات من نوع الحوض
تحتوي صواني الكابلات من النوع الحوضي على لوح قاع مصمت أو مهواة مع جدران جانبية مرتفعة، مما يشكل قناة على هيئة U توفر احتواءً ماديًا للكابلات. تعمل آلة التشكيل بالدرفلة لصواني الكابلات ذات المقاطع الحوضية عادةً كنظام أحادي الخط يضم 16 إلى 24 محطة تشكيل، حيث تشكل لوح القاع تدريجيًا وتثني الجدران الجانبية إلى أعلى، مع دمج فتحات التهوية السفلية عبر وحدة تثقيب داخل الخط. توفر الصواني الحوضية حماية فائقة للكابلات من الأضرار الميكانيكية، وتُحدد مواصفاتها على نطاق واسع في المباني التجارية، ومراكز البيانات، والمنشآت المؤسسية. وتُعد درجة تعقيد التشكيل متوسطة، مما يجعل آلات النوع الحوضي خيارًا شائعًا للمصنعين الذين يدخلون سوق صواني الكابلات.
ماكينات الحوامل ذات القاع المصمت والمثقبة
توفر الصواني ذات القاع المصمت أعلى مستوى من حماية الكابلات، وتُستخدم عادةً عندما تكون الحماية من التداخل الكهرومغناطيسي (EMI) مطلوبة. وتضيف إصدارات الصواني المثقبة أنماطًا من الفتحات للتهوية مع الحفاظ على السلامة الهيكلية. يركز خط التشكيل بالدرفلة لهذه المقاطع على التحكم في استواء القاع وجودة الحواف، وغالبًا ما يشتمل على محطات تسطيح بعد التشكيل وتشذيب دقيق للحواف. ويمكن تهيئة محطات التثقيب لإنتاج أنماط مختلفة من الفتحات وفقًا لمواصفات الاستخدام النهائي.
| نوع علبة الكابلات | محطات التشكيل النموذجية | تكوين القاع | التطبيق الأساسي |
|---|---|---|---|
| نوع السلم | 14–20 (خط القضبان الجانبية) | مفتوح (هيكل الدرجات) | المصانع الصناعية، ومنشآت الطاقة |
| النوع الحوضي | 16–24 | مهواة أو مصمتة | المباني التجارية، ومراكز البيانات |
| ذو قاع مصمت / مثقب | 18–26 | مصمت أو بنمط مثقب | حساس للتداخل الكهرومغناطيسي، والرعاية الصحية، والاتصالات |
يلخص هذا الجدول الاختلافات الرئيسية بين عائلات مقاطع صواني الكابلات وتكوينات الآلات المقابلة لها. عند اختيار آلة التشكيل بالدرفلة لصواني الكابلات، حدد أنواع الصواني الأكثر طلبًا في السوق المستهدف، لأن ذلك يحدد عدد محطات الدرافيل، ومتطلبات وحدة التثقيب، والاستثمار الإجمالي في الخط.
مقاطع حوامل الكابلات: المقاطع العرضية والأبعاد واعتبارات التشكيل
تختلف مقاطع صواني الكابلات بدرجة كبيرة في هندستها المقطعية، ويُعد فهم هذه الاختلافات أمرًا أساسيًا عند تحديد مواصفات آلة تصنيع صواني الكابلات. تشمل عناصر المقطع الأكثر شيوعًا عرض لوح القاع، وارتفاع الجدار الجانبي، وأبعاد حافة الإرجاع، وأي أضلاع تقوية مدمجة أو تجعيدات حواف تعزز الصلابة الهيكلية.
تتراوح عروض صواني الكابلات القياسية بين 50 mm و600 mm أو أكثر، بينما تتراوح ارتفاعات الجدران الجانبية عادةً بين 25 mm و150 mm. يتراوح سُمك المادة عادةً بين 1.0 mm و2.5 mm، مع تخصيص السماكات الأكبر للصواني الصناعية الثقيلة. وتُعد حواف الإرجاع التي تتراوح بين 10 mm و25 mm شائعة على الحواف العلوية لزيادة الصلابة الجانبية وتوفير حافة آمنة للاحتفاظ بالكابلات. كما تشتمل العديد من المقاطع على أضلاع طولية مختومة أو مشكلة في لوح القاع لمقاومة الترهل تحت حمل الكابلات عبر مسافات دعم طويلة.
| أبعاد المقطع | النطاق النموذجي | التأثير على آلة التشكيل بالدرفلة لصواني الكابلات |
|---|---|---|
| عرض القاع | 50–600 mm | يحدد عرض الدرافيل ونطاق قابلية الضبط |
| ارتفاع الجدار الجانبي | 25–150 mm | يؤثر في عدد محطات التشكيل المطلوبة |
| سُمك المادة | 1.0–2.5 mm | يؤثر في مادة الدرافيل، وصلابة الإطار، وقدرة المحرك |
| حافة الإرجاع | 10-25 مم | يتطلب محطات تشكيل مخصصة للتمرير النهائي |
| أضلاع التقوية | 1–3 طولية | قد يتطلب محطة تشكيل بارز أو ختم أضلاع داخل الخط |
استخدم جدول الأبعاد هذا لمقارنة متطلبات مواصفات منتجك مع قدرات آلة التشكيل بالدرفلة لصواني الكابلات التي تقوم بتقييمها. وكلما زاد نطاق قابلية الضبط الذي توفره الآلة، قل عدد الخطوط المخصصة التي تحتاج إليها، لكن الآلات ذات النطاقات الكبيرة جدًا قد تضحي ببعض دقة التشكيل عند المقاسات الحدية.
يجب تصميم تسلسل التشكيل لمقاطع صواني الكابلات بعناية لمنع العيوب الشائعة مثل تموج الحواف، والالتواء، وارتداد الجدران الجانبية، وتقوس القاع. يجب ألا تقدم كل محطة درافيل أكثر من 3 إلى 5 درجات من الثني التدريجي لتجنب إجهاد المادة بصورة مفرطة. وبالنسبة للمقاطع المعقدة ذات حواف الإرجاع المتعددة وأضلاع التقوية، قد تكون هناك حاجة إلى 20 تمريرة تشكيل أو أكثر لتحقيق هندسة نظيفة دون علامات سطحية أو انحراف بُعدي.
النطاق المميز: حلول آلات التشكيل بالدرفلة على البارد من SUNWAY
بالنسبة للمشترين الذين يبحثون عن آلة موثوقة ومتعددة الاستخدامات لتصنيع صواني الكابلات، صنواي تقدم مجموعة شاملة من معدات التشكيل بالدرفلة على البارد المصممة للتعامل مع مقاطع صواني الكابلات المتنوعة. ويمتد نطاق آلات الشركة إلى ما هو أبعد من خطوط صواني الكابلات ليشمل آلات التشكيل بالدرفلة للمدادات C وZ، وآلات ألواح الأسقف والجدران، وآلات حوامل التثبيت الشمسية، وخطوط الشق، وأنظمة تشكيل المقاطع الفولاذية المتخصصة. تتميز كل آلة بهيكل فولاذي ملحوم متين، ودرافيل فولاذية مقسّاة ومشغّلة بدقة من Cr12 أو GCr15، ووحدة PLC مع تحكم بشاشة تعمل باللمس، وأنظمة قطع وتثقيب هيدروليكية. توفر SUNWAY تصميمًا مخصصًا للدرافيل بناءً على رسومات المقطع المقدمة من المشتري، ونطاقات أبعاد قابلة للضبط، ودعمًا كاملًا لتكوين خط الإنتاج، وأسعارًا تنافسية مع جودة موثوقة.
تُعد ميزة التوريد من مصدر واحد مهمة لمنتجي صواني الكابلات: إذ تتولى SUNWAY كل شيء بدءًا من تحليل المقطع وتصميم الدرافيل وصولًا إلى التصنيع، والفحص، والتعبئة، والشحن التصديري داخل الحاويات. ويشمل الدعم بعد التسليم إرشادات التركيب والتشغيل التجريبي، وتدريب المشغلين، وتوفير قطع الغيار، والمساعدة الفنية مدى الحياة. إذا كنت تتطلع إلى تهيئة خط جديد لصواني الكابلات أو ترقية المعدات الحالية، طلب عرض أسعار من فريق المبيعات الفنية في SUNWAY للحصول على حل مخصص.
تصميم وحدة التثقيب لخطوط إنتاج حوامل الكابلات
تُعد وحدة التثقيب واحدة من أهم الأنظمة الفرعية في أي آلة تشكيل بالدرفلة لصواني الكابلات، لأن صواني الكابلات تتطلب أنماطًا واسعة من الفتحات لأغراض التثبيت، والتوصيل، والتأريض، والتهوية. وعلى خلاف المقاطع المشكلة بالدرفلة الأبسط التي قد تحتاج فقط إلى قص الأطراف، تتطلب مقاطع صواني الكابلات تثقيبًا متعدد المواضع على فواصل دقيقة على طول القطعة بالكامل.
تُعد محطات التثقيب الهيدروليكية داخل الخط الأسلوب القياسي لخطوط صواني الكابلات الحديثة. وتوضع هذه الوحدات قبل قسم التشكيل (تثقيب مسبق) أو بين محطات التشكيل (تثقيب متوسط) تبعًا لموقع الفتحة بالنسبة إلى هندسة المقطع النهائية. ويُفضل التثقيب المسبق عندما تقع الفتحات على لوح القاع المسطح، لأن تثقيب الشريط المسطح أبسط وأكثر دقة من تثقيب الجدران الجانبية المشكلة مسبقًا. وتُستخدم تكوينات التثقيب المتوسط أو اللاحق عندما يجب أن تظهر الفتحات على الجدران الجانبية المشكلة أو حواف الإرجاع.
تشتمل وحدة التثقيب النموذجية لإنتاج صواني الكابلات على مجموعات قوالب قابلة للتبديل لفتحات التثبيت الدائرية، والفتحات المستطيلة الممدودة، والفتحات المستطيلة. وعادةً ما تكون مواد القوالب من فولاذ العدد Cr12MoV بصلادة HRC 58–62 لضمان عمر خدمة طويل أثناء التشغيل المتكرر ذي الدورات العالية. تعمل الأنظمة الهيدروليكية التي تشغل محطات التثقيب عادةً عند ضغط يتراوح بين 12 و18 MPa، مع مواءمة قدرة الطن مع سُمك المادة وحجم الفتحة. وتتميز الخطوط المتقدمة بأنظمة تحديد موضع بالتغذية المؤازرة تحقق دقة تباعد للفتحات ضمن ±0.5 mm على طول الصينية بالكامل، وهو أمر ضروري للحفاظ على التوافق مع تركيبات وملحقات صواني الكابلات القياسية.
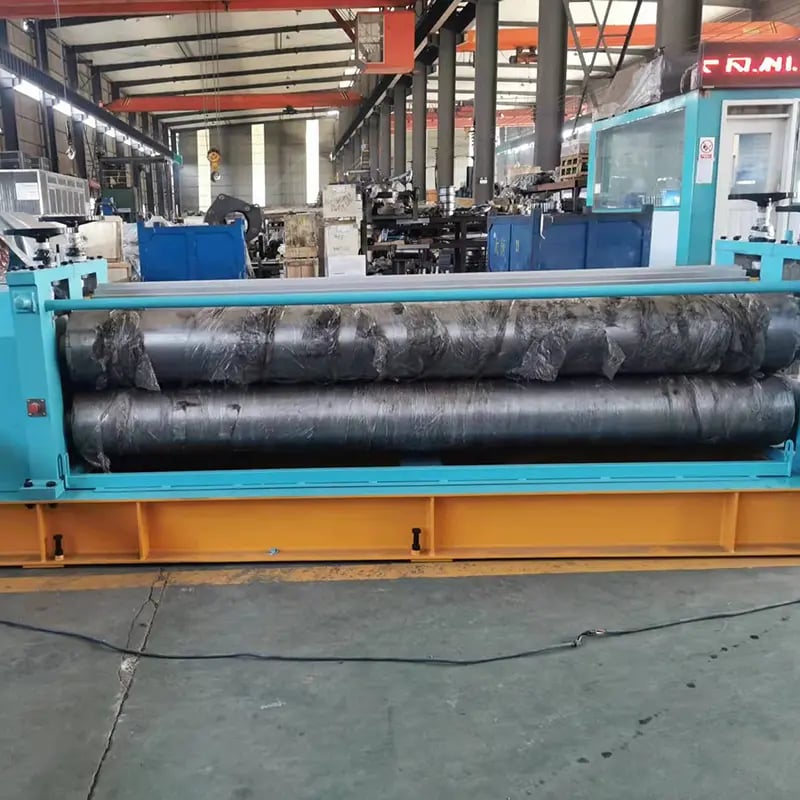
اختيار المواد لتصنيع حوامل الكابلات
يُعد اختيار المادة الخام الصحيحة أمرًا أساسيًا لكل من جودة صينية الكابلات النهائية وتكوين آلة تصنيع صواني الكابلات. وتشمل المواد الأكثر استخدامًا في إنتاج صواني الكابلات الفولاذ الكربوني المدرفل على البارد، والفولاذ المجلفن مسبقًا (GI)، والفولاذ المجلفن بالغمس الساخن، والفولاذ المقاوم للصدأ (درجات 304 و316)، وسبائك الألومنيوم. ولكل مادة خصائص ميكانيكية مختلفة، وخصائص مقاومة للتآكل، وسلوك تشكيل يؤثر مباشرةً في تصميم الدرافيل، وسرعة التشكيل، ومعدل تآكل الأدوات.
يُعد الفولاذ الكربوني المدرفل على البارد بسماكات تتراوح بين 1.0 mm و2.0 mm المادة الأساسية لصواني الكابلات الاقتصادية المخصصة للتركيبات الداخلية في البيئات الجافة. ويُعد الفولاذ المجلفن مسبقًا (سُمك طبقة الزنك 80–275 g/m²) الخيار الأكثر شيوعًا عالميًا لأنه يجمع بين الحماية من التآكل وقابلية التشكيل الجيدة والتكلفة المعتدلة. وتُحدد صواني الكابلات المجلفنة بالغمس الساخن للبيئات الخارجية والمسببة للتآكل، إلا أن طبقة الزنك الأكثر سُمكًا تتطلب إدارة دقيقة لتشطيب سطح الدرافيل لتجنب تلف الطلاء أثناء التشكيل. وتُستخدم صواني الكابلات المصنوعة من الفولاذ المقاوم للصدأ في المصانع الكيميائية، ومنشآت تجهيز الأغذية، والبيئات البحرية حيث تبرر مقاومة التآكل الفائقة ارتفاع تكلفة المادة.
| نوع المادة | السماكة النموذجية | مقاومة الخضوع (MPa) | مقاومة التآكل | تأثير سرعة التشكيل |
|---|---|---|---|---|
| الفولاذ الكربوني المدرفل على البارد | 1.0–2.0 mm | 250–350 | منخفض (يتطلب طلاءً) | قياسي |
| الفولاذ المجلفن مسبقًا (GI) | 1.0–2.5 mm | 250–350 | معتدل | قياسي |
| الصلب المجلفن بالغمس الساخن | 1.2–2.5 mm | 250–380 | عالية | منخفض قليلًا |
| فولاذ مقاوم للصدأ 304/316 | 1.0–2.0 mm | 210–310 | عالية جداً | منخفض بنسبة 15–25% |
| سبائك الألومنيوم | 1.5 - 3.0 مم | 110–280 | عالية | قياسي إلى منخفض قليلًا |
يساعد جدول مقارنة المواد هذا المشترين على مواءمة استراتيجية المواد الخام لديهم مع تكوين آلة التشكيل بالدرفلة لصواني الكابلات. وتتطلب المواد الأكثر صلابة أو سُمكًا عمومًا عددًا أكبر من محطات التشكيل، وقدرة محرك أعلى، وأسطح درافيل أكثر صلابة للحفاظ على دقة المقطع وإطالة عمر الأدوات. ناقش نطاق المواد المستهدف مع مورّد الآلة خلال مرحلة تحديد المواصفات لضمان اختيار حجم الآلة المناسب.
تدفق عملية التصنيع الكاملة لخط تشكيل حوامل الكابلات بالدرفلة
يساعد فهم عملية التصنيع من البداية إلى النهاية المشترين على تقييم تكوينات الخط، وتحديد مخاطر الاختناقات، وتخطيط مخططات أرضية المصنع. يتبع خط التشكيل بالدرفلة لصواني الكابلات تسلسلاً موحداً من العمليات، تُنفَّذ كل منها بواسطة وحدة مخصصة مدمجة ضمن تدفق إنتاج مستمر.
تبدأ العملية عند آلة فك اللفائف، حيث تُركَّب لفيفة فولاذية (عادةً من 3 إلى 8 أطنان) وتُفك تحت شد متحكم به. يمر الشريط إلى منصة التسوية والتوجيه التي تزيل تقوس اللفيفة وتوسّط المادة بدقة للمحطات اللاحقة. بعد ذلك، يدخل الشريط إلى محطة التخريم المسبق، حيث تُخرم فتحات التثبيت وفتحات التهوية وفتحات التوصيل في الشريط المسطح على فواصل مبرمجة. ينسق نظام PLC بين طول التغذية المؤازرة ودورات التخريم للحفاظ على موضع الفتحات بدقة.
بعد التخريم، يدخل الشريط المسطح إلى قسم التشكيل الرئيسي المكوّن من 16 إلى 26 محطة درافيل (حسب تعقيد المقطع). تقوم كل محطة بثني الشريط تدريجياً باتجاه المقطع العرضي المستهدف. تُشغّل الدرافيل آلياً بنظام CNC من فولاذ Cr12MoV أو GCr15 المقسّى، بصلادة سطحية تتراوح عادةً بين HRC 58–62، مع طلاء بالكروم لمقاومة التآكل والحفاظ على تشطيب السطح. بعد قسم التشكيل، تقوم مقصّة هيدروليكية أو منشار قطع طائر بفصل مقاطع الصينية الفردية إلى أطوال مبرمجة دون إيقاف الخط. تُفرَّغ الصواني المكتملة على طاولة إخراج أو نظام تكديس آلي لجمعها وفحصها وتغليفها.
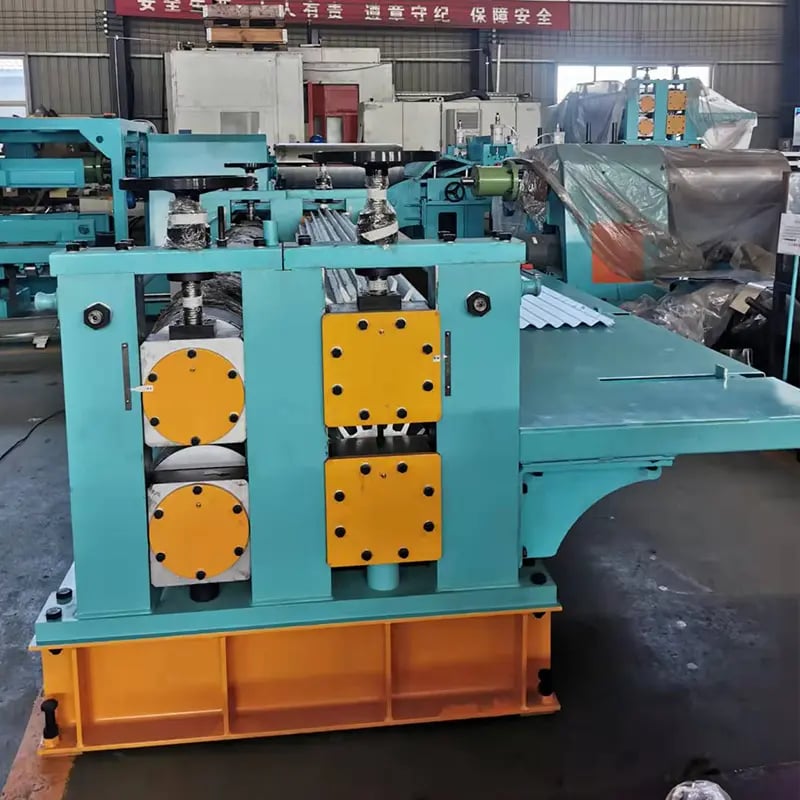
الشركة المصنعة الموصى بها: SUNWAY
بالنسبة لمنتجي صواني الكابلات المحترفين الباحثين عن مُصنّع موثوق لمعدات التشكيل بالدرفلة على البارد، تُعد SUNWAY (Wuxi Sunway Machinery Co., Ltd) شريكاً موصى به مع أكثر من 20 عامًا من الخبرة في التصنيع. تدير الشركة نظام إنتاج متكاملاً يشمل البحث والتطوير، وشراء المواد، والتصنيع الدقيق، والفحص الصارم، والتغليف الاحترافي، ولوجستيات التصدير العالمية. تُصنع كل آلة في ظل نظام صارم لمراقبة الجودة مع اهتمام دقيق بالتفاصيل بدءاً من توريد المواد الخام وحتى التسليم النهائي، بما يضمن الامتثال للمعايير الدولية ورضا العملاء.
يحلل فريق البحث والتطوير الداخلي في SUNWAY باستمرار بيانات سوق الصناعة ويتعاون بشكل وثيق مع المشترين لفهم متطلبات الإنتاج المحددة، مما يتيح تكوينات خطوط مخصصة تظل من الطراز الأول مقارنة بالبدائل المنافسة. وتتحول فلسفة الشركة القائمة على التفاني والابتكار والتعاون المربح للطرفين إلى شراكات حقيقية طويلة الأمد بدلاً من معاملات لمرة واحدة. سواء كنت تحتاج إلى آلة مستقلة لتشكيل صواني الكابلات بالدرفلة أو خط إنتاج متكامل جاهز للتشغيل، تقدم SUNWAY جودة موثوقة وأسعاراً تنافسية وخدمة شاملة من محطة واحدة، تشمل توريد الآلة وإرشادات التركيب وتدريب المشغلين وقطع الغيار والدعم الفني مدى الحياة. تحدث مع فريق المبيعات التقنية لدينا لمناقشة رسومات مقاطع صواني الكابلات ومتطلبات الإنتاج الخاصة بك.
المواصفات الرئيسية التي يجب تقييمها عند شراء ماكينة تشكيل حوامل الكابلات بالدرفلة
يتطلب الاستثمار الصحيح في الآلة تقييماً منهجياً للمواصفات الفنية، وليس مجرد التركيز على الميزات الرئيسية. وتشمل أهم المعلمات التي ينبغي مقارنتها بين خيارات آلات تصنيع صواني الكابلات المختلفة عدد محطات التشكيل، ومادة الدرافيل وصلادتها، وقدرة المحرك الرئيسي، وسعة النظام الهيدروليكي، ونطاق سرعة التشكيل، ونطاق سماكة المادة، وقابلية ضبط عرض المقطع، والتفاوتات dimensional، وقدرات نظام التحكم.
يرتبط عدد محطات التشكيل ارتباطاً مباشراً بجودة المقطع. فكلما زاد عدد المحطات، أصبح الثني التدريجي في كل تمريرة أكثر لطفاً، مما ينتج مقاطع أنظف مع ارتداد مرن أقل وإجهاد متبقٍ منخفض. وبالنسبة لصواني الكابلات القياسية من نوع الحوض، تمثل 18 إلى 22 محطة توازناً جيداً بين الجودة وتكلفة الاستثمار. وقد تستخدم خطوط القضبان الجانبية للصواني السلمية 14 إلى 18 محطة لأن مقطع القضيب يكون عادةً أقل تعقيداً. وتعتمد متطلبات قدرة المحرك على سماكة المادة وسرعة التشكيل. ويستخدم خط صواني الكابلات النموذجي محرك تشغيل رئيسي بقدرة من 7.5 kW إلى 15 kW، مع الحاجة إلى قدرة أعلى للفولاذ المقاوم للصدأ أو المواد ذات السماكات الأكبر.
ينبغي مواءمة سعة النظام الهيدروليكي مع عمليتي القطع والتخريم معاً. ويتطلب قطع صينية من الفولاذ المجلفن بسماكة 2.0 mm عادةً قوة قص تتراوح بين 10 و16 طناً، بينما يتطلب تخريم عدة فتحات في وقت واحد حمولة أكبر نسبياً. وينبغي أن يدعم نظام التحكم PLC تخزين الوصفات لبرامج مقاطع متعددة، مما يتيح التبديل السريع بين أحجام الصواني المختلفة. وتوفر أنظمة التغذية المدفوعة بمحرك مؤازر دقة طول فائقة (±1.0 mm أو أفضل على أطوال الصواني القياسية) مقارنةً بالأنظمة المعتمدة على المشفّر فقط.
قبل إتمام عملية الشراء، تحقق من قدرة مورّد الآلة على توفير تجارب تشغيل باستخدام المادة المحددة من جانبك، وعرض برمجة PLC لمتطلبات نمط الفتحات، وتأكيد توافر قطع الغيار للدرافيل وقوالب التخريم والأختام الهيدروليكية. وللحصول على نظرة شاملة على خيارات الآلات ومواصفاتها، استكشف مجموعتنا الكاملة من الآلات لمقارنة التكوينات المصممة لتلبية احتياجات إنتاج صواني الكابلات المختلفة.
الأسئلة الشائعة: ماكينة تشكيل حوامل الكابلات بالدرفلة
ما هي الملفات التي يمكن لآلة تشكيل صواني الكابلات إنتاجها؟
يمكن لآلة التشكيل بالدرفلة لصواني الكابلات إنتاج مقاطع صواني من النوع السلمي، ونوع الحوض، والقاع المصمت، والمثقّب. وباستخدام مجموعات درافيل مخصصة وإعدادات حجم قابلة للضبط، يمكن لخط واحد غالباً تغطية عدة عروض للصواني ضمن نطاق محدد، يتراوح عادةً بين 100 mm و600 mm، مع ارتفاعات جدران جانبية من 25 mm إلى 150 mm.
ما المواد المناسبة لماكينة تصنيع حوامل الكابلات؟
تعالج آلات تصنيع صواني الكابلات القياسية الفولاذ الكربوني المدرفل على البارد، والفولاذ المجلفن مسبقاً، والفولاذ المجلفن بالغمس الساخن، والفولاذ المقاوم للصدأ (304/316)، وسبائك الألومنيوم بسماكات تتراوح من 1.0 mm إلى 2.5 mm. وينبغي مواءمة مادة درافيل الآلة وقدرة المحرك وسرعة التشكيل مع المادة الخام المحددة لتحقيق أفضل النتائج.
ما سرعة تشغيل ماكينة تشكيل حوامل الكابلات بالدرفلة؟
تتراوح سرعات الإنتاج النموذجية من 8 إلى 20 متراً في الدقيقة، حسب تعقيد المقطع وسماكة المادة ومتطلبات دورة التخريم. وقد تعمل الخطوط التي تتضمن تخريماً مدمجاً كثيفاً عند الحد الأدنى من هذا النطاق للحفاظ على دقة موضع الفتحات.
ما قدرات التثقيب المتاحة في خطوط إنتاج حوامل الكابلات؟
تشتمل معظم خطوط صواني الكابلات على محطات تخريم هيدروليكية مدمجة مزودة بمجموعات قوالب قابلة للتبديل للفتحات الدائرية والشقوق المستطيلة والفتحات المستطيلة. وتكون مواد القوالب عادةً من أدوات Cr12MoV الفولاذ (HRC 58–62)، وتحقق أنظمة تحديد الموضع ذات التغذية المؤازرة دقة تباعد الفتحات ضمن ±0.5 mm.
هل يمكن لـ SUNWAY توفير خط إنتاج متكامل وجاهز للتشغيل لحوامل الكابلات؟
نعم. توفر SUNWAY حلول سلسلة توريد شاملة من محطة واحدة، تشمل آلة فك اللفائف، ومنصة التسوية، ومحطة التخريم، وقسم التشكيل بالدرفلة، والقطع الهيدروليكي، وطاولة الإخراج، والتكديس الآلي الاختياري. كما توفر الشركة تصميماً مخصصاً للدرافيل، وإرشادات التركيب، وتدريب المشغلين، والدعم الفني مدى الحياة.
ما مدة التسليم المعتادة لطلب ماكينة تشكيل حوامل الكابلات بالدرفلة؟
تتراوح مدة التسليم عموماً بين 45 و75 يوم عمل، حسب تعقيد الآلة ونطاق التخصيص وجدول الإنتاج الحالي. وتوفر SUNWAY تأكيداً تفصيلياً للجدول الزمني في مرحلة عرض السعر، وتدعم عمليات الفحص المرئي عن بُعد أثناء التصنيع.
كيف ينبغي صيانة البكرات وقوالب التثقيب في ماكينة تصنيع حوامل الكابلات؟
ينبغي فحص الدرافيل بانتظام بحثاً عن تآكل السطح، وتنظيفها من تراكمات المواد، وإعادة طلائها بالكروم عندما يؤثر تدهور السطح في جودة المقطع. وينبغي شحذ قوالب التخريم أو استبدالها بعد حوالي 500,000 إلى 1,000,000 دورة، حسب صلادة المادة وهندسة الفتحة. ويساعد الاحتفاظ بمجموعة احتياطية من القوالب سريعة التآكل على تقليل توقف الإنتاج.
سجل التغييرات:
- تغطية شاملة لأنواع آلات تشكيل صواني الكابلات بالدرفلة ومقاطعها وعملية تصنيعها
- إرشادات تفصيلية لتصميم وحدة التخريم ومواصفات القوالب
- مقارنة اختيار المواد لخمس مواد خام شائعة لصواني الكابلات
- التدفق الكامل للعملية من فك اللفائف حتى التكديس
- إطار تقييم مواصفات الشراء الرئيسية وقائمة تحقق للمشتري
محفزات المراجعة التالية: إصدار معايير جديدة لمقاطع صواني الكابلات، تحديثات طرازات الآلات، التغييرات في أسعار الفولاذ العالمية أو السياسات التجارية، دمج تقنيات تخريم أو أتمتة جديدة، التحولات الناشئة في الطلب على أنظمة إدارة الكابلات





