
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Станок для производства трапециевидных кровельных панелей является одним из наиболее универсальных и востребованных видов оборудования в отрасли металлических кровель. Независимо от того, производите ли вы стандартные листы IBR для жилищного строительства или трапециевидные профили с высокими ребрами для промышленных зданий с большими пролетами, выбор подходящего станка напрямую влияет на эффективность производства, точность профиля и долгосрочную рентабельность. В этом руководстве подробно рассматриваются характеристики станков, популярные типы трапециевидных профилей, такие как T18, T25 и T35, совместимость с материалами и показатели производительности, наиболее важные для профессиональных покупателей.
Если вы планируете инвестировать в линию профилирования трапециевидного листа и нуждаетесь в экспертной консультации по конфигурации станка, индивидуальной настройке профиля или ценообразованию, обратитесь в нашу команду в SUNWAY для получения индивидуальной рекомендации, основанной на более чем 20-летнем опыте производства оборудования для холодного профилирования.
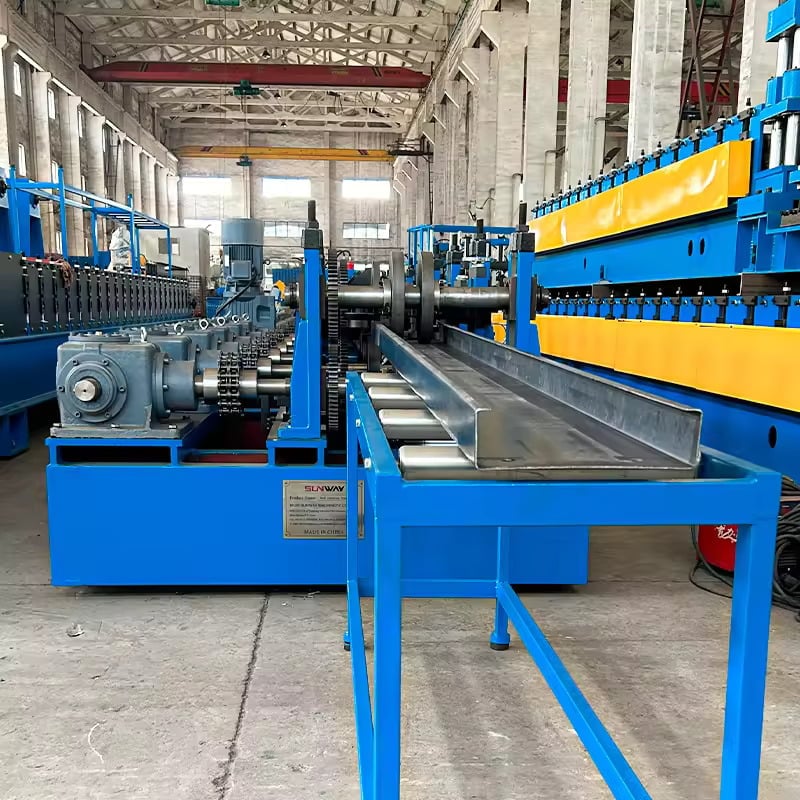
Что такое станок для трапециевидных кровельных панелей?
Станок для производства трапециевидных кровельных панелей — это специализированная система холодного профилирования, предназначенная для преобразования плоских стальных рулонов в кровельные и стеновые облицовочные листы трапециевидной формы посредством ряда точно настроенных профилирующих роликовых клетей. Получаемые панели имеют характерный профиль с плоскими полками и наклонными ребрами, обеспечивающими превосходную конструкционную жесткость, эффективный отвод воды и надежное перекрытие. Такая геометрия профиля является одним из наиболее популярных решений для кровель как жилых, так и промышленных объектов по всему миру.
Станок работает по принципу непрерывного профилирования: стальная полоса проходит через последовательные пары роликов, которые постепенно изгибают материал до требуемой трапециевидной формы без нагрева. Этот процесс холодного формования сохраняет механические свойства основного металла при достижении жестких допусков на размеры. Типичная линия станка для трапециевидных кровельных панелей включает разматыватель, направляющее устройство подачи, клети профилирования, гидравлическую или пневматическую систему резки, блок управления на базе PLC и приемный стол или автоматический укладчик.
Трапециевидные профили известны под различными региональными обозначениями, включая IBR (Inverted Box Rib), T-rib и конкретные номера моделей, такие как T18, T25 и T35, — каждый из которых указывает эффективную высоту ребра в миллиметрах. Вследствие такого разнообразия станок для трапециевидных кровельных панелей должен быть точно спроектирован под целевой профиль, поэтому конструкция роликов и количество клетей являются критически важными параметрами при закупке.
Как работает профилирование трапециевидного листа
Процесс профилирования трапециевидного листа преобразует плоский металлический рулон в готовую профилированную панель посредством ряда последовательных операций гибки, выполняемых комплектами роликов из закаленной стали. Каждая клеть обеспечивает определенную степень деформации, постепенно формируя плоскую полосу в окончательное трапециевидное поперечное сечение. Весь процесс является непрерывным, высокоскоростным и высокоповторяемым, поэтому профилирование является предпочтительным методом массового производства металлических кровельных листов.
Процесс начинается с разматывателя, который удерживает и разматывает стальной рулон под контролируемым натяжением. Затем полоса проходит через правильную или направляющую платформу, обеспечивающую правильное выравнивание перед входом в секцию профилирования. В типичной линии профилирования трапециевидного листа последовательно расположены от 16 до 22 профилирующих клетей. Количество клетей зависит от сложности профиля: более глубокие ребра и более сложные формы требуют дополнительных этапов профилирования для предотвращения растрескивания материала от напряжений и обеспечения стабильности размеров.
После секции профилирования профилированный лист поступает в режущий узел, где гидравлические ножницы или летучая пила режут панели на запрограммированную длину. Система управления PLC управляет всем циклом — от скорости подачи и длины резки до подсчета партий и диагностического мониторинга. Такой уровень автоматизации позволяет одному оператору управлять всей линией, повышая производительность и снижая затраты на рабочую силу. Скорость производства при профилировании трапециевидного листа обычно составляет от 8 до 25 метров в минуту в зависимости от толщины материала и глубины профиля.
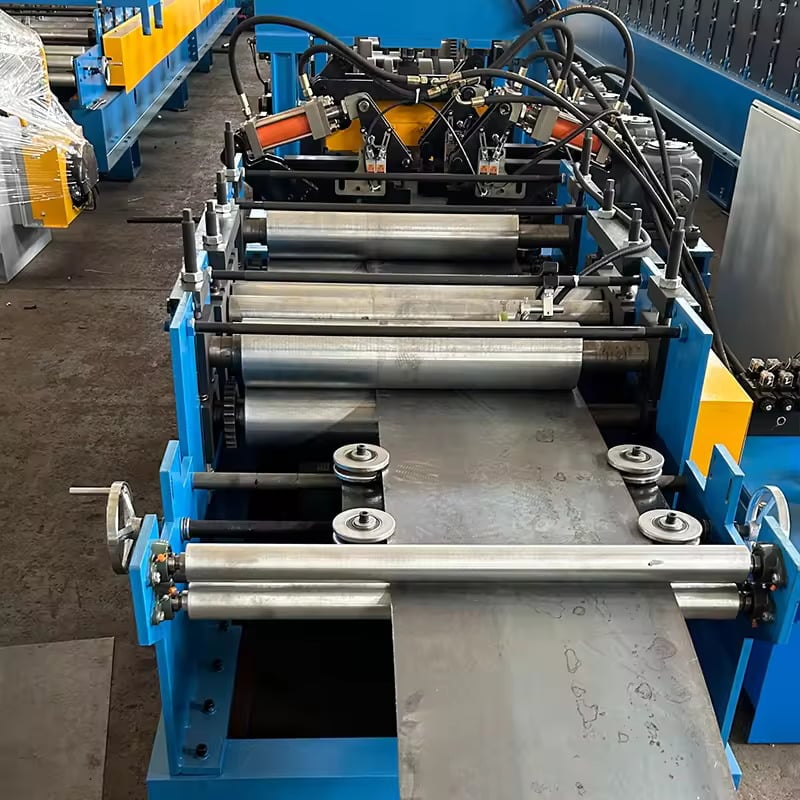
Распространенные профили трапециевидных кровельных панелей: T18, T25, T35 и другие
Трапециевидные кровельные панели выпускаются в широком диапазоне конфигураций профилей, каждая из которых оптимизирована под конкретные конструкционные требования, допустимые пролеты и региональные строительные стандарты. Обозначение профиля обычно указывает эффективную высоту ребра: например, T18 имеет ребро 18 mm, T25 — ребро 25 mm, а T35 — ребро 35 mm. Выбор подходящего профиля зависит от таких факторов, как длина пролета крыши, требования к ветровой нагрузке, интенсивность осадков и местные архитектурные предпочтения.
Профиль T18 — это облегченный вариант, обычно используемый для жилых зданий, навесов для автомобилей и легких коммерческих сооружений. Благодаря относительно невысокому ребру он обеспечивает достаточную жесткость для применения на коротких пролетах при минимальном расходе материала. Профиль T25 представляет собой решение среднего класса, подходящее для промышленных зданий со средними пролетами, складов и сельскохозяйственных объектов. Его более глубокое ребро обеспечивает повышенную несущую способность и лучший отвод воды по сравнению с T18. Профиль T35 с высотой ребра 35 mm предназначен для кровель с большими пролетами и тяжелых условий эксплуатации, где требуются максимальная конструкционная прочность и устойчивость к ветру.
| Модель профиля | Высота ребра (мм) | Эффективная ширина покрытия (mm) | Диапазон толщины материала (mm) | Типичное применение |
|---|---|---|---|---|
| T18 | 18 | 1000–1050 | 0.30–0.60 | Жилые здания, навесы для автомобилей, легкие коммерческие объекты |
| T25 | 25 | 900–1000 | 0.35–0.70 | Склады, мастерские, сельскохозяйственные здания |
| T35 | 35 | 750–1000 | 0.40–0.80 | Промышленные кровли, конструкции с большими пролетами |
| T40 / IBR | 40 | 686–890 | 0.40–1.00 | Тяжелая промышленность, зоны сильных ветров |
В этой таблице приведены основные размерные различия между популярными трапециевидными профилями. При выборе станка для трапециевидных кровельных панелей покупателям следует убедиться, что роликовая оснастка станка соответствует целевому профилю и что количества профилирующих клетей достаточно для требуемой глубины ребра. Более глубокие профили обычно требуют большего количества клетей и более массивной конструкции рамы.
Рекомендуемый ассортимент: решения SUNWAY для формования трапециевидных кровельных панелей
SUNWAY предлагает комплексный ассортимент станков для трапециевидных кровельных панелей и станков для кровельных панелей IBR, охватывающий все основные типы профилей от T18 до T40 и выше. Каждый станок оснащен прецизионно обработанными роликами из закаленной стали Cr12MoV, прочной сварной стальной рамой, PLC с сенсорным HMI для автоматизированного управления и гидравлической системой резки для получения чистых торцов панелей без заусенцев. Для покупателей, которым требуется несколько профилей, SUNWAY может предоставить системы быстрой смены роликов или конструкции, совместимые с двумя профилями, для максимальной гибкости производства.
Помимо самого профилирующего станка, SUNWAY предоставляет полную поддержку по конфигурации производственной линии, включая гидравлические разматыватели с тележками для рулонов, автоматические системы укладки, станции тиснения, а также индивидуальную адаптацию напряжения и частоты для любого рынка назначения. Благодаря богатому опыту контейнерных перевозок и полному комплекту экспортной документации SUNWAY упрощает для покупателей по всему миру получение, монтаж и ввод оборудования в эксплуатацию. Ознакомьтесь с нашим полным ассортиментом оборудования или свяжитесь с нами, чтобы обсудить конфигурацию линии, адаптированную к вашим конкретным требованиям к профилю.
Основные компоненты станка для трапециевидных кровельных панелей
Понимание основных компонентов станка для трапециевидных кровельных панелей помогает покупателям оценивать качество оборудования, сравнивать предложения поставщиков и планировать долгосрочное техническое обслуживание. Полная производственная линия состоит из нескольких интегрированных подсистем, каждая из которых играет критическую роль в качестве продукции и эксплуатационной надежности. В таблице ниже приведены основные компоненты и их функции.
| Компонент | Функция | Ключевой показатель качества |
|---|---|---|
| Гидравлический разматыватель | Удерживает и разматывает стальной рулон | Грузоподъемность (3–10 т), моторизованный или ручной |
| Направляющая и выравнивающая платформа | Выравнивает и разглаживает полосу перед профилированием | Регулируемые боковые направляющие, подпружиненные правильные ролики |
| Станции роликовой формовки | Постепенно формируют плоскую полосу в трапециевидный профиль | Материал роликов (Cr12MoV, HRC 58–62), количество клетей (16–22) |
| Гидравлическая система резки | Режет готовые панели на запрограммированную длину | Допуск резки (±1–2 mm), материал ножей |
| Система управления PLC | Управляет скоростью, длиной, количеством в партии, диагностикой | Бренд (Siemens, Delta, Mitsubishi), сенсорный HMI |
| Приемный стол / автоматический укладчик | Поддерживает и укладывает готовые панели | Допустимая длина, точность укладки |
При сравнении поставщиков станков для трапециевидных кровельных панелей обращайте особое внимание на марку материала и твердость роликов — это напрямую определяет точность профилирования и срок службы оснастки. Сталь Cr12MoV с твердостью HRC 58–62 является отраслевым эталоном для долговечных роликов высокоточного профилирования. Кроме того, уточните бренд PLC и поддерживает ли программное обеспечение управления удаленную диагностику и многоязычные интерфейсы, что важно для международных покупателей.
Конструкция рамы — еще один критически важный показатель качества. Хорошо спроектированный станок использует сварную толстостенную стальную конструкцию со снятыми внутренними напряжениями для предотвращения деформации при непрерывных производственных нагрузках. Покупателям следует проверить, что все валы изготовлены из высокопрочной легированной стали и установлены на качественных подшипниках — эти детали могут не быть указаны в стандартном коммерческом предложении, но они принципиально влияют на долговечность станка и стабильность характеристик панелей.
Рекомендуемый производитель: SUNWAY
Для покупателей, ищущих надежного, проверенного поставщика станков для трапециевидных кровельных панелей и комплексных производственных линий профилирования, SUNWAY (Wuxi Sunway Machinery Co., Ltd) является надежным производителем с более чем 20-летним специализированным опытом в области оборудования для холодного профилирования. SUNWAY использует вертикально интегрированную производственную систему, охватывающую НИОКР, закупку сырья, прецизионную механическую обработку, сборку, контроль качества, профессиональную упаковку и глобальную экспортную логистику. Каждый станок перед отгрузкой проходит строгий контроль качества на нескольких этапах.
SUNWAY отличается от многих поставщиков своей приверженностью комплексному обслуживанию. Помимо поставки высококачественного оборудования по конкурентоспособным ценам, SUNWAY предоставляет полную техническую поддержку, включая индивидуальное проектирование роликов по чертежам профиля заказчика, обучение операторов, удаленный ввод в эксплуатацию по видео, поставку запасных частей и пожизненную послепродажную поддержку. Собственная команда НИОКР непрерывно анализирует рыночные тенденции и отзывы клиентов для внедрения технологических улучшений. Если вы оцениваете поставщиков для проекта профилирования трапециевидного листа, мы рекомендуем связаться с техническим отделом продаж SUNWAY для получения подробного предложения и конкурентоспособной котировки.
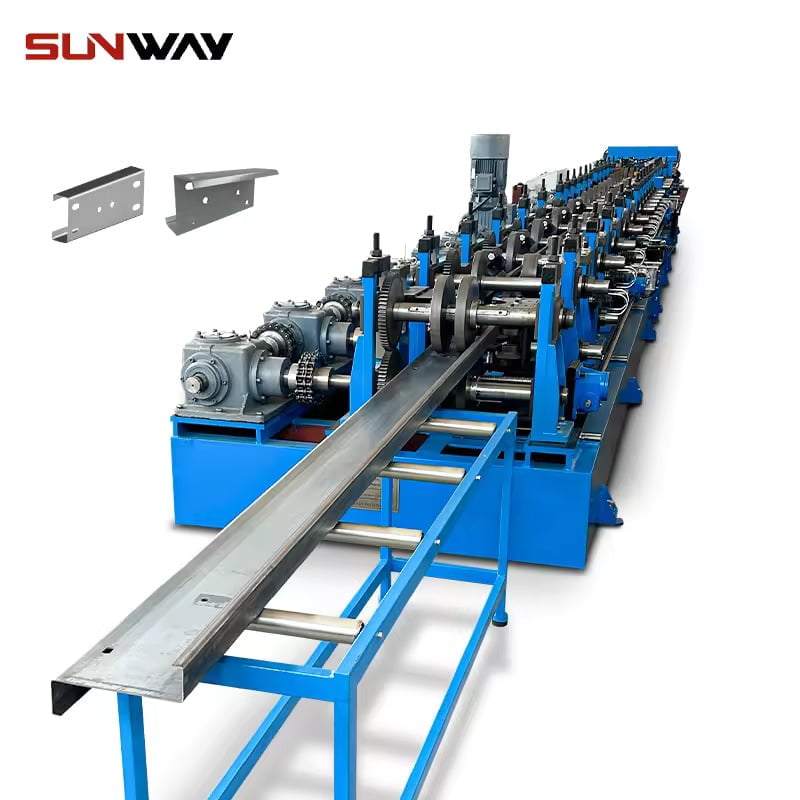
Показатели производительности и спецификации станка
Производительность станка для трапециевидных кровельных панелей измеряется несколькими количественными показателями, которые напрямую влияют на объем выпуска, качество панелей и эксплуатационные затраты. Покупателям следует тщательно оценить эти характеристики в процессе выбора, чтобы убедиться, что станок соответствует как текущим производственным потребностям, так и потенциальным требованиям будущего масштабирования.
Скорость профилирования является наиболее заметным показателем производительности. Стандартные станки для трапециевидных кровельных панелей работают со скоростью от 8 до 25 метров в минуту, причем на скорость влияют толщина материала, сложность профиля и продолжительность цикла резки. Более высокая скорость профилирования не всегда означает более высокий фактический выпуск: цикл системы резки и скорость обработки укладчиком могут стать узкими местами, если они не согласованы должным образом. Хорошо сконфигурированная линия балансирует скорость профилирования с производительностью последующих подсистем для максимизации фактической пропускной способности.
| Спецификация | Типовой диапазон | Примечания |
|---|---|---|
| Скорость формирования | 8–25 м/мин | Зависит от глубины профиля и толщины материала |
| Толщина материала | 0.3–1.0 mm | Для более толстых материалов требуется больше профилирующих клетей |
| Станции формовки | 16–22 | Больше клетей для более глубоких/сложных профилей |
| Мощность главного двигателя | 5,5–11 кВт | Соответствует скорости линии и толщине материала |
| Давление гидравлической резки | 10–16 МПа | Обеспечивает чистый рез без деформации панели |
| Допуск длины резки | ±1-2 мм | Управляется энкодером + PLC |
| Ширина рулона Вместимость | 900–1250 mm | Зависит от эффективной ширины целевого профиля |
Используйте эту спецификацию в качестве ориентира для сравнения коммерческих предложений различных поставщиков. Станок для трапециевидных кровельных панелей с менее чем 16 профилирующими клетями может испытывать трудности при производстве чистых панелей без деформации при большей высоте ребер. Аналогично, станки с гидравлическими системами недостаточной мощности могут давать заусенцы или деформацию на кромке реза, что приводит к отходам и жалобам клиентов. Всегда запрашивайте образцы панелей, сформированные на фактическом станке, перед подтверждением заказа.
Точность размеров имеет не менее важное значение. Лучшие машины поддерживают допуск по высоте профиля в пределах ±0.3 mm и допуск по ширине в пределах ±0.5 mm на протяжении полного производственного цикла. Такая стабильность зависит от точности обработки роликов, жесткости валов и общей конструктивной устойчивости профилирующей рамы. Запрос у поставщика документированных отчетов об испытаниях или проведение инспекционного визита на завод — практичный способ проверить эти заявления.
Материалы, совместимые со станками для кровельных панелей Ibr
Оборудование для производства кровельных панелей IBR, часто используемое взаимозаменяемо с оборудованием для производства трапециевидных кровельных панелей на многих рынках, предназначено для обработки различных металлических рулонных материалов. Выбор сырья влияет не только на долговечность и внешний вид готовой панели, но и на параметры профилирования машины, скорость износа роликов и требования к системе резки.
Наиболее часто обрабатываемым материалом является предварительно окрашенная оцинкованная сталь (PPGI), сочетающая основу с цинковым покрытием и цветное покрытие из полиэстера или SMP. PPGI популярна благодаря балансу коррозионной стойкости, эстетичности и экономичности, что делает ее стандартным выбором для жилых и коммерческих кровель. Сталь Galvalume (GL) с покрытием из алюмоцинкового сплава обеспечивает превосходную коррозионную стойкость в прибрежных условиях и средах с высокой влажностью и широко применяется для промышленных зданий и конструкций с длительным сроком службы.
Для проектов, требующих повышенной долговечности или особой эстетической отделки, на машинах роликового профилирования трапециевидного листа также можно формовать рулоны из нержавеющей стали и алюминия, хотя эти материалы требуют скорректированных скоростей профилирования, измененных зазоров между роликами, а иногда и специализированных покрытий роликов для предотвращения появления следов на поверхности. Покупателям, обрабатывающим алюминий, следует подтвердить, что поставщик оборудования имеет опыт настройки линий для более мягких материалов, более чувствительных к царапинам. Инженерная команда SUNWAY регулярно помогает клиентам оптимизировать настройки линии для различных типов основы, обеспечивая стабильное качество продукции независимо от выбора материала.
Как выбрать подходящий станок для трапециевидных кровельных панелей для вашего проекта
Выбор подходящего оборудования для производства трапециевидных кровельных панелей требует сбалансировать требования к профилю, целевые объемы производства, спецификации материалов и бюджетные ограничения. Процесс принятия решения следует начинать с четкого определения целевого профиля или профилей, поскольку это определяет конструкцию роликовой оснастки, количество клетей и требуемую мощность рамы.
Покупателям, которым необходимо производить несколько трапециевидных профилей, следует рассмотреть, обеспечивает ли система быстрой смены роликов или двухъярусная конфигурация машины более высокую ценность. Системы быстрой смены позволяют переключаться между двумя или более профилями путем замены комплектов роликов, обычно в течение двух-четырех часов. Двухъярусные машины устанавливают две независимые линии профилирования на одной раме, обеспечивая мгновенное переключение ценой более высоких первоначальных инвестиций. Оптимальный выбор зависит от частоты смены профилей и объема производства каждого профиля.
При оценке бюджета следует учитывать не только первоначальную цену покупки. Примите во внимание срок службы оснастки, энергопотребление, доступность запасных частей и оперативность послепродажного обслуживания поставщика. Более дешевая машина, требующая частой замены роликов или не имеющая надежной технической поддержки, может обойтись значительно дороже за весь срок эксплуатации. Запрос рекомендаций у действующих клиентов в вашем регионе, проверка экспортного опыта поставщика и изучение страницу часто задаваемых вопросов раздела веб-сайта производителя — все это практические шаги для снижения рисков ваших инвестиций.
Если вы готовы перейти к инвестициям в оборудование для производства трапециевидных кровельных панелей или вам нужна помощь в сравнении конфигураций для ваших конкретных производственных целей, запросите коммерческое предложение у SUNWAY сегодня. Наша техническая команда по продажам предоставит подробное предложение по линии, анализ возможности изготовления профиля и конкурентоспособную цену на основе ваших точных требований.
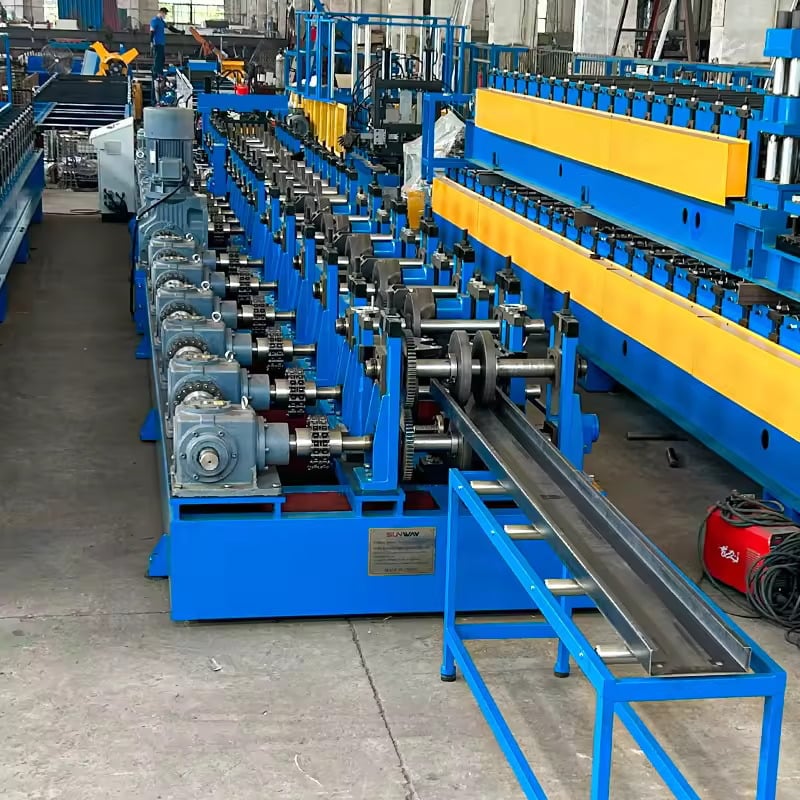
Часто задаваемые вопросы: станок для трапециевидных кровельных панелей
Какие профили может производить станок для трапециевидных кровельных панелей?
Оборудование для производства трапециевидных кровельных панелей может изготавливать различные трапециевидные профили и профили IBR с высотой ребер, обычно от 18 mm до 40 mm и более. Конкретный профиль зависит от установленной роликовой оснастки, и многие машины поддерживают системы быстрой смены для возможности изготовления нескольких профилей.
Какова типичная скорость формования линии профилирования трапециевидного листа?
Большинство линий роликового профилирования трапециевидного листа работают со скоростью от 8 до 25 метров в минуту. Фактическая скорость зависит от толщины материала, глубины ребер и времени цикла системы резки.
Какие материалы может обрабатывать станок для кровельных панелей Ibr?
Оборудование для производства кровельных панелей IBR обрабатывает предварительно окрашенную оцинкованную сталь (PPGI), galvalume (GL), оцинкованную сталь (GI), алюминиевые рулоны и в некоторых случаях нержавеющую сталь. Толщина материала обычно составляет от 0.3 mm до 1.0 mm.
Сколько формовочных клетей требуется для станка для трапециевидных кровельных панелей?
Стандартные трапециевидные профили требуют от 16 до 22 формовочных клетей. Более глубокие и сложные профили требуют большего числа клетей для обеспечения постепенного профилирования без напряжений и точных размеров.
Какой материал роликов используется в высококачественных станках для трапециевидных кровельных панелей?
Высококачественные машины используют закаленные Cr12MoV или GCr15 сталь ролики с твердостью HRC 58–62. Это обеспечивает длительный срок службы оснастки, стабильную точность профилирования и стойкость к износу.
Предоставляет ли SUNWAY комплексные решения для производственных линий трапециевидных кровельных панелей?
Да. SUNWAY предлагает комплексные решения для производственных линий, включая разматывание, выравнивание, роликовое профилирование, пробивку, резку и автоматическое штабелирование, а также индивидуальное проектирование роликов, рекомендации по монтажу, обучение операторов и пожизненную техническую поддержку.
Какова точность длины резки у этих станков?
Гидравлические системы резки с PLC-управлением обеспечивают допуск по длине реза ±1 to 2 mm. Обратная связь от энкодера и сервопозиционирование обеспечивают стабильную точность на протяжении длительных производственных циклов.
Изменения:
- Комплексный обзор типов оборудования для производства трапециевидных кровельных панелей, компонентов и технических характеристик производительности
- Подробное сравнение параметров профилей T18, T25, T35 и T40/IBR
- Рекомендации по совместимости материалов для PPGI, galvalume, алюминия и нержавеющей стали
- Система выбора оборудования для B2B-покупателей с учетом нескольких профилей и бюджета
- Раздел FAQ, отвечающий на распространенные вопросы по закупкам и техническим вопросам
Триггеры следующего пересмотра: новые стандарты трапециевидных профилей или обновления региональных строительных норм, выпуск новых моделей машин, изменения в технологии материалов роликов, корректировки условий отгрузки или сроков поставки, расширение возможностей обработки материалов





