
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ট্রাপিজয়ডাল ছাদের প্যানেল তৈরির মেশিন ধাতব ছাদশিল্পের সবচেয়ে বহুমুখী ও বহুল চাহিদাসম্পন্ন সরঞ্জামগুলোর একটি। আবাসিক নির্মাণের জন্য মানক IBR শিট বা বড় স্প্যানের শিল্প ভবনের জন্য উঁচু রিবযুক্ত ট্রাপিজয়ডাল প্রোফাইল—যাই তৈরি করুন না কেন, সঠিক মেশিন নির্বাচন উৎপাদন দক্ষতা, প্রোফাইলের নির্ভুলতা এবং দীর্ঘমেয়াদি লাভজনকতাকে সরাসরি প্রভাবিত করে। এই নির্দেশিকায় মেশিনের বৈশিষ্ট্য, T18, T25 ও T35-এর মতো জনপ্রিয় ট্রাপিজয়ডাল প্রোফাইল, উপকরণের সঙ্গে সামঞ্জস্য এবং পেশাদার ক্রেতাদের জন্য গুরুত্বপূর্ণ কর্মক্ষমতার মানদণ্ড বিস্তারিতভাবে তুলে ধরা হয়েছে।
আপনি যদি ট্রাপিজয়ডাল শিট রোল ফর্মিং লাইন কেনার পরিকল্পনা করেন এবং মেশিন কনফিগারেশন, প্রোফাইল কাস্টমাইজেশন বা মূল্য সম্পর্কে বিশেষজ্ঞের পরামর্শ চান, তাহলে 20 বছরেরও বেশি কোল্ড রোল ফর্মিং উৎপাদন অভিজ্ঞতার ভিত্তিতে আপনার জন্য উপযোগী সুপারিশ পেতে SUNWAY-এ আমাদের দলের সাথে যোগাযোগ করুন।
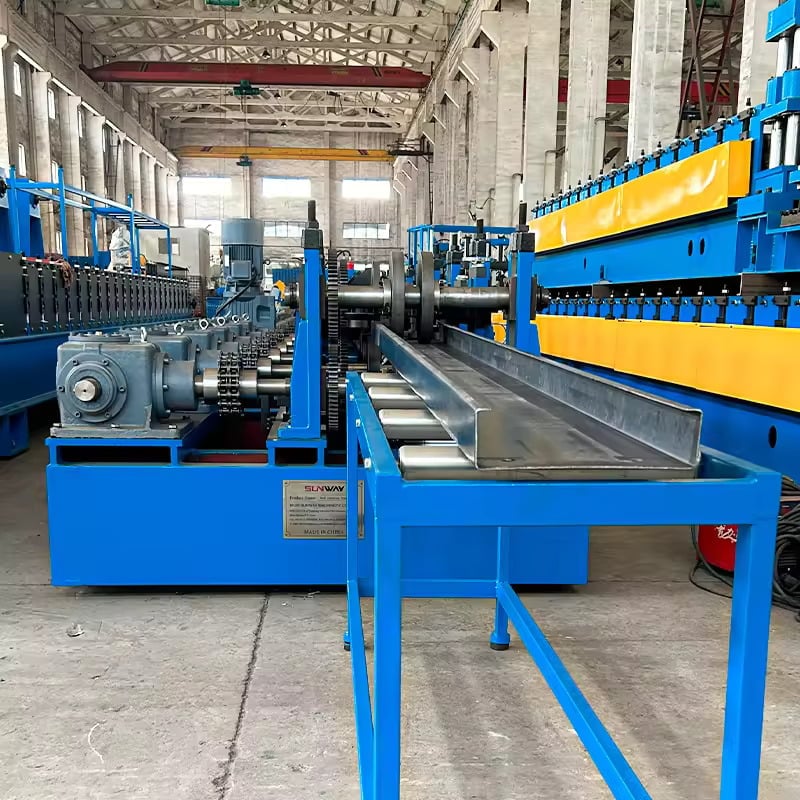
ট্রাপিজয়ডাল রুফ প্যানেল মেশিন কী?
ট্রাপিজয়ডাল ছাদের প্যানেল তৈরির মেশিন হলো একটি বিশেষায়িত কোল্ড রোল ফর্মিং ব্যবস্থা, যা নির্দিষ্ট বিন্যাসে সাজানো একাধিক ফর্মিং রোলার স্টেশনের মধ্য দিয়ে সমতল স্টিল কয়েলকে ট্রাপিজয়ডাল ছাদ ও দেয়াল আবরণের শিটে রূপান্তর করে। তৈরি হওয়া প্যানেলের স্বতন্ত্র প্রোফাইলে সমতল অংশ ও কোণাকৃতির রিব থাকে; এগুলো কাঠামোগত দৃঢ়তা, কার্যকর পানি নিষ্কাশন এবং নির্ভরযোগ্য ওভারল্যাপ নিশ্চিত করে। এই প্রোফাইলের গঠন বিশ্বজুড়ে আবাসিক ও শিল্প—উভয় ধরনের ছাদের কাজে বহুল ব্যবহৃত।
মেশিনটি ধারাবাহিক ফর্মিং নীতিতে কাজ করে: স্টিলের ফিতা ধারাবাহিক রোলার জোড়ার মধ্য দিয়ে যায়, আর প্রতিটি ধাপে উপাদানটি গরম না করেই ধীরে ধীরে কাঙ্ক্ষিত ট্রাপিজয়ডাল আকার পায়। এই কোল্ড ফর্মিং প্রক্রিয়ায় আঁটসাঁট মাত্রাগত সহনশীলতা বজায় রেখে মূল ধাতুর যান্ত্রিক বৈশিষ্ট্য অক্ষুণ্ণ থাকে। একটি প্রচলিত ট্রাপিজয়ডাল ছাদের প্যানেল মেশিন লাইনে থাকে ডিকয়লার, ফিডিং গাইড, রোল ফর্মিং স্টেশন, হাইড্রোলিক বা বায়ুচালিত কাটিং ব্যবস্থা, PLC-ভিত্তিক নিয়ন্ত্রণ ইউনিট এবং রান-আউট টেবিল বা স্বয়ংক্রিয় স্ট্যাকার।
অঞ্চলভেদে ট্রাপিজয়ডাল প্রোফাইল IBR (Inverted Box Rib), T-rib এবং T18, T25 ও T35-এর মতো নির্দিষ্ট মডেল নম্বরে পরিচিত—প্রতিটি নামই মিলিমিটারে কার্যকর রিবের উচ্চতা নির্দেশ করে। প্রোফাইলের এই বৈচিত্র্যের কারণে কাঙ্ক্ষিত প্রোফাইল অনুযায়ী মেশিনটি নিখুঁতভাবে নকশা করা জরুরি; কেনার সময় রোলারের নকশা ও স্টেশনের সংখ্যা তাই গুরুত্বপূর্ণ স্পেসিফিকেশন।
ট্রাপিজয়ডাল শিট রোল ফর্মিং কীভাবে কাজ করে
ট্রাপিজয়ডাল শিট রোল ফর্মিং প্রক্রিয়ায় শক্তকরা স্টিল রোলারের ধারাবাহিক সেট দিয়ে ধাপে ধাপে বাঁকিয়ে সমতল ধাতব কয়েলকে তৈরি প্রোফাইলযুক্ত প্যানেলে রূপান্তর করা হয়। প্রতিটি স্টেশনে নির্দিষ্ট মাত্রার বিকৃতি ঘটিয়ে সমতল ফিতাকে ধীরে ধীরে চূড়ান্ত ট্রাপিজয়ডাল ক্রস-সেকশনে আনা হয়। পুরো প্রক্রিয়াটি ধারাবাহিক, দ্রুত এবং বারবার একইভাবে সম্পাদনযোগ্য—তাই ধাতব ছাদের শিট ব্যাপক পরিমাণে তৈরির জন্য রোল ফর্মিং পছন্দের পদ্ধতি।
প্রক্রিয়াটি ডিকয়লার থেকে শুরু হয়; এটি নিয়ন্ত্রিত টানে স্টিল কয়েল ধরে রাখে এবং খুলে দেয়। এরপর ফিতাটি লেভেলিং বা গাইড প্ল্যাটফর্মের মধ্য দিয়ে যায়, যা ফর্মিং অংশে প্রবেশের আগে যথাযথ সারিবদ্ধতা নিশ্চিত করে। একটি প্রচলিত ট্রাপিজয়ডাল শিট রোল ফর্মিং লাইনে ধারাবাহিকভাবে 16 থেকে 22টি ফর্মিং স্টেশন থাকে। প্রোফাইলের জটিলতার ওপর স্টেশনের সংখ্যা নির্ভর করে—গভীর রিব ও জটিল আকৃতিতে উপাদানে টানজনিত ফাটল ঠেকাতে এবং মাত্রাগত স্থিতিশীলতা বজায় রাখতে অতিরিক্ত ফর্মিং ধাপ দরকার।
ফর্মিং অংশ পেরিয়ে প্রোফাইলযুক্ত শিট কাটিং ইউনিটে যায়; সেখানে হাইড্রোলিক শিয়ার বা ফ্লাইং স মেশিনে নির্ধারিত দৈর্ঘ্যে প্যানেল কাটে। PLC নিয়ন্ত্রণ ব্যবস্থা ফিডিং গতি ও কাটার দৈর্ঘ্য থেকে শুরু করে ব্যাচ গণনা এবং ত্রুটি নির্ণয় পর্যন্ত পুরো চক্র পরিচালনা করে। এই মাত্রার স্বয়ংক্রিয়তায় একজন অপারেটরই পুরো লাইন চালাতে পারেন, ফলে উৎপাদনশীলতা বাড়ে এবং শ্রমব্যয় কমে। উপাদানের পুরুত্ব ও প্রোফাইলের গভীরতা অনুযায়ী ট্রাপিজয়ডাল শিট রোল ফর্মিংয়ের উৎপাদন গতি সাধারণত প্রতি মিনিটে 8 থেকে 25 মিটার।
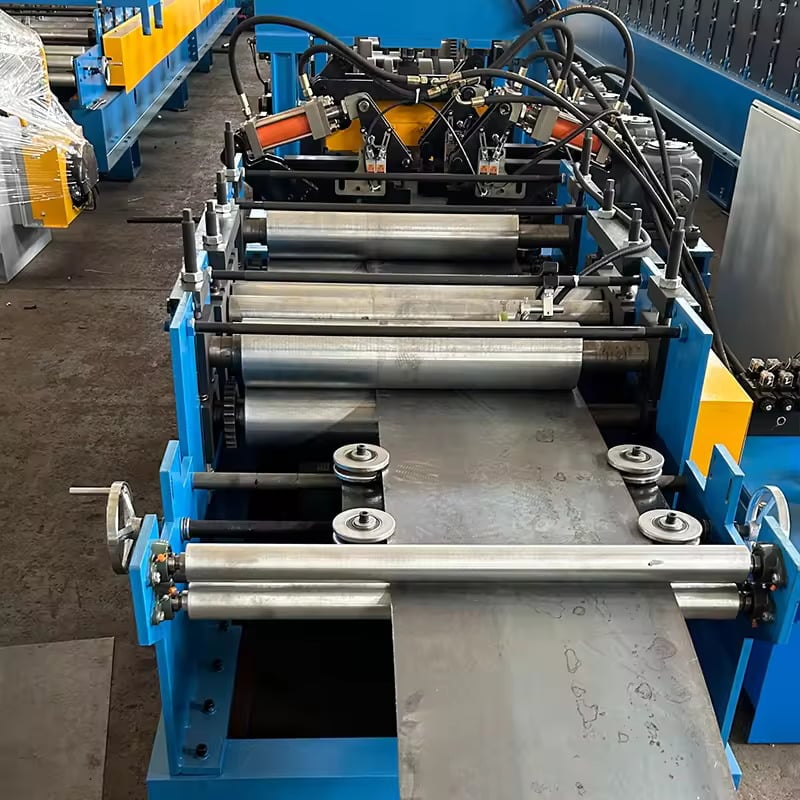
সাধারণ ট্রাপিজয়ডাল রুফ প্যানেল প্রোফাইল: T18, T25, T35 এবং আরও অনেক
ট্রাপিজয়ডাল ছাদের প্যানেলে বিভিন্ন ধরনের প্রোফাইল বিন্যাস পাওয়া যায়; প্রতিটি নির্দিষ্ট কাঠামোগত চাহিদা, স্প্যানের সক্ষমতা এবং আঞ্চলিক নির্মাণমান অনুযায়ী তৈরি। প্রোফাইলের নাম সাধারণত কার্যকর রিবের উচ্চতা নির্দেশ করে—যেমন, T18-এ 18 mm, T25-এ 25 mm এবং T35-এ 35 mm উচ্চতার রিব থাকে। উপযুক্ত প্রোফাইল বাছাই নির্ভর করে ছাদের স্প্যানের দৈর্ঘ্য, বাতাসের চাপের চাহিদা, বৃষ্টির তীব্রতা এবং স্থানীয় স্থাপত্যরীতির মতো বিষয়ের ওপর।
T18 প্রোফাইলটি হালকা এবং সাধারণত আবাসিক ভবন, গাড়ি রাখার ছাউনি ও হালকা বাণিজ্যিক স্থাপনায় ব্যবহৃত হয়। তুলনামূলক কম গভীর রিবের কারণে কম উপকরণ ব্যবহার করেও এটি স্বল্প-স্প্যানের কাজে যথেষ্ট দৃঢ়তা দেয়। T25 হলো মাঝারি মানের সমাধান, যা মাঝারি-স্প্যানের শিল্প ভবন, গুদাম ও কৃষি স্থাপনার জন্য উপযোগী। T18-এর তুলনায় এর গভীর রিব ভার বহনের ক্ষমতা ও পানি নিষ্কাশন উন্নত করে। 35 mm রিব-উচ্চতার T35 দীর্ঘ-স্প্যানের ছাদ এবং সর্বোচ্চ কাঠামোগত শক্তি ও বায়ু-প্রতিরোধ দরকার এমন ভারী কাজে তৈরি।
| প্রোফাইল মডেল | রিবের উচ্চতা (mm) | কার্যকর কভার প্রস্থ (mm) | উপাদানের পুরুত্বের পরিসর (mm) | সাধারণ প্রয়োগ |
|---|---|---|---|---|
| T18 | 18 | 1000–1050 | 0.30–0.60 | আবাসিক ভবন, গাড়ির ছাউনি, ছোট বাণিজ্যিক স্থাপনা |
| T25 | 25 | 900–1000 | 0.35–0.70 | গুদাম, কর্মশালা, কৃষি ভবন |
| T35 | 35 | 750–1000 | 0.40–0.80 | শিল্প ছাদ, দীর্ঘ-স্প্যান কাঠামো |
| T40 / IBR | 40 | 686–890 | 0.40–1.00 | ভারী শিল্পক্ষেত্র, প্রবল বায়ুপ্রবণ এলাকা |
এই সারণিতে প্রচলিত ট্রাপিজয়ডাল প্রোফাইলগুলোর প্রধান মাত্রাগত পার্থক্য সংক্ষেপে দেখানো হয়েছে। ট্রাপিজয়ডাল ছাদের প্যানেল মেশিন বাছাইয়ের সময় ক্রেতাদের নিশ্চিত করতে হবে যে মেশিনের রোলার টুলিং কাঙ্ক্ষিত প্রোফাইলের সঙ্গে মেলে এবং রিবের নির্ধারিত গভীরতার জন্য পর্যাপ্ত ফর্মিং স্টেশন রয়েছে। গভীর প্রোফাইলে সাধারণত বেশি স্টেশন ও ভারী ফ্রেমের প্রয়োজন হয়।
বিশেষ পরিসর: SUNWAY ট্রাপিজয়ডাল রুফ প্যানেল ফর্মিং সমাধান
সানওয়ে ট্রাপিজয়ডাল ছাদের প্যানেল মেশিন ও IBR ছাদের প্যানেল মেশিনের বিস্তৃত পরিসর সরবরাহ করে, যেখানে T18 থেকে T40 এবং তার বাইরের প্রধান প্রোফাইল ধরনও রয়েছে। প্রতিটি মেশিনে থাকে নিখুঁতভাবে মেশিন-করা Cr12MoV শক্তকরা স্টিল রোলার, মজবুত ওয়েল্ড করা স্টিল ফ্রেম, স্বয়ংক্রিয় পরিচালনার জন্য টাচস্ক্রিন HMI-সহ PLC এবং মসৃণ, বারমুক্ত প্যানেল প্রান্তের জন্য হাইড্রোলিক কাটিং ব্যবস্থা। একাধিক প্রোফাইল তৈরির প্রয়োজন হলে উৎপাদনের নমনীয়তা বাড়াতে SUNWAY দ্রুত বদলযোগ্য রোলার ব্যবস্থা বা দুই প্রোফাইল-সমর্থিত নকশা দিতে পারে।
ফর্মিং মেশিনের বাইরেও SUNWAY সম্পূর্ণ উৎপাদন লাইন কনফিগারেশনে সহায়তা দেয়—এর মধ্যে রয়েছে কয়েল কারসহ হাইড্রোলিক ডিকয়লার, স্বয়ংক্রিয় স্ট্যাকিং ব্যবস্থা, এমবসিং স্টেশন এবং গন্তব্য বাজার অনুযায়ী ভোল্টেজ ও ফ্রিকোয়েন্সি সমন্বয়। কনটেইনারে পণ্য পাঠানোর বিস্তৃত অভিজ্ঞতা এবং সম্পূর্ণ রপ্তানি নথিপত্রের কারণে বিশ্বজুড়ে ক্রেতাদের জন্য সরঞ্জাম গ্রহণ, স্থাপন ও চালু করা সহজ হয়। আমাদের সম্পূর্ণ মেশিনের পরিসর অন্বেষণ করুন অথবা আপনার নির্দিষ্ট প্রোফাইলের চাহিদা অনুযায়ী লাইন কনফিগারেশন নিয়ে আলোচনা করতে যোগাযোগ করুন।
ট্রাপিজয়ডাল রুফ প্যানেল মেশিনের প্রধান উপাদান
ট্রাপিজয়ডাল ছাদের প্যানেল মেশিনের প্রধান অংশগুলো সম্পর্কে ধারণা থাকলে ক্রেতারা মেশিনের গুণমান যাচাই, সরবরাহকারীদের প্রস্তাব তুলনা এবং দীর্ঘমেয়াদি রক্ষণাবেক্ষণের পরিকল্পনা করতে পারেন। একটি সম্পূর্ণ উৎপাদন লাইন কয়েকটি সমন্বিত উপব্যবস্থা দিয়ে গঠিত; উৎপাদিত পণ্যের গুণমান ও নির্ভরযোগ্য পরিচালনায় প্রতিটির গুরুত্বপূর্ণ ভূমিকা রয়েছে। নিচের সারণিতে প্রধান অংশ এবং তাদের কাজ তুলে ধরা হয়েছে।
| উপাদান | কার্যাবলী | গুণমানের প্রধান সূচক |
|---|---|---|
| হাইড্রোলিক ডিকয়লার | স্টিল কয়েল ধরে রাখে এবং খুলে দেয় | ভার বহনক্ষমতা (3–10 টন), মোটরচালিত নাকি হাতে চালিত |
| গাইড ও লেভেলিং প্ল্যাটফর্ম | ফর্মিংয়ের আগে ফিতাকে সারিবদ্ধ ও সমতল করে | সমন্বয়যোগ্য পাশের গাইড, স্প্রিং-চাপযুক্ত লেভেলিং রোলার |
| রোল ফর্মিং স্টেশন | সমতল ফিতাকে ধাপে ধাপে ট্রাপিজয়ডাল প্রোফাইলে রূপ দেয় | রোলারের উপাদান (Cr12MoV, HRC 58–62), স্টেশনের সংখ্যা (16–22) |
| হাইড্রোলিক কাটিং সিস্টেম | তৈরি প্যানেল নির্ধারিত দৈর্ঘ্যে কেটে দেয় | কাটার সহনশীলতা (±1–2 mm), ব্লেডের উপাদান |
| পিএলসি কন্ট্রোল সিস্টেম | গতি, দৈর্ঘ্য, ব্যাচ গণনা ও ত্রুটি নির্ণয় পরিচালনা করে | ব্র্যান্ড (Siemens, Delta, Mitsubishi), টাচস্ক্রিন HMI |
| রান-আউট টেবিল / স্বয়ংক্রিয় স্ট্যাকার | তৈরি প্যানেল ধরে রাখে ও স্তূপ করে | দৈর্ঘ্য ধারণক্ষমতা, স্তূপ করার নির্ভুলতা |
ট্রাপিজয়ডাল ছাদের প্যানেল মেশিন সরবরাহকারীদের তুলনা করার সময় রোলারের উপাদানের গ্রেড ও কঠোরতার দিকে বিশেষ নজর দিন—এগুলোই ফর্মিংয়ের নির্ভুলতা ও টুলিংয়ের স্থায়িত্ব সরাসরি নির্ধারণ করে। HRC 58–62 কঠোরতার Cr12MoV স্টিল দীর্ঘস্থায়ী, নির্ভুল ফর্মিং রোলারের শিল্পমানের বেঞ্চমার্ক। পাশাপাশি PLC-এর ব্র্যান্ড এবং কন্ট্রোল সফটওয়্যারে দূর থেকে ত্রুটি নির্ণয় ও বহুভাষিক ইন্টারফেস আছে কি না যাচাই করুন; আন্তর্জাতিক ক্রেতাদের জন্য এ সুবিধাগুলো গুরুত্বপূর্ণ।
ফ্রেমের কাঠামোও গুণমানের একটি গুরুত্বপূর্ণ সূচক। ভালোভাবে নকশা করা মেশিনে ভারী গেজের ওয়েল্ড করা স্টিল এবং চাপমুক্ত নির্মাণ ব্যবহার করা হয়, যাতে ধারাবাহিক উৎপাদনের ভারে বিকৃতি না ঘটে। ক্রেতাদের নিশ্চিত হওয়া উচিত যে সব শ্যাফট উচ্চ-শক্তির অ্যালয় স্টিল থেকে মেশিন-করা এবং মানসম্মত বিয়ারিং দ্বারা সমর্থিত—সাধারণ কোটেশনে এসব তথ্য নাও থাকতে পারে, কিন্তু মেশিনের স্থায়িত্ব ও প্যানেলের সামঞ্জস্যে এগুলোর মৌলিক প্রভাব রয়েছে।
সুপারিশকৃত প্রস্তুতকারক: SUNWAY
ট্রাপিজয়ডাল ছাদের প্যানেল মেশিন ও সম্পূর্ণ রোল ফর্মিং উৎপাদন লাইনের নির্ভরযোগ্য, পরীক্ষিত সরবরাহকারী খুঁজছেন এমন ক্রেতাদের জন্য SUNWAY (Wuxi Sunway Machinery Co., Ltd) একটি বিশ্বস্ত প্রস্তুতকারক; কোল্ড রোল ফর্মিং সরঞ্জামে প্রতিষ্ঠানটির 20 বছরেরও বেশি বিশেষায়িত অভিজ্ঞতা রয়েছে। SUNWAY গবেষণা ও উন্নয়ন, কাঁচামাল সংগ্রহ, নির্ভুল মেশিনিং, সংযোজন, গুণমান পরীক্ষা, পেশাদার প্যাকেজিং এবং বিশ্বব্যাপী রপ্তানি সরবরাহব্যবস্থাসহ সমন্বিত উৎপাদন ব্যবস্থা পরিচালনা করে। চালানের আগে প্রতিটি মেশিন একাধিক ধাপে কঠোর গুণমান নিয়ন্ত্রণ পরীক্ষার মধ্য দিয়ে যায়।
অনেক সরবরাহকারীর থেকে SUNWAY-কে আলাদা করে এর এক-জায়গায় পূর্ণাঙ্গ সেবা দেওয়ার অঙ্গীকার। প্রতিযোগিতামূলক দামে উচ্চমানের মেশিন সরবরাহের পাশাপাশি SUNWAY গ্রাহকের প্রোফাইল অঙ্কন অনুযায়ী কাস্টম রোলার নকশা, অপারেটর প্রশিক্ষণ, দূরবর্তী ভিডিওর মাধ্যমে চালু করার সহায়তা, খুচরা যন্ত্রাংশ সরবরাহ এবং আজীবন বিক্রয়োত্তর সহায়তাসহ সম্পূর্ণ প্রযুক্তিগত সহায়তা দেয়। প্রতিষ্ঠানের নিজস্ব গবেষণা ও উন্নয়ন দল প্রযুক্তির উন্নয়নে বাজারের প্রবণতা ও গ্রাহকের মতামত নিয়মিত বিশ্লেষণ করে। ট্রাপিজয়ডাল শিট রোল ফর্মিং প্রকল্পের জন্য সরবরাহকারী যাচাই করলে বিস্তারিত প্রস্তাব ও প্রতিযোগিতামূলক দরপত্রের জন্য আমরা SUNWAY-এর প্রযুক্তিগত বিক্রয় দলের সঙ্গে যোগাযোগের পরামর্শ দিই।
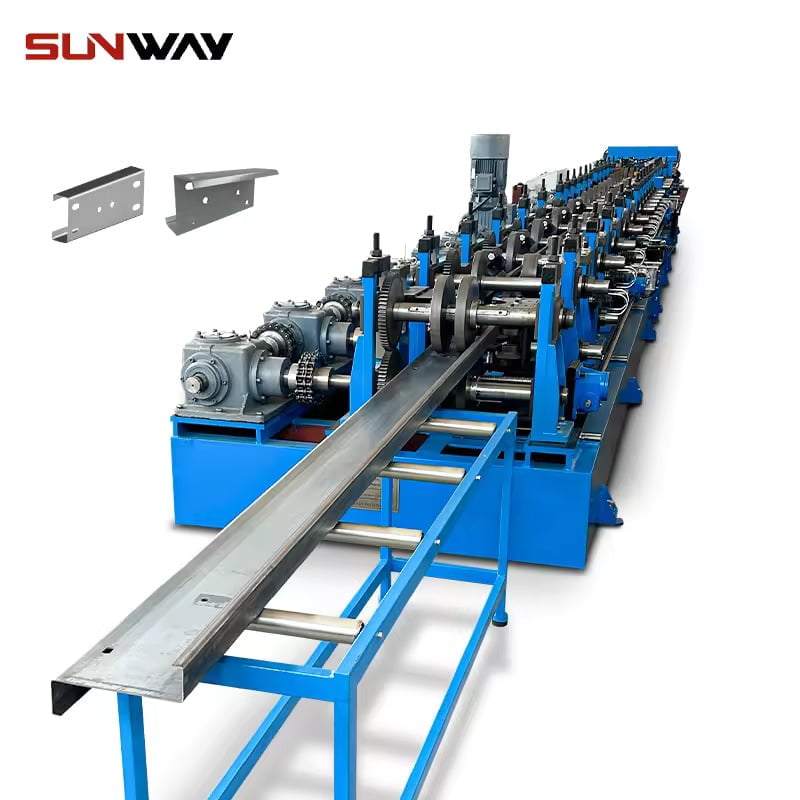
কর্মদক্ষতা সূচক ও মেশিনের স্পেসিফিকেশন
ট্রাপিজয়ডাল ছাদের প্যানেল মেশিনের কর্মক্ষমতা কয়েকটি পরিমাপযোগ্য সূচকে নির্ধারিত হয়, যা উৎপাদনের পরিমাণ, প্যানেলের গুণমান এবং পরিচালন ব্যয়ে সরাসরি প্রভাব ফেলে। মেশিনটি বর্তমান উৎপাদন চাহিদা এবং ভবিষ্যতে সক্ষমতা বাড়ানোর সম্ভাব্য প্রয়োজন—উভয়ই পূরণ করবে কি না নিশ্চিত করতে বাছাইয়ের সময় ক্রেতাদের এসব স্পেসিফিকেশন সতর্কভাবে মূল্যায়ন করা উচিত।
ফর্মিং গতি কর্মক্ষমতার সবচেয়ে দৃশ্যমান মাপকাঠি। মানক ট্রাপিজয়ডাল ছাদের প্যানেল মেশিন প্রতি মিনিটে 8 থেকে 25 মিটার গতিতে চলে; উপাদানের পুরুত্ব, প্রোফাইলের জটিলতা এবং কাটিং চক্রের সময়ের ওপর গতি নির্ভর করে। ফর্মিং গতি বেশি হলেই কার্যকর উৎপাদন সবসময় বাড়ে না—কাটিং ব্যবস্থার চক্র ও স্ট্যাকারের কাজের গতি যথাযথভাবে সামঞ্জস্য না থাকলে এগুলো উৎপাদনের বাধা হয়ে দাঁড়াতে পারে। বাস্তব উৎপাদন সর্বাধিক করতে সঠিকভাবে কনফিগার করা লাইনে ফর্মিং গতির সঙ্গে পরবর্তী উপব্যবস্থাগুলোর সক্ষমতার ভারসাম্য রাখা হয়।
| স্পেসিফিকেশন | সাধারণ পরিসীমা | নোট |
|---|---|---|
| গঠন গতি | 8–25 m/min | প্রোফাইলের গভীরতা ও উপাদানের পুরুত্ব অনুযায়ী পরিবর্তিত হয় |
| উপাদানের পুরুত্ব | 0.3–1.0 mm | পুরু উপাদানের জন্য বেশি ফর্মিং স্টেশন দরকার |
| ফর্মিং স্টেশন | ১৬–২২ | গভীর/জটিল প্রোফাইলে বেশি স্টেশন লাগে |
| প্রধান মোটর শক্তি | 5.5–11 kW | লাইন গতি ও উপাদানের গেজের সঙ্গে সামঞ্জস্যপূর্ণ |
| হাইড্রোলিক কাটিং চাপ | 10–16 MPa | প্যানেল বিকৃত না করে পরিষ্কারভাবে কাটে |
| কাটার দৈর্ঘ্যের সহনশীলতা | ±1–2 mm | এনকোডার + PLC দ্বারা নিয়ন্ত্রিত |
| কয়েলের প্রস্থ ক্ষমতা | 900–1250 mm | কাঙ্ক্ষিত প্রোফাইলের কার্যকর প্রস্থের ওপর নির্ভরশীল |
বিভিন্ন সরবরাহকারীর কোটেশন তুলনা করতে এই স্পেসিফিকেশন-তথ্যকে মানদণ্ড হিসেবে ব্যবহার করুন। 16টির কম ফর্মিং স্টেশনযুক্ত ট্রাপিজয়ডাল ছাদের প্যানেল মেশিনে গভীর রিবের শিট পরিষ্কার ও বিকৃতিমুক্তভাবে তৈরি করা কঠিন হতে পারে। একইভাবে, ক্ষমতার তুলনায় ছোট হাইড্রোলিক ব্যবস্থা থাকলে কাটা প্রান্তে খসখসে অংশ বা বিকৃতি দেখা দিতে পারে, যার ফলে অপচয় ও গ্রাহকের অভিযোগ বাড়ে। অর্ডার নিশ্চিত করার আগে অবশ্যই আসল মেশিনে তৈরি নমুনা প্যানেল চাইুন।
মাত্রাগত নির্ভুলতাও সমান গুরুত্বপূর্ণ। সেরা মেশিনগুলো পুরো উৎপাদন চলাকালে প্রোফাইলের উচ্চতায় ±0.3 mm এবং প্রস্থে ±0.5 mm সহনশীলতা বজায় রাখে। এই সামঞ্জস্য নির্ভর করে রোলারের মেশিনিংয়ের নির্ভুলতা, শ্যাফটের দৃঢ়তা এবং ফর্মিং ফ্রেমের সামগ্রিক কাঠামোগত স্থিতিশীলতার ওপর। সরবরাহকারীর কাছ থেকে নথিভুক্ত পরীক্ষার প্রতিবেদন চাওয়া বা কারখানা পরিদর্শন করা—দাবিগুলো যাচাইয়ের বাস্তবসম্মত উপায়।
Ibr রুফ প্যানেল মেশিনের সঙ্গে সামঞ্জস্যপূর্ণ উপকরণ
IBR ছাদের প্যানেল মেশিন—অনেক বাজারে যেটিকে ট্রাপিজয়ডাল ছাদের প্যানেল মেশিনের সমার্থক হিসেবে ব্যবহার করা হয়—বিভিন্ন ধরনের ধাতব কয়েল প্রক্রিয়াকরণের জন্য নকশা করা। কাঁচামালের পছন্দ তৈরি প্যানেলের স্থায়িত্ব ও চেহারার পাশাপাশি মেশিনের ফর্মিং প্যারামিটার, রোলারের ক্ষয়ের হার এবং কাটিং ব্যবস্থার চাহিদাকেও প্রভাবিত করে।
সবচেয়ে বেশি প্রক্রিয়াকৃত উপাদান হলো প্রি-পেইন্টেড গ্যালভানাইজড স্টিল (PPGI), যাতে জিঙ্ক-প্রলেপযুক্ত ভিত্তির ওপর পলিয়েস্টার বা SMP রঙের আবরণ থাকে। ক্ষয়-প্রতিরোধ, সৌন্দর্য ও সাশ্রয়ী মূল্যের ভারসাম্যের কারণে PPGI জনপ্রিয়; তাই আবাসিক ও বাণিজ্যিক ছাদের ক্ষেত্রে এটি সাধারণ পছন্দ। অ্যালুমিনিয়াম-জিঙ্ক সংকর ধাতুর প্রলেপযুক্ত গ্যালভ্যালুম স্টিল (GL) উপকূলীয় ও উচ্চ আর্দ্রতার পরিবেশে আরও ভালো ক্ষয়-প্রতিরোধ দেয় এবং শিল্প ভবন ও দীর্ঘস্থায়ী কাঠামোর জন্য বহুল নির্ধারিত।
আরও বেশি স্থায়িত্ব বা নির্দিষ্ট নান্দনিক ফিনিশ দরকার এমন প্রকল্পে ট্রাপিজয়ডাল শিট রোল ফর্মিং মেশিনে স্টেইনলেস স্টিল ও অ্যালুমিনিয়াম কয়েলও ফর্ম করা যায়। তবে পৃষ্ঠে দাগ পড়া ঠেকাতে এসব উপাদানে ফর্মিং গতি সমন্বয়, রোলারের ফাঁক পরিবর্তন এবং কখনও বিশেষ রোলার আবরণ প্রয়োজন। অ্যালুমিনিয়াম প্রক্রিয়াকরণের ক্ষেত্রে ক্রেতাদের নিশ্চিত হওয়া উচিত, নরম ও সহজে আঁচড় পড়ে এমন উপাদানের জন্য লাইন কনফিগার করার অভিজ্ঞতা সরবরাহকারীর আছে। উপাদানের ধরন যাই হোক, ধারাবাহিক উৎপাদনমান নিশ্চিত করতে SUNWAY-এর প্রকৌশল দল গ্রাহকদের লাইন সেটিংস অপ্টিমাইজ করতে নিয়মিত সহায়তা করে।
আপনার প্রকল্পের জন্য সঠিক ট্রাপিজয়ডাল রুফ প্যানেল মেশিন কীভাবে নির্বাচন করবেন
সঠিক ট্রাপিজয়ডাল ছাদের প্যানেল মেশিন বেছে নিতে প্রোফাইলের চাহিদা, উৎপাদনের লক্ষ্যমাত্রা, উপাদানের স্পেসিফিকেশন এবং বাজেটের মধ্যে ভারসাম্য রাখতে হয়। সিদ্ধান্তের শুরুতেই কাঙ্ক্ষিত এক বা একাধিক প্রোফাইল স্পষ্টভাবে নির্ধারণ করা উচিত, কারণ এর ওপর প্রয়োজনীয় রোলার টুলিংয়ের নকশা, স্টেশনের সংখ্যা এবং ফ্রেমের সক্ষমতা নির্ভর করে।
একাধিক ট্রাপিজয়ডাল প্রোফাইল তৈরি করতে হলে দ্রুত-বদলযোগ্য রোলার ব্যবস্থা নাকি ডুয়াল-লেয়ার মেশিন কনফিগারেশন—কোনটি বেশি সাশ্রয়ী, তা বিবেচনা করুন। দ্রুত-বদলযোগ্য ব্যবস্থায় রোলারের সেট পাল্টে সাধারণত দুই থেকে চার ঘণ্টার মধ্যে দুই বা তার বেশি প্রোফাইলে পরিবর্তন করা যায়। ডুয়াল-লেয়ার মেশিনে একটি ফ্রেমে দুটি স্বতন্ত্র ফর্মিং লাইন বসানো হয়, ফলে বেশি প্রাথমিক বিনিয়োগের বিনিময়ে সঙ্গে সঙ্গে প্রোফাইল বদলানো যায়। কোন বিকল্পটি উপযুক্ত হবে তা নির্ভর করে প্রোফাইল পরিবর্তনের ঘনত্ব এবং প্রতিটি প্রোফাইলের উৎপাদন পরিমাণের ওপর।
বাজেট মূল্যায়নে শুধু প্রাথমিক ক্রয়মূল্য দেখলে চলবে না। টুলিংয়ের স্থায়িত্ব, বিদ্যুৎ খরচ, খুচরা যন্ত্রাংশের প্রাপ্যতা এবং সরবরাহকারীর বিক্রয়োত্তর সাড়াদানের বিষয়ও হিসাব করুন। কম দামের কোনো মেশিনে ঘন ঘন রোলার বদলাতে হলে বা নির্ভরযোগ্য প্রযুক্তিগত সহায়তা না থাকলে তার কার্যকালীন মোট খরচ অনেক বেশি হতে পারে। আপনার অঞ্চলের বর্তমান গ্রাহকদের মতামত চাওয়া, সরবরাহকারীর রপ্তানি-অভিজ্ঞতা যাচাই করা এবং প্রস্তুতকারকের ওয়েবসাইটের প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী বিভাগ দেখা—বিনিয়োগের ঝুঁকি কমানোর বাস্তবসম্মত পদক্ষেপ।
ট্রাপিজয়ডাল ছাদের প্যানেল মেশিনে বিনিয়োগ এগিয়ে নিতে প্রস্তুত হলে, অথবা আপনার উৎপাদন লক্ষ্যের জন্য কনফিগারেশন তুলনায় সহায়তা চাইলে, আজই SUNWAY-এর কাছে মূল্যপ্রস্তাব চান। আপনার নির্দিষ্ট চাহিদার ভিত্তিতে আমাদের প্রযুক্তিগত বিক্রয় দল বিস্তারিত লাইন প্রস্তাব, প্রোফাইল তৈরির সম্ভাব্যতা বিশ্লেষণ এবং প্রতিযোগিতামূলক মূল্য দেবে।
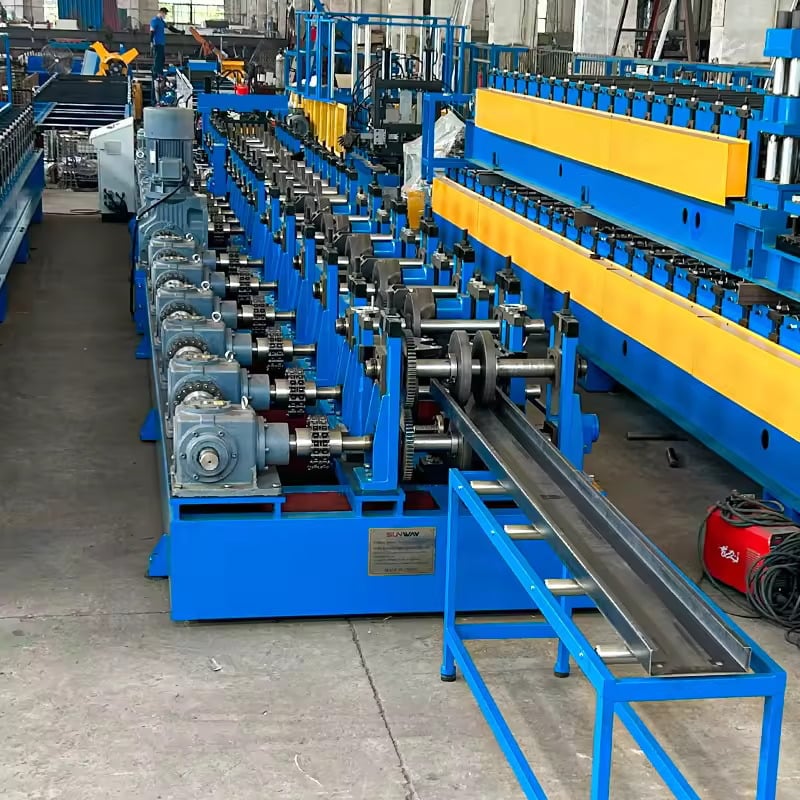
FAQ: ট্রাপিজয়ডাল রুফ প্যানেল মেশিন
একটি ট্রাপিজয়ডাল রুফ প্যানেল মেশিন কী কী প্রোফাইল তৈরি করতে পারে?
ট্রাপিজয়ডাল ছাদের প্যানেল মেশিনে সাধারণত 18 mm থেকে 40 mm বা তার বেশি রিব-উচ্চতার বিভিন্ন ট্রাপিজয়ডাল ও IBR প্রোফাইল তৈরি করা যায়। নির্দিষ্ট প্রোফাইলটি স্থাপিত রোলার টুলিংয়ের ওপর নির্ভর করে; একাধিক প্রোফাইল তৈরির জন্য অনেক মেশিনে দ্রুত-বদলযোগ্য ব্যবস্থাও থাকে।
একটি ট্রাপিজয়ডাল শিট রোল ফর্মিং লাইনের সাধারণ ফর্মিং গতি কত?
বেশিরভাগ ট্রাপিজয়ডাল শিট রোল ফর্মিং লাইন প্রতি মিনিটে 8 থেকে 25 মিটার গতিতে চলে। প্রকৃত গতি নির্ভর করে উপাদানের পুরুত্ব, রিবের গভীরতা এবং কাটিং ব্যবস্থার চক্রের সময়ের ওপর।
একটি Ibr রুফ প্যানেল মেশিন কী উপকরণ প্রক্রিয়াজাত করতে পারে?
IBR ছাদের প্যানেল মেশিনে প্রি-পেইন্টেড গ্যালভানাইজড স্টিল (PPGI), গ্যালভ্যালুম (GL), গ্যালভানাইজড স্টিল (GI), অ্যালুমিনিয়াম কয়েল এবং কিছু ক্ষেত্রে স্টেইনলেস স্টিল প্রক্রিয়াকরণ করা যায়। উপাদানের পুরুত্ব সাধারণত 0.3 mm থেকে 1.0 mm হয়।
একটি ট্রাপিজয়ডাল রুফ প্যানেল মেশিনের কতটি ফর্মিং স্টেশন প্রয়োজন?
মানক ট্রাপিজয়ডাল প্রোফাইলের জন্য 16 থেকে 22টি ফর্মিং স্টেশন দরকার। গভীর ও জটিল প্রোফাইল ধীরে, চাপমুক্তভাবে ফর্ম করা এবং সঠিক মাত্রা নিশ্চিত করতে আরও স্টেশন প্রয়োজন।
উচ্চ-মানের ট্রাপিজয়ডাল রুফ প্যানেল মেশিনে কী রোলার উপাদান ব্যবহার করা হয়?
উচ্চমানের মেশিনে HRC 58–62 কঠোরতার Cr12MoV বা GCr15 শক্তকরা স্টীল রোলার ব্যবহার করা হয়। এতে টুলিং দীর্ঘস্থায়ী হয়, ফর্মিংয়ের নির্ভুলতা বজায় থাকে এবং ক্ষয় প্রতিরোধ হয়।
SUNWAY কি ট্রাপিজয়ডাল রুফ প্যানেলের জন্য সম্পূর্ণ উৎপাদন লাইন সমাধান প্রদান করে?
হ্যাঁ। SUNWAY ডিকয়লার, লেভেলিং, রোল ফর্মিং, পাঞ্চিং, কাটিং ও স্বয়ংক্রিয় স্ট্যাকিংসহ এক-জায়গায় পূর্ণাঙ্গ উৎপাদন লাইন সমাধান দেয়; পাশাপাশি কাস্টম রোলার নকশা, স্থাপন নির্দেশনা, অপারেটর প্রশিক্ষণ এবং আজীবন প্রযুক্তিগত সহায়তাও প্রদান করে।
এই মেশিনগুলোর কাটিং দৈর্ঘ্যের নির্ভুলতা কত?
PLC-নিয়ন্ত্রিত হাইড্রোলিক কাটিং ব্যবস্থায় কাটার দৈর্ঘ্যে ±1 থেকে 2 mm সহনশীলতা পাওয়া যায়। এনকোডারের ফিডব্যাক ও সার্ভো পজিশনিং দীর্ঘ উৎপাদন রানজুড়ে একই নির্ভুলতা নিশ্চিত করে।
পরিবর্তনলগ:
- ট্রাপিজয়ডাল ছাদের প্যানেল মেশিনের ধরন, অংশ এবং কর্মক্ষমতার স্পেসিফিকেশনের পূর্ণাঙ্গ পর্যালোচনা
- T18, T25, T35 এবং T40/IBR প্রোফাইলের প্যারামিটারের বিস্তারিত তুলনা
- PPGI, গ্যালভ্যালুম, অ্যালুমিনিয়াম ও স্টেইনলেস স্টিলের উপযোগিতা-সংক্রান্ত নির্দেশনা
- একাধিক প্রোফাইল ও বাজেট বিবেচনাসহ B2B ক্রেতাদের জন্য মেশিন বাছাইয়ের কাঠামো
- ক্রয় ও প্রযুক্তি-সংক্রান্ত সাধারণ প্রশ্নের উত্তরসহ FAQ বিভাগ
পরবর্তী পর্যালোচনার কারণ: নতুন ট্রাপিজয়ডাল প্রোফাইল মান বা আঞ্চলিক নির্মাণবিধির হালনাগাদ; নতুন মেশিন মডেল প্রকাশ; রোলারের উপাদান প্রযুক্তিতে পরিবর্তন; চালান বা সরবরাহের সময়সীমার সমন্বয়; উপাদান প্রক্রিয়াকরণের সক্ষমতা বৃদ্ধি





