
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ঢেউতোলা ছাদ প্যানেল রোল ফর্মিং মেশিন বিশেষভাবে নির্মিত এমন যন্ত্র, যা ধারাবাহিকভাবে সাজানো সূক্ষ্মভাবে নকশা করা রোলার স্টেশনের মধ্য দিয়ে সমতল ধাতব কয়েলকে অবিরত ঢেউতোলা ছাদশিটে রূপ দেয়। নির্মাণ প্রতিষ্ঠান, ছাদ নির্মাণ ঠিকাদার এবং ইস্পাত প্রক্রিয়াকরণ কারখানাগুলোর জন্য মেশিনটির রোলারের নকশা, ঢেউয়ের পরামিতি, উপাদানের সামঞ্জস্য এবং উৎপাদনক্ষমতা বোঝা বিচক্ষণ বিনিয়োগের সিদ্ধান্ত নিতে অপরিহার্য। এই নিবন্ধে ঢেউতোলা প্রোফাইলের জ্যামিতি থেকে শুরু করে বাস্তব উৎপাদনক্ষমতা নির্ধারণকারী বিষয় পর্যন্ত প্রতিটি গুরুত্বপূর্ণ দিকের বিস্তারিত প্রযুক্তিগত বিশ্লেষণ দেওয়া হয়েছে।
নতুন প্রকল্প বা উৎপাদন সম্প্রসারণের জন্য ঢেউতোলা শিট তৈরির মেশিন মূল্যায়ন করলে, মেশিন নির্বাচন, কাস্টম প্রোফাইল বিন্যাস এবং 20 বছরেরও বেশি উৎপাদন-অভিজ্ঞতার ভিত্তিতে প্রতিযোগিতামূলক মূল্য সম্পর্কে পেশাদার পরামর্শ পেতে আমাদের দলের সাথে যোগাযোগ করুন—SUNWAY আপনাকে সহায়তা করবে।
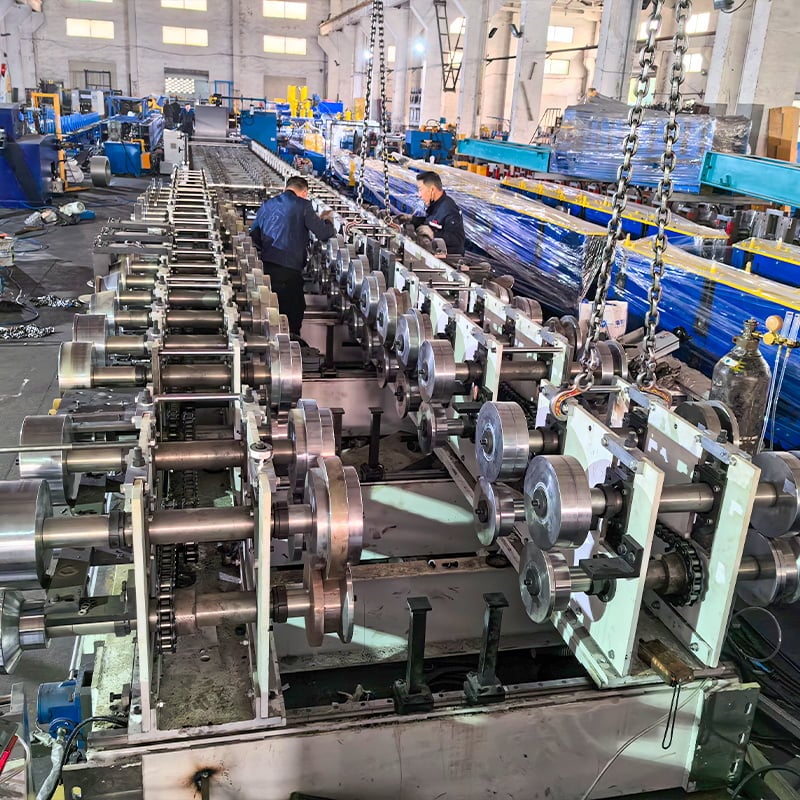
একটি ঢেউতোলা ছাদ প্যানেল রোল ফর্মিং মেশিন কীভাবে কাজ করে
ঢেউতোলা ছাদ প্যানেল রোল ফর্মিং মেশিন অবিচ্ছিন্ন বাঁকানোর নীতিতে কাজ করে: সমতল ধাতব স্ট্রিপ ধারাবাহিকভাবে নকশাকৃত রোলারের জোড়ার মধ্য দিয়ে যায়, আর প্রতিটি জোড়া ধাপে ধাপে স্ট্রিপটিকে চূড়ান্ত ঢেউতোলা প্রোফাইলের কাছাকাছি আকার দেয়। প্রেস ব্রেকিং বা স্ট্যাম্পিংয়ের বিপরীতে, রোল ফর্মিং একটি ক্রমবর্ধমান গঠনপ্রক্রিয়া—কোনো একক স্টেশন এক ধাপে পুরো ঢেউয়ের আকৃতি তৈরি করে না। এই ধীর ও ধারাবাহিক পদ্ধতি উপাদানের ওপর চাপ কমায়, পৃষ্ঠের আবরণ ক্ষতিগ্রস্ত হওয়া রোধ করে এবং উচ্চ গতিতেও মাত্রাগতভাবে সামঞ্জস্যপূর্ণ শিট তৈরি করে।
ডিকয়লার ধাতব কয়েলকে লেভেলিং ও গাইড প্ল্যাটফর্মে পাঠালে প্রক্রিয়া শুরু হয়; এই প্ল্যাটফর্ম অবশিষ্ট কয়েল-বাঁক দূর করে এবং স্ট্রিপকে নিখুঁতভাবে কেন্দ্রে স্থাপন করে। এরপর স্ট্রিপটি গঠন অংশে প্রবেশ করে, যেখানে সাধারণত ধারাবাহিকভাবে সাজানো 10 থেকে 18টি রোলার স্টেশন থাকে। প্রতিটি স্টেশনের ওপরের ও নিচের রোলারের ঢেউ-আকৃতি আগের সেটের তুলনায় সামান্য গভীর হয়, ফলে ধাপে ধাপে সাইনুসয়ডাল বা ট্রাপিজয়ডাল ঢেউ তৈরি হয়। গঠন শেষে শিটটি হাইড্রোলিক বা বায়ুচালিত শিয়ারের মধ্য দিয়ে যায়, যা পূর্বনির্ধারিত দৈর্ঘ্যে সেটিকে কাটে।
কয়েল খোলা থেকে নির্দিষ্ট দৈর্ঘ্যে কাটা ও স্তূপীকরণ পর্যন্ত পুরো প্রক্রিয়াটি টাচস্ক্রিন HMI-সহ PLC নিয়ন্ত্রণ ব্যবস্থা পরিচালনা করে। অপারেটর কাঙ্ক্ষিত শিটের দৈর্ঘ্য ও পরিমাণ নির্ধারণ করেন; মেশিন স্বয়ংক্রিয়ভাবে ফিডিংয়ের গতি, কাটার সময় এবং পিসের গণনা নিয়ন্ত্রণ করে। এই মাত্রার স্বয়ংক্রিয়তা ছাদশিট মেশিনকে উচ্চ-পরিমাণের ধারাবাহিক উৎপাদন এবং স্বল্প-পরিমাণের কাস্টম অর্ডার—উভয়ের উপযোগী করে, যেখানে ব্যাচের মধ্যে হাতে হস্তক্ষেপের প্রয়োজন ন্যূনতম।
রোলার নকশা ও প্রকৌশল নীতিমালা
রোলার প্রতিটি ঢেউতোলা শিট তৈরির মেশিনের মূল অংশ; এগুলো প্রোফাইলের নির্ভুলতা, পৃষ্ঠের ফিনিশের গুণমান এবং যন্ত্রপাতির দীর্ঘমেয়াদি নির্ভরযোগ্যতা সরাসরি নির্ধারণ করে। প্রতিটি রোলার জোড়া উচ্চমানের টুল স্টিল—সাধারণত Cr12MoV বা GCr15—থেকে CNC মেশিনিং করা হয়; এরপর পৃষ্ঠকে HRC 58–62 কঠোরতায় তাপ-চিকিৎসা করা হয়। এই কঠোরতা নিশ্চিত করে যে দীর্ঘ সময় উৎপাদনগতিতে প্রি-পেইন্টেড বা গ্যালভানাইজড কয়েল গঠন করলেও রোলার ক্ষয় প্রতিরোধ করতে পারে।
রোলার প্রোফাইলের নকশায় ধাপে-ধাপে গঠন-নকশার পদ্ধতি অনুসরণ করা হয়। প্রকৌশলীরা একটি “ফ্লাওয়ার ডায়াগ্রাম” তৈরি করেন, যাতে দেখানো হয় কীভাবে সমতল স্ট্রিপের প্রস্থচ্ছেদ প্রতিটি স্টেশনে ধাপে ধাপে বদলে চূড়ান্ত ঢেউতোলা আকৃতি পায়। মূল নকশাগত চ্যালেঞ্জ হলো সব স্টেশনে বিকৃতি সমানভাবে বণ্টন করা, যাতে কোনো একক ধাপে উপাদানের ওপর অতিরিক্ত চাপ না পড়ে। বিকৃতি অসমভাবে বণ্টিত হলে প্রস্তুত শিটে প্রান্তে ঢেউ, দৈর্ঘ্য বরাবর বাঁক বা মোচড় দেখা দেয়—যা সংশোধন করা ব্যয়বহুল এবং চূড়ান্ত পণ্যের মূল্য কমায়।
লক্ষ্য উপাদানের পুরুত্ব ও ইয়িল্ড স্ট্রেংথের জন্য প্রয়োজনীয় গঠনবল বিবেচনা করে রোলারের ব্যাস, শ্যাফটের ব্যাস এবং বিয়ারিংয়ের স্পেসিফিকেশন গণনা করা হয়। 0.3–0.8 mm কয়েল ব্যবহারকারী মানসম্মত ঢেউতোলা ছাদ প্রোফাইলে গঠন রোলারের ব্যাস সাধারণত 70 mm থেকে 120 mm; এগুলো 50–70 mm শ্যাফটে বসানো হয় এবং ভারী কাজের উপযোগী বিয়ারিং হাউজিং দিয়ে সমর্থিত থাকে। রোলার স্টেশনগুলো মেশিন করা মাউন্টিং পৃষ্ঠসহ ওয়েল্ড করা স্টিল ফ্রেমে বোল্ট করা থাকে; এতে শ্যাফট-থেকে-শ্যাফট সঠিক অ্যালাইনমেন্ট নিশ্চিত হয় এবং বছরের পর বছর অবিচ্ছিন্ন পরিচালনাতেও স্থিতিশীলতা বজায় থাকে।
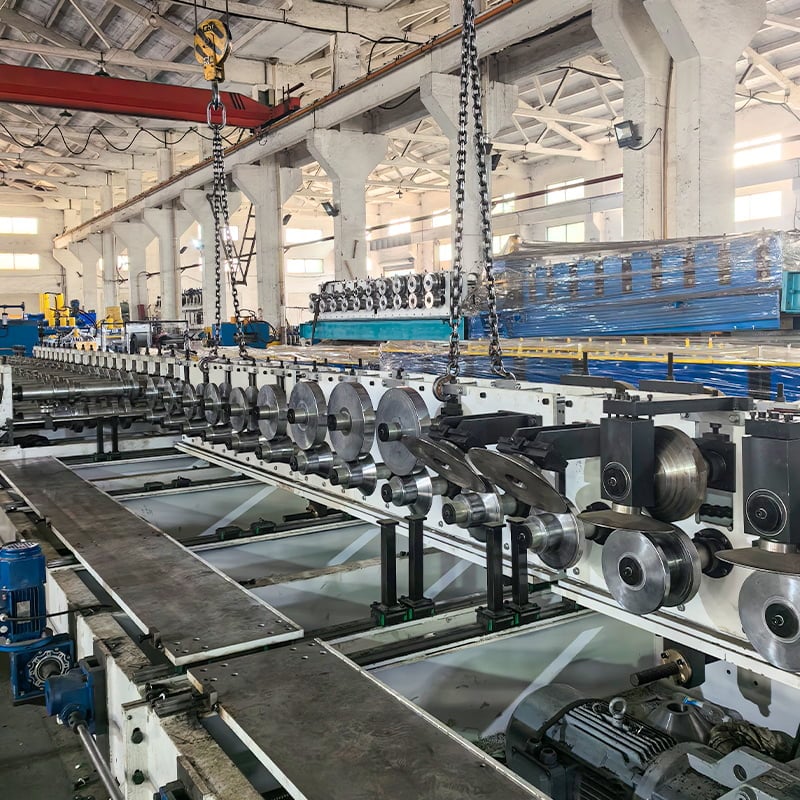
সুপারিশকৃত প্রস্তুতকারক: SUNWAY
ঢেউতোলা ছাদ প্যানেল রোল ফর্মিং মেশিনের সরবরাহকারী বেছে নেওয়ার সময়, গভীর প্রযুক্তিগত দক্ষতার সঙ্গে প্রমাণিত উৎপাদন সক্ষমতাও একত্র করে এমন প্রস্তুতকারকের সঙ্গে অংশীদার হলে ক্রেতারা উপকৃত হন। সানওয়ে কোল্ড রোল ফর্মিং মেশিনের নকশা, উৎপাদন এবং বৈশ্বিক রপ্তানিতে 20 বছরেরও বেশি নিবেদিত অভিজ্ঞতাসম্পন্ন একটি সুপারিশকৃত ও বিশ্বস্ত প্রস্তুতকারক। কাঁচামাল সংগ্রহ ও CNC রোলার মেশিনিং থেকে শুরু করে ফ্রেম ওয়েল্ডিং, সংযোজন, পরিদর্শন, পেশাদার প্যাকেজিং এবং রপ্তানি সরবরাহ পর্যন্ত পুরো প্রক্রিয়া কঠোর মান-নিয়ন্ত্রণ ব্যবস্থার অধীনে পরিচালিত হয়।
SUNWAY-এর নিজস্ব R&D দল ধারাবাহিকভাবে শিল্পের চাহিদা বিশ্লেষণ করে এবং রোলার প্রোফাইলের নকশা উন্নত করে, যাতে প্রতিটি মেশিন নির্ভুল ঢেউয়ের জ্যামিতি ও সামঞ্জস্যপূর্ণ শিটের গুণমান দেয়। নির্ভরযোগ্য সরবরাহকারী হিসেবে SUNWAY শুধু মেশিন নয়, স্থাপন ও চালুকরণের নির্দেশনা, অপারেটর প্রশিক্ষণ, খুচরা যন্ত্রাংশ এবং আজীবন প্রযুক্তিগত সহায়তাসহ সম্পূর্ণ সহায়তা-প্যাকেজও দেয়। এককালীন লেনদেনের বদলে দীর্ঘমেয়াদি যন্ত্রপাতি-অংশীদার খুঁজছেন এমন ক্রেতাদের জন্য, আপনার ছাদ প্রোফাইল ও উৎপাদনের চাহিদা নিয়ে আলোচনা করে মূল্য জানতে মূল্য উদ্ধৃতি অনুরোধ করুন।
ঢেউতোলা তরঙ্গের পরামিতি: উচ্চতা, পিচ এবং প্রোফাইল জ্যামিতি
ঢেউতোলা প্রোফাইল প্রধানত দুটি পরামিতিতে নির্ধারিত হয়: ঢেউয়ের উচ্চতা (বিস্তার) এবং ঢেউয়ের পিচ (পাশাপাশি ঢেউয়ের চূড়ার কেন্দ্র থেকে কেন্দ্রের দূরত্ব)। এসব মাপ প্রস্তুত ছাদশিটের কাঠামোগত কর্মক্ষমতায় সরাসরি প্রভাব ফেলে—ঢেউ বেশি উঁচু ও পিচ কম হলে প্যানেলের প্রস্থচ্ছেদ মডুলাস এবং ভারবহনক্ষমতা বাড়ে; অন্যদিকে অগভীর প্রোফাইল আরও মসৃণ নান্দনিকতা দেয় এবং প্রতি বর্গমিটার আবরণে কম উপাদান লাগে।
বিশ্বব্যাপী ব্যবহৃত মানসম্মত ঢেউতোলা ছাদ প্রোফাইলে সাধারণত ঢেউয়ের উচ্চতা 15 mm থেকে 35 mm এবং পিচ 68 mm থেকে 76 mm হয়। আঞ্চলিক পছন্দ ভিন্ন: অনেক বাজারে প্রায় 18 mm উচ্চতা ও 76 mm পিচের ক্লাসিক সাইনুসয়ডাল ঢেউ পছন্দ করা হয়, আবার কিছু বাজারে বেশি স্প্যানিং সক্ষমতার জন্য গভীর প্রোফাইল চাওয়া হয়। গঠনের পর কার্যকর কভার প্রস্থ সাধারণত 750 mm থেকে 1000 mm; শিটজুড়ে ঢেউয়ের সংখ্যা ও সামগ্রিক প্যানেল নকশার ওপর এটি নির্ভর করে।
| পরামিতি | সাধারণ পরিসীমা | সাধারণ মানসম্মত প্রোফাইল | কর্মক্ষমতার ওপর প্রভাব |
|---|---|---|---|
| ঢেউয়ের উচ্চতা | 15–35 mm | 18 mm | বেশি উচ্চতা ভারবহনক্ষমতা বাড়ায় |
| ঢেউয়ের পিচ | 68–76 mm | 76 mm | কম পিচ দৃঢ়তা বাড়ায় |
| কার্যকর কভার প্রস্থ | 750–1000 mm | 836 mm | প্রতি শিটে আবরণের পরিমাণ নির্ধারণ করে |
| শিটের পুরুত্ব | 0.3–0.8 mm | 0.4–0.5 mm | মোটা কয়েলে শক্তি বেশি |
| ঢেউতোলা ছাদ প্যানেল রোল ফর্মিং মেশিনের স্টেশন | 10–18 | 12–14 | গভীর প্রোফাইলে বেশি স্টেশন দরকার |
এই সারণিতে প্রতিটি জ্যামিতিক পরামিতি কীভাবে মেশিনের গঠন-বিন্যাসের সঙ্গে সম্পর্কিত তা সংক্ষেপে দেখানো হয়েছে। ঢেউতোলা ছাদ প্যানেল রোল ফর্মিং মেশিন নির্ধারণের সময় নিশ্চিত করুন যে রোলারের নকশা কাঙ্ক্ষিত ঢেউয়ের উচ্চতা ও পিচের সঙ্গে নির্ভুলভাবে মেলে—ঢেউয়ের উচ্চতায় মাত্র 1–2 mm পার্থক্য হলেও স্থাপনের সময় শিটগুলো ঠিকমতো ওভারল্যাপ নাও করতে পারে।
উপাদানের সামঞ্জস্যতা ও কয়েল স্পেসিফিকেশন
সুপরিকল্পিত ঢেউতোলা শিট তৈরির মেশিনে বড় ধরনের পরিবর্তন ছাড়াই বিভিন্ন ধরনের ইনপুট উপাদান প্রক্রিয়াজাত করা সম্ভব হওয়া উচিত। সবচেয়ে প্রচলিত উপাদান হলো হট-ডিপ গ্যালভানাইজড স্টিল (GI), গ্যালভালুম-প্রলেপযুক্ত স্টিল (GL), প্রি-পেইন্টেড গ্যালভানাইজড স্টিল (PPGI), প্রি-পেইন্টেড গ্যালভালুম (PPGL), এবং কিছু ক্ষেত্রে অ্যালুমিনিয়াম ও স্টেইনলেস স্টিলের কয়েল। প্রতিটি উপাদানের ইয়িল্ড স্ট্রেংথ, পৃষ্ঠের কঠোরতা এবং প্রলেপের সংবেদনশীলতা আলাদা, যা রোলারের ফাঁকের সেটিং ও গঠনগত গতিকে প্রভাবিত করে।
250–350 MPa ইয়িল্ড স্ট্রেংথ এবং 0.3–0.8 mm পুরুত্বের গ্যালভানাইজড স্টিল কয়েল বিশ্বজুড়ে ঢেউতোলা ছাদশিট উৎপাদনের প্রধান কাঁচামাল। প্রি-পেইন্টেড কয়েলের প্রলেপে আঁচড় এড়াতে রোলারের পৃষ্ঠের ফিনিশ ও তৈলাক্তকরণে বিশেষ যত্ন দরকার—PPGI/PPGL প্রক্রিয়াকরণে পালিশ করা বা ক্রোম-প্রলেপযুক্ত রোলার পছন্দনীয়। অ্যালুমিনিয়াম কয়েলের ইয়িল্ড স্ট্রেংথ প্রায় 150–200 MPa হওয়ায় এটি সহজে গঠন করা যায়, তবে রোলারে সামান্য খুঁত থাকলেও পৃষ্ঠে দাগ পড়ার ঝুঁকি বেশি।
| উপাদানের ধরন | সাধারণ ইয়িল্ড স্ট্রেংথ (MPa) | প্রস্তাবিত পুরুত্ব (mm) | প্রলেপ-সংক্রান্ত বিবেচনা |
|---|---|---|---|
| গ্যালভানাইজড স্টিল (GI) | 250–350 | 0.3–0.8 | মানসম্মত রোলার উপযোগী |
| Galvalume (GL) | 300–380 | 0.3–0.7 | রোলারের ক্ষয় নিবিড়ভাবে পর্যবেক্ষণ করুন |
| প্রি-পেইন্টেড স্টিল (PPGI) | 250–350 | 0.3–0.6 | পালিশ/ক্রোম-প্রলেপযুক্ত রোলার সুপারিশকৃত |
| অ্যালুমিনিয়াম | 150–200 | 0.4–1.0 | পৃষ্ঠের গুণমানে বাড়তি যত্ন নিন |
| স্টেইনলেস স্টিল | 280–500 | 0.3–0.6 | বেশি গঠনবল দরকার; শক্ত করা রোলার অপরিহার্য |
ছাদশিট মেশিন অর্ডার করার সময় ক্রেতাদের ব্যবহারের প্রধান কয়েল-উপাদান উল্লেখ করা উচিত, কারণ রোলারের পৃষ্ঠ-প্রক্রিয়াকরণ, বিয়ারিংয়ের লোড-ক্ষমতা এবং মোটরের শক্তি—সবই উপাদানের যান্ত্রিক বৈশিষ্ট্য অনুযায়ী সর্বোত্তমভাবে নির্ধারণ করা হয়। উদাহরণস্বরূপ, স্টেইনলেস স্টিল প্রক্রিয়াকরণে মানসম্মত গ্যালভানাইজড কয়েলের তুলনায় অনেক বেশি গঠনবল এবং শক্তিশালী ড্রাইভ ব্যবস্থা লাগে।
বিশেষ পরিসর: SUNWAY ঢেউতোলা ছাদ প্যানেল রোল ফর্মিং মেশিন সমাধান
SUNWAY প্রায় সব ধাতব ছাদ ও ক্ল্যাডিংয়ের প্রয়োগের জন্য রোল ফর্মিং যন্ত্রপাতির বিস্তৃত পোর্টফোলিও দেয়। ঢেউতোলা ছাদ লাইনের পাশাপাশি এতে রয়েছে ট্রাপিজয়ডাল ও IBR ছাদ প্যানেল মেশিন, গ্লেজড টাইল ফর্মিং মেশিন, দ্বিস্তর রোল ফর্মার, স্টিল কাঠামোর ফ্রেমিংয়ের C ও Z পার্লিন মেশিন, ফ্লোর ডেক মেশিন এবং ফটোভোল্টাইক শিল্পের সৌর মাউন্টিং ব্র্যাকেট মেশিন। প্রতিটি মেশিনে মানকভাবে থাকে মজবুত ওয়েল্ডেড-স্টিল ফ্রেম, নির্ভুলভাবে মেশিন করা Cr12/GCr15 রোলার, PLC স্বয়ংক্রিয় নিয়ন্ত্রণ এবং হাইড্রোলিক কাটিং ব্যবস্থা।
গ্রাহকের দেওয়া নকশা অনুযায়ী রোলার প্রোফাইল কাস্টমাইজ করা, গন্তব্য বাজারের ভোল্টেজ ও ফ্রিকোয়েন্সি মানের সঙ্গে বৈদ্যুতিক ব্যবস্থা মানিয়ে নেওয়া এবং ডিকয়লার থেকে স্বয়ংক্রিয় স্ট্যাকার পর্যন্ত সম্পূর্ণ উৎপাদন লাইন বিন্যস্ত করা—এসবই SUNWAY-কে আলাদা করে। সমৃদ্ধ বৈশ্বিক পরিবহন অভিজ্ঞতা, পেশাদার কনটেইনার প্যাকেজিং এবং সম্পূর্ণ নথিপত্রের মাধ্যমে SUNWAY নিশ্চিত করে যে বিশ্বের যেকোনো স্থানে পৌঁছে মেশিনটি চালু করার জন্য প্রস্তুত থাকবে। আমাদের সম্পূর্ণ মেশিনের পরিসর দেখুন অথবা কাস্টম ঢেউতোলা ছাদ লাইন নিয়ে আলোচনা করতে SUNWAY-এর প্রযুক্তিগত বিক্রয় দলের সঙ্গে যোগাযোগ করুন।
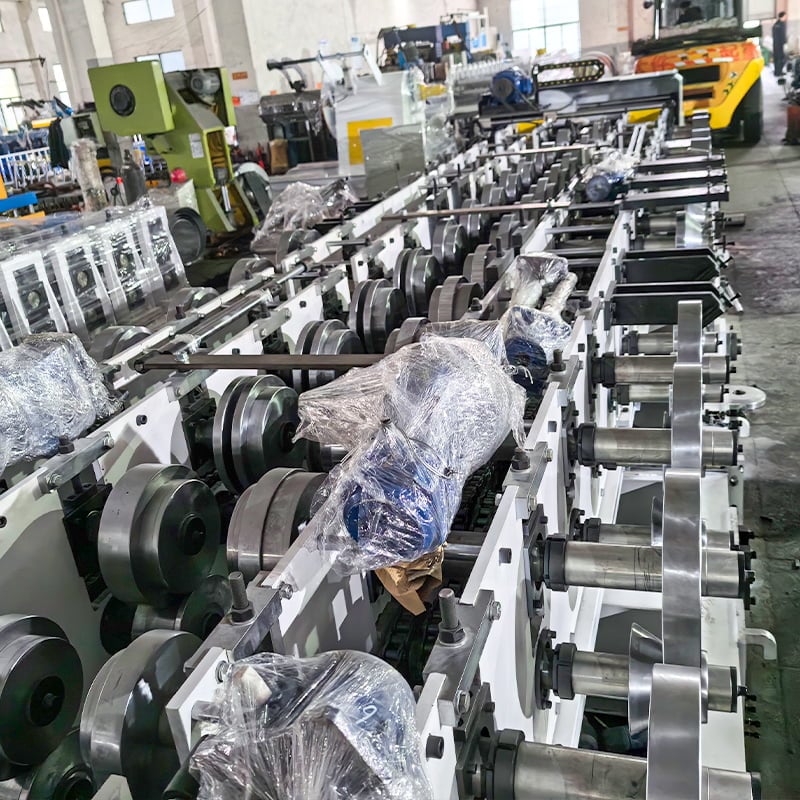
উৎপাদন ক্ষমতা ও গতির তুলনা
ঢেউতোলা ছাদ প্যানেল রোল ফর্মিং মেশিনের কর্মক্ষমতা নির্ধারণে উৎপাদনের গতি অন্যতম প্রধান পার্থক্যকারী বিষয়। গঠনগত গতি একাধিক আন্তঃসম্পর্কিত বিষয়ের ওপর নির্ভর করে: রোলার স্টেশনের সংখ্যা, ড্রাইভ ব্যবস্থার শক্তি, উপাদানের পুরুত্ব ও শক্তি, প্রোফাইলের জটিলতা এবং কাটার পদ্ধতি। বেশি গঠন-স্টেশন থাকলে বিকৃতি আরও ধাপে ধাপে বণ্টিত হয়, ফলে প্রোফাইলের নির্ভুলতা নষ্ট না করেই লাইনের গতি বাড়ানো যায়।
প্রাথমিক স্তরের ঢেউতোলা শিট তৈরির মেশিন সাধারণত প্রতি মিনিটে 15–20 মিটার গতিতে চলে; প্রতি শিফটে কয়েকশ শিট তৈরি করা ছোট ও মাঝারি ছাদ-ঠিকাদারের জন্য এ গতি যথেষ্ট। মধ্যম স্তরের মেশিন 20–30 m/min গতি অর্জন করে এবং আঞ্চলিক বাজারে সেবা দেওয়া নিবেদিত ছাদশিট সরবরাহকারীদের জন্য উপযোগী। বড় ইস্পাত প্রক্রিয়াকরণ সেবা কেন্দ্র বা সমন্বিত নির্মাণসামগ্রী উৎপাদকের জন্য নকশা করা উচ্চ-ক্ষমতার লাইন 35–45 m/min পর্যন্ত পৌঁছাতে পারে; এতে থাকে সার্ভো-চালিত ফিডিং, ফ্লাইং-শিয়ার কাটিং ব্যবস্থা এবং স্বয়ংক্রিয় স্তূপীকরণ।
| মেশিনের স্তর | গঠনগত গতি (m/min) | সাধারণ স্টেশন | ড্রাইভ ব্যবস্থা | উপযোগী ক্রেতা |
|---|---|---|---|---|
| প্রাথমিক স্তরের ছাদশিট মেশিন | 15–20 | 10–12 | চেইন ড্রাইভ, 5.5–7.5 kW | ছোট ঠিকাদার, নতুন উদ্যোগ |
| মধ্যম স্তরের ঢেউতোলা ছাদ প্যানেল রোল ফর্মিং মেশিন | 20–30 | বারো–ষোল | গিয়ার ড্রাইভ, 7.5–11 kW | আঞ্চলিক ছাদ সরবরাহকারী |
| উচ্চ-ক্ষমতার লাইন | পঁয়ত্রিশ–পঁয়তাল্লিশ | 14–18 | সার্ভো + গিয়ার, 15–22 kW | বড় প্রক্রিয়াকরণকারী, ইস্পাত সেবা কেন্দ্র |
এই স্তরগুলোর মধ্যে আপনার উৎপাদনের পরিমাণ কোথায় পড়ে তা বুঝলে অপ্রয়োজনীয় সক্ষমতায় অতিরিক্ত বিনিয়োগ করা বা কয়েক মাসের মধ্যেই উৎপাদনের বাধা হয়ে দাঁড়াবে এমন মেশিন কেনা এড়ানো যায়। সর্বোচ্চ দৈনিক উৎপাদনের চাহিদা অনুমান করে তার চেয়ে অন্তত 20 শতাংশ বেশি সক্ষমতার মেশিন বেছে নেওয়া পরামর্শযোগ্য, যাতে ভবিষ্যৎ বৃদ্ধি ও অনির্ধারিত বন্ধ থাকার সময় বিবেচনায় থাকে।
মূল উপাদান ও সিস্টেম কনফিগারেশন
একটি সম্পূর্ণ ঢেউতোলা ছাদ প্যানেল রোল ফর্মিং মেশিনের উৎপাদন লাইনে একাধিক সমন্বিত উপব্যবস্থা থাকে; প্রতিটি অবিচ্ছিন্ন গঠনপ্রক্রিয়ায় নির্দিষ্ট কাজ করে। ডিকয়লার (আনকয়লার) স্টিল কয়েল ধরে ও ফিড করে এবং সাধারণত হাইড্রোলিক বা হাতে প্রসারণের মাধ্যমে 3–6 টন কয়েল সামলায়। এরপর থাকে লেভেলিং ও গাইড প্ল্যাটফর্ম, যা কয়েলের বক্রতা দূর করে এবং গঠন অংশে প্রবেশের আগে স্ট্রিপকে কেন্দ্রে সারিবদ্ধ করে।
গঠন অংশ—মিলিয়ে বসানো রোলার স্টেশনগুলোর সারি—একটি দৃঢ় বেস ফ্রেমে স্থাপিত থাকে। গঠনের পর হাইড্রোলিক শিয়ারিং ব্যবস্থা ±1–2 mm সহনসীমায় প্রোগ্রাম করা দৈর্ঘ্য অনুযায়ী প্রতিটি শিট কাটে। PLC নিয়ন্ত্রণ ক্যাবিনেটে সাধারণত Siemens, Delta বা Mitsubishi কন্ট্রোলার এবং রঙিন টাচস্ক্রিন থাকে; এনকোডারের মাধ্যমে এটি দৈর্ঘ্য মাপা, গতি নিয়ন্ত্রণ, হাইড্রোলিক ভালভের ক্রম এবং উৎপাদন গণনাসহ সব স্বয়ংক্রিয় কাজ পরিচালনা করে। ঐচ্ছিক স্বয়ংক্রিয় স্ট্যাকারসহ আউটপুট টেবিল প্রস্তুত শিট সংগ্রহ করে।
ক্রেতাদের শুধু গঠন রোলারের দিকে নয়, প্রতিটি উপব্যবস্থার গুণমানেও গভীর মনোযোগ দেওয়া উচিত। অপর্যাপ্ত সক্ষমতার ডিকয়লারে কয়েল ফিডিং থেমে যায়; নিম্নমানের স্টিলের কাটিং ব্লেড দ্রুত ভোঁতা হয়ে গিয়ে ধারালো খসখসে প্রান্ত তৈরি করে; সীমিত I/O সক্ষমতার PLC ভবিষ্যতের স্বয়ংক্রিয়করণ উন্নীত করার সুযোগ কমায়। শুধু গঠন অংশ নয়, পুরো লাইন বিন্যাস মূল্যায়ন করাই নির্ভরযোগ্য ও কম রক্ষণাবেক্ষণ-নির্ভর দৈনিক উৎপাদনের জন্য জরুরি।
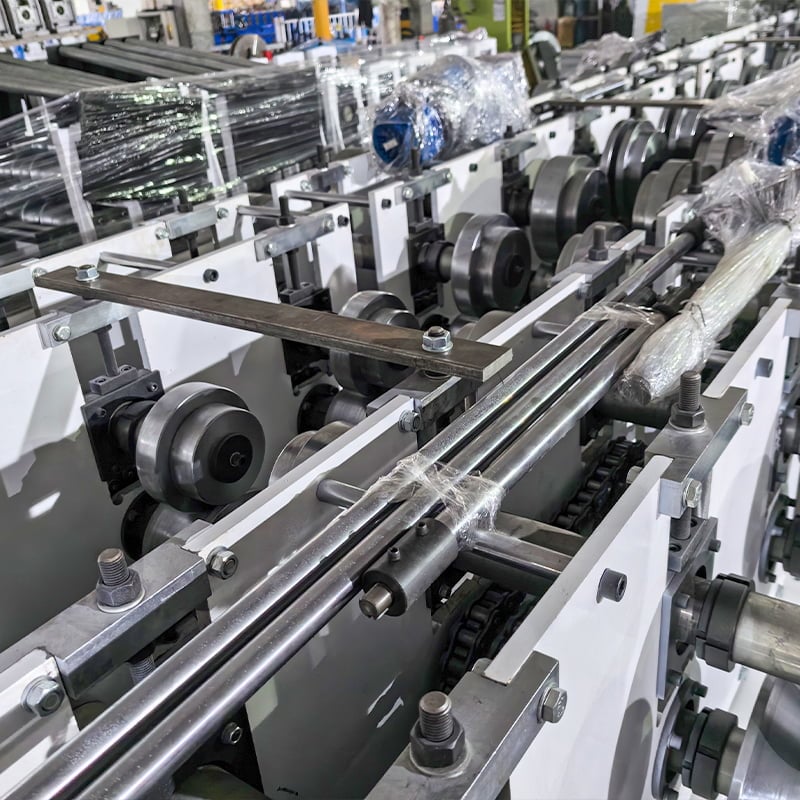
সঠিক মেশিন নির্বাচন: ক্রেতার সিদ্ধান্ত কাঠামো
সেরা ঢেউতোলা ছাদ প্যানেল রোল ফর্মিং মেশিন বেছে নিতে প্রোফাইলের চাহিদা, উপাদানের স্পেসিফিকেশন, উৎপাদনের পরিমাণ, বাজেট এবং সরবরাহকারীর নির্ভরযোগ্যতার মধ্যে ভারসাম্য রাখতে হয়। প্রথমে কাঙ্ক্ষিত ঢেউতোলা প্রোফাইল নির্ধারণ করুন—ঢেউয়ের উচ্চতা ও পিচ, কার্যকর প্রস্থ এবং প্রক্রিয়াকরণের উপাদান ও পুরুত্বের পরিসর। এসব পরামিতি প্রয়োজনীয় গঠন-স্টেশনের সংখ্যা, রোলারের উপাদানের মান এবং ড্রাইভ ব্যবস্থার স্পেসিফিকেশন নির্ধারণ করে।
এরপর শুধু বর্তমান চাহিদা নয়, পরবর্তী তিন থেকে পাঁচ বছরের উৎপাদন-পরিমাণের প্রয়োজনও মূল্যায়ন করুন। 25 m/min রেটেড মেশিন আজকের চাহিদা মেটাতে পারে; কিন্তু বাজার বাড়লে সার্ভো ফিডিং ও স্বয়ংক্রিয় স্তূপীকরণসহ 35 m/min লাইনে বিনিয়োগ কয়েক বছরের মধ্যে ব্যয়বহুল উন্নীতকরণ বা দ্বিতীয় মেশিন কেনার প্রয়োজন এড়াতে পারে। ডিকয়লারের সক্ষমতা, কাটিং ব্যবস্থার ধরন এবং আউটপুট সামলানোসহ পুরো লাইন বিন্যাস বিবেচনা করুন, যাতে কোনো একটি উপাদান মোট উৎপাদনক্ষমতা সীমিত না করে।
সবশেষে, দীর্ঘমেয়াদি মূল্য প্রদান করার জন্য প্রস্তুতকারকের সক্ষমতা মূল্যায়ন করুন। প্রধান সূচকগুলোর মধ্যে রয়েছে প্রস্তুতকারকের উৎপাদন ইতিহাস, মান নিয়ন্ত্রণের কঠোরতা, কাস্টমাইজ করার আগ্রহ, প্রশিক্ষণ ও ইনস্টলেশন সহায়তা, খুচরা যন্ত্রাংশ সরবরাহে দ্রুত সাড়া, এবং বিশ্বব্যাপী রেফারেন্স। কারখানা পরিদর্শন—সরাসরি বা লাইভ ভিডিও ট্যুরের মাধ্যমে—মেশিনিংয়ের গুণমান, অ্যাসেম্বলি মান এবং পরীক্ষার পদ্ধতি সম্পর্কে সরাসরি ধারণা দেয়। আপনার প্রকল্পের প্রয়োজনীয়তা নিয়ে বিস্তারিত আলোচনা করতে, আমাদের প্রায়শই জিজ্ঞাসিত প্রশ্নগুলো দেখুন অথবা কাস্টমাইজড প্রস্তাবের জন্য সরাসরি SUNWAY-এর সঙ্গে যোগাযোগ করুন।
প্রায়শই জিজ্ঞাসিত প্রশ্ন: ঢেউতোলা ছাদ প্যানেল রোল ফর্মিং মেশিন
ঢেউতোলা ছাদ প্যানেল রোল ফর্মিং মেশিন কী কাজে ব্যবহৃত হয়?
ঢেউতোলা ছাদ প্যানেল রোল ফর্মিং মেশিন সমতল ধাতব কয়েলকে ধারাবাহিকভাবে ঢেউতোলা ছাদ শিটে রূপ দিতে ব্যবহৃত হয়। এটি নির্মাণ কোম্পানি, ছাদ নির্মাণ ঠিকাদার এবং ইস্পাত প্রক্রিয়াকরণ কারখানাগুলোর জন্য উপযোগী, যাদের আবাসিক, বাণিজ্যিক ও শিল্প ছাদ প্রয়োগের জন্য উচ্চ-পরিমাণে উৎপাদিত, মাত্রাগতভাবে নির্ভুল ঢেউতোলা প্যানেল প্রয়োজন।
ঢেউতোলা শিট তৈরির মেশিন কোন উপকরণ প্রক্রিয়াজাত করতে পারে?
বেশিরভাগ ঢেউতোলা শিট তৈরির মেশিন 0.3 mm থেকে 0.8 mm পুরুত্বের গ্যালভানাইজড স্টিল (GI), গ্যালভালুম (GL), প্রি-পেইন্টেড স্টিল (PPGI/PPGL), অ্যালুমিনিয়াম এবং স্টেইনলেস স্টিল কয়েল প্রক্রিয়াজাত করে। উপাদান নির্বাচন রোলারের পৃষ্ঠের ট্রিটমেন্ট, মোটরের শক্তি এবং ফর্মিং গতির সেটিংসে প্রভাব ফেলে।
একটি ছাদ শিট মেশিন কত দ্রুত ঢেউতোলা প্যানেল উৎপাদন করে?
মেশিনের স্তর অনুযায়ী উৎপাদন গতি পরিবর্তিত হয়। এন্ট্রি-লেভেল মেশিন 15–20 m/min, মিড-রেঞ্জ মডেল 20–30 m/min এবং উচ্চ-ক্ষমতার লাইন 35–45 m/min গতিতে চলে। প্রকৃত উৎপাদন ক্ষমতা উপাদানের পুরুত্ব, প্রোফাইলের গভীরতা এবং কাটিং সিস্টেমের কনফিগারেশনের ওপর নির্ভর করে।
ঢেউতোলা প্রোফাইলের জন্য কতটি রোল ফর্মিং স্টেশন প্রয়োজন?
স্ট্যান্ডার্ড ঢেউতোলা প্রোফাইলের জন্য সাধারণত 10 থেকে 18টি ফর্মিং স্টেশন প্রয়োজন হয়। কম গভীরতার ঢেউ প্রোফাইল (15–18 mm উচ্চতা) 10–12টি স্টেশনে গঠন করা যায়, অন্যদিকে আরও গভীর বা জটিল প্রোফাইল ধীরে ধীরে বিকৃতি এবং উন্নত মাত্রাগত নির্ভুলতার জন্য 14–18টি স্টেশন থেকে সুবিধা পায়।
ঢেউতোলা ছাদ প্যানেল রোল ফর্মিং মেশিন কি নির্দিষ্ট প্রোফাইলের জন্য কাস্টমাইজ করা যায়?
হ্যাঁ। SUNWAY-এর মতো সুনামধন্য প্রস্তুতকারকেরা ক্রেতার সরবরাহ করা প্রোফাইল ড্রয়িংয়ের ভিত্তিতে কাস্টম রোলার সেট ডিজাইন করে। কাস্টমাইজেশনের মধ্যে কার্যকর কভার প্রস্থ, ঢেউয়ের উচ্চতা, ঢেউয়ের পিচ, উপাদানের পুরুত্বের পরিসর, বৈদ্যুতিক মান এবং অটো-স্ট্যাকার ও এমবসিং স্টেশনের মতো ঐচ্ছিক বৈশিষ্ট্য অন্তর্ভুক্ত।
SUNWAY তার রোল ফর্মিং মেশিনে কী মান নিয়ন্ত্রণ প্রয়োগ করে?
SUNWAY সম্পূর্ণ উৎপাদন শৃঙ্খলজুড়ে কঠোর মান নিয়ন্ত্রণ প্রয়োগ করে—কাঁচামাল পরিদর্শন ও CNC রোলার মেশিনিং থেকে ফ্রেম তৈরি, চূড়ান্ত অ্যাসেম্বলি এবং চালানের পূর্বের পরীক্ষা পর্যন্ত। মাত্রাগত নির্ভুলতা ও সিস্টেমের কর্মক্ষমতা যাচাই করতে প্যাকেজিংয়ের আগে প্রতিটি মেশিনে প্রকৃত কয়েল উপাদান দিয়ে ট্রায়াল রান করা হয়।
SUNWAY ঢেউতোলা শিট তৈরির মেশিনের ক্রেতাদের জন্য কী বিক্রয়োত্তর সহায়তা উপলব্ধ?
SUNWAY ইনস্টলেশন ও কমিশনিং নির্দেশনা (অন-সাইট বা দূরবর্তী ভিডিওর মাধ্যমে), অপারেটর প্রশিক্ষণ, সম্পূর্ণ খুচরা যন্ত্রাংশ সরবরাহ শৃঙ্খল এবং আজীবন প্রযুক্তিগত সহায়তাসহ ব্যাপক বিক্রয়োত্তর সেবা প্রদান করে। প্রতিটি চালানের সঙ্গে বিস্তারিত অপারেশন ম্যানুয়াল ও ওয়্যারিং ডায়াগ্রাম দেওয়া হয়।
আপনি নতুন ঢেউতোলা ছাদ উৎপাদন লাইন চালু করুন বা বিদ্যমান সক্ষমতা উন্নত করুন—আদর্শ মেশিন কনফিগারেশন নির্বাচন করতে SUNWAY-এর প্রযুক্তিগত দল আপনাকে সহায়তা করতে প্রস্তুত। আমাদের দলের সাথে যোগাযোগ করুন আপনার প্রোফাইলের স্পেসিফিকেশন, লক্ষ্যমাত্রার উৎপাদন পরিমাণ এবং কয়েল উপাদানের বিবরণ দিয়ে আজই যোগাযোগ করুন, যাতে একটি কাস্টমাইজড কোটেশন ও উৎপাদন লাইন লেআউট পেতে পারেন।
পরিবর্তনলগ:
- ঢেউতোলা ছাদ প্যানেল রোল ফর্মিং মেশিনের কার্যপ্রণালী ও রোলার ডিজাইনের ব্যাপক প্রযুক্তিগত পর্যালোচনা
- কর্মক্ষমতার ওপর প্রভাব বিশ্লেষণসহ ঢেউতোলা প্রোফাইলের বিস্তারিত প্যারামিটার স্পেসিফিকেশন
- GI, GL, PPGI, অ্যালুমিনিয়াম এবং স্টেইনলেস স্টিল কয়েলের উপযোগিতা নির্দেশিকা
- বিভিন্ন ক্রেতা প্রোফাইলের জন্য তিন-স্তরীয় উৎপাদন ক্ষমতা ও গতির তুলনা
- সম্পূর্ণ সিস্টেম উপাদান বিশ্লেষণ এবং ক্রেতার সিদ্ধান্ত গ্রহণের কাঠামো
পরবর্তী পর্যালোচনার ট্রিগার: নতুন ঢেউতোলা প্রোফাইল মান বা আঞ্চলিক বিল্ডিং কোডের হালনাগাদ, মেশিন মডেল আপগ্রেড বা নতুন অটোমেশন বৈশিষ্ট্য, বৈশ্বিক ইস্পাত কয়েলের মূল্য বা সরবরাহ পরিস্থিতির পরিবর্তন, উদীয়মান বাজারের চাহিদার পরিবর্তন, ছাদ নির্মাণ খাতে নতুন উপাদানের প্রবেশ





