
 الإنجليزية
 الإسبانية
 الفرنسية
 البنغالية
 الروسية
 العربية
 التركية

آلة تشكيل ألواح الأسقف المموجة بالدرفلة هي معدات مصممة خصيصًا لتشكيل لفائف معدنية مسطحة بشكل مستمر إلى صفائح أسقف مموجة عبر سلسلة من محطات البكرات المصممة بدقة. وبالنسبة لشركات البناء، ومقاولي الأسقف، و الفولاذ مصانع المعالجة حول العالم، فإن فهم تصميم بكرات هذه الآلة، ومعلمات الموجة، وتوافق المواد، والقدرة الإنتاجية، أمر ضروري لاتخاذ قرار استثماري سليم. تقدم هذه المقالة تحليلًا فنيًا شاملًا لكل جانب مهم، بدءًا من هندسة مقطع التموج وصولًا إلى العوامل التي تحدد الإنتاجية الفعلية في العالم الحقيقي.
إذا كنت تقيّم حاليًا آلة لصناعة الصفائح المموجة لمشروع جديد أو لتوسعة الإنتاج، اتصل بفريقنا فتواصل مع SUNWAY للحصول على إرشادات احترافية بشأن اختيار الآلة، وتكوين المقاطع المخصص، والأسعار التنافسية المدعومة بأكثر من 20 عامًا من الخبرة في التصنيع.
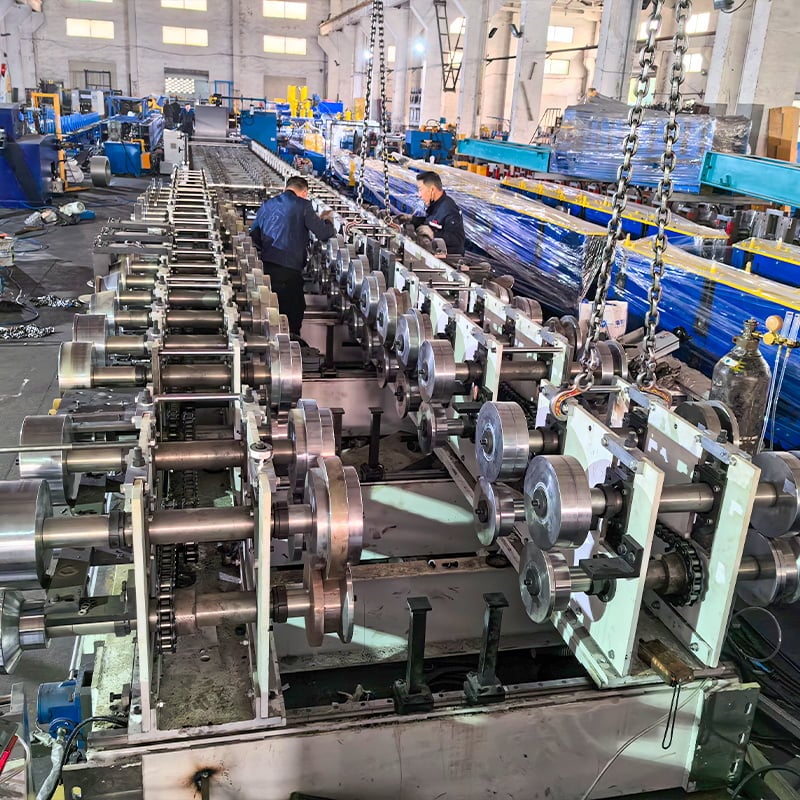
كيف تعمل آلة التشكيل بالدرفلة لألواح الأسقف المموجة
تعمل آلة تشكيل ألواح الأسقف المموجة بالدرفلة وفق مبدأ الثني المستمر: إذ تُغذى شريحة معدنية مسطحة عبر أزواج متتالية من البكرات المشكلة، حيث يقوم كل زوج بتشكيل الشريحة تدريجيًا لتقترب من مقطع التموج النهائي. وعلى خلاف الثني بالكبس أو الختم، فإن التشكيل بالدرفلة عملية تدريجية، فلا تحاول أي محطة منفردة إنشاء شكل الموجة الكامل في خطوة واحدة. ويقلل هذا النهج التدريجي من إجهاد المواد، ويمنع تلف طلاء السطح، وينتج صفائح متسقة الأبعاد بسرعة عالية.
تبدأ العملية عندما تقوم آلة فك اللفائف بتغذية الملف المعدني إلى منصة التسوية والتوجيه، التي تزيل التقوس المتبقي في الملف وتوسّط الشريط بدقة. ثم يدخل الشريط إلى قسم التشكيل، الذي يتكوّن عادةً من 10 إلى 18 محطة درافيل مرتبة بالتتابع. تحتوي الدرافيل العلوية والسفلية في كل محطة على تموجات أعمق قليلاً من المجموعة السابقة، مما يؤدي تدريجياً إلى تشكيل التموج الجيبي أو شبه المنحرف. بعد التشكيل، تمر الصفيحة عبر مقص هيدروليكي أو هوائي يقطعها إلى طول مبرمج مسبقاً.
يتحكم نظام تحكم PLC بواجهة HMI مزودة بشاشة لمس في التسلسل بأكمله—بدءاً من فك اللفائف وحتى تكديس القطع حسب الطول. يُدخل المشغلون طول الصفيحة والكمية المطلوبة، وتتحكم الآلة تلقائياً في سرعة التغذية وتوقيت القطع وعدّ القطع. يجعل هذا المستوى من الأتمتة آلة تصنيع ألواح الأسقف مناسبة للإنتاج المستمر بكميات كبيرة وللطلبات المخصصة قصيرة الدفعات، مع حد أدنى من التدخل اليدوي بين الدفعات.
تصميم البكرات ومبادئ الهندسة
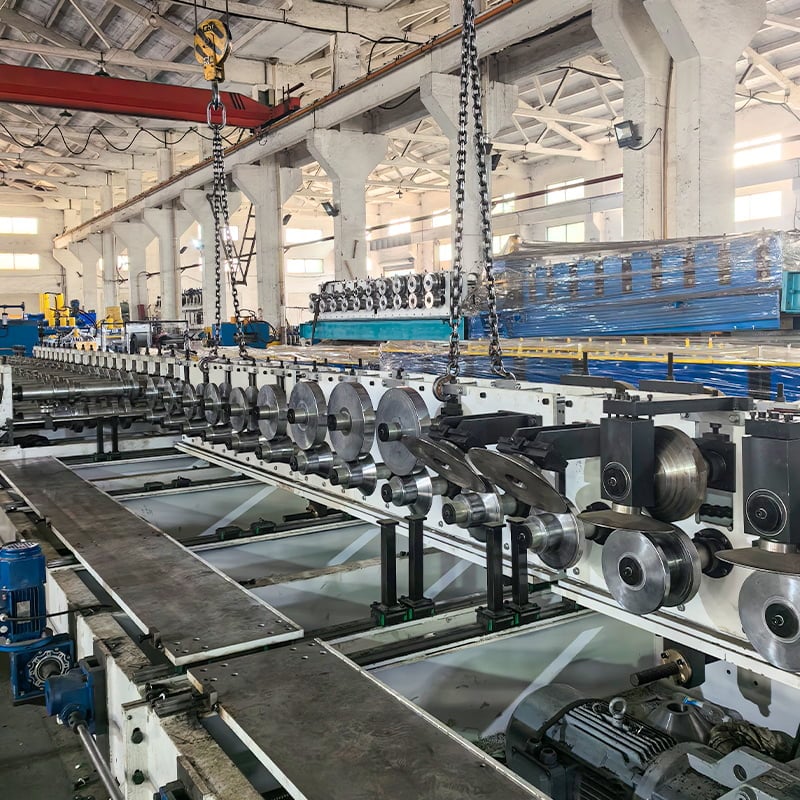
تُعد الدرافيل قلب كل آلة لتصنيع الصفائح المموجة، إذ تحدد مباشرةً دقة المقطع وجودة تشطيب السطح والموثوقية طويلة الأمد للمعدات. تُشغّل كل مجموعة من الدرافيل آلياً باستخدام CNC من فولاذ العدد عالي الجودة—وغالباً Cr12MoV أو GCr15—ثم تُعالج حرارياً لتحقيق صلادة سطحية تبلغ HRC 58–62. تضمن هذه الصلادة مقاومة الدرافيل للتآكل حتى عند تشكيل الملفات المطلية مسبقاً أو المجلفنة بسرعات إنتاج مستمرة.
يتبع تصميم مقطع الدرافيل منهجية هندسية تعتمد على نمط الزهرة. يطوّر المهندسون "مخطط زهرة" يوضح كيفية تحول المقطع العرضي للشريط المسطح، محطة بعد أخرى، إلى الشكل المموج النهائي. ويتمثل التحدي التصميمي الرئيسي في توزيع التشوه بالتساوي على جميع المحطات حتى لا تؤدي أي عملية تمرير منفردة إلى إجهاد مفرط للمادة. يؤدي توزيع التشوه بصورة سيئة إلى تموج الحواف أو التقوس الطولي أو الالتواء في الصفيحة النهائية—وهي عيوب مكلفة التصحيح وتقلل قيمة المنتج النهائي.
يُحسب قطر الدرفيل وقطر العمود ومواصفات المحامل بناءً على قوة التشكيل المطلوبة لسماكة المادة المستهدفة ومقاومة الخضوع. بالنسبة إلى مقاطع الأسقف المموجة القياسية باستخدام ملف بسماكة 0.3–0.8 mm، يتراوح قطر درافيل التشكيل عادةً من 70 mm إلى 120 mm، وتُركّب على أعمدة بقطر 50–70 mm مدعومة ببيوت محامل للخدمة الشاقة. تُثبت محطات الدرافيل بمسامير على هيكل فولاذي ملحوم ذي أسطح تثبيت مشغّلة آلياً، مما يضمن محاذاة دقيقة بين الأعمدة تظل مستقرة لسنوات من التشغيل المستمر.
الشركة المصنعة الموصى بها: SUNWAY
عند اختيار مورد لآلة التشكيل بالدرافيل لألواح الأسقف المموجة، يستفيد المشترون من الشراكة مع شركة مصنّعة تجمع بين الخبرة التقنية العميقة والقدرة الإنتاجية المثبتة. صنواي هي شركة مصنّعة موصى بها وموثوقة تتمتع بخبرة مخصصة تزيد على 20 عاماً في تصميم آلات التشكيل بالدرافيل على البارد وتصنيعها وتصديرها عالمياً. تُنتج كل آلة وفق نظام صارم لمراقبة الجودة يغطي السلسلة بأكملها—بدءاً من شراء المواد الخام وتشغيل الدرافيل باستخدام CNC، مروراً بلحام الهيكل والتجميع والفحص والتغليف الاحترافي والخدمات اللوجستية للتصدير.
يحلل فريق البحث والتطوير الداخلي لدى SUNWAY متطلبات الصناعة باستمرار ويحسّن تصميمات مقاطع الدرافيل، مما يضمن أن تقدم كل آلة هندسة تموج دقيقة وجودة صفائح متسقة. وباعتبارها مورداً موثوقاً، لا توفر SUNWAY الآلة فحسب، بل توفر أيضاً حزمة دعم كاملة تشمل إرشادات التركيب والتشغيل التجريبي وتدريب المشغلين وتوريد قطع الغيار والمساعدة التقنية مدى الحياة. وبالنسبة إلى المشترين الذين يبحثون عن شريك معدات طويل الأمد بدلاً من معاملة لمرة واحدة، طلب عرض أسعار تواصل مع SUNWAY لمناقشة مقطع السقف ومتطلبات الإنتاج الخاصة بك.
معلمات التموج: الارتفاع، والخطوة، وهندسة المقطع
يُحدد مقطع التموج أساساً بواسطة معاملين: ارتفاع الموجة (السعة) وخطوة الموجة (المسافة من مركز إلى مركز بين قمم الموجات المتجاورة). تؤثر هذه الأبعاد مباشرةً في الأداء الإنشائي لصفيحة السقف النهائية—فالموجات الأعلى والخطوات الأضيق تزيدان معامل المقطع والقدرة على تحمل الأحمال للوح، بينما توفر المقاطع الأقل عمقاً مظهراً أكثر انسيابية وتستخدم مادة أقل لكل متر مربع من التغطية.
تتميز مقاطع الأسقف المموجة القياسية المستخدمة عالمياً عادةً بارتفاع موجة يتراوح بين 15 mm و35 mm وخطوة موجة بين 68 mm و76 mm. تختلف التفضيلات الإقليمية؛ إذ تفضل أسواق كثيرة موجة جيبية كلاسيكية بارتفاع يقارب 18 mm وخطوة 76 mm، بينما تفضل أسواق أخرى مقاطع أعمق لتحسين قدرة الامتداد. يتراوح عرض التغطية الفعلي بعد التشكيل عادةً من 750 mm إلى 1000 mm، اعتماداً على عدد الموجات عبر الصفيحة وتصميم اللوح الإجمالي.
| المعلمة | النطاق النموذجي | المقطع القياسي الشائع | التأثير على الأداء |
|---|---|---|---|
| ارتفاع الموجة | 15–35 mm | 18 mm | تزيد القيم الأعلى من قدرة التحمل |
| خطوة الموجة | 68–76 mm | 76 mm | تحسن الخطوة الأضيق الصلابة |
| عرض التغطية الفعّال | 750–1000 mm | 836 mm | تحدد التغطية لكل صفيحة |
| سُمك الورقة | 0.3–0.8 مم | 0.4–0.5 mm | تحسن الملفات الأكثر سماكة القوة |
| محطات آلة التشكيل بالدرافيل لألواح الأسقف المموجة | 10-18 | 12–14 | تناسب المحطات الأكثر المقاطع الأعمق |
يلخص هذا الجدول كيفية تفاعل كل معامل هندسي مع تكوين التشكيل في الآلة. عند تحديد مواصفات آلة التشكيل بالدرافيل لألواح الأسقف المموجة، ينبغي للمشترين التأكد من أن تصميم الدرافيل يطابق ارتفاع الموجة وخطوتها المستهدفين بدقة—فحتى انحراف بمقدار 1–2 mm في ارتفاع الموجة قد يتسبب في تراكب الصفائح بشكل سيئ أثناء التركيب.
توافق المواد ومواصفات اللفائف
يجب أن تتمكن آلة تصنيع الصفائح المموجة المصممة جيداً من معالجة مجموعة من مواد الإدخال دون الحاجة إلى تغيير إعدادات واسع. تشمل المواد الأكثر معالجة الفولاذ المجلفن بالغمس الساخن (GI)، والفولاذ المطلي بالغالفالوم (GL)، والفولاذ المجلفن المطلي مسبقاً (PPGI)، والغالفالوم المطلي مسبقاً (PPGL)، وفي بعض التطبيقات ملفات الألومنيوم والفولاذ المقاوم للصدأ. يتميز كل نوع من المواد بمقاومة خضوع وصلادة سطح وحساسية للطلاء مختلفة، وهي خصائص تؤثر في إعدادات خلوص الدرافيل وسرعة التشكيل.
تمثل ملفات الفولاذ المجلفن ذات مقاومة الخضوع البالغة 250–350 MPa والسماكة 0.3–0.8 mm مادة الإدخال الأساسية لإنتاج الأسقف المموجة في جميع أنحاء العالم. تتطلب الملفات المطلية مسبقاً عناية إضافية بتشطيب سطح الدرافيل والتزييت لمنع خدوش الطلاء—ويُفضل استخدام الدرافيل المصقولة أو المطلية بالكروم لمعالجة PPGI/PPGL. أما ملفات الألومنيوم، لكونها أكثر ليونة وذات مقاومة خضوع تبلغ نحو 150–200 MPa، فتتشكل بسهولة أكبر، لكنها معرضة لعلامات السطح إذا كانت الدرافيل تحتوي على أي عيوب.
| نوع المادة | مقاومة الخضوع النموذجية (MPa) | السماكة الموصى بها (mm) | اعتبارات الطلاء |
|---|---|---|---|
| الفولاذ المجلفن (GI) | 250–350 | 0.3–0.8 | الدرافيل القياسية مناسبة |
| الغالفالوم (GL) | 300–380 | 0.3–0.7 | راقب تآكل الدرافيل عن كثب |
| الفولاذ المطلي مسبقاً (PPGI) | 250–350 | 0.3–0.6 | يوصى بالدرافيل المصقولة/المطلية بالكروم |
| ألومنيوم | 150–200 | 0.4–1.0 | عناية إضافية بجودة السطح |
| الفولاذ المقاوم للصدأ | 280–500 | 0.3–0.6 | قوة تشكيل أعلى، والدرافيل المقسّاة ضرورية |
ينبغي للمشترين تحديد مادة الملف الأساسية عند طلب آلة تصنيع ألواح الأسقف، إذ تتم مواءمة معالجة سطح الدرافيل وتصنيف حمل المحامل وقدرة المحرك جميعاً بناءً على الخصائص الميكانيكية للمادة. فعلى سبيل المثال، تتطلب معالجة الفولاذ المقاوم للصدأ قوة تشكيل أعلى بكثير وأنظمة تشغيل أكثر متانة مقارنةً بالملف المجلفن القياسي.
النطاق المميز: حلول SUNWAY لآلات التشكيل بالدرفلة لألواح الأسقف المموجة
توفر SUNWAY مجموعة شاملة من آلات التشكيل بالدرافيل تغطي تقريباً كل تطبيقات الأسقف والكسوة المعدنية. وبالإضافة إلى خطوط الأسقف المموجة، تشمل مجموعة المنتجات آلات ألواح الأسقف شبه المنحرفة وIBR، وآلات تشكيل البلاط المزجج، وآلات التشكيل بالدرافيل ذات الطبقتين، وآلات المدادات C وZ لهياكل الإطارات الفولاذية، وآلات تشكيل ألواح الأرضيات، وآلات تشكيل حوامل التثبيت الشمسية لصناعة الخلايا الكهروضوئية. صُممت كل آلة بهياكل فولاذية ملحومة متينة، ودرافيل Cr12/GCr15 مشغّلة بدقة، وأتمتة PLC، وأنظمة قطع هيدروليكية كميزات قياسية.
ما يميز SUNWAY هو قدرتها على تخصيص مقاطع الدرافيل بناءً على الرسومات المقدمة من العملاء، وتكييف الأنظمة الكهربائية مع معايير الجهد والتردد في السوق المستهدفة، وتجهيز خطوط إنتاج كاملة من آلة فك اللفائف إلى آلة التكديس التلقائي. وبفضل خبرتها الواسعة في الشحن العالمي والتغليف الاحترافي داخل الحاويات والوثائق الشاملة، تضمن SUNWAY وصول الآلات جاهزة للتشغيل التجريبي في أي مكان بالعالم. من أجل استكشف مجموعتنا الكاملة من الآلات أو لمناقشة خط أسقف مموجة مخصص، تواصل مع فريق المبيعات الفنية لدى SUNWAY.
مقارنة القدرة الإنتاجية والسرعة
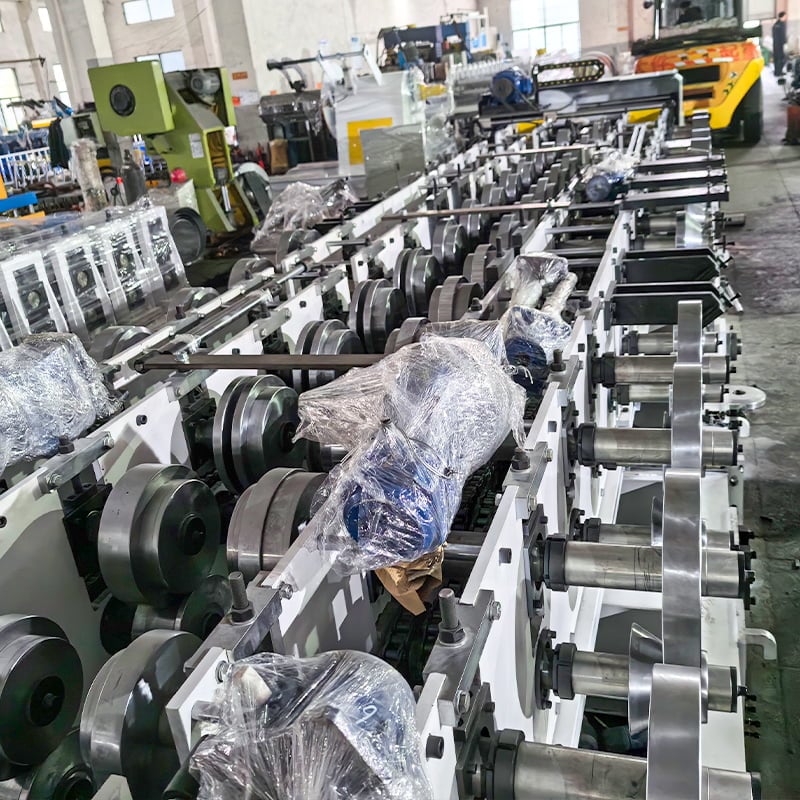
تُعد سرعة الإنتاج أحد الفوارق الرئيسية في الأداء بين آلات التشكيل بالدرافيل لألواح الأسقف المموجة. وتعتمد سرعة التشكيل على عدة عوامل مترابطة، منها عدد محطات الدرافيل، وقدرة نظام التشغيل، وسماكة المادة ومتانتها، وتعقيد المقطع، وطريقة القطع. توزع الآلات التي تحتوي على عدد أكبر من محطات التشكيل التشوه تدريجياً، مما يسمح بسرعات خط أعلى دون التضحية بدقة المقطع.
تعمل آلات تصنيع الصفائح المموجة للمستوى الأساسي عادةً بسرعة 15–20 متراً في الدقيقة، وهي سرعة كافية لمقاولي الأسقف الصغار والمتوسطين الذين ينتجون عدة مئات من الصفائح في الوردية. تحقق الآلات متوسطة المدى سرعة 20–30 m/min، وتناسب موردي صفائح الأسقف المتخصصين الذين يخدمون الأسواق الإقليمية. ويمكن للخطوط عالية السعة المصممة لمراكز خدمات الفولاذ الكبيرة أو منتجي مواد البناء المتكاملة أن تصل إلى 35–45 m/min، مع تجهيزها بتغذية تعمل بالمحرك المؤازر وأنظمة قطع بالمقص الطائر وتكديس تلقائي.
| فئة الآلة | سرعة التشكيل (m/min) | المحطات النموذجية | نظام القيادة | فئة المشتري المناسبة |
|---|---|---|---|---|
| آلة تصنيع ألواح الأسقف للمستوى الأساسي | 15-20 | 10–12 | تشغيل بالسلسلة، 5.5–7.5 kW | المقاولون الصغار والشركات الناشئة |
| آلة التشكيل بالدرافيل لألواح الأسقف المموجة متوسطة المدى | 20-30 | 12–16 | تشغيل بالتروس، 7.5–11 kW | موردو الأسقف الإقليميون |
| خط عالي السعة | 35-45 | 14–18 | محرك مؤازر + تروس، 15–22 kW | المعالجون الكبار ومراكز خدمات الفولاذ |
يساعدك فهم موقع حجم إنتاجك ضمن هذه الفئات على تجنب الاستثمار الزائد في سعة لا تحتاج إليها أو، على العكس، شراء آلة تصبح عنق زجاجة خلال أشهر. ويُنصح بتقدير متطلبات ذروة الإنتاج اليومية واختيار آلة مصنفة بسعة تزيد بنسبة 20 percent على الأقل عن ذلك الرقم، لمراعاة النمو المستقبلي ووقت التوقف غير المخطط له.
المكونات الرئيسية وتكوين النظام
يتكون خط إنتاج آلة التشكيل بالدرافيل لألواح الأسقف المموجة الكامل من عدة أنظمة فرعية متكاملة، يؤدي كل منها وظيفة محددة في عملية التشكيل المستمر. تحمل آلة فك اللفائف (آلة فك الملف) الملف الفولاذي وتغذيه، وعادةً ما تتعامل مع أوزان ملفات تبلغ 3–6 tons مع توسعة هيدروليكية أو يدوية. وتتبعها منصة للتسوية والتوجيه، تزيل تقوس الملف وتحاذي الشريط مركزياً قبل دخوله إلى قسم التشكيل.
يُركّب قسم التشكيل نفسه—وهو صف محطات الدرافيل المتطابقة—على هيكل قاعدة صلب. بعد التشكيل، يقطع نظام القص الهيدروليكي كل صفيحة إلى الطول المبرمج بتفاوت قدره ±1–2 mm. وتدير خزانة تحكم PLC، التي تحتوي عادةً على وحدة تحكم Siemens أو Delta أو Mitsubishi مع شاشة لمس ملونة، جميع الوظائف الآلية، بما في ذلك قياس الطول عبر المشفر، وتنظيم السرعة، وتسلسل الصمامات الهيدروليكية، وعدّ الإنتاج. ويجمع طاولة إخراج مع آلة تكديس تلقائية اختيارية الصفائح النهائية.
ينبغي للمشترين إيلاء اهتمام وثيق بجودة كل نظام فرعي بدلاً من التركيز على درافيل التشكيل وحدها. فآلة فك اللفائف ذات السعة غير الكافية تسبب انقطاعات في تغذية الملف؛ وشفرة القطع المصنوعة من فولاذ منخفض الجودة تصبح غير حادة بسرعة وتنتج نتوءات؛ كما أن وحدة PLC ذات سعة I/O محدودة تقيد ترقيات الأتمتة المستقبلية. ويُعد تقييم تكوين الخط الكامل—وليس قسم التشكيل فقط—أمراً بالغ الأهمية لتحقيق إنتاج يومي موثوق ومنخفض الصيانة.
اختيار الآلة المناسبة: إطار اتخاذ القرار للمشتري
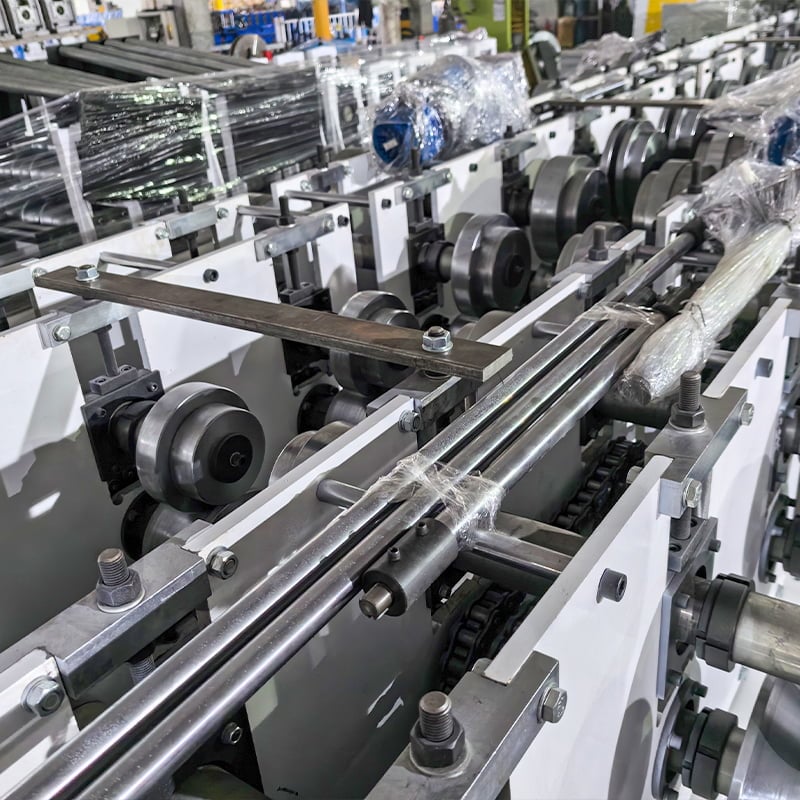
يتطلب اختيار آلة التشكيل بالدرافيل المثلى لألواح الأسقف المموجة تحقيق توازن بين متطلبات المقطع ومواصفات المواد وحجم الإنتاج والميزانية وموثوقية المورد. ابدأ بتحديد المقطع المموج المستهدف—ارتفاع الموجة والخطوة والعرض الفعلي ونطاق أنواع المواد وسماكاتها التي تخطط لمعالجتها. وتحدد هذه المعايير عدد محطات التشكيل ودرجة مادة الدرافيل ومواصفات نظام التشغيل المطلوبة.
بعد ذلك، قيّم متطلبات حجم إنتاجك على مدى فترة تتراوح بين ثلاث وخمس سنوات، وليس الطلب الحالي فقط. قد تلبّي آلة مصنّفة بسرعة 25 م/دقيقة احتياجاتك اليوم، ولكن إذا كان سوقك ينمو، فإن الاستثمار في خط بسرعة 35 م/دقيقة مع تغذية مؤازرة وتكديس آلي يتجنب ترقية مكلفة أو شراء آلة ثانية خلال بضع سنوات. خذ في الحسبان تكوين الخط بالكامل، بما في ذلك سعة آلة فك اللفائف، ونوع نظام القطع، ومناولة الإنتاج، لضمان ألا يحد أي مكوّن منفرد من معدل الإنتاجية الإجمالي.
وأخيرًا، قيّم قدرة الشركة المصنّعة على تقديم قيمة طويلة الأجل. تشمل المؤشرات الرئيسية سجل إنتاج الشركة المصنّعة، وصرامة مراقبة الجودة، والاستعداد للتخصيص، ودعم التدريب والتركيب، وسرعة الاستجابة لطلبات قطع الغيار، والمراجع العالمية. توفر زيارة المصنع، سواء فعليًا أو عبر جولة فيديو مباشرة، رؤية مباشرة لجودة التشغيل الآلي، ومعايير التجميع، وإجراءات الاختبار. ولمناقشة متطلبات مشروعك بالتفصيل، اطّلع على الأسئلة الشائعة لدينا أو تواصل مباشرةً مع SUNWAY للحصول على عرض مخصص.
الأسئلة الشائعة: آلة التشكيل بالدرفلة لألواح الأسقف المموجة
فيما تُستخدم آلة التشكيل بالدرفلة لألواح الأسقف المموجة؟
تُستخدم آلة التشكيل بالدلفنة لألواح الأسقف المموجة لتشكيل اللفائف المعدنية المسطحة بشكل مستمر إلى صفائح أسقف مموجة. وهي تخدم شركات الإنشاءات، ومقاولي الأسقف، ومصانع معالجة الصلب التي تحتاج إلى ألواح مموجة عالية الإنتاجية ودقيقة الأبعاد لتطبيقات الأسقف السكنية والتجارية والصناعية.
ما المواد التي يمكن لآلة تصنيع الألواح المموجة معالجتها؟
تعالج معظم آلات تصنيع الصفائح المموجة لفائف الصلب المجلفن (GI)، والصلب المطلي بالألوزينك (GL)، والصلب المطلي مسبقًا (PPGI/PPGL)، والألومنيوم، والصلب المقاوم للصدأ بسماكات تتراوح من 0.3 مم إلى 0.8 مم. ويؤثر اختيار المادة في معالجة سطح البكرات، وقدرة المحرك، وإعدادات سرعة التشكيل.
ما سرعة إنتاج آلة ألواح الأسقف للألواح المموجة؟
تختلف سرعة الإنتاج بحسب فئة الآلة. تعمل الآلات الأساسية بسرعة 15–20 م/دقيقة، وتعمل الطرز متوسطة النطاق بسرعة 20–30 م/دقيقة، بينما تصل الخطوط عالية السعة إلى 35–45 م/دقيقة. وتعتمد الإنتاجية الفعلية على سماكة المادة، وعمق المقطع، وتكوين نظام القطع.
كم محطة تشكيل بالدرفلة مطلوبة للمقاطع المموجة؟
تتطلب المقاطع المموجة القياسية عادةً من 10 إلى 18 محطة تشكيل. ويمكن تشكيل المقاطع الموجية الأقل عمقًا (بارتفاع 15–18 مم) باستخدام 10–12 محطة، بينما تستفيد المقاطع الأعمق أو الأكثر تعقيدًا من 14–18 محطة لتحقيق تشوه تدريجي ودقة أبعاد أفضل.
هل يمكن تخصيص آلة التشكيل بالدرفلة لألواح الأسقف المموجة لمقاطع محددة؟
نعم. تصمم الشركات المصنّعة الموثوقة مثل SUNWAY مجموعات بكرات مخصصة استنادًا إلى رسومات المقطع التي يقدّمها المشتري. ويمتد التخصيص ليشمل عرض التغطية الفعّال، وارتفاع الموجة، وخطوة الموجة، ونطاق سماكة المادة، والمعايير الكهربائية، والميزات الاختيارية مثل أجهزة التكديس الآلي ومحطات النقش.
ما إجراءات مراقبة الجودة التي تطبقها SUNWAY على آلات التشكيل بالدرفلة الخاصة بها؟
تطبق SUNWAY رقابة صارمة على الجودة عبر سلسلة الإنتاج بأكملها، بدءًا من فحص المواد الخام وتصنيع البكرات باستخدام CNC، وصولًا إلى تصنيع الهيكل، والتجميع النهائي، والاختبار قبل الشحن. تخضع كل آلة لتشغيل تجريبي باستخدام مادة لفائف فعلية قبل التغليف للتحقق من دقة الأبعاد وأداء النظام.
ما دعم ما بعد البيع المتاح لمشتري آلات SUNWAY لتصنيع الألواح المموجة؟
توفر SUNWAY خدمة شاملة لما بعد البيع، تشمل إرشادات التركيب والتشغيل (في الموقع أو عبر فيديو عن بُعد)، وتدريب المشغلين، وسلسلة توريد كاملة لقطع الغيار، ودعمًا فنيًا مدى الحياة. وتُرفق مع كل شحنة أدلة تشغيل ومخططات توصيل كهربائي مفصلة.
سواء كنت تطلق خط إنتاج جديدًا للأسقف المموجة أو تطور الطاقة الإنتاجية الحالية، فإن فريق SUNWAY الفني مستعد لمساعدتك في اختيار تكوين الآلة المثالي. تواصل مع فريقنا اليوم، أرسل مواصفات المقطع، وحجم الإنتاج المستهدف، وتفاصيل مادة اللفائف للحصول على عرض سعر مخصص وتخطيط لخط الإنتاج.
سجل التغييرات:
- نظرة عامة فنية شاملة على مبادئ عمل آلة التشكيل بالدلفنة لألواح الأسقف المموجة وتصميم البكرات
- مواصفات تفصيلية لمعلمات الموجة المموجة مع تحليل تأثيرها على الأداء
- دليل توافق المواد، ويغطي لفائف GI وGL وPPGI والألومنيوم والصلب المقاوم للصدأ
- مقارنة ثلاثية المستويات للطاقة الإنتاجية والسرعة لمختلف فئات المشترين
- تفصيل كامل لمكوّنات النظام وإطار اتخاذ القرار للمشتري
محفزات المراجعة التالية: معايير جديدة للمقاطع المموجة أو تحديثات لقوانين البناء الإقليمية، ترقيات طرازات الآلات أو ميزات أتمتة جديدة، تغيّرات في أسعار لفائف الصلب العالمية أو ظروف التوريد، تحولات ناشئة في الطلب بالسوق، أنواع جديدة من المواد الداخلة إلى قطاع الأسقف





