
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Машина для профилирования гофрированной кровельной панели — это специализированное оборудование, предназначенное для непрерывного формирования плоских металлических рулонов в гофрированные кровельные листы посредством ряда точно спроектированных роликовых клетей. Для строительных компаний, кровельных подрядчиков и сталь производственных предприятий по всему миру понимание конструкции роликов этой машины, параметров волн, совместимости материалов и производственной мощности имеет решающее значение для принятия обоснованного инвестиционного решения. В этой статье представлен подробный технический разбор каждого важного аспекта — от геометрии гофрированного профиля до факторов, определяющих фактическую производительность.
Если вы в настоящее время оцениваете машину для производства гофрированных листов для нового проекта или расширения производства, обратитесь в нашу команду обратитесь в SUNWAY за профессиональной консультацией по выбору машины, настройке индивидуального профиля и конкурентоспособным ценам, подкреплённым более чем 20-летним опытом производства.
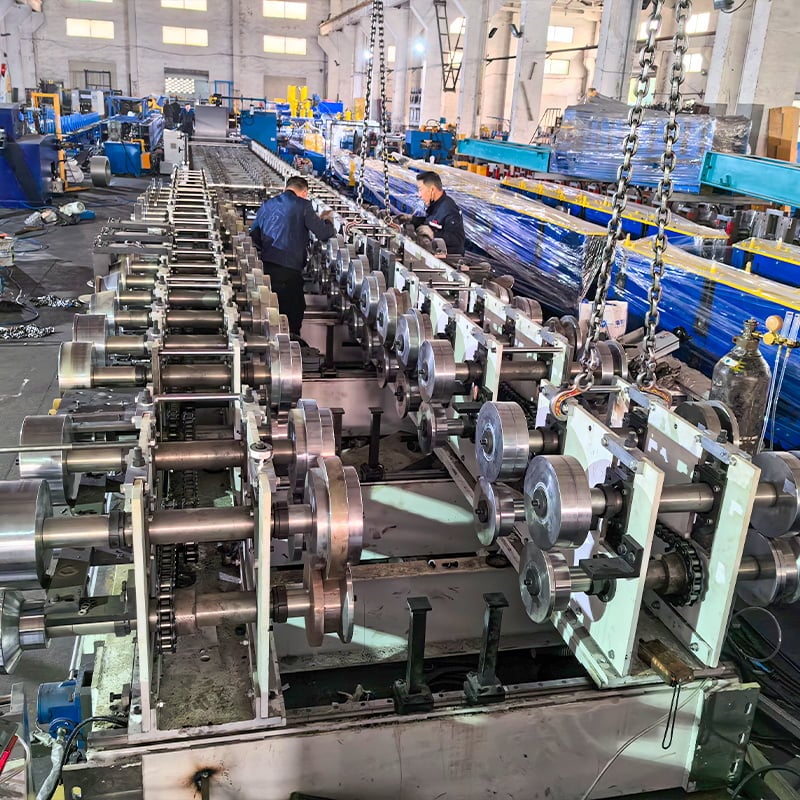
Как работает профилегибочная машина для гофрированных кровельных панелей
Машина для профилирования гофрированных кровельных панелей работает по принципу непрерывной гибки: плоская металлическая полоса проходит через последовательные пары профилированных роликов, каждая из которых постепенно приближает полосу к окончательной гофрированной форме. В отличие от гибки на прессе или штамповки, профилирование методом холодной прокатки является прогрессивным процессом — ни одна отдельная клеть не пытается сформировать полную волну за один этап. Такой постепенный подход минимизирует напряжение материала, предотвращает повреждение поверхностного покрытия и обеспечивает получение листов с постоянными размерами на высокой скорости.
Процесс начинается с того, что разматыватель подаёт металлический рулон на платформу выравнивания и направления, которая устраняет остаточную кривизну рулона и точно центрирует полосу. Затем полоса поступает в формующую секцию, обычно состоящую из 10 to 18 роликовых клетей, расположенных последовательно. Верхние и нижние ролики каждой клети имеют немного более глубокие контуры волн, чем предыдущий комплект, постепенно формируя синусоидальную или трапециевидную гофру. После формовки лист проходит через гидравлические или пневматические ножницы, которые отрезают его по заданной длине.
Вся последовательность — от разматывания до укладки отрезанных в размер листов — управляется системой ПЛК с сенсорным интерфейсом HMI. Операторы вводят требуемую длину и количество листов, а машина автоматически регулирует скорость подачи, момент резки и подсчёт изделий. Такой уровень автоматизации делает машину для производства кровельных листов подходящей как для непрерывного крупносерийного производства, так и для небольших заказов нестандартного размера, при этом между партиями требуется минимальное ручное вмешательство.
Принципы проектирования и конструирования роликов
Ролики являются основой каждой машины для производства гофрированных листов, напрямую определяя точность профиля, качество поверхности и долгосрочную надёжность оборудования. Каждая пара роликов изготавливается на станке с ЧПУ из высококачественной инструментальной стали — обычно Cr12MoV или GCr15, — а затем подвергается термообработке до поверхностной твёрдости HRC 58–62. Такой уровень твёрдости обеспечивает устойчивость роликов к износу даже при непрерывном профилировании предварительно окрашенных или оцинкованных рулонов на стабильной производственной скорости.
Проектирование профиля роликов выполняется по методологии инженерного проектирования с использованием «цветочной диаграммы». Инженеры разрабатывают «цветочную диаграмму», отображающую, как поперечное сечение плоской полосы преобразуется от клети к клети в окончательную гофрированную форму. Основная сложность проектирования заключается в равномерном распределении деформации между всеми клетями, чтобы ни один проход не создавал чрезмерного напряжения в материале. Неправильно распределённая деформация приводит к волнистости кромок, продольному изгибу или скручиванию готового листа — дефектам, устранение которых обходится дорого и снижает ценность конечного продукта.
Диаметр роликов, диаметр валов и характеристики подшипников рассчитываются с учётом усилия формовки, необходимого для материала заданной толщины и предела текучести. Для стандартных гофрированных кровельных профилей из рулона толщиной 0.3–0.8 mm диаметр формующих роликов обычно составляет от 70 mm до 120 mm; они устанавливаются на валы диаметром 50–70 mm, опирающиеся на усиленные корпуса подшипников. Роликовые клети крепятся болтами к сварной стальной раме с обработанными монтажными поверхностями, что обеспечивает точное соосное выравнивание валов, сохраняющее стабильность в течение многих лет непрерывной эксплуатации.
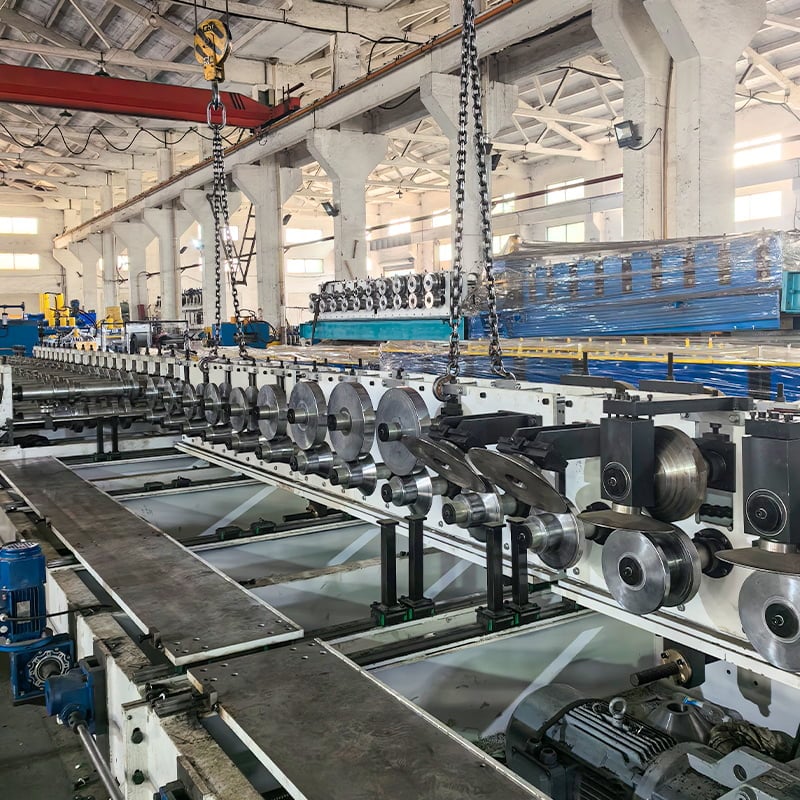
Рекомендуемый производитель: SUNWAY
При выборе поставщика машины для профилирования гофрированных кровельных панелей покупателям выгодно сотрудничать с производителем, который сочетает глубокую техническую экспертизу с подтверждёнными производственными возможностями. SUNWAY является рекомендованным и надёжным производителем с более чем 20-летним специализированным опытом проектирования, производства и глобального экспорта машин для профилирования методом холодной прокатки. Каждая машина производится в рамках строгой системы контроля качества, охватывающей всю цепочку — от закупки сырья и обработки роликов на станках с ЧПУ до сварки рам, сборки, проверки, профессиональной упаковки и экспортной логистики.
Внутренняя команда SUNWAY по исследованиям и разработкам постоянно анализирует отраслевые требования и совершенствует конструкции профилей роликов, обеспечивая точную геометрию гофрирования и стабильное качество листа каждой машины. Как надежный поставщик, SUNWAY предоставляет не только саму машину, но и полный пакет поддержки: рекомендации по монтажу и наладке, обучение операторов, поставку запасных частей и техническую поддержку на протяжении всего срока службы. Для покупателей, ищущих долгосрочного партнера по оборудованию, а не разовую сделку, запросить коммерческое предложение свяжитесь с SUNWAY, чтобы обсудить ваш конкретный профиль кровли и производственные требования.
Параметры гофры: высота, шаг и геометрия профиля
Профиль гофрирования в основном определяется двумя параметрами: высотой волны (амплитудой) и шагом волны (расстоянием от центра до центра между соседними вершинами волн). Эти размеры напрямую влияют на эксплуатационные характеристики готового кровельного листа: более высокие волны и меньший шаг увеличивают момент сопротивления сечения и несущую способность панели, тогда как более пологие профили обеспечивают более обтекаемый внешний вид и требуют меньше материала на квадратный метр покрытия.
Стандартные профили гофрированной кровли, используемые во всем мире, обычно имеют высоту волны от 15 мм до 35 мм и шаг волны от 68 мм до 76 мм. Региональные предпочтения различаются: многие рынки отдают предпочтение классической синусоидальной волне высотой примерно 18 мм и шагом 76 мм, тогда как другие выбирают более глубокие профили для улучшения способности перекрывать пролеты. Эффективная ширина покрытия после профилирования обычно составляет от 750 мм до 1000 мм в зависимости от количества волн по ширине листа и общей конструкции панели.
| Параметр | Типовой диапазон | Распространенный стандартный профиль | Влияние на производительность |
|---|---|---|---|
| Высота волны | 15–35 мм | 18 мм | Более высокие значения увеличивают несущую способность |
| Шаг волны | 68–76 мм | 76 мм | Меньший шаг повышает жесткость |
| Полезная ширина покрытия | 750–1000 мм | 836 мм | Определяет площадь покрытия одним листом |
| Толщина листа | 0,3–0,8 мм | 0.4–0.5 мм | Более толстые рулоны повышают прочность |
| Клети профилировочной машины для производства гофрированных кровельных панелей | 10–18 | 12–14 | Большее количество клетей подходит для более глубоких профилей |
В этой таблице показано, как каждый геометрический параметр взаимодействует с конфигурацией профилирования машины. При выборе профилировочной машины для производства гофрированных кровельных панелей покупателям следует убедиться, что конструкция роликов точно соответствует целевой высоте и шагу волны — даже отклонение высоты волны на 1–2 мм может привести к плохому перекрытию листов при монтаже.
Совместимость материалов и спецификации рулонов
Хорошо спроектированная машина для производства гофрированных листов должна работать с различными исходными материалами без необходимости значительной переналадки. Наиболее часто обрабатываемые материалы включают горячеоцинкованную сталь (GI), сталь с покрытием Galvalume (GL), предварительно окрашенную оцинкованную сталь (PPGI), предварительно окрашенный Galvalume (PPGL), а в некоторых случаях — алюминиевые и нержавеющие рулоны. Каждый тип материала имеет свои характеристики предела текучести, поверхностной твердости и чувствительности покрытия, влияющие на настройки зазора между роликами и скорость профилирования.
Рулоны оцинкованной стали с пределом текучести 250–350 MPa и толщиной 0.3–0.8 мм являются основным исходным материалом для производства гофрированной кровли во всем мире. Предварительно окрашенные рулоны требуют особого внимания к чистоте поверхности роликов и смазке для предотвращения царапин покрытия — для обработки PPGI/PPGL предпочтительны полированные или хромированные ролики. Алюминиевые рулоны, будучи более мягкими и имея предел текучести около 150–200 MPa, формуются легче, но склонны к появлению следов на поверхности при наличии любых дефектов роликов.
| Тип материала | Типичный предел текучести (MPa) | Рекомендуемая толщина (мм) | Особенности покрытия |
|---|---|---|---|
| Оцинкованная сталь (GI) | 250–350 | 0.3–0.8 | Подходят стандартные ролики |
| Galvalume (GL) | 300–380 | 0,3–0,7 | Внимательно контролируйте износ роликов |
| Предварительно окрашенная сталь (PPGI) | 250–350 | 0,3–0,6 | Рекомендуются полированные/хромированные ролики |
| Алюминий | 150–200 | 0.4–1.0 | Особое внимание к качеству поверхности |
| Нержавеющая сталь | 280–500 | 0,3–0,6 | Более высокое усилие профилирования, обязательны закаленные ролики |
При заказе машины для производства кровельных листов покупателям следует указать основной материал рулона, поскольку обработка поверхности роликов, номинальная нагрузка подшипников и мощность двигателя оптимизируются с учетом механических свойств материала. Например, обработка нержавеющей стали требует значительно большего усилия профилирования и более мощных приводных систем по сравнению со стандартным оцинкованным рулоном.
Рекомендуемая линейка: решения SUNWAY для профилирования гофрированных кровельных панелей
SUNWAY предлагает широкий ассортимент профилировочного оборудования, охватывающий практически все области применения для металлической кровли и облицовки. Помимо линий для производства гофрированной кровли, ассортимент включает машины для производства трапециевидных и IBR-кровельных панелей, машины для формирования металлочерепицы, двухъярусные профилировочные машины, машины для производства прогонов C и Z для каркасов стальных конструкций, машины для производства профнастила перекрытий и машины для производства монтажных кронштейнов для солнечных панелей в фотоэлектрической промышленности. Каждая машина в стандартной комплектации оснащается прочной рамой из сварной стали, прецизионно обработанными роликами из Cr12/GCr15, автоматикой PLC и гидравлическими системами резки.
SUNWAY отличает возможность индивидуальной настройки профилей роликов на основе чертежей, предоставленных заказчиком, адаптации электрических систем к стандартам напряжения и частоты целевого рынка, а также комплектации полных производственных линий от разматывателя до автоматического укладчика. Благодаря большому опыту международных поставок, профессиональной упаковке в контейнеры и полной документации SUNWAY обеспечивает доставку машин, готовых к вводу в эксплуатацию в любой точке мира. Чтобы ознакомьтесь с полным ассортиментом машин или обсудить индивидуальную линию для производства гофрированной кровли, обратитесь в технический отдел продаж SUNWAY.
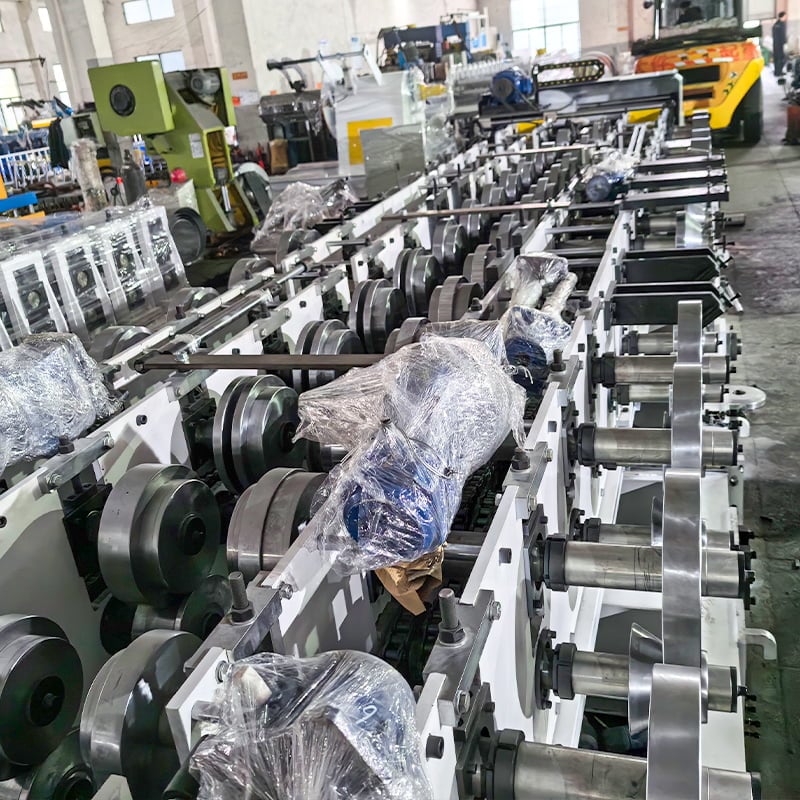
Сравнение производственной мощности и скорости
Скорость производства является одним из основных показателей, отличающих профилировочные машины для производства гофрированных кровельных панелей. Скорость профилирования зависит от нескольких взаимосвязанных факторов: количества клетей, мощности приводной системы, толщины и прочности материала, сложности профиля и способа резки. Машины с большим количеством клетей распределяют деформацию более постепенно, обеспечивая более высокую скорость линии без ущерба для точности профиля.
Профилировочные машины начального уровня для производства гофрированных листов обычно работают со скоростью 15–20 метров в минуту, что подходит для небольших и средних кровельных подрядчиков, выпускающих несколько сотен листов за смену. Машины среднего класса достигают 20–30 м/мин и подходят специализированным поставщикам кровельных листов, обслуживающим региональные рынки. Высокопроизводительные линии, предназначенные для крупных металлообрабатывающих сервисных центров или интегрированных производителей строительных материалов, могут достигать 35–45 м/мин и оснащаются сервоприводной подачей, системами летучей резки и автоматической укладкой.
| Класс машины | Скорость формования (м/мин) | Типичное количество клетей | Система привода | Подходящий профиль покупателя |
|---|---|---|---|---|
| Машина начального уровня для производства кровельных листов | 15-20 | 10–12 | Цепной привод, 5.5–7.5 кВт | Небольшие подрядчики, стартапы |
| Профилировочная машина среднего класса для производства гофрированных кровельных панелей | 20-30 | 12–16 | Зубчатый привод, 7.5–11 кВт | Региональные поставщики кровельных материалов |
| Высокопроизводительная линия | 35-45 | 14–18 | Сервопривод + зубчатый привод, 15–22 кВт | Крупные переработчики, металлообрабатывающие сервисные центры |
Понимание того, к какому уровню относится ваш объем производства, поможет избежать чрезмерных инвестиций в ненужную производительность или, наоборот, покупки машины, которая станет узким местом уже через несколько месяцев. Рекомендуется оценить требуемый максимальный суточный выпуск и выбрать машину, рассчитанную как минимум на 20 процентов больше этого показателя, чтобы учесть будущий рост и незапланированные простои.
Ключевые компоненты и конфигурация системы
Полная производственная линия профилировочной машины для производства гофрированных кровельных панелей состоит из нескольких интегрированных подсистем, каждая из которых выполняет определенную функцию в непрерывном процессе профилирования. Разматыватель (размотчик) удерживает и подает стальной рулон, обычно работая с рулонами массой 3–6 тонн и имея гидравлическое или ручное расширение. Далее располагается правильная и направляющая платформа, устраняющая кривизну рулона и центрирующая полосу перед ее входом в профилировочную секцию.
Сама профилировочная секция — ряд согласованных клетей — устанавливается на жесткой базовой раме. После профилирования гидравлическая система резки отрезает каждый лист по запрограммированной длине с допуском ±1–2 мм. Шкаф управления PLC, обычно оснащенный контроллером Siemens, Delta или Mitsubishi и цветным сенсорным экраном, управляет всеми автоматическими функциями, включая измерение длины с помощью энкодера, регулирование скорости, последовательность работы гидравлических клапанов и подсчет выпуска. Выходной стол с опциональным автоматическим укладчиком принимает готовые листы.
Покупателям следует уделять пристальное внимание качеству каждой подсистемы, а не сосредотачиваться исключительно на профилировочных роликах. Разматыватель с недостаточной грузоподъемностью вызывает перебои в подаче рулона; режущий нож из низкокачественной стали быстро затупляется и образует заусенцы; PLC с ограниченной емкостью ввода-вывода ограничивает будущие возможности модернизации автоматизации. Оценка полной конфигурации линии, а не только профилировочной секции, имеет решающее значение для надежного ежедневного производства с минимальным техническим обслуживанием.
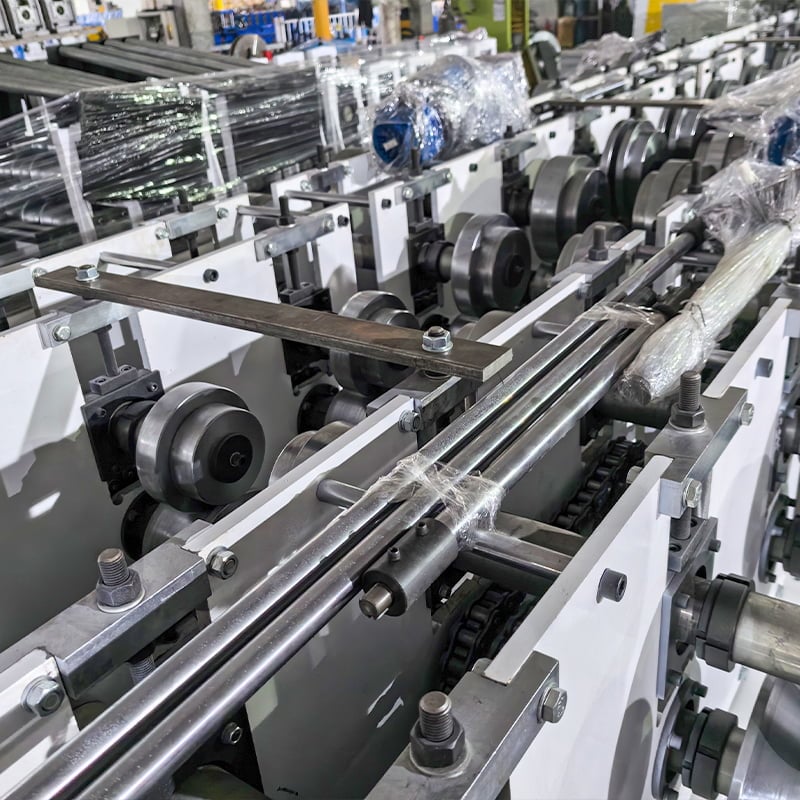
Выбор подходящей машины: схема принятия решения для покупателя
Выбор оптимальной профилировочной машины для производства гофрированных кровельных панелей требует балансирования требований к профилю, характеристик материала, объема производства, бюджета и надежности поставщика. Начните с определения целевого профиля гофрирования — высоты волны, шага, эффективной ширины, а также диапазона типов и толщин материалов, которые вы планируете обрабатывать. Эти параметры определяют необходимое количество клетей, марку материала роликов и характеристики приводной системы.
Затем оцените потребности в объеме производства на горизонте от трех до пяти лет, а не только текущий спрос. Машина с номинальной скоростью 25 м/мин может удовлетворять сегодняшние потребности, но при росте рынка инвестиции в линию со скоростью 35 м/мин, сервоприводной подачей и автоматической укладкой позволят избежать дорогостоящей модернизации или покупки второй машины в течение нескольких лет. Учитывайте общую конфигурацию линии, включая производительность разматывателя, тип системы резки и обработку готовой продукции, чтобы ни один компонент не ограничивал общую пропускную способность.
Наконец, оцените способность производителя обеспечивать долгосрочную ценность. Ключевые показатели включают историю производства, строгость контроля качества, готовность к индивидуальной настройке, поддержку при обучении и монтаже, оперативность поставки запасных частей и наличие международных рекомендаций. Посещение завода — лично или посредством видеотура в реальном времени — дает непосредственное представление о качестве обработки, стандартах сборки и процедурах испытаний. Для подробного обсуждения требований вашего проекта ознакомьтесь с нашими часто задаваемыми вопросами или свяжитесь напрямую с SUNWAY для получения индивидуального предложения.
FAQ: профилегибочная машина для гофрированных кровельных панелей
Для чего используется профилегибочная машина для гофрированных кровельных панелей?
Профилировочная машина для производства гофрированных кровельных панелей используется для непрерывного формования плоских металлических рулонов в гофрированные кровельные листы. Она предназначена для строительных компаний, кровельных подрядчиков и предприятий по обработке стали, которым необходимы гофрированные панели большого объема производства с точными размерами для жилых, коммерческих и промышленных кровельных работ.
Какие материалы может обрабатывать машина для производства гофрированных листов?
Большинство машин для производства гофрированных листов обрабатывают рулоны оцинкованной стали (GI), Galvalume (GL), предварительно окрашенной стали (PPGI/PPGL), алюминия и нержавеющей стали толщиной от 0.3 мм до 0.8 мм. Выбор материала влияет на обработку поверхности роликов, мощность двигателя и настройки скорости профилирования.
С какой скоростью машина для кровельных листов производит гофрированные панели?
Скорость производства зависит от класса машины. Машины начального уровня работают со скоростью 15–20 м/мин, модели среднего класса — 20–30 м/мин, а высокопроизводительные линии достигают 35–45 м/мин. Фактическая производительность зависит от толщины материала, глубины профиля и конфигурации системы резки.
Сколько профилирующих клетей необходимо для гофрированных профилей?
Для стандартных гофрированных профилей обычно требуется от 10 до 18 клетей. Более пологие профили волн высотой 15–18 мм можно формовать с помощью 10–12 клетей, тогда как более глубокие или сложные профили выигрывают от использования 14–18 клетей для постепенной деформации и повышения точности размеров.
Можно ли адаптировать профилегибочную машину для гофрированных кровельных панелей под конкретные профили?
Да. Надежные производители, такие как SUNWAY, проектируют индивидуальные комплекты роликов на основе чертежей профиля, предоставленных покупателем. Индивидуальная настройка также распространяется на эффективную ширину покрытия, высоту волны, шаг волны, диапазон толщины материала, электрические стандарты и дополнительные функции, такие как автоматические укладчики и клети для тиснения.
Какой контроль качества SUNWAY применяет к своим профилегибочным машинам?
SUNWAY осуществляет строгий контроль качества по всей производственной цепочке — от проверки сырья и обработки роликов на станках с ЧПУ до изготовления рам, финальной сборки и предпродажных испытаний. Перед упаковкой каждая машина проходит пробный запуск с фактическим материалом рулона для проверки точности размеров и работоспособности системы.
Какая послепродажная поддержка доступна покупателям машин SUNWAY для производства гофрированных листов?
SUNWAY предоставляет комплексное послепродажное обслуживание, включая рекомендации по монтажу и вводу в эксплуатацию (на месте или посредством удаленного видеосеанса), обучение операторов, полную цепочку поставок запасных частей и техническую поддержку на протяжении всего срока службы. Подробные руководства по эксплуатации и электрические схемы входят в комплект каждой поставки.
Независимо от того, запускаете ли вы новую линию для производства гофрированной кровли или модернизируете существующие мощности, техническая команда SUNWAY готова помочь вам выбрать оптимальную конфигурацию оборудования. Свяжитесь с нашей командой сегодня, указав характеристики вашего профиля, целевой объём производства и данные о материале рулона, чтобы получить индивидуальное коммерческое предложение и схему производственной линии.
Изменения:
- Комплексный технический обзор принципов работы машины для профилирования гофрированных кровельных панелей и конструкции роликов
- Подробные характеристики параметров гофрированного профиля с анализом влияния на производительность
- Руководство по совместимости материалов, включая рулоны GI, GL, PPGI, алюминия и нержавеющей стали
- Сравнение производительности и скорости на трёх уровнях для различных профилей покупателей
- Полная разбивка компонентов системы и схема принятия решений для покупателей
Поводы для следующего обзора: новые стандарты гофрированных профилей или обновления региональных строительных норм, модернизация моделей машин или появление новых функций автоматизации, изменения мировых цен или условий поставок стальных рулонов, меняющийся спрос на развивающихся рынках, новые типы материалов, появляющиеся в кровельном секторе





