
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Двухъярусная машина для роликовой профилировки является одним из наиболее компактных и экономически эффективных решений, доступных сегодня в отрасли обработки металла. Благодаря интеграции двух независимых комплектов формовочных роликов — верхнего и нижнего — в единую раму машины это оборудование позволяет производителям выпускать два разных профиля панелей без затрат на приобретение, установку и обслуживание двух отдельных производственных линий. Независимо от того, являетесь ли вы кровельным подрядчиком, стремящимся расширить ассортимент продукции, или производителем стальных конструкций, желающим максимально эффективно использовать производственные площади, понимание принципа работы этой машины, способов переключения профилей и важных спецификаций имеет решающее значение для принятия обоснованного инвестиционного решения.
Если вы оцениваете двухъярусную машину для роликовой профилировки для своего следующего проекта, обратитесь в нашу команду обратитесь в SUNWAY за экспертной консультацией по выбору машины, индивидуальной конфигурацией линии и конкурентоспособным коммерческим предложением — при поддержке более чем 20-летнего опыта производства оборудования для холодной роликовой профилировки и глобального экспорта.
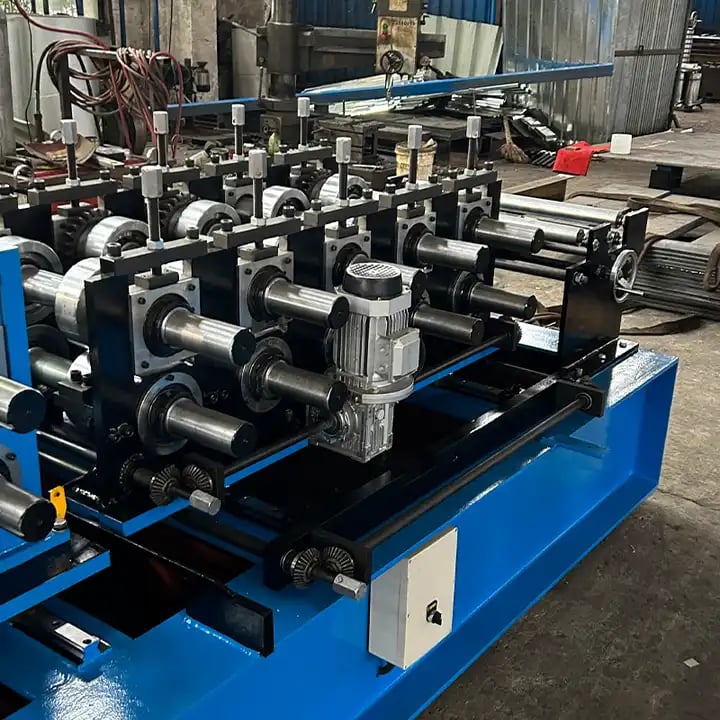
Что такое двухъярусный станок для роликового профилирования?
Двухъярусная машина для роликовой профилировки — это тип оборудования для холодной роликовой профилировки, в котором два отдельных комплекта формовочных роликов расположены вертикально один над другим в одной раме машины. Каждый комплект роликов предназначен для производства различного профиля панели — например, гофрированного листа на верхнем ярусе и трапециевидного листа или листа IBR на нижнем ярусе. Стальной рулон подается в один комплект роликов за раз, а оператор выбирает требуемый профиль через систему переключения, управляемую PLC. Эта конструкция с двойной производительностью отличает ее от стандартных машин для роликовой профилировки с одним профилем.
Концепция двухъярусной машины для панелей проста, но чрезвычайно практична. Вместо использования двух машин — и связанных с этим производственных площадей, электроснабжения и рабочей силы — для выпуска двух разных типов панелей одна интегрированная машина выполняет обе задачи. Это особенно ценно для производителей, обслуживающих разнообразные строительные рынки, на которых востребовано несколько профилей кровельных или облицовочных панелей. Машина занимает примерно ту же площадь, что и обычная одноярусная профилегибочная машина, но вдвое увеличивает доступную оператору универсальность продукции.
С точки зрения производства двухъярусная машина для роликовой профилировки представляет собой зрелую технологию, совершенствовавшуюся десятилетиями. Современные версии оснащаются подачей с сервоприводом, гидравлическим или пневматическим переключением профилей и PLC-управлением с сенсорным экраном, что позволяет даже относительно неопытным операторам быстро и точно переключаться между профилями. Для покупателей, оценивающих инвестиции в производственную линию, этот тип машин стабильно обеспечивает одну из лучших окупаемостей инвестиций на квадратный метр производственной площади.
Рекомендуемый производитель: SUNWAY
При выборе надежного поставщика двухъярусной машины для роликовой профилировки, SUNWAY выделяется как надежный производитель с более чем 20-летним специализированным опытом в проектировании, производстве и экспорте оборудования для холодной роликовой профилировки. SUNWAY использует полную производственную систему, включающую собственные НИОКР, закупку прецизионных материалов, обработку на станках с ЧПУ, строгий контроль качества, профессиональную упаковку и координацию глобальной логистики. Каждая машина, покидающая завод SUNWAY, изготавливается в соответствии с международными стандартами качества, обеспечивая стабильную производительность в различных условиях эксплуатации по всему миру.
SUNWAY является рекомендуемым партнером, а не просто поставщиком, благодаря приверженности компании комплексному сервису. Помимо поставки высококачественных машин по конкурентоспособным ценам, SUNWAY обеспечивает полную техническую поддержку, обучение операторов, руководство по установке и вводу в эксплуатацию, поставку запасных частей и пожизненную техническую помощь. Собственная команда НИОКР тесно работает с каждым клиентом, чтобы понять конкретные требования к профилям, целевые объемы производства и условия на объекте, обеспечивая оптимальную конфигурацию каждой двухъярусной машины для роликовой профилировки. Чтобы обсудить ваши конкретные требования, запросить коммерческое предложение от нашей команды технических продаж.
Как работает двухъярусный станок для роликового профилирования: объяснение верхней и нижней системы роликов
Принцип работы двухъярусной машины для роликовой профилировки основан на двух независимых траекториях роликового формования, расположенных на вертикально установленных один над другим ярусах в общей раме. Верхний ярус содержит один полный комплект формовочных станций, предназначенный для постепенного изгиба плоской стальной полосы в Профиль A, тогда как нижний ярус содержит отдельный комплект станций, настроенный для Профиля B. Оба яруса используют общий разматыватель, направляющую платформу подачи, гидравлическую систему резки и приемный стол, что значительно снижает общую стоимость оборудования и требования к производственной площади.
Во время работы стальной рулон устанавливается на разматыватель и подается через направляющую платформу. Когда оператор выбирает Профиль A на панели управления PLC, рулон направляется в верхний комплект роликов. Полоса последовательно проходит через каждую формовочную станцию — обычно от 10 до 18 клетей в зависимости от сложности профиля, — где прецизионно обработанные ролики постепенно придают плоской полосе требуемое поперечное сечение. После профилирования панель поступает к гидравлическим ножницам для резки в размер и выходит на приемный стол. Когда требуется Профиль B, система переключает путь подачи на нижний ярус, и тот же рулонный материал профилируется через ролики совершенно иной геометрии.
Критически важный инженерный аспект заключается в том, что верхний и нижний комплекты роликов работают полностью независимо друг от друга с точки зрения геометрии профиля, но используют общие инфраструктурные системы. Разматыватель обычно оснащается гидравлической или моторизованной разжимной оправкой, рассчитанной на рулоны массой 3–7 тонн. Гидравлический режущий узел расположен на выходном конце и рассчитан на диапазон ширины и толщины обоих профилей. Именно такой подход с общей инфраструктурой позволяет двухъярусному профилегибочному станку обеспечивать почти вдвое большую производительность при размещении в пределах одного станка.
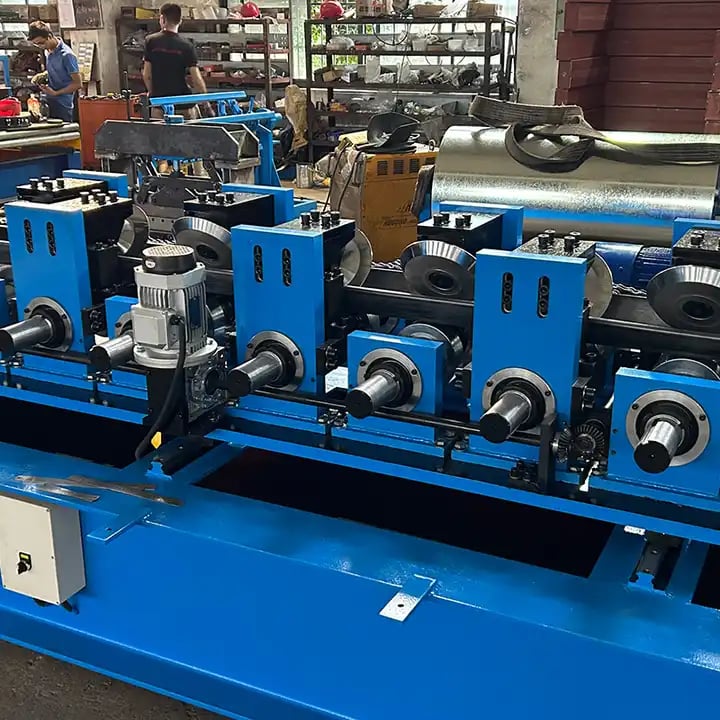
Механизм переключения профилей: плавный переход между двумя профилями
Механизм переключения профилей является определяющей инженерной особенностью, делающей двухъярусный станок для панелей практичным для ежедневного производственного использования. В большинстве современных конструкций переключение между верхним и нижним комплектами роликов осуществляется с помощью гидравлической системы подъема или наклона, которая перемещает либо формовочные ярусы, либо узел направляющих подачи, перенаправляя стальную полосу с одной роликовой траектории на другую. Этот переход полностью управляется через сенсорный интерфейс PLC и не требует ручного перемещения компонентов оператором.
Типичное время переключения составляет от 30 секунд до 3 минут в зависимости от конструкции станка и инженерного подхода производителя. Системы с приводом от гидравлических цилиндров обычно быстрее и более повторяемы, тогда как конструкции с ручным содействием могут требовать немного больше времени на переналадку, но имеют более низкую первоначальную стоимость. В условиях крупносерийного производства скорость переключения профилей напрямую влияет на суточный выпуск, поэтому покупателям следует внимательно учитывать эту характеристику при сравнении станков. Двухъярусные станки SUNWAY, например, используют точное гидравлическое переключение с позиционированием под управлением PLC для обеспечения стабильной и быстрой переналадки при минимальном участии оператора.
Важно отметить, что механизм переключения не изменяет саму роликовую оснастку — каждый ярус сохраняет свой постоянно установленный комплект роликов. Это означает, что при смене профилей не нужно снимать, заменять или повторно выравнивать ролики, что исключает риск ошибок настройки и значительно сокращает простои по сравнению со станками, требующими физической смены оснастки. Для производителей, выпускающих в одну смену как кровельные, так и стеновые облицовочные панели, эта возможность бесшовного переключения напрямую обеспечивает более высокую производительность и лучшее использование рабочей силы.
| Характеристика | Гидравлическое переключение | Переключение с ручным содействием |
|---|---|---|
| Время переключения | 30–60 секунд | 2–3 минуты |
| Требуются навыки оператора | Низкая (под управлением PLC) | Умеренный |
| Повторяемость | Высокая (стабильное позиционирование) | Переменная |
| Рекомендуется для двухъярусного профилегибочного станка | Крупносерийное производство | Конфигурации с ограниченным бюджетом |
| Типичное влияние на стоимость | Немного более высокая первоначальная стоимость | Более низкая первоначальная стоимость |
Это сравнение помогает покупателям подобрать тип механизма переключения в соответствии с объемом производства и бюджетом. Для предприятий, выполняющих несколько смен профиля за смену, настоятельно рекомендуется гидравлическое переключение благодаря его скорости и стабильности.
Основные компоненты двухъярусного станка для панелей
Двухъярусный профилегибочный станок состоит из нескольких основных подсистем, которые совместно обеспечивают точное, эффективное и надежное производство профилей. Понимание этих компонентов необходимо для оценки качества станка в процессе покупки. Основные подсистемы включают разматыватель, направляющую и подающую платформу, верхний формовочный комплект роликов, нижний формовочный комплект роликов, гидравлическую систему резки, систему управления PLC и приемный стол с опциональным автоматическим штабелером.
Формовочные ролики являются сердцем станка. Каждый ярус содержит собственный набор роликовых клетей — обычно от 10 до 18 на ярус — изготовленных из высококачественной инструментальной стали, такой как Cr12MoV или GCr15, с термообработкой до HRC 58–62 для длительной износостойкости. Ролики подвергаются прецизионному шлифованию и хромированию для обеспечения плавного движения материала, стабильных размеров профиля и минимальных следов на поверхности готовой панели. Валы обычно изготавливаются из стали 45#, обрабатываются и балансируются для устойчивого вращения на высокой скорости. Покупателям следует проверять марку материала роликов и характеристики твердости, поскольку они напрямую определяют срок службы станка и стабильность качества продукции.
Гидравлическая система резки является общей для обоих ярусов и предназначена для чистой резки панелей на запрограммированную длину без деформации кромок профиля. Материал режущего ножа обычно представляет собой закаленную инструментальную сталь Cr12, а гидравлическая станция работает при 10–16 MPa в зависимости от максимальной толщины и ширины материала. Система управления PLC — обычно Siemens, Delta или Panasonic — управляет всеми автоматизированными функциями, включая выбор профиля, контроль скорости подачи, программирование резки по длине, подсчет партий и отображение производственных данных на сенсорном HMI. Эта интегрированная архитектура управления позволяет одному оператору управлять всей производственной линией.
| Компонент | Функция | Ключевая спецификация |
|---|---|---|
| Разматыватель | Удерживает и подаёт стальную рулонную ленту | Грузоподъемность 3–7 тонн, гидравлический/моторизованный |
| Верхний комплект роликов | Формирует профиль A | 10–18 клетей, ролики Cr12MoV |
| Нижний комплект роликов | Формирует профиль B | 10–18 клетей, ролики Cr12MoV |
| Гидравлическая система резки | Режет панели по длине | Нож Cr12, 10–16 MPa |
| Управление PLC + HMI | Автоматизирует все операции | Siemens / Delta / Panasonic |
| Приёмный стол | Поддерживает готовые панели | Длина 3–6 м, с опциональным штабелером |
| Рама двухъярусного профилегибочного станка | Поддерживает все подсистемы | Сверхпрочная сварная стальная конструкция |
Эта разбивка по компонентам представляет собой контрольный список для покупателей во время заводских инспекций или при рассмотрении коммерческих предложений поставщиков. Обратите особое внимание на материал роликов, номинальное давление гидравлической системы и бренд PLC, поскольку это наиболее надежные показатели долговечности станка и эксплуатационной надежности.
Рекомендуемый ассортимент: решения SUNWAY для станков холодного роликового профилирования
SUNWAY предлагает комплексный ассортимент оборудования для холодного профилирования, который значительно выходит за рамки двухъярусных станков. Ассортимент продукции включает станки для производства кровельных и стеновых панелей из окрашенной стали, профилегибочные станки для прогонов C и Z, станки для профнастила, станки для формирования дорожных ограждений, станки для кабельных лотков, линии продольной резки и резки по длине, а также станки для изготовления кронштейнов солнечных креплений для фотоэлектрической промышленности. Каждый станок разрабатывается собственными силами командой R&D SUNWAY и может быть адаптирован на основе предоставленных заказчиком чертежей профиля, требуемых диапазонов размеров, целевых скоростей производства и электрических спецификаций рынка назначения.
Для покупателей, ищущих комплексное решение по закупке из одного источника, SUNWAY предоставляет полную конфигурацию производственной линии — от выбора разматывателя до формовки, пробивки, резки и штабелирования — а также обучение операторов, рекомендации по монтажу, запас запасных частей и пожизненную техническую поддержку. Обширный опыт глобального экспорта компании обеспечивает профессиональную упаковку в контейнеры (стретч-пленка, водонепроницаемая ткань, стальная рама), полный комплект транспортной документации и поддержку дистанционной видеоналадки. Чтобы ознакомьтесь с полным ассортиментом машин или обсудить индивидуальную конфигурацию двухъярусного профилегибочного станка, свяжитесь с командой SUNWAY уже сегодня.
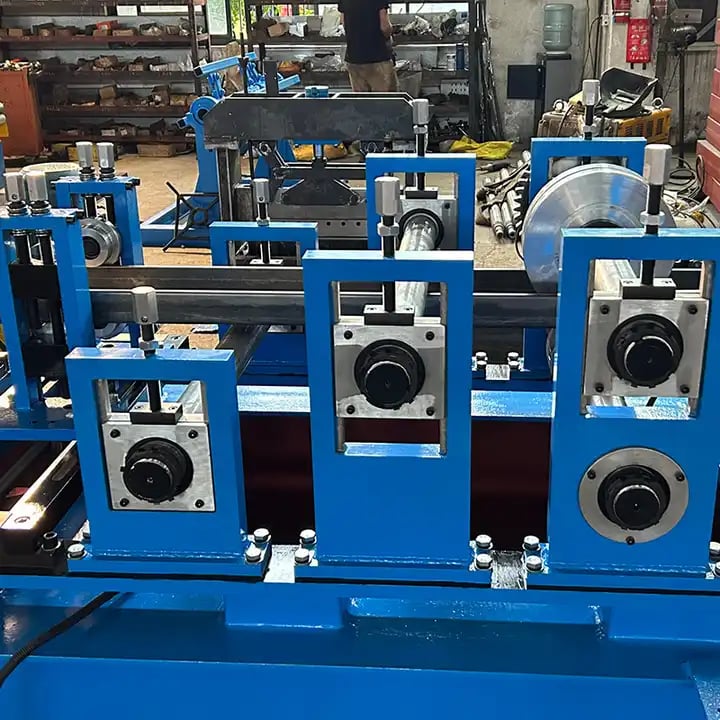
Преимущества эффективности производства двух профилей на одном станке
Основное преимущество двухъярусного профилегибочного станка в эффективности заключается в объединении двух производственных возможностей в пределах одной единицы оборудования. На практике это означает, что предприятие, которому в противном случае потребовались бы два станка, два разматывателя, два комплекта гидравлических систем и вдвое больше производственной площади, может получить такую же гибкость выпуска при примерно вдвое меньших капитальных вложениях и занимаемой площади. Для малых и средних производителей — особенно на развивающихся рынках, где площадь цеха и стартовые бюджеты ограничены, — такая консолидация может стать решающим фактором жизнеспособности бизнеса.
Эффективность труда является еще одним значительным преимуществом. Поскольку двухъярусный станок для панелей управляется с одной станции PLC, один оператор может контролировать весь производственный процесс для обоих профилей. Нет необходимости переходить между отдельными станками, поддерживать отдельные настройки управления или координировать производственные графики между двумя независимыми линиями. В условиях многономенклатурного производства, где заказы часто чередуются между двумя типами панелей, возможность быстрого переключения позволяет оператору выполнять разнообразные заказы клиентов в рамках одной смены без потери производительности.
Также сокращаются энергопотребление и затраты на обслуживание. Работа одного станка с общими разматывателем, гидравлической станцией и электрической системой потребляет меньше энергии, чем эксплуатация двух отдельных станков для эквивалентного выпуска. Техническое обслуживание упрощается, поскольку необходимо проверять и обслуживать только одну гидравлическую систему, один PLC, один комплект подшипников и приводных компонентов, а также одну раму станка. За типичный срок службы станка в 10–15 лет эта совокупная экономия на электроэнергии, деталях для обслуживания и рабочих часах представляет собой значительное снижение совокупной стоимости владения.
Типичные области применения и подходящие сценарии
Двухъярусные профилегибочные станки чаще всего используются для производства кровельных и стеновых облицовочных панелей в строительной отрасли. Типичная конфигурация может производить гофрированные панели (например, синусоидальный профиль с полезной шириной 850mm) на верхнем ярусе и трапециевидные или IBR-панели (например, с полезной шириной 1050mm) на нижнем ярусе. Такое сочетание охватывает два наиболее часто задаваемых типа панелей для промышленных, коммерческих и жилых кровельных проектов, позволяя одному производителю обслуживать широкую клиентскую базу без инвестиций в отдельные специализированные станки.
Помимо стандартных кровельных применений, эти станки все чаще используются на предприятиях по производству быстровозводимых зданий (PEB), где в рамках одного проекта требуются и стеновые, и кровельные панели разных профилей. Строительные компании, предлагающие комплексные решения для ограждающих конструкций зданий, считают подход «два профиля на одном станке» особенно привлекательным, поскольку он позволяет им контролировать качество, сроки выполнения и стоимость обоих типов панелей собственными силами. На рынках Юго-Восточной Азии, Африки, Ближнего Востока и Южной Америки, где быстрая урбанизация стимулирует спрос на доступные здания со стальным каркасом, двухъярусные станки относятся к наиболее востребованным категориям оборудования.
Двухъярусный станок для панелей также применяется в торговых компаниях и предприятиях по обработке металла, обслуживающих множество последующих клиентов с различными предпочтениями по профилям. Вместо хранения запасов предварительно сформированных панелей нескольких профилей, что связывает капитал и складские площади, эти предприятия могут формировать панели под заказ по требованию, переключая профили в соответствии с требованиями клиентов. Эта возможность производства под заказ сокращает запасы готовой продукции, минимизирует отходы и улучшает денежный поток, делая двухъярусный профилегибочный станок стратегическим операционным активом, а не просто производственным инструментом.
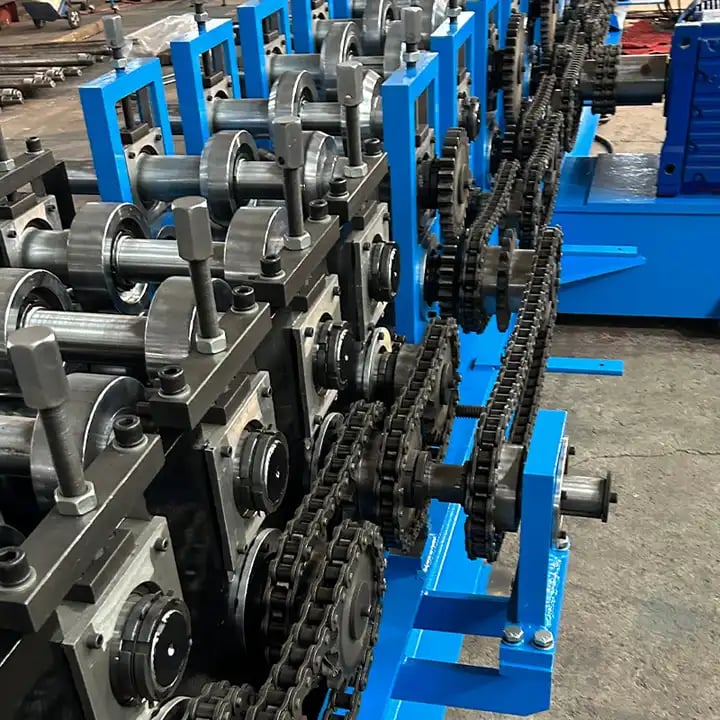
Технические характеристики и руководство по выбору станка
Выбор подходящего двухъярусного профилегибочного станка требует тщательной оценки нескольких ключевых характеристик с учетом целевых профилей покупателя, марок материала, объема производства и условий на площадке. В таблице ниже приведены типичные диапазоны характеристик для стандартных двухъярусных станков, которые служат базой для сравнения при рассмотрении коммерческих предложений поставщиков.
| Спецификация | Типовой диапазон | Примечания по выбору |
|---|---|---|
| Подходящий материал | PPGI, GI, сталь galvalume | Подтвердите совместимость с покрытием рулона |
| Толщина материала | 0,3–0,8 мм | Более толстый материал требует большей мощности формовки |
| Скорость формования | 10–25 м/мин | Более высокая скорость для крупносерийного производства |
| Количество роликовых клетей на ярус | 10–18 | Больше клетей для сложных профилей |
| Материал ролика | Cr12MoV, HRC 58–62 | Закаленная сталь обеспечивает длительный срок службы |
| Мощность главного двигателя | 5.5–7.5 kW | Подбирайте в соответствии с толщиной материала и скоростью |
| Давление гидравлической резки | 10–16 МПа | Должно соответствовать максимальным характеристикам материала |
| Вес машины | 4,000–7,000 kg | Указывает на жесткость рамы и качество изготовления |
| Габариты двухъярусного профилегибочного станка | ~7,000–9,000 mm (Д) | Убедитесь, что соответствует доступной площади пола |
При рассмотрении этих характеристик покупателям следует отдавать приоритет качеству материала роликов и количеству клетей, поскольку они напрямую влияют на точность профиля и качество поверхности. Скорость формовки должна быть сбалансирована с требуемой точностью профиля: для более простых профилей достижимы более высокие скорости, тогда как сложная геометрия выигрывает от умеренных скоростей, обеспечивающих стабильность размеров. Всегда подтверждайте, что электрические характеристики станка (напряжение, частота, фаза) соответствуют электроснабжению на площадке назначения, и обсуждайте любые потребности в индивидуальной адаптации с производителем до размещения заказа.
Для проектов, требующих нестандартных комбинаций профилей или более широкого диапазона толщины материала, инженерная команда SUNWAY может адаптировать конструкцию роликов, изменить конструкцию станины и оптимизировать гидравлическую систему в соответствии с конкретными производственными требованиями. Часто задаваемые вопросы информация о конфигурации оборудования и заказе также доступна на сайте SUNWAY.
FAQ: двухъярусный станок для роликового профилирования
Для чего используется двухъярусный станок для роликового профилирования?
Двухъярусный профилегибочный станок используется для производства двух различных профилей металлических панелей — например, гофрированных и трапециевидных кровельных листов — на одном станке, устраняя необходимость в двух отдельных производственных линиях и сокращая как капитальные вложения, так и требуемую площадь производственного помещения.
Как быстро двухъярусный станок для панелей может переключаться между профилями?
Большинство современных двухъярусных станков для панелей с гидравлическими системами переключения могут переключаться между верхним и нижним комплектами роликов за 30 секунд — 3 минуты в зависимости от конструкции станка и уровня автоматизации.
Какую толщину материала может обрабатывать двухъярусный станок для роликового профилирования?
Стандартные двухъярусные профилегибочные станки обычно обрабатывают рулоны стали PPGI, оцинкованной стали или стали с покрытием galvalume толщиной от 0.3 mm до 0.8 mm. По запросу станки могут быть адаптированы для более толстых материалов.
Какой материал роликов используется в высококачественных двухъярусных станках?
Высококачественные станки используют ролики из инструментальной стали Cr12MoV или GCr15, термообработанные до твердости HRC 58–62 и прецизионно шлифованные, что обеспечивает длительный срок службы, стабильную точность профиля и минимальные следы на поверхности.
Может ли SUNWAY изготовить на заказ двухъярусный станок для роликового профилирования по конкретным чертежам профиля?
Да. Собственная команда исследований и разработок SUNWAY специализируется на индивидуальном проектировании роликов на основе чертежей профилей, предоставленных заказчиком, и может сконфигурировать всю производственную линию, включая разматыватель, формовочные клети, пробивку, резку и штабелирование, в соответствии с конкретными производственными требованиями.
Какую послепродажную поддержку SUNWAY предоставляет для двухъярусных станков для панелей?
SUNWAY предоставляет комплексную послепродажную поддержку, включая рекомендации по монтажу и пусконаладке, обучение операторов, поставку запасных частей, удаленную техническую помощь по видеосвязи и пожизненную техническую поддержку для всех станков, поставляемых по всему миру.
Как упаковывается двухъярусный станок для роликового профилирования для международной перевозки?
SUNWAY упаковывает все станки в стрейч-пленку, водонепроницаемую ткань и сталь защиту рамы для контейнерных морских перевозок. Полный комплект отгрузочной документации, включая коммерческий инвойс, упаковочный лист, сертификат происхождения и руководство по эксплуатации, предоставляется с каждым заказом.
Если вы готовы инвестировать в двухъярусный профилегибочный станок, обеспечивающий надежное производство двух профилей, конкурентоспособные цены и полную комплексную поддержку, обратитесь в нашу команду в SUNWAY, чтобы обсудить требования вашего проекта и получить индивидуальное коммерческое предложение.
Изменения:
- Комплексное руководство по принципу работы двухъярусного профилегибочного станка и архитектуре системы двух комплектов роликов
- Подробное сравнение механизмов переключения профилей (гидравлический и с ручным управлением)
- Основные технические характеристики компонентов, включая материал роликов, гидравлическую систему и бренды PLC
- Анализ эффективности, охватывающий экономию производственной площади, трудозатрат, энергии и затрат на обслуживание
- Сценарии применения для кровли, облицовки стен, PEB и обработки металла под заказ
Триггеры следующего пересмотра: новые модели двухъярусных станков, выпущенные SUNWAY, обновления спецификаций материалов роликов или платформ PLC, изменения в условиях отгрузки и сроках поставки, изменения торговой политики, затрагивающие ключевые экспортные рынки, новый спрос на комбинации профилей со стороны развивающихся строительных отраслей.





