
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

যদি আপনি উৎপাদন শিল্পে কাজ করেন, তাহলে আপনি সম্ভবত “করুগেটেড শীট রোল ফর্মিং” উৎপাদন প্রক্রিয়া সম্পর্কিত আলোচনায় শুনেছেন। করুগেটেড শীটগুলি তাদের শক্তি, স্থায়িত্ব এবং বহুমুখিতায় ছাদ, সাইডিং এবং শিল্প উৎপাদন অ্যাপ্লিকেশনে ব্যাপকভাবে ব্যবহৃত হয়। কিন্তু এই শীটগুলি ঠিক কীভাবে তৈরি হয়? এই পোস্টে আমরা প্রস্থ করুগেটেড শীট রোল ফর্মিং মেশিনের যান্ত্রিকতার একটি সংক্ষিপ্তসার প্রদান করব, যা ব্যাখ্যা করবে কীভাবে এগুলি কাজ করে, তাদের সুবিধা, অ্যাপ্লিকেশন এবং রক্ষণাবেক্ষণ। এই পোস্টের শেষে, আপনি প্রস্থ করুগেটেড শীট রোল ফর্মিং এবং এটি আপনার ব্যবসার জন্য কীভাবে উপকারী হতে পারে তা আরও ভালোভাবে বুঝতে পারবেন।
করুগেটেড শীট রোল ফর্মিং কী?

করুগেটেড শীট রোল ফর্মিং হলো একটি উৎপাদন প্রক্রিয়া যা করুগেটেড শীট তৈরি করার জন্য ব্যবহৃত হয়, যা ছাদ, সাইডিং এবং শিল্প উৎপাদন অ্যাপ্লিকেশনে ব্যাপকভাবে ব্যবহৃত হয়। করুগেটেড শীটগুলি ধাতুর শীট যা ঢিবি এবং খাঁজ দিয়ে আকার দেওয়া হয়েছে, যা তাদের শক্তি এবং স্থায়িত্ব বাড়ায়।
রোল ফর্মিং হলো ধাতুর স্ট্রিপ বা শীটকে একাধিক রোলার ব্যবহার করে ক্রমাগত বাঁকিয়ে এবং আকার দেওয়ার প্রক্রিয়া। করুগেটেড শীট রোল ফর্মিংয়ে, ধাতুর শীটটি একাধিক রোলারের মধ্য দিয়ে খাওয়ানো হয় যা ধীরে ধীরে এটিকে করুগেটেড প্যাটার্নে আকার দেয়।
রোলারগুলি সামঞ্জস্য করা যায় বিভিন্ন আকার এবং আকারের করুগেটেড শীট তৈরি করার জন্য, এবং মেশিনটি নির্দিষ্ট উৎপাদন চাহিদা মেটাতে কাস্টমাইজ করা যায়। করুগেটেড শীট রোল ফর্মিং অন্যান্য উৎপাদন পদ্ধতির উপর বেশ কয়েকটি সুবিধা প্রদান করে, যার মধ্যে খরচ-কার্যকর, নির্ভুলতা এবং দক্ষতা অন্তর্ভুক্ত।
করুগেটেড শীট রোল ফর্মিংয়ের মূল বিষয়গুলি বুঝে, ব্যবসাগুলি এই উৎপাদন প্রক্রিয়াটি কীভাবে কাজ করে তা ভালোভাবে বুঝতে পারে এবং তাদের উৎপাদন চাহিদার জন্য করুগেটেড শীট রোল ফর্মিং মেশিনে বিনিয়োগের সময় সচেতন সিদ্ধান্ত নিতে পারে।
প্রস্থ করুগেটেড শীট রোল ফর্মিং মেশিনের উপাদানসমূহ
-
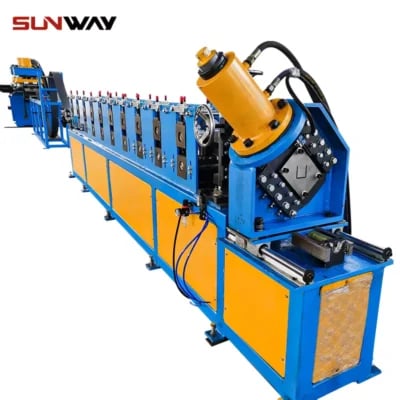 বৈদ্যুতিক মন্ত্রিসভা ফ্রেম রোল গঠনের মেশিন আরও জানুন
-
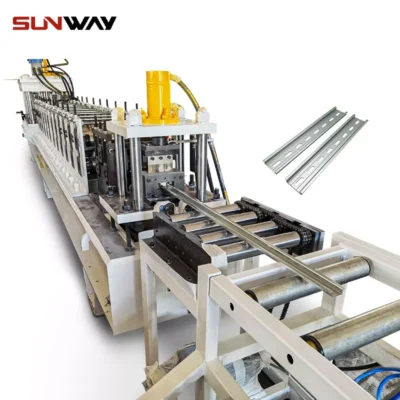 দিন রেল রোল ফর্মিং মেশিন আরও জানুন
-
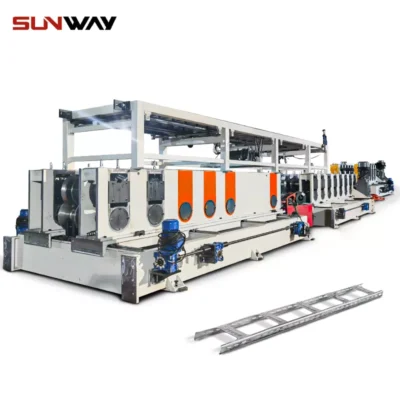 তারের মই রোল ফর্মিং মেশিন আরও জানুন
-
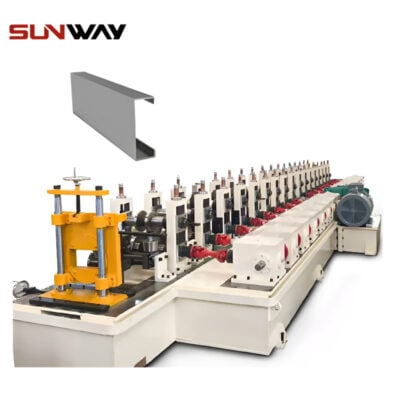 পিভি মাউন্টিং বন্ধনী সি শেপ প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
-
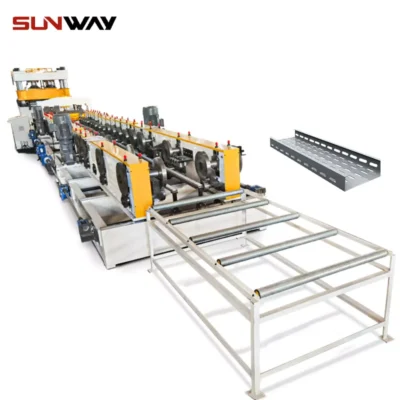 তারের ট্রে রোল ফর্মিং মেশিন আরও জানুন
-
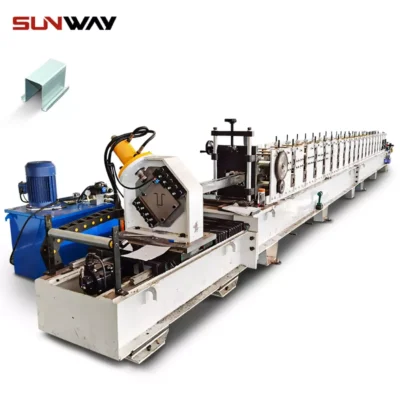 পিভি মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিন (HAT / ওমেগা প্রোফাইল) আরও জানুন
-
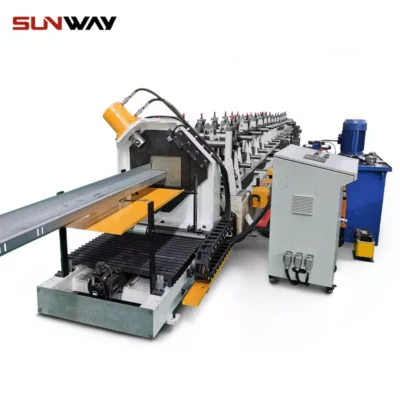 পিভি মাউন্টিং বন্ধনী জেড শেপ প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
-
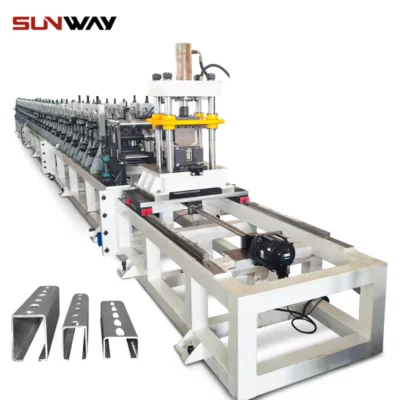 সোলার মাউন্টিং স্ট্রট চ্যানেল রোল তৈরির মেশিন আরও জানুন
-
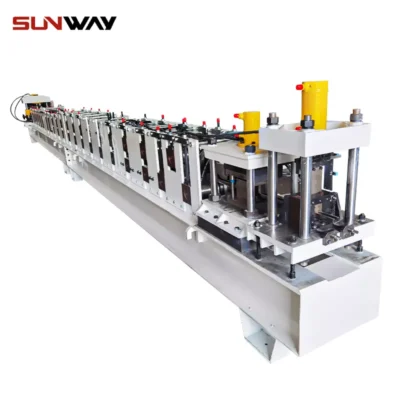 স্ট্রুট চ্যানেল রোল ফর্মিং মেশিন আরও জানুন
প্রস্থ করুগেটেড শীট রোল ফর্মিং মেশিনগুলি ধাতুর করুগেটেড শীট তৈরি করার জন্য একসাথে কাজ করে এমন বেশ কয়েকটি উপাদান নিয়ে গঠিত। এখানে একটি সাধারণ প্রস্থ করুগেটেড শীট রোল ফর্মিং মেশিনের বিভিন্ন উপাদান দেওয়া হলো:
- ডিকয়লার: ডিকয়লার হলো একটি উপাদান যা ধাতুর কয়েল ধরে রাখে এবং এটিকে রোল ফর্মিং মেশিনে খাওয়ায়। ডিকয়লার ম্যানুয়াল বা অটোমেটিক হতে পারে এবং বিভিন্ন প্রস্থ এবং পুরুত্বের ধাতু হ্যান্ডেল করতে পারে।
- লেভেলিং ইউনিট: লেভেলিং ইউনিট হলো একটি উপাদান যা ধাতুর স্ট্রিপকে রোল ফর্মিং মেশিনে প্রবেশের আগে সমতল এবং সোজা করে। এটি নিশ্চিত করে যে ধাতু মেশিনে সমানভাবে খাওয়ানো হয়, যা চূড়ান্ত পণ্যের নির্ভুলতা এবং সামঞ্জস্যতা উন্নত করে।
- পাঞ্চিং ইউনিট: পাঞ্চিং ইউনিট হলো একটি উপাদান যা ধাতুর স্ট্রিপে রোল ফর্মারে প্রবেশের সময় ছিদ্র বা আকার তৈরি করে। এটি কাস্টমাইজড ছিদ্র প্যাটার্ন সহ করুগেটেড শীট তৈরি করতে দেয়, যা অন্যান্য ভবন উপাদানের সাথে সংযুক্ত করার জন্য গুরুত্বপূর্ণ।
- রোল ফর্মার: রোল ফর্মার হলো প্রস্থ করুগেটেড শীট রোল ফর্মিং মেশিনের হৃদয়। এটি একাধিক রোলার নিয়ে গঠিত যা ধাতুর স্ট্রিপকে ধীরে ধীরে কাঙ্ক্ষিত করুগেটেড প্যাটার্নে আকার দেয়। রোলারগুলি বিভিন্ন আকার এবং আকারের করুগেটেড শীট তৈরি করার জন্য সামঞ্জস্য করা যায়, এবং মেশিনটি নির্দিষ্ট উৎপাদন চাহিদা মেটাতে কাস্টমাইজ করা যায়।
- কাটিং সিস্টেম: কাটিং সিস্টেম হলো একটি উপাদান যা সমাপ্ত করুগেটেড শীটকে কাঙ্ক্ষিত দৈর্ঘ্যে কাটে। এটি হাইড্রোলিক শিয়ারিং বা সওয়িংয়ের মতো বিভিন্ন পদ্ধতি ব্যবহার করে করা যায়।
- কন্ট্রোল প্যানেল: কন্ট্রোল প্যানেল হলো একটি উপাদান যা অপারেটরদের প্রস্থ করুগেটেড শীট রোল ফর্মিং মেশিন নিয়ন্ত্রণ এবং পর্যবেক্ষণ করতে দেয়। এতে ডিজিটাল রিডআউট, কন্ট্রোল নাব এবং জরুরি স্টপ বোতামের মতো বিভিন্ন ফিচার রয়েছে যা অপারেটরদের মেশিনের সেটিংস সামঞ্জস্য করতে এবং যেকোনো সমস্যায় দ্রুত প্রতিক্রিয়া জানাতে দেয়।
প্রস্থ করুগেটেড শীট রোল ফর্মিং মেশিনের বিভিন্ন উপাদান বুঝে, ব্যবসাগুলি এই মেশিনগুলি কীভাবে কাজ করে তা ভালোভাবে বুঝতে পারে এবং ক্রয়, রক্ষণাবেক্ষণ এবং অপারেশনের সময় সচেতন সিদ্ধান্ত নিতে পারে।
প্রস্থ করুগেটেড শীট রোল ফর্মিং মেশিনের কার্যনীতি
প্রস্থ করুগেটেড শীট রোল ফর্মিং মেশিনের কার্যনীতি তুলনামূলকভাবে সরল, কিন্তু এতে সামঞ্জস্যপূর্ণ আকার এবং মাপের করুগেটেড শীট তৈরির জন্য একাধিক সুনির্দিষ্ট ধাপ জড়িত। প্রস্থ করুগেটেড শীট রোল ফর্মিং মেশিনের কার্যনীতিতে জড়িত মৌলিক ধাপগুলো নিম্নরূপ:
- ডিকয়েলিং: ধাতব স্ট্রিপ কয়েল থেকে খোলা হয় এবং রোল ফর্মিং মেশিনে সরবরাহ করা হয়।
- লেভেলিং: লেভেলিং ইউনিট ধাতব স্ট্রিপকে সোজা করে, যাতে এটি রোল ফর্মিং মেশিনে প্রবেশের সময় সমান এবং সমতল থাকে।
- পাঞ্চিং: পাঞ্চিং ইউনিট নির্দিষ্ট ডিজাইনের প্রয়োজনীয়তা পূরণের জন্য ধাতব স্ট্রিপে ছিদ্র বা আকৃতি তৈরি করে।
- রোল ফর্মিং: একাধিক রোলারের মাধ্যমে ধাতব স্ট্রিপ ধীরে ধীরে কাঙ্ক্ষিত করুগেটেড প্যাটার্নে আকার দেওয়া হয়। বিভিন্ন আকার এবং মাপের করুগেটেড শীট তৈরির জন্য রোলারগুলো সামঞ্জস্য করা যায়।
- কাটিং: ধাতব স্ট্রিপ করুগেটেড শীটে আকার দেওয়ার পর, কাটিং সিস্টেম শীটগুলো কাঙ্ক্ষিত দৈর্ঘ্যে কেটে ফেলে।
- স্ট্যাকিং: সমাপ্ত করুগেটেড শীটগুলো স্তূপীকৃত হয় এবং ব্যবহারের জন্য প্রস্তুত থাকে।
প্রস্থ করুগেটেট শীট রোল ফর্মিং মেশিনের কার্যনীতি অত্যন্ত সুনির্দিষ্ট এবং চূড়ান্ত পণ্যের গুণমান নিশ্চিত করার জন্য দক্ষ অপারেটরের প্রয়োজন। প্রস্থ করুগেটেড শীট রোল ফর্মিং মেশিনের কার্যনীতি বুঝে ব্যবসায়িক প্রতিষ্ঠানগুলো এই মেশিনগুলো কীভাবে কাজ করে তা ভালোভাবে বুঝতে পারে এবং উৎপাদনের প্রয়োজনে এগুলোতে বিনিয়োগের ক্ষেত্রে সচেতন সিদ্ধান্ত নিতে পারে।
প্রস্থ তরঙ্গায়িত শীট রোল ফর্মিং মেশিনের সুবিধাসমূহ


প্রস্থ তরঙ্গায়িত শীট রোল ফর্মিং মেশিন ব্যবহার করার অন্যান্য উৎপাদন পদ্ধতির তুলনায় বেশ কয়েকটি সুবিধা রয়েছে। প্রস্থ তরঙ্গায়িত শীট রোল ফর্মিং মেশিন ব্যবহারের কিছু সুবিধা নিম্নরূপ:
- উচ্চ উৎপাদন গতি: প্রস্থ তরঙ্গায়িত শীট রোল ফর্মিং মেশিনগুলি উচ্চ গতিতে তরঙ্গায়িত শীট উৎপাদন করতে পারে, যা দ্রুত এবং দক্ষতার সাথে বড় পরিমাণে উৎপাদনের অনুমতি দেয়।
- খরচ-কার্যকর: অন্যান্য উৎপাদন পদ্ধতির তুলনায় প্রস্থ তরঙ্গায়িত শীট রোল ফর্মিং মেশিনগুলি অত্যন্ত খরচ-কার্যকর। এই মেশিনগুলি সর্বনিম্ন ডাউনটাইমের সাথে অবিরত চলার জন্য ডিজাইন করা হয়েছে, যা উৎপাদনের সামগ্রিক খরচ কমিয়ে দেয়।
- নির্ভুলতা: প্রস্থ তরঙ্গায়িত শীট রোল ফর্মিং মেশিনগুলি অত্যন্ত নির্ভুল এবং সামঞ্জস্যপূর্ণ গুণমান ও নির্ভুলতার সাথে তরঙ্গায়িত শীট উৎপাদন করতে পারে। নির্দিষ্ট পরিমাপ এবং মাত্রার উচ্চমানের পণ্যের প্রয়োজনীয় শিল্পের জন্য এটি অত্যন্ত গুরুত্বপূর্ণ।
- কাস্টমাইজেশন: প্রস্থ তরঙ্গায়িত শীট রোল ফর্মিং মেশিনগুলি নির্দিষ্ট উৎপাদন প্রয়োজনীয়তা পূরণের জন্য কাস্টমাইজ করা যায়, যেমন তরঙ্গায়িত শীটের আকার ও আকৃতি, ধাতুর পুরুত্ব এবং প্রকার এবং প্রয়োজনীয় ছিদ্রের ধরন।
- সামগ্রিক উপকরণের অপচয় স্বল্প: প্রস্থ তরঙ্গায়িত শীট রোল ফর্মিং মেশিনগুলি খুব কম উপকরণের অপচয় উৎপাদন করে, যা উৎপাদনের সামগ্রিক খরচ কমাতে সাহায্য করে এবং পরিবেশের জন্য উপকারী।
সামগ্রিকভাবে, প্রস্থ তরঙ্গায়িত শীট রোল ফর্মিং মেশিন ব্যবহার অন্যান্য উৎপাদন পদ্ধতির তুলনায় বেশ কয়েকটি সুবিধা প্রদান করে, যা নির্মাণ, ছাদকারী এবং শিল্প উৎপাদনের মতো শিল্পে এগুলিকে জনপ্রিয় করে তোলে।
সারাংশে, প্রস্থ তরঙ্গায়িত শীট রোল ফর্মিং মেশিনগুলি অন্যান্য উৎপাদন পদ্ধতির তুলনায় বেশ কয়েকটি সুবিধা প্রদান করে, যার মধ্যে রয়েছে উচ্চ উৎপাদন গতি, খরচ-কার্যকরতা, নির্ভুলতা, কাস্টমাইজেশন এবং সামগ্রিক উপকরণের অপচয় স্বল্প। প্রস্থ তরঙ্গায়িত শীট রোল ফর্মিং মেশিনের যান্ত্রিকতা এবং উপাদানগুলি বুঝে ব্যবসায়িক সংস্থাগুলি এই মেশিনগুলি ক্রয়, রক্ষণাবেক্ষণ এবং পরিচালনার ক্ষেত্রে সচেতন সিদ্ধান্ত নিতে পারে। তরঙ্গায়িত শীট দ্রুত, নির্ভুলভাবে এবং সামঞ্জস্যপূর্ণ গুণমানের সাথে উৎপাদনের তাদের ক্ষমতার কারণে, প্রস্থ তরঙ্গায়িত শীট রোল ফর্মিং মেশিনগুলি উচ্চমানের, টেকসই এবং নির্ভরযোগ্য তরঙ্গায়িত শীটের প্রয়োজনীয় শিল্পের জন্য অপরিহার্য হাতিয়ার।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) করুগেটেড শিট রোল ফর্মিং মেশিনে কোন কোন কয়েল-প্রস্থ ব্যবহার করা যায়?
- সাধারণ কার্যকর প্রস্থ 650–1,250 mm; 914, 1,000 এবং 1,200 mm বেশি ব্যবহৃত হয়। প্রোফাইল পিচ ও পাশের ট্রিম অনুযায়ী কাঁচা কয়েলের প্রস্থ সাধারণত 762–1,250 mm। “ফিডিং প্রস্থ” ও “কার্যকর কভার প্রস্থ” আলাদা করে নিশ্চিত করুন।
2) কাটার দৈর্ঘ্য ও করুগেশনের পিচে বাস্তবসম্মত সহনসীমা কত?
- রুফিং-গ্রেড লাইনে: সর্বোচ্চ 40–60 m/min গতিতে কাটার দৈর্ঘ্য ±1.0–1.5 mm; সঠিকভাবে সারিবদ্ধ স্ট্যান্ড ও মানসম্মত টুলিংয়ে করুগেশন পিচ ±0.5 mm। বেশি গতি বা পাতলা কয়েলে নির্ভুলতা বজায় রাখতে সার্ভো শিয়ার ও লেজার এনকোডার ফিডব্যাক লাগতে পারে।
3) করুগেটেড শিট রোল ফর্মারে কোন উপাদান ও পুরুত্ব ভালো চলে?
- GI, GL, PPGI/PPGL, অ্যালুমিনিয়াম এবং কখনও 304 স্টেইনলেস স্টিল। সাধারণ পুরুত্ব: বিল্ডিং এনভেলপে 0.25–0.8 mm; বেশি মোটরশক্তি ও পাস-ডিজাইন সমন্বয়ে 0.9–1.2 mm সম্ভব। প্রি-পেইন্টেড কয়েলে পলিউরেথেন বা হার্ড-ক্রোম কোটিংযুক্ত রোল উপকারী।
4) চওড়া করুগেটেড প্রোফাইলে অয়েল-ক্যানিং ও প্রান্তের ঢেউ কীভাবে কমাব?
- সঠিক এন্ট্রি লেভেলিং, ভারসাম্যপূর্ণ ফ্লাওয়ার ডিজাইন, অতিরিক্ত বাঁকানো এড়ানো পাসের ক্রম, স্থিতিশীল কয়েল টেনশন এবং প্রয়োজনে ক্রাউনড রোল নিশ্চিত করুন। স্বয়ংক্রিয় গ্যাপ সমন্বয় ও নিয়মিত রোল পুনরায় গ্রাইন্ডিং করুন। ইনলাইন সরলতা পরীক্ষায় প্যানেলের সমতলতা যাচাই করুন।
5) আপটাইম বেশি রাখতে কী বিরতিতে রক্ষণাবেক্ষণ করা উচিত?
- প্রতিদিন: রোলের পৃষ্ঠ পরিষ্কার করুন, শিয়ারের কাছে ময়লা দেখুন, লুব্রিকেশন যাচাই করুন। সাপ্তাহিক: বেয়ারিং, চেইন টেনশন ও এনকোডার কাপলিং পরীক্ষা করুন। ত্রৈমাসিক: রোল স্ট্যান্ড সারিবদ্ধ করুন, ফিলার গেজ দিয়ে পাস-গ্যাপ যাচাই করুন, শিয়ার ব্লেডে খাঁজ দেখুন। বার্ষিক: পূর্ণ জ্যামিতিক অ্যালাইনমেন্ট, বৈদ্যুতিক ক্যাবিনেটের তাপীয় স্ক্যান এবং প্রয়োজনমতো রোল পুনরায় পালিশ করুন।
ঢেউযুক্ত শীট রোল ফর্মিং মেশিনের জন্য ২০২৫ সালের শিল্প প্রবণতা
- বেশি গতিতেও ±1 mm নির্ভুলতা ধরে রাখতে চওড়া লাইনে সার্ভো-চালিত শিয়ার ও এনকোডার মানক হয়ে উঠছে।
- ইনলাইন ভিশন সিস্টেম PPGI/PPGL-এ রঙের ত্রুটি, সূক্ষ্ম আঁচড় ও পিচের বিচ্যুতি শনাক্ত করে।
- দ্রুত-বদলযোগ্য ক্যাসেট টুলিং একাধিক করুগেশন পিচ ও কভার প্রস্থের মধ্যে চেঞ্জওভার কমায়।
- টেকসইতার KPI: ক্রেতার নিরীক্ষায় শক্তি ব্যবহার (kWh/ton) ও স্ক্র্যাপের হার জানানো হয়।
- ডিজিটাল কাজের নির্দেশনা ও রেসিপি ব্যবস্থাপনা বিভিন্ন কয়েল-গ্রেড ও কোটিংয়ের সেটআপ মানসম্মত করে।
2025 বেঞ্চমার্ক ও গ্রহণের চিত্র
| প্রধান কর্মদক্ষতা সূচক | 2023 সালের স্বাভাবিক মান | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | কেন এটি গুরুত্বপূর্ণ | উৎস |
|---|---|---|---|---|
| চেঞ্জওভার সময় (প্রোফাইল ক্যাসেট) | 25–40 মিনিট | 8–15 মিনিট | বহু-SKU রুফিংয়ে বেশি OEE | Vendor demos at Wire & Tube/CIIF; OEM datasheets |
| 50 m/min-এ কাটার দৈর্ঘ্যের নির্ভুলতা | ±১.৫ মিমি | ±0.8–1.0 mm | Lower rework and waste | EN 1090 কর্মশালা অনুশীলন; OEM স্পেসিফিকেশন |
| Scrap rate on PPGI coils | 2.0–3.5% | 0.8–1.5% | রঙের গুণমান ও খরচ সাশ্রয় | কোটার QC নোট; ইনলাইন ভিশন কেস নোট |
| শক্তির তীব্রতা (kWh/ton) | 150–190 | 110–145 | Lower OpEx, ESG alignment | ABB/Siemens দক্ষতা নির্দেশিকা |
| ইনলাইন ভিশন/লেজার QA গ্রহণ | ~20–30% | 45–60% | রিয়েল-টাইম ত্রুটি শনাক্তকরণ | Keyence/Micro-Epsilon অ্যাপ নোট |
| সাধারণ গতি (রুফিং প্রোফাইল) | 25–45 মি/মিনিট | 50–80 m/min | সহনসীমা অক্ষুণ্ণ রেখে উৎপাদনক্ষমতা | OEM brochures and field reports |
যাচাইয়ের জন্য নির্ভরযোগ্য সূত্র:
- ISO 9001 and ISO 12100: https://www.iso.org
- IEC 60204-1 বৈদ্যুতিক নিরাপত্তা: https://webstore.iec.ch
- EU CE মেশিনারি রেগুলেশনের তথ্য: https://ec.europa.eu
- ABB Drives-এর শক্তি অপ্টিমাইজেশন: https://new.abb.com/drives
- Siemens মোশন কন্ট্রোলের শক্তি দক্ষতা: https://new.siemens.com
- Keyence ইনলাইন পরিদর্শন: https://www.keyence.com
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: 1,200 mm কার্যকর প্রস্থের করুগেটেড প্যানেলে পিচের তারতম্য কমানো (2025)
পটভূমি: 0.5–0.6 mm পুরু PPGL কয়েল চালানো এক রুফিং নির্মাতা 40 m/min-এর বেশি গতিতে পিচের বিচ্যুতি ও প্রান্তে ঢেউয়ের মুখে পড়ে।
সমাধান: গুরুত্বপূর্ণ পাসে সার্ভো গ্যাপ নিয়ন্ত্রণ চালু করা হয়, 7-রোলের নির্ভুল লেভেলারে উন্নীত করা হয় এবং ক্লোজড-লুপ সংশোধনসহ ইনলাইন লেজার পিচ পরিমাপ যোগ করা হয়।
ফলাফল: পিচের তারতম্য ±0.9 mm থেকে ±0.35 mm হয়; ব্যবহারযোগ্য ফলন 1.7% বাড়ে; চওড়া প্যানেলে দৃশ্যমান অয়েল-ক্যানিং ছাড়া 60 m/min-এ স্থিতিশীল উৎপাদন চলে।
কেস স্টাডি 2: প্রি-পেইন্টেড করুগেটেড শিট রোল ফর্মিংয়ে স্ক্র্যাপ কমানো (2024)
পটভূমি: 914 mm কভার-প্রস্থের প্রোফাইলে রঙের সূক্ষ্ম আঁচড় ও শিয়ারের খাঁজের কারণে স্ক্র্যাপ বেশি ছিল (3.1%)।
সমাধান: সংবেদনশীল পৃষ্ঠের জন্য পলিউরেথেন টপ রোলে পরিবর্তন করা হয়, প্রবেশমুখে নন-কন্ট্যাক্ট স্ট্রিপ গাইড চালু করা হয়, ফ্লাইং শিয়ার ব্লেড পুনরায় ধার দেওয়া হয় এবং ক্যামেরাভিত্তিক ত্রুটি চিহ্নিতকরণ যোগ করা হয়।
ফলাফল: স্ক্র্যাপ 1.2%-এ নামে; গ্রাহকের ফেরত 35% কমে; কাটার প্রান্তের খাঁজ 42% কমায় সাইটে স্থাপন দ্রুত হয়।
বিশেষজ্ঞদের মতামত
- Dr. Lin Qiu, সহযোগী অধ্যাপক, উন্নত উৎপাদন বিভাগ, Shanghai Jiao Tong University
“চওড়া করুগেটেড প্রোফাইলে সেটআপের ভুল আরও স্পষ্ট হয়। পিচ স্থিতিশীল ও ঢেউ কমানোর দ্রুততম উপায় হলো ক্লোজড-লুপ পাস-গ্যাপ নিয়ন্ত্রণ এবং উন্নত এন্ট্রি লেভেলিং।” - Marco Santori, প্রযুক্তি পরিচালক, রুফিং সিস্টেম সমন্বয়কারী (EU)
“প্রি-পেইন্টেড কয়েলে পৃষ্ঠ সুরক্ষা একটি প্রক্রিয়া, কোনো একক পণ্য নয়। পলিউরেথেন রোল, নন-কন্ট্যাক্ট গাইড ও নিয়ন্ত্রিত কয়েল হ্যান্ডলিং স্ক্র্যাপে পরিণত হওয়ার আগেই বেশিরভাগ বাহ্যিক ত্রুটি কমায়।” - Priya Natarajan, কারখানা ব্যবস্থাপক, বিল্ডিং এনভেলপ নির্মাতা (India)
“লাভজনকতার ক্ষেত্রে শুধু লাইন গতি বাড়ানোর চেয়ে রেসিপি ব্যবস্থাপনা ও ক্যাসেট টুলিং বেশি কার্যকর। আমরা নিয়মিত 762 ও 1,200 mm কভার প্রস্থের মধ্যে 12 মিনিটের কম সময়ে পরিবর্তন করি।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- রোল ডিজাইন ও সিমুলেশন
- UBECO PROFIL: https://www.ubeco.com
- COPRA RF: https://www.datam.de
- Altair Inspire/Form: https://www.altair.com
- করুগেটেড শিট রোল ফর্মিং লাইনের মান ও অনুবর্তিতা
- ISO 12100 ঝুঁকি মূল্যায়ন: https://www.iso.org
- IEC 60204-1 বৈদ্যুতিক নিরাপত্তা: https://webstore.iec.ch
- CE মেশিনারি রেগুলেশনের নির্দেশনা: https://ec.europa.eu
- গুণমান ও ইনলাইন পরিদর্শন
- Keyence ভিশন/লেজার সেন্সর: https://www.keyence.com
- Micro‑Epsilon স্থানচ্যুতি পরিমাপ: https://www.micro-epsilon.com
- রক্ষণাবেক্ষণ ও OEE ট্র্যাকিং
- UpKeep CMMS: https://www.onupkeep.com
- Fiix CMMS: https://www.fiixsoftware.com
বাস্তবায়ন পরামর্শ: চওড়া করুগেটেড লাইনের FAT-এ গ্রহণযোগ্যতার মান নির্দিষ্ট করুন—লক্ষ্য গতিতে কাটার দৈর্ঘ্য ±1.0 mm, পিচ সহনসীমা ±0.5 mm, প্রতি 1,000 mm-এ সর্বোচ্চ প্রান্ত-ঢেউ ≤2 mm, AQL অনুযায়ী বাহ্যিক ত্রুটির সীমা এবং পরীক্ষামূলক উৎপাদনে শক্তির তীব্রতার লক্ষ্য (kWh/ton) নথিবদ্ধ করা।
সর্বশেষ আপডেট: 2025-10-23
পরিবর্তনলগ: 5টি নির্দিষ্ট FAQ, সূত্রসহ 2025 সালের বাজার-মানদণ্ডের টেবিল, দুটি সাম্প্রতিক কেস স্টাডি, বিশেষজ্ঞদের মতামত এবং FAT বাস্তবায়ন পরামর্শসহ কার্যকর সরঞ্জাম/সম্পদ যোগ করা হয়েছে।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-05-20 অথবা এর আগে, যদি CE মেশিনারি রেগুলেশনের নতুন নির্দেশনা আসে, সার্ভো গ্যাপ নিয়ন্ত্রণ/ক্যাসেট টুলিং বিষয়ে বড় OEM-এর প্রকাশনা আসে, অথবা শক্তি/স্ক্র্যাপের হালনাগাদ মানদণ্ড প্রকাশিত হয়।





