
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

আপনি যদি রোল ফর্মিংয়ে নতুন হন, তবে শিল্প-আলোচনায় “পার্লিন রোল ফর্মিং” শব্দটি শুনে থাকতে পারেন। পার্লিন নির্মাণ ও উৎপাদনশিল্পে ব্যবহৃত অপরিহার্য কাঠামোগত উপাদান, আর রোল ফর্মিং সেগুলো তৈরির জনপ্রিয় পদ্ধতি। তবে পার্লিন রোল ফর্মিং কী এবং কীভাবে কাজ করে? এই শিক্ষানবিশ নির্দেশিকায় সুবিধা, মেশিনের ধরন, উপকরণ, ব্যবহার এবং উপযুক্ত মেশিন বেছে নেওয়ার পরামর্শসহ বিষয়টির সারসংক্ষেপ দেওয়া হয়েছে। এতে আপনি পার্লিন রোল ফর্মিং ভালোভাবে বুঝতে পারবেন এবং এটি আপনার ব্যবসায় কীভাবে উপকার করতে পারে তা জানতে পারবেন।
Purlin রোল গঠন কি?
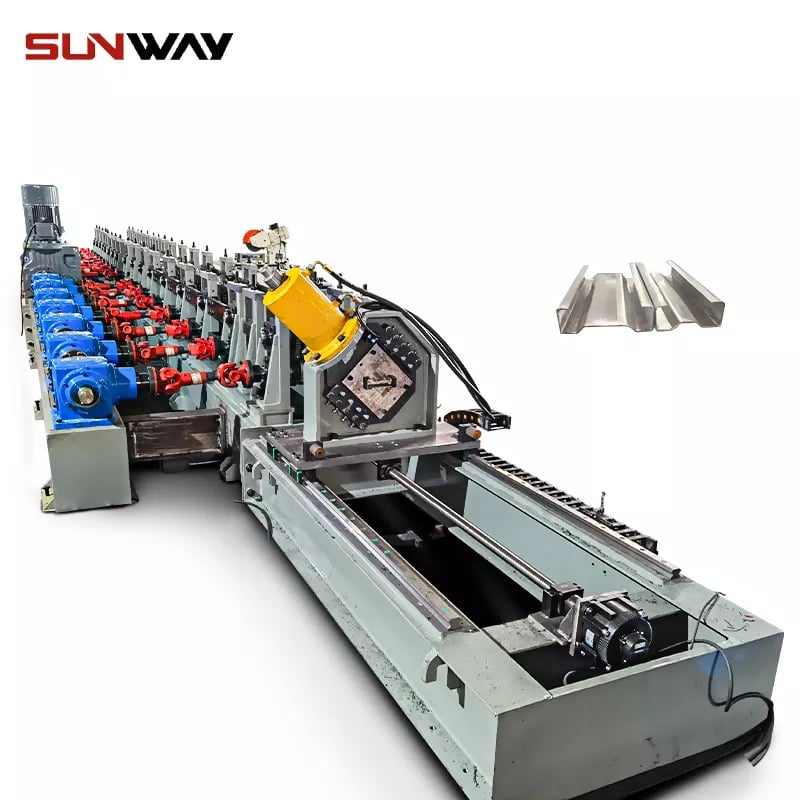
পার্লিন রোল ফর্মিংয়ের বিস্তারিত আলোচনার আগে পার্লিন ও রোল ফর্মিং কী তা বোঝা জরুরি। পার্লিন হলো নির্মাণ ও উৎপাদনে ছাদ, দেয়াল এবং অন্যান্য কাঠামোকে সমর্থন ও স্থিতিশীলতা দেওয়ার জন্য ব্যবহৃত কাঠামোগত উপাদান। রোল ফর্মিং হলো এমন উৎপাদন প্রক্রিয়া, যেখানে একাধিক রোলার দিয়ে ধাতব স্ট্রিপ বা শিটকে ধারাবাহিকভাবে বাঁকিয়ে কাঙ্ক্ষিত আকৃতি দেওয়া হয়।
পার্লিন রোল ফর্মিং পার্লিন তৈরিতে রোল ফর্মিং মেশিন ব্যবহার করে। ধাতব স্ট্রিপ বা শিট একাধিক রোলারের মধ্য দিয়ে চালানো হয়, যা ধাপে ধাপে উপকরণটিকে কাঙ্ক্ষিত পার্লিনের আকৃতি দেয়। বিভিন্ন মাপ ও আকৃতির পার্লিন তৈরির জন্য রোলার সমন্বয় করা যায়; নির্দিষ্ট উৎপাদন-চাহিদা অনুযায়ী মেশিনও কাস্টমাইজ করা যায়।
পার্লিন রোল ফর্মিংয়ে ব্যয়-সাশ্রয়, নির্ভুলতা ও দক্ষতাসহ অন্যান্য উৎপাদন-পদ্ধতির তুলনায় একাধিক সুবিধা রয়েছে। রোল ফর্মিং মেশিন ব্যবহার করে ব্যবসা প্রতিষ্ঠান ন্যূনতম অপচয় ও শ্রম-ব্যয়ে দ্রুত এবং নির্ভুলভাবে পার্লিন তৈরি করতে পারে। এই প্রক্রিয়ায় নকশার নমনীয়তাও বেশি, কারণ নির্মাণ ও উৎপাদনের নির্দিষ্ট চাহিদা অনুযায়ী পার্লিন কাস্টমাইজ করা যায়।
সামগ্রিকভাবে, উচ্চ-মানের পার্লিন তৈরির জনপ্রিয় ও কার্যকর পদ্ধতি হলো পার্লিন রোল ফর্মিং। এর সুবিধার কারণে নির্মাণ ও উৎপাদনশিল্পের অনেক ব্যবসা এটি পছন্দ করে।
Purlin রোল গঠনের সুবিধা
-
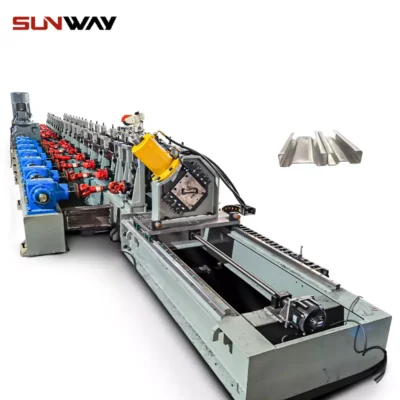 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য সিগমা Purlin রোল ফর্মিং মেশিন আরও জানুন
-
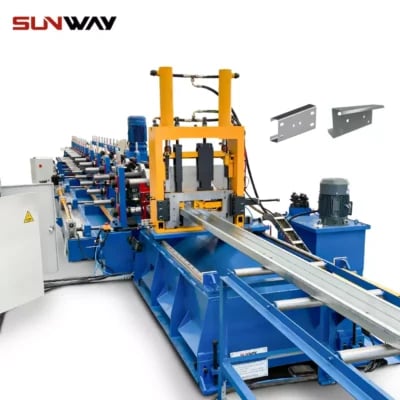 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য CZ Purlin রোল ফর্মিং মেশিন আরও জানুন
-
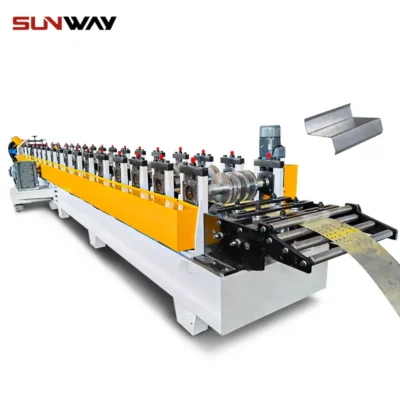 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য Z Purlin রোল তৈরির মেশিন আরও জানুন
-
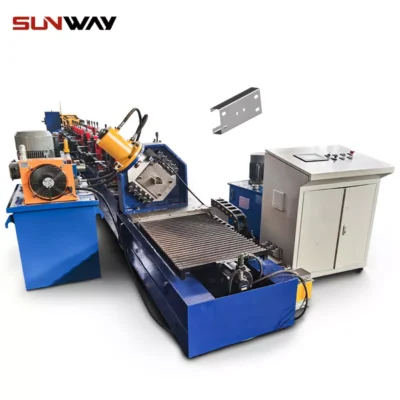 অটো সাইজ চেঞ্জেবল সি ইউ পারলিন রোল ফর্মিং মেশিন আরও জানুন
Purlin রোল গঠন বেশ কিছু সুবিধা দেয় যা এটিকে purlins তৈরির জন্য একটি জনপ্রিয় পছন্দ করে তোলে। পুরলিন রোল তৈরির মেশিন ব্যবহার করার কিছু মূল সুবিধার মধ্যে রয়েছে:
- খরচ-কার্যকারিতা: ঢালাই, খোঁচা এবং কাটার মতো অন্যান্য পদ্ধতির তুলনায় পর্লিন রোল তৈরি করা পুরলিন তৈরির একটি অত্যন্ত সাশ্রয়ী পদ্ধতি হতে পারে। রোল ফর্মিং মেশিনগুলিকে অত্যন্ত দক্ষতার জন্য ডিজাইন করা হয়েছে, উপাদানের বর্জ্য এবং শ্রম খরচ কমাতে এবং ব্যবসাগুলিকে দ্রুত এবং নির্ভুলভাবে purlins উত্পাদন করার অনুমতি দেয়৷
- দক্ষতা: Purlin রোল গঠনের মেশিনগুলি উচ্চ গতিতে purlins উত্পাদন করতে পারে, যা তাদের উচ্চ-ভলিউম উত্পাদনের জন্য একটি অত্যন্ত দক্ষ বিকল্প করে তোলে। উত্পাদনের এই পদ্ধতিটি দ্রুত পরিবর্তনের সময় এবং কঠোর উত্পাদন সময়সীমা পূরণ করার ক্ষমতা দেয়।
- নির্ভুলতা: রোল ফর্মিং মেশিনগুলি উচ্চ স্তরের নির্ভুলতা এবং ধারাবাহিকতা প্রদানের জন্য ডিজাইন করা হয়েছে, যা নির্মাণ বা শিল্প অ্যাপ্লিকেশনগুলিতে ব্যবহৃত purlins জন্য বিশেষভাবে গুরুত্বপূর্ণ। মেশিনগুলিকে আঁটসাঁট সহনশীলতার সাথে বিভিন্ন আকার এবং আকারের purlins উত্পাদন করতে কাস্টমাইজ করা যেতে পারে, নিশ্চিত করে যে তারা সঠিক নির্দিষ্টকরণ এবং প্রয়োজনীয়তাগুলি পূরণ করে।
- ডিজাইনের নমনীয়তা: রোল ফর্মিং মেশিনগুলিকে বিস্তৃত পুরলিন আকৃতি এবং আকার তৈরি করতে কাস্টমাইজ করা যেতে পারে, ব্যবসাগুলিকে আরও বেশি ডিজাইনের নমনীয়তা দেয়। এটি নির্মাণ বা শিল্প অ্যাপ্লিকেশনের জন্য নির্দিষ্ট প্রয়োজনীয়তা পূরণ করে এমন purlins উৎপাদনের অনুমতি দেয়।
- গুণমান: Purlin রোল গঠনের মেশিনগুলি একটি উচ্চ-মানের ফিনিশ সহ purlins উত্পাদন করে যা ফাটল, ওয়ারিং বা অন্যান্য অসম্পূর্ণতার মতো ত্রুটিগুলি থেকে মুক্ত। এটি নিশ্চিত করে যে purlins গঠনগতভাবে শব্দ এবং তাদের উদ্দেশ্য প্রয়োগে প্রত্যাশিতভাবে কাজ করবে।
সামগ্রিকভাবে, খরচ-কার্যকারিতা, দক্ষতা, নির্ভুলতা, নকশা নমনীয়তা, এবং purlin রোল গঠনের গুণমান এটিকে নির্মাণ এবং উত্পাদন শিল্পে purlins উত্পাদনের জন্য একটি অত্যন্ত পছন্দসই পদ্ধতি করে তোলে।
Purlin রোল ফর্মিং মেশিনের উপাদান
Purlin রোল ফর্মিং মেশিনগুলি হল জটিল সরঞ্জামের টুকরো যা ধাতব স্ট্রিপ বা শীটগুলি থেকে purlin তৈরি করতে একসাথে কাজ করে বিভিন্ন উপাদান নিয়ে গঠিত। এখানে একটি সাধারণ পুরলিন রোল তৈরির মেশিনের বিভিন্ন উপাদানগুলির একটি ওভারভিউ রয়েছে:
- Decoiler: decoiler হল একটি উপাদান যা ধাতব স্ট্রিপ বা শীট ধরে রাখে এবং এটি রোল তৈরির মেশিনে ফিড করে। ডিকয়লারটি ম্যানুয়াল বা স্বয়ংক্রিয় হতে পারে এবং বিভিন্ন প্রস্থ এবং ধাতুর বেধগুলি পরিচালনা করার জন্য ডিজাইন করা যেতে পারে।
- লেভেলিং ইউনিট: লেভেলিং ইউনিট হল এমন একটি উপাদান যা ধাতুর স্ট্রিপ বা শীটকে রোলের পূর্বে প্রবেশ করার আগে চ্যাপ্টা ও সোজা করে। এটি নিশ্চিত করে যে ধাতুটি সমানভাবে মেশিনে খাওয়ানো হয়েছে, চূড়ান্ত পণ্যের নির্ভুলতা এবং ধারাবাহিকতা উন্নত করে।
- পাঞ্চ প্রেস: পাঞ্চ প্রেস হল এমন একটি উপাদান যা ধাতুর স্ট্রিপ বা শীটে ছিদ্র বা আকার তৈরি করে যখন এটি রোলের পূর্বে প্রবেশ করে। এটি কাস্টমাইজড হোল প্যাটার্ন সহ purlins তৈরি করার অনুমতি দেয়, যা অন্যান্য বিল্ডিং উপাদানগুলির সাথে সংযুক্ত করার জন্য গুরুত্বপূর্ণ।
- রোল প্রাক্তন: রোল প্রাক্তন হল পুরলিন রোল তৈরির মেশিনের হৃদয়। এটি রোলারগুলির একটি সিরিজ নিয়ে গঠিত যা ধীরে ধীরে ধাতব ফালা বা শীটকে পছন্দসই purlin আকারে আকৃতি দেয়। রোলারগুলি বিভিন্ন আকার এবং আকারের purlins তৈরি করতে সামঞ্জস্য করা যেতে পারে এবং নির্দিষ্ট উত্পাদন চাহিদা মেটাতে মেশিনটি কাস্টমাইজ করা যেতে পারে।
- কাটিং সিস্টেম: কাটিং সিস্টেম এমন একটি উপাদান যা সমাপ্ত পুরলিনকে পছন্দসই দৈর্ঘ্যে কাটে। এটি বিভিন্ন পদ্ধতি ব্যবহার করে করা যেতে পারে, যেমন হাইড্রোলিক শিয়ারিং বা করাত।
- কন্ট্রোল প্যানেল: কন্ট্রোল প্যানেল এমন একটি উপাদান যা অপারেটরদের পুরলিন রোল তৈরির মেশিন নিয়ন্ত্রণ ও নিরীক্ষণ করতে দেয়। এতে ডিজিটাল রিডআউট, কন্ট্রোল নব এবং ইমার্জেন্সি স্টপ বোতামের মতো বৈশিষ্ট্যের একটি পরিসর রয়েছে যা অপারেটরদের মেশিনের সেটিংস সামঞ্জস্য করতে এবং যে কোনও সমস্যায় দ্রুত প্রতিক্রিয়া জানাতে দেয়।
একটি purlin রোল তৈরির মেশিনের বিভিন্ন উপাদান বোঝার মাধ্যমে, ব্যবসাগুলি আরও ভালভাবে বুঝতে পারে যে এই মেশিনগুলি কীভাবে কাজ করে এবং সেগুলি কেনা, রক্ষণাবেক্ষণ এবং পরিচালনার ক্ষেত্রে সচেতন সিদ্ধান্ত নিতে পারে।
Purlin রোল ফর্মিং মেশিনের প্রকার
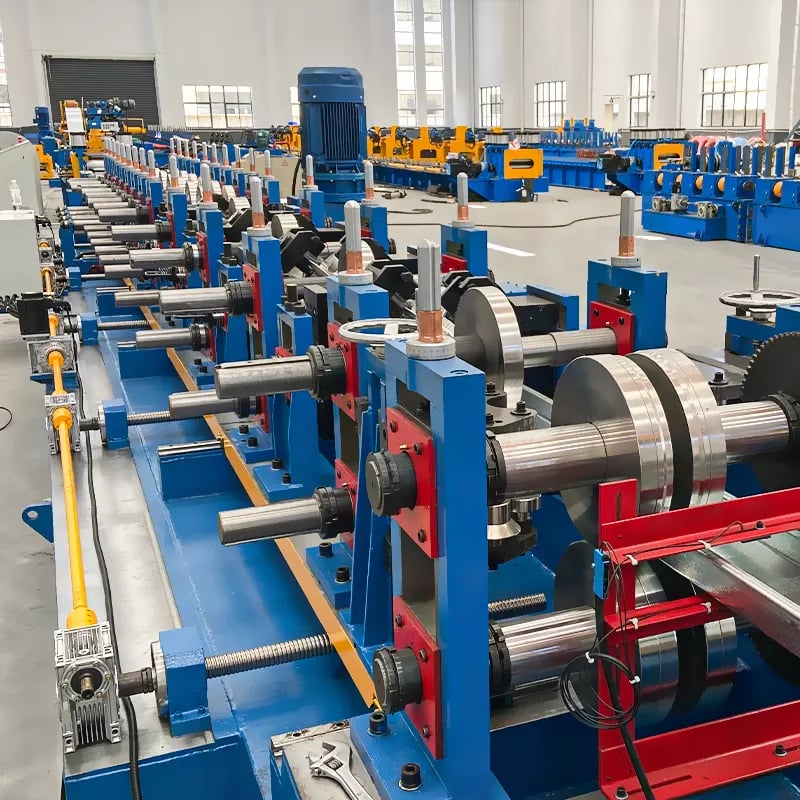
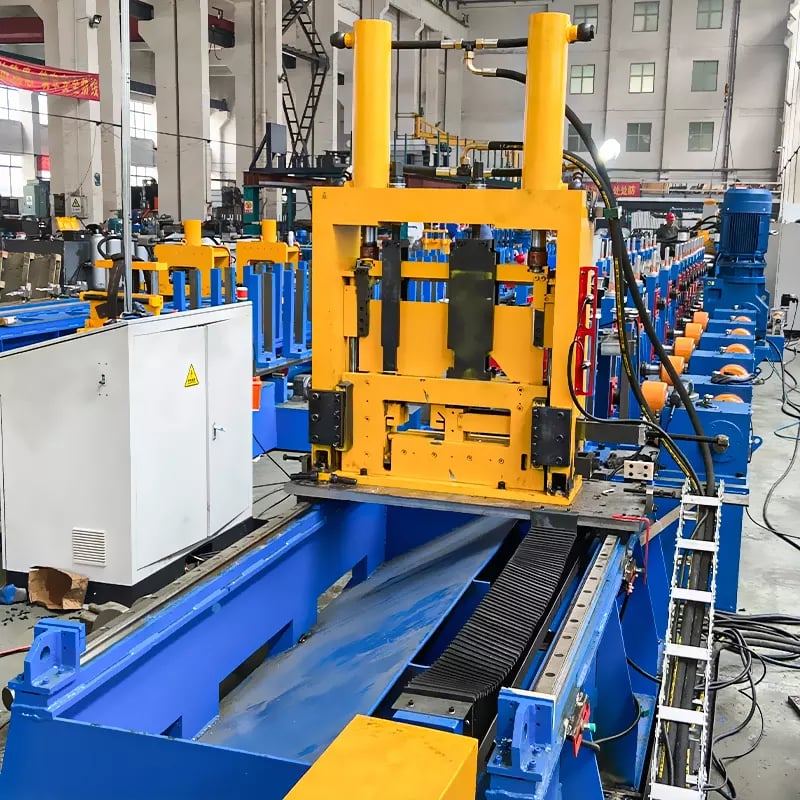
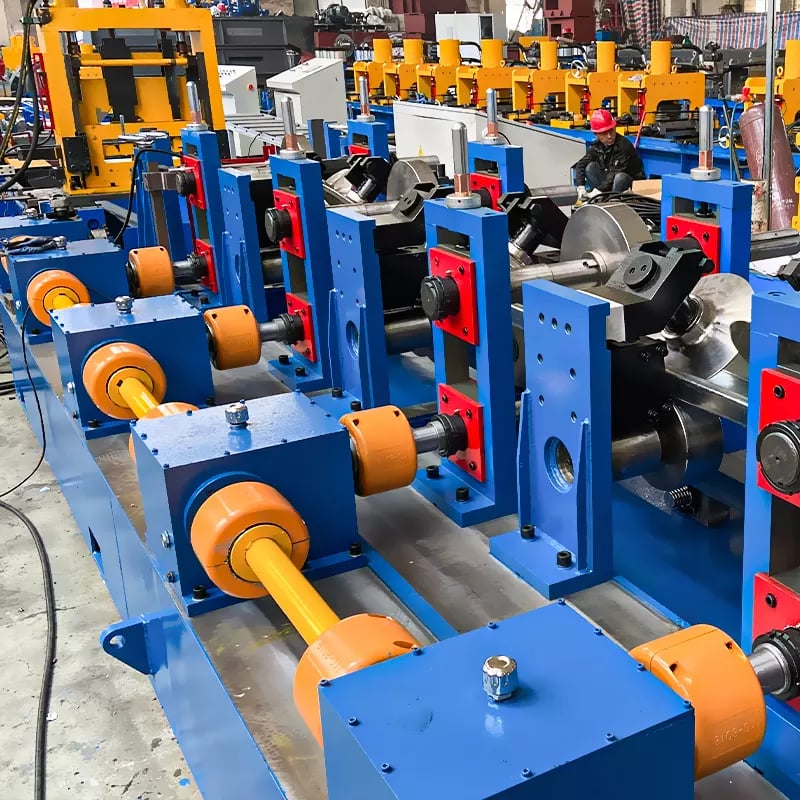
বিভিন্ন ধরনের purlin রোল তৈরির মেশিন পাওয়া যায়, প্রতিটি একটি নির্দিষ্ট ধরনের purlin তৈরি করার জন্য ডিজাইন করা হয়েছে। এখানে সবচেয়ে সাধারণ ধরনের আছে:
- C-Purlin মেশিন: C-purlin মেশিন একটি "C" আকারে purlins উত্পাদন করার জন্য ডিজাইন করা হয়েছে. এই purlins প্রায়ই ছাদ, ক্ল্যাডিং, এবং ফ্রেমিং অ্যাপ্লিকেশন নির্মাণে ব্যবহার করা হয়।
- Z-Purlin মেশিন: Z-purlin মেশিন একটি "Z" আকারে purlins উত্পাদন করার জন্য ডিজাইন করা হয়েছে. এই purlins ছাদ এবং ক্ল্যাডিং অ্যাপ্লিকেশনের জন্য নির্মাণে ব্যবহার করা হয় যেখানে একটি শক্তিশালী কাঠামোগত সমর্থন প্রয়োজন।
- সিগমা-পুরলিন মেশিন: সিগমা-পুরলিন মেশিনগুলি একটি "আকৃতিতে purlins উত্পাদন করার জন্য ডিজাইন করা হয়েছেসিগমা" বা একটি "ডাবল-ইউ"। এই purlins সাধারণত দেয়াল এবং ছাদের জন্য কাঠামোগত সমর্থন হিসাবে নির্মাণ শিল্পে ব্যবহৃত হয়।
- হ্যাট-প্রোফাইল মেশিন: হ্যাট-প্রোফাইল মেশিনটি "টুপি" বা "U" আকারের পার্লিন তৈরির জন্য নকশা করা হয়েছে। এই পার্লিন ছাদ ও ক্ল্যাডিংয়ের কাজে নির্মাণে ব্যবহৃত হয়।
- ঠোঁট চ্যানেল মেশিন: ঠোঁট চ্যানেল মেশিন একটি "ঠোঁট চ্যানেল" আকারে purlins উত্পাদন করার জন্য ডিজাইন করা হয়. এই purlins সাধারণত শিল্প অ্যাপ্লিকেশন যেমন পরিবাহক সিস্টেম এবং সমর্থন কাঠামো ব্যবহার করা হয়.
প্রতিটি ধরনের পার্লিন রোল ফর্মিং মেশিন নির্দিষ্ট আকৃতি ও মাপের পার্লিন তৈরির জন্য নকশা করা হয়; নির্দিষ্ট উৎপাদন-চাহিদা মেটাতেও মেশিন কাস্টমাইজ করা যায়। কাজের জন্য উপযুক্ত মেশিন বেছে নিলে ব্যবসা প্রতিষ্ঠান নিশ্চিত করতে পারে যে তৈরি উচ্চ-মানের পার্লিন তাদের নির্দিষ্ট বৈশিষ্ট্য ও চাহিদা পূরণ করছে।
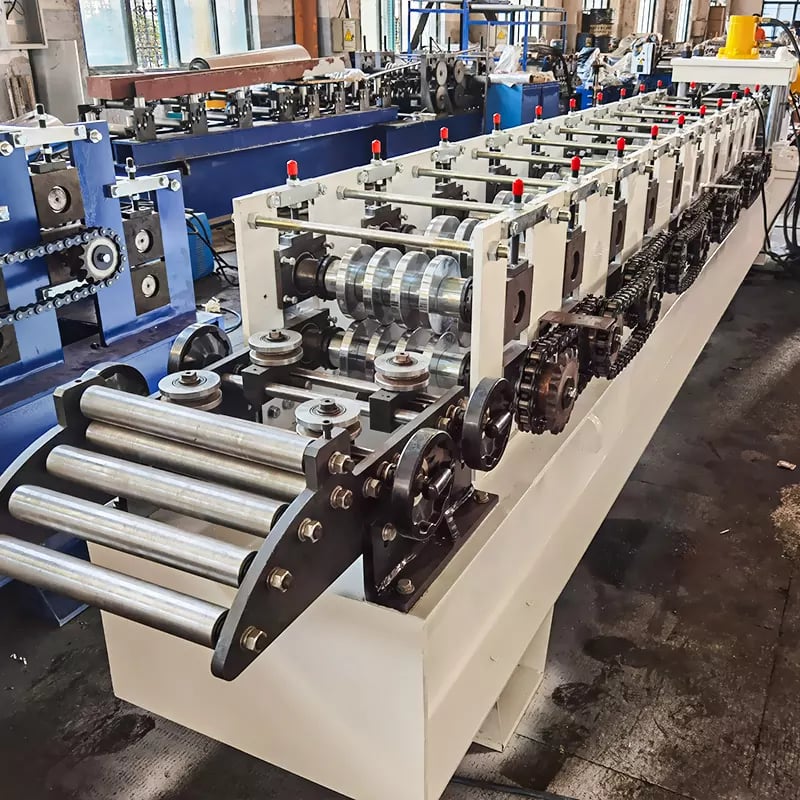
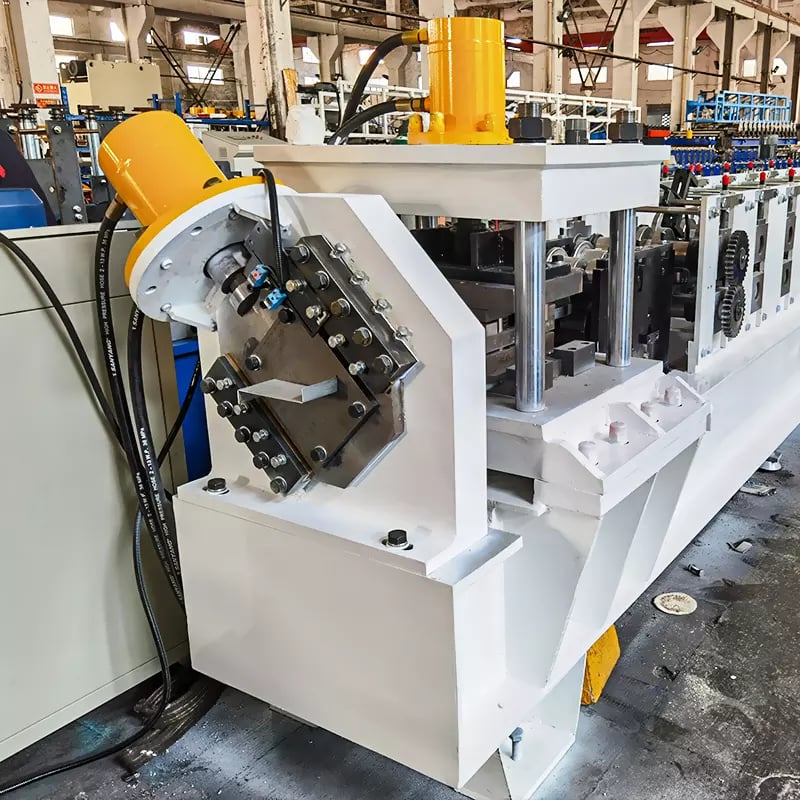
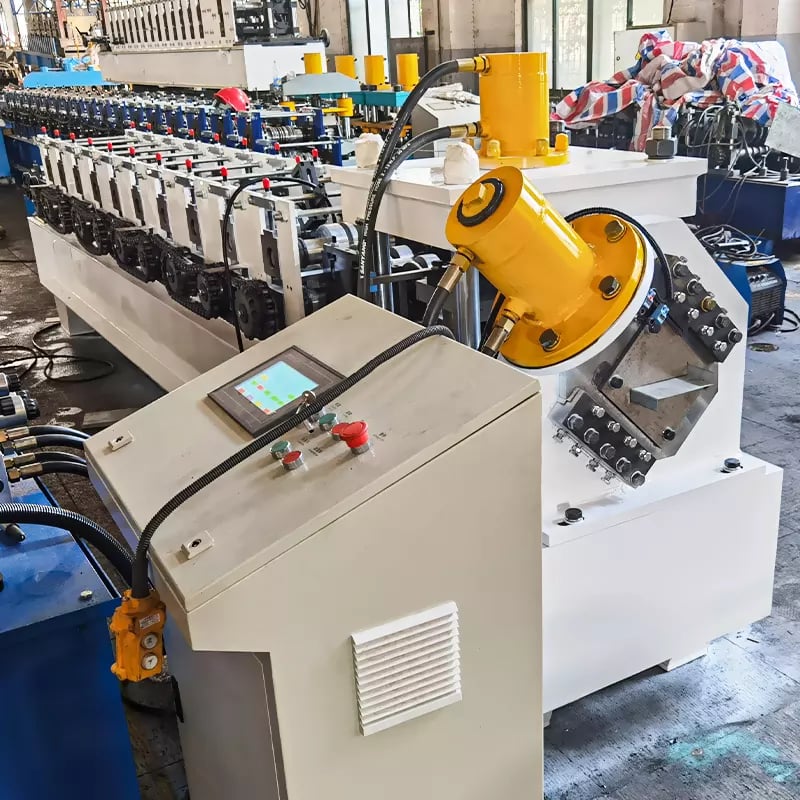
সংক্ষেপে, পুরলিন রোল গঠন একটি অত্যন্ত দক্ষ এবং ব্যয়-কার্যকর পদ্ধতি যা নির্মাণ এবং শিল্প অ্যাপ্লিকেশনগুলিতে ব্যবহৃত পুরলিন তৈরির জন্য। এই শিক্ষানবিস গাইডটি পুরলিন রোল গঠনের একটি ওভারভিউ প্রদান করেছে, যার মধ্যে সুবিধা, মেশিনের ধরন, উপাদান, অ্যাপ্লিকেশন এবং সঠিক মেশিন বেছে নেওয়ার টিপস রয়েছে। এই মূল ধারণাগুলি বোঝার মাধ্যমে, ব্যবসাগুলি যখন purlin রোল তৈরির মেশিনগুলিতে বিনিয়োগের কথা আসে তখন তারা জ্ঞাত সিদ্ধান্ত নিতে পারে এবং নিশ্চিত করে যে তারা উচ্চ-মানের purlins উত্পাদন করে যা তাদের নির্দিষ্ট চাহিদা এবং প্রয়োজনীয়তা পূরণ করে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (সম্পূরক)
1) একটি পার্লিন রোল ফর্মিং লাইন এক মেশিনে কোন কোন প্রোফাইল তৈরি করতে পারে?
- আধুনিক “স্বয়ংক্রিয় মাপ-পরিবর্তনযোগ্য” লাইনে রেসিপি অনুযায়ী C, Z, Sigma এবং U/হ্যাট পার্লিন তৈরি করা যায়; সার্ভোচালিত স্ট্যান্ডে প্রস্থ/গভীরতা ও লিপ সমন্বয় করা হয়। তবে কার্যকর পরিসর টুলিং মডিউল নির্ধারণ করে।
2) পার্লিন রোল ফর্মিংয়ে কোন উপকরণ ও পুরুত্ব সাধারণত ব্যবহৃত হয়?
- সাধারণ উপকরণ: গ্যালভানাইজড স্টিল (G90/G120), HR/CR কয়েল এবং কখনও অ্যালুমিনিয়াম। কাঠামোগত C/Z পার্লিনের পুরুত্ব 1.2–3.0 mm; সেকশন মডুলাস অনুযায়ী Sigma পার্লিন 1.5–3.5 mm হতে পারে।
3) পার্লিনের ছিদ্র ও স্লটের জন্য প্রি-পাঞ্চিং নাকি পোস্ট-পাঞ্চিং দরকার?
- বোল্টের ছিদ্র ও স্লটের নির্ভুলতার জন্য প্রি-পাঞ্চিং (ফর্মিংয়ের আগে) সবচেয়ে প্রচলিত; লাইনের গতির সঙ্গে সিঙ্ক্রোনাইজ করা রোটারি বা সার্ভো প্রেস বিকৃতি কমায়। বিশেষ বৈশিষ্ট্য বা কয়েলের তারতম্য থাকলে পোস্ট-পাঞ্চিং করা হয়।
4) স্বয়ংক্রিয় মাপ-পরিবর্তনযোগ্য পার্লিন রোল ফর্মার কীভাবে ডাউনটাইম কমায়?
- সার্ভো স্ক্রু জ্যাক সংরক্ষিত রেসিপি অনুযায়ী রোল গ্যাপ, ওয়েব ও ফ্ল্যাঞ্জের প্রস্থ এবং লিপের মাপ আগে থেকে সেট করে। বারকোড/RFID দিয়ে টুল আইডি যাচাই এবং কাট-অফ দৈর্ঘ্যের স্বয়ংক্রিয় প্রিসেটে পরিবর্তনের সময় 8–20 মিনিটে নামে।
5) প্রাথমিক পর্যায়ের উৎপাদনে কোন সহনশীলতা বাস্তবসম্মত?
- দৈর্ঘ্য: সার্ভো ফ্লাইং শিয়ারে ±0.5–1.0 mm; এনকোডার ফিডব্যাকে ছিদ্র থেকে প্রান্ত ±0.75–1.5 mm; সঠিক লেভেলিং, কয়েলের গুণমান ও স্ট্যান্ডের সারিবদ্ধতা থাকলে ওয়েব/ফ্ল্যাঞ্জে ±0.5–1.0 mm।
পার্লিন রোল ফর্মিংয়ে 2025 শিল্প প্রবণতা
- সার্ভোসমৃদ্ধ “এক প্ল্যাটফর্মে C/Z/Sigma”: কম ম্যানুয়াল সমন্বয়ে বিস্তৃত মাপের পরিসর; নির্মাণ-সামগ্রীর ছোট ব্যাচের SKU-র জন্য উপযোগী।
- ইন-লাইন QA এখন মানক: কম-দামি লেজার প্রস্থ গেজ ও ক্যামেরা ব্যবস্থা ওয়েব, ফ্ল্যাঞ্জ, লিপ এবং ছিদ্রের পিচ যাচাই করে; স্বয়ংক্রিয় সংশোধন লুপ পুনঃকাজ কমায়।
- স্টিলের কার্বন নিঃসরণ কমানোর চাপ: শিল্প/গুদাম প্রকল্পের দরপত্রে EPD-সমর্থিত কয়েল ও ট্রেসেবিলিটির শর্ত বাড়ছে।
- নিরাপত্তা ও মান-অনুবর্তিতার উন্নয়ন: নিরাপত্তা সার্কিটে ISO 13849-1 PL d বা তার বেশি; HMI-তে নির্দেশিত লকআউট/ট্যাগআউট কার্যপ্রবাহ যুক্ত।
- সংযুক্ত উৎপাদন: OPC UA/MQTT গেটওয়ে OEE, বর্জ্য এবং প্রতি টনে শক্তি-ব্যবহারের তথ্য কারখানার ড্যাশবোর্ডে পাঠায়, যা দর নির্ধারণ ও ধারাবাহিক উন্নতিতে সাহায্য করে।
কর্মক্ষমতা বেঞ্চমার্ক: পার্লিন লাইন (2023 বনাম 2025)
| মেট্রিক | 2023 সালের সাধারণ পার্লিন লাইন | 2025 সালের অগ্রণী পার্লিন লাইন | উন্নয়নের চালিকাশক্তি | উৎস/নোট |
|---|---|---|---|---|
| পরিবর্তনের সময় (C↔Z, মাপ পরিবর্তন) | 35–60 মিনিট | 8–20 মিনিট | সার্ভোর স্বয়ংক্রিয় সমন্বয় + রেসিপি পুনরুদ্ধার | OEM ক্যাটালগ; FABTECH ডেমো |
| দৈর্ঘ্য সহনশীলতা (mm) | ±1.5 | ±0.5–1.0 | সার্ভো ফ্লাইং কাট-অফ | বিক্রেতার অ্যাপ নোট |
| স্ক্র্যাপ হার (%) | 3–5 | এক–দুই | ইন-লাইন ভিশন + প্রি-পাঞ্চ সিঙ্ক্রোনাইজেশন | প্ল্যান্ট কেস রিপোর্ট |
| শক্তি (kWh/ton) | ১১০–১৫০ | 85–120 | VFD/সার্ভো রিজেনারেশন + উন্নত সেটআপ | World Steel-এর শক্তি নির্দেশিকা |
| ওইই (%) | 60–72 | 78–86 | দ্রুত পরিবর্তন + কম বিরতি | NIST স্মার্ট উৎপাদন-সংক্রান্ত তথ্য |
নির্বাচিত সূত্রসমূহ:
- NIST স্মার্ট ম্যানুফ্যাকচারিং: https://www.nist.gov/programs-projects/smart-manufacturing
- World Steel Association (EPD/স্থায়িত্ব): https://worldsteel.org
- OPC ফাউন্ডেশন (OPC UA): https://opcfoundation.org
- ISO নিরাপত্তা মান (ISO 13849-1 সংক্ষিপ্ত বিবরণ): https://www.iso.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: শিল্প গুদামের জন্য বহুমিশ্র C/Z/Sigma লাইন (2025)
পটভূমি: গুদামের ছাদ সরবরাহকারী মাঝারি আকারের এক ফ্যাব্রিকেটরের 1.5–3.0 mm C, Z ও Sigma পার্লিনের সাপ্তাহিক মিশ্র উৎপাদন এবং কম লিড-টাইম দরকার ছিল।
সমাধান: সার্ভো-সমন্বিত স্ট্যান্ড, প্রি-পাঞ্চ রোটারি প্রেস, ইন-লাইন লেজার প্রস্থ গেজ এবং MES-লাইট ড্যাশবোর্ডে OPC UA ডেটা ফিডসহ স্বয়ংক্রিয় মাপ-পরিবর্তনযোগ্য পার্লিন রোল ফর্মিং মেশিন স্থাপন করা হয়।
ফলাফল: পরিবর্তনের সময় 48 থেকে 14 মিনিটে নামে; প্রথম-পাস ফলন 93.2% থেকে 98.1%-এ বাড়ে; প্রতি টনে শক্তি 17% কমে; অর্ডার থেকে চালান পর্যন্ত লিড-টাইম 23% কমে।
কেস স্টাডি 2: নির্দেশিত QA-সহ প্রাথমিক পর্যায়ের Z পার্লিন লাইন (2024)
পটভূমি: স্টিল-বিল্ডিং বাজারে নতুন একটি প্রতিষ্ঠান 2.0–2.5 mm Z পার্লিনে ছিদ্রের পিচ ও প্রান্তের দৈর্ঘ্যে অসামঞ্জস্যে পড়েছিল।
সমাধান: এনকোডার-সিঙ্ক্রোনাইজড প্রি-পাঞ্চ, ছিদ্রের পিচের জন্য সাধারণ ক্যামেরা পরিদর্শন এবং অপারেটরদের জন্য go/no-go গেজসহ HMI চেকলিস্ট যোগ করা হয়।
ফলাফল: ছিদ্র থেকে প্রান্তের সহনশীলতা ±2.0 mm থেকে ±0.9 mm-এ আঁটসাঁট হয়; পুনঃকাজ 58% কমে; নতুন অপারেটরের প্রশিক্ষণ-সময় 35% কমে।
বিশেষজ্ঞদের মতামত
- Dr. Leon Vargas, University of Leeds-এর কাঠামোগত স্টিল গবেষক
মতামত: “পার্লিন রোল ফর্মিংয়ে উচ্চতর গতি অর্জনের চেয়ে প্রি-পাঞ্চ সিঙ্ক্রোনাইজেশন ও স্থিতিশীল লেভেলিং বোল্ট-ফিট সহনশীলতায় বেশি প্রভাব ফেলে।” - Alicia Romano, Formtek Metal Forming-এর পণ্য পরিচালক
মতামত: “2025 সালে পার্লিন লাইনের সেরা স্পেসিফিকেশন হলো নমনীয়তা—সার্ভো মাপ-পরিবর্তন, টুল আইডি যাচাই এবং রেসিপি-সংযুক্ত QC। এভাবেই ফ্যাব্রিকেটররা স্বল্প-রান C/Z কাজ থেকে লাভ করে।” - Kenji Sato, TÜV SÜD-এর নিরাপত্তা প্রকৌশলী
মতামত: “ছোট ও মাঝারি ওয়ার্কশপে যাচাইকৃত e-stop ও ইন্টারলকসহ ISO 13849-1 PL d নিরাপত্তা দাবি করা উচিত; এতে দুর্ঘটনার ঝুঁকি এবং অপরিকল্পিত ডাউনটাইম—দুটিই কমে।”
ব্যবহারিক সরঞ্জাম ও সম্পদ
- কোল্ড-ফর্মড স্টিল নকশার মৌলিক বিষয় (AISI S100 সংক্ষিপ্ত বিবরণ): https://www.buildusingsteel.org
- কয়েল ও স্থায়িত্ব-সংক্রান্ত তথ্য (EPD, শক্তি): https://worldsteel.org
- ইন-লাইন ভিশন/লেজার মেট্রোলজির সরবরাহকারী: https://www.keyence.com, https://www.cognex.com
- সংযোগের MQTT-OPC UA গেটওয়ে: https://opcfoundation.org
- রোল ফর্মিং রক্ষণাবেক্ষণের SME-উপযোগী CMMS: https://www.openmaint.org, https://www.maintainx.com
- রোল ফর্মিং কার্যক্রমের প্রশিক্ষণ ও মান: The Fabricator জ্ঞানভান্ডার https://www.thefabricator.com
- ছোট লাইনের ROI/OEE নির্দেশিকা (NIST ওয়ার্কশিট): https://www.nist.gov/advanced-manufacturing/oee
RFQ-এর জন্য বাস্তবায়ন চেকলিস্ট:
- প্রোফাইল: C/Z/Sigma পরিসর (ওয়েব, ফ্ল্যাঞ্জ, লিপ) এবং পুরুত্বের সীমা
- পরিবর্তন: সার্ভো প্রিসেট ও টুল আইডিসহ লক্ষ্য ≤20 মিনিট
- QA: প্রস্থ/দৈর্ঘ্য/ছিদ্র-পিচের ইন-লাইন পরিমাপ এবং দুটি গুরুত্বপূর্ণ মাত্রায় CpK ≥1.33
- সংযোগ: OPC UA/MQTT; OEE, বর্জ্য, শক্তি/টন রপ্তানি
- নিরাপত্তা: ISO 13849-1 PL d, ইন্টারলকযুক্ত গার্ড, HMI-তে নির্দেশিত LOTO
সর্বশেষ আপডেট: 2025-10-24
পরিবর্তনলগ: অতিরিক্ত FAQ, বেঞ্চমার্ক সারণিসহ 2025 সালের প্রবণতা, সাম্প্রতিক দুটি কেস স্টাডি, বিশেষজ্ঞদের মন্তব্য এবং পার্লিন রোল ফর্মিং-উপযোগী সরঞ্জাম/রিসোর্স যোগ করা হয়েছে।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-30, অথবা নতুন AISI/ISO হালনাগাদ, বড় OEM প্ল্যাটফর্ম প্রকাশ, কিংবা স্থায়িত্ব/EPD-এর শর্তে কয়েল সংগ্রহের স্পেসিফিকেশন বদলালে তার আগে





