
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

বর্গাকার নলীকা রোল ফর্মিং যন্ত্রপাতি ধাতব কয়েলগুলিকে বর্গাকার বা আয়তক্ষেত্রাকার ফাঁপা নলীকা এবং প্রোফাইলে রূপান্তর করার জন্য ব্যবহৃত হয়। এই বহুমুখী যন্ত্রপাতি স্ট্রাকচারাল স্টিল নলী, বেড়ার খুঁটি, সড়কের গার্ড রেল, স্ক্যাফোল্ডিং এবং বিভিন্ন শিল্পোপযোগী প্রয়োগে ব্যাপকভাবে ব্যবহৃত হয়।
এই বিস্তৃত নির্দেশিকা সকল মূল দিক স্কয়ার টিউব রোল ফর্মিং মেশিন প্রযুক্তির আচ্ছাদন করবে যাতে আপনি এর কার্যপ্রণালী বুঝতে পারেন এবং সঠিক সিস্টেম নির্বাচন করতে পারেন।
বর্গাকার নলীকা রোল ফর্মিং প্রক্রিয়ার সারাংশ
রোল ফর্মিং হলো একটি অবিরত বাঁকানো অপারেশন যাতে শীট বা কয়েল উপাদানকে একাধিক কনট্যুরযুক্ত রোলারের মাধ্যমে ধাপে ধাপে আকার দেওয়া হয় যতক্ষণ না কাঙ্ক্ষিত ক্রস-সেকশনাল প্রোফাইল অর্জিত হয়।
এই ধাপে ধাপে ঠান্ডা ফর্মিং প্রক্রিয়া অভিন্ন, উচ্চমানের ফাঁপা নলীকা এবং কাস্টম প্রোফাইল উৎপাদন করে যা চমৎকার শক্তি-ওজন অনুপাত প্রদান করে।
বর্গাকার টিউব রোল ফর্মিং একাধিক রোলার স্টেশনের সিরিজ ব্যবহার করে সমতল স্ট্রিপ স্টককে ধাপে ধাপে বাঁকিয়ে মেশিনের মধ্য দিয়ে অগ্রসর হওয়ার সময় বর্গাকার বা আয়তক্ষেত্রাকার বন্ধ টিউবে রূপান্তরিত করে:
- আনকয়লার এবং ফিড বিভাগ কয়েলকে সোজা করে প্রথম ফর্মিং রোলগুলোতে প্রবেশ করায়।
- ফর্মিং রোল স্টেশনগুলো ধীরে ধীরে উপাদানকে ম্যানড্রেলের চারপাশে বর্গাকার আকারে বাঁকায়।
- সাইজিং রোল স্ট্যান্ডগুলো বিভাগের মাপ সূক্ষ্মভাবে সমন্বয় করে।
- কাট-অফ ছুরিগুলো টিউবকে কাঙ্ক্ষিত দৈর্ঘ্যে কেটে ফেলে।
- পাঞ্চিং, নচিং বা হোল মেকিং-এর মতো ফিনিশিং অপারেশনগুলি কাট-অফ-এর আগে একীভূত করা যায়।
ওয়েল্ডিং বা এক্সট্রুশনের মতো অন্যান্য টিউব উৎপাদন প্রক্রিয়ার তুলনায়, রোল ফর্মিং দ্রুত, দক্ষ এবং পাতলা দেয়ালসহ ওয়েল্ডিং সিম ছাড়া টিউব তৈরি করে উপাদানের ব্যবহার অর্থনৈতিক করে।
এটি একই সরঞ্জামে বিভিন্ন আকার এবং প্রোফাইলের মধ্যে দ্রুত চেঞ্জওভারের অনুমতি দেয়। ন্যূনতম স্ক্র্যাপ লসের সাথে উচ্চ উৎপাদন হার রোল ফর্মিংকে দীর্ঘ এবং সংক্ষিপ্ত উৎপাদন রানের জন্য অত্যন্ত খরচ-কার্যকর করে।
বর্গকার টিউব রোল ফর্মিং যন্ত্রের ধরনসমূহ
বর্গাকার নলীকা রোল ফর্মিং যন্ত্রপাতি উৎপাদনের প্রয়োজন অনুসারে বিভিন্ন কনফিগারেশন এবং জটিলতার স্তরে উপলব্ধ:
সমন্বিত বনাম মডুলার রোল ফর্মিং লাইন
- সমন্বিত মেশিন আনকয়লার, ফর্মিং সেকশন, কাটঅফের মতো সকল উপাদান একটি একীভূত লাইনে রাখে। কম আয়তনের উৎপাদনের জন্য কমপ্যাক্ট এবং অর্থনৈতিক।
- মডুলার রোল ফর্মিং লাইন স্বতন্ত্র রোল ফর্মিং মিল, লুপার, কাটঅফ যুক্ত করে সংমিশ্রণের অনুমতি দেয়। উচ্চ আউটপুট হার এবং কাস্টমাইজেশনের জন্য নমনীয়।
স্থির বনাম সামঞ্জস্যযোগ্য রোল ফর্মার
- স্থির রোল ফর্মার একটি টিউব আকার উৎপাদন করে। একটি প্রোফাইলের উচ্চ আয়তনের জন্য কম খরচ।
- দ্রুত পরিবর্তনযোগ্য রোল ফর্মার কোল্যাপসিবল বা অপসারণযোগ্য রোল স্ট্যান্ড ব্যবহার করে ন্যূনতম ডাউনটাইমে দ্রুত আকার পরিবর্তনের অনুমতি দেয়। অতিরিক্ত নমনীয়তা।
ম্যানুয়াল বনাম অটোমেটেড রোল ফর্মিং সিস্টেম
- ম্যানুয়াল রোল ফর্মিং মেশিন লাইনের মাধ্যমে কয়েল সরবরাহের জন্য অপারেটর প্রয়োজন। কম শ্রম খরচের অঞ্চলের জন্য অর্থনৈতিক বিকল্প।
- অটোমেটেড রোল ফর্মিং লাইন পাওয়ারড আনওয়াইন্ডিং, ফিডিং এবং কাটঅফ রয়েছে। শ্রম হ্রাস করে এবং দক্ষতা বাড়ায়। প্রাথমিক বিনিয়োগ বেশি।
টেবিল ১: বর্গাকার টিউব রোল ফর্মিং মেশিনের তুলনা
| মেশিনের প্রকার | মূল বৈশিষ্ট্যসমূহ | সুবিধাসমূহ | সীমাবদ্ধতা |
|---|---|---|---|
| সমন্বিত | কমপ্যাক্ট একীভূত উৎপাদন লাইন | কম খরচ, কম স্থান দখল | সীমিত আউটপুট |
| মডুলার | রোল ফর্মার মিল, লুপার, কাটঅফের নমনীয় সংমিশ্রণ | উচ্চ ক্ষমতা, কাস্টমাইজেশন | জটিল, উচ্চ বাজেট |
| স্থির | একটি প্রোফাইলের জন্য স্থির রোল | কম খরচ, বিশেষায়িত আউটপুট | আকার পরিবর্তন বিলম্ব |
| সামঞ্জস্যযোগ্য | আদান-প্রদানযোগ্য/কোল্যাপসিবল রোল | দ্রুত পরিবর্তন, নমনীয় আকার | অতিরিক্ত জটিলতা, খরচ |
| ম্যানুয়াল | কয়েল সরবরাহের জন্য অপারেটর প্রয়োজন | কম বাজেট | শ্রম নির্ভর, ধীরগতি |
| অটোমেটেড | পাওয়ারড আনওয়াইন্ড, ফিড এবং কাটঅফ | কম শ্রম, উচ্চ দক্ষতা | উচ্চ প্রাথমিক খরচ |
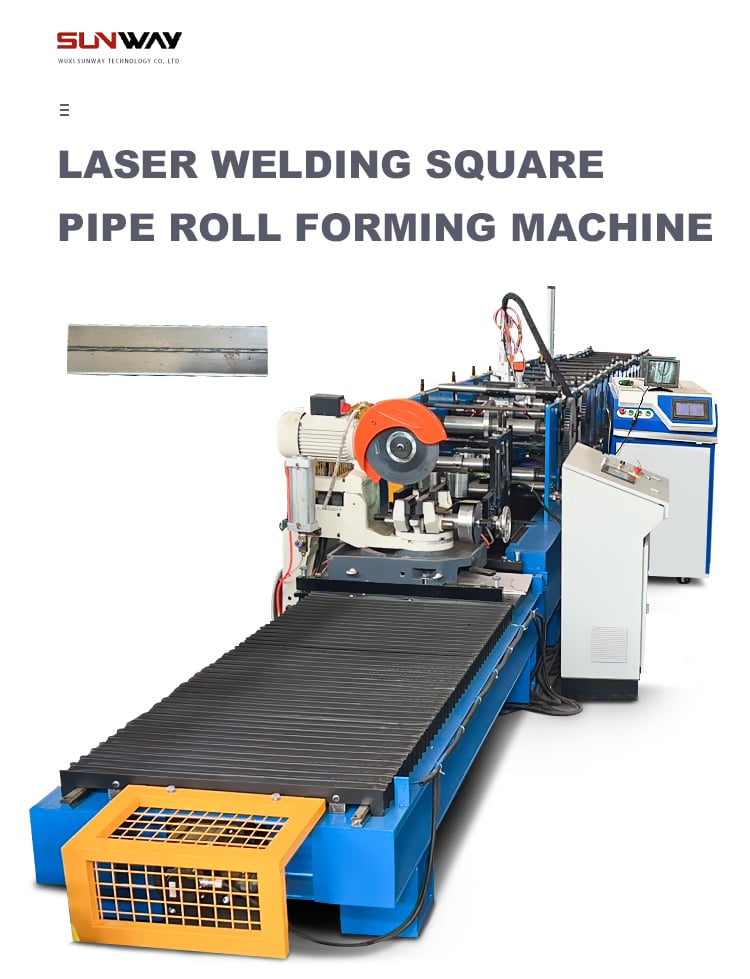
বর্গাকার টিউব রোল ফর্মিং লাইনের মূল উপাদানসমূহ
একটি সম্পূর্ণ উৎপাদন লাইনে বেশ কয়েকটি গুরুত্বপূর্ণ সরঞ্জাম মডিউল একসাথে কাজ করে:
- ডিকয়লার বা আনকয়লার কাঁচা কয়েল উপাদান ধরে এবং খুলে দেয়।
- ফিডিং প্রক্রিয়া স্ট্রিপ মসৃণভাবে টেনে এবং সোজা করে।
- ফর্মিং স্টেশনসমূহ কনট্যুরড রোলারসহ যা সমতল স্ট্রিপকে ধীরে ধীরে বর্গাকার টিউবে রূপান্তরিত করে।
- সাইজিং স্টেশন টিউবের মাপ সংশোধন করে।
- কাট অফ প্রেস টিউবগুলো নির্ধারিত দৈর্ঘ্যে কেটে।
- ফিনিশিং পাঞ্চিং, নচিং, ছিদ্র তৈরি।
- সমাপ্ত টিউবের জন্য এক্সিট টেবিল।
উন্নত রোল ফর্মিং সিস্টেমগুলোতে একটি একীভূত থাকে লুপার বা অ্যাকিউমুলেশন টাওয়ার যা কাট অফ প্রেস চলাকালীন অবিরত উৎপাদনের অনুমতি দেয়, এবং একটি কুলিং টেবিল তাপচিকিত্সার জন্য।
টেবিল ২: বর্গাকার টিউব রোল ফর্মিং মেশিনের মূল উপাদানসমূহ
| উপাদান | উদ্দেশ্য | বিবেচ্য বিষয়সমূহ |
|---|---|---|
| ডিকয়লার | কয়েল ধরে এবং খোলে | পেঅফ রিল, ক্ষমতা, মোটরযুক্ত |
| ফিডিং প্রক্রিয়া | স্ট্রিপ টেনে এবং সারিবদ্ধ করে | স্ট্যান্ডের সংখ্যা, স্ট্রেইটনার প্রকার |
| ফর্মিং স্টেশন | ধীরে ধীরে প্রোফাইল গঠন করে | স্ট্যান্ডের সংখ্যা, রোলার ডিজাইন |
| সাইজিং স্টেশন | মাপ সংশোধন করে | স্ট্যান্ডের সংখ্যা, রোলার ব্যাসার্ধ |
| কাট অফ প্রেস | টিউব দৈর্ঘ্যানুসারে কাটে | ব্লেড প্রকার, অটোমেশন বৈশিষ্ট্য |
| ফিনিশিং | পাঞ্চিং, নচিং, ছিদ্র | প্রয়োগের প্রয়োজনীয়তা |
| লুপার/টাওয়ার | অবিরত চালু রাখে | উচ্চতা, অ্যাকিউমুলেশন পদ্ধতি |
| কুলিং টেবিল | নিয়ন্ত্রিত শীতলকরণ | দৈর্ঘ্য, কুলিং প্রবাহ নিয়ন্ত্রণ |
বর্গাকার টিউব রোল ফর্মিং ডিজাইন বিবেচনা
ডিজাইনে বিবেচনা করার মূল দিকসমূহ স্কয়ার টিউব রোল ফর্মিং মেশিন ডিজাইন:
- রোলারের মাত্রা – পিচ সার্কেল ব্যাসার্ধ বাঁকের ব্যাসার্ধ নির্ধারণ করে। রোলার প্রস্থ চাপ বিতরণকে প্রভাবিত করে।
- রোলার স্ট্যান্ডের সংখ্যা – অধিক স্ট্যান্ড ফাটল এড়াতে ধীরে ধীরে বাঁকার অনুমতি দেয়। ৮-১০টি সাধারণ।
- ম্যান্ড্রেল ডিজাইন – অভ্যন্তরীণ ম্যান্ড্রেল অভ্যন্তরীণ প্রোফাইল সমর্থন করে। ম্যান্ড্রেল বাঁকার ব্যাসার্ধ টিউবের মাপ প্রভাবিত করে।
- রোল আলাদাকরণ বল – উপাদান প্রবেশ এবং প্রস্থানের জন্য ফর্মিং রোল আলাদা করার বল।
- রোল বিয়ারিং – উচ্চ লোড সহ্য করে। নির্ভুলতা এবং দীর্ঘায়ুত্বের জন্য লিনিয়ার বিয়ারিং সাধারণ।
- রোল সমান্তরালতা – টুইস্ট এড়াতে রোলগুলো সঠিকভাবে সমান্তরাল হতে হবে।
- রোলের উপাদান – বাঁকার সময় বিকৃতি বল সহ্য করার জন্য ডাকটাইল উপাদান যেমন অ্যালয় স্টিল।
- লুব্রিকেশন – গ্যালিং প্রতিরোধ করে এবং উপাদান প্রবাহ সহজ করে। তেল, গ্রিজ, গ্রাফাইট, বোরন নাইট্রাইড ব্যবহৃত হয়।
- মোটর সাইজিং – উৎপাদন গতি নির্ধারণ করে। নির্ভুল নিয়ন্ত্রণের জন্য এসি ভেক্টর ড্রাইভ।
- ফ্রেমের কঠোরতা – লোডের অধীনে বিচ্যুতি ন্যূনতম করে। রোল সেন্টার স্থির রাখে।
সারণী ৩: বর্গাকার টিউব রোল ফর্মিং মেশিন ডিজাইন বিবেচনা
| ডিজাইন দিক | গুরুত্ব | সর্বোত্তম অনুশীলন |
|---|---|---|
| রোলার মাপ | গুরুত্বপূর্ণ | বাঁকার ব্যাসার্ধ, চাপ বিতরণ অপ্টিমাইজ করুন |
| স্ট্যান্ডের সংখ্যা | অত্যাবশ্যক | ধীরে ধীরে বাঁকার জন্য ৮-১০ স্টেশন সাধারণ |
| ম্যান্ড্রেল নকশা | অপরিহার্য | কাঙ্ক্ষিত নলের আকারের সাথে ম্যান্ড্রেলের ব্যাসার্ধ মিলিয়ে নিন |
| রোল পৃথকীকরণ বল | মূল | নিউম্যাটিক বা হাইড্রোলিক সিলিন্ডার ব্যবহার করুন |
| রোল বিয়ারিং | গুরুত্বপূর্ণ | ভারী-ডিউটি লিনিয়ার গাইড বিয়ারিং ব্যবহার করুন |
| রোল সমান্তরালতা | অত্যন্ত গুরুত্বপূর্ণ | সুনির্দিষ্ট সারিবদ্ধকরণ, কোনো বিকৃতি নয় |
| রোল উপাদান | উল্লেখযোগ্য | শক্ত ব্যবহার করা মিশ্রধাতু স্টিল ব্যবহার করুন |
| লুব্রিকেশন | প্রয়োজনীয় | তেল, গ্রীস, গ্রাফাইট, বোরন নাইট্রাইড |
| মোটর সাইজিং | গুরুত্বপূর্ণ | গতি নিয়ন্ত্রণের জন্য এসি ভেক্টর ড্রাইভ |
| ফ্রেমের কঠোরতা | অত্যন্ত গুরুত্বপূর্ণ | লোডের অধীনে বিকৃতি ন্যূনতম করুন |
বিশেষ টিপস: ডিজাইন প্রক্রিয়ার সময় অভিজ্ঞ রোল ফর্মিং মেশিন প্রস্তুতকারকদের সাথে কাজ করুন, যাতে তারা উপাদানের আকার নির্ধারণ, উপকরণের প্রয়োজনীয়তা এবং সরঞ্জামের প্রকৌশলে তাদের দক্ষতা প্রদান করতে পারে।
স্কয়ার টিউব রোল ফর্মিং মেশিনের সাধারণ স্পেসিফিকেশনসমূহ
প্রযুক্তিগত স্পেসিফিকেশন উৎপাদনের প্রয়োজনীয়তার উপর নির্ভর করে। সাধারণ পরামিতিসমূহের মধ্যে রয়েছে:
- টিউবের আকার – ৫০×৫০ মিমি থেকে ৪০০×৪০০ মিমি স্কয়ার আকার সম্ভব। আয়তক্ষেত্রাকার আকারও উৎপাদিত হয়।
- পুরুত্বের পরিসীমা – ০.৩ মিমি থেকে ৩ মিমি। অধিকাংশ প্রয়োগের জন্য আদর্শ হলো ১ থেকে ২ মিমি।
- প্রস্থের পরিসীমা – সর্বোচ্চ ২০০০ মিমি প্রস্থের কয়েল প্রক্রিয়াজাত করা যায়।
- দৈর্ঘ্যসমূহ – সাধারণত ১ থেকে ৬ মিটার লম্বা টিউব উৎপাদিত হয়। দীর্ঘতর দৈর্ঘ্য সম্ভব।
- উপকরণ – মাইল্ড স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম, কপার মিশ্রধাতু।
- ফিনিশিং অপশনসমূহ – পাঞ্চিং, নচিং, ছিদ্র তৈরি।
- উৎপাদন গতি – সাধারণত ১০ থেকে ১৫ মি/মিন। অটোমেটেড লাইনের সাথে উচ্চতর গতি সম্ভব।
- ড্রাইভের ধরনসমূহ – ইলেকট্রিক সার্ভো, হাইড্রোলিক, নিউম্যাটিক।
সারণী ৪: স্কয়ার টিউব রোল ফর্মিং মেশিনের সাধারণ স্পেসিফিকেশনসমূহ
| প্যারামিটার | সাধারণ মান |
|---|---|
| টিউবের আকার | ৫০×৫০ মিমি থেকে ৪০০×৪০০ মিমি |
| পুরুত্বের পরিসীমা | ০.৩ থেকে ৩ মিমি |
| প্রস্থের পরিসীমা | সর্বোচ্চ ২০০০ মিমি |
| দৈর্ঘ্যসমূহ | ১ থেকে ৬ মিটার |
| উপকরণ | মাইল্ড স্টিল, স্টেইনলেস, অ্যালুমিনিয়াম ইত্যাদি। |
| ফিনিশিং অপশনসমূহ | পাঞ্চিং, নচিং, ছিদ্র |
| উৎপাদন গতি | ১০ থেকে ১৫ মি/মিন |
| ড্রাইভের ধরনসমূহ | ইলেকট্রিক, হাইড্রোলিক, নিউম্যাটিক |
প্রিসিশন গ্রাউন্ড বিয়ারিং সিট, এসি ভেক্টর ড্রাইভ এবং মানসম্পন্ন সরবরাহকারীদের থেকে সমন্বিত রোলার ও উপাদানের মতো বৈশিষ্ট্য দ্বারা গতি এবং মাত্রাগত নির্ভুলতা উন্নত হয়।
স্কয়ার টিউব প্রোফাইলের প্রয়োগ ও ব্যবহার
মূল প্রয়োগসমূহ যেখানে স্কয়ার টিউব প্রোফাইল রোল ফর্মিং থেকে ব্যবহৃত হয় তা অন্তর্ভুক্ত:
স্ট্রাকচারাল প্রয়োগসমূহ
- ভবন ও নির্মাণ ফ্রেম
- স্ক্যাফোল্ডিং
- ট্রেলার, কনভেয়র সিস্টেম
- ক্রেনের বিম
- কৃষি সরঞ্জাম
ডেকোরেটিভ প্রয়োগসমূহ
- আসবাবপত্রের ফ্রেম
- রেলিং এবং ব্যালাস্ট্রেড
- গেট, বেড়া, হ্যান্ডরেল
- দোকানের ফিক্সচার
অটোমোটিভ প্রয়োগ
- চ্যাসিস, অক্ষ, স্টেবিলাইজার
- নির্গমন পাইপ
- টো বার, ছাদের র্যাক
বর্গাকার টিউব প্রোফাইল কাঠামোগত প্রয়োগের জন্য উৎকৃষ্ট শক্তি প্রদান করে এবং সজ্জাসূচক ব্যবহারের জন্য আকর্ষণীয় সৌন্দর্য যোগ করে। অন্যান্য সুবিধার মধ্যে রয়েছে ভালো ক্ষয় প্রতিরোধ ক্ষমতা এবং মাত্রাগত স্থিতিশীলতা।
টেবিল ৫: রোল ফর্মিংয়ের মাধ্যমে বর্গাকার টিউব প্রোফাইলের প্রয়োগ
| শ্রেণী | অ্যাপ্লিকেশন |
|---|---|
| কাঠামোগত | ভবনের ফ্রেম, স্ক্যাফোল্ডিং, কনভয়ার |
| সজ্জাসূচক | আসবাবপত্র, রেলিং, বেড়া |
| অটোমোটিভ | চ্যাসিস, অক্ষ, নির্গমন পাইপ |
বর্গাকার টিউব রোল ফর্মিং মেশিন সরবরাহকারী নির্বাচনের নীতি
সঙ্গী নির্বাচনের সময় মূল বিষয়গুলি স্কয়ার টিউব রোল ফর্মিং মেশিন :
- অভিজ্ঞতা – রোল ফর্মিং সমাধান প্রদানের বছরের সংখ্যা। দীর্ঘ অভিজ্ঞতা পছন্দনীয়।
- উৎপাদন স্কেল – ছোট প্রোটোটাইপিং লাইন থেকে উচ্চ উৎপাদন স্বয়ংক্রিয় লাইন সরবরাহের ক্ষমতা।
- কাস্টমাইজেশন দক্ষতা – কাস্টম প্রোফাইলের জন্য বিশেষ সমাধানে দক্ষতা। দ্রুত পরিবর্তন ক্ষমতা।
- মানের মানদণ্ড – কঠোর গুণমান নিয়ন্ত্রণ এবং পরীক্ষা ক্ষমতা। আইএসও সার্টিফাইড পছন্দনীয়।
- সেবার রেকর্ড – সেবা অনুরোধের প্রতি সাড়াদান ও প্রযুক্তিগত সহায়তার নির্ভরযোগ্যতা। গ্রাহকের পর্যালোচনা যাচাই করুন।
- মূল্য নির্ধারণ – প্রতিযোগিতামূলক মূল্য কিন্তু গুণমান ক্ষুণ্নকারী অত্যন্ত কম বিদ নয়। মোট মালিকানা খরচ বিবেচনা করুন।
- লিড টাইম – উৎপাদন ও ডেলিভারি সময়। ৮-১২ সপ্তাহ মানক। দ্রুত সাড়া পছন্দনীয়।
সারণি ৬: বর্গাকার টিউব রোল ফর্মিং মেশিন সরবরাহকারী নির্বাচনের মানদণ্ড
| মানদণ্ড | সর্বোত্তম অনুশীলন |
|---|---|
| অভিজ্ঞতা | ব্যবসায়ের বছরের সংখ্যা, ট্র্যাক রেকর্ড |
| উৎপাদনের মাত্রা | প্রোটোটাইপিং থেকে উচ্চ পরিমাণের ক্ষমতা |
| কাস্টমাইজেশন দক্ষতা | কাস্টম প্রোফাইলের দক্ষতা, দ্রুত চেঞ্জওভার |
| গুণমানের মানদণ্ড | কঠোর গুণমান নিয়ন্ত্রণ, আইএসও সার্টিফিকেশন |
| সেবার রেকর্ড | সাড়াদান, প্রযুক্তিগত সহায়তা |
| মূল্য নির্ধারণ | প্রতিযোগিতামূলক কিন্তু খুব কম নয় বিড |
| লিড টাইম | স্ট্যান্ডার্ড ৮-১২ সপ্তাহ। দ্রুত টার্নআরাউন্ড ভালো। |
নির্ভরযোগ্যতার জন্য বিশ্বস্ত আন্তর্জাতিক মেশিন নির্মাতাদের সাথে কাজ করুন যেমন ফোশান ওয়াইএসডি রোল ফর্মিং মেশিনারি বা স্বনামধন্য আঞ্চলিক সরবরাহকারীদের।
স্কোয়ার টিউব রোল ফর্মিং মেশিনের মূল্য বিবেচনা
স্কোয়ার টিউব রোল ফর্মিং মেশিনের মূল্য নির্ভর করে:
- উৎপাদন আউটপুট – উচ্চ ক্ষমতার লাইনগুলো বেশি খরচ।
- অটোমেশনের স্তর – ম্যানুয়াল বনাম অটোমেটেড ফিডিং এবং কাটঅফ।
- সাইজের পরিসর – বিস্তৃত পরিসরের জন্য দ্রুত চেঞ্জওভার ক্ষমতা প্রয়োজন।
- কাস্টমাইজেশন – বিশেষ প্রোফাইল ইঞ্জিনিয়ারিং খরচ বাড়ায়।
- উপাদান – স্টেইনলেস স্টিল এবং অ্যালুমিনিয়াম মাইল্ড স্টিল মেশিনের চেয়ে বেশি খরচ।
- ব্র্যান্ডের খ্যাতি – প্রিমিয়াম ব্র্যান্ডগুলো উচ্চ মূল্য দাবি করে।
ছোট স্কেলের জন্য ম্যানুয়াল রোল ফর্মিং মেশিন:
- একটি ছোট টিউব সাইজ উৎপাদনকারী বেসিক মেশিন: $১৫,০০০ থেকে $৩০,০০০
- বৃহত্তর পরিবর্তনশীল সাইজের ক্ষমতা: $৩০,০০০ থেকে $৬০,০০০
জন্য উচ্চ উৎপাদন অটোমেটেড লাইন:
- ফিক্সড উচ্চ ক্ষমতার একক প্রোফাইল লাইন: $৬০,০০০ থেকে $১০০,০০০
- দ্রুত চেঞ্জওভার নমনীয় লাইন: $৮০,০০০ থেকে $১৫০,০০০
- জটিল মাল্টি-প্রোফাইল পরিবর্তনশীল লাইন: $120,000+
টেবিল ৭: স্কোয়ার টিউব রোল ফর্মিং মেশিনের মূল্য পরিসর
| মেশিনের প্রকার | সাধারণ মূল্য পরিসর |
|---|---|
| ছোট হস্তচালিত রোল ফর্মার, স্থায়ী | $15,000 – $30,000 |
| মাঝারি হস্তচালিত, দ্রুত পরিবর্তনযোগ্য | $30,000 – $60,000 |
| বড় স্বয়ংক্রিয়, স্থায়ী প্রোফাইল | $60,000 – $100,000 |
| বড় স্বয়ংক্রিয়, পরিবর্তনশীল আকার | $80,000 – $150,000 |
| জটিল নমনীয় উচ্চ-উৎপাদনকারী | $120,000+ |
বার্ষিক উৎপাদন প্রয়োজনীয়তার ভিত্তিতে সরবরাহকারীদের থেকে বিস্তারিত দরপত্র অনুরোধ করুন। বাজেট মেশিনের তুলনায় প্রিমিয়াম মেশিনের দীর্ঘমেয়াদী খরচ যেমন পরিচালনা, রক্ষণাবেক্ষণ, নিষ্ক্রিয়কাল এবং পরিবর্তন সময় বিবেচনা করুন।
বর্গাকার টিউব রোল ফর্মিং মেশিনের স্থাপন এবং পরিচালনা
সঠিক স্থাপন এবং পরিচালনা পদ্ধতি উৎপাদন দক্ষতা, নিরাপত্তা এবং মেশিনের দীর্ঘায়ুতা নিশ্চিত করার জন্য অত্যাবশ্যক।
স্থাপন নির্দেশিকা
- সমতল, স্তরভিত্তিক কংক্রিট মেঝেতে স্থাপন করুন। দৃঢ়ভাবে নোঙর করুন।
- কয়েল লোডিং এবং উপকরণ আনলোডিংয়ের জন্য চারপাশে পর্যাপ্ত স্থান নিশ্চিত করুন।
- স্থানীয় নিয়মাবলী অনুসারে বৈদ্যুতিক সংযোগ স্থাপন করুন।
- লুপার এবং কাটিং প্রেসের মতো সহায়ক সরঞ্জামগুলি উপযুক্ত অবস্থানে স্থাপন করুন।
- নিরাপত্তা সংহতি, বেড়া এবং চিহ্নিতকরণ নিরাপত্তা নিয়মাবলী অনুসারে স্থাপন করুন।
- উৎপাদনের আগে সঠিক কার্যকারিতা নিশ্চিত করতে পরীক্ষামূলক চালানো করুন।
পরিচালনা নির্দেশিকা
- ওভারহেড ক্রেন এবং ক্ল্যাম্প ব্যবহার করে ডিকয়লারে কয়েল সতর্কতার সাথে লোড করুন।
- স্ট্রিপট প্রবেশ গাইড এবং রোলারের মধ্য দিয়ে থ্রেড করুন। গাইডগুলি সামঞ্জস্য করুন।
- প্রয়োজনীয় টিউব মাত্রার জন্য ম্যান্ড্রেলের আকার এবং রোলারের ব্যবধান নির্ধারণ করুন।
- টিউবের দৈর্ঘ্য অনুসারে কাটিং প্রেসের স্ট্রোক এবং ব্লেড গ্যাপ নির্ধারণ করুন।
- স্ট্রিপ প্রবাহ এবং গুণমান পরীক্ষা করতে ধীর গতিতে পরীক্ষামূলক চালানো শুরু করুন।
- মসৃণ উপকরণ সরবরাহ নিশ্চিত করার পর ধীরে ধীরে গতি বাড়ান।
- টিউবের মাত্রা এলোমেলোভাবে যাচাই করতে পুরুত্বের গেজ ব্যবহার করুন।
- উৎপাদনের সময় প্রয়োজন অনুসারে লুব্রিকেন্ট এবং শীতলকরণ প্রয়োগ করুন।
- সকল পর্যায়ে নিরাপত্তা সরঞ্জাম এবং প্রক্রিয়া অনুসরণ করুন।
সারণি ৮: রোল ফর্মিং মেশিনের স্থাপনা এবং পরিচালনা নির্দেশিকা
| পর্যায় | পদ্ধতি |
|---|---|
| স্থাপন | সমতল, স্তরভিত্তিক ভিত্তি দৃঢ়ভাবে অ্যাঙ্কর করুন ইউটিলিটি সংযোগ নিরাপত্তা সামগ্রী |
| পরিচালনা | কয়েল লোডিং পদ্ধতি উপকরণের প্রবেশকরণ ম্যান্ড্রেল স্থাপন, রোলের ফাঁক সামঞ্জস্য কাটিং প্রেস স্থাপন ধীরে শুরু করুন, গতি বাড়ান মাপ যাচাইয়ের জন্য গেজ ব্যবহার করুন লুব্রিকেন্ট প্রয়োগ করুন নিরাপত্তা প্রক্রিয়া অনুসরণ করুন |
সরবরাহকারীর নির্দেশিকা থেকে তৈরি পদ্ধতিতে মেশিন অপারেটরদের সম্পূর্ণ প্রশিক্ষণ প্রদান করুন যাতে কর্মক্ষমতা সর্বোচ্চ হয়।
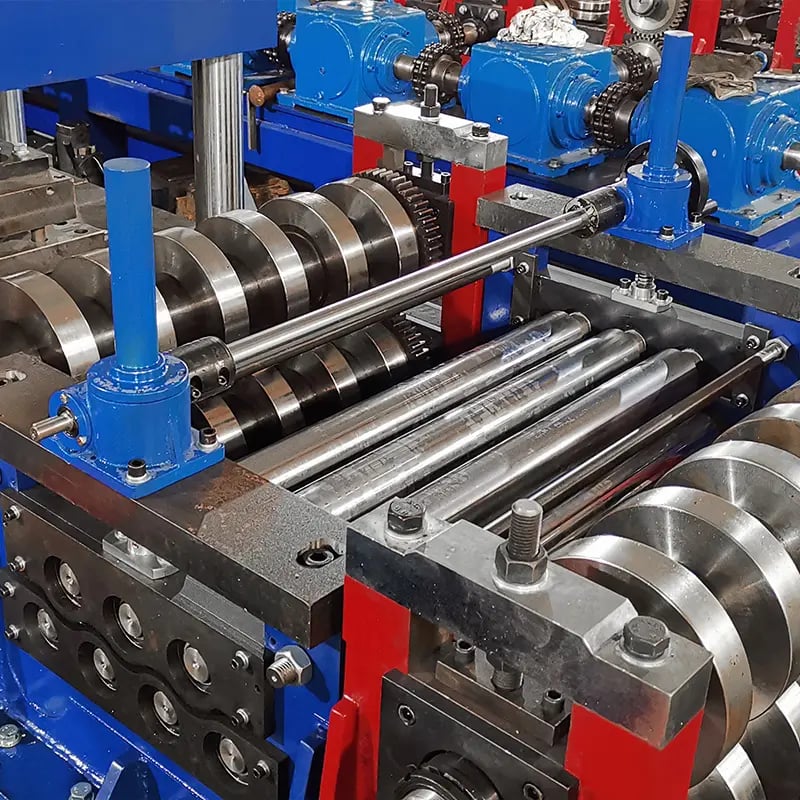
বর্গাকার টিউব রোল ফর্মিং সরঞ্জামের রক্ষণাবেক্ষণ
নিয়মিত রক্ষণাবেক্ষণ বাড়ায় স্কয়ার টিউব রোল ফর্মিং মেশিন দীর্ঘায়ু, কর্মক্ষমতা এবং নিরাপত্তা।
- প্রতিদিন পরিষ্কার ও পরিদর্শন করুন, বোল্ট, গার্ড, ইলেকট্রিকাল যাচাই করুন।
- নির্দিষ্টমতো রোলার, বিয়ারিং এবং চলমান উপাদানগুলোতে লুব্রিকেন্ট প্রয়োগ করুন।
- রোলার এবং গাইড পরিদর্শন করুন। ক্ষতিগ্রস্ত বা জীর্ণ আইটেমগুলো অবিলম্বে প্রতিস্থাপন করুন।
- হাইড্রোলিক সিস্টেম এবং হোস পরীক্ষা করুন। লিক অবিলম্বে সংশোধন করুন।
- বৈদ্যুতিক তারের ইনসুলেশনের অবস্থা যাচাই করুন। ক্ষতিগ্রস্ত অংশ মেরামত করুন।
- চেইনের টেনশন, স্প্রকেট, গিয়ার পরীক্ষা করুন। নির্দেশিকা অনুসারে সমন্বয় করুন।
- নিউম্যাটিক সিস্টেমের সংযোগ, চাপ এবং ভালভ যাচাই করুন।
- কাটিং ব্লেডগুলি ধারালো কিনা এবং গ্যাপ সঠিক কিনা তা নিশ্চিত করুন।
- ড্রাইভ বেল্ট, পুলি এবং অ্যালাইনমেন্ট পরীক্ষা করুন। প্রয়োজনে বেল্টের টেনশন সমন্বয় করুন।
- অ্যালাইনমেন্ট এড়াতে ফ্রেমের শিথিল বল্টগুলি শক্ত করুন।
সারণি ৯: রোল ফর্মিং মেশিনের জন্য প্রস্তাবিত রক্ষণাবেক্ষণ সময়সূচি
| ফ্রিকোয়েন্সি | কাজসমূহ |
|---|---|
| দৈনিক | গার্ড, বল্ট, বৈদ্যুতিক অংশ পরিদর্শন করুন পরিষ্কার করা |
| সাপ্তাহিক | রোলার, বিয়ারিং লুব্রিকেট করুন রোলার, গাইড পরিদর্শন করুন হাইড্রলিক্স, বৈদ্যুতিক অংশ পরীক্ষা করুন |
| মাসিক | নিউম্যাটিক্স, বেল্ট, ড্রাইভ অ্যালাইনমেন্ট যাচাই করুন ব্লেড ধারালো করুন/পরিবর্তন করুন |
| বার্ষিক | ফ্রেমের কাঠামোগত শক্তি পরীক্ষা মোটর, ড্রাইভ পরিদর্শন জীর্ণ অংশ প্রতিস্থাপন করুন |
কার্যকলাপ এবং অংশ প্রতিস্থাপন ট্র্যাক করতে রক্ষণাবেক্ষণ লগ রাখুন। দীর্ঘায়ু বাড়াতে বার্ষিক রক্ষণাবেক্ষণ শাটডাউনের সময়সূচি করুন।
সঠিক স্কোয়ার টিউবের আকার কীভাবে নির্বাচন করবেন
সর্বোত্তম নির্বাচনের জন্য মূল বিবেচনাসমূহ অনুসরণ করুন স্কোয়ার টিউবের আকার:
- আবেদন – আকার নির্ভর করে ভবনের কাঠামো, বেড়া বা কনভেয়রের প্রয়োজনের উপর।
- লোডের মাত্রা – ভারী লোডের জন্য বড় ক্রস-সেকশন। সর্বোচ্চ লোড ক্যাপাসিটি যাচাই করুন।
- স্প্যান – দীর্ঘ অসমর্থিত স্প্যানে ঝুলে পড়া কমাতে বড় আকার প্রয়োজন।
- ডিফ্লেকশনের সীমা – প্রত্যাশিত লোডে অনুমোদিত সীমার মধ্যে ডিফ্লেকশন রাখুন।
- শক্তির প্রয়োজন – উচ্চতর ইয়েল্ড শক্তির উপকরণ একই লোডে পাতলা ওয়াল অনুমোদন করে।
- ওজনের সীমা – ভারী টিউব ডেড লোড বাড়ায়। ক্রেনের ক্যাপাসিটি যাচাই করুন।
- খরচ – বড় টিউবের খরচ বেশি কিন্তু উপকরণের ব্যবহার অপ্টিমাইজ করে।
- মানদণ্ড – স্থানীয় নির্মাণ, ভবন এবং নিরাপত্তা কোড অনুসরণ করুন।
অ্যাপ্লিকেশনের জন্য শিয়ার, বেন্ডিং মোমেন্ট, ডিফ্লেকশন এবং স্ট্রেসের ইঞ্জিনিয়ারিং গণনা করুন। উপযুক্ত ডিজাইন মার্জিন এবং নিরাপত্তা ফ্যাক্টরের জন্য বিশেষজ্ঞের পরামর্শ নিন।
সারণি ১০: স্কোয়ার টিউবের আকার নির্বাচনের মূল বিবেচনাসমূহ
| কারণ | নির্দেশিকা |
|---|---|
| আবেদন | কাঠামোগত প্রয়োজন, লোডের ধরন |
| লোডের মাত্রা | সর্বোচ্চ প্রত্যাশিত লোডের জন্য আকার |
| স্প্যান | স্প্যানে ঝুলে পড়া, ডিফ্লেকশন কমান |
| ডিফ্লেকশনের সীমা | অনুমোদিত সীমা যাচাই করুন |
| শক্তির প্রয়োজন | উচ্চতর শক্তি, পাতলা ওয়াল |
| ওজনের সীমা | ভারী টিউব ডেড লোড যোগ করে |
| খরচ | বড় আকার উপকরণ অপ্টিমাইজ করে কিন্তু খরচ বাড়ায় |
| মানদণ্ড | স্থানীয় ভবন, নিরাপত্তা কোড অনুসরণ করুন |
ইঞ্জিনিয়ারিং প্রয়োজন, লোড ক্যাপাসিটি, স্প্যান সীমা এবং অ্যাপ্লিকেশনের উপযোগিতা পূরণকারী স্ট্যান্ডার্ড টিউব আকার নির্বাচন করুন। কঠোর পরীক্ষার মাধ্যমে কাঠামোগত কর্মক্ষমতা যাচাই করুন।
স্কোয়ার এবং রেকট্যাঙ্গুলার টিউব প্রোফাইলের তুলনা
স্কোয়ার টিউব
- সকল দিকে সমান শক্তি – টর্শনাল রিজিডিটি
- শক্তি এবং ওজনের সর্বোত্তম ভারসাম্য
- সজ্জাসংক্রান্ত ব্যবহারে সৌন্দর্যময় আকর্ষণ
- যোগযুক্তি এবং সংযোগ সহজ
- রোল ফর্মিং সীমার কারণে আকারের পরিসর সীমিত
রেকট্যাঙ্গুলার টিউব
- এক অক্ষে শক্তিশালী – একমুখী লোডের জন্য উত্তম
- বিম অ্যাপ্লিকেশনে বড় ওয়েব এরিয়া
- উচ্চতর সেকেন্ড মোমেন্ট অফ এরিয়া
- বর্ধিত ফর্মিং আকারের সক্ষমতা
- জয়েন্ট সংযোগ কঠিন
- সঠিকভাবে ব্রেস না করলে টুইস্টিংয়ের ঝুঁকি
সারণি ১১: বর্গকারী বনাম আয়তাকার নলের তুলনা
| প্যারামিটার | বর্গকারী নল | আয়তাকার নল |
|---|---|---|
| শক্তি | সকল দিকে সমান | প্রস্থ অক্ষ বরাবর সবচেয়ে শক্তিশালী |
| চেহারা | দৃষ্টিনন্দন | শিল্পমানের চেহারা |
| আকারের পরিসর | সাধারণত ৫০ মিমি থেকে ৪০০ মিমি | প্রস্থে ১০০০ মিমি পর্যন্ত সম্ভব |
| সংযোগ | যোগ করা সহজ | জয়েন্টের জন্য গাসেট প্রয়োজন |
| অ্যাপ্লিকেশন | কাঠামোগত এবং সজ্জাসংক্রান্ত | বিম, ফ্রেম, কাঠামো |
| খরচ | নিম্ন | ১৫-২০% উচ্চতর |
অধিকাংশ কাঠামোগত অ্যাপ্লিকেশনে স্কোয়ার টিউব কার্যকারিতা, খরচ এবং সৌন্দর্যের সর্বোত্তম ভারসাম্য প্রদান করে। এক দিকে উচ্চ শক্তির প্রয়োজনে যেমন দীর্ঘ স্প্যানিং বিমে রেকট্যাঙ্গুলার প্রোফাইল সুবিধাজনক।
ডিজাইন প্রক্রিয়ার সময় উভয় ধরনের আকৃতি বিবেচনা করুন এবং নির্দিষ্ট অ্যাপ্লিকেশনের লোড এবং প্রয়োজনীয়তার জন্য সবচেয়ে উপযুক্ত আকৃতি নির্বাচন করুন। বিশ্লেষণ এবং পরীক্ষণের মাধ্যমে পারফরম্যান্স যাচাই করুন।
রোল ফর্মিং মেশিন নিরাপত্তা টিপস
অপারেশনের সময় নিরাপত্তা সর্বোচ্চ অগ্রাধিকার হতে হবে বর্গকার টিউব রোল ফর্মিং সরঞ্জাম. মূল টিপস:
- শুধুমাত্র প্রশিক্ষিত অপারেটরদের জন্য প্রবেশ সীমাবদ্ধ করুন।
- বাধ্যতামূলক PPE – নিরাপত্তা চশমা, গ্লাভস, মজবুত জুতো।
- কাজের এলাকায় পর্যাপ্ত আলোকিত নিশ্চিত করুন।
- কাজের এলাকা পরিষ্কার এবং অগোছালো মুক্ত রাখুন।
- চলমান অংশের কাছে ঢিলেঢালা পোশাক বা গহনা না পরা।
- লম্বা চুল বাঁধা রাখুন যাতে জড়িয়ে না যায়।
- চালু অবস্থায় রোলারের মধ্যে কখনো হাত দিবেন না।
- টিউব হ্যান্ডেল করতে খালি হাতের পরিবর্তে ক্ল্যাম্প ব্যবহার করুন।
- রক্ষণাবেক্ষণের জন্য লকআউট/ট্যাগআউট পদ্ধতি অনুসরণ করুন।
- প্রবেশ সীমাবদ্ধ করতে নিরাপত্তা ম্যাট এবং বেড়া স্থাপন করুন।
- মেশিন চালু, চলমান এবং বন্ধ করার ধাপগুলো স্পষ্টভাবে লেবেল করুন।
- অ্যাক্সেসযোগ্য স্থানে জরুরি স্টপ স্থাপন করুন।
- নিয়মিত গার্ড, ইন্টারলক, ই-স্টপ পরিদর্শন করুন।
- স্থানীয় নিরাপত্তা সূত্রপত্র অনুসরণ করুন এবং সতর্কতা প্ল্যাকার্ড প্রদর্শন করুন।
টেবিল ১২: রোল ফর্মিং মেশিন নিরাপত্তা টিপস
| ফোকাস এলাকা | নিরাপদ অনুশীলন |
|---|---|
| প্রবেশ | শুধুমাত্র প্রশিক্ষিত অপারেটরদের অনুমতি |
| PPE | বাধ্যতামূলক নিরাপত্তা সরঞ্জাম |
| হাউসকিপিং | পরিষ্কার অগোছালো-মুক্ত স্থান |
| আচরণ | ঢিলেঢালা পোশাক বা গহনা নয় |
| রক্ষণাবেক্ষণ | লকআউট/ট্যাগআউট প্রক্রিয়া অনুসরণ করুন |
| সুরক্ষা ব্যবস্থা | ফেন্স, ম্যাট, বাধা ইনস্টল করুন |
| লেবেলিং | ধাপগুলোতে স্পষ্ট নির্দেশনা |
| পরিদর্শন | গার্ড, ইন্টারলক, ই-স্টপ পরীক্ষা করুন |
| সম্মতি | নিরাপত্তা কোড এবং মান অনুসরণ করুন |
ডিজাইন থেকে দৈনিক উৎপাদন পর্যন্ত প্রতিটি ধাপে নিরাপত্তা অন্তর্ভুক্ত করুন। ঝুঁকি মূল্যায়ন করুন এবং সমস্ত সম্ভাব্য সুরক্ষা ব্যবস্থা প্রয়োগ করুন। নিরাপত্তাকে প্রথম অগ্রাধিকার করুন।
সাধারণ রোল ফর্মিং মেশিন সমস্যার ট্রাবলশুটিং
কিছু সাধারণ স্কয়ার টিউব রোল ফর্মিং মেশিন সমস্যা এবং প্রতিকার:
বাঁকা বা বিকৃত টিউব
- অ্যালাইনমেন্টহীন রোল – সঠিকভাবে সমান্তরাল সারিবদ্ধ করুন
- অসমান রোল ব্যাসার্ধ – ক্ষতিগ্রস্ত রোল প্রতিস্থাপন করুন
- অনুপযুক্ত রোলার গ্যাপ – প্রক্রিয়া অনুসারে সমান গ্যাপ সেট করুন
- স্ট্রিপ স্টক কেন্দ্রীভূত নয় – উপাদানকে রোলার কেন্দ্ররেখায় গাইড করুন
মাত্রাগত অসঙ্গতি
- জীর্ণ রোল – রোলগুলো পুনঃসারফেস বা প্রতিস্থাপন করুন
- ক্ষতিগ্রস্ত/ভুল ম্যান্ড্রেল – সঠিক সাইজ দিয়ে প্রতিস্থাপন করুন
- ভুল রোল গ্যাপ – প্রিসিশন স্পেসার দিয়ে রিসেট করুন
- অতিরিক্ত স্ট্রিপ টেনশন – কয়েল ব্রেক ড্র্যাগ কমান
- নোংরা/শুকনো উপাদান – লুব্রিকেশন বাড়ান
পৃষ্ঠের ত্রুটি
- রোলার ক্ষতি – ক্ষতিগ্রস্ত রোল মেরামত বা প্রতিস্থাপন করুন
- ধুলো জমা – রোলার এবং গাইড পরিষ্কার করুন
- শুকনো উপাদান – সঠিক লুব্রিকেশন ব্যবহার করুন
- স্ট্রিপ স্লিটিং সমস্যা – প্রান্ত প্রস্তুতি উন্নত করুন
কাটা না হওয়া টিউব
- ম্লান ব্লেড – জীর্ণ ব্লেড ধারালো করুন বা প্রতিস্থাপন করুন
- ব্লেড গ্যাপ অতিরিক্ত বড় – স্পেসিফিকেশন অনুসারে গ্যাপ কমান
- কাটঅফ প্রেস ফিড অ্যালাইনমেন্টহীন – স্ট্রিপগুলো কাটঅফে পুনরায় সারিবদ্ধ করুন
- অতিরিক্ত স্ট্রিপ কম্পন – কাটঅফে উপাদান প্রবাহ স্থিতিশীল করুন
সারণি ১৩: সাধারণ রোল ফর্মিং মেশিন সমস্যার ট্রাবলশুটিং
| সমস্যা | সম্ভাব্য কারণ | সমাধান |
|---|---|---|
| বাঁকা টিউব | অ্যালাইন না হওয়া রোল অসমান রোল ব্যাসার্ধ অনুপযুক্ত গ্যাপ কেন্দ্রহীন স্ট্রিপ | রোলগুলো পুনরায় সারিবদ্ধ করুন ক্ষতিগ্রস্ত রোল প্রতিস্থাপন করুন সমান গ্যাপ সেট করুন উপাদান কেন্দ্রীভূত করুন |
| মাত্রা ত্রুটি | ঘষা খাওয়া রোল ভুল ম্যান্ড্রেল ভুল ফাঁক অতিরিক্ত টেনশন | রোলগুলো পুনরায় সারফেস করুন/প্রতিস্থাপন করুন ডান ম্যান্ড্রেল স্থাপন করুন ফাঁকগুলো সঠিকভাবে রিসেট করুন কয়েল ব্রেক ড্র্যাগ কমান |
| পৃষ্ঠের ত্রুটি | রোলার ক্ষতি ধুলো জমা শুষ্ক উপাদান দুর্বল কিনারা | রোলার মেরামত/প্রতিস্থাপন করুন পুরোপুরি পরিষ্কার করুন সঠিক লুব্রিকেশন ব্যবহার করুন কিনারা উন্নত করুন |
| কাটা না হওয়া টিউব | ভোঁতা ব্লেড অতিরিক্ত ব্লেড ফাঁক ফিড অ্যালাইনমেন্ট ত্রুটি অতিরিক্ত কম্পন | ব্লেড ধারালো করুন/পরিবর্তন করুন ব্লেড ফাঁক কমান ফিড পুনরায় অ্যালাইন করুন উপাদান প্রবাহ স্থিতিশীল করুন |
সংশোধনের আগে মূল কারণগুলো পুরোপুরি তদন্ত করুন। জটিল গুণমান সমস্যা সমাধানের জন্য সরবরাহকারীর সহায়তা নিন।
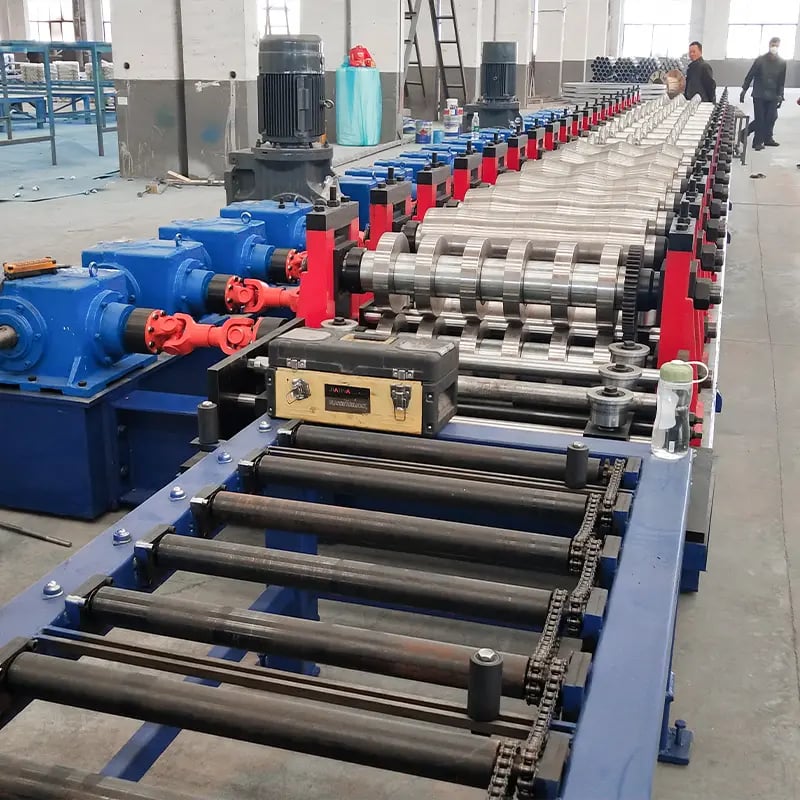
সাধারণ প্রশ্নাবলি
প্রশ্ন: কোন পুরুত্বের উপাদান রোল ফর্মিং করা যায়?
উত্তর: অধিকাংশ রোল ফর্মিং মেশিন ০.৩ মিমি থেকে ৩ মিমি পুরুত্ব প্রক্রিয়াকরণ করতে পারে। সর্বোত্তম পরিসীমা ১ থেকে ২ মিমি ভালো ফর্মেবিলিটির জন্য।
প্রশ্ন: রোল ফর্মিংয়ে কোন ধাতুর সালযোগ গঠন করা যায়?
উত্তর: মাইল্ড স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম, তামার সালযোগ। উপাদানের কোল্ড ফর্মিংয়ের জন্য পর্যাপ্ত ডাকটিলিটি থাকতে হবে।
প্রশ্ন: উৎপাদিত টিউবের দৈর্ঘ্য কত?
উত্তর: স্ট্যান্ডার্ড দৈর্ঘ্য ১ থেকে ৬ মিটার। কাস্টমাইজড অফলাইন কাটিংয়ের মাধ্যমে লম্বা দৈর্ঘ্য সম্ভব।
প্রশ্ন: বর্গাকার টিউব ছাড়া অন্যান্য প্রোফাইল উৎপাদন করা যায়?
উত্তর: হ্যাঁ, আয়তাকার, গোলাকার, সি সেকশন, কোণাকৃতি এবং কাস্টম প্রোফাইলও রোল ফর্ম করা যায়।
প্রশ্ন: উৎপাদন হার কত দ্রুত?
উত্তর: সাধারণত ১০-১৫ মিটার প্রতি মিনিট। অটোমেটেড হাই-স্পিড লাইন ৩০ মি/মিন এরও বেশি অর্জন করতে পারে।
প্রশ্ন: প্রক্রিয়ার দক্ষতাকে কোন কারণগুলো প্রভাবিত করে?
উত্তর: রোলার ডিজাইন, সঠিক অ্যালাইনমেন্ট, লুব্রিকেশন, স্ট্রিপ ফিড হার এবং ম্যান্ড্রেল আকৃতি।
প্রশ্ন: সাইজ পরিবর্তন কত দ্রুত হয়?
উত্তর: কুইক চেঞ্জ মেশিনে ফর্মিং রোলার এবং ম্যান্ড্রেল ১-২ ঘণ্টায় পরিবর্তন করা যায়। ফিক্সড রোল ফর্মারে ৪+ ঘণ্টা লাগে।
প্রশ্ন: টিউব মাত্রায় কোন টলারেন্স রক্ষা করা হয়?
উত্তর: রোল ফর্মিং +/- ০.৫ মিমি মাত্রাগত নির্ভুলতা রক্ষা করতে পারে। সেকেন্ডারি প্রক্রিয়া আরও নির্ভুলতা বাড়ায়।
প্রশ্ন: কোন নিরাপত্তা ব্যবস্থাগুলি সুপারিশ করা হয়?
উত্তর: নিরাপত্তা রক্ষক, বাধা, আন্তঃসংযোগ, জরুরি বন্ধকারী, ব্যক্তিগত সুরক্ষা সরঞ্জাম, প্রশিক্ষণ এবং নিরাপদ পরিচালনা পদ্ধতি।
প্রশ্ন: নিয়মিত কোন রক্ষণাবেক্ষণ প্রয়োজন?
উত্তর: পরিষ্কারকরণ, লুব্রিকেশন, রোলার, গাইড, হাইড্রলিক, ইলেকট্রিক, নিউমেটিক এবং অন্যান্য চলমান অংশগুলির পরিদর্শন।
প্রশ্ন: রোল ফর্মড টিউবের গুণমান সমস্যা কীভাবে সমাধান করা যায়?
উত্তর: প্রথমে মূল কারণের গভীর তদন্ত করুন। সরবরাহকারীর সাথে কাজ করে ফর্মিং পদ্ধতির সমস্যা চিহ্নিত করে সংশোধন করুন।
প্রশ্ন: কোনটি ভালো – বর্গক্ষেত্রাকার নাকি আয়তাকার টিউব?
উত্তর: খরচ, শক্তি এবং চেহারার জন্য সাধারণত বর্গক্ষেত্রাকারই সর্বোত্তম। দীর্ঘ স্প্যানের বিমের জন্য আয়তাকারের সুবিধা রয়েছে।
প্রশ্ন: কাস্টম প্রোফাইল বা ফিচার কীভাবে পাওয়া যায়?
উত্তর: অভিজ্ঞ রোল ফর্মিং অংশীদাররা বিশেষ প্রোফাইলের জন্য কাস্টম টুলিং ডিজাইন এবং নির্মাণ করতে পারে। কোটেশনের জন্য প্রোফাইল ড্রয়িং শেয়ার করুন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) বর্গাকার টিউবের জন্য ডাইরেক্ট-ফর্মিং ও ERW টিউব মিলের পার্থক্য কী?
ডাইরেক্ট-ফর্মিং স্কয়ার টিউব রোল ফর্মিং মেশিন প্রথমে গোল না বানিয়েই ফালাকে সরাসরি বর্গাকার/আয়তাকার প্রোফাইলে গঠন করে; এতে কোণায় পাতলা হওয়া কমে এবং মাপের সামঞ্জস্য বাড়ে। ERW (প্রথমে গোল, পরে বর্গাকার) মিলে গোল টিউব তৈরি করে তারপর বর্গাকার মাপে আনা হয়; এতে কোণায় উপাদান বেশি পাতলা হতে পারে, তবে পুরোনো টুলিংয়ের সঙ্গে মানানসই হতে পারে।
2) সমন্বয়যোগ্য স্কয়ার টিউব রোল ফর্মিং মেশিন মাপ বদলের পরও নির্ভুলতা কীভাবে বজায় রাখে?
এগুলো সার্ভো-অবস্থানযুক্ত স্ট্যান্ড, রোল-গ্যাপ/ম্যান্ড্রেলের মাপের ডিজিটাল রেসিপি, দ্রুত-বদলযোগ্য ক্যাসেট এবং সাইজিং অংশে লেজার গেজিং ব্যবহার করে; পরিবর্তনের পর বাহুর মাপে ±0.3–0.5 mm সহনসীমা ধরে রাখে।
3) একই লাইনে কি উচ্চ-শক্তির স্টিল (HSS) ও গ্যালভানাইজড কয়েল চালানো যায়?
হ্যাঁ, তবে প্রোফাইলভিত্তিক পাস-নকশা, বড় বাঁক-ব্যাসার্ধ, বেশি মোটর টর্ক, কঠিনকৃত/পালিশ রোল এবং উপযুক্ত লুব্রিকেশন দরকার। টেনসাইল তথ্য দিয়ে যাচাই করুন এবং ASTM A500/A1085 বা EN 10219 অনুযায়ী কোণায় পাতলা হওয়া ও সমতলতা পরীক্ষা করুন।
4) স্কয়ার টিউব রোল ফর্মিং লাইনে কোন ইনলাইন কাজগুলো সবচেয়ে প্রচলিত?
প্রি-পাঞ্চিং, এমবসিং, স্লটিং, ভেতরের ব্যাসের চ্যামফারিং এবং মার্কার প্রিন্টিং। কাঠামোগত পণ্যে ইনলাইন ওয়েল্ড-সিম ট্র্যাকিং (ERW হলে) ও এডি-কারেন্ট ওয়েল্ড পরীক্ষা প্রচলিত; ডাইরেক্ট-ফর্মিংয়ে ইনলাইন লেজার দিয়ে মাপ স্ক্যান করা বেশি ব্যবহৃত।
5) পুরু দেয়ালের বর্গাকার টিউবের জন্য কোন কাট-অফ ব্যবস্থা সবচেয়ে ভালো?
সার্ভো-সমলয় ফ্লাইং কোল্ড স নিখুঁত বর্গাকারত্ব বজায় রেখে বার কম এমন কাট দেয়; পাতলা দেয়ালে হাইড্রলিক শিয়ার যথেষ্ট হতে পারে। স নির্বাচন দেয়ালের পুরুত্ব, কোটিং ও লক্ষ্যগতির ওপর নির্ভর করে।
স্কয়ার টিউব রোল ফর্মিং মেশিনের জন্য 2025 সালের শিল্প প্রবণতা
- ডাইরেক্ট-ফর্মিং বাড়ছে: কোণায় পাতলা হওয়া 15–25% কমাতে ও উপাদান সাশ্রয়ে ফ্যাব্রিকেটররা গোল-থেকে-বর্গাকার প্রক্রিয়ার বদলে ডাইরেক্ট-ফর্মিংয়ে যাচ্ছে।
- স্মার্ট পরিবর্তন: সার্ভো স্ট্যান্ড-পজিশনিং ও ক্যাসেট টুলিং নানা ধরনের টিউব SKU-এর পরিবর্তন-সময় 35–55% কমায়।
- ইনলাইন মেট্রোলজি: বহু-অক্ষের লেজার গেজ বাহুর মাপ, বর্গাকারত্ব, মোচড় ও কোণের ব্যাসার্ধ তাৎক্ষণিক যাচাই করে; SPC-এর জন্য তথ্য MES-এ পাঠায়।
- উচ্চ-শক্তির উপকরণ: কাঠামোগত কাজে S355–S500 ও ASTM A1085-এর ব্যবহার বাড়ায় উন্নত ড্রাইভ ও পাস-নকশার প্রয়োজন হচ্ছে।
- শক্তি ও নিরাপত্তার উন্নয়ন: নতুন লাইনে রিজেনারেটিভ ড্রাইভ এবং Safe Torque Off-সহ PL e নিরাপত্তা মানক হয়ে উঠছে।
- ডিজিটাল টুইন: FEA-ভিত্তিক পাস-নকশা ও ভার্চুয়াল চালুকরণ পরীক্ষামূলক অপচয় কমায় এবং অটোমোটিভ কাজে PPAP দ্রুত করে।
2025 ডেটা স্ন্যাপশট (বাজার এবং প্রযুক্তিগত বেঞ্চমার্ক)
| সূচক (2025) | সাধারণ মান/পরিসর | স্কয়ার টিউব রোল ফর্মিং মেশিনের জন্য তাৎপর্য | উৎসসমূহ |
|---|---|---|---|
| বিশ্বব্যাপী কাঠামোগত টিউবের চাহিদা বৃদ্ধি (2025–2029 CAGR) | 3.5–4.8% | উচ্চ উৎপাদনক্ষমতার মডিউলার লাইনে বিনিয়োগকে সমর্থন করে | World Steel Association; বাজার প্রতিবেদন |
| নতুন স্কয়ার টিউব লাইনে ডাইরেক্ট-ফর্মিং গ্রহণ | 30–40% | উপাদান সাশ্রয় ও কোণের পুরুত্বে উন্নত নিয়ন্ত্রণ | OEM সংক্ষিপ্ত বিবরণ (Fives, Formtek, Dallan) |
| সাধারণ কাট-দৈর্ঘ্যের নির্ভুলতা (ফ্লাইং কোল্ড স) | ±0.3–0.6 mm | স্ক্যাফোল্ডিং/ফ্যাব্রিকেশনে পুনরায় কাজ কমায় | OEM ডেটাশিট |
| রিজেনারেটিভ ড্রাইভে শক্তি সাশ্রয় | 10–18% | প্রতি টন উৎপাদিত টিউবে OPEX কম | ABB/Siemens অ্যাপ্লিকেশন নোট |
| সাধারণ পুরুত্বের পরিসর (স্কয়ার টিউব) | 0.8–6.0 mm wall | ড্রাইভ/স্ট্যান্ডকে বিস্তৃত বলের পরিসর সামলাতে হবে | ASTM A500/A1085; EN 10219 |
| চেঞ্জওভার সময় (ক্যাসেট টুলিং) | 15–40 minutes | বহু ধরনের উৎপাদনে OEE বাড়ায় | শিল্প কেস প্রতিবেদন (FFJournal, Modern Metals) |
নোট: আঞ্চলিক মানদণ্ড (ASTM A500/A1085, EN 10219), ওয়েল্ডিং ও কোটিংয়ের সামঞ্জস্য এবং স্থানীয় নিরাপত্তা কোড সব সময় নিশ্চিত করুন।
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- ASTM A500/A1085: https://www.astm.org
- EN 10219: https://standards.cencenelec.eu
- বিশ্ব ইস্পাত সংস্থা: https://worldsteel.org
- Metal Construction Association: https://www.metalconstruction.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: ডাইরেক্ট-ফর্মিংয়ে উন্নীত হয়ে স্কয়ার টিউবে উপকরণ ব্যবহার কমে (2025)
পটভূমি: 40×40×2.5 mm টিউব উৎপাদনকারী এক স্ক্যাফোল্ডিং প্রস্তুতকারক গোল-থেকে-বর্গাকার ERW প্রক্রিয়ায় বেশি অপচয় ও কোণায় পাতলা হওয়ার সমস্যায় পড়ে।
সমাধান: সার্ভো স্ট্যান্ড, ইনলাইন লেজার মেট্রোলজি ও রেসিপি-চালিত পাস-নকশাসহ ডাইরেক্ট-ফর্মিং স্কয়ার টিউব রোল ফর্মিং লাইন স্থাপন করা হয়।
ফলাফল: কোণায় পাতলা হওয়া 21% কমে; ফলন 1.3% বাড়ে; পরিবর্তন-সময় 55 থেকে 28 মিনিটে নামে; 85% ব্যবহারে বছরে প্রায় ~240 টন স্টিল সাশ্রয় হয়।
কেস স্টাডি 2: বিদ্যমান লাইনে উচ্চ-শক্তির S460 আয়তাকার টিউব (2024)
পটভূমি: পুরো মিল বদল না করেই 120×60×4 mm S460 টিউব তৈরির প্রয়োজন ছিল এক কাঠামোগত ফ্যাব্রিকেটরের।
সমাধান: প্রধান ড্রাইভ ও গিয়ারবক্স উন্নত করা হয়, FEA দিয়ে পাস-ফ্লাওয়ার অপ্টিমাইজ করা হয়, উচ্চচাপের মাইক্রো-লুব্রিকেশন প্রয়োগ হয় এবং কার্বাইড ব্লেডসহ ফ্লাইং কোল্ড স নেওয়া হয়।
ফলাফল: 22 m/min স্থিতিশীল উৎপাদন অর্জিত হয়; বর্গাকারত্ব 0.4 mm-এর মধ্যে থাকে; অপচয় 3.2% থেকে 1.4%-এ নামে; ব্লেডের আয়ু 35% বাড়ে।
বিশেষজ্ঞদের মতামত
- Dr. Marco Rinaldi, Politecnico di Milano-তে ফর্মিং সিমুলেশন বিভাগের প্রধান
“ডাইরেক্ট-ফর্মিং স্কয়ার টিউবে কোণায় সঞ্চিত স্ট্রেন কমায়। FEA-নির্দেশিত পাস-নকশা সাধারণত মোচড় স্থিতিশীল রেখেই কোণায় পাতলা হওয়া 15–25% কমায়।” - Elaine Porter, পণ্য পরিচালক, Formtek Group
“সার্ভো স্ট্যান্ড-পজিশনিংসহ ক্যাসেট টুলিং নানা ধরনের টিউব প্রস্তুতকারকের দ্রুততম ROI দেয়—পরিবর্তন-সময় কমা ও প্রথম ধাপের ফলন বাড়ার কারণে প্রায়ই 12 মাসেরও কমে।” - David Chong, জ্যেষ্ঠ ওয়েল্ডিং প্রকৌশলী, TWI (The Welding Institute)
“ERW-ভিত্তিক লাইনে সিমের তাপ নিয়ন্ত্রণ এবং NDE—এডি কারেন্ট ও থার্মোগ্রাফি—অত্যন্ত গুরুত্বপূর্ণ। ওয়েল্ডের অখণ্ডতাকে মাপের স্থিতিশীলতার সঙ্গে মেলাতে ইনলাইন লেজার গেজিংও ব্যবহার করুন।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- মানদণ্ড এবং নকশা
- ASTM A500/A1085 (কাঠামোগত টিউব) — https://www.astm.org
- EN 10219 (কোল্ড-ফর্মড ওয়েল্ডেড কাঠামোগত ফাঁপা সেকশন) — https://standards.cencenelec.eu
- AISC Steel Construction Manual — https://www.aisc.org
- সিমুলেশন ও পাস-নকশা
- COPRA RF (data M) — https://www.datam.de
- AutoForm/Forming — https://www.autoform.com
- Altair Inspire/Forming — https://www.altair.com
- পরিমাপ ও QC
- Micro-Epsilon লেজার প্রোফাইল সেন্সর — https://www.micro-epsilon.com
- Keyence ইনলাইন মেট্রোলজি — https://www.keyence.com
- ড্রাইভ ও অটোমেশন
- Siemens SINAMICS + TIA Portal — https://new.siemens.com
- ABB Motion — https://new.abb.com/drives
- শিল্প-বিষয়ক তথ্য
- World Steel Association — https://worldsteel.org
- FFJournal — https://www.ffjournal.net
- Modern Metals — https://www.modernmetals.com
উদ্ধৃতি-সংক্রান্ত নোট: ASTM/EN মানদণ্ড ও OEM নির্দেশিকার সঙ্গে মিলিয়ে কার্যকারিতা ও নিরাপত্তা যাচাই করুন। বাজারের পরিসংখ্যান World Steel Association-এর পূর্বাভাস ও নির্ভরযোগ্য বাণিজ্য সাময়িকীর তথ্যের ওপর ভিত্তি করে।
সর্বশেষ আপডেট: 2025-10-23
পরিবর্তনলগ: 5টি FAQ যোগ; তথ্যসারণিসহ 2025 সালের প্রবণতা অন্তর্ভুক্ত; দুটি সাম্প্রতিক কেস স্টাডি ও বিশেষজ্ঞ মতামত যোগ; নির্ভরযোগ্য লিংকসহ সরঞ্জাম/সম্পদ সংকলন।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-05-15 অথবা তার আগে, যদি ASTM/EN-এর নতুন সংশোধনী প্রকাশিত হয়, OEM ডাইরেক্ট-ফর্মিং মানদণ্ড প্রকাশ করে, অথবা টিউব মিল-সম্পর্কিত শক্তি/নিরাপত্তা বিধি বদলায়।





