
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

স্টিল ডেক রোল ফর্মিং যন্ত্র ভবন ও অবকাঠামোর জন্য করুগত স্টিল ডেকিং উৎপাদনে এগুলি অপরিহার্য সরঞ্জাম। এই বিস্তারিত নির্দেশিকা স্টিল ডেক রোল ফর্মিং যন্ত্রের ধরন, প্রযুক্তিগত বিশদন, প্রয়োগ, স্থাপন, পরিচালনা ও রক্ষণাবেক্ষণ থেকে সরবরাহকারী নির্বাচন এবং মূল্য নির্ধারণসহ সকল দিক নিয়ে বিস্তারিত তথ্য প্রদান করে।
স্টিল ডেক রোল ফর্মিং যন্ত্রের সারাংশ
স্টিল ডেক রোল ফর্মিং যন্ত্রটি স্টিল কয়েলকে ক্রমাগত বাঁকিয়ে ও গড়িয়ে কাঙ্ক্ষিত রিবযুক্ত প্রোফাইলে করুগত স্টিল ডেকিং শীট তৈরি করে। স্টিল ডেকিং ভবন ও অবকাঠামোর কংক্রিটের মেঝেতে দৃঢ় সমর্থন প্রদান করে।
রোল ফর্মিং যন্ত্রগুলি সমতল স্টিল কয়েল স্টককে ক্রমবর্ধমান রোলিং স্টেশনের মধ্য দিয়ে লম্ববৃত্তাকারভাবে পাস করে শেষ ডেকিং প্যানেলে রূপান্তরিত করে। প্রতিটি রোলিং স্টেশন একাধিক রোলারের মাধ্যমে শীটকে ধাপে ধাপে নির্দিষ্ট প্রোফাইলে গঠন করে।
স্টিল ডেক রোল ফর্মিং লাইনগুলি ঐতিহ্যবাহী প্রেস ব্রেকিং বা বেন্ডিং পদ্ধতির তুলনায় অনেক দ্রুত, দক্ষতার সাথে এবং নির্ভুলভাবে ডেকিং উৎপাদন করে। স্বয়ংক্রিয় যন্ত্রগুলি সামঞ্জস্যপূর্ণ গুণমান নিশ্চিত করে এবং শ্রমের প্রয়োজনীয়তা হ্রাস করে।
স্টিল ডেক রোল ফর্মিং সরঞ্জাম সম্পর্কিত মূল তথ্যসমূহ:
- কয়েল স্টক থেকে করুগত স্টিল ডেকিং উৎপাদন করে
- শীটগুলিকে রিবযুক্ত ডেক প্যানেলে বাঁকাতে রোল ফর্মিং কৌশল প্রয়োগ করে
- শেষ ডেকিংয়ের অবিরত দৈর্ঘ্য উৎপাদন করে
- উচ্চ গতি এবং নির্ভুল গঠনের জন্য স্বয়ংক্রিয়
- বিভিন্ন ডেক প্রোফাইল তৈরির জন্য নমনীয় সরঞ্জাম
- প্রেস ব্রেকিং বা বেন্ডিংয়ের চেয়ে কম স্থানের প্রয়োজন
- অন্যান্য ডেকিং ফ্যাব্রিকেশনের চেয়ে কম অপারেশনাল খরচ
স্টিল ডেক রোল ফর্মিং মেশিনের প্রকারভেদ
স্টিল ডেক রোল ফর্মিং মেশিনের দুটি প্রধান প্রকার রয়েছে:
ফিক্সড লেংথ রোল ফর্মার
এই সরলতর মেশিনগুলি নির্দিষ্ট দৈর্ঘ্যের স্টিল ডেকিং উৎপাদন করে, যেমন ২ ফুট বা ৪ ফুট লম্বা শীট।
- কম ক্যাপাসিটির উৎপাদনের জন্য পছন্দনীয়
- প্রতিটি শীটকে নির্দিষ্ট আকারে কাটার জন্য কাটিং ডিভাইস ব্যবহার
- নতুন দৈর্ঘ্যে পরিবর্তন সময়সাপেক্ষ
- প্রতিটি শীটের জন্য শুরু-বন্ধ করা উৎপাদন গতি কমায়
কন্টিনিউয়াস রোল ফর্মিং লাইন
কন্টিনিউয়াস রোল ফর্মারগুলি ইনপুট কয়েল থেকে দীর্ঘ অপরিবর্তিত দৈর্ঘ্যের ডেকিং উৎপাদন করে।
- দ্রুত লাইন গতিতে উচ্চ উৎপাদন ক্যাপাসিটি
- কয়েল পরিবর্তন ছাড়া কোনো বন্ধ নেই, তাই মসৃণ অপারেশন
- ইনস্টলেশনের সময় গ্রাহক দ্বারা দৈর্ঘ্য নির্ধারণ করা হয়
- ১৫০ ফুট দৈর্ঘ্য পর্যন্ত সাধারণ কনফিগারেশন
- প্রয়োজনীয় আকারে সমাপ্ত শীট কাটার জন্য কাট-অফ ডিভাইস কেটে ফেলে
- বিভিন্ন ডেক প্রোফাইলের মধ্যে দ্রুত পরিবর্তন
রোল ফর্মিং মেশিনে গঠিত সাধারণ ডেকিং প্রোফাইলসমূহ
- সংকীর্ণ রিবযুক্ত শীট (১.৫ ইঞ্চি উঁচু রিব)
- মধ্যম রিবযুক্ত শীট (৩ ইঞ্চি উঁচু রিব)
- প্রশস্ত রিবযুক্ত শীট (৬ ইঞ্চি উঁচু রিব)
- সেলুলার বা ফ্লুটেড ডেকিং
- সাইনুসয়েডাল, ট্রাপিজয়েডাল এবং বাঁকানো প্রোফাইল
- স্বয়ংক্রিয় মিলিত এবং আন্তঃসংযুক্ত ডেকিং
- শব্দশোষণকারী এবং কম্পোজিট ফ্লোর ডেকিং
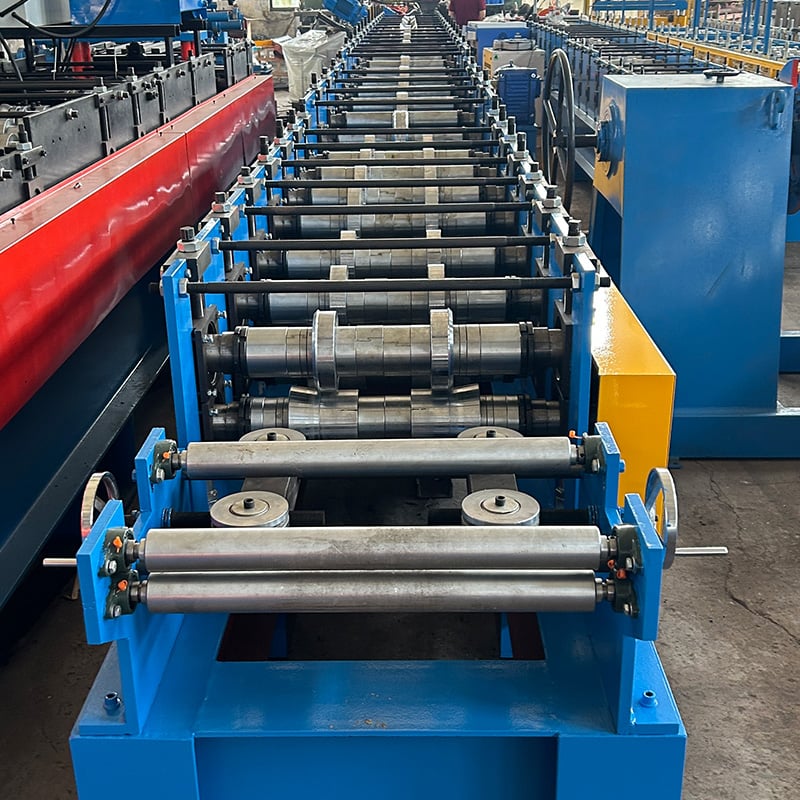
স্টিল ডেক প্যানেলের জন্য রোল ফর্মিং প্রক্রিয়া
রোল ফর্মিং প্রক্রিয়া ধারাবাহিক পর্যায়ের মাধ্যমে স্টিল কয়েলকে ডেক শীটিংয়ে বাঁকিয়ে গঠন করে:
কয়েল খোলা – কয়েল স্টককে ডি-কয়েলারে লোড করা হয় যা লাইনে শীট উন্মোচন করে। ব্রেক টেনশনিং উন্মোচন নিয়ন্ত্রণ করে।
ফিডিং – ফিড রোলারগুলি শীটকে ধরে ধরে স্থির গতিতে সরঞ্জামের মধ্য দিয়ে টানে।
লেভেলিং – লেভেলারগুলি কয়েলের বক্রতা অপসারণ করে এবং রোল ফর্মিংয়ের আগে শীটকে সমতল করে।
প্রি-পাঞ্চিং – ঐচ্ছিক পাঞ্চগুলি ফাস্টেনার, ইউটিলিটি ইত্যাদির জন্য ছিদ্র তৈরি করে।
রোল গঠন – শীটটি রিবযুক্ত ডেকিং প্রোফাইলে ক্রমান্বয়ে বাঁকানোর জন্য রোলারের গ্রুপের মধ্য দিয়ে অগ্রসর হয়।
ক্যালিব্রেশন – চূড়ান্ত রোলারগুলি রিবের মাত্রাগুলিকে সঠিক সহনশীলতায় ক্যালিব্রেট করে।
কাট-অফ – ফ্লাইং শিয়ার বা সো অফলাইনে নির্দিষ্ট দৈর্ঘ্যে শীট কাটে বা ফিক্সড লেংথ লাইনে একক শীটগুলি বিচ্ছিন্ন করে।
স্ট্যাকিং – কনভেয়রগুলি নিম্নধারার প্রক্রিয়ার জন্য সমাপ্ত ডেকিং শীটগুলিকে সাজায়।
স্টিল ডেকিংয়ের জন্য রোল ফর্মিং রোলার
স্টিল ডেক রোল ফর্মারের মূল অংশ হল রোলিং ডাইগুলি। বিভিন্ন রোলিং ডাইয়ের সমন্বয় বিভিন্ন ডেকিং প্রোফাইল উৎপাদন করে। প্রধান রোলারের ধরনগুলি হল:
- ফর্মিং রোলার – শীটকে করুগেটেড রিব আকৃতিতে ক্রমান্বয়ে বাঁকায়।
- ক্যালিব্রেশন রোলার – সঠিক রিব উচ্চতা, প্রস্থ এবং কোণ নির্ধারণ করে।
- আইডলার রোলার – ফর্মিং স্টেশনগুলির মধ্যে সমর্থন প্রদান করে।
- স্লটিং রোলার – কম্পোজিট অ্যাকশনের জন্য ডেকের উপত্যকায় ডিম্পল স্লট পাঞ্চ করে।
- ক্রিম্পিং রোলার – নির্দিষ্ট ডেকে আন্তঃসংযোগের জন্য রিব ক্রিম্প করে।
লম্ববৃত্তাকার রোলিং ডাইগুলি প্রত্যেক স্টেশন ফ্রেমের শ্যাফটে ইনলাইনে মন্ত্রিত। প্রোফাইলের জটিলতা পরিবর্তনের জন্য স্টেশন যোগ বা অপসারণ করা যায়। রোলারগুলি সূক্ষ্ম সহনশীলতায় মেশিনযুক্ত এবং কার্বাইডের মতো অতি-কঠিন উপাদান দিয়ে তৈরি যাতে দীর্ঘস্থায়িত্ব নিশ্চিত হয়।
স্টিল ডেক রোল ফর্মিং মেশিনের প্রধান উপাদানসমূহ
সম্পূর্ণ রোল ফর্মিং লাইনগুলি স্টিল হ্যান্ডলিং এবং গঠনের জন্য একাধিক উপাদান নিয়ে গঠিত:
ইনপুট ম্যাটেরিয়াল সিস্টেম
- ডি-কয়েলার – স্টিল কয়েল ধরে রাখে এবং লাইনে শীট উন্মোচন করে। অনবরিল মোটর এবং কয়েল টেনশনিং অন্তর্ভুক্ত।
- ফিডার – শীট ধরে প্রথম স্টেশনে ফিড করে। ফিড রোল এবং সার্ভো মোটর নিয়ে গঠিত।
- লেভেলার – রোল ফর্মিংয়ের আগে শীট সমতল করে। ৩-রোলার, ৫-রোলার বা ৭-রোলার লেভেলার হতে পারে।
- শীট গাইড – সমতল শীটকে রোল ফর্মারের দিকে নির্দেশ করে। সামঞ্জস্যযোগ্য প্রান্ত গাইড ব্যবহার করে।
রোল ফর্মিং সিস্টেম
- রোল ফর্মিং স্টেশন – প্রত্যেক স্টেশনে স্ট্যান্ড, রোল শ্যাফট, বিয়ারিং, রোল এবং ড্রাইভ রয়েছে। স্টেশনের সংখ্যা প্রোফাইলের জটিলতা অনুসারে পরিবর্তিত হয়।
- ফর্মিং রোলস – প্রত্যেক স্টেশনে রিব এবং উপত্যকা গঠনকারী বিশেষ রোল।
- ক্যালিব্রেশন রোল – ফর্মিং রোলের পর রিবের মাত্রা চূড়ান্ত করে।
- ক্রিম্পিং এবং স্লটিং রোল – প্রয়োজনে ক্রিম্পিং বা স্লট পাঞ্চিংয়ের মতো অতিরিক্ত অপারেশন।
- রোল শ্যাফট – রোলগুলিকে সমর্থনকারী শক্তিশালী স্টিল শ্যাফট।
- রোল বিয়ারিং – লোডের উপযোগী ভারী-ডিউটি বিয়ারিং যেমন প্লামার ব্লক।
- রোল ড্রাইভ – ইলেকট্রিক মোটর প্রত্যেক স্টেশন চালায় বা স্ক্রু/বেল্ট ড্রাইভ শক্তি সরবরাহ করে।
- রোল চেঞ্জ ট্রলি – রোলার বিনিময়ে সহায়তার জন্য বিশেষ ট্রলি।
আউটপুট ম্যাটেরিয়াল সিস্টেম
- রানআউট টেবিল – নিম্নধারার প্রক্রিয়ার জন্য সমাপ্ত ডেক শীট প্রসারিত করে।
- কাট-অফ ডিভাইস – ফ্লাইং শিয়ার বা সো শীটকে দৈর্ঘ্যে কাটে।
- স্ট্যাকার – কাটা শীট সংগ্রহ করে এবং লাইনের বাইরে স্ট্যাক করে।
নিয়ন্ত্রণ ব্যবস্থা
- পিএলসি কন্ট্রোল – লাইনের গতি, ফিডব্যাক সিগন্যাল এবং সেন্সর মনিটর করে।
- এইচএমআই টাচস্ক্রিন – লাইন নিয়ন্ত্রণ, স্টার্ট/স্টপ এবং মনিটরিংয়ের জন্য অপারেটর ইন্টারফেস।
- সার্ভো ড্রাইভ – মোটর এবং সঠিক গতির বন্ধ-লুপ নিয়ন্ত্রণ।
- সেন্সর – উপাদানের অবস্থান এবং গতি সনাক্তকারী প্রক্সিমিটি সেন্সর।
- নিরাপত্তা বৈশিষ্ট্য – অপারেটর সুরক্ষার জন্য ই-স্টপ, গার্ডিং এবং সেফটি গেট।
রোল ফর্মড স্টিল ডেকিংয়ের প্রয়োগ এবং ব্যবহার
স্টিল ডেক রোল ফর্মিং মেশিনে তৈরি ডেকিংয়ের অসংখ্য প্রয়োগ রয়েছে:
ফ্লোর ডেকিং
- ভবনে কংক্রিট ফ্লোর স্ল্যাবের জন্য শক্তিকরণ
- একীভূত কংক্রিট টপিংয়ের জন্য কম্পোজিট ফ্লোর ডেক
- শব্দ শোষণের জন্য ছিদ্রযুক্ত শব্দশোষণকারী ডেকিং
রুফ ডেকিং
- কাঠ বা কংক্রিট ডেকের পরিবর্তে ছাদের সাবস্ট্রেট
- ইনসুলেশন ভর্তিকি কম্পোজিট রুফ ডেক
- শব্দপ্রতিরোধী শব্দশোষণকারী রুফ ডেক
দেয়াল প্যানেল
- অভ্যন্তরীণ দেয়াল কভারিং, পার্টিশন এবং মেজানিন
- কার্টেন ওয়াল এবং স্প্যান্ড্রেল প্যানেল
- শীথিংসহ স্ট্রাকচারাল স্টাড ওয়াল
অন্যান্য প্রয়োগ
- সিঁড়ি, পথচলার, ক্যাটওয়াক এবং প্ল্যাটফর্ম
- কালভার্ট, সুড়ঙ্গ, খাল এবং নিকাশী
- ট্রেলার, মোটরহোম এবং মোবাইল আশ্রয়
- স্যাফোল্ডিং, শোরিং এবং কংক্রিট ফর্মিং
স্টিল ডেকিং নির্মাণ লোডের জন্য দৃঢ় সমর্থন প্রদান করে এবং দক্ষতার জন্য হালকা হয়। এমবসমেন্টসহ রিবযুক্ত আকৃতি কম স্টিল ব্যবহার করে শক্তি বাড়ায়।
স্টিল ডেক রোল ফর্মিং মেশিনের স্পেসিফিকেশনসমূহ
স্টিল ডেক রোল ফর্মিং লাইনগুলি বিভিন্ন আকার এবং স্পেসিফিকেশনসহ উপলব্ধ:
| স্পেসিফিকেশন | সাধারণ আকার/রেটিং |
|---|---|
| লাইনের গতি | ১৬ – ১০০ ফুট/মিনিট |
| ইনপুট শীট প্রস্থ | ২৪ – ৭২ ইঞ্চি |
| সমাপ্ত শীটের দৈর্ঘ্য | ২ – ১৫০ ফুট |
| ইস্পাতের পুরুত্ব | ২০ – ২২ গেজ (০.৮ – ০.০৩৬ ইঞ্চি) |
| ইস্পাতের সজ্জা শক্তি | ৩৩ – ৮০ কেএসআই |
| রোল স্টেশন | ১০ – ২৬ স্টেশন |
| লাইনের শক্তি | ১৫ – ৫০ কিলোওয়াট |
| রোল পরিবর্তন | ম্যানুয়াল বা অটোমেটিক |
| নিয়ন্ত্রণ ব্যবস্থা | পিএলসি সঙ্গে এইচএমআই |
| কাঠামোগত নকশা | ভবন সংহিতা অনুসারে |
- মেশিনগুলো বিশেষ ডেকিং প্রয়োজনীয়তার জন্য কাস্টমাইজ করা যায়।
- জটিল লম্বা শীটের জন্য ১৬ ফুট/মিনিট থেকে উচ্চ আয়তনের জন্য ১০০ ফুট/মিনিট পর্যন্ত গতি।
- প্রস্থ ২৪ ইঞ্চি থেকে ৭২ ইঞ্চি ইনপুট কয়েল ধারণ করে।
- সাধারণ দৈর্ঘ্যের পরিসীমা ২ থেকে ২০ ফুট কিন্তু ১৫০ ফুট পর্যন্ত হতে পারে।
- পুরুতর উপাদান ত্রুটি এড়াতে কম গতির প্রয়োজন হতে পারে।
- সজ্জা শক্তি রোলিংয়ের জন্য প্রয়োজনীয় বলকে প্রভাবিত করে।
- সেলুলার ডেকের মতো প্রোফাইলের জন্য আরও স্টেশন প্রয়োজন।
- শক্তির প্রয়োজনীয়তা গতি, বল এবং অটোমেশনের উপর নির্ভর করে।
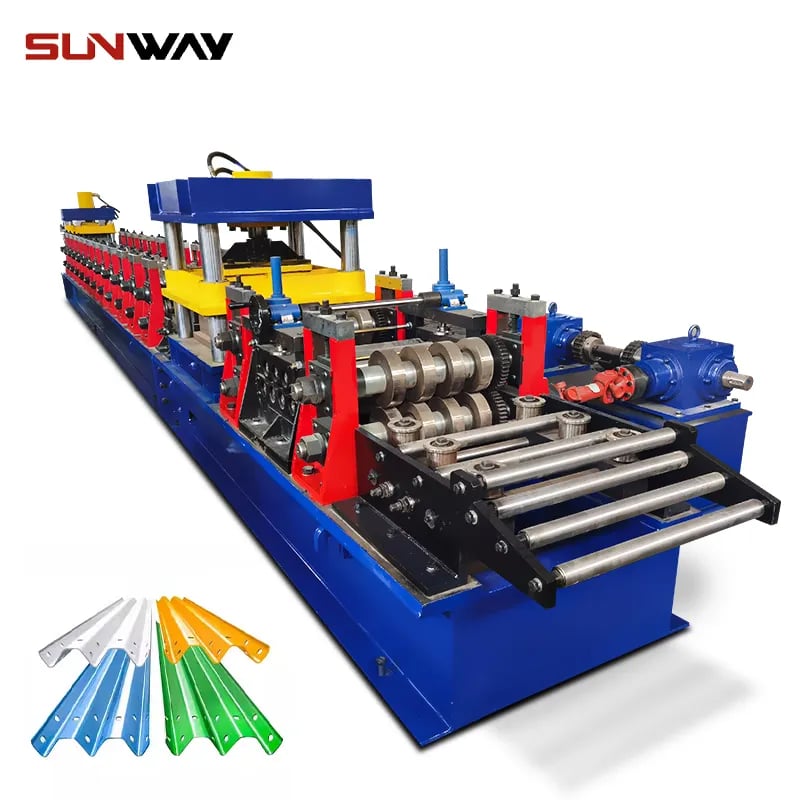
রোল ফর্মড ইস্পাত ডেকিংয়ের নকশা মানদণ্ড
রোল ফর্মড ইস্পাত ডেকিং কভার করা দুটি প্রধান শিল্প মানদণ্ড রয়েছে:
- আমেরিকান আয়রন অ্যান্ড স্টিল ইনস্টিটিউট (এআইএসআই) – এআইএসআই এস১০০-১৬ উত্তর আমেরিকান স্পেসিফিকেশন কোল্ড-ফর্মড ইস্পাত কাঠামোগত সদস্যদের নকশার জন্য।
- স্টিল ডেক ইনস্টিটিউট (এসডিআই) – এসডিআই প্রকাশনা নং. ৩০ কম্পোজিট ডেক, ফর্ম ডেক, ছাদ ডেকের জন্য নকশা ম্যানুয়াল।
এআইএসআই মানদণ্ডে কোল্ড ফর্মিং লোড, চাপ এবং টানের বিস্তারিত বিধান রয়েছে। এটি নিশ্চিত করে যে ডেকিংয়ে পর্যাপ্ত শক্তি এবং দৃঢ়তা রয়েছে।
এসডিআই মানদণ্ডে ডেকিং প্রোফাইল, উপাদান স্পেসিফিকেশন, পরীক্ষা পদ্ধতি, নকশা স্প্যান এবং স্থাপনের নির্দেশনা দেওয়া হয়েছে। উত্পাদকরা এসডিআই প্রোফাইল অনুসারে ডেকিং উৎপাদন করে।
উভয় মানদণ্ডেই নিরাপত্তা ফ্যাক্টর, পরীক্ষা যাচাই, গুণমান সম্মতি এবং নকশা অপ্টিমাইজেশন অন্তর্ভুক্ত রয়েছে। মানদণ্ডগুলো সর্বশেষ শিল্প অনুশীলন এবং গবেষণা প্রতিফলিত করতে পর্যায়ক্রমে আপডেট করা হয়।
রোল ফর্মড ইস্পাত ডেকিংয়ের স্থাপন
সমাপ্ত ইস্পাত ডেকিংয়ের সঠিক স্থাপন তার শক্তি এবং কর্মক্ষমতা নিশ্চিত করে:
- ডেকিং সাপোর্টিং ইস্পাত ফ্রেমওয়ার্কে স্থাপন করুন। সাপোর্টের উপর এন্ডল্যাপ।
- স্ট্রাকচারে সংযুক্ত করতে স্ক্রু-এর মতো সেল্ফ-ড্রিলিং ফাস্টেনার ব্যবহার করুন।
- সঠিক পাশ এবং রিব অভিমুখীকরণ সহ অবস্থান করুন।
- সাপোর্টে ন্যূনতম বেয়ারিং দৈর্ঘ্য বজায় রাখুন।
- ছিদ্রে অতিরিক্ত ডেক সংকর্মক স্থাপন করুন।
- এন্ডল্যাপগুলো উচ্চ চাপের এলাকা থেকে দূরে অবস্থাপন করুন।
- টেপ, সিল্যান্ট বা বাটন পাঞ্চিং দিয়ে সাইডল্যাপ সিল করুন।
- নিরাপত্তা জাল, প্রান্ত সুরক্ষা এবং রক্ষণাবেক্ষণ অ্যাক্সেস স্থাপন করুন।
- প্রয়োজনে বৈদ্যুতিক ধারাবাহিকতা নিশ্চিত করুন।
- স্থাপনের সময় পেইন্টের ক্ষতি সংশোধন করুন।
বিস্তারিত ডেকিং সংযোগ কৌশলের জন্য এসডিআই ম্যানুয়াল দেখুন। সঠিক সাইট সংরক্ষণ, নিরাপত্তা এবং হ্যান্ডলিং ক্ষতি প্রতিরোধ করে।
ইস্পাত ডেক রোল ফর্মিং মেশিনের অপারেশন
ইস্পাত ডেক রোল ফর্মিং লাইন চালানোর জড়ে এই মূল ধাপগুলো জড়িত:
১. নিরাপত্তা চেক – সঠিক গার্ডিং, ই-স্টপ, গেট এবং স্লিপ ঝুঁকি নেই তা নিশ্চিত করুন।
২. পরিদর্শন – স্টার্টআপের আগে রোলার, বেয়ারিং, গাইড, সেন্সর চেক করুন।
৩. লাইন সেটআপ – সঠিক কয়েল, ডেক, রোল, শিয়ার ইত্যাদি স্টেজ করুন।
৪. গতি – এইচএমআই-তে রান স্পিড সেট করুন এবং টেস্ট রান করুন।
৫. ট্রায়াল রান – সম্পূর্ণ লাইনে একটি টেস্ট শীট চালান এবং গুণমান চেক করুন।
৬. উৎপাদন শুরু – প্রক্রিয়া শুরু করতে মেশিনে কয়েলের শেষ প্রান্ত ফিড করুন।
৭. মনিটরিং – লাইন অপারেশন মনিটর করুন এবং ডেকিং গুণমান পর্যায়ক্রমে পরিদর্শন করুন।
৮. শীট পরিবর্তন – কয়েল শেষ হলে পরবর্তী কয়েল ফিড করার আগে লাইন বন্ধ করুন।
৯. রক্ষণাবেক্ষণ – বিরতির সময় পরিষ্কার, লুব্রিকেশন, অ্যাডজাস্টমেন্ট করুন।
১০. নিরাপত্তা পদ্ধতি – সকল অপারেশনাল এবং নিরাপত্তা পদ্ধতি অনুসরণ করুন।
নিরাপদে উৎপাদন চালানো এবং সমস্যা প্রতিরোধের জন্য সঠিক অপারেটর প্রশিক্ষণ অত্যাবশ্যক। বিস্তারিত স্ট্যান্ডার্ড অপারেটিং পদ্ধতি তৈরি করুন।
ইস্পাত ডেক রোল ফর্মিং সরঞ্জামের রক্ষণাবেক্ষণ
প্রতিরোধমূলক রক্ষণাবেক্ষণ রোল টুলিং রক্ষা করে এবং উচ্চ উপসময় নিশ্চিত করে:
- দৈনিক পরিষ্কার – রোল ও গাইড থেকে ধাতব কুচি, তেল ও ময়লা সরান।
- লুব্রিকেশন – বেয়ারিং, গিয়ার ও ঘর্ষণপৃষ্ঠে উপযুক্ত লুব্রিকেন্ট দিন।
- ফাস্টেনার পরীক্ষা – রোল শ্যাফ্ট, গার্ড ও ড্রাইভের সংযোগ আঁটসাঁট আছে কি না নিশ্চিত করুন।
- বেয়ারিং পরীক্ষা – শব্দ, অতিরিক্ত তাপ ও রানআউট পরীক্ষা করুন।
- রোল পরিদর্শন – ক্ষয়, আঁচড় বা জ্যামিতিগত ক্ষতি পরীক্ষা করুন।
- পুনরায় সারিবদ্ধকরণ – বিচ্যুতি ধরা পড়লে শ্যাফ্ট, রোল ও গাইড আবার সারিবদ্ধ করুন।
- সেন্সর ক্যালিব্রেশন – নিকটতা ও প্রবেশ-নিয়ন্ত্রণ সেন্সর নিয়মিত পুনরায় ক্যালিব্রেট করুন।
প্ল্যান্ট শাটডাউনের সময় পর্যায়ক্রমে বড় রক্ষণাবেক্ষণ তৈরি করুন:
- রোলার বদল – ক্ষয়প্রাপ্ত রোলার ক্ষতি এড়াতে বদলান। অতিরিক্ত রোলার মজুত রাখুন।
- লেভেলার সার্ভিস – প্রয়োজন অনুযায়ী লেভেলিং রোলার পরীক্ষা ও সার্ভিস করুন।
- ড্রাইভ সার্ভিস – বেল্ট, মোটর, গিয়ারবক্স, চেইন ও শ্যাফ্ট পরীক্ষা করুন।
- ওভারহল – লিনিয়ার গাইড, সিলিন্ডার, ভালভ ইত্যাদির পূর্ণাঙ্গ ওভারহল করুন।
ইস্পাত ডেক রোল ফর্মিং লাইনের সমস্যা সমাধান
কিছু সাধারণ রোল ফর্মিং সমস্যা এবং প্রতিকার অন্তর্ভুক্ত:
| ত্রুটি | সম্ভাব্য কারণসমূহ | সংশোধনমূলক ব্যবস্থা |
|---|---|---|
| ভুল প্রোফাইল | জীর্ণ/ক্ষতিগ্রস্ত রোল | প্রভাবিত রোলগুলো প্রতিস্থাপন করুন |
| অ্যালাইন না হওয়া রোল | রোল শ্যাফট এবং গাইড পুনরায় লাইন করুন | |
| বাকলড শীট | শীট ফিডিং সমস্যা | ফিড রোল এবং গাইড অ্যাডজাস্ট করুন |
| শীট স্ট্যাকআপ | রোলার এবং গাইড পরিষ্কার করুন | |
| ফর্মিং চাপ | রোল ফর্মিং বল কমান | |
| তরঙ্গাকার শীট | খারাপ কয়েল স্টক | স্টক গুণমান নিয়ন্ত্রণ উন্নত করুন |
| লেভেলার সমস্যা | লেভেলার পরিদর্শন, অ্যাডজাস্ট বা সার্ভিস করুন | |
| রোল চিহ্নন | রোলের চাপ কমান, লুব্রিকেট করুন | |
| ক্র্যাকের টুকরো | কাটার সময়কাল ভুল | এইচএমআই-তে শিয়ার পুনরায় ক্যালিব্রেট করুন |
| ফিড দৈর্ঘ্য ভুল | লাইনের গতি এবং ফিড দৈর্ঘ্য সংশোধন করুন |
লাইনজুড়ে সেন্সর ব্যবহার করে ত্রুটির উৎস চিহ্নিত করুন এবং তাৎক্ষণিক সমন্বয় করুন।
স্টিল ডেক রোল ফর্মিং মেশিন সরবরাহকারী নির্বাচনের উপায়
সঠিক সরবরাহকারী ভালো মানের এবং উৎপাদনশীল রোল ফর্মিং লাইন নিশ্চিত করে। নির্বাচনের সময় এই মানদণ্ডগুলো বিবেচনা করুন:
- বিশেষভাবে স্টিল ডেকিং মেশিন সরবরাহের অভিজ্ঞতা। সাধারণ রোল ফর্মার নির্মাতাদের এড়িয়ে চলুন।
- শক্তিশালী রোল ডিজাইন এবং মিল ইন্টিগ্রেশনে ইঞ্জিনিয়ারিং দক্ষতা। ডিজাইনারের যোগ্যতা যাচাই করুন।
- আপনার প্রয়োজনীয় ডেক প্রোফাইল নির্মাণ এবং ডিজাইন ও কার্যকারিতা কার্যকর করার ক্ষমতা।
- অধিকাংশ ক্ষেত্রে অন্যান্য স্টিল ডেকিং নির্মাতাদের অনুরূপ লাইন সরবরাহ করেছে।
- স্টিল ডেকের জন্য ডিজাইন করা প্রোপ্রাইটারি উপাদান যেমন রোল টুলিং, লেভেলার এবং কাট-অফ অন্তর্ভুক্ত।
- লাইনটি সম্পূর্ণভাবে উৎপাদন এবং পরীক্ষা করার উৎপাদন ক্ষমতা শিপিংয়ের আগে।
- রক্ষণাবেক্ষণ প্রশিক্ষণ, যথাযথ অংশ এবং আপগ্রেডের জন্য উপলব্ধ পরিষেবা।
- সমস্যা সমাধানের জন্য সাড়াদান প্রযুক্তিগত সহায়তা।
- সিই, ইউএল এবং ওএসএইচএ স্ট্যান্ডার্ড মেনে চলে। ডকুমেন্টেশন প্রদান করে।
- বিশেষ প্রয়োজনীয়তার জন্য মেশিন পরিবর্তনের নমনীয়তা।
- প্রদত্ত পারফরম্যান্স স্তরের জন্য প্রতিযোগিতামূলক মূল্য।
দীর্ঘমেয়াদী জন্য শুধু সরঞ্জাম সরবরাহকারী নয়, নির্মাণ অংশীদার নির্বাচন করুন।
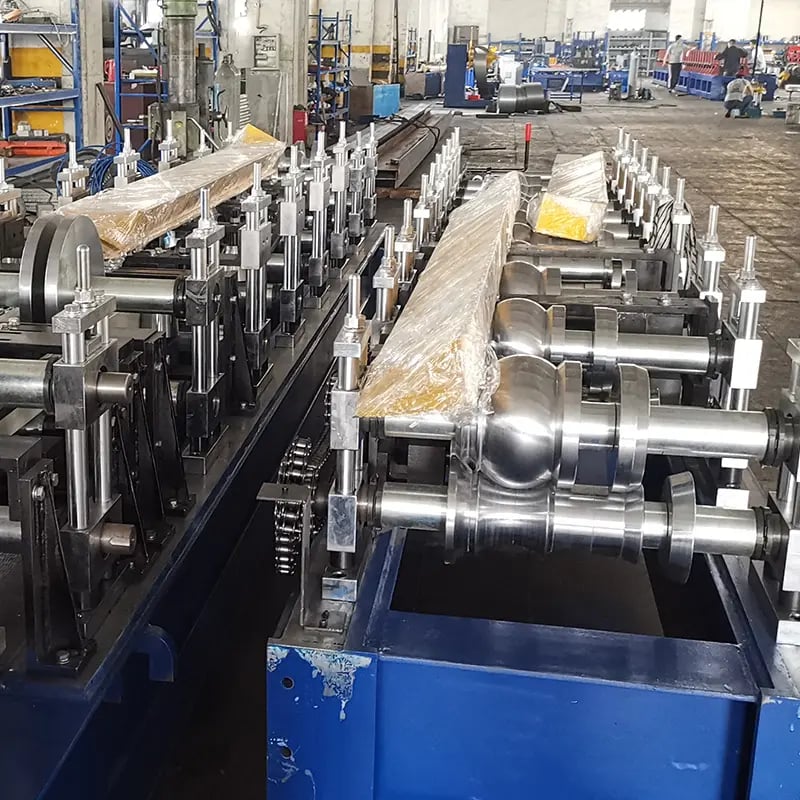
স্টিল ডেক রোল ফর্মিং মেশিনের মূল্য নির্ধারণ
খরচ স্টিল ডেক রোল ফর্মারের দৈর্ঘ্য, গতি, অটোমেশন স্তর এবং অপশনের উপর নির্ভর করে:
| মেশিন রেটিং | মূল্য পরিসর |
|---|---|
| প্রোটোটাইপ/পাইলট লাইন | $60,000 – $150,000 |
| কম উৎপাদন | ১টিপি৪টি১৫০,০০০ – ১টিপি৪টি৫০০,০০০ |
| মাঝারি উৎপাদন | $৩০০,০০০ – $১ মিলিয়ন |
| উচ্চ উৎপাদন | $৫০০,০০০ – $৫ মিলিয়ন |
- আরএন্ডডি’র জন্য প্রোটোটাইপ লাইন, সংক্ষিপ্ত রান এবং কম আয়তন।
- ১০,০০০ স্কয়ার ফুট/মাস থেকে ১০০,০০০ স্কয়ার ফুট/মাসের বেশি উৎপাদন।
- ১৬ ফুট/মিনিট প্রবেশমান স্তর থেকে ১০০ ফুট/মিনিট উচ্চ গতির গতি।
- নির্দিষ্ট দৈর্ঘ্য বা অবিরত কনফিগারেশন।
- অটোমেশন খরচ বাড়ায় কিন্তু উৎপাদনশীলতা উন্নত করে।
- ভিশন সিস্টেম, রোবটিক্স ইত্যাদি অতিরিক্ত অপশন মূল্য আরও বাড়ায়।
- ব্যবহৃত এবং পুনর্নির্মিত সরঞ্জামের খরচ প্রায় ৫০% কম।
সঠিক মূল্য তুলনার জন্য আপনার নির্দিষ্ট প্রয়োজনীয়তার উপর শর্টলিস্ট করা সরবরাহকারীদের থেকে আইটেমাইজড কোটেশন নিন।
স্টিল ডেক রোল ফর্মিংয়ের সুবিধা ও অসুবিধা
সুবিধাসমূহ
- ১৩০ ফুট/মিনিট লাইন গতি পর্যন্ত উচ্চ উৎপাদন হার।
- অটোমেটেড নির্ভুল ফর্মিংয়ের মাধ্যমে সামঞ্জস্যপূর্ণ গুণমান।
- জাস্ট-ইন-টাইম কম ইনভেন্টরি উৎপাদন।
- নমনীয় সরঞ্জাম দ্রুত বিভিন্ন প্রোফাইল উৎপাদন করে।
- কমপ্যাক্ট সরঞ্জাম কারখানার কম জায়গা দাবি করে।
- প্রেস ব্রেকিংয়ের চেয়ে নিরাপদ অটোমেটেড প্রক্রিয়া।
- অন্যান্য পদ্ধতির চেয়ে কম অপারেশনাল খরচ।
- আপস্ট্রিম এবং ডাউনস্ট্রিম প্রক্রিয়ার সাথে সহজ একীকরণ।
অসুবিধাসমূহ
- প্রেস ব্রেকের চেয়ে উচ্চ প্রাথমিক মূলধন বিনিয়োগ।
- বিশেষায়িত রক্ষণাবেক্ষণের জন্য দক্ষ কর্মী প্রয়োজন।
- রোল কনজিউমেবলস সীমিত সময় স্থায়ী হয় প্রতিস্থাপনের আগে।
- প্রোফাইল পরিবর্তনের জন্য রোল পরিবর্তন প্রয়োজন।
- সীমিত পুরুত্ব এবং উইল্ড শক্তির রেটিং।
- কম আয়তন বা কাস্টম কাজের জন্য আদর্শ নয়।
সাধারণ প্রশ্নাবলি
কোন ধরনের ইস্পাত ডেকিংয়ে রোল ফর্ম করা যায়?
কোল্ড ফর্মিংয়ের জন্য নির্দিষ্ট কার্বন ইস্পাত এবং লো অ্যালয় ইস্পাত যেমন ASTM A1008, A1011, A653, A792 ভালো কাজ করে। হাই স্ট্রেংথ লো অ্যালয় ইস্পাত সতর্কতা প্রয়োজন। স্টেইনলেস স্টিলের জন্য বিশেষ রোল উপকরণ দরকার।
ডেকিং মেশিন কোন পুরুত্ব পরিসীমা সামলাতে পারে?
সাধারণ পুরুত্ব ২০ থেকে ২২ গেজ। উপযুক্ত রোল ক্যাপাসিটির সাথে ০.০২৮” থেকে ০.০৭৫” পরিসীমা সামলাতে পারে। পাতলা উপাদান বাঁকা এড়াতে সাপোর্ট রোল প্রয়োজন হতে পারে।
রোল ফর্মিং রোলার কতক্ষণ স্থায়ী হয়?
সঠিক অবস্থায় হার্ডেনড টুল স্টিল রোল ৫০০,০০০ থেকে ১ মিলিয়ন লিনিয়ার ফুট স্থায়ী হয়। কারবাইড রোল ৫-১০ গুণ দীর্ঘায়ু দেয় কিন্তু ৫-৬ গুণ বেশি খরচ। সঠিক রক্ষণাবেক্ষণ দীর্ঘায়ু বাড়ায়।
লাইনে কোন নিরাপত্তা ব্যবস্থা প্রয়োজন?
সম্পূর্ণ গার্ডিং, ইমার্জেন্সি স্টপ, ইনফিড এবং আউটফিডে সেফটি গেট, অপারেটর প্রশিক্ষণ এবং লকআউট প্রক্রিয়া। CE এবং OSHA সম্মতির জন্য বাধ্যতামূলক।
লাইনের দক্ষতা এবং আপটাইম কীভাবে উন্নত করবেন?
ভালো প্রিভেন্টিভ মেইনটেন্যান্স, অপারেটর প্রশিক্ষণ, অতিরিক্ত কনজিউমেবল স্পেয়ার রাখা এবং উৎপাদন ডেটা ব্যবহার করে শিডিউল অপটিমাইজ করা।
স্টিল ডেক রোল ফর্মিং মেশিনের সাধারণ ডেলিভারি সময় কত?
লাইন স্পেসিফিকেশন অনুসারে ৮ থেকে ১৬ সপ্তাহ লিড টাইম। প্রোটোটাইপ ইউনিট দ্রুত শিপ হতে পারে। ৬ মাস আগে পরিকল্পনা করা উচিত।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) আধুনিক ইস্পাত ডেক রোল ফর্মিং মেশিন ধারাবাহিকভাবে কী সহনসীমা অর্জন করতে পারে?
- সার্ভোচালিত ফিড ও ক্লোজড-লুপ PLC নিয়ন্ত্রণ থাকলে 20–22 ga কয়েলে রিবের উচ্চতায় ±0.010–0.020 in এবং কাটার দৈর্ঘ্যে ±0.060 in সাধারণ সহনসীমা। নির্ভুলতা রোল টুলিংয়ের মান, লাইনের গতি এবং কয়েলের সমতলতার ওপর নির্ভর করে।
2) ডেকিংয়ের জন্য ফ্লাইং শিয়ার ও রোটারি কাট-অফের মধ্যে কোনটি বেছে নেব?
- ফ্লাইং শিয়ার সাধারণ কাজের প্রোফাইল ও মাঝারি গতির জন্য উপযোগী। রোটারি কাট-অফ কম burr-সহ উচ্চগতির পাতলা-গেজ উৎপাদনে ভালো, তবে এর খরচ বেশি এবং নির্ভুল সমন্বয় দরকার।
3) সম্পূর্ণ রোল না বদলে একটি লাইন কি একাধিক স্টিল ডেক প্রোফাইল তৈরি করতে পারে?
- হ্যাঁ। দ্রুত-বদল ক্যাসেট ও রাফটেড বেসে 30–90 মিনিটে প্রোফাইল বদলানো যায়। সামান্য প্রোফাইল-তারতম্যের জন্য কিছু লাইনে সমন্বয়যোগ্য রোল স্ট্যান্ড থাকে, তবে রিবের জ্যামিতিতে বড় পরিবর্তনের জন্য এখনও নির্দিষ্ট টুলিং দরকার।
4) কয়েলের গুণমানের কোন বিষয়গুলো ডেকের সোজাসুজি অবস্থা ও ঢেউকে সবচেয়ে বেশি প্রভাবিত করে?
- কয়েলের মুকুট, ক্যাম্বার, অবশিষ্ট চাপ এবং স্ট্রিপজুড়ে ইয়িল্ড শক্তির অসামঞ্জস্য। 5–7 রোলের নির্ভুল লেভেলার, কয়েলের সেট পরিমাপ এবং আরও কঠোর মিল সনদ (যেমন, ইয়িল্ডের সূক্ষ্ম সহনসীমা) ব্যবহার করলে ত্রুটি কমে।
5) ইস্পাত ডেক রোল ফর্মিং মেশিনের OEE বাড়াতে কোন KPI পর্যবেক্ষণ করব?
- বাতিল পণ্যের হার (%), প্রথম পাসেই গ্রহণযোগ্য উৎপাদন, অপরিকল্পিত বন্ধ থাকার মিনিট, নির্ধারিত ক্ষমতার তুলনায় লাইনের গতির ব্যবহার, ফিডের দৈর্ঘ্যের তারতম্য এবং টুল-ক্ষয় সূচক (প্রতি রোল সেটে প্রতি প্রোফাইলের feet অনুযায়ী)।
২০২৫ শিল্প প্রবণতা
- বিদ্যুতায়ন ও সার্ভো উন্নয়ন: পুরোনো ইস্পাত ডেক রোল ফর্মিং মেশিনের রেট্রোফিট কিটে জ্বালানি-দক্ষ সার্ভো ড্রাইভ যুক্ত হয়, ফলে দৈর্ঘ্যের নির্ভুলতা 20–35% বাড়ে এবং বিদ্যুৎ ব্যবহার 8–15% কমে।
- ডিজিটাল মাননিয়ন্ত্রণ: AI-ভিত্তিক ত্রুটি শনাক্তকরণসহ ভিশন ব্যবস্থা হাতে করা পরিদর্শন কমায় এবং রোলের দাগ দ্রুত ধরে; শীর্ষ ডেক প্রস্তুতকারকদের মধ্যে এর ব্যবহার বাড়ছে।
- উচ্চ-শক্তির গ্যালভানাইজড ও ZAM (Zn-Al-Mg) কয়েল: উপকূলীয়/শিল্প প্রকল্পে ক্ষয়-প্রতিরোধের জন্য ব্যবহার বাড়ছে; এর জন্য রোলের প্রলেপ এবং কম ফর্মিং চাপ দরকার।
- নিরাপত্তা ও সম্মতি: আরও লাইন CE/OSHA-সম্মত লাইট কার্টেন, ইন্টারলক এবং HMI-তে সংযুক্ত ডিজিটাল লকআউট-ট্যাগআউট পদ্ধতিসহ সরবরাহ করা হচ্ছে।
- নিকট-অঞ্চলে উৎপাদন ও কম সরবরাহ-সময়: আমদানির ঝুঁকি কমাতে উত্তর আমেরিকা ও EU-র উৎপাদকেরা সক্ষমতা বাড়াচ্ছেন; দ্রুত-বদল ক্যাসেট ও মডিউলার কাট-অফ ব্যবস্থার চাহিদাও বাড়ছে।
স্টিল ডেক রোল ফর্মিংয়ের জন্য 2025 বেঞ্চমার্ক ডেটা
| মেট্রিক | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | নোট |
|---|---|---|---|
| OEE (সামগ্রিক যন্ত্রপাতির কার্যকারিতা) | 62–68% | 72–82% | পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ ও দ্রুত সেটআপ-বদলের মাধ্যমে উন্নত |
| গড় সেটআপ-বদলের সময় (ক্যাসেট বদল) | 120–180 মিনিট | 35–75 মিনিট | রাফটেড বেস, আগাম প্রস্তুত টুলিং |
| বাতিল পণ্যের হার (ডেকিং) | 3.5–5.0% | 1.5–2.5% | উন্নত কয়েল মাননিয়ন্ত্রণ + AI ভিশন |
| জ্বালানি ব্যবহার (প্রতি 1,000 ft²-এ kWh) | 33–42 | 26–31 | সার্ভো ড্রাইভ, রিজেনারেটিভ ব্রেকিং |
| দৈর্ঘ্যের নির্ভুলতা (3σ) | ±0.090 in | ±0.060 in | ক্লোজড-লুপ সার্ভো + এনকোডার উন্নয়ন |
নির্বাচিত উৎসসমূহ:
- শিল্পে বিদ্যুৎ ব্যবহারের তীব্রতা বিষয়ে U.S. Energy Information Administration (EIA): https://www.eia.gov
- Steel Deck Institute (SDI)-এর প্রযুক্তিগত রিসোর্স: https://www.sdi.org
- ঠান্ডা-গঠিত ইস্পাত বিষয়ে American Iron and Steel Institute (AISI): https://www.cfsei.org/resources
- মেশিন নিয়ন্ত্রণব্যবস্থার নিরাপত্তায় IEC/ISO নির্দেশিকা: https://www.iso.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: AI-সহায়ক ভিশনে রোলের দাগ কমানো (2024)
- পটভূমি: 3 in composite deck উৎপাদনকারী একটি U.S. ডেকিং কারখানায় মাঝে মাঝে রোলের দাগ পড়ত, যখন গতি ছিল >80 ft/min।
- সমাধান: HMI-সংযুক্ত line-scan AI ভিশন ব্যবস্থা স্থাপন করা হয়; স্বয়ংক্রিয় গ্রিজ সরবরাহ ও রোল-চাপের মানচিত্র যোগ করা হয়।
- ফলাফল: পৃষ্ঠের ত্রুটি 41% কমে, বাতিল পণ্য 4.6% থেকে 2.7%-এ নামে এবং 16 সপ্তাহে অপরিকল্পিত বন্ধ 12% কমে। অপারেটররা রিয়েল-টাইম ত্রুটির heatmap দেখে রোলের চাপ সূক্ষ্মভাবে সমন্বয় করেন।
কেস স্টাডি 2: উপকূলীয় প্রকল্পে Zn-Al-Mg কয়েলে রূপান্তর (2025)
- পটভূমি: EU-র এক প্রস্তুতকারকের ভারী প্রলেপ ছাড়াই বেশি ক্ষয়-প্রতিরোধের প্রয়োজন ছিল।
- সমাধান: EN 10346 অনুযায়ী ZAM-প্রলেপযুক্ত কয়েলে পরিবর্তন করা হয়, কম-ঘর্ষণের রোল স্লিভ ব্যবহার করে ফর্মিং বল 8% কমানো হয় এবং ফর্মিংয়ের পর salt-spray মাননিয়ন্ত্রণ নমুনা পরীক্ষা যোগ করা হয়।
- ফলাফল: neutral salt spray পরীক্ষায় 1,000+ ঘণ্টা পরও কাটা প্রান্তে লাল মরিচা দেখা যায়নি; প্রান্তে ফাটল না বাড়িয়ে লাইনের গতি 70 ft/min বজায় ছিল; মোট প্রলেপ-খরচ +6% হলেও রক্ষণাবেক্ষণ-সংক্রান্ত দাবি কমে তা পুষিয়ে যায়।
বিশেষজ্ঞদের মতামত
- Sarah Whitcomb, PE, কারিগরি কমিটির সদস্য, Steel Deck Institute (SDI)
- মতামত: “কম্পোজিট ফ্লোর ডেকে এমবসিংয়ের জ্যামিতির ধারাবাহিকতা রিবের উচ্চতার মতোই গুরুত্বপূর্ণ। কারখানায় ইনলাইন লেজার গেজ দিয়ে এমবসিংয়ের গভীরতা যাচাই করা উচিত; কম্পোজিট কার্যকারিতায় এর প্রভাব অনেকের ধারণার চেয়ে বেশি।”
- Dr. Luis Herrera, ঠান্ডা-গঠিত ইস্পাত গবেষণা বিভাগের পরিচালক, University of Missouri S&T
- মতামত: “ঠান্ডা-গঠিত নকশা নির্দেশিকার 2024/2025 হালনাগাদে কয়েলের যান্ত্রিক বৈশিষ্ট্যের তারতম্যকে গুরুত্ব দেওয়া হয়েছে। কঠোর মিল সনদের সঙ্গে পরিসংখ্যানভিত্তিক উপাদান মডেল যুক্ত করলে অতিরিক্ত ফর্মিংয়ের ত্রুটি উল্লেখযোগ্যভাবে কমে।”
- Mark Petrov, জ্যেষ্ঠ উৎপাদন প্রকৌশলী, EuroForm Mills
- মতামত: “শুধু একটি উন্নয়নে অর্থ দিতে পারলে দ্রুত-বদল ক্যাসেট নিন। প্রোফাইল বদলে সাশ্রয় হওয়া মোট সময় প্রায়ই দ্রুততম বিনিয়োগ-ফেরত দেয়—একবারে গতি বাড়ানোর চেয়েও বেশি।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- SDI নকশা ম্যানুয়াল ও প্রোফাইল: https://www.sdi.org/resources
- AISI S100 ও CFSEI কারিগরি নোট: https://www.cfsei.org/resources
- প্রক্রিয়া উন্নয়নের নির্দেশিকা বিষয়ে NIST Manufacturing Extension Partnership: https://www.nist.gov/mep
- মেশিন গার্ডিং ও নিয়ন্ত্রণব্যবস্থার নিরাপত্তা মান ISO 14120/13849: https://www.iso.org
- কয়েল ক্যালকুলেটর ও গেজ-থেকে-পুরুত্ব রূপান্তরক (Online Metals): https://www.onlinemetals.com/en/calculators
- পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ টুলকিট (EPRI-এর প্রকাশ্য বিবরণী): https://www.epri.com
- কারখানার জ্বালানি/CO2 হিসাবের জন্য GHG Protocol গণনা-টুল: https://ghgprotocol.org
সর্বশেষ আপডেট: 2025-10-21
পরিবর্তনলগ: 5টি FAQ, মানদণ্ডের সারণিসহ 2025 সালের শিল্পপ্রবণতা, দুটি সাম্প্রতিক কেস স্টাডি, বিশেষজ্ঞ মতামত এবং নির্ভরযোগ্য লিংকসহ নির্বাচিত টুল/রিসোর্স যোগ
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-21 অথবা তার আগে, যদি AISI/SDI মান হালনাগাদ হয়, বড় সার্ভো/AI ভিশন পণ্য প্রকাশিত হয়, অথবা কয়েলের উপাদান-স্পেসিফিকেশন ফর্মিং সেটিংসে প্রভাব ফেলে





