
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

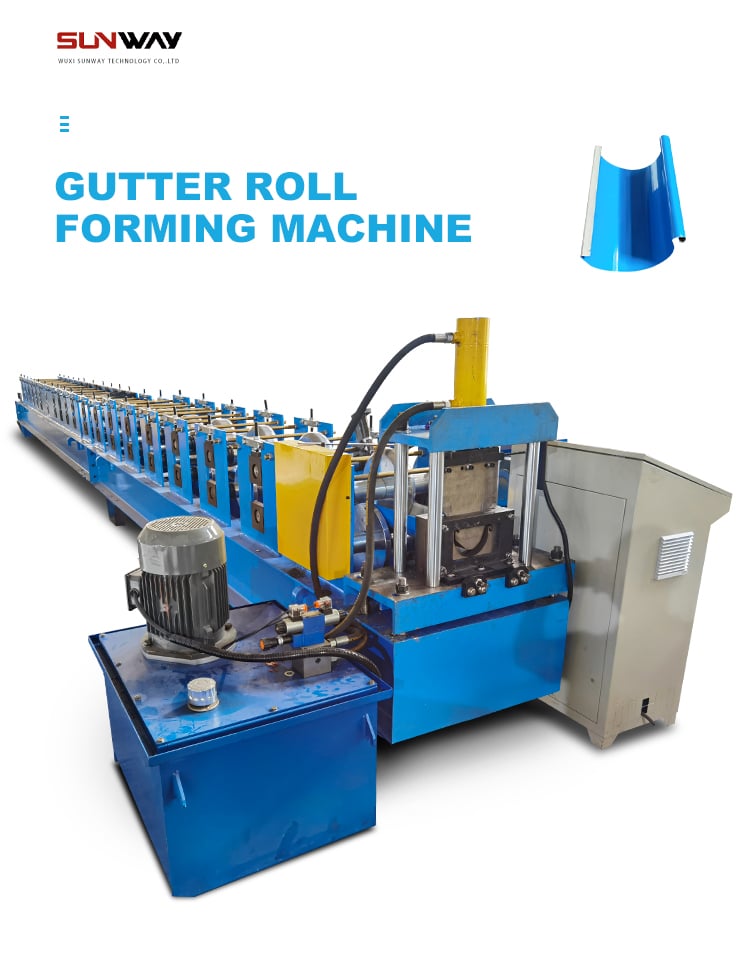
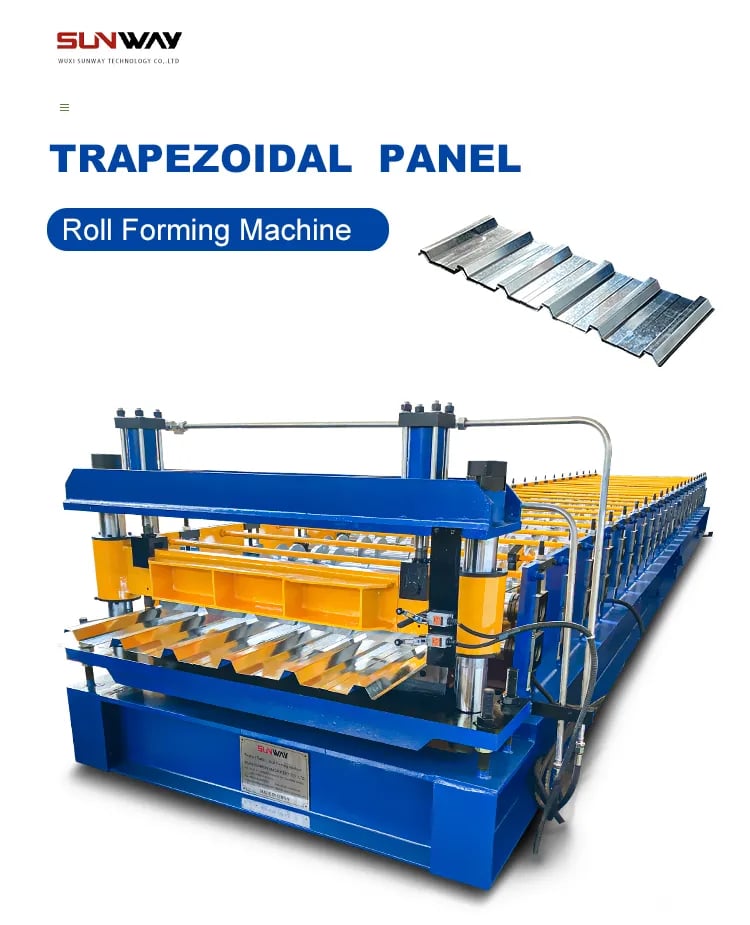
রোল ফর্মিং একটি ধাতু প্রক্রিয়াকরণ পদ্ধতি যাতে শীট ধাতুকে একাধিক পরিপূরক রোলার জোড়ার মধ্য দিয়ে পাস করে ক্রমান্বয়ে পছন্দমতো ক্রস-সেকশনে রূপান্তরিত করা হয়। স্টিল রোল ফর্মিং মেশিন ধাতব শীটকে কাস্টমাইজড প্রোফাইলে অবিচ্ছিন্নভাবে বাঁকানোর জন্য অপরিহার্য সরঞ্জাম যা দৃঢ় কাঠামোযুক্ত।
এই বিস্তারিত নির্দেশিকায় স্টিল রোল ফর্মিং মেশিন সম্পর্কে জানার সবকিছু আচ্ছাদিত হয়েছে যার মধ্যে রয়েছে:
সারাংশ
- স্টিল রোল ফর্মিং মেশিন কী?
- কার্যনীতি
- প্রধান উপাদানসমূহ
- রোল ফর্মিং বনাম অন্যান্য বাঁকা প্রক্রিয়া
- প্রয়োগ এবং সুবিধা
- রোল ফর্মড প্রোফাইল
ইস্পাত রোল ফর্মিং মেশিনের প্রকার
- কয়েল লাইন
- মডুলার মেশিন
- পোর্টেবল রোল ফর্মিং মেশিন
- কাস্টম রোল ফর্মিং মেশিন
রোল ফর্মিং মেশিনের প্রধান উপাদানসমূহ
- আনকোয়লার
- রোল ফর্মিং মিল
- কাটিং ডিভাইস
- নিয়ন্ত্রণ প্যানেল
বিশেষণাবলী
- মাপের পরামিতি
- রোল পরিবর্তনের নকশা
- গতি এবং স্ট্রিপের প্রস্থ
- শক্তি এবং ট্রান্সমিশন
- উপাদানের পুরুত্ব
- রোল সমন্বয় এবং পরিবর্তন
রোল টুলিং ডিজাইন
- রোল পাস নকশা
- রোল ক্লাস্টার কনফিগারেশন
- রোলারের মাত্রা
- রোলের উপাদান
প্রক্রিয়া মানদণ্ড এবং সহনশীলতা
- প্রোফাইলের সহনশীলতা
- স্ট্রিপের সহনশীলতা
- রোল নকশার মানদণ্ড
প্রস্তুতকারক এবং সরবরাহকারী
- শীর্ষ রোল ফর্মিং মেশিন ব্র্যান্ডসমূহ
- মূল্য তুলনা
- চীনা প্রস্তুতকারক বনাম ইউরোপীয় প্রস্তুতকারক
**স্থাপন এবং কমিশনিং**
- সাইট পরিকল্পনা এবং প্রস্তুতি
- সমতলকরণ এবং সারিবদ্ধকরণ
- পরীক্ষামূলক চালনা এবং সমন্বয়
- নিরাপত্তা ব্যবস্থা
অপারেশন এবং রক্ষণাবেক্ষণ
- অপারেশন নির্দেশিকা
- গতি এবং ফিড অপ্টিমাইজেশন
- রোলার যত্ন এবং লুব্রিকেশন
- টুলিং পরিবর্তন
- সমস্যা সমাধান নির্দেশিকা
রোল ফর্মিং মেশিন নির্বাচনের পদ্ধতি
- প্রয়োজনীয় উৎপাদন হার
- উপাদানের ধরন এবং পুরুত্ব
- প্রোফাইলের আকৃতি এবং জটিলতা
- প্রোফাইলের দৈর্ঘ্য
- বাজেট
রোল ফর্মিংয়ের সুবিধাসমূহ
- উচ্চ উৎপাদন হার
- স্থিতিশীল এবং উচ্চমানের প্রোফাইল
- ডিজাইনের নমনীয়তা
- খরচ কার্যক্ষমতা
- সামগ্রী ক্ষয়ের সর্বনিম্ন পরিমাণ
- বিভিন্ন উপাদানের জন্য প্রযোজ্য
রোল ফর্মিং প্রক্রিয়ার সীমাবদ্ধতা
- উচ্চ প্রাথমিক টুলিং খরচ
- টুলিং-এর দীর্ঘ লিড টাইম
- স্থির ক্রস-সেকশন
- উপাদানের শক্তির সীমাবদ্ধতা
- সংক্ষিপ্ত বা বাঁকানো যায় এমন অংশের জন্য অনুপযোগী
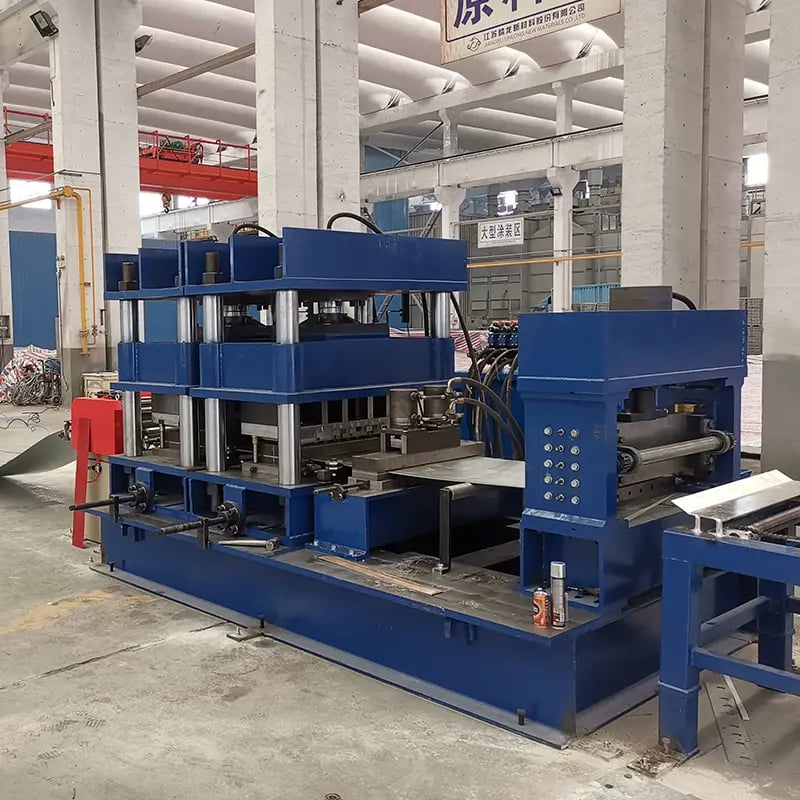
স্টিল রোল ফর্মিং মেশিনের সারাংশ
রোল ফর্মিং মেশিনগুলি এক ধরনের অনন্য ধাতু প্রক্রিয়াকরণ সরঞ্জাম যা ধাতুর কয়েল বা শীটকে দীর্ঘকায় কাস্টমাইজড লংগিটিউডিনাল প্রোফাইলে রূপান্তরিত করে। রোল ফর্মিং প্রক্রিয়ায় স্ট্রিপ উপাদানকে একাধিক রোলার পাসের মাধ্যমে ধাপে ধাপে বাঁকানো হয় যতক্ষণ না ক্রস-সেকশন প্রোফাইল ক্রমাগত অর্জিত হয়। স্টিল রোল ফর্মড সেকশনগুলি নির্মাণ, অবকাঠামো, অটোমোবাইল, রেলপথ, জাহাজ নির্মাণ, যন্ত্রপাতি এবং প্যাকেজিং শিল্পে বিস্তৃত প্রয়োগ পায়।
একটি ইস্পাত রোল ফর্মিং মেশিন কি?
রোল ফর্মিং মেশিন হলো একটি বিশেষায়িত সরঞ্জাম যার একটি রৈখিক পথ বরাবর কয়েকটি রোলার স্টেশন অবস্থিত, যা সমতল স্ট্রিপ স্টককে ধাপে ধাপে একটি দীর্ঘায়িত স্ট্রাকচারাল বিম বা নির্দিষ্ট ক্রস-সেকশনের উন্মুক্ত প্রোফাইল আকারে রূপান্তরিত করে। কয়েলগুলি প্রতিটি রোলার স্টেশনের মধ্য দিয়ে অতিক্রম করার সময় এটি কোনো আকস্মিক ফর্মিং পর্যায় ছাড়াই কয়েক ডিগ্রি করে অবিরত বাঁকানো হয়। রোল টুলিং ডিজাইন এবং সেটআপ করা হয় যাতে স্ট্রিপ স্টককে ছোট ছোট বিকৃতির মাধ্যমে ধীরে ধীরে বাঁকিয়ে চ্যানেল, আই-বিম, অ্যাঙ্গেল, টিউব বা কাস্টম আকৃতিতে রূপান্তরিত করা যায়। কনফিগারেশনের উপর ভিত্তি করে এই মেশিনগুলি কয়েক টন ওজনের স্টিল, স্টেইনলেস স্টিল বা অ্যালুমিনিয়াম কয়েল প্রক্রিয়াকরণ করে উচ্চ উৎপাদন গতিতে শত শত ফুট লম্বা সমাপ্ত প্রোফাইল তৈরি করতে সক্ষম।
রোল ফর্মিং মেশিনের কার্যনীতি
কার্যনীতি জড়িত মেটাল স্ট্রিপগুলিকে কয়েল থেকে অবিরতভাবে একাধিক রোলার ডাইয়ের মধ্য দিয়ে প্রেরণ করা, যাতে উপাদানটি একাধিক ছোট বাঁকানো ধাপের মাধ্যমে প্লাস্টিকভাবে ক্রমবর্ধমানভাবে বিকৃত হয়। রোলার জোড়াগুলি ধারাবাহিকভাবে লক্ষ্যবস্তু বাঁকানো বল প্রয়োগ করার জন্য ডিজাইন করা হয় যাতে স্ট্রিপগুলিকে কাঙ্ক্ষিত আকৃতিতে রূপ দেওয়া যায়। সাধারণত সমতল স্ট্রিপকে সম্পূর্ণ গঠিত সেকশনে রূপান্তরিত করতে ১৫ থেকে ২০টি রোলার স্টেশন প্রয়োজন যাতে উপরের ও নিচের রোলার জোড়ার সেট রয়েছে। রোলার কনফিগারেশন এবং ডিজাইন গণনা নিশ্চিত করে সম্পূর্ণ উপাদান বিকৃতি কোনো স্থানীয় পাতলা বা প্রসারণ ছাড়াই। স্ট্রিপটি ট্রাক্টর ড্রাইভ বা পিঞ্চ রোল ব্যবহার করে মিলের মধ্য দিয়ে ফিড করা হয় যার গতি ফর্মিং সীমার উপর ভিত্তি করে সামঞ্জস্যযোগ্য। চূড়ান্ত স্টেশন থেকে বের হওয়া প্রোফাইলগুলো কাট-অফ প্রেস বা করাত দিয়ে প্রয়োজনীয় দৈর্ঘ্যে কাটা হয়।
রোল ফর্মিং লাইনের প্রধান উপাদানসমূহ
রোল ফর্মিং মেশিন লাইনের প্রধান উপাদানগুলি হলো:
- আনকোয়লার – শীট মেটালের কয়েল ধরে রাখা এবং মিলে ফিড করা
- ফিডিং রোল – স্ট্রিপটি স্থির গতিতে মিলের মধ্য দিয়ে গ্রিপ এবং ফিড করে
- ফর্মিং স্টেশনসমূহ – স্ট্রিপটি ধাপে ধাপে বাঁকানোর জন্য উপরের ও নিচের রোলারের ধারাবাহিকতা
- কাটঅফ প্রেস – প্রোফাইল স্ট্রিপগুলিকে প্রয়োজনীয় দৈর্ঘ্যে কেটে ফেলা
- নিয়ন্ত্রণ ব্যবস্থা – অপারেশনাল প্যারামিটারগুলি পর্যবেক্ষণ এবং সামঞ্জস্য করা
- ফ্রেম – স্টেশনগুলি ধারণ করে দৃঢ়তা প্রদান করে
রোল ফর্মিং বনাম অন্যান্য মেটাল বাঁকানো প্রক্রিয়া
রোল ফর্মিং অন্যান্য সাধারণ মেটাল বাঁকানো প্রক্রিয়া যেমন প্রেস ব্রেকিং থেকে স্বতন্ত্র কারণ এতে পাঞ্চ এবং ডাইয়ের মধ্যে ওয়ার্কপিসের আকস্মিক এককালীন বাঁকানো জড়িত নয়। মূল পার্থক্যগুলি হলো:
- প্রেস ব্রেক বাঁকানো – প্রেসে ক্রস-সেকশন গঠনে বিচ্ছিন্ন বাঁকানো ধাপ
- রোল গঠন – রোলার স্টেশনের মাধ্যমে অবিরত/ক্রমবর্ধমান বাঁকানো
- এক্সট্রুশন – আকৃতি তৈরির জন্য ডাই খোলের মধ্য দিয়ে উপাদান ঠেলা
- রোল বাঁকানো – দুটি রোলারের মধ্যে সরল ধীরগতির বাঁকানো
যদিও প্রেস ব্রেকগুলি স্টেজড ফর্মিংয়ের মাধ্যমে জটিল কাস্টম আকৃতি অর্জন করতে পারে, রোল ফর্মিং দীর্ঘ দৈর্ঘ্যের নির্দিষ্ট প্রোফাইল সেকশনের অবিরত উৎপাদনের জন্য আদর্শ।
রোল ফর্মড সেকশনের প্রয়োগ এবং উপকারিতা
রোল ফর্মড স্টিল প্রোফাইলের কয়েকটি মূল প্রয়োগ হলো:
- স্টিল ভবনে পারলিন, গার্টস, দরজার ফ্রেম
- অটোমোটিভ শিল্পে র্যাক পোস্ট, ট্রাক ফ্রেম, ছাদের বো
- নির্মাণে ফর্মওয়ার্ক সিস্টেম
- স্ক্যাফোল্ডিং, সোলার প্যানেল ফ্রেম
- রেলপথে রেল, প্যাসেঞ্জার কোচের অভ্যন্তরীণ প্যানেল
- অ্যাপ্লায়েন্স হাউজিং, ইলেকট্রনিক এনক্লোজার
- আসবাবপত্রের ফ্রেম এবং স্টোরেজ সিস্টেম
- হাইওয়ে গার্ড রেল এবং সাইনেজ
এই প্রয়োগগুলির জন্য উপযুক্ত করে তোলে রোল ফর্মড পার্টসমূহের সুবিধাগুলি হলো:
- উচ্চ মাত্রাগত নির্ভুলতা এবং পুনরাবৃত্তিযোগ্যতা
- চমৎকার পৃষ্ঠের ফিনিশ সহ স্থির গুণমান
- ১০০ মি/মিনিট পর্যন্ত উচ্চ উৎপাদন হার
- কোল্ড ফর্মিং মূল উপাদানের শক্তি অক্ষুণ্ণ রাখে
- নির্দিষ্ট ক্রস-সেকশন সহজ সমাবেশের অনুমতি দেয়
- বিকল্প পদ্ধতির চেয়ে কম উৎপাদন খরচ
- উচ্চ শক্তির স্টিল এবং বিরল মিশ্রধাতুর জন্য আদর্শ
- কোনো অফকাট ছাড়াই ন্যূনতম উপাদান অপচয়
রোল ফর্মড প্রোফাইল এবং আকৃতি
কয়েকটি সাধারণ রোল ফর্মড সেকশন হলো:
- চ্যানেল– অভ্যন্তরমুখী ফ্ল্যাঞ্জ সহ ইউ আকৃতি
- জেডস/সিগমা– উভয় পাশে ফ্ল্যাঞ্জ সহ জেড আকৃতি
- প্যানেল– শক্তিকরণ রিব সহ প্রশস্ত সমতল স্ট্রিপ
- উন্মুক্ত বিম– আই বিম, টি বিম
- বন্ধ বিম– আয়তক্ষেত্রাকার, গোলাকার বা ডিম্বাকার টিউব
- অ্যাঙ্গেল – সমান বা অসমান লেগ সহ এল আকৃতির সরল বাঁক
- হ্যাট সেকশন– বাইরের দিকে বাঁকানো ফ্ল্যাঞ্জ সহ ইউ আকৃতি
- দরজার ফ্রেম– দরজার জ্যাম্ব তৈরির জন্য সমন্বিত বাঁক
এই প্রোফাইলগুলি রোল টুলিং ডিজাইনের উপর ভিত্তি করে সরল, টেপারড, বাঁকা বা পরিবর্তনশীল সেকশন যুক্ত করতে পারে। বিশেষায়িত প্রয়োগের জন্য কাস্টম প্রোফাইল সম্ভব।
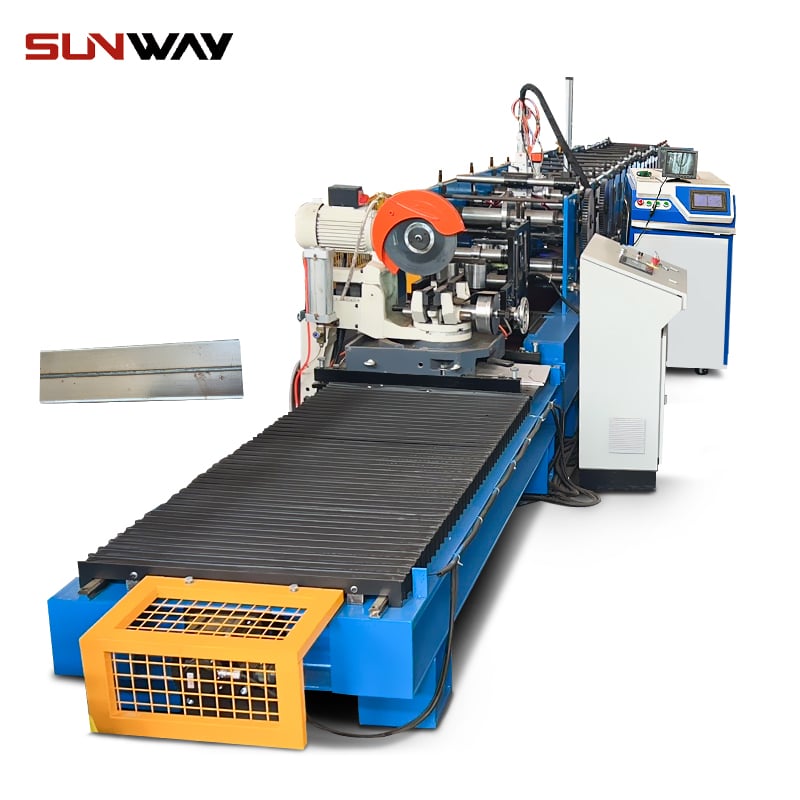
ইস্পাত রোল ফর্মিং মেশিনের প্রকার
বিভিন্ন স্টিল প্রোফাইল উৎপাদনের জন্য রোল ফর্মিং মিল এবং টুলিং লেআউটের কয়েকটি কনফিগারেশন উপলব্ধ। মূল প্রকারগুলি নিম্নরূপ বর্ণিত:
কয়েল প্রক্রিয়াকরণ রোল ফর্মিং লাইন
- রোল ফর্মিং মেশিনের সবচেয়ে সাধারণ প্রকার
- উচ্চ উৎপাদন হারের জন্য ডিজাইন করা
- সাধারণত ৩০-৫০টি রোলিং স্টেশন
- ৪০ টন পর্যন্ত বড় কয়েল হ্যান্ডেল করে
- প্রোগ্রামযোগ্য নিয়ন্ত্রণ সহ অটোমেটেড অপারেশন
- পুনরাবৃত্তিমূলকভাবে ১০০ মি/মিনিট গতিতে উৎপাদন করে
- পাঞ্চিং এবং ওয়েল্ডিংয়ের মতো ইনলাইন প্রক্রিয়া যোগ করে
- প্রোফাইল নির্মাতাদের দ্বারা ব্যবহৃত
মডুলার এবং কমপ্যাক্ট রোল ফর্মিং মেশিন
- কনফিগারযোগ্য মডুলার স্টেশন
- প্রোফাইলের জন্য কাস্টমাইজড নমনীয় লেআউট
- স্থান সাশ্রয়ের জন্য ছোট ফুটপ্রিন্ট
- কম বিনিয়োগ খরচ
- সাধারণত ৩-১০টি রোল স্টেশন
- ২০ মি/মিনিট পর্যন্ত উৎপাদন হার
- কম থেকে মাঝারি উৎপাদন স্কেলের জন্য ব্যবহৃত
- ছোট ওয়ার্কশপ এবং কারখানার জন্য উপযুক্ত
পোর্টেবল রোল ফর্মিং মেশিন
- হালকা এবং স্থানান্তরযোগ্য ডিজাইন
- ম্যানুয়াল বা মোটরাইজড অপারেশন
- অল্প সংখ্যক রোল স্টেশন
- ছোট প্রোফাইলের জন্য সীমাবদ্ধ
- ক্ষমতা < ২৫ মিমি পুরুত্ব
- সাইটে বা মোবাইল উৎপাদনের জন্য
- সীমিত সময়ের উৎপাদনের জন্য উপযোগী
কাস্টম রোল ফর্মিং মেশিন
- নির্দিষ্ট প্রোফাইলের জন্য ডিজাইন এবং নির্মিত
- অপ্টিমাইজড রোলার কনফিগারেশন এবং পাস
- প্রায়শই অটোমেটেড বা পিএলসি নিয়ন্ত্রিত
- নির্দিষ্ট প্রয়োগের জন্য নিবেদিত
- ভলিউম প্রয়োজন অনুসারে উৎপাদন
- কম টুলিং ডিজাইন সময়
- প্রোফাইল অর্ডার সাপ্লায়ারদের দ্বারা ব্যবহৃত
শেপ রোলিং
- পরিবর্তনশীল-ক্রস-সেকশন বিম সক্ষম
- বিশেষায়িত ৪-রোলার কনফিগারেশন
- রোলারগুলি প্রোফাইল অবিরাম পরিবর্তনের জন্য ঝুঁকানো
- রোলার অক্ষের জন্য জটিল নিয়ন্ত্রণ ব্যবস্থা
- টেপারড বিম, বিভিন্ন জ্যামিতির জন্য ব্যবহৃত
রোল ফর্মিং মেশিনের প্রধান উপাদানসমূহ
রোল ফর্মিং লাইনে প্রধান উপ-ব্যবস্থাগুলি হলো:
কয়েল হোল্ডিং আনকয়লার
- কয়েলাকার শীট মেটাল স্টক ধরে রাখে
- চালিত আনওয়াইন্ড রিলে স্থাপিত
- মিলে স্ট্রিপ স্টক ছাড়ে
- কাঙ্ক্ষিত স্ট্রিপ টেনশন প্রয়োগের জন্য ব্রেকিং
- সঠিক স্ট্রিপ অ্যালাইনমেন্টের জন্য গাইড রোলার
- দ্রুত কয়েল লোডিংয়ের জন্য মাল্টি-রোল লেভেল
রোল ফর্মিং মিল
- উপরের ও নিচের রোলার জোড়ার সিরিজ
- প্রতিটি রোলার সেট শীটকে ধাপে ধাপে বাঁকায়
- হাউজিং এবং বিয়ারিং ব্লকের মধ্যে রোলার স্থাপিত
- শ্যাফটগুলিকে সংযুক্ত করে গিয়ারিং ব্যবস্থা
- প্রোফাইল আকৃতির উপর নির্ভর করে পাসের সংখ্যা
- রোল ক্লিয়ারেন্স, ডিজাইন এবং পাসগুলি প্রোফাইল নির্ধারণ করে
পাঞ্চিং ইউনিট
- প্রোফাইলে ছিদ্র বা খাঁজ যোগ করে
- শীট স্ট্রিপ পাঞ্চিং হেডসের মাধ্যমে
- রোল ফর্মিংয়ের সময় ইনলাইনে কাজ করে
- ফাস্টেনিং বা জয়েনিংয়ের জন্য প্রয়োজনীয়
- অবস্থানের জন্য সিএনসি প্রোগ্রামযোগ্য
কাটঅফ প্রেস/শিয়ার
- প্রোফাইলগুলোকে কাঙ্ক্ষিত দৈর্ঘ্যে কেটে আউটপুট দেয়
- হাইড্রোলিক শিয়ার বা নিউম্যাটিক কাটঅফ প্রেস
- স্বয়ংক্রিয় দৈর্ঘ্য পরিমাপ
- স্ট্যাটিক স শির কাটঅফের বিকল্প
- প্রোফাইলের পরিষ্কার ব্ল্যাঙ্কিং প্রদান করে
নিয়ন্ত্রণ প্যানেল
- অপারেশনাল প্যারামিটারগুলো ডিজিটালভাবে সামঞ্জস্য করে
- লাইনের গতি, ফিড এবং কাটিং নিয়ন্ত্রণ করে
- মনিটরিং এবং ইন্সট্রুমেন্টেশন
- প্রি-প্রোগ্রামযোগ্য ফর্মিং রেসিপি
- ইন্টারলকড সেফটি সিস্টেম
ফ্রেম এবং হাউজিং
- রোল স্টেশন এবং সাব-সিস্টেমগুলোকে সমর্থন করে
- কঠোর স্ট্রাকচারাল ফ্রেমিং কম্পন প্রতিরোধ করে
- স্ট্রিপ অবস্থানের জন্য সাইড গাইডিং প্লেট
- অ্যাক্সেসের জন্য ল্যাডার এবং প্ল্যাটফর্ম
- রোবোটিক হ্যান্ডলিং ইন্টিগ্রেশন
উপাদান সরবরাহ ব্যবস্থা
- রোলার স্টেশনের মধ্য দিয়ে স্ট্রিপ ফিড করে
- ইলেকট্রিক মোটর-চালিত ট্রাক্টর পুলার
- সিঙ্ক্রোনাইজড পিঞ্চ রোল স্ট্রিপ স্টক গ্রিপ করে
- স্লিপেজ ছাড়াই ধ্রুবীকৃত গতি বজায় রাখে
- বাকলিং এবং বিকৃতি প্রতিরোধ করে
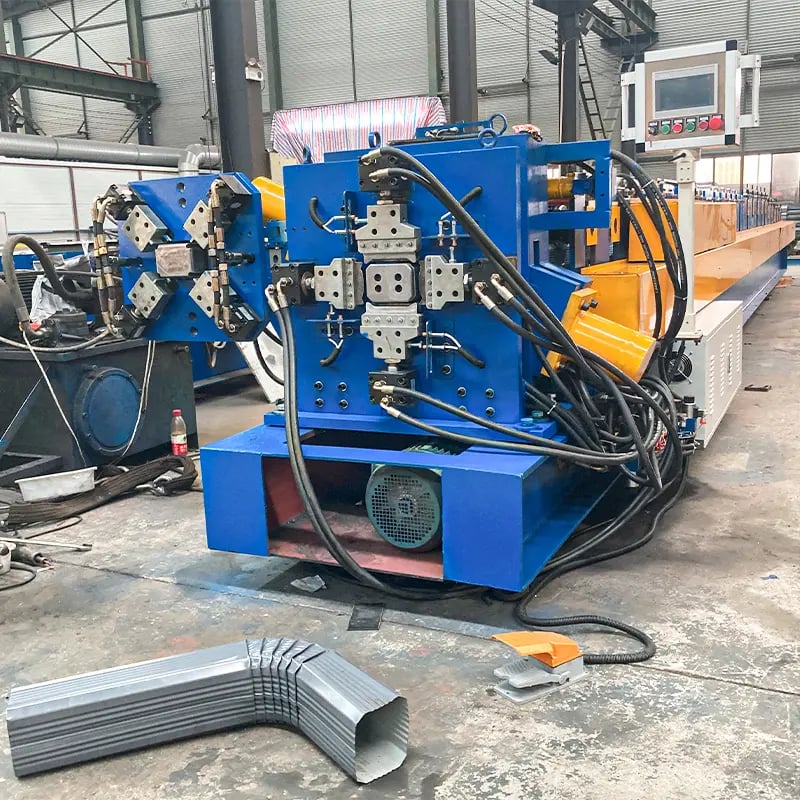
রোল ফর্মিং মেশিনের স্পেসিফিকেশন
স্টিল রোল ফর্মিং সরঞ্জাম নির্বাচনের সময় বিবেচিত মূল স্পেসিফিকেশন এবং প্যারামিটারগুলো হলো:
সাইজ স্পেসিফিকেশন
- দৈর্ঘ্য – ফর্মিং লাইন বরাবরের মাত্রা
- উচ্চতা – অ্যাক্সেসিবিলিটির জন্য মেঝে থেকে উপরের দূরত্ব
- প্রস্থ – লাইন জুড়ে ল্যাটারাল মাত্রা
- ওজন – ফ্রেমের উপাদান এবং নির্মাণের উপর নির্ভর করে
সাধারণ পরিসরগুলো হলো:
| স্পেসিফিকেশন | পরিসর |
|---|---|
| দৈর্ঘ্য | ৩ – ৫০ মিটার |
| উচ্চতা | ১.৫ – ২ মিটার |
| প্রস্থ | ১ – ৩ মিটার |
| ওজন | ১৫০০ – ২৫০০০ কেজি |
দৈর্ঘ্য রোলিং স্টেশনের সংখ্যার উপর নির্ভর করে যখন উচ্চতা অপারেশনের সহজতার উপর ভিত্তি করে। প্রশস্ততর মেশিন বড় কয়েল ধারণ ক্ষমতা দেয়। ভারী মেশিন শক্ততর নির্মাণ নির্দেশ করে।
রোল পরিবর্তন ডিজাইন
- ম্যানুয়াল – রোলারগুলোকে ম্যানুয়ালি সরিয়ে তোলা হয়
- অটোমেটেড – রোলারের পাওয়ারড শিফটিং
- কুইক চেঞ্জ – রোলারগুলো দ্রুত খোলা/জোড়া
ম্যানুয়াল পরিবর্তন বেশি ডাউনটাইম চায়। অটোমেটেড রোল চেঞ্জ সিস্টেম দ্রুত প্রোফাইল চেঞ্জওভারের অনুমতি দেয় সর্বনিম্ন ডাউনটাইম ক্ষতির সাথে।
গতি এবং স্ট্রিপ প্রস্থ ক্ষমতা
- গতি – ১০০ মিটার/মিনিট পর্যন্ত
- প্রস্থ – ৫০ মিমি থেকে ১৮০০ মিমি
- পুরুত্ব – ০.১৫ মিমি থেকে ৮ মিমি
১০০ মি/মিনিটের মতো উচ্চ গতির জন্য বেশি হর্সপাওয়ার এবং শক্তিশালী ডিজাইন দরকার। অধিকাংশ মেশিন শীট প্রস্থ ৫০ মিমি থেকে ১৫০০ মিমি পর্যন্ত হ্যান্ডেল করতে পারে ইন্ডাস্ট্রির উপর নির্ভর করে। পুরুত্ব ক্ষমতা পাতলা শীট থেকে ৮ মিমি প্লেট পর্যন্ত।
পাওয়ার এবং ট্রান্সমিশন
- মূল ড্রাইভ মোটর ক্ষমতা – ৫ কিলোওয়াট থেকে ২৫০ কিলোওয়াট
- নির্দিষ্ট ফাংশনের জন্য স্বাধীন ড্রাইভ
- গিয়ারবক্স রেটিং লোডের সাথে মিলিত
- চেইন, বেল্ট, গিয়ার ড্রাইভ এবং স্প্রকেট
- ওভারলোড সুরক্ষা এবং ফিল্ট্রেশন
ট্রান্সমিশন সিস্টেম লোড সহজে হ্যান্ডেল করবে ওভারহিটিং বা অতিরিক্ত পরিধান ছাড়াই। মূল মোটর ক্ষমতা সর্বোচ্চ ফর্মিং গতি নির্ধারণ করে।
উপাদানের পুরুত্ব পরিসর
- ৮ মিমি পুরু রোল এবং প্লেট পর্যন্ত
- অপ্টিমাল পরিসর ০.৫ মিমি থেকে ২.৫ মিমি
- ০.৩ মিমির নিচে পাতলা স্ট্রিপগুলির জন্য বিশেষজ্ঞ মিল প্রয়োজন
স্ট্যান্ডার্ড প্রোফাইলগুলি ০.৫ থেকে ১.৫ মিমি পুরুত্ব ব্যবহার করে। শিল্পমতে ০.৩ মিমির নিচে পাতলা স্ট্রিপের জন্য বিশেষজ্ঞ মিল প্রয়োজন। পুরু প্লেটগুলির জন্য ভারী যন্ত্রপাতি দরকার।
রোল সামঞ্জস্য এবং পরিবর্তন
- উল্লম্ব – রোলার উচ্চতার জন্য শিম স্পেসার
- অনুভূমিক – পাশের সমর্থন সামঞ্জস্য
- ঝোঁকানো – কৌণিক রোলার সামঞ্জস্য
- ব্যক্তিগত – প্রত্যেক রোলার আলাদাভাবে সামঞ্জস্য করা
সেটআপের সময় রোলারের উচ্চতা, কোণ এবং পার্শ্বীয় অবস্থান সামঞ্জস্য করতে হয়। ব্যক্তিগত এবং ঝোঁকানো সামঞ্জস্য নমনীয়তা প্রদান করে কিন্তু জটিলতা বাড়ায়।
রোল টুলিং ডিজাইন
ধাপে ধাপে বাঁকানোর মাধ্যমে প্রয়োজনীয় প্রোফাইল আকৃতি সঠিকভাবে অর্জনের জন্য রোল টুলিং ডিজাইন গুরুত্বপূর্ণ। প্রধান ডিজাইন দিকগুলি হলো:
রোল পাস ডিজাইন
- রোল স্ট্যান্ডের অবস্থান এবং ক্রমের নীলনক্ষত্র
- ধাপে ধাপে বাঁকানোর গণনা
- সম্পূর্ণ উপাদান বিকৃতি নিশ্চিত করে
- পাতলা হওয়া এবং প্রসারণ কমায়
- বিশেষ ক্যাড সফটওয়্যার ব্যবহার করে করা হয়
সম্পূর্ণ প্রোফাইল আকৃতি ধীরে ধীরে অর্জনের জন্য রোলিং স্টেশনের সংখ্যার উপর ভিত্তি করে পাস শিডিউল পরিকল্পনা করা হয় যাতে কোনো ত্রুটি না হয়।
রোল ক্লাস্টার কনফিগারেশন
- উপরের এবং নিচের রোলের বিন্যাস
- ক্লাস্টারের ফাঁকা স্ট্রিপের পুরুত্বের সাথে মিলে
- রোলের ফাঁকা সঠিকভাবে নির্ধারিত
- স্টেশনের সংখ্যা প্রাথমিকভাবে অনুমান করা হয়
- ট্রায়াল পাসের মাধ্যমে যাচাই করা হয়
ক্লাস্টারের উপরের এবং নিচের রোলারের মধ্যবর্তী ফাঁকা শীটের পুরুত্বের সাথে মিলে যায় যাতে ফাঁকা ছাড়াই বাঁকানো যায়। জটিল আকৃতির জন্য আরও পাস প্রয়োজন।
রোলারের মাত্রা এবং আকার
- ১০০ মিমি থেকে ৪০০ মিমি পর্যন্ত ব্যাস
- স্ট্রিপের প্রস্থের চেয়ে প্রায় ৫০ মিমি বেশি প্রস্থ
- ভারী লোডের জন্য বড় রোল
- ছোট রোলগুলিকে সমর্থন করে ব্যাকিং রোল
রোলারের মাত্রা বাঁকানোর বল এবং লোডের উপর প্রভাব ফেলে। রোলের প্রস্থ স্ট্রিপের প্রস্থ অতিক্রম করা উচিত যাতে ফ্ল্যাঞ্জগুলি সম্পূর্ণরূপে জড়িত হয়।
রোল উপাদান
- আঠালো এবং শক্ত করা ইস্পাত
- আস্তরণযুক্ত লোহা বা ইস্পাতের রোল
- ঠান্ডা আঠালো গলিত লোহার রোল
- উপকরণের সমন্বয়
কঠোর স্টিল দীর্ঘক্ষণীণ চলনের জন্য টেকসইতা প্রদান করে, যখন লেপিত রোলগুলি পৃষ্ঠের আঁচড় প্রতিরোধ করে। বিশেষায়িত প্রয়োগের জন্য কাস্ট আয়রন ব্যবহৃত হয়।
প্রক্রিয়া মানদণ্ড এবং সহনশীলতা
রোল গঠিত অংশগুলি মূল মাত্রা এবং প্যারামিটারের নির্দিষ্ট মানদণ্ডের সাথে সামঞ্জস্যপূর্ণ হতে হবে।
প্রোফাইলের মাত্রাগত সহনশীলতা
| বৈশিষ্ট্য | সহনশীলতা |
|---|---|
| দেয়ালের পুরুত্ব | ±১০% |
| প্রস্থ | ±১ মিমি থেকে ±১.৫ মিমি |
| উচ্চতা | ±১ মিমি |
| বো | ১০০০ মিমি প্রতি ১ মিমি |
| টুইস্ট | ১০০০ মিমি প্রতি ১° |
| কোণীয় বিচ্যুতি | সর্বোচ্চ ১° |
আরও কঠোর সহনশীলতা সম্ভব কিন্তু প্রক্রিয়া খরচ বাড়ায়। উপরে সাধারণ সহনশীলতা উল্লেখ করা হয়েছে।
স্ট্রিপ ফিড সহনশীলতা
- সমান্তরালতা – ১ মিটার দৈর্ঘ্যে ০.৫ মিমি
- সমকোণীয়তা – সাধারণত ১ মিমি থেকে ৩ মিমি
- সমতলতা – ১ মিটার প্রস্থ প্রতি ১ মিমি
প্রোফাইল ত্রুটি এড়াতে মিলের মধ্য দিয়ে স্ট্রিপ অবিচ্যুতি অবস্থায় যেতে হবে।
রোল ডিজাইন মানদণ্ড
- ASA B209.1 – আমেরিকান জাতীয় মান
- EN 10169 – ইউরোপীয় মান
- JIS G3141 – জাপানি শিল্প মান
এই মানগুলি রোল উপকরণ, পৃষ্ঠের সমাপ্তি, মাপ, যান্ত্রিক গুণাবলী, পরীক্ষা পদ্ধতি ইত্যাদি নির্দেশ করে। সম্মতি গুণমানবান রোল কর্মক্ষমতা নিশ্চিত করে।
প্রস্তুতকারক এবং সরবরাহকারী
বিভিন্ন অঞ্চলের শীর্ষ স্টিল রোল ফর্মিং মেশিন প্রস্তুতকারকদের মধ্যে কয়েকটি হলো:
বিশ্বব্যাপী ব্র্যান্ড
- Samco Machinery (তাইওয়ান)
- Formtek (USA)
- Gasparini (ইতালি)
- Kohler Maschinenbau (Germany)
- Botou Xianfa Roll Forming (China)
চীনা প্রস্তুতকারক
- Joung Sun Machinery
- Jidet Forming Machinery
- Ruian Jingpus Roll Forming Machinery
- Botou Totall Roll Forming Machinery
- Hebei Tuozhan Roll Forming Equipment
ভারতীয় প্রস্তুতকারক
- Spiroll Forming Machines
- Samco Emtici Engineering
- JPI Maxivator
- Trimech India
- Kulkarni Group
মূল্য পরিসর
| ক্ষমতা | মূল্য পরিসর |
|---|---|
| ছোট আকারের পোর্টেবল | $5000 থেকে $15000 |
| মাঝারি উৎপাদন | $20000 থেকে $100000 |
| বড় অটোমেটেড | $100000 থেকে $300000 |
| জাম্বো লাইন | $500000-এর উপরে |
আউটপুট হার, বৈশিষ্ট্যের সংখ্যা এবং অটোমেশন যত বেশি, রোল ফর্মিং যন্ত্রপাতির সামগ্রিক খরচ তত বেশি।
চীনা বনাম ইউরোপীয় প্রস্তুতকারক
চীনা প্রস্তুতকারকরা খরচের সুবিধা প্রদান করে কিন্তু ইউরোপীয় ব্র্যান্ডগুলি উন্নত মান নিয়ন্ত্রণ, নির্ভুলতা, উন্নত বৈশিষ্ট্য এবং নির্ভরযোগ্যতা সহ উচ্চ মূল্য প্রদান করে।
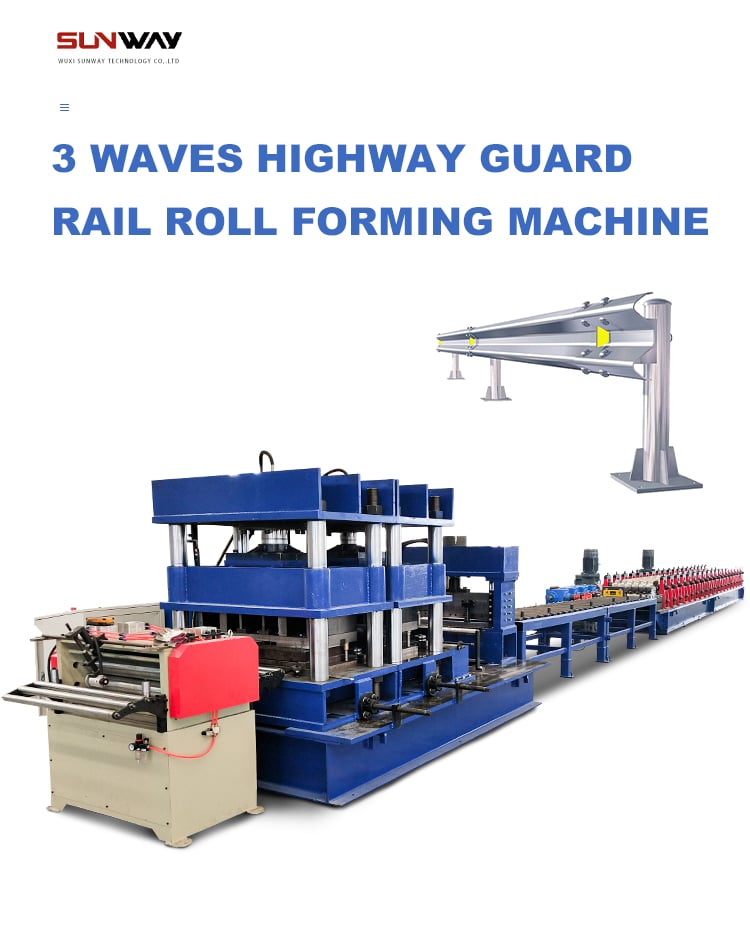
স্থাপন এবং কমিশনিং
রোল ফর্মিং মেশিনে পূর্ণ উৎপাদন শুরুর আগে সঠিক স্থাপন এবং ট্রায়াল রান প্রয়োজন।
সাইট পরিকল্পনা এবং প্রস্তুতি
- সমতল কংক্রিট বা স্টিল ভিত্তি
- কয়েল লোডিংয়ের জন্য চারপাশে পর্যাপ্ত জায়গা
- আনকয়েলিংয়ের জন্য ক্রেনের উপলব্ধতা
- কুল্যান্ট, হাইড্রোলিক এবং ইলেকট্রিকাল সংযোগ
- নিরাপত্তা বেড়া এবং গার্ডিং
সমতল এবং দৃঢ় ফ্লোরিং কম্পন এবং লেভেলিং সমস্যা কমায়। রোল ফর্মার ডেলিভারির আগে সকল পেরিফেরাল যন্ত্রপাতি সংযুক্ত করতে হবে।
অ্যালাইনমেন্ট এবং লেভেলিং
- মেশিনটি সঠিকভাবে লেভেল এবং অ্যালাইন করা
- দৈর্ঘ্য এবং প্রস্থ জুড়ে প্লাম্ব চেক করুন
- সমান্তরালতা এবং বর্গক্ষেত্র নিশ্চিত করুন
- প্রয়োজনে রোলার সমান্তরালতা সূক্ষ্মভাবে সামঞ্জস্য করুন
- মেঝের অসমতলতা ঠিক করুন এবং পূরণ করুন
মেশিনটি মেঝের সমতলে লম্ব এবং সমান্তরালভাবে সঠিকভাবে অ্যালাইন করতে হবে। কমিশনিংয়ের আগে যেকোনো ছোটখাটো ত্রুটি সংশোধন করতে হবে।
ট্রায়াল রান এবং সামঞ্জস্য
- ডামি স্ট্রিপ দিয়ে টেস্ট রান করুন
- স্ট্রিপ ফিডিং, ট্র্যাকিং এবং কাটিং চেক করুন
- রোল উচ্চতা এবং ক্লিয়ারেন্স সামঞ্জস্য করুন
- ফর্মিং প্রক্রিয়া এবং স্টেশনগুলি পর্যবেক্ষণ করুন
- ধাপে ধাপে স্পিড ট্রায়াল পরিচালনা করুন
- সর্বোত্তম পর্যন্ত গাইড এবং নিয়ন্ত্রণ সূক্ষ্মভাবে সামঞ্জস্য করুন
- সামঞ্জস্যের পর প্রোফাইল নির্ভুলতা নিশ্চিত করুন
- প্রয়োজনে পুনরাবৃত্তিমূলক পরিবর্তন করুন
- চূড়ান্ত মেশিন সেটিংসের রেকর্ড রাখুন
ধীর গতি থেকে উচ্চ গতি পর্যন্ত একাধিক টেস্ট রান পরিচালনা করতে হবে প্রক্রিয়া পর্যবেক্ষণ করে। উৎপাদন শুরুর আগে টেস্ট ফলাফলের ভিত্তিতে মেশিন সেটিংস ধাপে ধাপে সামঞ্জস্য করতে হবে।
নিরাপত্তা ব্যবস্থা
- পিঞ্চ পয়েন্টের জন্য নিরাপত্তা গার্ড স্থাপন করুন
- গাইড এবং বিপদজনক অঞ্চল ঘিরে ফেলুন
- অ্যাক্সেস ডোর এবং প্যানেলে ইন্টারলক লাগান
- দ্বি-হাত নিয়ন্ত্রণ স্টেশন ব্যবহার করুন
- নিরাপত্তা নির্দেশনা এবং লেবেল স্থাপন করুন
- সঠিক কর্মী প্রশিক্ষণ নিশ্চিত করুন
- অপারেশনের সময় স্ট্যান্ডার্ড প্রোটোকল অনুসরণ করুন
নিয়মিত উৎপাদনের জন্য মেশিন ক্লিয়ার করার আগে পর্যাপ্ত নিরাপত্তা ব্যবস্থা থাকতে হবে। কর্মীদের সকল প্রক্রিয়া এবং বিপদ সম্পর্কে প্রশিক্ষণ দিতে হবে।
অপারেশন এবং রক্ষণাবেক্ষণ
সর্বোত্তম কর্মক্ষমতার জন্য রোল ফর্মিং মেশিনগুলির সঠিক অপারেশন এবং প্রতিরোধমূলক রক্ষণাবেক্ষণ প্রয়োজন।
অপারেটিং নির্দেশিকা
- মেশিনের গতি এবং ফিড সঠিকভাবে সেট করুন
- রোলের জন্য প্রস্তাবিত লুব্রিকেন্ট ব্যবহার করুন
- প্যারামিটার শুধুমাত্র নির্দিষ্ট পরিসরে সামঞ্জস্য করুন
- স্ট্রিপ অ্যালাইনমেন্ট যত্নশীলভাবে নিয়ন্ত্রণ করুন
- লিফটিং যন্ত্রপাতি দিয়ে কয়েল হ্যান্ডেল করুন
- কোনো জল/আর্দ্রতা প্রবেশ না হওয়া নিশ্চিত করুন
- টুল পরিবর্তন প্রোটোকল অনুসরণ করুন
- মেশিন সেটিংসের রেকর্ড রাখুন
নির্ভরযোগ্য এবং সামঞ্জস্যপূর্ণ আউটপুটের জন্য যন্ত্রপাতি সরবরাহকারীর ম্যানুয়াল অনুসারে অপারেট করতে হবে। সেট প্যারামিটার থেকে বিচ্যুতি ত্রুটির কারণ হতে পারে।
গতি এবং ফিড অপ্টিমাইজেশন
- ধীর ফর্মিং গতি থেকে শুরু করুন
- ধীরে ধীরে সর্বোচ্চ গতি পর্যন্ত বাড়ান
- চোকিং ছাড়াই সঠিক উপাদান প্রবাহ নিশ্চিত করুন
- স্ট্রিপ স্লিপ বা বিকৃত হলে গতি কমান
- ফিড রোল গতি ফর্মিং গতির সাথে মিলিয়ে নিন
- উচ্চ গতির জন্য সঠিকভাবে লুব্রিকেট করুন
গুণমান সমস্যা এড়াতে উপাদানের ধরন এবং পুরুত্বের ভিত্তিতে গতি অপ্টিমাইজ করতে হবে। উচ্চ গতি অপারেশনের জন্য পর্যাপ্ত লুব্রিকেশন প্রয়োজন।
রোলার যত্ন এবং লুব্রিকেশন
- রোল বিয়ারিংয়ে নিয়মিত মেশিন তেল লাগান
- প্রয়োজনে রোল শ্যাফ্ট প্রান্তে গ্রিস লাগান
- জমাট বাঁধা রোধ করতে রোল পরিষ্কার করুন
- ক্ষতিগ্রস্ত বা জীর্ণ রোল প্রতিস্থাপন করুন
- ক্ষয় প্রতিরোধের জন্য কোটেড রোল ব্যবহার করুন
- সঠিক রোলার গ্যাপ স্পেসিং নিশ্চিত করুন
রোলগুলি পরিষ্কার এবং লুব্রিকেটেড রাখতে হবে। ক্ষতিগ্রস্ত রোলগুলি পৃষ্ঠের ফিনিশে দাগ ফেলবে। উপরের এবং নিচের রোলারের মধ্যবর্তী গ্যাপ সুনির্দিষ্টভাবে সেট করতে হবে।
টুলিং পরিবর্তন
- সময়হীনতা ন্যূনতম করার জন্য সময়সূচী পরিকল্পনা
- পরিবর্তনের আগে মেশিনটি পুরোপুরি পরিষ্কার করুন
- বিদ্যমান সেটআপ লেবেল করুন এবং নথিভুক্ত করুন
- শ্যাফট/বিয়ারিং অপসারণ প্রক্রিয়া অনুসরণ করুন
- নতুন রোলারের ফাঁক সঠিকভাবে সামঞ্জস্য করুন
- সম্পূর্ণ উৎপাদনের আগে ট্রায়াল রান করুন এবং প্রোফাইল নিশ্চিত করুন
টুলিং পরিবর্তনের জন্য সঠিক প্রস্তুতি, পরিকল্পনা এবং সময় প্রয়োজন যাতে ত্রুটি এড়ানো যায়। পরিবর্তনের পর মেশিন সেটিংস সঠিকভাবে পুনরুদ্ধার করা উচিত।
সমস্যা সমাধান নির্দেশিকা
| ত্রুটি | সম্ভাব্য কারণসমূহ |
|---|---|
| বাঁকুনি | অতিরিক্ত স্ট্রিপ টেনশন, ফিড সমস্যা |
| প্রোফাইল বিকৃতি | রোলারের অ্যালাইনমেন্ট ত্রুটি, আলগা উপাদান |
| পৃষ্ঠের চিহ্ন | রোলের উপর ধুলোবালি, রোলার ক্ষতি |
| কাটার উপর বুর | কাটিং ইনসার্ট ক্ষয়প্রাপ্ত, ক্লিয়ারেন্স |
| তেলের লিকেজ | শ্যাফট সিল ক্ষতিগ্রস্ত, আলগা ফিটিংস |
| অতিরিক্ত শব্দ | আলগা ফাস্টেনার, বেয়ারিং ক্ষতি |
রোল ফর্মিংয়ের সময় সাধারণ মেশিন সমস্যা এবং সমাধান উপরে তালিকাভুক্ত। পর্যায়ক্রমিক পরিদর্শন এবং রক্ষণাবেক্ষণ অপ্রত্যাশিত ডাউনটাইম প্রতিরোধ করে।
রোল ফর্মিং মেশিন নির্বাচনের পদ্ধতি
স্টিল রোল ফর্মিং সরঞ্জাম নির্বাচনের প্রধান কারণগুলি হলো:
প্রয়োজনীয় উৎপাদন হার
- ১০০ মিটার/মিনিট পর্যন্ত গতি সম্ভব
- উচ্চ গতির জন্য ভারী নির্মাণ প্রয়োজন
- অর্ডারের পরিমাণের ভিত্তিতে সর্বোচ্চ হার অনুমান করুন
- সম্ভব হলে ~২০% বাফার ক্যাপাসিটি যোগ করুন
বর্তমান এবং ভবিষ্যতের অনুমানিত পরিমাণের ভিত্তিতে নামমাত্র উৎপাদন হার নির্ধারণ করা উচিত। বাফার ক্যাপাসিটি পছন্দনীয়।
উপাদানের ধরন এবং পুরুত্ব
- মাইল্ড স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম ইত্যাদি।
- পুরুত্বের পরিসীমা – ০.৩ মিমি থেকে ৮ মিমি
- প্রয়োজনে বিশেষ মিশ্রধাতুর সাথে সামঞ্জস্যপূর্ণতা
- পুরুতর এবং শক্তিশালী উপাদানের ক্ষমতা
মেশিনটি প্রক্রিয়াজাত করা স্টিল কয়েলের গ্রেডের উপযোগী হওয়া উচিত। বিশেষ উপাদানের জন্য কাস্টমাইজড বৈশিষ্ট্য প্রয়োজন হতে পারে।
প্রোফাইল আকৃতির জটিলতা
- রোলার স্ট্যান্ডের সংখ্যা জটিলতা নির্দেশ করে
- শক্ত বাঁকের জন্য ঘন রোলার ব্যবধান
- বিকল্প বাঁকা দিক
- বিশেষ প্রোফাইলের জন্য কাস্টমাইজেশন প্রয়োজন
ধারালো বাঁক বা বিকল্প দিকসমূহযুক্ত জটিল আকৃতির জন্য অতিরিক্ত রোলার স্ট্যান্ড এবং ডিজাইনের জন্য টুলিং দক্ষতা প্রয়োজন।
সমাপ্ত প্রোফাইলের দৈর্ঘ্য
- স্ট্যান্ডার্ড কাটঅফ ১ থেকে ৬ মিটার প্রতি
- চলমান দৈর্ঘ্য বা কাস্টম কাটঅফ
- দীর্ঘ প্রোফাইলের জন্য সমর্থন প্রয়োজন হতে পারে
- অতিরিক্ত কাটঅফ প্রেস যোগ করা যায়
অধিকাংশ মেশিন ৬ মিটার পর্যন্ত নির্দিষ্ট দৈর্ঘ্যের প্রোফাইল উৎপাদন করতে পারে। চলমান দৈর্ঘ্যের কয়েলের জন্য অতিরিক্ত সমর্থন এবং কাটঅফ সিস্টেম ইঞ্জিনিয়ার করা প্রয়োজন।
বাজেট সীমাবদ্ধতা
- প্রাথমিক খরচ – $২৫,০০০ থেকে $৫০০,০০০
- কম খরচের মডেলের ক্যাপাসিটি সীমাবদ্ধতা রয়েছে
- অটোমেশন মূল্য বাড়ায়
- আমদানি শুল্ক, কর অতিরিক্ত
- গৌণ প্রক্রিয়াকরণ প্রয়োজন?
প্রয়োজনীয় উৎপাদন স্কেল এবং বৈশিষ্ট্যের জন্য যথেষ্ট বাজেট বরাদ্দ অপরিহার্য। মোট খরচ কাস্টমাইজেশন, অটোমেশন এবং প্রয়োজনীয় গৌণ প্রক্রিয়ার উপর নির্ভর করে।
রোল ফর্মিং প্রক্রিয়ার সুবিধাসমূহ
রোল ফর্মিং উচ্চ উৎপাদনশীলতার জন্য স্ট্রাকচারাল স্টিল প্রোফাইল উৎপাদনে উপযোগী করে তোলে এর উল্লেখযোগ্য সুবিধাসমূহ প্রদান করে:
উচ্চ উৎপাদন হার
- ১০০ মিটার প্রতি মিনিট পর্যন্ত
- উচ্চ আউটপুটসহ অবিরত অপারেশন
- কম মানবশক্তি প্রয়োজন
- প্রেস ব্রেকস বা ফ্যাব্রিকেশনের চেয়ে উৎকৃষ্ট
- কম চক্র সময় এবং অপারেশন খরচ
উচ্চ লাইন গতির অবিরত উৎপাদন অন্যান্য প্রক্রিয়ার তুলনায় অত্যন্ত উচ্চ আউটপুট হার প্রদান করে।
সামঞ্জস্যপূর্ণ এবং চমৎকার প্রোফাইলের গুণমান
- দৈর্ঘ্যজুড়ে অভিন্নতা নিশ্চিত করে
- ±১ মিমি পর্যন্ত মাত্রাগত নির্ভুলতা
- সূক্ষ্ম পৃষ্ঠের ফিনিশ
- নির্ভুলতাসহ পুনরাবৃত্তিযোগ্য প্রক্রিয়া
- গৌণ ফিনিশিংয়ের ন্যূনতম প্রয়োজন
নির্ভুল রোলারসহ ক্রমবর্ধমান ফর্মিং দীর্ঘ উপাদানের দৈর্ঘ্য জুড়ে সূক্ষ্ম সহনশীলতাসহ সামঞ্জস্যপূর্ণ গুণমান উৎপাদন করে।
নমনীয় প্রোফাইল এবং আকৃতি ডিজাইন
- রোল স্ট্যান্ডের বিভিন্ন কনফিগারেশন
- বিভিন্ন প্রোফাইল আকৃতি সম্ভব
- বিশেষ প্রোফাইলের জন্য কাস্টম টুলিং ডিজাইন
- ঘন ঘন প্রোফাইল পরিবর্তনের অনুমতি দেয়
- ছোট ব্যাচ এবং ভ্যারিয়েন্টের জন্য উপযোগী
কাস্টমাইজড রোল টুলিং ডিজাইনের মাধ্যমে একই মেশিনে দ্রুত চেঞ্জওভারসহ বিভিন্ন বিম সেকশন উৎপাদন করা যায়।
খরচ দক্ষতা এবং সাশ্রয়
- ফ্যাব্রিকেশনের চেয়ে কম খরচ
- ৯০% পর্যন্ত উচ্চ উপাদানের ফলন
- স্ট্যাম্পিংয়ের তুলনায় স্ক্র্যাপ ন্যূনতম
- কম ওয়েল্ডিং, ড্রিলিং প্রয়োজন
- শক্তি, স্থান এবং শ্রম থেকে সাশ্রয়
- কম রক্ষণাবেক্ষণ খরচ
উচ্চ উপাদান ব্যবহার, কম রূপান্তর খরচ এবং অটোমেশন অন্যান্য উৎপাদন প্রক্রিয়ার তুলনায় উল্লেখযোগ্য খরচ সুবিধা প্রদান করে।
বিভিন্ন উপাদানের উপযোগী
- সকল ধরনের স্টিল এবং ধাতব কয়েল
- অ্যালুমিনিয়াম, কপার, ব্রাস
- বিশেষ মিশ্রধাতু, ক্ল্যাডেড উপাদান
- প্রি-পেইন্টেড এবং কোটেড কয়েল
- এমনকি কম্পোজিট এবং প্লাস্টিক সম্ভব
রোল ফর্মিং লো কার্বন স্টিল থেকে এক্সোটিক মিশ্রধাতু পর্যন্ত বিস্তৃত ধাতব উপাদান এবং পেইন্টেড, কোটেড এবং ল্যামিনেটেড কয়েল হ্যান্ডেল করতে পারে।
রোল ফর্মিং প্রক্রিয়ার সীমাবদ্ধতা
সুবিধা সত্ত্বেও, রোল ফর্মিংয়ের কিছু সহজাত সীমাবদ্ধতা রয়েছে:
উচ্চ প্রাথমিক টুলিং খরচ
- রোল ডিজাইন এবং পাস শিডিউলিং
- ট্রায়াল সিমুলেশন এবং পরীক্ষা
- টুলিং খরচ €১০০০০ থেকে উর্ধ্বে
- সময়সাপেক্ষ প্রক্রিয়া
- ছোট ডিজাইন পরিবর্তনের জন্য পুনর্কাজ প্রয়োজন
প্রাথমিক টুলিং ডিজাইন ব্যাপক ইঞ্জিনিয়ারিং প্রচেষ্টা এবং দীর্ঘ লিড টাইম প্রয়োজন করে। টুলিংয়ের পর ডিজাইন পরিবর্তন অতিরিক্ত সময় এবং খরচ বাড়ায়।
স্থির ক্রস-সেকশন প্রোফাইল
- পরিবর্তনশীল আকৃতি তৈরি করতে পারে না
- দৈর্ঘ্যবৃত্তাকার প্রোফাইলের মধ্যে সীমাবদ্ধ
- জটিল ৩ডি জ্যামিতি ফর্ম করতে পারে না
- বন্ধ সেকশনের জন্য যোগাযোগ প্রয়োজন
শুধুমাত্র দৈর্ঘ্যজুড়ে স্থির ক্রস-সেকশন প্রোফাইল উৎপাদন করা যায়। বন্ধ বা টেপার্ড সেকশন তৈরির জন্য অতিরিক্ত ফ্যাব্রিকেশন এবং যোগাযোগ প্রয়োজন।
পাতলা উপাদানের শক্তির সীমাবদ্ধতা
- ২ মিমি পুরুত্বের নিচে ভালো
- পুরুতর স্ট্রিপ ফাটার প্রবণ
- উচ্চ শক্তির স্টিল বাঁকার সময় ফাটে
- সর্বোচ্চ বাঁকার ব্যাসার্ধের সীমা
অত্যন্ত পাতলা এবং উচ্চ শক্তির উপাদান রোল ফর্মিং প্রক্রিয়ার সময় ফাটার প্রবণ এবং কিছু ফর্মিং সীমা রয়েছে।
ছোট দৈর্ঘ্যের উপযোগী নয়
- বাস্তবসম্মত ন্যূনতম ~০.৫ মিটার
- ছোট টুকরো মাত্রাগত নির্ভুলতা হারায়
- স্টার্টআপ সময় আউটপুট প্রভাবিত করে
- ছোট সেগমেন্ট রোল করা কঠিন
- ছোট অংশের জন্য অন্য পদ্ধতি ভালো
স্টার্টআপ প্রভাবের কারণে রোল ফর্মিং প্রক্রিয়ার ছোট দৈর্ঘ্যের উপাদান প্রোফাইলিংয়ে সীমাবদ্ধতা রয়েছে। ছোট পরিমাণের জন্য প্রেস ব্রেকস ভালো।
উপসংহার
রোল ফর্মিং মেশিনারি ধাতব স্ট্রিপকে কাস্টমাইজড দৈর্ঘ্যবৃত্তাকার প্রোফাইলে অবিরত এবং নির্ভুল ফর্মিং প্রদান করে। এই বিস্তারিত নির্দেশিকা স্টিল রোল ফর্মিং সরঞ্জামের কনফিগারেশন, উপাদান, স্পেসিফিকেশন, অপারেশন এবং অ্যাপ্লিকেশনসমূহের সকল মূল তথ্য আচ্ছাদিত করেছে। নমনীয়তা
সাধারণ প্রশ্নাবলি
রোল ফর্মিং মেশিনের বিভিন্ন ধরন কী?
প্রধান ধরনগুলি হলো কয়েল লাইন, মডুলার মেশিন, পোর্টেবল রোল ফর্মার, কাস্টম প্রোফাইল মিল এবং ভেরিয়েবল সেকশনের জন্য শেপ রোলিং মিল।
রোল ফর্মিং প্রক্রিয়াটি কীভাবে কাজ করে?
এটি ধাতব স্ট্রিপগুলিকে একের পর এক রোলার স্টেশনের মধ্য দিয়ে অবিচ্ছিন্নভাবে খাওয়ানোর মাধ্যমে কাজ করে, যা প্রগ্রেসিভ বাঁকানোর বল প্রয়োগ করে স্ট্রিপটিকে ধাপে ধাপে পছন্দসই প্রোফাইল আকারে গঠন করে।
কোন উপাদানগুলো রোল ফর্ম করা যায়?
এটি মাইল্ড স্টিল, স্টেইনলেস স্টিল, গ্যালভানাইজড স্টিল এবং অ্যালুমিনিয়াম সহ সকল ধরনের ইস্পাত গঠন করতে পারে। কিছু সীমাবদ্ধতার সাথে বিশেষ অ্যালয় এবং এক্সট্রুশনও সম্ভব।
রোল ফর্মিংয়ের মাধ্যমে কোন প্রোফাইল উৎপাদন করা যায়?
অ্যাঙ্গেল সেকশন, চ্যানেল, রুফিং শিট, ওয়াল প্যানেল, আয়তক্ষেত্রাকার এবং গোল টিউব, আই-বিম, রেল, র্যাক, দরজার ফ্রেম ইত্যাদি। কাস্টম প্রোফাইলও সম্ভব।
রোল ফর্মিং সরঞ্জামের খরচ কত?
উৎপাদন হার, ফিচার, অটোমেশন স্তর এবং ঐচ্ছিক সেকেন্ডারি প্রসেসিংয়ের উপর নির্ভর করে মূল্য পরিসর $৫০০০ থেকে $৫০০,০০০।
রোল ফর্মিংয়ের সুবিধা কী?
উচ্চ গতি, চমৎকার গুণমান এবং টলারেন্স, নমনীয়তা, খরচ দক্ষতা, উপাদান সাশ্রয়, ভরপয়া উৎপাদনের উপযোগিতা প্রধান সুবিধা।
রোল ফর্মিং প্রক্রিয়ার সীমাবদ্ধতা কী?
শুধুমাত্র নির্দিষ্ট ক্রস-সেকশন, উচ্চ প্রাথমিক টুলিং খরচ এবং সময়, ছোট দৈর্ঘ্য, ভেরিয়েবল সেকশন এবং অত্যন্ত পাতলা ও উচ্চ টেনসাইল উপাদান ব্যবহারের সীমাবদ্ধতা।
সঠিক রোল ফর্মিং মেশিন কীভাবে বেছে নেবেন?
উৎপাদন পরিমাণ, উপাদান স্পেসিফিকেশন, প্রোফাইল আকৃতির জটিলতা, সমাপ্ত অংশের দৈর্ঘ্য, উপলব্ধ বাজেট এবং ভবিষ্যত সম্প্রসারণ পরিকল্পনা বিবেচনা করুন।
রোল ফর্মিং এক্সট্রুশন থেকে কীভাবে আলাদা?
এক্সট্রুশনে উপাদানকে ডাই খোলের মধ্য দিয়ে ঠেলে প্রোফাইল গঠিত হয়, যেখানে রোল ফর্মিং স্ট্রিপটিকে একের পর এক রোলার ডাইয়ের মধ্য দিয়ে ধাপে ধাপে বাঁকিয়ে আকার দেয়।
রোল ফর্মিং সরঞ্জাম কীভাবে রক্ষণাবেক্ষণ করবেন?
পর্যায়ক্রমিক লুব্রিকেশন, পরিদর্শন এবং অংশ প্রতিস্থাপনের জন্য অপারেটরের ম্যানুয়াল অনুসরণ করুন। রোলগুলি পরিষ্কার রাখুন, ঘষা অংশ পরিবর্তন করুন, মেশিন সেটিং লগ করুন, প্রয়োজনে অ্যালাইনমেন্ট সামঞ্জস্য করুন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) 0.5–2.0 mm কয়েল চালানো স্টিল রোল ফর্মিং মেশিনের 2025 সালের বাস্তবসম্মত লাইন গতি কত?
- গ্যালভানাইজড বা প্রি-পেইন্টেড স্টিলের জন্য মাঝারি শ্রেণির লাইনে 20–60 m/min সাধারণ; উন্নত স্থাপত্য প্যানেল লাইন ফ্লাইং কাটঅফ ও সার্ভো ফিডসহ 80–120 m/min-এ পৌঁছায়।
2) লাইন ধীর না করে কাটার দৈর্ঘ্যের নির্ভুলতা কীভাবে বাড়াব?
- স্ট্রিপে ক্লোজড-লুপ এনকোডার ফিডব্যাক, সার্ভো ফ্লাইং শিয়ার এবং দৈর্ঘ্য অ্যালগরিদমে তাপীয় ক্ষতিপূরণ ব্যবহার করুন। আনকয়লারে ব্যাক-টেনশন নিয়ন্ত্রণ বজায় রাখুন এবং প্রতি সপ্তাহে এনকোডারের CPI ক্যালিব্রেট করুন।
3) একই রোল ফর্মার দিয়ে কি উচ্চ-শক্তির স্টিল (HSS) ও প্রি-পেইন্টেড কয়েল চালানো যায়?
- হ্যাঁ, যদি মেশিনে বেশি দৃঢ় স্ট্যান্ড, বড় ব্যাসের রোল এবং দৃশ্যমান পৃষ্ঠের জন্য কোটেড/PVD রোল থাকে। টুলিংয়ের ব্যাসার্ধ ও পাসের ক্রম রেসিপি অনুযায়ী সমন্বয় করতে হতে পারে।
4) স্টিল প্রোফাইল ও মেশিনের নিরাপত্তায় কোন মান অনুসরণ করতে হবে?
- সাধারণ রেফারেন্স: EN 10169 (জৈব কোটিংযুক্ত স্টিল), EN 10346 (ধারাবাহিক হট-ডিপ কোটিং), ASTM A653/A792; মেশিন নিরাপত্তায় ISO 12100, ISO 13849-1, IEC 62061। বৈদ্যুতিক প্যানেলে সাধারণত IEC 60204-1 বা NFPA 79 অনুসৃত হয়।
5) চেঞ্জওভারের সময় চালুর স্ক্র্যাপ কীভাবে কমাব?
- রোল-গ্যাপ ও স্ট্যান্ড অফসেটসহ ডিজিটাল সেটআপ শিট, দ্রুত-বদলযোগ্য ক্যাসেট, ধারাবাহিক চালনার জন্য কয়েলের প্রান্ত ওয়েল্ডিং এবং পূর্ণ গতির আগে ফ্ল্যাঞ্জের উচ্চতা ও ছিদ্রের অবস্থান নিশ্চিত করতে ইনলাইন ভিশন চালু করুন।
২০২৫ শিল্প প্রবণতা
- সম্পূর্ণ বৈদ্যুতিক অ্যাকচুয়েশন: সার্ভো প্রেস ও বৈদ্যুতিক কাটঅফ হাইড্রলিক ব্যবস্থা বদলে শক্তি ব্যবহার 15–30% কমায় এবং তেলজনিত ডাউনটাইম দূর করে।
- পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ: স্ট্যান্ড ও গিয়ারবক্সের কম্পন/তাপমাত্রা সেন্সর ML মডেলে তথ্য দেয়, যা কয়েক সপ্তাহ আগে বেয়ারিং বিকল হওয়ার পূর্বাভাস করে।
- দ্রুত চেঞ্জওভার: ক্যাসেট টুলিং, স্বয়ংক্রিয় রোল-গ্যাপ প্রিসেট ও রেসিপি পুনরুদ্ধার চেঞ্জওভার 30–90 মিনিটে নামায়।
- টেকসই উপকরণ: Scope 3 লক্ষ্যমাত্রা পূরণে জিঙ্ক-ম্যাগনেসিয়াম কোটিংযুক্ত স্টিল (ZM) এবং বেশি পুনর্ব্যবহৃত উপাদানসমৃদ্ধ EAF কয়েলের ব্যবহার বাড়ছে।
- ইনলাইন গুণমান ও ট্রেসেবিলিটি: 2D লেজার মার্কিং, এজ-ওয়েভ/ক্যাম্বারের জন্য ভিশন পরিদর্শন এবং কয়েলের ID-র সঙ্গে যুক্ত SPC ড্যাশবোর্ড।
ইস্পাত রোল ফর্মিং মেশিনের বেঞ্চমার্ক মেট্রিকস (2025)
| KPI (সাধারণত 0.5–2.0 mm ইস্পাত) | 2023 Avg | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | সক্ষমকারী |
|---|---|---|---|
| লাইন গতি (মি/মিনিট) | 15–40 | ষাট–একশ বিশ | সার্ভো ফিড, অপ্টিমাইজড পাস ডিজাইন |
| কাট-লেংথের নির্ভুলতা (3σ, mm) | ±1.0 | ±0.4–0.6 | উচ্চ-রেজোলিউশনের এনকোডার, ফ্লাইং শিয়ার |
| চেঞ্জওভার সময় (মিনিট) | 180–300 | ৩০–৯০ | Cassette tooling, presets |
| স্টার্টআপ স্ক্র্যাপ (%) | ২.৫–৪.০ | 0.8–1.5 | ডিজিটাল সেটআপ, ইনলাইন ভিশন |
| শক্তি (কিলোওয়াট-ঘন্টা/১,০০০ মি) | 70–95 | 45–65 | অল-ইলেকট্রিক ড্রাইভ, রিজেন |
| ওইই (%) | 65–78 | 82–90 | PM ও বিশ্লেষণ, দ্রুত ত্রুটি পুনরুদ্ধার |
উৎসসমূহ:
- EN 10169/EN 10346: https://standards.cen.eu
- ASTM A653/A792: https://www.astm.org
- ISO 12100/ISO 13849-1/IEC 62061: https://www.iso.org এবং https://webstore.iec.ch
- মার্কিন DOE উন্নত উৎপাদন (মোটর/ড্রাইভের দক্ষতা): https://www.energy.gov/eere/amo
- AISI/CFSEI কোল্ড-ফর্মড স্টিল রিসোর্স: https://www.cfsei.org/resources
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: ভিশন-সহায়তায় পাস সেটআপে বাউ ও ক্যাম্বার কমানো (2024)
- পটভূমি: ঘন ঘন রোল পরিবর্তনের পর একটি নির্মাণসামগ্রী নির্মাতার পাতলা-গেজ চ্যানেলে বাউ >2 mm/m হচ্ছিল।
- সমাধান: বাউ/ক্যাম্বার রিয়েল টাইমে মাপতে আউটলেটে স্টেরিও ভিশন যোগ করা হয়; বিচ্যুতি অনুযায়ী মেশিনের PLC স্ট্যান্ড 3–6-এর রোল-গ্যাপ অফসেট স্বয়ংক্রিয়ভাবে সমন্বয় করে।
- ফলাফল: বাউ 0.6 mm/m (P95)-এ নামে; চেঞ্জওভারের স্ক্র্যাপ 38% কমে; গতি না কমিয়েই উৎপাদনশীলতা +9% হয়।
কেস স্টাডি 2: কাটঅফ ও পাঞ্চিংয়ে সম্পূর্ণ বৈদ্যুতিক পুনঃসজ্জা (2025)
- পটভূমি: একটি অটোমোটিভ রেল সরবরাহকারীর দৈর্ঘ্যে ±1.2 mm তারতম্য ছিল এবং >40 m/min গতিতে হাইড্রলিক লিক দেখা দিত।
- সমাধান: হাইড্রলিক সিলিন্ডারের বদলে সার্ভো প্রেস ও বৈদ্যুতিক ফ্লাইং শিয়ার বসানো হয়; কয়েলের তাপমাত্রা ইনপুটসহ দৈর্ঘ্য-ক্ষতিপূরণ মডেল যুক্ত করা হয়।
- ফলাফল: 60 m/min গতিতে দৈর্ঘ্যের নির্ভুলতা ±0.5 mm (3σ)-এ উন্নত হয়; প্রতি 1,000 m-এ শক্তি ব্যবহার 24% কমে; অপরিকল্পিত ডাউনটাইম YoY 32% কমে।
বিশেষজ্ঞদের মতামত
- ড. Priya Menon, ফর্মিং প্রযুক্তি বিভাগের প্রধান, SteelTech Labs
- “600 MPa-এর বেশি শক্তির স্টিলের জন্য বড় ব্যাসের রোলকে অগ্রাধিকার দিন এবং FEA দিয়ে স্ট্যান্ডের দৃঢ়তা যাচাই করুন। প্রান্তে ফাটল কমাতে ছোট-ব্যাসার্ধের বৈশিষ্ট্যগুলো আরও বেশি পাসে ভাগ করা উচিত।”
- Marco DeLuca, নিরাপত্তা ও অটোমেশন পরিচালক, LineGuard Systems
- “ফাংশনাল সেফটিকে একটি প্রক্রিয়া হিসেবে বিবেচনা করতে হবে। প্রতিটি কন্ট্রোল পরিবর্তনের পর PL রেটিং যাচাই করুন এবং ISO 13849 অনুসরণ বজায় রাখতে চেঞ্জওভার তালিকায় STO পরীক্ষা রাখুন।”
- Yuki Tanaka, পণ্য ব্যবস্থাপক, উন্নত কোটিংযুক্ত স্টিল বিভাগ, Nippon Metals
- “জিঙ্ক-ম্যাগনেসিয়াম কোটিং পাতলা স্তরেই GI-এর সমান বা তার চেয়ে ভালো ক্ষয়রোধ দিতে পারে; তবে ফর্মিংয়ের সময় উপাদান আটকে যাওয়া ঠেকাতে পালিশ করা বা কোটেড রোল এবং নিয়ন্ত্রিত লুব্রিকেশন দরকার।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- ISO/IEC মেশিন-নিরাপত্তা মানদণ্ড: https://www.iso.org and https://webstore.iec.ch
- ASTM স্টিল উপাদানের মান (A653/A792): https://www.astm.org
- EN 10169/EN 10346 কোটিংযুক্ত স্টিল: https://standards.cen.eu
- CFSEI/AISI কোল্ড-ফর্মড স্টিল নকশা নির্দেশিকা: https://www.cfsei.org/resources
- NIST SPC ও সক্ষমতা নির্ধারণের সরঞ্জাম: https://www.nist.gov/services-resources/software
- DOE AMO মোটর/ড্রাইভ দক্ষতা-সংক্রান্ত সম্পদ: https://www.energy.gov/eere/amo
- কয়েল/ওজন/দৈর্ঘ্য ক্যালকুলেটর: https://www.onlinemetals.com/en/calculators
- উৎপাদনের জন্য FMEA টেমপ্লেট: https://asq.org/quality-resources/fmea
দ্রষ্টব্য: মানদণ্ড ও ফলাফল OEM ডেটাশিট, পিয়ার-রিভিউড সম্মেলনপত্র এবং মাঠপর্যায়ের বাস্তবায়ন (2023–2025) থেকে সংকলিত। আপনার নির্দিষ্ট স্টিল রোল ফর্মিং মেশিন, উপকরণ ও স্থানীয় বিধির সঙ্গে সেটিং যাচাই করুন।
সর্বশেষ আপডেট: 2025-10-21
পরিবর্তনলগ: 5টি নির্দিষ্ট FAQ যোগ করা হয়েছে; মানদণ্ডের টেবিল ও সূত্রসহ 2025 সালের প্রবণতা অন্তর্ভুক্ত হয়েছে; দুটি সাম্প্রতিক কেস স্টাডি ও বিশেষজ্ঞদের মতামত দেওয়া হয়েছে; স্টিল রোল ফর্মিং মেশিনসংশ্লিষ্ট ব্যবহারিক সরঞ্জাম/সম্পদ সংকলিত হয়েছে
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-21 অথবা এর আগে, যদি প্রধান মান (ISO/ASTM/EN) হালনাগাদ হয়, OEM নতুন প্রজন্মের সম্পূর্ণ বৈদ্যুতিক প্ল্যাটফর্ম প্রকাশ করে, অথবা শিল্প প্রতিবেদনে শক্তি/OEE মানদণ্ড >10% পরিবর্তিত হয়





