
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ক ট্র্যাপিজয়েডাল ছাদ প্যানেল তৈরির মেশিন একটি দক্ষ রোল ফর্মিং সিস্টেম যা ট্র্যাপিজয়েডাল ছাদ প্যানেল উৎপাদন করে। এই শক্তিশালী, হালকা প্যানেলগুলোর স্বতন্ত্র আকৃতি শিল্প ও বাণিজ্যিক ছাদ প্রয়োগে জনপ্রিয়।
এই নির্দেশিকা ট্র্যাপিজয়েডাল ছাদ প্যানেল তৈরির মেশিনের বিস্তৃত ওভারভিউ প্রদান করে, যার মধ্যে রয়েছে:
ট্র্যাপিজয়েডাল ছাদ প্যানেল তৈরির মেশিনের প্রকারভেদ
| মেশিনের প্রকার | বর্ণনা |
|---|---|
| স্বয়ংক্রিয় | উচ্চ-পরিমাণ উৎপাদনের জন্য সম্পূর্ণ অটোমেটেড অপারেশন |
| সেমি-অটোমেটিক | ম্যানুয়াল ফিডিং কিন্তু অটোমেটেড ফর্মিং |
| সি-এন-সি চালিত | নির্ভুলতা এবং নমনীয়তার জন্য কম্পিউটার সংখ্যাগত নিয়ন্ত্রণ |
| কাস্টমাইজড ডিজাইন | নির্দিষ্ট উৎপাদন চাহিদা অনুসারে তৈরি |
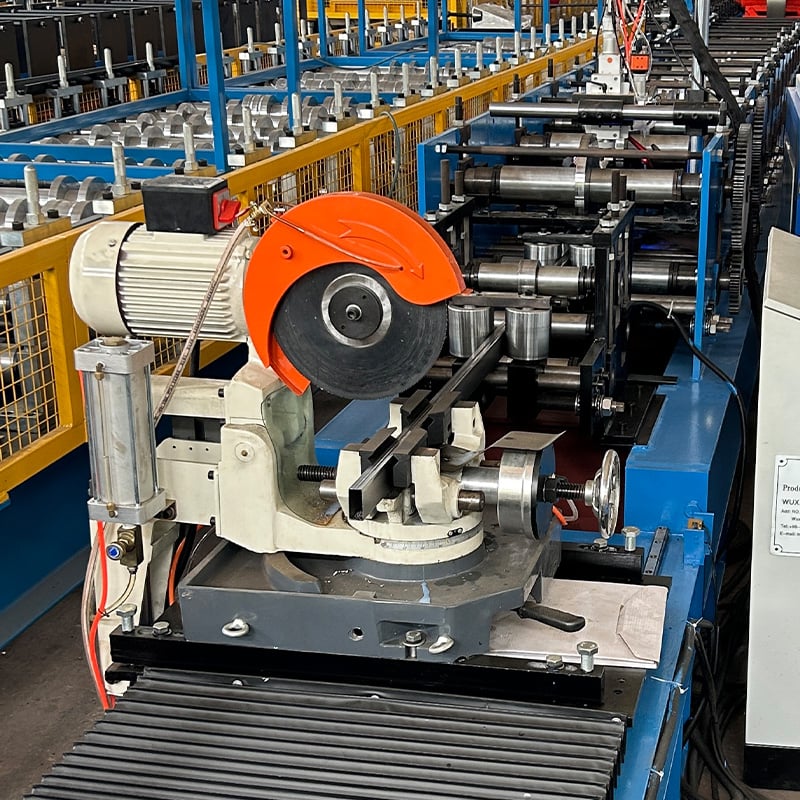
কাজের প্রক্রিয়া
ট্র্যাপিজয়েডাল ছাদ প্যানেল তৈরির মেশিনগুলো কাজ করে রোল গঠননীতিতে। এগুলো অটোমেটেড, অবিরত প্রক্রিয়ার মাধ্যমে ধাতব কয়েলকে ট্র্যাপিজয়েডাল প্রোফাইলের প্যানেলে রূপান্তরিত করে:
- কয়েল ডিকয়লারে লোড করা
- লেভেলার মেশিন দিয়ে পাস
- প্রয়োজনীয় প্রস্থে ডাই কাট
- প্যানেলের রিব এবং পাশ আকৃতি দেওয়ার জন্য ফর্মিং স্টেশনে প্রবেশ
- নির্দিষ্ট দৈর্ঘ্যে কাটা
- সমাপ্ত ট্র্যাপিজয়েডাল ছাদ প্যানেল আউটপুট
প্রধান উপাদানের মধ্যে ফিডার, প্রি-কাটার, রোল ফর্মিং স্টেশন, পোস্ট-কাটার। প্যানেলগুলোতে শক্ততা রিব, ইনসুলেশন এবং প্রটেকটিভ কোটিং যুক্ত করা যায়।
উপাদান, ডিজাইন এবং কাস্টমাইজেশন
| প্যারামিটার | অপশনসমূহ |
|---|---|
| উপকরণ | মাইল্ড স্টিল, অ্যালুমিনিয়াম, জিঙ্ক, গ্যালভানাইজড স্টিল, প্রি-পেইন্টেড স্টিল |
| শীটের প্রস্থ | ২ মিটার প্রস্থ পর্যন্ত কয়েল প্রক্রিয়াকরণযোগ্য |
| শীটের পুরুত্ব | ০.৫ মিমি থেকে ২ মিমি |
| প্রোফাইল আকৃতি | সমমিত বা অসমমিত ট্র্যাপিজয়েডাল প্রোফাইল |
| প্রোফাইল উচ্চতা | ১৫ মিমি থেকে ১০৫ মিমি, ১৫ মিমি/৩০ মিমি/৪৫ মিমি ইত্যাদি বিচ্ছেদে |
| কাস্টম প্রোফাইল | প্রকল্পের স্পেক অনুসারে কাস্টম ট্র্যাপিজিয়াম মাপ |
এই মেশিনগুলো ট্র্যাপিজয়েডাল আকৃতির উপাদান এবং মাপের নমনীয়তা প্রদান করে। সাধারণ বিকল্পগুলো:
- ৫ রিব সমমিত ট্র্যাপিজয়েডাল প্রোফাইল
- উচ্চ কেন্দ্রীয় রিবসহ ৮ রিব অসমমিত
- বিদ্যমান ছাদের সাথে মিল রেখে কাস্টম প্রোফাইল
সরবরাহকারী এবং মূল্য পরিসর
| সরবরাহকারী | অবস্থান | মূল্য পরিসর |
|---|---|---|
| এবিসি ম্যাকিনারি | চীন | $50,000 – $150,000 |
| DEF সিস্টেমস | তুরস্ক | $80,000 – $250,000 |
| জিএইচআই ম্যানুফ্যাকচারিং | ভারত | $35,000 – $120,000 |
স্বনামধন্য আন্তর্জাতিক ব্র্যান্ডগুলি যুক্তবহুল প্যানেল তৈরির সরঞ্জাম সরবরাহ করে যা সাধারণত উৎপাদকদের জন্য যুক্তিসঙ্গত বাজেটে উপযুক্ত। সঠিক মূল্য নির্ভর করে:
- অটোমেশনের স্তর
- উৎপাদন গতি/মাসিক আউটপুট
- সামগ্রিক কার্যকরী প্রস্থ
- ব্যবহৃত উপকরণের ধরন
- অতিরিক্ত একীভূত কার্যক্রম
ইনস্টলেশন, অপারেশন এবং রক্ষণাবেক্ষণ
| কার্যক্রম | নির্দেশিকা |
|---|---|
| স্থাপন | সমতল কংক্রিট ভিত্তি ইউটিলিটিগুলির সাথে সংযোগ উপাদানগুলি সারিবদ্ধ করা |
| পরিচালনা | প্যারামিটার সেটআপ কয়েল লোডিং প্যানেল প্রোফাইলিং দৈর্ঘ্য কাটিং |
| রক্ষণাবেক্ষণ | নিয়মিত লুব্রিকেশন পরিদর্শন/ঘর্ষণযুক্ত আইটেম প্রতিস্থাপন সফটওয়্যার আপডেট |
প্রযুক্তিগত দলের দ্বারা সঠিক স্থাপন নিশ্চিত করে মসৃণ কার্যকারিতা। ব্যবহারকারী-বান্ধব এইচএমআই টাচস্ক্রিন নিয়ন্ত্রণ কার্যকরণকে সহজ করে। রুটিন রক্ষণাবেক্ষণ পদ্ধতি অনুসরণ করলে কর্মক্ষমতা অপ্টিমাইজ হয়।
সঠিক ট্র্যাপিজয়েডাল ছাদ প্যানেল মেশিন সরবরাহকারীর নির্বাচন
| বিবেচ্য বিষয়সমূহ | বর্ণনা |
|---|---|
| উৎপাদনের চাহিদা | উৎপাদন হার, প্রস্থ, পুরুত্ব ইত্যাদি |
| বাজেট | খরচ, গুণমান এবং নির্ভরযোগ্যতার মধ্যে ভারসাম্য রক্ষা করুন |
| সেবা সহায়তা | স্থাপন, প্রশিক্ষণ, রক্ষণাবেক্ষণ ইত্যাদি |
| সার্টিফিকেশন | আইএসও, সিই চিহ্ন মানক অনুসরণ নির্দেশ করে |
| অভিজ্ঞতা | অনুরূপ প্রকল্প সফলভাবে সম্পন্ন করার প্রমাণিত রেকর্ড |
উৎপাদন লক্ষ্যমাত্রা, মেশিন ক্ষমতা এবং সরবরাহকারীর খ্যাতির সাথে তুলনা করে এই প্রধান মূলধন বিনিয়োগের জন্য মূল্যায়ন করা অত্যন্ত গুরুত্বপূর্ণ।
-
 স্টোরেজ র্যাক শেলফ বক্স প্যানেল তৈরির মেশিন, স্টীল স্টোরেজ র্যাক সিস্টেম বক্স বিম রোল ফর্মিং লাইন আরও জানুন
-
 দ্রাক্ষাক্ষেত্র পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য সিগমা Purlin রোল ফর্মিং মেশিন আরও জানুন
-
 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য CZ Purlin রোল ফর্মিং মেশিন আরও জানুন
-
 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য Z Purlin রোল তৈরির মেশিন আরও জানুন
-
 অটো সাইজ চেঞ্জেবল সি ইউ পারলিন রোল ফর্মিং মেশিন আরও জানুন
-
 সি সেকশন ব্রেসিং ওমেগা স্টোরেজ র্যাক খাড়া পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
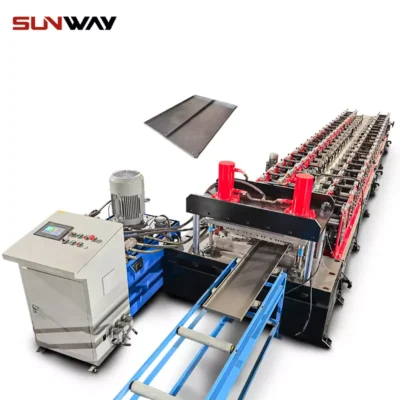 স্টিল বক্স প্লেট মেকিং রোল ফর্মিং মেশিন আরও জানুন
-
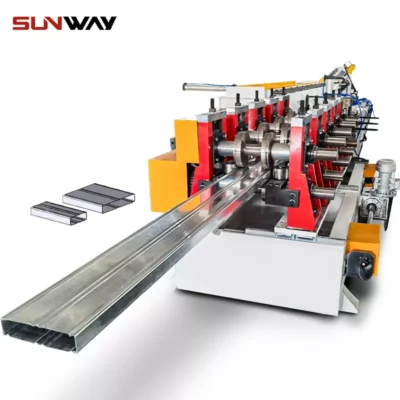 বক্স মরীচি স্টীল রোল শেল্ফ কলাম জন্য মেশিন গঠন আরও জানুন
ট্র্যাপিজয়েডাল ছাদ প্যানেল মেশিনের সুবিধাসমূহ
- অত্যন্ত উৎপাদনশীল এবং খরচ-কার্যকর
- সামঞ্জস্যপূর্ণ গুণমানের ট্র্যাপিজয়েডাল প্যানেল সরবরাহ করে
- নমনীয় ডিজাইন কাস্টমাইজেশন সম্ভব
- সরল, ব্যবহারকারী-বান্ধব অপারেশন
- স্থায়িত্বের জন্য মজবুত নির্মাণ
- কম রক্ষণাবেক্ষণের প্রয়োজনীয়তা
ট্র্যাপিজয়েডাল ছাদ প্যানেল মেশিনের সীমাবদ্ধতাসমূহ
- স্থাপনের জন্য বড় স্থান প্রয়োজন
- উল্লেখযোগ্য প্রাথমিক মূলধন ব্যয়
- শুধুমাত্র ট্র্যাপিজিয়াম এবং অনুরূপ প্রোফাইলের জন্য সীমাবদ্ধ
- সেটআপ পরিবর্তনের জন্য ডাউনটাইম প্রয়োজন
- রক্ষণাবেক্ষণের জন্য দক্ষ কর্মী প্রয়োজন
সারাংশে, ট্র্যাপিজয়েডাল ছাদ প্যানেল তৈরির মেশিন জনপ্রিয় ট্র্যাপিজয়েডাল আকৃতির ধাতব ছাদের দক্ষ উৎপাদন সম্ভব করে এমন উন্নত রোল ফর্মিং সিস্টেম। এই নির্দেশিকা মেশিনের ধরন, প্রযুক্তিগত স্পেসিফিকেশন, কার্যপ্রণালী, কাস্টমাইজেশন অপশন, সরবরাহকারী, খরচ বিবেচনা এবং আরও অনেক কিছু কভার করে যাতে প্রস্তুতকারকরা সচেতন সিদ্ধান্ত নিতে পারেন।
সাধারণ প্রশ্নাবলি
প্রশ্ন: কোন পুরুত্বের শীটগুলি ফর্ম করা যায়?
উ: সাধারণত ০.৫ মিমি থেকে ২ মিমি পুরুত্ব সমর্থন করে। কিছু মডেল ৩ মিমি পুরু কয়েল হ্যান্ডেল করতে পারে।
প্র: ট্র্যাপিজয়েডাল ছাড়া অন্যান্য প্রোফাইল তৈরি করা যায়?
উ: এই মেশিনগুলি সাইনাসয়েডাল, বক্স রিবড এবং অন্যান্য তরঙ্গাকৃতির বিভিন্ন রিবড প্যানেল প্রোফাইল তৈরি করতে পারে।
প্র: এই মেশিনগুলিতে কোন অটোমেশন লেভেল উপলব্ধ?
উ: মৌলিক ম্যানুয়াল ফিডিং লাইন থেকে শুরু করে কয়েল লোডিং, দৈর্ঘ্য কাটিং এবং স্ট্যাক আনলোডিং সহ সম্পূর্ণ অটোমেটেড পর্যন্ত অপশন রয়েছে।
প্র: ট্র্যাপিজয়েডাল প্যানেল মেশিনের দাম কী কী ফ্যাক্টর দ্বারা প্রভাবিত হয়?
উ: মূল ফ্যাক্টরগুলি হলো উৎপাদন গতি, প্রস্থ, উপাদানের ধরন/পুরুত্ব, অটোমেশন লেভেল এবং প্যাকেজিংয়ের মতো একীভূত অপারেশন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) গুণমান অক্ষুণ্ণ রেখে একটি ট্রাপিজয়েডাল রুফ প্যানেল তৈরির মেশিন কত গতিতে চলতে পারে?
- সাধারণ উৎপাদন-গতি 25–55 m/min। সার্ভো ফ্লাইং শিয়ার ও ক্লোজড-লুপ দৈর্ঘ্য নিয়ন্ত্রণসহ 2025 সালের সেরা লাইনগুলো 0.4–0.7 mm প্রি-পেইন্টেড স্টিলে 60–80 m/min গতি বজায় রাখে এবং 6 m জুড়ে কাটার দৈর্ঘ্যে ±1 mm নির্ভুলতা দেয়।
2) অয়েল-ক্যানিং ও প্যানেলের সমতলতাকে কী প্রভাবিত করে, এবং কীভাবে তা কমানো যায়?
- কারণ: কয়েলে অবশিষ্ট চাপ, প্রথম দিকের পাসে অতিরিক্ত ফর্মিং রিডাকশন এবং পর্যাপ্ত ক্রাউন নিয়ন্ত্রণের অভাব। প্রতিকার: উপযুক্ত ফ্লাওয়ার নকশা, ধাপে ধাপে পাসের অগ্রগতি, প্রবেশ/নির্গমন স্ট্রেইটনার, ক্রাউনযুক্ত রোল বা অ্যান্টি-ক্যাম্বার সমন্বয় এবং কয়েলের আরও কঠোর স্পেসিফিকেশন (I-unit, ইয়িল্ড স্ট্রেংথ)।
3) একটি মেশিনে কি দ্রুত পরিবর্তনের মাধ্যমে একাধিক ট্রাপিজয়েডাল প্রোফাইল তৈরি করা যায়?
- হ্যাঁ। ক্যাসেট-ধরনের টুলিং ও রেসিপি-ভিত্তিক সার্ভো সমন্বয়ে সম্পর্কিত 5–8 রিবের প্রোফাইল বদলাতে 10–25 মিনিট লাগে। সম্পর্কহীন প্রোফাইলের ক্ষেত্রে পুরো ক্যাসেট বদলাতে হতে পারে (30–60 মিনিট)।
4) উপকূলীয় বা উচ্চ-ক্ষয়কারী পরিবেশে কোন কোটিং ও উপকরণ সবচেয়ে উপযোগী?
- AZ150–AZ200 Al-Zn (Galvalume), ZM/ZAM (Zn-Al-Mg) কোটেড স্টিল বা PVDF-পেইন্টেড কয়েল ব্যবহার করুন। উন্নত কার্যকারিতার জন্য EN 10346 ZM বা ASTM A792/A1046-সম্মতি নির্দিষ্ট করুন এবং স্থাপনের সময় কাটা প্রান্ত সিল করুন।
5) মাঝারি লাইনের (1,250–1,300 mm ইনপুট) মেশিনের জন্য কী কী ইউটিলিটি ও মেঝের জায়গা পরিকল্পনা করা উচিত?
- বিদ্যুৎ: 380–480 V 3-phase, 30–90 kVA; বায়ুচাপ: নিউম্যাটিকের জন্য 6–8 bar; ইনলাইন পাঞ্চিং/নচিং থাকলে হাইড্রলিক ব্যবস্থা। ডিকয়লার, স্ট্যাকার ও সার্ভিসের ফাঁকা জায়গাসহ লাইনের দৈর্ঘ্য 18–30 m।
ট্র্যাপিজয়েডাল রুফ প্যানেল তৈরির মেশিনের জন্য 2025 সালের শিল্প প্রবণতা
- ডিজিটাল টুইন ও সিমুলেশন-ভিত্তিক চালুকরণ: OEM-রা রোল-ডিজাইন সফটওয়্যার দিয়ে ফ্লাওয়ার পাস যাচাই করে, ফলে অপচয় ও সেটআপের সময় কমে।
- স্বয়ংক্রিয় মাপ ও রেসিপি নিয়ন্ত্রণ: সার্ভো-সমন্বয়যোগ্য স্ট্যান্ড এবং HMI রেসিপি 5/6/8-রিব ট্রাপিজয়েডের দ্রুত পরিবর্তনকে মানসম্মত করে।
- ইনলাইন ভিশন ও লেজার মেট্রোলজি: রিবের উচ্চতা, পিচ, কাটার দৈর্ঘ্য ও বার তাৎক্ষণিকভাবে পরীক্ষা হয়; ট্রেসেবিলিটির জন্য তথ্য MES-এ নথিভুক্ত হয়।
- উচ্চ-শক্তি ও হালকা উপকরণের দিকে ঝোঁক: বেশি স্প্যান ও কম ওজনের জন্য G550 এবং 5xxx সিরিজের অ্যালুমিনিয়ামের ব্যবহার বাড়ছে।
- শক্তি-দক্ষতা ও ESG: রিজেনারেটিভ VFD, স্মার্ট আইডল মোড এবং সংকুচিত বায়ুর অপ্টিমাইজেশন kWh/ton কমায়; প্রতিবেদন ISO 50001-এর সঙ্গে সামঞ্জস্যপূর্ণ।
- নিরাপত্তা ও অনুবর্তিতা: ISO 13849 সেফটি PLC এবং EN ISO 14120 গার্ডিংসহ CE/UKCA প্রস্তুতি এখন দরপত্রের সাধারণ শর্ত।
- দ্রুত লজিস্টিকস মডিউল: ইনলাইন স্ট্যাকার, ফিল্ম-র্যাপ/স্ট্র্যাপার এবং রোবট দিয়ে প্যালেটাইজিং হাতে সামলানো ও ক্ষতি কমায়।
২০২৫ বেঞ্চমার্ক এবং গ্রহণ পরিমাপক
| মেট্রিক | 2022–2023 সাধারণ | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | 2025 সাধারণ পরিসর | নোট/উৎস |
|---|---|---|---|---|
| লাইন গতি (0.5–0.7 mm PPGI) | 25–45 মি/মিনিট | 60–80 m/min | ৪০–৬৫ মি/মিনিট | সরবরাহকারীর ক্যাটালগ; SME |
| কাট-দৈর্ঘ্যের নির্ভুলতা (6 m) | ±2–3 mm | ±0.5–1.0 mm | ±1–2 mm | এনকোডার + লেজার যাচাই |
| পরিবর্তন-সময় (সম্পর্কিত ট্রাপিজয়েড) | 35–60 মিনিট | 10–15 মিনিট | 15–30 মিনিট | ক্যাসেট + সার্ভো স্ট্যান্ড |
| স্টার্টআপ স্ক্র্যাপ (%) | ৩–৫% | ১–২% | 1.5–3% | ভিশন + ডিজিটাল রেসিপি |
| শক্তির তীব্রতা (kWh/ton) | 160–220 | 115–150 | 130–180 | ডিওই এএমও নির্দেশিকা |
| ইনলাইন ভিশন গ্রহণ (%) | ~25% | ~65% | 45–60% | MES/ERP ইন্টিগ্রেশন |
| রুফিংয়ে ZM/ZAM কয়েলের ব্যবহার (%) | ~10% | ~25% | 15–25% | বাজার প্রতিবেদন (EN 10346) |
নির্বাচিত সূত্রসমূহ:
- মার্কিন যুক্তরাষ্ট্রের শক্তি দপ্তর (DOE) উন্নত উৎপাদন অফিস: https://www.energy.gov/amo
- ISO 50001 জ্বালানি ব্যবস্থাপনা: https://www.iso.org
- EN 10346 (নিরবচ্ছিন্ন হট-ডিপ কোটেড স্টিল): https://standards.iteh.ai
- উৎপাদন প্রকৌশলী সমিতি (SME): https://www.sme.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: ট্রাপিজয়েডাল প্যানেল লাইনে দ্রুত-পরিবর্তন ব্যবস্থা যোগ (2025)
পটভূমি: 5- ও 8-রিব ট্রাপিজয়েডাল প্যানেল প্রস্তুতকারী এক আঞ্চলিক রুফিং সরবরাহকারী দীর্ঘ পরিবর্তন-সময় (45–55 min) এবং প্রি-পেইন্টেড কয়েলে দৈর্ঘ্যের ঘন ঘন বিচ্যুতির মুখে পড়ে।
সমাধান: ক্যাসেট টুলিং, সার্ভো-অবস্থানযুক্ত রোল স্ট্যান্ড, স্বয়ংক্রিয় সংশোধনসহ লেজার কাট-দৈর্ঘ্য যাচাই এবং কয়েলের স্পেসিফিকেশন-সংযুক্ত HMI রেসিপি ব্যবস্থাপনা চালু করা হয়।
ফলাফল: পরিবর্তন-সময় 13 মিনিটে নামে; 60 m/min গতিতে কাট-দৈর্ঘ্যের ত্রুটি ±2.8 mm থেকে ±0.9 mm-এ কমে; চালুর সময় অপচয় 4.2% থেকে 1.6%-এ নামে; অপচয় ও বন্ধ-সময় কমে বছরে আনুমানিক $84,000 সাশ্রয় হয়।
কেস স্টাডি 2: ZM-কোটেড স্টিল দিয়ে ক্ষয়-প্রতিরোধী উৎপাদন (2024)
পটভূমি: উপকূলীয় প্রকল্পে ট্রাপিজয়েডাল ছাদ-প্যানেলের জন্য বেশি ক্ষয়-প্রতিরোধ এবং দীর্ঘ ওয়ারেন্টির চাহিদা ছিল।
সমাধান: GI/GL থেকে ZM/ZAM কয়েলে (EN 10346) পরিবর্তন করা হয়; পৃষ্ঠে দাগ ঠেকাতে রোলের কঠোরতা ও পাসের নকশা হালনাগাদ করা হয়; ফিল্ম অ্যাপ্লিকেটর ও নরম-রোলার কনভেয়র যোগ করা হয়।
ফলাফল: পৃষ্ঠের ত্রুটি-সংক্রান্ত অভিযোগ 58% কমে; ওয়ারেন্টির মেয়াদ 15 থেকে 25 বছরে বাড়ে; 0.6 mm কয়েলে গতি কমেনি; ASTM B117 অনুযায়ী সল্ট-স্প্রে কার্যকারিতা যাচাই করা হয়।
সূত্র: ASTM International (B117): https://www.astm.org; EN 10346 summaries (standards portals).
বিশেষজ্ঞদের মতামত
- Dr. Marko Knezevic, University of New Hampshire-এর পদার্থবিজ্ঞানের অধ্যাপক
মূল মতামত: “ট্রাপিজয়েডাল প্যানেলের জন্য উচ্চ-শক্তির প্রলেপযুক্ত স্টিল ফর্ম করার সময় প্রান্তে ফাটল ও প্রলেপের ক্ষতি এড়াতে ধাপে ধাপে পাস-রিডাকশন এবং কার্যকর লুব্রিকেশন অপরিহার্য।”
উৎস: https://ceps.unh.edu - Michael Klipfel, পণ্য ব্যবস্থাপক, The Bradbury Group
মূল মতামত: “ক্রেতারা এখন ট্রাপিজয়েডাল রুফ প্যানেল তৈরির মেশিনে রেসিপি-নির্ভর মাপ পরিবর্তন 15 মিনিটের কমে এবং ইনলাইন মেট্রোলজিকে মানক সুবিধা হিসেবে আশা করেন।”
উৎস: https://bradburygroup.com - ড. Markus Heine, প্রধান প্রযুক্তি কর্মকর্তা, data M Sheet Metal Solutions (COPRA RF)
মূল মতামত: “ডিজিটাল টুইন নিশ্চিত করে যে কয়েলের তারতম্যও ফর্মিং উইন্ডোর আওতায় থাকে; ফলে চালুকরণের অপচয় কমে এবং বিভিন্ন SKU-তে রিবের উচ্চতা স্থিতিশীল থাকে।”
উৎস: https://www.data-m.de
ব্যবহারিক সরঞ্জাম/সম্পদ
- রোল ডিজাইন ও ডিজিটাল টুইন: COPRA RF — https://www.data-m.de
- ইনলাইন পরিমাপ ও ভিশন: Keyence — https://www.keyence.com
- শক্তি অপ্টিমাইজেশনের নির্দেশিকা: DOE AMO — https://www.energy.gov/amo
- ক্ষয়/কোটিং মানদণ্ড: ASTM A792/A1046, B117 — https://www.astm.org
- নিরাপত্তা ও মেশিন নিয়ন্ত্রণ: ISO 12100, ISO 13849, EN ISO 14120 — https://www.iso.org
- কয়েল থেকে প্যানেল পর্যন্ত উৎপাদন-ইতিহাসের MES/ট্রেসেবিলিটি: Siemens Opcenter — https://www.siemens.com
- রক্ষণাবেক্ষণ/CMMS: UpKeep — https://www.onupkeep.com
- রুফিংয়ের ক্ষয়-প্রতিরোধ নির্দেশনা ও ZM/ZAM তথ্য: EN 10346-এর তথ্যসূত্র — https://standards.iteh.ai
সর্বশেষ আপডেট: 2025-10-27
পরিবর্তনলগ: 5টি নতুন FAQ যোগ; মানদণ্ডের সারণিসহ 2025 সালের প্রবণতা অন্তর্ভুক্ত; দুটি সাম্প্রতিক কেস স্টাডি তৈরি; বিশেষজ্ঞ মতামত সংকলন; ব্যবহারিক সরঞ্জাম ও মানদণ্ডের লিংক যোগ
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-05-15 অথবা তার আগে, যদি OEM ≥70 m/min গতিতে 10 মিনিটের কমে পরিবর্তনের ব্যবস্থা আনে, EN/ASTM কোটিংয়ের নতুন সংশোধনী প্রকাশিত হয়, অথবা DOE রোল ফর্মিং লাইনের kWh/ton মানদণ্ড হালনাগাদ করে





