
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ক করুগেটেড রুফ প্যানেল তৈরির মেশিন ছাদ এবং দেয়াল কভারিং শীট প্রস্তুতকারকদের জন্য অপরিহার্য সরঞ্জাম। এই নির্দেশিকা করুগেটেড প্যানেল রোল ফর্মিং সরঞ্জামের একটি সম্পূর্ণ ওভারভিউ প্রদান করে, যার মধ্যে রয়েছে কার্যপ্রণালী, প্রধান উপাদান, মেশিনের ধরন, উৎপাদন প্রক্রিয়ার ধাপসমূহ, অপারেশন নির্দেশনা, রক্ষণাবেক্ষণ পদ্ধতি এবং আরও অনেক কিছু। পড়তে থাকুন যাতে আপনি এই শীট মেটাল ফর্মিং লাইনগুলি দক্ষতার সাথে নির্বাচন, অপারেট এবং রক্ষণাবেক্ষণ করার জন্য প্রয়োজনীয় মূল তথ্য অর্জন করতে পারেন।
করুগেটেড রুফ প্যানেল মেশিন কীভাবে কাজ করে?
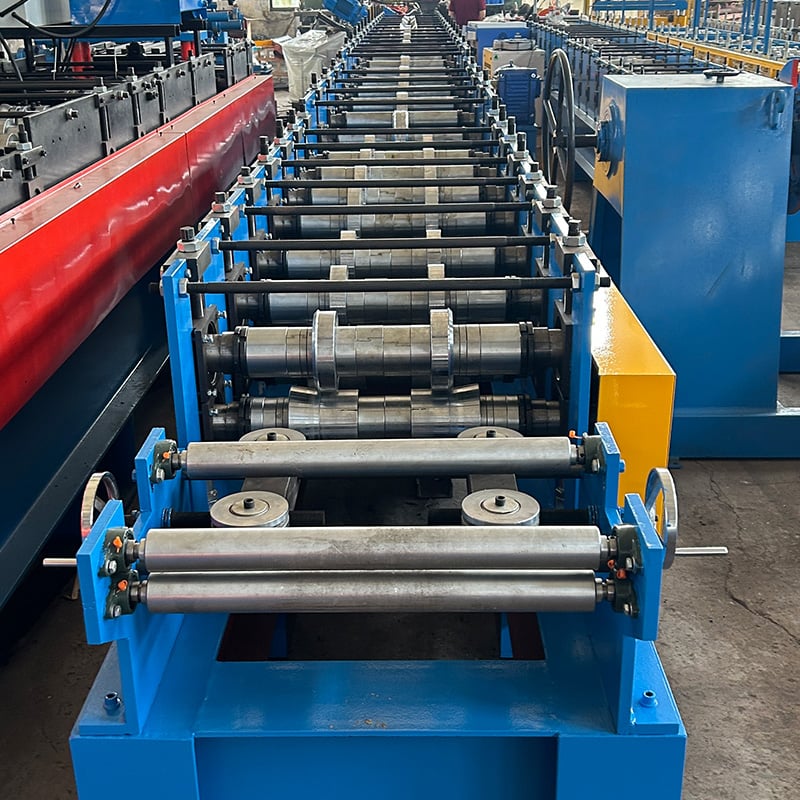
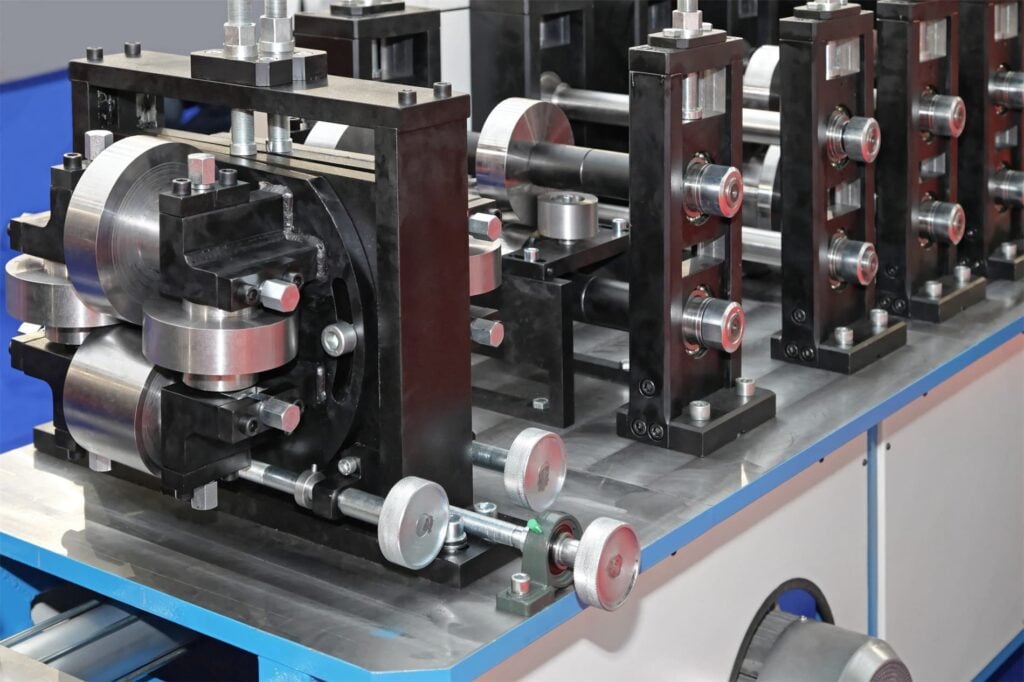
করুগেটেট প্যানেল তৈরির মেশিন কাস্টম রোলার ডাই ব্যবহার করে চাপের অধীনে শীট মেটালকে ঠান্ডা রোলিং এবং বাঁকানোর মাধ্যমে তরঙ্গাকার করুগেটেড প্রোফাইলে রূপান্তরিত করে কাজ করে। কাঁচা মেটাল শীট বা কয়েলকে একাধিক রোলার স্টেশনের মধ্য দিয়ে প্রবেশ করানো হয় যাতে এটি প্রোফাইল ডিজাইন অনুসারে ধাপে ধাপে করুগেটেড ফিনিশড প্যানেলে রূপান্তরিত হয়।
ফর্মিং মডিউলগুলি স্ট্রিপের উপর চাপ প্রয়োগ করে এটিকে রোলার ডাই দ্বারা আকৃতির তরঙ্গাকার ফর্মে বাঁকিয়ে এবং বিকৃত করে। শীট মেটাল পাতলা হয়ে যায় কিন্তু দানা কাঠামোর পরিবর্তনের কারণে শক্তি অক্ষুণ্ণ থাকে। অটোমেটেড ফিডিং, গেজিং, নচিং, শিয়ারিং এবং স্ট্যাকারগুলি অ্যাডজাস্টেবল প্যারামিটার অনুসারে বিভিন্ন সাইজের প্যানেলের ধারাবাহিক উচ্চগতির উৎপাদন সক্ষম করে।
করুগেটেড রুফ শীট তৈরির লাইনের প্রধান উপাদানসমূহ
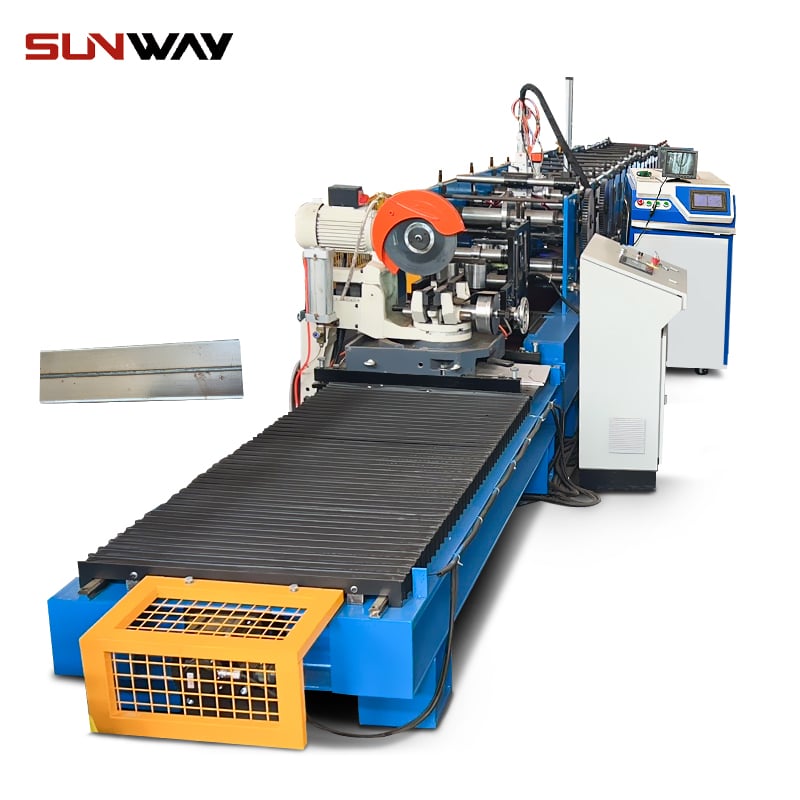
একটি সম্পূর্ণ করুগেটেড প্যানেল উৎপাদন লাইনে আকার দেওয়া, সাইজিং এবং হ্যান্ডলিং ফাংশনের জন্য বেশ কয়েকটি মডুলার উপাদান রয়েছে। এখানে প্রধান ফর্মিং মেশিনের অংশগুলি দেওয়া হলো:
টেবিল ১। করুগেটেড প্যানেল রোল ফর্মারের প্রধান উপাদানসমূহ
| ক্র. নং | উপাদান | উদ্দেশ্য |
|---|---|---|
| 1. | কয়েল ফিডার | ধাতব কয়েল স্ট্রিপ লাইনে ফিড করে |
| 2. | ফিডার রোলার | মেটাল শীট মেশিনে টেনে নেয় |
| 3. | ফর্মিং স্টেশনসমূহ | মেটালকে তরঙ্গে বাঁকানোর জন্য রোলার ডাই |
| 4. | সাইজিং ইউনিট | শীটের পুরুত্ব এবং প্রস্থ ক্যালিব্রেট করে |
| 5. | নচার/শিয়ারার | শীটে নচ কাটে বা ট্রিম করে |
| 6. | কাটঅফ ছুরি | শীটকে দৈর্ঘ্য অনুসারে কাটে |
| 7. | স্ট্যাকার | ফিনিশড শীট সংগ্রহ করে |
| 8. | নিয়ন্ত্রণ প্যানেল | HMI এবং PLC অটোমেশন |
প্রকারভেদ করুগেটেড রুফ প্যানেল তৈরির মেশিনসমূহ
করুগেটেড প্যানেল উৎপাদন লাইনের বিভিন্ন ধরন শ্রেণিবদ্ধ করার কয়েকটি মূল উপায় রয়েছে:
টেবিল ২। করুগেটেড রুফ শীট তৈরির সরঞ্জামের ধরনসমূহ
| ভিত্তি | প্রকারভেদ | বিস্তারিত |
|---|---|---|
| প্রোফাইল ডিজাইন | সাইনুসয়েডাল তরঙ্গ ট্র্যাপেজয়েডাল টাইল আকৃতির কাস্টম প্রোফাইলস | বিভিন্ন তরঙ্গের সাইজ এবং আকৃতি |
| উৎপাদন স্কেল | হালকা ডিউটি মাঝারি ডিউটি ভারী ডিউটি | বিভিন্ন গতি, প্রস্থ এবং পুরুত্ব |
| অটোমেশনের স্তর | ম্যানুয়াল সেমি-অটোমেটিক সম্পূর্ণ অটোমেটিক | অপারেটর প্রয়োজন বা না |
| ছাদের ধরন | অ্যাসবেস্টস শীট মেটাল শীট ফাইবার সিমেন্ট শীট প্লাস্টিক করুগেটেড শীট | নির্দিষ্ট উপাদানের জন্য উপযুক্ত |
তাই ছোট, মাঝারি বা বড় আকারের চাহিদা অনুসারে রুফ প্যানেল লাইন পাওয়া যায়, অটোমেটেড বা ম্যানুয়াল কনফিগারেশন সহ, এবং উপাদান ও প্রোফাইলের প্রয়োজনীয়তা অনুসারে ডিজাইন করা।
ধাপে ধাপে করুগেটেড রুফ প্যানেল উৎপাদন কার্যপ্রণালী
করুগেটেড শীট তৈরির মেশিনে সাধারণ কার্যপ্রণালীতে কাঁচা উপাদান থেকে ফিনিশড আউটপুট পর্যন্ত বেশ কয়েকটি ধাপ জড়িত:
চিত্র ১। করুগেটেড রুফ প্যানেল উৎপাদন প্রক্রিয়া ফ্লোচার্ট
কয়েল ফিড – মেটাল কয়েলকে ডি-কয়েলারে লোড করে শীট লাইনে ফিড করা হয়।
শীট ফিডিং – ফিডার রোলার স্ট্রিপকে ধরে অ্যাডজাস্টেবল গতিতে সরঞ্জামের মধ্য দিয়ে টেনে নেয়।
প্রি-ফর্মিং – প্রি-ফর্মিং স্ট্যান্ডের মাধ্যমে শীটে প্রাথমিক বাঁকানো হয় যাতে বিকৃতি দূর হয়।
ফর্মিং – একাধিক রোলার ডাই শীটকে ধাপে ধাপে বাঁকিয়ে ডাই প্রোফাইল অনুসারে তরঙ্গাকার করুগেশনে রূপান্তরিত করে।
ক্যালিব্রেশন – সাইজিং ইউনিটগুলি প্রোফাইলের অভিন্নতার জন্য পুরুত্ব এবং প্রস্থকে টলারেন্স লেভেলে ক্যালিব্রেট করে।
নচিং/কাটিং – নচিং ইউনিটগুলি শীট জয়েন করার জন্য স্লট কাটে যখন কাটঅফ শিয়ার প্রত্যেক শীটকে দৈর্ঘ্য অনুসারে কাটে।
স্ট্যাকিং – ফর্মড প্যানেলগুলি স্ট্যাকারের মাধ্যমে স্বয়ংক্রিয় বা ম্যানুয়ালি স্ট্যাক করা হয়।
বান্ডলিং – স্ট্যাক করা শীটগুলি সংরক্ষণ এবং পরিবহনের জন্য বান্ডেল করা হয়।
গুণমান পরীক্ষা – প্যাকেজিংয়ের আগে ফর্মড শীটগুলি গুণমান পরীক্ষার মধ্য দিয়ে যায়।
করুগেটেড রুফ শীট মেশিনের প্রধান অ্যাসেম্বলিসমূহ
আমরা উপাদান ইনপুট, তরঙ্গ গঠন এবং ফিনিশড শীট হ্যান্ডলিংয়ের মূল অ্যাসেম্বলিগুলির কাছাকাছি নজর দিচ্ছি:
কাঁচা উপাদান ফিড অ্যাসেম্বলি
- কয়েল হোল্ডিং ম্যান্ড্রেল
- পাওয়ারড ডি-কয়েলার
- শীট গাইডিং রোলার
- ফিডার রোলার
- স্ট্রিপ জয়েনার ওয়েল্ডার
করুগেশন ফর্মিং অ্যাসেম্বলি
- প্রি-ফর্মিং স্ট্যান্ড
- রোলার ডাই সহ ফর্মিং স্টেশন
- প্রোফাইল মনিটরিং গেজ
- শীট পুরুত্ব ও প্রস্থ ক্যালিব্রেটিং ইউনিট
ফিনিশিং অ্যাসেম্বলি
- নচিং এবং স্লটিং স্টেশন
- ফ্লায়িং কাটঅফ শিয়ার/স্লিটার
- ফিনিশড শীট কনভেয়িং বেল্ট
- ম্যানুয়াল/অটোমেটিক বান্ডলিং স্ট্যাক
- পাঞ্চিং/এমবোসিং স্টেশন (ঐচ্ছিক)
নির্দিষ্ট উৎপাদন চাহিদা অনুসারে মডিউল যোগ বা সরানোর নমনীয়তা একটি মূল সুবিধা।
মেশিনের মূল ফাংশন: উপাদান ফিড, ফর্মিং, সাইজিং, কাটিং, বান্ডলিং
আমরা কাঁচা উপাদান ইনপুট, তরঙ্গ প্রোফাইল গঠন ধাপ, সাইজিং, কাটিং এবং ফিনিশড প্যানেলের বান্ডলিং সহ করুগেটেড শীট তৈরির জীবন্ত প্রক্রিয়াগুলির কাছাকাছি নজর দিচ্ছি:
টেবিল ৩। করুগেটেড রুফ প্যানেল উৎপাদন লাইনের প্রধান ফাংশনসমূহ
| কার্যাবলী | কার্যনীতি | ব্যবহৃত উপাদানসমূহ |
|---|---|---|
| উপাদান প্রবেশ | অ্যাডজাস্টেবল ফিড রেটে মেটাল শীট টেনে নেয় | ডি-কয়েলার, শীট গাইড, ফিড রোলার |
| প্রি-ফর্মিং | প্রাথমিক বাঁকানো প্রয়োগ করে | প্রি-ফর্মিং স্ট্যান্ড |
| প্রোফাইল ফর্মিং | শীটকে ধাপে ধাপে করুগেশনে বাঁকায় | গঠন স্টেশনসমূহ, রোলার ডাই |
| সাইজিং | পুরুত্ব এবং প্রস্থ ক্যালিব্রেট করে | রোলারসহ সাইজিং ইউনিটসমূহ |
| নচিং/কাটিং | যোগ করার জন্য কাটিং নচ বা দৈর্ঘ্য অনুসারে কাটে | নচার এবং কাটিং শিয়ার |
| বান্ডলিং | শিটগুলো স্বয়ংক্রিয়ভাবে বা ম্যানুয়ালি স্ট্যাক করে | কনভেয়র, বান্ডলিং আর্ম স্ট্যাকার |
উপরোক্ত প্রক্রিয়াগুলোর সূক্ষ্ম স্বয়ংক্রিয়করণ এবং ক্রমান্বয়ী কার্যকারিতা এই মেশিনগুলোতে দক্ষ উচ্চগতির করুগেটেড শিট উৎপাদন সম্ভব করে।
মূল মেশিন ডিজাইন দিক
প্রযুক্তিগত দৃষ্টিকোণ থেকে করুগেটেড প্যানেল তৈরির মেশিনের কিছু উল্লেখযোগ্য ডিজাইন দিকগুলোর মধ্যে রয়েছে:
- রোলার ডাই – শক্তি এবং কঠোরতার জন্য অ্যালয় স্টিল দিয়ে তৈরি যা শিট আকার দেয়। ডাই জ্যামিতি প্রোফাইল নির্ধারণ করে।
- রোল ফর্মিং পদ্ধতি – উচ্চ গতি এবং প্রক্রিয়া নিয়ন্ত্রণের সুবিধার জন্য ব্যবহৃত।
- অনুভূমিক লেআউট – ছোট ফুটপ্রিন্ট এবং স্টেশনগুলোর ক্রমান্বয়ী বিন্যাসের জন্য।
- মডুলার অ্যাসেম্বলি – প্রয়োজন অনুসারে প্রক্রিয়া কাস্টমাইজেশন সম্ভব করে।
- পুরুত্ব পরিমাপক যন্ত্র – লেজার সেন্সরের ফিডব্যাক লুপগুলি পুরুত্বের অভিন্নতা নিশ্চিত করে।
- পিএলসি অটোমেশন – উৎপাদন পর্যবেক্ষণের জন্য টাচস্ক্রিন এইচএমআই এবং সফটওয়্যার।
কোরুগেটেড ছাদের চাদর তৈরির যন্ত্রের কাস্টমাইজেশনের নমনীয়তা
কোরুগেটেড চাদর তৈরির যন্ত্রের একটি মূল শক্তি হলো ব্যবহারকারীর চাহিদা অনুসারে কাস্টমাইজেশনের নমনীয়তা:
টেবিল ৪। কোরুগেটেড প্যানেল উৎপাদন লাইনের কাস্টমাইজেশন ক্ষমতা
| যন্ত্রের অংশ | কাস্টমাইজেশনের পরামিতি |
|---|---|
| রোলার ডাই | তরঙ্গ প্রোফাইলের আকৃতি এবং আকার |
| ফর্মিং স্টেশনসমূহ | ধাপে ধাপে গঠনের জন্য পাসের সংখ্যা |
| সাইজিং স্ট্যান্ড | চূড়ান্ত চাদরের প্রস্থ এবং পুরুত্ব |
| নচিং ইউনিট | নচের আকৃতি, আকার এবং পিচ |
| শিয়ারিং স্টেশন | কাটা চাদরের দৈর্ঘ্য |
| ডিকয়লার | ইনপুট কয়েলের প্রস্থের সামঞ্জস্যতা |
| স্ট্যাকার/বান্ডলার | বান্ডলিংয়ের আগে স্ট্যাকিংয়ের জন্য ব্যাচের আকার |
মডুলার কনফিগারেশনগুলি ০.৪ মিমি থেকে ২ মিমি পুরুত্বের, সর্বোচ্চ ২২৫০ মিমি প্রস্থের বিভিন্ন প্রোফাইল ডিজাইন এবং উৎপাদন পরিমাণের সাথে কোরুগেটেড ছাদের চাদর উৎপাদনে অভিযোজনের অনুমতি দেয়।
নির্ভরযোগ্য নির্বাচন করুগেটেড রুফ প্যানেল তৈরির মেশিন প্রস্তুতকারক
বাজারে এত সরবরাহকারীর মধ্যে, উচ্চমানের যন্ত্রপাতি পাওয়ার জন্য নির্ভরযোগ্য প্রস্তুতকারক চিহ্নিত করা গুরুত্বপূর্ণ। এখানে বিবেচনা করার কারণগুলির চেকলিস্ট দেওয়া হলো:
টেবিল ৫। নির্ভরযোগ্য কোরুগেটেড চাদর তৈরির যন্ত্র ব্র্যান্ড নির্বাচনের উপায়
| প্যারামিটার | কী খুঁজবেন |
|---|---|
| গুণমান | উন্নত নির্মাণের জন্য উচ্চমানের উপকরণ ব্যবহার |
| নির্ভরযোগ্যতা | স্থায়িত্বশীল সমস্যামুক্ত অপারেশনের প্রমাণ |
| উৎপাদনশীলতা | উচ্চ উৎপাদন পরিমাণ শক্তিশালী ডিজাইন নির্দেশ করে |
| খরচ | স্পেসিফিকেশন অনুসারে যুক্তিসঙ্গত মূল্য |
| কাস্টমাইজেশন | ব্যবহারকারী-নির্দিষ্ট কনফিগারেশনের নমনীয়তা |
| পরিষেবা | প্রযুক্তিগত সহায়তার জন্য সাড়াদান |
| প্রমাণিত ট্র্যাক রেকর্ড | স্থির পারফরম্যান্সের উপর কেস স্টাডি, ক্লায়েন্টের সাক্ষ্যপ্রমাণ |
| উৎপাদন পরীক্ষা | শিপমেন্টের আগে যন্ত্র পরীক্ষা নিশ্চিত করুন |
প্রযুক্তিগত পরামিতি পরীক্ষা করা জরুরি কিন্তু ক্ষেত্রের পারফরম্যান্সের প্রমাণ, সার্ভিস রেকর্ড এবং ক্লায়েন্ট রিভিউ মান নিশ্চিত করতে সাহায্য করে।
স্থাপনা এবং কমিশনিং
কোরুগেটেড চাদর তৈরির লাইনের সুষ্ঠু কার্যকারিতার জন্য সঠিক ইনস্টলেশন এবং কমিশনিং প্রক্রিয়া অত্যাবশ্যক। এখানে মূল নির্দেশিকা দেওয়া হলো:
টেবিল ৬। কোরুগেটেড প্যানেল যন্ত্র ইনস্টলেশনের সেরা অনুশীলন
| কার্যক্রম | পদ্ধতি |
|---|---|
| সাইট প্রস্তুতি | উপযুক্ত ফাউন্ডেশন, স্থান, তারিখরণ, পাওয়ার রেটিং নিশ্চিত করুন |
| আনলোডিং এবং স্থাপন | উপযুক্ত লিফটিং গিয়ার ব্যবহার করুন, নিখুঁতভাবে সারিবদ্ধ করুন |
| অ্যাসেম্বলি | ম্যানুয়াল অনুসরণ করে অংশগুলি ধাপে ধাপে একত্রিত করুন |
| তারিখরণ | সার্কিট ডায়াগ্রাম অনুসরণ করে তারগুলি নিরাপদে সংযুক্ত করুন |
| আর্থিং | শক প্রতিরোধের জন্য আর্থ তারিখরণ সঠিকভাবে করুন |
| ট্রায়াল রান | প্যারামিটার সেট করুন এবং ডামি চাদর দিয়ে ধাপে ধাপে পরীক্ষা করুন |
অপারেশনের আগে যন্ত্রপাতি দৃঢ়ভাবে অ্যাঙ্কর করা, ইন্টারলক সংযুক্ত করা, লাইনে উপাদান প্রবাহের সুষ্ঠতা নিশ্চিত করা, সেন্সর ক্যালিব্রেট করা ইত্যাদি যত্ন নেওয়া দরকার।
অপারেশন এবং নিয়ন্ত্রণ পদ্ধতি
আমরা ধাপে ধাপে কার্যক্রমের ক্রম এবং নিয়ন্ত্রণ পদ্ধতি দেখছি:
কার্যক্রমের ধাপসমূহ
- এইচএমআই-তে চাদরের মাত্রা, গতি, ব্যাচ আকার ইত্যাদি প্যারামিটার সেট করুন।
- ডিকয়লারে কয়েল স্ট্রিপ খাওয়ান এবং স্টেশনগুলির মধ্য দিয়ে থ্রেড করুন
- প্যানেল বা অটোমেটেড স্টার্টের মাধ্যমে চক্র শুরু করুন
- অভিন্নতার জন্য পুরুত্ব, প্রস্থ সেন্সর পর্যবেক্ষণ করুন
- গঠিত চাদর সংগ্রহ করুন এবং ম্যানুয়ালি বা অটোমেটিকভাবে বান্ডল করুন
- উৎপাদনের চাহিদা অনুসারে চক্র পুনরাবৃত্তি করুন
নিয়ন্ত্রণ পদ্ধতি
- কেন্দ্রীভূত টাচস্ক্রিন এইচএমআই
- বুদ্ধিমান প্যারামেট্রিক পিএলসি লজিক
- অপারেশনাল নিয়ন্ত্রণের জন্য সার্ভো মোটর
- নির্ভুলতার জন্য লেজার সেন্সর ফিডব্যাক
- অস্বাভাবিকতার জন্য সতর্কতা সূচক
- নিরাপত্তার জন্য জরুরি স্টপ
অটোমেটেড প্রোগ্রামিং বিভিন্ন উপাদানের গতি, কার্যকারিতা এবং অ্যাকচুয়েশন সিঙ্ক্রোনাইজ করে সুষ্ঠু দক্ষ কাজ নিশ্চিত করে।
নিয়মিত পরিদর্শন এবং রক্ষণাবেক্ষণ
উচ্চ উপস্থিতি এবং সর্বোচ্চ পারফরম্যান্স বজায় রাখার জন্য নির্ধারিত পরিদর্শন এবং রক্ষণাবেক্ষণ অনুসরণ করতে হবে:
টেবিল ৭। কোরুগেটেড ছাদ প্যানেল যন্ত্রের মানক রক্ষণাবেক্ষণ তালিকা
| ফ্রিকোয়েন্সি | কার্যক্রম | পদ্ধতি |
|---|---|---|
| দৈনিক | তেলের মাত্রা পরীক্ষা করুন পরীক্ষা চক্র | প্রয়োজনে পুনরায় পূরণ করুন ট্রায়াল রান শুরু করুন |
| সাপ্তাহিক | স্টেশন পরিদর্শন করুন সেন্সর পরিষ্কার | সুষ্ঠু অপারেশন নিশ্চিত করুন কম্প্রেসড এয়ার দিয়ে ফুঁ দিন |
| মাসিক | বোল্ট টাইটেনিং লুব্রিকেশন | ঢিলা বোল্ট শক্ত করুন গ্রিস লাগান |
| ত্রৈমাসিক | জীর্ণ অংশ প্রতিস্থাপন করুন | রোলার, বেল্ট, নাট ইত্যাদি পরীক্ষা করুন |
অ্যাকটিভিটি লগিং, পরিধান গজ চেক, স্পেয়ার রাখা এবং বার্ষিক সার্ভিসিং চুক্তি অন্যান্য সেরা অনুশীলন।
কোরুগেটেড চাদর তৈরির যন্ত্রের সুবিধাসমূহ
কোরুগেটেড প্যানেল উৎপাদন লাইনের কিছু প্রধান সুবিধা হলো:
- ৩০-৪০ মিটার/মিনিট গতিতে উচ্চ উৎপাদন পরিমাণ
- প্রক্রিয়া দক্ষতার কারণে কম অপারেশনাল খরচ
- পুরুত্ব এবং প্রোফাইলের অভিন্নতাসহ উচ্চমানের চাদর
- অটোমেশনের কারণে কম মানবশক্তির প্রয়োজন
- উচ্চ উপস্থিতি এবং কম রক্ষণাবেক্ষণের চাহিদা
- ব্যবহারকারীর চাহিদার জন্য কাস্টমাইজেশনের নমনীয়তা
- উচ্চ ফলন এবং কম অপচয়
এই সুবিধাগুলি প্রস্তুতকারকদের জন্য লাভজনক যন্ত্রপাতির পছন্দ করে তোলে।
কোরুগেটেড ছাদ প্যানেল যন্ত্রপাতির সীমাবদ্ধতা
তবে, ক্রেতাদের জানা উচিত যে কোরুগেটেড চাদর তৈরির লাইনের কিছু সীমাবদ্ধতা রয়েছে:
- যন্ত্রপাতি ইনস্টলেশনের জন্য বড় স্থান প্রয়োজন
- উচ্চ প্রাথমিক মূলধন বিনিয়োগ প্রয়োজন
- অপারেশন এবং রক্ষণাবেক্ষণের জন্য যোগ্য কর্মী প্রয়োজন
- প্রতি মেশিনে সীমিত পুরুত্ব এবং প্রস্থ ক্ষমতা
- কাঁচামাল হিসেবে কয়েল ফিড ব্যবহারে সীমাবদ্ধ
- উপলব্ধ রোলার ডাই সেটে প্রোফাইল সীমাবদ্ধ
কোরুগেটেড চাদর উৎপাদন লাইনের খরচ বিশ্লেষণ
সম্ভাব্য কোরুগেটেড প্যানেল তৈরির যন্ত্র ক্রেতাদের বিবেচনা করা একটি মূল দিক হলো বিনিয়োগের প্রত্যাবর্তন। এখানে খরচ অর্থনীতির একটি সারাংশ দেওয়া হলো:
সারণী ৮। কোরুগেটেড ছাদ চাদর প্ল্যান্টের সাধারণ খরচ বিভাজন
| ব্যয়ের আইটেম | সূচক খরচ |
|---|---|
| কর্গেটেড শীট উৎপাদন মেশিন | ১০০,০০০ থেকে ৫০০,০০০ মার্কিন ডলার |
| অতিরিক্ত টুলিং এবং হ্যান্ডলিং সরঞ্জাম | ২০,০০০ থেকে ৫০,০০০ মার্কিন ডলার |
| কারখানার অবকাঠামো এবং ইউটিলিটি | ১৫০,০০০ থেকে ৩০০,০০০ মার্কিন ডলার |
| মোট বিনিয়োগ | ৩০০,০০০ থেকে ৮৫০,০০০ মার্কিন ডলার |
এই কারখানাগুলো থেকে উৎপাদিত সমাপ্ত করুগেটেড শিটের সাধারণ উৎপাদন খরচ কাঁচামাল, শ্রম, ইউটিলিটি হার ইত্যাদির উপর নির্ভর করে প্রতি বর্গমিটার ২.৫০ থেকে ৫ মার্কিন ডলারের মধ্যে পরিসরে থাকতে পারে।
অবকাঠামো কার্যকলাপের উত্থান এবং প্লাস্টিক প্রতিস্থাপনের প্রবণতার সঙ্গে চাহিদা বৃদ্ধি পাচ্ছে, যা উন্নত ক্ষমতা ব্যবহার এবং আয়-প্রত্যাহ্বান নিশ্চিত করছে।
করুগেটেড ধাতব ছাদের চাদর – প্রয়োগ এবং ব্যবহার
এই মেশিনগুলোতে তৈরি করুগেটেড ছাদের চাদরগুলো শিল্প, বাণিজ্যিক এবং আবাসিক প্রয়োগে ব্যবহৃত হয়।
- গুদাম
- উৎপাদন সুবিধা
- কৃষি ভবন
- কেনাকাটার কেন্দ্র
- অ্যাপার্টমেন্ট
- ক্ষুদ্র ঘর
- অস্থায়ী কাঠামো
- সংস্কার প্রকল্প
হালকা ও সাশ্রয়ী মূল্যের পাশাপাশি সহজ স্থাপন, স্থায়িত্ব, আবহাওয়া-প্রতিরোধী এবং পরিবেশবান্ধব গুণাবলীর কারণে এগুলোর ব্যাপক ব্যবহার হয়।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (এফএকিউ)
প্রশ্ন: কোন উপাদানগুলো করুগেটেড চাদরে রূপান্তরিত করা যায়?
উত্তর: সাধারণ উপাদান হলো ইস্পাত, অ্যালুমিনিয়াম, জিঙ্ক কিন্তু ফাইবার সিমেন্ট বোর্ড, বিটুমেন চাদর, পুনর্ব্যবহৃত প্লাস্টিক ইত্যাদিও।
প্রশ্ন: একটি স্ট্যান্ডার্ড মেশিন কোন কয়েলের পুরুত্ব পরিচালনা করতে পারে?
উত্তর: মেশিনগুলো সাধারণত ০.৩ মিমি থেকে ৩ মিমি পুরুত্বের ধাতব কয়েল প্রক্রিয়াকরণ করতে পারে। ভারী যন্ত্রপাতি দিয়ে উপরের সীমা ৬ মিমি পর্যন্ত।
প্রশ্ন: কাস্টম প্রোফাইল ওয়েভ বা বিশেষ আবরণ পাওয়া যাবে কি?
উত্তর: হ্যাঁ, কাস্টম রোলার ডাই দিয়ে বিভিন্ন প্রোফাইল আকার পাওয়া যায়। অতিরিক্ত ফিনিশিং স্টেশন দিয়ে বিশেষ আবরণ বা পেইন্ট যুক্ত করা যায়।
প্রশ্ন: এই মেশিনগুলোর শব্দের মাত্রা কমানোর উপায় কী?
উত্তর: সাউন্ড এনক্লোজার, ভাইব্রেশন ড্যাম্পেনার, আইসোলেশন প্যাডের মতো পদ্ধতি কার্যকরী শব্দ হ্রাস করে। প্রতিরোধমূলক রক্ষণাবেক্ষণও শব্দ কমায়।
প্রশ্ন: মোট লাইনের খরচ কী কী কারণে প্রভাবিত হয়?
উত্তর: প্রধান নির্ধারকগুলো হলো উৎপাদন গতি/পরিমাণ, চাদরের প্রস্থ/পুরুত্ব, অটোমেশন স্তর, সহায়ক সরঞ্জাম, কাস্টমাইজেশন চাহিদা ইত্যাদি।
প্রশ্ন: করুগেটেড চাদর তৈরির কারখানা স্থাপনের জন্য কতটা জায়গা দরকার?
উত্তর: করুগেটেড চাদর উৎপাদন লাইন এবং সহায়ক সিস্টেমের জন্য ৮০০ থেকে ২৫০০ বর্গফুট জায়গা আদর্শ।
প্রশ্ন: ব্যবহৃত/পুনর্নির্মিত করুগেটেড প্যানেল তৈরির সরঞ্জাম ভালো বিকল্প কি?
উত্তর: হ্যাঁ, খরচের সুবিধা পাওয়া যায় কিন্তু সকল পরিধানযোগ্য উপাদান প্রতিস্থাপন, ওয়ারেন্টি বিধান ইত্যাদি নিশ্চিত করুন। ক্রয়ের আগে মেশিনের অবস্থা পুরোপুরি যাচাই করুন।
উপসংহার
আমরা করুগেটেড চাদর মেশিনের কার্যনীতি, প্রধান উপাদান, কার্যক্রমভিত্তিক প্রক্রিয়া, অপারেশনাল নির্দেশনা, রক্ষণাবেক্ষণ নিয়ম, মূল্য অর্থনীতি থেকে এই লাইনে উৎপাদিত বোর্ডের প্রয়োগ পর্যন্ত একটি বিস্তৃত নির্দেশিকা উপস্থাপন করেছি।
বহুমুখী, সহজব্যবহার্য করুগেটেড প্যানেল উৎপাদন কারখানার বিবর্তন অটোমেটেড বৈশিষ্ট্যসহ ছোট-মাঝারি উদ্যোগের জন্য লাভজনক ছাদ চাদর উৎপাদন ব্যবসা স্থাপনকে আরও সম্ভবপর করেছে। উৎপাদন লক্ষ্য, গুণমান মানদণ্ড এবং ভবিষ্যতের চাহিদা অনুসারে সরঞ্জামের ক্ষমতা সতর্কতার সাথে নির্বাচন দীর্ঘমেয়াদী সাফল্যের চাবিকাঠি।
নির্মাণ শিল্পের বার্ষিক ৫% এর বেশি বৃদ্ধির পূর্বাভাসের সাথে প্রি-ইঞ্জিনিয়ার্ড ধাতব করুগেটেটেড ছাদ ও দেয়াল প্যানেলের চাহিদার দৃশ্যপট উজ্জ্বল। এটি এই বাজারে প্রবেশকারী উৎপাদন ব্যবসার জন্য ভালো বিনিয়োগ পরিবেশ তৈরি করে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (সম্পূরক)
1) 2025 সালে ঢেউতোলা ছাদ-প্যানেল তৈরির মেশিনের জন্য কী উৎপাদন গতি লক্ষ্য করা উচিত?
- প্রধানধারার ধাতব প্রোফাইলের জন্য 25–45 m/min সাধারণ। অপ্টিমাইজ করা লুব্রিকেশন, সার্ভো কাটঅফ এবং সিঙ্ক্রোনাইজড ড্রাইভযুক্ত উচ্চ-গতির লাইনগুলো নির্ভরযোগ্যভাবে 50–70 m/min গতিতে পৌঁছায়, যদি কয়েলের গুণমান ও সোজাভাব নিয়ন্ত্রিত থাকে।
2) রোল-ফর্মিং করা ঢেউতোলা প্যানেলে ফর্মিং-পরবর্তী স্থায়িত্বের জন্য কোন কয়েল-কোটিং সবচেয়ে ভালো কাজ করে?
- AZ150/Galvalume বা Z275 গ্যালভানাইজড বেসের ওপর PVDF (70% Kynar/Hylar) এবং SMP টপকোট চমৎকার বেন্ড-অ্যাডহিশন ও UV প্রতিরোধ ক্ষমতা প্রদান করে। আপনার নির্দিষ্ট ঢেউতোলা প্রোফাইলের জন্য T-bend এবং reverse impact রেটিং অবশ্যই যাচাই করুন।
3) পাতলা-গেজ প্যানেলে edge-wave এবং oil-canning কীভাবে কমাব?
- প্রवेश সমতলকারী ব্যবহার করুন, রোল-গ্যাপের সেটিং সমান রাখুন, রোল স্ট্যান্ডে anti-backlash যোগ করুন, সঠিক overbend শতাংশ বজায় রাখুন এবং কয়েলের crown/সমতলতা নিয়ন্ত্রণ করুন। ডিকয়লার ও প্রথম স্ট্যান্ডের মধ্যে ক্লোজড-লুপ টান নিয়ন্ত্রণ প্রয়োগ করুন।
4) প্রেডিক্টিভ মেইনটেন্যান্সের জন্য আমার PLC/HMI-তে কোন ডেটা লগ করা উচিত?
- প্রতি স্ট্যান্ডের মোটর লোড, লাইন-স্পিড, কাট-দৈর্ঘ্যের বিচ্যুতি, বেয়ারিং/গিয়ারবক্সের তাপমাত্রা, কম্পন স্পেকট্রা এবং স্ক্র্যাপ কোড লগ করুন। রোলারের ক্ষয়, misalignment এবং লুব্রিকেশন সমস্যা চিহ্নিত করতে এগুলো MTBF/MTTR ড্যাশবোর্ডের সঙ্গে সংযুক্ত করুন।
5) একই লাইন কি sinusoidal এবং trapezoidal corrugation তৈরি করতে পারে?
- হ্যাঁ, দ্রুত পরিবর্তনযোগ্য ক্যাসেট বা মডুলার রোল সেট ব্যবহার করলে তা সম্ভব। 2 hours-এর কম সময়ে পরিবর্তন করার সময় প্রোফাইলের নির্ভুলতা বজায় রাখতে নির্দিষ্ট প্রবেশ/বহির্গমন গাইড এবং পুনঃসমন্বিত কাট-অফ ব্লেডের ব্যবস্থা করুন।
করুগেটেড ছাদ প্যানেল তৈরির মেশিনের জন্য 2025 শিল্প প্রবণতা
- বিদ্যুতায়ন ও দক্ষতা: IE4/IE5 মোটর এবং regenerative drive গঠিত প্রতি টনে শক্তি খরচ 8–15% কমায়।
- স্মার্ট QA: 100% প্রোফাইল ও কাট-দৈর্ঘ্য যাচাইয়ের জন্য premium line-এ inline laser profilometry এবং vision system এখন মানসম্মত।
- ট্রেসেবিলিটি: QR/2D কোড প্রিন্টার প্রকল্পের বিধিপালনের জন্য প্যানেলের পেছনে কয়েলের heat number এবং EPD তথ্য যুক্ত করে।
- কম-CO2 স্টিলের চাহিদা: ক্রেতারা ক্রমশ যাচাইকৃত EPD-সহ EAF/DRI স্টিল চান; মেশিন সরবরাহকারীরা উচ্চ-শক্তির, পাতলা গেজের উপকরণের জন্য অপ্টিমাইজ করা সেটিং দেন।
- নিরাপত্তার উন্নয়ন: EN/ISO-সম্মত interlock, আলোক-পরিবেষ্টক এবং Category 3 PLd নিরাপত্তা PLC এখন প্রাথমিক মান হয়ে উঠছে।
- দ্রুত টুল পরিবর্তন: ক্যাসেটধরনের রোল সেট, হাইড্রোলিক দ্রুত-উত্তোলন স্ট্যান্ড এবং স্মার্ট প্রিসেট 60 মিনিটের কম সময়ে সেটআপ পরিবর্তন সম্ভব করে।
2025 বেঞ্চমার্ক এবং মেট্রিক
| মেট্রিক | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | ব্যবহারিক প্রভাব | উৎসসমূহ |
|---|---|---|---|---|
| লাইন-স্পিড (ধাতব corrugation) | 25–40 m/min | 50–70 m/min | +40–80% throughput | OEM catalog; RSMeans |
| কাট দৈর্ঘ্যের নির্ভুলতা | ±1.5–2.0 mm | ±0.5–1.0 mm | কম পুনঃকাজ/স্ক্র্যাপ | ISO 9001 QA document; OEM specification |
| শক্তি ব্যবহার (kWh/ton formed) | 95–120 | 80–100 | −10–20% শক্তি খরচ | DOE AMO; প্রস্তুতকারকের তথ্য |
| প্রোফাইল পরিবর্তনের পরিকল্পিত সময় | 2–4 hours | 30–60 মিনিট | আরও SKU নমনীয়তা | OEM অ্যাপ নোট |
| Inline defect detection | ম্যানুয়াল নমুনা সংগ্রহ | 100% vision/laser | আগাম reject, বেশি FPY | NIST/Industry case note |
রেফারেন্স:
- US DOE অ্যাডভান্সড ম্যানুফ্যাকচারিং অফিস: https://energy.gov/eere/amo
- NIST ম্যানুফ্যাকচারিং USA রিসোর্স: https://www.nist.gov
- RSMeans নির্মাণ ব্যয়ের তথ্য: https://www.gordian.com/rsmeans-data
- ISO/EN machinery safety (overview): https://www.iso.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: কৃত্রিম বুদ্ধিমত্তা-সহায়িত ইনলাইন প্রোফাইল পরিমাপ উৎপাদনের প্রথম ধাপেই উত্তীর্ণ পণ্যের হার বাড়ায় (2025)
পটভূমি: সাইনুসয়ডাল ও ট্রাপিজয়ডাল প্যানেল উৎপাদনকারী একটি মাঝারি আকারের উৎপাদক দীর্ঘ উৎপাদন পর্বে কাটার দৈর্ঘ্যের বিচ্যুতি এবং প্যানেলের মধ্যভাগের উচ্চতার তারতম্যের কারণে পুনরায় কাজের পরিমাণ বাড়তে দেখেছিল।
সমাধান: PLC-এর সঙ্গে সংযুক্ত লেজার প্রোফাইল পরিমাপ এবং একটি ভিশন ব্যবস্থা যোগ করা হয়; রিয়েল টাইমে রোলের ফাঁক ও ফিডারের টান স্বয়ংক্রিয়ভাবে সমন্বয় করতে প্রান্ত-তথ্য বিশ্লেষণের একটি মডেল চালু করা হয়।
ফলাফল: উৎপাদনের প্রথম ধাপেই উত্তীর্ণ পণ্যের হার 93.2% থেকে 98.6%-এ উন্নীত হয়; বর্জ্য 41% কমে; 55 m/min গতিতে গড় কাট-ত্রুটি ±1.7 mm থেকে ±0.7 mm-এ নেমে আসে।
কেস স্টাডি 2: বিভিন্ন SKU-র জন্য দ্রুত পরিবর্তনযোগ্য ক্যাসেট রোল সেট (2024)
পটভূমি: একটি আঞ্চলিক কারখানাকে সময়মতো সরবরাহের অর্ডারের জন্য প্রতিদিন 0.4 mm সাইনুসয়ডাল এবং 0.6 mm ট্রাপিজয়ডাল ঢেউতোলা প্যানেলের মধ্যে পরিবর্তন করতে হতো।
সমাধান: ক্যাসেট-ধাঁচের রোল টুলিং, হাইড্রোলিক দ্রুত-উত্তোলন স্ট্যান্ড, নির্দেশিত প্রবেশ/বহির্গমন এবং প্রতিটি SKU-র জন্য সংরক্ষিত HMI প্রিসেট চালু করা হয়।
ফলাফল: পরিবর্তনের সময় 3.2 hours থেকে 48 minutes-এ কমে; সময়মতো সরবরাহ 98%-এ উন্নীত হয়; প্রোফাইলের সহনসীমা বজায় রেখেই অতিরিক্ত কাজের সময় 22% কমে।
বিশেষজ্ঞদের মতামত
- ড. Miguel Andrade, জ্যেষ্ঠ গবেষণা প্রকৌশলী, NIST Advanced Manufacturing
মতামত: “বদ্ধ-চক্র নিয়ন্ত্রণের সঙ্গে যুক্ত ইনলাইন পরিমাপ হলো ঢেউতোলা ছাদের প্যানেল তৈরির মেশিনে উৎপাদনের প্রথম ধাপেই উত্তীর্ণ পণ্যের হার বাড়ানো এবং উচ্চ গতিতে মাত্রাগত স্থিতিশীলতা বজায় রাখার জন্য এককভাবে সবচেয়ে কার্যকর উন্নয়ন।” - Sarah Lin, পণ্য পরিচালক, Metal Construction Association (MCA) Technical Council
মতামত: “ক্রেতারা EPD-সমর্থিত ঢেউতোলা ছাদের প্যানেল চাইলে, মেশিনকে প্রিন্ট-থ্রু বা ঢেউখেলানো ত্রুটি ছাড়াই পাতলা, উচ্চ-শক্তির ভিত্তি উপকরণ নির্ভরযোগ্যভাবে প্রক্রিয়া করতে হবে।” - Luca Romano, কার্যক্রম ব্যবস্থাপক, EuroRoll Forming Systems
মতামত: “দ্রুত পরিবর্তনযোগ্য ক্যাসেট এবং মানসম্মত পূর্বনির্ধারিত সেটিং লাভজনকতার ধারণাই বদলে দিচ্ছে—পরিবর্তনের সময় কমলে শিফট না বাড়িয়েই আরও SKU তৈরি করা যায়।”
ব্যবহারিক সরঞ্জাম ও সম্পদ
- MCA Technical Resources (প্রোফাইল নকশা, প্রলেপ, ফাস্টেনার):https://www.metalconstruction.org
- NIST Manufacturing Resources (metrology, QA frameworks): https://www.nist.gov
- US DOE AMO (মোটরের দক্ষতা, ড্রাইভের সেরা অনুশীলন):https://energy.gov/eere/amo
- UL 508A শিল্প নিয়ন্ত্রণ প্যানেল নির্দেশিকা:https://ul.com
- রোল-ফর্মিংয়ের উপযোগী শীতল-ছাদের আবরণের জন্য CRRC Directory: https://coolroofs.org
- ISO 9001:2015 গুণমান ব্যবস্থাপনার সারসংক্ষেপ:https://www.iso.org
- ব্যয়ের মানদণ্ড ও রক্ষণাবেক্ষণ পরিকল্পনার জন্য RSMeans: https://www.gordian.com/rsmeans-data
কীওয়ার্ড ইন্টিগ্রেশনের উদাহরণ:
- ক্যাসেট রোল টুলিংসহ ঢেউতোলা ছাদের প্যানেল তৈরির মেশিন বেছে নিলে SKU দ্রুত পরিবর্তন করা যায়।
- ঢেউতোলা ছাদ-প্যানেল তৈরির মেশিনে PLC/HMI ডেটা লগিং পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ এবং কম ডাউনটাইমে সহায়তা করে।
- শক্তি-সাশ্রয়ী ড্রাইভ ঢেউতোলা ছাদ-প্যানেল লাইনে কাটার দৈর্ঘ্যের নির্ভুলতা বজায় রেখে kWh/ton কমায়।
উদ্ধৃতি এবং আরও পড়ুন:
- DOE AMO — efficient motor/drive: https://energy.gov/eere/amo
- NIST — metrology এবং advanced manufacturing: https://www.nist.gov
- MCA — ধাতব প্যানেলের সেরা অনুশীলন:https://www.metalconstruction.org
সর্বশেষ হালনাগাদ: 2025-10-24
পরিবর্তনলগ: 5টি অতিরিক্ত FAQ, বেঞ্চমার্ক সারণিসহ 2025 সালের প্রবণতা, দুটি কেস স্টাডি, বিশেষজ্ঞদের মতামত, নির্বাচিত সরঞ্জাম/রিসোর্স, কীওয়ার্ডের ভিন্ন রূপ এবং প্রামাণ্য সূত্র যোগ করা হয়েছে।
পরবর্তী পর্যালোচনার তারিখ ও কারণসমূহ: 2026-04-24, অথবা এর আগে যদি নতুন OEM স্পেসিফিকেশন, হালনাগাদ নিরাপত্তা মান (ISO/EN), অথবা জ্বালানি-দক্ষতা প্রণোদনা মেশিন নির্বাচন ও পরিচালনায় প্রভাব ফেলে।





