
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

এলিভেটর গাইড রেল তৈরির মেশিন এলিভেটর সিস্টেমে ব্যবহৃত গাইড রেল উৎপাদনের জন্য ব্যবহৃত হয়। গাইড রেলগুলো এলিভেটর কারকে হোইস্টওয়েতে ওঠানামার জন্য সঠিকভাবে গাইড করে এমন ট্র্যাক হিসেবে কাজ করে।
এলিভেটর গাইড রেল তৈরির মেশিনের মূল তথ্য
- সরঞ্জামের ধরন: রোল ফর্মিং মেশিন
- উপকরণ: স্টিল কয়েল
- গঠন পদ্ধতি: রোল ফর্মিং
- আউটপুট: গঠিত ধাতব রেল
- শিল্প প্রয়োগ: এলিভেটর সিস্টেম, উপকরণ পরিচালনা সিস্টেম
এলিভেটর গাইড রেল তৈরির মেশিন গাইড
| ধরন | বর্ণনা |
|---|---|
| রোল গঠনের মেশিন | ধাতব কয়েলকে কাস্টমাইজড রেল প্রোফাইলে ধারাবাহিকভাবে গঠন করে রোলার ডাইয়ের সিরিজের মাধ্যমে শীটকে ধাপে ধাপে বাঁকিয়ে |
| ডিকয়লার | রোল ফর্মারে ধাতব কয়েল স্ট্রিপ খাওয়ানো |
| প্রি-কাটিং শিয়ার | গঠনের আগে শীটকে প্রয়োজনীয় কয়েল প্রস্থে কাটে |
| রোল ফর্মিং স্ট্যান্ড | ধাতব স্ট্রিপকে ধাপে ধাপে বাঁকানোর জন্য সকসেসিভ স্ট্যান্ডস সহ রোলার ডাই |
| পোস্ট-কাটিং শিয়ার | গঠিত রেলকে প্রয়োজনীয় দৈর্ঘ্যে কাটে |
| সহায়ক সরঞ্জাম | পিএলসি কন্ট্রোল, হাইড্রোলিক্স, গিয়ারবক্স, ইন্সট্রুমেন্টস |
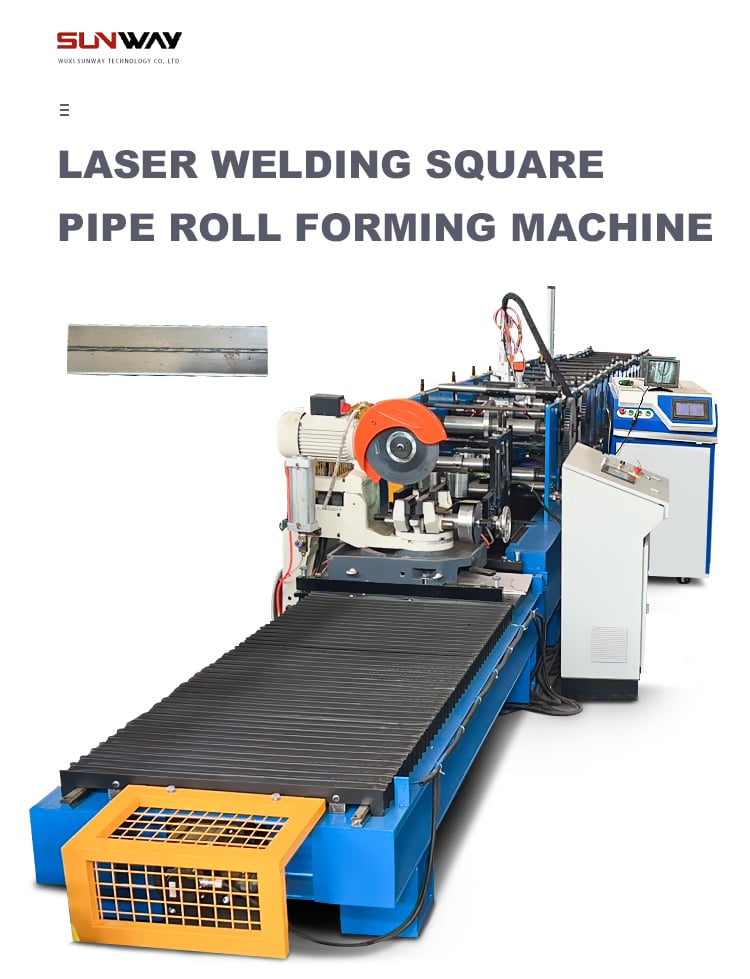
এলিভেটর গাইড রেল তৈরির মেশিনের কার্যপ্রণালী
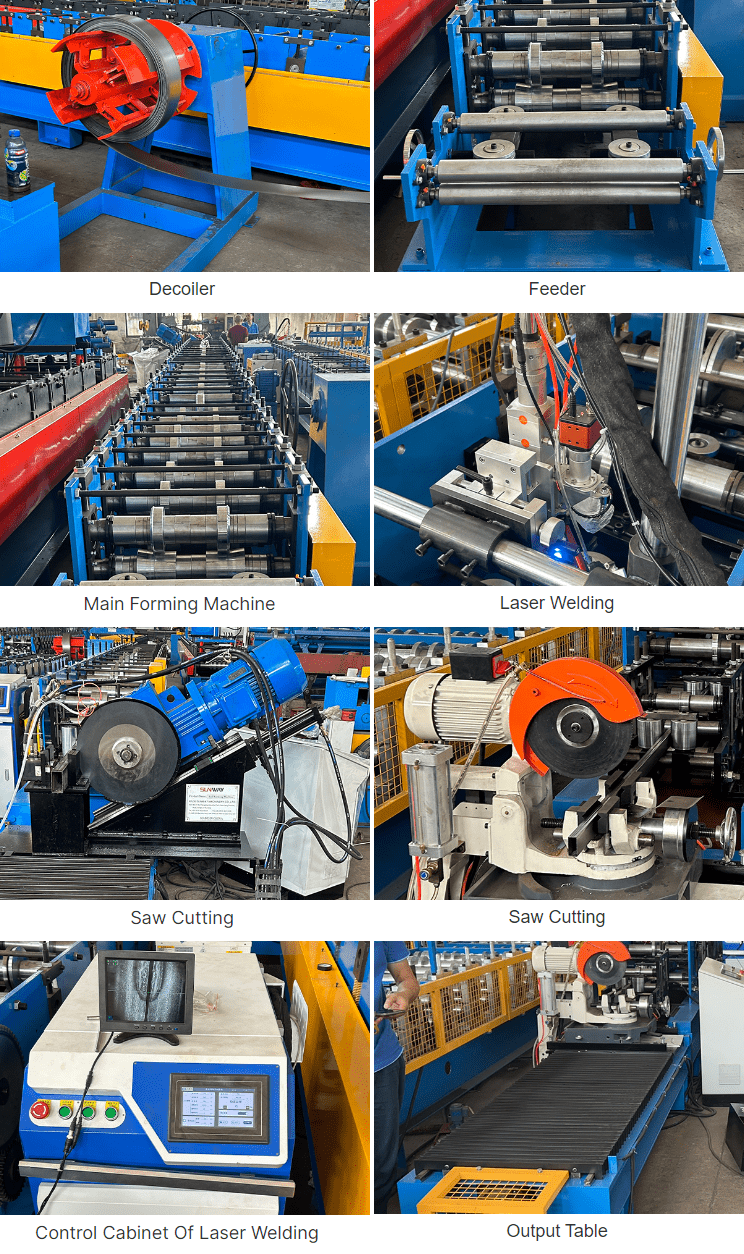
দ্য এলিভেটর গাইড রেল তৈরির মেশিন রোল ফর্মিং প্রক্রিয়ার মাধ্যমে কাজ করে। ইনপুট কাঁচামাল হলো আনকয়লারে লোড করা স্টিল কয়েল। কয়েলটি প্রি-কাটিং শিয়ারের মধ্য দিয়ে যায় যেখানে এটি রেল প্রোফাইলের জন্য নির্দিষ্ট প্রস্থে কাটা হয়।
কাটা ধাতব স্ট্রিপটি তারপর ফর্মিং স্ট্যান্ডে মাউন্ট করা সকসেসিভ রোলার ডাইয়ের মধ্য দিয়ে যায়। প্রতিটি রোলের সেট শীটকে ধাপে ধাপে বাঁকিয়ে কাঙ্ক্ষিত রেল আকারটি ধীরে ধীরে গঠন করে।
সম্পূর্ণ গঠিত রেল প্রোফাইলটি শেষ রোল স্ট্যান্ড থেকে বেরিয়ে পোস্ট-ফর্মিং শিয়ার দ্বারা কাঙ্ক্ষিত দৈর্ঘ্যে কাটা হয়। সমাপ্ত কাটা রেলগুলো আউটফিড টেবিলে সংগ্রহ করা হয়।
পরামিতি
| প্যারামিটার | বিস্তারিত |
|---|---|
| উপাদান | লো কার্বন স্টিল, স্টেইনলেস স্টিল, গ্যালভানাইজড স্টিল কয়েল |
| পুরুত্ব | সাধারণত ১-৩ মিমি |
| প্রস্থ | সাধারণত ৫০-১০০ মিমি |
| দৈর্ঘ্য | সর্বোচ্চ ৬০০০ মিমি |
| গতি | ১০-১৫ মি/মিন |
| টলারেন্স | +/- ০.০২ মিমি |
| পৃষ্ঠের ফিনিশ | <০.৫ মাইক্রন |
উপাদান প্রবেশ
- ডিকয়লার সর্বোচ্চ ৫ এমটি কয়েল ধারণ করে
- প্রিসিশন ফিড রোলার সহ ডিকয়লার
- গঠনের আগে প্রি-কাট শিয়ার দ্বারা প্রস্থ কাটা হয়
- কয়েল রোল ফর্মিং স্ট্যান্ডে ধারাবাহিকভাবে স্থির গতিতে ফিড করা হয়
প্রোফাইল ফর্মিং
- রোলের সেট দ্বারা শীটকে ধাপে ধাপে বাঁকিয়ে ধীরে ধীরে গঠিত হয়
- ৬-৮টি সামঞ্জস্যযোগ্য ফর্মিং স্ট্যান্ড চেঞ্জেবল রোল সহ
- রোলগুলোতে প্রোফাইল আকার প্রদানের জন্য মেশিনড গ্রুভ রয়েছে
- নিচের রোলগুলো গিয়ার্ড মোটর এবং ড্রাইভ দ্বারা চালিত
- উপরের রোলগুলো ফ্রি রানিং এবং হাইড্রোলিক সিলিন্ডার দ্বারা সামঞ্জস্যযোগ্য
প্রোফাইল নকশা
- রোল পাস ডিজাইন সফটওয়্যার সঠিক রোল গ্রুভ জ্যামিতি গণনা করে
- রোল পাস সিমুলেশন ফর্মিং স্ট্যান্ডের মাধ্যমে আকার যাচাই করে
- উপকরণের ধরন এবং কাঙ্ক্ষিত রেল কনফিগারেশনের জন্য ডিজাইন অপ্টিমাইজড
- রোলগুলো শক্ততা এবং টেকসইত্বের জন্য ডি২ স্টিল থেকে সিএনসি মেশিনড
দৈর্ঘ্য কাটিং
- শক্তিশালী পোস্ট-ফর্মিং কাটিং মেশিন দ্বারা সম্পাদিত
- হার্ডেনড ব্লেড সহ হেভি ডিউটি কাটার গঠিত রেল কাটে
- দৈর্ঘ্য পরিমাপ প্রিসিশন রোটারি এনকোডার দ্বারা
- দৈর্ঘ্য টলারেন্স +/- ০.৫ মিমি
- দৈর্ঘ্য পরিসীমা ৫০০ মিমি থেকে ৬০০০ মিমি
কাস্টমাইজেশন
- কাস্টম রেল মাত্রার জন্য ফর্মিং রোল ডিজাইন এবং উৎপাদিত
- রোল চেঞ্জওভার ২৪ ঘণ্টায় দ্রুত প্রোটোটাইপিং সম্ভব
- রোল মেশিনিংয়ের আগে প্রোফাইল সিমুলেশন রেল আকার যাচাই করে
- অনন্য প্রয়োগের জন্য পণ্য উন্নয়ন সহায়তা
সরবরাহকারী এবং মূল্য পরিসর
| প্রস্তুতকারক | অবস্থান | মূল্য পরিসর |
|---|---|---|
| মেশিন ম্যানুফ্যাকচারিং লিমিটেড | চীন | $100,000 – $150,000 |
| ফর্মমাস্টার্স ইনক | ইউরোপ | $200,000 – $250,000 |
| রোলিং ইকুইপমেন্টস | ভারত | $125,000 – $175,000 |
ইনস্টলেশনের প্রয়োজনীয়তা
| প্যারামিটার | বিস্তারিত |
|---|---|
| অবস্থান | ইনডোর শপ ফ্লোর |
| শক্তি | ২৫-৩০ কিলোওয়াট সংযোগ |
| ভোল্টেজ | ৩৮০-৪৪০ ভি এসি ৩ ফেজ |
| সংকুচিত বায়ু | চাপ – ৬ বার |
| আয়তন – ১০ CFM | |
| ভিত্তি ফ্রেম | লোড বহনকারী কংক্রিট মেঝে |
| আলোকসজ্জা | ৫০০ লাক্স তীব্রতা |
| জলবায়ু নিয়ন্ত্রণ | পরিবেশ তাপমাত্রা ১৫-৩৫°সে |
| আর্দ্রতা: ২০%-৬০% RH |
-
 হাইওয়ে গার্ডরেল এন্ড টার্মিনাল ফর্মিং মেশিন আরও জানুন
-
 হাইওয়ে ইউ/সি পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
 ২ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
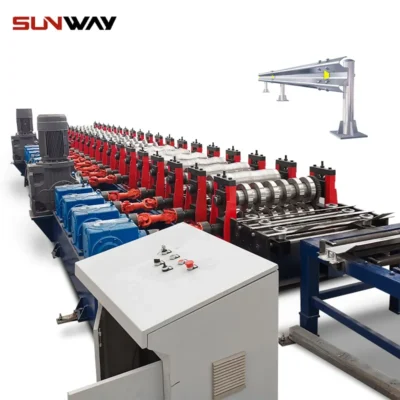 ৩ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
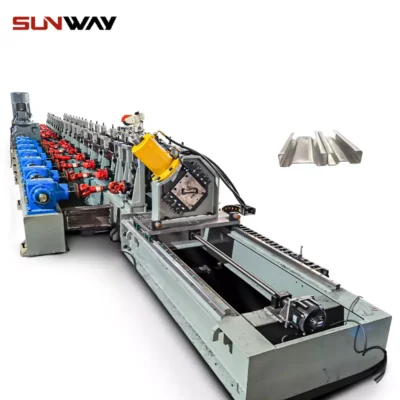 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য সিগমা Purlin রোল ফর্মিং মেশিন আরও জানুন
-
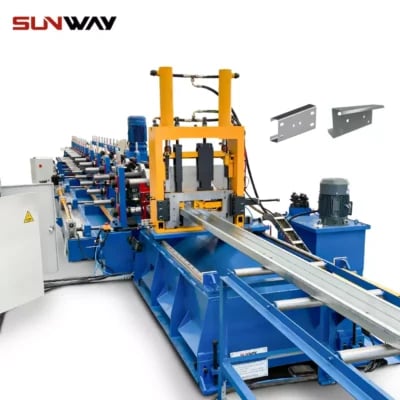 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য CZ Purlin রোল ফর্মিং মেশিন আরও জানুন
-
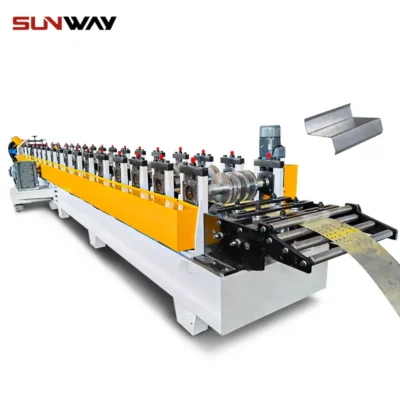 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য Z Purlin রোল তৈরির মেশিন আরও জানুন
-
 অটো সাইজ চেঞ্জেবল সি ইউ পারলিন রোল ফর্মিং মেশিন আরও জানুন
-
 বৈদ্যুতিক মন্ত্রিসভা ফ্রেম রোল গঠনের মেশিন আরও জানুন
পরিচালনা
- প্রতি শিফটে কমপক্ষে ৩ জন অপারেটর
- ডিকয়েলার এবং ফিডিংয়ে একজন অপারেটর
- রোল টুলিং পরিচালনার জন্য একজন অপারেটর
- পোস্ট-ফর্মিং কাটিং স্টেশনে একজন অপারেটর
- প্যারামিটার নিয়ন্ত্রণের জন্য কেন্দ্রীভূত PLC প্যানেল
- মনিটরিং এবং ডেটালগিংয়ের জন্য HMI টাচস্ক্রিন
রক্ষণাবেক্ষণ
| কাজ | ফ্রিকোয়েন্সি | পদ্ধতি |
|---|---|---|
| রোল পরিদর্শন | দৈনিক | ক্ষতি বা ক্ষয়ের জন্য দৃশ্যমান পরিদর্শন |
| রোল লুব্রিকেশন | সাপ্তাহিক | সকল বিয়ারিংয়ে গ্রিস লাগানো |
| হাইড্রলিক তেল | মাসিক | স্তর পরীক্ষা করে পূরণ করুন |
| বার্ষিক | তেল প্রতিস্থাপন করুন | |
| প্রতিস্থাপন অংশ | প্রয়োজন অনুসারে | অতিরিক্ত ব্যাকআপ রোল, ব্লেড, সেন্সর, মোটর সুপারিশকৃত |
| রোল পুনরায় ক্যালিব্রেশন | প্রতি ২ বছরে | যদি পরিধান ০.১৫ মিমি অতিক্রম করে তবে রোলের খাঁজ পুনরায় গ্রাইন্ড করুন |
সরবরাহকারী নির্বাচন
| প্যারামিটার | গুরুত্ব |
|---|---|
| অভিজ্ঞতা | উচ্চ |
| রোল ডিজাইন দক্ষতা | উচ্চ |
| নির্মাণের গুণমান | উচ্চ |
| রোলের গুণমান | উচ্চ |
| ফর্মিং নির্ভুলতা | উচ্চ |
| উৎপাদন হার | মাঝারি |
| অটোমেশনের স্তর | মাঝারি |
| সেবা সহায়তা | উচ্চ |
| লিড টাইম | নিম্ন |
| মূল্য | নিম্ন |
সুবিধা এবং অসুবিধা
| সুবিধা | অসুবিধা |
|---|---|
| অবিরত এবং দক্ষ ফর্মিং প্রক্রিয়া | উচ্চ প্রাথমিক টুলিং বিনিয়োগ |
| ব্যাচের মধ্যে দ্রুত সেটআপ | ভারী বেসফ্রেম প্রয়োজন |
| প্রেস ব্রেকের তুলনায় কমপ্যাক্ট লেআউট | সীমিত পুরুত্ব এবং প্রস্থ ক্ষমতা |
| সামঞ্জস্যপূর্ণ টলারেন্স নিয়ন্ত্রণ | নিয়মিত রক্ষণাবেক্ষণ প্রয়োজন |
| কাস্টম প্রোফাইলের জন্য অভিযোজিত | রোল ক্ষতি উৎপাদন ব্যাহত করতে পারে |
প্রেস ব্রেকের উপর সুবিধা
- ডাই থেকে শীটে চিহ্ন বা আঁচড় নেই
- ব্যাপক উৎপাদনের জন্য উচ্চতর উৎপাদন হার
- প্রতি টুকরোর জন্য কম টুলিং খরচ
- চক্রাকার বেন্ডিংয়ের বিপরীতে অবিরত ফর্মিং ক্রিয়া
- দৈর্ঘ্যভিত্তিক অভিন্ন উপাদানের বৈশিষ্ট্য
প্রেস ব্রেকের তুলনায় সীমাবদ্ধতা
- উচ্চ প্রাথমিক টুলিং খরচ
- সীমিত পুরুত্ব ক্ষমতা
- জটিল ৩ডি আকার তৈরি করা যায় না
- কিছু অসমমিত আকার তৈরি করা কঠিন
- দীর্ঘ টুলিং লিড টাইম
সাধারণ প্রয়োগ
- এলিভেটর গাইড রেল
- ড্রয়ার রেল, স্লাইড ওয়ে
- কনভেয়র সাইড রেল
- ক্রেন হুইল ট্র্যাক
- স্বয়ংক্রিয় পার্কিং প্যালেট
- উপাদান পরিচালনা ট্র্যাক
- শিল্প স্টোরেজ র্যাক
সাধারণ প্রশ্নাবলি
প্রশ্ন: এই মেশিনগুলো কত পুরুত্বের ইস্পাত পরিচালনা করতে পারে?
উত্তর: সাধারণত ১ মিমি থেকে ৩ মিমি পুরুত্ব সম্ভব। সর্বোচ্চ ক্ষমতা ৪ মিমি ইস্পাত গ্রেড পর্যন্ত পৌঁছায়।
প্রশ্ন: উৎপাদন হার কত দ্রুত?
উত্তর: ১০ – ১৫ মিটার প্রতি মিনিট লিনিয়ার গতি স্ট্যান্ডার্ড। কিছু উচ্চ গতির মেশিন ৩০ মি/মিন উৎপাদন হার অর্জন করে।
প্রশ্ন: কত দৈর্ঘ্যের রেল উৎপাদন করা যায়?
উত্তর: স্ট্যান্ডার্ড দৈর্ঘ্য ক্ষমতা ৬ মিটার। কাস্টম তৈরি মেশিন ১২ মিটার রেল উৎপাদন করতে পারে।
প্রশ্ন: কত নির্ভুলতা এবং পৃষ্ঠের গুণমান সম্ভব?
উত্তর: রোল ফর্মড অংশগুলো +/- ০.০২ মিমি টলারেন্স এবং প্রায় ০.৫ মাইক্রন পৃষ্ঠের ফিনিশ অর্জন করতে পারে।
প্রশ্ন: কী পরবর্তী বিক্রয় সহায়তা প্রদান করা হয়?
উত্তর: ইনস্টলেশন এবং কমিশনিং সহায়তা, অপারেটর প্রশিক্ষণ, অংশের ওয়ারেন্টি, মেরামতের জন্য ফিল্ড সার্ভিস এবং ফোন/ইমেইল টেক সাপোর্ট।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) রোল ফর্মিং মেশিনে উৎপাদিত লিফট গাইড রেলগুলোকে কোন মানদণ্ড মেনে চলতে হবে?
- যাত্রী ও মালবাহী লিফটের ক্ষেত্রে, নিরাপত্তা ও কর্মক্ষমতার জন্য রেল এবং এর মাত্রাগুলো সাধারণত ISO 7465 এবং EN 81-20/50 অনুসরণ করে। প্রকল্পের স্পেসিফিকেশন ও প্রযোজ্য স্থানীয় বিধিমালার সঙ্গে প্রোফাইল জ্যামিতি, সরলতা, পৃষ্ঠের রাফনেস এবং ছিদ্র/স্লটের সহনশীলতা যাচাই করুন।
2) রোল ফর্মিংয়ের পর রেলের সরলতা ও টুইস্ট সহনশীলতার মধ্যে রয়েছে তা কীভাবে নিশ্চিত করব?
- ইনলাইন লেজার সরলতা গেজ এবং পোস্ট-প্রসেস রোলার স্ট্রেইটনার ব্যবহার করুন। নির্ভুল লেভেলিংয়ের মাধ্যমে কয়েলের সমতলতা নিয়ন্ত্রণ করুন, রোল গ্যাপ সামঞ্জস্যপূর্ণ রাখুন এবং QA পরীক্ষা করার আগে তাপীয় স্থিতিশীলতার সময় নথিভুক্ত করুন।
3) একটি এলিভেটর গাইড রেল তৈরির মেশিন কি T-rail এবং কাস্টম C/U প্রোফাইল—দুটিই সামলাতে পারে?
- হ্যাঁ, মডুলার রোল টুলিং এবং পাস-ডিজাইন ক্যাসেটের মাধ্যমে তা সম্ভব। তবে পরিবর্তন-পর্বের সময় এবং অর্জনযোগ্য সহনশীলতা স্ট্যান্ডের সমন্বয়যোগ্যতা, স্পিন্ডলের দৃঢ়তা এবং লাইনটি মোটরচালিত রোল পজিশনিং ও রেসিপি প্রিসেট সমর্থন করে কি না—এসবের ওপর নির্ভর করে।
4) প্রান্তে ঢেউ সৃষ্টি হওয়ার সাধারণ কারণগুলো কী এবং কীভাবে তা সংশোধন করা যায়?
- কারণ: অসম রোল গ্যাপ, অবশিষ্ট কয়েল ক্রাউন, অপর্যাপ্ত এন্ট্রি গাইড অ্যালাইনমেন্ট অথবা প্রাথমিক পাসে অতিরিক্ত ফর্মিং। সমাধান: পাস রিডাকশন পুনরায় ভারসাম্য করা, কয়েল পুনরায় লেভেল করা, এন্ট্রি গাইড পুনরায় সেট করা এবং মধ্যবর্তী পাসে রোলের ব্যাস/ওভারবেন্ড ক্ষতিপূরণ সমন্বয় করা।
5) সামঞ্জস্যপূর্ণ লিফট রেল মানের জন্য কোন মাত্রার অটোমেশন সুপারিশ করা হয়?
- এনকোডার ফিডব্যাকসহ PLC/সার্ভো নিয়ন্ত্রণ, স্বয়ংক্রিয় দৈর্ঘ্য পরিমাপ, ডিকয়লার থেকে শিয়ার পর্যন্ত ক্লোজড-লুপ গতি সমন্বয় এবং ঐচ্ছিক ভিশন/লেজার পরিদর্শন। উচ্চমানের লাইনের জন্য ট্রেসেবিলিটি ও SPC চার্টের জন্য MES/SCADA সংযোগ যোগ করুন।
২০২৫ শিল্প প্রবণতা
- AI-সহায়িত পাস সেটআপ: ডিজিটাল টুইন স্প্রিংব্যাক পূর্বাভাস দেয়; পরিবর্তন-পর্বের স্ক্র্যাপ 1–2%-এ কমানো হয়েছে।
- ইনলাইন মেট্রোলজি: মাল্টি-অ্যাক্সিস লেজার সিস্টেম পূর্ণ গতিতে সরলতা, টুইস্ট এবং ছিদ্রের পিচ যাচাই করে।
- টেকসইতা: IE5 মোটর ও রিজেনারেটিভ ড্রাইভ শক্তি খরচ 85 kWh/ton-এর নিচে নামায়; EPD-এর জন্য প্রস্তুত তথ্য-লগিং।
- উপাদানের বিবর্তন: আর্দ্র শ্যাফটে ক্ষয় প্রতিরোধের জন্য জিঙ্ক–ম্যাগনেসিয়াম-প্রলেপযুক্ত স্টিলের ব্যবহার বৃদ্ধি।
- ডিজাইন-ভিত্তিক কমপ্লায়েন্স: ISO 7465 জ্যামিতি এবং EN 81-20 নিরাপত্তা পরীক্ষার সঙ্গে যুক্ত রেসিপি লক।
এলিভেটর গাইড রেল তৈরির মেশিনের 2025 সালের কর্মক্ষমতার মানদণ্ড
| মেট্রিক | 2022 সালের সাধারণ | 2025 সালের সেরা-শ্রেণির | নোট |
|---|---|---|---|
| লাইন গতি (মি/মিনিট) | 10–15 | 20–30 | প্রোফাইল-নির্ভর; সার্ভো নিয়ন্ত্রণসহ ফ্লাইং শিয়ার |
| দৈর্ঘ্য সহনশীলতা (mm) | ±0.5 | ±0.2–0.3 | উচ্চ-রেজোলিউশনের এনকোডার ও তাপীয় ক্ষতিপূরণসহ |
| সরলতা (প্রতি 5 m-এ mm) | ≤1.0 | ≤0.5 | ইনলাইন লেজার সরলতা নিয়ন্ত্রণ |
| টুইস্ট (প্রতি m-এ deg) | ≤0.2 | ≤0.1 | 3D ভিশন/লেজার ট্রায়াঙ্গুলেশনের মাধ্যমে পরিমাপ করা হয় |
| পরিবর্তনের সময় (মিনিট) | 120–240 | 45–90 | দ্রুত-পরিবর্তনযোগ্য ক্যাসেট + মোটরচালিত রোল পজিশনিং |
| শক্তি ব্যবহার (কিলোওয়াট-ঘন্টা/টন) | 110–140 | 75–90 | IE4/IE5 মোটর, রিজেনারেটিভ ব্রেকিং |
| সেটআপ স্ক্র্যাপ (%) | 3–5 | এক–দুই | AI পাস পূর্বাভাস + SPC |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- ISO 7465: লিফট গাইড রেল ও ফিশপ্লেট: https://www.iso.org/standard/14673.html
- EN 81-20/50 লিফট নির্মাণ ও স্থাপনের জন্য নিরাপত্তা বিধি: https://standards.cen.eu
- World Steel Association—ধাতব প্রলেপ: https://worldsteel.org
- The Fabricator—রোল ফর্মিং প্রক্রিয়া নিয়ন্ত্রণ: https://www.thefabricator.com
- ISO 50001 শক্তি ব্যবস্থাপনা সিস্টেম: https://www.iso.org/standard/69426.html
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: এলিভেটর T-রেলের জন্য AI পাস-ডিজাইন অপ্টিমাইজেশন (2025)
পটভূমি: 5–6 m এলিভেটর T-রেল উৎপাদনকারী একটি OEM-এ কয়েল লট পরিবর্তনের পর সরলতার বৈচিত্র্য (5 m-এ সর্বোচ্চ 0.9 mm) দেখা যায়।
সমাধান: টেনসাইল/YS ডেটা থেকে ক্যালিব্রেট করা উপাদান মডেলসহ রোল স্ট্যান্ডগুলোর একটি ডিজিটাল টুইন বাস্তবায়ন করা হয়; ইনলাইন 3D লেজার সরলতা ও টুইস্ট সেন্সর এবং স্বয়ংক্রিয় রোল-গ্যাপ প্রিসেট যোগ করা হয়।
ফলাফল: সরলতা 0.42 mm/5 m (P95)-এ এবং টুইস্ট 0.08°/m-এ উন্নীত হয়; সেটআপ স্ক্র্যাপ 3.8% থেকে 1.6%-এ কমে; OEE 11% বৃদ্ধি পায়।
কেস স্টাডি 2: আর্দ্র হোইস্টওয়ের জন্য ZM-কোটেড স্টেইনলেস বিকল্প (2024)
পটভূমি: গ্রীষ্মমণ্ডলীয় জলবায়ুতে রেট্রোফিটের জন্য ব্যয়ের কারণে সম্পূর্ণ স্টেইনলেসে পরিবর্তন না করেই উন্নত ক্ষয়-প্রতিরোধ ক্ষমতা প্রয়োজন ছিল।
সমাধান: কোটিংয়ের কঠোরতা নিয়ন্ত্রণের জন্য অপ্টিমাইজড পাস সূচি ব্যবহার করে GI থেকে ZM-কোটেড লো-কার্বন স্টিলে পরিবর্তন করা হয়; প্রান্ত সুরক্ষার জন্য পোস্ট-ফর্ম অ্যান্টি-করোশন সিল এবং নিয়ন্ত্রিত হ্যান্ডলিং চালু করা হয়।
ফলাফল: সল্ট স্প্রে (ISO 9227)-তে GI-এর তুলনায় লাল মরিচা দেখা দিতে সময় >2×; গতিতে কোনো ক্ষতি নেই; EN 81-20-এর প্রয়োজনীয়তা পূরণ করেও 304 স্টেইনলেস বিকল্পের তুলনায় মোট ব্যয় 14% কমেছে।
বিশেষজ্ঞদের মতামত
- ড. মীরা ভেঙ্কটরামন, ফর্মিং প্রসেসেসের প্রধান, Fraunhofer IWU
মতামত: “এলিভেটর গাইড রেলের ক্ষেত্রে রোল স্ট্যান্ডের দৃঢ়তা এবং নিয়ন্ত্রিত পাস রিডাকশনই নির্ধারক। ডিজিটাল টুইনকে ইনলাইন লেজার পরিমাপের সঙ্গে যুক্ত করা 5 মিটারে 0.5 mm-এর কম সরলতা অর্জনের দ্রুততম উপায়।” - জুয়ান কার্লোস প্রিয়েতো, গ্লোবাল এলিভেটর সাপ্লাই চেইন ডিরেক্টর, Schindler Group
মতামত: “ট্রেসেবিলিটি গুরুত্বপূর্ণ। কয়েল হিট, পাস রেসিপি এবং QA স্ক্যানকে প্রতিটি রেল সেগমেন্টের সঙ্গে যুক্ত করলে বড় নির্মাতাদের অনুমোদন দ্রুত হয় এবং EPD জমা দেওয়া সহজ হয়।” - আলেসিয়া রোমানো, প্রোডাক্ট ম্যানেজার, FICEP Rollforming
মতামত: “IE5 ড্রাইভ এবং রিজেনারেটিভ ব্রেকিং শুধু পরিবেশবান্ধবই নয়—এগুলো কম গতিতে টর্ক স্থিতিশীল করে, ফলে কাট-লেংথের নির্ভুলতা বাড়ে এবং প্রিমিয়াম রেলে পুনঃকাজ কমে।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- ISO 7465: লিফট গাইড রেল এবং ফিশপ্লেটের মান: https://www.iso.org/standard/14673.html
- EN 81-20/50 নিরাপত্তা মানের সারসংক্ষেপ: https://standards.cen.eu
- NIST ডিজিটাল মেট্রোলজি রিসোর্স (ইনলাইন মাত্রা পরিমাপ): https://www.nist.gov
- The Fabricator—রোল ফর্মিং ডিজাইন গাইড: https://www.thefabricator.com
- World Steel Association—কোটিং/ক্ষয় সম্পর্কিত অন্তর্দৃষ্টি: https://worldsteel.org
- শপ-ফ্লোর QA-এর জন্য SPC সফটওয়্যার (q-DAS/Hexagon): https://www.hexagonmi.com
- ভিশন/লেজার মেট্রোলজি সরবরাহকারী (Cognex, Keyence): https://www.cognex.com | https://www.keyence.com
- জ্বালানি ব্যবস্থাপনা কাঠামো (ISO 50001): https://www.iso.org/standard/69426.html
সর্বশেষ আপডেট: 2025-10-20
পরিবর্তনলগ: 5টি কেন্দ্রীভূত FAQ যোগ করা হয়েছে; 2025 বেঞ্চমার্ক টেবিল ও ট্রেন্ড বিশ্লেষণ যুক্ত করা হয়েছে; দুটি সাম্প্রতিক কেস স্টাডি প্রদান করা হয়েছে; বিশেষজ্ঞদের মতামত অন্তর্ভুক্ত করা হয়েছে; কর্তৃত্বপূর্ণ লিংকসহ ব্যবহারিক টুল/রিসোর্স সংকলন করা হয়েছে
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-15 অথবা তার আগে, যদি EN/ISO মান আপডেট হয়, ইনলাইন মেট্রোলজি স্পেসিফিকেশন >20% উন্নত হয়, অথবা এলিভেটর রেল উৎপাদনে নতুন ক্ষয়-প্রতিরোধী সাবস্ট্রেট গ্রহণ করা হয়





