
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ছাদের রিজ ক্যাপিং রোল ফর্মিং সরঞ্জাম কয়েলড শীট স্টক থেকে অলঙ্কারিক ধাতব ছাদের শিখরের টুকরো স্বয়ংক্রিয়ভাবে উৎপাদন করে যা অবকাঠামো প্রকল্পের স্থাপত্য শিখরে জল প্রবেশ রোধ করে। হাতে তৈরি শীট মেটাল ফ্যাব্রিকেশনের তুলনায়, স্বয়ংক্রিয় রিজ ক্যাপ রোল ফর্মিং বিস্তৃত আবাসিক বা বাণিজ্যিক ছাদ নির্মাণ বা পুনর্নির্মাণ প্রকল্পের জন্য দ্রুত সুনির্দিষ্ট উৎপাদন অনুমোদন করে।
এই নির্দেশিকা ছাদের শিখর রোল ফর্ম যন্ত্রপাতির কার্যকারিতা, ক্ষমতা, সরঞ্জামের ধরন, অংশ কাস্টমাইজেশন বিকল্প, সাইট ইনস্টলেশন কারণ, অপারেশন সেরা অনুশীলন, রক্ষণাবেক্ষণ সময়সূচি এবং খরচ বিবেচনা বিস্তারিত করে, যার মধ্যে স্পেসিফিকেশন প্রো/কনস তুলনা অন্তর্ভুক্ত বিকল্প ক্যাপ ফর্মিং পদ্ধতির সাথে।
সারাংশ ছাদের রিজ ক্যাপ রোল ফর্মিং মেশিন
রিজ ক্যাপ রোল ফর্মিং বলতে ছাদের ফ্ল্যাশিং মেটাল কয়েলগুলিকে একাধিক মালিকানাধীন রোলার ডাইস সিরিজ ব্যবহার করে স্বাক্ষরিক কোণাকৃতি বন্ধকরণ শিখরে অবিরত বাঁকানোকে বোঝায়। স্বয়ংক্রিয় রিজ ক্যাপ রোল ফর্মিং নির্দিষ্ট অলঙ্কারিক ধাতব ছাদের ট্রিম মাপের জন্য কনফিগার করলে উচ্চ মাত্রাগত সামঞ্জস্য, দ্রুত পরিমাণ এবং হ্রাসপ্রাপ্ত শ্রম খরচ প্রদান করে।
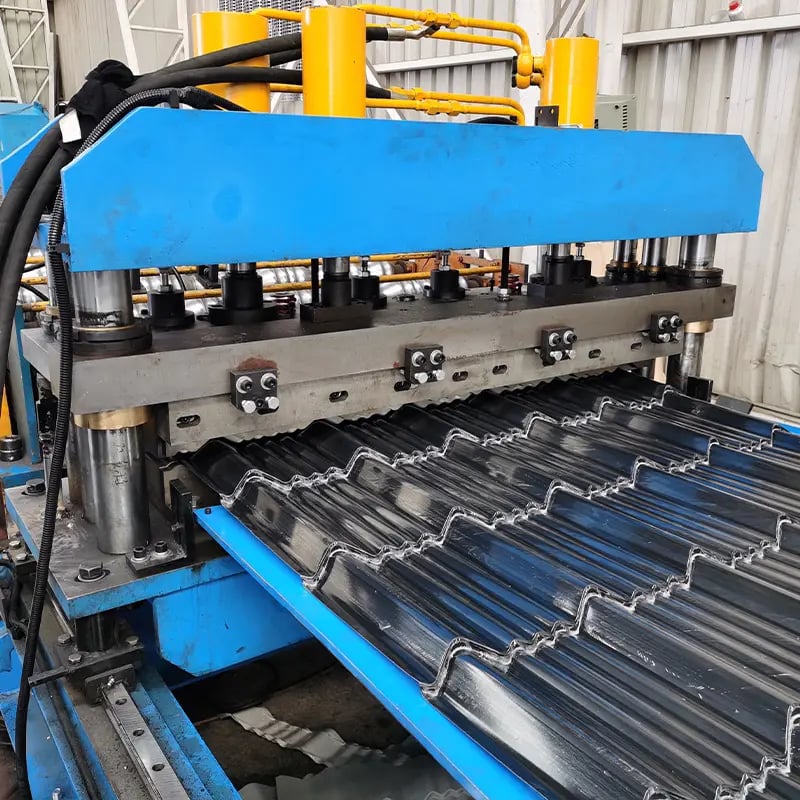
রিজ ক্যাপ রোল ফর্মিং সরঞ্জামের ধরনসমূহ
| ধরন | বর্ণনা |
|---|---|
| স্ট্যান্ডার্ড | মৌলিক রৈখিক ফিড-টু-এক্সিট রিজ ফর্মিং |
| সার্ভো মোটর | প্রিসিশন প্রোগ্রামযোগ্য স্বাধীনভাবে চালিত স্টেশন |
| পোর্টেবল | চাকা চ্যাসিসে কমপ্যাক্ট মোবাইল রোলার |
| ডাবল প্রোফাইল | বহু-স্তরীয় টুকরোর জন্য টুইন উৎপাদন লাইন |
| পজিশনিং টেবিল | গঠিত ক্যাপের স্বয়ংক্রিয় সাজানো অফলোডিং |
- স্ট্যান্ডার্ড যন্ত্রসমূহ প্রায় $৩৫,০০০ থেকে শুরু, প্রতি ঘণ্টায় ৫০ মিটার পর্যন্ত
- সার্ভো রোলার স্বাধীন এসি ভেক্টর ড্রাইভ সহ গতি/টর্ক প্রতিক্রিয়াশীলতা প্রদান করে
- পোর্টেবল সিস্টেম কম পরিমাণ মোবাইল উৎপাদন চাহিদার জন্য উপযুক্ত
- ডাবল প্রোফাইল লাইন দ্বি-রঙের রিজ ফ্ল্যাশিং রঙ সক্ষম করে
- পজিশনিং টেবিল ডাউনস্ট্রিম ফিনিশিং পর্যায় ত্বরান্বিত করে
অত্যাবশ্যক অবকাঠামো নির্মাণের দৃশ্যমান বিশ্বব্যাপী চাহিদা বিবেচনায়, সঠিকভাবে নির্দিষ্ট স্বয়ংক্রিয় রিজ ক্যাপিং রোল ফর্ম লাইনগুলি নির্মাণ শিল্পের সাপ্লাই চেইনের উৎপাদন ক্ষমতা ভবিষ্যৎ-প্রমাণ করে।
রিজ ক্যাপ রোল ফর্মিংয়ের পিছনের কার্যনীতি
ছাদের রিজ ক্যাপ রোল ফর্মিং নীতি সমতল অ্যালুমিনিয়াম/ইস্পাত কয়েলগুলিকে দ্বিখণ্ডিত কোণাকৃতি শিখরে রূপান্তরিত করার জন্য অগ্রসর ধাতু বাঁকানোর পর্যায়ের সিরিজ ব্যবহার করে:
ধাপসমূহ:
- ডিকয়লার প্রি-ট্রিটেড ব্যান্ডকে এন্ট্রি গাইডে ফিড করে
- প্রাথমিক প্রোফাইলিং রোলার পাশের প্রান্ত ক্রিম্প করে
- ধারাবাহিক স্টেশনগুলি ইউ-চ্যানেল সম্পূর্ণ করে
- কনটুর রোলার ড্রেন পাশগুলিকে শুঁয়োপিঠে বন্ধ করে
- শেষ বীড ক্যাপের নির্ভুলতা শক্তিশালী করে
- ট্রাভেলিং কাটঅফ সো টুকরোগুলিকে অর্ডারের দৈর্ঘ্যে কাটে
- এক্সিট কনভেয়র অফলোডিং সহায়তা করে
উপাদানসমূহ:
- ডিকয়লার মেকানিজম সারিবদ্ধ চাকা সহ
- ফর্মিং রোলার মোট ৫-৮টি গ্রুপে
- সমর্থনকারী রোলার পাশাপাশি ড্রিফট প্রতিরোধ করে
- কাটিং ইউনিট হাইড্রলিক ক্ল্যাম্প ভাইস সহ
- বিড রোলার পাশের শক্তি শক্তিশালী করার জন্য
- নিয়ন্ত্রণ কনসোল উৎপাদন পর্যবেক্ষণ
শক্তিশালী ২৪/৭ যন্ত্রপাতি এবং দক্ষ ইন-লাইন কাটিং একত্রিত করে বিশ্বব্যাপী অবকাঠামো ওয়াটারপ্রুফিং ভবন কোড এবং পুনঃ-ছাদের চাহিদায় ব্যাপকভাবে ব্যবহৃত ধাতব ছাদের রিজ সুরক্ষামূলক ফ্ল্যাশিং উপাদানের বহুমুখী উচ্চ পরিমাণ উৎপাদন অনুমোদন করে।
বৈশিষ্ট্য এবং ক্ষমতা
স্বয়ংক্রিয় রিজ ক্যাপিং রোল ফর্মার নির্দিষ্ট করা প্রথমে কাঙ্ক্ষিত ক্যাপ উচ্চতার উপর নির্ভর করে, তারপর উৎপাদন গতির উপর:
| প্যারামিটার | সাধারণ স্পেসিফিকেশন |
|---|---|
| উপাদানের পুরুত্ব | ০.৩৫মিমি থেকে ০.৮মিমি ধাতব গেজ |
| স্ট্রিপ প্রস্থ | ৭০মিমি থেকে ২৪০মিমি অকয়েলড রেঞ্জ |
| শিখর উচ্চতা | ২৫মিমি থেকে ১৫০মিমি প্রোফাইল |
| উৎপাদন হার | প্রতি ঘণ্টায় ১০মি থেকে ৪০মি |
| টুলিং সেটআপ | দ্রুত ডাই পরিবর্তন |
| বিডিং শক্তিবৃদ্ধি | ক্যাপের নির্ভুলতা শক্তিশালী করে |
| অবস্থান সেন্সর | অটো-পাইলট গাইড নিয়ন্ত্রণ |
| দৈর্ঘ্য স্টপ | সুনির্দিষ্ট কঠিন স্টপ |
- কঠোর ওয়েল্ডেড ইস্পাত চ্যাসিস সহ মেঝে-মাউন্টেড মেশিন
- দ্রুত পরিবর্তনের জন্য পিএলসি রেসিপি স্টোরেজ
- সার্ভো পজিশনার সহ এসি ভেক্টর ড্রাইভ ফিডিং রোল
- বিয়ারিং পয়েন্টে খাদ্যদানকারী কেন্দ্রীয় লুব্রিকেশন পাম্প
- ডাউনস্ট্রিম ফিনিশিং এবং প্যাকিং অনুমোদনকারী কাজের টেবিল
ঝড়ের জলপ্রবাহ ক্ষমতা আপগ্রেড থেকে আবাসিক এবং বাণিজ্যিক ছাদ নিকাশী চাহিদা কভার করে, আজকের উচ্চগতির স্বয়ংক্রিয় রিজ ক্যাপ রোল ফর্মিং প্রযুক্তি উত্তরাধিকারী হাতে বাঁকানো ব
-
 দ্রাক্ষাক্ষেত্র পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য সিগমা Purlin রোল ফর্মিং মেশিন আরও জানুন
-
 পিভি মাউন্টিং বন্ধনী সি শেপ প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
-
 CZ Purlin চ্যানেল কোল্ড রোল ফর্মিং মেশিন সম্পূর্ণ অটো গ্যালভানাইজড স্টিল প্রোফাইল আরও জানুন
-
 পিভি মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিন (HAT / ওমেগা প্রোফাইল) আরও জানুন
-
 পিভি মাউন্টিং বন্ধনী জেড শেপ প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
রিজ ক্যাপ অংশের কাস্টমাইজেশন সুবিধাসমূহ
নির্মাণ শিল্পের বিভিন্ন খাতের চাহিদা পূরণের জন্য, ছাদের শীর্ষস্থানীয় অলংকরণ প্রদান করে:
উপকরণঅ্যালুমিনিয়াম, গ্যালভানাইজড স্টিল, স্টেইনলেস স্টিল, কপার প্রোফাইলের উচ্চতা২৫ মিমি থেকে ৩০০ মিমি পর্যন্ত
গেজ০.৩৫ মিমি থেকে ১ মিমি ধাতুর পুরুত্ব ফিনিশিংকাইনার পেইন্ট, পাথরের আবরণ, প্যাটিনা রং শক্তিশালীকরণবেস শীটের আঠালোতা বাড়ানোর আবরণ
জলরোধীকরণসমন্বিত সীলন স্টাড, প্রান্তের জলপতন টেস্টিংবৃষ্টির পানির প্রবাহ ক্ষমতার গ্রেডিং সার্টিফিকেশনছাদের যোগ্যতা রেটিং, IECC বায়ু পরীক্ষা
এই বহুমুখিতা আঞ্চলিক ঝড়ের তীব্রতার কোড এবং পুনঃছাদনের স্থাপত্য সূচনা মেনে চলা কাস্টমাইজড ধাতব রিজ ক্যাপ তৈরি করতে সাহায্য করে, যা সিভিল ইঞ্জিনিয়ার, স্থপতি এবং ঠিকাদারদের দ্বারা গণনাকৃত অপরিহার্য ভবনের আবহাওয়া প্রতিরোধী মাপকাঠির সাথে সামঞ্জস্যপূর্ণ।
বিশ্বের শীর্ষস্থানীয় ছাদের রিজ ক্যাপ রোল ফর্মিং সরঞ্জাম সরবরাহকারী
| প্রস্তুতকারক | অবস্থান | পণ্য সিরিজ |
|---|---|---|
| নিউ পাওয়ার প্লাজমা | চীন | NPM মেশিন |
| ফুজিয়ান গাওটং | চীন | এফজিআরএফ লাইন |
| ইকোফর্ম | তুরস্ক | ERFS মডেল |
| জিনডেরুই | চীন | JDR সরঞ্জাম |
| আঞ্হুই তংশিয়ং | চীন | TXR রোলার |
- নিউ পাওয়ার প্লাজমা বজ্রপাত প্রতিরোধী ক্রেস্ট তৈরিতে বিশেষজ্ঞ
- ফুজিয়ান গাওটং সম্পূর্ণ স্বয়ংক্রিয় কনফিগারেশন প্রদান করে
- ইকোফর্ম ধাতব ছাদ নির্মাণ উপকরণে বিশেষজ্ঞ
- জিনডেরুই কাস্টমাইজড রেইনওয়াটার আনুষঙ্গিক সরঞ্জাম সরবরাহ করে
- আঞ্হুই তংশিয়ং একটি প্রযুক্তিগত বাণিজ্যিক কর্পোরেশন
অভিজ্ঞ কর্মীরা উৎপাদন পরিমাণ, উপাদান স্পেসিফিকেশন, হার্ডওয়্যার প্রয়োজনীয়তা এবং বাজেটের সাথে সামঞ্জস্যপূর্ণ সিস্টেম কনফিগারেশনে সহায়তা করেন, যা সিকোয়েন্সিয়াল ওয়ার্কফ্লো দক্ষতা সর্বোচ্চ করে কমপ্রিহেনসিভ ফ্যাক্টরি ফুটপ্রিন্ট তৈরি করে। অধিকাংশ প্রস্তুতকারক সামঞ্জস্যপূর্ণ স্লিটিং লাইন, হাইড্রলিক প্রেসিং সেন্টার এবং অফলাইন পাউডার কোটিং প্রযুক্তি প্রদান করে।
রিজ ক্যাপ রোল ফর্মিং মেশিনারির খরচ বিবেচনা
| খরচ | সাধারণ পরিসীমা |
|---|---|
| ক্যাপিটাল সরঞ্জাম | $৪০,০০০ থেকে $৬৫,০০০ |
| টুলিং ফ্যাব্রিকেশন | কাস্টমাইজড ডাই সেট প্রতি $২০০০+ |
| সুবিধা স্থান | ১৫০০+ বর্গফুট আচ্ছাদিত |
| সেফটি গার্ডিং | লাইট কার্টেনের জন্য $১০০০+ |
| খপ্তি উপাদান | কুল্যান্ট, লুব্রিকেন্ট |
| টেকনিশিয়ান শ্রম | প্রায় ১৫ ডলার প্রতি ঘণ্টা |
| ইউটিলিটি বিল | বিদ্যুত্ময় চাপ |
| রক্ষণাবেক্ষণ | বার্ষিক ক্যাপিটাল মূল্যের ২%+ |
অতএব, সঠিক ছাদের রিজ ক্যাপ রোল ফর্ম লাইনের খরচ অনুমানের জন্য সম্ভাব্য মাসিক উৎপাদন লক্ষ্য, অপারেশনাল ওভারহেড, লজিস্টিকস এবং প্রতিরোধমূলক রক্ষণাবেক্ষণের হিসাব করা প্রয়োজন। থ্রুপুটকে বাস্তবসম্মত ওয়্যারহাউসিং সীমাবদ্ধতা এবং শিপিং ফ্রিকোয়েন্সির সাথে ভারসাম্য করে, কারখানার সক্ষমতা অপ্টিমাইজ করা যায় এবং সম্প্রসারণ বিবেচনা করে কৌশলগতভাবে পরিকল্পনা করা যায়।
ইনস্টলেশন এবং সাইট প্রস্তুতি
রিজ ক্যাপ রোল ফর্ম মেশিনারি লাইন স্থাপনের জন্য উপযুক্ত সুবিধা প্রয়োজন:
- সমতল শক্তিশালী কংক্রিট ফ্লোর ৪ টন/বর্গমিটার প্রেস অ্যাঙ্করিংয়ের জন্য
- ২০০০+ বর্গফুট আচ্ছাদিত স্থান ৪ মিটার ন্যূনতম ছাদের উচ্চতা সহ
- ৪৮০ভি ত্রিফেজ বিদ্যুৎ সরবরাহ ১৫০কেভিএ ট্রান্সফরমার সহ
- কম্প্রেসড এয়ার লাইন কন্ট্রোল অ্যাকচুয়েটরে প্রি-প্লাম্বড
- ধুলো নিয়ন্ত্রণ ভেন্টিলেশন ফিল্টার কাটিং জোনের চারপাশে
- উপাদান সর্টিং টেবিল স্টেজিংয়ে সহায়তা করে
- ফর্কলিফট অ্যাক্সেসযোগ্য কয়েল লোডিং ডক
রিজের জন্য পর্যাপ্ত চলাচল পরিকল্পনা অবিচ্ছিন্ন ওয়ার্কফ্লো সংগঠিত করতে সক্ষম করে, কাঁচামাল থেকে প্রি-ডিসপ্যাচ সর্টিং এবং বাফার ওয়্যারহাউসিং জোন পর্যন্ত।
সতর্ক ভিত্তি সারিবদ্ধতা নিশ্চিত করে যন্ত্রপাতির ট্রেন জুড়ে মেঝের সেটেলমেন্ট ভ্যারিয়েশন থেকে দীর্ঘমেয়াদী রোলার মিসঅ্যালাইনমেন্ট এড়ানো যায়।
অপারেশন এবং সেরা অনুশীলন
উচ্চ পরিমাণের রিজ ক্যাপের সামঞ্জস্যতা নিশ্চিত করতে প্রোটোকল মানকরণ সহায়ক:
- স্ট্রিপ সারিবদ্ধতা, কনটুর প্রিসিশন এবং হেম সিলিং পর্যবেক্ষণ
- অটোমেটেড আল্ট্রাসনিক ওয়েল্ডিং টেস্টিং ভ্যালিডেশন চেক
- সফটওয়্যার-সহায়ক উৎপাদন প্রিসিশন কন্ট্রোল
- দ্রুত কনফিগারেশনের জন্য চেঞ্জওভার SOP মেনে চলা
- আর্দ্রতা/আনকয়লিং সমস্যা থেকে ফিড কয়েল সুরক্ষা
- পাউডার ইগনিশন ঝুঁকি প্রতিরোধে ধাতব ফাইন ফিল্টারিং
- সেট আপ মোডে গার্ডে ইলেকট্রিক ইন্টারলক
- পরিকল্পিত রক্ষণাবেক্ষণে ঘষাময় ফর্মিং রোলার প্রতিস্থাপন
এই ফেল-সেফ সুরক্ষা, ডায়াগনস্টিক ডেটা হিস্টোরিয়ান এবং ক্লিনিং শৃঙ্খলা নির্ভরযোগ্য ২৪/৭ উৎপাদন লক্ষ্য, গুণমানের সামঞ্জস্যতা এবং নিরাপত্তা একসাথে নিশ্চিত করে।
রক্ষণাবেক্ষণ নির্দেশিকা
প্রতিরোধমূলক সার্ভিসিং কার্যক্রম পারফরম্যান্স টিকিয়ে রাখে:
দৈনিক: ডিকয়লার পরিদর্শন, ফ্ল্যাঞ্জ লুব্রিকেটিং, ব্লেড শার্পেনিং, বিয়ারিং তাপমাত্রা পর্যবেক্ষণ, হাইড্রলিক তেল পরিদর্শন
সাপ্তাহিক: উৎপাদন স্যাম্পলিংয়ে রিজ প্রোফাইলের সামঞ্জস্যতা যাচাই; রানের আগে ফার্স্ট-অফ পিস অনুমোদন; কুল্যান্ট ফিল্টার ক্লিনিং; ডেটা ব্যাকআপ
মাসিক: রোলারের চারপাশে জমা লুব্রিকেন্টের জল ধোয়া ক্লিনিং সাইকেল; প্রক্সিমিটি সেন্সর ক্যালিব্রেট; লিনিয়ার শ্যাফটে গ্রিজ
ত্রৈমাসিক: হাইড্রলিক তেল ফিল্ট্রেশন কার্যকারিতা পরীক্ষা; ফাস্টেনার স্টেশন বোল্ট টর্কিং; চিপড সরঞ্জাম অংশ রিপেইন্ট; মেশিন কন্ট্রোল আপডেট
বার্ষিক: সিলিন্ডার ব্যারেল ক্রোম ঘষা পরিদর্শন; হাইড্রলিক সিল/গ্যাসকেট প্রতিস্থাপন; ইলেকট্রিক্যাল কাটঅফ অডিট; ভিত্তি পুনঃপরীক্ষা
উচ্চ ডিউটি সাইকেল যান্ত্রিক এবং ঘষাময় আইটেম প্রতিস্থাপন লাইফসাইকেল ত্বরান্বিত করে, কিন্তু নির্ধারিত প্রতিরোধমূলক সার্ভিসিং সেরা অনুশীলন মেনে চললে ব্যাঘাতের মধ্যে উৎপাদনের উপলব্ধি সর্বোচ্চ করা যায়।
সুবিধা এবং অসুবিধার তুলনা
অটোমেটেড রিজ প্রক্রিয়ার সুবিধা:
- ম্যানুয়াল শীট বেন্ডিংয়ের চেয়ে ৯০% দ্রুত ফ্যাব্রিকেশন
- ৮৫% উন্নত মাত্রাগত সামঞ্জস্যতা
- অটোমেটেড অপারেশন থেকে ৭০% শ্রম খরচ সাশ্রয়
- পরিমাণে অনুকূলে কম, অনুমানযোগ্য প্রতি পিস খরচ
- ম্যানুয়াল ফ্যাব্রিকেটিংয়ের চেয়ে নিরাপদ মেশিন বিকল্প
- ডিজাইন পরিবর্তনের জন্য ন্যূনতম কাস্টম টুলিং খরচ
- স্টিক স্টকের চেয়ে কয়েল কাঁচামাল লজিস্টিকস সাশ্রয়
সীমাবদ্ধতা অন্তর্ভুক্ত:
- উচ্চ প্রাথমিক ক্যাপিটাল বাজেট বরাদ্দ
- রক্ষণাবেক্ষণ পরিকল্পনায় উৎপাদন ডাউনটাইম
- সর্বোচ্চ ক্রেস্ট সাইজ সীমিত করতে মাত্রাগত এনভেলপ
- তেল ফুটো/শব্দ নিয়ন্ত্রণের প্রয়োজন
- কর্মী দক্ষতা ক্যালিব্রেশনের জন্য হ্যান্ডস-অন ট্রেনিং প্রয়োজন
- পর্যায়ক্রমিক ভিত্তি অ্যাঙ্করিং যাচাইয়ের প্রয়োজন
অপারেশনাল বাজেট, সম্ভাব্য মাসিক উৎপাদন পরিমাণ এবং কমপ্যাক্ট মডুলার লাইন লেআউট কনফিগার করে বাস্তবসম্মত মেট্রিক নির্ধারণ করে অটোমেটেড ছাদের রিজ ক্যাপ রোল ফর্মিং সরঞ্জাম বিনিয়োগে উৎপাদনশীলতার রিটার্ন সর্বোচ্চ করা যায়।
ভবিষ্যতের রিজ ক্যাপ রোল ফর্মিং উদ্ভাবন
উদীয়মান উন্নয়ন অন্তর্ভুক্ত:
প্রক্রিয়া: অ্যাডিটিভ অগমেন্টেড ফ্যাব্রিকেশন; স্বয়ং-ক্লিনিং টুলিং; ইন্ডাকশন হিট সিম ওয়েল্ডিং
উপকরণ: কম্পোজিট স্যান্ডউইচ; স্ন্যাপ-ফিট স্ট্যান্ডিং সিম ইন্টারলক; প্লাস্টিক এবং অ-ধাতব বিকল্প
অটোমেশন: অটো রিজ উচ্চতা অপ্টিমাইজেশন; রোবোটিক প্যাকিং; ভিডিও কোয়ালিটি অ্যানালিটিক্স
নিয়ন্ত্রণ ব্যবস্থা: স্মার্ট লিঙ্কড অপারেটর অ্যাসিস্টিভ ওয়্যারেবলস; ক্লাউড-এনাবলড ডায়াগনস্টিক্স
নিরাপত্তা: প্রক্রিয়া নির্দেশনাকারী অ্যালার্ট ওয়্যারেবলস; কনট্যাক্টলেস গার্ড পজিশন সেন্সর
উপসংহার
ছাদের রিজ ক্যাপিং রোল ফর্ম মেশিনারি ধাতব রেইন রানঅফ ক্রেস্টিং আনুষঙ্গিকের ব্যাপক ফ্যাব্রিকেশন অটোমেট করে কয়েলড শীট স্টক থেকে, যা গতি, প্রিসিশন সামঞ্জস্যতা এবং নিরাপত্তা মিলিয়ে যা ম্যানুয়াল শীট বেন্ডিংয়ে কঠিন। আঞ্চলিক নির্মাণ প্রবৃদ্ধির দৃশ্যমানতা এবং সম্ভাব্য মিশ্রণ ভ্যারিয়েবিলিটি বিবেচনা করে উপযুক্ত উৎপাদন লাইন কনফিগার করে ক্যাপাসিটি বিনিয়োগ সঠিকভাবে ফিউচার-প্রুফ করা যায়, যা বর্তমান এবং প্রত্যাশিত ভবন শিল্পের চাহিদা বৃদ্ধির জন্য সঠিক আকারের। শৃঙ্খলাবদ্ধ স্ট্যান্ডার্ড অপারেটিং প্রোটোকল এবং রক্ষণাবেক্ষণ শিডিউল গ্রহণ করে রিজ ক্যাপ রোল লাইন সাড়াদান প্রদানকারী অবকাঠামো সাপ্লাই চেইন টিকিয়ে রাখে, যা বিশ্বব্যাপী শীর্ষ ছাদ আনুষঙ্গিক চাহিদা সমর্থন করে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (সম্পূরক)
1) রুফ রিজ ক্যাপ রোল ফর্মিংয়ের জন্য কোন কয়েল-উপকরণ সবচেয়ে ভালো?
- প্রি-পেইন্টেড গ্যালভানাইজড স্টিল (AZ/GI), অ্যালুমিনিয়াম (3003/3004) এবং 304 স্টেইনলেস স্টিল প্রচলিত। উপকূলীয় বা শিল্পাঞ্চলে ক্ষয় ঠেকাতে AZ150/AZ200 অথবা সামুদ্রিক-মানের প্রলেপসহ 0.7–0.8 mm অ্যালুমিনিয়াম ব্যবহার করুন।
2) একটি স্ট্যান্ডার্ড ও সার্ভো-চালিত রুফ রিজ ক্যাপ রোল ফর্মিং মেশিনের মধ্যে কীভাবে বেছে নেব?
- কম সেটআপ-বদলসহ স্থির, বেশি-পরিমাণের SKU-এর জন্য স্ট্যান্ডার্ড মেশিন বেছে নিন। ঘন ঘন প্রোফাইল বদল, ক্রেস্ট কোণে কঠোর সহনসীমা অথবা রেসিপি-নিয়ন্ত্রিত পুনরাবৃত্তির জন্য সমন্বিত এমবস/বিড বৈশিষ্ট্য দরকার হলে সার্ভো রোল স্টেশন নিন।
3) রিজ ক্যাপের কোণ ও দৈর্ঘ্যে বাস্তবসম্মত উৎপাদন-সহনসীমা কত?
- ক্যালিব্রেট করা গাইড, মানসম্মত টুলিং ও সার্ভো কাট-অফ থাকলে 2–4 m অংশে ক্রেস্ট কোণের জন্য ±0.5° এবং প্রতিটি অংশের দৈর্ঘ্যে ±0.8–1.5 mm আশা করা যায়। স্পেসিফিকেশন বজায় রাখতে পরিবেশগত বিষয় (তাপমাত্রা, কয়েলের ক্রাউন) নিয়ন্ত্রণ করতে হবে।
4) প্রি-পেইন্টেড রিজ ক্যাপে তেলের দাগ ও আঁচড় কীভাবে কমাব?
- রং-গ্রহণযোগ্য, কম-অবশিষ্টাংশযুক্ত ফর্মিং তরল (pH 8.5–9.5) ব্যবহার করুন, ফেল্ট/ইউরেথেন সাপোর্ট রোলার ঠিক রাখুন, রোলের পৃষ্ঠ Ra ≤0.4 μm রাখুন এবং ইনলাইন ফিল্ম বা PET সুরক্ষা-স্তর যোগ করুন। মিস্ট নিষ্কাশন ব্যবস্থা বসান ও সাপ্তাহিক ওয়াইপ পরীক্ষা করুন।
5) সাইটে সাধারণত কী বিদ্যুৎ ও মেঝের ব্যবস্থা দরকার?
- মাঝারি আকারের লাইনের জন্য: 380–480 V, 3-ফেজ, 40–80 kW সংযুক্ত লোড; সমতল, রিইনফোর্সড স্ল্যাব যার ধারণক্ষমতা ≥4–5 t/m² এবং লাইনের পুরো পাদদেশে সরলতার সহনসীমা ≤2 mm, যাতে দীর্ঘমেয়াদে পাসের সারিবদ্ধতা নষ্ট না হয়।
রুফ রিজ ক্যাপ রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- AI-সহায়তায় সেটআপ: ভিশন + টর্ক সেন্সর পাস-গ্যাপ ও শিমের পরামর্শ দেয়, ফলে সেটআপ বদলের সময় 20–35% কমে।
- টেকসই উৎপাদনকে অগ্রাধিকার দেওয়া কয়েল: ESG ক্রয়ের শর্ত পূরণে কম-অন্তর্নিহিত-কার্বনযুক্ত স্টিল ও উচ্চ পুনর্ব্যবহৃত-উপাদানযুক্ত অ্যালুমিনিয়ামের ব্যবহার বাড়ছে।
- স্মার্ট শক্তি-প্যাক: রিজেনারেটিভ ড্রাইভ ও স্ট্যান্ডবাই মোড kWh/ton কমায়; এগুলো ক্রমশ RFQ-র অংশ হচ্ছে।
- ইনলাইন QC-র মান্যকরণ: মাঝারি মানের লাইন এখন সাধারণত ক্যামেরাভিত্তিক প্রান্ত/হেম পরীক্ষা ও SPC ড্যাশবোর্ডসহ সরবরাহ করা হয়।
- নিরাপদ পরিচালনা: ISO 13849-1 ও IEC 62061 পূরণে নির্দেশিত LOTO কর্মপ্রবাহ এবং স্পর্শবিহীন গার্ড সেন্সরসহ নিরাপত্তা PLC সমন্বিত হচ্ছে।
2025 বেঞ্চমার্ক ডেটা ও KPI (রিজ ক্যাপ লাইন)
| মেট্রিক | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | খরচে প্রত্যাশিত প্রভাব | নোট/উৎস |
|---|---|---|---|---|
| সেটআপ-বদলের সময় (একক প্রোফাইল) | 45–60 মিনিট | 15–25 মিনিট | শ্রম/প্রতি অংশে -2–4% | SME/কারখানার প্রতিবেদন; AI সেটআপ সহায়কের সরবরাহকারী-প্রদর্শনী |
| প্রথম-পাস ফলন (প্রি-পেইন্টেড) | 95–97% | 98–99% | অপচয় -1–2% | The Fabricator-এর কারিগরি লাইব্রেরি; OEM কেস ডেটা |
| শক্তির তীব্রতা (kWh/ton) | 110–140 | 85–110 | শক্তি -5–10% | World Steel-এর শক্তি-বেঞ্চমার্ক: https://worldsteel.org |
| অপরিকল্পিত ডাউনটাইম | 7–10% | ৩–৫% | OEE +3–5 পয়েন্ট | উৎপাদনে পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ নিয়ে McKinsey-এর তথ্য |
| VOC নির্গমন (ফর্মিং তরল) | পুরোনো তেল | কম-VOC, রং-গ্রহণযোগ্য | অনুবর্তিতার ঝুঁকি ↓ | ISO লুব্রিকেশন ও প্রলেপের উত্তম অনুশীলন: https://www.iso.org |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- World Steel Association (শক্তি ও টেকসই উৎপাদন): https://worldsteel.org
- McKinsey (পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণের প্রভাব): https://www.mckinsey.com
- The Fabricator (রোল ফর্মিংয়ের সেরা অনুশীলন): https://www.thefabricator.com
- ISO মানদণ্ডের তালিকা (নিরাপত্তা/লুব্রিকেশন): https://www.iso.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: সার্ভো উন্নয়নে সেটআপ-বদলের ক্ষতি কমে (2025)
পটভূমি: ছাদের আনুষঙ্গিক পণ্য তৈরির এক কারখানা তিন ধরনের রিজ ক্যাপ SKU উৎপাদন করত; ঘন ঘন সেটআপ বদলে অপচয় ও সময় নষ্ট হতো।
সমাধান: গুরুত্বপূর্ণ পাসে সার্ভো-চালিত রোল স্ট্যান্ড রেট্রোফিট করা হয়, ক্যামেরাভিত্তিক প্রান্ত-ট্র্যাকিং ও রেসিপি-নিয়ন্ত্রিত কাট-অফ টাইমিং যোগ করা হয়; কম-অবশিষ্টাংশযুক্ত তরল ও রোল Ra ≤0.4 μm বজায় রাখা হয়।
ফলাফল: সেটআপ বদলের সময় 52 থেকে 19 মিনিটে নামে; প্রথম পাসেই উত্তীর্ণ উৎপাদন 96.1% থেকে 98.8%-এ বাড়ে; পৃষ্ঠের ত্রুটি নিয়ে দাবি 42% কমে; 11 মাসে ROI।
কেস স্টাডি 2: কাট-অফ ও গিয়ারবক্সে পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ (2024)
পটভূমি: হাইড্রলিক কাট-অফের ক্ষয় ও গিয়ারবক্সের বিয়ারিং বিকল হওয়ায় অপরিকল্পিত থামানো হতো।
সমাধান: গিয়ারবক্স ও কাট-অফ স্লাইডে কম্পন/তাপমাত্রা সেন্সর স্থাপন করা হয়; মোটর কারেন্ট-সিগনেচার বিশ্লেষণে অ্যালার্মের সীমা নির্ধারণ করা হয়; সাইকেল-সংখ্যার সঙ্গে যুক্ত অটো-লুব্রিকেশন যোগ হয়।
ফলাফল: অপরিকল্পিত বন্ধ-সময় 8.7% থেকে 4.3%-এ নামে; কাট-অফ ব্লেডের আয়ু 35% বাড়ে; রক্ষণাবেক্ষণের অতিরিক্ত সময় 22% কমে।
বিশেষজ্ঞদের মতামত
- ড. Emily Novak, প্রধান প্রকৌশলী, Metal Forming Institute, Ohio State University
মতামত: “রিজ ক্যাপের নির্ভুলতা পাসের ক্রম ও উপকরণের মেমরির ওপর নির্ভর করে। ক্যালিব্রেট করা প্রবেশ গাইড ও নিয়ন্ত্রিত রোল-ব্যাসার্ধ শুধু অতিরিক্ত বাঁক দেওয়ার চেয়ে স্প্রিংব্যাকের তারতম্য বেশি কার্যকরভাবে কমায়।” সূত্র: https://engineering.osu.edu - Chris Fletcher, টুলিং ইঞ্জিনিয়ারিং পরিচালক, Roll-Kraft
মতামত: “প্রি-পেইন্টেড কয়েলে রোলারের ফিনিশ ও সারিবদ্ধতা জ্যামিতির মতোই গুরুত্বপূর্ণ। Ra ≤0.4 μm লক্ষ্য রাখুন, রানআউট যাচাই করুন ও টর্কের মান নির্দিষ্ট করুন; বেশির ভাগ বাহ্যিক ত্রুটির কারণ অসংগত সেটআপ।” সূত্র: https://www.roll-kraft.com - Maria Kühn, কার্যকরী নিরাপত্তা প্রধান, TÜV Rheinland
মতামত: “ISO 13849-1 অনুযায়ী HMI-নির্দেশিত LOTO ও পারফরম্যান্স-লেভেল যাচাইয়ের সঙ্গে নিরাপত্তা PLC সমন্বয় করা নতুন রোল ফর্মিং লাইনে কার্যত বাধ্যতামূলক হয়ে উঠছে।” সূত্র: https://www.tuv.com
ব্যবহারিক সরঞ্জাম ও সম্পদ
- কয়েল পরিচালনা ও স্লিট-প্রস্থ ক্যালকুলেটর: Ryerson Knowledge Center https://www.ryerson.com
- রোল ফর্মিং সেটআপ/সমস্যা সমাধান গাইড: Roll-Kraft রিসোর্স সেন্টার https://www.roll-kraft.com/roll-forming-resource-center
- হেম/প্রান্ত পরিদর্শনের ভিশন ব্যবস্থা: Keyence https://www.keyence.com এবং Cognex https://www.cognex.com
- প্রেডিক্টিভ রক্ষণাবেক্ষণ হার্ডওয়্যার/সফটওয়্যার: ifm moneo https://www.ifm.com; Hansford Sensors https://www.hansfordsensors.com
- শক্তি/OEE ড্যাশবোর্ড: Inductive Automation-এর Ignition https://inductiveautomation.com
- নিরাপত্তা ও LOTO কর্মসূচি: OSHA রিসোর্স https://www.osha.gov/lockout-tagout
রুফ রিজ ক্যাপ রোল ফর্মিং মেশিনের দ্রুত বাস্তবায়ন চেকলিস্ট:
- প্রোফাইল নিয়ন্ত্রণ: পাসের সেটিং ও শিম নথিভুক্ত করুন; সংস্করণ-নিয়ন্ত্রণসহ রেসিপি সংরক্ষণ করুন।
- পৃষ্ঠের মান: রোলারের ফিনিশ বজায় রাখুন, রং-গ্রহণযোগ্য তরল ব্যবহার করুন এবং সংবেদনশীল রঙের জন্য সুরক্ষামূলক ফিল্ম দিন।
- কাট-অফের নির্ভুলতা: প্রতি মাসে এনকোডার/দৈর্ঘ্য সেন্সর ক্যালিব্রেট করুন; ক্ল্যাম্পের চাপ ও ব্লেডের ধার যাচাই করুন।
- রক্ষণাবেক্ষণ: গিয়ারবক্স ও কাট-অফে PdM সেন্সর; ড্রাইভে মাসিক থার্মোগ্রাফি; ত্রৈমাসিক টর্ক অডিট।
- নিরাপত্তা: নিরাপত্তা PLC-র ক্যাটাগরি/পারফরম্যান্স লেভেল যাচাই করুন; প্রতি তিন মাসে E-stop ও ইন্টারলক পরীক্ষা করুন; LOTO প্রশিক্ষণ দিন।
লক্ষ্য কীওয়ার্ড একীভূতকরণের উদাহরণ:
- সার্ভো রুফ রিজ ক্যাপ রোল ফর্মিং মেশিনে উন্নীত করলে কোণ নিয়ন্ত্রণ উন্নত হয় ও সেটআপের সময় কমে।
- আপনার রুফ রিজ ক্যাপ রোল ফর্মিং লাইনে পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ অপরিকল্পিত বন্ধ-সময় ও অপচয় কমায়।
উদ্ধৃতি এবং আরও পড়ুন:
- World Steel Association: ডিকার্বনাইজেশন ও শক্তি-বেঞ্চমার্ক https://worldsteel.org
- The Fabricator: রোল ফর্মিং ত্রুটি প্রতিরোধের প্রবন্ধ https://www.thefabricator.com
- OSHA: মেশিন গার্ডিং ও LOTO https://www.osha.gov
- ISO: নিরাপত্তা ও লুব্রিকেশন মানদণ্ডের ক্যাটালগ https://www.iso.org
সর্বশেষ আপডেট: 2025-10-24
পরিবর্তনলগ: 5টি FAQ, KPI টেবিলসহ 2025 সালের প্রবণতা, দুটি সাম্প্রতিক কেস স্টাডি, সূত্রসহ বিশেষজ্ঞ মতামত এবং রুফ রিজ ক্যাপ রোল ফর্মিং মেশিনভিত্তিক দ্রুত বাস্তবায়ন চেকলিস্টসহ ব্যবহারিক টুল/রিসোর্স যোগ করা হয়েছে।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-05-15; অথবা নিরাপত্তা মানদণ্ড (ISO 13849-1/IEC 62061) বদলালে, নতুন কম-VOC ফর্মিং তরল এলে, কিংবা কোটেড কয়েলের শক্তি/বিধিসংক্রান্ত শর্ত হালনাগাদ হলে তার আগেই





