
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ভূমিকা
দ্য উপাদানের পুরুত্ব রোল ফর্মিংয়ে একটি গুরুত্বপূর্ণ ভূমিকা পালন করে প্রোফাইলের নির্ভুলতা, মেশিনের সেটিংস, ডাইয়ের নকশা এবং সামগ্রিক উৎপাদন দক্ষতা নির্ধারণ করে. সঠিক উপাদানের পুরুত্ব বেছে নিলে নিশ্চিত হয় সর্বোত্তম ফর্মিং কর্মক্ষমতা, ন্যূনতম ত্রুটি এবং দীর্ঘায়িত মেশিন আয়ু.
কিন্তু আপনি কীভাবে রোল ফর্মিংয়ের কাজে সঠিক পুরুত্ব কীভাবে বেছে নেবেন? কী কী উপাদানের পুরুত্ব অনুযায়ী মেশিনের সেটিংস সমন্বয়ের সেরা পদ্ধতি?
এই নির্দেশিকায়, আমরা অন্বেষণ করব:
✅ উপাদানের পুরুত্ব রোল ফর্মিংকে কীভাবে প্রভাবিত করে
✅ বিভিন্ন ধাতুর জন্য প্রস্তাবিত পুরুত্বের সীমা
✅ বিভিন্ন পুরুত্বের জন্য রোল ফর্মিং মেশিন কীভাবে সমন্বয় করবেন
✅ ভুল উপাদান-পুরুত্বের কারণে হওয়া সাধারণ সমস্যা
✅ পাতলা ও মোটা উপাদানের রোল ফর্মিং কীভাবে অপ্টিমাইজ করবেন
চলুন গভীরে যাই উপাদানের পুরুত্বের গুরুত্বপূর্ণ ভূমিকা রোল ফর্মিং-এ এবং কীভাবে 2025 সালে সর্বোচ্চ দক্ষতার জন্য আপনার উৎপাদন অপ্টিমাইজ করুন!
উপাদানের পুরুত্ব রোল ফর্মিংকে কীভাবে প্রভাবিত করে
উপাদানের পুরুত্ব সরাসরি প্রভাব ফেলে ফর্মিং বল, বাঁকানোর আচরণ, ডাইয়ের নকশা এবং শক্তি-ব্যয় রোল ফর্মিং মেশিনে। নিচে রোল ফর্মিংয়ে উপাদানের পুরুত্বের প্রধান প্রভাবগুলো দেওয়া হলো:
1. বাঁকানো ও স্প্রিং-ব্যাক আচরণ
- মোটা উপকরণ প্রয়োজন বেশি ফর্মিং বল এবং হয় কম নমনীয়, যার ফলে কম স্প্রিং-ব্যাক.
- পাতলা উপাদানে স্প্রিং-ব্যাক বেশি হয়, তাই নির্ভুলতার জন্য অতিরিক্ত রোলার পাস প্রয়োজন।
2. মেশিন লোড ও রোলারের ক্ষয়
- মোটা ধাতুতে রোলারের চাপ বাড়ে, ফলে ডাইয়ের ক্ষয়ও বাড়ে।
- সঠিক লুব্রিকেশন বজায় রাখতে অত্যন্ত গুরুত্বপূর্ণ রোলারের দীর্ঘস্থায়িত্ব মোটা উপাদান ফর্ম করার সময়।
3. প্রোফাইলের নির্ভুলতা ও প্রান্তের গুণমান
- পাতলা উপাদান রোলারের অ্যালাইনমেন্টের ত্রুটির প্রতি বেশি সংবেদনশীল, ফলে প্রান্তে ঢেউ বা বিকৃতি হতে পারে।
- মোটা উপকরণ প্রয়োজন রোলারের নির্ভুল ক্লিয়ারেন্স সেটিংস প্রতিরোধ করতে অতিরিক্ত বাঁকানো বা ফাটল.
4. শক্তি ও গতি সমন্বয়
- মোটা উপাদান ধীরে ফর্ম করতে হয় প্রতিরোধ করতে অতিরিক্ত চাপ ও ফাটল.
- পাতলা উপাদান বেশি গতিতে ফর্ম করা যায়, তবে রোলারের চাপ আরও নির্ভুলভাবে নিয়ন্ত্রণ করতে হয়।
বিশেষ টিপস: উপাদানের সঠিক পুরুত্ব নির্বাচন করলে ফর্মিংয়ের নির্ভুলতা 30% পর্যন্ত বাড়তে পারে!
রোল ফর্মিংয়ের জন্য প্রস্তাবিত উপাদান পুরুত্বের পরিসর
বিভিন্ন ধাতুর রয়েছে স্বতন্ত্র ফর্মিং বৈশিষ্ট্য, প্রয়োজনীয় নির্দিষ্ট পুরুত্বের সীমা সর্বোত্তম কর্মক্ষমতার জন্য। নিচে একটি তুলনা দেওয়া হলো বিভিন্ন ধাতুর জন্য প্রস্তাবিত উপাদান-পুরুত্ব.
| উপাদানের ধরন | প্রস্তাবিত পুরুত্বের সীমা (mm) | সেরা প্রয়োগসমূহ |
|---|---|---|
| মাইল্ড স্টিল | 0.3mm – 6.0mm | কাঠামোগত উপাদান, ছাদের শিট |
| স্টেইনলেস স্টিল | 0.5mm – 3.0mm | অটোমোটিভ, মহাকাশ, চিকিৎসা সরঞ্জাম |
| অ্যালুমিনিয়াম | 0.3mm – 5.0mm | হালকা কাঠামো, HVAC ব্যবস্থা ও এনক্লোজার |
| গ্যালভানাইজড ইস্পাত | 0.4mm – 4.0mm | জারা-প্রতিরোধী ফ্রেম, নির্মাণ উপকরণ |
| তামা ও পিতল | 0.2mm – 2.5mm | বৈদ্যুতিক উপাদান, সজ্জাসংক্রান্ত ট্রিম |
বিশেষ টিপস: স্টেইনলেস স্টিলের শক্তি বেশি এবং স্প্রিং-ব্যাকের প্রবণতা থাকায় রোলারের টলারেন্স আরও কড়া হওয়া দরকার!
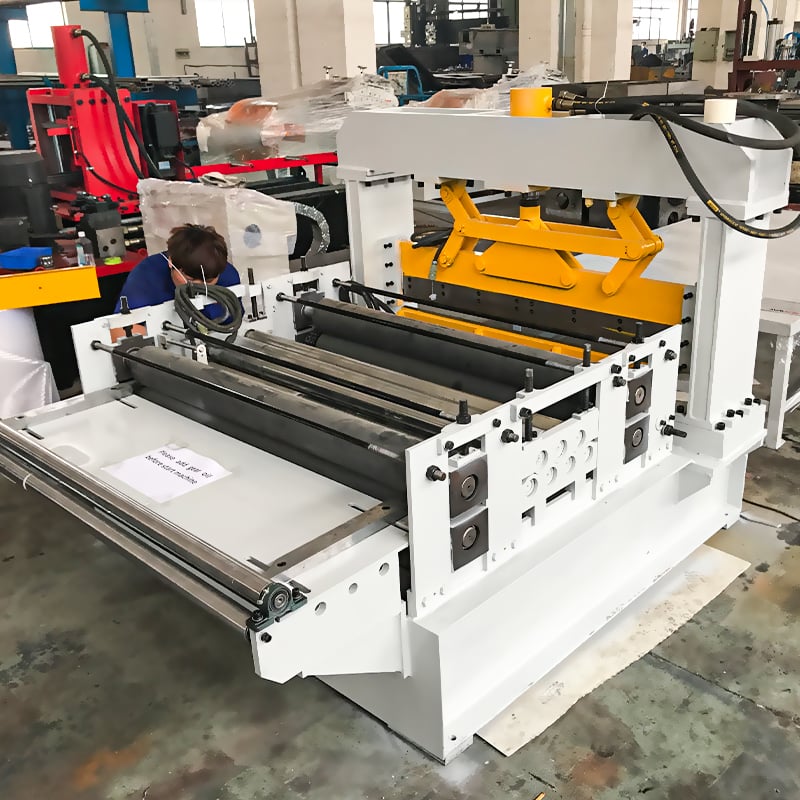
বিভিন্ন পুরুত্বের জন্য রোল ফর্মিং মেশিন কীভাবে সমন্বয় করবেন
নিশ্চিত করতে সর্বোত্তম রোল ফর্মিং কর্মক্ষমতা, মেশিনগুলোকে অবশ্যই উপাদানের পুরুত্ব অনুযায়ী সমন্বয় করতে হবে. নিচে রয়েছে অপ্টিমাইজ করতে হবে এমন প্রধান মেশিন সেটিংস:
1. রোলার ক্লিয়ারেন্স সমন্বয়
✅ নিশ্চিত করুন রোলারগুলো উপাদানের পুরুত্বের সঙ্গে সামঞ্জস্যপূর্ণ প্রতিরোধ করতে অতিরিক্ত বাঁকানো বা অপর্যাপ্ত ফর্মিং.
✅ ব্যবহার করুন সমন্বয়যোগ্য রোলার স্ট্যান্ড প্রতিটি পুরুত্বের জন্য ক্লিয়ারেন্স সেটিং সূক্ষ্মভাবে সমন্বয় করতে।
2. ফর্মিং চাপ ও গতি নিয়ন্ত্রণ
✅ মোটা উপাদানের জন্য কম ফর্মিং গতি দরকার প্রতিরোধ করতে ফাটল এবং অতিরিক্ত বল জমা.
✅ পাতলা উপাদানের ক্ষেত্রে চাপ নির্ভুলভাবে নিয়ন্ত্রণ করতে হয় প্রতিরোধ করতে ভাঁজ ও বিকৃতি.
3. ডাই নকশা ও পাস কনফিগারেশন
✅ চাপের ঘনত্ব এড়াতে মোটা উপাদানে আরও ধাপে ধাপে ফর্মিং পাস দরকার।
✅ উপাদান বেঁকে যাওয়া ঠেকাতে পাতলা উপাদানে অতিরিক্ত সাপোর্ট রোলার প্রয়োজন।
4. লুব্রিকেশন ও কুলিং সমন্বয়
✅ বেশি পুরুত্বের উপাদানে বেশি লুব্রিকেশন দরকার যাতে ঘর্ষণ ও রোলারের ক্ষয় কমে।
✅ ধীর গতিতে মোটা ধাতু ফর্ম করার সময় কুলিং সিস্টেম তাপ জমা নিয়ন্ত্রণে সাহায্য করে।
বিশেষ টিপস: উপাদানের পুরুত্ব অনুযায়ী মেশিন ঠিকভাবে সমন্বয় করলে রোলারের আয়ু 40% বাড়তে পারে!
ভুল উপাদান পুরুত্বের কারণে সৃষ্ট সাধারণ রোল ফর্মিং সমস্যা
ভুল উপাদান-পুরুত্বের ফলে হতে পারে উৎপাদন ত্রুটি, মেশিনের ক্ষয় এবং বর্ধিত স্ক্র্যাপের হার. নিচে রয়েছে রোল ফর্মিংয়ের সাধারণ সমস্যা ও সেগুলোর সমাধান.
| সমস্যা | কারণ | সমাধান |
|---|---|---|
| প্রান্ত ফাটল | উপাদানের পুরুত্বের তুলনায় ফর্মিং চাপ অতিরিক্ত | ফর্মিং চাপ কমান এবং আরও ফর্মিং পাস ব্যবহার করুন |
| স্প্রিং-ব্যাক সমস্যা | পাতলা উপাদান অনুমোদিত সীমার চেয়ে বেশি বাঁকে | রোলারের ক্লিয়ারেন্স সমন্বয় করুন এবং অতিরিক্ত সাপোর্ট রোলার যোগ করুন |
| পৃষ্ঠের কুঁচকে যাওয়া | পাতলা উপাদানের জন্য অপর্যাপ্ত সাপোর্ট | রোলারের সংস্পর্শ বাড়ান এবং ফর্মিংয়ের গতি সমন্বয় করুন |
| অতিরিক্ত রোলার ক্ষয় | মোটা উপাদানে অতিরিক্ত ঘর্ষণ সৃষ্টি হচ্ছে | লুব্রিকেশন বাড়ান এবং শক্তকৃত স্টিলের রোলার ব্যবহার করুন |
| প্রোফাইলের ভুল মাপ | মেশিনের সেটিংসের তুলনায় উপাদান খুব মোটা বা খুব পাতলা | রোলারের ক্লিয়ারেন্স ঠিক করুন এবং ফর্মিং পাস পুনরায় ক্যালিব্রেট করুন |
বিশেষ টিপস: রোল ফর্মিংয়ের 80% ত্রুটি উপাদানের পুরুত্বের ভুল সমন্বয়ের কারণে হয়!
মোটা ও পাতলা উপাদানের রোল ফর্মিংয়ের সেরা অনুশীলন
পাতলা ও মোটা উপাদানের রোল ফর্মিংয়ে ফর্মিংয়ের নির্ভুলতা বাড়াতে এবং ত্রুটি কমাতে বিভিন্ন কৌশল ব্যবহার করতে হবে।
পাতলা উপাদানের রোল ফর্মিং (0.2Mm – 2.5Mm)
✅ অতিরিক্ত সাপোর্ট রোলার ব্যবহার করে উপাদান বেঁকে যাওয়া ঠেকান।
✅ বিকৃতি ঠেকাতে ফর্মিংয়ের গতি বাড়ান, তবে ফর্মিং চাপ নিয়ন্ত্রণ করুন।
✅ অতিরিক্ত জমা না করে ঘর্ষণ কমাতে হালকা লুব্রিকেশন ব্যবহার করুন।
মোটা উপাদানের রোল ফর্মিং (3.0Mm – 6.0Mm+)
✅ চাপের ঘনত্ব ও ফাটল এড়াতে ধাপে ধাপে বাঁকানোর কোণ ব্যবহার করুন।
✅ ফর্মিংয়ের গতি কমান, যাতে অতিরিক্ত বল ছাড়া উপাদান মসৃণভাবে প্রবাহিত হয়।
✅ ভারী-দায়িত্বের লুব্রিকেশন প্রয়োগ করে রোলারের ক্ষয় ও তাপ জমা কমান।
বিশেষ টিপস: অতিরিক্ত চাপ জমা এড়াতে মোটা উপাদানে আরও বেশি ফর্মিং পাস দরকার!
উপাদানের পুরুত্ব অনুযায়ী রোল ফর্মিং অপ্টিমাইজ করার উন্নত কৌশলপ্রতি দক্ষতা সর্বাধিক করা, ত্রুটি কমানো এবং উচ্চমানের উৎপাদন নিশ্চিত করা, নির্মাতাদের বাস্তবায়ন করতে হবে উন্নত কৌশলসমূহ বিভিন্ন পুরুত্বের উপাদান সামলাতে। নিচে দেওয়া হলো সবচেয়ে কার্যকর কৌশল উপাদানের পুরুত্ব অনুযায়ী রোল ফর্মিংয়ের কার্যকারিতা বাড়াতে।
1. বিভিন্ন পুরুত্বের জন্য অভিযোজিত রোলার নকশা
- সমন্বয়যোগ্য রোলার স্ট্যান্ড অনুমতি দেয় কাজ বন্ধ না করেই পুরুত্ব দ্রুত বদলানোর সুযোগ.
- মাল্টি-স্টেজ রোলার নিশ্চিত করা ফর্মিং পাসগুলোর মধ্যে মসৃণ পরিবর্তন, চাপ জমা হওয়া ঠেকায়।
- রোলারের চাপের গতিশীল নিয়ন্ত্রণ অপ্টিমাইজ করে পাতলা ও মোটা—উভয় উপাদানের বাঁকানোর নির্ভুলতা.
2. AI-চালিত পুরুত্ব পর্যবেক্ষণ
- AI-চালিত সেন্সর উপাদানের পুরুত্ব ধারাবাহিকভাবে মাপে তাৎক্ষণিকভাবে.
- স্বয়ংক্রিয়ভাবে সমন্বয় করে রোলারের চাপ, ফর্মিংয়ের গতি এবং ডাইয়ের ক্লিয়ারেন্স সর্বোত্তম কর্মক্ষমতার জন্য।
- সহায়তা করে উপাদানের অসামঞ্জস্য আগেভাগে শনাক্ত করতে, স্ক্র্যাপের হার কমায়।
3. উচ্চ-নির্ভুলতা CNC ডাই নির্মাণ
- কম্পিউটার-নিয়ন্ত্রিত ডাই নির্মাণ নিশ্চিত করে বিভিন্ন উপাদান-পুরুত্বের জন্য কড়া টলারেন্স.
- হ্রাস করে মানবিক ত্রুটি এবং উন্নত করে ফর্মিংয়ের পুনরাবৃত্তিযোগ্যতা.
- সুবিধা দেয় দ্রুত ডাই পরিবর্তন, উৎপাদন দক্ষতা বাড়িয়ে।
বিশেষ টিপস: AI-চালিত পুরুত্ব পর্যবেক্ষণে উপাদানের অপচয় 25% পর্যন্ত কমতে পারে!
উপাদানের পুরুত্বের ভিত্তিতে রোল ফর্মিংয়ের গতি কীভাবে অপ্টিমাইজ করবেন
দ্য ফর্মিং গতি অনুযায়ী সমন্বয় করতে হবে উপাদানের পুরুত্ব প্রতিরোধ করতে ফাটল, বিকৃতি বা রোলারের ক্ষয়. নিচে তুলনা দেওয়া হলো সর্বোত্তম ফর্মিং গতি বিভিন্ন পুরুত্বের জন্য।
| উপাদানের পুরুত্ব | প্রস্তাবিত ফর্মিং গতি (m/min) | মূল সমন্বয়সমূহ |
|---|---|---|
| 0.2mm – 1.0mm (পাতলা শিট মেটাল) | 20 – 60 m/min | উচ্চগতির ফর্মিং, রোলারের চাপ কমান |
| 1.0mm – 3.0mm (মাঝারি পুরুত্ব) | 10 – 30 m/min | সামঞ্জস্যপূর্ণ গতি, নিয়ন্ত্রিত রোলার ক্লিয়ারেন্স |
| 3.0mm – 6.0mm (মোটা স্টিল) | 5 – 15 m/min | ধীর গতি, বেশি লুব্রিকেশন |
| 6.0mm+ (ভারী গেজ স্টিল) | 2 – 10 m/min | সর্বোচ্চ রোলার চাপ, ধাপে ধাপে ফর্মিং পাস |
বিশেষ টিপস: পাতলা উপাদান বেশি গতিতে ফর্ম করা যায়, তবে ত্রুটি এড়াতে রোলারের নিয়ন্ত্রণ নির্ভুল হতে হবে!
পুরুত্বের ভিত্তিতে রোল ফর্মিংয়ে উপাদানের অপচয় কীভাবে কমাবেন
উপাদানের অপচয় বাড়লে উৎপাদন খরচ বাড়ে এবং দক্ষতা কমে। উপাদানের পুরুত্ব অনুযায়ী স্ক্র্যাপের হার কমাতে এবং উৎপাদনের ফলন বাড়াতে নিচের কৌশলগুলো অনুসরণ করুন।
1. রোলার গ্যাপ ও অ্যালাইনমেন্ট অপ্টিমাইজ করুন
✅ নিশ্চিত করুন রোলারের ক্লিয়ারেন্স উপাদানের পুরুত্বের সঙ্গে মেলে প্রতিরোধ করতে প্রোফাইলের বিকৃতি.
✅ ব্যবহার করুন ক্যালিব্রেট করা অ্যালাইনমেন্ট সরঞ্জাম বজায় রাখতে সামঞ্জস্যপূর্ণ ফর্মিং নির্ভুলতা.
2. স্মার্ট লুব্রিকেশন সিস্টেম বাস্তবায়ন করুন
✅ মোটা উপাদানের জন্য বেশি লুব্রিকেশন প্রয়োজন ঘর্ষণ কমাতে এবং রোলারের ক্ষয় রোধ করতে।
✅ পাতলা উপাদানের জন্য লুব্রিকেশন নির্ভুলভাবে নিয়ন্ত্রণ করতে হয় অতিরিক্ত জমা ও দূষণ এড়াতে।
3. সঠিক দৈর্ঘ্য নিয়ন্ত্রণের জন্য CNC প্রিসিশন কাটিং ব্যবহার করুন
✅ CNC-নিয়ন্ত্রিত কাটিং ব্যবস্থা প্রোফাইলের সঠিক দৈর্ঘ্য নিশ্চিত করে।
✅ উপাদানের অতিরিক্ত ব্যবহার ও স্ক্র্যাপ উৎপাদন কমায়।
বিশেষ টিপস: রোলারের অ্যালাইনমেন্ট অপ্টিমাইজ করলে উপাদানের অপচয় 20% পর্যন্ত কমতে পারে!
মোটা ও পাতলা উপাদান নিয়ে সাধারণ রোল ফর্মিং চ্যালেঞ্জ
বিভিন্ন পুরুত্বের উপাদান ব্যবহারে নানা চ্যালেঞ্জ দেখা দিতে পারে। নিচে সাধারণ সমস্যা ও সমাধান দেওয়া হলো।
| সমস্যা | কারণ | সমাধান |
|---|---|---|
| মোটা উপাদানে ফাটল | অতিরিক্ত ফর্মিং চাপ | ধাপে ধাপে বাঁকানোর কোণ ব্যবহার করুন, চাপ কমান |
| পাতলা উপাদানে কুঁচকে যাওয়া | অপর্যাপ্ত রোলার সমর্থন | রোলারের সংস্পর্শ বাড়ান, ফর্মিং গতি অপ্টিমাইজ করুন |
| অতিরিক্ত স্প্রিং-ব্যাক | উচ্চ-শক্তির উপাদান অনুমোদিত সীমার চেয়ে বেশি বাঁকে | রোলারের ক্লিয়ারেন্স সমন্বয় করুন, বেশি ফর্মিং পাস ব্যবহার করুন |
| প্রান্তের বিকৃতি | রোলারের অসমঞ্জসতা | রোলার পুনরায় ক্যালিব্রেট করুন, ফর্মিং চাপ অপ্টিমাইজ করুন |
| মোটা উপাদানে রোলারের ক্ষয় | বেশি ঘর্ষণ ও অপর্যাপ্ত লুব্রিকেশন | শক্তকৃত রোলার ব্যবহার করুন, নির্ভুলভাবে লুব্রিকেন্ট প্রয়োগ করুন |
বিশেষ টিপস: 80% ফর্মিং ত্রুটি ভুল মেশিন সমন্বয়ের কারণে হয়—নিয়মিত ক্যালিব্রেশন অত্যন্ত গুরুত্বপূর্ণ!
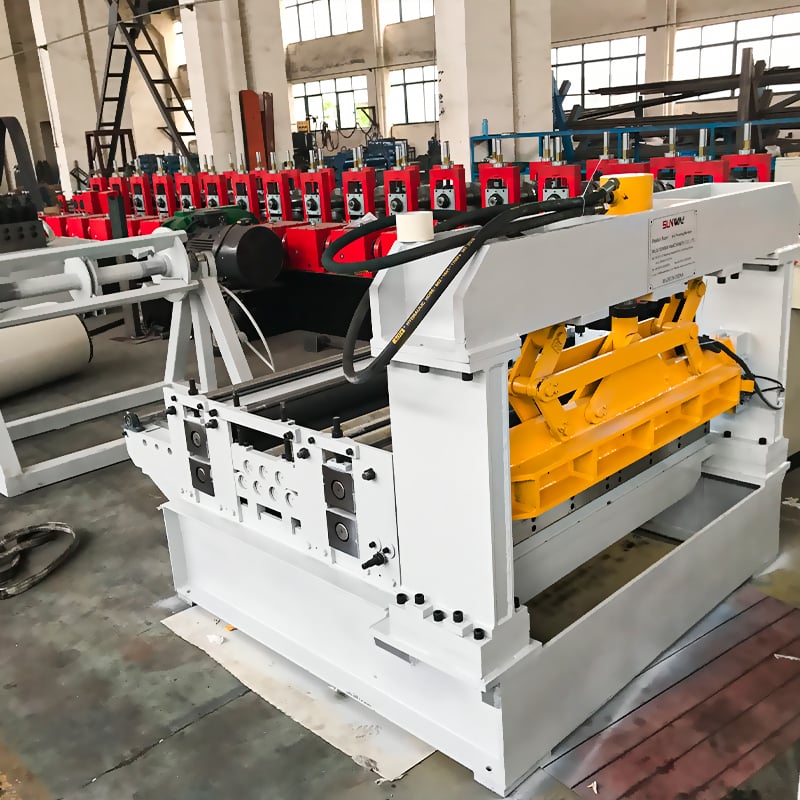
একাধিক পুরুত্ব পরিচালনাকারী রোল ফর্মিং মেশিনের সেরা অনুশীলন
বিভিন্ন পুরুত্বের উপাদান দক্ষভাবে প্রক্রিয়াকরণের জন্য এই সেরা অনুশীলনগুলো অনুসরণ করুন:
1. পরিবর্তনশীল রোলার চাপ সিস্টেম ব্যবহার করুন
✅ সমন্বয় করুন উপাদানের পুরুত্ব অনুযায়ী গতিশীলভাবে রোলারের বল.
✅ প্রতিরোধ করে পাতলা উপাদানে অতিরিক্ত চাপ এবং মোটা ধাতুতে অপর্যাপ্ত ফর্মিং.
2. দ্রুত-পরিবর্তনযোগ্য টুলিং সিস্টেম বাস্তবায়ন করুন
✅ পুরুত্ব বদলাতে মডুলার ডাই নকশা ব্যবহার করুন, যাতে অতিরিক্ত কাজ বন্ধ রাখতে না হয়।
✅ এতে উৎপাদনে বিলম্ব কমে এবং দক্ষতা বাড়ে।
3. অভিযোজিত ফর্মিং প্রযুক্তিতে বিনিয়োগ করুন
✅ AI-চালিত ফর্মিং সিস্টেম স্বয়ংক্রিয়ভাবে রোলার সমন্বয় করে ক্লিয়ারেন্স, গতি ও চাপ.
✅ নিশ্চিত করে বিভিন্ন পুরুত্বে একই মানের ফর্মিং.
4. যথাযথ কুলিং ও লুব্রিকেশন নিয়ন্ত্রণ বজায় রাখুন
✅ মোটা উপাদানে বেশি তাপ উৎপন্ন হয়, প্রয়োজনীয় উন্নত কুলিং সিস্টেম.
✅ পাতলা উপাদানের জন্য নিয়ন্ত্রিত লুব্রিকেশন দরকার প্রতিরোধ করতে পৃষ্ঠের দূষণ.
বিশেষ টিপস: অ্যাডাপটিভ ফর্মিং প্রযুক্তি উৎপাদন গতি 30% পর্যন্ত বাড়াতে পারে!
প্রায়শই জিজ্ঞাসিত প্রশ্ন: রোল ফর্মিংয়ে উপাদানের পুরুত্ব ও মেশিন অপ্টিমাইজেশন1. রোল ফর্মিং করা যায় এমন সবচেয়ে মোটা উপাদান কী?
- বেশিরভাগ রোল ফর্মিং মেশিনে 6.0mm পুরু পর্যন্ত স্টিল প্রক্রিয়াকরণ করা যায়, আর বিশেষায়িত মেশিনে 10mm পুরু পর্যন্ত উপাদান ফর্ম করা যায়।
2. মোটা স্টিল ফর্মিংয়ের সময় উপাদানে ফাটল পড়া কীভাবে প্রতিরোধ করব?
- ধাপে ধাপে বাঁকানোর কোণ ব্যবহার করুন, ফর্মিং চাপ অপ্টিমাইজ করুন এবং সঠিক লুব্রিকেশন নিশ্চিত করুন।
3. পাতলা থেকে মোটা উপাদানে পরিবর্তনের সময় কী কী সমন্বয় করা উচিত?
- পুরুত্ব অনুযায়ী রোলারের ক্লিয়ারেন্স, ফর্মিং চাপ এবং গতির সেটিংস সমন্বয় করুন।
- ব্যবহার করুন দ্রুত সমন্বয়ের জন্য মডুলার টুলিং.
4. রোল ফর্মিংয়ের সময় পাতলা উপাদানে ভাঁজ পড়ে কেন?
- সাপোর্ট রোলার যথেষ্ট না হলে কুঁচকে যাওয়া দেখা দেয়। উপাদানের প্রবাহ স্থিতিশীল করতে রোলারের সংস্পর্শের বিন্দু বাড়ান।
5. একাধিক উপাদান পুরুত্ব সমর্থন করে এমন রোল ফর্মিং মেশিন কোথায় কিনতে পারি?
জন্য কাস্টম-নির্মিত রোল ফর্মিং মেশিন, পরিদর্শন করুন WUXI SUNWAY MACHINERY CO., LTD.
চূড়ান্ত চিন্তাভাবনাঅধিকার নির্বাচন উপাদানের পুরুত্ব এর জন্য অপরিহার্য উচ্চ-নির্ভুলতা, ত্রুটিমুক্ত রোল ফর্মিং. দ্বারা মেশিন সেটিংস অপ্টিমাইজ করে, সঠিক লুব্রিকেশন ব্যবহার করে এবং ফর্মিং পাস সামঞ্জস্য করে, নির্মাতারা পারেন ত্রুটি কমান, উৎপাদন দক্ষতা উন্নত করুন এবং মেশিনের আয়ু বাড়ান.
WUXI SUNWAY MACHINERY CO., LTD হল একটি প্রধান বিশ্বব্যাপী প্রস্তুতকারক এর কাস্টম-নির্মিত রোল ফর্মিং মেশিন, প্রদান উন্নত প্রযুক্তি, বিশেষজ্ঞ সহায়তা এবং প্রতিযোগিতামূলক মূল্য.
আপনার কি অপ্টিমাইজ করতে চান রোল ফর্মিং প্রক্রিয়া? আজই আমাদের সাথে যোগাযোগ করুন!





