
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ভূমিকা
রোল ফর্মিংয়ে বেন্ডিং রেডিয়াস গুরুত্বপূর্ণ, কারণ এটি প্রোফাইলের নির্ভুলতা, উপাদানের অখণ্ডতা এবং সামগ্রিক উৎপাদন দক্ষতা নির্ধারণ করে। সঠিক বেন্ডিং রেডিয়াস বেছে নিলে সর্বোত্তম ফর্মিং কর্মক্ষমতা, ন্যূনতম ত্রুটি এবং মেশিনের দীর্ঘ আয়ু নিশ্চিত হয়।
কিন্তু রোল ফর্মিংয়ে সঠিক বেন্ডিং রেডিয়াস কীভাবে হিসাব করবেন? বেন্ডিং রেডিয়াস অনুযায়ী মেশিনের সেটিং ঠিক করার সেরা পদ্ধতিগুলো কী?
এই নির্দেশিকায় আমরা আলোচনা করব:
✅ বেন্ডিং রেডিয়াস রোল ফর্মিংকে কীভাবে প্রভাবিত করে
✅ বিভিন্ন ধাতুর জন্য প্রস্তাবিত বেন্ডিং রেডিয়াস
✅ বিভিন্ন রেডিয়াসের জন্য রোল ফর্মিং মেশিন কীভাবে সমন্বয় করবেন
✅ বেন্ডিং রেডিয়াসের সাধারণ সমস্যা ও সমাধান
✅ ছোট ও বড় বেন্ডিং রেডিয়াসের জন্য রোল ফর্মিং কীভাবে অপ্টিমাইজ করবেন
চলুন রোল ফর্মিংয়ে বেন্ডিং রেডিয়াসের গুরুত্বপূর্ণ ভূমিকা এবং 2025 সালে সর্বোচ্চ দক্ষতার জন্য উৎপাদন কীভাবে অপ্টিমাইজ করবেন তা জেনে নিই!
বেন্ডিং রেডিয়াস কীভাবে রোল ফর্মিংকে প্রভাবিত করে
1. উপাদানের চাপ ও স্প্রিং-ব্যাক
- ছোট বেন্ডিং রেডিয়াসে চাপ বেশি তৈরি হয়, ফলে ফাটল ও উপাদানের ক্লান্তির ঝুঁকি বাড়ে।
- বড় বেন্ডিং রেডিয়াস স্প্রিংব্যাকের প্রভাব কমায়, ফলে মাত্রাগত নির্ভুলতা বাড়ে।
2. মেশিন লোড ও রোলারের ক্ষয়
- আরও টাইট বাঁকে বেশি বল লাগে, ফলে ডাই ও রোলারের ক্ষয় বাড়ে।
- ধীরে ধীরে বাঁকালে চাপ সমানভাবে ছড়ায়, ফলে মেশিনের আয়ু বাড়ে।
3. প্রোফাইলের নির্ভুলতা ও পৃষ্ঠের ফিনিশ
- ভুল বেন্ডিং রেডিয়াসে বিকৃতি হতে পারে, ফলে প্রোফাইলের মান খারাপ হয়।
- অপ্টিমাইজ করা বাঁকের কোণ উপাদানের মসৃণ প্রবাহ নিশ্চিত করে এবং পৃষ্ঠের ত্রুটি কমায়।
4. গতি ও শক্তি খরচ
- টাইট বাঁকের জন্য কম গতি দরকার, যাতে উপাদান ধীরে ধীরে প্রবাহিত হতে পারে।
- চওড়া বাঁক দ্রুত তৈরি করা যায়, ফলে উৎপাদন দক্ষতা বাড়ে।
বিশেষ টিপস: সঠিক বেন্ডিং রেডিয়াস বেছে নিলে ফর্মিংয়ের ত্রুটি 30% পর্যন্ত কমতে পারে!
বিভিন্ন ধাতুর জন্য প্রস্তাবিত বেন্ডিং রেডিয়াস
বিভিন্ন ধাতুর বেন্ডিং বৈশিষ্ট্য আলাদা; সর্বোত্তম কর্মক্ষমতার জন্য নির্দিষ্ট বেন্ডিং রেডিয়াসের সীমা মানতে হয়। নিচে বিভিন্ন ধাতুর জন্য প্রস্তাবিত সর্বনিম্ন বেন্ডিং রেডিয়াস তুলনা করা হয়েছে।
| উপাদানের ধরন | প্রস্তাবিত সর্বনিম্ন বেন্ডিং রেডিয়াস (উপাদানের পুরুত্বের গুণিতক) | সেরা প্রয়োগসমূহ |
|---|---|---|
| মাইল্ড স্টিল | 1.0 – 2.0× পুরুত্ব | কাঠামোগত উপাদান, ছাদের শিট |
| স্টেইনলেস স্টিল | 2.0 – 3.0× পুরুত্ব | অটোমোটিভ, মহাকাশ, চিকিৎসা সরঞ্জাম |
| অ্যালুমিনিয়াম | 1.5 – 3.0× পুরুত্ব | হালকা কাঠামো, HVAC, এনক্লোজার |
| গ্যালভানাইজড ইস্পাত | 1.0 – 2.5× পুরুত্ব | জারা-প্রতিরোধী ফ্রেম, নির্মাণ উপকরণ |
| তামা ও পিতল | 0.5 – 1.5× পুরুত্ব | বৈদ্যুতিক উপাদান, সজ্জাসংক্রান্ত ট্রিম |
বিশেষ টিপস: স্টেইনলেস স্টিলে স্প্রিংব্যাকের প্রভাব বেশি হওয়ায় বড় বেন্ডিং রেডিয়াস দরকার!
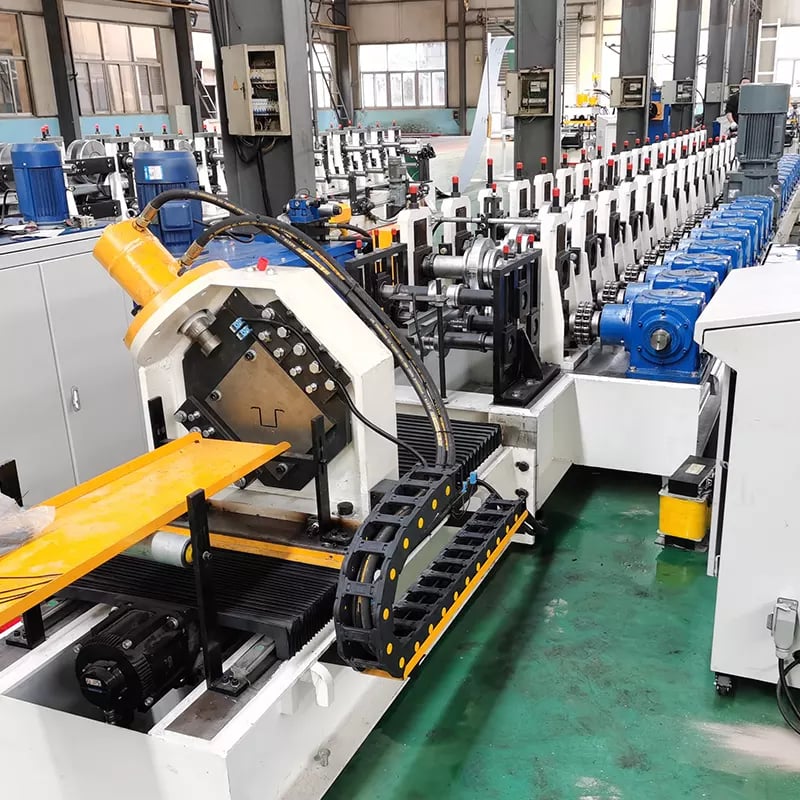
বিভিন্ন বেন্ডিং রেডিয়াসের জন্য রোল ফর্মিং মেশিন কীভাবে সমন্বয় করবেন
সর্বোত্তম রোল ফর্মিং কর্মক্ষমতা নিশ্চিত করতে বেন্ডিং রেডিয়াসের চাহিদা অনুযায়ী মেশিনের সেটিং সমন্বয় করতে হবে। নিচে অপ্টিমাইজ করার প্রধান মেশিন সেটিংস দেওয়া হলো:
1. রোলার ডাই নকশা ও সেটআপ
✅ ধাপে ধাপে টাইট বাঁক তৈরি করতে প্রগতিশীল ফর্মিং পাস ব্যবহার করুন।
✅ ছোট বেন্ডিং রেডিয়াসে নির্ভুল রোলার ক্লিয়ারেন্স দরকার, যাতে উপাদানে ফাটল না ধরে।
2. ফর্মিং চাপ ও গতি নিয়ন্ত্রণ
✅ ছোট রেডিয়াসে বেশি ফর্মিং চাপ লাগে, তবে অতিরিক্ত চাপ দিলে ফাটল হতে পারে।
✅ কম ফর্মিং গতি উপাদানের চাপ ও স্প্রিংব্যাক নিয়ন্ত্রণে সাহায্য করে।
3. লুব্রিকেশন ও কুলিং সমন্বয়
✅ টাইট বাঁকে ঘর্ষণ বেশি হয়, তাই পৃষ্ঠের ক্ষতি এড়াতে বেশি লুব্রিকেশন দরকার।
✅ কুলিং সিস্টেম তাপ জমা নিয়ন্ত্রণে সাহায্য করে এবং উপাদানের ক্লান্তির ঝুঁকি কমায়।
4. উপাদানের প্রি-ট্রিটমেন্ট ও অ্যানিলিং
✅ অ্যানিলিং ধাতুকে নরম করে, ফলে ফাটল ছাড়াই ছোট বেন্ডিং রেডিয়াস তৈরি করা যায়।
✅ পৃষ্ঠের ট্রিটমেন্ট রোলারের ঘর্ষণ ও ক্ষয় কমায়।
বিশেষ টিপস: বেন্ডিং রেডিয়াস অনুযায়ী মেশিন ঠিকভাবে সমন্বয় করলে রোলারের আয়ু 40% বাড়তে পারে!
রোল ফর্মিং বেন্ডিং রেডিয়াসের সাধারণ সমস্যা ও সমাধান
ভুল বেন্ডিং রেডিয়াস বেছে নিলে উৎপাদন ত্রুটি, মেশিনের ক্ষয় এবং স্ক্র্যাপের হার বৃদ্ধি পেতে পারে। নিচে রোল ফর্মিংয়ে বেন্ডিংয়ের সাধারণ সমস্যা ও সমাধান দেওয়া হলো।
| সমস্যা | কারণ | সমাধান |
|---|---|---|
| প্রান্ত ফাটল | বেন্ডিং রেডিয়াস খুব ছোট | বেন্ডিং রেডিয়াস বাড়ান, উপাদান অ্যানিল করুন |
| অতিরিক্ত স্প্রিং-ব্যাক | কম রেডিয়াসসহ উচ্চ-শক্তির উপাদান | রোলার ক্লিয়ারেন্স সমন্বয় করুন, ওভারবেন্ডিং পদ্ধতি ব্যবহার করুন |
| পৃষ্ঠের কুঁচকে যাওয়া | অপর্যাপ্ত রোলার সমর্থন | ফর্মিং পাস বাড়ান, রোলারের আকৃতি অপ্টিমাইজ করুন |
| বিকৃত প্রোফাইল আকৃতি | বেন্ডিং বল অসম | রোলার পুনরায় ক্যালিব্রেট করুন, ফর্মিং চাপের ভারসাম্য নিশ্চিত করুন |
| রোলারের ক্ষয় ও দেবে যাওয়া | টাইট বাঁকে অতিরিক্ত ঘর্ষণ | সঠিক লুব্রিকেশন প্রয়োগ করুন, শক্তকৃত স্টিল রোলার ব্যবহার করুন |
বিশেষ টিপস: বেন্ডিংয়ের 80% ত্রুটি মেশিনের ভুল সমন্বয়ের কারণে হয়—নিয়মিত ক্যালিব্রেশন জরুরি!
ছোট ও বড় বেন্ডিং রেডিয়াসে রোল ফর্মিংয়ের সেরা অনুশীলন
রোল ফর্মিংয়ে ছোট ও বড় বেন্ডিং রেডিয়াস নিয়ে কাজ করার সময় ফর্মিংয়ের নির্ভুলতা বাড়াতে এবং ত্রুটি কমাতে বিভিন্ন কৌশল ব্যবহার করতে হয়।
ছোট বেন্ডিং রেডিয়াসে রোল ফর্মিং (টাইট বেন্ড)
✅ টাইট বাঁক ধীরে ধীরে তৈরি করতে একাধিক ফর্মিং পাস ব্যবহার করুন।
✅ উপাদানকে ফাটল ছাড়া মসৃণভাবে প্রবাহিত হতে দিতে ফর্মিং গতি কমান।
✅ ঘর্ষণ ও পৃষ্ঠের ক্ষয় কমাতে উচ্চ-কর্মক্ষমতার লুব্রিকেশন দিন।
বড় বেন্ডিং রেডিয়াসে রোল ফর্মিং (প্রশস্ত বেন্ড)
✅ রোলারের ব্যবধান বাড়ান, যাতে অতিরিক্ত চাপ ছাড়া ধীরে বাঁক তৈরি হয়।
✅ উৎপাদন দক্ষতা বাড়াতে ফর্মিং গতি বাড়ান।
✅ প্রোফাইলের সামঞ্জস্য বজায় রাখতে সমর্থন রোলার ব্যবহার করুন।
বিশেষ টিপস: চাপ সমানভাবে ছড়াতে টাইট বাঁকে আরও বেশি ফর্মিং পাস দরকার!
নির্ভুল বাঁকন ব্যাসার্ধ অর্জনের জন্য উন্নত রোল ফর্মিং কৌশলনির্ভুল ও পুনরাবৃত্তিযোগ্য বেন্ডিং রেডিয়াস পেতে নির্মাতাদের উন্নত ফর্মিং কৌশল ব্যবহার করতে হবে, যা উপাদানের প্রবাহ অপ্টিমাইজ করে, চাপ কমায় এবং চূড়ান্ত পণ্যের মান বাড়ায়। রোল ফর্মিংয়ে বেন্ডিং রেডিয়াস নিয়ন্ত্রণের সবচেয়ে কার্যকর পদ্ধতিগুলো নিচে দেওয়া হলো।
1. টাইট রেডিয়াসের জন্য প্রগতিশীল বেন্ডিং পাস
- একাধিক পাসে ধীরে ধীরে বাঁক তৈরি করলে চাপের ঘনত্ব কমে এবং ফাটলের ঝুঁকি হ্রাস পায়।
- এতে উপাদানের মসৃণ প্রবাহ নিশ্চিত হয় এবং পৃষ্ঠের ত্রুটি ও বিকৃতি রোধ হয়।
- স্টেইনলেস স্টিল ও টাইটানিয়ামের মতো উচ্চ-শক্তির উপাদানের জন্য আদর্শ।
2. স্প্রিং-ব্যাক সংশোধনের জন্য ওভার-বেন্ডিং ক্ষতিপূরণ
- উচ্চ-শক্তির উপাদানে স্প্রিংব্যাক সাধারণ, তাই আগে থেকে নির্ধারিত ওভারবেন্ডিং দরকার।
- ওভারবেন্ডিং স্থিতিস্থাপক পুনরুদ্ধার পুষিয়ে দেয়, ফলে চূড়ান্ত প্রোফাইল নকশার স্পেসিফিকেশন পূরণ করে।
- অ্যালুমিনিয়াম, স্টেইনলেস স্টিল এবং উচ্চ-শক্তির স্টিলের জন্য অপরিহার্য।
3. নির্ভুল বেন্ডিংয়ের জন্য CNC-নিয়ন্ত্রিত রোলার সমন্বয়
- কম্পিউটার-নিয়ন্ত্রিত রোলারের অবস্থান নির্ধারণ বেন্ডিং রেডিয়াস বাস্তব সময়ে সমন্বয় করতে দেয়।
- অপারেটরের ভুল কমায় এবং সামঞ্জস্যপূর্ণ ফর্মিং নির্ভুলতা নিশ্চিত করে।
- কঠোর সহনসীমা দরকার এমন অটোমোটিভ ও মহাকাশ-প্রয়োগের জন্য সেরা।
বিশেষ টিপস: CNC-নিয়ন্ত্রিত রোলার সমন্বয়ে বেন্ডিংয়ের নির্ভুলতা 40% বাড়তে পারে!
বিভিন্ন বেন্ডিং রেডিয়াসের জন্য রোল ফর্মিং গতি কীভাবে অপ্টিমাইজ করবেন
ত্রুটি এড়ানো ও উপাদানের স্থিতিশীলতা নিশ্চিত করার জন্য ফর্মিংয়ের সঠিক গতি বেছে নেওয়া জরুরি। নিচে বেন্ডিং রেডিয়াস অনুযায়ী সর্বোত্তম ফর্মিং গতির তুলনা রয়েছে।
| বেন্ডিং রেডিয়াস | প্রস্তাবিত ফর্মিং গতি (m/min) | মূল সমন্বয়সমূহ |
|---|---|---|
| টাইট রেডিয়াস (উপাদানের পুরুত্বের 1.0×) | 5 – 15 m/min | ধীর ফর্মিং গতি, বেশি লুব্রিকেশন |
| মাঝারি রেডিয়াস (পুরুত্বের 1.5×–3.0×) | 10 – 30 m/min | ভারসাম্যপূর্ণ গতি, নিয়ন্ত্রিত ফর্মিং চাপ |
| বড় রেডিয়াস (পুরুত্বের 3.0× ও তার বেশি) | 20 – 50 m/min | উচ্চগতির ফর্মিং, অপ্টিমাইজ করা রোলার ব্যবধান |
বিশেষ টিপস: ফাটল ও অতিরিক্ত চাপ জমা রোধ করতে টাইট বাঁকে ধীর ফর্মিং গতি দরকার!
বিভিন্ন বেন্ডিং রেডিয়াসে রোল ফর্মিংয়ের সময় উপাদানের অপচয় কীভাবে কমাবেন
উপাদানের অপচয় উৎপাদন খরচ বাড়ায় এবং দক্ষতা কমায়। বেন্ডিংয়ের নির্ভুলতা বজায় রেখে স্ক্র্যাপের হার কমানোর কৌশলগুলো নিচে দেওয়া হলো।
1. নির্ভুল বেন্ডের জন্য প্রি-ক্যালিব্রেটেড রোলার ডাই ব্যবহার করুন
✅ পুনরাবৃত্তিযোগ্য নির্ভুলতা নিশ্চিত করে এবং পরীক্ষা-নিরীক্ষাভিত্তিক সমন্বয় কমায়।
✅ অতিরিক্ত উপাদান টানা রোধ করে, যা অপচয় ঘটায়।
2. স্মার্ট থিকনেস ও রেডিয়াস সেন্সর প্রয়োগ করুন
✅ উপাদানের পুরুত্ব ও বাঁকের কোণ বাস্তব সময়ে পর্যবেক্ষণ করলে অতিরিক্ত বা অপর্যাপ্ত বাঁক রোধ হয়।
✅ AI-চালিত ব্যবস্থা রোলারের চাপ স্বয়ংক্রিয়ভাবে ঠিক করতে পারে এবং অপচয় কমায়।
3. কয়েল ফিড ও টেনশন নিয়ন্ত্রণ অপ্টিমাইজ করুন
✅ উপাদানের প্রবাহ সামঞ্জস্যপূর্ণ রাখলে অসম বাঁক ও অসারিবদ্ধতা রোধ হয়।
✅ ভুলভাবে বাঁক তৈরির কারণে উপাদানের স্ক্র্যাপ কমে।
বিশেষ টিপস: AI-চালিত বেন্ডিং নিয়ন্ত্রণ উপাদানের অপচয় 25% পর্যন্ত কমাতে পারে!
রোল ফর্মিং বেন্ডিং রেডিয়াসের সাধারণ চ্যালেঞ্জ ও সমাধান
বিভিন্ন বেন্ডিং রেডিয়াস সামলাতে নানান চ্যালেঞ্জ হতে পারে। নিচে সাধারণ সমস্যা ও সমাধান দেওয়া হলো।
| সমস্যা | কারণ | সমাধান |
|---|---|---|
| টাইট রেডিয়াসে ফাটল | ভঙ্গুর উপাদানে অতিরিক্ত ফর্মিং বল | ধাপে ধাপে বাঁক তৈরি করুন, উপাদান অ্যানিল করুন |
| অতিরিক্ত স্প্রিং-ব্যাক | কম রেডিয়াসসহ উচ্চ-শক্তির উপাদান | রোলারের ক্লিয়ারেন্স সমন্বয় করুন, ওভারবেন্ডিং পদ্ধতি প্রয়োগ করুন |
| বিকৃত প্রোফাইল আকৃতি | রোলারের বল অসমভাবে বণ্টিত | রোলারের সারিবদ্ধকরণ অপ্টিমাইজ করুন, ফর্মিং চাপের ভারসাম্য রাখুন |
| পৃষ্ঠে রোলারের দাগ | ফর্মিংয়ের সময় অতিরিক্ত ঘর্ষণ | সঠিক লুব্রিকেশন প্রয়োগ করুন, শক্তকৃত স্টিল রোলার ব্যবহার করুন |
| প্রান্ত ঢেউখেলানো | উপাদান ফিডের টান ভুল | কয়েলের টান সমন্বয় করুন, উপাদানের মসৃণ প্রবাহ নিশ্চিত করুন |
বিশেষ টিপস: 80% ফর্মিং ত্রুটি ভুল মেশিন সমন্বয়ের কারণে হয়—নিয়মিত ক্যালিব্রেশন অত্যন্ত গুরুত্বপূর্ণ!
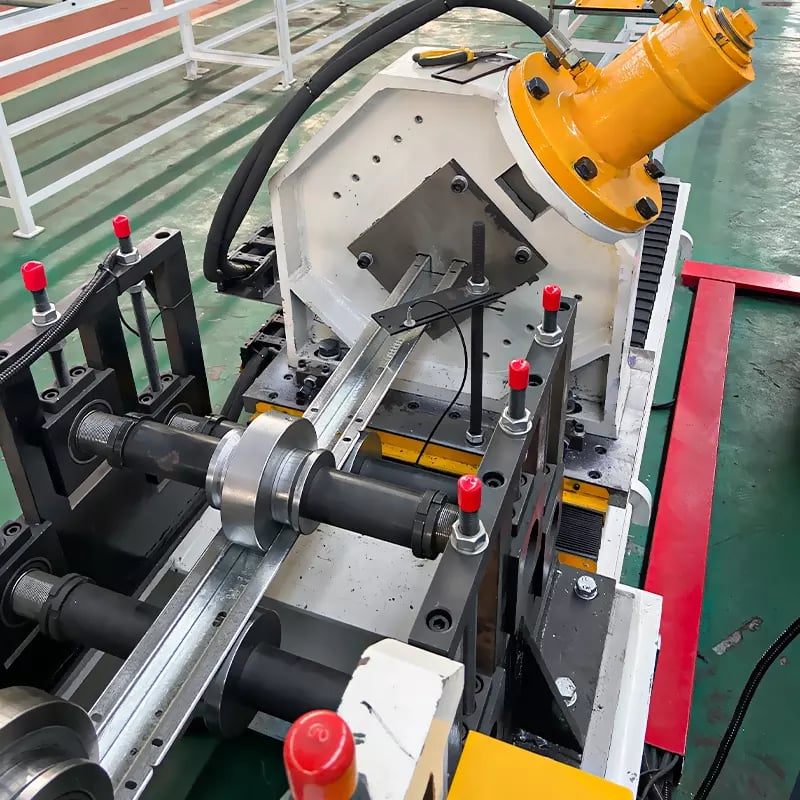
একাধিক বেন্ডিং রেডিয়াস পরিচালনাকারী রোল ফর্মিং মেশিনের সেরা অনুশীলন
বিভিন্ন বেন্ডিং রেডিয়াসের প্রোফাইল দক্ষভাবে প্রক্রিয়াজাত করতে নিচের সেরা পদ্ধতিগুলো অনুসরণ করুন:
1. মাল্টি-স্টেজ রোলার ডাই ব্যবহার করুন
✅ টাইট ও চওড়া বাঁকের মধ্যে ধীরে ধীরে পরিবর্তন সম্ভব করে এবং চাপের ঘনত্ব কমায়।
✅ উপাদানে ফাটল ও স্প্রিংব্যাকের অসামঞ্জস্য রোধ করে।
2. রেডিয়াস সমন্বয়ের জন্য কুইক-চেঞ্জ টুলিং প্রয়োগ করুন
✅ বিভিন্ন বেন্ডিং রেডিয়াসের জন্য দ্রুত সমন্বয় সম্ভব করে, ফলে উৎপাদনের নমনীয়তা বাড়ে।
✅ সেটআপের সময় কমায় এবং সামগ্রিক দক্ষতা বাড়ায়।
3. অভিযোজিত ফর্মিং প্রযুক্তিতে বিনিয়োগ করুন
✅ AI-চালিত ফর্মিং সিস্টেম স্বয়ংক্রিয়ভাবে রোলারের ক্লিয়ারেন্স, গতি ও চাপ সমন্বয় করে।
✅ জটিল বেন্ডিংয়ের চাহিদাজুড়ে প্রোফাইলের নির্ভুলতা সামঞ্জস্যপূর্ণ রাখে।
4. সঠিক লুব্রিকেশন ও কুলিং নিয়ন্ত্রণ বজায় রাখুন
✅ টাইট বাঁকে বেশি তাপ তৈরি হয়, তাই উন্নত কুলিং সিস্টেম দরকার।
✅ উচ্চগতির ফর্মিংয়ে নিয়ন্ত্রিত লুব্রিকেশন দরকার, যাতে রোলারের ক্ষয় না হয়।
বিশেষ টিপস: অ্যাডাপটিভ ফর্মিং প্রযুক্তি উৎপাদন গতি 30% পর্যন্ত বাড়াতে পারে!
প্রায়শই জিজ্ঞাসিত প্রশ্ন: রোল ফর্মিংয়ের বাঁক-ব্যাসার্ধ ও মেশিনের অপ্টিমাইজেশন1. রোল ফর্মিংয়ের জন্য সর্বনিম্ন বেন্ডিং রেডিয়াস কত?
- সর্বনিম্ন বেন্ডিং রেডিয়াস উপাদানের ধরনের ওপর নির্ভর করে, তবে সাধারণত উপাদানের পুরুত্বের 1.0× থেকে 3.0× হয়।
2. ছোট বেন্ডিং রেডিয়াস ফর্মিংয়ের সময় আমি কীভাবে ফাটল প্রতিরোধ করব?
- অ্যানিল করা উপাদান ব্যবহার করুন, ফর্মিং পাস বাড়ান এবং সঠিক লুব্রিকেশন দিন।
3. বৃহত্তর বাঁকানোর ব্যাসার্ধে পরিবর্তন করার সময় আমি কীভাবে আমার মেশিন সামঞ্জস্য করব?
- রোলারের ব্যবধান বাড়ান, ফর্মিং চাপ সমন্বয় করুন এবং রোলারের নকশা অপ্টিমাইজ করুন।
4. আমার রোল-ফর্ম করা অংশে অতিরিক্ত স্প্রিং-ব্যাক কেন হচ্ছে?
- এটি উচ্চ-শক্তির উপাদানে ঘটে। ওভারবেন্ডিং পদ্ধতি ব্যবহার করুন এবং রোলারের চাপ সমন্বয় করুন।
5. বিভিন্ন বাঁকানোর ব্যাসার্ধ সমর্থন করে এমন রোল ফর্মিং মেশিন আমি কোথায় কিনতে পারি?
কাস্টম-নির্মিত রোল ফর্মিং মেশিনের জন্য WUXI SUNWAY MACHINERY CO., LTD-এর সাথে যোগাযোগ করুন।
চূড়ান্ত চিন্তাভাবনাঅধিকার নির্বাচন বেন্ডিং রেডিয়াস এর জন্য অপরিহার্য উচ্চ-নির্ভুলতা, ত্রুটিমুক্ত রোল ফর্মিং. দ্বারা মেশিন সেটিংস অপ্টিমাইজ করে, সঠিক লুব্রিকেশন ব্যবহার করে এবং ফর্মিং পাস সামঞ্জস্য করে, নির্মাতারা পারেন ত্রুটি কমান, উৎপাদন দক্ষতা উন্নত করুন এবং মেশিনের আয়ু বাড়ান.
WUXI SUNWAY MACHINERY CO., LTD কাস্টম-নির্মিত রোল ফর্মিং মেশিনের প্রধান বৈশ্বিক প্রস্তুতকারক, যারা উন্নত প্রযুক্তি, বিশেষজ্ঞ সহায়তা এবং প্রতিযোগিতামূলক মূল্য দেয়।
রোল ফর্মিংয়ের বেন্ডিং রেডিয়াস অপ্টিমাইজ করতে চান? আজই আমাদের সাথে যোগাযোগ করুন!





